
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ডাবল ফুরিং সিলিং রোল ফর্মিং মেশিনগুলি কয়েল ধাতু শীট থেকে ডাবল ফুরিং সিলিং প্যানেল তৈরি করার জন্য ব্যবহৃত হয়। এই উন্নত সরঞ্জাম শীট ধাতুকে ডাবল ফুরিং বৈশিষ্ট্যযুক্ত বিশেষ সিলিং প্যানেল প্রোফাইলে রূপান্তরিত করে।
ডাবল ফুরিং সিলিং রোল ফর্মিং মেশিন সরঞ্জাম গাইড
| সরঞ্জামের ধরন | বিস্তারিত |
|---|---|
| কয়েল ফিডার | ধাতুর কয়েল খুলে রোল ফর্মারে সরবরাহ করে |
| রোল ফর্মিং স্টেশন | রোলগুলির মাধ্যমে শীটকে ক্রমান্বয়ে পছন্দসই প্রোফাইলে রূপ দেয় |
| পাঞ্চিং ইউনিট | ইনস্টলেশনের জন্য ছিদ্র সৃষ্টি করে |
| কাটিং মেশিন | গঠিত প্যানেলগুলিকে প্রয়োজনীয় দৈর্ঘ্যে কেটে ফেলে |
এই মূল সরঞ্জাম ডাবল ফুরিং প্যানেল তৈরি করে। অটোমেশনের জন্য অতিরিক্ত সরঞ্জাম যোগ করা যায়:
- সহজ কয়েল লোডিংয়ের জন্য ডিকয়লার
- কয়েল সরানোর জন্য কয়েল কার
- ফ্রেমিং ওয়েল্ড করার জন্য ওয়েল্ডিং মেশিন
- সাপোর্টিং কনভেয়র
- হাইড্রলিক সিস্টেম
- নিয়ন্ত্রণ প্যানেল
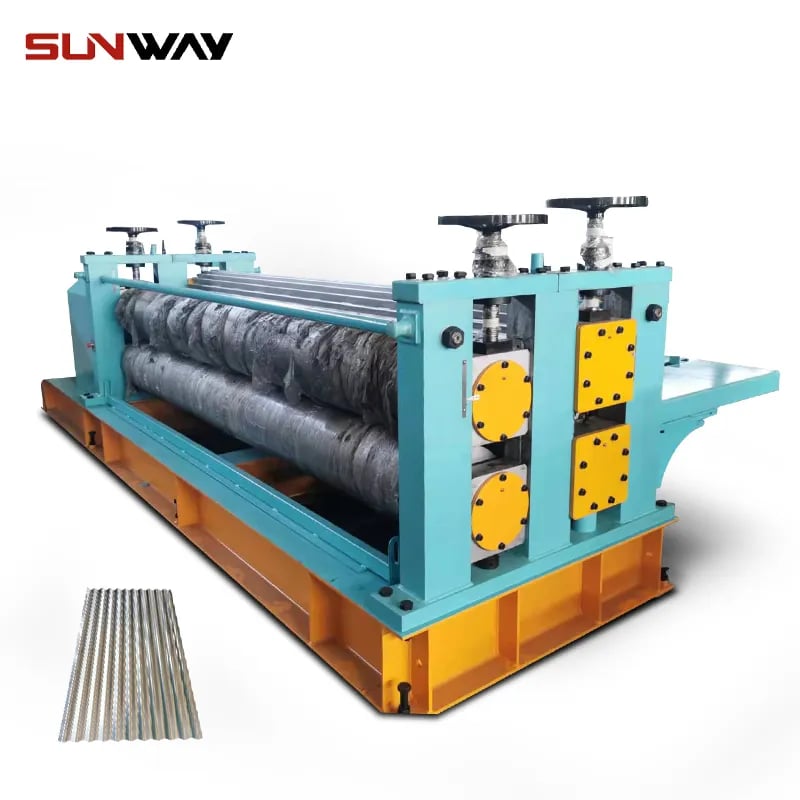
ডাবল ফুরিং সিলিং রোল ফর্মিং প্রক্রিয়া
ডাবল ফুরিং সিলিং রোল ফর্মিং প্রক্রিয়া শুরু হয় পাতলা গেজ ধাতু শীটের কয়েল ডিকয়লার বা কয়েল ফিডারে লোড করে। শীটটি খুলে রোলিং স্টেশনগুলিতে সরবরাহ করা হয়।
প্রতিটি রোলিং স্টেশন নির্ভুল রোলের মাধ্যমে শীটকে ক্রমান্বয়ে আরও আকার দেয়। স্টেশনগুলি শীটকে পছন্দসই ডাবল ফুরিং প্যানেল প্রোফাইলে বাঁকিয়ে এবং আকার দেয়। সাধারণ প্রোফাইলের মধ্যে রয়েছে বক্স রিবড, ওয়েজ, বাটারফ্লাই, ওয়েভ এবং অন্যান্য জ্যামিতিক প্যাটার্ন।
গঠিত শীট শেষ স্টেশন থেকে বের হলে, এটি পাঞ্চিং ইউনিটের মধ্য দিয়ে যায়। এটি প্যানেলে নির্দিষ্ট ব্যবধানে ইনস্টলেশন ছিদ্র সৃষ্টি করে।
অবশেষে, কাটিং মেশিন দীর্ঘ প্যানেলটিকে প্রয়োজনীয় দৈর্ঘ্যে কেটে ব্যক্তিগত টুকরোগুলি তৈরি করে। সমাপ্ত ডাবল ফুরিং সিলিং প্যানেলগুলি রোল ফর্মার থেকে স্বয়ংক্রিয়ভাবে বের হয়।
এই অবিরত রোল ফর্মিং প্রক্রিয়া কাট-অফ অবস্থান সামঞ্জস্য করে যেকোনো দৈর্ঘ্যের প্যানেল তৈরি করতে পারে। অপারেটররা প্রকল্পের প্রয়োজন অনুসারে কাস্টম দৈর্ঘ্য নির্বাচন করতে পারেন।
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
 তারের মই রোল ফর্মিং মেশিন আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 সোলার মাউন্টিং স্ট্রট চ্যানেল রোল তৈরির মেশিন আরও জানুন
-
 স্ট্রুট চ্যানেল রোল ফর্মিং মেশিন আরও জানুন
ডাবল ফুরিং সিলিং প্যানেলের উপাদান
| উপাদান | বৈশিষ্ট্য |
|---|---|
| গ্যালভানাইজড স্টিল |
|
| অ্যালুমিনিয়াম |
|
| ঠান্ডা গড়া ইস্পাত |
|
| প্রি-পেইন্টেড স্টিল |
|
গ্যালভানাইজড ইস্পাত রোল ফর্মড ডাবল ফারিং প্যানেলের জন্য সবচেয়ে সাধারণ পছন্দ কারণ এটি শক্তি, ক্ষয়প্রতিরোধ, অগ্নিসুরক্ষা এবং খরচ-কার্যকারিতার আদর্শ ভারসাম্য প্রদান করে।
ডাবল ফারিং সিলিং প্যানেল ডিজাইন
ডাবল ফারিং প্যানেল ডিজাইনটি নির্মিত হয়েছে:
- গঠনমূলক শক্তি এবং দৃঢ়তা
- শব্দ-অনুঘটক বৈশিষ্ট্য
- আলোকপত্র, HVAC, অগ্নিনিরোধক ব্যবস্থার সাথে একীকরণ
- সৌন্দর্যপূর্ণ চেহারা
- স্থাপনের সহজতা
গুরুত্বপূর্ণ ডিজাইন কারণসমূহ অন্তর্ভুক্ত:
- ধাতুর পুরুত্ব এবং গ্রেড
- প্যানেলের উচ্চতা
- ফারিং মাত্রা এবং জ্যামিতি
- ছিদ্রের ব্যবধান এবং আকার
- বক্রতা – রৈখিক বা সংকুচিত
- পৃষ্ঠ আবরণ – গ্যালভানাইজড, রংকৃত ইত্যাদি।
জটিল সফটওয়্যার সিমুলেশনগুলি প্যানেলের পরামিতিগুলি অপ্টিমাইজ করতে সাহায্য করে যাতে স্থাপত্য এবং প্রকৌশল স্পেসিফিকেশন পূরণ হয়।
ডাবল ফুরিং সিলিং রোল ফর্মিং প্রক্রিয়া অটোমেশন
| লেভেল | বর্ণনা |
|---|---|
| ম্যানুয়াল | অপারেটররা ফিডিং, কাটিং, পার্টস হ্যান্ডলিংয়ের মতো সকল ফাংশন নিয়ন্ত্রণ করেন |
| সেমি-অটোমেটিক | কয়েলিং ফিড, কাটিং লেংথের মতো কিছু কাজ অটোমেটেড |
| সম্পূর্ণ অটোমেটিক | অটোমেটেড ম্যাটেরিয়াল ফ্লো সহ সম্পূর্ণ ইন-লাইন উৎপাদন |
উচ্চ অটোমেশন শ্রম খরচ কমায় এবং আউটপুট বাড়ায়, কিন্তু বিনিয়োগ খরচও বাড়ায়। সর্বোত্তম স্তর নির্ভর করে উৎপাদন পরিমাণ এবং খরচ লক্ষ্যের উপর।
ডাবল ফুরিং সিলিং রোল ফর্মিং উৎপাদন হার
| ধাতুর পুরুত্ব | সর্বোচ্চ গতি | আউটপুট |
|---|---|---|
| ০.৩ মিমি | ১৮ মি/মিনিট | ৫০০ মি²/ঘণ্টা |
| ০.৪ মিমি | ১৫ মি/মিনিট | ৪০০ মি²/ঘণ্টা |
| ০.৫ মিমি | ১২ মি/মিনিট | ৩০০ মি²/ঘণ্টা |
পাতলা গেজ স্পিড এবং আউটপুটে উচ্চ গতিতে চলতে পারে। ০.৬-০.৮ মিমি-এর মতো ভারী গেজ ৮ মি/মিনিট পর্যন্ত যেতে পারে।
ডাবল ফুরিং সিলিং রোল ফর্মিং যন্ত্রপাতি সরবরাহকারী
| প্রতিষ্ঠান | অবস্থান |
|---|---|
| Btianjing | চীন |
| Zhongliang | চীন |
| JinDeLi | চীন |
| Eagle National | যুক্তরাষ্ট্র |
| Metform | তুরস্ক |
চীনে সবচেয়ে বেশি ডাবল ফুরিং রোল ফর্মিং যন্ত্রপাতি প্রস্তুতকারক রয়েছে, যা খরচ-কার্যকর যন্ত্র সরবরাহ করে। পশ্চিমা সরবরাহকারীরা উচ্চ নির্ভুলতা এবং অটোমেশন বিকল্প প্রদান করে।
ডাবল ফুরিং সিলিং রোল ফর্মিং যন্ত্রপাতির খরচ
| উৎপাদন হার | অটোমেশন | মূল্য পরিসর |
|---|---|---|
| ১০০ মি²/ঘণ্টা | ম্যানুয়াল | $8,000 – $15,000 |
| ৩০০ মি²/ঘণ্টা | সেমি-অটো | $18,000 – $25,000 |
| ৫০০ মি²/ঘণ্টা | সম্পূর্ণ অটো | $28,000 – $38,000 |
উচ্চ উৎপাদন পরিমাণ এবং অটোমেশন স্তর খরচ বাড়ায়। ডিকয়েলিং, কনভেয়িং এবং ফ্যাব্রিকেশনের জন্য অতিরিক্ত যন্ত্রপাতি বিনিয়োগ আরও বাড়াতে পারে।
ডাবল ফুরিং সিলিং রোল ফর্মিং যন্ত্রপাতি স্থাপন
- ম্যাটেরিয়াল এবং পার্টস ফ্লো অপ্টিমাইজ করার জন্য যন্ত্রপাতির লেআউট সতর্কতার সাথে পরিকল্পনা করুন
- অপারেশন এবং রক্ষণাবেক্ষণ অ্যাক্সেসের জন্য সকল পাশে পর্যাপ্ত স্থান নিশ্চিত করুন
- ফ্লোর প্ল্যান অনুসারে সমতল কংক্রিট ফাউন্ডেশন প্রস্তুত করুন
- ভারী পার্টস অবস্থানের জন্য লিফটিং যন্ত্রপাতি প্রয়োজন হতে পারে
- সরবরাহকারীর নির্দেশ অনুসারে সেকশনগুলো একত্রিত করুন
- হাইড্রোলিক, নিউমেটিক, লুব্রিকেশন এবং ইলেকট্রিকাল সিস্টেম স্থাপন করুন
- পাওয়ার সাপ্লাই এবং গ্রাউন্ডিংয়ের সাথে সংযোগ করুন
- লাইন টেস্ট রান করুন এবং প্রয়োজনে সমন্বয় করুন
সঠিক স্থাপন মসৃণ কার্যকারিতার চাবিকাঠি। সরবরাহকারীর সাহায্য নিন বা অভিজ্ঞ মেকানিক্যাল কন্ট্রাক্টর নিয়োগ করুন।
ডাবল ফুরিং সিলিং রোল ফর্মিং লাইন অপারেট করা
- প্রি-চেক এবং স্টার্ট-আপের জন্য সরবরাহকারীর ম্যানুয়াল কঠোরভাবে অনুসরণ করুন
- ওভারহেড ক্রেন বা ফর্কলিফট ব্যবহার করে কয়েল লোড করুন
- কয়েলের শেষ ডিকয়েলার এবং গাইডের মাধ্যমে রোল ফর্মারে থ্রেড করুন
- প্রয়োজন অনুসারে ফর্মিং স্পিড এবং কাট-অফ লেংথ সেট করুন
- প্রয়োজন অনুসারে গাইড, রোলার এবং চাপ সামঞ্জস্য করুন
- লাইনের কার্যক্রম এবং সমাপ্ত প্যানেলগুলি পর্যবেক্ষণ করুন
- নিরাপত্তা প্রক্রিয়া অত্যন্ত গুরুত্বপূর্ণ – সুরক্ষা সরঞ্জাম পরিধান করুন, নিরাপত্তা গার্ড ব্যবহার করুন
- পর্যায়ক্রমিক রক্ষণাবেক্ষণ এবং লুব্রিকেশনের সময়সূচি নির্ধারণ করুন
- যথেষ্ট উপকরণের মজুতি এবং প্রশিক্ষিত কর্মী নিশ্চিত করুন
- ইচ্ছা হলে প্রোফাইল পরিবর্তনের জন্য প্যারামিটার সামঞ্জস্য করুন
দক্ষ রোল ফর্মিং কার্যক্রমের জন্য প্রশিক্ষিত অপারেটররা অপরিহার্য।
ডাবল ফারিং সিলিং রোল ফর্মিং সরঞ্জামের রক্ষণাবেক্ষণ
| কার্যক্রম | ফ্রিকোয়েন্সি |
|---|---|
| রোলের অবস্থা পরীক্ষা করুন | মাসিক |
| হাইড্রোলিক সিস্টেম পরীক্ষা করুন | ৩ মাস |
| বিয়ারিংগুলি লুব্রিকেট করুন | ৩ মাস |
| অ্যালাইনমেন্ট যাচাই করুন | ৬ মাস |
| ক্ষতিগ্রস্ত রোলার পরিবর্তন করুন | প্রয়োজন অনুসারে |
| সেন্সর ক্যালিব্রেট করুন | বার্ষিক |
প্রতিরোধমূলক রক্ষণাবেক্ষণ অপ্রত্যাশিত বন্ধাক্রান্তি কমায় এবং কর্মক্ষমতা উন্নত করে।
ডাবল ফারিং সিলিং রোল ফর্মিং সরঞ্জাম সরবরাহকারী নির্বাচনের উপায়
| কারণ | মানদণ্ড |
|---|---|
| উৎপাদন হার | প্রয়োজনীয় উৎপাদন পরিমাণের সাথে মিলান করুন |
| প্যানেল প্রোফাইল | প্রয়োজনীয় নির্দিষ্ট ডিজাইনের জন্য সরঞ্জামের সক্ষমতা |
| অটোমেশনের স্তর | ম্যানুয়াল, আধা-স্বয়ংক্রিয় বা সম্পূর্ণ স্বয়ংক্রিয় |
| নির্ভুলতা | ফর্মিংয়ের টলারেন্স, পুনরাবৃত্তিমূলকতা এবং নির্ভুলতা |
| নির্ভরযোগ্যতা | প্রমাণিত গুণমানসহ বিশ্বস্ত ব্র্যান্ড |
| খরচ | বাজেট লক্ষ্য এবং অর্থের মূল্য |
| লিড টাইম | ডেলিভারি সময়সূচির প্রয়োজনীয়তা |
প্রযুক্তিগত স্পেসিফিকেশন এবং বাণিজ্যিক কারণের ভিত্তিতে সরবরাহকারীদের মূল্যায়ন করুন।
ডাবল ফারিং সিলিং রোল ফর্মিংয়ের সুবিধা এবং অসুবিধা
সুবিধা
- অত্যন্ত উৎপাদনশীল অবিচ্ছিন্ন প্রক্রিয়া
- দীর্ঘকায় সামঞ্জস্যপূর্ণ গুণমানের প্যানেল
- বহুমুখী – বিভিন্ন প্যানেল প্রোফাইল উৎপাদন করতে পারে
- শিট স্ট্যাম্পিংয়ের তুলনায় কম উপকরণের অপচয়
- এক্সট্রুশনের তুলনায় কম বিনিয়োগ খরচ
- দ্রুত পরিবর্তনের সাথে নমনীয় উৎপাদন পরিমাণ
- উচ্চ-পরিমাণের প্রয়োজনের জন্য অটোমেশন সম্ভব
- প্রমাণিত এবং পরিপক্ক রোল ফর্মিং প্রযুক্তি
অসুবিধা
- নতুন প্রোফাইলের জন্য অগ্রিম ডিজাইন এবং টুলিং খরচ
- সংক্ষিপ্ত রানের জন্য প্রাথমিক সেটআপ পুনরাবৃত্তি
- বিশেষায়িত মেশিন অপারেশনের জন্য দক্ষতা প্রয়োজন
- রোল ফর্মিং লাইনের আকারের সীমাবদ্ধতা
- এক্সট্রুশনের তুলনায় উপকরণের শক্তির সীমাবদ্ধতা
- জটিল ডাবল ফারিং আকৃতি চ্যালেঞ্জিং হতে পারে
ডাবল ফারিং সিলিং প্যানেল বনাম এক্সট্রুডেড প্যানেল
| রোল ফর্মড প্যানেল | এক্সট্রুডেড প্যানেল | |
|---|---|---|
| খরচ | কম সরঞ্জাম বিনিয়োগ | উচ্চ মূলধন খরচ |
| নমনীয়তা | প্রোফাইলের মধ্যে দ্রুত পরিবর্তন | সীমিত প্রোফাইল আকৃতি |
| শক্তি | হালকা থেকে মাঝারি দায়িত্বের উপযোগী | ভারী দায়িত্বের অ্যাপ্লিকেশনের জন্য শক্তিশালী |
| উৎপাদন হার | ৫০০ মি²/ঘণ্টা পর্যন্ত | ৬০০ মি²/ঘণ্টা পর্যন্ত |
| ফিনিশ | গৌণ পেইন্টিং প্রয়োজন | চমৎকার পৃষ্ঠ ফিনিশ |
| প্যানেলের আকার | প্রস্থ এবং উচ্চতার সীমাবদ্ধতা | অসীম প্যানেল মাত্রা |
রোল ফর্মিং ডাবল ফারিং সিলিং প্যানেল উৎপাদনের জন্য খরচ, নমনীয়তা এবং গতির আদর্শ ভারসাম্য প্রদান করে।
ডাবল ফারিং সিলিং প্যানেল ইনস্টলেশন টিপস
- ইনস্টলেশনের আগে কোনো ত্রুটির জন্য প্যানেলগুলি সতর্কতার সাথে পরীক্ষা করুন
- সিলিংয়ের মাত্রা পরিমাপ করুন এবং প্রয়োজনে প্যানেল কাটুন
- প্যানেল লেআউট প্যাটার্ন এবং ক্রম পরিকল্পনা করুন
- পরিসরের চারপাশে স্ট্র্যাপ ব্যবহার করে প্যানেল নিরাপদে তোলুন – বাঁকাবেন না
- ছিদ্রে সেল্ফ-ট্যাপিং স্ক্রু ব্যবহার করে সিলিং ফ্রেমে বাঁধুন
- প্রতিটি প্যানেল লেভেল এবং অ্যালাইন করুন
- সমাপ্ত চেহারার জন্য এজ ট্রিম এবং এন্ড ক্যাপ ইনস্টল করুন
- উন্নত তাপীয় ইনসুলেশনের জন্য ফাঁকগুলি সিল করুন
- প্রয়োজনে মিলিত পেইন্ট দিয়ে আঁচিলা সংশোধন করুন
সঠিক পরিকল্পনা, হ্যান্ডলিং এবং ফাস্টেনিং নিশ্চিত করে রোল ফর্মড প্যানেলগুলি চমৎকার দেখায়।
সাধারণ প্রশ্নাবলি
| প্রশ্ন | উত্তর |
|---|---|
| ডাবল ফারিং প্যানেলে কোন ধরনের ধাতু রোল ফর্ম করা যায়? | গ্যালভানাইজড স্টিল, অ্যালুমিনিয়াম, কোল্ড রোলড স্টিল এবং প্রি-পেইন্টেড স্টিল শিটগুলি সাধারণত ব্যবহৃত হয়। |
| কয়েলের কত পুরুত্ব প্রক্রিয়াজাত করা যায়? | সাধারণত ০.৩ মিমি থেকে ১ মিমি পুরুত্বের শিটগুলি এই প্যানেলগুলির জন্য উপযুক্ত। |
| রোল ফর্মড প্যানেলগুলি কত লম্বা হতে পারে? | স্ট্যান্ডার্ড দৈর্ঘ্য ২ থেকে ১২ মিটার। কাস্টম দৈর্ঘ্য সম্ভব। |
| কোন নিরাপত্তা সতর্কতাগুলি গুরুত্বপূর্ণ? |
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) পাঞ্চিংসহ দ্বৈত ফারিং-সিলিং রোল ফর্মিং মেশিনে কী উৎপাদন-লাইনের গতি আশা করা যায়?
- 2025 সালের সাধারণ পরিসর: এমবসিং ছাড়া 10–22 m/min; ইনলাইন পাঞ্চিং ও ফ্লাইং কাট-অফসহ 8–16 m/min। গতি ধাতুর পুরুত্ব, ছিদ্রের পিচ এবং কাট-অফের ধরন অনুযায়ী বদলায়।
2) ঘরের সিলিংয়ের জন্য কোন কয়েল-ভিত্তি ও প্রলেপ সবচেয়ে কার্যকর?
- ক্ষয়-প্রতিরোধে গ্যালভানাইজড ইস্পাত (Z140–Z275) ও EN 10346 অনুযায়ী zinc–magnesium (ZM90–120); দৃশ্যমান স্থানের জন্য পলিয়েস্টার বা PVDF টপকোটসহ EN 10169-সম্মত প্রি-পেইন্টেড ইস্পাত; আর্দ্র বা উপকূলীয় অভ্যন্তরীণ স্থানে 3003/5052 অ্যালুমিনিয়াম।
3) পাঞ্চ করা ছিদ্রের চারপাশে খোঁচা ও বিকৃতি কীভাবে কমাব?
- ন্যূনতম ডাই-ফাঁক (~6–10% উপাদানের পুরুত্ব)সহ fine-blanking-ধরনের পাঞ্চ ব্যবহার করুন, স্পেসিফিকেশনের মধ্যে পাঞ্চ/ডাইয়ের ধার বজায় রাখুন, stripper spring লাগান এবং পাঞ্চ টান এড়াতে সার্ভো ফিড সমন্বয় করুন।
4) ফারিংয়ের উচ্চতা ও সোজাসুজি অবস্থায় বাস্তবসম্মত সহনসীমা কত?
- সেরা-শ্রেণির মান: ফারিংয়ের উচ্চতা ±0.3–0.5 mm; 3 m জুড়ে সোজাসুজি ≤1.5 mm। নির্ভুল রোল সারিবদ্ধতা, মুকুটাকৃতির রোল এবং এনকোডার/লেজারভিত্তিক ক্লোজড-লুপ দৈর্ঘ্য নিয়ন্ত্রণে এটি অর্জিত হয়।
5) ছোট কারখানার জন্য সবচেয়ে সাশ্রয়ী অটোমেশন উন্নয়ন কী?
- পাঞ্চিং ইউনিটের সঙ্গে সংযুক্ত সার্ভো ফ্লাইং কাট-অফ + রেসিপিভিত্তিক দৈর্ঘ্য নিয়ন্ত্রণ। বাতিল পণ্য কমানোর ফলে সাধারণত 9–15 মাসে বিনিয়োগ ফেরত আসে (<1.2%-এ), সেটআপ বদল 30–50% দ্রুত হয় এবং উৎপাদনক্ষমতা বাড়ে।
২০২৫ শিল্প প্রবণতা
- সম্পূর্ণ বৈদ্যুতিক ফ্লাইং কাট-অফ ও পাঞ্চিংয়ে রূপান্তর তেলের লিক ও জ্বালানি ব্যবহার কমায়।
- ইনলাইন ভিশন ও লেজার গেজিং রিয়েল-টাইমে ছিদ্রের পিচ, স্ট্রিপের camber ও ফারিংয়ের উচ্চতা যাচাই করে।
- HVAC-সমৃদ্ধ অভ্যন্তরীণ স্থানে কাটা প্রান্তে ক্ষয়-প্রতিরোধ বাড়াতে Zn–Mg কয়েল ব্যবহৃত হচ্ছে।
- দ্রুত-বদল ক্যাসেট ও ডিজিটাল রেসিপিতে প্রোফাইল বদল 30 মিনিটের নিচে নামানো যায়।
- OPC UA/MQTT সংযোগে বাণিজ্যিক প্রকল্পের শনাক্তযোগ্যতার জন্য উৎপাদন/QC তথ্য MES-এ পাঠানো হয়।
ডাবল ফারিং সিলিং রোল ফর্মিংয়ের জন্য 2025 বেঞ্চমার্ক
| KPI (0.35–0.6 mm GI/PPGI) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | মূল সক্ষমকারী উপাদান |
|---|---|---|---|
| পাঞ্চিংসহ লাইনের গতি (m/min) | 8–12 | বারো–ষোল | সার্ভো ফিড, সম্পূর্ণ বৈদ্যুতিক প্রেস |
| দৈর্ঘ্য সহনশীলতা (৩σ, মিমি) | ±1.5 | ±0.6–0.9 | উচ্চ-রেজোলিউশন এনকোডার, তাপীয় ক্ষতিপূরণ |
| ছিদ্রের পিচের নির্ভুলতা (mm) | ±0.8–1.2 | ±0.3–0.5 | ভিশন ফিডব্যাক, সার্ভো সিঙ্ক |
| পরিবর্তনের সময় (মিনিট) | ষাট–একশ বিশ | 20–35 | ক্যাসেট রোল, স্বয়ংক্রিয় প্রিসেট |
| স্টার্টআপ স্ক্র্যাপ (%) | ২.৫–৪.০ | 0.8–1.5 | ডিজিটাল রেসিপি, SPC |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 50–70 | 32–48 | IE4 মোটর, VFD, স্মার্ট আইডল |
| Zn–Mg কয়েলের ব্যবহার (EU-র অভ্যন্তরীণ স্থান) | 8–12% | 18–28% | ক্ষয় + স্থায়িত্ব |
প্রামাণিক উৎসসমূহ:
- EN 10346 (নিরবচ্ছিন্ন হট-ডিপ কোটেড স্টিল): https://standards.cen.eu
- EN 10169 (জৈব প্রলেপযুক্ত ইস্পাত): https://standards.cen.eu
- ASTM A653 (GI) ও A755/A755M (প্রি-পেইন্টেড): https://www.astm.org
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- U.S. DOE AMO (মোটর দক্ষতা): https://www.energy.gov/eere/amo
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: Double Furring প্রোফাইলে ভিশন-সহায়ক ছিদ্র-পিচ নিয়ন্ত্রণ (2025)
পটভূমি: বহু-শিফট উৎপাদনে ছিদ্রের পিচ ও প্যানেলের দৈর্ঘ্য বদলানোর কারণে এক বাণিজ্যিক সিলিং সরবরাহকারীর স্থাপনে ফিটের সমস্যা হতো।
সমাধান: ছিদ্রের পিচ ও ফারিংয়ের উচ্চতা মাপতে ক্যামেরাভিত্তিক ভিশন মেট্রোলজি যুক্ত করা হয়; পাঞ্চিং সার্ভো ও লাইন এনকোডারে ক্লোজড-লুপ সংশোধন চালু করা হয়; স্বয়ংক্রিয় তাপীয় ক্ষতিপূরণ যোগ করা হয়।
ফলাফল: ছিদ্র-পিচের নির্ভুলতা ±1.1 mm থেকে ±0.4 mm-এ উন্নত হয়; দৈর্ঘ্যের সহনসীমা ±0.7 mm (3σ)-এ সূক্ষ্ম হয়; বাতিল পণ্য 58% কমে; কম বন্ধ থাকায় গড় গতি 12% বাড়ে।
কেস স্টাডি 2: আর্দ্র পরিবেশে সম্পূর্ণ বৈদ্যুতিক কাট-অফ + Zn–Mg কয়েলে রূপান্তর (2024)
পটভূমি: উচ্চ-আর্দ্রতার অভ্যন্তরীণ প্রকল্পে GI double furring চ্যানেলে 12–18 মাস পর প্রান্তে মরিচা দেখা গিয়েছিল।
সমাধান: Z275 GI থেকে ZM120 কয়েলে (EN 10346) পরিবর্তন করা হয়; হাইড্রলিক ফ্লাইং কাট-অফের বদলে সম্পূর্ণ বৈদ্যুতিক ইউনিট বসানো হয়; লুব্রিকেশন ও আঁচড়-রোধী রোল ফিনিশ অপ্টিমাইজ করা হয়।
ফলাফল: 1,000 h neutral salt spray পরীক্ষায় প্রান্তের creep 30–40% উন্নত হয়; ওয়ারেন্টি দাবি YoY 45% কমে; প্রতি 1,000 m-এ জ্বালানি ব্যবহার 17% কমে; রক্ষণাবেক্ষণজনিত বন্ধ 3.5% কমে।
বিশেষজ্ঞদের মতামত
- Dr. Sofia Marin, সিনিয়র ম্যাটেরিয়ালস ইঞ্জিনিয়ার, European Coil Coaters Association
- “অভ্যন্তরীণ সিলিং ব্যবস্থায় zinc–magnesium প্রলেপ কাটা প্রান্তকে উন্নত সুরক্ষা দেয়; স্থায়িত্ব না কমিয়ে প্রলেপের ভর কমানো যায়—double furring চ্যানেলের জন্য আদর্শ।”
- Daniel Wu, ইঞ্জিনিয়ারিং পরিচালক, Formtek Group
- “সম্পূর্ণ বৈদ্যুতিক পাঞ্চিং ও ফ্লাইং কাট-অফ পুনরাবৃত্তিযোগ্যতা এবং দ্রুত ত্রুটি নির্ণয় দেয়। সিলিং ফারিংয়ে এতে ছিদ্র-পিচ আরও সূক্ষ্ম হয় এবং সাইটে স্থাপনের সমস্যা কমে।”
- Prof. Liam O’Connor, Advanced Forming Research Centre-এর প্রধান, University of Strathclyde
- “ভিশন-ইন-দ্য-লুপ রোল ফর্মিং পরীক্ষামূলক পর্যায় থেকে উৎপাদনে আসছে; এতে পাতলা-গেজ প্রি-পেইন্টেড উপাদানে রঙের দাগ কম রেখেই মিলিমিটারের ভগ্নাংশে নিয়ন্ত্রণ সম্ভব হচ্ছে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF (রোল নকশা) ও COPRA RF Vision: https://www.datam.de
- UBECO PROFIL (রোল ফর্ম নকশার সফটওয়্যার): https://www.ubeco.com
- NIST Engineering Statistics Handbook (ইনলাইন QC-এর SPC): https://www.itl.nist.gov/div898/handbook
- ASTM A653, A755/A755M মানদণ্ড: https://www.astm.org
- European Coil Coaters Association-এর সর্বোত্তম অনুশীলন: https://www.prepaintedmetal.eu
- OPC Foundation (মেশিন ডেটার জন্য OPC UA): https://opcfoundation.org
- শক্তি অপ্টিমাইজেশনের জন্য DOE Motor Systems Tool: https://www.energy.gov/eere/amo
দ্রষ্টব্য: কেনাকাটা বা প্রক্রিয়া পরিবর্তনের আগে আপনার নির্দিষ্ট double furring জ্যামিতি, ছিদ্রের নকশা, ভিত্তি-উপাদান ও স্থানীয় নির্মাণবিধি অনুযায়ী মানদণ্ড যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ:5টি FAQ যোগ; KPI সারণিসহ 2025 সালের প্রবণতা সংকলন; দুটি সাম্প্রতিক কেস স্টাডি অন্তর্ভুক্ত; বিশেষজ্ঞ মতামত ও নির্ভরযোগ্য লিংকসহ ব্যবহারিক টুল/রিসোর্স প্রদান
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি EN/ASTM মান সংশোধিত হয়, বড় OEM সম্পূর্ণ বৈদ্যুতিক পাঞ্চিং/কাট-অফ উন্নয়ন প্রকাশ করে, অথবা Zn–Mg কয়েল ব্যবহারের নির্দেশিকা বদলায়





