
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক্র্যাশ ব্যারিয়ার রোল ফর্মিং মেশিন এগুলো বিশেষায়িত লাইন যা ধাতব কয়েলকে করুগেটেড গার্ডরেল এবং সড়ক নিরাপত্তা ব্যারিয়ারে কোল্ড-ফর্ম করে। এই অটোমেটেড প্রক্রিয়া দক্ষভাবে সমাপ্ত ক্র্যাশ ব্যারিয়ার বিম উৎপাদন করে।
এই বিস্তারিত নির্দেশিকা ক্র্যাশ ব্যারিয়ার রোল ফর্মিং সরঞ্জাম সম্পর্কে সবকিছু জানায়, যার মধ্যে রয়েছে:
ক্র্যাশ ব্যারিয়ার রোল ফর্মিং পরিচিতি
রোল ফর্মিং ফ্ল্যাট ইস্পাত কয়েলকে প্রগ্রেসিভ বেন্ডিং ডাইয়ের সিরিজ ব্যবহার করে করুগেটেড ক্র্যাশ ব্যারিয়ার বিমে আকার দেয়।
সুবিধাসমূহ:
- অত্যন্ত দক্ষ অবিচ্ছিন্ন গঠন
- সামঞ্জস্যপূর্ণ এবং নির্ভুল বিম মাপ
- ন্যূনতম উপাদান বর্জ্য
- স্বয়ংক্রিয় ব্যাপক উৎপাদন
- বিম প্রোফাইল পরিবর্তনের নমনীয়তা
প্রধান উপাদানসমূহ:
- কয়েল পে-অফ রিল
- ফিড রোলার
- ফর্মিং স্টেশনসমূহ
- ফ্লাইং কাটঅফ
- নিয়ন্ত্রণ ব্যবস্থা
সর্বশেষ ক্র্যাশ ব্যারিয়ার রোল ফর্মারগুলো সড়ক নিরাপত্তা অ্যাপ্লিকেশনের জন্য উচ্চ গতি উৎপাদন, নির্ভুলতা এবং নির্ভরযোগ্যতা প্রদান করে।
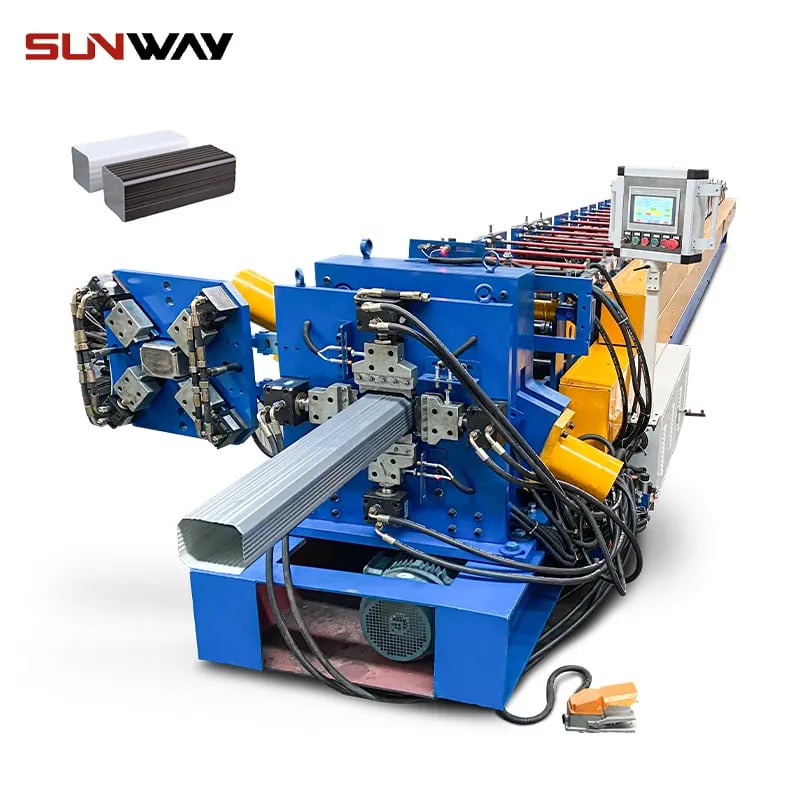
প্রকারভেদ ক্র্যাশ ব্যারিয়ার রোল ফর্মিং মেশিন
ক্র্যাশ ব্যারিয়ার রোল ফর্মিং মেশিনগুলো বিভিন্ন কনফিগারেশনে পাওয়া যায়:
| প্রকারভেদ | বিবরণ |
|---|---|
| যান্ত্রিক | যান্ত্রিক ড্রাইভসহ মৌলিক মেশিন |
| সার্ভো-মোটর | উন্নত প্রোগ্রামযোগ্য সার্ভো মোটর ড্রাইভ |
| সম্পূর্ণ ইলেকট্রিক | শক্তি-দক্ষ এসি মোটর |
| হাইড্রোলিক | হাইড্রলিক পাওয়ার প্যাক দ্বারা চালিত |
| স্বয়ংক্রিয় | সম্পূর্ণ স্বয়ংক্রিয় ইনফিড এবং কাটঅফ |
| পোর্টেবল | কমপ্যাক্ট মোবাইল রোল ফর্মার |
আধুনিক সার্ভো-নিয়ন্ত্রিত রোল ফর্মারগুলি স্বয়ংক্রিয় বৈশিষ্ট্যসহ সর্বোত্তম নির্ভুলতা এবং উৎপাদনশীলতা প্রদান করে।
উৎপাদিত ক্র্যাশ ব্যারিয়ার প্রোফাইল
রোল ফর্ম করা যায় এমন সাধারণ করুগেটেড প্রোফাইলের মধ্যে রয়েছে:
- ডব্লিউ-বিম – সবচেয়ে সাধারণ সমমিত করুগেটেড আকৃতি
- থ্রি-বিম – নেস্টেড জয়েন্টসহ অসমমিত বিম
- বক্স-বিম – ফাঁপা আয়তক্ষেত্রাকার বিম
- একক ঢালু – এক পাশে ধীরে ধীরে ঢালানো
- উল্লম্ব দেয়াল – একটি উল্লম্ব করুগেটেড পাশ
- কাস্টম – বিশেষায়িত প্রোফাইল
দ্রুত ডাই পরিবর্তনের সাহায্যে, লাইনগুলি বিভিন্ন ক্র্যাশ ব্যারিয়ার প্রোফাইলের মধ্যে দ্রুত স্যুইচ করতে সক্ষম।
ব্যবহৃত ক্র্যাশ ব্যারিয়ার উপকরণ
সড়ক নিরাপত্তা বাধায় সাধারণত রোল ফর্ম করা উপকরণসমূহ:
- ASTM A36 ইস্পাত
- গরম-গড়া ইস্পাত
- গ্যালভানাইজড স্টিল
- করটেন আবহাওয়া-প্রতিরোধী ইস্পাত
- স্টেইনলেস স্টিল
- অ্যালুমিনিয়াম
ইস্পাত শক্তি, ক্ষয় প্রতিরোধ, খরচ এবং ওজনের মধ্যে সর্বোত্তম ভারসাম্য প্রদান করে যা স্থায়ী ক্র্যাশ ব্যারিয়ারের জন্য আদর্শ।
ক্র্যাশ ব্যারিয়ার রোল ফর্মিং প্রক্রিয়া
উৎপাদন ক্রম নিম্নরূপ:
- সাবস্ট্রেট উপকরণের কয়েল ফিড সিস্টেমে লোড করা
- প্রগ্রেসিভ রোল ফর্মিং স্টেশনের মাধ্যমে স্ট্রিপ ফিড করা
- করুগেটেড বিম প্রোফাইল ধীরে ধীরে ঠান্ডা-গঠন করা
- ফ্লাইং কাটঅফ দিয়ে নির্দিষ্ট দৈর্ঘ্যে বিম কাটা
- সমাপ্ত ক্র্যাশ ব্যারিয়ার বিভাগগুলি স্ট্যাকিংয়ের জন্য কনভেয়র করা
অটোমেটেড সার্ভো-মোটর নিয়ন্ত্রণ ইন-ফিড, ফর্মিং, কাটঅফ এবং এক্সিট কনভেয়রের মাধ্যমে উপকরণের চলাচলকে সুনির্দিষ্টভাবে সমন্বয় করে উচ্চ গতির উৎপাদন নিশ্চিত করে।
ক্র্যাশ ব্যারিয়ার রোল ফর্মারের স্পেসিফিকেশন
সাধারণ স্পেসিফিকেশনগুলি কাস্টমাইজ করা যায়:
| পরামিতি | পরিসর |
|---|---|
| গঠন গতি | ১০ – ৪০ মি/মিন |
| স্ট্রিপ প্রস্থ | ২০০ – ৫০০ মিমি |
| পুরুত্ব | ২ – ৫ মিমি |
| বিম উচ্চতা | ১৫০ – ৯০০ মিমি |
| করুগেশনের আকার | ৫০ – ২০০ মিমি |
| শীট দৈর্ঘ্য | ৬ – ১২ মিটার |
| শক্তি | ২০ – ৭৫ কিলোওয়াট |
| অটোমেশন | ম্যানুয়াল থেকে সম্পূর্ণ স্বয়ংক্রিয় |
উপযুক্ত স্ট্রিপ প্যারামিটার, বিম মাত্রা এবং গতি ক্ষমতা নির্বাচন অত্যন্ত গুরুত্বপূর্ণ।
ক্র্যাশ ব্যারিয়ারের মানদণ্ড
প্রধান মানদণ্ডগুলির মধ্যে রয়েছে:
- AASHTO M180 – হাইওয়ে গার্ডরেলের জন্য করুগেটেড শীট স্টিল বিম
- EN 1317 – সড়ক নিরোধন ব্যবস্থা
- NCHRP 350 – ক্র্যাশ টেস্টিংয়ের জন্য মার্কিন মান
- AS/NZS 3845 – সড়ক নিরাপত্তা বাধা ব্যবস্থা
- BS 6779-2 – সড়কে যানবাহন নিরোধন ব্যবস্থা
কর্যালাইনিং কর্মক্ষমতা, গুণমান এবং নিরাপত্তার জন্য সম্মতি অত্যাবশ্যক।
ক্র্যাশ ব্যারিয়ার রোল ফর্মার প্রস্তুতকারক
ক্র্যাশ ব্যারিয়ার রোল ফর্মিং লাইনের শীর্ষস্থানীয় বিশ্বব্যাপী প্রস্তুতকারকদের মধ্যে রয়েছে:
| প্রতিষ্ঠান | অবস্থান | বর্ণনা | মূল্য নির্ধারণ |
|---|---|---|---|
| Metform | যুক্তরাষ্ট্র | কাস্টম উচ্চ ক্ষমতার লাইন | $$ থেকে $$$ |
| বিহেমথ | কানাডা | শক্তিশালী ভারী দায়িত্বের লাইন | $$ থেকে $$$ |
| Eurobend | যুক্তরাজ্য | নির্ভরযোগ্য ইউরোপীয় লাইন | $$ থেকে $$$ |
| জংরুই | চীন | সাশ্রয়ী মানক লাইন | $ থেকে $$ |
| জন্য | ইতালি | উচ্চ নির্ভুলতাসম্পন্ন লাইন | $$$ |
| ইটস | কোরিয়া | মূল্য-ইঞ্জিনিয়ার্ড লাইন | $ থেকে $$ |
মূল্য নির্ধারণের বিবেচনা:
- উৎপাদন গতি এবং স্বয়ংক্রিয়করণ
- লাইন প্রস্থ ক্ষমতা
- দ্রুত চেঞ্জওভার কার্যকারিতা
- ব্র্যান্ড, গুণমান এবং সাপোর্ট সার্ভিস
- স্পেসিফিকেশনের কাস্টমাইজেশন
আপনার উৎপাদন চাহিদার সাথে মিল রেখে সঠিকভাবে ইঞ্জিনিয়ার্ড সরঞ্জাম প্রদানকারী যোগ্য প্রস্তুতকারকের সাথে অংশীদারিত্ব করুন।
-
 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
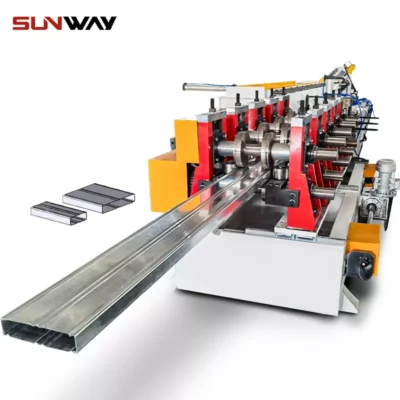 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
-
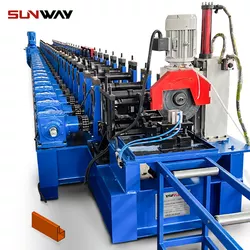 প্যালেট র্যাকিং স্টেপ বিম পি বিম রোল তৈরির মেশিন আরও জানুন
-
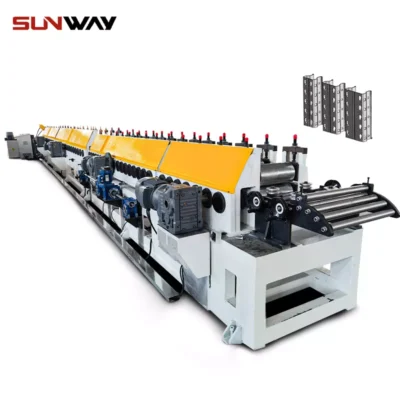 গুদাম শেল্ফ খাড়া রোল গঠন মেশিন আরও জানুন
ক্র্যাশ ব্যারিয়ার লাইন কেনার বিবেচনা
ক্র্যাশ ব্যারিয়ার রোল ফর্মিং সরঞ্জামে বিনিয়োগের সময় গুরুত্বপূর্ণ কারণসমূহ:
- প্রয়োজনীয় ব্যারিয়ার স্পেসিফিকেশন এবং প্রোফাইল
- উৎপাদন পরিমাণ এবং গতি লক্ষ্য
- কয়েল স্টকের জন্য প্রস্থ ক্ষমতা
- পছন্দের অটোমেশনের স্তর
- প্রোফাইলের মধ্যে দ্রুত চেঞ্জওভার ক্ষমতা
- প্রয়োজনীয় নির্ভুলতা, সঠিকতা এবং নির্ভরযোগ্যতা
- উপলব্ধ উৎপাদন স্থান এবং লেআউট
- বিদ্যুৎ সরবরাহের চাহিদা
- অপারেটরের দক্ষতা স্তর
- চলমান সার্ভিস এবং সাপোর্ট
মূল প্রয়োজনীয়তা স্পষ্ট করা সর্বোত্তম রোল ফর্মার স্পেসিফিকেশন এবং ক্ষমতা চিহ্নিত করতে সাহায্য করবে।
ইনস্টলেশন এবং অপারেশন ক্র্যাশ ব্যারিয়ার রোল ফর্মিং মেশিন
সঠিক ইনস্টলেশন এবং অপারেশন প্রক্রিয়াগুলির মধ্যে রয়েছে:
- স্থিতিশীল, সমতল এবং মসৃণ ফাউন্ডেশন
- সরঞ্জামের চারপাশে পর্যাপ্ত স্থান
- স্টেশন সুরক্ষিত করা এবং অ্যালাইনমেন্ট যাচাই করা
- বৈদ্যুতিক, নিউম্যাটিক এবং হাইড্রলিক সংযোগ
- নিরাপত্তা বৈশিষ্ট্য এবং প্রোটোকল একীভূত করা
- প্রত্যেক প্রোফাইলের জন্য প্রোগ্রামড সেটআপ এবং ট্রায়াল
- প্রতিরোধমূলক রক্ষণাবেক্ষণ এবং লুব্রিকেশন
- সকল নিরাপত্তা নিয়মাবলী কঠোরভাবে মেনে চলুন
পুঙ্খানুপুঙ্খ ইনস্টলেশন, কমিশনিং এবং রক্ষণাবেক্ষণ উৎপাদনের সর্বোচ্চ সময় নিশ্চিত করে এবং দীর্ঘ সার্ভিস লাইফ অর্জন করে।
ক্র্যাশ ব্যারিয়ার রোল ফর্মিংয়ের উপকারিতা
অন্যান্য ফর্মিং পদ্ধতির তুলনায় মূল সুবিধাসমূহ:
- কয়েল থেকে অবিরত উচ্চগতির উৎপাদন
- সামঞ্জস্যপূর্ণ এবং নির্ভুল ব্যারিয়ার মাত্রা
- ন্যূনতম উপাদান বর্জ্য
- কম অপারেশনাল খরচ
- প্রোফাইলগুলির মধ্যে নমনীয়, দ্রুত পরিবর্তন
- উন্মুক্ত ফ্যাব্রিকেশনের চেয়ে নিরাপদ বন্ধ প্রক্রিয়া
- বৃহৎ পরিমাণ উৎপাদনের জন্য আদর্শ স্বয়ংক্রিয় প্রক্রিয়া
- অন্যান্য হাইওয়ে নিরাপত্তা ব্যবস্থার সাথে একীভূত
রোল ফর্মিং দক্ষ এবং অর্থনৈতিক ব্যারিয়ার ফ্যাব্রিকেশন পদ্ধতি প্রদান করে।
ক্র্যাশ ব্যারিয়ার রোল ফর্মিংয়ের সীমাবদ্ধতা
কিছু সীমাবদ্ধতা অন্তর্ভুক্ত:
- উচ্চ প্রাথমিক মূলধন ব্যয়
- আরওআই সম্ভব করার জন্য উল্লেখযোগ্য উৎপাদন পরিমাণ প্রয়োজন
- প্রত্যেক প্রোফাইলের জন্য নিবেদিত টুলিং
- আকারের সীমাবদ্ধতা – প্রস্থ, বাঁকের ব্যাসার্ধ ইত্যাদি।
- উপাদানের পুরুত্ব এবং শক্তির ক্ষমতা
- পাঞ্চিং-এর মতো গৌণ কার্যক্রমের প্রয়োজন হতে পারে
প্রেস ব্রেকিং বা স্ট্যাম্পিং-এর মতো অন্যান্য প্রক্রিয়া কম আয়তনের উৎপাদনের জন্য উপযুক্ত হতে পারে।
রোল ফর্মড ব্যারিয়ারের খরচ বিশ্লেষণ
- যন্ত্রপাতি – $১০০,০০০ থেকে $৭৫০,০০০
- প্রতি প্রোফাইলের টুলিং – $৫,০০০ থেকে $১৫,০০০
- উপাদান কয়েল – ইস্পাতের স্পেসিফিকেশনের উপর নির্ভর করে পরিবর্তিত হয়
- অপারেশন খরচ – শ্রম, রক্ষণাবেক্ষণ, ইউটিলিটি
- অ্যামরটাইজড সরঞ্জামের খরচ – বার্ষিক উৎপাদন হারের উপর ভিত্তি করে
- সেকেন্ডারি প্রসেসিং – পাঞ্চিং, করিং ইত্যাদি
- লজিস্টিকস – আগমনকারী কয়েল, প্রস্থানকারী ব্যারিয়ার ডেলিভারি
উচ্চ উৎপাদন স্তর প্রতি লিনিয়ার ফুটের সর্বনিম্ন খরচ এবং সরঞ্জামের দ্রুত পেব্যাক নিশ্চিত করে।
ক্র্যাশ ব্যারিয়ার রোল ফর্মিংয়ের ভবিষ্যৎ দৃষ্টিভঙ্গি
ক্র্যাশ ব্যারিয়ার রোল ফর্মিংয়ের ভবিষ্যৎ দৃষ্টিভঙ্গি ইতিবাচক:
- বিশ্বব্যাপী সড়ক নির্মাণ বৃদ্ধি
- ম্যানুয়াল ফ্যাব্রিকেশন থেকে অটোমেটেড লাইনে রূপান্তর
- সময়ের সাথে সাথে সরঞ্জামের খরচ হ্রাস
- লাইনের গতি, নির্ভুলতা, দক্ষতা এবং নমনীয়তা উন্নয়ন
- দ্রুত-পরিবর্তনযোগ্য টুলিং দ্রুত পরিবর্তন সম্ভব করে
- আপস্ট্রিম কয়েল প্রসেসিংয়ের সাথে ঘনিষ্ঠ একীকরণ
- সামগ্রিক শিল্প পরিপক্বতা এবং উৎপাদন অপ্টিমাইজেশন
- নতুন উচ্চ-শক্তির স্টিল এবং কোটিং
প্রযুক্তির উন্নয়নের সাথে রোল ফর্মড ব্যারিয়ার অন্যান্য পদ্ধতিকে স্থানচ্যুত করতে থাকবে।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন উপাদানগুলি ক্র্যাশ ব্যারিয়ারে রোল ফর্ম করা যায়?
ক: সবচেয়ে সাধারণত ASTM A36, গরমগড়া, গ্যালভানাইজড এবং করটেন আবহাওয়া-প্রতিরোধী স্টিল। অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিলের মতো অন্যান্য ধাতুও গঠিত করা যায়।
প্র: সাধারণত কোন পুরুত্বের কয়েলগুলি বাধা তৈরিতে গঠিত হয়?
উ: মানক পুরুত্ব ২ মিমি থেকে ৫ মিমি। সর্বোচ্চ নির্ভর করে সরঞ্জামের ক্ষমতার উপর।
প্র: প্রতিটি বাধা বিভাগ গঠন করতে কত সময় লাগে?
উ: ১২ মিটার দৈর্ঘ্য উৎপাদনকারী উচ্চ গতির লাইনে বাধাগুলি ১ মিনিটেরও কম সময়ে গঠিত হয়।
প্র: রোল ফর্মড বাধাগুলি কীভাবে দৈর্ঘ্য অনুসারে কাটা হয়?
উ: লাইনে অন্তর্ভুক্ত ফ্লাইং কাট-অফ শিয়ার উৎপাদন গতিতে বাধাগুলি কাটে।
প্র: বাধা রোল ফর্মার চালানোর জন্য কী দক্ষতা প্রয়োজন?
উত্তর: মেশিন অপারেটরদের প্রশিক্ষণ প্রয়োজন। প্রোগ্রামিং, রক্ষণাবেক্ষণ এবং সমস্যা সমাধানের জন্য দক্ষ টেকনিশিয়ান প্রয়োজন।
প্রশ্ন: কোন নিরাপত্তা সরঞ্জাম বাধ্যতামূলক?
উত্তর: গার্ড, ই-স্টপ, ইন্টারলক, স্বয়ংক্রিয় বন্ধ এবং কঠোর চালনা পদ্ধতি।
প্র: ক্র্যাশ ব্যারিয়ার রোল ফর্মিং লাইনের দাম কত?
উত্তর: সরঞ্জামের খরচ উৎপাদন গতি, প্রস্থ, অটোমেশন স্তর এবং বৈশিষ্ট্যের উপর নির্ভর করে $১০০ক থেকে $৭৫০ক+।
প্র: প্রতিটি বাধা প্রোফাইলের টুলিং খরচ কত?
উত্তর: রোল ফর্মিং টুলিং সাধারণত আকার এবং জটিলতার উপর ভিত্তি করে প্রতি প্রোফাইল সেটে $৫ক থেকে $১৫ক খরচ হয়।
প্রশ্ন: প্রোফাইল পরিবর্তন কতক্ষণ সময় নেয়?
উত্তর: দ্রুত পরিবর্তনযোগ্য টুলিংয়ের সাথে প্রোফাইল পরিবর্তন সাধারণত ১৫-৪৫ মিনিট সময় নেয়।
Q: কাস্টম ব্যারিয়ার প্রোফাইল তৈরি করা যায় কি?
A: হ্যাঁ, কাস্টম টুলিং-এর মাধ্যমে বিশেষায়িত মালিকানাধীন ব্যারিয়ার ডিজাইন উৎপাদন করা সম্ভব।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) একটি ক্র্যাশ ব্যারিয়ার রোল ফর্মিং মেশিন কি EN 1317 কর্মক্ষমতা শ্রেণি পূরণ করতে পারে?
হ্যাঁ। মেশিনটিকে কঠোর মাত্রাগত সহনশীলতার মধ্যে বিম তৈরি করতে এবং পরীক্ষিত সিস্টেমের সঙ্গে সামঞ্জস্যপূর্ণ পাঞ্চিংয়ের নকশা যুক্ত করতে হবে। চূড়ান্ত সামঞ্জস্য নির্ভর করে সম্পূর্ণ ব্যবস্থার সংঘর্ষ-পরীক্ষার ওপর (ব্যারিয়ার, পোস্ট, স্পেসার, টার্মিনাল), শুধু মেশিনের ওপর নয়।
2) W-beam এবং Thrie-beam লাইনে কোন ইনলাইন কার্যক্রমগুলো সবচেয়ে সাধারণ?
সাধারণ স্টেশনগুলোর মধ্যে রয়েছে বোল্ট/স্লট হোলের প্রি-পাঞ্চিং, লোগো/হিট নম্বর মার্কিং, ক্যাম্বার নিয়ন্ত্রণ, প্রান্ত হেমিং বা ডিবারিং এবং ফ্লাইং কাট-অফ। চূড়ান্ত করুগেশনের ভিত্তিতে হোলের নির্ভুলতা প্রয়োজন হলে পোস্ট-পাঞ্চিং ব্যবহার করা হয়।
3) উপাদানের গ্রেড ফর্মিং পাস ও গতিকে কীভাবে প্রভাবিত করে?
উচ্চ-শক্তির ইস্পাত (যেমন S355–S500) প্রতি পাসে কম স্ট্রেনসহ বেশি ফর্মিং স্টেশন প্রয়োজন করে এবং প্রান্তে ফাটল ও স্প্রিংব্যাক এড়াতে সাধারণত মৃদু ইস্পাতের তুলনায় 10–30% ধীর গতিতে চলে।
4) 6–12 m ব্যারিয়ার বিমে কী ধরনের কাট-লেংথ নির্ভুলতা অর্জনযোগ্য?
এনকোডার-সিঙ্ক্রোনাইজড সার্ভো ফ্লাইং শিয়ার এবং ব্যাকল্যাশ-প্রতিরোধী মেকানিজম ব্যবহার করলে 20–35 m/min গতিতে ±1.0–2.0 mm সাধারণত অর্জনযোগ্য। বেশি পুরু গেজ ও জটিল প্রোফাইলে এটি ±2.0 mm-এর দিকে যেতে পারে।
5) কী ধরনের ফাউন্ডেশন ও অ্যালাইনমেন্ট সহনশীলতা সুপারিশ করা হয়?
টুইস্ট, বাউ এবং হোল-টু-এজ দূরত্ব নিয়ন্ত্রণের জন্য ±1 mm/m সমতলতা এবং প্রতি স্ট্যান্ডে 0.05 mm-এর কম মোট লাইন মিসঅ্যালাইনমেন্টসহ সমতল, রিইনফোর্সড স্ল্যাব সুপারিশ করা হয়।
ক্র্যাশ ব্যারিয়ার রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- সার্ভো-ইলেকট্রিফিকেশন ও শক্তি দৃশ্যমানতা: রিজেনারেটিভ ড্রাইভ এবং স্ট্যান্ড-লেভেল মিটারিং শক্তি ব্যবহার 12–22% কমায় এবং kWh/beam বেঞ্চমার্কিং সক্ষম করে।
- পাস ডিজাইনের জন্য ডিজিটাল টুইন: FEA-প্রথম টুলিং ট্রায়াল লুপ কমায় এবং বিশেষত Thrie-beam-এ করুগেশন নির্ভুলতা উন্নত করে।
- ইনলাইন QC গ্রহণ: লেজার/ক্যামেরা সিস্টেম রিয়েল টাইমে বিমের উচ্চতা, পিচ, হোলের অবস্থান এবং ক্যাম্বার পর্যবেক্ষণ করে, ফলে স্ক্র্যাপ 10–25% কমে।
- উচ্চ-শক্তির জিঙ্ক-অ্যালুমিনিয়াম কোটিং: দীর্ঘস্থায়িত্ব ও পাতলা জিঙ্ক স্তরের জন্য S355/S420 এবং ZM (জিঙ্ক-ম্যাগনেসিয়াম) কোটিংয়ের ব্যবহার বাড়ছে।
- ডিজাইনের মাধ্যমে নিরাপত্তা ও সামঞ্জস্য: ISO 13849-1 PLd সেফটি সার্কিট, ইন্টারলকড গার্ড (ISO 14120) এবং CE/UL-প্রস্তুত প্যাকেজ রপ্তানি লাইনে মানক হিসেবে ব্যবহৃত হচ্ছে।
2025 স্ন্যাপশট: বাজার, প্রযুক্তি এবং কর্মক্ষমতা
| সূচক (2025) | মান/পরিসর | ক্র্যাশ ব্যারিয়ার রোল ফর্মিং মেশিন ক্রেতাদের জন্য প্রাসঙ্গিকতা | উৎস |
|---|---|---|---|
| বৈশ্বিক রোল ফর্মিং সরঞ্জামের CAGR (2025–2029) | 5–7% | হাইওয়ে/অবকাঠামো উপাদানের জন্য ধারাবাহিক ক্যাপেক্স | Grand View Research; MarketsandMarkets |
| নতুন ব্যারিয়ার লাইনে ইনলাইন লেজার/ভিশন QC গ্রহণ | ~35–45% | হোল পিচ ও করুগেশনে কম ত্রুটি | FFJournal; Modern Metals (2024–2025) |
| শক্তি সাশ্রয় (সার্ভো-ইলেক্ট্রো বনাম হাইড্রোলিক) | 12–22% | কম OPEX, সহজ ISO 50001 অডিট | ABB/Siemens অ্যাপ্লিকেশন নোট |
| 25–30 m/min গতিতে সাধারণ কাট-লেংথ নির্ভুলতা | ±1.0–2.0 mm | সাইটে ফিট-আপ সমস্যা কমায় | OEM ডেটাশিট |
| ক্যাসেট টুলিং দিয়ে চেঞ্জওভার (W↔Thrie) | ৩০–৬০ মিনিট | মিশ্র চুক্তির জন্য বেশি আপটাইম | OEM কেস স্টাডি (Dallan, Formtek, Gasparini) |
| গার্ডরেলের সাধারণ উপাদান গ্রেড | S235–S420 (2.5–4.0 mm) | শক্তি ও ফর্মেবিলিটির মধ্যে ভারসাম্য বজায় রাখে | EN 10025; AASHTO M180 রেফারেন্স |
নোট: স্থানীয় মান (যেমন, EN 1317 কনটেইনমেন্ট স্তর, AASHTO M180 শ্রেণি) এবং প্রকল্পের স্পেসিফিকেশনের সঙ্গে যাচাই করুন।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ডিজিটাল টুইন Thrie-Beam উৎপাদনে স্ক্র্যাপ কমায় (2025)
পটভূমি: W-beam থেকে Thrie-beam-এ পরিবর্তন করা একটি EU ফ্যাব্রিকেটর করুগেশন পিচের বিচ্যুতি এবং হোল-টু-এজ সহনশীলতা ব্যর্থতার কারণে 4.2% স্ক্র্যামের সম্মুখীন হয়েছিল।
সমাধান: FEA-ভিত্তিক পাস ডিজাইন বাস্তবায়ন করা হয়; একটি মধ্যবর্তী স্ট্যান্ড যোগ করা হয়, এন্ট্রি গাইডের জ্যামিতি হালনাগাদ করা হয় এবং ইনলাইন লেজার পিচ/প্রস্থ পর্যবেক্ষণ চালু করা হয়।
ফলাফল: স্ক্র্যাপ কমে 1.6%-এ আসে; মাত্রাগত CpK 1.1 থেকে 1.6-এ উন্নীত হয়; ±1.2 mm কাট নির্ভুলতাসহ 28 m/min গতি বজায় থাকে।
কেস স্টাডি 2: হাইড্রোলিক Crash Barrier Line-এ এনার্জি রেট্রোফিট (2024)
পটভূমি: পুরনো হাইড্রোলিক লাইন (3.5 mm গ্যালভানাইজড ইস্পাত) উচ্চ শক্তি ব্যয় এবং বেয়ারিং ক্ষয়ের সমস্যায় ভুগছিল।
সমাধান: রিজেনারেটিভ সার্ভো প্রধান ড্রাইভ, স্ট্যান্ডে কন্ডিশন মনিটরিং (কম্পন/তাপমাত্রা) এবং অটো-লুব ডোজিং রেট্রোফিট করা হয়; ফ্লাইং শিয়ারের প্রোফাইল অপ্টিমাইজ করা হয়।
ফলাফল: kWh/ton 16% কমেছে; অপরিকল্পিত ডাউনটাইম -35%; OEE 81% থেকে 87%-এ বেড়েছে; 15 মাসে বিনিয়োগের অর্থ ফেরত এসেছে।
বিশেষজ্ঞদের মতামত
- Prof. Markus Klein, ধাতু ফর্মিং বিভাগের চেয়ার, RWTH Aachen University
“প্রতি স্ট্যান্ডে সমতুল্য প্লাস্টিক স্ট্রেন সীমিত করা এবং FEA-এর মাধ্যমে করুগেশনের পিচ যাচাই করা উচ্চ-শক্তির গার্ডরেল ইস্পাত ফর্মিংয়ের সময় প্রান্তে ফাটল ও স্প্রিংব্যাক প্রতিরোধে অপরিহার্য।” - এলেনা কোভালেঙ্কো, উৎপাদন প্রকৌশল পরিচালক, Hilti Group
“উচ্চ-মিশ্র অবকাঠামো উপাদানের ক্ষেত্রে, প্রমিত ডেটাম স্কিমসহ ক্যাসেট টুলিং প্রোফাইলের স্থিতিশীলতা ত্যাগ না করেই পূর্বানুমানযোগ্য চেঞ্জওভারের দ্রুততম পথ।” - ডেভিড চেন, জ্যেষ্ঠ স্থায়িত্ব পরামর্শদাতা, WSP
“ISO 50001-এর সঙ্গে সামঞ্জস্যপূর্ণ স্ট্যান্ড-লেভেল মিটারিং এবং EPD-সমর্থিত ইস্পাত সংগ্রহ সড়ক প্রকল্পের টেন্ডার শর্তের অংশ হয়ে উঠছে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- সিমুলেশন এবং পাস ডিজাইন: Altair Inspire/Forming (https://altair.com), AutoForm RollForm (https://www.autoform.com)
- ইনলাইন মেট্রোলজি: Keyence লেজার/ভিশন (https://www.keyence.com), Micro-Epsilon (https://www.micro-epsilon.com)
- ড্রাইভ ও অটোমেশন: Siemens SINAMICS (https://new.siemens.com), ABB Drives (https://new.abb.com/drives), Beckhoff TwinCAT (https://www.beckhoff.com)
- মান ও নির্দেশিকা: AASHTO M180 (https://www.transportation.org), EN 1317 (https://standards.cen.eu), NCHRP 350 (https://www.trb.org), ISO 13849-1 এবং ISO 14120 (https://www.iso.org)
- উপাদান/কোটিং: European Coil Coating Association (https://www.prepaintedmetal.eu), ArcelorMittal গার্ডরেল ইস্পাত ডেটাশিট (https://construction.arcelormittal.com)
- সেরা অনুশীলন ও কেস স্টাডি: FMA (https://www.fmamfg.org), FFJournal (https://www.ffjournal.net), Modern Metals (https://www.modernmetals.com)
উদ্ধৃতি: Grand View Research, MarketsandMarkets, OEM প্রযুক্তিগত নোট (Siemens/ABB) এবং শিল্প জার্নাল (FFJournal, Modern Metals)-এর সঙ্গে বাজার তথ্য ও কর্মক্ষমতার পরিসর যাচাই করুন। মানসমূহ AASHTO, CEN/EN, ISO এবং TRB/NCHRP প্রকাশনা থেকে সংগ্রহ করতে হবে।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ করা হয়েছে; ডেটা টেবিলসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত করা হয়েছে; সাম্প্রতিক দুটি কেস স্টাডি প্রদান করা হয়েছে; বিশেষজ্ঞ মতামত অন্তর্ভুক্ত করা হয়েছে; প্রামাণিক লিঙ্কসহ ব্যবহারিক টুল/রিসোর্স সংকলন করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15 অথবা তার আগে, যদি EN 1317/AASHTO হালনাগাদ প্রকাশিত হয়, OEM-রা পরবর্তী প্রজন্মের ক্যাসেট সিস্টেম চালু করে, অথবা নতুন লাইনের 50%-এর বেশি ইনলাইন QC গ্রহণ করে।





