
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

কম্পোজিট ফ্লোর ডেক রোল ফর্মিং মেশিনগুলি বিশেষায়িত লাইন যা ধাতব কয়েলগুলিকে ভবনের কংক্রিট স্ল্যাবের জন্য প্রোফাইলড ইস্পাত ফ্লোর ডেকে ঠান্ডা আকারে রূপান্তর করার জন্য ডিজাইন করা হয়েছে। এই স্বয়ংক্রিয় প্রক্রিয়া দক্ষতার সাথে সমাপ্ত ফ্লোর ডেক উৎপাদন করে।
এই বিস্তৃত নির্দেশিকা কম্পোজিট ফ্লোর ডেক রোল ফর্মিং সরঞ্জাম সম্পর্কে আপনার জানার প্রয়োজনীয় সবকিছু প্রদান করে, যার মধ্যে রয়েছে:
কম্পোজিট ফ্লোর ডেক রোল ফর্মিংয়ের পরিচিতি
রোল ফর্মিং সমতল স্ট্রিপ ইস্পাতকে একাধিক প্রগতিশীল ডাইয়ের মাধ্যমে ট্র্যাপিজয়েডাল, রি-এন্ট্রান্ট বা অন্যান্য প্রোফাইলে কম্পোজিট ফ্লোর ডেকের জন্য আকার দেয়।
সুবিধাসমূহ:
- অত্যন্ত দক্ষ অবিচ্ছিন্ন গঠন
- ডেকের গুণমান এবং অভিন্নতা
- ন্যূনতম উপাদান বর্জ্য
- স্বয়ংক্রিয় ব্যাপক উৎপাদন
- প্রোফাইল পরিবর্তনের নমনীয়তা
প্রধান উপাদানসমূহ:
- কয়েল পে-অফ রিল
- ফিড রোলার
- ফর্মিং স্টেশনসমূহ
- পাঞ্চিং ইউনিট
- কাটিং কাটঅফ
- নিয়ন্ত্রণ ব্যবস্থা
সর্বশেষ কম্পোজিট ফ্লোর ডেক রোল ফর্মারগুলি ডেক উৎপাদনের জন্য শক্তিশালী কর্মক্ষমতা, নির্ভুলতা এবং নির্ভরযোগ্যতা প্রদান করে।
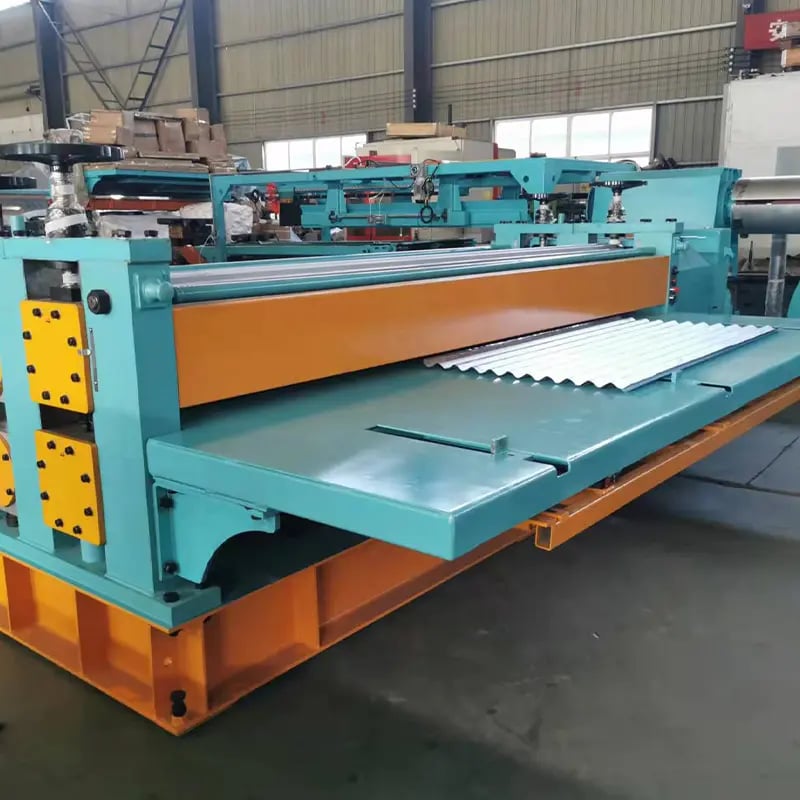
প্রকারভেদ কম্পোজিট ফ্লোর ডেক রোল ফর্মিং মেশিন
কম্পোজিট ফ্লোর ডেক রোল ফর্মিং মেশিনগুলি বিভিন্ন কনফিগারেশনে পাওয়া যায়:
| প্রকারভেদ | বিবরণ |
|---|---|
| যান্ত্রিক | যান্ত্রিক ড্রাইভসহ মৌলিক মেশিন |
| সার্ভো-মোটর | উন্নত প্রোগ্রামযোগ্য সার্ভো মোটর ড্রাইভ |
| সম্পূর্ণ ইলেকট্রিক | শক্তি-দক্ষ এসি মোটর |
| হাইড্রোলিক | হাইড্রলিক পাওয়ার প্যাক দ্বারা চালিত |
| স্বয়ংক্রিয় | সম্পূর্ণ স্বয়ংক্রিয় ইনফিড এবং কাটঅফ |
| পোর্টেবল | কমপ্যাক্ট মোবাইল রোল ফর্মার |
আধুনিক সার্ভো-নিয়ন্ত্রিত রোল ফর্মারগুলি স্বয়ংক্রিয় বৈশিষ্ট্যসহ সর্বোত্তম নির্ভুলতা এবং উৎপাদনশীলতা প্রদান করে।
উৎপাদিত ফ্লোর ডেক প্রোফাইল
রোল ফর্ম করা যায় এমন সাধারণ প্রোফাইলগুলির মধ্যে রয়েছে:
- ফর্মলক – রি-এন্ট্রান্ট প্রশস্ত রিবযুক্ত ডেক
- মাল্টিডেক – মধ্যবর্তী রিবসহ ট্র্যাপিজয়েডাল প্রোফাইল
- রেগালক – রি-এন্ট্রান্ট নিচের প্রশস্ত ট্র্যাপিজয়েডাল ডেক
- ইনসুলেটেড কমডেক – ফোম-ভরা ডেক
- বাঁকা ডেক – বিশেষ স্থাপত্য নকশার জন্য
- এমবসিং – নান্দনিক প্যাটার্ন
দ্রুত ডাই পরিবর্তনের মাধ্যমে লাইনগুলি বিভিন্ন ডেক প্রোফাইলের মধ্যে দ্রুত স্যুইচ করতে পারে।
ব্যবহৃত ফ্লোর ডেক উপকরণ
কম্পোজিট ফ্লোর ডেকে রোল ফর্ম করা সাধারণ উপকরণগুলি:
- গ্যালভানাইজড স্টিল
- জিঙ্ক-কোটেড স্টিল
- প্রি-পেইন্টেড স্টিল
- স্টেইনলেস স্টিল
- ফাইবারগ্রেট – এফআরপি ডেক
- অ্যালুমিনিয়াম
স্টিল শক্তি, ওজন, স্প্যান ক্ষমতা এবং খরচের সর্বোত্তম সমন্বয় প্রদান করে।
কম্পোজিট ফ্লোর ডেক রোল ফর্মিং প্রক্রিয়া
উৎপাদন ক্রম নিম্নরূপ:
- স্টিল কয়েল ফিড সিস্টেমে লোড করা
- প্রগ্রেসিভ রোল ফর্মিং স্টেশনের মাধ্যমে স্ট্রিপ ফিড করা
- লক্ষ্য ডেক প্রোফাইল ধীরে ধীরে কোল্ড-ফর্মিং করা
- ইউটিলিটি বা ইনস্টলেশনের জন্য প্রয়োজনীয় গর্ত পাঞ্চ করা
- নির্দিষ্ট দৈর্ঘ্যে ডেক শীট কেটে ফেলা
- সমাপ্ত ডেক বিভাগ স্ট্যাকিংয়ের জন্য কনভেয়িং করা
স্বয়ংক্রিয় সার্ভো-মোটর নিয়ন্ত্রণ ইন-ফিড, ফর্মিং, পাঞ্চিং, শিয়ারিং এবং এক্সিট কনভেয়রের মাধ্যমে উপকরণের চলাচল নির্ভুলভাবে সমন্বয় করে দ্রুত উৎপাদন নিশ্চিত করে।
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
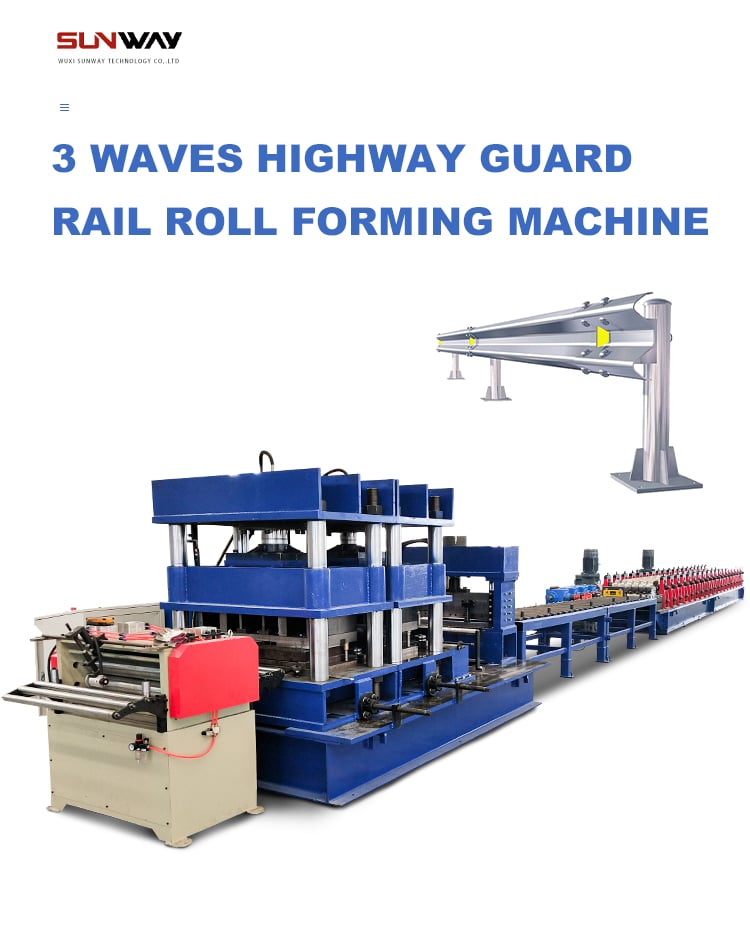
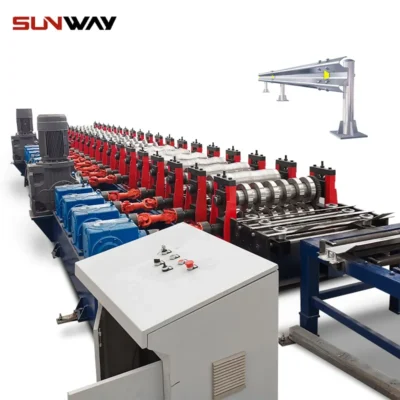 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 দুই তরঙ্গ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
 থ্রি ওয়েভ হাইওয়ে গার্ডেল মেশিন আরও জানুন
কম্পোজিট ফ্লোর ডেক রোল ফর্মারের স্পেসিফিকেশন
সাধারণ স্পেসিফিকেশনগুলি কাস্টমাইজ করা যায়:
| পরামিতি | পরিসর |
|---|---|
| গঠন গতি | ১০ – ৩০ মি/মিন |
| স্ট্রিপ প্রস্থ | ৬০০ – ১২০০ মিমি |
| পুরুত্ব | ০.৭ – ২ মিমি |
| ডেক উচ্চতা | ৩০ – ২০০ মিমি |
| রিব স্পেসিং | ৫০ – ২৫০ মিমি |
| শীট দৈর্ঘ্য | ২ – ১৫ মি |
| শক্তি | ১৫ – ৫০ কিলোওয়াট |
| অটোমেশন | ম্যানুয়াল থেকে সম্পূর্ণ স্বয়ংক্রিয় |
উপযুক্ত স্ট্রিপ প্যারামিটার, ডেক মাত্রা এবং গতি ক্ষমতা নির্বাচন অত্যন্ত গুরুত্বপূর্ণ।
কম্পোজিট ফ্লোর ডেকের মানদণ্ড
প্রধান মানদণ্ডগুলির মধ্যে রয়েছে:
- ASCE ৩-৯১ – কোল্ড ফর্মড স্টিল ডিজাইন মানদণ্ড
- ASTM A653 – হট ডিপ প্রক্রিয়ায় জিঙ্ক-কোটেড স্টিল শীট
- CAN S16 – স্টিল স্ট্রাকচারের শক্তি ডিজাইন / লিমিট স্টেটস ডিজাইন
- ASCE ৭ – ভবন এবং স্ট্রাকচারের সর্বনিম্ন ডিজাইন লোড
- SFA ৯৫০০ – রোল ফর্মড স্টিল ফ্লোর ডেক ডিজাইন ম্যানুয়াল
- FM গ্লোবাল – ফ্যাক্টরি মিউচুয়াল – অগ্নি নিরাপত্তা মানদণ্ড
কর্মক্ষমতা, গুণমান এবং অগ্নি নিরাপত্তার জন্য সম্মতি অত্যাবশ্যক।
কম্পোজিট ফ্লোর ডেক রোল ফর্মিং মেশিন প্রস্তুতকারক
ফ্লোর ডেক রোল ফর্মিং লাইনের শীর্ষস্থানীয় বিশ্বব্যাপী প্রস্তুতকারকদের মধ্যে রয়েছে:
| প্রতিষ্ঠান | অবস্থান | বর্ণনা | মূল্য নির্ধারণ |
|---|---|---|---|
| Metform | যুক্তরাষ্ট্র | কাস্টম উচ্চ ক্ষমতার লাইন | $$ থেকে $$$ |
| বিহেমথ | কানাডা | শক্তিশালী ভারী দায়িত্বের লাইন | $$ থেকে $$$ |
| জংরুই | চীন | সাশ্রয়ী মানক লাইন | $ থেকে $$ |
| জেমান | চেক | উন্নত ইউরোপীয় লাইন | $$$ |
| ইটস | কোরিয়া | মূল্য-ইঞ্জিনিয়ার্ড লাইন | $ থেকে $$ |
মূল্য নির্ধারণের বিবেচনা:
- উৎপাদন গতি এবং স্বয়ংক্রিয়করণ
- লাইন প্রস্থ ক্ষমতা
- দ্রুত পরিবর্তনের বৈশিষ্ট্য
- ব্র্যান্ড, গুণমান এবং সাপোর্ট সার্ভিস
- স্পেসিফিকেশনের কাস্টমাইজেশন
আপনার উৎপাদন চাহিদার সাথে মিল রেখে সঠিকভাবে ইঞ্জিনিয়ার্ড সরঞ্জাম প্রদানকারী যোগ্য প্রস্তুতকারকের সাথে অংশীদারিত্ব করুন।
ফ্লোর ডেক লাইন কেনার বিবেচনা
কম্পোজিট ফ্লোর ডেক রোল ফর্মিং সরঞ্জামে বিনিয়োগের সময় গুরুত্বপূর্ণ ফ্যাক্টরগুলি:
- প্রয়োজনীয় ডেক স্পেসিফিকেশন এবং প্রোফাইল
- উৎপাদন পরিমাণ এবং গতি লক্ষ্য
- কয়েল স্টকের জন্য প্রস্থ ক্ষমতা
- পছন্দের স্বয়ংক্রিয় ক্ষমতা
- প্রোফাইলের মধ্যে দ্রুত পরিবর্তনের কার্যকারিতা
- নির্ভুলতা, সঠিকতা এবং নির্ভরযোগ্যতার চাহিদা
- উপলব্ধ উৎপাদন স্থান এবং লেআউট
- বিদ্যুৎ সরবরাহের প্রয়োজনীয়তা
- অপারেটরের দক্ষতা স্তর
- চলমান সার্ভিস এবং সাপোর্ট
মূল প্রয়োজনীয়তা স্পষ্ট করা উপযুক্ত রোল ফর্মার স্পেসিফিকেশন এবং ক্ষমতা চিহ্নিত করতে সাহায্য করবে।
ফ্লোর ডেক রোল ফর্মিং মেশিন ইনস্টল এবং অপারেট করা
সঠিক ইনস্টলেশন এবং অপারেশন প্রক্রিয়াগুলির মধ্যে রয়েছে:
- স্থিতিশীল, সমতল এবং মসৃণ ফাউন্ডেশন
- সরঞ্জামের চারপাশে পর্যাপ্ত স্থান
- স্টেশন সুরক্ষিত করা এবং অ্যালাইনমেন্ট যাচাই করা
- বৈদ্যুতিক, নিউম্যাটিক এবং হাইড্রলিক সংযোগ
- নিরাপত্তা বৈশিষ্ট্য এবং প্রোটোকল একীভূত করা
- প্রত্যেক প্রোফাইলের জন্য প্রোগ্রামড সেটআপ এবং ট্রায়াল
- প্রতিরোধমূলক রক্ষণাবেক্ষণ এবং লুব্রিকেশন
- সকল নিরাপত্তা নিয়মাবলী কঠোরভাবে মেনে চলুন
উৎপাদনের সর্বোচ্চ সময় উপলব্ধতা নিশ্চিত করতে এবং দীর্ঘ পরিষেবা জীবন অর্জনের জন্য বিস্তারিত স্থাপন, কমিশনিং এবং রক্ষণাবেক্ষণ অত্যাবশ্যক।
সুবিধা কম্পোজিট ফ্লোর ডেক রোল ফর্মিং মেশিন
অন্যান্য ফর্মিং পদ্ধতির তুলনায় প্রধান সুবিধাসমূহ:
- কয়েল থেকে অবিরত উচ্চগতির উৎপাদন
- সামঞ্জস্যপূর্ণ এবং সুনির্দিষ্ট ডেক মাপ
- ন্যূনতম উপাদান বর্জ্য
- কম অপারেশনাল খরচ
- প্রোফাইলগুলির মধ্যে নমনীয়, দ্রুত পরিবর্তন
- খোলা শীট ফ্যাব্রিকেশনের চেয়ে নিরাপদ বন্ধ প্রক্রিয়া
- বৃহৎ পরিমাণ উৎপাদনের জন্য আদর্শ স্বয়ংক্রিয় প্রক্রিয়া
- অন্যান্য প্রিফ্যাব টেকনিকের সাথে ডেক ইন্টিগ্রেশন সম্ভব
রোল ফর্মিং একটি দক্ষ এবং অর্থনৈতিক ডেক উৎপাদন পদ্ধতি প্রদান করে।
কম্পোজিট ফ্লোর ডেক রোল ফর্মিংয়ের সীমাবদ্ধতা
কিছু সীমাবদ্ধতা অন্তর্ভুক্ত:
- উচ্চ প্রাথমিক মূলধন ব্যয়
- আরওআই সম্ভব করার জন্য উল্লেখযোগ্য উৎপাদন পরিমাণ প্রয়োজন
- প্রত্যেক প্রোফাইলের জন্য নিবেদিত টুলিং
- আকারের সীমাবদ্ধতা – প্রস্থ, বাঁকের ব্যাসার্ধ ইত্যাদি।
- উপাদানের পুরুত্ব এবং শক্তির ক্ষমতা
- পাঞ্চিং-এর মতো গৌণ কার্যক্রমের প্রয়োজন হতে পারে
প্রেস ব্রেকিং বা স্ট্যাম্পিং-এর মতো অন্যান্য প্রক্রিয়া কম আয়তনের উৎপাদনের জন্য উপযুক্ত হতে পারে।
রোল ফর্মড ফ্লোর ডেকের খরচ বিশ্লেষণ
- যন্ত্রপাতি – $১০০,০০০ থেকে $৭৫০,০০০
- প্রতি প্রোফাইলের টুলিং – $৫,০০০ থেকে $১৫,০০০
- উপাদান কয়েল – ইস্পাতের স্পেসিফিকেশনের উপর নির্ভর করে পরিবর্তিত হয়
- অপারেশন খরচ – শ্রম, রক্ষণাবেক্ষণ, ইউটিলিটি
- অ্যামরটাইজড সরঞ্জামের খরচ – বার্ষিক উৎপাদন হারের উপর ভিত্তি করে
- সেকেন্ডারি প্রসেসিং – পাঞ্চিং, শক্ততা যোগানো ইত্যাদি
- লজিস্টিকস – আগমনকারী কয়েল, প্রস্থানকারী ডেক বিতরণ
উচ্চ উৎপাদন স্তর প্রতি বর্গফুট সর্বনিম্ন খরচ এবং সরঞ্জামের দ্রুত প্রত্যাহার নিশ্চিত করে।
কম্পোজিট ফ্লোর ডেক রোল ফর্মিংয়ের ভবিষ্যৎ দৃষ্টিভঙ্গি
কম্পোজিট ফ্লোর ডেক রোল ফর্মিংয়ের ভবিষ্যৎ দৃষ্টিভঙ্গি ইতিবাচক:
- বিশ্বব্যাপী নির্মাণ শিল্পের অব্যাহত বৃদ্ধি
- ম্যানুয়াল ফ্যাব্রিকেশন থেকে অটোমেটেড লাইনে রূপান্তর
- সময়ের সাথে সাথে সরঞ্জামের খরচ হ্রাস
- লাইনের গতি, নির্ভুলতা, দক্ষতা এবং নমনীয়তার বৃদ্ধি
- দ্রুত-পরিবর্তনযোগ্য টুলিং দ্রুত পরিবর্তন সম্ভব করে
- আপস্ট্রিম কয়েল প্রসেসিং এবং ডাউনস্ট্রিম ফ্যাব্রিকেশনের সাথে ঘনিষ্ঠ একীকরণ
- সামগ্রিক বাজার পরিপক্বতা এবং প্রস্তুতকারকদের একীভূতকরণ
প্রযুক্তিগত উন্নতির সাথে রোল ফর্মড কম্পোজিট ফ্লোর ডেকস বাজারের অংশ অব্যাহতভাবে বাড়াবে।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন উপাদানগুলো ফ্লোর ডেকে রোল ফর্ম করা যায়?
উত্তর: সাধারণত গ্যালভানাইজড ইস্পাত এবং জিঙ্ক-কোটেড ইস্পাত কয়েল। অন্যান্য বিকল্পের মধ্যে রয়েছে স্টেইনলেস স্টিল, পেইন্টেড স্টিল এবং অ্যালুমিনিয়াম।
প্রশ্ন: সাধারণত কোন পুরুত্বের কয়েল ডেকে ফর্ম করা হয়?
উত্তর: স্ট্যান্ডার্ড পুরুত্ব ০.৭ মিমি থেকে ২ মিমি। সর্বোচ্চ সরঞ্জামের ক্ষমতার উপর নির্ভর করে।
প্রশ্ন: প্রতি ডেক শীট ফর্ম করতে কত সময় লাগে?
উত্তর: ৬ মিটার+ দৈর্ঘ্য উৎপাদনকারী উচ্চ গতির লাইনে ডেকগুলো ১ মিনিটের কম সময়ে ফর্ম করা যায়।
প্রশ্ন: রোল ফর্মড ফ্লোর ডেকগুলো কীভাবে নির্দিষ্ট দৈর্ঘ্যে কাটা হয়?
উত্তর: লাইনে অন্তর্ভুক্ত শিয়ারিং প্রেস উৎপাদন গতিতে ডেকগুলো কাটে।
প্রশ্ন: ডেক রোল ফর্মার চালানোর জন্য কী দক্ষতা প্রয়োজন?
উত্তর: মেশিন অপারেটরদের প্রশিক্ষণ প্রয়োজন। প্রোগ্রামিং, রক্ষণাবেক্ষণ এবং সমস্যা সমাধানের জন্য দক্ষ টেকনিশিয়ান প্রয়োজন।
প্রশ্ন: কোন নিরাপত্তা সরঞ্জাম বাধ্যতামূলক?
উত্তর: গার্ড, ই-স্টপ, ইন্টারলক, স্বয়ংক্রিয় বন্ধ এবং কঠোর চালনা পদ্ধতি।
প্রশ্ন: কম্পোজিট ফ্লোর ডেক রোল ফর্মিং লাইনের খরচ কত?
উত্তর: সরঞ্জামের খরচ উৎপাদন গতি, প্রস্থ, অটোমেশন স্তর এবং বৈশিষ্ট্যের উপর নির্ভর করে $১০০ক থেকে $৭৫০ক+।
প্রশ্ন: প্রতি ডেক প্রোফাইলের টুলিং খরচ কত?
উত্তর: রোল ফর্মিং টুলিং সাধারণত আকার এবং জটিলতার উপর ভিত্তি করে প্রতি প্রোফাইল সেটে $৫ক থেকে $১৫ক খরচ হয়।
প্রশ্ন: প্রোফাইল পরিবর্তন কতক্ষণ সময় নেয়?
উত্তর: দ্রুত পরিবর্তনযোগ্য টুলিংয়ের সাথে প্রোফাইল পরিবর্তন সাধারণত ১৫-৪৫ মিনিট সময় নেয়।
প্রশ্ন: কাস্টম ডেক প্রোফাইল উৎপাদন সম্ভব কি?
উত্তর: হ্যাঁ, কাস্টম টুলিং বিশেষায়িত মালিকানাধীন ডেক ডিজাইন উৎপাদন সম্ভব করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) কম্পোজিট ফ্লোর-ডেক রোল-ফর্মিং মেশিনের জন্য কী উৎপাদন-গতি লক্ষ্য করা উচিত?
- 0.9–1.2 mm galvanized steel ও মানক trapezoidal deck-এর জন্য 20–35 m/min সাধারণ। ভারী পুরুত্ব (≥1.5 mm) অথবা ঘন embossing/punching থাকলে কার্যকর গতি 12–20 m/min-এ নেমে আসতে পারে।
2) Embossing ও shear stud-এর পারস্পরিক ক্রিয়া deck-এর নকশাকে কীভাবে প্রভাবিত করে?
- Embossing-এর উচ্চতা, pitch ও দিক concrete-এর সঙ্গে যান্ত্রিক আটকে থাকা বাড়ায় এবং shear bond উন্নত করে। Emboss-এর জ্যামিতি প্রকল্পের stud type এবং স্থানীয় composite slab design code (যেমন AISC/ASCE provisions)-এর সঙ্গে মেলে কি না যাচাই করুন।
3) নির্ভুলতার জন্য কোন PLC/control বৈশিষ্ট্য সবচেয়ে গুরুত্বপূর্ণ?
- উচ্চ-রেজোলিউশনের encoder-সহ servo length control, flying shear synchronization, tool recipe সংরক্ষণ, gauge অনুযায়ী স্বয়ংক্রিয় roll gap preset এবং decoiler ও entry guide-এর মধ্যে closed-loop tension control। এগুলো 6 m-এ ±0.8–1.5 mm দৈর্ঘ্য-সহনসীমা দেয়।
4) একটি মেশিন কি re-entrant ও trapezoidal—দুই ধরনের deck profile-ই তৈরি করতে পারে?
- হ্যাঁ, cassette-ধরনের দ্রুত-বদলানো tooling ও সমন্বয়যোগ্য side guide থাকলে পারে। আলাদা roll set এবং কখনও পৃথক punching die-এর পরিকল্পনা করুন। আধুনিক cassette দিয়ে 20–45 মিনিটে changeover করা সম্ভব।
5) আমার তৈরি deck কোন মানদণ্ড মেনে চলবে?
- সাধারণ মানদণ্ডের মধ্যে রয়েছে ASTM A653/A792 (substrate), cold-formed নকশার জন্য AISI S100 ও AISI DDM, load-এর জন্য ASCE 7, fire-এর জন্য FM Global approval এবং ICC-ES বা স্থানীয় approval অনুযায়ী প্রকল্প-নির্দিষ্ট shear bond/diaphragm পরীক্ষা। নথিভুক্তির দায়িত্বে থাকা structural engineer-এর সঙ্গে সবসময় নিশ্চিত করুন।
২০২৫ শিল্প প্রবণতা
- Servo electrification: সম্পূর্ণ বৈদ্যুতিক cutoff ও servo roll positioning hydraulic maintenance কমায় এবং composite deck line-এ একই ফল বারবার পাওয়া উন্নত করে।
- Inline QC analytics: SPC-এর সঙ্গে যুক্ত laser width/camber scanning ও emboss depth measurement উচ্চ-বৈচিত্র্যের কারখানায় scrap 30–50% কমাতে পারে।
- উচ্চ-শক্তির substrate: দীর্ঘ span-এর জন্য পাতলা gauge-যুক্ত ZM (zinc-magnesium) coated steel এবং বেশি yield strength (≥550 MPa) ব্যবহার বাড়ছে।
- ডিজিটাল traceability: OPC UA/MQTT সংযোগ coil ID, profile recipe ও lot data MES/ERP-তে পাঠায়, যা slab pour-এর নথিপত্রে ব্যবহৃত হয়।
- স্থায়িত্ব: ক্রেতারা EPD-সমর্থিত steel ও low-VOC coating নির্দিষ্ট করছেন; শক্তি-সাশ্রয়ী drive kWh/ton কমায়।
কম্পোজিট ফ্লোর ডেক রোল ফর্মিংয়ের জন্য 2025 কর্মক্ষমতা বেঞ্চমার্ক
| মেট্রিক | 2022 সালের সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট/সক্ষমকারী উপাদান |
|---|---|---|---|
| লাইন গতি (ট্র্যাপিজয়েডাল প্রোফাইল, m/min) | 18–28 | 30–40 | সার্ভো ফ্লাইং শিয়ার; অপ্টিমাইজড পাস সূচি |
| 6 m-এ দৈর্ঘ্য সহনশীলতা (± mm) | 2.0 | 0.8–1.2 | High-res encoder; thermal compensation |
| পরিবর্তনের সময় (ক্যাসেট, মিনিট) | ষাট–একশ বিশ | 20–35 | Digital preset; quick coupling |
| স্টার্টআপ স্ক্র্যাপ (%) | 2.0–3.0 | 0.8–1.5 | ইনলাইন লেজার + রেসিপি নিয়ন্ত্রণ |
| শক্তি ব্যবহার (kWh/১,০০০ মি) | 80–110 | পঞ্চান্ন–পঁচাত্তর | IE4 motor; VFD; smart idle |
| Paint/galv surface defect rate (ppm) | 900–1200 | 250–500 | কম দাগ ফেলে এমন রোল, টেনশন নিয়ন্ত্রণ |
| ইনলাইন পাঞ্চ-টু-কাট সমন্বয় ত্রুটি (ms) | 12–20 | 5–10 | Servo press; predictive sync |
নির্বাচিত সূত্র ও সম্পদ:
- ASTM A653/A792: https://www.astm.org
- AISI S100 কোল্ড-ফর্মড স্টিল স্পেসিফিকেশন: https://www.buildusingsteel.org
- ছাদ/মেঝে ডেক সমাবেশের জন্য FM Approval: https://www.fmglobal.com
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- U.S. DOE উন্নত উৎপাদন (মোটর/ড্রাইভের দক্ষতা): https://www.energy.gov/eere/amo
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ইনলাইন লেজার পরিমাপে রিএন্ট্রান্ট ডেকে স্ক্র্যাপ কমানো (2025)
পটভূমি: 1.0–1.2 mm গ্যালভানাইজড রিএন্ট্রান্ট ডেক উৎপাদনকারী এক উত্তর আমেরিকান নির্মাতার প্রস্থের বিচ্যুতি ও এমবসিংয়ের অসামঞ্জস্যের কারণে স্ক্র্যাপ 2.7% হয়।
সমাধান: দ্বিমাথার লেজার প্রস্থ/ক্যাম্বার স্ক্যানার বসানো হয়, এমবসিং গভীরতা মাপার গেজ যোগ করা হয় এবং SPC অ্যালার্মকে স্ট্যান্ড 3–6-এর স্বয়ংক্রিয় রোল-গ্যাপ সমন্বয়ের সঙ্গে যুক্ত করা হয়। Encoder-এর resolution 1 μm-এ উন্নীত করে সার্ভো ফ্লাইং শিয়ার চালু করা হয়।
ফলাফল: স্ক্র্যাপ 1.1%-এ নামে; দৈর্ঘ্যের CpK 1.20 থেকে 1.75-এ উন্নত হয়; পরিবর্তনের সময় 62 থেকে 34 মিনিটে কমে; প্রতি 1,000 m-এ শক্তি খরচ 18% কমে।
কেস স্টাডি 2: দীর্ঘ স্প্যানের জন্য উচ্চ-শক্তির ZM-লেপযুক্ত ডেক (2024)
পটভূমি: বহু-তলা পার্কিং ডেকের ওজন কমাতে চেয়েছিল নির্মাতা, তবে স্প্যান সামলানোর সক্ষমতা অক্ষুণ্ণ রাখতে হতো।
সমাধান: 1.2 mm AZ-লেপযুক্ত 350 MPa স্টিলের বদলে 1.0 mm ZM-লেপযুক্ত 550 MPa স্টিল ব্যবহার করা হয়; রোল-পাস পুনরায় সমন্বয় করা হয় এবং কম দাগ ফেলে এমন উঁচু-মধ্যভাগের রোল ব্যবহার করা হয়; ডায়াফ্রাম ও শিয়ার-বন্ড পরীক্ষায় কম্পোজিট আচরণ যাচাই করা হয়।
ফলাফল: ডেকের নিজস্ব ওজন প্রায় 17% কমে; প্রতিটি বে অনুযায়ী অনুমোদিত অস্থায়ী-সমর্থনবিহীন স্প্যান 8–10% বাড়ে; ক্ষয়-প্রতিরোধ প্রকল্পের স্পেসিফিকেশন পূরণ করে; উৎপাদনের গতি 28–32 m/min বজায় থাকে।
বিশেষজ্ঞদের মতামত
- Dr. Emily Hart, PE, Structural Engineer, Walter P Moore
- “কম্পোজিট স্ল্যাবের ক্ষেত্রে স্টিলের গ্রেডের মতোই ধারাবাহিক এমবসিং-জ্যামিতি এবং যাচাইকৃত শিয়ার-বন্ড পরীক্ষা গুরুত্বপূর্ণ। প্রকৌশলীর কাছে জমা দেওয়ার জন্য কারখানাগুলোর উচিত প্রতিটি লটের ডেক-সম্পর্কিত বৈশিষ্ট্য নথিভুক্ত করা।”
- Mark Redding, অটোমেশন ম্যানেজার, The Bradbury Group
- “2025 সালে roll former-এর PLC-কে OPC UA দিয়ে সংযুক্ত করা এবং inline laser যোগ করাই 6 m deck-এ ±1 mm দৈর্ঘ্য-সহনসীমা বজায় রেখে <1.5% scrap অর্জনের দ্রুততম পথ।”
- হিরো তানাকা, প্রোডাক্ট ডিরেক্টর, NIdeco Industrial Drives
- “Regenerative drive-সহ IE4 মোটর stop/start duty cycle-এ প্রতি 1,000 মিটারে শক্তি খরচ 15–25% কমাতে পারে—উচ্চ-ভলিউম composite floor deck লাইনে এটি প্রকৃত অর্থে উল্লেখযোগ্য সাশ্রয়।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- UBECO PROFIL (trapezoidal/re-entrant deck-এর roll নকশা): https://www.ubeco.com
- COPRA RF / COPRA ProfileScan (রোল নকশা + ইনলাইন প্রোফাইল পরিমাপ): https://www.datam.de
- AISI কোল্ড-ফর্মড স্টিল ডিজাইন রিসোর্স: https://www.buildusingsteel.org
- FM Approvals-এর ছাদ ও ফ্লোর ডেকের তালিকা: https://approvalguide.com
- NIST Engineering Statistics Handbook (process capability নিরূপণে SPC): https://www.itl.nist.gov/div898/handbook
- DOE Motor Systems Tool এবং VFD ব্যবহারের নির্দেশনা: https://www.energy.gov/eere/amo
- ICC Evaluation Service (কম্পোজিট deck পণ্যের ICC-ES প্রতিবেদন): https://icc-es.org
নোট: আপনার লক্ষ্য profile, gauge, coil width এবং প্রয়োজনীয় approval (FM/ICC-ES)-এর সঙ্গে মেশিনের specification মিলিয়ে দেখুন। আপনার coil ব্যবহার করে FAT/SAT-এর অনুরোধ করুন এবং দৈর্ঘ্য/প্রস্থ/camber ও emboss পরিমাপ নথিভুক্ত করতে বলুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি প্রায়শই জিজ্ঞাসিত প্রশ্ন যোগ করা হয়েছে; KPI সারণি ও উৎসসহ 2025 সালের প্রবণতা সংযুক্ত করা হয়েছে; 2টি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত করা হয়েছে; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম/তথ্যসূত্র সংকলন করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি ASTM/AISI/FMn অনুমোদন হালনাগাদ হয়, প্রধান OEM-রা নতুন সার্ভো ক্যাসেট ব্যবস্থা প্রকাশ করে, অথবা DOE-এর দক্ষতা নির্দেশিকা পরিবর্তিত হয়





