
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোল ফর্মিং হলো একটি ধাতু কার্যক্রম যা একটি লম্বা শীট ধাতুর স্ট্রিপকে কাস্টম প্রোফাইলে বাঁকাতে ব্যবহৃত হয়। এটি রোল গঠনের মেশিন স্ট্রিপটি একাধিক রোল স্টেশনের মধ্য দিয়ে পাস করে কাঙ্ক্ষিত ক্রস-সেকশন প্রোফাইল ধাপে ধাপে গঠন করে। প্রতিটি রোল স্টেশন একটি অনুমানিক বাঁকা অপারেশন সম্পাদন করে, ধীরে ধীরে প্রোফাইল আকৃতি প্রদান করে।
রোল ফর্মিংয়ের মাধ্যমে উৎপাদিত একটি সাধারণ প্রোফাইল হলো সি প্রোফাইল, যার সি-আকৃতির ক্রস সেকশন রয়েছে। সি প্রোফাইলগুলি, যা সি চ্যানেল বা সি বিম নামেও পরিচিত, নির্মাণ শিল্পে পার্লিন, গার্টস, ওয়াল স্টাড, ছাদের ট্রাস এবং অন্যান্য কাঠামোগত ফ্রেমিং সদস্যের জন্য ব্যাপকভাবে ব্যবহৃত হয়। এগুলি তাদের সর্বোত্তম শক্তি-ওজন অনুপাতের জন্য মূল্যবান।
সি প্রোফাইল রোল ফর্মিং মেশিনগুলি রোল স্টেশনের অনন্য বিন্যাস রয়েছে যা বিশেষভাবে সি আকৃতি তৈ
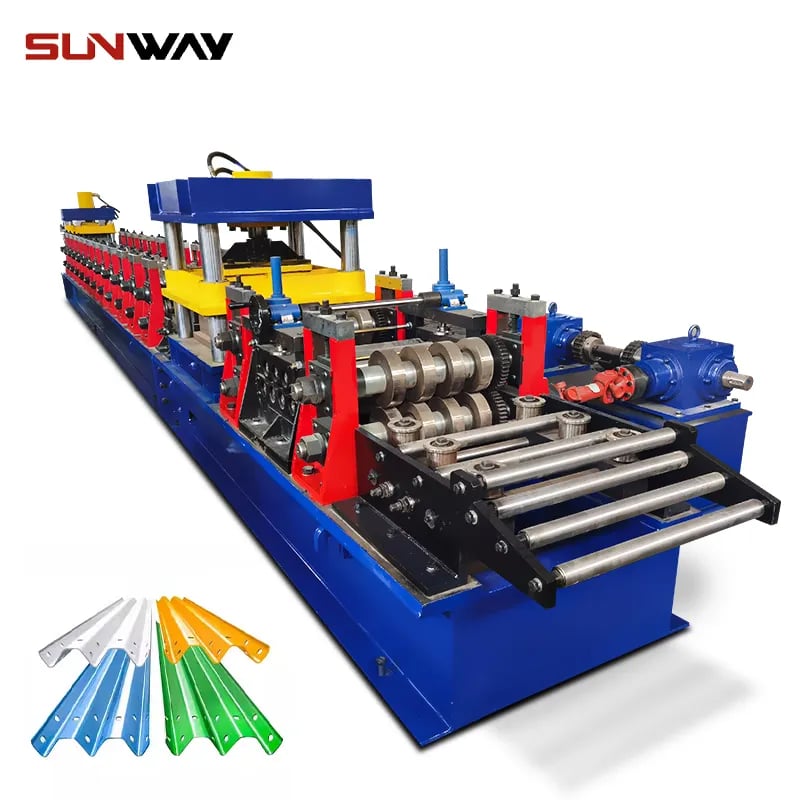
সি প্রোফাইল রোল ফর্মিং প্রক্রিয়ার সারাংশ
সি প্রোফাইল রোল ফর্মিং প্রক্রিয়ায় সমতল স্ট্রিপ স্টককে একাধিক ধাপে ফর্মিং স্ট্যান্ডসব্যবহার করে ধীরে ধীরে সি আকৃতিতে বাঁকানো হয় তিনটি রোল – দুটি বিপরীতমুখী অনুভূমিক রোল এবং উপরে অবস্থিত একটি উল্লম্ব রোল
স্টকটি অনুভূমিকভাবে রোল ফর্মারের মধ্য দিয়ে প্রবেশ করে। প্রতিটি স্ট্যান্ড অতিক্রম করার সময় অনুভূমিক রোলগুলি ফ্ল্যাঞ্জগুলিতে বক্রতা সৃষ্টি করে এবং উল্লম্ব রোল ওয়েবকে আকার দেয়। প্রতিটি পরবর্তী স্ট্যান্ডে আরও বাঁকানো হয় যতক্ষণ না সম্পূর্ণ সি প্রোফাইল তৈরি হয়।
সি প্রোফাইল রোল ফর্মারের কিছু গুরুত্বপূর্ণ প্রক্রিয়া নিম্নরূপ:
- ফিডিং – স্ট্রিপ স্টককে নিয়ন্ত্রিত গতিতে রোল ফর্মারে সরবরাহ করে
- ফর্মিং রোলস – সুনির্দিষ্ট কনট্যুরের মাধ্যমে উপাদানকে ধাপে ধাপে বাঁকায়
- সাপোর্ট রোলারস – স্ট্যান্ডগুলির মধ্যবর্তী বিকৃতি প্রতিরোধ করে সমর্থন প্রদান করে
- শিয়ারিং – রোল ফর্মিংয়ের পর প্রোফাইলকে নির্দিষ্ট দৈর্ঘ্যে কাটে
এখন সি প্রোফাইল রোল ফর্মিং সিস্টেমের মূল কার্যাবলীগুলি দেখি।
সি প্রোফাইল রোল ফর্মারের মূল কার্যাবলী
১. স্ট্রিপ ফিডিং
ফিডিং প্রক্রিয়াটি সমতল স্ট্রিপ স্টককে ফর্মিং স্ট্যান্ডগুলির সাথে সমন্বিত নির্দিষ্ট গতিতে রোল ফর্মারে টেনে নেয়। ধারাবাহিক উপাদান সরবরাহ উচ্চমানের উৎপাদনের জন্য অত্যাবশ্যক।
অধিকাংশ সি প্রোফাইল রোল ফর্মিং মেশিন পিঞ্চ রোলার ফিডব্যবহার করে। এতে দুটি মোটর-চালিত রোলার রয়েছে যা স্ট্রিপ স্টককে চেপে ধরে ফর্মিং বিভাগে এগিয়ে নেয়।
বিভিন্ন উপাদানের পুরুত্ব মানিয়ে নেওয়ার জন্য ফিড রোলারগুলিতে সমন্বয়যোগ্য চাপ প্রয়োজন। সুনির্দিষ্ট গতি নিয়ন্ত্রণের জন্য এগুলিতে সার্ভো মোটরও থাকতে পারে।
ফিডিং সিস্টেমের কিছু মূল প্রয়োজনীয়তা:
- বিভিন্ন স্ট্রিপ প্রস্থ এবং পুরুত্ব মোকাবিলার ক্ষমতা
- স্লিপ বা চিহ্নহীন ধারাবাহিক ফিডিং গতি
- দ্রুত উপাদান পরিবর্তনের জন্য সহজ প্রস্থ সমন্বয়
- ফর্মিং স্ট্যান্ড থেকে পিছনের টান থেকে সুরক্ষা
২. প্রোফাইল ফর্মিং
রোল ফর্মারের হৃদয়স্থল হলো ফর্মিং স্ট্যান্ডস যা ধাপে ধাপে সি প্রোফাইল গঠন করে। প্রতিটি স্ট্যান্ডে দুটি অনুভূমিক রোল এবং একটি উল্লম্ব রোল রয়েছে।
উপরের এবং নিচের রোলগুলি ফ্ল্যাঞ্জ বাঁকায় এবং মাঝের রোল ওয়েব গঠন করে। রোলগুলিতে উপাদানের বাঁকানো নিয়ন্ত্রণকারী সুনির্দিষ্ট মেশিনযুক্ত কনট্যুর রয়েছে।
প্রোফাইলের আকার এবং উপাদানের পুরুত্বের উপর ভিত্তি করে স্ট্যান্ডের সংখ্যা পরিবর্তিত হতে পারে – সাধারণত সি চ্যানেলের জন্য ১০ থেকে ১৬টি স্ট্যান্ড। বেশি স্ট্যান্ড উপাদানের বিকৃতি নিয়ন্ত্রণে আরও নিয়ন্ত্রণ প্রদান করে।
ফর্মিং বিভাগের গুরুত্বপূর্ণ দিকসমূহ:
- কাঙ্ক্ষিত প্রোফাইল জ্যামিতির জন্য ইঞ্জিনিয়ারযুক্ত রোল কনট্যুর
- ধীরে ধীরে বাঁকানোর জন্য পর্যাপ্ত ফর্মিং স্টেশন
- কম ঘর্ষণ এবং চিহ্নহীন ফর্মিংয়ের জন্য বিশেষ সারফেসযুক্ত রোল
- প্রোফাইল ভিন্নতার জন্য দ্রুত রোল পরিবর্তন ডিজাইন
- দ্রুত আকার পরিবর্তনের জন্য স্ট্যান্ড সমন্বয়
৩. স্ট্রিপ সমর্থন এবং গাইডিং
ফর্মিং স্ট্যান্ডগুলির মধ্য দিয়ে স্ট্রিপ স্টক অতিক্রম করার সময় এটি পাশাপাশি বা বিকৃত হতে পারে। এটি চূড়ান্ত প্রোফাইল আকৃতিতে বিকৃতি সৃষ্টি করতে পারে।
এর মোকাবিলায়, সমর্থন রোলারস স্ট্যান্ডগুলির মধ্যে অবস্থিত। এই রোলারগুলি প্রোফাইলের নিচে হালকা স্পর্শ করে গঠন চলাকালীন অবিরত সমর্থন প্রদান করে।
আরেকটি কার্যাবলী হলো স্ট্রিপ গাইডিং যাতে উপাদান মেশিনের মধ্য দিয়ে অগ্রসর হওয়ার সময় কেন্দ্রীভূত থাকে। পাশে অবস্থিত গাইড রোলারগুলি স্ট্রিপের অবস্থান বজায় রাখে এবং বিচ্যুতি প্রতিরোধ করে।
সমর্থন এবং গাইডিংয়ের মূল বৈশিষ্ট্যসমূহ:
- সর্বোচ্চ সমর্থনের জন্য কৌশলগত সমর্থন রোলার স্থাপন
- বিভিন্ন প্রোফাইলের জন্য সমর্থন রোলের উচ্চতা সমন্বয়
- ঘর্ষণ এবং আঁচড় কমানোর জন্য উচ্চমানের গাইড রোলার
- নতুন প্রোফাইলের জন্য সমর্থন এবং গাইড সেটআপ দ্রুত
৪. প্রোফাইল কাটঅফ
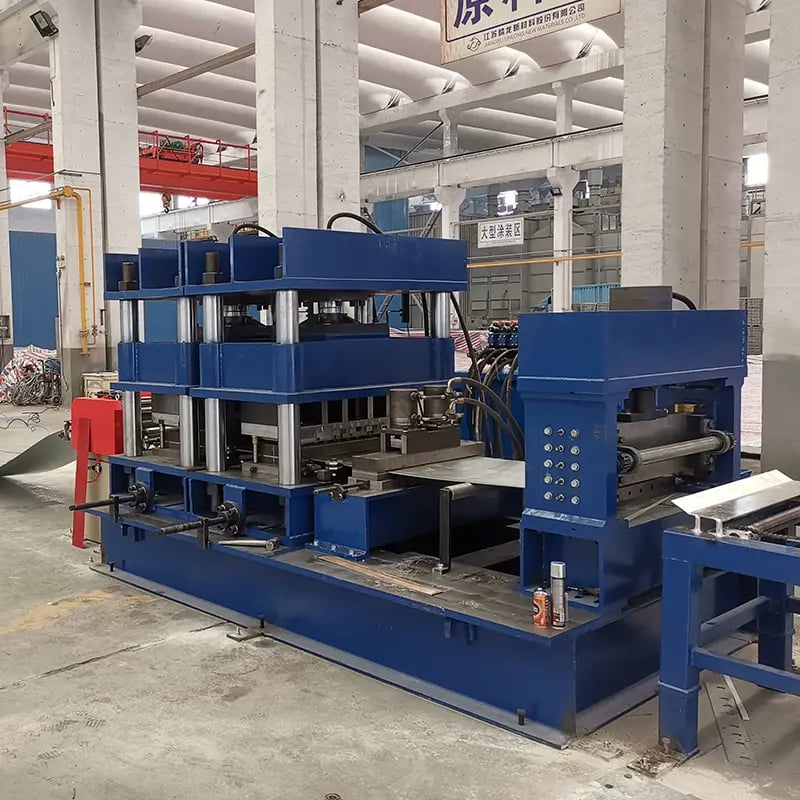
চূড়ান্ত ধাপ হলো অবিরত গঠিত প্রোফাইলকে নির্দিষ্ট দৈর্ঘ্যে কাটা। একটি কাটঅফ প্রেস ঘূর্ণায়মান শিয়ার ব্লেড দিয়ে নির্ধারিত বিন্দুতে প্রোফাইল কেটে ফেলে।
সঠিক কাটার জন্য শিয়ার ব্লেডগুলি লাইন গতির সাথে সঠিক সময়ে কাজ করতে হবে। স্যুদু উৎপাদনের জন্য সুনির্দিষ্ট কাটঅফ নিয়ন্ত্রণ অপরিহার্য।
কাটঅফ প্রক্রিয়ার কিছু মূল কারণ:
- পরিষ্কার, বারহীন কাটার জন্য ধারালো শিয়ার ব্লেড
- সঠিক কাট দৈর্ঘ্যের জন্য ফিড গতির সাথে সমন্বিত
- বিভিন্ন প্রোফাইল দৈর্ঘ্যের জন্য প্রোগ্রামযোগ্য
- বর্জ্য অপসারণ এবং স্ট্যাকিং
অতিরিক্ত কার্যাবলী
মূল রোল ফর্মিং এবং কাটঅফ কার্যাবলীর বাইরে সি প্রোফাইল রোল ফর্মিং মেশিনগুলি অতিরিক্ত প্রক্রিয়া অন্তর্ভুক্ত করতে পারে:
- ডিকয়েলিং – স্ট্রিপ কয়েল স্টক উন্মোচন করে রোল ফর্মারে সরবরাহ করে
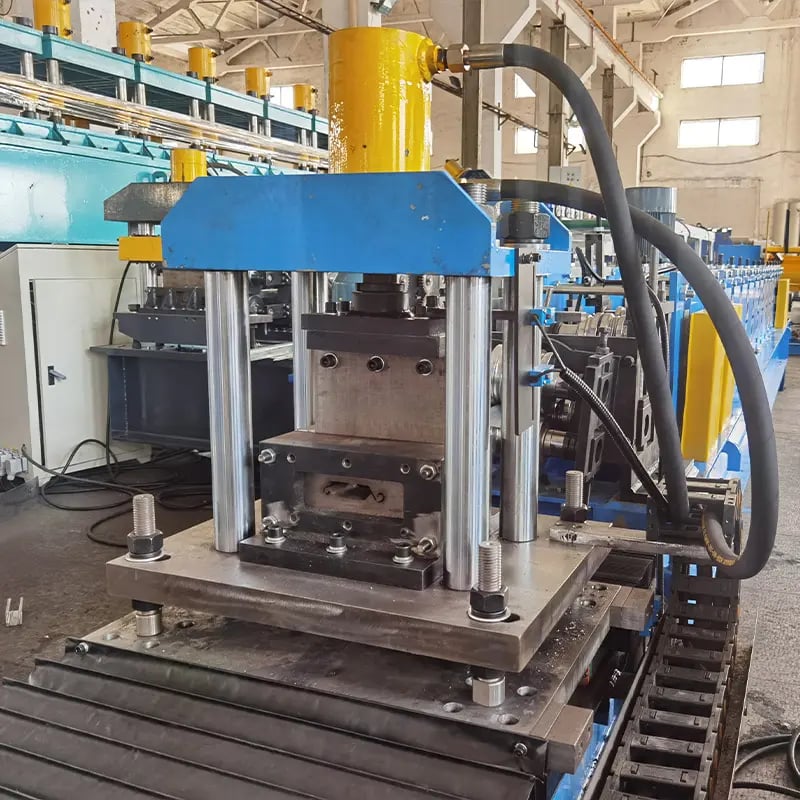
- প্রি-পাঞ্চিং – রোল ফর্মিংয়ের পূর্বে ছিদ্র সৃষ্টি করে
- হিট ট্রিটিং – ইন-লাইন হিট ট্রিটমেন্টের জন্য বিশেষ স্ট্যান্ড
- ক্যাম্বারিং – ছাদ এবং বাঁকা দেয়ালের জন্য আর্চযুক্ত প্রোফাইল সৃষ্টি করে
- হট ডিপড গ্যালভানাইজিং – সুরক্ষামূলক জিঙ্ক কোটিং প্রয়োগ করে
সাধারণ স্পেসিফিকেশন
সি প্রোফাইল রোল ফর্মিং মেশিনের প্রযুক্তিগত স্পেসিফিকেশনসমূহ অন্তর্ভুক্ত করতে পারে:
- প্রোফাইল প্রস্থ – ৫০ থেকে ৩০০ মিমি পরিসর
- উপাদানের পুরুত্ব – ০.৫ থেকে ৩ মিমি ইস্পাত এবং অ্যালুমিনিয়াম
- রোল ফর্মিং গতি – ১০ থেকে ৪০ মি/মিন
- ড্রাইভ প্রকার – ইলেকট্রিক, হাইড্রলিক বা সার্ভো মোটর
- কাট দৈর্ঘ্য – ১০ মি পর্যন্ত প্রোগ্রামযোগ্য
- ইনস্টল করা পাওয়ার – ১৫ থেকে ৫০ কিলোওয়াট
মেশিনগুলি পিএলসি, এইচএমআই এবং সার্ভো ড্রাইভের মতো নিয়ন্ত্রণ সহ সম্পূর্ণ অটোমেটেড হতে পারে। শক্তিশালী মেশিন ফ্রেম উচ্চ রোলিং বলের অধীনে বিকৃতি প্রতিরোধ করে।
নিরাপত্তাও গুরুত্বপূর্ণ – মেশিনগুলিতে ইন্টারলকড গার্ড, ই-স্টপ এবং ওভারলোড সুরক্ষা রয়েছে।
সি প্রোফাইল রোল ফর্মিংয়ের প্রয়োগ
তাদের সর্বোত্তম শক্তির কারণে এই মেশিনগুলি দ্বারা উৎপাদিত সি প্রোফাইলগুলি ধাতু ভবন নির্মাণে ব্যাপকভাবে ব্যবহৃত হয়েছে:
- পারলিনস – অনুভূমিক ছাদ সমর্থন
- গার্টস – উল্লম্ব দেয়াল সমর্থন
- স্টাডস – উল্লম্ব ফ্রেমিং সদস্য
- ট্রাস কর্ডস – ট্রাসের উপরের এবং নিচের অংশ
- জয়স্টস – অনুভূমিক মেঝে সমর্থন
- রাফটারস – কোণাকার ছাদ সমর্থন
- সফিটস – ওভারহ্যাঙ্গের অনুভূমিক নিচের অংশ
সি প্রোফাইলগুলি শেল্ফিং, র্যাকিং, কনভে
সি প্রোফাইল রোল ফর্মিংয়
অন্যান্য সি প্রোফাইল উৎপাদন পদ্ধতির তুলনায়, রোল ফর্মিং উল্লেখযোগ্য সুবিধা প্রদান করে:
- উচ্চ গতি – এক্সট্রুশনের তুলনায় সর্বোচ্চ ১০ গুণ দ্রুত
- কম খরচ – বেন্ডিং বা প্রেস ব্রেকিংয়ের তুলনায় উপাদানের বর্জ্য হ্রাস
- নমনীয়তা – আকার এবং প্রোফাইলের মধ্যে দ্রুত পরিবর্তন
- শক্তি – ঠান্ডা কাজ উপাদানের গুণগত মান উন্নত করে
- গুণমান – স্থিতিশীল মাত্রা এবং ফিনিশ
- অটোমেশন – স্বয়ংক্রিয় উৎপাদনে একীভূত করা যায়
এই সুবিধাগুলির কারণে, রোল ফর্মড সি প্রোফাইলগুলি খরচ-কার্যকর, উচ্চ পরিমাণের উৎপাদনের জন্য আদর্শ।
সি প্রোফাইল রোল ফর্মার প্রস্তুতকারকেরা
অনেক কোম্পানি বিশেষায়িত সি প্রোফাইল রোল ফর্মিং সরঞ্জাম এবং প্রযুক্তি সরবরাহ করে, যার মধ্যে রয়েছে:
- রোলভিস (ইতালি)
- স্যামকো ম্যাকিনারি (যুক্তরাজ্য)
- মেটফর্ম ইন্টারন্যাশনাল (যুক্তরাষ্ট্র)
- বোতোক্সিয়ানফা রোল ফর্মিং মেশিন (চীন)
- গ্যাস্পারিনি এসপিএ (ইতালি)
- ফর্মটেক কানাডা
- ডালান এসপিএ (ইতালি)
সি প্রোফাইল রোল ফর্মার নির্বাচন করার সময়, প্রস্তুতকারকের অভিজ্ঞতা, উৎপাদন গতি, গুণমানের মানদণ্ড এবং পরিষেবা সহায়তা বিবেচনা করুন। উচ্চ নির্ভুলতার ইউরোপীয় এবং আমেরিকান মেশিনগুলি সাধারণত সর্বোত্তম কর্মক্ষমতা এবং নির্ভরযোগ্যতা প্রদান করে।
উপসংহার
সংরচনামূলক সি প্রোফাইলগুলি দক্ষতার সাথে ব্যাপকভাবে উৎপাদনের ক্ষমতার কারণে, সি প্রোফাইল রোল ফর্মিং মেশিন নির্মাণ শিল্প এবং অন্যান্য ধাতু ফ্যাব্রিকেশন খাতের জন্য গুরুত্বপূর্ণ ক্ষমতা প্রদান করে।
ফর্মিং রোল, ফিড সিস্টেম এবং কাটঅফ প্রক্রিয়ার অনন্য বিন্যাস সি চ্যানেলের আকৃতি, মাত্রা এবং দৈর্ঘ্যের উপর সম্পূর্ণ নিয়ন্ত্রণ প্রদান করে।
প্রযুক্তির অবিরত উন্নয়ন সি প্রোফাইল রোল ফর্মিং সরঞ্জামের উৎপাদনশীলতা, নির্ভুলতা এবং ক্ষমতা আরও উন্নত করবে।
সাধারণ প্রশ্নাবলি
কোন উপাদানগুলি সি প্রোফাইলে রোল ফর্ম করা যায়?
সবচেয়ে সাধারণ উপাদানগুলি হল মৃদু ইস্পাত, স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম। সঠিক রোল সেটের সাথে, গ্যালভানাইজড স্টিল, পিতল, তামা এবং টাইটেনিয়ামকেও সি বিভাগে ফর্ম করা যায়।
সি প্রোফাইল রোল ফর্মার কোন পুরুত্বের পরিসীমা পরিচালনা করতে পারে?
একটি সাধারণ মেশিন ০.৫ মিমি থেকে ৩ মিমি পুরুত্ব পর্যন্ত উপাদান প্রক্রিয়াকরণ করতে পারে। বিশেষ ভারী দায়িত্বের রোল ফর্মারগুলি উপলব্ধ যা ৫ মিমির বেশি পুরু ইস্পাত ফর্ম করতে পারে।
মেশিনে বিভিন্ন সি প্রোফাইল আকার কীভাবে সেট আপ করা হয়?
অধিকাংশ রোল ফর্মার কুইক চেঞ্জ ক্যাসেট সিস্টেম ব্যবহার করে। সঠিকভাবে আকৃতির রোল সহ প্রি-সেট ক্যাসেটগুলি সাধারণ প্রোফাইল আকারের মধ্যে দ্রুত পরিবর্তনের জন্য বদলানো যায়।
রোল ফর্মড সি প্রোফাইল অংশের নির্ভুলতা কতটা?
উন্নত মেশিনের সাথে, গুরুত্বপূর্ণ মাত্রায় +/- ০.৫ মিমি মাত্রাগত সহনশীলতা অর্জন করা যায়। নির্ভুলতা নির্ভর করে নির্ভুল উপাদান, দৃঢ় ফ্রেম এবং সঠিক মেশিন ক্যালিব্রেশনের উপর।
ইন-লাইন হিট ট্রিটমেন্টের মাধ্যমে সি প্রোফাইলকে শক্তিশালী করা যায় কি?
হ্যাঁ, কিছু রোল ফর্মারের লাইনে একটি হিট ট্রিট স্টেশন নির্মিত রয়েছে। চূড়ান্ত ফর্মিং স্ট্যান্ড থেকে প্রোফাইল বের হওয়ার পর, এটি নিয়ন্ত্রিত গরম করা এবং ঠান্ডা করার মাধ্যমে শক্তি উন্নত করার জন্য ইন্ডাকশন হিটিং সিস্টেমের মধ্য দিয়ে যায়।
সি প্রোফাইল রোল ফর্মিং মেশিনের সাথে নিরাপত্তা সংক্রান্ত উদ্বেগ আছে কি?
সকল চলমান এবং ঘূর্ণায়মান অংশগুলি অপারেটর সুরক্ষার জন্য সঠিকভাবে গার্ড করা উচিত। অন্যান্য নিরাপত্তা বৈশিষ্ট্যের মধ্যে রয়েছে জরুরি স্টপ সার্কিট, ইন্টারলক এবং ওভারলোড/ত্রুটি মনিটরিং। সঠিক প্রশিক্ষণ এবং সুরক্ষামূলক সরঞ্জামও অপরিহার্য।
সি প্রোফাইল রোল ফর্মার কত দ্রুত পরিচালিত হতে পারে?
স্ট্যান্ডার্ড উৎপাদন গতি প্রায় ১০ থেকে ১৫ মিটার প্রতি মিনিট। উচ্চ গতির মেশিনগুলি ৪০ মি/মিন পর্যন্ত অর্জন করতে পারে, যখন ধীর নির্ভুল রোল ফর্মারগুলি ৫ মি/মিন গতিতে পরিচালিত হতে পারে। সর্বোচ্চ গতি নির্ভর করে প্রোফাইল আকার, উপাদানের পুরুত্ব এবং প্রয়োজনীয় সহনশীলতার উপর।
সি প্রোফাইল রোল ফর্মার প্রোগ্রামিং এবং পরিচালনার জন্য কোন দক্ষতা প্রয়োজন?
মেশিনটি প্রোফাইল স্পেসিফিকেশনের ভিত্তিতে অভিজ্ঞ টেকনিশিয়ানদের দ্বারা প্রোগ্রাম করা হয়। সাধারণ অপারেটররা তখন শুধুমাত্র প্রি-সেট প্রোফাইল রেসিপি নির্বাচন করেন। টাচ স্ক্রিন সহ পিসি-ভিত্তিক নিয়ন্ত্রণ মেশিনগুলিকে ব্যবহারকারী-বান্ধব করে।
উপসংহার
সারাংশে, সি প্রোফাইল রোল ফর্মিং মেশিনগুলি সংরচনামূলক সি চ্যানেল প্রোফাইল ফর্ম করার জন্য বিশেষভাবে ডিজাইন করা সরঞ্জাম। এদের মূল কার্যাবলীগুলির মধ্যে রয়েছে নির্ভুল ফিডিং, ক্রমিক ফর্মিং, সাপোর্ট এবং গাইডিং এবং কাটঅফ। যখন সকল প্রক্রিয়া একসাথে কাজ করে, তখন রোল ফর্মার উচ্চ পরিমাণে নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতার সাথে সি বিভাগ উৎপাদন করতে পারে। অন্যান্য প্রক্রিয়ার উপর গতি, নমনীয়তা এবং গুণমানের সুবিধার সাথে, এই বহুমুখী মেশিনগুলি বিভিন্ন শিল্পে সি প্রোফাইলের খরচ-কার্যকর উৎপাদন সক্ষম করতে থাকবে।
ক্লডের প্রদত্ত লিঙ্কগুলি সর্বদা বৈধ বা আপডেট নাও হতে পারে। লিঙ্ক নির্ভুলতা উন্নত করার জন্য আমাদের প্রচেষ্টায় আপনার ধৈর্যের প্রশংসা করি।কপি
বিভাগটির অংশটি চালিয়ে যান
এল
এখানে বিভাগটি চালিয়ে যাওয়ার আরও কনটেন্ট দেওয়া হল:
সি প্রোফাইল রোল ফর্মড পার্টস কীভাবে হ্যান্ডেল এবং সংরক্ষণ করা উচিত?
হ্যান্ডলিংয়ের সময় আঁচড়, ডেন্ট এবং বিকৃতি এড়ানোর জন্য সতর্কতা অবলম্বন করুন। চেইন বা হুকের পরিবর্তে লিফটিং স্ট্র্যাপ ব্যবহার করুন। প্রোফাইলগুলো কাঠের র্যাকসে সংরক্ষণ করুন এবং শক্ত পৃষ্ঠে রাখা এড়িয়ে চলুন। স্তূপীকৃত প্রোফাইলগুলোর মাঝে সুরক্ষামূলক ইনসার্ট ব্যবহার করুন।
রোল ফর্মড সি প্রোফাইলসে টুইস্টিং বা ফ্লেয়ারিংয়ের মতো ত্রুটির কারণ কী?
এটি জীর্ণ রোল, অপর্যাপ্ত সাপোর্ট রোলার, দুর্বল স্টক অ্যালাইনমেন্ট বা অতিরিক্ত ফিড স্পিডের মতো সমস্যার কারণে হতে পারে। ত্রুটি পর্যবেক্ষণ এবং পরিদর্শন করা এবং প্রয়োজনীয় ফর্মিং সমন্বয় করা অত্যন্ত গুরুত্বপূর্ণ।
জটিল সি প্রোফাইলের ভ্যারিয়েশনগুলো কীভাবে উৎপাদন করা হয়?
আরও জটিল আকৃতির জন্য ৩ডি ফর্মিং রোল, অতিরিক্ত ফর্মিং স্টেশন, প্রোফাইলের মধ্যে সাপোর্ট টুলিং, পাঞ্চিং বা নচিংয়ের মতো পোস্ট-ফর্মিং অপারেশন বা সেকেন্ডারি ভ্যালু-অ্যাডেড প্রক্রিয়া প্রয়োজন হতে পারে।
অ্যাসেম্বলির জন্য রোল ফর্মড সি প্রোফাইলস কীভাবে যুক্ত করা উচিত?
প্রি-পাঞ্চড হোলসে সেল্ফ-ট্যাপিং স্ক্রু ঢোকানো একটি সাধারণ যোগাযোগ পদ্ধতি। অন্যান্য অপশনের মধ্যে রয়েছে ওয়েল্ডিং, রিভেটিং, ক্লিনচিং বা বোল্ট, গাসেট এবং ব্র্যাকেটের মতো হার্ডওয়্যার ব্যবহার।
মেশিনের আকার এবং রোল স্টেশনের সংখ্যা নির্ধারণ করে কোন ফ্যাক্টরগুলো?
বড় প্রোফাইল মাত্রা এবং মোটা উপাদান সাধারণত বড় ফ্রেম আকার, উচ্চ টনেজ এবং শক্তি এবং বেন্ডিং ইনক্রিমেন্টস হ্যান্ডেল করার জন্য আরও রোল স্টেশন প্রয়োজন করে।
টুলিং লাইফ এবং প্রোফাইল কোয়ালিটি কীভাবে মনিটর করা উচিত?
রোল ওয়্যার, প্রোফাইল মাত্রা, কাট কোয়ালিটি এবং সারফেস ফিনিশের নিয়মিত পরিদর্শন করুন। এটি সমস্যাগুলো প্রথম দিকে ধরতে সাহায্য করে যাতে কোয়ালিটি খারাপ না হয়।
রক্ষণাবেক্ষণ এবং সেটআপের জন্য কোন নিরাপত্তা সতর্কতাগুলি গুরুত্বপূর্ণ?
লকআউট/ট্যাগআউট প্রক্রিয়া অনুসরণ করতে হবে। শুধুমাত্র দক্ষ প্রযুক্তিবিদরা রোল পরিবর্তন, মেশিনিং এবং ইলেকট্রিকাল কাজের মতো কাজ সম্পাদন করবেন। সঠিক লিফটিং সরঞ্জাম ব্যবহার করুন এবং নিরাপত্তা প্রক্রিয়া মেনে চলুন।
আধুনিক সি প্রোফাইল রোল ফর্মারে উন্নত ডেটা সংগ্রহ কীভাবে ব্যবহৃত হয়?
পিএলসি ডেটা মনিটরিং, এইচএমআই ডায়াগনস্টিক স্ক্রিন এবং আইওটি সেন্সর উৎপাদন বিশ্লেষণ প্রদান করতে পারে। এটি অপ্টিমাইজেশন এবং ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণের জন্য ক্ষেত্র চিহ্নিত করতে সাহায্য করে।
সঠিক মেশিন অপারেশনের জন্য কোন দক্ষতা প্রয়োজন?
অপারেটরদের মেশিন নিরাপত্তা, স্টার্টআপ এবং শাটডাউন, সমস্যা সমাধান, গুণমান পরীক্ষা এবং মৌলিক রক্ষণাবেক্ষণে প্রশিক্ষণ থাকা উচিত। অনুরূপ ধাতুকর্ম সরঞ্জামের অভিজ্ঞতা পছন্দনীয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) পার্লিন উৎপাদনের জন্য C প্রোফাইল রোল ফর্মিং মেশিনের আকার কীভাবে নির্ধারণ করব?
- আপনার C চ্যানেলের পরিসর (ওয়েব 60–300 mm, ফ্ল্যাঞ্জ 40–100 mm, ঠোঁট 10–25 mm), পুরুত্ব (0.7–3.0 mm) এবং স্টিলের গ্রেড (235–550 MPa) নির্ধারণ করুন। এগুলোর সঙ্গে মেশিনের ক্ষমতা মিলিয়ে নিন: মোটর শক্তি (>2.0 mm-এর জন্য ≥22 kW), স্টেশনের সংখ্যা (12–20) এবং ডিকয়েলারের ওজন (5–10 টন)। ফ্লাইং শিয়ার ও প্রি-পাঞ্চের টনেজ স্লট/বোল্টের বিন্যাসের চাহিদা পূরণ করে কি না নিশ্চিত করুন।
2) আধুনিক C-প্রোফাইল লাইনে কোন সহনসীমাগুলো বাস্তবসম্মত?
- সাধারণ সেরা অনুশীলন: প্রস্থ ±0.5–0.8 mm, ফ্ল্যাঞ্জের উচ্চতা ±0.5 mm, লিপ ±0.3–0.5 mm, সরলতা ≤1 mm/m, টুইস্ট ≤1°/m, হোল পিচ ±0.5 mm, কাট দৈর্ঘ্য ±0.5–1.0 mm (6 m)। সার্ভো-চালিত স্ট্যান্ড, লেজার এনকোডার এবং দৃঢ় ফ্রেমের মাধ্যমে এটি অর্জনযোগ্য।
3) দ্রুত-পরিবর্তন ক্যাসেট টুলিং C channel SKU-এর বৈচিত্র্যে কী প্রভাব ফেলে?
- ক্যাসেট/টুলিং ক্যাসেটের সঙ্গে স্বয়ংক্রিয় স্ট্যান্ড অবস্থান নির্ধারণ পরিবর্তনকাল 60–120 মিনিট থেকে 15–30 মিনিটে কমাতে পারে, যার ফলে বিভিন্ন C purlin গভীরতা ও গেজ পরিবর্তনের জন্য ন্যূনতম স্ক্র্যাপসহ মিশ্র-মডেল উৎপাদন সম্ভব হয়।
4) একটি C প্রোফাইল রোল ফর্মিং মেশিন কি দাগ না ফেলে গ্যালভানাইজড বা প্রি-পেইন্টেড কয়েল প্রক্রিয়া করতে পারে?
- হ্যাঁ। পালিশ করা, শক্তকরণ-প্রক্রিয়াজাত রোল (≥58 HRC), মাইক্রো-লুব্রিকেশন বা ড্রাই-ফিল্ম লুব্রিক্যান্ট, ফেল্ট ওয়াইপার, ক্রাউনড গাইড রোল এবং সুরক্ষামূলক ফিল্ম হ্যান্ডলিং ব্যবহার করুন। ঘষার দাগ এড়াতে পরিষ্কার-পরিচ্ছন্নতা ও সঠিক রোল গ্যাপ বজায় রাখুন।
5) বোল্ট ও স্লটের প্যাটার্ন প্রি-পাঞ্চিংয়ের জন্য কোন ইন্টিগ্রেশন সবচেয়ে ভালো?
- ফর্মিংয়ের আগের ধাপে প্রোগ্রামযোগ্য টুলিং ও ভিশন যাচাইকরণসহ একটি সার্ভো প্রি-পাঞ্চ প্রেস। পরিবর্তনশীল প্যাটার্নের জন্য CNC টারেট বা দ্রুত-পরিবর্তনযোগ্য ডাই সেট বিবেচনা করুন। 30–50 m/min গতিতে ±0.5 mm হোল পিচ বজায় রাখতে এনকোডার ফিডব্যাকের সঙ্গে পাঞ্চ ফিড সিঙ্ক্রোনাইজ করুন।
২০২৫ শিল্প প্রবণতা
- ডিজিটাল সেটআপ ও রেসিপি ব্যবস্থাপনা: স্বয়ংক্রিয় স্ট্যান্ড অবস্থান নির্ধারণ, সার্ভো রোল-গ্যাপ নিয়ন্ত্রণ এবং বারকোড-চালিত কয়েল রেসিপি C চ্যানেলের প্রথম পিসের স্ক্র্যাপ কমায়।
- উচ্চ-শক্তির স্টিল: লোড রেটিং বজায় রেখে purlin হালকা করার জন্য 350–550 MPa HSLA-এর ব্যবহার বাড়ছে; এর জন্য সংশোধিত পাস সূচি ও অ্যান্টি-স্প্রিংব্যাক কৌশল প্রয়োজন।
- ইনলাইন গুণমান নিশ্চয়তা: ক্লোজড-লুপ সংশোধনসহ লাইনের গতিতে ক্যামেরাভিত্তিক স্লট পরিদর্শন ও লেজার সরলতা পরীক্ষা।
- শক্তি দক্ষতা: IE5 মোটর, রিজেনারেটিভ ড্রাইভ এবং স্মার্ট লুব্রিকেশন 2022 সালের বেসলাইনের তুলনায় শক্তির তীব্রতা 15–25% কমায়।
- নিরাপত্তা ও ট্রেসেবিলিটি: সমন্বিত e-stop, সেফটি PLC এবং পার্ট মার্কিং কয়েলের রাসায়নিক গঠনকে সমাপ্ত C প্রোফাইলের সঙ্গে যুক্ত করে, যা প্রকল্পের কমপ্লায়েন্সে সহায়তা করে।
C প্রোফাইল রোল ফর্মিং মেশিনের জন্য 2025 সালের মানদণ্ড
| মেট্রিক | 2022 সালের সাধারণ | 2025 সালের সেরা-শ্রেণির | নোট |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 10–25 | 35–60 | ফ্লাইং শিয়ারসহ সাধারণ C চ্যানেল |
| পরিবর্তনের সময় (মিনিট) | ষাট–একশ বিশ | পনেরো–ত্রিশ | ক্যাসেট টুলিং + অটো স্ট্যান্ড |
| কাট দৈর্ঘ্য সহনশীলতা (6 m-এ mm) | ±2.0 | ±০.৫–০.৮ | লেজার এনকোডার + সার্ভো শিয়ার |
| ছিদ্র পিচ সহনশীলতা (mm) | ±1.0 | ±0.5 | ভিশন-সহায়িত ক্লোজড লুপ |
| চেঞ্জওভারের পর প্রথম-পাস ফলন (%) | 92–96 | 98–99.5 | ডিজিটাল রেসিপি + SMED |
| শক্তির তীব্রতা (kWh/ton) | 130–180 | 95–120 | IE5 + regen VFDs |
| ওইই (%) | 60–70 | 75–85 | উন্নত আপটাইম ও গুণমান |
নির্বাচিত রেফারেন্স ও ডেটা উৎস:
- The Fabricator (রোল ফর্মিংয়ের সেরা অনুশীলন): https://www.thefabricator.com
- NIST MEP (SMED/OEE রিসোর্স): https://www.nist.gov/mep
- ISO 50001 (জ্বালানি ব্যবস্থাপনা): https://www.iso.org
- EN 10162 (কোল্ড-ফর্মড স্টিল সেকশন): https://standards.iteh.ai
- WorldAutoSteel (HSLA/AHSS ফর্মেবিলিটি নীতি): https://www.worldautosteel.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: C Purlin-এর ক্লোজড-লুপ সরলতা নিয়ন্ত্রণ (2025)
পটভূমি: APAC-এর একটি বিল্ডিং সিস্টেম প্রস্তুতকারক 40 m/min গতিতে 2.0 mm গ্যালভানাইজড C purlin-এ টুইস্ট ও সুইপের ভিন্নতা দেখতে পায়, যার ফলে অ্যাসেম্বলি ফিটিংয়ে সমস্যা হচ্ছিল।
সমাধান: গুরুত্বপূর্ণ স্ট্যান্ডে স্বয়ংক্রিয় রোল-গ্যাপ ক্ষতিপূরণসহ লেজার সরলতা পরিমাপ এবং ক্যামেরাভিত্তিক প্রান্ত ট্র্যাকিং বাস্তবায়ন করা হয়; স্প্রিংব্যাক কমাতে পাস ডিজাইন হালনাগাদ করা হয়।
ফলাফল: টুইস্ট 1.6°/m থেকে 0.6°/m-এ কমেছে; সুইপ 55% কমেছে; প্রথম-পাস ইল্ড 99.0%-এ উন্নীত হয়েছে; পুনঃকাজের সময় 42% কমেছে।
কেস স্টাডি 2: C চ্যানেলের জন্য 420 MPa HSLA ব্যবহার করে লাইটওয়েটিং (2024)
পটভূমি: উত্তর আমেরিকার একটি প্রিফ্যাব সরবরাহকারী সেকশনের ভর কমিয়ে পরিবহন সাশ্রয় এবং দ্রুত ইনস্টলেশন লক্ষ্য করেছিল।
সমাধান: 1.5 mm DX51D থেকে 1.2 mm HSLA 420-এ পরিবর্তন করা হয়; ফর্মিং পাস সমন্বয়, রোলের কঠোরতা বৃদ্ধি এবং জিঙ্ক আবরণ সুরক্ষায় মাইক্রো-লুব্রিকেশন গ্রহণ করা হয়।
ফলাফল: প্রতি মিটারে ওজন 18% কমেছে; ডিজাইন লোডের অধীনে ডিফ্লেকশন অপরিবর্তিত রয়েছে; লাইনের গতি 28 থেকে 45 m/min-এ বেড়েছে; বার্ষিক লজিস্টিক খরচ প্রায় 10% কমেছে।
বিশেষজ্ঞদের মতামত
- Dr. Daniel Schaeffler, সভাপতি, Engineering Quality Solutions
মতামত: “C প্রোফাইল রোল ফর্মিংয়ে স্প্রিংব্যাক ও প্রান্তের ঢেউ নিয়ন্ত্রণ কয়েলের মান এবং পাসের নকশা দিয়ে শুরু হয়। আপনি যদি ফর্মিং-প্যাটার্ন ও রোলের ফাঁক পুনরায় অনুকূল করেন, তবে HSLA ব্যবহার কার্যকর হয়।” - Sarah Clark, প্রযুক্তি পরিচালক, Metal Construction Association
মতামত: “2025 সালে কয়েলের হিট থেকে চূড়ান্ত C purlin বারকোড পর্যন্ত ট্রেসেবিলিটি একটি স্পেসিফিকেশনে পরিণত হচ্ছে। এটি মূল কারণ অনুসন্ধান সংক্ষিপ্ত করে এবং কোড কমপ্লায়েন্সে সহায়তা করে।” - Marco Rossi, প্রধান প্রক্রিয়া প্রকৌশলী, Gasparini SpA
মতামত: “ক্যাসেট টুলিং এবং স্বয়ংক্রিয় স্ট্যান্ড অবস্থান নির্ধারণ সাধারণত C চ্যানেল রেঞ্জে পরিবর্তনকাল অর্ধেক করে। বহু-SKU অপারেশনে ROI প্রায়ই 12 মাসের কম হয়।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও সিমুলেশন: COPRA RF / COPRA FEA RF (https://www.data-m.de), AutoForm (https://www.autoform.com)
- ইনলাইন ভিশন ও মেট্রোলজি: Keyence (https://www.keyence.com), Cognex (https://www.cognex.com)
- স্ট্যান্ডার্ড ও গুণমান: EN 10162 কোল্ড-ফর্মড সেকশন (https://standards.iteh.ai), ISO 9001 (https://www.iso.org)
- শক্তি ও রক্ষণাবেক্ষণ: ISO 50001 (https://www.iso.org), Fiix CMMS (https://www.fiixsoftware.com), রক্ষণাবেক্ষণ (https://www.upkeep.com)
- শিল্পজ্ঞান: The Fabricator—রোল ফর্মিং (https://www.thefabricator.com), NIST MEP রিসোর্স (https://www.nist.gov/mep)
সর্বশেষ হালনাগাদ: 2025-10-20
পরিবর্তনলগ: C প্রোফাইল রোল ফর্মিং মেশিন ব্যবহারকারীদের জন্য উপযোগী 5টি নতুন প্রায়শই জিজ্ঞাসিত প্রশ্ন যোগ করা হয়েছে; 2025 সালের মানদণ্ডের সারণি ও প্রবণতা-সংক্রান্ত তথ্য যুক্ত করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত করা হয়েছে; প্রামাণিক লিংকসহ ব্যবহারিক সরঞ্জাম/সম্পদ সংকলন করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও কারণসমূহ:2026-04-15 অথবা তার আগে, যদি প্রধান OEM-রা 15 মিনিটের কম সময়ে ক্যাসেট বদলের ব্যবস্থা বাজারে আনে, নতুন HSLA ফর্মিং নির্দেশিকা C প্রোফাইলকে প্রভাবিত করে, অথবা শক্তি বিধিমালায় IE5 মোটর/পুনরুৎপাদনশীল ড্রাইভ বাধ্যতামূলক করা হয়





