
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোল ফর্মিং হল একটি ধাতুকর্মীয় প্রক্রিয়া যা শীট ধাতুকে একাধিক পর্যায়ক্রমিক রোলিং স্ট্যান্ড ব্যবহার করে কাস্টম প্রোফাইলে রূপ দেয়। এটি উচ্চ হারে পরিবর্তনশীল ক্রস-সেকশন অংশের অবিরত উৎপাদন অনুমোদন করে। চ্যানেল রোল ফর্মিং মেশিন বিশেষভাবে চ্যানেল সেকশন গঠন করার জন্য তৈরি যার সি-আকৃতির ক্রস-সেকশন রয়েছে।
চ্যানেল রোল ফর্মিং কীভাবে কাজ করে
একটি চ্যানেল রোল ফর্মিং মেশিন শীট ধাতুর স্ট্রিপকে একাধিক রোলিং স্ট্যান্ডের মধ্য দিয়ে পাস করে চ্যানেল সেকশন গঠন করে। প্রতিটি স্ট্যান্ড ধীরে ধীরে শীটটিকে কাঙ্ক্ষিত সি-আকৃতির চ্যানেল প্রোফাইলে রূপ দেয়।
প্রক্রিয়াটি শীট ধাতুর সমতল স্ট্রিপকে রোল ফর্মারে ফিড করে শুরু হয়। স্ট্রিপটি কয়েলের বক্রতা অপসারণের জন্য একটি স্ট্রেইটনিং মেকানিজমের মধ্য দিয়ে পাস করে। তারপর এটি ফর্মিং স্ট্যান্ডে প্রবেশ করে, যেখানে প্রতিটি স্ট্যান্ড ছোট বাঁকা তৈরি করে যতক্ষণ না চূড়ান্ত আকৃতি অর্জিত হয়।
একটি চ্যানেল রোল ফর্মিং মেশিনের মূল উপাদানগুলির মধ্যে রয়েছে:
- আনকয়লার: শীট ধাতুর কয়েল স্ট্রিপকে মেশিনে ফিড করে
- ফিড টেবিল: প্রক্রিয়ার মধ্য দিয়ে স্ট্রিপকে সমর্থন এবং গাইড করে
- ফর্মিং স্ট্যান্ড: স্ট্রিপকে ধীরে ধীরে চ্যানেল সেকশনে বাঁকায় এবং গঠন করে
- কাট-অফ প্রেস: সমাপ্ত চ্যানেলগুলিকে দৈর্ঘ্য অনুসারে কাটে
ফর্মিং স্ট্যান্ডগুলি কঠোর স্টিল রোল ব্যবহার করে যাতে কাঙ্ক্ষিত প্রোফাইল খোদাই করা থাকে। উপরের এবং নিচের রোলগুলি ঘুরে স্ট্রিপটি ধরে এবং বাঁকায় যখন এটি পাস করে। প্রতিটি স্ট্যান্ড সাধারণত ৫-১৫ ডিগ্রি ছোট আনুমানিক বাঁকা তৈরি করে।
স্ট্রিপটি শেষ স্ট্যান্ড থেকে বের হওয়ার সময় এটি চূড়ান্ত সি-আকৃতির চ্যানেল আকারে বাঁকা হয়ে যায়। চ্যানেলগুলি তারপর প্রয়োজনীয় দৈর্ঘ্যে কাটার জন্য কাটঅফ প্রেসে যায়। তারা আরও প্রক্রিয়াকরণ বা সরাসরি ব্যবহারের জন্য অফলোড করা হয়।
রোল ফর্মড চ্যানেলের সুবিধাসমূহ
চ্যানেল রোল ফর্মিং অন্যান্য ধাতু গঠন প্রক্রিয়ার তুলনায় অনেক সুবিধা প্রদান করে:
- উচ্চ উৎপাদনশীলতা: চ্যানেলগুলি ১০০মি/মিন পর্যন্ত দ্রুত লিনিয়ার গতিতে ব্যাপকভাবে উৎপাদন করা যায়
- নমনীয়তা: রোলগুলি সামঞ্জস্য বা প্রতিস্থাপন
- নির্ভুলতা চ্যানেলগুলোর সমস্ত দৈর্ঘ্য জুড়ে সু
- গুণমান: সামঞ্জস্যপূর্ণ প্রোফাইল এবং মসৃণ পৃষ্ঠের ফিনিশিং অর্জিত হয়
- কম খরচ: দক্ষ উৎপাদনের ফলে অন্যান্য পদ্ধতির তুলনায় খরচ সাশ্রয় হয়
- উপাদান সাশ্রয়: স্ট্যাম্পিং বা ফ্যাব্রিকেশনের তুলনায় কম বর্জ্য উৎপন্ন হয়
- শক্তি: ফর্মিংয়ের সময় ওয়ার্ক হার্ডেনিং শক্তি বৃদ্ধি করে
এই সুবিধাগুলি রোল ফর্মড চ্যানেলগুলিকে উচ্চ পরিমাণের উৎপাদনের জন্য আদর্শ করে তোলে। চ্যানেলগুলি সরাসরি ব্যবহার করা যায় বা বিভিন্ন কাঠামো এবং অ্যাসেম্বলিতে অন্তর্ভুক্ত করা যায়।
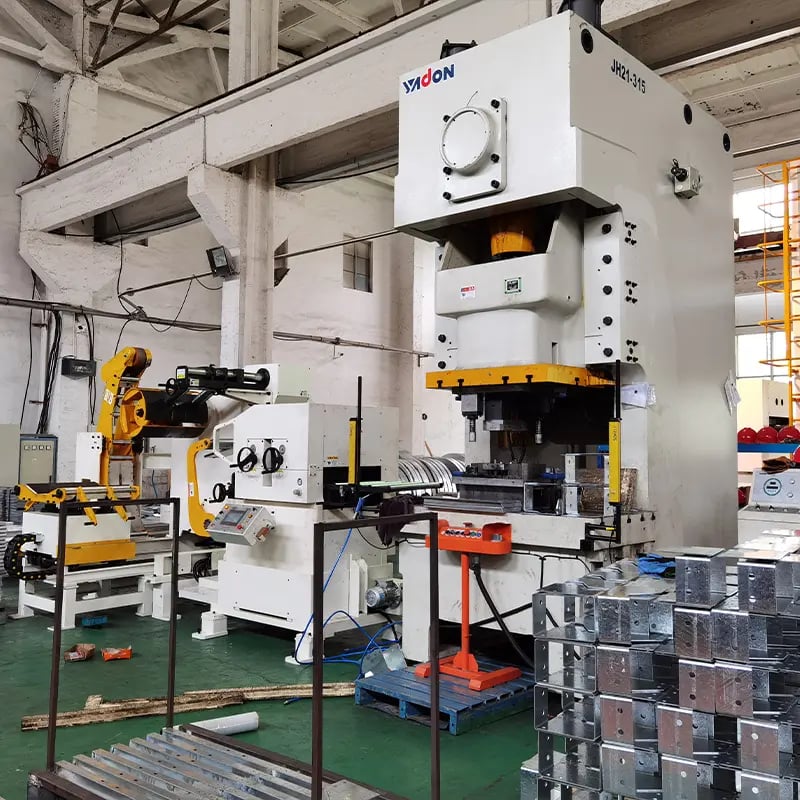
চ্যানেল রোল ফর্মিং মেশিনের উপাদানসমূহ
চ্যানেল রোল ফর্মিং লাইনগুলিতে বিভিন্ন উপাদান এবং সাবসিস্টেম অন্তর্ভুক্ত থাকে। এগুলির মধ্যে রয়েছে:
আনকয়লিং সরঞ্জাম
শীট মেটাল স্ট্রিপগুলি কয়েক টন ওজনের বড় কয়েলে সরবরাহ করা হয়। ডি-কয়লার বা রিলের মতো আনকয়লিং সরঞ্জাম কয়েলটি আনওয়াইন্ড করে স্ট্রিপটি রোল ফর্মারে ফিড করে। পাওয়ার্ড আনকয়লিং, কয়েল কার এবং কয়েল হ্যান্ডলিং ক্রেনের মতো বৈশিষ্ট্যগুলি প্রক্রিয়াটিকে স্বয়ংক্রিয় করে।
ফিড টেবিল
এটি একটি সমতল টেবিল কাঠামো যা স্ট্রিপটি রোল ফর্মারে প্রবেশের সময় সমর্থন করে। এটি স্ট্রিপটিকে কেন্দ্রীভূত করে এবং ফর্মিং স্ট্যান্ডগুলিতে সরল পথে নির্দেশ করে। ফিড টেবিলে পাওয়ার্ড বা স্বয়ংক্রিয় ফিডিং বৈশিষ্ট্য থাকতে পারে।
ফর্মিং স্ট্যান্ডস
মেশিনের হৃদয়। সাধারণত ১০-১৬টি ফর্মিং স্ট্যান্ড স্ট্রিপটিকে ধাপে ধাপে বাঁকিয়ে চ্যানেল প্রোফাইল তৈরি করে। প্রতিটি স্ট্যান্ডে রয়েছে:
- প্রোফাইলের আউটলাইন দিয়ে খোদাই করা উপরের এবং নিচের রোল
- রোল শ্যাফটগুলিকে সমর্থনকারী হাউজিং
- রোল অ্যাডজাস্টমেন্ট মেকানিজম
- রোল ড্রাইভ মোটর এবং ট্রান্সমিশন
দ্রুত পরিবর্তনযোগ্য ফর্মিং স্টেশন দ্রুত প্রোফাইল পরিবর্তনের অনুমতি দেয়। স্ট্যান্ডগুলি প্রায়শই নমনীয়তার জন্য মডুলার।
শিয়ারিং স্টেশন
একটি পাওয়ার্ড শিয়ারিং মেশিন শেষ ফর্মিং স্ট্যান্ড থেকে বের হওয়া সমাপ্ত চ্যানেলগুলিকে নির্দিষ্ট দৈর্ঘ্যে কাটে। শিয়ারের ক্ষমতা চ্যানেলের আকার এবং উপাদানের পুরুত্বের সাথে মিলতে হবে।
ট্রান্সফার টেবিলস
রোলার কনভেয়রগুলি শিয়ার থেকে চ্যানেল সেগমেন্টগুলিকে ডিবারিং, মার্কিং, প্যাকিং বা ফ্যাব্রিকেশন স্টেশনের মতো অফলাইন প্রক্রিয়ায় স্থানান্তর করে।
নিয়ন্ত্রণ ব্যবস্থা
পিএলসি-ভিত্তিক নিয়ন্ত্রণ রোল ফর্মিং ক্রমকে সমন্বয় করে। এগুলি স্ট্রিপ ফিড গতি, রোল আরপিএম, শিয়ার অপারেশন এবং ট্রান্সফার টেবিলের মতো ফাংশন নিয়ন্ত্রণ করে।
নিরাপত্তা সরঞ্জাম
নিরাপত্তা গার্ড, ফেন্স, ইমার্জেন্সি স্টপ এবং অন্যান্য ডিভাইসগুলি যন্ত্রপাতি নিরাপত্তা মান অনুসারে কর্মীদের রক্ষা করে।
রোল ফর্মার কনফিগারেশনস
চ্যানেল রোল ফর্মিং মেশিনগুলি বিভিন্ন কনফিগারেশনে পাওয়া যায়:
অনুভূমিক রোল ফর্মিং
স্ট্রিপটি স্ট্যান্ডগুলির মধ্য দিয়ে অনুভূমিকভাবে যায়। অপারেট করা সহজ এবং কম-মাঝারি উৎপাদন হারের জন্য উপযুক্ত।
উল্লম্ব রোল ফর্মিং
স্ট্রিপটি স্ট্যান্ডগুলির মধ্য দিয়ে উল্লম্বভাবে উর্ধ্বমুখী যায়। উচ্চ উৎপাদন হারের অনুমতি দেয় কিন্তু স্ট্রিপগুলিকে মহাকর্ষের বিরুদ্ধে সমর্থন প্রয়োজন।
বাঁকা রোল ফর্মিং
স্ট্যান্ডগুলি বাঁকা সি-আকৃতিতে সাজানো। উচ্চ গতির অনুমতি দেয় এবং স্ট্রিপ বাকলিং এড়ায়। অতিরিক্ত মেঝে জায়গা প্রয়োজন।
ঘূর্ণায়মান বা স্পিনিং হেড রোল ফর্মিং
স্ট্রিপটি সর্পিল ফর্মিং পাস সহ ঘূর্ণায়মান হেডের চারপাশে যায়। কমপ্যাক্ট বিন্যাস কিন্তু ইনলাইন মেশিনের চেয়ে কম গতি।
সর্বোত্তম রোল ফর্মার লেআউট চ্যানেলের আকার, উৎপাদন হার এবং জায়গার প্রয়োজনীয়তার উপর নির্ভর করে।
রোল ফর্মিং প্রক্রিয়া ডিজাইন
গুণমানবান রোল ফর্মড চ্যানেল উৎপাদনের জন্য সঠিক প্রক্রিয়া ডিজাইন অত্যাবশ্যক:
- সিএডি ব্যবহার করে চ্যানেল প্রোফাইল ডিজাইন
- ধাপে ধাপে বেন্ডিং পরিকল্পনা তৈরি
- রোল পাস শিডিউল অপ্টিমাইজেশন
- রোল পাস ডিজাইন – প্রোফাইল, কনট্যুর, ম্যাচ লাইন
- এফইএ ব্যবহার করে ভার্চুয়াল সিমুলেশন
- রোল ফর্মিং মেশিনে প্রোটোটাইপ যাচাই
- রোল পাস ডিজাইন চূড়ান্ত করা
একটি চ্যানেল আকৃতিকে শক্তিশালী উৎপাদন প্রক্রিয়ায় রূপান্তর করার জন্য অভিজ্ঞ রোল ফর্মিং ইঞ্জিনিয়ার প্রয়োজন। সিএডি এবং এফইএ ব্যবহার করে ভার্চুয়াল প্রোটোটাইপিং উন্নয়ন সময় এবং খরচ কমায়।
রোল ফর্মিং টুলিং
টুলিংয়ে চ্যানেল প্রোফাইল গঠনে ব্যবহৃত রোলগুলি অন্তর্ভুক্ত। মূল টুলিং ডিজাইন কারণসমূহ হলো:
রোল উপাদান
- ৫৮-৬২ এইচআরসি শক্তির হট রোলড বা কোল্ড রোলড স্টিল রোল
- দীর্ঘস্থায়ী রোল জীবনের জন্য অ্যাডামাইট
- স্টিল কোরের উপর শ্রাঙ্ক ফিট আয়রন বা স্টিল স্লিভ
রোল উৎপাদন
- প্রোফাইল খোদাই সহ সিএনসি মেশিনিং
- শক্ততা বৃদ্ধির জন্য নাইট্রাইডিংয়ের মতো সারফেস ট্রিটমেন্ট
রোল জ্যামিতি
- উপরের এবং নিচের রোলের মধ্যে প্রোফাইল মিল
- রিপল এড়ানোর জন্য কনট্যুর ডিজাইন
- রেডিয়াস, ফিলেট এবং মসৃণকরণ
স্প্লাইন এবং ড্রাইভস
- গিয়ারবক্স থেকে রোলগুলিতে টর্ক স্থানান্তরকারী স্প্লাইন্ড শ্যাফট
- লম্ববৃহৎ রোল অ্যাডজাস্টমেন্টের জন্য ড্রাইভ পিন
অভিজ্ঞ টুলিং ইঞ্জিনিয়াররা গুণমানবান চ্যানেল এবং দীর্ঘ উৎপাদন রানের জন্য রোল জ্যামিতি অপ্টিমাইজ করে।
রোল ফর্মিং লাইন সেটআপ
চ্যানেল রোল ফর্মিং সিস্টেম ইনস্টল করার সময়:
- মেশিনটিকে মেঝেতে দৃঢ়ভাবে অ্যাঙ্কর করুন
- সকল স্ট্যান্ড এবং উপাদান সমতল করুন
- ফর্মিং স্ট্যান্ডগুলিকে মেশিন দিকে স্ট্রিং অ্যালাইন করুন
- ইলেকট্রিক্যাল ক্যাবিনেট, ওয়্যারিং এবং নিয়ন্ত্রণ ইনস্টল করুন
- কোনো নিরাপত্তা গার্ডিং ডিভাইস যোগ করুন
- মসৃণ অপারেশন নিশ্চিত করতে টেস্ট রান করুন
সঠিক স্ট্রিপ ট্র্যাকিং এবং রোলার স্ট্যান্ডগুলির মধ্য দিয়ে অ্যালাইনমেন্টের জন্য সেটআপ অত্যন্ত সুনির্দিষ্ট হতে হবে। মেশিন প্রস্তুতকারকের ফিল্ড সার্ভিসের পরামর্শ দেওয়া হয়।
রোল ফর্মিং প্রক্রিয়া প্যারামিটারস
মূল প্রক্রিয়া প্যারামিটারগুলির মধ্যে রয়েছে:
- স্ট্রিপ প্রস্থ: ২৫ মিমি থেকে ২৫০০ মিমি সম্ভব
- স্ট্রিপ পুরুত্ব: ০.৫ থেকে ৮ মিমি পুরুত্বের পরিসীমা
- স্ট্রিপ উপাদান: মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম
- ফর্মিং গতি: প্রোফাইলের উপর ভিত্তি করে ১০০ মি/মিন পর্যন্ত
- কাট দৈর্ঘ্য: ০.৫ মি থেকে ১৫ মি (শিয়ার দ্বারা নির্ধারিত)
মেশিনের ক্ষমতার সীমাবদ্ধতা প্রয়োজনীয় চ্যানেল স্পেসিফিকেশনের সাথে মিলতে হবে।
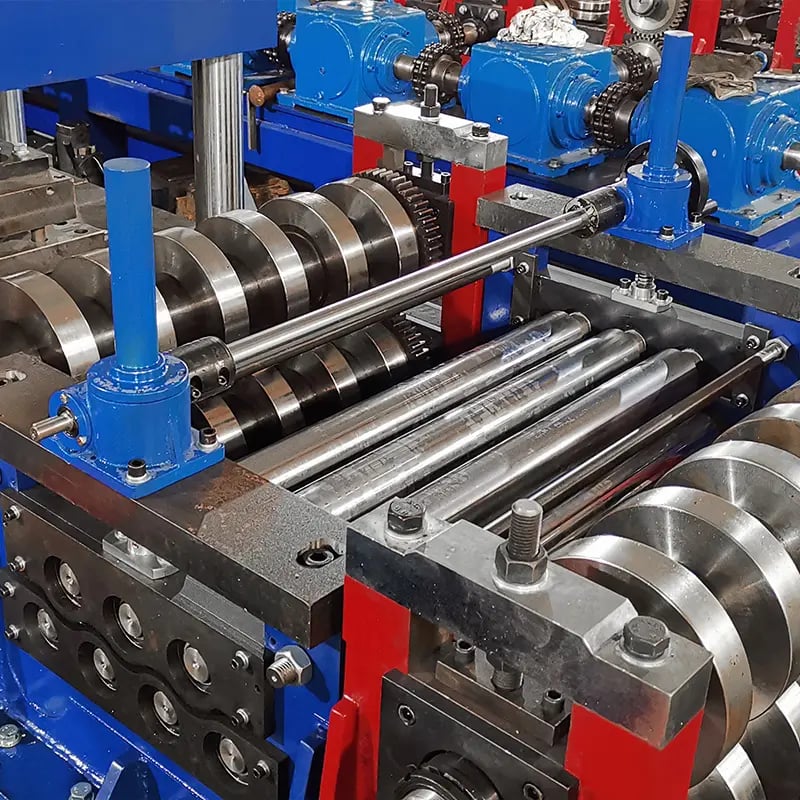
চ্যানেল প্রোফাইল ডিজাইন বিবেচনা
চ্যানেল জ্যামিতি ফর্মেবিলিটি, গুণমান এবং টুলিংকে প্রভাবিত করে। বিবেচনা করার কারণসমূহ:
- চ্যানেল গভীরতা বনাম প্রস্থ: গভীর, সংকীর্ণ চ্যানেলগুলি রোল করা কঠিন
- ভিতরের রেডিয়াস: ব
- ওয়াল অ্য ধাপে ধাপে বাঁকা অংশগুলি আরও স্ট্যান্ডে বিস্তৃত করুন
- ওয়েবের সমতলতা: উত্তল ওয়েব বিচ্যুতি এড়াতে সাহায্য করে
- ফ্ল্যাঞ্জ: প্রশস্ত ফ্ল্যাঞ্জের জন্য সমর্থন রোলার প্রয়োজন হতে পারে
- সমমিতি: উপরের এবং নিচের প্রোফাইলের মিল থাকা আদর্শ
পুরু দেয়াল এবং শক্ত বক্ররেখা এড়িয়ে চলুন। FEA সিমুলেশন প্রোফাইল ডিজাইন যাচাই করে।
রোল ফর্মিংয়ের উপযুক্ত ধাতু
সবচেয়ে সাধারণ রোল ফর্ম করা ধাতুগুলির মধ্যে রয়েছে:
- মাইল্ড স্টিল: কম কার্বন স্টিল যা ভালো ফর্মযোগ্যতা প্রদান করে। সবচেয়ে অর্থনৈতিক।
- উচ্চ শক্তির স্টিল: শক্তিশালী কিন্তু ফর্ম করা কঠিন। আরও ফর্মিং পাস প্রয়োজন হতে পারে।
- স্টেইনলেস স্টিল: ব্যয়বহুল কিন্তু উচ্চ ক্ষয়প্রতিরোধী। উচ্চ নির্ভুল টুলিং প্রয়োজন।
- অ্যালুমিনিয়াম: হালকা এবং ক্ষয়প্রতিরোধী কিন্তু ফাটল ছাড়াই ফর্ম করা জটিল।
প্রি-পেইন্টেড স্টিল এবং গ্যালভানাইজড স্টিল কোটিংও সম্ভব।
গৌণ কার্যক্রম
রোল ফর্মিংয়ের পর সাধারণ গৌণ প্রক্রিয়াগুলির মধ্যে রয়েছে:
- কাটিং: চ্যানেলগুলিকে নির্দিষ্ট দৈর্ঘ্যে কাটা
- ছিদ্র ভেদ: সংযোগের জন্য ছিদ্র ভেদ করা
- হার্ডওয়্যার সন্নিবেশ: ক্লিপ, ব্র্যাকেট, কানেক্টর সংযুক্ত করা
- প্যাকেজিং: পরিবহনের জন্য ব্যান্ডিং, স্ট্যাকিং, মোড়ানো
- অতিরিক্ত ফ্যাব্রিকেশন: যোগ করা, ওয়েল্ডিং, যান্ত্রিক ফাস্টেনিং
অটোমেটেড পার্টস হ্যান্ডলিং গৌণ প্রক্রিয়াগুলি একীভূত করে উচ্চ উৎপাদনশীলতা প্রদান করে।
চ্যানেল রোল ফর্মিং অ্যাপ্লিকেশন
রোল ফর্ম করা চ্যানেল সেকশনের সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে:
- ভবন নির্মাণ: ফ্রেমিং স্টাড, উইন্ডো সেকশন, ক্ল্যাডিং, পার্লিন, গার্টস
- ছাদের কাঠামো: স্ট্যান্ডিং সিম ছাদ, ক্যানোপি, ওয়াকওয়ে, সোলার প্যানেল ফ্রেম
- শেল্ফিং এবং র্যাকিং: সুপারমার্কেট শেল্ফিং, শিল্প র্যাক, স্টোরেজ সিস্টেম
- আসবাবপত্র: চেয়ার, ডেস্ক, ডিসপ্লে ইউনিট
- অটোমোটিভ: ছাদের রেল, রকার প্যানেল, রানিং বোর্ড, ট্রাক বেড লাইনার
- যন্ত্রপাতি: ওয়াশিং মেশিন ড্রাম, রেফ্রিজারেটর লাইনার
- শিপিং কনটেইনার: পাশ এবং ছাদের প্যানেল, দরজা
- ইলেকট্রিক্যাল: বাস বার, ক্যাবল ট্রে, জংশন বক্স
রোল ফর্ম করা চ্যানেলগুলি চমৎকার কার্যকরী কর্মক্ষমতা, দক্ষতা এবং অর্থনীতির সাথে প্রদান করে।
অন্যান্য পদ্ধতির উপর রোল ফর্মিংয়ের সুবিধা
অন্যান্য ধাতু ফর্মিং পদ্ধতির তুলনায় রোল ফর্মিং প্রদান করে:
- কম খরচ স্ট্যাম্পিং বা ফ্যাব্রিকেটিংয়ের তুলনায়
- উচ্চ উৎপাদনশীলতা রৈখিক অবিচ্ছিন্ন প্রক্রিয়াকরণের সাথে
- উপাদান সাশ্রয় সমতল শীট ইনপুটের কারণে
- নমনীয়তা দ্রুত রোল পরিবর্তন টুলিং থেকে
- শক্তি ঠান্ডা কাজ থেকে
- ভালো নির্ভুলতা সম্পূর্ণ দৈর্ঘ্য জুড়ে
- মানসম্পন্ন পৃষ্ঠ বিকৃতি বা বাঁকা ছাড়া
- দীর্ঘ অংশের জন্য আদর্শ যেমন ভবন ফ্রেমিং
- শান্ত অপারেশন অফিস এলাকার উপযুক্ত
এই সুবিধাগুলি চ্যানেল, স্টাড, ছাদের প্রোফাইল এবং অন্যান্য উচ্চ আয়তনের উপাদান উৎপাদনের জন্য রোল ফর্মিংকে পছন্দের প্রক্রিয়া করে তোলে।
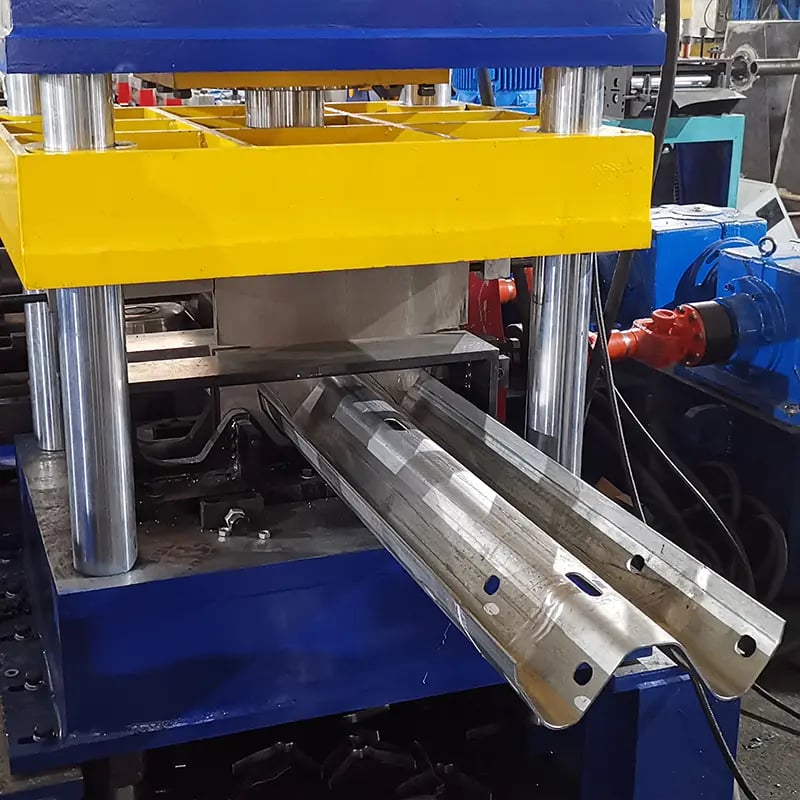
সাধারণ প্রশ্নাবলি
চ্যানেল তৈরিতে কোন উপাদানগুলি রোল ফর্ম করা যায়?
- সবচেয়ে সাধারণ হলো কম কার্বন স্টিল, উচ্চ শক্তির স্টিল, স্টেইনলেস স্টিল। অ্যালুমিনিয়ামও সম্ভব কিন্তু চ্যালেঞ্জিং। গ্যালভানাইজড, প্রি-পেইন্টেড এবং ওয়েদারিং স্টিলের মতো ফিনিশড ধাতুগুলিও রোল ফর্ম করা যায়।
কোন পুরুত্বের পরিসর রোল ফর্ম করা যায়?
০.৫ মিমি থেকে প্রায় ৮ মিমি পর্যন্ত ফর্ম করা যায়। পাতলা উপাদান অতিরিক্ত স্প্রিংব্যাক করতে পারে। পুরুতে আরও রোল ফর্মিং পাস প্রয়োজন।
রোল ফর্ম করা চ্যানেলের দৈর্ঘ্য কতটা হতে পারে?
১৫ মিটার পর্যন্ত দৈর্ঘ্য সম্ভব। উপাদান কয়েলের আকার এবং হ্যান্ডলিং ক্ষমতার উপর নির্ভর করে।
একটি মেশিন কতগুলি ভিন্ন প্রোফাইল তৈরি করতে পারে?
দ্রুত পরিবর্তনযোগ্য টুলিংয়ের সাথে একটি মেশিনে শত শত ভিন্ন প্রোফাইল সম্ভব। রোল পরিবর্তন ১-২ ঘণ্টা সময় নেয়।
চ্যানেলে কোন টলারেন্স ধরে রাখা যায়?
রোল ফর্মিং +/- ০.৫ মিমি টলারেন্স অর্জন করতে পারে। নির্ভুলতার জন্য ভালো অ্যালাইন করা টুলিং এবং প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন।
উৎপাদন হার কত দ্রুত?
প্রোফাইলের জটিলতার উপর নির্ভর করে ১০০ মিটার/মিনিট পর্যন্ত সম্ভব। সাধারণ উৎপাদন হার ১০-৪০ মিটার/মিনিট।
রোল টুলিং কত দ্রুত পরিবর্তন করা যায়?
দ্রুত পরিবর্তনযোগ্য টুলিংয়ের সাথে প্রোফাইল পরিবর্তন ১-২ ঘণ্টা নেয়। ফিক্সড টুলিং পরিবর্তন বেশি সময় নেয়।
রোল টুলিং ডিজাইনের জন্য কোন দক্ষতা প্রয়োজন?
মানসম্পন্ন প্রোফাইল উন্নয়ন, সিমুলেশন এবং প্রোটোটাইপিংয়ের জন্য অভিজ্ঞ রোল টুলিং ইঞ্জিনিয়ার প্রয়োজন।
সহজ রোল ফর্মিংয়ের জন্য চ্যানেল কীভাবে ডিজাইন করা উচিত?
পুরু দেয়াল, শক্ত ব্যাসার্ধ এবং অত্যধিক অসমমিত আকৃতি এড়ান। উত্তল ওয়েব এবং বড় ব্যাসার্ধও সাহায্য করে।
রোল ফর্মারে কোন নিরাপত্তা সরঞ্জাম ব্যবহার করা উচিত?
সম্পূর্ণ মেশিন গার্ডিং, জরুরি স্টপ, লকআউট এবং PPE যেমন শ্রবণ সুরক্ষা এবং নিরাপত্তা চশমা।
উপসংহার
চ্যানেল রোল ফর্মিং নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতার সাথে সি-আকৃতির চ্যানেল সেকশনের ভরপ্রসূত উৎপাদনের অর্থনৈতিক উপায় প্রদান করে। পাতলা থেকে পুরু উপাদানের বিভিন্ন প্রোফাইল ফর্ম করার ক্ষমতার সাথে চ্যানেল রোল ফর্মিং মেশিনগুলি নির্মাণ, ভবন, অটোমোটিভ এবং সাধারণ উৎপাদনের জন্য আদর্শ সরঞ্জাম।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) একটি চ্যানেল রোল ফর্মিং মেশিনকে সাধারণ রোল ফর্মার থেকে কী আলাদা করে?
- চ্যানেল লাইনগুলো C/U/Ceiling/Furring চ্যানেলের জন্য অপ্টিমাইজ করা হয়; ফ্ল্যাঞ্জ/ওয়েব জ্যামিতি অনুযায়ী পাস শিডিউল, সাইড রোল এবং অ্যান্টি-টুইস্ট ব্রেসিং নির্ধারিত থাকে, ফলে ক্যাম্বার/বো নিয়ন্ত্রণ আরও কঠোর হয় এবং স্ট্যান্ডার্ড চ্যানেল পরিবারগুলোর জন্য সেটআপ দ্রুত হয়।
2) গভীর C-চ্যানেলে টুইস্ট, বো এবং ক্যাম্বার কীভাবে কমানো যায়?
- এন্ট্রি গাইড সেন্টারিং, ধাপে ধাপে ফ্ল্যাঞ্জ বন্ধ করার জন্য স্টেজড ওভার-বেন্ড, শেষ 2–3টি পাসের কাছে অ্যান্টি-টুইস্ট সাইড রোল এবং পাস 1-এর আগে একটি ব্রাইডল/স্ট্রেইটনার ব্যবহার করুন। ক্যাম্বার (mm/m) এবং ফ্ল্যাঞ্জ কোণের ওপর SPC দিয়ে যাচাই করুন।
3) পাতলা-গেজ গ্যালভানাইজড চ্যানেলের জন্য কোন কাট-অফ সবচেয়ে ভালো?
- নন-ম্যারিং সাপোর্টসহ একটি সার্ভো ফ্লাইং শিয়ার বা রোটারি পাঞ্চ-শিয়ার। 20–40 m/min গতিতে ±0.5–0.8 mm দৈর্ঘ্য পরিমাপের জন্য লেজার ব্যবহার করুন। আরও পুরু (>2.5 mm) চ্যানেলের জন্য সার্ভো ফিডসহ হাইড্রোলিক ফ্লাইং শিয়ার সাধারণত ব্যবহৃত হয়।
4) ফিনিশ ক্ষতিগ্রস্ত না করে কি আমি প্রি-পেইন্টেড স্টিল চালাতে পারি?
- হ্যাঁ। পালিশ/নাইট্রাইডেড রোল (Ra ≤ 0.8 μm), UHMW-PE/ইউরেথেন সাপোর্ট, ফেল্ট ওয়াইপার, এক্সিট পর্যন্ত প্রটেকটিভ ফিল্ম এবং কঠোর রোল ক্লিনিং SOP নির্দিষ্ট করুন। লাইন টেনশন কমান এবং প্রাথমিক পাসগুলোতে তীক্ষ্ণ রেডিয়াস এড়িয়ে চলুন।
5) ট্রেসেবিলিটি এবং দ্রুত চেঞ্জওভারের জন্য কোন ডেটা লগ করা উচিত?
- কয়েল সার্টিফিকেট (গ্রেড, পুরুত্ব, কোটিং), রেসিপি ID (রোল গ্যাপ, সাইড রোলের অবস্থান), লাইন গতি/টেনশন, এনকোডার কাউন্ট, শিয়ার সাইকেল ডেটা, জ্যামিতি পরীক্ষা (ফ্ল্যাঞ্জ কোণ/উচ্চতা, ওয়েব সমতলতা, ক্যাম্বার) এবং টুল লাইফ মেট্রিক্স।
চ্যানেল রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- দ্রুত ডিজিটাল চেঞ্জওভার: রেসিপি-চালিত সেটআপ এবং কুইক-চেঞ্জ ক্যাসেট C/U চ্যানেল পরিবারে চেঞ্জওভারকে 20–40 মিনিটে নামিয়ে আনে।
- ইনলাইন QC স্বাভাবিকীকরণ: ভিশন + লেজার মেট্রোলজি গ্যালভানাইজড ও প্রি-পেইন্টেড চ্যানেলে প্রথম-পাস ইয়িল্ড 98–99%-এ উন্নীত করে।
- শক্তি-সাশ্রয়ী অ্যাকচুয়েশন: রিজেনারেটিভ ড্রাইভসহ সার্ভো-ইলেকট্রিক পাঞ্চ/শিয়ার হাইড্রোলিক-শুধু লাইনের তুলনায় শক্তির তীব্রতা 10–20% কমায়।
- উপকরণের পরিবর্তন: ক্ষয় প্রতিরোধের জন্য Zn-Al-Mg কোটিংয়ের বৃদ্ধি; নির্মাণ চ্যানেলে পুনর্ব্যবহৃত উপাদানযুক্ত স্টিলের ব্যবহার বাড়ছে।
- ডিজাইনের মাধ্যমে নিরাপত্তা: ISO 13849-1 PL d/e অনুযায়ী সেফটি PLC এবং যাচাইকৃত স্টপ ক্যাটাগরি নতুন চ্যানেল লাইনে মানদণ্ডে পরিণত হচ্ছে।
- MES/ERP সংযুক্তি: চ্যানেল রোল ফর্মিং মেশিনের তথ্য সম্পূর্ণ প্রক্রিয়ার ট্রেসেবিলিটি এবং রিয়েল-টাইম OEE নিশ্চিত করতে কাজের ট্র্যাকিং নথির সঙ্গে যুক্ত থাকে।
মানদণ্ড ও গ্রহণযোগ্যতা (চ্যানেল, 2023 বনাম 2025)
| KPI (Channels) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | এটি কী সক্ষম করে | উৎস |
|---|---|---|---|---|
| চেঞ্জওভার সময় (চ্যানেল পরিবারের মধ্যে) | ৬০–১২০ মিনিট | 20–40 min | দ্রুত-বদলযোগ্য ক্যাসেট, ডিজিটাল রেসিপি | The Fabricator https://www.thefabricator.com |
| দৈর্ঘ্য সহনশীলতা @30 m/min | ±1.2–1.8 mm | ±0.5–0.8 মিমি | সার্ভো ফ্লাইং শিয়ার, লেজার দৈর্ঘ্য গেজ | OEM ডেটাশিট |
| প্রথম-পাস ফলন (প্রি-পেইন্টেড) | 95–97% | 98–99% | ইনলাইন ভিশন + SPC (ISO 22514) | ISO https://www.iso.org |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 120–150 | 95–120 | সার্ভো অ্যাকচুয়েটর, রিজেন ড্রাইভ | ওয়ার্ল্ড স্টিল অ্যাসোসিয়েশন https://worldsteel.org |
| অপরিকল্পিত ডাউনটাইম | 8–12% | ৩–৫% | পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ সেন্সর | McKinsey Digital https://www.mckinsey.com |
দ্রষ্টব্য: পরিসংখ্যানগুলো সমন্বিত শিল্প প্রতিবেদন এবং OEM প্রকাশনার প্রতিফলন; আপনার উপকরণের গেজ এবং লাইন কনফিগারেশনের সঙ্গে মিলিয়ে যাচাই করুন।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: স্টাড ও ট্র্যাক চ্যানেলের জন্য ডিজিটাল রেসিপি + ভিশন SPC (2025)
পটভূমি: একটি বিল্ডিং-প্রোডাক্টস প্রস্তুতকারক 90–120 মিনিটের চেঞ্জওভার এবং পরিবর্তনশীল ক্যাম্বারসহ একটি পুরোনো লাইনে একাধিক C/U চ্যানেল ভ্যারিয়েন্ট চালাত।
সমাধান: কুইক-চেঞ্জ ক্যাসেট, সার্ভো ফ্লাইং শিয়ার, লেজার দৈর্ঘ্য পরিমাপ এবং MES রেসিপির সঙ্গে সংযুক্ত ভিশন-ভিত্তিক ফ্ল্যাঞ্জ কোণ/ওয়েব সমতলতা পরীক্ষা বাস্তবায়ন করা হয়।
ফলাফল: চেঞ্জওভার 34 মিনিটে কমে; দৈর্ঘ্যের সহনশীলতা ±1.5 mm থেকে ±0.7 mm-এ উন্নত হয়; ক্যাম্বার 1.8 থেকে 0.7 mm/m-এ কমে; FPY 96.4% থেকে 99.1%-এ বাড়ে; প্রতি টনে শক্তি খরচ 12% কমে।
কেস স্টাডি 2: নন-ম্যারিং হ্যান্ডলিংসহ Zn-Al-Mg চ্যানেল (2024)
পটভূমি: একটি অবকাঠামো সরবরাহকারী উপকূলীয় গার্ডরেল চ্যানেলের জন্য Zn-Al-Mg কোটেড স্টিল গ্রহণ করেছিল, কিন্তু পৃষ্ঠে ঘষার দাগ এবং প্রান্তে মাইক্রো-ক্র্যাকিং দেখা দিচ্ছিল।
সমাধান: বর্ধিত রেডিয়াসসহ নাইট্রাইডেড/পালিশ করা রোল, UHMW-PE সাপোর্ট, ফেল্ট ওয়াইপার, নিয়ন্ত্রিত এন্ট্রি টেনশন এবং প্রতি পাসে স্ট্রেন কমানোর জন্য অপ্টিমাইজ করা পাস শিডিউল ব্যবহার করা হয়।
ফলাফল: পৃষ্ঠের ত্রুটির হার 58% কমে; প্রান্তের ফাটল দূর হয়; ওয়ারেন্টি দাবি 47% কমে; একই মানের স্তরে থ্রুপুট +9% হয়।
বিশেষজ্ঞদের মতামত
- Dr. Alan Taub, ম্যাটেরিয়ালস সায়েন্স অ্যান্ড ইঞ্জিনিয়ারিংয়ের অধ্যাপক, University of Michigan
মতামত: “AHSS এবং Zn-Al-Mg-এর চ্যানেল প্রোফাইলে প্রতি স্টেশনে স্ট্রেন এবং পৃষ্ঠের সংস্পর্শের অবস্থা নিয়ন্ত্রণ করুন; সামগ্রিক ফর্মেবিলিটির তুলনায় পৃষ্ঠ সংরক্ষণ প্রায়ই ইয়িল্ড নির্ধারণে বেশি গুরুত্বপূর্ণ।” উৎস: https://mie.engin.umich.edu - Michael Kolisnyk, প্রকৌশল বিভাগের সহসভাপতি, Roll-Kraft
মতামত: “গেজ/কোটিং অনুযায়ী নথিভুক্ত রোল গ্যাপ এবং সাইড-রোলের অবস্থান, যা প্রথম দুটি পাসে যাচাই করা হয়, C/U চ্যানেলে টুইস্ট ও বো দূর করার দ্রুততম উপায়।” উৎস: https://www.roll-kraft.com - Daniela Rossi, কার্যকরী নিরাপত্তা প্রধান, TÜV SÜD
মতামত: “CE/UKCA এবং বাস্তব রক্ষণাবেক্ষণ নিরাপত্তার প্রয়োজন পূরণ করতে নতুন ও রেট্রোফিট চ্যানেল লাইনে যাচাইকৃত স্টপ ক্যাটাগরি এবং ইন্টারলক ভ্যালিডেশনসহ ISO 13849-1 PL d/e অপরিহার্য হওয়া উচিত।” উৎস: https://www.tuvsud.com
ব্যবহারিক সরঞ্জাম ও সম্পদ
- COPRA RF (data M) – রোল ফর্মিং সিমুলেশন এবং চ্যানেল পাস ডিজাইন: https://www.datam.de
- rollFORM Design by UBECO – চ্যানেলের জন্য পাস ডিজাইন সফটওয়্যার: https://www.ubeco.com
- Roll-Kraft Resource Center – চ্যানেল ট্রাবলশুটিং, সেটআপ চার্ট: https://www.roll-kraft.com/roll-forming-resource-center
- দ্য ফ্যাব্রিকেটর – রোল ফর্মিংয়ের সেরা অনুশীলন ও কেস স্টাডি: https://www.thefabricator.com
- ISO মানদণ্ড – ISO 13849-1 (কার্যকরী নিরাপত্তা), ISO 22514 (SPC): https://www.iso.org
- World Steel Association – কোটেড স্টিল ও জ্বালানি বেঞ্চমার্ক: https://worldsteel.org
- Keyence এবং Cognex – লেজার দৈর্ঘ্য/ভিশন পরিদর্শন সিস্টেম: https://www.keyence.com এবং https://www.cognex.com
লক্ষ্য কীওয়ার্ড একীভূতকরণের উদাহরণ:
- সার্ভো ফ্লাইং শিয়ার ও ইনলাইন ভিশনসহ একটি চ্যানেল রোল ফর্মিং মেশিন উন্নত করলে অপচয় কমে এবং দৈর্ঘ্য নিয়ন্ত্রণ আরও নির্ভুল হয়।
- চ্যানেল রোল ফর্মিং মেশিনের নিয়মিত রক্ষণাবেক্ষণ—প্রবেশ-নির্দেশক, সাইড রোল এবং কাট-অফ ব্লেড—ক্যাম্বার স্থিতিশীল করে এবং FPY উন্নত করে।
- Industry 4.0 সংযোগ চ্যানেল রোল ফর্মিং মেশিনগুলোকে পূর্ণ ট্রেসেবিলিটির জন্য recipe, QC তথ্য এবং কয়েল সনদ সংগ্রহ করতে সক্ষম করে।
উদ্ধৃতি এবং আরও পড়ুন:
- The Fabricator: রোল ফর্মিং আধুনিকীকরণ এবং চ্যানেল লাইন https://www.thefabricator.com
- World Steel Association: আবরণ ও শক্তি ব্যবহারের তথ্যসূত্র https://worldsteel.org
- ISO: কার্যকরী নিরাপত্তা ও SPC ফ্রেমওয়ার্ক https://www.iso.org
- McKinsey: উৎপাদনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ https://www.mckinsey.com
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: 5টি সম্পূরক প্রায়শই জিজ্ঞাসিত প্রশ্ন যোগ করা হয়েছে; বেঞ্চমার্ক সারণিসহ 2025 সালের প্রবণতা; চ্যানেল-কেন্দ্রিক দুটি সাম্প্রতিক কেস স্টাডি; বিশেষজ্ঞ মতামত; নির্বাচিত সরঞ্জাম/তথ্যসূত্র; চ্যানেল রোল-ফর্মিং মেশিনের জন্য উপযোগী কীওয়ার্ড সংযোজন এবং উদ্ধৃতি।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-20 অথবা তার আগে, যদি প্রধান OEM-গুলো চ্যানেলের জন্য নতুন দ্রুত-বদলযোগ্য ক্যাসেট ব্যবস্থা প্রকাশ করে, ISO 13849/22514 আপডেট প্রকাশিত হয়, অথবা ব্যাপক Zn-Al-Mg গ্রহণে প্রচলিত চ্যানেল পাসের নকশা পরিবর্তিত হয়।





