
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

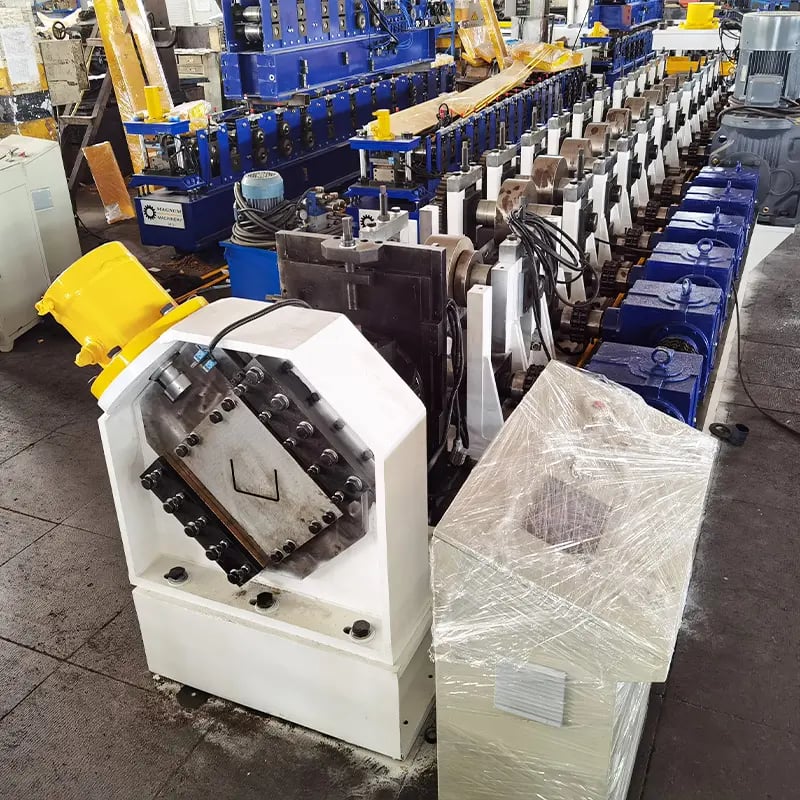
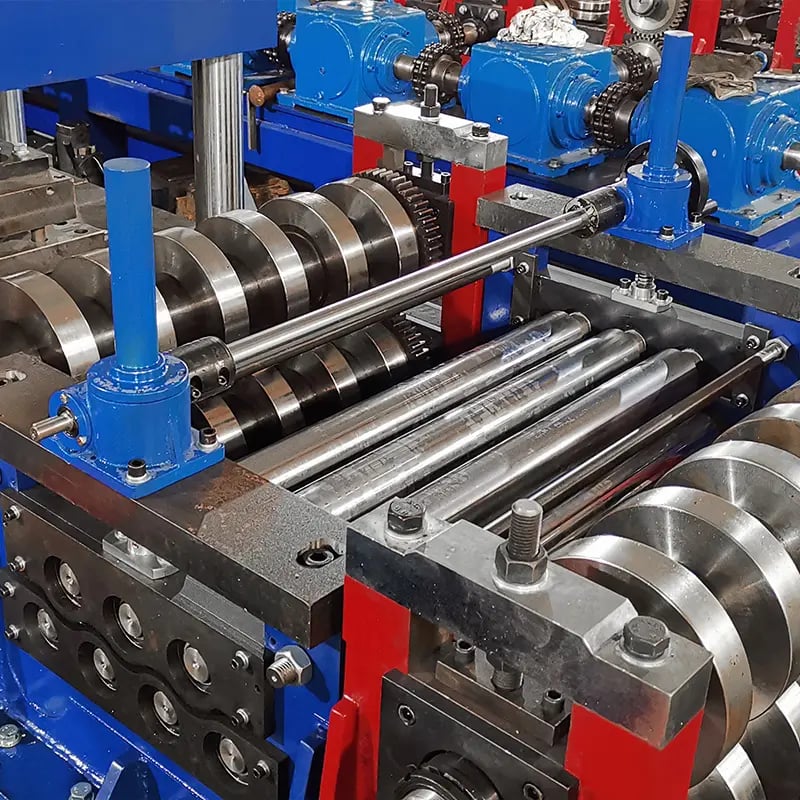
ক রোলার শাটার রোল ফর্মিং মেশিন, যা রোল ফর্মার নামেও পরিচিত, একটি ধাতুকর্ম মেশিন যা শীট ধাতুর কয়েলকে কাস্টমাইজড প্রোফাইলে রূপান্তর করে। রোল ফর্মিং একটি অবিরত বেন্ডিং অপারেশন যাতে শীট বা স্ট্রিপ ধাতুকে ক্রমান্বয়ে ফর্মিং স্টেশনের সিরিজের মাধ্যমে কাঙ্ক্ষিত ক্রস-সেকশনাল কনফিগারেশনে রূপ দেওয়া হয়। রোলার শাটার রোল ফর্মিং মেশিনগুলি প্রস্তুতকারকদের জন্য অমূল্য সম্পদ করে তোলে এমন বেশ কয়েকটি সুবিধা প্রদান করে।
উচ্চ উৎপাদন গতি এবং দক্ষতা
রোলার শাটার রোল ফর্মিং মেশিনের সবচেয়ে বড় সুবিধাগুলির মধ্যে একটি হলো তাদের অসাধারণ উচ্চ উৎপাদন গতি এবং দক্ষতা। রোল ফর্মিং প্রক্রিয়া অবিরত এবং দ্রুত উৎপাদন হারের অনুমতি দেয় যা অন্যান্য ছোট আকারের ফর্মিং পদ্ধতির দ্বারা মিলিত হতে পারে না। রোলার শাটার রোল ফর্মার লিনিয়ার ধাতব প্রোফাইল উৎপাদন করতে সক্ষম যার ফিড রেট ১ থেকে ২০০ মিটার প্রতি মিনিট পর্যন্ত হতে পারে যা প্রোফাইল ডিজাইনের জটিলতা এবং ধাতব কয়েলের পুরুত্বের উপর নির্ভর করে। এটি ম্যানুয়াল ফ্যাব্রিকেশন পদ্ধতির উপর বিশাল সময় সাশ্রয় প্রকাশ করে। রোল ফর্মিংয়ের স্বয়ংক্রিয় প্রকৃতি শ্রম খরচও সাশ্রয় করে। শুধুমাত্র এক বা দুজন অপারেটর সরঞ্জাম পর্যবেক্ষণ এবং নতুন কয়েল ফিড করার জন্য প্রয়োজন, যা কর্মীদের দলের প্রয়োজনীয়তা নির্মূল করে।
নমনীয়তা এবং কাস্টমাইজেশন ক্ষমতা
রোলার শাটার রোল ফর্মিং মেশিনের আরেকটি প্রধান সুবিধা হলো তাদের সহজাত নমনীয়তা এবং কাস্টমাইজেশন ক্ষমতা। সঠিক রোল টুলিংয়ের সাথে, রোলার শাটার রোল ফর্মার সরল থেকে অত্যন্ত জটিল জ্যামিতির প্রায় যেকোনো ধরনের প্রোফাইল উৎপাদন করতে পারে। রোল ফর্মারগুলি ০.১৫ মিমি পুরু থেকে ৩ মিমি পুরু স্টিল এবং এমনকি আরও পুরু অ্যালুমিনিয়ামের শীট ধাতু এবং কয়েল প্রক্রিয়াকরণ করতে পারে। গঠিত অংশগুলিতে সরল, বাঁকা বা টেপার্ড সেকশন থাকতে পারে। এটি রোলার শাটার, ছাদ এবং সাইডিং, র্যাকিং, সোলার প্যানেল ফ্রেম, ধাতব আসবাবপত্র, শেল্ফিং, অটোমেশন সরঞ্জাম এবং অসংখ্য অন্যান্য অ্যাপ্লিকেশনের জন্য প্রোফাইল উৎপাদনে রোল ফর্মিংকে আদর্শ করে তোলে। প্রস্তুতকারকরা তাদের নির্দিষ্ট পণ্যের প্রয়োজনীয়তা মেটাতে রোল ফর্মিং লাইনগুলি সহজেই কাস্টমাইজ করতে পারেন।
উচ্চ নির্ভুলতা এবং পুনরাবৃত্তিমূলকতা
রোলার শাটার রোল ফর্মিং প্রক্রিয়া অন্যান্য ধাতু ফর্মিং কৌশলের তুলনায় অত্যন্ত উচ্চ নির্ভুলতা এবং পুনরাবৃত্তিমূলকতা প্রদান করে। ইনক্রিমেন্টাল রোল স্টেশনের মাধ্যমে একাধিক বেন্ডিং ধাপ +/- ০.১ মিমি পর্যন্ত টাইট টলারেন্স সক্ষম করে। রোল টুলিং সঠিকভাবে সেটআপ করার পর, মেশিনগুলি রোলের পর রোল স্থির আউটপুট উৎপাদন করে। টাইট টলারেন্স ধরে রাখার এই ক্ষমতা উচ্চ মানের শেষ পণ্যের ফলে হয়। রোল ফর্মড অংশগুলিতে চমৎকার সমতলতা থাকে যাতে অন্যান্য ফর্মিং পদ্ধতিতে প্রচলিত অবাঞ্ছিত রিপল, ওয়েভ, বোইং এবং অন্যান্য ত্রুটি না থাকে। রোলার শাটার রোল ফর্মারের নির্ভরযোগ্যতা এবং নির্ভুলতা তাদের ভলিউম উৎপাদনের জন্য উপযুক্ত করে।
রোলার শাটার রোল ফর্মিং মেশিনের উপকরণ সাশ্রয়
রোলার শাটার রোল ফর্মিং মেশিনগুলি অন্যান্য ধাতু ফ্যাব্রিকেশন প্রক্রিয়ার তুলনায় বিশাল উপকরণ সাশ্রয় প্রদান করে। রোলগুলি ক্রমান্বয়ে শীট ধাতুকে কাঙ্ক্ষিত আকারে গঠন করে অতিরিক্ত উপকরণ কাটার প্রয়োজন ছাড়াই। রোল ফর্মিংয়ে ন্যূনতম উপকরণ অপচয় হয়, অনেক ক্ষেত্রে ৯০ শতাংশের বেশি দক্ষতা। শীট ধাতু স্টকের উচ্চ খরচ বিবেচনা করে এটি একটি বিশাল সুবিধা। প্রস্তুতকারকরা রোলার শাটার রোল ফর্মিং প্রযুক্তি ব্যবহার করে তাদের উপকরণ বাজেট আরও প্রসারিত করতে পারেন এবং অপ্রয়োজনীয় স্ক্র্যাপ এড়াতে পারেন।
ইনলাইন অপারেশনের বহুমুখিতা
রোলার শাটার রোল ফর্মিং লাইনের একটি প্রধান সুবিধা হলো উন্নত দক্ষতার জন্য ইনলাইন সেকেন্ডারি প্রক্রিয়া অপারেশন একীভূত করার ক্ষমতা। সাধারণ ইনলাইন অপারেশনগুলির মধ্যে রয়েছে:
- কাটঅফ ডাই পাঞ্চিং
- এন্ড ক্রপিং
- হোলস পাঞ্চিং
- নচিং
- এমবসিং
- ডিকয়েলিং এবং রিকয়েলিং
- ওয়েল্ডিং
- চিহ্নিতকরণ
- স্ট্রেইটনিং
একক স্বয়ংক্রিয় উৎপাদন লাইনে একাধিক অপারেশন সম্পাদন করা ধাপের মধ্যে অংশ হ্যান্ডলিং নির্মূল করে। এটি উৎপাদনকে স্ট্রিমলাইন করে, শ্রম কমায় এবং সামগ্রিক গুণমান নিয়ন্ত্রণ উন্নত করে। রোলার শাটার রোল ফর্মারের সাথে ইনলাইন প্রক্রিয়াকরণ প্রস্তুতকারকদের একটি অবিরত অপারেশনে শেষ বা আধা-শেষ পণ্য তৈরি করতে দেয়।
স্থায়িত্ব এবং নির্ভরযোগ্যতা
রোলার শাটার রোল ফর্মিং মেশিনগুলি কঠোর শিল্প উৎপাদন পরিবেশে তাদের অসাধারণ স্থায়িত্ব এবং নির্ভরযোগ্যতার জন্য পরিচিত। ভালোভাবে নির্মিত রোল ফর্মিং লাইনগুলি ভারী গেজ স্টিল ফ্রেম, মানসম্পন্ন বিয়ারিং এবং হাইড্রলিক উপাদান এবং শক্ত রোল টুলিং থেকে নির্মিত। সঠিকভাবে অপারেট করলে, এই মেশিনগুলি ২০ বছরের বেশি উৎপাদনশীল সেবা প্রদান করতে অসাধারণ নয়। অন্যান্য ধাতুকর্ম সরঞ্জামের তুলনায় ডাউনটাইম ন্যূনতম। ঘূর্ণায়মান রোলারের সরল প্রযুক্তি রক্ষণাবেক্ষণকে সহজ করে। রোল ফর্মারগুলি উচ্চ উৎপাদন ভলিউম এবং কঠোর নির্মাণ পরিবেশে ২৪/৭ অপারেশন সহ্য করে। এই স্থায়িত্ব এবং নির্ভরযোগ্যতা উচ্চ মেশিন উপলব্ধতা এবং উৎপাদনশীলতার ফলে হয়।
শক্তি দক্ষতা
অপারেশনাল দিক থেকে, রোলার শাটার রোল ফর্মিং সরঞ্জাম অত্যন্ত শক্তি-দক্ষ। লাইনগুলি তাদের উচ্চ থ্রুপুট ক্যাপাসিটির বাবজুদ উল্লেখযোগ্যভাবে কম বিদ্যুৎ খরচ করে। অধিকাংশ শক্তি সরাসরি উপযোগী ফর্মিং কাজে যায় অপচয় না করে। প্রক্রিয়াটি উপকরণের হিটিং, কুলিং বা ড্রাইং প্রয়োজন করে না যা খরচ কমায়। ভারী প্রেস বা স্ট্যাম্পিং অ্যাক
কম মূলধন বিনিয়োগ
রোলার শাটার রোল ফর্মিং মেশিনের সবচেয়ে গুরুত্বপূর্ণ সুবিধা সম্ভবত এটি যে, এগুলো অন্যান্য ভরপেশা উৎপাদন ধাতুকর্ম মেশিনের তুলনায় অনেক কম মূলধন বিনিয়োগের প্রতিনিধিত্ব করে। রোল ফর্মিং লাইনগুলো তাদের উৎপাদন ক্ষমতার সাপেক্ষে অনুকূল খরচ বহন করে। প্রযুক্তির সরলতা খরচ কমিয়ে দেয়। ছোট প্রোফাইল উৎপাদনকারী একটি সাধারণ রোলার শাটার রোল ফর্মারের মূল্য মাত্র ৫০,০০০ ডলার হতে পারে। উচ্চ ক্ষমতাসম্পন্ন, জটিল লাইনগুলোর মূল্য ৫০০,০০০ থেকে ২ মিলিয়ন ডলারের মধ্যে। এই যুক্তিসঙ্গত মূল্যায়ন রোলার শাটার রোল ফর্মারগুলোকে ছোট এবং মাঝারি আকারের উৎপাদকদের জন্য অত্যন্ত সহজলভ্য করে তোলে। সরঞ্জামগুলো দ্রুত নিজেকে পরিশোধ করে এবং উৎপাদকদেরকে বিপুল প্রাথমিক ব্যয় বা ঋণের বোঝা ছাড়াই সিরিজ উৎপাদনের সুবিধা ভোগ করতে সক্ষম করে।
সাধারণ প্রশ্নাবলি
রোলার শাটার রোল ফর্মারে কোন ধরনের প্রোফাইল উৎপাদন করা যায়?
রোল ফর্মারগুলো টিউব, রেল, বার এবং স্টাডের মতো সাধারণ আকৃতি থেকে রুফিং প্যানেল, র্যাকিং, হাইওয়ে গার্ডরেল, ড্রেনেজ চ্যানেল, দরজার ফ্রেম, রোলার শাটার স্ল্যাটস এবং আরও জটিল জ্যামিতির মতো প্রায় যেকোনো উন্মুক্ত এবং বন্ধ প্রোফাইল উৎপাদন করতে পারে। মূল বিষয় হলো কাঙ্ক্ষিত প্রোফাইলের সাথে মিলিত সঠিক রোল টুলিং থাকা।
রোল ফর্মিংয়ে কত পুরুত্বের উপাদান প্রক্রিয়াজাত করা যায়?
রোল ফর্মিং মেশিনগুলো ০.১৫ মিমি পাতলা ফয়েল থেকে শুরু করে প্রায় ৩ মিমি পুরু স্টিল এবং ৬ মিমি অ্যালুমিনিয়াম পর্যন্ত শীট মেটাল এবং কয়েল স্টক প্রক্রিয়াজাত করতে পারে, যা মেশিনের ক্ষমতার উপর নির্ভর করে। পুরুতর উপাদানের জন্য আরও শক্তিশালী মেশিন ফ্রেম এবং বড় রোল টুলিং প্রয়োজন।
রোল ফর্মার কি বাঁকা প্রোফাইল তৈরি করতে পারে?
হ্যাঁ, সঠিক রোল টুল ডিজাইন এবং সরঞ্জামের অভিযোজনের মাধ্যমে প্রায় ১৫০ মিমি ব্যাসার্ধের বাঁকা প্রোফাইল রোল ফর্ম করা যায়। এটি সরল প্রোফাইলের চেয়ে জটিলতর।
নতুন প্রোফাইলের জন্য রোল ফর্মার সেটআপ করতে কত সময় লাগে?
রোলার শাটার রোল ফর্মিং মেশিন পরিবর্তনের জন্য প্রয়োজনীয় সময় নতুন প্রোফাইল ডিজাইনের জটিলতা এবং টুলিং পরিবর্তনের পরিমাণের উপর নির্ভর করে। সরল প্রোফাইল পরিবর্তন ৩০ মিনিট থেকে ২ ঘণ্টার মধ্যে সম্পন্ন করা যায়। উল্লেখযোগ্য রোল পরিবর্তন ৮ ঘণ্টা বা তার বেশি সময় নিতে পারে।
রোল ফর্মারের উৎপাদন গতি নির্ধারণ করে কী?
সর্বোচ্চ উৎপাদন গতি প্রোফাইলের আকৃতি, ধাতুর পুরুত্ব, প্রক্রিয়াকরণ স্টেশনের সংখ্যা, টুলিং ডিজাইন এবং প্রধান ড্রাইভ পাওয়ারের উপর নির্ভর করে। হালকা গেজ ধাতুর সরল ছোট প্রোফাইল প্রতি মিনিটে ২০০ মিটার পর্যন্ত চলতে পারে। ভারী প্রোফাইলগুলো সাধারণত প্রতি মিনিটে ১৫ থেকে ৬০ মিটার গতিতে চলে।
রোল ফর্মিংয়ে কতটা উপাদানের অপচয় হয়?
রোল ফর্মিং অত্যন্ত উপাদান-দক্ষ, বেশিরভাগ ক্ষেত্রে ১০ শতাংশেরও কম স্ক্র্যাপ। রোলারগুলো অতিরিক্ত উপাদান কেটে ফেলার ব্যতিরেকে প্রোফাইলকে ধাপে ধাপে আকৃতি দেয়। কোনো স্ক্র্যাপ শুধুমাত্র কাটার পর শেষে অবশিষ্ট উপাদান।
রোলার শাটার রোল ফর্মারের সাধারণ রক্ষণাবেক্ষণের প্রয়োজনীয়তা কী?
সাধারণ রক্ষণাবেক্ষণের মধ্যে উপাদান পরিষ্কার, পরিদর্শন এবং লুব্রিকেশন অন্তর্ভুক্ত। গাইডেন্স সিস্টেম, বিয়ারিং, চেইন এবং গিয়ারগুলো দীর্ঘকালীন চলার পর পর্যায়ক্রমে প্রতিস্থাপন প্রয়োজন। রোলারগুলো দীর্ঘ ব্যবহারের পর পুনরায় ফিনিশিং প্রয়োজন হতে পারে। সঠিক যত্নে অনেক রোল ফর্মার ২০ বছরেরও বেশি নির্ভরযোগ্যভাবে চলে।
রোল ফর্মিং সরঞ্জামে নিরাপত্তা সংক্রান্ত উদ্বেগ আছে কি?
রোল ফর্মারগুলোতে চলমান উপাদান থেকে কর্মীদের রক্ষা করার জন্য নিরাপত্তা গার্ড রয়েছে। অপারেটরদেরকে পুঙ্খানুপুঙ্খ প্রশিক্ষণ এবং সুরক্ষামূলক সরঞ্জাম পরিধান করা উচিত। সঠিক অপারেশন এবং রক্ষণাবেক্ষণে রোল ফর্মিং লাইনগুলোর নিরাপত্তা রেকর্ড চমৎকার।
এটি রোলার শাটার রোল ফর্মিং মেশিনের প্রধান সুবিধা এবং সাধারণ প্রশ্নোত্তর কভার করে। সারাংশে, রোল ফর্মারের নমনীয়তা, গতি, নির্ভুলতা, স্থায়িত্ব এবং খরচ-কার্যকারিতা শীট মেটালের সাথে কাজ করা যেকোনো উৎপাদকের জন্য এগুলোকে মূল্যবান বিনিয়োগ করে তোলে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) একটি রোলার শাটার রোল ফর্মিং মেশিন কি ইনসুলেটেড বা ফোম-ভরা স্ল্যাট প্রক্রিয়াকরণ করতে পারে?
হ্যাঁ। অনেক লাইনে ইনলাইন ফোম ইনজেকশন সংযুক্ত থাকে অথবা প্রি-ফোমড স্ট্রিপ গ্রহণ করা যায়। স্ল্যাটের জ্যামিতি বজায় রাখতে উত্তপ্ত মিটারিং, ক্লোজড-লুপ ঘনত্ব নিয়ন্ত্রণ এবং পোস্ট-কিউর কুলিং সেকশন প্রয়োজন হবে।
2) ফর্মিংয়ের সময় প্রি-পেইন্টেড কয়েলে রং/মাইক্রো-স্ক্র্যাচের ক্ষতি কীভাবে প্রতিরোধ করব?
গুরুত্বপূর্ণ পাসে পলিইউরেথেন বা নাইট্রাইডেড রোলের পৃষ্ঠ ব্যবহার করুন, সামঞ্জস্যপূর্ণ মাইক্রো-লুব্রিক্যান্ট প্রয়োগ করুন, রোল পরিষ্কার রাখুন এবং নন-কন্ট্যাক্ট এজ গাইড যুক্ত করুন। প্রতি-পাস স্ট্রেন কমান এবং যথাযথ এন্ট্রি ক্রাউনিং নিশ্চিত করুন।
3) আধুনিক রোলার শাটার রোল ফর্মিং লাইনের সাধারণ শব্দের মাত্রা কত?
সার্ভো ড্রাইভ এবং বিচ্ছিন্ন ফাউন্ডেশন থাকলে 1 m দূরত্বে 72–82 dB(A) সাধারণত দেখা যায়। ইনলাইন পাঞ্চিং পিক বাড়ায়; অ্যাকোস্টিক এনক্লোজার শব্দ 5–10 dB(A) কমাতে পারে।
4) 60–100 m/min গতিতে শাটার স্ল্যাটে কী কাট-দৈর্ঘ্য নির্ভুলতা অর্জন করা যায়?
সার্ভো ফ্লাইং শিয়ার, দৃঢ় ব্যাক-গেজ, ধারালো ব্লেড এবং উচ্চ-রেজোলিউশনের এনকোডার ব্যবহার করলে ±0.5–1.0 mm। নিয়মিত ব্যাকল্যাশ পরীক্ষা অপরিহার্য।
5) কুইক-চেঞ্জ ক্যাসেট উচ্চ-মিশ্রণ শাটার উৎপাদনে কী প্রভাব ফেলে?
এগুলো চেঞ্জওভার সময় 20–40 মিনিটে কমিয়ে দেয় এবং দৈনিক প্রোফাইল পরিবর্তন (সমতল, ছিদ্রযুক্ত, এন্ড-লকড) সমর্থন করে। আপটাইম বৃদ্ধি ও স্ক্র্যাপ কমার কারণে ROI প্রায়ই 12–18 মাসের মধ্যে আসে।
রোলার শাটার রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- বিদ্যুতায়ন ও শক্তি পুনরুদ্ধার: রিজেনারেটিভ ড্রাইভসহ সার্ভো-ইলেকট্রো স্ট্যান্ড শক্তি-ব্যবহার 12–22% কমাচ্ছে এবং অডিটের জন্য kWh/part ড্যাশবোর্ড সক্ষম করছে।
- ইনলাইন গুণমান অটোমেশন: ভিশন সিস্টেম ছিদ্রের প্যাটার্ন, এন্ড-লক জ্যামিতি এবং হেমের গুণমান যাচাই করে; লেজার ট্রায়াঙ্গুলেশন রিয়েল টাইমে ক্রাউন/প্রস্থ পরীক্ষা করে।
- স্মার্ট রক্ষণাবেক্ষণ: বেয়ারিং ব্লকে কম-খরচের MEMS কম্পন/তাপমাত্রা সেন্সর ত্রুটি পূর্বাভাস দেয় এবং রোল ও বেয়ারিংয়ের আয়ু 20–40% বাড়ায়।
- হালকা ও ক্ষয়-প্রতিরোধী কর্মক্ষমতা: উপকূলীয় শাটারের জন্য AZ-কোটেড এবং প্রি-পেইন্টেড অ্যালুমিনিয়ামের ব্যবহার বাড়ছে; কোটিং সুরক্ষার জন্য হেম রেডিয়াসের নিয়ন্ত্রণ আরও কঠোর হচ্ছে।
- নিরাপত্তা ও সম্মতি: ISO 14120 অনুযায়ী গার্ডিং, PLd-রেটেড সেফটি সার্কিট (ISO 13849-1) এবং CE/UL-প্রস্তুত প্যাকেজ রপ্তানি লাইনে মানদণ্ডে পরিণত হচ্ছে।
2025 স্ন্যাপশট: বাজার, প্রযুক্তি এবং কর্মক্ষমতা
| সূচক (2025) | মান/পরিসর | রোলার শাটার রোল ফর্মিং মেশিনের ক্রেতাদের জন্য এর গুরুত্ব | উৎস |
|---|---|---|---|
| বৈশ্বিক রোল ফর্মিং সরঞ্জামের CAGR (2025–2029) | 5–7% | বিল্ডিং কম্পোনেন্ট ও শাটারে টেকসই ক্যাপেক্স বৃদ্ধি | Grand View Research; MarketsandMarkets |
| শক্তি সাশ্রয় (সার্ভো-ইলেক্ট্রো বনাম হাইড্রোলিক) | 12–22% | কম OPEX; সহজ রক্ষণাবেক্ষণ | ABB/Siemens অ্যাপ্লিকেশন নোট |
| ইনলাইন ভিশন/লেজার QC-সহ লাইন | নতুন শাটার লাইনের ~40% | ছিদ্রযুক্ত/রঙ করা স্ল্যাটে কম ত্রুটি | FFJournal/Modern Metals জরিপ (2024–2025) |
| ক্যাসেট টুলিংসহ সাধারণ চেঞ্জওভার | 20–40 min | উচ্চ-মিশ্রণ শাটার SKU সমর্থন করে | OEM কেস স্টাডি (Dallan, GASPARINI, Formtek) |
| 80 m/min গতিতে সাধারণ কাট-দৈর্ঘ্য নির্ভুলতা | ±0.5–1.0 mm | এন্ড-লকড স্ল্যাটে পুনঃকাজ কমায় | OEM কর্মক্ষমতা শিট |
নোট: আপনার আঞ্চলিক সরবরাহকারীর ডেটা এবং প্রকল্পের স্পেসিফিকেশনের সঙ্গে যাচাই করুন।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ভিশন-নির্দেশিত QC ছিদ্রযুক্ত শাটার স্ল্যাটে পুনঃকাজ ব্যাপকভাবে কমায় (2025)
পটভূমি: একটি দরজা-সিস্টেম প্রস্তুতকারকের প্রি-পেইন্টেড কয়েলে প্যাটার্ন-বহির্ভূত ছিদ্র এবং রঙের ঘষা-দাগের কারণে 3.8% পুনঃকাজ হতো।
সমাধান: ছিদ্রের পিচ ও প্রান্তের দূরত্ব যাচাইয়ের জন্য ইনলাইন ক্যামেরা পরিদর্শন, লেজার প্রস্থ পর্যবেক্ষণ যুক্ত করা হয় এবং গুরুত্বপূর্ণ পাসগুলো পলিইউরেথেন-কোটেড রোলে পরিবর্তন করা হয়।
ফলাফল: পুনঃকাজ 1.2%-এ নেমে আসে; রঙের ত্রুটি 55% কমে; কাট নির্ভুলতা ±0.7 mm রেখে লাইনের গতি 70 m/min বজায় থাকে। বার্ষিক হিসাব অনুযায়ী সাশ্রয়: স্ক্র্যাপ ও শ্রমে ~$180,000।
কেস স্টাডি 2: পুরনো শাটার লাইনে শক্তি ও আপটাইম উন্নয়ন (2024)
পটভূমি: এন্ড-লকড স্ল্যাটের জন্য 12-স্ট্যান্ডের একটি হাইড্রলিক লাইনে বেশি শক্তি বিল এবং ঘন ঘন বেয়ারিং ব্যর্থতার সমস্যা ছিল।
সমাধান: রিজেনারেটিভ সার্ভো ড্রাইভ, IMU-ভিত্তিক বেয়ারিং স্বাস্থ্য পর্যবেক্ষণ, স্বয়ংক্রিয় লুব্রিকেশন ডোজিং এবং এনকোডার-সিঙ্ক্রোনাইজড ফ্লাইং শিয়ার টিউনিংসহ রেট্রোফিট করা হয়।
ফলাফল: kWh/ton 15% কমে; অপরিকল্পিত ডাউনটাইম 38% কমে; OEE 80% থেকে 87%-এ বাড়ে; 14 মাসে বিনিয়োগ ফেরত আসে।
বিশেষজ্ঞদের মতামত
- Dr. Ana Morales, সহযোগী অধ্যাপক, অ্যাডভান্সড ম্যানুফ্যাকচারিং, University of Sheffield
“প্রি-পেইন্টেড শাটার স্ল্যাটের জন্য প্রতি-পাস স্ট্রেন কম রাখা এবং FEA দিয়ে হেম রেডিয়াস যাচাই করা অত্যন্ত গুরুত্বপূর্ণ। এটি কোটিংয়ের অখণ্ডতা রক্ষা করে এবং টুলিংয়ের আয়ু বাড়ায়।” - Luca Benedetti, টেকনিক্যাল ডিরেক্টর, Dallan SpA
“ক্যাসেট-ধরনের টুলিং এবং মানসম্মত ডেটাম উচ্চ-মিশ্রণ শাটার উৎপাদনকে রূপান্তরিত করে। প্রোফাইলের স্থিতিশীলতা না হারিয়ে 30 মিনিটের কম সময়ে চেঞ্জওভার করা যায়।” - Priya Nair, সাসটেইনেবিলিটি কনসালট্যান্ট, BSI Group
“ISO 50001-এর সঙ্গে সামঞ্জস্যপূর্ণ স্ট্যান্ড-স্তরের শক্তি মিটারিং এবং EPD-সমর্থিত কয়েল ফ্যাসাড ও শাটার প্রকল্পের ক্রয়-সিদ্ধান্তে একটি গুরুত্বপূর্ণ পার্থক্যকারী হয়ে উঠছে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- সিমুলেশন ও পাস ডিজাইন: Altair Inspire/Forming (https://altair.com), AutoForm RollForm (https://www.autoform.com)
- ইনলাইন মেট্রোলজি: Keyence ভিশন/লেজার সিস্টেম (https://www.keyence.com), Micro-Epsilon (https://www.micro-epsilon.com)
- ড্রাইভ/অটোমেশন: Siemens SINAMICS + S120 (https://new.siemens.com), ABB Drives (https://new.abb.com/drives), Beckhoff TwinCAT (https://www.beckhoff.com)
- মান ও নিরাপত্তা: ISO 12100; ISO 13849-1; ISO 14120; OSHA Machine Guarding (https://www.osha.gov)
- শাটারের জন্য উপকরণ ও কোটিং: European Coil Coating Association (https://www.prepaintedmetal.eu), WorldAutoSteel (https://www.worldautosteel.org)
- সেরা অনুশীলন এবং কেস স্টাডি: Fabricators & Manufacturers Association—FMA (https://www.fmamfg.org), FFJournal (https://www.ffjournal.net)
উদ্ধৃতি: Grand View Research, MarketsandMarkets, OEM প্রযুক্তিগত পত্র (Siemens/ABB) এবং বাণিজ্যিক জার্নাল (FFJournal, Modern Metals)-এর মাধ্যমে বাজার ও কর্মক্ষমতার পরিসংখ্যান নিশ্চিত করুন।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: রোলার শাটার প্রয়োগের জন্য 5টি নতুন FAQ যুক্ত করা হয়েছে; ডেটা টেবিলসহ 2025 সালের প্রবণতা সংযোজন করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; বিশেষজ্ঞ মতামত সংকলন করা হয়েছে; প্রামাণিক রেফারেন্সসহ টুল/রিসোর্স বাছাই করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15 অথবা তার আগে, যদি নতুন ISO/OSHA নিরাপত্তা আপডেট প্রকাশিত হয়, প্রধান OEM-গুলো পরবর্তী প্রজন্মের ক্যাসেট সিস্টেম প্রকাশ করে, অথবা নতুন লাইনের 50%-এর বেশি ইনলাইন QC গ্রহণ করে।





