
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক ক্যাবল ল্যাডার রোল ফর্মিং মেশিন এটি রোল ফর্মিং প্রযুক্তির মাধ্যমে ক্যাবল ল্যাডার উৎপাদনের জন্য ব্যবহৃত সরঞ্জাম। বিভিন্ন শিল্প, বাণিজ্যিক এবং অবকাঠামোগত প্রকল্পে ইলেকট্রিক্যাল ক্যাবল এবং তারের সমর্থন ও সুরক্ষা প্রদান করে ক্যাবল ল্যাডার। এই নিবন্ধটি ক্যাবল ল্যাডার রোল ফর্মিং মেশিন সম্পর্কে একটি বিস্তারিত নির্দেশিকা প্রদান করে।
ক্যাবল ল্যাডার রোল ফর্মিং মেশিনের সারাংশ
- রোল ফর্মিং প্রযুক্তি ধাতব কয়েলকে ধারাবাহিক বেন্ডিং এবং শেপিংয়ের মাধ্যমে কাস্টমাইজড ক্যাবল ল্যাডার প্রোফাইলে রূপান্তরিত করে রোলার ডাই ব্যবহার করে
- ক্লায়েন্টের স্পেসিফিকেশন অনুসারে দীর্ঘ লম্বাভাবে অত্যন্ত দক্ষ, স্বয়ংক্রিয় ক্যাবল ল্যাডার উৎপাদন
- মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়ামের মতো একাধিক উপাদান হ্যান্ডেল করার ক্ষমতা
- পুরুত্ব এবং উপাদানভেদে গঠন গতি সর্বোচ্চ ১০ মিটার/মিনিট
- ১০০ থেকে ১০০০ মিমি ল্যাডার প্রস্থ সমর্থন
- সমাপ্ত ল্যাডারের উন্নত ফিনিশ এবং মাত্রাগত নির্ভুলতা
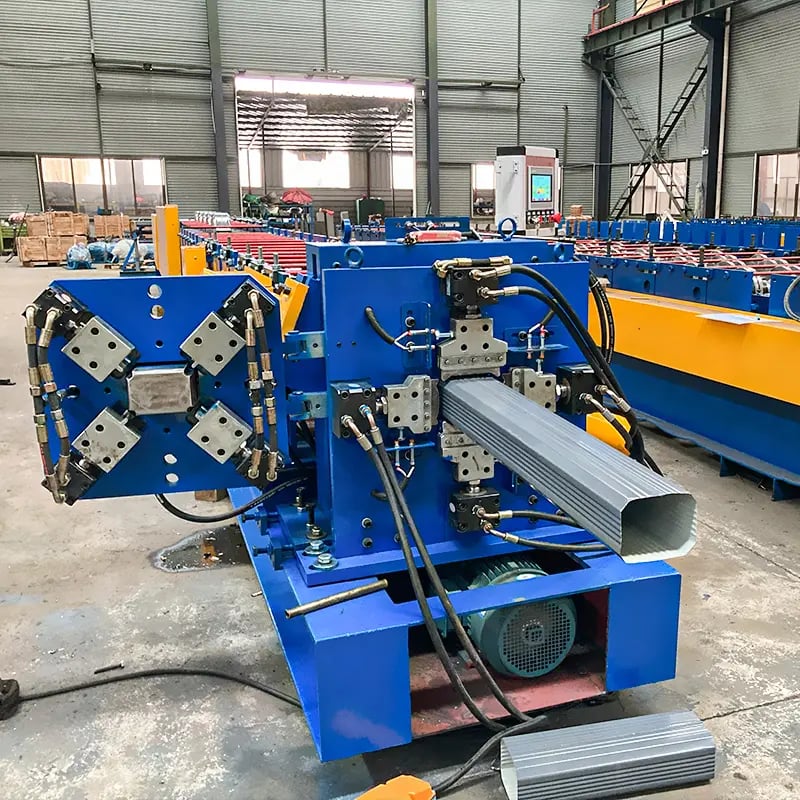
উপাদানসমূহ তারের মই রোল ফর্মিং মেশিন
| উপাদান | কার্যাবলী |
|---|---|
| আনকোয়লার | ধাতব কয়েল স্ট্রিপ লাইনে ফিড করে |
| ফিডার র্যাক | স্ট্রিপ মেশিনের মধ্য দিয়ে গাইড করে |
| পাঞ্চিং ইউনিট | ক্যাবল টাই এবং অন্যান্য ফিক্সচারের জন্য ছিদ্র পাঞ্চ করে |
| ফর্মিং স্টেশনসমূহ | স্ট্রিপকে ধাপে ধাপে ল্যাডার প্রোফাইলে গঠন করে |
| হাইড্রলিক সিস্টেম | গঠনের জন্য রোলার ডাইয়ে চাপ প্রয়োগ করে |
| নিয়ন্ত্রণ প্যানেল | উৎপাদন স্বয়ংক্রিয়করণের জন্য পিএলসি সিস্টেম হাউজ করে |
| কাটিং ডিভাইস | ল্যাডারগুলোকে কাঙ্ক্ষিত দৈর্ঘ্যে কাটে |
| স্ট্যাকার | সমাপ্ত ক্যাবল ল্যাডার স্ট্যাক করে |
ক্যাবল ল্যাডার রোল ফর্মিং মেশিনের মূল উপাদানসমূহ সমন্বিতভাবে কাঁচা ধাতব কয়েলকে সমাপ্ত ক্যাবল ল্যাডার পণ্যে রূপান্তরিত করে। হাইড্রলিক নিয়ন্ত্রিত রোলার ডাই ব্যবহার করে ফর্মিং স্টেশনগুলো স্ট্রিপকে ধাপে ধাপে ল্যাডারের সাইড রেল এবং রাং গঠনে উচ্চ চাপ প্রয়োগ করে। স্বয়ংক্রিয় নিয়ন্ত্রণ ফিডিং, পাঞ্চিং, ফর্মিং এবং কাটিং প্রক্রিয়াগুলোকে নির্ভুলভাবে নিয়ন্ত্রিত করে উচ্চ মাত্রাগত নির্ভুলতা এবং উন্নত মানের সমাপ্ত ল্যাডার নিশ্চিত করে।
কাজের প্রক্রিয়া
ক্যাবল ল্যাডার রোল ফর্মিং মেশিনের কার্যপ্রণালী নিম্নরূপ:
- উপাদান প্রবেশ – স্ট্রিপ কয়েল একটি আনকয়েলারে লোড করা হয় যা প্রাথমিক ফিডার র্যাকের মাধ্যমে স্ট্রিপকে মেশিনে মসৃণভাবে ফিড করে। গাইডিং ডিভাইসগুলো স্ট্রিপকে উৎপাদন লাইনে প্রবেশের সময় কেন্দ্রীভূতভাবে সারিবদ্ধ করে।
- পাঞ্চিং – প্রোগ্রামযোগ্য পাঞ্চযুক্ত একটি কম্পিউটারাইজড পাঞ্চিং ইউনিট স্ট্রিপে ছিদ্র সৃষ্টি করে, যাতে পরবর্তীতে সমাপ্ত ল্যাডারগুলিতে ক্যাবল টাই বা ফাস্টেনার সন্নিবেশ করা যায়।
- প্রি-ফর্মিং – প্রাথমিক রোলার ডাইগুলি স্ট্রিপকে হালকা ভাবে পূর্ব-বাঁকা করে ফর্মিং স্টেশনের জন্য প্রস্তুত করে। পূর্ব-ফর্মিং আকার দেওয়ার সময় ধাতুর উপর চাপ কমায়।
- ফর্মিং – স্ট্রিপট একাধিক প্রগ্রেসিভ রোলার ডাই ফর্মিং স্টেশনের সিরিজে প্রবেশ করে – প্রতিটি স্টেশন স্ট্রিপটকে ধাপে ধাপে বাঁকিয়ে এবং আকার দিয়ে চূড়ান্ত কেবল ল্যাডার প্রোফাইল গঠনে সহায়তা করে। পাশের রেল এবং রাঙ্গগুলি স্ট্রিপের বিভিন্ন ইস্পাত পুরুত্ব অঞ্চলের সূক্ষ্ম ক্যালিব্রেশনের মাধ্যমে গঠিত হয়।
- হাইড্রলিক চাপ – হাইড্রলিকভাবে সক্রিয় সিলিন্ডারগুলি ফর্মিং এবং ক্যালিব্রেশনের জন্য রোলার ডাইয়ের বিরুদ্ধে প্রয়োজনীয় চাপ সরবরাহ করে। চাপটি প্রতিটি স্টেশনের মধ্য দিয়ে তীব্রতর হয়, যা ৭ টন থেকে ২৫ টন পর্যন্ত বিস্তৃত।
- কাটিং – ইনপুট ল্যাডারের দৈর্ঘ্যের ভিত্তিতে, একটি কম্পিউটারাইজড কাটিং ডিভাইস প্রতিটি টুকরো সঠিকভাবে কেটে ফেলে। এই উদ্দেশ্যে সাধারণত নিউম্যাটিক বা হাইড্রলিক শিয়ার মেশিন একীভূত করা হয়।
- স্ট্যাকিং – সমাপ্ত কেবল ল্যাডারগুলি একটি নির্গমন কনভেয়র বা স্ট্যাকারের মাধ্যমে পদ্ধতিগতভাবে স্তূপীকৃত হয় যাতে সহজ লোডিং এবং পরিবহন সম্ভব হয়। প্রতিটি ল্যাডারের দৈর্ঘ্য ৩ মিটার থেকে ১৫ মিটার পর্যন্ত হতে পারে।
উপরোক্ত প্রক্রিয়াগুলি নির্বিঘ্ন সিঙ্ক্রোনাইজড উৎপাদন ক্রমে সমন্বয় করার জন্য অটোমেটেড প্রোগ্রামযোগ্য নিয়ন্ত্রণ ব্যবহার করা হয়। আধুনিক মেশিনগুলিতে স্ট্রিপ ব্রেক ডিটেক্টর, জরুরি স্টপ বোতাম, সেন্সর-নিয়ন্ত্রিত অ্যাক্সেস দরজা এবং অন্যান্য বৈশিষ্ট্যের মতো নিরাপত্তা ব্যবস্থা অন্তর্ভুক্ত রয়েছে। ফলস্বরূপ, ক্লায়েন্টদের প্রদত্ত সঠিক কাস্টমাইজড স্পেসিফিকেশন অনুসারে কেবল ল্যাডারের ভরপ্রস্তুতি সম্ভব হয়।
উপকরণ, অবতরণ, গঠন এবং কাটন
| প্যারামিটার | বিস্তারিত |
|---|---|
| উপকরণ | মৃদু ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, গ্যালভানাইজড ইস্পাত |
| পুরুত্ব | ১.২ – ৩ মিমি |
| প্রস্থ | ১০০ – ১০০০ মিমি |
| ফিডিং | মোটরযুক্ত আনকয়েলার, রোলার ফিডার র্যাক |
| প্রি-ফর্মিং | স্ট্রিপ গাইড করার জন্য প্রাথমিক রোলার ডাই |
| প্রধান গঠন | ৬-৮টি ধাপে ক্যালিব্রেটেড স্টেশন |
| হাইড্রলিক চাপ | স্টেশনজুড়ে ৭ থেকে ২৫ টন |
| মাত্রিক নির্ভুলতা | ± ১ মিমি |
| পাঞ্চিং | প্রোগ্রামযোগ্য হোল পাঞ্চিং ইউনিট |
| কাটিং | হাইড্রলিক শিয়ার / নিউম্যাটিক শিয়ার |
| স্লাইসিং | ৩ মিটার থেকে ১৫ মিটার দৈর্ঘ্য |
রোল ফর্মিং লাইনের উপযুক্ত কনফিগারেশনের মাধ্যমে ৩ মিমি পর্যন্ত পুরু বিভিন্ন উপকরণকে ১০০ মিমি থেকে ১০০০ মিমি প্রস্থের ক্যাবল ল্যাডারে গঠন করা যায়। মসৃণ অবতরণ, সুনির্দিষ্ট পাঞ্চিং এবং কাটন এবং অটোমেটেড রোলার ডাই গঠনের মাধ্যমে তীব্র হাইড্রলিক চাপ প্রয়োগ উচ্চ পরিমাণে উন্নত মানের ল্যাডার উৎপাদন সক্ষম করে।
-
 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
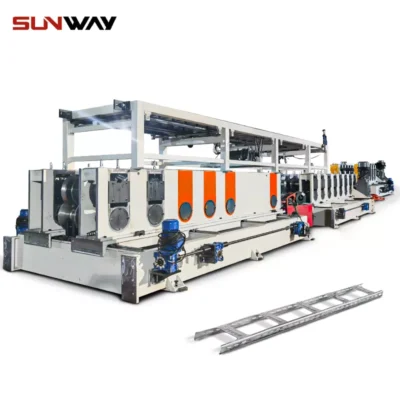 তারের মই রোল ফর্মিং মেশিন আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
 CZ Purlin চ্যানেল কোল্ড রোল ফর্মিং মেশিন সম্পূর্ণ অটো গ্যালভানাইজড স্টিল প্রোফাইল আরও জানুন
-
 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
ডিজাইন এবং কাস্টমাইজেশন
- সম্পূর্ণ কাস্টমাইজড ডিজাইন – ক্লায়েন্ট ল্যাডারের স্পেসিফিকেশন প্রদান করে
- ল্যাডার প্রোফাইলের সাথে মিলিয়ে রোলার ডাই ডিজাইন তৈরি করে সিএডি সফটওয়্যার
- গঠন স্টেশনগুলি রোলার ডাই ক্যালিব্রেট করে সাইড রেল এবং রাঙ্গ গঠন করে
- ল্যাডারের উচ্চতা, প্রস্থ, রাঙ্গের ব্যবধান/আকার কাস্টমাইজড
- প্রত্যেক ক্লায়েন্টের জন্য ব্যক্তিগতকৃত হোল পাঞ্চ প্যাটার্ন
- বাঁক, এমবসিং, ব্র্যাকেট ঐচ্ছিকভাবে অন্তর্ভুক্ত
- লম্ববৃত্তাকার এবং অনুভূমিক ক্যাবল রাঙ্গ দিক সমর্থন করে
- স্ট্যান্ডার্ড এবং হেভি-ডিউটি ক্যাবল ল্যাডার ডিজাইন
ক্লায়েন্টরা ক্যাবল ল্যাডারের শেষ পণ্যের ডিজাইনে সম্পূর্ণ নমনীয়তা ভোগ করেন। তারা তাদের কাঙ্ক্ষিত ক্যাবল রাউটিং প্রয়োজন অনুসারে উচ্চতা, প্রস্থ, রাঙ্গের ব্যবধান, হোল পাঞ্চ প্যাটার্ন ইত্যাদি কাস্টম স্পেসিফিকেশন প্রদান করতে পারেন। উন্নত সিএডি সফটওয়্যার ল্যাডার ডিজাইনকে প্রত্যেক গঠন ক্যালিব্রেশন স্টেশনের জন্য বিশেষায়িত রোলার ডাইয়ে রূপান্তরিত করে। এটি ক্লায়েন্টের প্রয়োজন অনুসারে সম্পূর্ণ ব্যক্তিগতকৃত এবং কার্যকর ক্যাবল ল্যাডারের ব্যাপক উৎপাদন সহজতর করে।
সরবরাহকারী এবং মূল্য পরিসর
| প্রস্তুতকারক | অবস্থান | মূল্য পরিসর |
|---|---|---|
| ফুরুকাওয়া রক ড্রিল | জাপান | $$ |
| রোল ফর্মিং মেশিন | চীন | $ |
| Gasparini SpA | ইতালি | $$$ |
| Metform | তুরস্ক | $$ |
| EWMenn | জার্মানি | $$$ |
| অটোমেক | ভারত | $$ |
| আনহুই য়ুয়ানলং | চীন | $ |
ক্যাবল ল্যাডার রোল ফর্মিং সরঞ্জাম সরবরাহকারী বিভিন্ন বিশ্বব্যাপী উৎপাদন কোম্পানি রয়েছে। চীন ৫০,০০০ ডলারের নিচে খরচ-কার্যকর মেশিন সরবরাহ করে। গ্যাস্পারিনি এবং ইউডব্লিউমেনের মতো ইউরোপীয় কোম্পানিগুলি ১০০,০০০ থেকে ২০০,০০০ ডলারের মধ্যে প্রযুক্তিগতভাবে উন্নত নির্ভরযোগ্য সমাধান প্রদান করে। মেটফর্ম, অটোমেক মধ্যম স্তরের ভাল অপশন প্রদান করে। সরবরাহকারী নির্বাচনের মূল্যায়ন মানদণ্ড পরবর্তী বিভাগে বিস্তারিত।
রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচন
| প্যারামিটার | বিস্তারিত |
|---|---|
| শিল্প অভিজ্ঞতা | ১০+ বছরের সেক্টর অভিজ্ঞতা পছন্দনীয় |
| উৎপাদন স্কেল | কারখানা মূল্যায়ন এবং অতীত সরবরাহকৃত সরঞ্জাম পর্যালোচনা |
| ডিজাইন দক্ষতা | গবেষণা ও উন্নয়ন বিভাগ এবং কাস্টমাইজেশন দক্ষতা মূল্যায়ন |
| উপাদানের গুণমান | ইউরোপীয় হাইড্রোলিক ইউনিট প্রস্তাবিত |
| পরীক্ষণ প্রক্রিয়া | মেশিন গ্রহণযোগ্যতা প্রক্রিয়াগুলি পর্যালোচনা |
| কমিশনিং সহায়তা | ইনস্টলেশন এবং বিক্রয়োত্তর সেবা প্রক্রিয়া যাচাই |
| সার্টিফিকেশন | আইএসও, সিই মার্কযুক্ত ইলেকট্রিকাল উপাদান |
| মূল্য নির্ধারণ | শিল্প মানদণ্ডের সাথে তুলনা |
| ওয়ারেন্টি | ন্যূনতম ১ বছরের ব্যাপক ওয়ারেন্টি |
আদর্শ কেবল ল্যাডার রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের জন্য উপরোক্ত প্রযুক্তি, গুণমান এবং সেবা প্যারামিটারসমূহের মাধ্যমে প্রস্তুতকারকদের মূল্যায়ন করা প্রয়োজন, যা এই ধরনের মূলধন সরঞ্জামের জন্য অত্যাবশ্যক। মূল্য এবং দীর্ঘমেয়াদী উৎপাদন গুণমান ও কর্মক্ষমতার মধ্যে ভারসাম্য বজায় রাখুন। সর্বনিম্ন মূল্যের বিকল্পগুলির প্রতি সতর্ক থাকুন কারণ মেশিনের গঠন এবং উপাদানগুলি নিম্নমানের হতে পারে।
ইনস্টলেশনের প্রয়োজনীয়তা
- কংক্রিট বা ধাতব ভিত্তি সমতল করুন
- ত্রি-ফেজ বিদ্যুত সংযোগ
- সংকুচিত বায়ু লাইন সেটআপ
- শীতলকরণ জল সরবরাহ (কাটারের জন্য)
- নিষ্কাশন ফ্যান এবং ডাকিং
- নিরাপত্তা পার্টিশন এবং গার্ডিং
- কন্ট্রোল প্যানেলে কেবল ট্রে রুট
সরবরাহকারী মেশিন ইনস্টলেশনের আগে সুবিধা প্রস্তুতির জন্য সম্পূর্ণ নির্দেশাবলী প্রদান করবে। এর মধ্যে রয়েছে ভিত্তির স্পেসিফিকেশন, বিদ্যুৎ প্রয়োজনীয়তা, সংকুচিত বায়ু এবং জল সরবরাহের বিবরণ, নিরাপত্তা বিবেচনা এবং অনুমোদিত ড্রয়িং। কাটার এবং হাইড্রোলিক পাওয়ার প্যাকের মতো অনেক উপাদানের নির্দিষ্ট সুবিধা প্রয়োজন যাতে মূল্যায়িত কর্মক্ষমতা প্রদান করতে পারে – ডেলিভারির আগে এগুলি পূরণ হয়েছে কিনা যাচাই করুন।
অপারেশন এবং নিয়ন্ত্রণ
- সম্পূর্ণ অটোমেটিক পিএলসি সহ এইচএমআই টাচস্ক্রিন
- ইনপুট উপাদান, আকার এবং পাঞ্চ প্যাটার্ন
- অটোমেটেড ফর্মিং, স্লাইসিং, স্ট্যাকিং
- স্পিড কন্ট্রোল সহ সার্ভো মোটর ফিডার
- সকল জোনের চাপের মনিটরিং এবং ফিডব্যাক
- দরজায় জরুরি স্টপ সেন্সর
- জগ, সিঙ্গেল বা অটো সাইকেলের জন্য মোড নির্বাচন
- বিস্তারিত অ্যালার্ম ডায়াগনস্টিক্স এবং নিরাপত্তা লগ
- দূরবর্তী সংযোগের বিকল্প
আধুনিক কেবল ল্যাডার রোল ফর্মিং মেশিনগুলি সরলীকৃত, নিরাপদ অপারেশনের জন্য বিস্তৃত অটোমেশন এবং নিয়ন্ত্রণ প্রদান করে। শিল্প টাচস্ক্রিন উপাদান গ্রেড, ল্যাডার মাত্রা এবং উৎপাদন পরিমাণের জন্য স্বজ্ঞাত ইনপুট অনুমতি দেয়। অ্যাক্সেস দরজায় সেন্সর এবং জরুরি স্টপ সার্কিটের মাধ্যমে সরঞ্জাম নিরাপত্তা পর্যবেক্ষণ করা হয়। দূরবর্তী সংযোগ এমনকি সরবরাহকারীর টেকনিশিয়ানদের সাথে ত্রুটি নির্ণয় সহজ করে ইঞ্জিনিয়ার ভিজিট ছাড়াই। এই স্মার্ট ফিচারগুলি ডাউনটাইম কমায় এবং ২৪×৭ নির্বিহীন উৎপাদন সক্ষম করে।
রক্ষণাবেক্ষণ
| কার্যক্রম | ফ্রিকোয়েন্সি |
|---|---|
| গার্ড বোল্ট পরিদর্শন এবং টাইট করুন | মাসিক |
| বিয়ারিং হাউজিং লুব্রিকেট করুন | ৫০০ অপারেশন ঘণ্টা |
| বেল্ট টেনশন/ঘর্ষণ পর্যবেক্ষণ করুন | সাপ্তাহিক |
| ইলেকট্রিকাল ওয়্যারিং পরিদর্শন করুন | ৬ মাস |
| হাইড্রোলিক তেল পরিবর্তন করুন | বার্ষিক |
| রোলার ডাই পরীক্ষা করুন | ৩ মাস |
| পেইন্ট টাচ আপ করুন | বার্ষিক |
সুবিধা এবং অসুবিধা
| সুবিধা | অসুবিধা |
|---|---|
| স্বয়ংক্রিয় ব্যাপক উৎপাদন | উচ্চ প্রাথমিক মূলধন খরচ |
| উন্নত ফিনিশিং এবং শক্তি | জটিল ডিজাইন কাস্টমাইজেশন |
| মাত্রিক নির্ভুলতা | বিশেষায়িত রক্ষণাবেক্ষণের প্রয়োজনীয়তা |
| উপাদানের পুরুত্বের নমনীয়তা | বড় সুবিধা স্থান দখল করে |
| কাস্টম হোল পাঞ্চ প্যাটার্ন | সীমিত উচ্চতা সমন্বয় |
| হালকা গঠিত নির্মাণ | পুরু কয়েল প্রক্রিয়াকরণে আরও কঠিন |
যখন ক্যাবল ল্যাডার রোল ফর্মিং মেশিন উল্লেখযোগ্য প্রাথমিক বিনিয়োগ এবং রক্ষণাবেক্ষণের প্রচেষ্টা প্রয়োজন হলেও, এগুলি ক্লায়েন্টের ক্যাবল সাপোর্ট প্রয়োজনীয়তা অনুসারে হালকা, উচ্চ শক্তির পণ্যের দক্ষ বড় আকারের উৎপাদন সক্ষম করে। স্বয়ংক্রিয় উৎপাদন মাত্রিক এবং কাঠামোগত গুণমানের সামঞ্জস্য নিশ্চিত করে।
সীমাবদ্ধতা
- সর্বোচ্চ ৩ মিমি পুরুত্বের কয়েল
- সর্বোচ্চ ১ মিটার স্ট্রিপ প্রস্থ ক্ষমতা
- সর্বোচ্চ ক্যাবল ল্যাডার উচ্চতা ৬০০ মিমি পর্যন্ত
- চরম বাঁকের জন্য সীমিত ফর্মিং ক্ষমতা
- অত্যন্ত পাতলা হলে রাঙ্গগুলি ক্ষতিগ্রস্ত হওয়ার প্রবণতা
- ছোট ধাপী বাধাগুলি অন্তর্ভুক্ত করা কঠিন
ক্যাবল ল্যাডার রোল ফর্মিংয়ের প্রধান সীমাবদ্ধতাগুলি উপাদানের পুরুত্ব এবং পণ্যের মাত্রায় কার্যকরভাবে আকার দেওয়ার বিধিনিষেধের সাথে সম্পর্কিত। বিস্তৃত কাস্টমাইজেশন প্রদান করলেও, আকস্মিক কনটুর এবং ফর্মিংয়ের সময় ভাঙার প্রবণতাধর্মী পাতলা অংশগুলি মূল চ্যালেঞ্জ রয়ে যায়। এই সীমাবদ্ধতাগুলি যথাযথভাবে অতিক্রম করা শক্তিশালী ল্যাডার ডিজাইনগুলি সেরা উৎপাদন ফলাফল প্রদান করে।
সুবিধাসমূহ
- অত্যন্ত দক্ষ অবিরত উৎপাদন
- সামঞ্জস্যপূর্ণ গুণমানের শেষ পণ্য
- সম্পূর্ণ কাস্টমাইজড ডিজাইন প্রোফাইল
- উন্নত ফিনিশিং এবং মাত্রিক নির্ভুলতা
- ম্যানুয়াল উৎপাদনের তুলনায় খরচ-কার্যকর
- হালকা ও উচ্চ লোড ধারণক্ষমতা
- সহজ স্থাপনা ও রক্ষণাবেক্ষণ
রোল ফর্মিং প্রযুক্তির মাধ্যমে সিড়ির উৎপাদন প্রক্রিয়া স্বয়ংক্রিয়করণ করে ম্যানুয়াল পদ্ধতির তুলনায় উৎপাদন হার, খরচ, গুণমান এবং কাস্টমাইজেশন ক্ষমতায় স্পষ্ট উন্নতি ঘটায় – যা গ্রাহকদের জন্য একাধিক সুবিধা প্রদান করে। হালকা কিন্তু শক্তিশালী সমাপ্ত সিড়িগুলি স্থাপনাকে সরল করে এবং অনন্য কেবল রুটিং প্রয়োজনীয়তা পূরণ করে।
কেবল সিড়ির প্রয়োগক্ষেত্র
| শিল্প | প্রয়োগের দৃশ্যপট |
|---|---|
| ভবন ও নির্মাণকাজ | ইলেকট্রিক্যাল রুম, ভবনের অবকাঠামো, ছাদ, যান্ত্রিক কক্ষ |
| শক্তি অবকাঠামো | বিদ্যুৎকেন্দ্র, নবায়নযোগ্য শক্তি খামার, সাবস্টেশন |
| আইটি অবকাঠামো | ডেটা সেন্টার, নেটওয়ার্ক রুম, সার্ভার র্যাক |
| শিল্প | উৎপাদন স্থাপনা, কারখানা, গুদাম |
| বাণিজ্যিক | মল, বিমানবন্দর, ক্রীড়াঙ্গন |
| পরিবহন | শিপিং বন্দর, রেলপথ অবকাঠামো |
| ইউটিলিটিস | জল চিকিত্সা, স্যুয়েজ প্ল্যান্ট, গ্যাস নেটওয়ার্ক |
| প্রতিরক্ষা সরঞ্জাম | নৌবাহিনীর জাহাজ, বর্মিত যান |
শক্তি বা সিগন্যাল পরিবহনকারী শিল্পে সংগঠিত কেবল ধারণ ব্যবস্থা কাস্টম ডিজাইনের কেবল সিড়ি থেকে প্রকাশিত কেবলিংয়ের চেয়ে অসাধারণ কার্যকরী ও নিরাপত্তা সুবিধা লাভ করে। রোল ফর্ম করা অ্যালুমিনিয়াম বা স্টেইনলেস স্টিলের সিড়ি ক্ষয় প্রতিরোধ করে এবং গুরুত্বপূর্ণ নেটওয়ার্ক তারের সুরক্ষা দেয়। সিড়ির উচ্চতা এবং রাঙ্গ স্পেসিং গ্রাহকের প্রয়োজন অনুসারে ব্যাপকভাবে পরিবর্তিত হয়। দূরবর্তী বায়ু টারবাইন স্টেশনের সরঞ্জাম থেকে হাইপারস্কেল ক্লাউড ডেটা সেন্টারের র্যাকে সবকিছুতেই উদ্দেশ্যভিত্তিক কেবল সিড়ি ব্যবহার করে কেবল অবকাঠামো সংগঠিত করা হয়।
খরচ বিশ্লেষণ
| বিনিয়োগ | খরচ (USD) |
|---|---|
| রোল ফর্মিং মেশিন | $১০০,০০০ থেকে $২৫০,০০০ |
| শ্রম | প্রতি শিফটে ২ জন অপারেটর |
| স্থাপনা | ২০০০ বর্গফুট |
| শক্তি | ২০ কিলোওয়াট শীর্ষ খরচ |
| ডাই | প্রতি ডিজাইন $২০০০ |
| কাঁচামাল | মাইল্ড স্টিল কয়েল: $০.৫/কেজি |
| উৎপাদন খরচ | প্রতি মিটার $২ – $৫ |
| বিক্রয়মূল্য | প্রতি মিটার $৮ – $১২ |
রোল ফর্মিং পদ্ধতিতে কেবল ল্যাডার তৈরির অপারেশন খরচের প্রায় ৬০% গঠিত হয় কাঁচামাল দ্বারা। অটোমেটেড লাইনগুলি ম্যানুয়াল পদ্ধতির তুলনায় চরম খরচ সাশ্রয় এবং নমনীয়তা প্রদান করে। কম যন্ত্রপাতি অ্যামরটাইজেশন এবং শ্রম খরচের সাথে প্রতি শিফটে ১০০০ মিটারের বেশি উচ্চ উৎপাদন হার খুবই অর্থকর সমাপ্ত পণ্য নিশ্চিত করে। কেবল ল্যাডার সরবরাহের বাজার মূল্য মাত্র প্রতি মিটার ৮ থেকে ১২ ডলারের মধ্যে বিস্তৃত হওয়ায় ল্যাডার ফ্যাব্রিকেশন শপগুলি স্বাস্থ্যকর লাভের মার্জিন উপভোগ করে, মাত্রা অনুসারে।
বাজার দৃষ্টিভঙ্গি
স্ট্রাকচার্ড কেবল সাপোর্ট সরঞ্জামের বিশ্বব্যাপী চাহিদা অব্যাহতভাবে বাড়বে ৬% CAGR-এ বাণিজ্যিক ভবন স্থাপত্য এবং শক্তি প্রকল্পের উত্থানে চালিত। উন্নয়নশীল অঞ্চলের নির্মাণ, আইটি স্থাপত্য এবং শিল্প খাতগুলি সরকারি বিদ্যুতায়ন এবং আধুনিকীকরণ উদ্যোগ দ্বারা সমর্থিত লোভনীয় সুযোগ প্রদান করে। শীর্ষ বিশ্লেষকরা কেবল ম্যানেজমেন্ট অ্যাকসেসরিজ বাজারের পরবর্তী ৫ বছরে মধ্য থেকে উচ্চ একক অঙ্কের বৃদ্ধি অব্যাহত থাকার পূর্বাভাস দিয়েছেন – কাস্টম কেবল ল্যাডার চাহিদার মতো উপ-খণ্ডেও একই প্রবণতা দৃশ্যমান। অটোমেশন সুবিধার কারণে রোল ফর্মড ভ্যারিয়েন্টগুলি ঐতিহ্যবাহী ওয়েল্ডেড বা ব্র্যাকেট-অ্যাসেম্বল্ড পণ্যগুলিকে ছাড়িয়ে যাবে, বাজার মূল্য হ্রাস করে। আগামী সময়ে ডেটা খপ্তি এবং ক্লাউড স্থাপত্যের উত্থানের সাথে কেবল ল্যাডারের পরিমাণ আরও উচ্চ বৃদ্ধির হার অনুমান করা হচ্ছে।
সর্বশেষ উদ্ভাবন
- জটিল বাঁকা কেবল ল্যাডার গঠনের জন্য রোলার ডাই
- মাল্টি-রেল এবং চ্যানেল হাউজিং ল্যাডার ডিজাইন
- বাঁকা এবং উচ্চতা পরিবর্তনশীল ল্যাডার
- কেবল ট্রে – ল্যাডার হাইব্রিড সমাধান
- সাইড রেল যুক্ত দ্রুত ফাস্টেনিং ক্ল্যাম্প
- শিয়ার পদ্ধতির পরিবর্তে লেজার কাটিং
- রোবোটিক অটোমেটেড বান্ডলিং এবং প্যালেটাইজিং
- আইওটি-সক্ষম উৎপাদন পর্যবেক্ষণ
- পৃষ্ঠের ত্রুটি সনাক্তকরণের জন্য ভিশন সিস্টেম
- পাউডার কোটিং এবং গ্যালভানাইজিং ইন্টিগ্রেশন
কেবল ল্যাডারের মৌলিক রোল ফর্মিং প্রক্রিয়া কয়েক দশক ধরে অপরিবর্তিত থাকলেও, সহায়ক প্রযুক্তির উন্নয়ন পণ্যের বৈচিত্র্য এবং গুণমান সমৃদ্ধ করে। পেটেন্টেড ডাই টুলিং এখন বাঁকা প্রোফাইল, মাল্টি-রেল হাউজিং এবং ল্যাডারের দৈর্ঘ্য জুড়ে পরিবর্তনশীল উচ্চতা সক্ষম করে, বিবর্তিত নান্দনিক এবং কাঠামোগত চাহিদা পূরণ করে। লেজার ট্রিমিং, রোবোটিক বান্ডলিং, শিফটলেস পাউডার কোটিং, আইওটি-সক্ষম বিশ্লেষণ এবং কম্পিউটার ভিশনের মাধ্যমে গৌণ উন্নয়নও চলমান, গুণমান এবং দক্ষতাকে পরবর্তী স্তরে নিয়ে যায়।
ভবিষ্যৎ সম্ভাবনা
দ্রুততর এবং মোটা উপাদান গঠন ক্ষমতার জন্য আসন্ন মেশিন আপগ্রেড অ্যাপ্লিকেশন পরিস্থিতি প্রসারিত করবে। ক্ষয়কারী রাসায়নিক এবং সামুদ্রিক খাতে ভারী স্টেইনলেস স্টিল কেবল ল্যাডারের প্রবেশ আশা করা যায়। একইভাবে অ্যালুমিনিয়াম ব্যবহার করে হালকা এবং সংকীর্ণ ল্যাডার ৫জি অ্যান্টেনা ফার্মের জন্য উপযুক্ত। ভিশন-ভিত্তিক এআই রিয়েল-টাইম ত্রুটির প্রতিক্রিয়ায় অভিযোজিত উৎপাদন পরিবর্তনের প্রতিশ্রুতি দেয়। কাস্টম রোল ফর্মিং কৌশল পরিপক্ম হওয়ায় কার্বন স্টিল, টাইটেনিয়াম বা কম্পোজিট উপাদানের ক্রমবর্ধমান গ্রহণযোগ্যতা দৃশ্যমান। মূল সম্ভাবনাগুলি সারাংশিত হিসেবে:
- প্রশস্ততর এবং মোটাতর গঠন ক্ষমতা
- উন্নত ভিশন সিস্টেম ইন্টিগ্রেশন
- উচ্চ-শক্তির অদ্ভুত উপাদান ল্যাডার
- মাল্টি-অ্যাক্সিস এবং বাঁকা প্রোফাইল ডিজাইন
- লেজার কাটিং, ড্রিলিং এবং মার্কিং সংযোজন
- সমন্বিত পৃষ্ঠ চিকিত্সা
- স্মার্ট প্রেডিক্টিভ মেইনটেন্যান্স অ্যাপ
- এআর-সহায়ক দূরবর্তী মেশিন ট্রাবলশুটিং
- পরিবেশবান্ধব পাউডার কোটিং এবং গ্যালভানাইজিং
শিল্পীয় ইথারনেট এবং ক্লাউড স্থাপত্যের তীব্র বৃদ্ধির সাথে কেবল ল্যাডার উদ্ভাবন অ্যাপ্লিকেশন চাহিদার সাথে তাল মিলিয়ে চলবে। আইআইওটি, এআই/এমএল এবং উপাদান বিজ্ঞানের সদ্ব্যবহার করে পরবর্তী প্রজন্মের রোল ফর্মিং মহান স্থায়িত্ব এবং কাস্টমাইজেশন অগ্রগতির প্রতিশ্রুতি দেয়। কার্বন-নেগেটিভ উৎপাদন, সম্পূর্ণ স্বায়ত্তশাসিত সম্পদ ব্যবস্থাপনা এবং চটুল ডিজাইন টুলিং এই দশকের কেবল ল্যাডার সরঞ্জাম রোডম্যাপের বৈশিষ্ট্য।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কেবল ল্যাডার উৎপাদনের সবচেয়ে দ্রুত সম্ভাব্য হার কত?
উত্তর: ৩ মিমি পুরু স্টেইনলেস স্টিল কয়েল, প্রায় ৬০০ মিমি ল্যাডার প্রস্থ এবং ৮ স্টেশন রোল ফর্মার ব্যবহার করে—প্রতি মিনিটে ১০ মিটার পর্যন্ত উৎপাদন হার সম্ভব।
প্রশ্ন: ল্যাডার প্রোফাইলে যেকোনো স্থানে ছিদ্র করা যায় কি?
উত্তর: হ্যাঁ, অত্যাধুনিক প্রোগ্রামযোগ্য পাঞ্চিং ইউনিটগুলি ক্লায়েন্টের কেবল ফাস্টেনিং চাহিদা অনুযায়ী সম্পূর্ণ কাস্টমাইজড ছিদ্রের নকশা তৈরি করতে সক্ষম।
প্রশ্ন: কেবল ল্যাডারের জন্য কোন অ্যাকসেসরিগুলি পাওয়া যায়?
উত্তর: সাধারণত ব্যবহৃত অ্যাকসেসরিগুলির মধ্যে রয়েছে সাইড রেল, কাপলার, রিডিউসার, এলবো, টি-জয়েন্ট, কভার, ড্রপআউট, গ্রোমেট, সাপোর্ট ব্র্যাকেট এবং ফিক্সেশন হার্ডওয়্যার।
Q: সাধারণ কোল্ড রোল্ড স্টিল হট রোল্ড কয়েলের পরিবর্তে ব্যবহার করা যায় কি?
A: সর্বোত্তম ফর্মেবিলিটি এবং লোড ক্যাপাসিটির সমন্বয়ের জন্য আমরা লো কার্বন হট রোল্ড স্টিলের সুপারিশ করি। অ্যানিলড কোল্ড রোল্ডের জন্য উচ্চতর টনেজ প্রয়োজন।
Q: কাস্টম কেবল ল্যাডারের জন্য সর্বনিম্ন অর্ডার পরিমাণ কতটি গ্রহণযোগ্য?
A: ডিজাইন এবং উৎপাদন সেটআপ খরচ বিবেচনা করে, ক্রেতাদের জন্য প্রায় ৫০০ মিটারের ন্যূনতম অর্ডার ভলিউম সবচেয়ে অর্থনৈতিক।
Q: কেবল ল্যাডারের সাথে কোন টেস্টিং সার্টিফিকেশন প্রদান করা হয়?
A: রুটিন টেস্ট রিপোর্টগুলোতে আয়তনগত নির্ভুলতার চার্ট, স্ট্রাকচারাল লোড টেস্টিং, কোটিং পুরুত্ব পরিমাপ এবং প্যাকেজিং কোয়ালিটি অডিট অন্তর্ভুক্ত।
Q: রোল ফর্মিং টেকনিক ব্যবহার করে প্লাস্টিক কেবল ল্যাডার উৎপাদন করা যায় কি?
A: এইচডিপিই-এর মতো প্লাস্টিক ভ্যারিয়েন্টগুলো সাধারণত ম্যাটেরিয়াল প্রপার্টির কারণে এক্সট্রুশন প্রক্রিয়ার মাধ্যমে তৈরি হয়।
Q: কেবল ল্যাডার রোল ফর্মিং মেশিনগুলো ব্যবহারকারী-বান্ধব কি?
A: অটোমেটেড লাইনগুলো শিল্প টাচস্ক্রিনের মাধ্যমে সহজ প্রাথমিক ইনপুটের প্রয়োজন করে। আইওটি-ভিত্তিক রিমোট কানেক্টিভিটির মাধ্যমে দ্রুত ট্রাবলশুটিং সম্ভব।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) 2025 সালে কেবল ল্যাডার রোল ফর্মিং মেশিনের কী গতি ও নির্ভুলতা আশা করা যায়?
- 1.2–2.0 mm গ্যালভানাইজড স্টিলে সাধারণ গতি 12–25 m/min এবং ক্লোজড-লুপ সার্ভো ফিড ও ফ্লাইং শিয়ার ব্যবহার করলে কাট-দৈর্ঘ্যের নির্ভুলতা ±0.5–0.8 mm। 3.0 mm উপকরণে 8–12 m/min গতি আশা করুন।
2) প্রি-গ্যালভানাইজড বা পাউডার-কোটেড কয়েলে প্রলেপের আঁচড় কীভাবে কমাব?
- কম-ঘর্ষণের বা PVD-কোটেড রোল, প্রবেশমুখে ফিল্ম অ্যাপ্লিকেটর এবং আঁচড়-প্রতিরোধী পলিউরেথেন সাপোর্ট রোলার ব্যবহার করুন; রোলের সারিবদ্ধতা ±0.05 mm-এর মধ্যে রাখুন। কাট-অফের আগে ম্যাগনেটিক/এয়ার নাইফ দিয়ে ধাতব কুচি পরিষ্কার করুন।
3) একই মেশিনে কি কেবল ল্যাডার ও কেবল ট্রে—দুটিই তৈরি করা যায়?
- হ্যাঁ, মডিউলার ক্যাসেট টুলিং ও রেসিপি পুনরুদ্ধারের মাধ্যমে। আলাদা পাঞ্চিং টুল এবং সাইড-রেল ফর্মিং পাস লাগবে। ভালোভাবে নকশা করা ক্যাসেট দিয়ে 60–120 মিনিটে সেটআপ বদলানো যায়।
4) মাঝারি মানের লাইনে সাধারণত কত বিদ্যুৎ ও বাতাসের চাপ প্রয়োজন?
- 380–480 V, 3-ফেজ, 30–60 kW সংযুক্ত লোড; নিউম্যাটিক ব্যবস্থার জন্য 6–8 bar চাপের পরিষ্কার, শুষ্ক সংকুচিত বাতাস। সম্পূর্ণ বৈদ্যুতিক অ্যাকচুয়েটর বাতাসের চাহিদা উল্লেখযোগ্যভাবে কমাতে পারে।
5) কেবল ল্যাডার পণ্য ও লাইনের নিরাপত্তায় কোন মানদণ্ড মানা উচিত?
- পণ্য পরীক্ষায় কেবল ম্যানেজমেন্ট সিস্টেমের জন্য IEC 61537 এবং উত্তর আমেরিকায় NEMA VE 1 সাধারণত অনুসরণ করা হয়। যন্ত্রপাতির জন্য ISO 13849-1/IEC 62061 (কার্যগত নিরাপত্তা) ও ISO 12100 (ঝুঁকি মূল্যায়ন) প্রচলিত কাঠামো।
২০২৫ শিল্প প্রবণতা
- সম্পূর্ণ বৈদ্যুতিক অ্যাকচুয়েশন: সার্ভো-চালিত পাঞ্চিং ও কাট-অফ হাইড্রলিক ব্যবস্থার তুলনায় শক্তি 15–30% কমায় এবং পুনরাবৃত্তির নির্ভুলতা বাড়ায়।
- দ্রুত টুলিং: ক্যাসেটভিত্তিক রোল টুলিং ও দ্রুত বদলযোগ্য পাঞ্চিং ডাই প্রচলিত ল্যাডার SKU-তে সেটআপ বদলের সময় 90 মিনিটের নিচে নামায়।
- ইনলাইন QA ও শনাক্তযোগ্যতা: ভিশন সিস্টেম ছিদ্রের অবস্থান, বার ও প্রলেপের ত্রুটি যাচাই করে; কয়েল-ব্যাচ শনাক্ত করতে লেজার মার্কিংয়ে যন্ত্রাংশের তথ্য যুক্ত করা হয়।
- টেকসই উৎপাদন: ZM (জিঙ্ক-ম্যাগনেসিয়াম) প্রলেপ ও EAF স্টিল কয়েলের ব্যবহার বাড়ছে; OEM-রা প্রতি 1,000 m-এ নির্দিষ্ট kWh-কে ক্রয়-সংক্রান্ত KPI হিসেবে প্রকাশ করছে।
- নিরাপত্তার উন্নয়ন: CE/UL-অনুবর্তী মেশিনে STO (Safe Torque Off), লাইট কার্টেন ও ইন্টারলকযুক্ত গার্ড মানসম্মত হচ্ছে।
কেবল ল্যাডার রোল ফর্মিং লাইনের জন্য 2025 বেঞ্চমার্ক
| KPI (সাধারণত 1.2–3.0 mm স্টিল) | 2023 গড় | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | যে ব্যবস্থা এটি সম্ভব করে |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 8–15 | 18–30 | সার্ভো ফিড, অপ্টিমাইজড পাস ডিজাইন |
| কাট-লেংথের নির্ভুলতা (3σ, mm) | ±1.0 | ±0.4–0.6 | উচ্চ-রেজোলিউশনের এনকোডার, ক্লোজড-লুপ নিয়ন্ত্রণ |
| সেটআপ পরিবর্তন (ল্যাডার→ট্রে, মিনিট) | 180–360 | ষাট–একশ বিশ | ক্যাসেট টুলিং, রেসিপি রিকল |
| স্টার্টআপ স্ক্র্যাপ (%) | ২.৫–৪.০ | 0.8–1.5 | ডিজিটাল সেটআপ, ভিশন QC |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | ষাট–পঁচাশি | 42–58 | সম্পূর্ণ বৈদ্যুতিক ড্রাইভ, পুনর্জন্মনাম্বর ব্রেকিং |
| অপরিকল্পিত ডাউনটাইম (hrs/month) | 12–20 | 6–10 | পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ বিশ্লেষণ |
উৎসসমূহ:
- IEC 61537 কেবল ম্যানেজমেন্ট সিস্টেম: https://webstore.iec.ch
- NEMA VE 1 (ধাতব কেবল ট্রে সিস্টেম): https://www.nema.org
- ISO 13849-1 মেশিন নিরাপত্তা: https://www.iso.org
- মোটর/ড্রাইভ দক্ষতা বিষয়ে U.S. DOE AMO: https://www.energy.gov/eere/amo
- CFSEI/AISI কোল্ড-ফর্মড স্টিল সংস্থান: https://www.cfsei.org/resources
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ভিশন-নির্দেশিত পাঞ্চিংয়ে ছিদ্রের অবস্থান নির্ভুল হয় (2024)
- পটভূমি: 300–800 mm কেবল ল্যাডার উৎপাদনকারী এক ইউরোপীয় OEM কয়েল লট বদলের সময় টাই-হোলের নকশা সরে যাওয়ায় 3% পুনরায় কাজের সম্মুখীন হয়।
- সমাধান: পাইলট হোল ক্যামেরায় শনাক্ত করে সারিবদ্ধ করার ব্যবস্থা ও সার্ভো অক্ষের মাধ্যমে গতিশীল পাঞ্চ সংশোধন চালু করা হয়; পরের ধাপে বার শনাক্তকরণ যোগ হয়।
- ফলাফল: ছিদ্রের অবস্থানের CpK 1.05 থেকে 1.67-এ উন্নীত হয়; পুনরায় কাজ 0.9%-এ নামে; মোট অপচয় 1.8% কমে; 9 মাসে বিনিয়োগ উঠে আসে।
কেস স্টাডি 2: সম্পূর্ণ বৈদ্যুতিক রেট্রোফিটে শক্তি খরচ ও তেলজনিত বন্ধ-সময় কমে (2025)
- পটভূমি: হাইড্রলিক কাট-অফ/পাঞ্চিং চালানো APAC-এর একটি কারখানায় লিক এবং তরল-সম্পর্কিত মাসে 14 ঘণ্টা বন্ধ-সময় ছিল।
- সমাধান: হাইড্রলিক ইউনিটের বদলে সার্ভো প্রেস ও বৈদ্যুতিক ফ্লাইং শিয়ার বসানো হয়; STO-সনদযুক্ত ড্রাইভ ও শক্তি পর্যবেক্ষণ যোগ করা হয়।
- ফলাফল: প্রতি 1,000 m-এ শক্তি খরচ 26% কমে; OEE 78% থেকে 86%-এ বাড়ে; মাসিক রক্ষণাবেক্ষণ-ঘণ্টা 35% কমে; বছরে আনুমানিক $68,000 সাশ্রয় হয়।
বিশেষজ্ঞদের মতামত
- Dr. Hannah Cole, PhD, উৎপাদন ব্যবস্থা, FormTech Analytics-এর জ্যেষ্ঠ পরামর্শক
- “2.5 mm-এর বেশি পুরু কেবল ল্যাডার প্রোফাইলে পাসের নকশার সরলতা ও স্ট্যান্ডের দৃঢ়তা পৃষ্ঠের সমতলতা এবং ধাপের ফিট নির্ধারণ করে। লোডে স্ট্যান্ডের বেঁকে যাওয়া যাচাই করুন এবং স্প্রিংব্যাক কমাতে FEA-ভিত্তিক রোল নকশা ব্যবহার করুন।”
- Miguel Santos, পণ্য নিরাপত্তা পরিচালক, EuroGuard Automation
- “প্রতিটি সেটআপ-বদলের চেকলিস্টে STO পরীক্ষা রাখুন। সময়ের সঙ্গে নিরাপত্তা সার্কিটের মান সরে যেতে পারে—ISO 13849 অনুযায়ী PL রেটিং যাচাই করলে চালু থাকার সময় ও বিধি-অনুবর্তিতা দুটোই বজায় থাকে।”
- Lin Qiang, পণ্য ব্যবস্থাপক, শিল্প-প্রলেপ, Pacific Metals
- “জিঙ্ক-ম্যাগনেসিয়াম প্রলেপযুক্ত স্টিলে (ZM) বদলালে প্রায়ই সমান বা উন্নত ক্ষয়-প্রতিরোধ বজায় রেখে পাতলা প্রলেপ ব্যবহার করা যায়; তবে ফর্মিংয়ের সময় প্রলেপ রোলে লেগে যাওয়া ঠেকাতে পালিশ করা বা কোটেড রোল দরকার।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- IEC 61537 মানদণ্ডের সারসংক্ষেপ (কেবল ম্যানেজমেন্ট সিস্টেম): https://webstore.iec.ch
- NEMA VE 1 ও VE 2 (স্থাপন নির্দেশিকা): https://www.nema.org
- AISI/CFSEI কোল্ড-ফর্মড স্টিল নকশার নোট: https://www.cfsei.org/resources
- OSHA মেশিন গার্ডিং এবং LOTO নির্দেশিকা: https://www.osha.gov/machine-guarding
- NIST SPC টুল ও প্রক্রিয়া-সক্ষমতার রিসোর্স: https://www.nist.gov/services-resources/software
- ড্রাইভ ও মোটরের শক্তি-মানদণ্ড (U.S. DOE AMO): https://www.energy.gov/eere/amo
- কয়েল ক্যালকুলেটর (গেজ/ওজন/দৈর্ঘ্য): https://www.onlinemetals.com/en/calculators
- রোল ফর্মিং লাইনের নমুনা FMEA টেমপ্লেট: https://asq.org/quality-resources/fmea
দ্রষ্টব্য: মানদণ্ড ও ফলাফল OEM ডেটাশিট, মানদণ্ড এবং মাঠপর্যায়ের প্রতিবেদন (2023–2025) একত্র করে তৈরি। আপনার নির্দিষ্ট কেবল ল্যাডার রোল ফর্মিং মেশিনের কনফিগারেশন, উপকরণ ও স্থানীয় বিধির সঙ্গে সব সময় যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ করা হয়েছে; 2025 সালের প্রবণতা, বেঞ্চমার্ক টেবিল ও উৎস অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞ মতামত দেওয়া হয়েছে; ব্যবহারযোগ্য টুল/রিসোর্স একত্র করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21; অথবা IEC/NEMA মানদণ্ড হালনাগাদ হলে, বড় OEM নতুন সম্পূর্ণ বৈদ্যুতিক প্ল্যাটফর্ম চালু করলে, কিংবা শিল্প প্রতিবেদনে শক্তি/SPC মানদণ্ড >10% বদলালে তার আগেই





