
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক ইউ প্রোফাইল তৈরির মেশিন বিভিন্ন নির্মাণ এবং উৎপাদন প্রকল্পের জন্য ইউ আকৃতির ধাতু প্রোফাইল গঠন করতে ব্যবহৃত একটি গুরুত্বপূর্ণ সরঞ্জাম। এই বিস্তারিত নির্দেশিকা ইউ প্রোফাইল মেশিনের প্রকারভেদ, কার্যপ্রণালী, উপাদান, সরবরাহকারী, স্থাপন, অপারেশন, রক্ষণাবেক্ষণসহ সবকিছু সম্পর্কে বিস্তারিত তথ্য প্রদান করবে।
ইউ প্রোফাইল তৈরির মেশিনের সারাংশ
ইউ প্রোফাইল তৈরির মেশিন সমতল ধাতুর চাদর বা কয়েলকে ইনপুট হিসেবে গ্রহণ করে এবং একাধিক প্রগতিশীল বেন্ডিং এবং ফর্মিং স্টেশনের মাধ্যমে প্রক্রিয়াকরণ করে কাঙ্ক্ষিত ইউ চ্যানেল আকৃতি আউটপুট করে। মূল বৈশিষ্ট্যসমূহ:
- উচ্চ উৎপাদন ক্ষমতা, প্রতি মিনিটে সর্বোচ্চ ১২০ মিটার
- ০.৫ মিমি থেকে ১৫ মিমি ধাতুর পুরুত্ব পর্যন্ত গঠন ক্ষমতা
- স্বয়ংক্রিয় নিয়ন্ত্রণের জন্য মোটর চালিত ফাংশন
- বিভিন্ন প্রোফাইলের আকারের জন্য বিনিময়যোগ্য টুলিং
- জরুরি স্টপ বোতামের মতো নিরাপত্তা বৈশিষ্ট্য
ইউ প্রোফাইল মেশিনগুলি রোল ফর্মিং, প্রেস ব্রেকিং বা রোটারি বেন্ডিংয়ের মতো কৌশল ব্যবহার করে শীটগুলিকে সমতল স্ট্রিপের সাথে প্রান্তে দুটি ৯০ ডিগ্রি বাঁক নিয়ে ইউ আকারে গঠন করে। বহুমুখী ইউ আকৃতি সহজে যোগ করা এবং নির্মাণ প্রয়োগের জন্য উপযুক্ত।
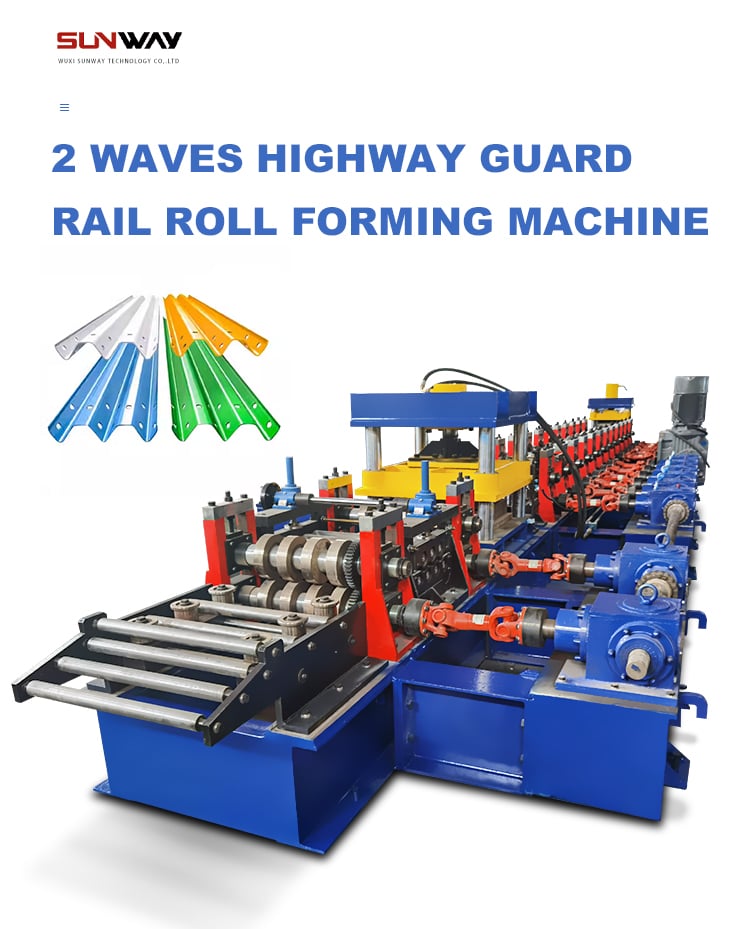
ইউ প্রোফাইল তৈরির মেশিনের প্রকারভেদ
ইউ প্রোফাইল তৈরির মেশিনের তিনটি প্রধান প্রকার রয়েছে:
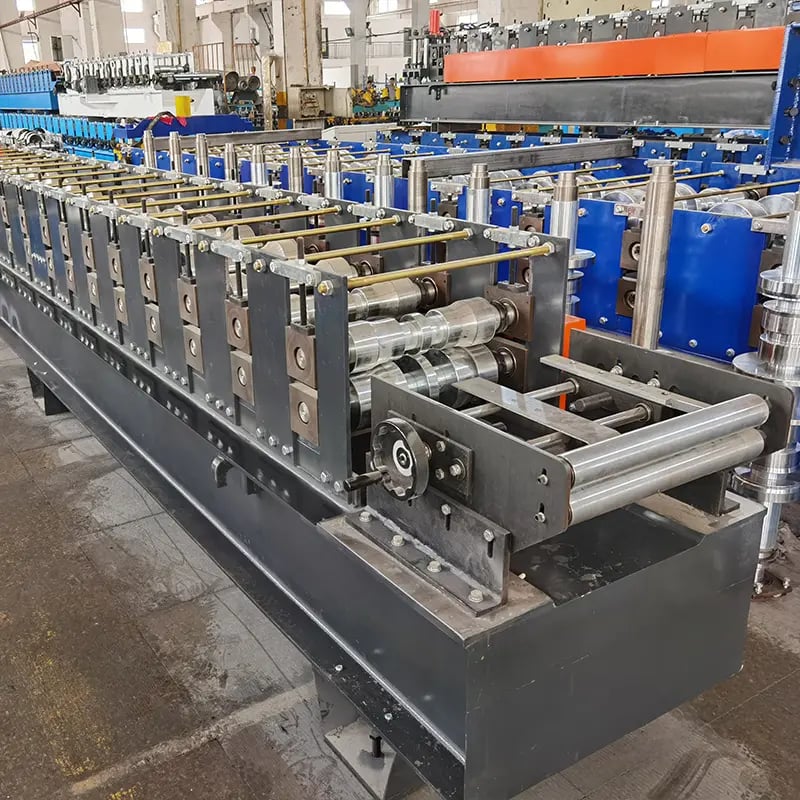
রোল ফর্মিং মেশিন
রোল ফর্মিং একাধিক রোলার ডাইয়ের সিরিজ ব্যবহার করে ধাতুকে প্রতিটি স্টেশনে ধাপে ধাপে ইউ আকারে গঠন করে। উচ্চ আউটপুট গতি এবং নির্ভুলতা এর সুবিধা।
প্রেস ব্রেক মেশিন
প্রেস ব্রেক একটি উল্লম্ব র্যাম সহ পাঞ্চ এবং ডাই ব্লক ব্যবহার করে নির্দিষ্ট বাঁক তৈরি করে। কম বিনিয়োগ খরচ কিন্তু রোল ফর্মিংয়ের চেয়ে ধীর।
রোটারি বেন্ডিং মেশিন
রোটারি বেন্ডিং মোড়ানো ডাই এবং সামঞ্জস্যযোগ্য চাপ বার ব্যবহার করে লম্ববৃহৎ বাঁকা তৈরি করে। কমপ্যাক্ট ফুটপ্রিন্ট কিন্তু কম নির্ভুলতা।
| মেশিনের প্রকার | পদ্ধতি | নির্ভুলতা | গতি | খরচ |
|---|---|---|---|---|
| রোল গঠন | রোলার ডাই | উচ্চ | উচ্চ | উচ্চ |
| প্রেস ব্রেক | পাঞ্চ + ডাই | মাঝারি | নিম্ন | নিম্ন |
| রোটারি বেন্ডিং | মোড়ানো ডাই | নিম্ন | মাঝারি | মাঝারি |
ইউ প্রোফাইল তৈরির মেশিনের কার্যপ্রক্রিয়া
ইউ চ্যানেল আকৃতি গঠনের কার্যপ্রক্রিয়ায় কাঁচামালের ধাতব চাদরের অবিরত সরবরাহ এবং প্রগ্রেসিভ স্টেশনের মাধ্যমে গঠন জড়িত:
- উপাদান প্রবেশ: চাদরের কয়েল ডি-কয়েলারে লোড করে প্রথম স্টেশনে সরবরাহ করা হয়।
- প্রান্ত গঠন: চাদরের দুপাশে রোলার ডাই থেকে প্রাথমিক প্রান্ত বাঁকা দেওয়া হয়।
- প্রাক-কাটিং: কাটিং ইউনিট চাদরকে শেষ ইউ প্রোফাইলের দৈর্ঘ্যে পূর্ব-কাট করে।
- চূড়ান্ত গঠন: চাদর শেষ স্টেশনগুলির মধ্য দিয়ে অগ্রসর হয়ে ইউ আকৃতির প্রোফাইল সম্পূর্ণ করে।
- আউটপুট: সমাপ্ত ইউ প্রোফাইলের টুকরোগুলি চূড়ান্ত স্টেশন থেকে নিম্নধারার প্রক্রিয়ার জন্য প্রস্তুত হয়ে বের হয়।
সঠিক টুলিং সেটআপ এবং প্রোফাইল মাপের সেটিংস কাঙ্ক্ষিত বাঁকা নিয়ন্ত্রণের জন্য প্রয়োজনীয়। আধুনিক মেশিনে সহজ নিয়ন্ত্রণ প্যারামিটার ইনপুটের জন্য পিএলসি টাচস্ক্রিন রয়েছে।
ইউ প্রোফাইল ইউ প্রোফাইল নির্মাণ মেশিন
ইউ প্রোফাইল তৈরির মেশিনের প্রধান উপাদানগুলির মধ্যে রয়েছে:
আনকয়লিং ইউনিট: ১৫ টন পর্যন্ত ক্ষমতার চাদর ধাতব কয়েল লোড এবং আনরোল করে
ফিডিং সিস্টেম: মোটরযুক্ত রোলারগুলি স্টেশনগুলির মধ্য দিয়ে চাদর সরিয়ে নেয়
ফর্মিং সেকশন: বাঁকা ডাই এবং সংযোজন রোলার
হাইড্রলিক সিস্টেম: ১৬০ টন পর্যন্ত নির্ভুল র্যাম চাপ উৎপন্ন করে
কাটিং ইউনিট: সও বা লেজার দিয়ে চাদরকে দৈর্ঘ্যে পূর্ব-কাট করে
পিএলসি কন্ট্রোল প্যানেল: মেনু-চালিত প্যারামিটার নির্বাচন
কনভেয়র সিস্টেম: সমাপ্ত প্রোফাইলগুলি প্রস্থানমুখে পরিবহন করে
এই উপাদানগুলির সঠিক স্থাপন, সেটিংস ক্যালিব্রেশন এবং রক্ষণাবেক্ষণ উচ্চ কর্মক্ষমতা এবং আউটপুট নিশ্চিত করে। অধিকাংশ সরবরাহকারী অ্যাপ্লিকেশনের প্রয়োজন অনুসারে লাইন কাস্টমাইজ করার অপশন প্রদান করে।
ইউ প্রোফাইল মেশিনের ডিজাইন এবং টুলিং
টুলিং সেটআপ উৎপাদিত চূড়ান্ত ইউ প্রোফাইলের মাপ সরাসরি নিয়ন্ত্রণ করে। এর মধ্যে রয়েছে:
- ডাই এন্ট্রি: প্রথম বাঁকা কোণ এবং প্রাথমিক গঠন
- ফর্মিং রোলার: ধীরে ধীরে উপাদানকে ইউ চ্যানেলে গঠন করে
- চূড়ান্ত বেন্ডিং ডাই: কোণ এবং মাপ সমাপ্ত করে
- কাটঅফ ব্লেড: দৈর্ঘ্যে শিয়ারিং বা লেজার কাট
সাধারণ ডিজাইন অপশনগুলির মধ্যে রয়েছে:
- বন্ধ উচ্চতা: ২৫ মিমি থেকে ৩০০ মিমি
- ফ্ল্যাঞ্জ প্রস্থ: ১০ মিমি থেকে ৮০ মিমি
- ওয়েব গভীরতা: ১০ মিমি থেকে ১৫০ মিমি
- ধাতুর পুরুত্ব: ০.৫ মিমি থেকে ১৫ মিমি
- তাপমাত্রা অবস্থা: গরম/ঠান্ডা রোল করা, গ্যালভানাইজড, স্টেইনলেস ইত্যাদি।
কাস্টম প্রোফাইল স্পেসিফিকেশন মডেল করতে সিএডি সফটওয়্যার সাহায্য করে। উচ্চ গঠন চাপ সামলাতে ফাটল বা ত্রুটি ছাড়াই টুলিংকে নির্ভুল সিএনসি মেশিনযুক্ত করতে হয়। সরবরাহকারীরা আদর্শ ডিজাইন কনফিগারেশনের নির্দেশনা প্রদান করে।
-
 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
 ঢেউতোলা প্যানেল রোল তৈরির মেশিন আরও জানুন
-
 হালকা গেজ ইস্পাত রোল গঠন মেশিন আরও জানুন
-
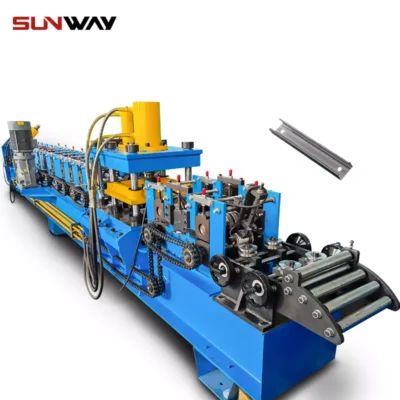 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
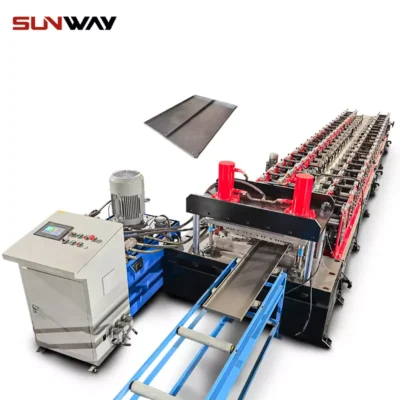 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
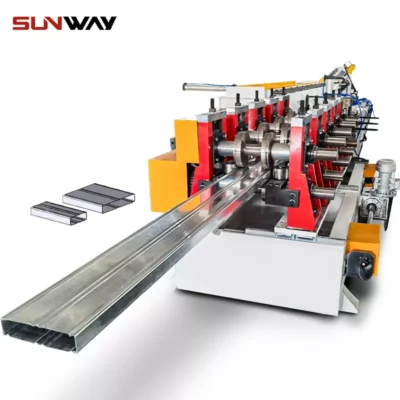 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
-
 প্যালেট র্যাকিং স্টেপ বিম পি বিম রোল তৈরির মেশিন আরও জানুন
-
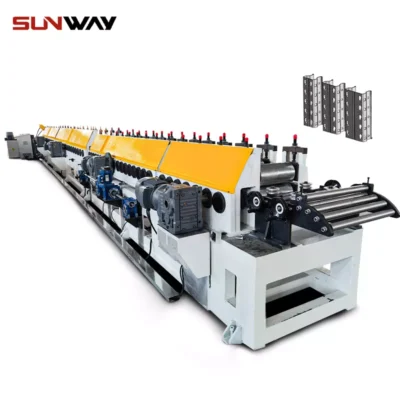 গুদাম শেল্ফ খাড়া রোল গঠন মেশিন আরও জানুন
-
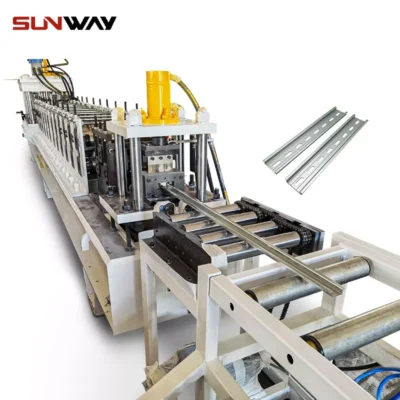 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
ইউ প্রোফাইল মেশিনের প্রধান অ্যাপ্লিকেশন
ইউ প্রোফাইল কাঠামোগুলি বিভিন্ন সেক্টরে ব্যাপকভাবে ব্যবহৃত হয় যেমন:
- নির্মাণ: দেয়াল স্টাড, মেঝে জয়েস্ট, ছাদের রাফটার
- HVAC: ডাকটিং, বায়ু পরিবহন নালী
- আসবাবপত্র: র্যাক, স্টোরেজ, ফ্রেম
- অটোমোটিভ: চ্যাসিস, ট্রেলার, রেলিং
- ইলেকট্রিক্যাল: ক্যাবল ট্রে, এনক্লোজার
- কৃষি: গ্রিনহাউস, পশুসম্পদ সরঞ্জাম
বহুমুখী ৯০ ডিগ্রি খোলা চ্যানেল আকৃতি শেল্ফিং, জয়েনিং প্লেট, ঝুলন্ত হুক এবং সুবিধাজনক ফাস্টেনিংয়ের অনুমতি দেয়। কাস্টম প্রোফাইল লোড বহন শক্তি বা নান্দনিকতা বাড়ায়।
ভারতের ইউ প্রোফাইল মেশিন সরবরাহকারী
অনেক ভারতীয় প্রস্তুতকারক ইউ প্রোফাইল তৈরির সরঞ্জাম সরবরাহ করে যা দৈনিক ১০-১৫ টন থেকে বড় >১০০ টন পর্যন্ত টার্নকি প্রকল্প কভার করে।
| সরবরাহকারী | অবস্থান | ক্ষমতা | মূল্য পরিসর |
|---|---|---|---|
| এসএসএম মেশিন | গুজরাট | ১০০ টিপিডি পর্যন্ত | ₹৩৫ – ৭৫ লক্ষ |
| অংশুল ইঞ্জিনিয়ারিং | পাঞ্জাব | ৬০ টিপিডি পর্যন্ত | ₹১৫ – ৫৫ লক্ষ |
| শ্রী ইঞ্জিনিয়ারিং | ব্যাঙ্গালুরু | ১২০ টিপিডি পর্যন্ত | ₹৪৫ – ৯০ লক্ষ |
| সাহিল গ্রাফিক্স | মুম্বাই | ৮০ টিপিডি পর্যন্ত | ₹২৫ – ৭০ লক্ষ |
| বিএনপি মেশিন | ইন্দোর | ৫০ টিপিডি পর্যন্ত | ₹২০ – ৫০ লক্ষ |
আমদানিকৃত ইউরোপীয় ব্র্যান্ড যেমন রেস্ট্রিক্টেড এবং রেস্ট্রিক্টেড উচ্চ নির্ভুলতাসম্পন্ন রোল ফর্মিং লাইন সরবরাহ করে ₹১.২ – ২.৫+ কোটি থেকে।
সরবরাহকারী নির্বাচনের সময় মেশিনের ধারণক্ষমতা, উপাদানের পুরুত্ব ক্ষমতা, সামগ্রিক নির্ভুলতা, লাইনের একীকরণ বৈশিষ্ট্য এবং উপাদানের গুণমান বিবেচনা করুন। স্বনামধন্য প্রস্তুতকারকেরা কর্মক্ষমতার গ্যারান্টি এবং বিক্রয়োত্তর সেবা সহায়তা প্রদান করে।
স্থাপন এবং কমিশনিং
বিশেষজ্ঞদের দ্বারা ইউ প্রোফাইল মেশিনের সঠিক স্থাপন নিশ্চিত করে মসৃণ প্রারম্ভ এবং কার্যক্রম নিশ্চিত করে। মূল ধাপগুলি নিম্নরূপ:
- সাইট প্রস্তুতি: কংক্রিটের মেঝে সমতল করুন যাতে কম্পনের সমস্যা না হয়
- সরঞ্জাম আনলোডিং: ফর্কলিফট, ক্রেন ব্যবহার করুন নিরাপদ হ্যান্ডলিংয়ের জন্য কোনো ক্ষতি ছাড়াই
- অবস্থান সংযোজন: লেআউট ড্রয়িং অনুসারে বিভাগসমূহ সাজান
- সারিবদ্ধতা পরীক্ষা: ফর্মিং পর্যায়গুলির মধ্যে কঠোর টলারেন্স নিশ্চিত করুন
- বিদ্যুতিক সংযোগ: নির্দিষ্টভাবে পাওয়ার কেবল, কন্ট্রোল তার সেটআপ করুন
- নিউম্যাটিক হুকআপ: কম্প্রেসার লাইন র্যাম/সিলিন্ডারে যুক্ত করুন
- ট্রায়াল রান: সম্পূর্ণ উৎপাদনের আগে কার্যকারী প্যারামিটার, পারফরম্যান্স যাচাই করুন
এই মানকীকৃত প্রক্রিয়া চূড়ান্ত ক্রেতা অনুমোদনের আগে সকল উপাদানের নিরাপদ কার্যকারিতা যাচাই করে, যা নির্ধারিত গতি, চাপ এবং নির্ভুলতায় কাজ করে।
ইউ চ্যানেল তৈরির মেশিন অপারেশন
সাধারণ ইউ প্রোফাইল তৈরির লাইনটি অবিরত অটোমেটেড শীট ফিডিং এবং ইনলাইন স্টেশনগুলির মাধ্যমে বাঁকানো প্রক্রিয়া জড়িত:
- লোডিং: কর্মী ওভারহেড ক্রেনের সাহায্যে ২০ টন শীট কয়েল স্থাপন করেন
- ফিডিং: ডিকয়লার ধাতুর শীট প্রক্রিয়া প্রবাহে সরবরাহ করে
- ফর্মিং: রোলার ডাইগুলির মাধ্যমে ধীরে ধীরে ইউ আকৃতি গঠন করে
- কাটিং: সমাপ্ত অংশগুলিকে দৈর্ঘ্য অনুযায়ী কাটে
- আনলোডিং: কনভেয়র অপারেটর কাটা প্রোফাইলগুলি নামান
প্রত্যেক স্টেশনে অপারেটররা টাচস্ক্রিন পিএলসি-এর মাধ্যমে জ্যাম বা ত্রুটির জন্য নজরদারি করেন এবং অবিরাম উৎপাদন নিশ্চিত করেন। গুণমান নিয়ন্ত্রণের জন্য পর্যায়ক্রমিক টুলিং রক্ষণাবেক্ষণ পরীক্ষা করা উচিত।
রক্ষণাবেক্ষণ এবং নিরাপত্তা
রুটিন রক্ষণাবেক্ষণ কার্যকলাপ সর্বোচ্চ উপস্থিতি নিশ্চিত করে:
- দৈনিক পরীক্ষা: সেন্সর পরিষ্কার, তেল/গ্রিস লুব্রিকেশন
- সাপ্তাহিক পরীক্ষা: হাইড্রোলিক লিক, বেল্ট টেনশনিং
- মাসিক পরীক্ষা: ফর্মিং টুলের ক্ষয় পরীক্ষা
- ত্রৈমাসিক পরীক্ষা: মোটর অ্যালাইনমেন্ট, তারের পরীক্ষা
- বার্ষিক ওভারহল: র্যাম সিল প্রতিস্থাপন, ক্যালিব্রেশন
দুর্ঘটনাজনক অপারেশন প্রতিরোধের জন্য অভ্যন্তরীণ এলাকায় প্রবেশের সময় লকআউট ট্যাগআউট প্রক্রিয়া বাধ্যতামূলক। শুধুমাত্র প্রত্যয়িত টেকনিশিয়ানরাই মেরামতের চেষ্টা করবেন।
গুরুত্বপূর্ণ কারখানার নিরাপত্তা নির্দেশিকা:
- সকল পিঞ্চ পয়েন্ট গার্ড দিয়ে ঘিরে রাখুন
- শব্দের মাত্রা ৮৫ ডিবি-এর কম নিশ্চিত করুন
- অ্যান্টি-স্কিড ফ্লোরিং সরবরাহ করুন
- জরুরি স্টপ সার্কিট স্থাপন করুন
- নিরাপত্তা পদ্ধতিতে কর্মীদের প্রশিক্ষণ দিন
সক্রিয় প্রতিরোধমূলক রক্ষণাবেক্ষণ অপরিকল্পিত সফলতা কমায় এবং দীর্ঘায়ু বাড়ায়।
সঠিক ইউ প্রোফাইল তৈরির মেশিন নির্বাচন
ইউ প্রোফাইল লাইন নির্বাচনের সময় বিবেচনা করার মূল দিকসমূহ:
উৎপাদন আয়তন: মাসিক/বার্ষিক চাহিদার সাথে ক্ষমতা মিলিয়ে নিন
উপাদানের ধরন: মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম ইত্যাদি।
শীটের পুরুত্ব: সর্বোচ্চ ধাতব কয়েলের পুরুত্ব
প্রোফাইলের আকারের পরিসর: মাত্রাগত ক্ষমতা
বিদ্যুৎ খরচ: উপলব্ধ ইউটিলিটি
স্থান সীমাবদ্ধতা: মেশিনের সামগ্রিক আয়তন
বাজেট: কার্যকারিতা এবং খরচের মধ্যে ভারসাম্য রক্ষা করুন
ইউ প্রোফাইল তৈরির লাইন কেনার কারণসমূহ
ইউ প্রোফাইল উৎপাদন লাইন ক্রয়ের সময় গুরুত্বপূর্ণ কারণসমূহ:
প্রযুক্তিগত স্পেসিফিকেশন
- উৎপাদন গতি: ৫০ থেকে ১২০ মিটার প্রতি মিনিট
- ড্রাইভ মোটরের শক্তি: ১৫ কিলোওয়াট থেকে ৫৫ কিলোওয়াট ক্ষমতা
- ফর্মিং স্টেশন: ১০ থেকে ১৬টি প্রগতিশীল পর্যায়
- পুরুত্ব ক্যাপাসিটি: ০.৫ মিমি থেকে ১৫ মিমি ধাতব কয়েল
- প্রোফাইল প্রস্থ: ৫০ মিমি থেকে ৩০০ মিমি প্রস্থের পরিসর
- কাটার দৈর্ঘ্যের পরিসর: ৩ মিটার থেকে ১২ মিটার সামঞ্জস্যযোগ্য
- বন্ধ উচ্চতার আকার: ২৫ মিমি থেকে ২৫০ মিমি প্রোফাইল
- টুলিং সেট: ২০ থেকে ১০০+ দ্রুত পরিবর্তনযোগ্য সেট
উচ্চ সংখ্যা সাধারণত বড় উৎপাদন পরিমাণ এবং আকারের নমনীয়তা নির্দেশ করে।
নির্মাণ গঠন
- স্টিলের গ্রেড: ভারী শিল্প ব্যবহারের উপযোগী মাইল্ড স্টিল ফ্রেম এবং স্টেশন
- গিয়ারবক্স রেটিং: হেলিকাল গিয়ার প্রকার AGMA ১২+ মানের গ্রেড সহ
- বিয়ারিংের আয়ু: ৫০,০০০ ঘণ্টা রেটেড বা তার বেশি
- ক্যাবিনেট সুরক্ষা: IP৫৪ বা তার উন্নত ইলেকট্রিক্যাল প্যানেল রেটিং
- পেইন্ট কোটিং: পাউডার কোটিং পেইন্টওয়ার্ক খোসল এবং ক্ষয়প্রতিরোধী
- উপাদানের ব্র্যান্ড: SKF, Schneider, Siemens-এর মতো প্রিমিয়াম ব্র্যান্ডগুলি গুণমান নির্দেশ করে
শক্তিশালী ফ্রেমওয়ার্ক এবং ব্র্যান্ডেড উপাদান দীর্ঘায়ু এবং নির্ভরযোগ্যতা বাড়ায়।
ফিচার সেট
- পিএলসি কন্ট্রোল সিস্টেম: টাচস্ক্রিন প্রোগ্রামিং ইন্টারফেস
- সার্ভো মোটর ড্রাইভ: গতি এবং টেনশন ফিডব্যাক নিয়ন্ত্রণের জন্য
- নিরাপত্তা সার্কিট: সুরক্ষার জন্য লাইট কার্টেন, জরুরি স্টপ
- সেন্সর ইন্টিগ্রেশন: জ্যাম শনাক্ত হলে স্বয়ংক্রিয় বন্ধ
- কনভেয়র: স্বয়ংক্রিয় প্রবাহ হ্যান্ডলিংয়ের জন্য মোটরাইজড রোলার
- ডিকয়লার: ২০ টন ক্ষমতা সহ পেন্ডুলাম সিস্টেম
- টুল পরিবর্তন: দ্রুত আকার পরিবর্তনের জন্য হাইড্রলিক সহায়ক
- পোর্টেবিলিটি: চলাচলের নমনীয়তার জন্য লকিং কাস্টর চাকা
উন্নত অটোমেশন অপারেশন এবং নিয়ন্ত্রণের সহজতা বাড়ায়।
ভেন্ডরের যোগ্যতা
- ব্যবসায়ের বছর: ১০ থেকে ৩৫ বছরের অভিজ্ঞতার স্তর
- শিল্প সার্টিফিকেশন: ISO ৯০০১ মান নিয়ন্ত্রণ সিস্টেম রেজিস্টার্ড
- পূর্ববর্তী ক্লায়েন্ট: স্বনামধন্য গ্রাহকের নাম
- কাস্টমাইজেশন ক্ষমতা: নমনীয় মেশিন পরিবর্তনের প্রস্তাব
- গবেষণা ও উন্নয়ন বিনিয়োগ: মডেলের অবিরত উন্নতি
- পরবর্তী বিক্রয় পরিষেবা: রক্ষণাবেক্ষণ, যথাযথ অংশের সহায়তা
- প্রক্রিয়া গ্যারান্টি: নিশ্চিত পারফরম্যান্স স্তর
নির্ভরযোগ্য প্রস্তুতকারকেরা স্বচ্ছ এবং ক্রয়োত্তর সহায়তা প্রদান করে।
সুবিধা এবং অসুবিধা ইউ প্রোফাইল তৈরির মেশিন
সুবিধাসমূহ
- ঘণ্টায় উচ্চ উৎপাদন পর্যন্ত ১০ টন ধাতু প্রক্রিয়াকরণ
- স্থির এবং সঠিক ৯০ ডিগ্রি বাঁকানো আকার
- বিভিন্ন প্রোফাইলের জন্য দ্রুত টুলিং পরিবর্তন
- সর্বোত্তম আকার গঠনের জন্য পরিবর্তনশীল গতি নিয়ন্ত্রণ
- সামান্য ম্যানুয়াল কাজ সহ স্বয়ংক্রিয় অপারেশন
- কম রক্ষণাবেক্ষণ এবং অপারেটিং খরচ
- প্রেস ব্রেকের তুলনায় ছোট আয়তন
সীমাবদ্ধতা
- সম্পূর্ণ রোল ফর্মিং লাইনের জন্য উচ্চ মূলধন খরচ
- কাস্টম বাঁক ছাড়া স্থির টুলিং আকার
- মডেলের সীমাবদ্ধতার উপর ভিত্তি করে আকারের বিধিনিষেধ
- প্রোগ্রামিং এবং রক্ষণাবেক্ষণের জন্য প্রশিক্ষিত কর্মী প্রয়োজন
- সময়ের সাথে ফর্মিং ডাই-এর লুব্রিকেশন এবং ক্ষয়
ইউ চ্যানেল প্রোফাইলের প্রয়োগ
শিল্পের ফ্রেমওয়ার্কে ইউ প্রোফাইলের ব্যাপক ব্যবহার হয়:
ভবন নির্মাণ
- দরজা এবং জানালার ফ্রেম
- দেয়ালের প্যানেলিং
- কাঠামোগত সমর্থন
- ছাদ ট্রাস
- ফাউন্ডেশন পাইলিং
অটোমোটিভ শিল্প
- চ্যাসিস এবং ট্রেলার
- পাশের ক্র্যাশ ব্যারিয়ার
- রুফ রেল
- স্টেপ বোর্ড
- বাহ্যিক প্যানেলিং
অবকাঠামো
- হাইওয়ে গাইড রেলিং
- ট্রাফিক সাইনেজ পোল
- সেতু ডেকিং
- গুদামের স্টোরেজ র্যাক
- স্ক্যাফোল্ডিং
কৃষি/চাষাবাদ
- গ্রিনহাউস ফ্রেমওয়ার্ক
- বেড়া এবং পশুর খাঁচা
- সেচ সরঞ্জাম
- সাইলো স্থাপত্য
- রেকের মতো যন্ত্রপাতি
আসবাবপত্র
- শেলভিং ইউনিট
- ক্যাবিনেটের কার্কাস
- টেবিল ফ্রেম
- ওভারহেড আলোকসজ্জা
কাস্টম বাঁকানো অংশগুলি সজ্জাসংক্রান্ত উদ্দেশ্যে সৌন্দর্যবর্ধন করে। ইউ চ্যানেল প্রোফাইলগুলি সকল নির্মাণ ক্ষেত্রে মডিউলার এবং অভিযোজিত নকশা প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: ইউ প্রোফাইল মেশিন কোন শীট ধাতুর পুরুত্ব পরিচালনা করে?
উত্তর: স্ট্যান্ডার্ড ইনপুট উপাদানের পুরুত্ব ০.৫ মিমি থেকে ১২ মিমি গ্রেড মাইল্ড স্টিল পর্যন্ত। বিশেষ মডেল কাস্টমাইজড টুলিং সহ ১৫ মিমি পুরুত্বের সক্ষমতা প্রদান করে।
প্রশ্ন: প্রয়োজনে কাস্টম প্রোফাইল মাপ পাওয়া যাবে কি?
উত্তর: মেশিন সরবরাহকারীরা প্রোফাইল ডিজাইন পরিষেবা প্রদান করে। টুলিং মাপ এবং মেশিন সেটিংস পরিবর্তন করে মডেলের সীমার মধ্যে যেকোনো ইউ প্রস্থ/গভীরতা গঠন করা সম্ভব।
প্রশ্ন: ইউ প্রোফাইলের আকারগুলির মধ্যে স্যুইচ করতে কতক্ষণ সময় লাগে?
উত্তর: স্বয়ংক্রিয় টুল পরিবর্তন সিস্টেমগুলি সংরক্ষিত প্রোফাইল সেটিংসের মধ্যে ১৫-২০ মিনিটে দ্রুত পরিবর্তন সম্ভব করে।
প্রশ্ন: কোন দৈর্ঘ্যের ইউ চ্যানেল তৈরি করা যায়?
উত্তর: কাটঅফ সো-এর কাটা দৈর্ঘ্য ৩ থেকে ১২ মিটার পর্যন্ত, যা মেশিনের কাটিং ক্যাপাসিটি এবং সজ্জিত ডিকয়লারের আকারের উপর নির্ভর করে। মাল্টি-কাটঅফ মডেলগুলি দীর্ঘ প্যানিক ডোর বিম তৈরি করে।
প্রশ্ন: সাধারণ ইউ প্রোফাইল মেশিনের মূল্য পরিসর কত?
উত্তর: টার্নকি লাইনগুলি প্রায় ₹৩৫ লক্ষ থেকে শুরু হয় এবং আউটপুট গতি, নির্বাচিত ডিকয়লার ক্যাপাসিটির ভিত্তিতে বাড়ে। আমদানি করা ইউরোপীয় মডেলগুলি ₹২.৫ কোটির উপরে। স্থানীয় সরবরাহকারীরা খরচ এবং উৎপাদন দক্ষতার ভারসাম্য প্রদান করে।
প্রশ্ন: মেশিনের কোনো ফাউন্ডেশন প্রয়োজন হয় কি?
উত্তর: হ্যাঁ, শক্তিশালী কংক্রিট মেঝে কম্পন দমন করে। লেভেলিং ফিটগুলি ইউনিটগুলিকে স্থানে নোঙর করে। কিছু পোর্টেবল মডেল ফিক্সড মাউন্টিং ছাড়াই কাজ করে।
প্রশ্ন: সাধারণ টুলিং রক্ষণাবেক্ষণ কার্যকলাপগুলি কী?
উত্তর: পর্যায়ক্রমিক পরিদর্শন, অতিরিক্ত পরিধান হওয়া এলাকা পুনঃস্থাপন, কঠোরতা পুনরুদ্ধারের জন্য হার্ডেনিং চিকিত্সা এবং ক্ষতিগ্রস্ত উপাদান প্রতিস্থাপন।
প্রশ্ন: কোন নিরাপত্তা পরীক্ষা প্রয়োজন?
উত্তর: সরবরাহকারীরা গ্রাহক হস্তান্তরের আগে আঙ্গুল প্রোব, লাইট কার্টেন চেক, ইলেকট্রিকাল সিস্টেম পরীক্ষা সহ বিস্তারিত নিরাপত্তা পর্যালোচনা পরিচালনা করে। লকআউট ট্যাগআউট প্রশিক্ষণের পরামর্শ দেওয়া হয়।
প্রশ্ন: সাধারণ লাইনের আয়ুকাল কত?
উত্তর: প্রতিরোধমূলক রক্ষণাবেক্ষণ এবং প্রয়োজনে সময়মতো পার্টস প্রতিস্থাপনের সাথে প্রায় ১৫ বছর বা তার বেশি। গুণমান উপাদানগুলি দীর্ঘায়ু বাড়ায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) আধুনিক U-প্রোফাইল তৈরির মেশিন কাটার দৈর্ঘ্য এবং ফ্ল্যাঞ্জ/ওয়েবের মাত্রায় কী সহনশীলতা ধরে রাখতে পারে?
- এনকোডার ফিডব্যাক, ফ্লাইং শিয়ার এবং ইন-লাইন লেজার যাচাইসহ 0.8–3.0 mm পুরুত্বে কাটার দৈর্ঘ্যের সাধারণ সহনশীলতা ±0.5–0.8 mm, ফ্ল্যাঞ্জ/ওয়েবের ±0.3–0.6 mm। ইন-লাইন মেট্রোলজি না থাকলে বেশি পুরু গেজে তা ±1.0 mm পর্যন্ত হতে পারে।
2) একটি লাইন কি বিভিন্ন মাপের U-চ্যানেল এবং বিভিন্ন উপকরণ (MS, গ্যালভানাইজড, স্টেইনলেস, অ্যালুমিনিয়াম) তৈরি করতে পারে?
- হ্যাঁ। বদলযোগ্য রোল টুল-সেট ও সার্ভো-সমন্বিত স্ট্যান্ডে রেসিপিভিত্তিক পরিবর্তন করা যায়। স্টেইনলেস ও অ্যালুমিনিয়ামের জন্য ঘষে ক্ষয় ও প্রান্তে ফাটল ঠেকাতে পাস-নকশা, রোলারের কঠোরতা, লুব্রিকেশন এবং ইনফিড গাইড সমন্বয় করা হয়।
3) U-প্রোফাইল রোল ফর্মিং লাইনে শক্তি খরচের প্রধান কারণ কী, এবং তা কীভাবে কমানো যায়?
- প্রধান শক্তি-লোড হলো মূল ড্রাইভ মোটর, হাইড্রলিক পাওয়ার প্যাক এবং সংকুচিত বায়ু। IE4/IE5 মোটর, রিজেনারেটিভ VFD, চাহিদাভিত্তিক হাইড্রলিক এবং কম-ঘর্ষণের বেয়ারিংয়ে উন্নীত করলে kWh/ton 20–35% কমানো যায়।
4) U-চ্যানেলের জন্য রোল ফর্মিং ও প্রেস ব্রেকের মধ্যে কীভাবে বেছে নেব?
- আঁটসাঁট সহনশীলতা ও উচ্চ গতিতে (120 m/min পর্যন্ত) দীর্ঘ, পুনরাবৃত্ত উৎপাদনের জন্য রোল ফর্মিং উপযোগী। স্বল্প রান, পুরু প্লেট বা জটিল একক বাঁকের জন্য প্রেস ব্রেক মানানসই। সমতা-ব্যয় উৎপাদনের পরিমাণ, পরিবর্তনের ঘনত্ব এবং সহনশীলতার চাহিদার ওপর নির্ভর করে।
5) 2025 সালে কোন ইন-লাইন গুণমান নিয়ন্ত্রণের ব্যবস্থা সুপারিশ করা হয়?
- লেজার কাট-দৈর্ঘ্য গেজ, ক্যামেরা বা লেজার দিয়ে ছিদ্র/পাঞ্চের অবস্থান মানচিত্রায়ন, ক্যাম্বার/মোচড় পরিমাপ, SPC ড্যাশবোর্ড এবং মানের সঙ্গে ট্রেসেবিলিটির জন্য QR/Datamatrix অংশ-চিহ্ন (যেমন EN 1090, AISI S100) ব্যবহার করুন।
২০২৫ শিল্প প্রবণতা
- স্মার্ট পরিবর্তন: টুলবিহীন ক্যাসেট ব্যবস্থা ও সার্ভো স্ট্যান্ডের অবস্থান নির্ধারণে মাপ বদলের সময় 10–20 মিনিটে নামে এবং সেটআপ স্ক্র্যাপ 1–2%-এ কমে।
- উচ্চ-শক্তির ও প্রলেপযুক্ত স্টিল: হালকা, ক্ষয়-প্রতিরোধী U-চ্যানেলের জন্য S350–S550 এবং জিঙ্ক-ম্যাগনেসিয়াম (ZM90–ZM200) প্রলেপের ব্যবহার বাড়ছে।
- সংযুক্ত কারখানা: MES/ERP সমন্বয়ে নেটিভ OPC UA/MQTT; প্যারামিটার লক ও অডিটের শর্ত পূরণে ডিজিটাল রেসিপি এবং ইলেকট্রনিক স্বাক্ষর।
- ইন-লাইন মেট্রোলজি ও SPC: মাল্টি-লেজার ব্যবস্থা স্বয়ংক্রিয় রিজেক্ট গেটসহ রিয়েল-টাইমে দৈর্ঘ্য, ফ্ল্যাঞ্জের প্রস্থ, ওয়েবের গভীরতা, ক্যাম্বার ও মোচড় যাচাই করে।
- শক্তি ও নিরাপত্তা: IE5 মোটর, পুনরুৎপাদনশীল ড্রাইভ এবং ISO 50001 কর্মসূচি প্রতি টনে শক্তি খরচ কমায়; উন্নত গার্ড ও আলোক-পরিবেষ্টক অপারেটরের নিরাপত্তা বাড়ায়।
U-প্রোফাইল তৈরির মেশিন-এর 2025 সালের প্রধান মানদণ্ড
| মেট্রিক | 2022 ভিত্তিরেখা | 2025 সালের সেরা-শ্রেণির | ব্যবহারিক নোট |
|---|---|---|---|
| সর্বোচ্চ লাইন গতি (m/min) | 60–100 | 90–130 | পুরুত্ব ও ছিদ্রের ঘনত্বের ওপর নির্ভরশীল |
| পরিবর্তনের সময় (মিনিট) | 45–90 | 10–20 | রেসিপি + টুলবিহীন ক্যাসেট |
| কাট দৈর্ঘ্য সহনশীলতা (mm) | ±১.০–১.৫ | ±০.৫–০.৮ | লেজার যাচাই + ফ্লাইং শিয়ার |
| মাত্রাগত সহনশীলতা (ফ্ল্যাঞ্জ/ওয়েব, mm) | ±0.8–1.2 | ±0.3–0.6 | ক্লোজড-লুপ স্ট্যান্ড পজিশনিং |
| সেটআপ স্ক্র্যাপ (%) | 3–5 | এক–দুই | ডিজিটাল রেসিপি + SPC |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 120–160 | 75–100 | IE5 + রিজেনারেটিভ ড্রাইভ, চাহিদাভিত্তিক হাইড্রলিক |
| ট্রেসেবিলিটি | সীমিত | সম্পূর্ণ QR/Datamatrix | ব্যাচ, কয়েল ও রেসিপির সঙ্গে যুক্ত |
প্রামাণিক উৎসসমূহ:
- World Steel Association—উচ্চ-শক্তির ও প্রলেপযুক্ত সমতল ইস্পাত পণ্য: https://worldsteel.org
- ISO 50001 শক্তি ব্যবস্থাপনা সিস্টেম: https://www.iso.org/standard/69426.html
- স্টিল কাঠামোর CEN EN 1090 বাস্তবায়ন (সংক্ষিপ্ত বিবরণ): https://standards.cen.eu
- AISI/CFSEI কোল্ড-ফর্মড স্টিল রিসোর্স: https://www.cfsei.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: রেসিপি লক করা U-চ্যানেল লাইনে OEE বৃদ্ধি (2025)
পটভূমি: আসবাবপত্র-ব্যবস্থার একটি OEM প্রতি শিফটে 8–12 বার মাপ পরিবর্তন করত; এতে স্ক্র্যাপ বেড়ে যেত এবং ফ্ল্যাঞ্জের প্রস্থে অসামঞ্জস্য দেখা দিত।
সমাধান: MES-এর সঙ্গে OPC UA লিংক, ই-স্বাক্ষরসহ ডিজিটাল রেসিপি লক, সার্ভো স্ট্যান্ড পজিশনিং এবং ফ্ল্যাঞ্জ/ওয়েব যাচাইয়ের ইন-লাইন লেজার চালু করা হয়।
ফলাফল: পরিবর্তনের সময় 55 থেকে 18 মিনিটে নামে; সেটআপ স্ক্র্যাপ 4.2% থেকে 1.7%-এ কমে; OEE 11% বাড়ে; ফিট-আপের পুনঃকাজ 47% কমে।
কেস স্টাডি 2: উপকূলীয় HVAC U-চ্যানেলের জন্য জিঙ্ক-ম্যাগনেসিয়াম উন্নীতকরণ (2024)
পটভূমি: উপকূলীয় স্থাপনার জন্য HVAC সরবরাহকারীর বেশি পুরু গেজ ছাড়াই উন্নত ক্ষয়-প্রতিরোধ দরকার ছিল।
সমাধান: প্রলেপ রক্ষায় সংশোধিত পাস-নকশাসহ Z275 GI-এর বদলে ZM120 নেওয়া হয়; প্রান্তের কন্ডিশনিং ও ড্রাই-ফিল্ম লুব্রিক্যান্ট যোগ করা হয়।
ফলাফল: 7–9% কম ভরে সমান শক্তি অর্জিত হয়; Z275-এর তুলনায় নিউট্রাল সল্ট-স্প্রে স্থায়িত্ব >2× হয়; 6 মাসে রোলারের ক্ষয় না বাড়িয়ে 85 m/min গতি বজায় থাকে।
বিশেষজ্ঞদের মতামত
- Dr. Roger A. LaBoube, P.E., Wei-Wen Yu Center for Cold-Formed Steel Structures, Missouri S&T-এর এমেরিটাস পরিচালক
মতামত: “U-চ্যানেলের ক্ষেত্রে উৎপাদকরা উচ্চ-শক্তির ইস্পাত ব্যবহার করলে AISI S100 অনুযায়ী নির্ভরযোগ্য নকশার জন্য নির্ভুল গঠন ও যাচাইকৃত মাপের মাধ্যমে স্থানীয় এবং আকৃতি-পরিবর্তনজনিত বাকলিং নিয়ন্ত্রণ জরুরি।” - Martina Köhler, Fraunhofer IWU-এর রোল ফর্মিং প্রযুক্তির প্রধান
মতামত: “ইন-লাইন মেট্রোলজি ও ডেটা সমন্বয় এখন মেশিনের মূল কাজ। ক্লোজড-লুপ পরিমাপ ও রেসিপি নিয়ন্ত্রণ ছাড়া >100 m/min গতিতে ধারাবাহিকভাবে মিলিমিটারের চেয়ে কম সহনশীলতা বজায় রাখা যায় না।” - Arjun Mehta, গুদাম র্যাকিং প্রস্তুতকারকের কারখানা প্রকৌশল ব্যবস্থাপক (India)
মতামত: “IE5 মোটর ও চাহিদাভিত্তিক হাইড্রোলিক আধুনিকীকরণে বিনিয়োগের ফল সবচেয়ে দ্রুত এসেছে—আমাদের U-প্রোফাইল তৈরির মেশিনে উৎপাদনহার বজায় রেখেই প্রতি টনে শক্তি খরচ 28% কমেছে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- কোল্ড-ফর্মড নকশার CFSEI প্রকৌশল নোট ও AISI S100 স্পেসিফিকেশন: https://www.cfsei.org
- প্রলেপযুক্ত উচ্চ-শক্তির শিট বিষয়ে World Steel Association-এর প্রযুক্তিগত তথ্যভান্ডার: https://worldsteel.org
- EN 1090 বাস্তবায়ন মান (ক্রয়/সংক্ষিপ্ত বিবরণ): https://standards.cen.eu
- ইন-লাইন পরিমাপ ব্যবস্থা (লেজার দৈর্ঘ্য, জ্যামিতি, কোড রিডার): https://www.keyence.com এবং https://www.cognex.com
- রোল টুলিং নকশার Autodesk Inventor ও SolidWorks রিসোর্স: https://www.autodesk.com এবং https://www.solidworks.com
- মেটাল ফর্মিং কারখানার জন্য ISO 50001 বাস্তবায়ন নির্দেশিকা: https://www.iso.org/standard/69426.html
- The Fabricator—রোল-পাস নকশা ও সমস্যা সমাধানের প্রবন্ধ: https://www.thefabricator.com
সর্বশেষ আপডেট: 2025-10-20
পরিবর্তনলগ: 5টি নতুন FAQ যোগ করা হয়েছে; বেঞ্চমার্ক সারণিসহ 2025 সালের প্রবণতা বিশ্লেষণ যুক্ত করা হয়েছে; সাম্প্রতিক দুটি কেস স্টাডি অন্তর্ভুক্ত হয়েছে; বিশেষজ্ঞদের মতামত সংকলন করা হয়েছে; প্রামাণ্য লিংকসহ ব্যবহারিক সরঞ্জাম/রিসোর্স এবং “U-প্রোফাইল তৈরির মেশিন” কীওয়ার্ডের সমন্বয় করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-15, অথবা EN/AISI মান হালনাগাদ হলে, প্রকল্পের 30%-এর বেশি ক্ষেত্রে ZM প্রলেপ গৃহীত হলে, কিংবা মূলধারার সরবরাহকারীরা 15 মিনিটের কম সময়ে সম্পূর্ণ স্বয়ংক্রিয় পরিবর্তনের ব্যবস্থা আনলে তার আগে





