
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Машина для профилирования Z-стропил представляет собой специализированное оборудование для холодного профилирования, предназначенное для непрерывного формирования плоских стальных рулонов в Z-образные конструктивные стропила, широко используемые в зданиях со стальным каркасом, складах, промышленных ангарах и сельскохозяйственных сооружениях по всему миру. Понимание полного спектра технических спецификаций — от скорости формования и емкости по толщине материала до количества станций роликов и конфигурации мощности — критически важно для любого покупателя, стремящегося инвестировать с умом. Это руководство содержит подробный технический разбор всех ключевых параметров, помогая сравнивать машины, оценивать производственную мощность и принимать обоснованное решение о покупке.
Если вы в настоящее время оцениваете оборудование для профилирования Z-стропил для своей производственной линии, обратитесь в нашу команду обратитесь в SUNWAY за персональной технической консультацией, конкурентными ценами и поддержкой в конфигурации полной производственной линии, подкрепленной более 20-летним опытом производства и экспорта.
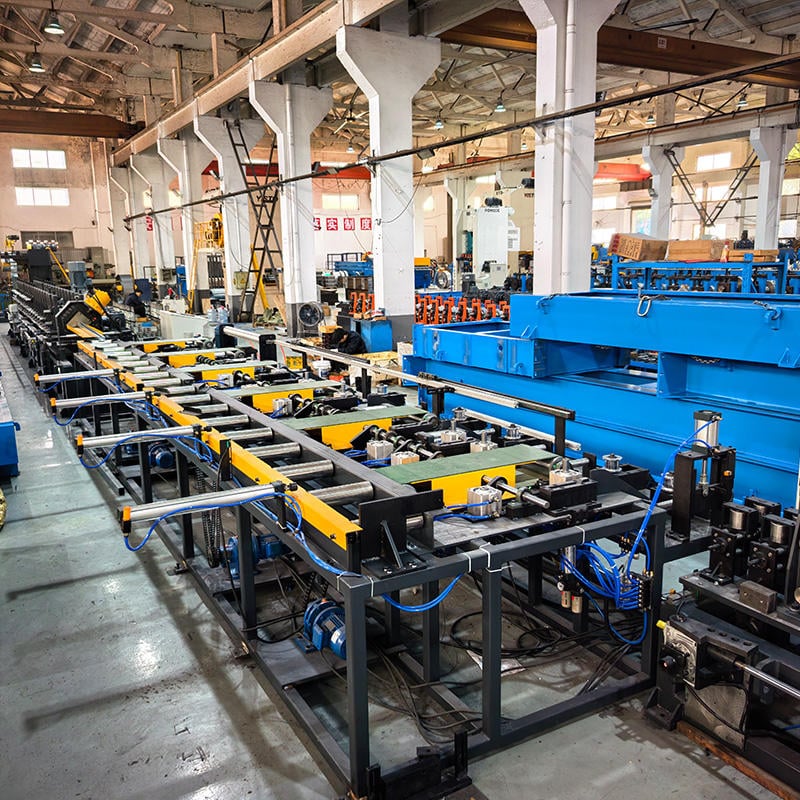
Что такое машина для профилирования Z-стропил и как она работает
Машина для профилирования Z-стропил — это непрерывная система металлоформирования, которая последовательно изгибает плоскую стальную полосу через серию точно спроектированных станций роликов, пока материал не приобретет готовое Z-образное сечение профиля. В отличие от гибки на прессе, которая формирует одну деталь за раз, профилирование роликами — это высокопроизводительный непрерывный процесс, идеально подходящий для выпуска больших объемов однородных конструктивных стропил стабильного качества.
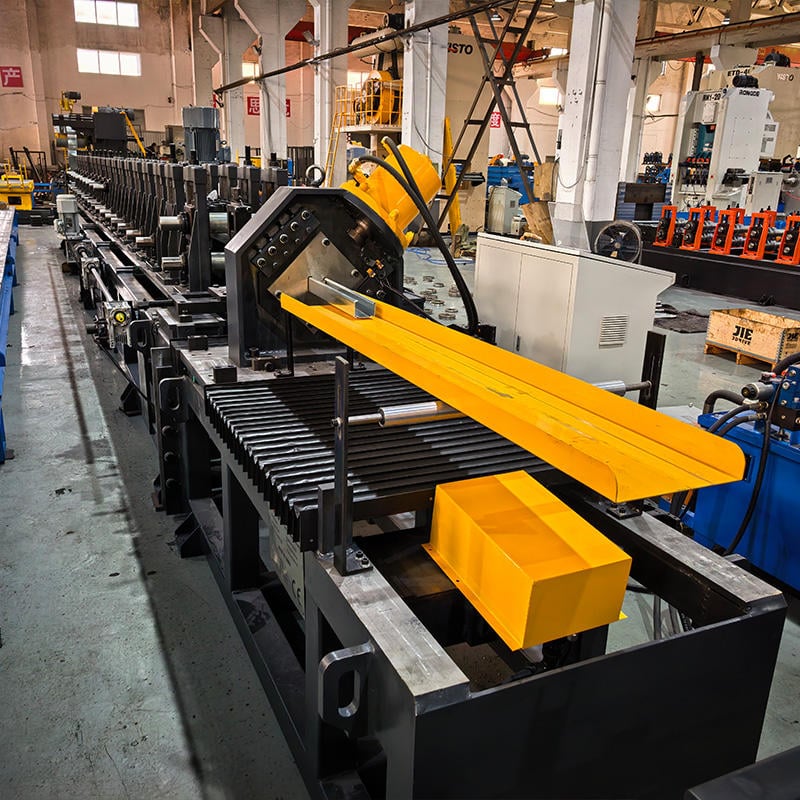
Принцип работы основан на поэтапном изгибе. Стальной рулон загружается на гидравлический размотчик, затем подается через устройство выравнивания, устраняющее остаточную кривизну рулона. Полоса входит в секцию формования, где каждая последующая пара роликов добавляет небольшой рассчитанный угол изгиба. К моменту выхода из последней станции полоса превращается в полный профиль Z-стропила. Гидравлическая или сервоприводная система резки затем отрезает сформированный стропил по заданной длине, а выходной стол или автоматический штабелер собирает готовую продукцию.
Особую ценность машина для профилирования Z-стропил представляет для проектов со стальными конструкциями благодаря способности сохранять чрезвычайно строгие допуски по размерам на протяжении тысяч метров продукции. Современные системы с ПЛК и сенсорными панелями HMI позволяют операторам вводить желаемые длины и количества, а машина выполняет весь процесс автоматически — минимизируя отходы и человеческие ошибки при максимизации производительности.
Ключевые технические спецификации машины для профилирования Z-стропил
Технические спецификации машины для профилирования Z-стропил определяют ее производственную гибкость, качество выпуска и общую отдачу от инвестиций. Покупателям следует оценивать несколько ключевых параметров перед выбором машины, поскольку даже кажущиеся незначительными различия — такие как количество станций роликов или мощность двигателя — могут существенно повлиять на долгосрочную производительность и точность профиля.
Скорость формования — одна из наиболее тщательно изучаемых спецификаций. Большинство коммерческих машин для Z-стропил работает в диапазоне 10–30 м/мин, причем реальная скорость производства часто составляет 15–25 м/мин в зависимости от толщины материала и сложности профиля. Более толстый металл и более глубокие сечения Z-профиля требуют меньшей скорости подачи для обеспечения точного формования без пружинящего эффекта материала или деформации кромок. Машины с верхним пределом скорости обычно оснащены сервоприводными системами подачи и оптимизированной геометрией роликов для сохранения точности на высоких скоростях.
Емкость обработки материала не менее важна. Стандартная машина для профилирования Z-стропил работает с оцинкованными или горячекатаными стальными рулонами толщиной от 1,5 до 3,0 мм (некоторые модели тяжелого типа — до 4,0 мм). Ширина рулона, определяющая размеры полки и стенки готового стропила, обычно составляет 300–600 мм. Покупателям следует согласовывать эти параметры с размерами стропил, требуемыми на целевых строительных рынках.
| Спецификация | Типовой диапазон | Примечания |
|---|---|---|
| Скорость формирования | 10-30 м/мин | Реальная скорость варьируется в зависимости от толщины материала |
| Толщина материала | 1,5–3,0 мм (до 4,0 мм) | Оцинкованная или горячекатаная сталь |
| Ширина катушки | 300–600 мм | Зависит от размеров Z-стропила |
| Роликовые станции | 14–22 станции | Больше станций = более плавное формование |
| Мощность главного двигателя | 15–30 кВт | Соответствует толщине и скорости |
| Сила гидравлической резки | 10–16 МПа | Обеспечивает чистый рез без заусенцев |
| Высота стенки профиля | 100–300 мм | Регулируемая во многих моделях |
| Вес машины | 6000–12000 кг | Более тяжелые рамы противостоят вибрации |
Эта таблица суммирует наиболее часто упоминаемые в обсуждениях закупок спецификации машины для Z-стропил. При сравнении предложений от разных поставщиков убедитесь, что каждое значение указано четко и измерено в аналогичных условиях эксплуатации, поскольку некоторые производители указывают максимальную скорость без нагрузки, что может не отражать реальную производительность.
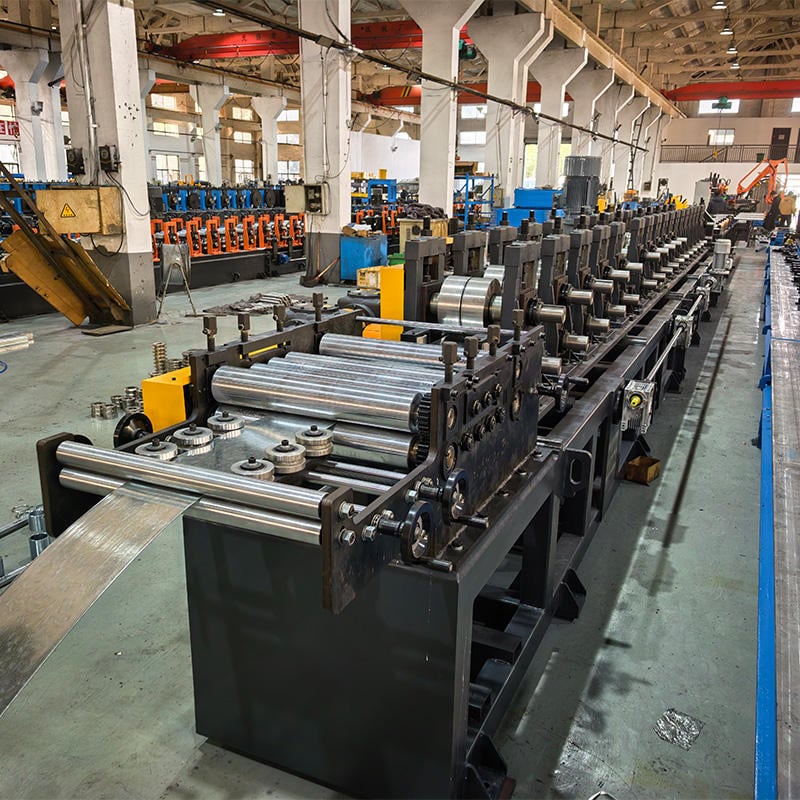
Конструкция и качество материала роликовой системы
Роликовая система — сердце любой машины для профилирования Z-стропил, и ее конструкция напрямую определяет точность профиля, качество отделки поверхности и срок службы машины. Типичная машина для Z-стропил имеет 14–22 станции формования, каждая из которых содержит пару верхних и нижних роликов, обработанных для последовательного формирования стальной полосы. Большее количество станций распределяет общий изгиб по большему числу этапов, снижая локальные напряжения в материале и обеспечивая более плавный и стабильный профиль.
Выбор материала роликов — ключевой фактор отличия качества. Ролики промышленного стандарта изготавливаются из легированной инструментальной стали Cr12MoV или GCr15 с термообработкой поверхности до твердости HRC 58–62. Такой уровень твердости гарантирует стойкость роликов к износу даже после обработки сотен тысяч метров оцинкованной стали, цинковое покрытие которой может быть абразивным для более мягкого инструмента. Прецизионная ЧПУ-обработка после термообработки обеспечивает точный зазор и геометрию профиля для каждой пары роликов.
Конструкция валов и выбор подшипников также имеют значение. Качественные машины используют валы из стали 45# или легированной 40Cr, шлифованные с высокой точностью, и поддерживаются подшипниками высокой нагрузки, минимизирующими биение и вибрацию. Рама должна быть изготовлена из толстолистовой сварной стали с снятием напряжений и фрезеровкой плоскости для обеспечения жесткого основания, сохраняющего выравнивание роликов в течение многих лет непрерывной эксплуатации. Покупателям настоятельно рекомендуется запрашивать у поставщиков конкретные марки материала роликов и сертификаты твердости перед покупкой — этот фактор часто отличает машину, обеспечивающую годы надежной службы, от той, что требует частой замены роликов.
Представленный ассортимент: Оборудование SUNWAY для профилирования Z-стропил
SUNWAY предлагает полный ассортимент машин для профилирования Z-стропил и связанного оборудования холодного профилирования, разработанного для удовлетворения разнообразных потребностей покупателей по всему миру. Ассортимент включает не только автономные формировщики Z-стропил, но и сменные машины C/Z-стропил, позволяющие операторам переключаться между профилями без замены всего набора роликов — отличный вариант для мастерских, обслуживающих разные типы проектов. Каждая машина SUNWAY оснащена закаленными роликами Cr12MoV, тяжелыми сварными рамами, автоматизацией PLC + сенсорный экран и гидравлическими системами резки для чистой резки на высокой скорости.
Помимо самой машины SUNWAY предоставляет поддержку в конфигурации полной производственной линии — от гидравлического размотчика и устройства выравнивания через станции формования, пробивку, резку и автоматическую укладку. Индивидуальный дизайн роликов по чертежам профиля клиента, регулируемые диапазоны размеров, адаптация напряжения и частоты для рынков сбыта, профессиональная экспортная упаковка обеспечивают беспроблемный процесс закупки. Для покупателей, ищущих комплексное решение по холодному профилированию с конкурентными ценами и надежной послепродажной поддержкой, ознакомьтесь с полным ассортиментом машин свяжитесь с нами или запросите индивидуальное коммерческое предложение.
Конфигурация мощности и приводная система
Приводная система машины для профилирования Z-стропил преобразует электрическую энергию в механическую силу, необходимую для протяжки стали через ролики формования и работы гидравлических систем резки и пробивки. Правильная конфигурация мощности обеспечивает плавное и стабильное формование без остановок, вибрации или колебаний скорости — все это может ухудшить качество профиля.
Главные приводные двигатели машин для Z-стропил обычно имеют мощность от 15 до 30 кВт, причем конкретная номинальная мощность определяется максимальной толщиной материала и целевой скоростью формования. Машины для толстых листов (2,5–4,0 мм) и высоких скоростей требуют двигателей верхнего диапазона. Большинство производителей используют цепной или редукторный привод для передачи крутящего момента от двигателя к станциям роликов. Цепной привод экономичен и прост в обслуживании, редукторный — обеспечивает более тихую работу и равномерное распределение мощности по всем станциям.
Гидравлические системы питают режущий нож, устройства пробивки и иногда контроль натяжения размотчика. Отдельная гидравлическая станция с собственным двигателем (обычно 5,5–11 кВт) подает масло под давлением 10–16 МПа в эти подсистемы. Покупателям следует проверять, что гидравлический насос от известного бренда, а система оснащена предохранительными клапанами сброса давления и фильтрацией для защиты от загрязнений. Совместимость электроснабжения — еще один практический аспект: например, SUNWAY настраивает машины под стандарты напряжения и частоты страны назначения (380 В/50 Гц, 415 В/50 Гц, 440 В/60 Гц и другие), исключая необходимость трансформаторов при установке.
| Компонент привода | Деталь спецификации | Функция |
|---|---|---|
| Главный двигатель | 15–30 кВт (переменный ток) | Питает станции роликов |
| Гидравлический двигатель | 5,5–11 кВт | Приводит резку и пробивку |
| Тип передачи | Цепной привод или редуктор | Передача крутящего момента роликам |
| Гидравлическое давление | 10–16 МПа | Сила резки и пробивки |
| Электроснабжение | 380 В/50 Гц (настраивается) | Адаптировано под рынок покупателя |
Используйте эту таблицу для проверки спецификаций мощности при оценке коммерческого предложения на машину для профилирования Z-стропил. Недостаточно мощные машины относительно заявленной ем
Анализ производственной мощности и скорости
Именно производственная мощность в конечном итоге определяет потенциальную доходность инвестиций в станок для производства Z-прогонов методом роликовой формовки. Производительность зависит от взаимодействия нескольких факторов: скорости профилирования, времени цикла резки, частоты смены материала и степени автоматизации производственной линии.
При практической скорости профилирования 15–20 m/min и обработке оцинкованной стали толщиной 2.0 mm хорошо настроенный станок для производства Z-прогонов может выпускать примерно 900–1,200 погонных метров готового прогона в час при условии минимального времени простоя между резами. За стандартную 8-часовую смену это составляет примерно 7,200–9,600 метров продукции. Пересчёт в количество изделий зависит от длины прогона: при распространённой длине резки 6 метров машина выдаёт примерно 1,200–1,600 изделий за смену. Эти показатели соответствуют требованиям по производительности средних и крупных предприятий, изготавливающих стальные конструкции.
Скорость производства Z-профилей может быть дополнительно оптимизирована за счет автоматизации. Системы подачи с сервоприводом сокращают время ускорения и замедления между резами, эффективно увеличивая долю времени работы на полной скорости профилирования. Автоматические системы штабелирования устраняют ручную обработку на выходном конце линии, предотвращая возникновение узких мест. Предварительное программирование ПЛК для задания объемов партий и чередующихся длин обеспечивает автономную работу в течение длительных производственных циклов. Покупателям, планирующим крупносерийное производство, следует отдавать приоритет этим функциям, поскольку дополнительные вложения в автоматизацию часто окупаются в течение нескольких месяцев за счет увеличения ежедневного выпуска и снижения затрат на рабочую силу.
| Производственный сценарий | Скорость | Толщина | Часовой выпуск | Выпуск за смену (8 ч) |
|---|---|---|---|---|
| Стандартный Z-профиль (тонколистовой) | 20–25 м/мин | 1,5 мм | 1,200–1,500 m | 9,600–12,000 m |
| Стандартный Z-профиль (средняя толщина) | 15-20 м/мин | 2,0 мм | 900–1,200 m | 7,200–9,600 m |
| Усиленный Z-профиль | 10-15 м/мин | 3,0 мм | 600–900 m | 4,800–7,200 m |
Эта таблица производительности содержит реалистичные ориентиры для планирования выпуска вашей машины для профилирования Z-профилей. Всегда учитывайте коэффициент эффективности 10–15%, чтобы компенсировать замену рулонов, небольшие регулировки и остановки для контроля качества во время реальной производственной смены.
Автоматизация, система управления и интерфейс оператора
Современные машины для профилирования Z-профилей используют автоматизацию на базе ПЛК для обеспечения стабильной точности и минимизации вмешательства оператора. Система управления регулирует скорость профилирования, длину реза, количество деталей, положение перфорации и, в некоторых случаях, автоматическую регулировку размера профиля, выступая интеллектуальным центром всей производственной линии.
Большинство машин, представленных на современном рынке, используют контроллеры ПЛК Siemens, Delta или Mitsubishi в сочетании с цветным сенсорным интерфейсом HMI. Оператор вводит производственные параметры — длину профиля, количество и схему перфорации, — а система выполняет остальные операции. Измерение длины на основе энкодера обеспечивает точность резки в пределах ±1–2 мм при стандартной длине Z-профиля 6–12 метров. В усовершенствованных моделях используются каретки резки с сервоприводом, перемещающиеся вместе с профилируемой полосой, что обеспечивает резку на ходу без остановки линии и значительно повышает фактическую производительность.
Для покупателей, работающих на рынках с ограниченным доступом к квалифицированной рабочей силе, автоматизация является не роскошью, а необходимостью. Правильно спроектированная система управления сокращает время обучения, снижает риск ошибок оператора и обеспечивает стабильный выпуск от смены к смене. SUNWAY оснащает свои машины для производства Z-профилей удобными системами ПЛК + сенсорный экран и предоставляет подробную документацию по обучению операторов, а также удаленную поддержку при вводе в эксплуатацию по видеосвязи, гарантируя, что даже пользователи без опыта смогут вскоре после установки достичь полной производительности.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного, проверенного поставщика машин для профилирования Z-профилей, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является настоятельно рекомендуемым производителем. Обладая более чем 20-летним специализированным опытом в проектировании, производстве и глобальном экспорте машин для холодного профилирования, SUNWAY эксплуатирует комплексную производственную систему, охватывающую НИОКР, закупку сырья, высокоточную обработку, многоэтапный контроль качества, профессиональную упаковку и международную логистику. Каждая машина проходит тщательное тестирование перед отправкой, чтобы соответствовать как внутренним стандартам SUNWAY, так и конкретным требованиям покупателя.
SUNWAY отличает от других надежных производителей стремление к долгосрочному партнерству. Помимо поставки высококачественного оборудования по конкурентоспособным ценам, SUNWAY предоставляет полноценный комплекс услуг из одного источника: индивидуальное проектирование машины на основе чертежей вашего профиля, полное планирование производственной линии, рекомендации по установке и вводу в эксплуатацию, обучение операторов, поставку запасных частей и пожизненную техническую поддержку. Собственная команда НИОКР постоянно анализирует рыночные тенденции и инвестирует в модернизацию технологий, гарантируя, что машины SUNWAY остаются в авангарде отрасли. Чтобы обсудить ваши требования к производству Z-профилей и получить индивидуальную конфигурацию машины, запросить коммерческое предложение обратитесь сегодня в технический отдел продаж SUNWAY.
Контрольный список предпродажной оценки для покупателей
Инвестиции в машину для профилирования Z-профилей являются значительным капитальным решением, поэтому тщательная проверка перед покупкой защищает ваши инвестиции и гарантирует, что машина будет соответствовать эксплуатационным требованиям в течение многих лет. Ниже приведена структура оценки, охватывающая наиболее важные контрольные пункты, которые опытные покупатели и руководители проектов используют при предварительном отборе поставщиков.
Сначала проверьте фактическую марку материала роликов машины, показатель твердости и процесс обработки. Запросите сертификаты на материал или отчеты об испытаниях твердости — авторитетные производители, такие как SUNWAY, предоставляют эту документацию в стандартной комплектации. Во-вторых, убедитесь, что заявленные скорость профилирования и диапазон толщины были продемонстрированы в реальных производственных условиях, а не только в холостых стендовых испытаниях. Запросите видеозаписи производственной линии или контакты клиентов для получения рекомендаций. В-третьих, изучите марку ПЛК, варианты языка интерфейса HMI и поддержку управляющим программным обеспечением вашего конкретного производственного процесса (программирование партий, последовательность изделий разной длины, настройка схемы перфорации).
Помимо самой машины, оцените инфраструктуру послепродажного обслуживания поставщика. Ключевые вопросы включают: как быстро могут быть отправлены запасные части? Доступна ли удаленная поддержка при устранении неисправностей? Предоставляет ли поставщик надзор за установкой или инженеров для ввода в эксплуатацию? Какое гарантийное покрытие включено? Покупатели, системно рассматривающие эти вопросы, неизменно сообщают о более высокой удовлетворенности и более низкой совокупной стоимости владения. Для получения подробного обзора распространенных вопросов покупателей посетите нашу страницу часто задаваемых вопросов .
FAQ: Профилегибочный станок для Z-прогонов
Какая типичная скорость формования у машины для профилирования Z-стропил?
Большинство машин для профилирования Z-стропил работают со скоростью формования 10–30 м/мин. Практическая скорость производства обычно составляет 15–25 м/мин в зависимости от толщины материала и сложности профиля; более тонкие листы позволяют работать быстрее.
Какую толщину материала может обрабатывать машина для Z-стропил?
Стандартные машины для Z-стропил обрабатывают оцинкованные или горячекатаные стальные рулоны толщиной 1,5–3,0 мм. Модели тяжелого типа могут работать с материалом до 4,0 мм, хотя скорость формования снижается при большей толщине.
Сколько станций роликов требуется машине для профилирования Z-стропил?
Типичная машина для профилирования Z-стропил имеет 14–22 станции формования. Большее количество станций обеспечивает более плавное и постепенное изгибание, что повышает точность профиля и качество поверхности — особенно важно для толстых материалов.
Может ли одна машина производить обрешетку C и Z?
Да. Доступны сменные или регулируемые машины для профилирования C/Z-стропил, включая модели от SUNWAY, которые позволяют быстро переключаться между профилями C и Z путем регулировки положения роликов без замены всего набора роликов.
Какие спецификации машины для Z-стропил следует приоритетно учитывать при сравнении поставщиков?
Сосредоточьтесь на марке материала и твердости роликов (Cr12MoV, HRC 58–62), мощности главного двигателя относительно допустимой толщины, марке ПЛК и функциях автоматизации, качестве гидравлической системы резки, а также послепродажной поддержке поставщика и доступности запасных частей.
Предлагает ли SUNWAY полную конфигурацию производственной линии для профилирования Z-стропил?
Да. SUNWAY предлагает комплексное решение «под ключ», включая гидравлический размотчик, устройство выравнивания, машину формования, устройство пробивки, гидравлическую систему резки, выходной стол и опциональный автоматический штабелер — вместе с инструкциями по установке, обучением операторов и пожизненной технической поддержкой.
Каковы сроки изготовления и условия поставки машины для профилирования Z-стропил?
Срок поставки обычно составляет 30–60 дней в зависимости от конфигурации машины и объема заказа. SUNWAY отправляет машины в стандартных контейнерах с профессиональной упаковкой (стрейч-пленка, водонепроницаемая ткань, сталь рама) и предоставляет полный комплект экспортной документации.
Изменения:
- Подробный обзор технических характеристик машин для профилирования Z-профилей, включая скорость профилирования, допустимые параметры материала, количество роликов и конфигурацию мощности
- Анализ производственной мощности с реалистичными ориентирами часового выпуска и выпуска за смену
- Объяснение качества материала роликов и конструкции приводной системы
- Функции автоматизации и системы управления ПЛК для современных машин производства Z-профилей
- Контрольный список оценки покупателя перед приобретением и рекомендации по проверке поставщика
- Основания для следующего обзора: выпуск новых моделей машин для производства Z-профилей, обновления характеристик от основных поставщиков компонентов, изменения глобальных условий доставки или сроков поставки, изменения торговой политики, влияющие на ключевые экспортные рынки, внедрение новых технологий автоматизации или сервоприводов в отрасли профилирования





