
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Этот автоматически переналаживаемый станок для C Z прогонов представляет собой одно из наиболее значимых инженерных достижений в производстве стальных конструкций. Вместо инвестирования в две отдельные линии профилирования для C-прогонов и Z-прогонов эта многофункциональная машина производит оба профиля на одной станине — с автоматической регулировкой ширины и высоты под управлением ПЛК, устраняющей необходимость ручной смены штампов. Для подрядчиков, изготовителей стальных конструкций и предприятий по обработке металла, работающих с несколькими спецификациями прогонов в рамках различных проектов, эта машина значительно сокращает время простоя, требования к производственной площади и общий объем капитальных вложений. Независимо от того, расширяете ли вы новое производственное предприятие или модернизируете существующую линию для прогонов, понимание принципа работы этой машины является первым шагом к более обоснованному решению о покупке.
Если вы оцениваете взаимозаменяемые машины для CZ-прогонов для своих производственных нужд, обратитесь в нашу команду в SUNWAY, чтобы обсудить индивидуальные конфигурации линий, диапазоны спецификаций и конкурентоспособные цены — при поддержке более чем 20-летнего опыта в холодном профилировании и подтвержденной истории глобального экспорта.
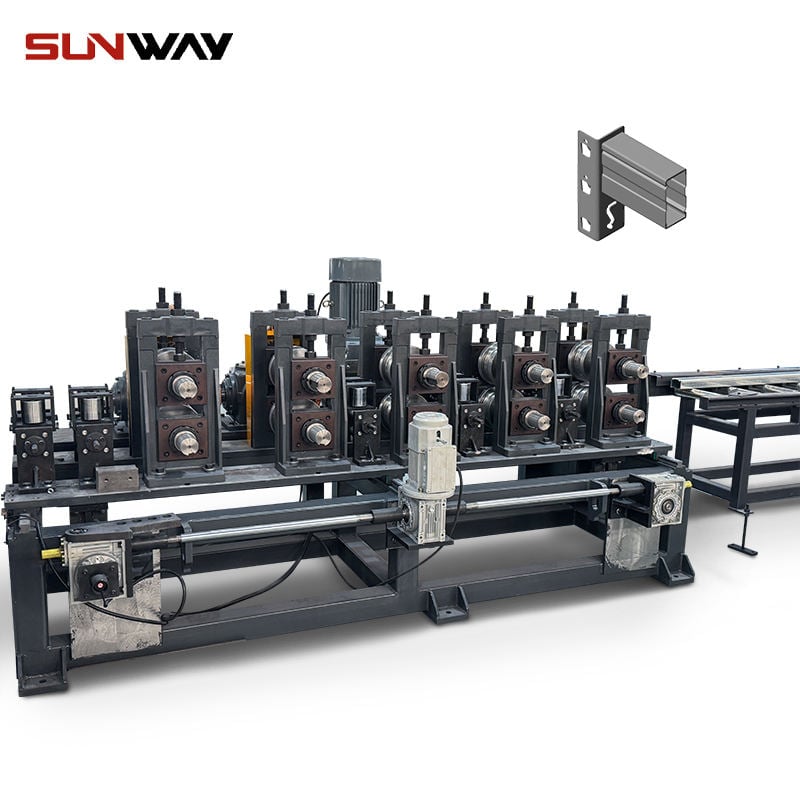
Что такое автоматическая переналаживаемая машина для C Z прогонов?
Автоматическая переналаживаемая машина для C Z прогонов представляет собой единую линию профилирования, разработанную для производства как C-образных, так и Z-образных стальных прогонов без необходимости физической замены штампов или роликов. Машина переключается между производством C- и Z-профилей с помощью сервоприводных или гидравлических систем позиционирования, управляемых ПЛК с сенсорным HMI. Это устраняет традиционный подход, при котором необходимо содержать две отдельные машины или тратить часы на ручную перенастройку роликов при каждом изменении производственного заказа с одного типа профиля на другой.
Основная концепция этой взаимозаменяемой машины для CZ-прогонов заключается в универсальной конструкции роликов. Станции формующих роликов расположены таким образом, что один и тот же комплект роликов может сгибать полосу стального рулона как в C-образный швеллер, так и в Z-образное сечение, в зависимости от положения боковых роликов и станций формирования полок. Когда оператор выбирает новый тип профиля и размер на сенсорном экране ПЛК, машина автоматически регулирует зазоры роликов, ширину формования и углы отбортовки в соответствии с запрограммированной спецификацией. Типичное время переналадки составляет от 2 до 5 минут — по сравнению с 1–3 часами для обычных машин для прогонов с ручной переналадкой.
Этот тип автоматической машины для прогонов особенно популярен среди производителей, обслуживающих разнообразные строительные проекты, требующие нескольких размеров прогонов. Склады со стальными конструкциями, заводские здания, птицефермы и каркасы для крепления солнечных панелей используют C- и Z-прогоны различных размеров. Одна взаимозаменяемая линия CZ позволяет этим производителям выполнять все заказы на одной машине, максимально эффективно используя производственную площадь и повышая эффективность операторов при одновременном сокращении незавершенного производства.
Как работает станок для взаимозаменяемых CZ-прогонов?
Принцип работы взаимозаменяемой машины для CZ-прогонов следует стандартному процессу холодного профилирования — размотка, подача, последовательное роликовое профилирование, пробивка, резка и штабелирование — но с важным дополнением: механизмом автоматической регулировки профиля и размеров, интегрированным в каждую соответствующую формующую станцию. Стальной рулон загружается на гидравлический разматыватель, подается через платформу выравнивания и направления, затем проходит через ряд станций роликового профилирования, где постепенно формируется в целевой профиль. После формования прогон проходит через гидравлический пробивной блок и гидравлическую систему резки, прежде чем выгружается на приемный стол или автоматический штабелер.
Эту машину отличает от стандартной линии для C-прогонов или линии для Z-прогонов система регулировки на каждой формующей станции. Каждая станция содержит подвижные роликовые кассеты, установленные на линейных направляющих. Эти кассеты приводятся в действие гидравлическими цилиндрами или серводвигателями, подключенными к ПЛК. Когда оператор вводит новую спецификацию профиля — например, переключаясь с C150×50×20×2.0mm на Z200×60×20×2.5mm, — ПЛК одновременно отправляет команды позиционирования на каждую станцию. Ролики перемещаются по направляющим в точные положения, требуемые для новой высоты стенки, ширины полки и размера отбортовки. Энкодеры на каждой станции проверяют фактическое положение и передают подтверждение обратно в ПЛК, обеспечивая точность размеров в пределах ±0.5mm.
Вся последовательность регулировки предварительно запрограммирована. Операторам не требуется вручную рассчитывать положения роликов. ПЛК хранит десятки рецептов профилей, а переключение между любыми двумя сохраненными рецептами обычно занимает 2–5 минут без ручного вмешательства в оснастку. Эта технология автоматического изменения ширины с сервоприводным или гидравлическим управлением является определяющей особенностью, которая делает автоматическую переналаживаемую машину для C Z прогонов высокоэффективным решением для производственных сред с множеством спецификаций.
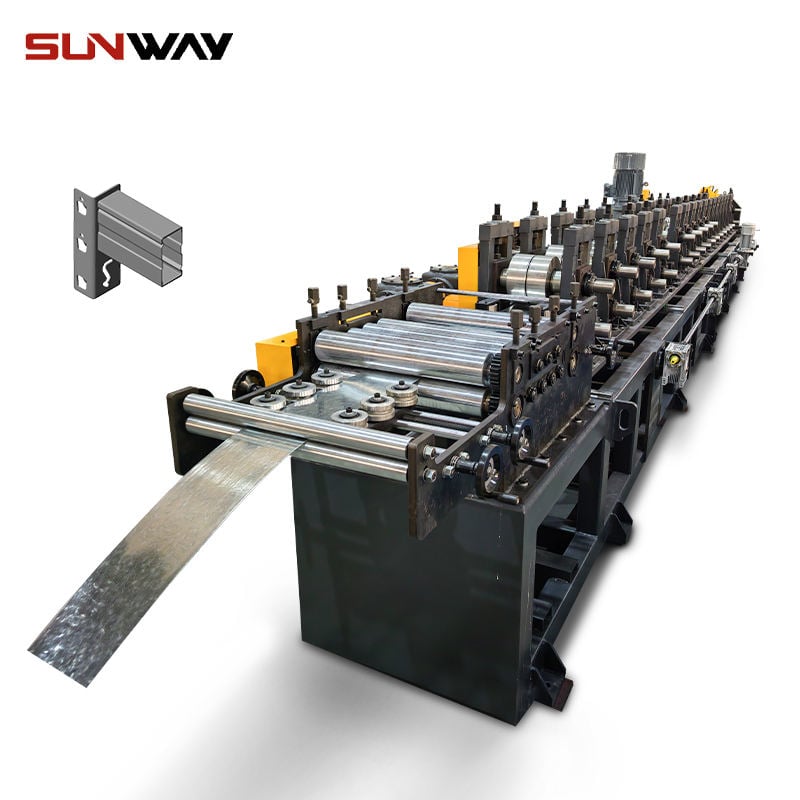
Ключевые компоненты автоматического станка для прогонов
Полная производственная линия автоматической машины для прогонов состоит из нескольких интегрированных подсистем, каждая из которых выполняет определенную роль в процессе формования. Понимание этих компонентов помогает покупателям оценивать качество машины, сравнивать предложения поставщиков и планировать планировку производственных площадей.
Разматыватель (гидравлический разматыватель)
Разматыватель удерживает и разматывает стальной рулон, подавая материал в линию профилирования с контролируемой скоростью. Для машин для CZ-прогонов стандартными являются гидравлические разматыватели грузоподъемностью 5–7 т, рассчитанные на ширину рулона до 600mm и толщину полосы от 1.5mm до 3.0mm. Для безопасной и эффективной работы с рулонами часто включаются тележка для рулонов или рычаг загрузки рулонов.
Платформа выравнивания и направления
После размотки стальная полоса проходит через устройство выравнивания, которое устраняет остаточную кривизну рулона и обеспечивает поступление материала на формующие станции в плоском и центрированном положении. Направляющая платформа с регулируемыми боковыми направляющими поддерживает выравнивание полосы на протяжении всего процесса формования, предотвращая боковое смещение, которое может привести к размерным ошибкам в готовом прогоне.
Клети роликового профилирования с автоматической регулировкой
Это сердце станка. Типичный станок для производства взаимозаменяемых прогонов CZ имеет 16–22 клети роликовой формовки, каждая из которых оснащена закалёнными стальными роликами (Cr12MoV или GCr15, HRC 58–62), установленными на прецизионно обработанных валах. Механизм автоматической регулировки — серводвигатели или гидроцилиндры на линейных направляющих — позволяет каждой клети изменять положение роликов для различной высоты стенки, ширины полок и длины отбортовки без ручного вмешательства.
Гидравлический пробивной блок
Расположенный до или после секции формовки, узел пробивки создаёт отверстия в стенке и полках прогона для болтовых соединений. Схемы пробивки (круглые отверстия, продолговатые отверстия или индивидуальные схемы) программируются через PLC, а пробивные штампы обычно имеют быстросменную конструкцию для удобства обслуживания.
Гидравлическая система резки
Гидравлические ножницы или летучая пила отрезают непрерывно сформированный прогон по заданной длине. Точность резки обычно составляет ±2mm. Системы летучей резки позволяют выполнять резку без остановки линии формовки, поддерживая непрерывную скорость производства.
Система управления PLC с HMI
PLC (обычно Siemens, Delta или Panasonic) управляет всей производственной последовательностью: скоростью подачи, регулировкой клетей формовки, временем пробивки, длиной резки и подсчётом партий. Сенсорный HMI обеспечивает интуитивно понятный интерфейс оператора для выбора рецептов, ввода параметров, диагностики и мониторинга производства.
Приемный стол и автоматический штабелер
После резки готовые прогоны перемещаются по приёмному столу и при необходимости укладываются автоматической системой штабелирования. Автоматические штабелёры организуют прогоны в аккуратные пакеты, сокращая ручные операции и ускоряя процесс упаковки.
| Компонент | Функция | Ключевая спецификация |
|---|---|---|
| Гидравлический разматыватель | Удерживает и разматывает стальной рулон | Грузоподъёмность 5–7 т, ширина рулона до 600mm |
| Станции роликовой формовки | Постепенно формирует полосу в C- или Z-профиль | 16–22 клети, ролики Cr12MoV, HRC 58–62 |
| Система автоматической регулировки | Изменяет положение роликов для смены размера/профиля | Серво- или гидравлический привод, точность ±0.5mm |
| Гидравлический пробивной блок | Создаёт отверстия под болты в стенке и полках | Программируемые схемы, быстросменные штампы |
| Гидравлическая система резки | Отрезает прогон по заданной длине | Точность ±2mm, доступна опция летучей резки |
| Управление PLC + HMI | Управляет полной производственной последовательностью и рецептами | Siemens/Delta/Panasonic, сенсорный интерфейс |
| Приемный стол и штабелер | Транспортирует и штабелирует готовые прогоны | Варианты ручного или автоматического штабелирования |
В этой таблице приведены основные подсистемы автоматического станка для производства взаимозаменяемых прогонов C Z. При сравнении поставщиков покупателям следует проверять марку материала роликов, количество клетей формовки, марку PLC, а также то, использует ли система автоматической регулировки серводвигатели или гидроцилиндры, поскольку эти факторы напрямую влияют на точность, скорость и долгосрочную надёжность.
Автоматическая регулировка размеров с управлением PLC: ключевая технология
Система автоматической регулировки размеров отличает настоящий автоматический станок для производства взаимозаменяемых прогонов C Z от обычной линии для прогонов с ручной регулировкой. В этом разделе рассматривается принцип работы этой ключевой технологии и её значение для эффективности производства.
В системе автоматической регулировки под управлением PLC каждая клеть формовки оснащена подвижными кронштейнами роликов, установленными на прецизионных линейных направляющих. Эти кронштейны приводятся в действие гидроцилиндрами (в экономичных конфигурациях) или серводвигателями (в высокоточных конфигурациях). PLC хранит в памяти предварительно рассчитанные координаты положения для каждой клети, соответствующие каждому рецепту профиля. Когда оператор выбирает новый рецепт — например, переходя с прогона C200 на прогон Z250, — PLC одновременно подаёт команду всем клетям изменить положение роликов. Обратная связь по положению от линейных энкодеров или датчиков приближения подтверждает, что каждая клеть достигла целевой координаты, прежде чем станок получает разрешение на запуск.
Эта технология обеспечивает три измеримых преимущества. Во-первых, время переналадки сокращается с 1–3 часов (ручная регулировка) до 2–5 минут (автоматическая регулировка), что напрямую увеличивает эффективное производственное время за смену. Во-вторых, улучшается стабильность размеров, поскольку исключаются ошибки позиционирования человека — каждый прогон, изготовленный после переналадки, соответствует запрограммированной спецификации с точностью до ±0.5mm. В-третьих, снижаются требования к квалификации операторов: вместо опытных техников, понимающих расчёты зазоров между роликами, станком могут управлять обученные работники, следуя простым инструкциям на сенсорном экране.
Для производителей, обрабатывающих 5–10 или более спецификаций прогонов в неделю, совокупная экономия времени благодаря автоматической регулировке размеров часто оправдывает более высокую цену станка для взаимозаменяемых профилей CZ в течение 6–12 месяцев эксплуатации. Это особенно актуально на рынках, где растут затраты на рабочую силу или где производственное планирование требует быстрого реагирования на разнообразные объёмы заказов.
Рекомендуемый ассортимент: решения SUNWAY для станков CZ-прогонов
SUNWAY предлагает полный ассортимент станков для производства взаимозаменяемых прогонов CZ, разработанных для международных покупателей, с высотой стенки от 80mm до 300mm, шириной полок от 30mm до 80mm и толщиной материала от 1.5mm до 3.0mm. Каждый станок оснащён прецизионно обработанными закалёнными роликами Cr12MoV, прочной сварной стальной рамой и автоматической регулировкой под управлением PLC с сенсорным HMI. Помимо самого станка, SUNWAY предоставляет комплексное планирование производственной линии — от выбора разматывателя до интеграции автоматического штабелёра — а также индивидуальное проектирование роликов на основе чертежей профиля заказчика, рекомендации по монтажу, обучение операторов, поставку запасных частей и пожизненную техническую поддержку. Имея более 20 лет опыта в производстве и экспорте, SUNWAY предлагает конкурентоспособные цены без компромиссов в отношении качества или обслуживания. Чтобы ознакомиться с индивидуально подобранными конфигурациями для ваших производственных требований, запросить коммерческое предложение от нашей команды технических продаж.
Универсальная конструкция: C- и Z-профили на одном станке
Возможность производить как C-прогоны, так и Z-прогоны на одном станке является определяющим коммерческим преимуществом станка для производства взаимозаменяемых прогонов CZ. C-прогоны (с симметричными полками, образующими поперечное сечение «C») и Z-прогоны (со смещёнными полками, образующими поперечное сечение «Z») широко применяются в кровельных и стеновых системах стальных конструкций, нередко в рамках одного проекта. Традиционно производителям требовались два отдельных станка или как минимум два комплекта сменных роликов со значительным временем ручной переналадки.
Универсальный станок CZ решает эту задачу благодаря конструкции универсальной формовочной клети, в которой верхние и нижние ролики могут обрабатывать обе геометрии профиля исключительно за счет регулировки положения. Ролики для формирования полок поворачиваются или перемещаются, создавая либо полки под углом 90° C-прогона, либо наклонные полки Z-прогона. Некоторые усовершенствованные конструкции также включают регулируемые клети для формирования отгибов, которые независимо от основной регулировки полки изменяют угол и длину отгиба. Это означает, что один станок может охватывать весь спектр стандартных профилей прогонов — от C80 до C300 и от Z100 до Z300 — путем простого выбора соответствующего рецепта на ПЛК.
Экономический эффект значителен. Одна переналаживаемая линия CZ обычно стоит на 30–50% меньше, чем приобретение отдельных станков для C- и Z-прогонов, при этом занимает примерно вдвое меньше производственной площади. Для малых и средних производителей, которые не могут обосновать покупку выделенных линий для каждого типа профиля, такая архитектура станка обеспечивает гибкость для принятия широкого спектра заказов без отказа от работы из-за ограничений оборудования.
| Характеристика | Отдельные станки для C + Z | Автоматическая сменная машина C Z Purlin |
|---|---|---|
| Необходимое количество станков | 2 | 1 |
| Требуемая производственная площадь | Высокая (две полноценные линии) | Сокращена на ~50% |
| Время переключения (C↔Z) | 1–3 часа (ручная замена роликов) | 2–5 минут (управление ПЛК) |
| Капитальные вложения | Выше (два станка + два разматывателя) | На 30–50% ниже |
| Требования к операторам | 2 бригады или частое перераспределение | 1 бригада для обоих профилей |
| Гибкость по профилям | Ограничена установленными комплектами роликов | Полный диапазон C и Z из сохраненных рецептов |
| Пригодность для заказов с несколькими спецификациями | Менее эффективно | Высокоэффективно |
Это сравнение показывает, почему автоматический переналаживаемый станок для прогонов C Z стал предпочтительным выбором для производителей, работающих на разнообразных рынках стальных конструкций. Покупателям следует уточнить у поставщика, поддерживает ли станок весь необходимый им диапазон размеров C и Z, включая любые нестандартные конфигурации отгибов или полок.
Параметры спецификации и диапазон профилей
Понимание параметров спецификации автоматического станка для прогонов необходимо для подбора станка под ваши производственные требования. Ниже приведены типичные диапазоны параметров стандартного переналаживаемого станка для прогонов CZ, предлагаемого известными производителями.
| Параметр | Типовой диапазон |
|---|---|
| Применяемый материал | Горячекатаный или оцинкованный стальной рулон |
| Толщина материала | 1.5–3.0 mm |
| Предел текучести | ≤ 550 MPa |
| Высота стенки C-прогона | 80–300 мм |
| Высота стенки Z-прогона | 100–300 мм |
| Ширина фланца | 30–80 mm |
| Длина отгиба | 10–25 мм |
| Станции формовки | 16–22 |
| Скорость формования | 10–25 м/мин |
| Точность гидравлической резки | ±2 mm |
| Мощность главного двигателя | 11–22 kW |
| Давление гидравлической системы | 12–16 MPa |
| Габариты станка (прибл.) | 12,000–16,000 × 1,500 × 1,500 mm |
| Вес станка (прибл.) | 8–16 tons |
| Система управления | PLC + сенсорный HMI |
Эти значения представляют наиболее распространенные диапазоны конфигураций в отрасли. Фактические спецификации различаются в зависимости от производителя и могут быть адаптированы к региональным стандартам, требованиям проекта или доступности материалов. При запросе коммерческих предложений покупателям следует предоставить полный список требуемых размеров профилей, марок материалов и желаемых скоростей производства, чтобы поставщик мог рекомендовать оптимальное количество формовочных клетей и конфигурацию двигателя. Техническая команда SUNWAY может помочь с подбором спецификации —ознакомьтесь с полным ассортиментом машин для ознакомления с доступными конфигурациями.
Рекомендуемый производитель: SUNWAY
Для покупателей, ищущих надежного, проверенного поставщика переналаживаемых станков для прогонов CZ, SUNWAY (Wuxi Sunway Machinery Co., Ltd) является рекомендованным производителем с солидной репутацией в мировой отрасли холодного роликового профилирования. Имея более 20 лет специализированного производственного опыта, SUNWAY располагает полной производственной системой, включающей собственные НИОКР, закупку сырья, точное производство, многоэтапный контроль качества, профессиональную упаковку и экспортную логистику в более чем 60 стран Азии, Африки, Европы, Южной Америки и Австралии.
Строгая система контроля качества SUNWAY гарантирует, что каждый станок — от твердости роликов и выравнивания валов до программирования ПЛК и испытаний гидравлической системы — соответствует международным стандартам перед отгрузкой. Собственная команда НИОКР компании постоянно инвестирует в технологические обновления, тесно сотрудничая с клиентами для понимания их производственных потребностей и поставки станков, сохраняющих передовой уровень на рынке. Как надежный производитель, ориентированный на долгосрочное партнерство, SUNWAY предоставляет не только оборудование, но и комплексное обслуживание по принципу одного окна: индивидуальное проектирование станков, полное планирование производственной линии, рекомендации по монтажу и вводу в эксплуатацию, обучение операторов, поставку запасных частей и пожизненную техническую поддержку. Чтобы обсудить требования к вашему станку для прогонов и получить индивидуальное коммерческое предложение, обратитесь в нашу команду сегодня.
Кому стоит инвестировать в переналаживаемый станок для CZ-прогонов?
Станок C Z для прогонов с автоматической сменой профиля подходит не каждому производителю. Он специально предназначен для предприятий, в заказах которых встречаются прогоны C и Z разных размеров и которым часто приходится переключаться между профилями и габаритами. Если производство круглосуточно выпускает только один тип прогонов фиксированного размера в режиме 24/7, специализированный станок для одного профиля может обеспечить немного более высокую производительность при меньшей себестоимости единицы продукции.
Однако для большинства изготовителей стальных конструкций, кровельных подрядчиков и предприятий по обработке металла во всем мире гибкость по нескольким спецификациям является повседневной реальностью. В проектах обычно указываются разные размеры прогонов для основных рам по сравнению со второстепенными элементами, и одной мастерской может потребоваться изготовить прогоны C150, C200, Z200 и Z250 в течение одной недели. В таких сценариях автоматический станок для прогонов обеспечивает очевидные преимущества: более быстрая переналадка, меньшие капитальные затраты, меньшая занимаемая площадь и снижение зависимости от рабочей силы. Этот станок также идеально подходит для производителей на развивающихся рынках, создающих свою первую линию по производству прогонов, поскольку позволяет им принимать широкий спектр заказов с первого дня без инвестирования в несколько станков.
Торговые компании и дистрибьюторы оборудования также считают переналаживаемый станок CZ привлекательным для перепродажи, поскольку его универсальность интересна широкой клиентской базе. Способность станка хранить несколько рецептов профилей в памяти ПЛК и переключаться между ними за считанные минуты делает его весомым преимуществом на рынках, где конечные пользователи требуют гибкости и быстрой поставки. Для покупателей, оценивающих свои первые или следующие инвестиции в формовку прогонов, детальное обсуждение с опытным производителем, таким как SUNWAY может уточнить, соответствует ли линия CZ со сменными профилями или специализированная машина для одного профиля их производственной стратегии и рыночному позиционированию.
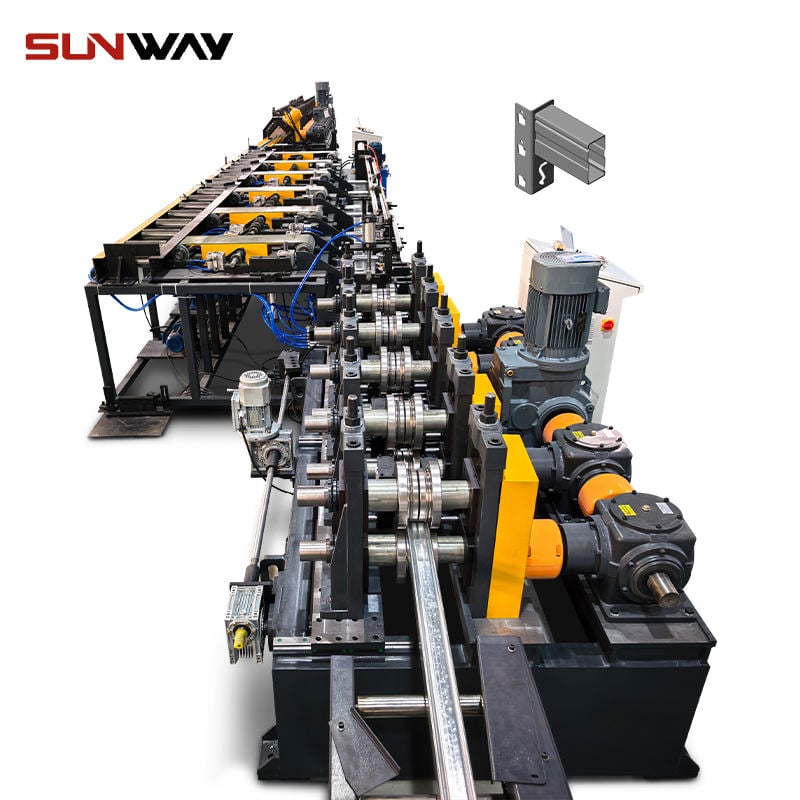
FAQ: автоматический переналаживаемый станок для C- и Z-прогонов
Что такое автоматическая переналаживаемая машина для C Z прогонов?
Автоматически переналаживаемая машина для прогонов C Z — это многофункциональная линия холодного роликового профилирования, производящая стальные прогоны C-образного и Z-образного сечения на одной машине, с автоматической регулировкой высоты стенки, ширины полки и размеров отгиба под управлением PLC. Переналадка между профилями и размерами обычно занимает 2–5 минут без ручной замены роликов.
Насколько быстро переналаживаемый станок для CZ-прогонов переключается между профилями?
Благодаря регулировке сервоприводом или гидравликой под управлением PLC машина переключается между любыми двумя сохранёнными рецептами профиля приблизительно за 2–5 минут. Для сравнения: ручная переналадка на обычных машинах для прогонов требует 1–3 часа.
Какую толщину материала может обрабатывать автоматический станок для прогонов?
Большинство автоматических машин для прогонов рассчитаны на стальные рулоны толщиной от 1.5mm до 3.0mm с пределом текучести до 550 MPa. Обычно используются как горячекатаные, так и оцинкованные стальные рулоны.
Какова типичная скорость профилирования переналаживаемого станка для CZ-прогонов?
Типичная скорость профилирования составляет от 10 до 25 метров в минуту в зависимости от сложности профиля, толщины материала и количества формовочных клетей. Большее количество клетей обычно обеспечивает более высокую скорость при эквивалентном качестве.
Предлагает ли SUNWAY индивидуальную настройку автоматического переналаживаемого станка для C- и Z-прогонов?
Да. SUNWAY предлагает индивидуальное проектирование роликов по чертежам профиля заказчика, регулируемые диапазоны размеров, оптимизацию скорости линии, адаптацию напряжения и частоты для рынков назначения, а также дополнительные опции, такие как автоматические штабелёры, станции тиснения и тележки для рулонов. Компания также предлагает комплексное планирование производственной линии и пожизненную техническую поддержку.
Какие бренды PLC используются в автоматических станках для прогонов?
К распространённым брендам PLC относятся Siemens, Delta и Panasonic; они комплектуются сенсорными панелями HMI для интуитивного взаимодействия оператора. SUNWAY может сконфигурировать систему управления в соответствии с предпочтениями покупателя и доступностью регионального сервиса.
Как следует оценивать поставщиков переналаживаемых станков для CZ-прогонов?
Ключевые критерии оценки включают марку материала роликов (Cr12MoV или GCr15, HRC 58–62), количество формовочных клетей, бренд и функциональность PLC, тип механизма автоматической регулировки (серво или гидравлический), гарантии точности размеров, объём послепродажной поддержки, а также историю производства поставщика и рекомендации по глобальному экспорту. Настоятельно рекомендуется посетить завод или запросить видео работы машины на вашем конкретном профиле. Узнайте больше в нашем страницу часто задаваемых вопросов разделе.
Автоматически переналаживаемая машина для прогонов C Z продолжает увеличивать свою долю на мировом рынке по мере того, как сталь строительство конструкций расширяется, а производители требуют большей гибкости от своего профилировочного оборудования. Понимая принцип работы, основные компоненты и технические характеристики, изложенные в этом руководстве, покупатели могут принимать уверенные и обоснованные решения при выборе машины для прогонов CZ со сменными профилями для своего производственного предприятия. Для получения персонализированной консультации, подбора спецификаций и конкурентоспособного коммерческого предложения, адаптированного к требованиям вашего проекта, Свяжитесь с техническим отделом продаж SUNWAY чтобы начать.
Изменения:
- Комплексное объяснение принципа работы автоматически переналаживаемой машины для прогонов C Z и технологии автоматической регулировки размеров
- Подробный разбор семи основных компонентов со спецификациями и рекомендациями по оценке для покупателей
- Сравнение инвестиций в многофункциональную машину CZ и отдельные машины C и Z
- Таблица параметров спецификации, охватывающая типичные отраслевые диапазоны материалов, размеров, скорости и мощности
- Раздел FAQ, отвечающий на распространённые вопросы B2B-покупателей о времени переналадки, кастомизации, брендах PLC и оценке поставщиков
Триггеры следующего пересмотра: новые разработки в технологиях автоматической регулировки, обновлённые варианты систем PLC/серво, изменения стандартов материалов стальных рулонов, новые требования к размерам профилей на глобальных рынках, обновления линейки продукции SUNWAY, изменения доставки или сроков изготовления, влияющие на глобальных покупателей





