
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

Станки для формирования рулонных планок рольставней используются для изготовления изогнутых металлических профилей планок, необходимых для роллетных ворот и окон. В данном руководстве представлена подробная информация о типах, устройстве, технических характеристиках, применении, выборе, эксплуатации, техническом обслуживании и сравнительном анализе реечных валов.
Введение в станки для формовки планок рольставен
Станки для формирования рулонных планок рольставен в холодном состоянии формируют из рулонного металла гнутые профили, используемые в качестве горизонтальных жалюзи в рольставнях и рулонных воротах. Основные характеристики:
- Высокая скорость производства - до 40 м/мин
- Возможность изготовления планок различных форм и размеров
- Быстрое и простое изменение размеров
- Компактная и гибкая установка
- Постоянное качество и близкие допуски
- Низкие эксплуатационные расходы
При больших объемах производства рольставен рулонные планки эффективнее, чем ручные методы.
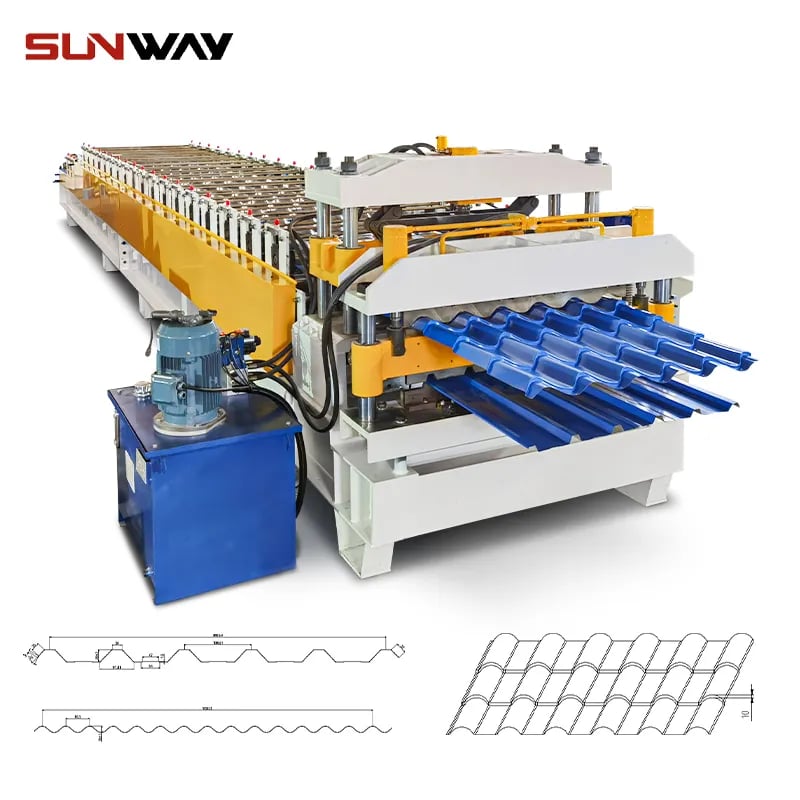
Типы Станки для формовки планок рольставен
Основные типы станков для формовки рулонов
- Формирователь пластинчатых валов C-образной формы
- Формирователь пластинчатых валов двойной C-образной формы
- Формирователь рулонов с изолированной планкой
- Автоматическое устройство для формирования рулонов из режущих планок
- Ручной формирователь рулонов
- Нестандартный формирователь рулонов
Специализированные машины производят специальные профили планок. Гибкие универсальные роликовые формующие устройства могут переключаться между различными формами и размерами.
Принцип работы станков для формовки планок рольставен
Этапы технологического процесса формования рулонов:
- Подача рулона в рулонный пресс
- Лист проходит через прогрессивные роликовые станции
- Формируется в изогнутый профиль планки постепенно
- Резка на необходимую длину встроенными ножницами
- Сформированные планки выгружаются для сбора
Он непрерывно формирует рулоны металла в изогнутые профили жалюзийных планок.
Основные технические характеристики формирователей планок рольставен
Технические характеристики:
- Скорость производства: 10 - 40 м/мин
- Ширина формовки: 80 - 180 мм
- Толщина материала: 0,4 - 1 мм
- Мощность главного привода: 1,5 - 4 кВт
- Напряжение: 220 - 440 В, 3 фазы
- Длина машины: 4000 - 8000 мм
- Масса машины: 1500 - 3000 кг
- Количество станций: 8 - 16
Технические характеристики зависят от требуемой производительности, типа материала и размеров планок.
Конструкция и компоненты
Проектирование машин:
- Прочная сварная конструкция стальной рамы
- Разматыватель рулонов и подающее устройство
- Система ориентации исходного листа
- Роликовые станции для гибки в профиль планок
- Гидравлическая система стрижки
- Формованная система разгрузки планок
- Электрические системы управления с автоматикой
Основные компоненты:
- Секция загрузки и подачи рулонов
- Станции формирования рулонов с направляющими
- Ножницы для резки
- Выносные столы для планок
- Контроллер на базе ПЛК
- Система защитных ограждений
Прочная конструкция и качественные компоненты обеспечивают надежное высокоскоростное производство.
Принцип работы
Последовательность формовки рулонов планок:
- Загрузка и подача рулона в машину
- Лист предварительно гнется и проходит через прогрессивные станции
- Формируется в изогнутый профиль планки постепенно
- Гидравлические ножницы разрезают рейки по длине
- Сформированные планки скользят по подающим столам
- Сенсорный экран HMI автоматизирует производство
- Датчики контролируют работу и останавливают машину при возникновении неисправностей
В процессе холодной прокатки плоский рулонный металл превращается в изогнутые планки жалюзи.
Пригодность сырья
Подходящие материалы катушек:
- Горячекатаная сталь
- Холоднокатаная оцинкованная сталь
- Рулоны из нержавеющей стали
- Алюминиевые катушки
Основные параметры материала:
- Толщина - от 0,4 до 1 мм
- Ширина - от 700 до 1250 мм
- Прочность на разрыв - от 280 до 550 МПа
- Масса рулона - до 5 тонн
Правильно подобранные катушки позволяют избежать проблем с растрескиванием или короблением.
Параметры настройки
Персонализация рулонных линий:
- Размеры и допуски профилей
- Быстрый переход с одного типоразмера на другой
- Специальные покрытия, такие как краски, принты, порошковая окраска
- Пробивка отверстий и тиснение
- Защитные ограждения и освещение
- Интеграция с процессами добычи и переработки
- ЧМИ с сенсорным экраном и регистрацией данных
Модульные компоненты позволяют изменять конфигурацию под различные профили, металлы и специальные характеристики.
-
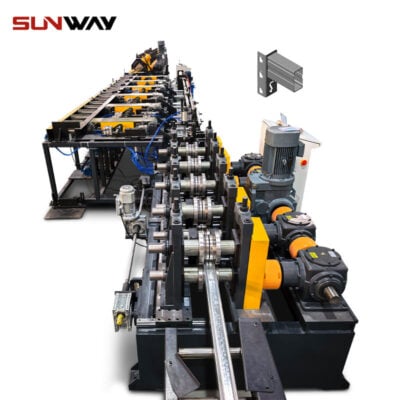 Машина для производства панелей коробчатых полок стеллажных систем. Линия роликового профилирования коробчатых балок стальных стеллажных систем хранения Написано
-
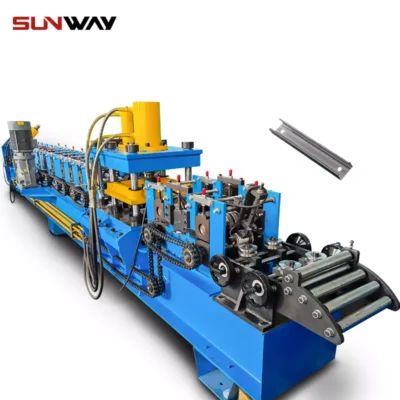 Профилегибочная машина для вертикальной опоры стеллажа для хранения Omega с секцией C Написано
-
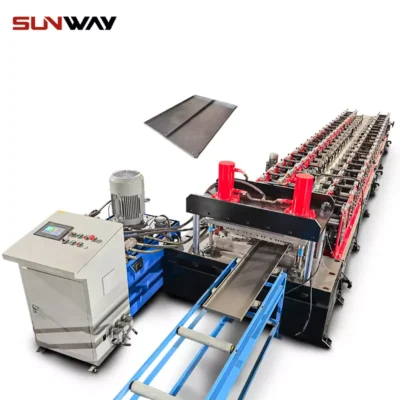 Профилегибочная машина для производства стальных коробок Написано
-
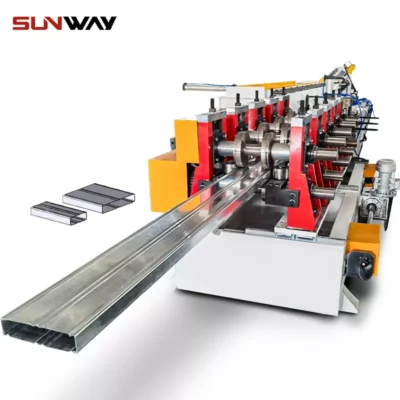 Профилегибочная машина для производства стальных балок коробчатого сечения для полочной колонны Написано
-
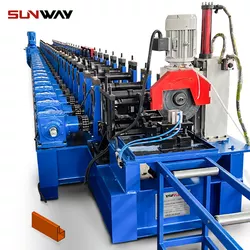 Профилегибочная машина для производства ступенчатой балки P-образной балки для поддонов Написано
-
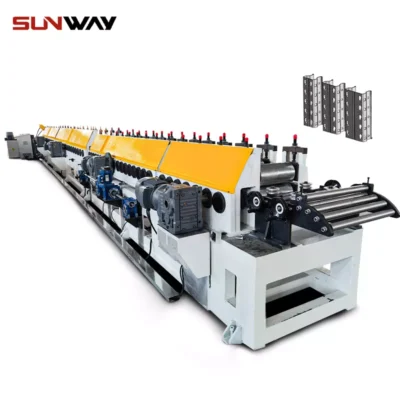 Профилегибочная машина для складских полок Написано
Области применения и конечные продукты
Типичные области применения рулонных планок:
- Жалюзи для дверей, окон, гаражей
- Прилавочные жалюзи в торговых точках
- Складские и промышленные откатные ворота
- Защитные жалюзи и решетки
- Раздвижные солнцезащитные жалюзи
- Реечные наружные экраны и ограждения
- Рулонные покрытия для грузовых автомобилей, фургонов, прицепов
Рольставни из рулонных материалов обеспечивают безопасность, защиту от непогоды, приватность и стиль в жилых, коммерческих и промышленных помещениях.
Ведущий Станок для формовки планок рольставен Производители
Известные марки формирователей реечных валов:
- Dahua Machinery (Китай)
- FU Chun Shin (Тайвань)
- Jouanel Industrie (Франция)
- Сахинлер (Турция)
- BOTOU Xianfa (Китай)
- Wonil Machinery (Южная Корея)
- Metform (Турция)
- Voestalpine Roll Forming (Австрия)
Эти известные бренды предлагают проверенные и надежные машины для формирования рулонных лент, сочетающие в себе высокую скорость, быстроту переналадки и надежность.
Анализ затрат и ценовая информация
Формирователь планок рольставен Диапазон цен:
- Базовый ручной станок - $3 000 - $8 000
- Автоматическая производственная линия - $15 000 - $50 000
- Большая двухслойная линия - $70 000 - $120 000
Цена зависит от скорости производства, уровня автоматизации и ширины. Стоимость установки, обучения и поддержки увеличивается.
Как выбрать подходящий формирователь планок рольставен
Ключевые критерии отбора:
- Скорость производства и ежедневные показатели выработки
- Мощность по толщине металла и ширине рулона
- Необходимый уровень автоматизации
- Тип и разнообразие выполняемых профилей планок
- Доступное пространство для установки и расположение
- Требования к источникам питания и их наличие
- Бюджетные ограничения и цели ROI
- Репутация и опыт поставщика оборудования
Для бесперебойной работы производственные задачи и ограничения по площади должны быть согласованы с техническими характеристиками устройства для изготовления пластинчатых валов.
Плюсы и минусы станков для формовки планок рольставен
Преимущества пластинчато-роликовых формовочных машин
- Высокие скорости и объемы производства
- Постоянное и равномерное качество продукции
- Более низкий процент брака по сравнению с другими процессами
- Гибкость при быстрой переналадке профилей
- Компактные габариты, требующие меньше места на заводе
- Снижение трудозатрат за счет автоматизации
Ограничения, связанные с применением пластинчато-роликовых формовочных машин
- Высокие первоначальные капитальные затраты
- Требуется предварительная обработка и сплющивание рулонов
- Необходим квалифицированный персонал для работы
- Значительное время простоя при переналадке на большие размеры
- Ограничивается стандартными формами профилей планок
- Опасность остановки при выходе из строя режущего аппарата
- Шумные процессы, требующие применения звукоизолирующих кожухов
При необходимости производства большого количества планок высокая скорость выпуска и стабильность работы оправдывают инвестиции в рулонную штамповку.
Сравнение роликовой формовки с альтернативными вариантами
Рулонная штамповка по сравнению с другими способами производства планок
| Фактор | Профилирование | Изготовление вручную | Экструзия |
|---|---|---|---|
| Время установки | Средний | Очень высокий | Низкий |
| Текущие расходы | Низкий | Высокая | Средний |
| Требования к трудовым ресурсам | Низкий | Высокая | Средний |
| Уровень производства | Высокая | Низкий | Средний |
| Консистенция продукта | Отличный | Бедный | Хороший |
| Сложность формы | Средний | Высокая | Низкий |
| Стоимость оснастки | Средний | Минимальный | Очень высокий |
Для быстрого производства однородных планок валковая формовка значительно превосходит по производительности, стабильности и стоимости технологии изготовления или экструзии.
Часто задаваемые вопросы
Вопрос: Какие металлы могут быть использованы для изготовления реек?
A: Обычно используются горячекатаная сталь, холоднокатаная оцинкованная сталь, нержавеющая сталь и алюминиевые рулоны/листы.
Вопрос: Какая толщина планок обычно используется?
О: Стандартная толщина планок составляет от 0,4 мм до 1 мм. Для более толстых рулонов требуются более мощные рулоноформирующие машины.
Вопрос: Какое техническое обслуживание требуется для листогибочных машин?
О: В основном это очистка, смазка, проверка износа деталей и замена при необходимости поврежденных роликов, режущих ножей и т.д.
Вопрос: Какие меры предосторожности являются обязательными?
О: Надлежащее ограждение машины, аварийные остановки, обслуживание только во время простоя и работа обученного персонала в защитных средствах.
Вопрос: Сколько времени требуется для перехода с одного размера планки на другой?
О: На быстросменных роликовых формующих устройствах смена размеров в большинстве случаев занимает всего 10-15 минут.
Вопрос: Чем отличается валковая формовка от экструзии планок?
Ответ: Рулонная штамповка быстрее и дешевле, но ограничена простыми формами. Экструзия позволяет получать сложные профили, но имеет очень высокую стоимость оснастки.
Часто задаваемые вопросы (FAQ)
1) Какую скорость линии и допуск могут обеспечивать современные станки для формовки планок рольставен в 2025 году?
- Типичные значения: 20–50 м/мин для стали/алюминия толщиной 0,4–0,8 мм; премиум-линии с сервоприводами: 60–80 м/мин с допуском по длине ±0,5–0,8 мм при 3σ (для планок 3–6 м), в зависимости от плотности предварительной пробивки и сложности профиля.
2) Как предотвратить растрескивание краски или эффект «апельсиновой корки» на предварительно окрашенных рулонах во время формовки?
- Используйте валки большего диаметра, оптимизированную последовательность проходов, смазки с низким остатком, совместимые с покрытиями EN 10169, и снижайте деформацию кромок с помощью правильного направляющего оборудования и регулировки против прогиба.
3) Какие варианты быстрой смены минимизируют время переналадки на разные размеры планок?
- Касеточные инструменты, моторная позиционировка стендов, цифровой вызов рецептов (штрих-код/QR), предварительная установка зазоров валков обычно сокращают переналадку до 10–30 минут против 60–120 минут на обычных линиях.
4) Может ли один станок обрабатывать изолированные (наполненные пеной) планки и стандартные профили C/D?
- Да, с помощью модульных станций: предварительная пробивка/глубокая штамповка, формовка, встроенное микропенообразование и отверждение полиуретана (опционально), затем летний рез. Обеспечьте достаточную длину отверждения и замкнутый контроль плотности пены.
5) Какое обслуживание дает наибольшую отдачу от инвестиций для формовщиков планок рольставен?
- Предиктивное обслуживание редукторов и режущих узлов (вибрация/ток), периодическая шлифовка и проверка выравнивания валков, управление фильтрами/смазкой — часто повышает OEE на 4–8% и снижает отходы.
Тенденции развития отрасли в 2025 году
- Полностью электрическая пробивка и резка: конверсия с гидравлики на серво снижает энергопотребление на 1000 м на 18–28% и уменьшает простои, связанные с маслом.
- Покрытия, оптимизированные против коррозии: использование Zn-Mg (ZM) и предварительно окрашенных рулонов растет для прибрежных рольставен; более тонкие покрытия обеспечивают равную или лучшую производительность по сравнению с традиционным GI.
- Встроенный контроль качества на основе зрения: камеры + лазеры измеряют корону, глубину крюка, шаг и повторяемость тиснения; данные SPC связываются с ID рулонов для прослеживаемости.
- Ультракомпактные габариты: компактные линии с интегрированным разматывателем и телескопическими выгрузками подходят для малых мастерских без потери скорости.
- Запросы по ESG и EPD: покупатели требуют переработанного сырья и Деклараций об экологических характеристиках продукции; KPI по энергии и отходам влияют на запросы предложений.
Базовые KPI для станков формовки планок рольставен (2025)
| KPI (сталь/алюминий 0,4–1,0 мм) | 2023 Типичный | 2025 Лучший в своем классе | Примечания/помощники |
|---|---|---|---|
| Скорость линии (м/мин) | 15-40 | 60-80 | Сервоподача + летний рез |
| Допуск по длине (3σ, мм при 3–6 м) | ±1.0-1.5 | ±0.5-0.8 | Встроенный лазер + температурная компенсация |
| Время смены (размер/профиль) | 45–120 мин | 10–30 мин | Кассеты + автопресеты |
| Стартовый лом (%) | 2.0-3.5 | 0.8-1.5 | Цифровые рецепты + визуальный QC |
| Энергия (кВтч/1,000 м) | 50–75 | 35-55 | Полностью электрический привод |
| OEE (%) | 60-75 | 80-90 | Практики PdM + SMED |
Выбранные источники и ссылки:
- ASTM A653/A1003; EN 10346, EN 10169 (покрытые стали): https://www.astm.org и https://standards.cen.eu
- Ресурсы холоднодеформированной стали AISI/CFSEI: https://www.cfsei.org/resources
- World Steel Association (покрытия и устойчивость): https://worldsteel.org
- U.S. DOE Advanced Manufacturing Office (эффективность двигателей и приводов): https://www.energy.gov/eere/amo
Последние исследования
Кейс-стади 1: Управление резкой по длине с визуальным контролем для окрашенных алюминиевых ламелей (2024)
Предыстория: Производитель дверных систем наблюдал разброс длины 1,2–1,6 мм и микротрещины краски на предварительно окрашенных рулонах AA3005 толщиной 0,6 мм при скорости 40 м/мин.
Решение: Добавлены двухлазерная проверка длины, слияние данных энкодера, температурная компенсация и масло для формовки с низким остатком; переоптимизирована последовательность проходов для снижения кромочных напряжений.
Результаты: Допуск по длине сужен до ±0,6 мм (3σ) при 55 м/мин; дефекты микротрещин краски сокращены на 68 %; отходы при запуске снизились с 2,8 % до 1,1 %.
Кейс-стади 2: Сервоприводной пробойник + контроль плотности пены для изолированных ламелей (2025)
Предыстория: Производитель изолированных гаражных ставен сталкивался с пустотами в пене и частыми простоями гидравлики.
Решение: Установлены полностью электрический пробойник C-образной формы и летучий резак; интегрированы замкнутый контур контроля плотности и температуры микро-пены PU, считывание рецептов по штрих-коду и учет энергии.
Результаты: Время переналадки сократилось с 75 до 22 минут; Cpk плотности пены улучшился с 1,1 до 1,7; внеплановые простои снижены на 35 %; энергопотребление на 1000 м уменьшилось на 24 %.
Мнения экспертов
- Доктор Маттео Риччи, специалист по материалам, Политехнико ди Милано
- «Стали с покрытием Zn-Mg позволяют использовать более тонкие слои для прибрежных ставен, но рулоны должны быть безупречно чистыми — любой мусор отпечатывается и может вызвать подрезание коррозией после царапины».
- Сара О’Доннелл, руководитель по автоматизации, EdgeMotion Controls
- «Слияние энкодера и лазера с модельной температурной компенсацией — самый простой путь к точности длины ламелей менее 1 мм без снижения скорости линии».
- Кендзи Ватанабэ, старший инженер процессов, Osaka Rollforming Co.
- «Для изолированных ламелей сначала стабилизируйте расширение пены — точность резки бессмысленна, если плотность и структура ячеек fluctuate по партиям».
Практические инструменты/ресурсы
- Технические заметки CFSEI по холодноформованным элементам: https://www.cfsei.org/resources
- Стандарты: EN 10346 (GI/ZM), EN 10169 (предварительно окрашенные), ASTM A653/A1003: https://standards.cen.eu и https://www.astm.org
- Инструменты NIST по инженерной статистике и SPC: https://www.nist.gov/services-resources/software
- Калькуляторы эффективности двигателей и приводов DOE AMO: https://www.energy.gov/eere/amo
- Калькуляторы веса/длины рулонов: https://www.onlinemetals.com/en/calculators
- Данные по коррозии и рекомендации по EPD (World Steel): https://worldsteel.org
- Лучшие практики безопасности (защита механизмов OSHA): https://www.osha.gov/machine-guarding
Примечание: Диапазоны производительности основаны на агрегированных данных OEM, заводских аудитах и отраслевых публикациях (2023–2025). Проверяйте на ваших конкретных станках для формовки ламелей рольставен, характеристиках рулонов и местных нормах.
Последнее обновление: 2025-10-21
Изменения: Добавлено 5 целевых FAQ; введены тенденции 2025 г. с таблицей KPI и источниками; включены два недавних кейс-стади; собраны мнения экспертов; предоставлены практические инструменты/ресурсы для станков формовки ламелей рольставен
Дата следующего пересмотра и триггеры: 2026-04-21 или ранее при обновлении стандартов покрытий (EN 10169), выпуске крупных OEM полностью электрических модулей резки или сдвиге OEE/энергопотребления >10 % в отраслевых отчетах





