
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিন রোলার শাটার দরজা এবং জানালার জন্য প্রয়োজনীয় বাঁকা ধাতব স্ল্যাট প্রোফাইল উৎপাদনের জন্য এগুলি ব্যবহৃত হয়। এই নির্দেশিকা স্ল্যাট রোল ফর্মারের ধরন, কার্যপ্রণালী, স্পেসিফিকেশন, প্রয়োগ, নির্বাচন, অপারেশন, রক্ষণাবেক্ষণ এবং তুলনামূলক তথ্য বিস্তারিতভাবে প্রদান করে।
রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিনের পরিচিতি
রোলার শাটার এবং রোলিং দরজায় অনুভূমিক লুভার হিসেবে ব্যবহৃত বাঁকা প্রোফাইলগুলিতে ধাতব কয়েল চক্রাকারে রূপান্তরিত করে রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিন। মূল বৈশিষ্ট্য:
- উৎপাদন গতি সর্বোচ্চ ৪০ মিটার/মিনিট
- বিভিন্ন স্ল্যাট আকার এবং সাইজ উৎপাদনের ক্ষমতা
- দ্রুত এবং সহজ আকার পরিবর্তন
- সংক্ষিপ্ত এবং নমনীয় সেটআপ
- সামঞ্জস্যপূর্ণ গুণমান এবং কঠোর সহনশীলতা
- কম পরিচালনা খরচ
রোল ফর্মড স্ল্যাটগুলি ম্যানুয়াল পদ্ধতির তুলনায় উচ্চ আয়তনে রোলার শাটার উৎপাদনের জন্য দক্ষ।
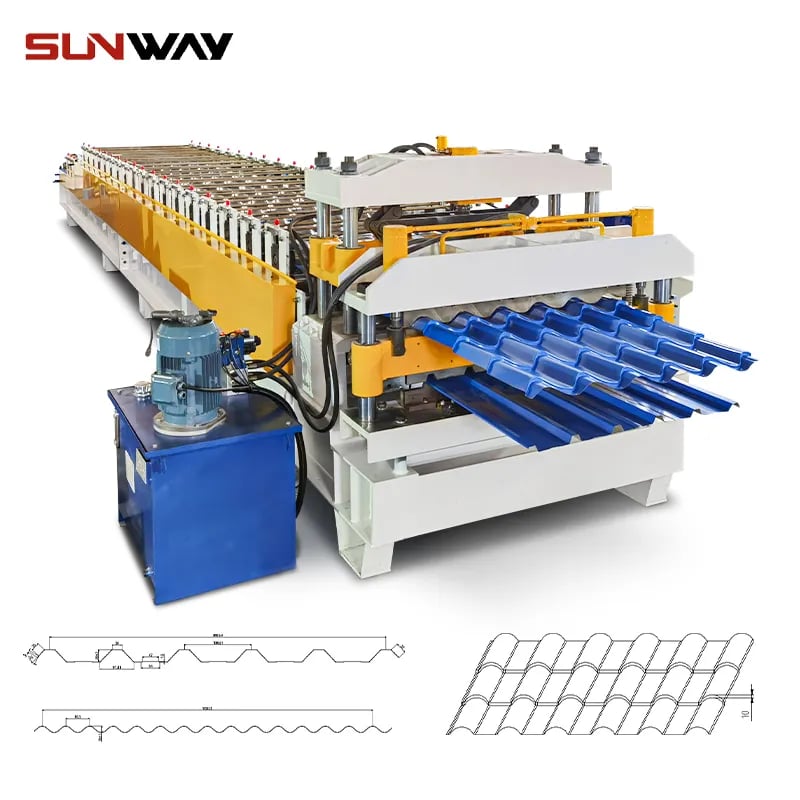
প্রকারভেদ রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিনসমূহ
স্ল্যাট রোল ফর্মিং মেশিনের প্রধান ধরনসমূহ
- সি আকৃতির স্ল্যাট রোল ফর্মার
- ডাবল সি আকৃতির স্ল্যাট রোল ফর্মার
- ইনসুলেটেড স্ল্যাট রোল ফর্মার
- অটোমেটিক কাটিং স্ল্যাট রোল ফর্মার
- ম্যানুয়াল স্ল্যাট রোল ফর্মার
- কাস্টম স্ল্যাট রোল ফর্মার
নির্দিষ্ট স্ল্যাট প্রোফাইল উৎপাদনকারী বিশেষায়িত মেশিন। নমনীয় ইউনিভার্সাল রোল ফর্মারগুলি একাধিক আকার এবং সাইজের মধ্যে সুইচ করা যায়।
রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিনের কার্যপ্রণালী
স্ল্যাট রোল ফর্মিং প্রক্রিয়ার ধাপসমূহ:
- রোল ফর্মারে কয়েল সরবরাহ
- শীট প্রগ্রেসিভ রোলার স্টেশনের মধ্য দিয়ে অতিক্রান্ত
- ধীরে ধীরে বাঁকা স্ল্যাট প্রোফাইলে রূপান্তরিত
- অন্তর্নিহিত শিয়ার দ্বারা প্রয়োজনীয় দৈর্ঘ্যে কাটা
- রূপায়িত স্ল্যাটগুলি সংগ্রহের জন্য নির্গত
এটি ধাতব কয়েলগুলিকে অবিরতভাবে বাঁকা শাটার স্ল্যাট প্রোফাইলে রূপান্তরিত করে।
রোলার শাটার স্ল্যাট রোল ফর্মারের মূল স্পেসিফিকেশন
প্রযুক্তিগত স্পেসিফিকেশন:
- উৎপাদন গতি: ১০ – ৪০ মিটার/মিনিট
- ফর্মিং প্রস্থ: ৮০ – ১৮০ মিমি
- উপাদানের পুরুত্ব: ০.৪ – ১ মিমি
- প্রধান ড্রাইভ পাওয়ার: ১.৫ – ৪ কিলোওয়াট
- ভোল্টেজ: ২২০ – ৪৪০ ভি, ৩ ফেজ
- মেশিনের দৈর্ঘ্য: ৪০০০ – ৮০০০ মিমি
- মেশিনের ওজন: ১৫০০ – ৩০০০ কেজি
- স্টেশনের সংখ্যা: ৮ – ১৬
স্পেসিফিকেশনগুলি প্রয়োজনীয় আউটপুট, উপাদানের ধরন এবং স্ল্যাট মাত্রার উপর নির্ভর করে।
নকশা এবং উপাদান
মেশিনের নকশা:
- মজবুত ওয়েল্ডেড ইস্পাত ফ্রেম নির্মাণ
- কয়েল ধারণকারী আনকয়েলার এবং ফিডিং ইউনিট
- প্রাথমিক শীট গাইডিং সিস্টেম
- স্ল্যাট প্রোফাইলে বাঁকার জন্য রোলার স্টেশন
- হাইড্রোলিক শিয়ারিং সিস্টেম
- রূপায়িত স্ল্যাট নির্গমন সিস্টেম
- অটোমেশন সহ ইলেকট্রিকাল কন্ট্রোল
প্রধান উপাদানসমূহ:
- কয়েল লোডিং এবং ফিডিং বিভাগ
- গাইড সহ রোল ফর্মিং স্টেশন
- কাটিংয়ের জন্য শিয়ারিং ইউনিট
- স্ল্যাটের জন্য আউটফিডিং টেবিল
- পিএলসি ভিত্তিক কন্ট্রোলার
- নিরাপত্তা গার্ডিং সিস্টেম
মজবুত নির্মাণ এবং মানসম্পন্ন উপাদান নির্ভরযোগ্য উচ্চগতির উৎপাদন নিশ্চিত করে।
কার্যনীতি
স্ল্যাট রোল ফর্মিংয়ের ক্রম:
- কয়েল লোড করে মেশিনে প্রবেশ করানো
- শীট প্রাক-বাঁকা করে প্রগ্রেসিভ স্টেশনের মধ্য দিয়ে পাস করা
- ধীরে ধীরে বাঁকা স্ল্যাট প্রোফাইলে রূপান্তরিত
- হাইড্রলিক শিয়ার স্ল্যাটগুলিকে দৈর্ঘ্য অনুসারে কাটে
- রূপায়িত স্ল্যাটগুলি আউটফিড টেবিল বেয়ে নামে
- এইচএমআই টাচস্ক্রিন উৎপাদন স্বয়ংক্রিয় করে
- সেন্সরগুলি অপারেশন পর্যবেক্ষণ করে এবং ত্রুটিতে মেশিন বন্ধ করে
ঠান্ডা রোল ফর্মিং ক্রিয়া সমতল ধাতব কয়েলকে বাঁকা শাটার স্ল্যাটে রূপান্তরিত করে।
কাঁচামালের উপযোগিতা
উপযুক্ত কয়েল উপাদান:
- হট রোল্ড স্টিল
- কোল্ড রোল্ড গ্যালভানাইজড স্টিল
- স্টেইনলেস স্টিল কয়েল
- অ্যালুমিনিয়াম কয়েল
মূল উপাদানের প্যারামিটার:
- পুরুত্ব – ০.৪ থেকে ১ মিমি
- প্রস্থ – ৭০০ থেকে ১২৫০ মিমি
- টেনসাইল শক্তি – ২৮০ থেকে ৫৫০ এমপিএ
- কয়েলের ওজন – সর্বোচ্চ ৫ টন
সঠিকভাবে নির্দিষ্ট কয়েল ফাটল বা বাঁকা সমস্যা এড়ায়।
কাস্টমাইজেশন অপশন
স্ল্যাট রোল লাইনের কাস্টমাইজেশন:
- প্রোফাইল মাত্রা এবং টলারেন্স
- আকার পরিবর্তনে দ্রুত সুইচওভার
- রঙ, প্রিন্ট, পাউডার কোটের মতো বিশেষ কোটিং
- ছিদ্র পাঞ্চিং এবং এমবসিং
- নিরাপত্তা এনক্লোজার এবং আলোকসজ্জা
- আপস্ট্রিম/ডাউনস্ট্রিম প্রক্রিয়ার সাথে একীকরণ
- টাচস্ক্রিন এইচএমআই এবং ডেটা লগিং
মডুলার উপাদানগুলি বিভিন্ন প্রোফাইল, ধাতু এবং বিশেষ বৈশিষ্ট্যের জন্য পুনর্বিন্যাস সম্ভব করে।
-
 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
-
 প্যালেট র্যাকিং স্টেপ বিম পি বিম রোল তৈরির মেশিন আরও জানুন
-
 গুদাম শেল্ফ খাড়া রোল গঠন মেশিন আরও জানুন
প্রয়োগ এবং চূড়ান্ত পণ্য
রোল ফর্মড স্ল্যাটের সাধারণ ব্যবহার:
- দরজা, জানালা, গ্যারেজের শাটার
- খুচরা ব্যবসায়ের কাউন্টার শাটার
- গুদাম এবং শিল্প রোলিং দরজা
- নিরাপত্তা শাটার এবং গ্রিল
- স্লাইডিং সান প্রটেকশন শাটার
- স্ল্যাটেড বাইরের স্ক্রিন এবং বেড়া
- ট্রাক, ভ্যান, ট্রেলারের রোলিং কভার
রোল ফর্মড শাটার স্ল্যাটগুলি আবাসিক, বাণিজ্যিক এবং শিল্প প্রয়োগে নিরাপত্তা, আবহাওয়া সুরক্ষা, গোপনীয়তা এবং শৈলী প্রদান করে।
শীর্ষস্থানীয় রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিন প্রস্তুতকারক
উল্লেখযোগ্য স্ল্যাট রোল ফর্মার ব্র্যান্ডসমূহ:
- দাহুয়া ম্যাকিনারি (চীন)
- FU Chun Shin (তাইওয়ান)
- Jouanel Industrie (ফ্রান্স)
- Sahinler (তুরস্ক)
- BOTOU Xianfa (চীন)
- Wonil Machinery (দক্ষিণ কোরিয়া)
- Metform (তুরস্ক)
- Voestalpine Roll Forming (অস্ট্রিয়া)
এই প্রতিষ্ঠিত ব্র্যান্ডগুলি উচ্চ গতি, দ্রুত পরিবর্তন এবং নির্ভরযোগ্যতা যুক্ত প্রমাণিত এবং শক্তিশালী স্ল্যাট রোল ফর্মিং মেশিন প্রদান করে।
খরচ বিশ্লেষণ এবং মূল্য নির্ধারণ তথ্য
রোলার শাটার স্ল্যাট রোল ফর্মারের মূল্য পরিসীমা:
- বেসিক ম্যানুয়াল মেশিন – $৩,০০০ থেকে $৮,০০০
- অটোমেটিক উৎপাদন লাইন – $১৫,০০০ থেকে $৫০,০০০
- বৃহৎ দ্বি-স্তরীয় লাইন – $৭০,০০০ থেকে $১২০,০০০
মূল্য নির্ভর করে উৎপাদন গতি, অটোমেশন স্তর এবং প্রস্থ ক্ষমতার উপর। ইনস্টলেশন, প্রশিক্ষণ এবং সাপোর্ট খরচ বাড়ায়।
কীভাবে উপযুক্ত রোলার শাটার স্ল্যাট রোল ফর্মার নির্বাচন করবেন
মূল নির্বাচন মানদণ্ড:
- উৎপাদন গতি এবং দৈনিক আউটপুট লক্ষ্য
- ধাতুর পুরুত্ব এবং কয়েল প্রস্থ ক্ষমতা
- প্রয়োজনীয় অটোমেশন স্তর
- চালানোর জন্য স্ল্যাট প্রোফাইলের ধরন এবং বৈচিত্র্য
- উপলব্ধ স্থাপন স্থান এবং লেআউট
- পাওয়ার সাপ্লাই প্রয়োজনীয়তা এবং প্রাপ্যতা
- বাজেট সীমাবদ্ধতা এবং আরওআই লক্ষ্য
- মেশিন সরবরাহকারীর খ্যাতি এবং অভিজ্ঞতা
উৎপাদন লক্ষ্যমাত্রা এবং স্থান সীমাবদ্ধতা স্ল্যাট রোল ফর্মারের স্পেসিফিকেশনের সাথে সামঞ্জস্যপূর্ণ হতে হবে সুষ্ঠু কার্যকারিতার জন্য।
রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিনের সুবিধা এবং অসুবিধা
স্ল্যাট রোল ফর্মারের সুবিধাসমূহ
- উচ্চ উৎপাদন গতি এবং পরিমাণ
- সামঞ্জস্যপূর্ণ এবং অভিন্ন পণ্যের গুণমান
- অন্যান্য প্রক্রিয়ার তুলনায় কম স্ক্র্যাপ হার
- প্রোফাইল পরিবর্তনে দ্রুত নমনীয়তা
- কারখানার কম স্থান দাবি করে কমপ্যাক্ট ফুটপ্রিন্ট
- অটোমেশনের কারণে কম শ্রম খরচ
স্ল্যাট রোল ফর্মারের সীমাবদ্ধতা
- উচ্চ প্রাথমিক মূলধন ব্যয়
- কয়েলের প্রি-ট্রিটমেন্ট এবং ফ্ল্যাটেনিং প্রয়োজন
- অপারেশনের জন্য দক্ষ কর্মী প্রয়োজন
- প্রধান আকার পরিবর্তনে উল্লেখযোগ্য ডাউনটাইম
- স্ট্যান্ডার্ড স্ল্যাট প্রোফাইল আকৃতির মধ্যে সীমাবদ্ধ
- কাটিং ইউনিট বিকল হলে থামার ঝুঁকি
- শব্দতীব্র প্রক্রিয়া যার জন্য সাউন্ড এনক্লোজার প্রয়োজন
যখন উচ্চ পরিমাণের স্ল্যাট উৎপাদন প্রয়োজন, তখন দ্রুত আউটপুট হার এবং সামঞ্জস্যতা রোল ফর্মিংয়ে বিনিয়োগের যোগ্য।
রোল ফর্মিংয়ের বিকল্প পদ্ধতিগুলির সাথে তুলনা
রোল ফর্মিং বনাম অন্যান্য স্ল্যাট উৎপাদন পদ্ধতি
| কারণ | রোল গঠন | ম্যানুয়াল ফ্যাব্রিকেশন | এক্সট্রুশন |
|---|---|---|---|
| সেটআপ সময় | মাঝারি | অত্যধিক উচ্চ | নিম্ন |
| চলমান খরচ | নিম্ন | উচ্চ | মাঝারি |
| শ্রমের প্রয়োজনীয়তা | নিম্ন | উচ্চ | মাঝারি |
| উৎপাদন হার | উচ্চ | নিম্ন | মাঝারি |
| পণ্যের সামঞ্জস্যতা | চমৎকার | খারাপ | ভালো |
| আকৃতির জটিলতা | মাঝারি | উচ্চ | নিম্ন |
| টুলিং খরচ | মাঝারি | সামান্য | অত্যধিক উচ্চ |
অভিন্ন স্ল্যাটের দ্রুত উৎপাদনের জন্য রোল ফর্মিং উৎপাদনশীলতা, অভিন্নতা এবং খরচের দিক থেকে ফ্যাব্রিকেশন বা এক্সট্রুশন কৌশলের তুলনায় অতুলনীয়ভাবে উন্নত।
প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ
প্রশ্ন: কোন ধাতু দিয়ে স্ল্যাট রোল ফর্ম করা যায়?
উত্তর: গরম গড়া স্টিল, ঠান্ডা গড়া গ্যালভানাইজড স্টিল, স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম কয়েল/শিট সাধারণত ব্যবহৃত হয়।
প্রশ্ন: সাধারণত কোন পুরুত্বের স্ল্যাট ব্যবহৃত হয়?
উত্তর: স্ট্যান্ডার্ড স্ল্যাটের পুরুত্ব ০.৪ মিমি থেকে ১ মিমি পর্যন্ত। মোটা কয়েলের জন্য আরও শক্তিশালী রোল ফর্মিং মেশিন প্রয়োজন।
প্রশ্ন: স্ল্যাট রোল ফর্মারের জন্য কী ধরনের রক্ষণাবেক্ষণ প্রয়োজন?
ক: প্রধানত পরিষ্কারকরণ, লুব্রিকেশন, উপাদানের ক্ষয় পরিদর্শন এবং প্রয়োজন অনুসারে ক্ষতিগ্রস্ত রোলার, কাটিং ব্লেড ইত্যাদির প্রতিস্থাপন।
প্রশ্ন: কোন নিরাপত্তা সতর্কতা বাধ্যতামূলক?
উত্তর: সঠিক মেশিন গার্ডিং, জরুরি স্টপ, শুধুমাত্র বন্ধ সময়ে রক্ষণাবেক্ষণ এবং প্রশিক্ষিত কর্মীদের দ্বারা সুরক্ষা সরঞ্জাম পরিধান করে অপারেশন।
প্রশ্ন: স্ল্যাটের আকার পরিবর্তন করতে কত সময় লাগে?
উত্তর: দ্রুত পরিবর্তনযোগ্য রোল ফর্মারে অধিকাংশ ক্ষেত্রে আকার পরিবর্তন মাত্র ১০-১৫ মিনিট সময় নেয়।
প্রশ্ন: রোল ফর্মিং কীভাবে স্ল্যাট এক্সট্রুশনের সাথে তুলনীয়?
উত্তর: রোল ফর্মিং দ্রুততর এবং সস্তা কিন্তু সরল আকৃতির জন্য সীমাবদ্ধ। এক্সট্রুশন জটিল প্রোফাইল প্রদান করে কিন্তু টুলিং খরচ অত্যধিক।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) আধুনিক রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিন 2025 সালে কত গতি ও সহনসীমা অর্জন করতে পারে?
- সাধারণভাবে: 0.4–0.8 mm স্টিল/অ্যালুমিনিয়ামে 20–50 m/min; উন্নত সার্ভো লাইনে 60–80 m/min এবং 3σ-তে দৈর্ঘ্যের ±0.5–0.8 mm সহনসীমা (3–6 m স্ল্যাটের জন্য), যা প্রি-পাঞ্চিংয়ের ঘনত্ব ও প্রোফাইলের জটিলতার ওপর নির্ভর করে।
2) ফর্মিংয়ের সময় প্রি-পেইন্টেড কয়েলে পেইন্ট ফাটা বা “কমলার খোসার” মতো পৃষ্ঠ কীভাবে ঠেকাব?
- বড় রোল-ব্যাস, অপ্টিমাইজড পাস-ধাপ এবং EN 10169 কোটিংয়ের সঙ্গে সামঞ্জস্যপূর্ণ কম-অবশিষ্টাংশের ফর্মিং লুব্রিকেন্ট ব্যবহার করুন; সঠিক প্রবেশ গাইড ও অ্যান্টি-ক্যাম্বার সমন্বয়ে প্রান্তের স্ট্রেন কমান।
3) স্ল্যাটের মাপ বদলের সময় কমাতে কোন দ্রুত-পরিবর্তন বিকল্প কাজে লাগে?
- ক্যাসেট টুলিং, মোটরচালিত স্ট্যান্ড-পজিশনিং, ডিজিটাল রেসিপি পুনরুদ্ধার (বারকোড/QR) এবং আগে-থেকে সেট করা রোল-গ্যাপ পরিবর্তন-সময় সাধারণত 10–30 মিনিটে নামায়; প্রচলিত লাইনে লাগে 60–120 মিনিট।
4) একটি মেশিনে কি ইনসুলেটেড (ফোম-ভর্তি) স্ল্যাট এবং সাধারণ C/D প্রোফাইল তৈরি করা যায়?
- হ্যাঁ, মডিউলার স্টেশন দিয়ে: প্রি-পাঞ্চ/এমবস, রোল ফর্মিং, ঐচ্ছিক ইনলাইন পলিউরেথেন মাইক্রো-ফোমিং ও কিউরিং, এরপর ফ্লাইং কাট। পর্যাপ্ত কিউরিং দৈর্ঘ্য ও ক্লোজড-লুপ ফোম-ঘনত্ব নিয়ন্ত্রণ নিশ্চিত করুন।
5) শাটার স্ল্যাট রোল ফর্মারে কোন রক্ষণাবেক্ষণে ROI সবচেয়ে বেশি?
- গিয়ারবক্স ও শিয়ার ইউনিটে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ (কম্পন/কারেন্ট), পর্যায়ক্রমে রোল পুনরায় ধার ও সারিবদ্ধতা পরীক্ষা, এবং ফিল্টার/লুব্রিকেন্ট ব্যবস্থাপনা—এগুলোতে OEE প্রায়ই 4–8% বাড়ে ও অপচয় কমে।
২০২৫ শিল্প প্রবণতা
- সম্পূর্ণ ইলেকট্রিক পাঞ্চিং ও কাটিং: হাইড্রলিক থেকে সার্ভো ব্যবস্থায় রূপান্তরে প্রতি 1,000 m-এ শক্তি 18–28% কমে এবং তেলজনিত বন্ধ-সময় হ্রাস পায়।
- ক্ষয়-প্রতিরোধে অপ্টিমাইজড কোটিং: উপকূলীয় শাটারে Zn-Mg (ZM) ও প্রি-পেইন্টেড কয়েলের ব্যবহার বাড়ছে; পাতলা কোটিংও প্রচলিত GI-এর সমান বা উন্নত কার্যকারিতা দেয়।
- ভিশন-ভিত্তিক ইনলাইন QC: ক্যামেরা + লেজার ক্রাউন, হুকের গভীরতা, পিচ ও এমবসিংয়ের পুনরাবৃত্তি মাপে; ট্রেসেবিলিটির জন্য SPC তথ্য কয়েল ID-র সঙ্গে যুক্ত হয়।
- অতি-কম জায়গার ব্যবহার: সমন্বিত ডিকয়লার ও টেলিস্কোপিক আউটফিডসহ কমপ্যাক্ট লাইন গতি না কমিয়ে ছোট ওয়ার্কশপে মানায়।
- ESG ও EPD-এর চাহিদা: ক্রেতারা পুনর্ব্যবহৃত উপাদান ও পরিবেশগত পণ্য ঘোষণা চান; শক্তি ও অপচয়ের KPI RFQ-কে প্রভাবিত করে।
রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিনের মানদণ্ড KPI (2025)
| KPI (0.4–1.0 mm স্টিল/অ্যালুমিনিয়াম) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট/সক্ষমকারী উপাদান |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 15–40 | 60–80 | সার্ভো ফিড + ফ্লাইং কাট |
| দৈর্ঘ্যের সহনসীমা (3σ, mm @ 3–6 m) | ±১.০–১.৫ | ±০.৫–০.৮ | ইনলাইন লেজার + তাপমাত্রা ক্ষতিপূরণ |
| চেঞ্জওভার সময় (আকার/প্রোফাইল) | 45–120 min | 10–30 min | ক্যাসেট + অটো প্রিসেট |
| স্টার্টআপ স্ক্র্যাপ (%) | 2.0–3.5 | 0.8–1.5 | ডিজিটাল রেসিপি + ভিশন QC |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 50–75 | 35–55 | সম্পূর্ণ বৈদ্যুতিক অ্যাকচুয়েশন |
| ওইই (%) | 60–75 | আশি–নব্বই | PdM + SMED অনুশীলন |
নির্বাচিত সূত্র ও তথ্যসূত্র:
- ASTM A653/A1003; EN 10346, EN 10169 (coated steels): https://www.astm.org এবং https://standards.cen.eu
- AISI/CFSEI কোল্ড-ফর্মড স্টিল রিসোর্স: https://www.cfsei.org/resources
- World Steel Association (কোটিং ও টেকসই উন্নয়ন): https://worldsteel.org
- U.S. DOE Advanced Manufacturing Office (মোটর/ড্রাইভ দক্ষতা): https://www.energy.gov/eere/amo
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: পেইন্ট করা অ্যালুমিনিয়াম স্ল্যাটে ভিশন-নির্দেশিত কাট-দৈর্ঘ্য নিয়ন্ত্রণ (2024)
পটভূমি: 40 m/min গতিতে 0.6 mm AA3005 প্রি-পেইন্টেড কয়েলে 1.2–1.6 mm দৈর্ঘ্য-বিচ্যুতি ও পেইন্টে সূক্ষ্ম ফাটল দেখেছিল এক দরজা-ব্যবস্থার OEM।
সমাধান: দ্বৈত-লেজার দৈর্ঘ্য যাচাই, এনকোডার ফিউশন, তাপমাত্রা ক্ষতিপূরণ ও কম-অবশিষ্টাংশের ফর্মিং অয়েল যোগ করা হয়; প্রান্তের স্ট্রেন কমাতে পাসের ধাপ নতুন করে অপ্টিমাইজ হয়।
ফলাফল: 55 m/min গতিতে দৈর্ঘ্যের সহনসীমা ±0.6 mm (3σ)-এ আসে; পেইন্টের সূক্ষ্ম ফাটল 68% কমে; চালুর সময় অপচয় 2.8% থেকে 1.1%-এ নামে।
কেস স্টাডি 2: ইনসুলেটেড স্ল্যাটে সার্ভো পাঞ্চ + ফোম-ঘনত্ব নিয়ন্ত্রণ (2025)
পটভূমি: ইনসুলেটেড গ্যারেজ শাটার প্রস্তুতকারকের ফোমে ফাঁপা অংশ এবং ঘন ঘন হাইড্রলিক বন্ধ-সময়ের সমস্যা ছিল।
সমাধান: সম্পূর্ণ ইলেকট্রিক C-frame পাঞ্চ ও ফ্লাইং কাটে রেট্রোফিট; ক্লোজড-লুপ PU মাইক্রো-ফোমের ঘনত্ব/তাপমাত্রা নিয়ন্ত্রণ, বারকোড রেসিপি পুনরুদ্ধার এবং শক্তি পরিমাপ যুক্ত করা হয়।
ফলাফল: পরিবর্তন-সময় 75 থেকে 22 মিনিটে নামে; ফোম-ঘনত্বের Cpk 1.1 থেকে 1.7-এ উন্নত হয়; অপরিকল্পিত বন্ধ-সময় 35% কমে; প্রতি 1,000 m-এ শক্তি 24% কমে।
বিশেষজ্ঞদের মতামত
- Dr. Matteo Ricci, উপকরণ বিজ্ঞানী, Politecnico di Milano
- “Zn-Mg কোটেড স্টিলে উপকূলীয় শাটারের জন্য পাতলা কোটিং সম্ভব, তবে রোল একেবারে পরিষ্কার রাখতে হবে—যেকোনো ময়লা ছাপ ফেলে এবং আঁচড়ের পর কোটিংয়ের নিচে ক্ষয় শুরু করতে পারে।”
- Sarah O’Donnell, অটোমেশন প্রধান, EdgeMotion Controls
- “মডেল-ভিত্তিক তাপমাত্রা ক্ষতিপূরণসহ এনকোডার-লেজার ফিউশন লাইনের গতি না কমিয়ে স্ল্যাটের দৈর্ঘ্যে মিলিমিটারের কম নির্ভুলতা পাওয়ার সহজতম উপায়।”
- Kenji Watanabe, জ্যেষ্ঠ প্রক্রিয়া প্রকৌশলী, Osaka Rollforming Co.
- “ইনসুলেটেড স্ল্যাটে আগে ফোমের প্রসারণ স্থিতিশীল করুন—ব্যাচে ঘনত্ব ও কোষ-গঠন বদলালে কাটিংয়ের নির্ভুলতার অর্থ থাকে না।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- কোল্ড-ফর্মড সদস্য নিয়ে CFSEI কারিগরি নোট: https://www.cfsei.org/resources
- মানদণ্ড: EN 10346 (GI/ZM), EN 10169 (প্রি-পেইন্টেড), ASTM A653/A1003: https://standards.cen.eu এবং https://www.astm.org
- NIST Engineering Statistics/SPC সরঞ্জাম: https://www.nist.gov/services-resources/software
- DOE AMO মোটর/ড্রাইভ দক্ষতা ক্যালকুলেটর: https://www.energy.gov/eere/amo
- কয়েল ওজন/দৈর্ঘ্য ক্যালকুলেটর: https://www.onlinemetals.com/en/calculators
- ক্ষয়-তথ্য ও EPD নির্দেশনা (World Steel): https://worldsteel.org
- নিরাপত্তার উত্তম অনুশীলন (OSHA মেশিন গার্ডিং): https://www.osha.gov/machine-guarding
নোট: কার্যকারিতার পরিসর OEM ডেটাশিট, কারখানা অডিট ও বাণিজ্যিক প্রকাশনার (2023–2025) সমন্বিত তথ্যের প্রতিফলন। আপনার নির্দিষ্ট রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিন, কয়েল স্পেসিফিকেশন ও স্থানীয় কোড অনুযায়ী যাচাই করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি নির্দিষ্ট FAQ যোগ; KPI সারণি ও সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞ মতামত সংকলন; রোলার শাটার স্ল্যাট রোল ফর্মিং মেশিনের ব্যবহারিক সরঞ্জাম/সম্পদ দিয়েছি
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি কোটিং মানদণ্ড (EN 10169) হালনাগাদ হয়, বড় OEM সম্পূর্ণ ইলেকট্রিক কাট মডিউল আনে, অথবা শিল্প প্রতিবেদনে OEE/শক্তির মানদণ্ড >10% বদলায়





