
 Английский
 Испанский
 Французский
 Бенгальский
 Русский
 Арабский
 Турецкий

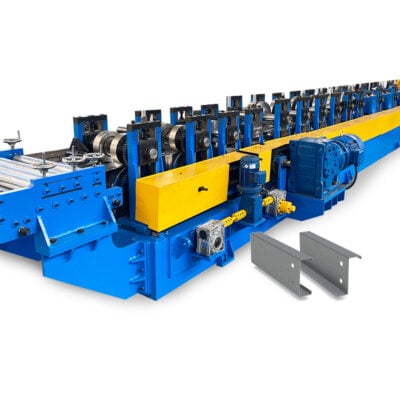
А перфорированный кабельный лоток роликовая формовочная машина является необходимым оборудованием для производителей кабельных лотков, используемых для поддержки и защиты электрических кабелей, проводов и трубопроводов в различных промышленных установках. В данном руководстве представлен полный обзор технологии изготовления перфорированных кабельных лотков, принципов работы, конструктивных особенностей, возможностей, поставщиков, монтажа и обслуживания.
Обзор перфорированного кабельного лотка роликовой формовочной машины
Станок для формовки перфорированных кабельных лотков использует серию последовательных роликовых штампов и гибочных процедур для непрерывной формовки металлических рулонов в перфорированные рамы кабельных лотков индивидуальной формы. Основные моменты:
- Оборудование для крупносерийного производства кабельных лотков длиной до 12 метров
- Скорость формовки до 25 м/мин с сервоэлектрическим или гидравлическим приводом
- Автоматизированное управление параметрами с помощью сенсорных экранов ПЛК и HMI
- Штампы для роликов подгоняются под требуемые размеры кабельных лотков и шаблоны перфорации
- Дополнительные устройства для штамповки, резки и гибки для изготовления аксессуаров
- Линии порошковой окраски и автоматизированной упаковки, интегрированные в комплексное производство
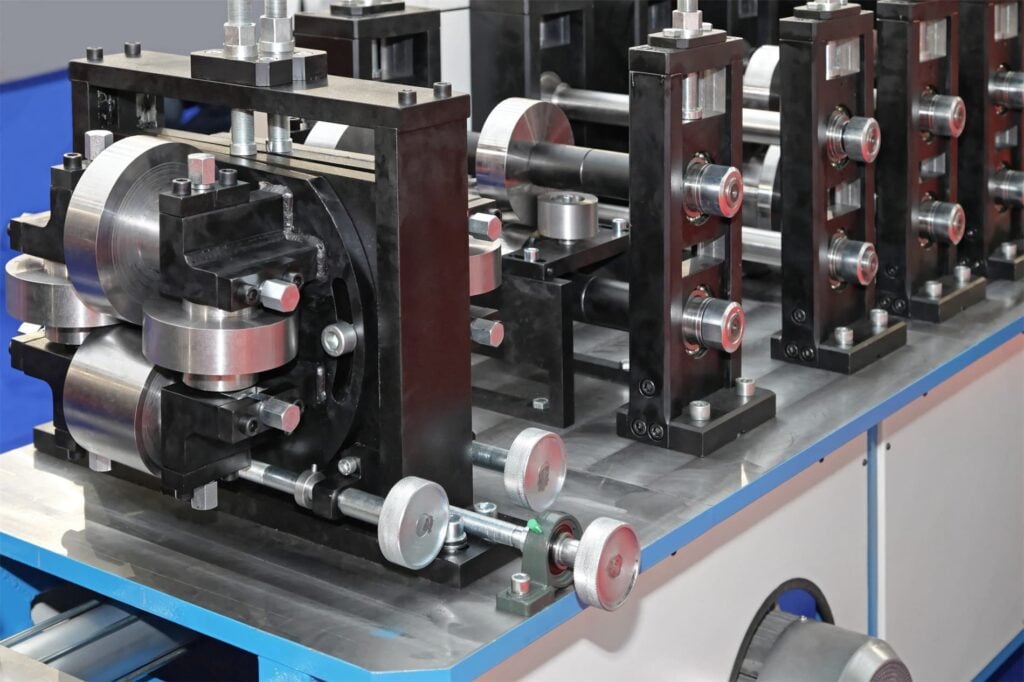
Перфорированный кабельный лоток роликовая формовочная машина Типы
Существует две основные классификации линий по производству перфорированных кабельных лотков:
Таблица 1: Типы машин для формовки перфорированных кабельных лотков
| Тип | Описание |
|---|---|
| Тип лестницы | Используется для изготовления стандартных кабельных лотков лестничного типа с двумя боковыми направляющими и поперечными круглыми перекладинами, приваренными через равные промежутки. |
| Тип обрешетки C & Z | Используется для изготовления кабельных лотков с С- или Z-образными направляющими, которые соединяют верхние и нижние направляющие для придания жесткости. |
Рулонные кабельные лотки представляют собой экономичное и настраиваемое решение для разнообразных требований к прокладке кабелей в различных отраслях промышленности.
Принцип работы машины для формовки перфорированных кабельных лотков
Перфорированные профили кабельных лотков создаются путем подачи необработанных металлических полос через серию роликовых штампов, которые изгибают и формируют полосы в конечную форму лотка с перфорированными отверстиями.
Рисунок 1: Принципиальная схема перфорированного кабельного лотка
Ключевыми процессами являются:
- Разбавление - Рулон металла, загруженный на разматыватель, выпрямляется с помощью роликов
- Кормление - Подающие ролики, оснащенные сервомотором, последовательно подают полосу
- Перфорация - Станция первичной перфорации пробивает полосу для поперечных пазов
- Формирование -последовательные станции формовки сгибают полосу до окончательной формы лотка
- Резка - Станция резки с вращающимися ножами разрезает сформированные лотки по длине
- Подсчет - Прецизионное счетное устройство для подсчета длины отрезков
Формовочные станции прикладывают давление с помощью роликов пирамидального типа, чтобы постепенно согнуть полосу без трещин через 8-12 прогрессивных станций.
Передовые машины для формовки перфорированных кабельных лотков включают в себя автоматическое смазывание, фрезерование кромок, высечка углов, пробивка и вставка аксессуаров, роботизированная сварка и автоматизированные упаковочные системы.
Параметры технологического процесса валковой формовки
Качество готовых кабельных лотков и эффективность производства зависят от оптимизации различных взаимозависимых параметров в процессе валковой формовки:
Таблица 2: Параметры процесса формовки валков
| Параметр | Роль | Руководство |
|---|---|---|
| Скорость формирования | Уровень производства | 8-25 м/мин в зависимости от толщины |
| Толщина материала | Прочность и грузоподъемность | Листы толщиной 1-3 мм |
| Количество станций | Качество формовки | Для постепенного изгиба без трещин требуется 8-12 станций |
| Предварительная штамповка | Избегайте утончения во время формования | 30-50% штамповка производится перед формовкой |
| Размер ролика | Точность размеров профиля | Точно обработанные пирамидальные ролики |
| Смазка | Уменьшение трения; предотвращение износа | Автоматизированная смазка на участках формовки и резки |
Машина оснащена панелью HMI для управления этими параметрами в режиме реального времени для оптимизации производительности.
Перфорированный кабельный лоток ролл формовочной машины дизайн
Спецификации кабельных лотков, касающиеся размеров, перфорации, аксессуаров, прочности и нагрузки, используются для разработки специализированных роликовых штампов и пуансонов для производства профилей.
Рисунок 2: Основные параметры конструкции для производства перфорированных кабельных лотков
Учет международных стандартов, касающихся материалов, предельных рабочих нагрузок, степени огнестойкости и применения в морских условиях, обеспечивает соответствие лотков, изготовленных методом рулонирования, нормативным требованиям.
Материалы для кабельных лотков
Рулоны из низкоуглеродистой и нержавеющей стали обычно используются для изготовления рулонных перфорированных кабельных лотков:
Таблица 3: Материалы для кабельных лотков
| Материал | Функции | Приложения |
|---|---|---|
| Мягкая сталь | Низкая стоимость; высокая прочность | Сухие помещения |
| Нержавеющая сталь | Коррозионная стойкость | Открытые площадки; прибрежные районы |
| Алюминий | Легкий | Необходимо снижение веса |
Оцинкованные или покрытые порошковой краской полосы обеспечивают дополнительную антикоррозийную защиту.
-
 Профилегибочная машина для производства рулонных жалюзи Написано
-
 Профилегибочная машина Sigma Purlin с автоматическим изменением размера Написано
-
 Профилегибочная машина CZ Purlin с автоматическим изменением размера Написано
-
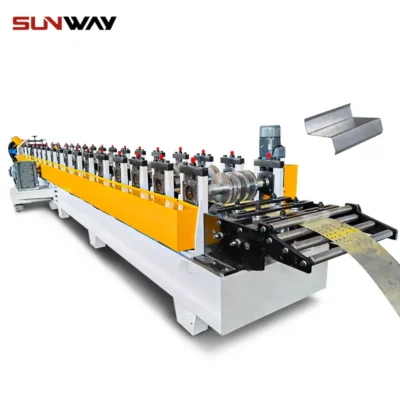 Профилегибочная машина Z Purlin с автоматическим изменением размера Написано
-
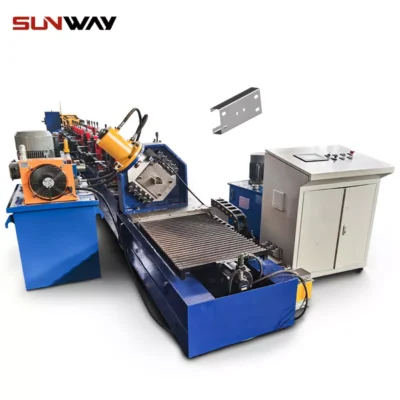 Профилегибочная машина для производства прогонов CU с автоматическим изменением размера Написано
-
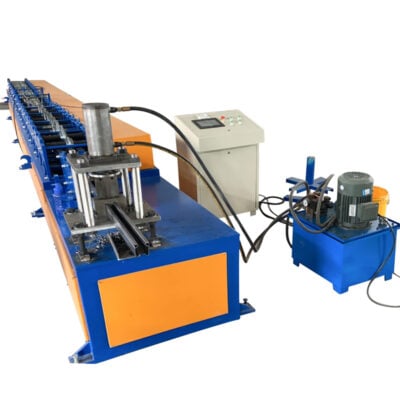 Легкий крен угла стены киля формируя угол стены углов протектора машины формируя машину Написано
- Профилегибочный станок для угловых профилей легких стальных конструкций Написано
-
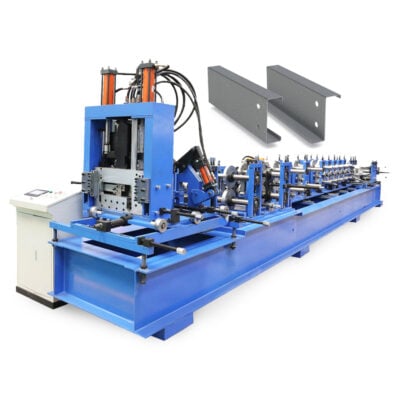 Полностью автоматическая машина для производства прогонов CZ Стальной металлический каркас и машины для производства прогонов Написано
-
 Полностью автоматическая гидравлическая простая в эксплуатации 80-300 регулируемая машина для изготовления прогонов C Профилегибочное оборудование Написано
Узоры перфорации
В кабельных лотках используются различные формы, размеры и открытые участки перфорации в диапазоне 30-60% для вентиляции и удобного монтажа аксессуаров.
Овальные, круглые и квадратные отверстия с диагональными прорезями и лестничными конструкциями обеспечивают оптимальную несущую поверхность кабеля.
Аксессуары и персонализации
- Складные распределительные коробки
- Падение радиуса
- Коробки кабельного ввода
- Монтажные кронштейны
- Опорные болты и гайки
- Боковые стяжные пластины
- Ссылки на заземление
Сформированы в рулоны или изготовлены с помощью отдельных штамповочных и гибочных машин, встроенных в производственную линию.
Стандарты
Конструкция, грузоподъемность и огнестойкость кабельных лотков должны соответствовать национальным и международным стандартам:
- IEC 61537 Системы кабельных лотков и кабельных лестниц
- Руководство по установке кабельных лотков NEMA VE-2
- AS/NZS 3013 Электроустановки - Классификация пожарных и механических характеристик элементов системы электропроводки
Возможности станка для формовки перфорированных кабельных лотков
Современные линии по производству перфорированных кабельных лотков предлагают широкие возможности настройки и автоматизации:
Таблица 4: Возможности оборудования для производства перфорированных кабельных лотков
| Характеристика | Роль | Параметры |
|---|---|---|
| Скорость формирования | Объем производства | До 25 метров в минуту |
| Длина Вместимость | Минимальные объемы заказа | До 12 метровых профилей |
| Толщина Вместимость | Прочность и грузоподъемность | Толщина 1-3 мм |
| Пробивка отверстий | Вентиляция; Крепление аксессуаров | 30-60% перфорация |
| Параметры профиля | Размеры | Ширина 50-600 мм |
| Автоматическая смена инструмента | Быстрая переналадка | Замена роликов и пуансонов в течение 10-20 минут |
| Радиусная гибка в режиме онлайн | Прокладка лотков по стойкам | Радиус изгиба 600-1000 мм |
| Роботизированная сварка | Прочная конструкция лестницы | Автоматизированная сварка поперечных перекладин |
| Поддерживающие линии | Вторичные процессы | Высечка углов, изготовление аксессуаров, порошковое покрытие, упаковка |
Благодаря высокой степени автоматизации и короткому времени переналадки, линии по производству перфорированных кабельных лотков могут быть быстро перенастроены под новые размеры и схемы отверстий.
Перфорированный кабельный лоток роликовая формовочная машина Поставщики
Более 50 мировых производителей поставляют оборудование для формовки перфорированных кабельных лотков.
Таблица 5: Основные производители оборудования для перфорированных кабельных лотков
| Компания | Расположение | Контакт |
|---|---|---|
| Космап | Италия | [email protected] |
| FD Machinery | Китай | [email protected] |
| EAE | Турция | [email protected] |
| ITV | Испания | [email protected] |
| Формтек | Тайвань | [email protected] |
При выборе поставщика убедитесь, что:
- Машины имеют маркировку CE и соответствуют всем стандартам безопасности
- Компания уже поставляла подобные линии в вашу страну
- Станции формовки могут изготавливать кабельные лотки требуемых размеров
- Время переналадки роликов обеспечивает быструю смену производства
- Возможность послепродажного обслуживания и поставки запасных частей на местном уровне
Диапазон цен
- Основная перфорированная машина для формирования рулонов кабельных лотков - $150 000 - $250 000
- Полностью автоматизированная линия с изготовлением и упаковкой аксессуаров - $500,000+
Цены определяются страной происхождения, скоростью производства и шириной. Прежде чем заказывать линию, получите подробные предложения от поставщиков, попавших в короткий список, в соответствии с производственными требованиями.
Перфорированный кабельный лоток рулонный формовочный станок установка
- Проверка плоскостности фундамента с помощью точных приборов
- Используйте антивибрационные прокладки между фундаментными болтами
- С помощью лазеров поддерживайте идеальный уровень формовочных станций в прямолинейной конфигурации
- Убедитесь, что компрессоры, гидравлические блоки и электрические панели легко доступны для обслуживания.
- Обеспечьте достаточное рабочее пространство для разгрузки сырья и сбора готовой продукции за линией.
Работа станков для формовки перфорированных кабельных лотков
- Главный приводной двигатель (15-30 кВт) приводит в движение вращающиеся части через вал, шестерни, цепи и регулируемые приводы.
- Вставка рулонных лент, прохождение через разматыватель, формовочные станции, режущий блок в соответствии с направляющими инструмента.
- Настройка параметров процесса, таких как подача, скорость, длина хода, расход смазки, на сенсорном экране
- Начните работу в толчковом режиме, затем переключитесь в автоматический режим, когда формы выйдут из формы.
- Постоянно собирайте сформированные подносы и правильно укладывайте их с помощью погрузочно-разгрузочного оборудования.
Рисунок 4: Оператор, работающий на станке для вальцевания перфорированных кабельных лотков
Меры безопасности
- Убедитесь, что во время работы установлены защитные ограждения
- Во время работы следует использовать средства защиты ушей и металлические перчатки
- Часто осматривайте машину на предмет утечек масла, ослабленных электрических соединений, износа цепей, подшипников и шестерен.
Техническое обслуживание машины для формовки перфорированных кабельных лотков
Таблица 6: График технического обслуживания
| Деятельность | Частота | Метод |
|---|---|---|
| Очистка | Ежедневно | Устраните металлическую пыль и утечки масла |
| Смазка | Еженедельник | Смазка подшипников и масло для цепей |
| осмотр | Ежемесячно | Проверьте выравнивание, износ роликов и пуансонов |
| Запасные части | Ежегодно | Заменяйте редукторы, цепи, подшипники в зависимости от наработки |
Обучите технический персонал следующим процедурам обслуживания:
- Методы затяжки фундаментных болтов, выравнивания валов
- Снятие роликов и других элементов оснастки при износе
- Электрические соединения и обслуживание панели управления
- Обслуживание гидравлических и пневматических систем
- Периодическая замена расходных материалов, таких как смазочные масла
Выбор между перфорированными кабельными лотками производителей рулонных формовочных машин
Выбирая поставщиков, сравните следующие аспекты:
Таблица 7: Сравнение поставщиков оборудования для производства перфорированных кабельных лотков
| Параметр | Машина 1 | Машина 2 | Машина 3 |
|---|---|---|---|
| Скорость формирования | 15 м/мин | 20 м/мин | 25 м/мин |
| Ширина профиля | 100-400 мм | 100-600 мм | 50-600 мм |
| Узоры для отверстий | Круглый; Овальный | Круглый; с прорезями | Все узоры |
| Конструкция ролика | 8 станций | 10 станций | 12 станций |
| Автоматизация | Полуавтомат | Полностью автоматический | Полностью автоматический |
| Цена | $170,000 | $210,000 | $260,000 |
Станок 3 с наибольшей скоростью, диапазоном профилирования, автоматическими функциями и количеством гибочных станций обеспечивает наилучшее соотношение цены и качества инвестиций с учетом долгосрочных объемов производства.
Плюсы и минусы перфорированных кабельных лотков на роликовой формовочной машине
Преимущества
- Высокая производительность до 25 м/мин
- Ширина регулируется от 50 мм до 600 мм за счет быстрой замены роликов
- Форма и процентное соотношение отверстий могут быть легко изменены
- Низкая стоимость оснастки по сравнению с обычными листогибочными прессами
- Высокопрочная бесшовная конструкция, созданная путем постепенного сгибания в холодном состоянии
- Интеграция роботизированной сварки, высечки, изготовления аксессуаров
Ограничения
- Первоначальная конструкция формующего ролика требует тщательных расчетов и моделирования
- Требует больших заводских площадей для установки оборудования
- Обученные техники, необходимые для специализированного обслуживания
- Фиксирующие приспособления, необходимые для полировки и порошковой окраски готовых изделий
Машина для формовки перфорированных кабельных лотков - Вердикт
Перфорированный лоток позволяет эффективно производить лотки с индивидуальными размерами и отверстиями для безопасной прокладки кабелей в различных промышленных установках.
Инвестиции в автоматизированные линии с высокой производительностью обеспечивают быструю окупаемость инвестиций благодаря растущему глобальному спросу на кабельную инфраструктуру во всех отраслях. Применяя передовые решения, объединяющие функции разгрузки сырья и упаковки готовой продукции на фабриках длиной 25-50 метров, производители могут получить значительное конкурентное преимущество.
Технические контакты между покупателем и производителем оборудования во время доработки проекта крайне важны для оптимизации производственной линии, обеспечивающей максимальную ширину захвата, скорость и перфорацию отверстий в соответствии с требованиями покупателя.
Часто задаваемые вопросы
Вопрос: Какие материалы для формовочных валов используются в машине?
О: Формовочные ролики и сопутствующая оснастка изготавливаются из износостойких сплавов, таких как чугун, легированный нефтяным коксом, и инструментальной стали горячей обработки для обеспечения долговечности.
В: Может ли одна машина производить различные размеры перфорированных кабельных лотков?
О: Да, современные рулоноформовочные машины позволяют автоматически менять настройки в течение 15-20 минут для формирования различных по ширине и форме отверстий.
В: Какие дефекты могут возникнуть в перфорированных кабельных лотках?
A: Волнистость боковых поверхностей, угловые трещины, нестандартные размеры отверстий, отклонения размеров за пределы допустимого диапазона, возникающие в результате плохого обслуживания и износа подшипниковых роликов.
В: Могут ли быть изготовлены кабельные лотки специальной формы?
О: Да, нестандартные профили, например, горизонтальные S-образные для повышения прочности и эстетичные кабельные лотки, возможны благодаря индивидуальной оснастке.
Вопрос: Как рассчитать потребность в электроэнергии и сырье для машины?
О: На основе таких параметров, как целевая производительность, тип материала, качество, толщина и размеры изделия, технические специалисты могут определить номинальную мощность и необходимое количество рулонов материала.





