
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

কিল রোল ফর্মিং মেশিন চাদর ধাতু নিয়ে কাজ করা উৎপাদন শিল্পের জন্য অপরিহার্য সরঞ্জাম। এই গাইডটি কিল রোল ফর্মিং মেশিন, তাদের প্রয়োগ, প্রকার, স্পেসিফিকেশন, সরবরাহকারী, স্থাপন, অপারেশন, রক্ষণাবেক্ষণ এবং আরও অনেক কিছুর একটি বিস্তৃত সারাংশ প্রদান করে।
কিল রোল ফর্মিং মেশিনের সারাংশ
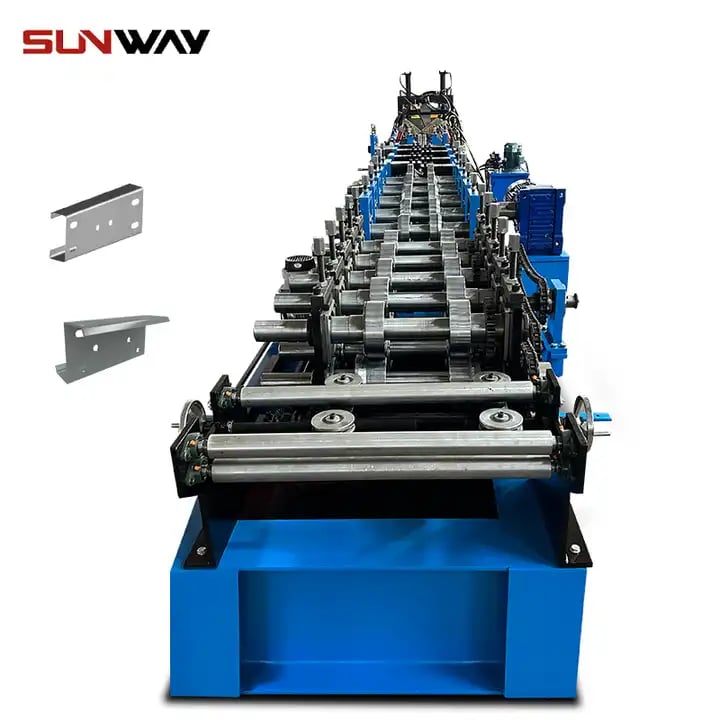
কিল রোল ফর্মিং মেশিন, যা চ্যানেল রোল ফর্মিং মেশিন বা সি-রোল ফর্মিং মেশিন নামেও পরিচিত, চাদর ধাতুকে সি-আকৃতির চ্যানেল এবং ইউ-চ্যানেলের মতো গঠনমূলক অংশে গঠন করার জন্য ব্যবহৃত হয়।
কিল রোল ফর্মিং মেশিনের মূল বৈশিষ্ট্যগুলি হলো:
- উচ্চ উৎপাদন দক্ষতা এবং গতি
- জটিল এবং কাস্টমাইজড চ্যানেল আকৃতি গঠনের ক্ষমতা
- সামঞ্জস্যপূর্ণ এবং উচ্চমানের সমাপ্ত পণ্য
- অন্যান্য গঠন পদ্ধতির তুলনায় কম অপারেশনাল খরচ
কিল রোল ফর্মিং একাধিক ধারাবাহিক রোলার সেট ব্যবহার করে সমতল চাদর ধাতু স্টককে ধাপে ধাপে বাঁকিয়ে এবং কাঙ্ক্ষিত চ্যানেল কনফিগারেশনে গঠন করে। সামঞ্জস্যযোগ্য গঠন রোলারগুলি অবিরত গঠন প্রক্রিয়ার সময় উপাদান প্রবাহ এবং বিকৃতি সঠিকভাবে নিয়ন্ত্রণ করে।
বিভিন্ন শিল্পের প্রয়োজন অনুসারে কিল রোল ফর্মিং মেশিন বিভিন্ন কনফিগারেশন এবং স্পেসিফিকেশনে পাওয়া যায় যেমন:
কিল রোল ফর্মিং মেশিনের প্রয়োগ এবং ব্যবহার
কিল রোল ফর্মিং মেশিনের শিল্পভিত্তিক বিস্তৃত প্রয়োগ রয়েছে:
| শিল্প | অ্যাপ্লিকেশন |
|---|---|
| নির্মাণ | রুফিং, ক্ল্যাডিং, গঠনমূলক ফ্রেম, লাইট গেজ স্টিল ফ্রেমিং |
| অটোমোটিভ | চ্যাসিস, ব্র্যাকেট, বডি প্যানেল |
| অ্যাভিয়েশন | এয়ারক্রাফটের গঠনমূলক অংশ যেমন স্ট্রিঙ্গার এবং রিবস |
| ইলেকট্রিক্যাল | ক্যাবল ট্রে, এনক্লোজার, র্যাক |
| আসবাবপত্র | শেল্ফ, স্টোরেজ ইউনিট, ডেস্ক ফ্রেম |
| পরিবহন | কনটেইনার, ট্রেলার, রেল কোচ |
নির্মাণে, কিল রোল ফর্মিং মেশিনগুলি সি এবং ইউ-চ্যানেল উৎপাদন করে:
- লাইট গেজ স্টিল লোড বেয়ারিং স্ট্রাকচার
- ওয়াল স্টাড, রুফ ট্রাস, সোলার প্যানেল ফ্রেম
- শিল্প ভবনের রুফিং এবং ক্ল্যাডিং
- গঠনমূলক কলাম, বিম, এবং জয়েন্ট
অটোমোটিভ এবং অ্যাভিয়েশনে, এই মেশিনগুলি দ্বারা গঠিত চ্যানেলগুলি প্রদান করে:
- চ্যাসিস, ব্র্যাকেট এবং গুরুত্বপূর্ণ গঠনমূলক উপাদান
- ইন্টিরিয়র প্যানেল, রানিং বোর্ড, ট্রিম পার্টস
- স্ট্রিঙ্গার, রিবস, রেল, এবং ফ্রেম
ইলেকট্রিকাল এবং টেলিকম প্রয়োগে, চ্যানেলগুলি ব্যবহৃত হয়:
- ক্যাবল ট্রে এবং ট্রাঙ্কিং
- সার্ভার এবং সুইচ এনক্লোজার
- সরঞ্জাম র্যাক এবং ক্যাবল ল্যাডার
সামগ্রিকভাবে, কিল রোল ফর্মিং প্রযুক্তি প্রেস ব্রেকিং বা অন্যান্য বিকল্পের তুলনায় শিল্পভিত্তিক লীন এবং অ্যাজাইল উৎপাদন সক্ষম করে।
কিল রোল ফর্মিং মেশিনের প্রকারভেদ
কিল রোল ফর্মিং মেশিন বিভিন্ন প্রকারে পাওয়া যায় যা ভিত্তি করে:
১. উৎপাদন গতি
- উচ্চ গতি: ১২০ মি/মিন পর্যন্ত
- মাঝারি গতি: ৬০-১০০ মি/মিন
- নিম্ন গতি: ৫০ মি/মিন পর্যন্ত
২. অটোমেশন লেভেল
- ম্যানুয়াল: অপারেটরদের উপাদান ফিড এবং আনলোড করতে হয়
- সেমি-অটোমেটিক: স্বয়ংক্রিয়ভাবে উপাদান ফিড, ম্যানুয়াল আনলোড
- সম্পূর্ণ অটোমেটিক: স্বয়ংক্রিয় উপাদান ফিড এবং আনলোড
৩. ড্রাইভলাইন কনফিগারেশন
- ডাইরেক্ট ড্রাইভ: প্রত্যেক রোলারে স্বাধীন মোটর রয়েছে
- চেইন ড্রাইভ: রোলারগুলি ট্রান্সমিশন চেইন দ্বারা সংযুক্ত
- কেন্দ্রীয় চালনা: সকল রোলার একটি প্রধান মোটর থেকে চালিত
৪. রোলার স্ট্যান্ডের সংখ্যা
- ১০টি স্ট্যান্ড: সাধারণ সি এবং ইউ চ্যানেলের জন্য
- ১৬টি স্ট্যান্ড: জটিল প্রোফাইল এবং হেমের জন্য
- ১৮-২৪টি স্ট্যান্ড: উচ্চ শক্তির চ্যানেলের জন্য
সঠিক কীল রোল ফর্মিং মেশিনের ধরন নির্বাচন উৎপাদন পরিমাণ, পণ্যের আকৃতি, অটোমেশনের স্তর এবং বাজেটের উপর নির্ভর করে।
কীল রোল ফর্মিং মেশিনের স্পেসিফিকেশন
কীল রোল ফর্মিং মেশিনের জন্য বিবেচনা করার মূল স্পেসিফিকেশন এবং প্যারামিটারগুলি হলো:
| বিশেষণাবলী | বিস্তারিত |
|---|---|
| ফর্মিং ক্ষমতা | পুরুত্ব সর্বোচ্চ ৩ মিমি, প্রস্থ সর্বোচ্চ ১২০০ মিমি |
| গঠন গতি | সর্বোচ্চ ১২০ মি/মিনিট |
| রোলারের আকার | ব্যাসার্ধ ১০০-১৫০ মিমি, দৈর্ঘ্য ৪০০-১০০০ মিমি |
| বেলন উপাদান | অ্যালয় স্টিল বা কার্বন স্টিল |
| চালনা লাইন | স্বাধীন মোটর, চেইন বা কেন্দ্রীয় চালনা |
| বিদ্যুৎ খরচ | ১৮-৭৫ কিলোওয়াটের পরিসর |
| নিয়ন্ত্রণ ব্যবস্থা | এইচএমআই টাচস্ক্রিন সহ পিএলসি |
| ফ্রেম | ভিত্তিসহ ওয়েল্ডেড স্টিল ফ্রেম |
| যন্ত্রের আকার | দৈর্ঘ্য ৮০০০-৩০০০০ মিমি, প্রস্থ ২৫০০-৪০০০ মিমি |
| ওজন | ৪০০০-১৫০০০ কেজি পরিসর |
রোলার স্ট্যান্ডের সংখ্যা, সর্বোচ্চ স্ট্রিপ প্রস্থ এবং ফর্মিং গতি উৎপাদন ক্ষমতা নির্ধারণ করে। নির্মাণ প্রয়োগসমূহ সাধারণত ধীর গতি কিন্তু প্রশস্ত প্রস্থের প্রয়োজন করে, যেখানে অটোমোটিভ অংশসমূহের জন্য উচ্চ গতি কিন্তু সংকীর্ণ প্রস্থ প্রয়োজন।
রোলারের আকার, উপাদান এবং চালনা লাইন কনফিগারেশন ফর্মিং শক্তি নির্ধারণ করে। স্টিল ফ্রেম ফর্মিংয়ের সময় দৃঢ়তা প্রদান করে। নিয়ন্ত্রণ ব্যবস্থা ফর্মিং প্যারামিটার এবং রেসিপি সেট করতে সক্ষম করে।
উৎপাদন প্রয়োজনীয়তা বাড়ার সাথে উচ্চ কিলোওয়াট মোটর, বড় রোলার এবং আরও রোলার স্ট্যান্ডের প্রয়োজন হয়। মেশিনের ফুটপ্রিন্টও সমানুপাতিকভাবে বৃদ্ধি পায়।
কীল রোল ফর্মিং মেশিন সরবরাহকারী
কীল রোল ফর্মিং মেশিনের শীর্ষস্থানীয় বিশ্বব্যাপী সরবরাহকারীদের মধ্যে রয়েছে:
| প্রতিষ্ঠান | অবস্থান | পণ্য |
|---|---|---|
| বেইজিং জিংজিয়াং হুয়াশিয়াং | চীন | উচ্চমানের সি/ইউ চ্যানেল এবং ফ্রেম ফর্মিং লাইন |
| Botou Xianfa | চীন | নির্মাণ শিল্পের জন্য রোল ফর্মিং লাইন |
| গ্যাস্পারিনি এস.পি.এ. | ইতালি | সি/ইউ/এল সেকশন এবং প্রোফাইল গঠন মেশিন |
| Formtek | যুক্তরাষ্ট্র | সি, ইউ, জেড পারলিন রোল ফর্মিং মেশিন |
| মেটফর্ম ইন্টারন্যাশনাল | কানাডা | কাস্টমাইজড রোল ফর্মিং সমাধান |
| স্যামকো মেশিনারি | যুক্তরাজ্য | লাইট গেজ রোল ফর্মিং সিস্টেম |
| শাংহাই হুইটনি | চীন | উচ্চ-গতির ক্যাবল ট্রে গঠন লাইন |
| আর্নস্ট মেশিন | যুক্তরাষ্ট্র | স্ট্রাকচারাল চ্যানেল গঠন মেশিন |
মূল্য: বেসিক কিল রোল ফর্মিং মেশিনের মূল্য শুরু হয় প্রায় ৩০,০০০ ডলার থেকে এবং উচ্চ-শ্রেণির সমন্বিত উৎপাদন লাইনের জন্য ২৫০,০০০ ডলার পর্যন্ত। খরচ নির্ভর করে গতি, অটোমেশন স্তর, বৈশিষ্ট্য এবং কাস্টমাইজেশনের উপর।
ডেলিভারি সময়: রোল ফর্মিং সরঞ্জাম সাধারণত অর্ডার অনুসারে তৈরি করা হয় এবং ডেলিভারি ২ থেকে ৪ মাস পর্যন্ত হয়। প্রস্তুত মেশিন দ্রুত ডেলিভারির জন্য উপলব্ধ থাকতে পারে।
গ্রাহকদের উচিত সরবরাহকারীদের মূল্যায়ন করা শিল্প অভিজ্ঞতা, স্থানীয় সহায়তা, মেশিনের গুণমান/নির্ভরযোগ্যতা এবং সমন্বিত সমাধান প্রদানের ক্ষমতার ভিত্তিতে।
কিল রোল ফর্মিং মেশিন স্থাপন
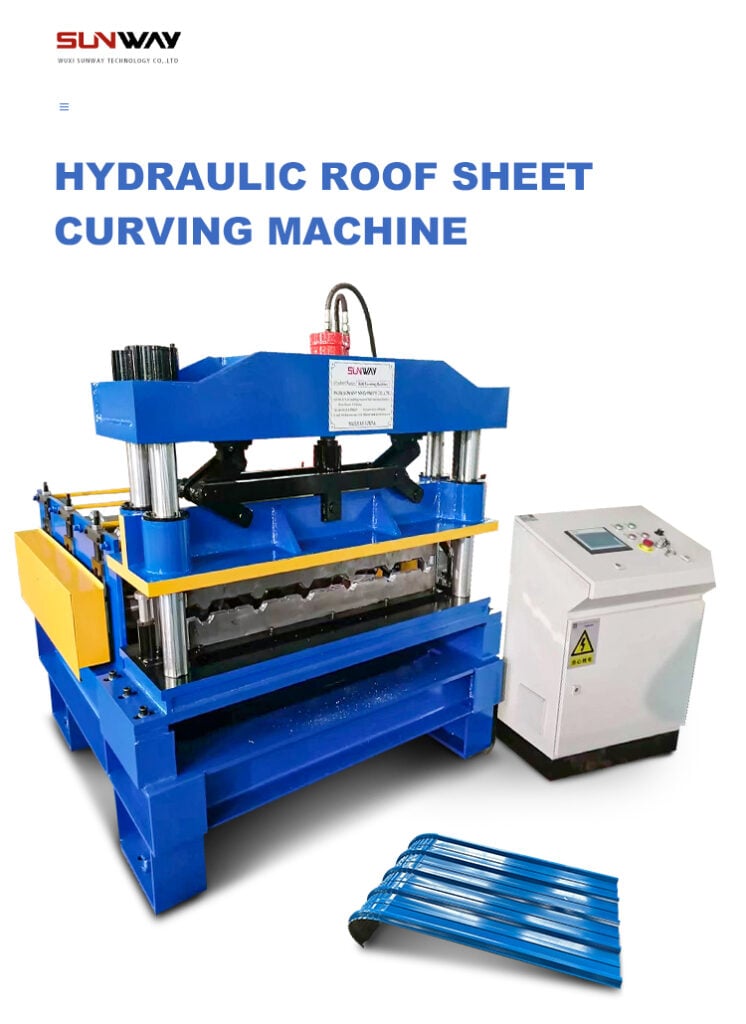
কিল রোল ফর্মিং মেশিনের সঠিক স্থাপন গঠনের নির্ভুলতা, দক্ষতা এবং নিরাপত্তা নিশ্চিত করার জন্য অত্যন্ত গুরুত্বপূর্ণ। মূল ধাপগুলি হলো:
- মেঝে পরিকল্পনা অঙ্কন অনুসারে সমতল কংক্রিট ভিত্তি প্রস্তুত করুন
- লিফট ট্রাক বা ক্রেন ব্যবহার করে মেশিনের অংশগুলি নিরাপদে আনলোড করুন
- ফ্রেম সংযোজন করুন, লেজার অ্যালাইনমেন্ট ব্যবহার করে সমকোণ নিশ্চিত করুন
- নির্দিষ্ট লেআউট অনুসারে রোলার স্ট্যান্ড স্থাপন করুন
- ড্রাইভলাইন, মোটর এবং হাইড্রলিক্স স্থাপন করুন
- ইলেকট্রিক্যাল, কন্ট্রোল, সেন্সর এবং নিরাপত্তা সংযোগ করুন
- মেশিনটি ভিত্তির সাথে দৃঢ়ভাবে নোঙর করুন
- চলমান অংশগুলিতে লুব্রিকেশন করুন এবং টুলিং লোড করুন
- অ্যালাইনমেন্ট এবং ক্লিয়ারেন্স যাচাই করুন
- লোড ছাড়া ট্রায়াল রান করুন, তারপর উপাদান সহ
নিরাপদ উপাদান লোডিং, আনলোডিং এবং স্থানান্তরের জন্য মেশিনের পিছন এবং পাশে পর্যাপ্ত স্থান রাখা উচিত। বিদ্যুৎ, সংকুচিত বায়ুর মতো ইউটিলিটিগুলি যথাযথভাবে আকারে থাকতে হবে।
মেঝের কম্পন কমানোর জন্য মেশিনের নিচে কম্পন ড্যাম্পিং প্যাড ব্যবহার করা যেতে পারে। সঠিক গ্রাউন্ডিং, নিরাপত্তা গার্ডিং, আলোকসজ্জা, বায়ুচলাচল এবং অগ্নিনিরাপত্তা ব্যবস্থা থাকতে হবে।
কিল রোল ফর্মিং মেশিন চালনা
কিল রোল ফর্মিং মেশিন চালনায় নিম্নলিখিত মূল কার্যকলাপ জড়িত:
১. নিরাপত্তা যাচাই: সকল গার্ড স্থানে আছে কিনা যাচাই করুন, মেশিন এলাকায় কোনো বাধা নেই, ই-স্টপ এবং নিরাপত্তা ম্যাট কাজ করছে কিনা।
২. মেশিন উষ্ণকরণ: হাইড্রলিক্স চালু করুন এবং লোড ছাড়া উষ্ণকরণ চক্র চালান। মসৃণ চালনা যাচাই করুন।
৩. প্যারামিটার সেটিং: এইচএমআই স্ক্রিনে পণ্য রেসিপি ইনপুট করুন – অংশ প্রস্থ, পুরুত্ব, লাইন গতি, রোলার চাপ।
৪. টুলিং সেটআপ: অংশ প্রোফাইল অনুসারে সঠিক উপরের এবং নিচের রোল টুলিং স্থাপন করুন।
৫. উপাদান লোডিং: প্রয়োজনীয় পুরুত্বের শীট মেটাল কয়েল প্রস্তুত করুন এবং ডিকয়লারে লোড করুন। স্ট্রিপ লেভেলার এবং গাইডের মাধ্যমে মেশিনে ফিড করুন।
৬. ট্রায়াল রান: মেশিন জগ করুন এবং টুলিং সেটআপ যাচাইয়ের জন্য স্যাম্পল অংশ চালান। প্রান্তের গুণমান পরীক্ষা করুন এবং প্রয়োজনে টুলিং সমন্বয় করুন।
৭. উৎপাদন রান: স্বয়ংক্রিয় রান চক্র শুরু করুন। লাইন গতি, টুলিং, স্ট্রিপ ফিড এবং অংশের গুণমান ক্রমাগত পর্যবেক্ষণ করুন।
৮. অংশ আনলোডিং: লিফট টেবিল বা কনভেয়র ব্যবহার করে ডাউনস্ট্রিমে গঠিত অংশগুলি সংগ্রহ করুন। স্ট্যাক করুন এবং গুণমান পরীক্ষা করুন।
৯. টুলিং চেঞ্জওভার: নতুন অংশ প্রোফাইলের জন্য উৎপাদন ক্রম পরিকল্পনা অনুসারে উপরের এবং নিচের রোল সেট পরিবর্তন করুন।
নিরাপত্তা, প্রতিরোধমূলক রক্ষণাবেক্ষণ এবং এসওপি অনুসরণ রোল ফর্মিং অপারেশনের জন্য অত্যন্ত গুরুত্বপূর্ণ।
কিল রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ
নিয়মিত রক্ষণাবেক্ষণ কিল রোল ফর্মিং মেশিনের উৎপাদনশীলতা বাড়ায় এবং পরিষেবার জীবনকাল বাড়ায়। মূল রক্ষণাবেক্ষণ কার্যকলাপগুলি হলো:
দৈনিক/সাপ্তাহিক:
- মেশিনের অবস্থার ভিজ্যুয়াল পরিদর্শন
- সকল চলমান অংশে সঠিক লুব্রিকেশন যাচাই
- টুলিং অবস্থা এবং ক্ষয় পরীক্ষা
- ইলেকট্রিক্যাল, কন্ট্রোল এবং হাইড্রলিক্স পরিদর্শন
- কম্পন, তাপমাত্রা, শব্দ পর্যবেক্ষণ
- ময়লা, ধুলোবালি, ধাতুর অণু জমা পরিষ্কার
মাসিক:
- নোঙর বোল্টের টর্ক যাচাই
- চেইন/গিয়ারবক্স ব্যাকল্যাশ যাচাই
- হাইড্রলিক হোস/সিলিন্ডার অবস্থা যাচাই
- সময়সূচি অনুসারে মেশিনে লুব্রিকেশন
- মেশিন অ্যালাইনমেন্ট যাচাই
বার্ষিক:
- সম্পূর্ণ মেশিন পরিদর্শন এবং পরিষেবা
- শ্যাফট, বিয়ারিং, স্প্রকেটের মতো ঘষা যাওয়া উপাদান প্রতিস্থাপন
- হাইড্রোলিক সিস্টেম পরিষেবা
- ক্ষয়রোধী আবরণ পুনরায় প্রয়োগ
- নিয়ন্ত্রণ সফটওয়্যার এবং ইলেকট্রনিক্স আপডেট
রোল ফর্মিং মেশিনগুলি অপশিষ্ট এবং ধুলো উৎপন্ন করে। নিয়মিত পরিষ্কার এবং জমাট বাঁধা রোধ করা গুরুত্বপূর্ণ। মেশিনগুলি সঠিকভাবে নির্দিষ্ট স্থানে বসানো, সারিবদ্ধতা বজায় রাখা এবং কম্পন রোধ করা দীর্ঘস্থায়ীত্ব বাড়ায়।
কিল রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচন
সঠিক কিল রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচন যোগ্য এবং নির্ভরযোগ্য সরঞ্জাম পাওয়ার জন্য গুরুত্বপূর্ণ। মূল নির্বাচন মানদণ্ডগুলির মধ্যে রয়েছে:
প্রযুক্তিগত দক্ষতা
- রোল ফর্মিং প্রক্রিয়া এবং মেশিন সম্পর্কে বিস্তৃত জ্ঞান
- সর্বোত্তম সমাধান ডিজাইন করতে সক্ষম ইঞ্জিনিয়ারিং দল
- অনুরূপ প্রকল্প বাস্তবায়নের অভিজ্ঞতা
উৎপাদনের গুণমান
- রোল ফর্মিং লাইন নির্মাণের জন্য আধুনিক ও সক্ষম যন্ত্রপাতি
- কঠোর গুণমান নিয়ন্ত্রণ প্রক্রিয়া
- নির্ভরযোগ্য উপাদান যা স্বনামধন্য সরবরাহকারীদের কাছ থেকে সংগ্রহ করা হয়
কাস্টমাইজেশন ক্ষমতা
- স্ট্যান্ডার্ড এবং কাস্টম ইঞ্জিনিয়ার্ড সমাধান উভয়ই প্রদান
- প্রয়োজনীয়তা অনুসারে ডিজাইন পরিবর্তন ও অপ্টিমাইজ করার নমনীয়তা
- ডিকয়লার, ফিডার, স্ট্যাকারের মতো পেরিফেরালসের একীকরণ
কমিশনিং এবং সহায়তা
- সম্পূর্ণ সাইটে কমিশনিং এবং অপারেটর প্রশিক্ষণ
- দ্রুত প্রতিক্রিয়াশীল বিক্রয়োত্তর প্রযুক্তিগত সহায়তা এবং পরিষেবা
- দ্রুত সমস্যা সমাধান এবং মেরামতের জন্য স্থানীয় প্রযুক্তিবিদরা
আর্থিক স্থিতিশীলতা
- টেকসই ব্যবসায়ের সাথে আর্থিকভাবে শক্তিশালী কোম্পানি
- ওয়ারেন্টি এবং কর্মক্ষমতা গ্যারান্টি প্রদানের সক্ষমতা
সঠিক অংশীদার নির্বাচনের জন্য নমুনা পণ্য মূল্যায়ন, সাইট পরিদর্শন এবং গ্রাহক রেফারেন্সগুলোও মূল্যবান। চলমান সহায়তার জন্য দীর্ঘমেয়াদী সরবরাহকারী সম্পর্ক বিবেচনা করুন।
কিল রোল ফর্মিং মেশিন তুলনা
কিল রোল ফর্মিং প্রযুক্তির অগ্রগতি
কিল রোল ফর্মিং মেশিনগুলোকে উন্নত করেছে সাম্প্রতিক অগ্রগতিগুলোর মধ্যে রয়েছে:
- সার্ভো-ইলেকট্রিক ড্রাইভ নির্ভুল গতি এবং টেনশন নিয়ন্ত্রণের জন্য
- প্রোগ্রামযোগ্য নিয়ন্ত্রণ দ্রুত রেসিপি এবং টুলিং পরিবর্তনের জন্য
- স্বয়ংক্রিয় লুব্রিকেশন স্থিতিশীল লুব্রিকেশনের জন্য সিস্টেম
- দ্রুত-পরিবর্তন টুলিং সেটআপ সময় কমানোর জন্য সিস্টেম
- ইন-লাইন পার্ট কাটিং সমাপ্ত কাট-টু-লেংথ পার্টসের জন্য
- একীভূত ফর্মিং এবং ওয়েল্ডিং হাইব্রিড সি-ইউ চ্যানেল উৎপাদনের জন্য
- রোবোটিক পার্ট হ্যান্ডলিং অটোমেটেড লোড/আনলোডের জন্য
- ভিশন সিস্টেম গুণমান পরিদর্শন ফিডব্যাকের জন্য
- আইওটি সংযোগ দূরবর্তী মনিটরিং এবং ডায়াগনস্টিক্সের জন্য
এই প্রযুক্তিগুলো কিল রোল ফর্মিং লাইনের সাথে চটপটে এবং উচ্চমানের উৎপাদন সক্ষম করে। উৎপাদনশীলতা এবং প্রতিযোগিতামূলকতা সর্বোচ্চ করার জন্য কোম্পানিগুলো এমন বৈশিষ্ট্যসহ সরঞ্জাম আপগ্রেডে বিনিয়োগ করে।
কিল রোল ফর্মিং বনাম বিকল্পগুলোর সুবিধা-অসুবিধা
প্রেস ব্রেকিংয়ের তুলনায়কিল রোল ফর্মিং মেশিনের মূল সুবিধাগুলো হলো:
- উচ্চতর উৎপাদন গতি এবং পরিমাণ
- কম অপারেশনাল খরচ
- দৈর্ঘ্যজুড়ে স্থিতিশীল গুণমান
- জটিল এবং কাস্টমাইজড আকৃতি গঠনের সক্ষমতা
- কম টুলিং খরচ
সীমাবদ্ধতাগুলো হলো:
- উচ্চতর প্রাথমিক মূলধন বিনিয়োগ
- পৃথক কাটিং প্রক্রিয়ার প্রয়োজন
- রোল ফর্মিং লাইনের আকার সীমাবদ্ধতা
লেজার কাটিংয়ের তুলনায়রোল ফর্মিংয়ের সুবিধাগুলোর মধ্যে রয়েছে:
- কম সরঞ্জাম খরচ
- তাপ প্রভাবিত অঞ্চল বা ফিনিশিংয়ের প্রয়োজন নেই
- দীর্ঘ দৈর্ঘ্যের পার্টসের জন্য উচ্চতর উৎপাদন হার
- কম অপারেশনাল খরচ
অসুবিধাগুলো হলো:
- লেজার কাটিংয়ের তুলনায় আকৃতির জটিলতায় সীমাবদ্ধ
- সাধারণত গৌণ কাটিং প্রক্রিয়ার প্রয়োজন
- অধিক ফ্লোর স্পেস প্রয়োজন
সামগ্রিকভাবে, কিল রোল ফর্মিং উচ্চ-পরিমাণ শীট মেটাল চ্যানেল এবং প্রোফাইলের জন্য লীন এবং চটপটে উৎপাদন প্রদান করে।
কিল রোল ফর্মিংয়ের খরচ সাশ্রয়ী সুবিধা
মূল খরচ সাশ্রয় কিল রোল ফর্মিং মেশিনের সাথে:
- শ্রম: অটোমেটেড ম্যাটেরিয়াল হ্যান্ডলিং শ্রম কমায়
- টুলিং: রোল ডাইগুলো প্রেস ব্রেকের চেয়ে দীর্ঘস্থায়ী
- গুণমান: স্থিতিশীল গুণমান ফলন উন্নত করে
- গতি: উচ্চতর উৎপাদন হার উৎপাদনশীলতা বাড়ায়
- স্পেস: কমপ্যাক্ট লাইন সুবিধা ব্যবহার সর্বোচ্চ করে
- নিরাপত্তা: হ্যান্ডলিং কমিয়ে দুর্ঘটনা হ্রাস করে
- শক্তি: উচ্চতর দক্ষতা বিদ্যুৎ খরচ কমায়
এর অবিরত উৎপাদন পদ্ধতির সাথে, রোল ফর্মিং প্রায়শই বিকল্প পদ্ধতির তুলনায় কম খরচের উৎপাদন প্রক্রিয়া।
সাধারণ প্রশ্নাবলি
কিল রোল ফর্মিং কীসের জন্য ব্যবহৃত হয়?
কিল রোল ফর্মিং মেশিনগুলো শীট মেটাল কয়েল থেকে সি-আকৃতির এবং ইউ-আকৃতির স্ট্রাকচারাল স্টিল চ্যানেল গঠনের জন্য ব্যবহৃত হয়। সাধারণ প্রয়োগগুলো হলো ভবন নির্মাণ, অটোমোটিভ চ্যাসিস এবং উৎপাদন সরঞ্জামের ফ্রেম।
কোন পুরুত্বের স্টিল রোল ফর্ম করা যায়?
কিল রোল ফর্মিং মেশিনগুলো সাধারণত ০.৫ মিমি থেকে ৩ মিমি পুরুত্বের স্টিল শীট প্রক্রিয়াকরণ করতে পারে। সর্বোচ্চ পুরুত্ব মেশিনের রোলিং শক্তি এবং উপাদানের শক্তির উপর নির্ভর করে।
কিল রোল ফর্মিং দিয়ে কোন আকৃতিগুলো গঠন করা যায়?
সি এবং ইউ চ্যানেল ছাড়াও, এই মেশিনগুলো ফারিং চ্যানেল, অ্যাঙ্গেল, টিউব, রেল, প্যানেল এবং ওপেন গার্টের মতো জটিল প্রোফাইল উৎপাদন করতে পারে। কাস্টম টুলিং আকৃতিতে নমনীয়তা প্রদান করে।
কিল রোল ফর্মিং কীভাবে কাজ করে?
এটি শীট মেটাল স্ট্রিপকে একাধিক রোলার ডাইয়ের মধ্য দিয়ে পাস করে উপাদানকে ধীরে ধীরে আকৃতি দেয়। রোলারগুলো রোলার জ্যামিতির ভিত্তিতে সমতল স্ট্রিপকে কাঙ্ক্ষিত কনটুর প্রোফাইলে বাঁকায়।
কিল রোল ফর্মিং মেশিনের উপাদানগুলো কী কী?
প্রধান উপাদানগুলো হলো ডিকয়লার, ফিডার, প্রি-কাট শিয়ার, রোলার স্টেশন, ড্রাইভিং সিস্টেম, গাইড রেল, পিএলসি নিয়ন্ত্রণ এবং এক্সিট টেবিল। উচ্চমানের সিস্টেমগুলো পাঞ্চিং, ওয়েল্ডিং এবং কাটিং প্রক্রিয়া একীভূত করে।
কিল রোল ফর্মিং মেশিনের উৎপাদন হার কত?
উৎপাদন গতি পার্টের জটিলতার উপর নির্ভর করে ১০ থেকে ১২০ মিটার প্রতি মিনিট। সাধারণ সি এবং ইউ চ্যানেল গঠনের জন্য সাধারণ গতি ৫০-৮০ মি/মি।
কিল রোল ফর্মিং সরঞ্জাম কীভাবে রক্ষণাবেক্ষণ করবেন?
মূল রক্ষণাবেক্ষণে রয়েছে রোলার লুব্রিকেট করা, টুলিং পরিধান পরীক্ষা, অ্যালাইনমেন্ট চেক, হাইড্রলিক তরল পরিবর্তন, মোটর/ড্রাইভ পরিষেবা এবং ধুলো/অপসৃত পরিষ্কার। পর্যায়ক্রমিক প্রতিরোধমূলক রক্ষণাবেক্ষণ উৎপাদনশীলতা উন্নত করে।
রোল ফর্মিং অপারেশনের জন্য কী নিরাপত্তা প্রয়োজন?
মেশিন গার্ডিং, ই-স্টপ, সেফটি ম্যাট, ইলেকট্রিকাল ইন্টারলক এবং গ্লাভস/আইওয়্যারের মতো পিপিই ব্যবহার করুন। সঠিক ম্যাটেরিয়াল হ্যান্ডলিং এবং স্ট্যাকআউট অনুশীলন গুরুত্বপূর্ণ। রক্ষণাবেক্ষণের সময় লকআউট প্রক্রিয়া অনুসরণ করুন।
কিল রোল ফর্মিং মেশিনের দাম কত?
দাম মৌলিক মেশিনের জন্য ৩০,০০০ ডলার থেকে বড় উচ্চমানের উৎপাদন লাইনের জন্য ২৫০,০০০ ডলারের বেশি। দাম গতি, আকার, অটোমেশন বৈশিষ্ট্য এবং কাস্টমাইজেশনের উপর নির্ভর করে। ব্যবহৃত মেশিনও উপলব্ধ।
কিল রোল ফর্মিং উৎপাদনশীলতাকে কী প্রভাবিত করে?
মূল কারণগুলো হলো লাইন গতি, সেটআপ সময়, ম্যাটেরিয়াল হ্যান্ডলিং, টুলিং পরিবর্তন, রক্ষণাবেক্ষণ, লাইন ডাউনটাইম এবং অপারেটিং অনুশীলন। সরঞ্জাম আধুনিকীকরণ এবং প্রশিক্ষণ উৎপাদনশীলতা উন্নত করে।
এটি কিল রোল ফর্মিং মেশিনের মূল দিকগুলো কভার করে। সারাংশে, এটি বিভিন্ন শিল্পে স্ট্রাকচারাল স্টিল চ্যানেল
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) আধুনিক কিল রোল ফর্মিং মেশিন স্টাড ও ট্র্যাকে কী সহনশীলতা অর্জন করতে পারে?
- সার্ভো-গ্যাপ নিয়ন্ত্রণ ও এনকোডার ফিডব্যাকে লাইট-গেজ স্টিল (0.5–1.2 mm)-এ ওয়েব/ফ্ল্যাঞ্জে সাধারণ মাত্রাগত সহনশীলতা ±0.3–0.6 mm এবং কাটার দৈর্ঘ্যে ±0.5–1.0 mm।
2) একটি কিল লাইন কি দাগ না ফেলে গ্যালভানাইজড, অ্যালুমিনাইজড ও প্রি-পেইন্টেড কয়েল সামলাতে পারে?
- হ্যাঁ। পালিশ বা হার্ড-ক্রোম রোল, আঁচড়-প্রতিরোধী পলিইউরেথেন গাইড এবং সমন্বয়যোগ্য ইনফিড গাইড ব্যবহার করুন। প্রি-পেইন্টেড কয়েলের জন্য ফিল্ম লাগানো ও কম-চাপের ফর্মিং পাস যোগ করুন।
3) বিভিন্ন ড্রাইওয়াল স্টাড ও ট্র্যাকের মাপ বদলাতে টুল কত দ্রুত পাল্টানো যায়?
- দ্রুত-বদলযোগ্য ক্যাসেট ও রেসিপি পুনরুদ্ধারে পরিবর্তন 5–15 মিনিটে করা যায়। ম্যানুয়াল পরিবর্তনে সাধারণত 25–45 মিনিট লাগে।
4) কিল রোল ফর্মিং মেশিনে সাধারণত কোন ইন-লাইন কাজগুলো যুক্ত থাকে?
- সার্ভো-ইলেকট্রিক বা হাইড্রলিক পাঞ্চিং (নকআউট, স্লট), এমবসিং, প্রি-নচ, ফ্লাইং শিয়ার বা রোটারি কাট, ইঙ্কজেট মার্কিং এবং খুচরা প্যাকের জন্য ইন-লাইন লেবেলিং/স্ট্যাকিং।
5) পাতলা-গেজ কিলে মোচড়, বাঁক ও অয়েল-ক্যানিং কীভাবে কমাব?
- রোল-ফ্লাওয়ার ধাপ অপ্টিমাইজ করুন, পাসগুলোর মধ্যে ফর্মিংয়ের ভারসাম্য রাখুন, স্ট্রিপ ক্রাউন যাচাই করুন, লেভেলারের সেটিং বজায় রাখুন এবং উৎসেই সংশোধনের জন্য ইন-লাইন স্ট্রেইটেনিং ও SPC পর্যবেক্ষণ ব্যবহার করুন।
কিল রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- অ্যাকচুয়েটরের বিদ্যুতায়ন: শক্তি সাশ্রয় ও নির্ভুলতার জন্য হাইড্রলিক থেকে সার্ভো-ইলেকট্রিক পাঞ্চিং ও গ্যাপ সমন্বয়ে পরিবর্তন।
- AI-সক্ষম ইন-লাইন QA: ভিশন ও লেজার প্রোফাইলোমেট্রি ফ্ল্যাঞ্জের প্রসারণ, ছিদ্রের অবস্থান ও ক্যাম্বার মাপে; স্বয়ংক্রিয় ফিডব্যাকে পাস সমন্বয় হয়।
- বহু মডেল, কম পরিমাণের নমনীয়তা: ই-কমার্স খুচরা প্যাকের জন্য বারকোডচালিত রেসিপি, স্বয়ংক্রিয় ক্যাসেট বদল এবং স্মার্ট স্ট্যাকিং।
- টেকসই স্টিল: পুনর্ব্যবহৃত উপাদান প্রকাশসহ Z275–Z350 গ্যালভানাইজড স্টিলের ব্যবহার বাড়ছে; শক্তি ড্যাশবোর্ডে kWh/ton দেখানো হয়।
- নিরাপত্তা ও মান-অনুবর্তিতা: ISO 13849-1 (PL d/e), IEC 60204-1 এবং যন্ত্রপাতির CE/UKCA হালনাগাদের সঙ্গে সামঞ্জস্য বাড়ছে।
- ডিজিটাল ট্রেসেবিলিটি: EN 1090 ও ASTM C645 নথির জন্য কয়েলের সনদকে ইন-লাইন পরিমাপের সঙ্গে যুক্ত করে হিট-থেকে-অংশ পর্যন্ত উৎপত্তির মানচিত্র তৈরি।
2025 সালের কর্মক্ষমতা মানদণ্ড
| মেট্রিক (কিল লাইন) | 2022 সালের সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | ব্যবহারিক প্রভাব | উৎস |
|---|---|---|---|---|
| চেঞ্জওভার সময় (স্টাড↔ট্র্যাক) | 25–45 মিনিট | 5–15 মিনিট | বহু-SKU উৎপাদনে OEE বেশি | OEM ব্রোশিওর: Samco, Formtek, Gasparini |
| কাটার দৈর্ঘ্যের নির্ভুলতা | ±১.৫ মিমি | ±0.5–1.0 mm | ছাঁটাই/পুনঃকাজের ধাপ কম | EN 1090 অনুশীলন; OEM স্পেসিফিকেশন |
| ছিদ্র অবস্থানের সহনশীলতা | ±1.5–2.0 mm | ±0.6–1.0 mm | সাইটে দ্রুত ফাস্টেনিং | সার্ভো পাঞ্চিং বিক্রেতারা |
| লাইনের গতি (লাইট গেজ 0.5–1.0 mm) | 50–80 m/min | 90–120 m/min | উৎপাদনহারের বৃদ্ধি | সরবরাহকারীর ডেটাশিট |
| শক্তির তীব্রতা (kWh/ton) | 160–200 | 115–150 | কম পরিচালন ব্যয়/নিঃসরণ | Siemens/ABB শক্তি-সংক্রান্ত নোট |
| নতুন স্থাপনে ইন-লাইন QA গ্রহণ | ~20% | 45–55% | রিয়েল-টাইম ত্রুটি প্রতিরোধ | Keyence/Micro‑Epsilon |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ISO 13849-1 যন্ত্রপাতির নিরাপত্তা: https://www.iso.org
- IEC 60204-1 মেশিনের বৈদ্যুতিক সরঞ্জাম: https://webstore.iec.ch
- ইস্পাত কাঠামোর EN 1090 এক্সিকিউশন: https://standards.cen.eu
- নন-স্ট্রাকচারাল স্টিল ফ্রেমিংয়ের জন্য ASTM C645: https://www.astm.org
- World Steel Association (উপকরণের প্রবণতা): https://worldsteel.org
- Keyence ইনলাইন পরিদর্শন: https://www.keyence.com
- Siemens গতি দক্ষতা: https://new.siemens.com
- ABB ড্রাইভ অপ্টিমাইজেশন: https://new.abb.com/drives
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: AI ভিশনে খুচরা প্যাক উৎপাদনে কিল স্ক্র্যাপ কমানো (2025)
পটভূমি: DIY খুচরা বাজারের জন্য ড্রাইওয়াল স্টাড/ট্র্যাক তৈরি করা একটি ইউরোপীয় বিল্ডিং-প্রোডাক্ট OEM 70 m/min গতিতে 3.2% স্ক্র্যাপ এবং ঘন ঘন ছিদ্রের অসারিবদ্ধতার মুখে পড়ে।
সমাধান: লেজার প্রোফাইলোমেট্রি, সার্ভো-ইলেকট্রিক পাঞ্চিং এবং SPC ড্যাশবোর্ড-সংযুক্ত স্বয়ংক্রিয় পাস-গ্যাপ সংশোধনসহ ইন-লাইন AI ভিশন স্থাপন করা হয়।
ফলাফল: স্ক্র্যাপ 1.1%-এ নামে (−65%), ছিদ্রের CpK 1.02 থেকে 1.45-এ বাড়ে, OEE +8.7 পয়েন্ট উন্নত হয়; শক্তির তীব্রতা 128 kWh/ton হয়।
কেস স্টাডি 2: মিশ্র SKU আবাসন প্রকল্পের জন্য দ্রুত-বদলযোগ্য কিল লাইন (2024)
পটভূমি: 12 মাপের স্টাড/ট্র্যাক তৈরি করা APAC ফ্যাব্রিকেটরের গড় পরিবর্তনে 40 মিনিট লাগত এবং ডেলিভারি দেরি হতো।
সমাধান: ক্যাসেট টুলিং, বারকোডে রেসিপি পুনরুদ্ধার, SKU লেবেলযুক্ত স্বয়ংক্রিয় স্ট্যাকার এবং SMED কার্যপ্রবাহ যোগ করা হয়।
ফলাফল: পরিবর্তন 9–12 মিনিটে নামে; সাপ্তাহিক উৎপাদনহার +22% বাড়ে; সময়মতো ডেলিভারি 89% থেকে 97%-এ উন্নীত হয়।
বিশেষজ্ঞদের মতামত
- Laura McKenna, Formtek-এর প্রকৌশল বিভাগের VP
“ইন-লাইন মেট্রোলজির সঙ্গে সার্ভো-ইলেকট্রিক পাঞ্চিং এখন লাইট-গেজ কিলে পুনঃকাজ কমানোর দ্রুততম উপায়; বিশেষত প্রি-পেইন্টেড কয়েলে দাগবিহীন ফর্মিং জরুরি।” - Prof. Daniel Cho, University of Michigan-এর Advanced Manufacturing Lab-এর প্রধান
“ভিশন ও পাস-গ্যাপ সমন্বয়সহ রিয়েল-টাইম ক্লোজড-লুপ কন্ট্রোল রোল ফর্মিংকে ‘সেট করে চালানো’ থেকে ‘শনাক্ত করে সংশোধন’-এ নিয়ে যায়; 0.6 mm-এর কম পাতলা গেজে এটি অপরিহার্য।” - Matteo Rinaldi, Gasparini S.p.A.-এর কারিগরি পরিচালক
“খুচরা বিক্রির উপযোগী প্যাকেজিং ও স্বল্প রান দ্রুত ক্যাসেট বদল এবং নির্ভরযোগ্য রেসিপি ব্যবস্থাপনা দাবি করে; 2025 সালের ক্রেতাদের কাছে সফটওয়্যারের ব্যবহারযোগ্যতা যান্ত্রিক ব্যবস্থার মতোই গুরুত্বপূর্ণ।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও সিমুলেশন:
- COPRA RF: https://www.datam.de
- UBECO PROFIL: https://www.ubeco.com
- Altair Inspire/Form: https://www.altair.com
- মান ও নির্দেশিকা:
- ASTM C645 (নন-স্ট্রাকচারাল স্টিল ফ্রেমিং): https://www.astm.org
- EN 1090 (ইস্পাত কাঠামোর বাস্তবায়ন): https://standards.cen.eu
- ISO 13849-1 (ফাংশনাল সেফটি): https://www.iso.org
- IEC 60204-1 (মেশিনের বৈদ্যুতিক নিরাপত্তা): https://webstore.iec.ch
- পরিদর্শন ও QA:
- Keyence ভিশন/লেজার সিস্টেম: https://www.keyence.com
- Micro‑Epsilon লেজার সেন্সর: https://www.micro-epsilon.com
- কার্যক্রম/রক্ষণাবেক্ষণ:
- Fiix CMMS: https://www.fiixsoftware.com
- UpKeep CMMS: https://www.onupkeep.com
বাস্তবায়ন পরামর্শ: কেনার আগে আপনার সবচেয়ে পাতলা ও পুরু কয়েল (যেমন 0.45–1.2 mm) দিয়ে পর্যবেক্ষিত FAT করুন; পরিবর্তনের সময়, ছিদ্রের অবস্থানের CpK, মোচড়/বাঁক, লক্ষ্যগতিতে কাটার দৈর্ঘ্যের নির্ভুলতা যাচাই করুন এবং ESG প্রতিবেদনের জন্য প্রতি টনে শক্তি-ব্যবহারের তথ্য সংগ্রহ করুন।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি নতুন FAQ যোগ করা হয়েছে; বেঞ্চমার্ক সারণি ও উদ্ধৃতিসহ 2025 সালের প্রবণতা যুক্ত করা হয়েছে; সাম্প্রতিক দুটি কেস স্টাডি ও বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত হয়েছে; কিল রোল ফর্মিং মেশিনের জন্য FAT পরামর্শসহ কার্যকর সরঞ্জাম/রিসোর্স সংকলন করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15, অথবা বড় OEM-রা নতুন দ্রুত-বদলযোগ্য কিল লাইন আনলে, ASTM/EN/ISO মান হালনাগাদ হলে, কিংবা নতুন ইন-লাইন AI QA তথ্য পাওয়া গেলে তার আগে





