
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

মিনি রোল ফর্মিং মেশিন ধাতব শীট এবং কয়েলকে কাস্টমাইজড প্রোফাইল এবং অংশে রূপান্তর করার জন্য ব্যবহৃত গুরুত্বপূর্ণ সরঞ্জামের একটি ধরন। এই নিবন্ধে মিনি রোল ফর্মারগুলোর মূল বৈশিষ্ট্য, স্পেসিফিকেশন, সরবরাহকারী, প্রয়োগ, অপারেশনসহ বিস্তারিত ওভারভিউ দেওয়া হয়েছে।
মিনি রোল ফর্মিং যন্ত্রের সারাংশ
মিনি রোল ফর্মিং যন্ত্রগুলি, যা কয়েল লাইন বা প্রোফাইল বেন্ডিং যন্ত্র নামেও পরিচিত, কয়েল স্টক থেকে বিভিন্ন জ্যামিতি এবং আকারের ধাতব প্রোফাইল উৎপাদনের জন্য তৈরি।
এই বহুমুখী ধাতু গঠন ব্যবস্থাগুলির মূল বিষয়গুলি নিম্নরূপ:
- এটি কী? একটি রোল ফর্মিং যন্ত্র যা সমতল শীট ধাতু এবং কয়েলকে ধারাবাহিক রোলের সেটের মাধ্যমে ধীরে ধীরে বাঁকিয়ে কাস্টম ওপেন এবং বন্ধ প্রোফাইলে রূপান্তরিত করে।
- মূল উপাদানসমূহ: আনকয়েলার, ফিডার, প্রি-কাটার, রোল ফর্মিং স্টেশন, পোস্ট-কাটার, স্ট্যাকার।
- প্রকারভেদ: প্রোফাইলের জন্য স্ট্যান্ডার্ড এবং কাস্টমাইজড ৪-১৪ রোলার রোল ফর্মার, প্রস্থ সর্বোচ্চ ১২০ মিমি পর্যন্ত।
- ব্যবহৃত উপকরণ: ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম শীট এবং কয়েল, সর্বোচ্চ ৩ মিমি পুরুত্ব পর্যন্ত।
- অ্যাপ্লিকেশনসমূহ: কোণকারী, চ্যানেল, বর্গাকার/আয়তাকার টিউব, ছাদের প্যানেল, র্যাকিং সিস্টেম, দরজার ফ্রেম ইত্যাদি।
- শিল্পক্ষেত্র: নির্মাণ, অবকাঠামো, লজিস্টিকস, পরিবহন, কৃষি, অটোমোবাইল, যন্ত্রপাতি উৎপাদন ইত্যাদি।
- সুবিধাসমূহ: উচ্চ নির্বাচনযোগ্যতা, সামঞ্জস্যতা, গতি, নমনীয়তা, ব্যাপক উৎপাদনের জন্য খরচ-কার্যকর।
- সীমাবদ্ধতা: সীমিত প্রোফাইলের আকার এবং পুরুত্ব, প্রেস ব্রেক বা লেজার কাটিংয়ের তুলনায় কম টলারেন্স।
মিনি রোল ফর্মারগুলি নমনীয়তা, কম জায়গা দখল, সহজ পরিচালনা এবং সাশ্রয়ী মূল্যের মধ্যে সঠিক ভারসাম্য বজায় রাখে। বিস্তারিতভাবে মূল স্পেসিফিকেশন এবং ডিজাইন দিকগুলি দেখা যাক।
মিনি রোল ফর্মিং লাইনের স্পেসিফিকেশন
নিম্নলিখিত টেবিলে মিনি রোল ফর্মিং মেশিনের সাধারণ প্রযুক্তিগত স্পেসিফিকেশনগুলি উল্লেখ করা হয়েছে:
| বৈশিষ্ট্য | বর্ণনা |
|---|---|
| ফর্মিং ক্ষমতা | ৫০-১২০ মিমি প্রোফাইল প্রস্থ, সর্বোচ্চ ৩ মিমি পুরুত্ব |
| রোলার স্টেশন | 4-16 |
| গঠন গতি | ১০-২৫ মি/মিনিট |
| প্রধান ড্রাইভ পাওয়ার | ৩-৭.৫ কিলোওয়াট |
| ভোল্টেজ | ২২০-৪৮০ভি, ৩ ফেজ |
| ফিড সিস্টেম | চেইন বা সার্ভো মোটর |
| রোল এক্সচেঞ্জ | ম্যানুয়াল বা অটোমেটিক |
| কয়েল ওজন | সর্বোচ্চ ৩০০০ কেজি |
| কয়েলের অভ্যন্তরীণ ব্যাস | ৪০০-৬০০ মিমি |
| মেঝার স্থান | ৪×২ মিটার |
| কন্ট্রোল | এইচএমআই টাচস্ক্রিন সহ পিএলসি |
এই রোল ফর্মারগুলি ৫০ মিমি, ৭৫ মিমি, ১০০ মিমি, ১২০ মিমি এবং কাস্টম প্রস্থের মানক আকারে পাওয়া যায়। রোলার স্টেশনের সংখ্যা সাধারণ প্রোফাইলের জন্য ৪ থেকে জটিল জ্যামিতির জন্য ১৬ বা তার বেশি হতে পারে।
৫.৫-৭.৫ কিলোওয়াটের উচ্চতর প্রধান ড্রাইভ পাওয়ার দ্রুত উৎপাদন গতি নিশ্চিত করে। অটোমেটেড রোল এক্সচেঞ্জ এবং এজ ক্রিম্পিং সিস্টেম দ্রুত প্রোফাইল পরিবর্তন সহজ করে।
মিনি রোল ফর্মার ডিজাইনের মূল দিকসমূহ
মিনি রোল ফর্মিং লাইনের কর্মক্ষমতাকে প্রভাবিত করা কিছু উল্লেখযোগ্য ডিজাইন উপাদান নিম্নরূপ:
- বেলন উপাদান – উচ্চ শক্তির কুটনির্মিত ইস্পাত বা অ্যাডামাইট রোলার।
- ড্রাইভস – কয়েল, ফিডিং এবং ফর্মিং বিভাগের জন্য সার্ভো বা সাধারণ মোটর।
- রোলার বিয়ারিং – লক্ষ লক্ষ ঘূর্ণন চক্রের জন্য মূল্যায়িত ভারী রোলার বিয়ারিং।
- রোল ডিজাইন – সর্বোত্তম বাঁকানোর জন্য শক্ত ইস্পাতের অবতল/উত্তল রোল।
- রোল গ্যাপ অ্যাডজাস্টমেন্ট – রোল গ্যাপের মোটরাইজড বা ম্যানুয়াল অ্যাডজাস্টমেন্ট।
- রোল সাপোর্ট – বিচ্যুতি প্রতিরোধকারী শক্তিশালী হাউজিং এবং রোল সাপোর্ট।
- ফিড সিস্টেম – ট্র্যাকশনের জন্য রাবারাইজড গ্রিপার বা ক্যাটারপিলার চেইন ফিড।
- ডিকয়লার – শক্তিশালী হাইড্রলিক, নিউমেটিক বা মোটরাইজড ডিকয়লার।
- নিরাপত্তা – লাইট কার্টেন, ই-স্টপ, গার্ডস পরিচালনা নিরাপত্তা নিশ্চিত করে।
- ফ্রেম – কম্পন কমানোর জন্য ইস্পাত চ্যানেল বা আই-বিম থেকে নির্মিত শক্তিশালী সি-ফ্রেম।
উন্নত উপাদানের গুণমান এবং দৃঢ় নির্মাণ উচ্চ নির্ভুলতার রোল ফর্মড পার্টস, দ্রুত ধাতু প্রক্রিয়াকরণ এবং ভারী লোডের অধীনে নির্ভরযোগ্যতা নিশ্চিত করে।
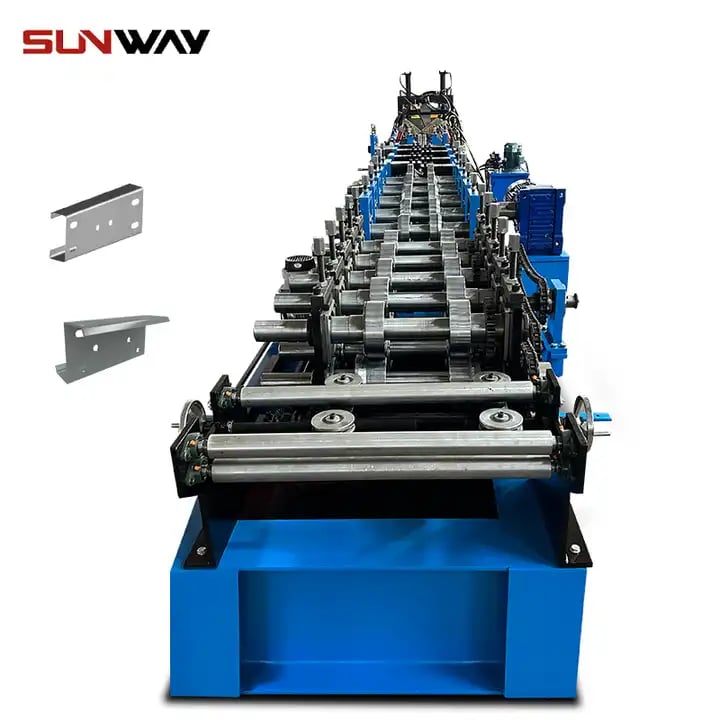
মিনি রোল ফর্মিং মেশিনের প্রকারভেদ
মিনি রোল ফর্মিং সিস্টেমের দুটি প্রধান প্রকার রয়েছে:
স্ট্যান্ডার্ড রোল ফর্মার
এই সরল ৪ বা ৬ রোলার মেশিনগুলি ৫০ মিমি বা ৭৫ মিমির মতো নির্দিষ্ট প্রস্থে স্কোয়ার, রেকট্যাঙ্গল এবং সাধারণ অ্যাঙ্গেলের মতো নিয়মিত প্রোফাইল উৎপাদন করতে পারে।
- ন্যূনতম পরিবর্তনের সাথে উচ্চ আয়তনের উৎপাদনের জন্য ব্যবহৃত।
- সীমিত নমনীয়তা – নতুন প্রোফাইল উৎপাদনের জন্য রোল পরিবর্তন প্রয়োজন।
- সাধারণত কম খরচে ম্যানুয়াল পরিচালনা।
কাস্টমাইজড রোল ফর্মিং লাইন
এই উন্নত রোল ফর্মারগুলিতে ১০ বা তার বেশি সিকোয়েন্সিং রোলার স্টেশন রয়েছে যা জটিল কাস্টম প্রোফাইল উৎপাদনের জন্য কাস্টমাইজ করা যায়।
- দ্রুত প্রোফাইল পরিবর্তনের জন্য অত্যন্ত নমনীয় এবং সামঞ্জস্যযোগ্য।
- জটিল রিবস, এমবসিং ইত্যাদি সহ অসীম প্রোফাইল আকার উৎপাদন করে।
- দ্রুত আকার পরিবর্তন এবং ন্যূনতম ডাউনটাইমের জন্য অটোমেটেড ফিচার।
- ঘন ঘন পণ্য পরিবর্তন এবং কম আয়তনের উৎপাদনের জন্য আদর্শ।
- কাস্টমাইজেশনের কারণে উচ্চতর মেশিন খরচ।
মিনি রোল ফর্মিং মেশিনের মূল স্পেসিফিকেশনসমূহ
মিনি রোল ফর্মার নির্বাচনের সময় বিবেচনা করার মূল স্পেসিফিকেশন এবং প্যারামিটারগুলি নিম্নরূপ:
টেবিল – মিনি রোল ফর্মারের মূল স্পেসিফিকেশন
| স্পেসিফিকেশন | বর্ণনা |
|---|---|
| প্রোফাইল প্রস্থ | মানক ইনক্রিমেন্টে ৫০ মিমি থেকে ১২০ মিমি। কাস্টম প্রস্থ সম্ভব। |
| উপাদানের পুরুত্ব | ০.৫ মিমি থেকে ৩ মিমি এমএস শিট এবং কয়েল। অ্যালুমিনিয়াম, পিতল ইত্যাদির জন্য সর্বোচ্চ ৪ মিমি। |
| রোলার স্টেশন | প্রোফাইলের জটিলতা নির্ধারণ করে। সাধারণত ৪ থেকে ১৬ স্টেশন। |
| গঠন গতি | ১৫-২৫ মি/মিনিটের উচ্চতর গতি উৎপাদনশীলতা বাড়ায়। |
| প্রধান ড্রাইভ পাওয়ার | সর্বোত্তম ফর্মিং টর্ক এবং গতির জন্য ৫.৫ কিলোওয়াট-৭.৫ কিলোওয়াট। |
| ভোল্টেজ | ৪০০ভি বা ৪৮০ভি, ৩-ফেজ পাওয়ার সাপ্লাই প্রয়োজন। |
| কয়েল ব্যাস | ১০০০ মিমি থেকে ১৫০০ মিমি ব্যাসের কয়েল অবিচ্ছিন্ন উৎপাদন নিশ্চিত করে। |
| কয়েল ওজন | সর্বোচ্চ ৩ মেট্রিক টন কয়েল ওজন ক্যাপাসিটি। |
| ডিকয়লার ক্যাপাসিটি | ২-৩ টন ক্যাপাসিটির হাইড্রলিক বা মোটরাইজড ডিকয়লার। |
| ফিড সিস্টেম | স্থিতিশীলতার জন্য ক্যাটারপিলার চেইন, গ্রিপার রোল, সার্ভো মোটর। |
| রোল ডিজাইন | বিভিন্ন ব্যাসের শক্ত অবতল/উত্তল ইস্পাত রোল। |
| রোল গ্যাপ অ্যাডজাস্টমেন্ট | দ্রুত পরিবর্তনের জন্য ম্যানুয়াল বা এনসি মোটরাইজড অ্যাডজাস্টমেন্ট। |
| রোলার বিয়ারিং | লক্ষ লক্ষ পাসের জন্য মূল্যায়িত ভারী রোলার বিয়ারিং। |
| ফ্রেম | রোলের জন্য নির্ভুলতার মেশিনড বেডস সহ ইস্পাতের শক্তিশালী সি-ফ্রেম। |
| নিরাপত্তা | পরিচালনা নিরাপত্তার জন্য লাইট কার্টেন, ই-স্টপ, গার্ডস। |
| কন্ট্রোল | সহজ পরিচালনার জন্য পিএলসি সহ এইচএমআই টাচস্ক্রিন ইন্টারফেস। |
সঠিক রোল ফর্মার স্পেসিফিকেশন নির্বাচনের জন্য উৎপাদন আয়তন, উপাদান স্পেস এবং প্রোফাইল জটিলতা বিবেচনা করুন।
মিনি রোল ফর্মিং লাইনের মূল উপাদানসমূহ
মিনি রোল ফর্মারগুলি কয়েকটি মূল বিভাগ নিয়ে গঠিত যা সিঙ্ক্রোনাইজডভাবে কাজ করে অবিচ্ছিন্নভাবে উন্নত প্রোফাইল গঠন করে:
টেবিল – মিনি রোল ফর্মারের প্রধান উপাদানসমূহ
| উপাদান | বর্ণনা |
|---|---|
| ডিকয়লার | সমতল কয়েল স্টক উন্মোচন করে এবং লাইনে ফিড করে। পাওয়ারড আনওয়াইন্ডিং সিস্টেম এবং কয়েল হোল্ডিং ম্যান্ড্রেল রয়েছে। |
| ফিডিং ইউনিট | রোলার/চেইনস ব্যবহার করে শিট গ্রিপ করে এবং ফর্মিং বিভাগে স্থির গতিতে ফিড করে। |
| প্রি-কাটার | প্রোফাইল দৈর্ঘ্য অনুসারে ফর্মিংয়ের আগে কয়েল কেটে প্রি-কাট স্ট্রিপ তৈরি করে। |
| স্টেশন গঠন | প্রতিটি স্টেশনে ধাপে ধাপে স্ট্রিপ বাঁকিয়ে প্রোফাইল গঠন করে এমন পিরামিড স্টাইলের রোলার ডাইসের সিরিজ। |
| কন্ট্রোল ক্যাবিনেট | পিএলসি, এইচএমআই, ড্রাইভ এবং ইলেকট্রিকাল উপাদানসমূহ সংরক্ষণ করে। প্রোগ্রামিং এবং মনিটরিং অনুমতি দেয়। |
| প্রধান ড্রাইভ | ডিকয়লার, ফিডিং এবং ফর্মিং বিভাগগুলিকে সমন্বিতভাবে চালায় এমন গিয়ার্ড মোটর। |
| পোস্ট-কাটার | উৎপাদনের প্রয়োজন অনুসারে গঠিত প্রোফাইলকে কাঙ্ক্ষিত দৈর্ঘ্যে কাটে। |
| স্ট্যাকার | সমাপ্ত প্রোফাইলগুলিকে সুন্দরভাবে স্তূপ করে বা সংগ্রহ করে। |
এই উপব্যবস্থাগুলির মধ্যে মসৃণ মিথস্ক্রিয়া অবিরত, উচ্চ গতি এবং নির্ভুল রোল ফর্মিং নিশ্চিত করে।
মিনি রোল ফর্মিং মেশিনের কার্যনীতি
মিনি রোল ফর্মিং লাইনের কার্যকারিতার মূল ধাপগুলি নিম্নরূপ:
- ডিকয়েলিং – ধাতব কয়েল শীটটি একটি চালিত আনওয়াইন্ড ম্যান্ড্রেলে ধরা থাকে। এটি আনওয়াইন্ড হয়ে ফিড বিভাগে প্রবেশ করে।
- ফিডিং – গ্রিপার রোল/চেইন স্ট্রিপটি ধরে ধরে নির্দিষ্ট গতিতে ফর্মিং বিভাগে সরবরাহ করে।
- প্রাক-কাটিং – ফিড দৈর্ঘ্যটি অন্তর্নিহিত কাটিং ব্লেড দ্বারা চূড়ান্ত অংশের দৈর্ঘ্যে পূর্ব-কাটা হয়।
- ফর্মিং – পূর্ব-কাটা দৈর্ঘ্যটি পরপর পিরামিড শৈলীর রোল স্টেশনগুলির মধ্য দিয়ে চলে। প্রতিটি স্টেশন স্ট্রিপটিকে ক্রমান্বয়ে ইচ্ছিত প্রোফাইল আকৃতিতে বাঁকায়।
- পোস্ট-কাটিং – শেষ কাটারগুলি উৎপাদনের প্রয়োজন অনুসারে প্রোফাইলটিকে চূড়ান্ত প্রয়োজনীয় দৈর্ঘ্যে ছাঁটাই করে।
- স্ট্যাকিং – গঠিত অংশগুলি সহজ হ্যান্ডলিং এবং প্যাকেজিংয়ের জন্য পরিপাটি করে স্ট্যাক করা হয়।
ফিডিং গতি, রোল গ্যাপ এবং সিকোয়েন্সিংগুলি পিএলসি-তে প্রোগ্রাম করা হয় যা অবিরত উৎপাদনের জন্য প্রক্রিয়াটি সমন্বয় করে। উন্নত ৩ডি সিমুলেশন সফটওয়্যারগুলি রোলার সিকোয়েন্সিং এবং ডাই লেআউটের সর্বোত্তম দৃশ্যায়নের জন্য রোল তৈরির আগে ব্যবহার করা হয়।
মিনি রোল ফর্মারে উৎপাদিত অ্যাপ্লিকেশন এবং প্রোফাইল
মিনি রোল ফর্মিং লাইনে রোল ফর্ম করা কিছু সাধারণ প্রোফাইল, অংশ এবং অ্যাপ্লিকেশন নিম্নরূপ:
টেবিল – মিনি রোল ফর্মারের সাধারণ প্রোফাইল এবং অ্যাপ্লিকেশন
| প্রোফাইল আকৃতি | সাধারণ প্রয়োগ |
|---|---|
| বর্গকারী নল | আসবাবপত্রের ফ্রেমিং, দোকান সাজসজ্জা, সাইনবোর্ড |
| আয়তাকার নল | দরজা, জানালা, গেট গ্রিল |
| অ্যাঙ্গেল চ্যানেল | র্যাক, শেল্ফ, ছাদের ট্রাস |
| ওমেগা প্রোফাইল | ভুয়া ছাদ, পার্টিশন ফ্রেমিং |
| সিগমা প্রোফাইল | অটোমোটিভ অংশ, রেল কোচ |
| স্টেপ টাইল প্রোফাইল | ছাদের শীট, দেয়াল ক্ল্যাডিং |
| ট্র্যাপিজয়েডাল প্রোফাইল | ছাদ, দেয়াল এবং ক্ল্যাডিং |
| দরজার ফ্রেম | আবাসিক এবং বাণিজ্যিক ভবনের জন্য ধাতব দরজার ফ্রেম |
| গঠিত প্যানেল | যন্ত্রপাতির হাউজিং, লিফট প্যানেল |
| কাস্টম প্রোফাইল | গ্রাহকের স্পেক অনুসারে প্রোফাইল বেন্ডিং |
নির্মাণ, অবকাঠামো, লজিস্টিকস, কৃষি, অটোমোবাইল, যন্ত্রপাতি, অফিস আসবাবপত্রসহ অ্যাপ্লিকেশন এলাকার তালিকা বিস্তৃত।
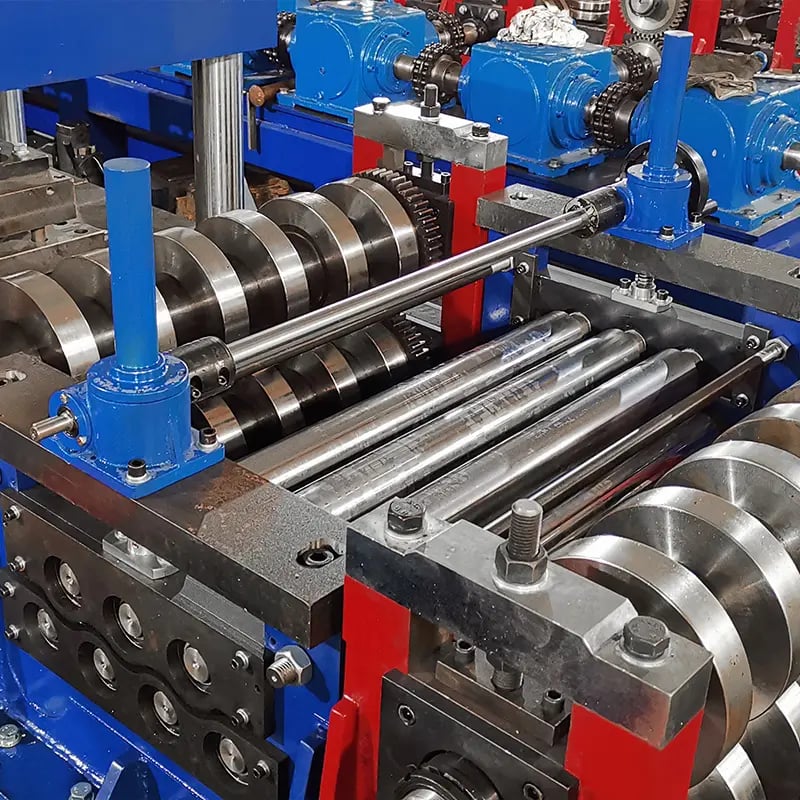
মিনি রোল ফর্মিং লাইনের সুবিধা এবং উপকারিতা
মিনি রোল ফর্মিং মেশিন ব্যবহারের কিছু প্রধান সুবিধা নিম্নরূপ:
- নমনীয়তা – রোলার ডাই পরিবর্তন করে অসীম প্রোফাইল উৎপাদনের ক্ষমতা।
- দক্ষতা – শিফটপ্রতি ১৮,০০০ টি পর্যন্ত উচ্চ উৎপাদন।
- সামঞ্জস্যতা – কঠোর টলারেন্স এবং পুনরাবৃত্তিযোগ্যতাসহ নির্ভুল অংশ।
- খরচ-কার্যকর – প্রেস ব্রেকের মতো বিকল্প প্রক্রিয়ার তুলনায় কম খরচ।
- শ্রম সাশ্রয় – ন্যূনতম শ্রমশক্তির সাথে স্বয়ংক্রিয় উৎপাদন।
- স্থান সাশ্রয়ী – কমপ্যাক্ট ফুটপ্রিন্ট কারখানার মেঝে স্থান সাশ্রয় করে।
- বহুমুখিতা – বিভিন্ন উপাদান এবং পুরুত্ব পরিচালনার ক্ষমতা।
- স্কেলেবিলিটি – অতিরিক্ত শিফট চালিয়ে সহজে উৎপাদন বাড়ানো যায়।
- উৎপাদনশীলতা – ন্যূনতম ডাউনটাইম সহ অবিরত উৎপাদন।
- স্থায়িত্ব – ২৪/৭ পরিচালনার জন্য নির্মিত মজবুত মেশিন।
- নিরাপত্তা – উন্নত নিরাপত্তা ব্যবস্থা কর্মক্ষেত্রে আঘাত প্রতিরোধ করে।
- স্থায়িত্ব – উপাদানের অপচয় হ্রাস করে।
বিভিন্ন শিল্পের জন্য মাঝারি থেকে উচ্চ পরিমাণে ধাতব প্রোফাইল এবং অংশ উৎপাদনে মিনি রোল ফর্মার একটি আদর্শ সমাধান।
মিনি রোল ফর্মিং মেশিনের সীমাবদ্ধতা
মিনি রোল ফর্মিং লাইন অনেক সুবিধা প্রদান করলেও কিছু সীমাবদ্ধতা রয়েছে:
- প্রোফাইলের আকার – ১২০ মিমি-এর নিচে ছোট প্রোফাইল এবং প্রস্থে সীমাবদ্ধ।
- পুরুত্ব – সাধারণত ৩ মিমি পুরুত্বের নিচে ক্ষমতা।
- টলারেন্স – লেজার বা প্রেস ব্রেক বেন্ডিংয়ের তুলনায় কঠোর টলারেন্স ধরে রাখা কঠিন।
- প্রসারণ – উপাদানের কিছু প্রসারণ বা প্রসারিত হওয়া ঘটতে পারে।
- উৎপাদনশীলতা – অত্যন্ত উচ্চ আয়তন উৎপাদনের জন্য নির্মিত ফুল-সাইজ রোল ফর্মারের তুলনায় কম আউটপুট।
- লিড টাইম – কাস্টমাইজড রোল সেট তৈরিতে ৪-৬ সপ্তাহ সময় লাগে।
- পরিবর্তন – ঘন ঘন প্রোফাইল পরিবর্তন উৎপাদন পরিমাণ হ্রাস করে।
- উপাদানের বিকল্প – স্টিল, অ্যালুমিনিয়াম ইত্যাদি প্রক্রিয়াযোগ্য ধাতুতে সীমাবদ্ধ। কম্পোজিট, প্লাস্টিক ইত্যাদির জন্য উপযুক্ত নয়।
- সেকেন্ডারি অপারেশন – চূড়ান্ত অংশের জন্য অতিরিক্ত কাটিং, ড্রিলিং, ওয়েল্ডিং ইত্যাদি প্রয়োজন হতে পারে।
- রক্ষণাবেক্ষণ – রোলগুলির রক্ষণাবেক্ষণ এবং জ্যাম প্রতিরোধের জন্য নিয়মিত তেল দেওয়া এবং পরিষ্কার করা প্রয়োজন।
এই সীমাবদ্ধতাগুলি বোঝা মিনি রোল ফর্মারকে সর্বোত্তম উৎপাদন সমাধান প্রদানকারী সঠিক অ্যাপ্লিকেশন নির্বাচনে সাহায্য করে।
কীভাবে একটি মিনি রোল ফর্মিং মেশিন সাপ্লায়ার নির্বাচন করবেন?
একজন নির্ভরযোগ্য মিনি রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচনের মূল বিবেচনাগুলি নিম্নরূপ:
টেবিল – আপনার মিনি রোল ফর্মিং মেশিন সাপ্লায়ার কীভাবে নির্বাচন করবেন
| প্যারামিটার | কী খুঁজবেন |
|---|---|
| কোম্পানির প্রোফাইল | রোল ফর্মিং অভিজ্ঞতার দশক। আইএসও সার্টিফাইড। |
| মেশিনের গুণমান | প্রিমিয়াম উপাদানের ব্যবহার। উচ্চ নির্ভুলতার উৎপাদন। |
| কাস্টমাইজেশন দক্ষতা | কাস্টমাইজড প্রোফাইল এবং ফিচারের ক্ষমতা। |
| রোল টুলিং দক্ষতা | ঘরোয়া রোল টুলিং ডিজাইন। সবচেয়ে কম লিড টাইম। |
| মেশিনের পরিসর | পরবর্তীতে আপগ্রেড করার জন্য বিভিন্ন আকার এবং ক্ষমতা। |
| উৎপাদন সুবিধা | অত্যাধুনিক উৎপাদন অবকাঠামো। |
| পরীক্ষণ ক্ষমতা | নির্ভুলতা, গতি ইত্যাদি প্যারামিটারে গুণমান পরীক্ষা। |
| ইনস্টলেশন সাপোর্ট | ইনস্টলেশন এবং কমিশনিংয়ের জন্য সাইটে সাপোর্ট। |
| প্রশিক্ষণ | সর্বোচ্চ উৎপাদনশীলতার জন্য অপারেটর প্রশিক্ষণ। |
| ডকুমেন্টেশন | সুপরিচিত নির্দেশিকা ম্যানুয়াল। |
| পরবর্তী বিক্রয় পরিষেবা | স্পেয়ার পার্টস এবং সাপোর্টের জন্য দ্রুত টার্নআরাউন্ড। |
| খরচ | প্রতিযোগিতামূলক মূল্য নির্ধারণ এবং পণ্যের মূল্য। |
কাস্টমাইজড ফিচার, টুলিংয়ে দ্রুত টার্নআরাউন্ড, প্রমাণিত নির্ভরযোগ্যতা এবং সাড়াদান প্রদানকারী প্রস্তুতকারক নির্বাচন করুন।
মিনি রোল ফর্মিং মেশিনের খরচ এবং মূল্য নির্ধারণ
মিনি রোল ফর্মারের মূল্য স্পেসিফিকেশন, অটোমেশনের স্তর এবং কাস্টমাইজেশনের উপর নির্ভর করে। সাধারণ মূল্য পরিসরের একটি সারাংশ নিম্নরূপ:
টেবিল – মিনি রোল ফর্মার খরচ বিবেচনা
| ক্ষমতা | মূল স্পেক | নির্দেশক মূল্য পরিসর |
|---|---|---|
| ৫০ মিমি সিরিজ | ৪টি রোলার, ম্যানুয়াল | $4,000 – $7,000 |
| ৭৫ মিমি সিরিজ | ৬টি রোলার, ম্যানুয়াল | $7,000 – $10,000 |
| ১০০ মিমি সিরিজ | ১০টি রোলার, সেমি-অটো | $15,000 – $20,000 |
| ১২০ মিমি সিরিজ | ১২টি রোলার, অটোমেটিক | $20,000 – $30,000 |
| কাস্টম সিরিজ | ১৪+ রোলার, সিএনসি | $৩০,০০০ থেকে শুরু |
- স্ট্যান্ডার্ড ৫০-৭৫ মিমি রোল ফর্মারগুলি মৌলিক স্পেসিফিকেশনসহ $১০,০০০-এর নিচে শুরু হয়।
- অধিক অটোমেশন এবং নিয়ন্ত্রণ বৈশিষ্ট্যসহ ১০০-১২০ মিমি সিরিজ $১৫,০০০ থেকে $২৫,০০০ খরচ হয়।
- বিশেষ বৈশিষ্ট্য, টুলিং, অটোমেশন এবং নিয়ন্ত্রণসহ অনুরূপভাবে তৈরি কাস্টম রোল ফর্মারগুলি $৩০,০০০-এর উপরে খরচ হতে পারে।
অতিরিক্ত খরচের মধ্যে রয়েছে শিপিং, আমদানি শুল্ক, স্থাপনা এবং প্রশিক্ষণ। মূল্য তুলনা করুন কিন্তু দীর্ঘমেয়াদী উৎপাদনের গুণমান এবং প্রতি টুকরোর খরচের উপর জোর দিন।
মিনি রোল ফর্মিং মেশিন চালানো এবং রক্ষণাবেক্ষণের উপায় কী?
আপনার মিনি রোল ফর্মিং লাইনকে সর্বোত্তমভাবে চালানো এবং রক্ষণাবেক্ষণের জন্য এখানে কিছু সেরা অনুশীলন দেওয়া হলো:
টেবিল – মিনি রোল ফর্মার চালনা এবং রক্ষণাবেক্ষণ নির্দেশিকা
| কার্যক্রম | নির্দেশাবলী | ফ্রিকোয়েন্সি |
|---|---|---|
| লাইন সেটআপ | পিএলসি-তে প্রোফাইল প্যারামিটার প্রোগ্রাম করুন। টুলিং লেআউট ড্রয়িংগগুলির রেফারেন্স নিন। | উৎপাদন শুরুর আগে। |
| সামগ্রী লোডিং | ডিকয়লার কয়েলকে শক্তভাবে ধরে রেখেছে তা নিশ্চিত করুন। সঠিক ফিড দৈর্ঘ্য সেট করুন। | প্রত্যেক কয়েল পরিবর্তনের আগে। |
| রোল সমন্বয় | টুলিং নির্দেশাবলী অনুসারে নিচের রোল গ্যাপ সমন্বয় করুন। ফর্মিং চাপগুলি পুনরায় যাচাই করুন। | প্রত্যেক প্রোফাইল পরিবর্তনের আগে। |
| ট্রায়াল রান | নতুন সেটআপ প্রোফাইল পরীক্ষা করতে মেশিনটি ধীর গতিতে চালান। কম্পন বা সমস্যা যাচাই করুন। | সেটআপ বা সমন্বয়ের পর। |
| উৎপাদন চালানো | সর্বোত্তম ফর্মিং গতিতে ধীরে ধীরে গতি বাড়ান। প্রথম উৎপাদিত টুকরোগুলি ঘনিষ্ঠভাবে পর্যবেক্ষণ করুন। | দৈনিক উৎপাদন। |
| প্রক্রিয়ায় পরিদর্শন | সঠিক মাপ যাচাই করতে গঠিত টুকরোগুলি এলোমেলোভাবে পরীক্ষা করুন। স্ট্যাকার অংশগুলি সারিবদ্ধ করছে তা নিশ্চিত করুন। | উৎপাদনের সময়কালে পর্যায়ক্রমে। |
| টুল লুব্রিকেশন | বিয়ারিং, গিয়ার, চেইনগুলিতে লিথিয়াম গ্রিজ লাগান। ফর্মিং রোলগুলিতে তেল দিন। | সাপ্তাহিক। |
| পরিষ্কার করা | কম্প্রেসড এয়ার ব্যবহার করে সকল অংশ থেকে ধাতুর ধুলো এবং গুঁড়ো পরিষ্কার করুন। | সাপ্তাহিক। |
| বোল্ট শক্তকরণ | টর্ক রেঞ্চ ব্যবহার করে আলগা হয়ে যাওয়া বোল্ট, ক্ল্যাম্প এবং সংযোগস্থলগুলি পরীক্ষা করে শক্ত করুন। | মাসিক। |
| পরিধান পরিদর্শন | রোল বিয়ারিং, গিয়ার, ডিকয়লার প্যাডগুলিতে পরিধান পরীক্ষা করুন। | ত্রৈমাসিক। |
| অংশ প্রতিস্থাপন | পরিধান হয়ে যাওয়া অংশ যেমন বিয়ারিং, ডিকয়লার প্যাড, ফর্মিং রোল ইত্যাদি প্রতিস্্থাপন করুন। | প্রয়োজন অনুসারে। |
প্রমিত পদ্ধতি এবং প্রতিরক্ষামূলক রক্ষণাবেক্ষণ সময়সূচী অনুসরণ করলে উৎপাদন সর্বোচ্চ করা যায় এবং সরঞ্জামের আয়ু বাড়ানো যায়।
মিনি রোল ফর্মিং মেশিনে সাধারণ সমস্যাগুলির সমাধান
মিনি রোল ফর্মারের কিছু সম্ভাব্য সমস্যা এবং সংশোধনমূলক ব্যবস্থা:
সারণি – মিনি রোল ফর্মিং মেশিনের সমস্যা সমাধান টিপস
| সমস্যা | সম্ভাব্য কারণসমূহ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| রোলার জ্যামিং | অতিরিক্ত উপাদানের পুরুত্ব ফিডের দৈর্ঘ্য অত্যধিক রোলের ফাঁক অত্যধিক সংকীর্ণ | ৩ মিমি-এর নিচে উপাদান ব্যবহার করুন ফিডের দৈর্ঘ্য কমান রোলের ফাঁক বাড়ান |
| স্ট্রিপ স্লিপিং | জীর্ণ গ্রিপার রোল রোলে তেল/গ্রিস | গ্রিপার রোল প্রতিস্থাপন করুন রোলগুলি পুরোপুরি পরিষ্কার করুন |
| প্রোফাইল বিকৃতি | জীর্ণ ফর্মিং রোল নিম্ন ফর্মিং চাপ অ্যালাইন না হওয়া রোল | রোলগুলি পুনঃসারফেস করুন বা প্রতিস্থাপন করুন উপরের রোলের চাপ বাড়ান ফর্মিং রোলগুলি পুনরায় সারিবদ্ধ করুন |
| পুনরাবৃত্তিমূলক ত্রুটি | ক্ষতিগ্রস্ত/আঁচড়ানো রোল ধ্বংসাবশেষ জমা | আঁচড়ানো রোলগুলি পালিশ করুন বা প্রতিস্থাপন করুন ধাতুর অণুজগতের নিয়মিত পরিষ্কার |
| অতিরিক্ত কম্পন | ঢিলা ভিত্তি বোল্ট ভারসাম্যহীন/জীর্ণ উপাদান | সমস্ত ভিত্তি বোল্ট শক্ত করুন খারাপ বিয়ারিং/গিয়ার প্রতিস্থাপন করুন |
| অসমান প্রোফাইলিং | অনুপযুক্ত রোল ফাঁক জীর্ণ রোল বিয়ারিং | রোল ফাঁক ধাপে ধাপে পুনরায় সেট করুন জীর্ণ বিয়ারিং প্রতিস্থাপন করুন |
| মোটর অত্যধিক গরম হওয়া | নিম্ন ভোল্টেজ সরবরাহ অতি দ্রুত ফিডিং ঢিলা ইলেকট্রিকাল সংযোগ | আগমনকারী বিদ্যুৎ ভোল্টেজ পরীক্ষা করুন ফিডিং গতি কমান সমস্ত ইলেকট্রিকাল সংযোগ শক্ত করুন |
পুঙ্খানুপুঙ্খ পরিদর্শন এবং অস্বাভাবিক শব্দ বা আচরণের প্রতি মনোযোগ দিলে সমস্যা প্রথমদিকেই শনাক্ত করে সংশোধন করা যায়।
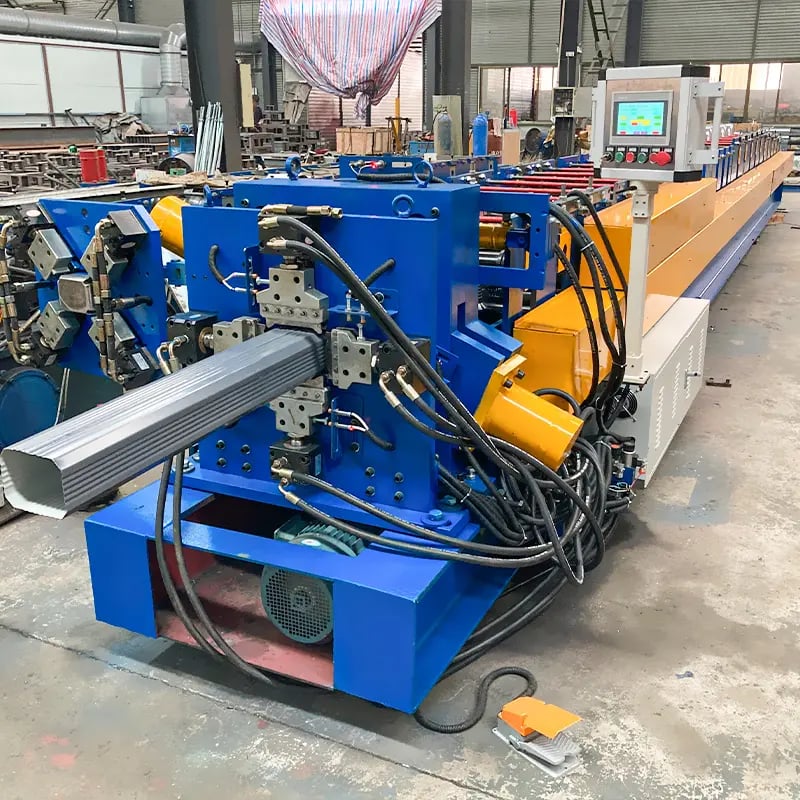
মিনি রোল ফর্মার চালানোর নিরাপত্তা টিপস
যেকোনো ধাতু ফ্যাব্রিকেশন যন্ত্রপাতি চালানোর সময় নিরাপদে কাজ করা অত্যন্ত গুরুত্বপূর্ণ। রোল ফর্মিং সরঞ্জামের জন্য কিছু মূল নিরাপত্তা নির্দেশিকা এখানে দেওয়া হলো:
- সমস্ত অপারেটরকে রোল ফর্মার ব্যবহারের জন্য সম্পূর্ণ প্রশিক্ষিত এবং অনুমোদিত হতে হবে।
- অপ্রশিক্ষিত প্রবেশ রোধ করার জন্য মেশিনটি সীমাবদ্ধ এলাকায় রাখা উচিত।
- গিয়ার, চেইন ড্রাইভ, রোলারসহ সমস্ত চলমান অংশে নিরাপত্তা গার্ড প্রদান করতে হবে। গার্ডগুলি সম্পূর্ণ বন্ধ রাখতে হবে।
- অপারেটরদের সহজলভ্য স্থানে মেশিনের কাছে জরুরি স্টপ বোতাম স্থাপন করা উচিত।
- অপারেটর যদি অতিরিক্ত কাছে আসে তাহলে মেশিন বন্ধ করার জন্য উপাদান প্রবেশ এবং প্রস্থান বিন্দুতে লাইট কার্টেন স্থাপন করা যায়।
- খোলা হলে অপারেশন নিষ্ক্রিয় করে দেয় এমন নিরাপত্তা ইন্টারলক মেশিন প্যানেল এবং দরজায় থাকা উচিত।
- রোলার এলাকায় আঙ্গুল ধরার জন্য ফিঙ্গার গার্ডিং থাকা উচিত যাতে আঙ্গুল রোলারের মধ্যে আটকে না যায়।
- সমস্ত এলাকা স্পষ্টভাবে দেখার জন্য রোল ফর্মার এলাকা ভালোভাবে আলোকিত থাকা উচিত।
- প্রদত্ত আর্থ লাগ সহযোগে মেশিনটি সঠিকভাবে গ্রাউন্ড করা উচিত।
- ইলেকট্রিকাল ওয়্যারিং নিয়মিত পরীক্ষা করতে হবে এবং ক্ষতিগ্রস্ত তার তৎক্ষণাৎ প্রতিস্থাপন করতে হবে।
- বিদ্যুৎ বিচ্ছিন্ন করে গিয়ার তেল এবং অন্যান্য লুব্রিকেন্ট প্রয়োগ করতে হবে।
- জোরালো শব্দ হলে কানের প্লাগের মতো শ্রবণ সুরক্ষা ব্যবহার করতে হবে।
- চলমান অংশে আটকে যাওয়ার সম্ভাবনা রোধ করতে ঢিলা পোশাক, গহনা, লম্বা চুল ইত্যাদি সরিয়ে রাখুন।
- তেল, সরঞ্জাম বা অন্যান্য স্লিপ/পড়ে যাওয়ার ঝুঁকি থেকে মুক্ত রাখতে মেঝে এলাকা পরিষ্কার রাখুন।
তুলনামূলক বিশ্লেষণ: রোল ফর্মিং বনাম প্রেস ব্রেক বেন্ডিং
প্রোফাইল বেন্ডিং এবং ফ্যাব্রিকেশনের জন্য প্রেস ব্রেক এবং রোল ফর্মিং দুটি সাধারণ বিকল্প প্রদান করে। মূল পার্থক্যগুলির তুলনামূলক পর্যালোচনা এখানে দেওয়া হলো:
সারণি – রোল ফর্মিং বনাম প্রেস ব্রেক বেন্ডিং তুলনা
| প্যারামিটার | রোল গঠন | প্রেস ব্রেক বাঁকানো |
|---|---|---|
| অপারেশন নীতি | পরপর রোল স্টেশনের মাধ্যমে উপাদান ক্রমাগত গঠিত হয় | উপরের এবং নিচের ডাইয়ের মধ্যে উপাদান স্ট্যাম্প করা হয় |
| সাধারণ পণ্যসমূহ | উন্মুক্ত প্রোফাইল যেমন: চ্যানেল, অ্যাঙ্গেল | বন্ধ প্রোফাইল যেমন: বক্স, প্যানেল |
| উৎপাদনশীলতা | উচ্চ থ্রুপুট, ক্রমাগত অপারেশন | নিম্ন আউটপুট, ব্যাচ মোড উৎপাদন |
| শ্রমের প্রয়োজনীয়তা | অটোমেশনের কারণে কম | ম্যানুয়াল উপাদান হ্যান্ডলিংয়ের কারণে বেশি |
| চক্র সময় | অনেক দ্রুত চক্রকাল, উচ্চ গতি | ম্যানুয়াল লোডিং/আনলোডিংয়ের কারণে ধীর |
| নির্ভুলতা এবং টলারেন্স | মাঝারি নির্ভুলতা এবং সহনশীলতা | উচ্চ নির্ভুলতা এবং সহনশীলতা নিয়ন্ত্রণ |
| আকারের সীমাবদ্ধতা | ২০০ মিমি-এর নিচে সংকীর্ণ প্রস্থ | প্রস্থ ২০০০ মিমি বা তার বেশি পর্যন্ত গঠন সম্ভব |
| পুরুত্ব ক্যাপাসিটি | ৪ মিমির নিচে পাতলা গেজের উপকরণ | ১০ মিমি বা তার বেশি পুরু উপকরণ হ্যান্ডেল করতে পারে |
| সেটআপ সময় | প্রোফাইল পরিবর্তনের মধ্যে দ্রুত চেঞ্জওভার | ডাই চেঞ্জওভার ধীরগতির |
| টুলিং খরচ | কম খরচের রোল সেট | ব্যয়বহুল নির্ভুলতার জন্য গ্রাউন্ড ডাই |
| আদর্শ উৎপাদন পরিমাণ | মাঝারি থেকে উচ্চ পরিমাণ | কম থেকে মাঝারি উৎপাদন পরিমাণ |
| প্রাথমিক মূলধন খরচ | কম মেশিন মূল্য | প্রেস ব্রেকের উল্লেখযোগ্যভাবে বেশি খরচ |
| নকশার নমনীয়তা | অসীম খোলা প্রোফাইল তৈরি করতে পারে | প্রি-মেড বন্ধ ডাই সেটের মধ্যে সীমাবদ্ধ |
| গৌণ কার্যক্রম | ডিবারিং, ফিনিশিং প্রয়োজন হতে পারে | প্রান্তে উন্নত ফিনিশ |
| বল প্রয়োজনীয়তা | ধীরে ধীরে বাঁকানোর কারণে কম বল | তাৎক্ষণিক বাঁকানোর জন্য উচ্চ বল |
সারাংশে, রোল ফর্মিং উচ্চ উৎপাদনশীলতা এবং খোলা প্রোফাইলের অবিরত গঠনের জন্য আদর্শ, যেখানে প্রেস ব্রেক মাঝারি উৎপাদন স্কেলে উন্নত নির্ভুলতা এবং নিয়ন্ত্রণ প্রদান করে।
রোল ফর্ম ডিজাইন এবং সিমুলেশনের জন্য প্রোফাইলিং সফটওয়্যার
রোল ফর্ম ডিজাইন এবং সিমুলেশনের জন্য উন্নত সফটওয়্যার প্রোগ্রামসমূহ উপলব্ধ। মূল ক্ষমতাসমূহের মধ্যে রয়েছে:
- গ্রাহকের কাঙ্ক্ষিত ক্যাড প্রোফাইল ডিজাইনের ৩ডি মডেল তৈরি।
- রোলিং প্রক্রিয়া এবং রোল স্ট্যান্ডের ক্রমান্বয়ের ভার্চুয়াল সিমুলেশন।
- ফাটল বা স্প্রিংব্যাকের মতো সম্ভাব্য সমস্যা পরীক্ষা।
- রোলগুলির মধ্য দিয়ে সঠিক উপাদান প্রবাহের মডেলিং।
- রোলিং বলের সঠিক হিসাব।
- বাঁকানোর পূর্বে ফ্ল্যাট প্যাটার্নের আকৃতি দৃশ্যায়ন।
- প্রত্যেক রোলারের ৩ডি-তে সঠিক অবস্থান এবং ঘূর্ণন সিমুলেশন।
- যেকোনো টুলিং উপাদানের মধ্যে হস্তক্ষেপ পরীক্ষা করা হচ্ছে।
- স্টেশনগুলির মাধ্যমে প্রোফাইলের বিকাশ যাচাই করা।
- রোল পাস ডিজাইনের সর্বোত্তমকরণ।
- রোল উৎপাদনের জন্য প্রকৌশল ছবি তৈরি।
- প্রত্যেক স্টেশনের জন্য সঠিক রোলার গ্যাপসমূহযুক্ত সেটআপ নথি তৈরি।
- প্রতি টুকরোর উৎপাদন সময় অনুমান।
সিমুলেশন সফটওয়্যারের মূল সুবিধাসমূহ:
- ভৌত প্রোটোটাইপিংয়ের তুলনায় অনেক কম খরচে দ্রুত ডিজাইন পুনরাবৃত্তি অনুমতি দেয়।
- ক্রমাঙ্কন এবং টুলিং ডিজাইন থেকে অনুমানের অপসারণ।
- সপ্তাহ থেকে দিনে টুলিং ডিজাইন সময় হ্রাস।
- ভুল টুলিং সেটআপের কারণে নষ্ট অংশ এড়ানো।
- অভিন্ন উপাদান প্রবাহের জন্য রোল ডাই জ্যামিতির সর্বোত্তমকরণ।
- ট্রায়াল অ্যান্ড এররের পরিবর্তে ডিজিটালভাবে ডিজাইন যাচাই।
উন্নত FEA বিশ্লেষণ উৎপাদনের পূর্বে সর্বোত্তম রোল পাস ডিজাইন নিশ্চিত করে।
রোল ফর্মিং প্রযুক্তির সর্বশেষ উদ্ভাবনসমূহ
আধুনিক রোল ফর্মিংকে রূপান্তরিত করা কিছু উল্লেখযোগ্য উদ্ভাবনের মধ্যে রয়েছে:
- ইন-লাইন পাঞ্চিং এবং কাটিং – প্রোফাইলিং স্টেশনগুলির পূর্বে একীভূত কাটিং এবং ছিদ্র পাঞ্চিং দক্ষতা বাড়ায় এবং গৌণ ধাপসমূহ ন্যূনতম করে।
- দ্রুত পরিবর্তনযোগ্য ফর্মিং হেডস – মডিউলার হেডস বিভিন্ন রোল সেটের দ্রুত বিনিময়ের অনুমতি দেয় যাতে দ্রুত প্রোফাইল পরিবর্তন সম্ভব হয়।
- সার্ভো-ইলেকট্রিক অ্যাকচুয়েশন – সার্ভো মোটর এবং ড্রাইভগুলি দ্রুত এবং সুনির্দিষ্ট গতি নিয়ন্ত্রণ প্রদান করে উন্নত নির্ভুলতার জন্য।
- ইন-লাইন তাপচিকিত্সা – ইন্ডাকশন প্রি-হিটিং একীভূতকরণ অতি-উচ্চ শক্তির ইস্পাতের ফর্মিং উন্নত করে।
- বল পর্যবেক্ষণ – সেন্সরগুলি রোলার লোড পর্যবেক্ষণ করে এবং গুণমানমূলক আউটপুটের জন্য চাপ স্বয়ংক্রিয়ভাবে সামঞ্জস্য করে।
- ইন-লাইন ওয়েল্ডিং/অ্যাডহেসিভ – জয়েনিং এবং ফিলিং অপারেশনগুলি রোলিং প্রক্রিয়ার সাথে একীভূত।
- উন্নত ৩ডি সিমুলেশন – FEA এবং ক্লাউড কম্পিউটিং শক্তির মাধ্যমে রোলিং প্রক্রিয়ার আরও বাস্তবসম্মত মডেলিং।
- বুদ্ধিমান সেন্সিং – মাত্রামূলক পরিদর্শন এবং ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণের জন্য ভিশন সিস্টেম।
- আইওটি সংযোগ – ডাউনটাইম কমানোর জন্য দূরবর্তী পর্যবেক্ষণ, সমস্যানিরীক্ষণ, ডেটা বিশ্লেষণ।
- স্বয়ংক্রিয় গুণমান নিয়ন্ত্রণ – রোলিংয়ের পর পৃষ্ঠের ত্রুটি সনাক্তকরণের জন্য মেশিন ভিশন।
- কাস্টমাইজড মিনি-ফ্যাক্টরি – গ্রাহকের চাহিদা অনুসারে বিভিন্ন প্রোফাইল উৎপাদনকারী কমপ্যাক্ট রোল লাইন।
এই প্রবণতাগুলি উচ্চ জটিলতা, গুণমান এবং অটোমেশনযুক্ত রোল ফর্মড উপাদানগুলির উৎপাদন সক্ষম করছে।
রোল ফর্মিং নিরাপত্তা মান
রোল ফর্মিং যন্ত্রপাতি অভিযোজন এবং কর্মী সুরক্ষার জন্য কঠোর নিরাপত্তা মান পূরণ করতে হবে। মূল মানগুলির মধ্যে রয়েছে:
- যন্ত্রপাতি ডিজাইনের সাধারণ নিরাপত্তা নীতিসমূহের উপর ISO ১২১০০।
- রোল ফর্মার এবং প্রেসের নিরাপত্তা প্রয়োজনীয়তার উপর EN ১০১০।
- ধাতু কার্যকরণ যন্ত্রপাতির সুরক্ষার উপর ANSI B১১।
- মার্কিন কর্মক্ষেত্র যন্ত্রপাতি নিরাপত্তা নিয়মাবলির উপর OSHA ১৯১০।
- ইইউ নিরাপত্তা নিয়মের জন্য CE মার্কিং অভিযোজন।
- বিপদকর এলাকায় প্রবেশ প্রতিরোধকারী ISO ১৪১১৯ অনুসারে ইন্টারলকিং সেফগার্ড।
- প্রবেশ এবং রক্ষণাবেক্ষণের জন্য নিরাপদ অবস্থান এবং ক্লিয়ারেন্সের উপর ISO ১৩৮৫৭।
- জরুরি স্টপ ডিভাইসের উপর ISO ১৬০৯০।
- হাইড্রলিক চালিত যন্ত্রপাতির নিরাপত্তা নিয়মের উপর ISO ৪৪১৩।
- নিউম্যাটিক সিস্টেম নিরাপত্তার জন্য ISO ৪৪১৪।
- সঠিক গ্রাউন্ডিং এবং ইনসুলেশনের জন্য ইলেক্ট্রোম্যাগনেটিক সামঞ্জস্যতা মান।
- জরুরি স্টপ বোতামের প্রয়োজনীয়তা নির্ধারণকারী ISO ১৩৮৫০।
এই কোডগুলি অনুসারে সঠিক গার্ডিং, নিরাপত্তা ইন্টারলক, ই-স্টপ এবং গ্রাউন্ডিং বাধ্যতামূলক।
রোল ফর্মিং শিল্প সংগঠন
জ্ঞান, প্রযুক্তি মান এবং নেটওয়ার্কিং প্ল্যাটফর্ম প্রদানকারী বিশ্বব্যাপী শিল্প সংগঠনগুলি:
- ইউরোপীয় RMI সংগঠন – ইউরোপের রোল ফর্মারদের প্রতিনিধিত্ব করে।
- মেটালফর্মিং ম্যানুফ্যাকচারার্স অ্যাসোসিয়েশন – রোল ফর্মিং এবং অন্যান্য ধাতুকর্ম প্রযুক্তির জন্য মার্কিন শিল্প সংগঠন।
- জাপান রোল ফর্মিং অ্যাসোসিয়েশন – জাপানি রোল ফর্মিং শিল্পের সংগঠন।
- APROFAC – এশিয়া প্রশান্ত মহাসাগরীয় রোলফর্মিং অ্যাসোসিয়েশন কাউন্সিল।
- অস্ট্রেলিয়ান শীট মেটাল অ্যাসোসিয়েশন – অস্ট্রেলিয়া এবং নিউজিল্যান্ডের শীট মেটাল ফ্যাব্রিকেটরদের শিল্প সংস্থা।
তারা কনফারেন্স আয়োজন করে, শিল্প জ্ঞান প্রকাশ করে, কর্মশক্তি শিক্ষা সমর্থন করে এবং সদস্যদের স্বার্থ প্রতিনিধিত্ব করে। সক্রিয় সদস্য হওয়া সর্বশেষ প্রযুক্তি এবং শিল্প সেরা অনুশীলনের অন্তর্দৃষ্টি অর্জনে সহায়ক।
রোল ফর্মিং অপারেটরদের প্রশিক্ষণ প্রয়োজনীয়তা
যন্ত্র অপারেটরদের সঠিক প্রশিক্ষণ উৎপাদনশীলতা এবং গুণমান সর্বোচ্চ করার চাবিকাঠি। সাধারণ প্রশিক্ষণ দিকগুলি:
- নিরাপত্তা পদ্ধতি – শূন্য ঝুঁকি সহনশীলতা, জরুরি স্টপ, সুরক্ষামূলক সরঞ্জাম।
- যন্ত্র নিয়ন্ত্রণ সংক্ষিপ্তসার – জগ মোড, গতি, এজ সেন্সর ইত্যাদি।
- উপাদান হ্যান্ডলিং – কয়েল লোডিং এবং ফিডিং, প্রোফাইল স্ট্যাকিং।
- রোল পরিবর্তন – ফর্মিং রোলার অপসারণ এবং প্রতিস্থাপন।
- প্রথম নমুনা পরিদর্শন – আউটপুট গুণমান যাচাই।
- পরিমাপ যন্ত্র – মাইক্রোমিটার, ক্যালিপার, গেজ।
- লুব্রিকেশন এবং প্রতিরোধমূলক রক্ষণাবেক্ষণ।
- সাধারণ সমস্যাগুলির সমাধান – জ্যাম, স্লিপেজ, বিকৃতি ইত্যাদি।
- ভালো ঘর পরিচর্যা – ধুলো পরিষ্কার, ছড়ানো তেল ইত্যাদি।
- সমাপ্ত প্রোফাইলের মানমানদণ্ড।
- কাজের নির্দেশাবলী এবং প্রযুক্তিগত ম্যানুয়ালের ব্যবহার।
- উপযুক্ত উপকরণ সংরক্ষণ এবং পরিচালনা।
- সর্বোচ্চ উৎপাদনের জন্য লাইন ব্যালেন্সিং।
- সমাপ্ত অংশগুলির দক্ষ স্তূপীকরণ এবং বান্ডলিং।
কার্যকর প্রশিক্ষণ উচ্চতর মেশিন ব্যবহারযোগ্যতা, কম কচরা, নিরাপদ কাজের পরিবেশ এবং দীর্ঘ মেশিন জীবনকালে রূপান্তরিত হয়।
রোল ফর্মিংয়ে কর্মজীবনের সুযোগসমূহ
রোল ফর্মিং খাতে কিছু প্রতিশ্রুতিময় কর্মপথ নিম্নরূপ:
- মেশিন অপারেটর – রোল ফর্মিং যন্ত্রপাতি চালানো এবং সামঞ্জস্য করা।
- ফ্যাব্রিকেটর – রোল ফর্মড প্রোফাইলগুলোকে এনক্লোজার, স্ট্রাকচার ইত্যাদিতে ফ্যাব্রিকেট করা।
- রক্ষণাবেক্ষণ টেকনিশিয়ান – রোল ফর্ম লাইনগুলোর সমস্যা সমাধান এবং মেরামত করা।
- টুল ডিজাইনার – সর্বোত্তম রোল পাস ক্রম ডিজাইন করা।
- প্রক্রিয়া ইঞ্জিনিয়ার – রোল ফর্মিং প্রক্রিয়া এবং গুণমান অপ্টিমাইজ করা।
- উৎপাদন পরিচালক – রোল ফর্মিং শপ ফ্লোর অপারেশন পরিচালনা করা।
- গুণমান পরিদর্শক – ফর্মড প্রোফাইল পরিদর্শন করা এবং সম্মতি নিশ্চিত করা।
- বিক্রয় ইঞ্জিনিয়ার – রোল ফর্মিং সমাধানের জন্য প্রযুক্তিগত বিক্রয় সহায়তা।
- সিএডি ডিজাইনার – প্রোফাইল মডেলিং এবং প্রক্রিয়া সিমুলেশন।
- ক্রয় পরিচালক – কাঁচামাল এবং মেশিন ইনভেন্টরি ক্রয় করা।
বিভিন্ন শিল্পে রোল ফর্মড পার্টের চাহিদা বৃদ্ধির কারণে এই ক্ষেত্রে ভালো সম্ভাবনা রয়েছে।
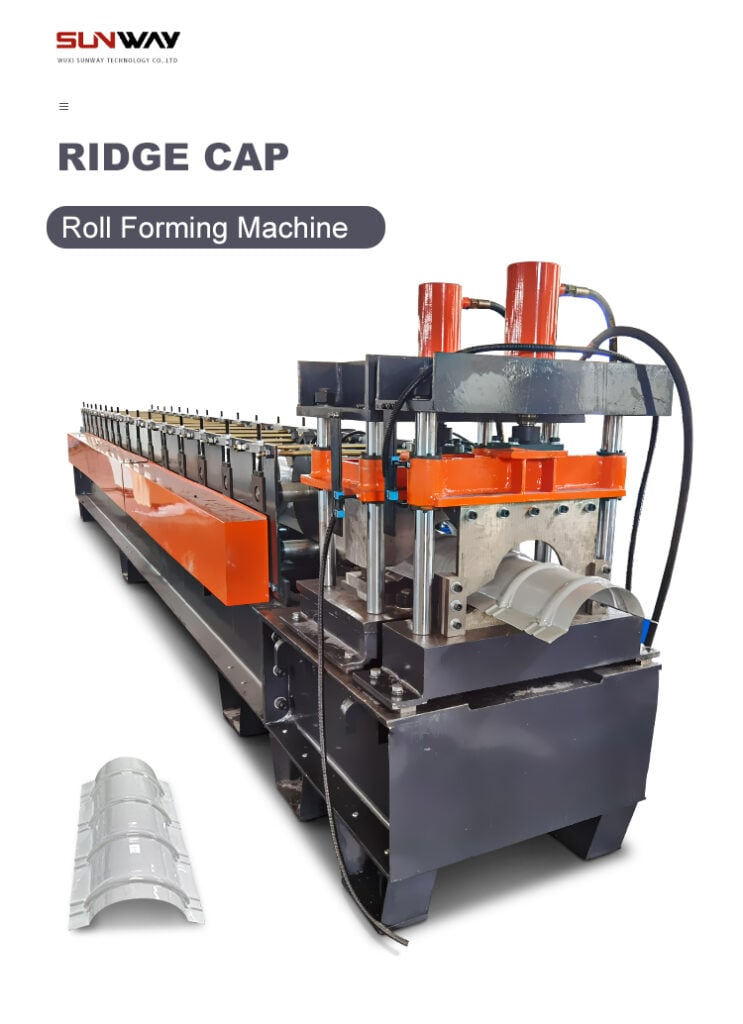
রোল ফর্মিং মেশিন প্রস্তুতকারক
রোল ফর্মিং যন্ত্রপাতির কিছু শীর্ষস্থানীয় বিশ্বব্যাপী প্রস্তুতকারক নিম্নরূপ:
- স্যামকো ম্যাকিনারি (যুক্তরাজ্য)
- LAPCO (তাইওয়ান)
- Gasparini (ইতালি)
- Knuth (জার্মানি)
- Form Process Engineering (যুক্তরাষ্ট্র)
- Bradbury (যুক্তরাষ্ট্র)
- Dimeco (নেদারল্যান্ডস্)
- Botou Xianfa (চীন)
- Jouanel Industrie (ফ্রান্স)
- JIDET (ভারত)
- Zani Rollformers (ইতালি)
- Shanghai Rollforming (চীন)
- Metform (যুক্তরাষ্ট্র)
রোল ফর্মিং সরঞ্জাম সংগ্রহের সময়, বিস্তৃত পণ্য পরিসর, প্রমাণিত নির্ভরযোগ্যতা এবং দ্রুত সাড়াপ্রদানকারী প্রস্তুতকারকদের সঙ্গে অংশীদারিত্ব করুন।
মূল বিষয়বস্তু – মিনি রোল ফর্মিং মেশিন নির্দেশিকা
- মিনি রোল ফর্মারগুলি কয়েল এবং শিট থেকে সর্বোচ্চ ১২০ মিমি প্রস্থের ধাতব প্রোফাইল উৎপাদনের জন্য আদর্শ পদ্ধতি প্রদান করে।
- এগুলি শিট ডিকয়েলিং, ফিডিং, প্রি-কাটিং, রোল ফর্মিং এবং পোস্ট-কাটিং বিভাগ নিয়ে গঠিত যা অবিচ্ছিন্ন উৎপাদন নিশ্চিত করে।
- রোল ফর্মারগুলি অন্যান্য প্রযুক্তির তুলনায় সামঞ্জস্য, গতি এবং খরচের সুবিধা প্রদান করে।
- উন্নত ত্রিমাত্রিক সিমুলেশন সফটওয়্যার ব্যবহার করে রোল পাস ক্রমক্ষেত্রকে অপ্টিমাইজ করা হয়।
- নিয়মিত প্রতিরক্ষামূলক রক্ষণাবেক্ষণ এবং অপারেটর প্রশিক্ষণ সর্বোচ্চ কর্মক্ষমতার জন্য অপরিহার্য।
- নিরাপত্তা প্রহরী ব্যবস্থা এবং প্রশিক্ষণ পদ্ধতি যথাযথভাবে বাস্তবায়িত করতে হবে।
- সঠিক মেশিন নির্বাচন এবং ব্যবহার পদ্ধতির মাধ্যমে মিনি রোল ফর্মারগুলি বহুমুখী এবং লাভজনক ফ্যাব্রিকেশন সমাধান প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: মিনি রোল ফর্মিং মেশিনের সাধারণ রক্ষণাবেক্ষণ খরচ কত?
উত্তর: ব্যবহারের তীব্রতার উপর ভিত্তি করে বার্ষিক রক্ষণাবেক্ষণ খরচ মেশিনের মূল্যের ২-৪% এর মতো হয়। এতে তেল, গ্রিসের মতো খরচযোগ্য উপকরণ, বিয়ারিং, চেইন, গিয়ার, ডিকয়লার প্যাডের মতো প্রতিস্থাপন অংশ এবং টেকনিশিয়ানের শ্রমিক খরচ অন্তর্ভুক্ত। সঠিক পরিচালনা এবং প্রতিরক্ষামূলক যত্ন খরচ কমাতে সাহায্য করে।
প্রশ্ন: মিনি রোল ফর্মারের জন্য কোন স্তরের অপারেটর দক্ষতা প্রয়োজন?
উত্তর: মিনি রোল ফর্মারগুলি সহজ পরিচালনার জন্য ডিজাইন করা হয়েছে। মেনু-চালিত পিএলসি সিস্টেমের মাধ্যমে মেশিন সেটআপ সরলীকৃত। গড় অপারেটররা ১-২ সপ্তাহের মধ্যে মেশিনের সঠিক কার্যকারিতায় সম্পূর্ণ প্রশিক্ষিত হতে পারেন। প্রয়োজনীয় দক্ষতাগুলি হলো ড্রয়িং বোঝার ক্ষমতা, প্রোফাইলের গুণমান বিচার, মৌলিক সমস্যা সমাধান এবং যথাযথ নিরাপত্তা অনুশীলন।
প্রশ্ন: মিনি রোল ফর্মিং মেশিনের উৎপাদন হার কত?
উত্তর: উৎপাদন হার মেশিনের গতি, প্রোফাইলের জটিলতা এবং অপারেটরের দক্ষতার উপর নির্ভর করে। সাধারণ আউটপুট হারগুলি হলো:
- সরল প্রোফাইল – প্রতি মিনিটে সর্বোচ্চ ২৫ মিটার
- জটিল আকৃতি – ১০ – ১৫ মিটার প্রতি মিনিটে
তাই সাধারণ ৮ ঘণ্টার শিফটে প্রায় ১৫,০০০ থেকে ২০,০০০ লিনিয়ার ফুট উৎপাদন করা যায়।
প্রশ্ন: কোন প্রোফাইল এবং পণ্যের ধরন রোল ফর্ম করা যায়?
উত্তর: রোল ফর্মিং চ্যানেল, অ্যাঙ্গেল, বর্গক্ষেত্র/আয়তক্ষেত্র টিউবের মতো উন্মুক্ত প্রোফাইলের জন্য আদর্শ যা অবিচ্ছিন্নভাবে গঠিত করা যায়। ট্রে, প্যানেল ইত্যাদি বন্ধ প্রোফাইল হিট ওয়েল্ডিংয়ের মতো বিশেষ কৌশলের মাধ্যমে সম্ভব। দরজা, প্যানেল, ছাদ, র্যাক, রেল কোচের অংশ, হাইওয়ে গার্ড রেল ইত্যাদি বিভিন্ন পণ্য রোল ফর্মিংয়ের মাধ্যমে তৈরি হয়।
প্রশ্ন: ছোট রোল ফর্মিং মেশিনের পুরুত্ব ক্ষমতা কত?
উত্তর: স্ট্যান্ডার্ড রোল ফর্মারগুলি ০.৫ মিমি থেকে প্রায় ৩ মিমি পুরুত্বের শিট হ্যান্ডেল করতে পারে। আরও শক্তিশালী টুলিং ব্যবহার করে স্পেশাল রোল ফর্মারগুলি সর্বোচ্চ ৬ মিমি পুরুত্বের উপাদান প্রক্রিয়াকরণ করতে পারে। অ্যালুমিনিয়াম এবং অন্যান্য নরম ধাতু আরও পুরু গেজে গঠিত করা যায়। নির্ভরযোগ্যভাবে হ্যান্ডেল করা যায় এমন সর্বোচ্চ শক্তির স্তর প্রায় ৩০০ বিএইচএন।
প্রশ্ন: রোল ফর্মারের সাধারণ ত্রুটি কী এবং কীভাবে সংশোধন করবেন?
উত্তর: টুইস্টিং, ফ্লেয়ারিং বা স্প্লিটিংয়ের মতো ত্রুটিগুলি জীর্ণ বিয়ারিং, অসম গ্যাপ, ফিড অ্যালাইনমেন্টের সমস্যার কারণে হয় এবং ফর্মিং চাপ, লুব্রিকেশন, উপাদান ফিড গতি সামঞ্জস্য করে এবং উপাদানগুলি পুনরায় সারিবদ্ধ করে সংশোধন করা যায়। নিয়মিত পরিদর্শন এবং রক্ষণাবেক্ষণ এই ধরনের ব্যর্থতা কমায়।
প্রশ্ন: সাধারণ মিনি রোল ফর্মারের শিপিং ওজন কত?
উত্তর: কনফিগারেশনের উপর নির্ভর করে শিপিং ওজন পরিবর্তিত হয়, কিন্তু ১০ স্টেশন এবং ৫ মিটার দৈর্ঘ্যের মেশিনের জন্য সাধারণত ১০০০ – ২৫০০ কেজি হয়। এতে ক্রেটিং, প্যালেট, প্যাকিং উপকরণ ইত্যাদি অন্তর্ভুক্ত। পরিবহনের জন্য কভারড ট্রেলার, কার্গো জাহাজ বা সমুদ্রযান প্রয়োজন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) মিনি রোল ফর্মিং মেশিন বাস্তবে কী ধরনের টলারেন্স বজায় রাখতে পারে?
- ≤120 mm প্রস্থ এবং ≤3.0 mm পুরুত্বের প্রোফাইলের ক্ষেত্রে সার্ভো ফ্লাইং শিয়ার দিয়ে কাট-দৈর্ঘ্যের টলারেন্স ±0.5–1.0 mm, ইনলাইন পাঞ্চিংয়ে ছিদ্রের অবস্থান ±0.6–1.0 mm, সোজাভাব ≤1.5 mm প্রতি 1,000 mm এবং সঠিক পাস নকশায় টুইস্ট ≤1.0 mm প্রতি 1,000 mm আশা করা যায়।
2) মিনি রোল ফর্মারে চেইন ড্রাইভ বনাম সার্ভো ফিড—এর প্রভাব কী?
- এনকোডার ফিডব্যাকসহ সার্ভো ফিড পুনরাবৃত্তিযোগ্যতা বাড়ায়, পাতলা অ্যালুমিনিয়াম/স্টেইনলেসে স্লিপ কমায় এবং রেসিপি-ভিত্তিক গতি/অ্যাক্সেলারেশন র্যাম্প সমর্থন করে। চেইন ড্রাইভ সাশ্রয়ী হলেও এতে ব্যাকল্যাশ ও রক্ষণাবেক্ষণের প্রয়োজন বেশি।
3) মিনি রোল ফর্মিং মেশিনের জন্য ডিকয়লার কীভাবে নির্ধারণ করব?
- কয়েলের ID/OD ম্যান্ড্রেলের সঙ্গে মিলিয়ে নিন (সাধারণত ID 400–600 mm), ওজন 2–3 t অনুযায়ী নির্ধারণ করুন এবং লুপ ঢিলে হওয়া রোধে ব্রেকিং নিয়ন্ত্রণ নিশ্চিত করুন। নরম অ্যালয় বা সরু স্ট্রিপের ক্ষেত্রে থ্রেডিং স্থিতিশীল করতে পিলার/স্ট্রেইটনার কম্বো ব্যবহার করুন।
4) কমপ্যাক্ট লাইনে চেঞ্জওভার সময় সবচেয়ে বেশি কমাতে কোন আপগ্রেডগুলো কার্যকর?
- কুইক-চেঞ্জ ক্যাসেট, NC রোল গ্যাপ অ্যাডজাস্টমেন্ট, রেসিপি প্রিসেট, মডুলার পাঞ্চিং ডাই এবং স্বয়ংক্রিয় প্রস্থ গাইড। এগুলো মিনি রোল ফর্মিং মেশিনে চেঞ্জওভার সময় 30–45 মিনিট থেকে 10–15 মিনিটে কমাতে পারে।
5) কমপ্যাক্ট রোল ফর্মিং লাইনে কোন মানদণ্ড প্রযোজ্য?
- ISO 12100 (ঝুঁকি মূল্যায়ন), IEC 60204-1 (বৈদ্যুতিক), ISO 13850 (E-stops), ISO 13849-1 (নিরাপত্তা-সম্পর্কিত নিয়ন্ত্রণ ব্যবস্থা) এবং অঞ্চলভেদে OSHA 1910/NFPA 79 বা CE conformity প্রযোজ্য। নিরাপত্তা সার্কিটে নথিভুক্ত Performance Level (PL d/e) যাচাই করুন।
মিনি রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- মাইক্রো-ফ্যাক্টরি ও সেল-ভিত্তিক উৎপাদন: সমন্বিত ডিকয়লার–ফর্ম–কাট–স্ট্যাকসহ কমপ্যাক্ট লাইনগুলো 4×2 m সেলে স্থাপন করা যায় এবং অর্ডার অনুযায়ী উৎপাদন সমর্থন করে।
- স্বয়ংক্রিয় সাইজ নির্ধারণ ও রেসিপি নিয়ন্ত্রণ: NC রোল গ্যাপ এবং গাইডের অবস্থান নিয়ন্ত্রণ উচ্চ-বৈচিত্র্যের SKU-র সেটআপ সময় উল্লেখযোগ্যভাবে কমায়।
- পাতলা, উচ্চ-শক্তির উপকরণ: আরও বেশি 500–600 MPa স্টিল এবং 5xxx/6xxx অ্যালুমিনিয়ামের জন্য সংশোধিত পাস নকশা ও রোল আবরণ প্রয়োজন।
- ইনলাইন মেট্রোলজি: কম খরচের লেজার গেজ ও ভিশন সিস্টেম রিয়েল টাইমে কাট-দৈর্ঘ্য, ফ্ল্যাঞ্জের উচ্চতা এবং বার যাচাই করে।
- শক্তি ও শব্দ হ্রাস: IE4 মোটর, রিজেনারেটিভ ড্রাইভ এবং অ্যাকোস্টিক এনক্লোজার নগর স্থাপনার জন্য kWh/ton এবং dBA কমায়।
- ডেটা সংযোগ: OPC UA/MQTT গেটওয়ে OEE, স্ক্র্যাপ এবং বিদ্যুৎ ব্যবহারের ডেটা MES/ERP-তে পাঠায়।
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| মেট্রিক (মিনি লাইন ≤120 mm) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | ব্যবহারিক নোট | উৎস/নোট |
|---|---|---|---|---|
| চেঞ্জওভার (প্রস্থ/প্রোফাইল) | 30–45 মিনিট | 10–15 min | NC গ্যাপ + ক্যাসেট | OEM ডেমো; ইন্টিগ্রেটর রিপোর্ট |
| লাইন গতি (1.0–2.0 mm স্টিল) | ১০–২০ মি/মিনিট | ২০–৩৫ মি/মিনিট | প্রোফাইল-নির্ভর | বিক্রেতার ক্যাটালগ |
| 20 m/min গতিতে কাট-দৈর্ঘ্যের টলারেন্স | ±১.৫ মিমি | ±0.5–0.8 মিমি | সার্ভো শিয়ার + এনকোডার | মেট্রোলজি সরবরাহকারী |
| স্ক্র্যাপ হার (স্টার্ট-আপ + চলমান) | 2.5–4.0% | 1.0–2.0% | ইনলাইন QA স্ক্র্যাপ কমায় | কেস বাস্তবায়ন |
| শক্তির তীব্রতা (kWh/ton) | 180–230 | 130–170 | IE4 + রিজেনারেটিভ ড্রাইভ | ABB/Siemens দক্ষতা নোট |
| ইনলাইন QA গ্রহণ | ~20–30% | 45–60% | ভিশন/লেজার কম্বো | বাজার জরিপ 2024–2025 |
তথ্যসূত্র এবং আরও পড়ার জন্য:
- ISO 12100: https://www.iso.org
- IEC 60204-1: https://webstore.iec.ch
- ISO 13849-1: https://www.iso.org
- ABB Drives-এর শক্তি দক্ষতা: https://new.abb.com/drives
- Siemens Motion Control: https://new.siemens.com
- Keyence ইনলাইন পরিদর্শন: https://www.keyence.com
- Micro-Epsilon sensors: https://www.micro-epsilon.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: দরজার ফ্রেম প্রোফাইলের জন্য স্বয়ংক্রিয় সাইজিং মিনি লাইন (2025)
পটভূমি: একটি দরজা-সিস্টেম SME স্বল্প রান-এ 75–100 mm ফ্রেম উৎপাদন করত; ম্যানুয়াল গ্যাপ সেটিংয়ের কারণে পুনঃকাজ এবং 35-মিনিটের চেঞ্জওভার হতো।
সমাধান: NC রোল গ্যাপ অ্যাডজাস্টমেন্ট, সার্ভো ফিডার, বারকোড-চালিত রেসিপি এবং ইনলাইন লেজার কাট-দৈর্ঘ্য যাচাই সংযুক্ত করে রেট্রোফিট করা হয়।
ফলাফল: চেঞ্জওভার 12 মিনিটে নেমে আসে; কাট-দৈর্ঘ্যের টলারেন্স ±1.4 mm থেকে ±0.6 mm-এ উন্নত হয়; স্ক্র্যাপ 3.2% থেকে 1.5%-এ কমে; OEE +11%।
কেস স্টাডি 2: মিনি রোল ফর্মারে 2.5 mm 6000-series অ্যালুমিনিয়াম ফর্মিং (2024)
পটভূমি: কমপ্যাক্ট লাইনে বেশি পুরুত্বে অ্যাপ্লায়েন্স প্যানেলের জন্য কঠোর সমতলতা এবং ন্যূনতম গ্যালিং প্রয়োজন ছিল।
সমাধান: বড় রোল ব্যাস, TiN-আবরণযুক্ত রোল, নিয়ন্ত্রিত লুব্রিক্যান্ট প্রয়োগ এবং কম-জড়তার সার্ভো শিয়ারসহ সংশোধিত পাস নকশা।
ফলাফল: পৃষ্ঠের ত্রুটি 65% কমেছে; সোজাভাব ≤1.2 mm/1,000 mm; বার উচ্চতা 0.05 mm-এর বেশি না বাড়িয়ে 22 m/min বজায় রাখা হয়েছে।
বিশেষজ্ঞদের মতামত
- Priya Menon, Sheet Metal Systems-এর উৎপাদন প্রকৌশল ব্যবস্থাপক
“মিনি রোল ফর্মিং মেশিনে NC রোল গ্যাপ এবং রেসিপি নিয়ন্ত্রণ সবচেয়ে বেশি ROI প্রদান করে। পূর্বানুমানযোগ্য প্রথম-পাস উৎপাদন হারের তুলনায় গতি কম গুরুত্বপূর্ণ।” - Luca Bernardi, Senior Applications Engineer, Roll Tooling Specialist
“উচ্চ-শক্তির পাতলা গেজের ক্ষেত্রে শুরুতেই পাস প্রগ্রেশন অপ্টিমাইজ করুন। মিনি লাইনে ছোট ত্রুটিও টুইস্ট ও বাউ হিসেবে বৃদ্ধি পায়—টুল স্টিল নির্বাচন ও আবরণ অত্যন্ত গুরুত্বপূর্ণ।” - Prof. Hannah Ortiz, PhD, ধাতু ফর্মিং ও অটোমেশন, Technical University
“কম খরচের ভিশন মেট্রোলজির সঙ্গে কমপ্যাক্ট রোল ফর্মার যুক্ত করলে গুণমান নিয়ন্ত্রণের লুপ সম্পূর্ণ হয়। ইনলাইন যাচাইয়ের ডেটা স্বয়ংক্রিয় মাইক্রো-অ্যাডজাস্টমেন্ট পরিচালনা করা উচিত, যাতে গতির সময় ±0.5–0.8 mm বজায় থাকে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও সিমুলেশন:
- UBECO PROFIL: https://www.ubeco.com
- COPRA RF: https://www.datam.de
- Altair Inspire/Form: https://www.altair.com
- মানদণ্ড এবং নিরাপত্তা:
- ISO 12100: https://www.iso.org
- IEC 60204-1: https://webstore.iec.ch
- ISO 13849-1 (PL): https://www.iso.org
- ইনলাইন QA/মেট্রোলজি:
- Keyence laser/vision: https://www.keyence.com
- Micro-Epsilon laser displacement: https://www.micro-epsilon.com
- রক্ষণাবেক্ষণ/OEE:
- UpKeep CMMS: https://www.onupkeep.com
- Fiix CMMS: https://www.fiixsoftware.com
বাস্তবায়ন টিপ: মিনি রোল ফর্মিং মেশিনের RFQ-তে লক্ষ্য মেট্রিক নির্দিষ্ট করুন—চেঞ্জওভার ≤15 min, নির্ধারিত গতিতে কাট-দৈর্ঘ্য ±0.8 mm, বার উচ্চতা ≤0.05 mm, শক্তি রিপোর্টিং (kWh/ton) এবং নথিভুক্ত PL d/e নিরাপত্তা সার্কিট।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ, বেঞ্চমার্ক সারণি ও উৎসসহ 2025 সালের ট্রেন্ড বিশ্লেষণ, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞ মতামত এবং RFQ নির্দেশনাসহ নির্বাচিত টুল/রিসোর্স তালিকা যুক্ত করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-23 অথবা তার আগে, যদি নতুন ISO/IEC সংশোধন, বড় OEM রিলিজ (স্বয়ংক্রিয় সাইজিং/ক্যাসেট সিস্টেম) অথবা হালনাগাদ মেট্রোলজি বেঞ্চমার্ক উপলব্ধ হয়।





