
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

এই নিবন্ধে আলোচনা করা হয়েছে যে মেটাল ফর্ম দ্বারা বিকশিত একটি নতুন ধাতব স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন কীভাবে ইস্পাত কোম্পানিগুলোর শীট মেটাল উৎপাদন পদ্ধতিকে বিপ্লবী করে তুলতে পারে। নিবন্ধটি মেশিনের নকশা নিয়ে আলোচনা করে, যা কমপ্যাক্ট এবং বাজারের অন্যান্য মেশিনের চেয়ে সংকীর্ণ বাঁকা তৈরি করতে সক্ষম।
একটি ধাতু অশ্বপালনের এবং ট্র্যাক রোল গঠন মেশিন কি?
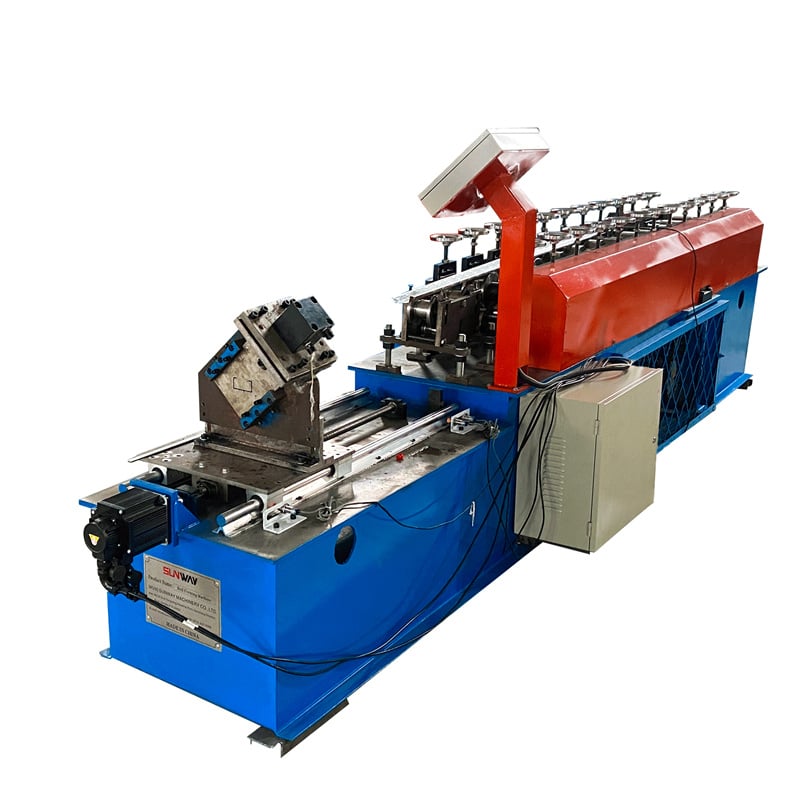
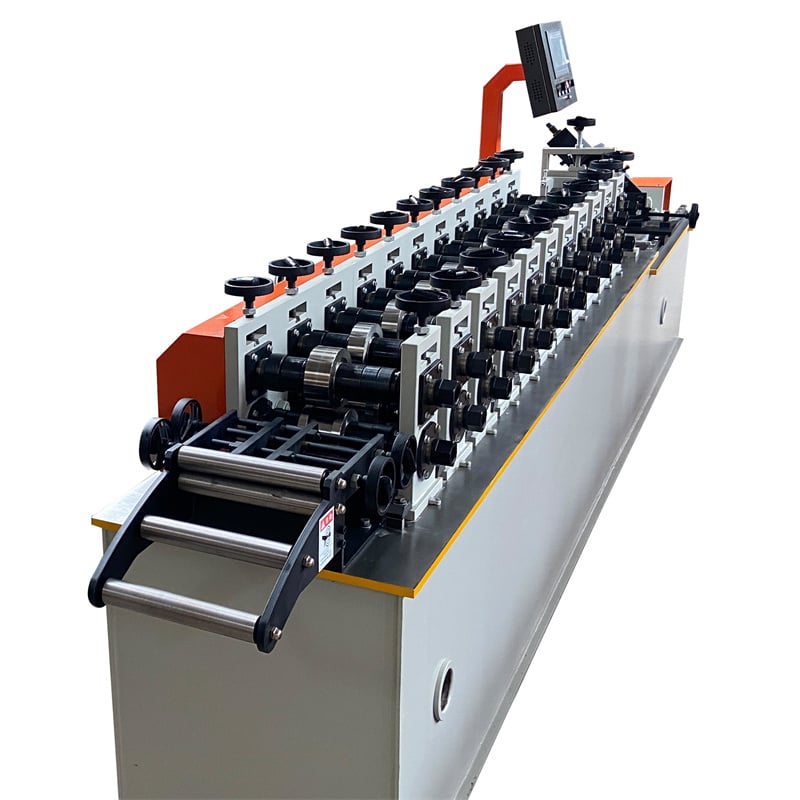
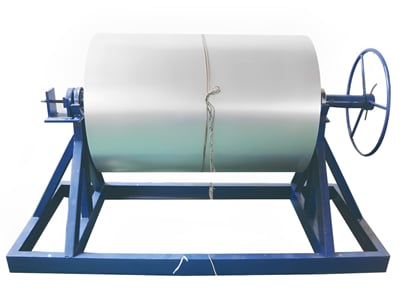
ক মেটাল স্টাড এবং ট্র্যাক রোল তৈরির মেশিন শিট মেটাল ফ্যাব্রিকেশনের জন্য মূল্যবান সরঞ্
এই ধরনের যন্ত্র কাস্টম অংশ তৈরিতে বিশেষভাবে সহায়ক। এটি ব্যবহার করে আপনি জটিল বিবরণ এবং নকশা তৈরি করতে পারেন, যা হাতে কাজ করে অর্জন করা কঠিন বা অসম্ভব। ফলস্বরূপ, মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন অটোমোটিভ শিল্প, এরোস্পেস শিল্প, চিকিৎসা শিল্পসহ বিভিন্ন ব্যবসায়িক প্রতিষ্ঠানে প্রায়শই ব্যবহৃত হয়।
এটি কীভাবে কাজ করে?
বিক্রয়ের জন্য মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন একটি অত্যাধুনিক, উচ্চগতির যন্ত্র যা বিভিন্ন প্রয়োগের জন্য সহজেই ধাতব স্টাড এবং ট্র্যাক গঠন করতে পারে। এই যন্ত্র দ্রুত, নির্ভুল এবং দক্ষ, যা ছোট ব্যবসা এবং পেশাদারদের জন্য আদর্শ যা দ্রুত এবং দক্ষতার সাথে প্রচুর পরিমাণ ধাতব পণ্য তৈরি করতে চায়।
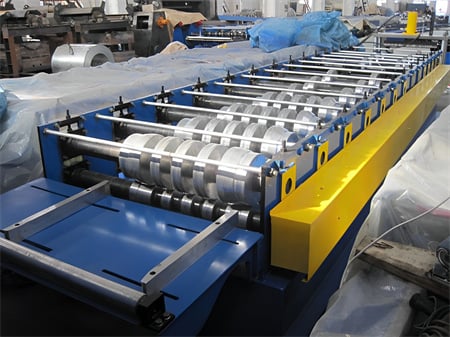
বিক্রয়ের জন্য মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের দুটি প্রধান অংশ রয়েছে: প্রেসার বার, যা কাজের টুকরোর পৃষ্ঠায় চাপ প্রয়োগ করে এবং ডাই রোলার, যা ধাতব স্টাড এবং ট্র্যাক গঠন করে। প্রেসার বারটি একটি ইলেকট্রনিক নিয়ন্ত্রণ ব্যবস্থা দ্বারা নিয়ন্ত্রিত হয় যা কাঙ্ক্ষিত স্পেসিফিকেশন অনুসারে কাজের টুকরোতে প্রয়োগকৃত বল সামঞ্জস্য করে।
মেটাল স্টাড এবং ট্র্যাক রোল গঠন বিক্রয়ের জন্য মেশিনটির শিট মেটাল উৎপাদনে একাধিক বৈশিষ্ট্য রয়েছে যা এটিকে চমৎকার পছন্দ করে তোলে। প্রথমত, যন্ত্রটির গতি রেট প্রতি মিনিটে ১,২০০ ফুট পর্যন্ত, তাই এটি কঠিন কাজও সহজে সামলাতে পারে। দ্বিতীয়ত, ডাই রোলার নির্ভুলতার জন্য মেশিনিং প্রযুক্তি ব্যবহার করে যেকোনো আকার বা আকৃতিতে নির্ভুল ধাতব স্টাড এবং ট্র্যাক উৎপাদন করে। তৃতীয়ত, যন্ত্রটিতে একটি অন্তর্নিহিত তাপমাত্রা নিয়ন্ত্রক রয়েছে যা প্রক্রিয়াকরণ জুড়ে স্থির কর্মক্ষমতা নিশ্চিত করে। অবশেষে, যন্ত্রটিতে নিরাপত্তা বৈশিষ্ট্য রয়েছে যা ধাতব পণ্য উৎপাদনের সময় নিরাপদ অপারেশন নিশ্চিত করে।
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
 L কোণ রোল মেশিন গঠন আরও জানুন
-
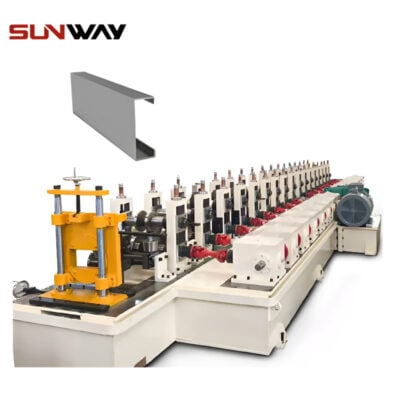 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
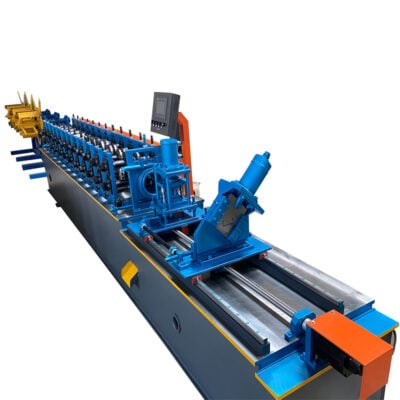 লাইট গেজ কেল স্টাড ট্র্যাক সি চ্যানেল স্টিল রোল ফর্মিং মেশিন ড্রাইওয়াল মেটাল সি স্টুড মেশিনারি আরও জানুন
-
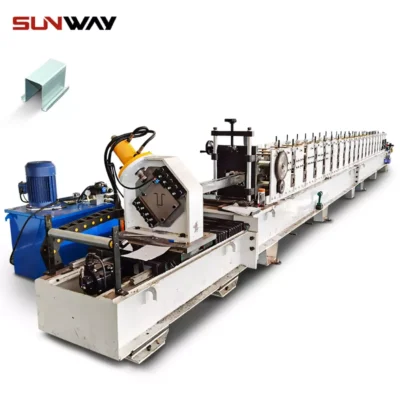 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
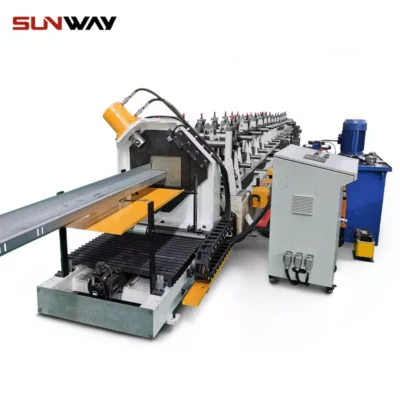 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের উপকারিতা
মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন আপনার উৎপাদন কার্যক্রমে মূল্যবান সংযোজন হতে পারে। এখানে কিছু উপকারিতা উল্লেখ করা হলো:
- এটি প্রক্রিয়াকে ত্বরান্বিত করে। মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন দিয়ে আপনি দ্রুত কাস্টম ধাতব অংশ তৈরি করতে পারেন।
- এটি শ্রম খরচ কমায়। মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন দিয়ে আপনি কাস্টম ধাতব অংশ উৎপাদনে প্রয়োজনীয় শ্রম পরিমাণ কমাতে পারেন।
- এটি উৎপাদন দক্ষতা বাড়ায়। মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন কাস্টম ধাতব অংশ তৈরির প্রক্রিয়া স্বয়ংক্রিয় করে আপনার উৎপাদন দক্ষতা বৃদ্ধি করতে সাহায্য করে।
মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন যে ধরনের শিট মেটাল তৈরি করতে পারে
মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন গোলাকার, বর্গাকার, ষড়ভুজাকার এবং অষ্টভুজাকারসহ বিভিন্ন ধরনের শিট মেটাল তৈরি করতে পারে। এটি বৃত্ত, ওভাল, হৃদয়াকার এবং তারকাকৃতির মতো বিভিন্ন আকৃতিও তৈরি করতে পারে।
মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন উচ্চমানের শিট মেটাল পণ্য দ্রুত এবং সহজে উৎপাদন করতে চান এমনদের জন্য চমৎকার বিকল্প। এটি কাস্টম পণ্য তৈরির ব্যয়কারীদের জন্যও কার্যকর।
মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের প্রয়োগ
বিক্রয়ের জন্য মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন কাস্টম শিট মেটাল অংশ দ্রুত এবং দক্ষতার সাথে উৎপাদন করতে চান এমন ব্যবসার জন্য নিখুঁত সমাধান। এই যন্ত্র ধাতব চাদরে জটিল নকশা এবং ডিজাইন তৈরি করতে পারে, যা গাড়ির দরজা বা বাইকের ফ্রেমের মতো পণ্যের জন্য আদর্শ।
বিক্রয়ের জন্য মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন কাস্টম শিট মেটাল অংশের প্রচুর পরিমাণ উৎপাদন করতে চান এমন ব্যবসার জন্যও নিখুঁত। এই যন্ত্র প্রতি মিনিটে ১৮০টি সমাপ্ত পণ্য উৎপাদন করতে সক্ষম, যার ফলে আপনি কাস্টম শিট মেটাল অংশের বড় অর্ডার দ্রুত এবং সহজে উৎপাদন করতে পারেন।
বিক্রয়ের জন্য মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের আরেকটি চমৎকার প্রয়োগ হলো অটোমোটিভ উপাদান উৎপাদন। এই যন্ত্র অ্যালুমিনিয়াম, ইস্পাত বা অন্যান্য ধাতুতে উচ্চমানের নকশা উৎপাদন করতে সক্ষম, যা অটোমোবাইলের বাহ্যিক উপাদান উৎপাদনের জন্য আদর্শ।
উপসংহার
শিট মেটাল কাজের পদ্ধতি বিপ্লবী করে তুলতে পারে এমন বিক্রয়ের জন্য মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন খুঁজছেন? হ্যামারহেড মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের চেয়ে আর কোথাও দেখবেন না। এই যন্ত্র বিশেষভাবে ধাতব স্টাড এবং ট্র্যাক গঠনের জন্য ডিজাইন করা হয়েছে, যা অনেক শিল্প প্রয়োগের অপরিহার্য অংশ। এই যন্ত্রটি শুধু এই উপাদানগুলো গঠন সহজ করে না, বরং প্রতিবার উচ্চমানের ফলাফল প্রদান করে। আপনার কাজের পদ্ধতি পরিবর্তন করতে পারে এমন যন্ত্রে বিনিয়োগ করতে আগ্রহী হলে, হ্যামারহেড মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন আপনার তালিকার শীর্ষে থাকা উচিত।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) ড্রাইওয়ালের জন্য মেটাল স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন কোন কোন প্রোফাইল তৈরি করতে পারে?
- সাধারণত 25–18 গেজে (0.5–1.2 mm) C-স্টাড, U-ট্র্যাক এবং ঐচ্ছিক ফারিং চ্যানেল তৈরি হয়। প্রচলিত আকার হলো 50/70/90/100 mm স্টাড ও সেগুলোর সঙ্গে মানানসই ট্র্যাক; সার্ভিস হোলের জন্য কাস্টম পাঞ্চ-প্যাটার্নও সাধারণ।
2) লাইনের কী গতি ও নির্ভুলতা আশা করা যায়?
- প্রাথমিক পর্যায়ের লাইনে গতি 25–40 m/min। সেরা মানের ড্রাইওয়াল স্টাড লাইনে সার্ভো ফ্লাইং শিয়ার ও এনকোডার ফিডব্যাক ব্যবহার করে 60–120 m/min গতি এবং ±0.5–1.0 mm কাট-দৈর্ঘ্যের নির্ভুলতা পাওয়া যায়।
3) দীর্ঘ বিরতি ছাড়াই কি একই মেশিনে স্টাড ও ট্র্যাক বদলে চালানো যায়?
- হ্যাঁ। ক্যাসেট টুলিং বা দ্রুত সমন্বয়যোগ্য রোল সেট দিয়ে 5–15 মিনিটে পরিবর্তন করা যায়। রেসিপিভিত্তিক HMI প্রিসেট স্বয়ংক্রিয়ভাবে পাসের ফাঁক, পাঞ্চিং ও শিয়ারের দৈর্ঘ্য সমন্বয় করে।
4) কোন উপকরণ ও আবরণ সবচেয়ে ভালো চলে?
- 0.45–1.2 mm পুরুত্বের G40–G90 গ্যালভানাইজড স্টিল (GI), জিঙ্ক-অ্যালুমিনিয়াম অ্যালয় (GL) এবং প্রি-পেইন্টেড স্টিল ভালো চলে। উপযোগী রোল উপাদান ও সমন্বিত পাস-নকশা ব্যবহার করলে স্টেইনলেস স্টিল ও অ্যালুমিনিয়ামও প্রক্রিয়াকরণ করা যায়।
5) রপ্তানিকারক ক্রেতাদের জন্য কোন কোন সনদ গুরুত্বপূর্ণ?
- CE (EU Machinery Regulation), বৈদ্যুতিক নিরাপত্তার IEC 60204-1 এবং ঝুঁকি মূল্যায়নের ISO 12100 গুরুত্বপূর্ণ। উত্তর আমেরিকার জন্য সাধারণত UL/CSA তালিকাভুক্ত উপাদান ও NFPA 79 অনুসরণের প্রমাণ চাওয়া হয়। সম্পূর্ণ FAT নথি ও বৈদ্যুতিক সার্কিট-নকশা চাইতে হবে।
2025 শিল্প প্রবণতা: মেটাল স্টাড এবং ট্র্যাক রোল ফর্মিং
- বৈচিত্র্যময় পণ্য, কম শ্রম: দ্রুত পরিবর্তনযোগ্য ক্যাসেট ও স্বয়ংক্রিয় প্রস্থ-গেজ শ্রম ও বন্ধ থাকার সময় কমায়।
- পাঞ্চিং 2.0: অনেক লাইনে সার্ভো-ইলেকট্রিক পাঞ্চিং বায়ুচালিত/হাইড্রোলিক পদ্ধতির বদলে ব্যবহৃত হচ্ছে; এতে শব্দ ও দূষণ কমে এবং গর্তের অবস্থানের CpK আরও নির্ভুল হয়।
- ইন-লাইন QA: ক্যামেরা ও লেজার সিস্টেম কাটার দৈর্ঘ্য, গর্তের অবস্থান ও বার-এর উচ্চতা যাচাই করে, ফলে পুনঃকাজ কমে।
- ESG ও শক্তি: ক্রেতারা kWh/ton ও স্ক্র্যাপের হার পর্যবেক্ষণ করেন; রিজেনারেটিভ ড্রাইভ ক্রমেই প্রচলিত মান হয়ে উঠছে।
- BIM থেকে কারখানার উৎপাদনস্থল: রেসিপি স্বয়ংক্রিয়ভাবে বেছে নেওয়া ও লেবেল তৈরির জন্য BIM/ERP থেকে প্রোফাইলের তথ্য সরাসরি আমদানি করা হয়।
2025 বেঞ্চমার্ক ও গ্রহণের চিত্র
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | প্রভাব | উৎস |
|---|---|---|---|---|
| পরিবর্তনের সময় (স্টাড ↔ ট্র্যাক) | 20–30 মিনিট | 5–12 মিনিট | বেশি চালু সময়, ছোট ব্যাচ | OEM প্রদর্শনী; গ্রাহক কেস-নোট |
| 80 m/min গতিতে কাট-দৈর্ঘ্যের নির্ভুলতা | ±১.৫ মিমি | ±0.7–1.0 mm | কাজের স্থানে জোড়া লাগানোর সমস্যা কম | EN 1090 কর্মশালা অনুশীলন; OEM স্পেসিফিকেশন |
| ছিদ্র অবস্থানের সহনশীলতা | ±1.0–1.5 mm | ±0.5–0.8 মিমি | বৈদ্যুতিক ও পাইপলাইন স্থাপন দ্রুত হয় | ইন-লাইন ভিশন সরবরাহকারীর তথ্য |
| স্ক্র্যাপের হার (GI 0.55–0.8 mm) | 2.0–3.0% | 0.8–1.5% | ব্যয় ও স্থায়িত্বে উন্নতি | Keyence/Micro‑Epsilon অ্যাপ নোট |
| শক্তির তীব্রতা (kWh/ton) | 140–180 | 100–135 | OpEx কম; ESG প্রতিবেদনে উন্নতি | ABB/Siemens শক্তি নির্দেশিকা |
| ইনলাইন QA গ্রহণ | ~15–25% | ৪০–৫৫% | রিয়েল-টাইম ত্রুটি নিয়ন্ত্রণ | বিক্রেতা গ্রহণ জরিপ |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ISO 12100 and ISO 9001: https://www.iso.org
- IEC 60204-1 বৈদ্যুতিক নিরাপত্তা: https://webstore.iec.ch
- EU Machinery Regulation-এর সংক্ষিপ্ত বিবরণ: https://ec.europa.eu
- ABB Drives-এর শক্তি অপ্টিমাইজেশন: https://new.abb.com/drives
- Siemens মোশন/অটোমেশন দক্ষতা: https://new.siemens.com
- Keyence ইনলাইন পরিদর্শন: https://www.keyence.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: দ্রুত পরিবর্তনযোগ্য ব্যবস্থায় ড্রাইওয়াল স্টাড উৎপাদনের বিরতি কমানো (2025)
পটভূমি: মাঝারি আকারের এক ড্রাইওয়াল ফ্রেম সরবরাহকারীকে ঘন ঘন পরিবর্তনের মধ্যে 50, 70 ও 100 mm স্টাড এবং ট্র্যাক চালাতে হতো; এতে 20%-এর বেশি সময় উৎপাদন বন্ধ থাকত।
সমাধান: স্টাড/ট্র্যাকের জন্য ক্যাসেট টুলিং, সার্ভো ফ্লাইং শিয়ার এবং বারকোড জব-টিকিটের সঙ্গে যুক্ত HMI রেসিপি যোগ করা হয়; গর্তের অবস্থান যাচাইয়ে ইন-লাইন ক্যামেরাও বসানো হয়।
ফলাফল: পরিবর্তনের সময় 26 থেকে 9 মিনিটে নামে; OEE 14% বাড়ে; 90 m/min গতিতে গর্তের অবস্থান CpK >1.33 হয়; স্ক্র্যাপ 2.6% থেকে 1.3%-এ নেমে আসে।
কেস স্টাডি 2: সার্ভো পাঞ্চিংয়ের মাধ্যমে শব্দ ও শক্তি খরচ কমানো (2024)
পটভূমি: হাইড্রোলিক-পাঞ্চযুক্ত স্টাড ও ট্র্যাক রোল ফর্মিং লাইনে কারখানাটি শব্দ নিয়ে অভিযোগ এবং বাড়তি শক্তি খরচের মুখে পড়েছিল।
সমাধান: হাইড্রোলিক ইউনিটের বদলে সার্ভো-ইলেকট্রিক পাঞ্চ মডিউল ও রিজেনারেটিভ ড্রাইভ বসানো হয়; 0.6–0.9 mm GI-এর জন্য পাসের ক্রম উন্নত করা হয়।
ফলাফল: লাইনের গড় শব্দ 6–8 dBA কমে; শক্তির তীব্রতা 17% কমে; লিক ও ভালভের সংখ্যা কমায় রক্ষণাবেক্ষণ-সংক্রান্ত কল 30% কমে।
বিশেষজ্ঞদের মতামত
- এলেনা রোসি, প্রকৌশল পরিচালক, Gasparini S.p.A.
“স্টাড ও ট্র্যাকের ক্ষেত্রে গর্তের অবস্থান এবং কাট-দৈর্ঘ্যের ধারাবাহিক নির্ভুলতাই ইনস্টলারের উৎপাদনশীলতা বাড়ায়। প্রতিযোগিতামূলক দরপত্রে সার্ভো পাঞ্চিং ও এনকোডার-নির্ভর শিয়ার এখন ন্যূনতম প্রত্যাশিত মান।” - ড. ওয়েই ঝাং, উন্নত উৎপাদন বিভাগের অধ্যাপক, Tsinghua University
“পিচ ও গর্তের সরণের নিয়ন্ত্রণ-চক্র সম্পূর্ণ করতে ইন-লাইন ভিশন যুক্ত করলে দ্রুত বিনিয়োগ-ফেরত পাওয়া যায়—বিশেষত উচ্চগতির ড্রাইওয়াল লাইনে, যেখানে ছোট ত্রুটিও পদ্ধতিগত সমস্যায় পরিণত হয়।” - Jun Li, Tier-1 অভ্যন্তরীণ সিস্টেম প্রস্তুতকারকের কার্যক্রম ব্যবস্থাপক
“রেসিপি ব্যবস্থাপনা ও ক্যাসেট টুলিংয়ের ফলে আমরা সত্যিকারের বৈচিত্র্যময় উৎপাদনসূচি চালাতে পারি। প্রচারিত সর্বোচ্চ লাইনের গতির চেয়ে 12 মিনিটের কমে পরিবর্তন সম্পন্ন করাকে আমরা অগ্রাধিকার দিই।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও সিমুলেশন
- COPRA RF: https://www.datam.de
- UBECO PROFIL: https://www.ubeco.com
- Altair Inspire/Form: https://www.altair.com
- মানদণ্ড এবং সম্মতি
- ISO 12100 ঝুঁকি মূল্যায়ন: https://www.iso.org
- IEC 60204-1 বৈদ্যুতিক নিরাপত্তা: https://webstore.iec.ch
- EU Machinery Regulation নির্দেশিকা: https://ec.europa.eu
- ইন-লাইন গুণমান ও পরিমাপ
- Keyence ভিশন/লেজার সিস্টেম: https://www.keyence.com
- Micro‑Epsilon স্থানচ্যুতি সেন্সর: https://www.micro-epsilon.com
- রক্ষণাবেক্ষণ/OEE
- UpKeep CMMS: https://www.onupkeep.com
- Fiix CMMS: https://www.fiixsoftware.com
বাস্তবায়ন পরামর্শ: FAT-এ নির্ধারিত গতিতে কাট-দৈর্ঘ্য ±1.0 mm, গর্তের অবস্থান ±0.8 mm, বার-এর উচ্চতা ≤0.05 mm, স্টাড ↔ ট্র্যাক পরিবর্তন ≤12 মিনিট এবং 1 m দূরত্বে শব্দসীমা ≤80 dBA উল্লেখ করুন। পরীক্ষার সময় ব্যবহৃত কয়েলের গেজ-মিশ্রণ অনুযায়ী শক্তির তীব্রতা (kWh/ton) রেকর্ড করুন।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: লক্ষ্যভিত্তিক 5টি FAQ, বেঞ্চমার্ক ও সূত্রসহ 2025 সালের প্রবণতা-সারণি, সাম্প্রতিক দুটি কেস স্টাডি, বিশেষজ্ঞ মতামত এবং বাস্তবায়নযোগ্য FAT চেকলিস্টসহ ব্যবহারিক সরঞ্জাম/রিসোর্স যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-20, অথবা নতুন CE/Machinery Regulation নির্দেশিকা প্রকাশিত হলে, বড় OEM-রা সার্ভো পাঞ্চিং/ক্যাসেট টুলিং বাজারে আনলে, কিংবা শক্তি ও স্ক্র্যাপের হালনাগাদ বেঞ্চমার্ক প্রকাশিত হলে তার আগেই।





