
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

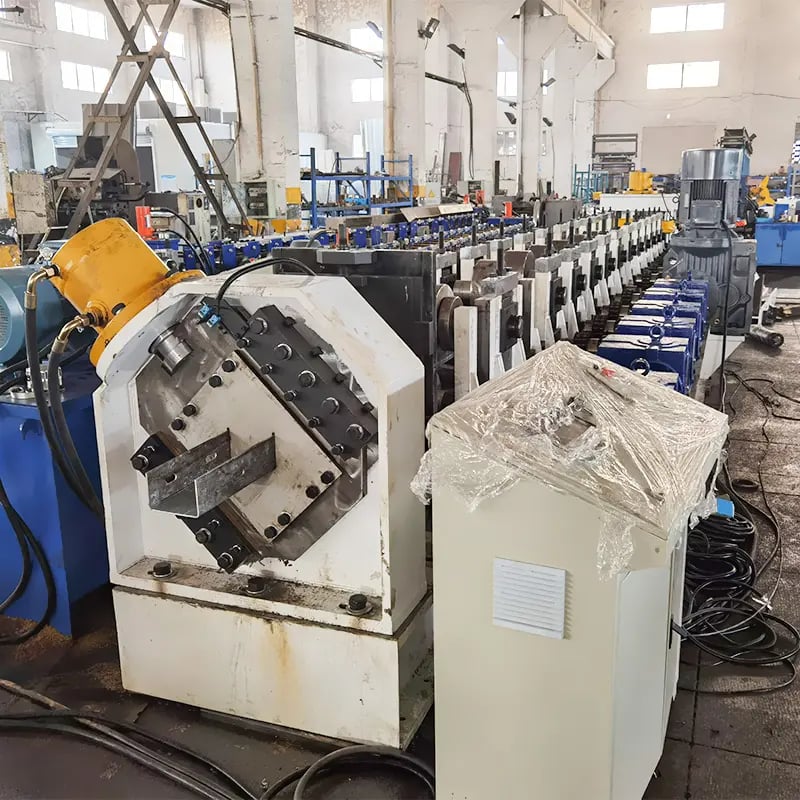
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিন বিভিন্ন আকারের স্কয়ার স্টিল পাইপ উৎপাদনের জন্য দক্ষ এবং খরচ-কার্যকর সরঞ্জাম। এই বিস্তারিত নির্দেশিকা স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিন সম্পর্কে ধরন, মূল উপাদান, প্রযুক্তিগত স্পেসিফিকেশন, প্রয়োগ, স্থাপন, অপারেশন এবং রক্ষণাবেক্ষণ সবকিছু কভার করে।
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিনের সারাংশ
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিন স্টিল স্ট্রিপ বা কয়েলকে দক্ষতার সাথে এবং অবিচ্ছিন্নভাবে স্কয়ার স্টিল পাইপে রোল করার জন্য ডিজাইন করা সরঞ্জাম। রোল ফর্মিং একটি অবিচ্ছিন্ন বাঁকানো প্রক্রিয়া যাতে শীট বা স্ট্রিপ ধাতুকে একাধিক কনট্যুরড রোল স্ট্যান্ডের মাধ্যমে ধাপে ধাপে স্কয়ার, রেকট্যাঙ্গল ইত্যাদি স্ট্রাকচারাল আকারে গঠিত করা হয়।
কাস্টিং বা ওয়েল্ডিংয়ের মতো অন্যান্য পাইপ উৎপাদন প্রক্রিয়ার তুলনায় রোল ফর্মিং একটি সহজ প্রক্রিয়া যাতে ভালো মাত্রাগত নির্ভুলতা এবং কম কাঁচামাল প্রয়োজন। গঠিত স্টিল পাইপগুলির উচ্চ শক্তি এবং অভিন্ন ওয়াল পুরুত্ব থাকে। রোল ফর্মড স্কয়ার স্টিল পাইপ হালকা ওজনের এবং ওয়েল্ডিং সীম ছাড়াই পরিষ্কার কিনারা থাকে।
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিনের মূল সুবিধাসমূহ:
- স্টিল স্কয়ার পাইপের অত্যধিক অটোমেটেড এবং দক্ষ উৎপাদন
- ভালো টলারেন্স নিয়ন্ত্রণের সাথে বিভিন্ন পাইপ আকার গঠনের ক্ষমতা
- কম অপারেশনাল খরচ এবং ন্যূনতম কাঁচামাল অপচয়
- অভিন্ন ওয়াল পুরুত্ব এবং উচ্চ শক্তির সাথে সামঞ্জস্যপূর্ণ গুণমান
- অন্যান্য পাইপ তৈরির প্রক্রিয়ার তুলনায় কম বিনিয়োগ খরচ
- সহজ ডিজাইন অপারেশন এবং রক্ষণাবেক্ষণের সুবিধা প্রদান করে
উৎপাদিত স্কয়ার স্টিল পাইপ নির্মাণ, অবকাঠামো, শিল্প, পরিবহন খাতে স্ক্যাফোল্ডিং, গ্রিনহাউস, ট্রেলার, বেড়া, রাস্তার সাইন ইত্যাদির জন্য বিস্তৃত স্ট্রাকচারাল প্রয়োগ পায়।
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিনের মূল উপাদানসমূহ
একটি সাধারণ স্টিল স্কয়ার পাইপ রোল ফর্মিং সিস্টেম নিম্নলিখিত উপাদান নিয়ে গঠিত:
- আনকয়লিং ইউনিট – কাঁচা স্টিল স্ট্রিপ/কয়েল রোল ফর্মিং লাইনে সরবরাহ করে। ডিকয়লার মেশিন এবং স্ট্রেইটনিং মেশিন ধারণ করে।
- ফিডিং ইউনিট – স্ট্রিপের ফিডিং নিয়ন্ত্রণ করে, প্রয়োজনীয় লাইন গতি ইলেকট্রনিকভাবে নির্ধারণ করে।
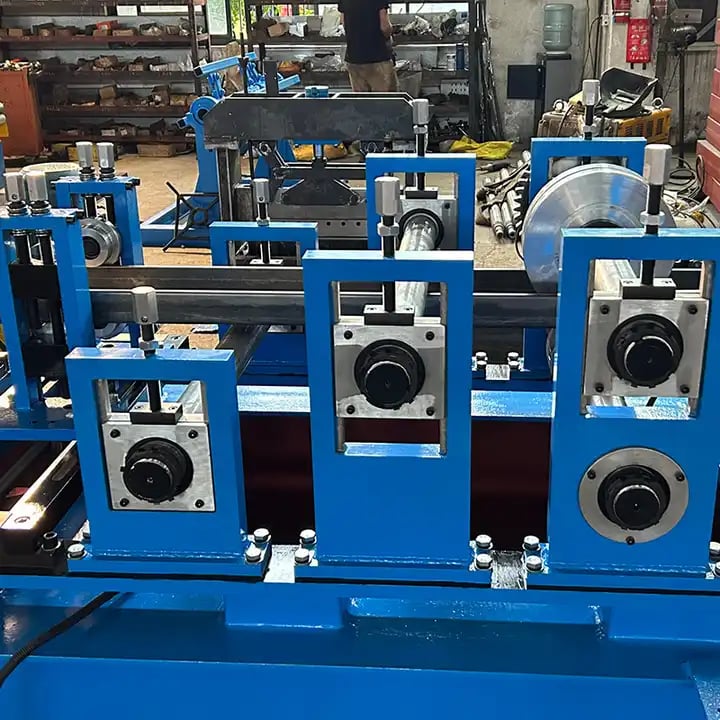
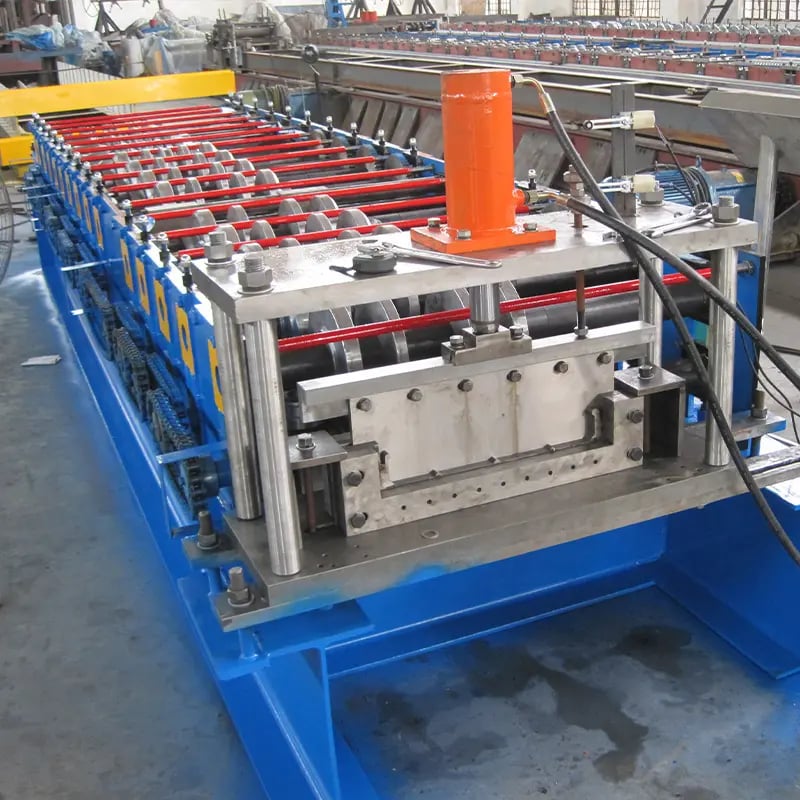
- ফর্মিং স্টেশনসমূহ – কনট্যুরড রোলসযুক্ত একাধিক রোল ফর্মিং স্ট্যান্ডের সিরিজ যা স্ট্রিপকে ধাপে ধাপে স্কয়ার টিউবিংয়ে কোল্ড ফর্ম করে।
- ওয়েল্ডিং ইউনিট (ঐচ্ছিক) – নির্দিষ্ট ব্যাসার্ধের উপরের পাইপের জন্য গঠিত কিনারা ওয়েল্ডিং করে যুক্ত করে।
- কাটিং সরঞ্জাম – উৎপাদন প্রয়োজন অনুসারে প্রয়োজনীয় দৈর্ঘ্যে পাইপ কাটে। ফ্লাইং শিয়ার, রোটারি শিয়ার ইত্যাদি হতে পারে।
- হল-অফ ইউনিট – গঠিত পাইপকে সামনে ঠেলে দেয়, সুনির্দিষ্ট টান এবং গতি নিয়ন্ত্রণ প্রদান করে। কাটিং মেশিনের সাথে যুক্ত।
- হাইড্রলিক সিস্টেম – বিভিন্ন চলমান অংশে শক্তি সঞ্চার করে। পাম্প, ভালভ, সিলিন্ডার ইত্যাদি নিয়ে গঠিত।
- ইলেকট্রিকাল কন্ট্রোল সিস্টেম – উৎপাদন অটোমেট করতে, প্যারামিটার পর্যবেক্ষণ করতে এবং নিরাপত্তা নিশ্চিত করতে কম্পিউটারাইজড কন্ট্রোল।
- অতিরিক্ত ইউনিটসমূহ আবেদন প্রয়োজন অনুসারে পাঞ্চিং, নচিং, বেন্ডিং ইত্যাদি একীভূত করা যায়।
গুণমানপূর্ণ পাইপ উৎপাদন এবং সর্বোচ্চ লাইন দক্ষতার জন্য এই সকল উপাদানের সঠিক অ্যালাইনমেন্ট এবং মসৃণ কার্যকারিতা অত্যাবশ্যক।
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিনের ধরনসমূহ
উৎপাদন গতি, ফর্মিং প্রযুক্তি, অটোমেশন স্তর এবং কাস্টমাইজেশন সুযোগের ভিত্তিতে স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিনগুলি শ্রেণিবদ্ধ করা যায়:
উৎপাদন গতির ভিত্তিতে
- নিম্ন গতি – ১০ মি/মিন পর্যন্ত ফর্মিং গতি, ম্যানুয়াল কন্ট্রোল, মাসিক ১০০-২০০ টন পর্যন্ত মৌলিক উৎপাদন
- মাঝারি গতি – ১০ – ৪০ মি/মিন গতি, অর্ধ-অটোমেটেড অপারেশন, মাসিক ২০০-৮০০ টন ক্যাপাসিটি
- উচ্চ গতি – ৪০ মি/মিনের উপরে, উচ্চ অটোমেশন, মাসিক ৮০০ টনের উপরে ক্যাপাসিটি
উচ্চতর ফর্মিং গতি উৎপাদন পরিমাণ বাড়ায় এবং প্রতি ইউনিট খরচ কমায়। কিন্তু মেশিনের খরচও বেশি।
ফর্মিং প্রযুক্তির ভিত্তিতে
- যান্ত্রিক – সারিবদ্ধভাবে সাজানো স্ট্যান্ডের একটি সিরিজসহ ঐতিহ্যবাহী রোল ফর্মিং পদ্ধতি। সীমিত আকারের পরিবর্তন।
- সিএনসি রোল ফর্মিং – গঠন স্টেশনগুলোতে এনসি নিয়ন্ত্রণ রয়েছে দ্রুত আকার পরিবর্তনের জন্য। নমনীয় উৎপাদন।
- সর্পিল রোলিং – স্ট্রিপট সর্পিল পথে বর্গাকার পাইপে গড়া হয়। শুধুমাত্র ছোট ব্যাসের জন্য।
- হাইড্রোস্ট্যাটিক পাইপ ফর্মিং – রোলারের পরিবর্তে তরল চাপ ব্যবহার করে বর্গাকার টিউবিং গঠন করে।
সিএনসি রোল ফর্মিং লাইনগুলো নির্দিষ্ট যান্ত্রিক লাইনের তুলনায় অধিক অটোমেশন, নির্ভুলতা এবং আকার নমনীয়তা প্রদান করে।
অটোমেশন স্তরের ভিত্তিতে
- ম্যানুয়াল – কয়েল লোডিং/আনলোডিং, দৃশ্যমান পরিদর্শন এবং নিয়ন্ত্রণ সমন্বয়ের জন্য অপারেটরের হাতে কাজ করতে হয়।
- সেমি-অটোমেটিক – স্বয়ংক্রিয় উপাদান সরবরাহ এবং নিষ্কাশন, আংশিক অটোমেটেড নিয়ন্ত্রণ, কিছু হাতে ইনপুট প্রয়োজন হতে পারে।
- সম্পূর্ণ স্বয়ংক্রিয় – মানুষের হস্তক্ষেপের প্রয়োজন সামান্য। স্বয়ংক্রিয় উপাদান প্রবাহ, পরিদর্শন এবং উৎপাদন নিয়ন্ত্রণ। সর্বোচ্চ দক্ষতা।
উচ্চতর অটোমেশন উৎপাদনশীলতা, গুণমান উন্নত করে এবং শ্রম খরচ কমায়। কিন্তু যন্ত্রের খরচ বাড়ে।
কাস্টমাইজেশনের ভিত্তিতে
- স্থির – নির্দিষ্ট আকার এবং স্পেসিফিকেশনের পাইপ উৎপাদন করে। কোনো পরিবর্তন সম্ভব নয়। মৌলিক, কম খরচের যন্ত্র।
- কাস্টমাইজড – পণ্যের মাত্রা এবং বৈশিষ্ট্য পরিবর্তনের অনুমতি দেয়। নমনীয় উৎপাদন কিন্তু মেশিনের খরচ বেশি।
কাস্টমাইজড রোল ফর্মিং লাইনগুলি পুনর্বিন্যাসযোগ্য এবং নতুন পণ্যের প্রয়োজনীয়তার সাথে খাপ খাইয়ে নেওয়ার জন্য অভিযোজিত।
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিনের স্পেসিফিকেশনসমূহ
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিন নির্বাচনের সময় বিবেচনা করার প্রধান প্রযুক্তিগত স্পেসিফিকেশনগুলির মধ্যে রয়েছে:
ফর্মিং ক্ষমতা
- পাইপের আকার – সর্বনিম্ন/সর্বোচ্চ প্রস্থ ও উচ্চতা সম্ভাব্য
- ওয়ালের পুরুত্বের পরিসীমা – সাধারণত ০.৫-৩ মিমি
- সেকশনের আকার – সাধারণত ২০মিমি x ২০মিমি থেকে ১৫০মিমি x ১৫০মিমি
- প্রান্তের ধরন – ইউওই, পিটসবার্গ লক সিম ইত্যাদি।
- উপাদান – মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম ইত্যাদি।
উৎপাদনের পরামিতি
- সর্বোচ্চ লাইনের গতি – উচ্চ গতি উৎপাদনের পরিমাণ বাড়ায়
- উপাদানের সর্বোচ্চ ইয়েল্ড শক্তি
- ফিডিং নির্ভুলতা
- দৈর্ঘ্যের নির্ভুলতা এবং টলারেন্স
- কাটিং নির্ভুলতা এবং দক্ষতা
মেশিনের লেআউট
- রোল স্ট্যান্ডের সংখ্যা – ছোট থেকে মাঝারি আকারের পাইপের জন্য সাধারণত ৮ থেকে ১৬
- রোল স্ট্যান্ডের ধরন – উল্লম্ব, অনুভূমিক, পিরামিড ইত্যাদি।
- ফর্মিং স্টেশন – প্রয়োজনীয় পাঞ্চিং, নচিং ইত্যাদি।
- কনফিগারেশন – ইন-লাইন, সি-টাইপ, এস-টাইপ, স্পাইরাল ইত্যাদি।
অটোমেশন এবং নিয়ন্ত্রণ
- সার্ভো/হাইড্রলিক ড্রাইভ, মোটর, সিলিন্ডার
- পিএলসি/কম্পিউটারাইজড নিয়ন্ত্রণ ব্যবস্থা
- পর্যবেক্ষণের জন্য সেন্সর – এনকোডার, লেজার, আল্ট্রাসনিক ইত্যাদি।
- অটোমেশনের স্তর – ম্যানুয়াল, সেমি-অটো, সম্পূর্ণ অটো
বিদ্যুৎ খরচ
- প্রধান মোটরের ক্ষমতা – ৭.৫কিলোওয়াট থেকে ২২কিলোওয়াট সাধারণ
- হাইড্রলিক পাওয়ার – ১১কিলোওয়াট থেকে ৪৫কিলোওয়াট
- বিদ্যুৎ সরবরাহ – ৩ ফেজ এসি; ঐচ্ছিক জেনারেটর
মেশিনের আকার এবং ওজন
- উৎপাদন গতি এবং পাইপের ব্যাসের পরিসীমার উপর নির্ভর করে
- মাঝারি গতি – ৮মি x ১.২মি x ১.৮মি, ওজন প্রায় ৪ টন
অতিরিক্ত বৈশিষ্ট্যসমূহ
- ডিকয়লার, স্ট্রেইটনার
- পাঞ্চিং, কাটিং, বিডিং, নচিং
- হল অফ সিস্টেম, কুলিং সিস্টেম
- নিরাপত্তা সুরক্ষা – লাইট কার্টেন, ই-স্টপ ইত্যাদি।
উৎপাদনের প্রয়োজন অনুসারে রোল ফর্মারের স্পেসিফিকেশন সঠিকভাবে নির্বাচন করা আবশ্যক যাতে কাঙ্ক্ষিত পাইপের আকার, পরিমাণ, গুণমান এবং লাইনের দক্ষতা অর্জিত হয়।
স্কয়ার স্টিল পাইপের প্রয়োগ এবং ব্যবহার
স্টিল স্কয়ার পাইপের অনন্য স্কয়ার হোলো কাঠামো বিভিন্ন শিল্পে নিম্নলিখিত প্রয়োগের জন্য তাদের উপযোগী করে তোলে:
নির্মাণ এবং স্থাপত্য
- স্ক্যাফোল্ডিং কাঠামো
- ভবন এবং ছাদের ফ্রেম
- কাঠামোগত সমর্থন
- অস্থায়ী বাধা এবং ঘেরাফাঁকি
সজ্জাসংক্রান্ত উদ্দেশ্য
- রেলিং এবং ফেন্সের ইনফিল
- ভবনের বাহ্যিক সজ্জা
- ফার্নিচার টিউবিং
অটোমোবাইল/পরিবহন
- চ্যাসিস এবং ট্রেলার
- রোল কেজ
- ছাদের র্যাক, লাগেজ ক্যারিয়ার
- সাইড স্টেপ, রানিং বোর্ড
অবকাঠামো
- সড়কের সাইনেজ এবং রাস্তার আসবাবপত্র
- গার্ড রেল
- সোলার মডিউল মাউন্টিং
প্রকৌশল প্রয়োগ
- কনভেয়র সিস্টেম
- ক্রেনের কাঠামো
- কৃষি সরঞ্জাম
- গ্রিনহাউস ফ্রেমিং
অন্যান্য ব্যবহার
- বর্জ্য/জল ব্যবস্থাপনা
- শেল্ফিং এবং স্টোরেজ র্যাক
- জিমের সরঞ্জাম
- হিট এক্সচেঞ্জার
- শপিং কার্টের হ্যান্ডেল
রোল ফর্মড স্কয়ার স্টিল টিউবের মাত্রাগত নির্ভুলতা এবং উচ্চ শক্তি উপরোক্ত প্রয়োগগুলিতে ভারী লোড বহনকারী কাঠামোর জন্য তাদের উপযোগী করে। স্কয়ার প্রোফাইল সহজে জোড়া দেওয়া এবং ওয়েল্ডিংয়ের অনুমতি দেয়।
স্টিল স্কয়ার পাইপের ডিজাইন, স্ট্যান্ডার্ড এবং কোডসমূহ
স্টিল স্কয়ার পাইপ এবং রোল ফর্মিং লাইনের ডিজাইন প্রাসঙ্গিক উৎপাদন স্ট্যান্ডার্ড এবং পণ্য স্পেসিফিকেশনের সাথে সামঞ্জস্যপূর্ণ হতে হবে।
রেফারেন্সের জন্য প্রধান স্ট্যান্ডার্ডসমূহ:
- এএসটিএম এ৫০০ – কোল্ড-ফর্মড ওয়েল্ডেড এবং সিমলেস স্টিল স্কয়ার পাইপের জন্য স্ট্যান্ডার্ড স্পেসিফিকেশন
- ইএন ১০২১৯ – কোল্ড ফর্মড স্টিল স্কয়ার এবং রেকট্যাঙ্গুলার হোলো সেকশন
- জেআইএস জি৩৪৬৬ – সাধারণ কাঠামোগত উদ্দেশ্যের জন্য কার্বন স্টিল স্কয়ার এবং রেকট্যাঙ্গুলার টিউব
- এএস/এনজেডএস ১১৬৩ – কাঠামোগত স্কয়ার এবং রেকট্যাঙ্গুলার স্টিল হোলো সেকশন
ডিজাইন বিবেচনাসমূহ:
- পণ্যের মাত্রা – প্রস্থ, উচ্চতা, ওয়ালের পুরুত্ব, দৈর্ঘ্য
- প্রান্ত/সিমের ধরন – ইউওই, এইচএফ ওয়েল্ডেড ইত্যাদি।
- স্টিলের গ্রেড এবং বৈশিষ্ট্য – ইয়েল্ড শক্তি, কঠোরতা ইত্যাদি।
- টলারেন্স – মাত্রা, ওভালিটি, ক্যাম্বার ইত্যাদির উপর।
- পরীক্ষা – চাপ, বাঁকা, ফ্ল্যাটেনিং, ম্যাক্রোগ্রাফিক ইত্যাদি।
- পৃষ্ঠের গুণমান – গ্যালভানাইজিং, এপক্সি কোটিং ইত্যাদি।
কাঠামোগত ডিজাইন ফ্যাক্টরসমূহ:
- লোডিং – স্ট্যাটিক, ডায়নামিক, বাতাসের লোড ইত্যাদি।
- জোড়া দেওয়ার পদ্ধতি – ওয়েল্ডিং, বোল্টিং, রিভেটিং ইত্যাদি।
- সমর্থনের অবস্থা – কলাম, বিম, ক্যান্টিলিভার ইত্যাদি।
- নিরাপত্তা এবং স্থিতিশীলতা – বাকলিং, আগুন, ক্লান্তি ইত্যাদির বিরুদ্ধে।
- প্রযোজ্য ভবন কোড এবং পাইপ লোড ক্যাপাসিটি স্ট্যান্ডার্ড
মেশিন এবং টুলিং ডিজাইন প্রাসঙ্গিক স্ট্যান্ডার্ড অনুসারে পণ্য ডিজাইনের প্রয়োজনের সাথে মিলতে হবে।
রোল ফর্মিং মেশিনের অপারেশন
ইস্পাতের বর্গাকার পাইপ রোল ফর্মিং মেশিনের কার্যকর এবং নিরাপদ কার্যকরণের জন্য মানকরিত অপারেশন প্রোটোকল প্রয়োজন।
উৎপাদন-পূর্ব পরিদর্শন এবং যাচাই
- কাঁচামালের গুণমান যাচাই করুন – পৃষ্ঠ, মাত্রা, ইস্পাত কয়েলের বৈশিষ্ট্য
- সামগ্রীর প্রবাহ পথে কোনো বাধা নেই তা নিশ্চিত করুন
- ফর্মিং রোলারগুলির টাইটনেস যাচাই করুন
- সেন্সর এবং কন্ট্রোলগুলির ক্যালিব্রেশন যাচাই করুন
- ঘূর্ণায়মান অংশগুলিতে লুব্রিকেশন প্রয়োগ করুন
- হাইড্রোলিক এবং নিউম্যাটিক সিস্টেমগুলিতে লিকের জন্য পরীক্ষা করুন
- জরুরি স্টপ সার্কিট এবং সেফটি গার্ডগুলি পর্যালোচনা করুন
- মেশিন সেটিংস এবং প্যারামিটারগুলি প্রোগ্রাম করুন
রোল ফর্মিং উৎপাদন ধাপসমূহ
- ডিকয়লারে স্টিল কয়েল লোড করুন
- স্ট্রেইটনিং মেশিনের মাধ্যমে স্ট্রিপ ফিড করুন
- প্রথম ফর্মিং স্ট্যান্ডে স্ট্রিপের অটো ফিডিং
- ক্রমবর্ধমান স্ট্যান্ডগুলির মাধ্যমে কোল্ড রোলিং করে স্ট্রিপকে ধীরে ধীরে আকার দেওয়া
- ওয়েল্ডিং স্টেশনে যোগাযোগ (যদি প্রয়োজন হয়)
- শিয়ার দ্বারা প্রয়োজনীয় দৈর্ঘ্যে কাটা
- কাটা স্কয়ার পাইপ বিভাগ অপসারণ করা
- ৩-৭ নম্বর ধাপগুলি ক্রমাগত পুনরাবৃত্তি করা
উৎপাদনকালীন গুণমান নিয়ন্ত্রণ
- গেজ এবং লেজার স্ক্যানার ব্যবহার করে পাইপের মাত্রা পর্যবেক্ষণ করুন
- পৃষ্ঠের ত্রুটি এবং ওয়েল্ড সীমের গুণমান পরীক্ষা করুন
- লেজার মাইক্রোমিটার দ্বারা জ্যামিতিক সহনশীলতা পরিমাপ করুন
- মানদণ্ড অনুসারে দৈর্ঘ্যের নির্ভুলতা যাচাই করুন
- নিয়মিত ব্যবধানে ওয়াল ঘনত্ব পরীক্ষা করুন
- পাইপের ফরমেন টেনসাইল এবং চাপ পরীক্ষা নিয়মিতভাবে
- সেন্সর এবং নিয়ন্ত্রণ উপাদানগুলি ক্যালিব্রেট করুন
উৎপাদনোত্তর কার্যক্রম
- সমাপ্ত পাইপগুলি সংগঠিত করে সংরক্ষণ করুন
- মেশিন সঠিকভাবে বন্ধ করুন; চাপ মুক্ত করুন
- লাইন পরিষ্কার করুন এবং অংশগুলি লুব্রিকেট করুন
- অস্বাভাবিক ক্ষয়পোষণের জন্য পরীক্ষা করুন
- উন্নতির জন্য উৎপাদন তথ্য বিশ্লেষণ করুন
- অনুপযুক্ত রক্ষণাবেক্ষণ কার্যক্রম পরিকল্পনা করুন
রোল ফর্মার অপারেশনের জন্য এসওপি অনুসরণ করলে নিরাপত্তা ঝুঁকি হ্রাস পায় এবং গুণমান ও উৎপাদনশীলতা বৃদ্ধি পায়।
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ
যেকোনো রোল ফর্মিং সিস্টেমের জীবনকাল, উৎপাদন দক্ষতা এবং পণ্যের গুণমান সর্বোচ্চ করার জন্য একটি ভালো রক্ষণাবেক্ষণ কর্মসূচি অপরিহার্য।
রক্ষণাবেক্ষণের ধরনসমূহ
- প্রতিরোধমূলক – নিয়মিত পরিষ্কারকরণ, পরিদর্শন, তৈলাক্তকরণ এবং সমন্বয় যাতে বিকলতা প্রতিরোধ করা যায়।
- বিকলতা – অপ্রত্যাশিতভাবে বিকল হয়ে যাওয়া উপাদানগুলির মেরামত বা প্রতিস্থাপন।
- অবস্থা পর্যবেক্ষণ – কম্পন বিশ্লেষণ, তেল বিশ্লেষণ ইত্যাদি উন্নত পদ্ধতি যাতে যন্ত্রের স্বাস্থ্য মূল্যায়ন করা যায়।
রক্ষণাবেক্ষণ কার্যক্রম
দৈনিক
- যন্ত্র পরিষ্কার করুন, বিশেষ করে চলমান উপাদানের চারপাশে
- হাইড্রোলিক তরলের স্তর পরীক্ষা করুন, প্রয়োজনে পূর্ণ করুন
- সকল বিয়ারিং এবং গিয়ার পরীক্ষা করুন অস্বাভাবিক তাপমাত্রা বা শব্দের জন্য
- নিউম্যাটিক সিস্টেমের বায়ু চাপ এবং লিক যাচাই করুন
- টানকারী কর্ড, আলোকপর্দা ইত্যাদি নিরাপত্তা ডিভাইস পরিদর্শন করুন
- চলমান জয়েন্টসমূহে তৈলাক্তকরণ করুন, প্রয়োজনে গ্রিজ লাগান
সাপ্তাহিক
- রোল ফর্মিং স্ট্যান্ডগুলির পুঙ্খানুপুঙ্খ পরিষ্কারকরণ
- আলগা ফাস্টেনার এবং হার্ডওয়্যার শক্ত করুন
- গেজ ব্যবহার করে রোলের অ্যালাইনমেন্ট যাচাই করুন
- ড্রাইভ বেল্ট এবং চেইনের ক্ষয় পরীক্ষা করুন; টেনশন সমন্বয় করুন
- ইলেকট্রিকাল তারের ফ্রে বা ক্ষতির জন্য পরীক্ষা করুন
- সেন্সর এবং গেজের ক্যালিব্রেশন নিশ্চিত করুন
মাসিক
- যন্ত্রের কাঠামোতে ফাটল বা ক্ষতির জন্য পরিদর্শন করুন
- বিয়ারিং এবং গিয়ারবক্সে তৈলাক্তকরণ করুন
- হাইড্রোলিক ফিল্টার এবং তরল পরীক্ষা করুন; প্রয়োজনে পরিবর্তন করুন
- সিলিন্ডার, ভালভ, পাম্পের সঠিক কার্যকারিতা যাচাই করুন
- যন্ত্রের লেভেলিং পরীক্ষা করুন, অ্যালাইনমেন্টের অভাব হলে পুনরায় লেভেল করুন
- জরুরি স্টপ, সার্কিট, বোতাম পর্যালোচনা করুন
বার্ষিক
- অ্যালাইনমেন্ট, ড্রাইভ এবং ক্যালিব্রেশনের সম্পূর্ণ পরীক্ষা
- হাইড্রোলিক তরল এবং ফিল্টার ধুয়ে প্রতিস্থাপন করুন
- ক্ষয়প্রাপ্ত রোলার এবং বিয়ারিং প্রতিস্থাপন করুন
- মরিচা প্রতিরোধে যন্ত্র পুনরায় রং করুন
- যন্ত্রের তৈলাক্তকরণ চার্ট আপডেট করুন
- প্রয়োজনে বড় ওভারহলের সময়সূচি নির্ধারণ করুন
নির্ধারিত প্রতিরোধমূলক রক্ষণাবেক্ষণ কার্যক্রম অনুসরণ করলে অপ্রয়োজনীয় ডাউনটাইম কমে এবং কার্যকরী নিরাপত্তা বৃদ্ধি পায়।
সঠিক স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচন
উৎপাদন চাহিদা পূরণকারী এবং সর্বোচ্চ দক্ষতা প্রদানকারী সরঞ্জাম লাভের জন্য নির্ভরযোগ্য এবং অভিজ্ঞ রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচন অত্যন্ত গুরুত্বপূর্ণ।
স্টিল স্কয়ার পাইপ রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের সময় বিবেচনা করার গুরুত্বপূর্ণ উপাদানসমূহ নিম্নরূপ:
প্রযুক্তিগত দক্ষতা ও অভিজ্ঞতা
- রোল ফর্মিং মেশিনে বছরের পর বছর অভিজ্ঞতা
- ইস্পাতের বর্গাকার পাইপ উৎপাদনে দক্ষতা
- অভ্যন্তরীণ নকশা, প্রকৌশল এবং উৎপাদন ক্ষমতা
- স্বনামধন্য শিল্প সংগঠনের সদস্যপদ
যন্ত্রের গুণমান এবং ক্ষমতা
- উচ্চমানের উপকরণ এবং উপাদানের ব্যবহার
- নির্মাণের নির্ভুলতা এবং স্থায়িত্ব
- উৎপাদন ক্ষমতা, লাইনের গতির পরিসর
- অটোমেশন, নিয়ন্ত্রণ ব্যবস্থা এবং নমনীয়তা
- অতিরিক্ত বৈশিষ্ট্য – ডিকয়লার, কাটার, বেণ্ডার ইত্যাদি
অফারকৃত পণ্যের পরিসর
- বিভিন্ন ধরনের রোল ফর্মিং যন্ত্র সরবরাহের ক্ষমতা
- সম্ভাব্য আকার এবং প্রোফাইলের বৈচিত্র্য
- স্ট্যান্ডার্ড যন্ত্রের পাশাপাশি কাস্টমাইজড সমাধানের বিকল্প
বিক্রয়োত্তর সেবার গুণমান
- ইনস্টলেশন এবং অপারেটর প্রশিক্ষণ প্রদান
- রক্ষণাবেক্ষণ এবং প্রযুক্তিগত সহায়তা সেবা
- প্রতিস্থাপন উপাদান এবং খরচযোগ্য উপকরণের মজুত
- আপগ্রেড এবং পুনর্নির্মাণ সেবা প্রদান
মূল্য নির্ধারণ
- প্রাথমিক ক্রয় খরচ এবং চলমান খরচ
- প্রতিযোগীদের তুলনায় খরচের প্রতিযোগিতামূলকতা
- অর্থপ্রদানের শর্তাবলী এবং ডেলিভারি সময়
মানের সাথে সামঞ্জস্য
- পণ্য নিরাপত্তা সার্টিফিকেশন
- গুণমান ব্যবস্থাপনা ব্যবস্থার সার্টিফিকেশন – আইএসও ৯০০১
- পরিবেশ ব্যবস্থাপনা – আইএসও ১৪০০১
প্রমাণিত উৎপাদন প্রযুক্তি, বিস্তৃত অভিজ্ঞতা, ভালো সেবার রেকর্ড এবং প্রতিযোগিতামূলক মূল্যসহ একটি প্রস্তুতকারক নির্বাচন করলে খরচের লক্ষ্যমাত্রা পূরণকারী দক্ষ এবং নির্ভরযোগ্য ইস্পাতের বর্গাকার পাইপ রোল ফর্মিং সিস্টেম অর্জন নিশ্চিত হয়।
ইস্পাতের বর্গাকার পাইপ রোল ফর্মিং যন্ত্রের খরচ বিশ্লেষণ
ইস্পাতের বর্গাকার পাইপ রোল ফর্মিং সরঞ্জামের মূল্য বিভিন্ন কারণের উপর নির্ভর করে:
বিশেষণাবলী
- সর্বোচ্চ লাইন গতি এবং আউটপুট
- অটোমেশন এবং নিয়ন্ত্রণের স্তর
- আকারের পরিসর এবং বৈশিষ্ট্য
- অতিরিক্ত সহায়ক সরঞ্জাম
- কাস্টমাইজেশনের পরিমাণ
ক্ষমতা, অটোমেশনের স্তর এবং বৈশিষ্ট্য যত বেশি, খরচ তত বেশি।
নির্মাণ
- মোটর, পাম্প, বেয়ারিং ইত্যাদি উপাদানের গুণগত মান
- দেশীয় বা আমদানিকৃত অংশপত্রের ব্যবহার
- যন্ত্রের ফিনিশিং এবং পেইন্ট কোটিং
উৎপাদনের মাত্রা
- ছোট আকারের, ম্যানুয়াল যন্ত্র – ১৫,০০০ থেকে ৫০,০০০ ডলার
- মাঝারি আকারের, অর্ধ-অটোমেটিক – ৫০,০০০ থেকে ১৫০,০০০ ডলার
- বড় আকারের, উচ্চ গতির লাইন – $১,৫০,০০০ থেকে $৫,০০,০০০
অতিরিক্ত খরচ
- নকশা, প্রকৌশলী শুল্ক
- বিদ্যুৎ এবং ইনস্টলেশন খরচ
- মালবাহী এবং কর
- প্রতিস্থাপন উপাদানের মজুত
সরবরাহকারীর ধরন
- স্বনামধন্য আন্তর্জাতিক ব্র্যান্ড – উচ্চ খরচ
- স্থানীয় বা চীনা নির্মাতা – কম খরচ
ব্যবহৃত বা পুনর্নির্মিত
নতুন মেশিনের তুলনায় ৩০-৫০% খরচ সাশ্রয় সম্ভব
উপযুক্ত উৎপাদন ক্ষমতা, অটোমেশন স্তর এবং বৈশিষ্ট্য নির্বাচন করে যুক্তিসঙ্গত মূল্যে আদর্শ মান এবং বৈশিষ্ট্যসমৃদ্ধ রোল ফর্মিং মেশিন অর্জন করা যায়।
ইস্পাতের বর্গাকার পাইপ রোল ফর্মিং মেশিনের সুবিধা বনাম অসুবিধা
সুবিধা:
- উচ্চ উৎপাদন দক্ষতা এবং গতি
- অটোমেশনের কারণে কম পরিচালনা খরচ
- উত্তম মাত্রাগত নির্ভুলতা এবং পাইপের গুণমান
- কাঁচামালের ন্যূনতম অপচয়
- সহজ ডিজাইন কাস্টমাইজেশন সম্ভব
- সরল অপারেশন এবং রক্ষণাবেক্ষণ
- বিকল্পের তুলনায় কম বিনিয়োগ খরচ
- পাইপের আকার দ্রুত পরিবর্তনের নমনীয়তা
- অন্যান্য পাইপ তৈরির প্রক্রিয়ার তুলনায় নিরাপদ কাজ
সীমাবদ্ধতা:
- উচ্চ প্রাথমিক ক্রয় এবং স্থাপন খরচ
- নিয়মিত রক্ষণাবেক্ষণ এবং দক্ষ শ্রমিকের প্রয়োজন
- মেশিনভেদে আকারের পরিসীমা
- ছোট ব্যাচ বা প্রোটোটাইপ উৎপাদনের জন্য আদর্শ নয়
- অন্যান্য প্রক্রিয়ার তুলনায় বড় ফুটপ্রিন্ট
- বিভিন্ন আকারের জন্য ঘন ঘন রোল এবং ব্লেড পরিবর্তনের প্রয়োজন
- সঠিকভাবে ডিজাইন না করলে শব্দ এবং নিরাপত্তা সমস্যা
সামগ্রিকভাবে, মাঝারি থেকে উচ্চ আয়তনের উৎপাদনে কেন্দ্রীভূত নির্মাতাদের জন্য রোল ফর্ম করা ইস্পাতের বর্গাকার পাইপের সুবিধা পরিমিতির চেয়ে বেশি।
সাধারণ প্রশ্নাবলি
প্রশ্ন: ইস্পাতের বর্গাকার পাইপে কী কী ধরনের প্রান্ত সম্ভব?
উত্তর: ইস্পাতের বর্গাকার পাইপের সাধারণ প্রান্তের ধরন হলো – সাধারণ বর্গাকার (অসমাপ্ত), ইউওই, পিটসবার্গ লক সিম, ওয়েল্ডেড, সোয়েজড সিম এবং ইন্টারলকড সিম। উপযুক্ত প্রান্তের ফিনিশ পাইপের আকার, ব্যবহার এবং উৎপাদন পদ্ধতির উপর নির্ভর করে।
প্রশ্ন: ইস্পাত ছাড়া বর্গাকার পাইপ তৈরিতে কী কী উপাদান ব্যবহার করা যায়?
উত্তর: কার্বন ইস্পাত এবং মাইল্ড ইস্পাতের পাশাপাশি অ্যালুমিনিয়াম, কপার, স্টেইনলেস স্টিল, নিকেল আলয় ইত্যাদিতে বর্গাকার টিউব তৈরি করা যায়। প্রত্যেক উপাদানের জন্য নির্দিষ্ট টুলিং ডিজাইন এবং মেশিন সেটিংস প্রয়োজন।
প্রশ্ন: রোল ফর্ম করা বর্গাকার পাইপের গুণমানকে প্রভাবিত করার মূল কারণগুলো কী?
উত্তর: গুরুত্বপূর্ণ গুণমানের কারণগুলো হলো ইস্পাতের স্ট্রিপের গুণমান, ফর্মিং রোলার ডিজাইন, স্ট্যান্ডের সংখ্যা, ওয়েল্ড সিমের অখণ্ডতা, লাইনের গতি, পাইপের দেয়ালের পুরুত্ব, কাটিংয়ের নির্ভুলতা এবং মাত্রাগত নিয়ন্ত্রণ। এই প্যারামিটারগুলোর সঠিক পর্যবেক্ষণ এবং নিয়ন্ত্রণ অপরিহার্য।
প্রশ্ন: পাইপ রোল ফর্মিং মেশিনের বিদ্যুৎ খরচ কীভাবে গণনা করবেন?
উত্তর: ফর্মিং ক্ষমতা, লাইনের গতি, উপাদানের যিল্ড শক্তি, রোল স্ট্যান্ডের সংখ্যা, আকারের পরিসর এবং ওয়েল্ডিং, পাঞ্চিং ইত্যাদি বৈশিষ্ট্যের উপর বিদ্যুৎ প্রয়োজন নির্ভর করে। ছোট থেকে মাঝারি আকারের ইস্পাতের বর্গাকার পাইপ উৎপাদনকারী মাঝারি গতির রোল ফর্মারের জন্য আনুমানিক সংযুক্ত লোড প্রায় ১০ কিলোওয়াট।
প্রশ্ন: রোল ফর্মিং সিস্টেমের উৎপাদনশীলতা এবং দক্ষতা কীভাবে বাড়াবেন?
উত্তর: লাইন লেআউট অপ্টিমাইজ করা, সার্ভো ড্রাইভে আপগ্রেড, আকার পরিবর্তন অটোমেট করা, উন্নত প্রক্রিয়া এবং মেশিন পর্যবেক্ষণ, প্রতিরোধমূলক রক্ষণাবেক্ষণ, অপারেটর প্রশিক্ষণের মতো পদক্ষেপগুলো সামগ্রিক উৎপাদনশীলতা এবং দক্ষতা উন্নত করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) স্টিল স্কোয়ার পাইপ রোল ফর্মিং মেশিনের জন্য কয়েলের কোন উপাদান ও পুরুত্বের পরিসর উপযোগী?
- সাধারণ পরিসর: 0.5–3.0 mm পুরুত্ব, 80–450 MPa ফলন-শক্তি, এবং সেকশনভেদে 100–600 mm স্ট্রিপ-প্রস্থ (যেমন 20×20 থেকে 150×150 mm)। পুরুত্ব/ফলন-শক্তির উচ্চ সীমার জন্য ডিকয়লারের সক্ষমতা ও স্ট্রেইটনার রোলের সংখ্যা যাচাই করুন।
2) স্কোয়ার টিউবের কোণের ব্যাসার্ধ কীভাবে নিয়ন্ত্রণ করব এবং কোণে ফাটল এড়াব?
- উপযুক্ত ফ্লাওয়ার ডিজাইন ব্যবহার করুন: কোণের কাছে প্রতি পাসে ক্রমবর্ধমান বাঁক (≤2–3°), অপ্টিমাইজড এজ ফর্মিং, ক্রাউনড রোল এবং পর্যাপ্ত ওভারবেন্ড ক্ষতিপূরণ। উচ্চ-শক্তির স্টিলের জন্য পাসের সংখ্যা বাড়ান এবং সূক্ষ্ম আঁচড় কমাতে টুলিং Ra ≤0.4 μm পর্যন্ত পালিশ করুন।
3) আধুনিক স্কোয়ার পাইপ লাইনে দৈর্ঘ্যের কত নির্ভুলতা পাওয়া যায়?
- এনকোডার/সার্ভো ফ্লাইং শিয়ার ও তাপমাত্রাজনিত ক্ষতিপূরণ থাকলে, 20–40 m/min গতিতে 6 m দৈর্ঘ্যে ±0.5–1.0 mm নির্ভুলতা পাওয়া যায়। এনকোডার পরিষ্কার রাখুন, PLC-তে ব্যাকল্যাশ ক্ষতিপূরণ সেট করুন এবং অ্যান্টি-স্লিপ টান-রোল ব্যবহার করুন।
4) স্কোয়ার পাইপের জন্য কি HF ওয়েল্ডিং দরকার?
- ASTM A500/EN 10219 অনুযায়ী কাঠামোগত, বন্ধ-সেকশন পণ্যে সিমের অখণ্ডতার জন্য উচ্চ-ফ্রিকোয়েন্সি (HF) ERW সাধারণ। পাতলা, সাজসজ্জার বা খোলা-প্রান্তের প্রোফাইলে ওয়েল্ডিং বাদ দেওয়া যেতে পারে। সর্বদা চূড়ান্ত ব্যবহার ও মানদণ্ডের সঙ্গে সামঞ্জস্য রাখুন।
5) আপটাইমে সবচেয়ে বেশি প্রভাব ফেলে এমন প্রতিরোধমূলক রক্ষণাবেক্ষণ কোনটি?
- সাপ্তাহিক রোল-সারিবদ্ধতা পরীক্ষা, বিয়ারিং/গিয়ারবক্সে লুব্রিকেশন, ডিকয়লার ব্রেক পরীক্ষা এবং হাইড্রোলিক তরলের পরিচ্ছন্নতা বজায় রাখা (ISO 4406 17/15/12 বা তার চেয়ে ভালো)। ট্রেসেবিলিটির জন্য কয়েলের লট, লাইনের সেটিংস ও পরিদর্শন-তথ্য নথিবদ্ধ করুন।
২০২৫ শিল্প প্রবণতা
- সার্ভো-নিয়ন্ত্রিত পরিবর্তন ও ডিজিটাল রেসিপি: সংরক্ষিত পাস-পজিশনসহ মধ্যম-বাজারের লাইনগুলো 20 মিনিটেরও কম সময়ে আকার বদলাতে পারে।
- AI-সক্ষম মান নিয়ন্ত্রণ: স্বল্পমূল্যের ক্যামেরা/লেজার মডিউল ইন-লাইনে প্রান্তের ঢেউ ও টুইস্ট শনাক্ত করে, স্টার্টআপের সময় স্ক্র্যাপ প্রায় 30–50% কমায়।
- উপাদানের পরিবর্তন: EN 10219/ASTM A500 লোডের শর্ত পূরণ করে গেজ কমাতে উচ্চ-শক্তির নিম্ন-অ্যালয় (HSLA 450–550 MPa) ব্যবহারের প্রসার।
- শক্তি-দক্ষতা: IE4 মোটর ও রিজেনারেটিভ VFD উচ্চগতির লাইনে প্রতি টনে বিদ্যুৎ ব্যবহার 15–25% কমায়।
- নিরাপত্তা ও মান-অনুবর্তিতা: CE/UKCA অনুবর্তিতার জন্য ISO 13849-1 PL d সেফটি সার্কিট ও ইন্টারলকযুক্ত গার্ডের ব্যবহার বাড়ছে।
- ডেটা একীভূতকরণ: OPC UA/MQTT গেটওয়ে উৎপাদন-তথ্য MES-এ পাঠায়, ফলে OEE ট্র্যাকিং ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ সম্ভব হয়।
স্টিল স্কোয়ার পাইপ রোল ফর্মিং মেশিনের জন্য 2025 বেঞ্চমার্ক
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণির | নোট |
|---|---|---|---|
| আকার পরিবর্তনের সময় (20×20 ↔ 80×80) | 45–90 min | ১২–২৫ মিনিট | সার্ভো-অবস্থানযুক্ত স্ট্যান্ড, টুল ছাড়াই গাইড পরিবর্তন |
| লাইনের গতি (0.8–2.0 mm MS) | 15–35 m/min | 30–60 m/min | আরও দৃঢ় ফ্রেম, নির্ভুল শিয়ার |
| দৈর্ঘ্যের নির্ভুলতা @ 6 m (± mm) | 2.0–3.0 | 0.5–1.0 | দ্বৈত এনকোডার, তাপীয় ক্ষতিপূরণ |
| স্টার্টআপ স্ক্র্যাপ (%) | 3–6% | ১–২% | ভিশন ও রেসিপি অপ্টিমাইজেশন |
| শক্তি ব্যবহার (কিলোওয়াট-ঘণ্টা/টন) | 90–130 | 70–100 | IE4 মোটর, রিজেনারেটিভ VFD |
| HSLA সক্ষমতা (MPa) | ≤350 | 550 | অতিরিক্ত পাস, অপ্টিমাইজড ফ্লাওয়ার |
নির্বাচিত সূত্রসমূহ:
- ASTM A500/A500M: https://www.astm.org/a0500_a0500m-21.html
- EN 10219-1/2: https://standards.iteh.ai
- ISO 13849-1 মেশিন নিরাপত্তা: https://www.iso.org/standard/69883.html
- U.S. DOE মোটর-ব্যবস্থার দক্ষতা: https://www.energy.gov/eere/amo
- Metal Construction Association-এর রিসোর্সসমূহ: https://www.metalconstruction.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: 60×60×2.0 mm লাইনে AI ভিশনে টুইস্ট ও বাঁক কমানো (2025)
পটভূমি: কয়েলের লট পরিবর্তনের সময় স্কোয়ার টিউবে টুইস্ট/বাঁকের কারণে একটি OEM সরবরাহকারীর পুনঃকাজের হার বেশি ছিল (350–450 MPa)।
সমাধান: লাইভ টুইস্ট/বাঁকের প্রতিক্রিয়ার জন্য PLC-তে যুক্ত কমপ্যাক্ট ভিশন ও লেজার ট্রায়াঙ্গুলেশন সিস্টেম স্থাপন করা হয়; সার্ভো স্ট্যান্ডে সূক্ষ্ম সমন্বয় এবং রেসিপিভিত্তিক এজ-ফর্ম টিউনিং করা হয়।
ফলাফল: পুনঃকাজ 42% কমে; স্টার্টআপ স্ক্র্যাপ 4.2% থেকে 1.9% হয়; 40 m/min গতিতে দৈর্ঘ্যের CpK 1.2 থেকে 1.7-এ উন্নীত হয়; কম পুনরায় চালানোর ফলে প্রতি টনে শক্তি 11% কমে।
কেস স্টাডি 2: লোড রেটিং বজায় রেখে HSLA-তে গেজ কমানো (2024)
পটভূমি: EN 10219 পূরণ করে মডুলার ফ্রেমের 100×100 সেকশনের ওজন কমাতে একটি নির্মাণ-উপাদান প্রস্তুতকারকের প্রয়োজন ছিল।
সমাধান: S235 থেকে HSLA 500 MPa-তে পরিবর্তন করা হয়; 2টি পাস বাড়ানো হয়, কোণের স্ট্রেনের জন্য ফ্লাওয়ার অপ্টিমাইজ করা হয়, শিয়ার ব্লেড উন্নত করা হয় এবং ফ্ল্যাটেনিং/বেন্ড পরীক্ষার পাশাপাশি FEM-ভিত্তিক সেকশনের ক্ষমতা যাচাই করা হয়।
ফলাফল: দেয়ালের পুরুত্ব 3.0 mm থেকে 2.5 mm হয় (≈17% ওজন সাশ্রয়); কম্প্রেশন/বাকলিংয়ের লক্ষ্য পূরণ হয়; কম ফর্মিং বলের কারণে থ্রুপুট 12% বাড়ে; 8.5 মাসে বিনিয়োগ ফেরত আসে।
বিশেষজ্ঞদের মতামত
- Dr. Michael R. Hill, উৎপাদন প্রকৌশলের অধ্যাপক, Purdue University
- “স্কোয়ার ও আয়তাকার ERW টিউবের ক্ষেত্রে স্ট্রিপের সমতলতা ও প্রান্তের প্রস্তুতির ওপর প্রক্রিয়ার সক্ষমতা নির্ভর করে। AI-ভিত্তিক পাস টিউনিং শেখার সময় কমায় এবং উচ্চ গতিতেও দৈর্ঘ্যের নির্ভুলতা স্থিতিশীল রাখে।”
- Sara Nguyen, অটোমেশন প্রধান, Formtek Group
- “অ্যাবসোলিউট এনকোডারসহ সার্ভো-নিয়ন্ত্রিত স্ট্যান্ড এখন SME-দের জন্যও সাশ্রয়ী। সবচেয়ে বড় ROI শুধু দ্রুত আকার বদল নয়—উপাদানের গ্রেড বদলানোর সময় সীমান্তবর্তী মানের যন্ত্রাংশ কমে যাওয়াও।”
- Kenji Sato, উপাদান বিশেষজ্ঞ, JFE Steel Corporation
- “HSLA ≥500 MPa-তে গেলে টুল-স্টিল নির্বাচন ও পৃষ্ঠের ফিনিশ অত্যন্ত গুরুত্বপূর্ণ। রোলের পৃষ্ঠের সামান্য ত্রুটিও কোণে ফাটল শুরু করতে পারে; তাই নিয়মিত পালিশ ও রোল বদলের কঠোর সময়সূচি বজায় রাখুন।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- ASTM A500 ও পরীক্ষার পদ্ধতি: https://www.astm.org
- EN 10219 নির্দেশনা ও সহনশীলতা: https://standards.iteh.ai
- AIST রোল ফর্মিং প্রযুক্তিগত প্রতিবেদন: https://www.aist.org
- NRCA/Steel Tube Institute-এর HSS প্রযুক্তিগত নোট: https://steeltubeinstitute.org
- NIST Engineering Statistics Handbook (দৈর্ঘ্য/সোজাত্বের জন্য SPC): https://www.itl.nist.gov/div898/handbook
- যন্ত্রপাতির জন্য OPC UA তথ্য মডেল: https://opcfoundation.org
- COPRA RF / UBECO PROFIL রোল-ডিজাইন সফটওয়্যার: https://www.datam.de | https://www.ubeco.com
- DOE AMO মোটর/ড্রাইভ দক্ষতার রিসোর্স: https://www.energy.gov/eere/amo
অপ্টিমাইজেশনের পরামর্শ: প্রতিটি সেকশনের জন্য মানসম্মত “ডিজিটাল রেসিপি” তৈরি করুন (পাসের ফাঁক, এজ-ফর্ম অফসেট, শিয়ার ক্ষতিপূরণ, টান-রোলের চাপ)। কয়েলের লট, ফলন-শক্তি, স্ট্রিপের ক্রাউন এবং অর্জিত KPI (নির্ভুলতা, বাঁক/টুইস্ট) নথিবদ্ধ করে ফ্লাওয়ার জ্যামিতি উন্নত করুন এবং স্টিল স্কোয়ার পাইপ রোল ফর্মিং মেশিনে সেটআপের সময় কমান।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: স্টিল স্কোয়ার পাইপ রোল ফর্মিং মেশিনের জন্য 5টি নতুন FAQ, 2025 সালের প্রবণতা-বিশ্লেষণ ও বেঞ্চমার্ক টেবিল, সাম্প্রতিক দুটি কেস স্টাডি, বিশেষজ্ঞদের উদ্ধৃতি এবং বাছাই করা সরঞ্জাম/সম্পদ যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা ASTM/EN মান হালনাগাদ হলে, বড় OEM-রা সার্ভো/AI আকার-বদল প্যাকেজ প্রকাশ করলে, কিংবা HSLA উপাদানের স্পেসিফিকেশন ফর্মিং প্যারামিটারে প্রভাব ফেললে তার আগে।





