
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ট্র্যাক রোল ফর্মিং একটি ধাতু গঠন প্রক্রিয়া যা ধাতব চাদরগুলিকে পুনরাবৃত্তিমূলক ক্রস-সেকশনসহ কাস্টমাইজড প্রোফাইলগুলিতে গঠন করে। ট্র্যাক রোল ফর্মিং যন্ত্রসমূহ ধাতব অংশের দক্ষ অবিরত উৎপাদনের জন্য ডিজাইন করা হয়েছে যাতে সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত হয়।
এই বিস্তারিত নির্দেশিকা ট্র্যাক রোল ফর্মিং সরঞ্জামগুলির কার্যপ্রণালী, প্রয়োগ, স্পেসিফিকেশন বিবরণ, সরবরাহকারী বিকল্প এবং আরও অনেক কিছু বোঝার জন্য মূল তথ্য প্রদান করে।
ট্র্যাক রোল ফর্মিং মেশিনের সারাংশ
ট্র্যাক রোল ফর্মিং যন্ত্রগুলি ধাতব কয়েলগুলিকে কাস্টমাইজড অংশে গঠন করে ধারাবাহিক রোল সেটের মাধ্যমে স্ট্রিপটি ধাপে ধাপে বাঁকিয়ে। প্রতিটি রোলার সেট ক্রমবর্ধমান বাঁক প্রয়োগ করে যতক্ষণ না কাঙ্ক্ষিত ক্রস-সেকশন প্রোফাইল লাভ হয়।
ট্র্যাক রোল ফর্মিং লাইনের মূল বৈশিষ্ট্যসমূহ
- পুনরাবৃত্তিমূলক ক্রস-সেকশনসহ প্রোফাইলের অবিরত উৎপাদন
- উচ্চ উৎপাদনশীলতা এবং গতি সর্বোচ্চ ১০০ মি/মিন
- জটিল এবং অসমমিত আকৃতি গঠনের ক্ষমতা
- উত্তম সহনশীলতা এবং পণ্যের গুণমানে চমৎকার সামঞ্জস্য
- অন্যান্য প্রক্রিয়ার তুলনায় কম টুলিং খরচ
- ন্যূনতম উপাদানের অপচয় এবং কম স্থানের প্রয়োজন
- উচ্চ দক্ষতা এবং নির্ভুলতার জন্য অটোমেটেড অপারেশন
- দ্রুত প্রোফাইল পরিবর্তনের নমনীয়তা
ট্র্যাক রোল ফর্মিং সিস্টেমের মূল উপাদানসমূহ
ট্র্যাক রোল ফর্মিং লাইনের প্রধান উপাদানসমূহ নিম্নরূপ:
| উপাদান | কার্যাবলী |
|---|---|
| আনকোয়লার | গঠনযোগ্য শীট ধাতুর কয়েল ধরে রাখে |
| ফিড অ্যাসেম্বলি | ধাতুর স্ট্রিপকে স্থির বেগে ফর্মিং বিভাগে সরবরাহ করে |
| রোল ফর্মিং স্টেশন | প্রগতিশীল রোল সেটগুলি ধাপে ধাপে বাঁকা তৈরি করে |
| পিএলসি কন্ট্রোল | প্রতিটি স্টেশন এবং সামগ্রিক লাইন নির্ভুলভাবে নিয়ন্ত্রণ করে |
| কাটিং ডিভাইস | সমাপ্ত প্রোফাইলগুলিকে কাঙ্ক্ষিত দৈর্ঘ্যে কাটে |
| রানআউট টেবিল | শেষ স্টেশন থেকে বের হওয়া গঠিত প্রোফাইলগুলিকে সমর্থন করে |
ট্র্যাক রোল ফর্মিং মেশিনের প্রকারভেদ
ট্র্যাক রোল ফর্মিং সিস্টেমগুলি নির্দিষ্ট প্রয়োগের জন্য বিভিন্ন কনফিগারেশনে পাওয়া যায়:
- স্ট্যান্ডার্ড – প্যানেল, রেল, ট্র্যাকের মতো লম্বা অংশের জন্য মৌলিক রোল ফর্মার
- সি-আকৃতির – ঘেরা চ্যানেল এবং ফ্রেম বিভাগ গঠনের জন্য
- ও-আকৃতির – খোলা সেকশনযুক্ত ফাঁপা টিউবাকার প্রোফাইলের জন্য
- বিশেষায়িত – বর্গক্ষেত্র, উপবৃত্তের মতো জটিল আকৃতির জন্য কাস্টম মেশিন
ট্র্যাক রোল ফর্মিং লাইনের কার্যনীতি
কার্যপ্রণালী নিয়ে:
- ইউনকয়লারে লোড করা শিট মেটাল কয়েল রোল ফর্মিং বিভাগে সরবরাহ করা হয়
- প্রগ্রেসিভ রোলার স্টেশনগুলি ধাপে ধাপে বাঁকা প্রয়োগ করে প্রোফাইলটি ধীরে ধীরে গঠন করে
- পিএলসি-নিয়ন্ত্রিত রোলারগুলি ত্রুটিহীনভাবে স্ট্রিপকে সঠিক আকার দেয়
- কাটিং ডিভাইস সমাপ্ত অংশগুলিকে প্রয়োজনীয় দৈর্ঘ্যে কেটে নেয়
- গঠিত প্রোফাইলগুলি সংগ্রহের জন্য রানআউট টেবিলে বেরিয়ে আসে
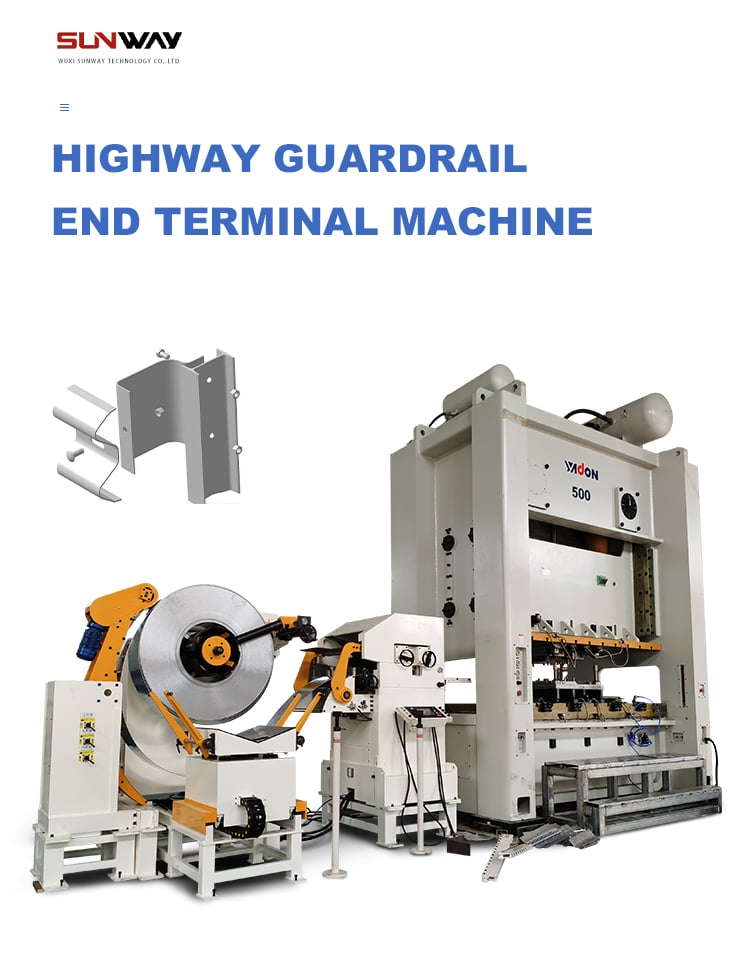
ট্র্যাক রোল ফর্মিং মেশিনের প্রয়োগক্ষেত্র
ট্র্যাক রোল ফর্মিং বিভিন্ন শিল্পে দীর্ঘ, সরল ধাতু অংশ উৎপাদনের জন্য ব্যবহৃত হয় যেখানে ক্রস-সেকশন স্থির থাকে:
নির্মাণ এবং অবকাঠামো
- ধাতব ছাদ
- ওয়াল প্যানেল
- হাইওয়ে গার্ড রেল
- ইস্পাত ছাদ ট্রাস
- সেতু ডেক
- কালভার্ট
- কাঠামোগত ফ্রেম
পরিবহন
- রেল ট্র্যাক
- ট্রাক ফ্রেম
- বাসের দেহ প্যানেল
- রেলওয়ে কোচের পার্শ্ব দেয়াল
- জাহাজের কাঠামো এবং প্ল্যাটফর্ম
আসবাবপত্র
- খাটের ফ্রেম
- শেল্ফিং স্ট্যান্ডার্ড
- স্টোরেজ র্যাক আপ্রাইট
- রেফ্রিজারেটর লাইনার
- অফিস আসবাবপত্রের ফ্রেম
অটোমোটিভ
- চ্যাসিস অংশ
- বাম্পার, ব্রেস
- দরজার বিম
- সিট ফ্রেম
- নিষ্কাশন উপাদান
যন্ত্রপাতি
- ওয়াশিং মেশিন ড্রাম
- রেফ্রিজারেটর প্যানেল
- এয়ার কন্ডিশনার গ্রিল
- ইলেকট্রিক্যাল এনক্লোজার
- রান্নাঘর সরঞ্জাম
রোল ফর্মড অংশ বনাম অন্যান্য পদ্ধতির তুলনা
| প্যারামিটার | রোল ফর্মড | স্ট্যাম্পড | এক্সট্রুডেড |
|---|---|---|---|
| আকৃতির জটিলতা | মাঝারি | উচ্চ | নিম্ন |
| শক্তি | মাঝারি | উচ্চ | মাঝারি |
| মাত্রিক নির্ভুলতা | উচ্চ | মাঝারি | উচ্চ |
| পৃষ্ঠের ফিনিশ | ভালো | চমৎকার | ভালো |
| সেটআপ সময় | নিম্ন | উচ্চ | মাঝারি |
| টুলিং খরচ | নিম্ন | অত্যন্ত উচ্চ | উচ্চ |
| উৎপাদন হার | উচ্চ | মাঝারি | মাঝারি |
| অংশের দৈর্ঘ্য | অবিরত | সীমিত | অবিরত |
| খরচ কার্যক্ষমতা | উচ্চ | নিম্ন | মাঝারি |
ট্র্যাক রোল ফর্মিং মেশিন কীভাবে নির্বাচন করবেন
সঠিক ট্র্যাক রোল ফর্মিং লাইন নির্বাচনের জন্য সরঞ্জামের ক্ষমতা পণ্যের প্রয়োজনীয়তার সাথে মিলাতে হবে:
পণ্যের আকৃতি এবং মাপ
- অংশের আকার, প্রস্থ, পুরুত্ব, দৈর্ঘ্যের ক্ষমতা
- সম্ভাব্য প্রোফাইল জ্যামিতি – খোলা, বন্ধ, গোলাকার ইত্যাদি
- প্রয়োজনীয় টলারেন্স
উৎপাদন আউটপুটের চাহিদা
- ফুট/মিনিটে প্রয়োজনীয় আউটপুট গতি
- কয়েলের প্রস্থ, পুরুত্ব এবং উপাদান
- বার্ষিক উৎপাদিত পরিমাণ
লাইন কনফিগারেশন
- প্রয়োজনীয় রোল স্টেশনের সংখ্যা
- আনকয়েলার, ফিডার, কাটঅফের ধরন
- অটোমেশনের স্তর
- লাইন লেআউট – সি-টাইপ, ও-টাইপ, স্ট্যান্ডার্ড ইত্যাদি
গুণমানের মানদণ্ড
- প্রয়োজনীয় সারফেস ফিনিশিং স্তর
- অর্জনযোগ্য টলারেন্স
- ছিদ্র, এমবসিং-এর মতো অংশের বৈশিষ্ট্যের ক্ষমতা
বাজেট সীমাবদ্ধতা
- সরঞ্জামের জন্য পুঁজিগত বিনিয়োগ
- অপারেশন খরচ – শ্রম, ইউটিলিটি, রক্ষণাবেক্ষণ
- প্রত্যাশিত পেব্যাক পিরিয়ড
রোল ফর্মার মডেল এবং বৈশিষ্ট্যকে পণ্যের স্পেসিফিকেশনের সাথে মিলিয়ে নেওয়া সর্বোত্তম ফলাফল নিশ্চিত করে।
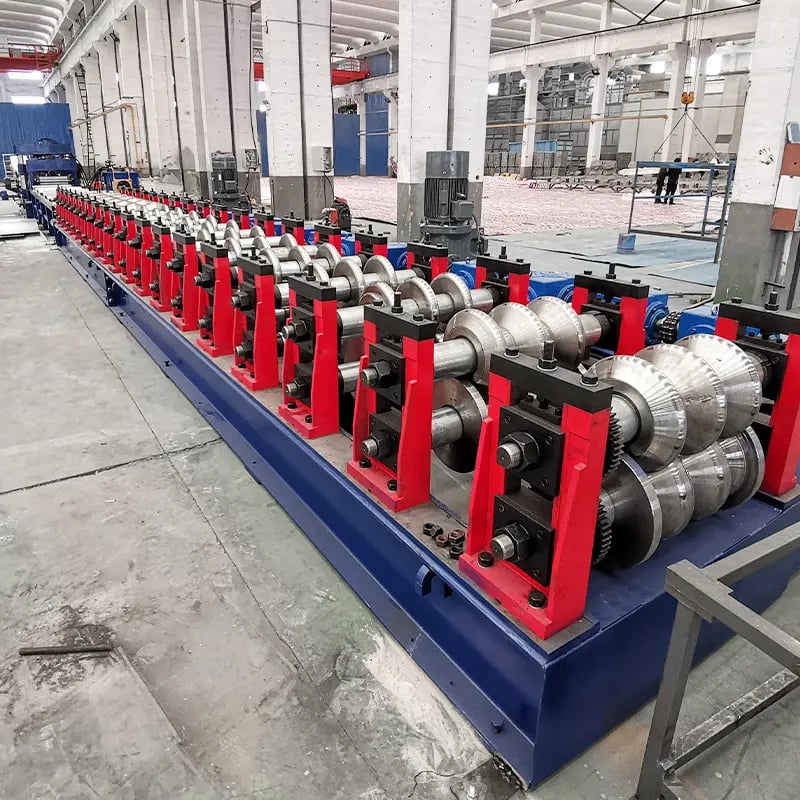
ট্র্যাক রোল ফর্মিং মেশিনের স্পেসিফিকেশন
ট্র্যাক রোল ফর্মারের জন্য বিবেচনা করার মূল স্পেসিফিকেশন এবং প্যারামিটারগুলি হলো:
সরঞ্জামের মাত্রা
- দৈর্ঘ্য, প্রস্থ এবং উচ্চতা
- লাইন লেআউট স্টাইল – সি, ও বা আই টাইপ
- রোল ফর্মিং স্টেশনের সংখ্যা
- অপারেশন এবং রক্ষণাবেক্ষণের জন্য প্রয়োজনীয় স্থান
ড্রাইভ এবং গতি
- ফুট প্রতি মিনিটে ফর্মিং গতি
- মোটর পাওয়ার এবং টর্ক
- গতি নিয়ন্ত্রণ সিস্টেমের ধরন
রোল
- রোল ব্যারেলের ব্যাসার্ধ এবং প্রস্থ
- রোল উপাদান – ইস্পাত, কার্বন ইস্পাত, অ্যালয় ইস্পাত
- রোলের শক্তির মাত্রা
- প্রোফাইল পরিবর্তনের জন্য দ্রুত পরিবর্তনযোগ্য রোল
উপকরণের ক্ষমতা
- সরঞ্জামযোগ্য কয়েলের প্রস্থের পরিসীমা
- সম্ভাব্য পুরুত্বের পরিসীমা
- উপকরণের প্রকারভেদ – ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম ইত্যাদি
- সর্বোচ্চ স্ট্রিপ টেনসাইল শক্তি
টুলিং
- দ্রুত প্রোফাইল পরিবর্তনের জন্য দ্রুত পরিবর্তনযোগ্য টুলিং
- ল্যান্সিং, পাঞ্চিং, এমবসিং-এর মতো বিশেষ বৈশিষ্ট্যের জন্য টুলিং
অটোমেশন
- নির্ভুলতার জন্য সার্ভো মোটর ড্রাইভ
- নিয়ন্ত্রণের জন্য পিএলসি এবং এইচএমআই
- অপারেশন পর্যবেক্ষণের জন্য সেন্সর
- অটোমেটিক লুব্রিকেশন সিস্টেম
হ্যান্ডলিং সরঞ্জাম
- আনকয়লারের কয়েল ধারণ ক্ষমতা
- ফিডের ধরন – পিঞ্চ রোল, স্পিন্ডেল বল বিয়ারিং
- কাটিং ডিভাইস – ফ্লাইং শিয়ার, রোটারি শিয়ার ইত্যাদি
- রানআউট টেবিলের দৈর্ঘ্য এবং কনভেয়র
এই স্পেসিফিকেশনগুলি সরাসরি রোল ফর্মড পার্টের গুণমান, উৎপাদন হার এবং লাইনের খরচকে প্রভাবিত করে।
ডিজাইন এবং ইঞ্জিনিয়ারিং স্ট্যান্ডার্ড
ট্র্যাক রোল ফর্মিং মেশিনগুলিকে সর্বোত্তম পারফরম্যান্সের জন্য প্রাসঙ্গিক স্ট্যান্ডার্ড অনুসারে ডিজাইন, উৎপাদন এবং পরীক্ষা করতে হয়।
স্ট্রাকচারাল ডিজাইন কোডস
- স্টিল কনস্ট্রাকশনের জন্য AISC স্পেসিফিকেশন
- গার্ড এবং সেফটির জন্য ASME স্ট্যান্ডার্ড
- বায়ু, ভূমিকম্প এবং ভবনের লোডের জন্য IBC
- মেটাল বিল্ডিং সিস্টেমের জন্য MBMA স্ট্যান্ডার্ড
ম্যাটেরিয়াল স্ট্যান্ডার্ড
- ASTM A1008, A653, A792-এর মতো ধাতুর জন্য ASTM স্ট্যান্ডার্ড
- ইউরোপীয় ম্যাটেরিয়ালের জন্য EN, DIN স্ট্যান্ডার্ড
প্রক্রিয়া গাইডলাইনস
- কোল্ড-ফর্মড স্টিল ফ্রেমিংয়ের জন্য AISI গাইডলাইন
- ওয়েল্ডিংয়ের জন্য AWS স্ট্যান্ডার্ড
- ফাস্টেনারের জন্য SAE সুপারিশ
কন্ট্রোল সিস্টেম স্ট্যান্ডার্ড
- ইলেকট্রিকাল সিস্টেমের জন্য UL, CSA, CE স্ট্যান্ডার্ড
- সেফটি-সম্পর্কিত কন্ট্রোলের জন্য ISO 13849
- PLC প্রোগ্রামিংয়ের জন্য IEC 61131
টেস্টিং এবং ইন্সপেকশন
- ম্যাটেরিয়াল টেস্টিংয়ের জন্য ASTM স্ট্যান্ডার্ড
- ওয়েল্ড ইন্সপেকশনের জন্য AWS কোড
- FEMA ভূমিকম্প সার্টিফিকেশন
- UL প্যানেল সার্টিফিকেশন
প্রাসঙ্গিক কোডগুলি অনুসরণ করলে রোল ফর্মার গুণমান, সেফটি এবং পারফরম্যান্সের প্রয়োজনীয়তা পূরণ করে।
রোল ফর্মিং মেশিন প্রস্তুতকারক এবং সাপ্লায়ার
ট্র্যাক রোল ফর্মিং সরঞ্জামের কয়েকটি শীর্ষস্থানীয় গ্লোবাল সাপ্লায়ার হলো:
মেটফর্ম ইন্টারন্যাশনাল
- স্ট্যান্ডার্ড এবং কাস্টম প্রোফাইলের জন্য সম্পূর্ণ রোল ফর্মিং লাইন সরবরাহ করে
- উচ্চ শক্তির ইস্পাত এবং বড় পার্টের ক্ষমতা
- যুক্তরাষ্ট্র, থাইল্যান্ড এবং চীনের উৎপাদন সুবিধা
ফরমটেক গ্রুপ
- বিস্তৃত স্ট্যান্ডার্ড এবং বিশেষায়িত রোল ফর্মার
- সর্বোচ্চ ফর্মিং গতি ১৩০ মি/মিন
- কাস্টম প্রোফাইল ডিজাইন এবং উৎপাদন
হাংঝো রোল ফর্মিং ম্যাকিনারি
- নির্মাণ শিল্পের জন্য রোল ফর্মিং লাইনে ফোকাস
- উন্নত পিএলসি নিয়ন্ত্রণ ব্যবস্থা
- বিশ্বব্যাপী রপ্তানি করা রোল ফর্মিং সরঞ্জাম
আঞহুই ইউমিং মেশিনারি টেকনোলজি
- ছাদ, র্যাকিং, আসবাবপত্র, অটোমোটিভ শিল্পের জন্য রোল ফর্মার
- সিএনসি নিয়ন্ত্রিত উৎপাদন লাইন
- নতুন পণ্য উন্নয়নের জন্য গবেষণা ও উন্নয়ন কেন্দ্র
মডার্ন টেকনোলজি ডি’উসিনাজ এস.এ.
- প্রিসিশন রোল ফর্মিংয়ে ৫০ বছরের অভিজ্ঞতা
- কাস্টম এবং স্ট্যান্ডার্ড রোল ফর্মিং মেশিন
- বিশ্বব্যাপী টার্নকি প্রকল্প স্থাপন
এছাড়া, অনেক আঞ্চলিক প্রস্তুতকারক এবং ওইএমগুলি স্থানীয় বাজারের জন্য রোল ফর্মিং সরঞ্জামের বিকল্প সরবরাহ করে।
রোল ফর্মার মূল্য নির্ধারণ
রোল ফর্মারের খরচ নির্ভর করে নিম্নলিখিত উপাদানগুলির উপর:
- লাইনের আকার এবং উৎপাদন গতি
- রোলার স্টেশনের সংখ্যা
- অটোমেশন এবং নিয়ন্ত্রণের স্তর
- উপাদানের ক্ষমতা
- লাইন কনফিগারেশন – সি, ও বা আই টাইপ
- ডিকয়লার, রানআউট টেবিল ইত্যাদি অ্যাড-অন সরঞ্জাম
নির্দেশক মূল্য পরিসর
- ছোট রোল ফর্মার – ৫০,০০০ থেকে ১০০,০০০ ডলার
- মাঝারি লাইন – ১৫০,০০০ থেকে ৫০০,০০০ ডলার
- উচ্চ ক্ষমতার সিস্টেম – ৬০০,০০০ থেকে ২ মিলিয়ন ডলার
- কাস্টম রোল ফর্মার – ৫০০,০০০ থেকে ৫ মিলিয়ন ডলার
সংক্ষিপ্তকৃত সরবরাহকারীদের কাছ থেকে প্রতিযোগিতামূলক দরপত্র সংগ্রহ করা সর্বোত্তম মূল্য নির্ধারণে সহায়ক।
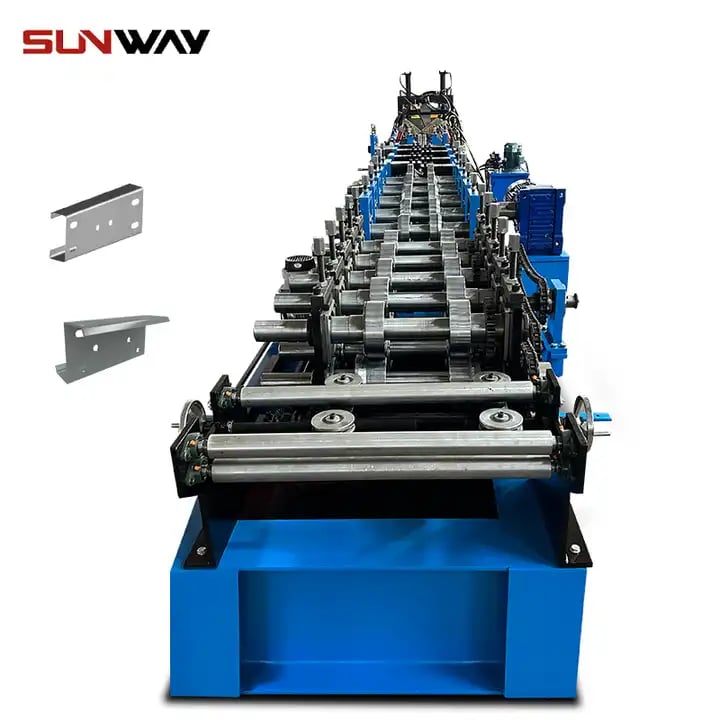
ট্র্যাক রোল ফর্মিং মেশিন প্রস্তুতকারক কীভাবে নির্বাচন করবেন
সঠিক রোল ফর্মার ওএম নির্বাচনের জন্য প্রয়োজন:
পণ্যের গুণমান
- নির্ভুলতার জন্য যন্ত্রাংশ এবং নির্ভরযোগ্য উপাদানের ব্যবহার
- কঠোর মান নিয়ন্ত্রণ এবং পরীক্ষা
- মানদণ্ডের অনুসরণ – আইএসও ৯০০১, সিই
- স্থিতিশীল রোল ফর্মড অংশের মান
প্রযুক্তিগত দক্ষতা
- রোল ফর্মার ডিজাইন এবং নির্মাণে অভিজ্ঞতা
- প্রোফাইলের জন্য অভ্যন্তরীণ প্রকৌশল
- সর্বশেষ মানদণ্ড এবং প্রক্রিয়ার জ্ঞান
- স্থাপন এবং ক্ষেত্র সমর্থন ক্ষমতা
কাস্টমাইজেশন ক্ষমতা
- বিশেষ প্রোফাইলের জন্য কাস্টম মেশিন সরবরাহ
- লাইন লেআউট এবং বৈশিষ্ট্যে নমনীয়তা
- পাঞ্চিং, ওয়েল্ডিংয়ের মতো গৌণ অপারেশনের একীকরণ
- কাস্টম কন্ট্রোল এবং অটোমেশন সমাধান
সাড়াদান এবং সমর্থন
- আরএফকিউ এবং অনুসন্ধানে দ্রুত সাড়া
- ডেলিভারির জন্য সংক্ষিপ্ত লিড টাইম
- সহজলভ্য স্পেয়ার পার্টস এবং সার্ভিস
- দূরবর্তী সংযোগের মাধ্যমে সমস্যা সমাধান সহায়তা
মূল্য নির্ধারণ
- খরচের প্রতিযোগিতা
- ক্ষমতার উপযোগী ন্যায্য মূল্য
- অর্থের সঠিক মূল্য
- নমনীয় অর্থপ্রদানের বিকল্পসমূহ
প্রাসঙ্গিক দক্ষতাসম্পন্ন প্রস্তুতকারক নির্বাচন করলে উচ্চ-কার্যক্ষম রোল ফর্মিং সিস্টেম লাভ করা যায়।
ট্র্যাক রোল ফর্মিং মেশিনের স্থাপনা এবং পরিচালনা
ট্র্যাক রোল ফর্মারের সুষ্ঠু কার্যকারিতার জন্য সঠিক স্থাপনা এবং পরিচালনা পদ্ধতি অত্যন্ত গুরুত্বপূর্ণ।
স্থাপন
- লাইন স্থাপনের জন্য সিভিল কাজ সম্পন্ন
- ক্রেন এবং ফর্কলিফট ব্যবহার করে সরঞ্জাম আনলোডিং
- লাইনের উপাদানগুলির অবস্থান নির্ধারণ এবং সারিবদ্ধকরণ
- চিত্র অনুসারে স্টেশনগুলির সমাবেশ
- ফাউন্ডেশনে মেশিনগুলির সমতলকরণ এবং সুরক্ষিতকরণ
- বিদ্যুৎ, ইউটিলিটি এবং সংকুচিত বায়ুর সংযোগ
- উৎপাদনের পূর্বে ট্রায়াল রান এবং পরীক্ষা
পরিচালনা
- প্রোফাইল সেটিংসের জন্য রোলার সমন্বয়
- কয়েল প্রস্থের সাথে এন্ট্রি গাইড সারিবদ্ধকরণ
- স্ট্রিপ প্রবাহ এবং গঠিত প্রোফাইল যাচাইয়ের জন্য টেস্ট রান
- লাইনের গতি, মোটর এবং বিদ্যুৎ পর্যবেক্ষণ
- অবিরত উপাদান সরবরাহ নিশ্চিত করার জন্য ফিডার সিস্টেম
- জ্যাম বা ব্যর্থতা সনাক্তকারী সেন্সর
- চলমান অংশগুলির লুব্রিকেশন
- হাইড্রলিক সিস্টেম রক্ষণাবেক্ষণ
- উৎপাদন তালিকা অনুসারে টুলিং পরিবর্তন
স্থাপনা এবং পরিচালনার জন্য প্রমিতকৃত পদ্ধতি অনুসরণ করলে উৎপাদনশীলতা বৃদ্ধি পায়।
ট্র্যাক রোল ফর্মিং সরঞ্জামের রক্ষণাবেক্ষণ
রোল ফর্মারের অবিরত কার্যকারিতার জন্য প্রতিরোধমূলক রক্ষণাবেক্ষণ অপরিহার্য।
নির্ধারিত রক্ষণাবেক্ষণ
- রোলের অ্যালাইনমেন্ট এবং স্ট্রিপ গাইডেন্সের দৈনিক পরীক্ষা
- মোটর, বিয়ারিং এবং গিয়ারবক্সের পরিদর্শন
- হাইড্রলিক্সে তেলের মাত্রা পর্যবেক্ষণ
- পিএলসি ক্যাবিনেট এবং এয়ার ফিল্টার পরিষ্কার
- রোল এবং স্ট্রিপের ক্ষয় পর্যবেক্ষণ
- ইলেকট্রিক্যাল এবং হাইড্রলিক সিস্টেমের পরিদর্শন
- ফাস্টেনার টাইটেনিং এবং গিয়ার লুব্রিকেশন
- তেল পরিবর্তন এবং নির্দিষ্টমতো গ্রিজিং
ওভারহল রক্ষণাবেক্ষণ
- রোলের পুনর্গ্রাইন্ডিং বা হার্ড-ফেসিং
- গিয়ারবক্সের ওভারহল বা প্রতিস্থাপন
- ক্ষতিগ্রস্ত বা ক্ষয়প্রাপ্ত উপাদানের প্রতিস্থাপন
- হাইড্রলিক সিস্টেমের ফ্লাশিং এবং তরল পরিবর্তন
- পিএলসি হার্ডওয়্যারের রিফার্বিশমেন্ট
- কন্ট্রোলের আপগ্রেড বা পুনরায় প্রোগ্রামিং
- যন্ত্রপাতি এবং সেন্সরের ক্যালিব্রেশন
ব্রেকডাউন রক্ষণাবেক্ষণ
- ত্রুটি এবং ব্যর্থতার সমস্যানিরীক্ষণ
- রোল, টুলিং বা ফিডিং সিস্টেম মেরামত
- কনভেয়রের সমস্যা সংশোধন, জ্যাম অপসারণ
- বৈদ্যুতিক মেরামত এবং পুনঃতারিং
- ক্ষতিগ্রস্ত উপাদানের জরুরি প্রতিস্থাপন
- উৎপাদন পুনরায় শুরুর পূর্বে কমিশনিং, পরীক্ষামূলক চালান
প্রাকৃতিক রক্ষণাবেক্ষণ ডাউনটাইম কমায় এবং রোল ফর্মারের চলমান সময় সর্বাধিক করে।
ট্র্যাক রোল ফর্মিংয়ের সুবিধা এবং সীমাবদ্ধতা
সুবিধাসমূহ
- উৎপাদন হার সর্বোচ্চ ১০০ মি/মিনিট পর্যন্ত
- ৫০ ফুট পর্যন্ত লম্বা প্রোফাইলের অবিরত গঠন
- সামঞ্জস্যপূর্ণ এবং পুনরাবৃত্তিযোগ্য প্রোফাইলের গুণমান
- ±০.৫ মিমি পর্যন্ত কঠোর সহনশীলতা
- প্রোফাইল পরিবর্তনের জন্য টুলিং নমনীয়তা
- অন্যান্য প্রক্রিয়ার তুলনায় কম বিনিয়োগ খরচ
- কম বর্জ্য থেকে উপাদানের সাশ্রয়
- অন্যান্য ধাতু গঠন পদ্ধতির চেয়ে কম স্থান দখল
সীমাবদ্ধতা
- ছোট এবং সংক্ষিপ্ত টুকরার জন্য উপযুক্ত নয়
- কয়েল প্রস্থ এবং পুরুত্ব থেকে আকারের সীমাবদ্ধতা
- অন্যান্য প্রক্রিয়ার তুলনায় সীমিত প্রোফাইল জটিলতা
- কাস্টম প্রোফাইলের জন্য অধিক টুলিং পরীক্ষা প্রয়োজন
- ছিদ্র, কাটিং ইত্যাদির জন্য প্রায়শই গৌণ কাজ প্রয়োজন
- উল্লেখযোগ্য স্ট্রিপ শক্তি এবং নির্ভুলতা প্রয়োজন
- উচ্চ শক্তির উপাদানের জন্য বিশেষ ব্যবস্থা
সুবিধা এবং অসুবিধা উভয় বোঝা সর্বোত্তম প্রয়োগ নির্ধারণে সাহায্য করে।
ট্র্যাক রোল ফর্মিং কীভাবে অন্যান্য ধাতু গঠন পদ্ধতির সাথে তুলনীয়
প্রেস ব্রেক বেন্ডিংয়ের বিপরীতে
- প্রেস ব্রেকস সংক্ষিপ্ত অংশে সীমাবদ্ধ
- রোল ফর্মিংয়ের জন্য কম টনেজ
- রোল ফর্মিংয়ে কোনো দৈর্ঘ্য সীমাবদ্ধতা নেই
- প্রেস ব্রেকসের জন্য উচ্চ প্রাথমিক টুলিং খরচ
- রোল ফর্মারে দ্রুত পরিবর্তন
- প্রেস ব্রেকস দক্ষ সেটআপ প্রয়োজন
স্টিল এক্সট্রুশনের সাথে তুলনা
- রোল ফর্মিংয়ে উন্নত সারফেস ফিনিশ
- সহজ টুলিং দ্রুত প্রোফাইল পরিবর্তন অনুমোদন করে
- এক্সট্রুশনে অধিক আকারের সীমাবদ্ধতা
- কাস্টম রোল ফর্ম টুলিংয়ের কম খরচ
- এক্সট্রুশন খরচ যুক্তিযুক্ত করতে উচ্চ পরিমাণ প্রয়োজন
- রোল ফর্ম করা স্টিলের বৈশিষ্ট্য অধিক সামঞ্জস্যপূর্ণ
ধাতু স্ট্যাম্পিংয়ের সাথে তুলনা
- প্রগ্রেসিভ স্ট্যাম্পিংও অবিরত প্রক্রিয়া
- লম্বা টুকরার জন্য রোল ফর্মিং সহজ পদ্ধতি
- রোল ফর্মিংয়ে কোনো স্ট্রিপিং সমস্যা নেই
- রোল ফর্মার টুলিং খরচ কম
- স্ট্যাম্পিংয়ে বেশি আঘাত নির্ভুলতা প্রয়োজন
- গৌণ ফ্যাব্রিকেশন প্রায়শই প্রয়োজন
ব্যবহারিকতা ওজন করে সর্বোত্তম প্রক্রিয়া নির্বাচন সাহায্য করে।
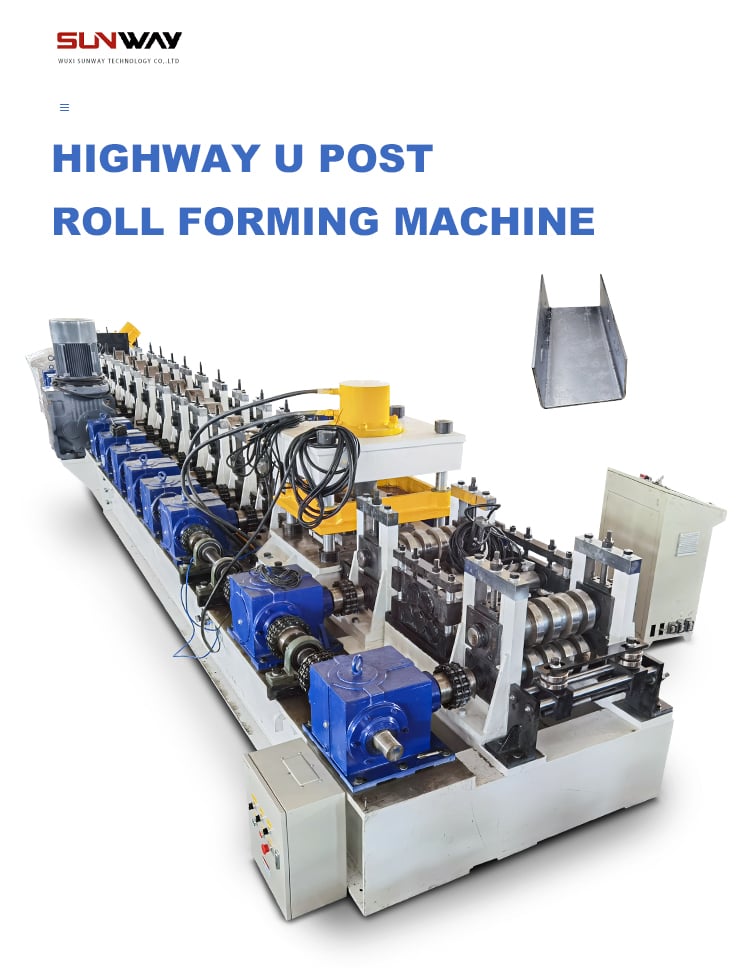
সাধারণ প্রশ্নাবলি
আপনি কোন ধরনের উপাদান রোল ফর্ম করতে পারেন?
রোল ফর্মিং মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, কপার, ব্রাস সহ অধিকাংশ শীট ধাতুর জন্য উপযুক্ত যা ৬ মিমি পুরুত্ব পর্যন্ত। বিশেষ টুলিংয়ের সাথে কিছু মেশিন ১২৫০ এমপিএ ছাড়িয়ে উচ্চ শক্তির স্টিল গঠন করতে পারে।
আপনি কীভাবে রোল ফর্ম করা প্রোফাইল ডিজাইন করবেন?
রোল ফর্মিংয়ের জন্য প্রোফাইল ডিজাইনে কেডি মডেলিং, বেন্ড ক্রম নির্ধারণ, উপাদান সুপারিশ, এফইএ বিশ্লেষণ, টুলিং ডিজাইন এবং সর্বোত্তম প্রোফাইল তৈরির জন্য পুনরাবৃত্তিমূলক রোল ফর্মিং পরীক্ষা জড়িত।
রোল ফর্মিং গতি কী নির্ধারণ করে?
সর্বোচ্চ উৎপাদন গতি উপাদানের পুরুত্ব, লাইনের দৈর্ঘ্য, প্রোফাইল জটিলতা, গঠন স্টেশনের সংখ্যা, মোটর শক্তি এবং মেশিনের ডিজাইন করা গতি ক্ষমতার মতো উপাদানের উপর নির্ভর করে।
রোল ফর্মিং কতটা নির্ভুল?
সঠিক মেশিন কনফিগারেশন, নির্ভুল টুলিং এবং স্ট্রিপ ফিড নিয়ন্ত্রণের সাথে, রোল ফর্ম করা অংশগুলি ±০.৫ মিমি (±০.০২") মাত্রিক সহনশীলতা অর্জন করতে পারে।
রোল ফর্মিং মেশিনের খরচ কত?
রোল ফর্মারের খরচ মৌলিক মেশিনের জন্য ৫০,০০০ ডলার থেকে বড় কাস্টম লাইনের জন্য ৫ মিলিয়ন ডলার পর্যন্ত ব্যাপকভাবে পরিবর্তিত হয়। মূল্য নির্ধারণকারী কারণগুলি উৎপাদন গতি, আকার, অটোমেশন স্তর এবং কাস্টমাইজেশন চাহিদা।
একটি রোল ফর্মিং মেশিন কতদিন চলে?
সঠিক অপারেশন এবং প্রতিরোধমূলক রক্ষণাবেক্ষণের সাথে, একটি রোল ফর্মার সাধারণত ১৫-২০ বছরের কার্যকর জীবন কাটায়। নিয়ন্ত্রণ, হাইড্রলিক্স, টুলিং ইত্যাদির পর্যায়ক্রমিক আপগ্রেড সরঞ্জামের আয়ু আরও বাড়াতে পারে।
আপনি কি রোল ফর্ম করা সেকশনে ওয়েল্ডিং করতে পারেন?
হ্যাঁ, লাইনে গৌণ কাজ যোগ করে বা পৃথক প্রক্রিয়ায় রোল ফর্ম করা অংশে ওয়েল্ডিংয়ের মতো অতিরিক্ত ফ্যাব্রিকেশন সম্ভব।
আপনি কীভাবে রোল ফর্মিং টুল রক্ষণাবেক্ষণ করবেন?
সাধারণ রক্ষণাবেক্ষণ কাজের মধ্যে নির্ধারিত লুব্রিকেশন, দৈনিক পরিষ্কার, ক্ষয় বা ক্ষতির জন্য দৃশ্যমান পরিদর্শন, প্রয়োজনে রোলের পুনঃগ্রাইন্ডিং বা হার্ড-ফেসিং, ক্ষতিগ্রস্ত উপাদান প্রতিস্থাপন।
রোল ফর্মিং কেন অন্যান্য প্রক্রিয়ার চেয়ে ভালো?
রোল ফর্মিংয়ের সুবিধাগুলির মধ্যে উচ্চ গতি, অবিরত উৎপাদন চালান, কঠোর সহনশীলতা, নমনীয় প্রোফাইল পরিবর্তন, লম্বা অংশের জন্য কম খরচ, অন্যান্য ধাতু গঠন পদ্ধতির তুলনায় কম উপাদান বর্জ্য।
রোল ফর্মিংয়ের জন্য কী নিরাপত্তা প্রয়োজন?
গুরুত্বপূর্ণ নিরাপত্তা উপাদানগুলি সঠিক মেশিন গার্ডিং, জরুরি স্টপ, রক্ষণাবেক্ষণ লকআউট, বৈদ্যুতিক নিরাপত্তা সিস্টেম, কনভেয়র গার্ড, শ্রবণ সুরক্ষা, কয়েল স্টক এবং গঠিত অংশ হ্যান্ডলিংয়ের জন্য সুরক্ষামূলক সরঞ্জাম।
উপসংহার
রোল ফর্মিং বিভিন্ন শিল্পে সুনির্দিষ্ট ধাতব প্রোফাইলের অবিরত উৎপাদনের জন্য একটি দক্ষ প্রক্রিয়া। একাধিক গঠন স্টেশনযুক্ত ট্র্যাক রোল ফর্মিং লাইন প্যানেল, রেল এবং ছাদের উপাদানের মতো লম্বা অংশের জন্য উচ্চ উৎপাদনশীলতা প্রদান করে।
পণ্যের চাহিদা অনুসারে সঠিক গঠন মেশিন নির্বাচন, লাইন ডিজাইন অপ্টিমাইজেশন এবং সঠিক অপারেশন ও রক্ষণাবেক্ষণ রোল ফর্মিংকে নির্ভুলতা, গতি এবং নমনীয়তার সাথে ধাতব অংশ উৎপাদন করতে সক্ষম করে।
দ্রুত সেটআপ, কম খরচ এবং লীন চাহিদার সুবিধা নিয়ে, ট্র্যাক রোল ফর্মারগুলি বিভিন্ন খাতে আগামী বছরগুলিতে অব্যাহত প্রবৃদ্ধি দেখাবে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) উচ্চগতির ট্র্যাক রোল ফর্মিং মেশিনে বাস্তবসম্মত সহনসীমা কত?
- 0.6–1.2 mm স্টিলের নির্মাণ ট্র্যাকের জন্য: 3 m দৈর্ঘ্যে ±0.5–1.0 mm; ফ্ল্যাঞ্জ/লেগের প্রস্থ ±0.2–0.4 mm; ইনলাইন সোজাকরণ ও লেজার যাচাইসহ প্রতি 3 m-এ বাঁক/ক্যাম্ব <1.5 mm।
2) লম্বা ট্র্যাক ও রেলে তেলের কৌটার মতো ঢেউ এবং মোচড় কীভাবে কমাব?
- প্রি-লেভেলিং, প্রতিসম ফ্লাওয়ার নকশা, অ্যান্টি-টুইস্ট ফিক্সচার, ভারসাম্যপূর্ণ ফর্মিং পাস এবং ক্লোজড-লুপ স্ট্যান্ড পজিশনিং ব্যবহার করুন। ইনলাইন লেজার ট্রায়াঙ্গুলেশন ও SPC দিয়ে যাচাই করুন।
3) একটি লাইন কি টুলিং না বদলে গ্যালভানাইজড, অ্যালুমিনাইজড এবং উচ্চ-শক্তির স্টিল (HSS) সামলাতে পারে?
- হ্যাঁ, ক্যাসেট টুলিং ও রেসিপি-নির্ভর স্ট্যান্ড অফসেট থাকলে পারে। কোটেড স্টিলে উপাদান আটকে যাওয়া এড়াতে রোলের উপাদান/কোটিং (যেমন, হার্ড ক্রোম বা TiN-সহ D2) নিশ্চিত করুন এবং HSS-এর স্প্রিংব্যাক অনুযায়ী পাস রিডাকশন সমন্বয় করুন।
4) উচ্চ গতিতে পাতলা গেজের বিল্ডিং ট্র্যাকের জন্য সেরা কাটঅফ কী?
- 0.45–1.2 mm-এর জন্য কার্বাইড বা HSS ব্লেডসহ সার্ভো ফ্লাইং শিয়ার; আঘাতের দাগ কমাতে এবং ব্লেডের আয়ু বাড়াতে 70–90 m/min-এর বেশি গতিতে রোটারি শিয়ার পছন্দনীয়।
5) ট্র্যাক রোল ফর্মিং লাইনের মোটরের ক্ষমতা কীভাবে হিসাব করব?
- ফর্মিং টর্ক (উপাদানের ইয়িল্ড, স্ট্রিপের প্রস্থ, পুরুত্ব, পাস রিডাকশন), ঘর্ষণ এবং কাটঅফ টর্ক যোগ করুন; এরপর 20–30% সার্ভিস ফ্যাক্টর যোগ করুন। 0.8–1.2 mm-এর অনেক নির্মাণ ট্র্যাক লাইনে 40–80 m/min গতিতে 11–22 kW প্রধান ড্রাইভ চলে।
ট্র্যাক রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- ডিজিটাল টুইন এবং FEA-প্রথম রোল নকশা কমিশনিংয়ের স্ক্র্যাপ ও উৎপাদন-গতি অর্জনের সময় কমায়।
- বাস্তব সময়ে জ্যামিতি ও গর্তের বিন্যাস যাচাইয়ের জন্য ইনলাইন ভিশন/লেজার মেট্রোলজির ব্যবহার বাড়ছে।
- শক্তি-দক্ষতার বাধ্যবাধকতা রিজেনারেটিভ ড্রাইভ এবং ISO 50001-সামঞ্জস্যপূর্ণ রিপোর্টিংকে উৎসাহিত করছে।
- দ্রুত-বদল ক্যাসেট ও সার্ভো স্ট্যান্ড পজিশনিং সেটআপ পরিবর্তনের সময় 20 মিনিটের নিচে নামায়।
- স্ট্রাকচারাল ট্র্যাকে ZM (Zn‑Al‑Mg) কোটিং এবং 3য়-প্রজন্মের AHSS-এর ব্যবহার বাড়ছে।
- সমন্বিত পাঞ্চিং, লেবেলিং ও বান্ডলিংসহ কমপ্যাক্ট “সেল” লাইন সময়মতো প্রকল্প সরবরাহে সহায়তা করে।
- নিরাপত্তা উন্নয়ন: পারফরম্যান্স লেভেল d (ISO 13849-1), উন্নত গার্ডিং ও ই-স্টপ এখন স্ট্যান্ডার্ড।
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| মেট্রিক | 2022–2023 সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | 2025 সাধারণ পরিসর | নোট/উৎস |
|---|---|---|---|---|
| লাইনের গতি (0.7–1.0 mm GI ট্র্যাক) | 40–80 m/min | 100–140 m/min | 60–110 m/min | সরবরাহকারীর স্পেসিফিকেশন; SME ও FMA প্রতিবেদন |
| কাটার দৈর্ঘ্যের নির্ভুলতা (3 m) | ±1.0–1.5 mm | ±0.3–0.7 mm | ±0.6–1.0 mm | এনকোডার + লেজার যাচাই |
| সেটআপ পরিবর্তনের সময় (ট্র্যাকের মাপ) | 45–70 min | 12–20 মিনিট | 20–40 min | ক্যাসেট টুলিং; সার্ভো প্রিসেট |
| স্টার্টআপ স্ক্র্যাপ (%) | 3–6% | ১–২% | 1.5–3% | ডিজিটাল রেসিপি + FEA ফ্লাওয়ার নকশা |
| শক্তির তীব্রতা (kWh/ton) | 170–230 | 125–165 | 140–190 | ডিওই এএমও নির্দেশিকা |
| ইনলাইন মেট্রোলজির ব্যবহার (%) | 25–35% | 60–75% | 45–60% | MES/QA সংযুক্তি |
| ট্র্যাকে ZM-কোটেড স্টিলের ব্যবহার (%) | ~10–20% | 25–40% | ২০–৩০% | EN 10346 ZM গ্রহণ |
নির্বাচিত সূত্রসমূহ:
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/amo
- ISO 50001 জ্বালানি ব্যবস্থাপনা: https://www.iso.org
- EN 10346 (ক্রমাগত হট-ডিপ কোটেড স্টিল): https://standards.iteh.ai
- AISI কোল্ড-ফর্মড স্টিল ফ্রেমিং মানদণ্ড: https://www.buildusingsteel.org
- SME—Society of Manufacturing Engineers: https://www.sme.org
- FMA—Fabricators & Manufacturers Association: https://www.fmamfg.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: নির্মাণ ট্র্যাক SKU-র জন্য দ্রুত পরিবর্তনযোগ্য সেল (2025)
পটভূমি: স্টাড/ট্র্যাক প্রোফাইল তৈরি করা এক বিল্ডিং-প্রোডাক্ট OEM-কে উৎপাদন না কমিয়ে প্রতি শিফটে 20+ SKU-তে পরিবর্তন করতে হতো।
সমাধান: ক্যাসেট রোল টুলিং, বারকোড-রেসিপি রিকলসহ সার্ভো স্ট্যান্ড পজিশনিং, ফ্ল্যাঞ্জের উচ্চতা/বাঁকের জন্য ইনলাইন লেজার এবং রিজেনারেটিভ ড্রাইভ বসানো হয়। লট ট্রেসেবিলিটি ও SPC-এর জন্য MES সংযুক্ত করা হয়।
ফলাফল: পরিবর্তনের সময় 58 থেকে 18 মিনিটে নামে; FPY 96.5% থেকে 99.0%-এ বাড়ে; স্টার্টআপ স্ক্র্যাপ 4.2% থেকে 1.6%-এ কমে; 90 m/min গতিতে শক্তির তীব্রতা 17% kWh/ton কমে।
কেস স্টাডি 2: ট্রানজিট ব্যবহারের জন্য উচ্চ-শক্তির ট্র্যাক (2024)
পটভূমি: এক পরিবহন সরবরাহকারীর রেল কোচের অভ্যন্তরের জন্য মোচড়ের কঠোর নিয়ন্ত্রণসহ AHSS ট্র্যাক দরকার ছিল।
সমাধান: FEA দিয়ে ফ্লাওয়ার নকশা পুনরায় অপ্টিমাইজ করা হয়, হার্ড ক্রোমসহ PM M4 রোলে আপগ্রেড করা হয়, অ্যান্টি-টুইস্ট ফিক্সচার এবং রোটারি শিয়ার কাটঅফ যোগ করা হয়।
ফলাফল: প্রতি 3 m-এ মোচড় 0.7 mm-এর নিচে রাখা হয়; লাইনের গতি 35 থেকে 65 m/min-এ বাড়ে; টুলের আয়ু 2.3× বাড়ে; ওয়ারেন্টি দাবি প্রায় শূন্যে নেমে আসে।
সূত্র: AISI কোল্ড-ফর্মড নির্দেশিকা; SME কারিগরি প্রতিবেদন — https://www.sme.org
বিশেষজ্ঞদের মতামত
- ড. উলরিশ হাইনে, রোল নকশা বিভাগের প্রধান, Data M Sheet Metal Solutions (COPRA RF)
মতামত: “পাতলা গেজের ট্র্যাকে—বিশেষত ZM প্রলেপ ও AHSS-এর মধ্যে পরিবর্তনের সময়—উচ্চ গতিতে জ্যামিতি স্থিতিশীল রাখতে FEA-যাচাইকৃত পাস নকশা অপরিহার্য।”
উৎস: https://www.data-m.de - রায়ান রিগিন্স, পণ্য উন্নয়ন পরিচালক, The Bradbury Group
মতামত: “সার্ভো স্ট্যান্ড পজিশনিং ও ক্যাসেট টুলিং আপটাইমের ধারণা বদলে দিচ্ছে। বিভিন্ন মাপের নির্মাণ ট্র্যাকে 20 মিনিটের কম সময়ে পরিবর্তন এখন সাধারণ, ব্যতিক্রম নয়।”
উৎস: https://bradburygroup.com - ড. হেলেন চেন, জ্যেষ্ঠ উপকরণ প্রকৌশলী, SSAB Americas
মতামত: “তৃতীয়-প্রজন্মের AHSS গঠনযোগ্যতা বজায় রেখে ওজন কমায়, তবে প্রান্তের ঢেউ ও সূক্ষ্ম ফাটল এড়াতে রোলের পৃষ্ঠের ফিনিশ এবং পাস রিডাকশন ঠিকভাবে সমন্বয় করতে হবে।”
উৎস: https://www.ssab.com
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF (রোল নকশা ও সিমুলেশন): https://www.data-m.de
- রোল ফর্মিং FEA-এর জন্য Altair Inspire/Form: https://altair.com
- Keyence ইনলাইন লেজার/ভিশন মেট্রোলজি: https://www.keyence.com
- Siemens Opcenter (ফর্মিংয়ের জন্য MES/QA): https://www.siemens.com
- AISI কোল্ড-ফর্মড স্টিল ফ্রেমিং মানদণ্ড: https://www.buildusingsteel.org
- EN 10346 কোটেড স্টিল; ISO 13849 নিরাপত্তা নিয়ন্ত্রণ: https://standards.iteh.ai | https://www.iso.org
- DOE AMO শক্তি ব্যবস্থাপনা রিসোর্স: https://www.energy.gov/amo
- FMA ও SME কারিগরি গ্রন্থাগার: https://www.fmamfg.org | https://www.sme.org
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি নতুন FAQ যোগ করা হয়েছে; মানদণ্ডের টেবিলসহ 2025 সালের প্রবণতা যুক্ত হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; সূত্রসহ বিশেষজ্ঞদের মতামত সংকলিত হয়েছে; ব্যবহারিক টুল ও মানদণ্ডের রিসোর্স যোগ করা হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও শর্ত: 2026-05-15 অথবা এর আগে, যদি AISI/EN মান আপডেট হয়, বড় OEM-রা 20 মিনিটের কম সময়ে পরিবর্তনযোগ্য সার্বজনীন ক্যাসেট কিট চালু করে, অথবা DOE রোল ফর্মিং লাইনের শক্তি-মানদণ্ড আপডেট করে।





