
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সারাংশ
স্টিল প্রোফাইল রোল ফর্মিং মেশিন সমতল স্টিল স্ট্রিপ বা কয়েলকে কাস্টমাইজড প্রোফাইল বা আকারে রূপান্তর করতে ব্যবহৃত হয় অবিচ্ছিন্ন এবং প্রগতিশীল রোলিং প্রক্রিয়ার মাধ্যমে। এটি ওয়েল্ডিং বা মেশিনিংয়ের প্রয়োজনীয়তা দূর করে, যা বড় উৎপাদনের জন্য দক্ষ এবং খরচ-কার্যকর বিকল্প করে তোলে।
রোল ফর্মড স্টিল প্রোফাইলগুলি নির্মাণ, গুদাম, সোলার প্যানেল মাউন্ট, আসবাবপত্র, অটোমোটিভ উপাদান, রেলিং, দরজার প্যানেল এবং বিভিন্ন শিল্প ব্যবহারে প্রয়োগ পায়। রোল ফর্মিংয়ের নমনীয়তা এক্সট্রুশনের মাধ্যমে সম্ভব নয় এমন অনন্য ক্রস-সেকশন তৈরি করতে সক্ষম।
এই নির্দেশিকা স্টিল প্রোফাইল রোল ফর্মিং মেশিনের মূল দিকগুলি কভার করে:
স্টিল প্রোফাইল রোল ফর্মিং মেশিনের ধরন
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| একক প্রোফাইল | একক আকারের প্রোফাইল অবিচ্ছিন্নভাবে উৎপাদন করে |
| মাল্টি-প্রোফাইল | বিভিন্ন আকারের প্রোফাইলের মধ্যে সুইচ করে |
| কাস্টমাইজড | প্রোফাইল ডিজাইন অনুসারে সম্পূর্ণ কাস্টমাইজড |
মূল উপাদান এবং বৈশিষ্ট্য
| উপাদান | কার্যাবলী |
|---|---|
| আনকোয়লার | সমতল স্ট্রিপ কয়েলকে রোল ফর্মিং লাইনে খাওয়ায় |
| ফিড টেবিল | স্ট্রিপকে ফর্মিং রোলগুলিতে সমর্থন এবং গাইড করে |
| ফর্মিং স্ট্যান্ডস | রোলের সেটের মাধ্যমে স্ট্রিপকে প্রগতিশীলভাবে আকার দেয় |
| পাঞ্চ | প্রোফাইলের কাটাউট বা নচ |
| শিয়ারিং | প্রোফাইলকে প্রয়োজনীয় দৈর্ঘ্যে কাটে |
| স্ট্যাকার | সমাপ্ত কাটা প্রোফাইল সংগ্রহ করে |
| ডিকয়লার | প্রক্রিয়াজাত কয়েল স্ট্রিপগুলি পুনরায় সর্পিল করে |
ডিজাইন এবং অপারেশনাল প্যারামিটার
| প্যারামিটার | বর্ণনা |
|---|---|
| উপাদান | কোল্ড-রোলড স্টিল, স্টেইনলেস স্টিল বা অ্যালুমিনিয়াম কয়েল |
| পুরুত্ব | স্টিলের জন্য সর্বোচ্চ ৩ মিমি, অ্যালুমিনিয়ামের জন্য ৬ মিমি |
| প্রস্থ | ৫০ মিমি থেকে ৮০০ মিমি পরিসর |
| গতি | সর্বোচ্চ ১০০ মি/মিনিট |
| দৈর্ঘ্যসমূহ | সাধারণত ০.৫ থেকে ১০ মি |
| টলারেন্স | নামমাত্র মাপের উপর +/- ০.৫ মিমি |
প্রক্রিয়া স্পেসিফিকেশন এবং স্ট্যান্ডার্ড
| স্পেসিফিকেশন | বিস্তারিত |
|---|---|
| ফর্মিং স্টেশন | জটিল আকারের জন্য সাধারণত ১০-১৬ |
| রোল উপাদান | উচ্চ শক্তির মিশ্রধাতু স্টিল, ইন্ডাকশন হার্ডেনড |
| রোল ব্যাস | ১০০-১৫০ মিমি পরিসর |
| রোল ডিজাইন | মেশিনড, গ্রাউন্ড, পলিশড |
| রোল চাপ | প্রতি স্ট্যান্ডে ৫-১০ টন |
| লুব্রিকেশন | রোলে তেল বা গ্রিস |
| শক্তি | প্রতি ফর্মিং স্ট্যান্ডে ১০-১৫ কিলোওয়াট |
ইস্পাত প্রোফাইল রোল ফর্মিং মেশিন সরবরাহকারী
| সরবরাহকারী | অবস্থান |
|---|---|
| কোম্পানি ১ | চীন |
| কোম্পানি ২ | ইউরোপ |
| কোম্পানি ৩ | ভারত |
| কোম্পানি ৪ | যুক্তরাষ্ট্র |
মূল্য আকার, উৎপাদন হার, অটোমেশন বৈশিষ্ট্য এবং কাস্টমাইজেশনের উপর নির্ভর করে $৫০,০০০ থেকে $৫০০,০০০ পর্যন্ত পরিবর্তিত হয়। অভিজ্ঞতা, সেবা সহায়তা, উৎপাদন নমনীয়তা এবং খরচের ভিত্তিতে স্থানীয় সরবরাহকারীদের মূল্যায়ন করা উচিত।
স্থাপন এবং অপারেশন
- স্থিতিশীলতার জন্য মেশিনগুলির জন্য সমতল, স্তরবিন্যাসিত কংক্রিট ভিত্তি প্রয়োজন
- ইলেকট্রিক্যাল, নিউম্যাটিক এবং লুব্রিকেশন লাইন ইনস্টল করতে হবে
- উৎপাদনের আগে প্রোফাইল যাচাই করার জন্য ট্রায়াল রান সুপারিশ করা হয়
- সেটআপ, ফিড, কোয়ালিটি চেক এবং অফলোডিংয়ের জন্য শিফটপ্রতি ১-২ অপারেটর
- সরবরাহকারীর নির্দেশিকা অনুসারে প্রতিরোধমূলক রক্ষণাবেক্ষণ
সঠিক সরবরাহকারীর নির্বাচন
ইস্পাত প্রোফাইল রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের সময় নিম্নলিখিত বিষয়গুলি বিবেচনা করুন:
- রোল ফর্মিং মেশিনে অভিজ্ঞতা এবং বিশেষীকরণ
- টুলিং ডিজাইন এবং ফর্মিং প্রক্রিয়া সিমুলেট করার ক্ষমতা
- ডিজাইন পরিবর্তন এবং সংক্ষিপ্ত রান হ্যান্ডেল করার নমনীয়তা
- ডিজাইন, টুলিং এবং ডেলিভারিতে দ্রুত টার্নআরাউন্ড
- মেশিনের আকার এবং উৎপাদন গতির পরিসর
- কোয়ালিটি কন্ট্রোল এবং পরিদর্শন প্রক্রিয়া
- ইনস্টলেশন সহায়তা এবং অপারেটর প্রশিক্ষণ প্রদান
- যথাযথ স্পেয়ার পার্টস এবং সেবা সহায়তার উপলব্ধতা
- প্রযুক্তিগত প্রশ্ন এবং সমস্যায় সাড়াদান
- দীর্ঘমেয়াদী মালিকানার মোট খরচ
ইস্পাত প্রোফাইল রোল ফর্মিং মেশিনের সুবিধাসমূহ
- দক্ষ, অবিচ্ছিন্ন এবং অটোমেটেড ফর্মিং প্রক্রিয়া
- দীর্ঘকায় জটিল কাস্টম প্রোফাইল তৈরির ক্ষমতা
- সহনশীলতা নিয়ন্ত্রণের সাথে সামঞ্জস্য এবং নির্ভুলতা
- দীর্ঘ উৎপাদন রানের জন্য উচ্চ উৎপাদন হার
- এক্সট্রুশন বা ফ্যাব্রিকেশনের তুলনায় কম খরচ
- ন্যূনতম উপাদান অপচয় – কয়েল স্ট্রিপ থেকে রোল ফর্মড
- বহুমুখী – বিভিন্ন উপাদান এবং কোটিং ব্যবহার করা যায়
ইস্পাত প্রোফাইল রোল ফর্মিংয়ের সীমাবদ্ধতা
- প্রোফাইল ডিজাইনের জন্য উচ্চ প্রাথমিক টুলিং খরচ
- ডিজাইন এবং টুলিং ফ্যাব্রিকেশনের জন্য দীর্ঘ লিড টাইম
- সংক্ষিপ্ত উৎপাদন রানের জন্য অর্থনৈতিক নয়
- কয়েল প্রস্থ এবং পুরুত্বের উপর ভিত্তি করে আকারের সীমাবদ্ধতা
- এক্সট্রুডেড প্রোফাইলের তুলনায় শক্তির সীমাবদ্ধতা
- টেপারড বা স্টেপড আকৃতির জন্য ভালো কাজ করে না
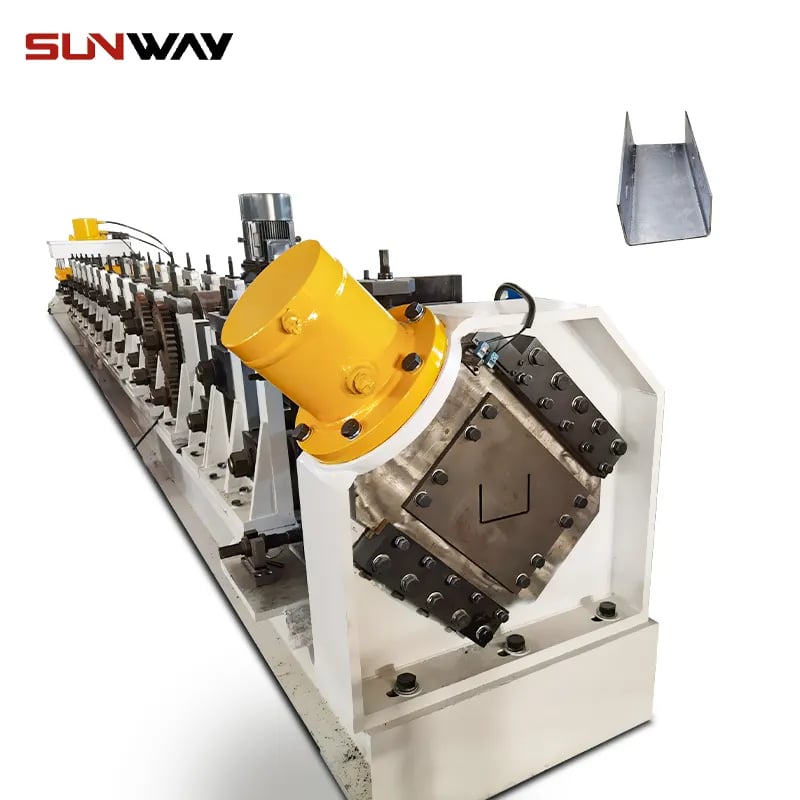
রোল ফর্মড ইস্পাত প্রোফাইলের প্রয়োগ এবং ব্যবহার
রোল ফর্মড ইস্পাত প্রোফাইলগুলি অনেকগুলি স্ট্রাকচারাল এবং শিল্প প্রয়োগে ব্যবহৃত হয়:
স্ট্রাকচারাল ইস্পাত ফ্রেমিং
- লোড বহনকারী ওয়াল স্টাড
- রুফিং পারলিন এবং গার্টস
- ফ্লোর জয়েন্টস
- কাঠামোগত চ্যানেল
সৌর প্যানেলের ফ্রেম এবং মাউন্ট
- সমর্থন কাঠামো
- মাটির মাউন্ট
- ছাদের মাউন্টিং রেল
উপকরণ পরিচালনা ব্যবস্থা
- কনভেয়র সাইড গাইড
- প্যালেট র্যাকিং
- মেজানিন ফ্রেমিং
- যন্ত্রপাতির গার্ড
ভবনের বাইরের অংশ
- দেয়াল প্যানেল
- ছাদের আবরণ
- সাইডিং
- ছাউনি
- রোদ আড়াল
আসবাবপত্র
- ফ্রেম
- পায়া
- ব্র্যাকেট
- ভিত্তি
অটোমোটিভ উপাদান
- ছাদের বো
- দরজার ফ্রেম
- শক্তিবৃদ্ধি উপাদান
- ব্র্যাকেট
রেলিং এবং নিরাপত্তা বাধা
- বারান্দার রেলিং
- নিরাপত্তা বাধা
- গার্ড রেল
- হ্যান্ড রেল
দরজার ফ্রেম
- গ্যারেজ দরজা
- রোলিং দরজা
- স্লাইডিং দরজা
- প্রবেশ দরজা
অন্যান্য প্রয়োগ
- আলোক স্তম্ভ
- সাইনেজ এবং প্রদর্শনী
- এনক্লোজার প্যানেল
- শেল্ফিং
- সৌর তাপ সংগ্রাহক
- কেবল ট্রে
- সিঁড়ির স্ট্রিঙ্গার
রোল ফর্মিংয়ের নমনীয়তা শক্তি, সৌন্দর্য এবং কার্যকারিতার জন্য অপ্টিমাইজড প্রোফাইল তৈরি করতে সক্ষম করে, যা বিভিন্ন কাঠামোগত, যান্ত্রিক এবং সজ্জাসংক্রান্ত প্রয়োগে ব্যবহৃত হয়।
স্টিল প্রোফাইল রোল ফর্মিং মেশিনের ধরন
স্টিল প্রোফাইল রোল ফর্মিং মেশিনের তিনটি প্রধান ধরন রয়েছে:
একক প্রোফাইল মেশিন
এগুলি একটি নির্দিষ্ট প্রোফাইল আকৃতির অবিরাম দৈর্ঘ্য উৎপাদন করে। ফর্মিং রোলগুলি সেই আকৃতির জন্য বিশেষভাবে সেট করা হয়। সাধারণ উদাহরণ হলো দেয়াল প্যানেল লাইন এবং ছাদের লাইন যা একই আকৃতি বারবার উৎপাদন করে।
সুবিধা:
- সরলতম নকশা
- কম খরচ
- উৎপাদন রানের মধ্যে দ্রুত পরিবর্তন
সীমাবদ্ধতা:
- শুধুমাত্র একটি প্রোফাইল উৎপাদন করতে পারে
- নতুন আকৃতির জন্য রোল সেট পরিবর্তন প্রয়োজন
অ্যাপ্লিকেশনসমূহ:
দেয়াল প্যানেল, ছাদের চাদর, র্যাকিং, পারলিন, স্টাড ইত্যাদি মানকিযকৃত প্রোফাইলের উচ্চ পরিমাণ উৎপাদন।
মাল্টি-প্রোফাইল মেশিন
এই রোল ফর্মারগুলি সক্রিয় রোল স্ট্যান্ড কনফিগারেশন পরিবর্তন করে বিভিন্ন আকৃতির প্রোফাইলের মধ্যে সুইচ করতে পারে। এদের কাছে বিভিন্ন রোল সেটের জন্য দ্রুত পরিবর্তনযোগ্য ক্যাসেট সিস্টেম রয়েছে।
সুবিধা:
- একই মেশিন থেকে বিভিন্নতা উৎপাদনের নমনীয়তা
- দ্রুত এবং সহজ রোল পরিবর্তন
- সম্পূর্ণ কাস্টমাইজড লাইনের চেয়ে কম খরচ
সীমাবদ্ধতা:
- শুধুমাত্র রোল সেট প্রোফাইলের মধ্যে সীমাবদ্ধ
- নিবেদিত লাইনের চেয়ে উৎপাদন হার কম
অ্যাপ্লিকেশনসমূহ:
প্রোফাইলের বিভিন্নতাসহ কম থেকে মাঝারি পরিমাণ উৎপাদন। উদাহরণ – দরজার ফ্রেম, কাঠামোগত স্টিল, সৌর মাউন্ট।
কাস্টমাইজড প্রোফাইল মেশিন
সম্পূর্ণ কাস্টমাইজড রোল ফর্মারগুলি প্রয়োজনীয় নির্দিষ্ট প্রোফাইল আকৃতির জন্য ইঞ্জিনিয়ার্ড হয়। সকল রোল স্ট্যান্ড এবং উপাদানগুলি প্রোফাইল নকশার জন্য তৈরি করা হয়।
সুবিধাসমূহ
- প্রোফাইল জ্যামিতির জন্য অপ্টিমাইজড
- সর্বোচ্চ গুণমান এবং সহনশীলতা
- সবচেয়ে দ্রুত উৎপাদন হার
সীমাবদ্ধতা:
- উচ্চ প্রাথমিক টুলিং খরচ
- একটি প্রোফাইল নকশার জন্য স্থির
- নকশা এবং নির্মাণের জন্য দীর্ঘ অগ্রিম সময়
অ্যাপ্লিকেশনসমূহ:
সম্পূর্ণ কাস্টমাইজড প্রোফাইলের উচ্চ পরিমাণ উৎপাদন। উদাহরণ – অটোমোটিভ উপাদান, রেল ক্যারেজের অংশ, বিশেষ কাঠামোগত বিভাগ।
মেশিনের ধরনগুলির তুলনা
| প্যারামিটার | একক প্রোফাইল | মাল্টি-প্রোফাইল | কাস্টমাইজড |
|---|---|---|---|
| সেটআপ সময় | দ্রুত | মাঝারি | ধীর |
| পরিবর্তন সময় | ধীর | দ্রুত | সম্ভব নয় |
| মূলধন খরচ | নিম্ন | মাঝারি | উচ্চ |
| চালু খরচ | নিম্ন | মাঝারি | নিম্ন |
| আদর্শ পরিমাণ | উচ্চ | কম থেকে মাঝারি | উচ্চ |
| প্রোফাইলের বিভিন্নতা | কোনোটিই নেই | সীমিত | অসীম |
| উৎপাদন হার | দ্রুত | মাঝারি | দ্রুত |
মূল উপাদান এবং বৈশিষ্ট্য
রোল ফর্মিং লাইনের একাধিক মূল উপাদান রয়েছে যা একসঙ্গে কাজ করে ফর্মড প্রোফাইল উৎপাদন করে।
আনকোয়লার
আনকয়লার রোল করা স্টিল কয়েল ধরে রাখে যা রোল ফর্মিং লাইনে খাওয়ানো হয়।
প্রয়োজনীয় বৈশিষ্ট্য:
- সঠিক টেনশন প্রদান এবং আনকয়লিং ত্রুটি প্রতিরোধের জন্য ব্রেকিং সিস্টেম
- কয়েলের দ্রুত লোডিং এবং আনলোডিং
- সহজ প্রস্থ সমন্বয়
- কয়েলের প্রান্ত ক্ষতি থেকে সুরক্ষা
ফিড টেবিল
ফিড টেবিল স্টিল স্ট্রিপকে আনকয়লার থেকে ফর্মিং বিভাগে গাইড করে।
উপাদান:
- রোলার টেবিল বা পাওয়ার রোলার কনভেয়র
- স্ট্রিপ সারিবদ্ধতার জন্য গাইড চ্যানেল
- প্রান্ত কন্ডিশনিং সরঞ্জাম
- ফর্মিং স্ট্যান্ডের জন্য এন্ট্রি গাইড
ফর্মিং স্ট্যান্ডস
রোল ফর্মিং প্রক্রিয়ার কেন্দ্রস্থল। একাধিক স্ট্যান্ড ক্রমান্বয়ে প্রোফাইলকে বিভিন্ন বেন্ডিং এবং ফর্মিং অপারেশনের মাধ্যমে আকৃতি দেয়।
মূল দিকসমূহ:
- উচ্চ নির্ভুলতায় মেশিন করা রোল
- প্রধান আকৃতিদানের জন্য উল্লম্ব রোল
- ক্যালিব্রেশনের জন্য অনুভূমিক রোল
- দ্রুত রোল পরিবর্তনের ক্ষমতা
- রোল গ্যাপ এবং চাপ সমন্বয়
- প্রতিটি স্ট্যান্ডের জন্য স্বতন্ত্র ড্রাইভ
পাঞ্চ এবং কাটাউট
পাঞ্চিং ইউনিট প্রোফাইল স্ট্রিপে নচ, ছিদ্র বা জটিল কাটাউট প্যাটার্ন কাটে। বিশেষ আকৃতি তৈরি করতে সক্ষম করে।
উপলব্ধ অপশন:
- ঘূর্ণায়মান পাঞ্চ এবং ডাই সেট
- ফ্লাইহুইল পাঞ্চ
- হাইড্রোলিক পাঞ্চ প্রেস
- পাঞ্চ অবশিষ্টাংশের জন্য স্ট্রিপার
- প্রোগ্রামযোগ্য লজিক কন্ট্রোল
শিয়ারিং ইউনিট
শিয়ারিং ইউনিট অবিরাম ফর্মড প্রোফাইলকে পছন্দসই দৈর্ঘ্যে কাটে।
বৈশিষ্ট্যসমূহ:
- গিলোটিন, ঘূর্ণায়মান বা ফ্লাইং কাটার
- ৩ থেকে ১৫ মিটার দৈর্ঘ্যের প্রোফাইল কাটে
- সার্ভো ইলেকট্রিক বা হাইড্রোলিক অ্যাকচুয়েশন
- সমন্বযোগ্য শিয়ার কোণ
- স্ক্র্যাপ চপার এবং কনভেয়র
স্ট্যাকার
স্ট্যাকার কাটা প্রোফাইলের টুকরো সংগ্রহ করে এবং প্রয়োজনীয় বান্ডেল পরিমাণ অনুসারে স্ট্যাক করে।
উপলব্ধ ধরন:
- এক্সিট রোলার টেবিল
- পুশ-অফ স্ট্যাকার
- পাওয়ারড স্ট্যাকার
- বান্ডলিং সিস্টেম
- স্বয়ংক্রিয় স্ট্যাক কাউন্টিং
ডিকয়লার
রোল ফর্মিংয়ের পর কয়েল রিকয়লিং অপারেশন প্রয়োজন হলে ডিকয়লার ব্যবহার করা হয়।
প্রদত্ত বৈশিষ্ট্য:
- নির্ভুল কয়েল ওয়াইন্ডিং
- রিকয়লড স্ট্রিপের জন্য টেনশন কন্ট্রোল
- দ্রুত লোডিং এবং আনলোডিং
- উৎপাদন লাইনে সমন্বিত
- পিএলসি বা সিএনসি কন্ট্রোল
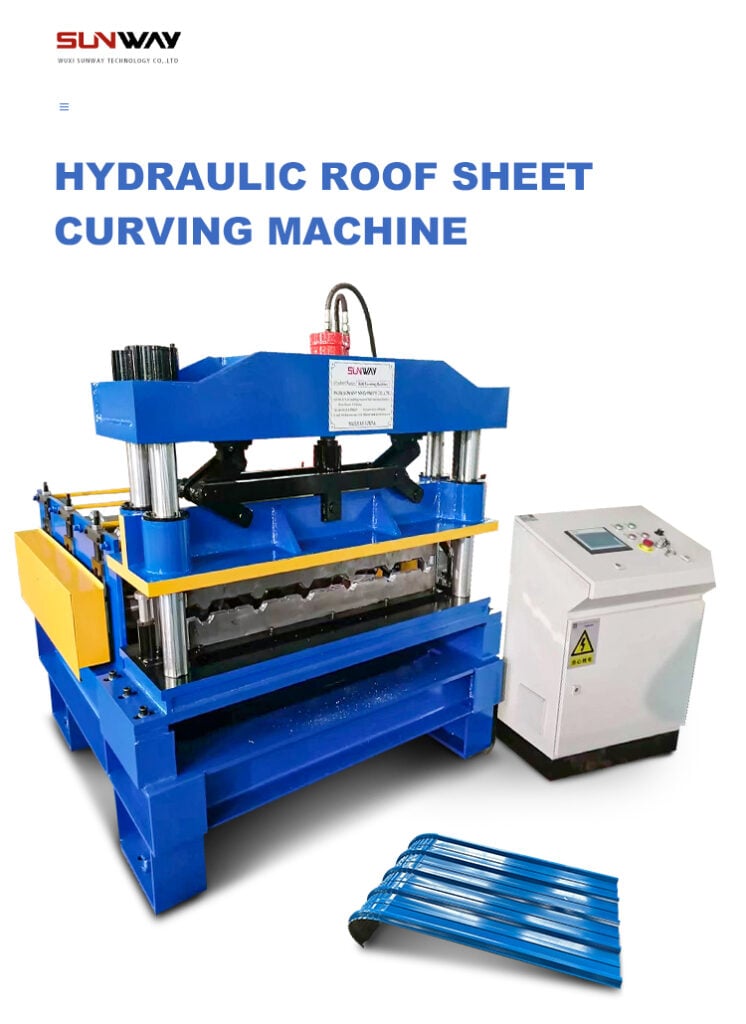
ডিজাইন এবং অপারেশনাল প্যারামিটার
রোল ফর্মিং প্রযুক্তি নির্দিষ্ট নকশা সীমার মধ্যে অত্যন্ত কাস্টমাইজযোগ্য:
উপাদান
- কোল্ড রোলড স্টিল কয়েল সবচেয়ে সাধারণ। গ্যালভানাইজড বা পেইন্টেড কয়েলও ব্যবহার করা যায়।
- বিশেষ অ্যান্টি-করোশন প্রোফাইলের জন্য স্টেইনলেস স্টিল স্ট্রিপ
- হালকা ওজন প্রোফাইলের জন্য অ্যালুমিনিয়াম কয়েল
পুরুত্ব
- ৩ মিমি পুরু পর্যন্ত স্টিল প্রোফাইল রোল ফর্ম করা যায়
- অ্যালুমিনিয়াম কয়েল ৬ মিমি পর্যন্ত বড় পুরুত্ব সহ্য করে
- পাতলা স্ট্রিপ বেশি সংকোচন এবং আকৃতিদানের অনুমতি দেয়
প্রস্থ
- ৫০ মিমি থেকে ৮০০ মিমি পর্যন্ত সাধারণ প্রস্থ
- চওড়া কয়েলের জন্য বিশাল রোল টুলিং প্রয়োজন
- ২০০ মিমির নিচে সংকীর্ণ স্ট্রিপের জন্য প্রান্ত গাইডিং দরকার
দৈর্ঘ্যসমূহ
- ০.৫ মিটার থেকে ১০ মিটারের বেশি পর্যন্ত প্রোফাইল কাটা হয়
- সাধারণত ৬ থেকে ১২ মিটারের মধ্যে দৈর্ঘ্য
- দীর্ঘ প্রোফাইলের জন্য বিশেষ সমর্থন প্রয়োজন হতে পারে
গতি
- গতি ১০ থেকে ১০০ মিটার প্রতি মিনিটের মধ্যে পরিবর্তিত হয়
- দ্রুত গতির জন্য আরও রোল স্ট্যান্ড প্রয়োজন
- উচ্চ গতি উপাদানের উপর লোড বাড়ায়
টলারেন্স
- রোল ফর্মড অংশের সহনশীলতা প্রায় +/- ০.৫ মিমি
- উপকরণ এবং প্রক্রিয়া কারণ দ্বারা
- সংশোধন রোলের মতো গৌণ কার্যকলাপ টলারেন্স উন্নত করে
প্রক্রিয়া স্পেসিফিকেশন এবং স্ট্যান্ডার্ড
রোল ফর্মিং সিস্টেম ডিজাইন এবং উৎপাদন উভয় দিক নিয়ে গঠিত:
ফর্মিং স্টেশন
- জটিল আকৃতির জন্য ১০ থেকে ১৬টি ফর্মিং স্ট্যান্ড প্রয়োজন
- অধিক স্ট্যান্ড ধীরে ধীরে বাঁকানোর অনুমতি দেয়
- সাধারণ স্টেশন ব্যবধান ৩০০ মিমি
রোল উপাদান
- উচ্চ শক্তির মিশ্র ধাতুর ইস্পাত দিয়ে তৈরি রোলার
- ঘর্ষণ প্রতিরোধের জন্য ইন্ডাকশন হার্ডেনড
- বিশেষ আবরণ ঐচ্ছিক
- পর্যায়ক্রমে পুনঃগ্রাইন্ড করা হয়
রোল ব্যাসার্ধ
- সাধারণ রোল ব্যাসার্ধ ১০০ থেকে ১৫০ মিমি
- বড় ব্যাসার্ধ কম চাপের অনুমতি দেয়
- দ্রুত বাঁকানোর জন্য ছোট রোল ব্যবহৃত হয়
রোল ডিজাইন
- মেশিনযুক্ত, গ্রাইন্ড এবং পালিশ করা রোল
- অনুভূমিক, উল্লম্ব, আইডলার এবং ব্রেকওভার রোল
- দ্রুত পরিবর্তনযোগ্য মডুলার অ্যাসেম্বলি
- মূল রোলগুলির সমর্থনে ব্যাক-আপ রোল
রোল চাপ
- প্রতি স্ট্যান্ডে ৫ থেকে ১০ টন বল
- রোল লোড যিল্ড শক্তি দ্বারা নির্ধারিত
- নিউম্যাটিক বা হাইড্রলিক সিলিন্ডারের মাধ্যমে চাপ প্রয়োগ
লুব্রিকেশন
- রোল এবং স্ট্রিপের মধ্যে তেল বা গ্রিজ লুব্রিকেশন
- আঁচড় এবং পৃষ্ঠ ত্রুটি প্রতিরোধ করে
- গ্রাফাইট বা বোরন নাইট্রাইড লুব্রিকেন্টও ব্যবহৃত হয়
লাইন পাওয়ার
- প্রতি ফর্মিং স্ট্যান্ডে ১০ থেকে ১৫ কিলোওয়াট ইনস্টল করা
- মূল মোটর এবং স্ট্যান্ডের জন্য স্বাধীন ড্রাইভ
- সার্ভো ইলেকট্রিক বা ইন্ডাস্ট্রিয়াল ড্রাইভ
ইস্পাত প্রোফাইল রোল ফর্মিং মেশিন সরবরাহকারী
বিশ্বব্যাপী রোল ফর্মিং মেশিন প্রস্তুতকারক রয়েছে। সরবরাহকারী নির্বাচনের সময় নিম্নলিখিত বিষয়গুলি বিবেচনা করুন:
চীন
- প্রস্তুতকারকের বড় সংখ্যা এবং প্রতিযোগিতামূলক মূল্য
- মাঝারি থেকে উচ্চ উৎপাদন পরিমাণ
- চুক্তিগত এবং ভাষাগত বাধা থাকতে পারে
ইউরোপ
- উচ্চ নির্ভুলতা এবং নির্ভরযোগ্যতা
- আরও অটোমেটেড বৈশিষ্ট্য
- প্রায়শই নিম্ন পরিমাণের নমনীয়তার অভাব
- উল্লেখযোগ্যভাবে উচ্চ খরচ
ভারত
- খরচ-কার্যকর কাস্টমাইজেশন সম্ভব
- নিম্ন-মাঝারি উৎপাদন পরিমাণে সীমাবদ্ধ
- গুণমান এবং সহায়তা অসামঞ্জস্যপূর্ণ হতে পারে
যুক্তরাষ্ট্র
- উন্নত নিয়ন্ত্রণ এবং সহজ ইন্টিগ্রেশন
- প্রমাণিত দীর্ঘায়ু এবং কর্মক্ষমতা
- সর্বোচ্চ খরচ, নিম্ন পরিমাণের নমনীয়তা
অন্যান্য বিবেচনাগুলির মধ্যে রয়েছে নির্দিষ্ট প্রোফাইলের অভিজ্ঞতা, উৎপাদন হার, লাইন অটোমেশন, গুণমান নিয়ন্ত্রণ, সেবা সহায়তা, সামগ্রিক খরচ এবং ভবিষ্যতের প্রয়োজনীয়তা ও ডিজাইন পরিবর্তনের জন্য নমনীয়তা।
স্থাপন এবং অপারেশন
রোল ফর্মিং মেশিনের পূর্ণ সম্ভাবনা এবং আয়ু ব্যবহারের জন্য সঠিক ইনস্টলেশন এবং অপারেশন পদ্ধতি প্রয়োজন।
স্থাপন
- সমতল, সমপৃষ্ঠ কংক্রিট ফাউন্ডেশন প্রয়োজন
- ইলেকট্রিক সাপ্লাই, নিউম্যাটিক লাইন, লুব্রিকেশন সিস্টেম
- উৎপাদনের আগে প্রোফাইল নিশ্চিত করার জন্য ট্রায়াল রান
- ঘূর্ণায়মান অংশের জন্য নিরাপত্তা গার্ডিং
পরিচালনা
- লাইনের জন্য সাধারণত ১-২ জন অপারেটর যথেষ্ট
- কয়েল লোডিং, স্ট্রিপ সরবরাহ, দৈর্ঘ্য ছাঁটাই, গুণমান যাচাই, বান্ডেলিং এবং প্রোফাইল আনলোডিং সংক্রান্ত কার্যক্রম জড়িত
- পিএলসি সেটিংস, গতি এবং প্যারামিটার স্বয়ংক্রিয়করণ করে
রক্ষণাবেক্ষণ
- সরবরাহকারীর ম্যানুয়াল অনুসারে প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচি নির্ধারণ করুন
- রোলের অবস্থা, লুব্রিকেশন এবং হাইড্রলিক্স পরীক্ষা করুন
- কম্পন, তাপমাত্রা এবং শব্দের মাত্রা পর্যবেক্ষণ করুন
- ক্ষতিগ্রস্ত বা ঘষা খাওয়া উপাদানগুলি অগ্রাধিকার দিয়ে প্রতিস্থাপন করুন
সঠিক ভিত্তি, দক্ষ জনশক্তি, রক্ষণাবেক্ষণ এবং পরিচালনা শৃঙ্খলা উৎপাদন দক্ষতা সর্বোচ্চ করে এবং ডাউনটাইম ন্যূনতম রাখে।
সঠিক স্টিল প্রোফাইল রোল ফর্মিং মেশিন সরবরাহকারী কীভাবে বেছে নেবেন
সঠিক রোল ফর্মিং মেশিন সরবরাহকারী বেছে নেওয়া অত্যন্ত গুরুত্বপূর্ণ। নিম্নলিখিত বিষয়গুলি বিবেচনা করুন:
রোল ফর্মিং অভিজ্ঞতা
- অনুরূপ স্টিল প্রোফাইলের সাথে বছরের পর বছর অভিজ্ঞতা
- বিভিন্ন শিল্প এবং প্রয়োগের সাথে পরিচিতি
- রোল ফর্মিং প্রক্রিয়ার জটিলতার গভীর জ্ঞান
ডিজাইন এবং সিমুলেশন ক্ষমতা
- মেশিন ডিজাইনের জন্য ইঞ্জিনিয়ারিং দক্ষতা
- স্ট্রিপ প্রবাহ এবং রোল চাপের সিমুলেশন
- ফর্মিং রোল এবং টুলিং ডিজাইন
কাস্টমাইজেশন নমনীয়তা
- ডিজাইন পরিবর্তনগুলি পরিচালনার ক্ষমতা
- সংক্ষিপ্ত উৎপাদন রানগুলি সমর্থন
- ভ্যারিয়েশনের জন্য টুলিং পরিবর্তন
গতি এবং নির্ভরযোগ্যতা
- ডিজাইন এবং ডেলিভারির দ্রুত সময়সীমা
- বছরের পর বছর প্রমাণিত মেশিন নির্ভরযোগ্যতা
- জরুরি অনুরোধগুলি পরিচালনার ক্ষমতা
মেশিনের আকারের পরিসর
- উৎপাদন হার এবং লাইন আকারের বিস্তৃত পরিসর প্রদান
- নিম্ন থেকে উচ্চ আয়তনের চাহিদা পূরণ
গুণমান নিয়ন্ত্রণ
- যন্ত্রযুক্ত পরীক্ষা এবং পরিদর্শন
- গুণমান নিশ্চিতকরণ প্রক্রিয়ার একীকরণ
- ত্রুটি হ্রাস এবং প্রতিরোধে ফোকাস
সেবা সহায়তা
- ইনস্টলেশন সহায়তা এবং প্রশিক্ষণ
- স্পেয়ার পার্টসের প্রাপ্যতা
- প্রযুক্তিগত প্রশ্নের প্রতি সাড়াদান
- প্রতিরোধমূলক রক্ষণাবেক্ষণ চুক্তি
মোট খরচ
- প্রতিযোগিতামূলক মূলধন মূল্য নির্ধারণ
- দীর্ঘমেয়াদী পরিচালনা খরচ বিবেচনা করুন
- স্থানীয় সহায়তা বনাম অফশোর সরবরাহ
ইস্পাত প্রোফাইল রোল ফর্মিং মেশিনের সুবিধাসমূহ
রোল ফর্মিং দীর্ঘ স্টিল প্রোফাইলের জন্য পছন্দের উৎপাদন পদ্ধতি করে তোলে এর উল্লেখযোগ্য সুবিধা প্রদান করে:
অত্যন্ত দক্ষ প্রক্রিয়া
- স্বয়ংক্রিয় রিল-টু-রিল প্রক্রিয়া
- প্রতিটি স্টেশন প্রোফাইলটি ধাপে ধাপে গঠন করে
- অবিরাম ফর্মিং এবং কাটিং
জটিল আকার সম্ভব
- অনন্য ক্রস-সেকশন উৎপাদনের ক্ষমতা
- বাঁক, ঘূর্ণন এবং মোচড়ের সমন্বয়
- ডিজাইন প্রোফাইলে সৃজনশীলতা
ঘনিষ্ঠ মাত্রামূলক সহনশীলতা
- রোল ফর্মড পার্টসের সামঞ্জস্যতা
- +/- ০.৫ মিমি-এর মধ্যে সহনশীলতা
- উৎপাদনে উচ্চ নির্ভুলতা
উচ্চ উৎপাদন আয়তন
- ১০ থেকে ১০০ মিটার/মিনিট পর্যন্ত ফর্মিং গতি
- বৃহৎ উৎপাদন রানের জন্য খরচ দক্ষতা
- ঠিক সময়ে উৎপাদন সম্ভব
উপাদান সাশ্রয়
- কয়েল স্ট্রিপ থেকে রোল ফর্মড বনাম কঠিন সেকশন
- স্ট্রিপ স্টক থেকে ৯০% পর্যন্ত ফলন
- অপ্টিমাইজড ডিজাইনের মাধ্যমে ওজন হ্রাস
কম খরচ
- ওয়েল্ডিং, মেশিনিং, ড্রিলিং বিলোপ
- এক্সট্রুশনের চেয়ে কম সরঞ্জাম খরচ
- কম জনশক্তি দিয়ে পরিচালনা
নমনীয় উপাদান
- কোল্ড রোলড, গ্যালভানাইজড, স্টেইনলেস এবং অ্যালুমিনিয়াম
- প্রি-পেইন্টেড কয়েল ব্যবহারযোগ্য
- এমনকি বিরল মিশ্রধাতু সম্ভব
বিস্তৃত প্রয়োগ
- নির্মাণ, শিল্প, অটোমোটিভ, আসবাবপত্র
- অনন্য ব্যবহারের জন্য কাস্টম প্রোফাইল
- অনেক ব্যবহারে এক্সট্রুশন প্রতিস্থাপন
ইস্পাত প্রোফাইল রোল ফর্মিংয়ের সীমাবদ্ধতা
যেকোনো প্রক্রিয়ার মতো রোল ফর্মিংয়েরও কিছু সীমাবদ্ধতা রয়েছে:
উচ্চ প্রাথমিক টুলিং খরচ
- রোল ডাইসের জন্য উল্লেখযোগ্য অগ্রিম খরচ
- ডিজাইন এবং নির্মাণের জন্য নেতৃত্ব সময়
- উৎপাদনের আগে আর্থিক বিনিয়োগ
দীর্ঘ নেতৃত্ব সময়
- ডিজাইন সিমুলেশনের জন্য মাসাধিকার সময় প্রয়োজন
- রোল টুলিং নির্মাণে সপ্তাহসংখ্যা সময় লাগে
- মোট সময়সীমা ২০ সপ্তাহ পর্যন্ত
বেশিরভাগ বড় আয়তনের জন্য অর্থনৈতিক
- উচ্চ উৎপাদন হার প্রতি টুকরো খরচ হ্রাস করে
- ৫০০০ টুকরোর নিচে সংক্ষিপ্ত রান সর্বোত্তম নয়
- ঘন ঘন রোল পরিবর্তন আউটপুট হ্রাস করে
আকারের উপর সীমাবদ্ধতা
- বিদ্যমান কয়েল স্টক প্রস্থ সর্বোচ্চ সীমাবদ্ধ করে
- স্টিলের জন্য পুরুত্ব প্রায় ৩ মিমি-এ সীমিত
- সংকীর্ণ স্ট্রিপে প্রান্তে ঢেউ হওয়ার প্রবণতা
শক্তির সীমাবদ্ধতা
- এক্সট্রুডেড প্রোফাইলের শক্তি মেলানো যায় না
- তুলনামূলকভাবে কম ফলন এবং টেনসাইল শক্তি
জ্যামিতিক সীমাবদ্ধতা
- টেপারড বা স্টেপড প্রোফাইলের জন্য দক্ষ নয়
- ওয়াল পুরুত্ব নিয়ন্ত্রণে সীমাবদ্ধতা
- সর্বোচ্চ দৈর্ঘ্য প্রয়োগ দ্বারা নির্ধারিত
প্রোফাইল ফিচারের উপর সীমাবদ্ধতা
- অভ্যন্তরীণ রিব বা জটিল বিবরণ অন্তর্ভুক্ত করা কঠিন
- ছিদ্রের ধরন সাধারণত সরল স্লট বা বৃত্তে সীমিত
- কিছু আকার ফর্মিংয়ের পর স্প্রিংব্যাক হওয়ার প্রবণতা
গৌণ প্রক্রিয়াকরণের প্রয়োজন
- প্রায়শই ডিবারিং, সোজাসাপটা করা এবং চূড়ান্ত আকারে কাটার প্রয়োজন
- স্ট্রিপ উপাদানের গুণমান দ্বারা পৃষ্ঠের ফিনিশ প্রভাবিত
- পরবর্তী পেইন্টিং বা কোটিং প্রয়োজন হতে পারে
বিশেষ উপাদান পরিচালনা
- স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম আঁচড় লাগার প্রবণতা
- অ-চিহ্নিত রোল এবং লুব্রিকেশনের প্রয়োজন হতে পারে
- অ্যালুমিনিয়াম ফর্মিংয়ের সময় লম্বা হয়ে ছিঁড়ে যেতে পারে
গুণমান নিয়ন্ত্রণের প্রয়োজন
- দৈর্ঘ্যভিত্তিক মাত্রাগত পরীক্ষা
- অভ্যন্তরীণ চাপ বা ফাটল পর্যবেক্ষণ
- সামঞ্জস্যপূর্ণ রোল চাপ এবং গতি অত্যন্ত গুরুত্বপূর্ণ
দক্ষ অপারেটর প্রয়োজন
- প্রক্রিয়া নিয়ন্ত্রণের জন্য বিশেষজ্ঞ জ্ঞান
- রোল পরিধান, স্ট্রিপ নির্দেশনা এবং সমস্যা সমাধানে অভিজ্ঞতা
- নতুন অপারেটরদের জন্য দীর্ঘ শিক্ষণীয় বক্ররেখা
শব্দ এবং নিরাপত্তা বিবেচনা
- ঘূর্ণায়মান সরঞ্জাম থেকে উচ্চ শব্দের মাত্রা
- চলমান অংশসমূহের জন্য নিরাপত্তা প্রলেখন অপরিহার্য
- নির্ধারিত রক্ষণাবেক্ষণের জন্য সময়সীমা অনুমোদনের প্রয়োজন
লাইন ক্ষমতার সীমাবদ্ধতা
- বিদ্যমান লাইনগুলি প্রাথমিক নকশা ক্ষমতায় সীমাবদ্ধ
- স্থাপনের পর ব্যাপকভাবে পরিবর্তন করা কঠিন
- ক্রমবর্ধমান আয়তন নতুন সরঞ্জামের প্রয়োজন হতে পারে
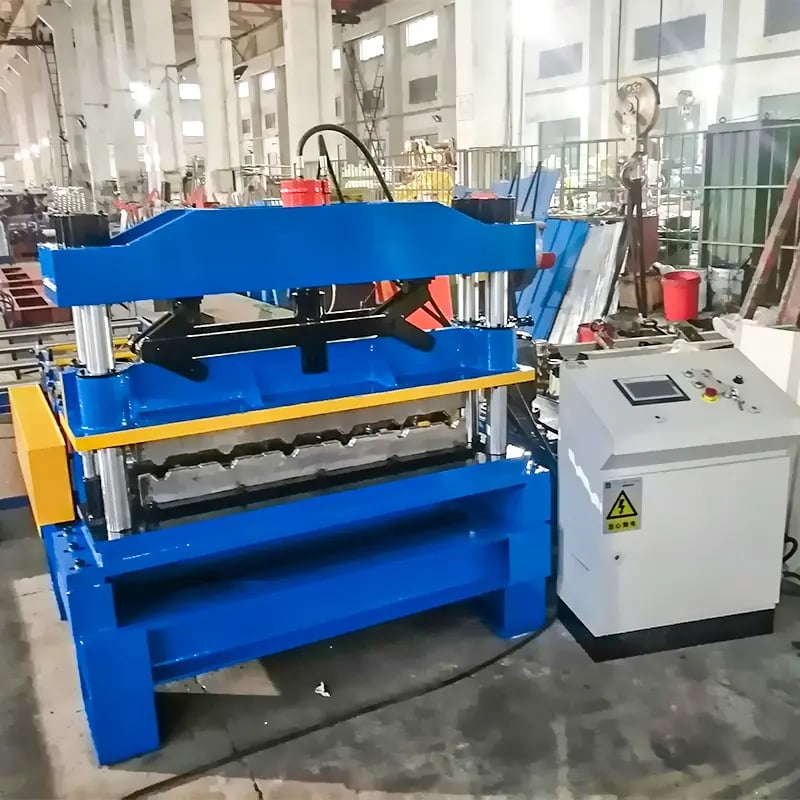
রোল ফর্মড ইস্পাত প্রোফাইলের প্রয়োগ এবং ব্যবহার
রোল ফর্ম করা ইস্পাত প্রোফাইলগুলির স্ট্রাকচারাল, শিল্প ও স্থাপত্য প্রয়োগের বিস্তৃত পরিসর রয়েছে:
স্ট্রাকচারাল ইস্পাত নির্মাণে
ইস্পাত ফ্রেমযুক্ত ভবন ও কাঠামোতে রোল ফর্ম সেকশনগুলি ব্যাপকভাবে ব্যবহৃত হয়:
- কার্টেন ওয়ালের জন্য ওয়াল স্টাড ফ্রেমিং
- ছাদ ও ওয়ালের জন্য পার্লিন ও গার্টস
- রাফটার ও সাপোর্টের জন্য স্ট্রাকচারাল চ্যানেল
- ফ্লোর জয়েস্ট ও ডেকিং শিট
- লাইট গেজ ইস্পাত ট্রাস
উপকারিতা হলো উচ্চ শক্তি, অপ্টিমাইজড ক্রস-সেকশন, হট রোলড ইস্পাতের তুলনায় হালকা ও দ্রুত স্থাপনের জন্য প্রি-কাট দৈর্ঘ্য।
সোলার প্যানেল ফ্রেমিং ও মাউন্টিং
- গ্রাউন্ড ও রুফটপ সোলার অ্যারে মাউন্ট
- টিল্ট-আপ ট্র্যাকার ফ্রেম
- র্যাকিং ও রেলিং উপাদান
- প্যানেল ক্লিপিং ও সাপোর্ট মেম্বার
রোল ফর্ম প্রোফাইলগুলি হালকা, ক্ষয়-প্রতিরোধী ও উচ্চ শক্তির সোলার প্যানেল সাপোর্ট কাঠামো প্রদান করে।
উপকরণ পরিচালনা ও সংরক্ষণ ব্যবস্থা
প্রোফাইলগুলি ব্যবহৃত হয়:
- প্যালেট র্যাকিং আপরাইট ও বিম
- কনভেয়রের সাপোর্ট ফ্রেম
- মেজানিন প্ল্যাটফর্ম এবং পথচলার জন্য
- শিল্প সেলভিং ফ্রেম
- সরঞ্জাম রক্ষাকরণ
রোল ফর্মড ইস্পাত গুদাম ও কারখানার উপকরণ পরিচালনার জন্য স্থায়ী এবং কাস্টমাইজযোগ্য সমাধান প্রদান করে।
ভবনের বাইরের এবং অভ্যন্তরীণ অংশে
- ধাতব ছাদ এবং সাইডিং শীট
- ছাউনি, সূর্যশেড এবং বারান্দা কভার
- অভ্যন্তরীণ দেয়াল ক্ল্যাডিং এবং প্যানেলিং
- সজ্জাসংক্রান্ত স্ক্রিন এবং স্থান বিভাজক
- ঝুলন্ত ছাদ বিভাগ
রোল ফর্মিংয়ের মাধ্যমে সৌন্দর্যময় এবং কার্যকরী ভবন উপাদান তৈরি করা যায়।
আসবাবপত্র এবং প্রদর্শনী
- খাটের ফ্রেম এবং ফুটন ফ্রেম
- টেবিল এবং ডেস্কের পায়া
- সেলভিং স্ট্যান্ডার্ড এবং ব্র্যাকেট
- সাইনেজ ফ্রেম এবং স্ট্যান্ড
- সজ্জাসংক্রান্ত স্ক্রিন এবং বিভাজক
রোল ফর্মড অংশগুলি আসবাবপত্র এবং দৃশ্যমান প্রদর্শনীর জন্য হালকা ওজনের, উচ্চ শক্তির সমর্থন কাঠামো প্রদান করে।
অটোমোটিভ উপাদান
- ছাদের বো এবং দরজার ফ্রেম
- ড্যাশ প্যানেল এবং শক্তিবৃদ্ধি
- কাঠামোগত শক্তিবৃদ্ধি
- স্তম্ভ বিভাগ
- সিটিং উপাদান
- রানিং বোর্ড
এক্সট্রুশন-গ্রেড পৃষ্ঠের ফিনিশিং ছাড়াই খরচ-কার্যকর অটোমোটিভ বিভাগ।
রেলিং, নিরাপত্তা বাধা এবং সিঁড়ি
- বারান্দার রেলিং
- প্ল্যাটফর্ম রেলিং
- হাইওয়ে নিরাপত্তা বাধা
- গুদামের নিরাপত্তা গার্ড রেল
- হ্যান্ড রেল এবং সাপোর্ট
- সিঁড়ির স্ট্রিংগার
রোল ফর্মিং কাস্টমাইজড রেল এবং নিরাপত্তা ব্যারিয়ার প্রোফাইল তৈরি করতে সক্ষম করে।
দরজার ফ্রেম
- গ্যারেজ ডোর সেকশন
- রোলিং স্টিল ডোর
- শিল্প স্লাইডিং ডোর
- স্টিল স্কিনযুক্ত এন্ট্রি ডোর
উচ্চ টেনসাইল শক্তির সাথে স্টিল ডোর উপাদানের অর্থনৈতিক উৎপাদন।
রোল ফর্মিং যেকোনো অ্যাপ্লিকেশনের জন্য ৫ থেকে ১৫ মিটার দৈর্ঘ্যের লিনিয়ার স্ট্রাকচারাল মেম্বারের জন্য স্টিল প্রোফাইলের অপ্টিমাইজেশন অনুমতি দেয়।
রোল ফর্মিং এবং এক্সট্রুশনের মধ্যে তুলনা
রোল ফর্মিং এবং অ্যালুমিনিয়াম এক্সট্রুশন দীর্ঘ লিনিয়ার প্রোফাইল সেকশন উৎপাদনের দুটি পদ্ধতি। এদের তুলনা কেমন?
| প্যারামিটার | রোল গঠন | এক্সট্রুশন |
|---|---|---|
| উপকরণ | স্টিল কয়েল স্ট্রিপ | অ্যালুমিনিয়াম লগ বা বিলেট |
| ক্যাপিটাল ইকুইপমেন্ট খরচ | মাঝারি | অত্যন্ত উচ্চ |
| অপারেশন খরচ | নিম্ন | উচ্চ |
| সেটআপ সময় | মাঝারি | ধীর |
| উৎপাদন হার | উচ্চ | মাঝারি |
| সম্ভাব্য দৈর্ঘ্য | ৫ থেকে ১৫ মি | সর্বোচ্চ ৫ থেকে ১২ মি |
| ক্রস-সেকশন | কাস্টমাইজড | স্ট্যান্ডার্ড আকার |
| শক্তি | মাঝারি | উচ্চ |
| পৃষ্ঠের ফিনিশ | ভালো | চমৎকার |
| মাত্রিক নির্ভুলতা | ভালো | চমৎকার |
| প্রতি কেজি মূল্য | নিম্ন | উচ্চ |
| অ্যাপ্লিকেশন | শিল্প, নির্মাণ | বিশেষায়িত ইঞ্জিনিয়ারিং |
মূল পার্থক্য
- স্টিলের ক্ষেত্রে রোল ফর্মিং অধিক অর্থনৈতিক
- অ্যালুমিনিয়ামের জন্য এক্সট্রুশন উপকারিতা প্রদান করে
- রোল ফর্মিং আরও প্রোফাইল কাস্টমাইজেশন অনুমতি দেয়
- এক্সট্রুশন উন্নত সারফেস ফিনিশ এবং সামঞ্জস্যতা প্রদান করে
ওভারল্যাপ এরিয়া
- সোলার প্যানেলের ফ্রেম
- রেলিং, নিরাপত্তা ব্যারিয়ার
- কনভেয়র এবং মেশিন ফ্রেমিং
- সাইনেজ এবং ডিসপ্লে
ওভারল্যাপ অ্যাপ্লিকেশনের জন্য, পছন্দ ভলিউম, মূল্য, লিড টাইম এবং পারফরম্যান্সের প্রয়োজনীয়তার উপর নির্ভর করে।
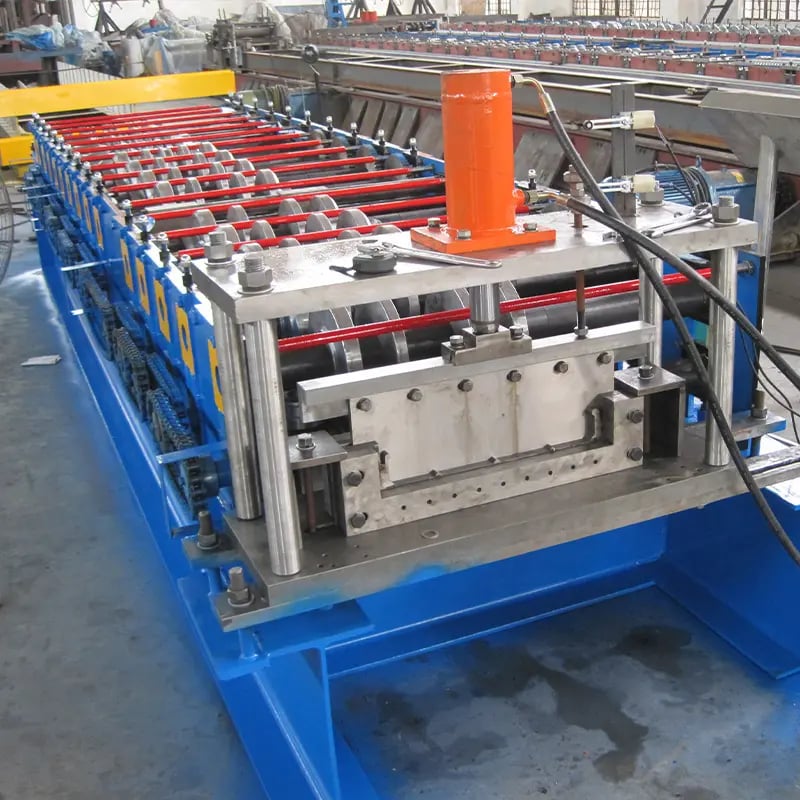
সাধারণ প্রশ্নাবলি
স্টিল প্রোফাইল রোল ফর্মিং সম্পর্কে কিছু প্রায়শই জিজ্ঞাসিত প্রশ্নের উত্তর এখানে দেওয়া হলো:
কোন পুরুত্বের স্টিল রোল ফর্ম করা যায়?
- স্টিলের জন্য, সর্বোচ্চ ৩ মিমি পুরুত্ব নির্ভরযোগ্যভাবে ফর্ম করা যায়
- ৩ মিমির বেশি হলে প্রয়োজনীয় বল অব্যবহারিক হয়ে ওঠে
- ১ মিমি পুরুত্বের পাতলা স্ট্রিপ সাধারণত ব্যবহৃত হয়
কোন আকারগুলো রোল ফর্ম করা যায়?
- সি, ইউ, জেড, এল, টি এবং অ্যাঙ্গেল সেকশন সাধারণত উৎপাদিত হয়
- ফ্ল্যাঞ্জ, রিব, বস এবং নচের সমন্বয় সম্ভব
- বন্ধ হোলো আকার বা জটিল অভ্যন্তরীণ অংশ তৈরি করা যায় না
কতগুলো ফর্মিং স্ট্যান্ড প্রয়োজন?
- জটিল আকারের জন্য সাধারণত ১০ থেকে ১৬ স্ট্যান্ড
- আরও স্ট্যান্ড ধীরে ধীরে বাঁকানো এবং কম চাপ অনুমতি দেয়
- স্টাডের মতো সরল প্রোফাইলের জন্য ৫-৬ স্ট্যান্ড প্রয়োজন
কোন সহনশীলতা অর্জনযোগ্য?
- রোল ফর্মড স্টিল প্রোফাইল +/- ০.৫ মিমি মাত্রিক নির্ভুলতা অর্জন করে
- টলারেন্স উপাদানের গুণমান এবং প্রক্রিয়া ফ্যাক্টর দ্বারা প্রভাবিত
- সেকেন্ডারি অপারেশন টলারেন্স আরও উন্নত করতে পারে
রোল ফর্মিং এবং স্টিল ফ্যাব্রিকেশনের খরচ কত?
- দীর্ঘ উৎপাদন রানের জন্য রোল ফর্মিং ১৫-২৫% সস্তা
- ফ্যাব্রিকেশনের সাথে ব্রেক-ইভেন ৫০০০-১০০০০ পিসের কাছাকাছি
- রোল ফর্মিংয়ে উচ্চ প্রাথমিক টুলিং খরচ জড়িত
উৎপাদন হার কত দ্রুত?
- রোল ফর্মিং লাইন প্রতি মিনিটে ১০ থেকে ১০০ মিটার উৎপাদন করে
- সর্বোচ্চ গতি প্রোফাইলের জটিলতার উপর নির্ভর করে
- সাধারণ প্রকৃত উৎপাদন হার ২০-৪০ মি/মিনিট
সাধারণ রোল ফর্মিং ত্রুটি কী?
- প্রোফাইল দৈর্ঘ্য বরাবর ওয়েভিনেস বা ক্যাম্বার
- কাটা শেষে ফ্লেয়ার বা ফ্লেয়ার স্কাফ
- দৈর্ঘ্য বরাবর টুইস্ট বা বো
- পুরুত্বের তারতম্য
- সারফেস মার্ক বা স্ক্র্যাচ
কী নিরাপত্তা প্রয়োজন?
- সকল চলমান অংশের জন্য ঘিরে রাখা গার্ড
- গার্ড ছাড়া কোনো অপারেশন নয়
- ই-স্টপ বোতাম সহজলভ্য স্থানে
- নিপ পয়েন্ট মার্কার এবং নির্দেশ প্লেট
- কোলাহল হ্রাসের ব্যবস্থা
রোল ফর্মিং খরচ কীভাবে কমানো যায়?
- উপাদান এবং উৎপাদন দক্ষতার জন্য প্রোফাইল ডিজাইন অপ্টিমাইজ করুন
- পোস্ট-পেইন্টিংয়ের পরিবর্তে প্রি-পেইন্টেড কয়েল ব্যবহার করুন
- রোল ডাই নিয়মিত রি-গ্রাইন্ড করে আয়ু বাড়ান
- উৎপাদন শিডিউল সমতল করুন এবং দ্রুত চেঞ্জওভার কমান
- রক্ষণাবেক্ষণের মাধ্যমে অপরিকল্পিত ডাউনটাইম প্রতিরোধ করুন
গুণমান কী ফ্যাক্টর দ্বারা প্রভাবিত?
- সামঞ্জস্যপূর্ণ রোল ক্যালিব্রেশন এবং চাপ
- স্ট্রিপ ফিড অ্যালাইনমেন্ট এবং রোল টুলিং অবস্থা
- লুব্রিকেন্টের ধরন এবং তাপমাত্রা
- স্ট্যান্ডের জন্য কম্পন ইনসুলেশন
- স্টার্ট/স্টপের সময় লাইন গতি নিয়ন্ত্রণ
- নিয়মিত গুণমান চেক এবং পরিমাপ
অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
1) স্টিল প্রোফাইল রোল ফর্মিং মেশিনের জন্য কোন কয়েল স্পেসিফিকেশন উপযোগী?
সাধারণ পরিসর: পুরুত্ব 0.5–3.0 mm (স্টিল), প্রস্থ 50–800 mm, ইয়িল্ড স্ট্রেংথ 230–550 MPa। উন্নত উচ্চ-শক্তির স্টিল (AHSS ≥ 700 MPa) হলে স্ট্যান্ডের দৃঢ়তা, রোলের উপাদান/কঠোরতা এবং মোটরের টর্ক-মার্জিন নিশ্চিত করুন।
2) ক্যাম্বার, মোচড় ও প্রান্তের ঢেউয়ের মতো সাধারণ ত্রুটি কীভাবে কমাব?
প্রবেশপথে স্ট্রেইটনার ব্যবহার, অ্যান্টি-ক্যাম্বার রোল যোগ, প্রতিসম পাস-নকশা নিশ্চিত, পার্শ্বীয় গাইড শক্ত করে সমন্বয় এবং ইনলাইন লেজারে সরলতা মাপুন। লুব্রিকেশনের তাপমাত্রা স্থিতিশীল রাখুন এবং সময়সূচি অনুযায়ী রোল পুনরায় ধার দিন।
3) রোল ফর্মিংয়ে কি ইনলাইন পাঞ্চিং, এমবসিং ও ওয়েল্ডিং যুক্ত করা যায়?
হ্যাঁ। শেষ ক্যালিব্রেশন স্ট্যান্ডের আগে সার্ভো-ইনডেক্সড হাইড্রলিক বা সার্ভো পাঞ্চ সাধারণ। লাইনের মাঝখানে এমবসিং যোগ করা যায়। খোলা সেকশনে লেজার বা TIG সিম-ওয়েল্ডিং সম্ভব; বন্ধ আকৃতিতে সাধারণত পরবর্তী ধাপে জোড়া লাগাতে হয়।
4) বহু-পণ্য, বহু-প্রোফাইল লাইনের বাস্তবসম্মত OEE লক্ষ্য কত?
সেরা-শ্রেণির OEE: একক-প্রোফাইলে 70–80%, নানা প্রোফাইলের ক্যাসেট ব্যবস্থায় 55–65%। পরিবর্তন ও ছোট বিরতিতে বড় ক্ষতি হয়; রেসিপি ব্যবস্থাপনা ও দ্রুত-বদলযোগ্য ক্যাসেট চালু থাকার সময় বাড়ায়।
5) রোল-ফর্ম করা প্রোফাইলের প্রতি মিটারের মোট খরচ কীভাবে হিসাব করব?
উপকরণের ব্যবহার (নেট প্রস্থ + ট্রিম), অপচয়ের হার (চালু/বন্ধ, পরিবর্তন), শক্তি (kWh/m), শ্রম, টুলিংয়ের অবচয় (রোল পুনরায় ধার/প্রতিস্থাপন), রক্ষণাবেক্ষণ, প্যাকেজিং ও QC অন্তর্ভুক্ত করুন। চলমান 90-দিনের খরচ-মডেলে হিসাব রাখুন।
2025 শিল্প প্রবণতা: স্টিল প্রোফাইল রোল ফর্মিং মেশিন
- সার্ভো-বিদ্যুতায়ন ও শক্তি-দক্ষতা: IE4/IE5 মোটর, রিজেনারেটিভ ড্রাইভ ও স্মার্ট আইডলিং 2023 ভিত্তিমানের তুলনায় শক্তির তীব্রতা 10–20% কমায়।
- AI-সহায়িত সেটআপ ও QC: ভিশন ও লেজার মেট্রোলজি স্বয়ংক্রিয়ভাবে রোল-গ্যাপ ও পাসের ধাপ সমন্বয় করে; ক্লোজড-লুপ সংশোধন পুনরায় কাজ কমায়।
- উচ্চ-শক্তির উপকরণ: অটোমোটিভ ও র্যাকিংয়ে 590–980 MPa স্টিলের ব্যবহার বাড়ছে; এতে উন্নত স্ট্যান্ড, বেয়ারিং ও কোটিংসহ রোল-স্টিল (D2/Cr12MoV) দরকার।
- দ্রুত পরিবর্তন: ক্যাসেট-ভিত্তিক রোল সেট ও স্বয়ংক্রিয় কেন্দ্র-নির্ধারণী প্রবেশ গাইড প্রোফাইল বদল 10–20 মিনিটে নামায়।
- তথ্য সংযোগ: নতুন লাইনে OPC UA/MQTT মানক হচ্ছে; SPC, ট্রেসেবিলিটি ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণে MES ইন্টিগ্রেশন।
- নিরাপত্তা ও অনুবর্তিতা: ISO 13849 PL e নিরাপত্তা, উন্নত গার্ডিং এবং ডায়াগনস্টিকসহ E-stop-যুক্ত CE/UKCA নকশা।
- টেকসই উন্নয়ন প্রতিবেদন: প্রতি লাইনে Scope 2 শক্তি ট্র্যাকিং; EU গ্রাহকেরা ক্রমেই EPD-প্রস্তুত তথ্য চাইছেন।
2024–2025 কর্মদক্ষতার মানদণ্ড
| KPI (স্টিল প্রোফাইল রোল ফর্মিং) | 2024 সালের সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | ক্রেতার ওপর প্রভাব | উৎস/নোট |
|---|---|---|---|---|
| কার্যকর গতি (সাধারণ C/U/Z) | 30–60 m/min | 60–100 m/min | উচ্চতর থ্রুপুট | OEM ডেটাশিট; MetalForming Magazine |
| চেঞ্জওভার (ক্যাসেট) | 30–45 মিনিট | 10–20 min | নমনীয়তা বৃদ্ধি | দ্রুত পরিবর্তন ব্যবস্থা |
| মাত্রাগত সহনশীলতা (±) | 0.5–0.8 mm | 0.2–0.4 mm | কম পুনঃকাজ | লেজার/ভিশন SPC |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 85–110 | 70–90 | খরচ 10–20% কম | IE4/IE5 + রিজেনারেটিভ ড্রাইভ |
| পেইন্ট/পৃষ্ঠের ত্রুটি | 0.7–1.2% | 0.2–0.5% | বাতিল পণ্য কম | কম-ঘর্ষণের রোল কোটিং |
| OEE (একক/বহু-প্রোফাইল) | 60–70% / 45–55% | 75–85% / 55–65% | ক্ষমতা বৃদ্ধি | OEE প্রোগ্রাম, SMED |
রেফারেন্স:
- ISO 13849-1 নিরাপত্তা নিয়ন্ত্রণ: https://www.iso.org
- OSHA মেশিন গার্ডিং: https://www.osha.gov/etools/machine-guarding
- MetalForming Magazine-এর প্রযুক্তি প্রতিবেদন: https://www.metalformingmagazine.com
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- AISI কোল্ড-ফর্মড তথ্যসূত্র: https://www.buildusingsteel.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: AI ভিশন সমন্বয়ে র্যাকিং প্রোফাইলের ফলন বাড়ে (2025)
পটভূমি: বহু-প্রোফাইল ক্যাসেট চালানো এক গুদাম-র্যাকিং OEM 2.0 mm গ্যালভানাইজড স্টিলে মোচড় ও ছিদ্র-থেকে-প্রান্ত বিচ্যুতির কারণে 1.8% অপচয়ের মুখে পড়ে।
সমাধান: ইনলাইন লেজার গেজসহ AI ভিশন যোগ করা হয়; সার্ভো অ্যাকচুয়েটরে পার্শ্বীয় গাইড ও রোল-গ্যাপ স্বয়ংক্রিয়ভাবে সমন্বয় করা হয়; থামিয়ে নিজে সংশোধনের জন্য SPC অ্যালার্ম চালু হয়।
ফলাফল: অপচয় 0.6%-এ নামে; OEE 58% থেকে 66%-এ বাড়ে; পরিবর্তন যাচাইয়ের সময় 40% কমে।
কেস স্টাডি 2: সোলার মাউন্ট প্রোফাইলের জন্য শক্তি রেট্রোফিট (2024)
পটভূমি: এক সোলার রেল প্রস্তুতকারকের শক্তির খরচ কমানো এবং EU ক্রেতার টেকসই উন্নয়ন সূচক পূরণ করা দরকার ছিল।
সমাধান: IE4 মোটর, ডিকয়লার ও শিয়ারে রিজেনারেটিভ VFD এবং স্মার্ট আইডল লজিক দিয়ে রেট্রোফিট করা হয়; SKU-ভিত্তিক প্রতিবেদনে OPC UA-র মাধ্যমে শক্তি-ট্যাগ কারখানার MES-এ যোগ করা হয়।
ফলাফল: শক্তির তীব্রতা 15% কমে (102 থেকে 86 kWh/ton); মাসিক শক্তি-ব্যয় 12% কমে; গ্রাহকদের EPD-প্রস্তুত তথ্য দেওয়া হয়।
বিশেষজ্ঞদের মতামত
- Prof. Jacek K. Szwed, মেটাল ফর্মিং বিভাগের চেয়ার, AGH University of Krakow
মূল মতামত: “700 MPa-এর বেশি AHSS প্রোফাইলে পাস-নকশায় স্থানীয় স্ট্রেন কমাতে হবে—প্রান্তে ফাটল ঠেকাতে বড় রোল-ব্যাসার্ধ ও ধাপে ধাপে বাঁকানো অপরিহার্য।”
সূত্র: https://www.agh.edu.pl - Emily Hart, জ্যেষ্ঠ সম্পাদক, The Fabricator
মূল মতামত: “2025 সালে ক্রেতারা সংযুক্ত রোল ফর্মিং সেল আশা করেন—পিচ, ছিদ্রের অবস্থান ও মোচড়ের তথ্য MES-এ না গেলে মান ও উৎপাদনক্ষমতার সুযোগ হারায়।”
সূত্র: https://www.thefabricator.com - Daniel Ortiz, সমাধান পরামর্শক, Siemens Digital Industries
মূল মতামত: “সার্ভো স্ট্যান্ডের টর্ক-সংকেত বেয়ারিং বিকলের আগাম সূচক; এজ অ্যানালিটিকস যুক্ত করে রোল লাইনে অপরিকল্পিত বন্ধ-সময় 20% পর্যন্ত কমেছে।”
সূত্র: https://www.siemens.com/industrial-edge
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড ও নিরাপত্তা
- ISO 13849-1 মেশিন সুরক্ষা নিয়ন্ত্রণ: https://www.iso.org
- OSHA মেশিন গার্ডিং eTool: https://www.osha.gov/etools/machine-guarding
- ডিজাইন এবং ইঞ্জিনিয়ারিং
- AISI/AISC কোল্ড-ফর্মড নকশা সংক্রান্ত সম্পদ: https://www.buildusingsteel.org
- SSAB AHSS ফর্মিং নির্দেশিকা: https://www.ssab.com
- Autodesk Inventor/Fusion শিট-মেটাল সরঞ্জাম: https://www.autodesk.com
- নিয়ন্ত্রণ ও সংযোগ
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- Rockwell FactoryTalk Analytics: https://www.rockwellautomation.com
- Siemens WinCC/Industrial Edge নথি: https://support.industry.siemens.com
- শিল্প-তথ্য ও খরচ নিরূপণ
- The Fabricator ম্যাগাজিন: https://www.thefabricator.com
- RSMeans খরচের তথ্য: https://www.rsmeans.com
- MetalForming Magazine: https://www.metalformingmagazine.com
- OEM ও অ্যাপ্লিকেশন নোট
- Bradbury Group: https://bradburygroup.com
- Samco Machinery: https://www.samco-machinery.com
- Dallan S.p.A.: https://www.dallan.com
সর্বশেষ আপডেট: 2025-10-22
পরিবর্তনলগ: 5টি FAQ যোগ; KPI সারণি ও সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞ মতামত দিয়েছি; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম/সম্পদ সংকলন
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-22 অথবা তার আগে, যদি নিরাপত্তা মানদণ্ড (ISO/OSHA) বড়ভাবে হালনাগাদ হয়, AHSS ফর্মিংয়ের নতুন নির্দেশনা আসে, অথবা OEM AI ভিশন/পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ ইন্টিগ্রেশন প্রকাশ করে





