
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

স্ট্যাম রোল ফর্মিং মেশিনের সারাংশ
স্ট্যাম রোল ফর্মিং মেশিন ধাতব পাতগুলিকে একাধিক পরপরস্থিত বাঁকানো অভিযানের মাধ্যমে কাস্টমাইজড প্রোফাইল তৈরি করতে ব্যবহৃত হয়। এগুলি বহুমুখী যন্ত্রপাতি যা ছাদকারী এবং পার্শ্বীয় আবরণ থেকে র্যাকিং সিস্টেম, সৌর প্যানেল ফ্রেম, হাইওয়ে পণ্যসহ বিস্তৃত অ্যাপ্লিকেশনের উপাদান উৎপাদন করতে সক্ষম।
রোল ফর্মিং অন্যান্য ধাতু গঠন প্রক্রিয়ার তুলনায় বেশ কয়েকটি সুবিধা প্রদান করে:
- দ্রুতগতিতে অবিরত প্রোফাইল উৎপাদনের অত্যধিক স্বয়ংক্রিয়করণ
- কঠোর টলারেন্সসহ জটিল আকৃতি গঠনের ক্ষমতা
- স্ট্যাম্পিংয়ের মতো অন্যান্য প্রক্রিয়ার তুলনায় কম টুলিং খরচ
- কয়েলড ফ্ল্যাট শীট থেকে প্রোফাইল গঠনের কারণে ন্যূনতম উপাদানের অপচয়
- রোল সেট দ্রুত পরিবর্তনযোগ্য হওয়ায় উৎপাদন পরিমাণের নমনীয়তা
স্ট্যাম রোল ফর্মিং প্রযুক্তিতে ৫০ বছরেরও বেশি সময় ধরে অগ্রগামী নাম। তাদের রোল ফর্মিং মেশিনগুলি কম আয়তনের রানের জন্য ছোট ইউনিট থেকে প্রতি মিনিটে ১০০ মিটারেরও বেশি প্রোফাইল উৎপাদনকারী উচ্চ ক্ষমতাসম্পন্ন লাইন পর্যন্ত বিস্তৃত।
স্ট্যাম রোল ফর্মিং সরঞ্জামের কয়েকটি মূল বৈশিষ্ট্য হলো:
রোল ফর্মিং যন্ত্রপাতির নির্দেশিকা
| ধরন | বর্ণনা |
|---|---|
| উৎপাদন লাইন | উচ্চ গতি, উচ্চ ক্ষমতার লাইন যাতে একাধিক স্ট্যান্ড এবং লুপ কন্ট্রোল রয়েছে যা অবিচ্ছিন্ন উৎপাদন নিশ্চিত করে |
| কমপ্যাক্ট লাইন | কম উৎপাদন ক্ষমতার কিন্তু দ্রুত চেঞ্জওভার ক্ষমতাসম্পন্ন খরচ-কার্যকর লাইন |
| পোর্টেবল রোল ফর্মার | হালকা ওজনের পোর্টেবল ইউনিট যা সাইটের মধ্যে সহজে স্থানান্তর করা যায় |
| বিশেষায়িত লাইন | বিশেষ উচ্চ-শক্তির প্রোফাইল বা পুরু গেজের উপকরণ গঠনের জন্য কাস্টমাইজড লাইন |
| টুলিং | স্ট্যান্ডার্ড এবং কাস্টম রোল টুলিং, পাঞ্চ, ডাই ইত্যাদির সম্পূর্ণ পরিসর |
রোল ফর্মারের বৈশিষ্ট্য
| প্যারামিটার | বিস্তারিত |
|---|---|
| ফর্মিং স্টেশন | প্রোফাইলের জটিলতার উপর নির্ভর করে সর্বোচ্চ ২০টি ফর্মিং স্ট্যান্ড |
| গঠন গতি | উচ্চ ক্ষমতাসম্পন্ন লাইনে সর্বোচ্চ ১০০ মি/মিন |
| উপাদানের পুরুত্ব | বিশেষায়িত ভারী গেজের লাইনে সর্বোচ্চ ৮ মিমি |
| উপকরণের প্রস্থ | সবচেয়ে বড় উৎপাদন লাইনে সর্বোচ্চ ২১০০ মিমি |
| রোল ডিজাইন | বিভিন্ন প্রোফাইল – গোলাকার, বর্গাকার, আয়তক্ষেত্রাকার, ট্রাপিজয়েডাল ইত্যাদি |
| অটোমেশন | লুপ কন্ট্রোল, প্রোগ্রামযোগ্য পিএলসি, দ্রুত ডাই পরিবর্তন সিস্টেম |
| অপশনসমূহ | ডিকয়লার, স্ট্রেইটনার, প্রি-পাঞ্চ, কাটঅফ স, স্ট্যাকার ইত্যাদি |
স্ট্যাম রোল ফর্মারের প্রয়োগক্ষেত্র
| শিল্প | উৎপাদিত সাধারণ প্রোফাইলসমূহ |
|---|---|
| নির্মাণ | ছাদের শিট, দেয়াল প্যানেল, কর্নিস, স্টাড, পারলিন |
| অটোমোটিভ | জানালার ফ্রেম, মাডগার্ড, পিলার, নিষ্কাশন উপাদান |
| যন্ত্রপাতি | প্যানেল, হাউজিং, ফ্রেম, দরজার উপাদান |
| আসবাবপত্র | র্যাক, ফ্রেম, শেল্ফ, টেবিলের পা |
| কৃষি | সাইলো প্যানেল, নিকাশী প্রোফাইল, গরু ম্যাট |
| অবকাঠামো | স্ট্রাকচারাল প্রোফাইল, হাইওয়ে ক্র্যাশ ব্যারিয়ার, ইউটিলিটি পোল |
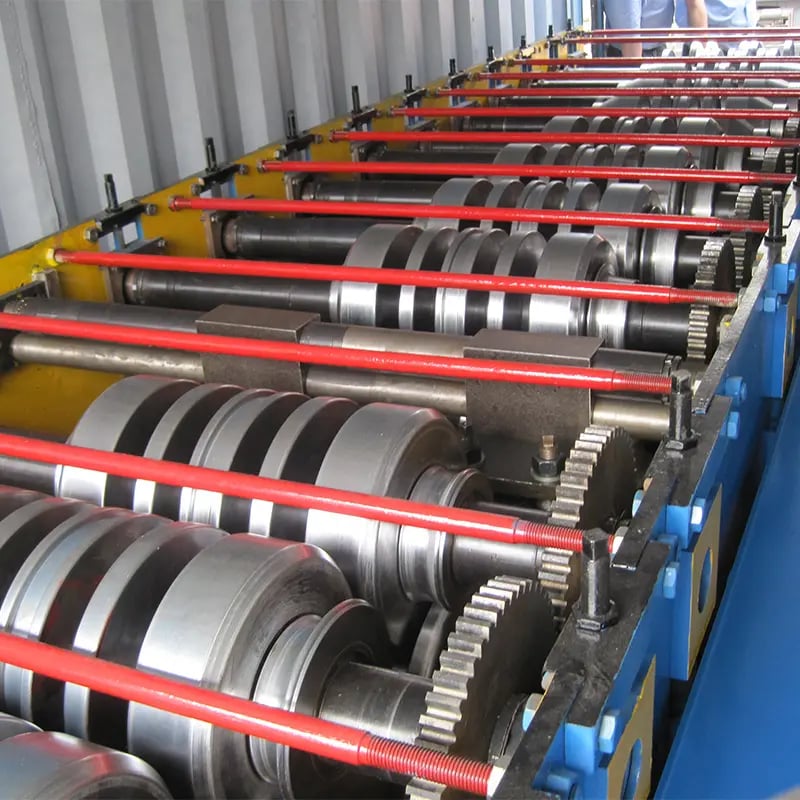
স্পেসিফিকেশনের সারাংশ
রোল ফর্মিং প্রযুক্তি শিট মেটালের স্ট্রিপ বা কয়েলকে কাঙ্ক্ষিত ক্রস-সেকশনাল আকারে ধীরে ধীরে বাঁকানোর প্রক্রিয়া জড়িত। এটি শিটটিকে পরপর সেট কনট্যুরড রোলের মধ্য দিয়ে পাস করে সম্পন্ন হয়। প্রতিটি সেট আকারটিকে কিছুটা বাড়তি করে যতক্ষণ না চূড়ান্ত প্রোফাইল অর্জিত হয়।
স্ট্যাম রোল ফর্মিং মেশিনের সাধারণ ডিজাইন স্ট্যান্ডার্ড এবং স্ট্রাকচারাল স্পেসিফিকেশনের মধ্যে রয়েছে:
- রোল স্টেশনের সংখ্যা – প্রোফাইলের ধরনের উপর নির্ভর করে সাধারণত ৬ থেকে ২০ এর মধ্যে
- রোল স্টেশনের ধরন – প্রাথমিক গঠনের জন্য ব্রেকডাউন স্টেশন এবং চূড়ান্ত নির্ভুলতার জন্য সাইজিং স্টেশন
- রোল শ্যাফটের ব্যাসার্ধ – ভারী গেজ গঠনের জন্য উচ্চতর দৃঢ়তা প্রয়োজন, তাই ১৮০ মিমি পর্যন্ত ব্যাসার্ধ ব্যবহৃত হতে পারে
- রোল অ্যাডজাস্টমেন্ট ডিজাইন – উচ্চমানের প্রোফাইলের জন্য দ্রুত এবং নির্ভুল রোল গ্যাপ সেটিংস অত্যন্ত গুরুত্বপূর্ণ
- রোলার বিয়ারিংস – উচ্চ শক্তির ইস্পাত রোলিংয়ের জন্য ভারী দায়িত্বপূর্ণ বিয়ারিংস প্রয়োজন
- রোল উপাদান – দীর্ঘ পরিষেবা জীবনের জন্য অ্যালয় স্টিল বা শক্ত ইস্পাতের রোল প্রয়োজন
- রোল জ্যামিতি – নির্ভুল রোল কনট্যুর তৈরির জন্য উন্নত সিএনসি গ্রাইন্ডার ব্যবহৃত হয়
- রোল সমান্তরালতা – উপরের এবং নিচের রোলারের মধ্যে সমান্তরালতা বজায় রাখা উপকরণ প্রবাহ নিয়ন্ত্রণের জন্য অত্যাবশ্যক
- উপকরণ সরবরাহ ব্যবস্থা – চেইন/স্প্রকেট ড্রাইভের চেয়ে ইলেকট্রনিক নিয়ন্ত্রণসহ শক্তিশালী সরাসরি ড্রাইভগুলি পছন্দনীয়
- স্ট্রিপ গাইডেন্স নিয়ন্ত্রণ – স্ট্রিপের কেন্দ্রীয় অবস্থান বজায় রাখার জন্য মাল্টি-রোলার সিস্টেম বা এজ গাইডার রোল
- হর্সপাওয়ার ক্ষমতা – দ্রুত চক্রকাল এবং ভারী গেজ রোলিংয়ের জন্য উচ্চতর এইচপি মোটর এবং গিয়ারবক্স অপরিহার্য
- ফ্রেম এবং বেস – কম্পন কমানোর জন্য উচ্চ টেনসাইল স্টিলের স্থিতিশীল সি-ফ্রেম এবং কংক্রিট ফাউন্ডেশন
- নিরাপত্তা বৈশিষ্ট্য – জরুরি স্টপ বোতাম, রোল গার্ড, লাইট কার্টেন, অ্যাক্সেস ইন্টারলক ইত্যাদি
স্ট্যাম রোল ফর্মিং সরঞ্জাম নির্বাচনের নির্দেশিকা
উপযুক্ত স্ট্যাম রোল ফর্মিং মেশিন নির্বাচন উৎপাদনের প্রয়োজনীয়তা মূল্যায়ন এবং সরঞ্জামের ক্ষমতা অনুসারে নির্ধারণের উপর নির্ভর করে:
| কারণ | বর্ণনা |
|---|---|
| পার্ট ভলিউম | বছরে ৫০,০০০ টি অতিক্রম করে উচ্চ গতির লাইন। বছরে ৫,০০০-৫০,০০০ টির জন্য কমপ্যাক্ট লাইন |
| উপাদানের ধরন | মাইল্ড স্টিল থেকে স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, কপার ইত্যাদি। বিশেষ অ্যালয়ের দক্ষতা প্রয়োজন |
| উপাদানের পুরুত্ব | পাতলা গেজগুলি ছোট ব্যাসার্ধের রোল ব্যবহার করতে পারে। পুরু গেজগুলির জন্য ভারী দায়িত্বপূর্ণ রোল টুলিং প্রয়োজন |
| পার্ট মাত্রা | সংকীর্ণ প্রস্থের প্রোফাইলগুলির জন্য প্রশস্ত প্রোফাইলের চেয়ে কম ফর্মিং স্টেশন প্রয়োজন |
| প্রোফাইলের জটিলতা | জটিল আকৃতিগুলির জন্য আরও ফর্মিং স্টেশন প্রয়োজন এবং ধীর গতিতে চলতে পারে |
| দ্রুত চেঞ্জওভার | দ্রুত চেঞ্জ ফর্মিং হেড এবং রোলআউট স্ট্যান্ডসহ চাকরির মধ্যে সেটআপ সময় কমান |
| লাইন অটোমেশন | অবিরত উচ্চ ভলিউম উৎপাদনের জন্য উচ্চতর অটোমেশন। কম ভলিউম ব্যাচ উৎপাদনের জন্য সেমি-অটো লাইন |
| মোট লাইন খরচ | ডেকয়লার, স্ট্রেইটনার, কাটঅফ স ব্যক্তিগত সরঞ্জামসহ টিসিও বিবেচনা করুন |
| উৎপাদন পরিবেশ | ইলেকট্রনিক্স/চিকিত্সা অ্যাপ্লিকেশনের জন্য ক্লিনরুম স্পেসিফিকেশন সম্ভব |
| নিরাপত্তা | সংশ্লিষ্ট দেশের নিরাপত্তা নিয়ম অনুসারে অতিরিক্ত সুরক্ষা |
| পরিষেবা | রক্ষণাবেক্ষণ এবং স্পেয়ার পার্ট সরবরাহের জন্য সাড়াদান প্রদানকারী পরবর্তী বিক্রয় সহায়তা |
রোল ফর্মিং মেশিন ক্রেতার নির্দেশিকা
স্ট্যাম রোল ফর্মিং সরঞ্জাম ক্রয় পরিকল্পনা করা গ্রাহকদের জন্য কিছু টিপস:
- মেশিনে চালানোর জন্য বার্ষিক উৎপাদন ভলিউম এবং পণ্য মিশ্রণ স্পষ্টভাবে সংজ্ঞায়িত করুন
- মেশিনের ক্ষমতা নির্ধারণের জন্য সর্বোচ্চ উপকরণ প্রস্থ, পুরুত্ব, যিল্ড শক্তি গণনা করুন
- ইনলাইনে করা পাঞ্চিং, নচিং, হোল কাটিংয়ের মতো যেকোনো সেকেন্ডারি অপারেশন বিবেচনা করুন
- ডিজাইন পরামর্শ এবং প্রকল্প পরিকল্পনার জন্য প্রথমেই প্রযুক্তিগত বিক্রয় প্রকৌশলীদের সাথে যোগাযোগ করুন
- ট্র্যাক রেকর্ড মূল্যায়নের জন্য অনুরূপ প্রোফাইল উৎপাদনকারী গ্রাহকদের রেফারেন্স তালিকা অনুরোধ করুন
- আপনার কারখানার স্থান সীমাবদ্ধতার ভিত্তিতে প্রকৃত লাইন লেআউট ড্রয়িংসের জন্য অনুরোধ করুন
- অটোমেশনের বিকল্পসমূহ পর্যালোচনা করুন – পিএলসি, সার্ভো নিয়ন্ত্রণ, পর্যবেক্ষণের জন্য সেন্সর
- সহায়ক সরঞ্জাম মডিউলসমূহ নির্দিষ্ট করুন – ডিকয়লার, স্ট্রেইটনার, পরিদর্শন টেবিল ইত্যাদি
- উৎপাদন বন্ধের সময়কাল কমাতে বিক্রয়োত্তর সেবার প্রতিক্রিয়া সময় বিবেচনা করুন
- বিভিন্ন প্রস্তুতকারকের প্রস্তাবিত জীবনচক্র খরচ তুলনা করুন
- প্রস্তুতকারকের ডেমো কেন্দ্রে যন্ত্রের কর্যক্ষমতা পরীক্ষার জন্য আলোচনা করুন
- যন্ত্র ক্রয়ে অপারেটরদের পর্যাপ্ত প্রশিক্ষণ নিশ্চিত করুন
রোল ফর্মিং প্রক্রিয়ার সারাংশ
| পর্যায় | বর্ণনা |
|---|---|
| ডিকয়েলিং | পাওয়ারড ডিকয়লারে শীট কয়েল স্থাপিত। বিভিন্ন মোটা করার জন্য সামঞ্জস্যযোগ্য টেনশন নিয়ন্ত্রণ |
| ফিডিং | ধাতব শীট প্রথম স্টেশনে খাওয়ানোর জন্য রোলার বা মোটরযুক্ত ফিড টেবিল ব্যবহার করা হয় |
| ফর্মিং | শীট ধারাবাহিক ফর্মিং স্টেশনের মধ্য দিয়ে অতিক্রম করে ধীরে ধীরে প্রোফাইল অর্জন করে |
| কাটিং | শেষ কাটিং ডিভাইস – ঘূর্ণায়মান শিয়ার বা সও কাটা প্রোফাইলকে প্রয়োজনীয় দৈর্ঘ্যে কেটে ফেলে |
| সমাপ্ত টিউবের জন্য | গঠিত অংশসমূহ পরিদর্শন এবং অফলাইন কাজের জন্য এক্সিট টেবিলে স্থাপিত হয় |
স্ট্যান্ডার্ড রোল ফর্মিং সরঞ্জাম কনফিগারেশন
- ডিকয়লার বা আনকয়লার ইউনিট
- ফিড বা স্ট্রেইটনিং রোল
- অ্যাকুমুলেটর বা লুপ নিয়ন্ত্রণ ডিভাইস
- উপর/নিচের কনটুর রোল সেটসহ গঠন স্টেশন
- প্রয়োজনে পাঞ্চিং বা নচিং স্টেশন
- দৈর্ঘ্য কাটার জন্য শিয়ার এবং কাটঅফ মেশিন
- গঠিত অংশসমূহ সংগ্রহের জন্য নির্গমন টেবিল
- নিয়ন্ত্রণ এবং অটোমেশনের জন্য ইলেকট্রিক্যাল প্যানেল
ইনলাইন বনাম ব্যাচ উৎপাদন পদ্ধতি
| ইনলাইন রোল ফর্মিং | ব্যাচ উৎপাদন |
|---|---|
| কয়েল থেকে অবিরামভাবে প্রোফাইল গঠন করে | পূর্ব-কাটা শীট ব্ল্যাঙ্কস গঠন করে |
| উচ্চতর উৎপাদন হার | কম উৎপাদন হার |
| কম অপারেটরের প্রয়োজন | ব্ল্যাঙ্ক লোডিংয়ে ম্যানুয়াল সাহায্যের প্রয়োজন |
| অংশগুলির মধ্যে ঘনিষ্ঠ সহনশীলতা নিয়ন্ত্রণ | অংশগুলির মধ্যে বেশি পরিবর্তনশীলতা |
| স্বয়ংক্রিয় আকারভিত্তিক কাটা | আকারভিত্তিক ম্যানুয়াল কাটা |
| দীর্ঘ উৎপাদন রানের জন্য উপযুক্ত | কম আয়তনের রানের জন্য উত্তম |
| কমপ্যাক্ট লেআউট | কার্যপ্রবাহ ছড়িয়ে থাকতে পারে |
নতুন এবং ব্যবহৃত রোল ফর্মিং লাইনের মধ্যে নির্বাচন
| নতুন রোল ফর্মিং লাইন | ব্যবহৃত রোল ফর্মিং মেশিন |
|---|---|
| সম্পূর্ণ ওয়ারেন্টি সহায়তাসম্পন্ন সরঞ্জাম | কোনো ওয়ারেন্টি কভারেজ নেই |
| সর্বশেষ প্রযুক্তি এবং নিরাপত্তা বৈশিষ্ট্য | নতুন নিরাপত্তা বৈশিষ্ট্যের অভাব থাকতে পারে |
| আপনার পণ্যের প্রয়োজন অনুসারে কাস্টমাইজড | বিভিন্ন প্রোফাইলে সামঞ্জস্যের সীমাবদ্ধতা |
| অনুমানযোগ্য মেরামত এবং রক্ষণাবেক্ষণ খরচ | অপ্রত্যাশিত গ্রেপ্তারের উচ্চ ঝুঁকি |
| কার্যপ্রবাহ ব্যাঘাত ন্যূনতম | ডাউনটাইমের প্রবণতা বেশি |
| উচ্চতর প্রাথমিক মূলধন বিনিয়োগ | নতুন সরঞ্জামের তুলনায় উল্লেখযোগ্য খরচ সাশ্রয় |
| উচ্চ নির্ভুলতা বা গুরুত্বপূর্ণ অ্যাপ্লিকেশনের জন্য আদর্শ | কম নির্ভুলতার অ্যাপ্লিকেশনের জন্য গ্রহণযোগ্য |
| রিট্রোফিটিং সমস্যার ঝুঁকি হ্রাস | কিছু আপগ্রেড বা রিফার্বিশিংয়ের প্রয়োজন হতে পারে |
| OEM থেকে অপারেশনাল সাপোর্ট সহজলভ্য | OEM সাপোর্ট উপলব্ধ নাও হতে পারে |
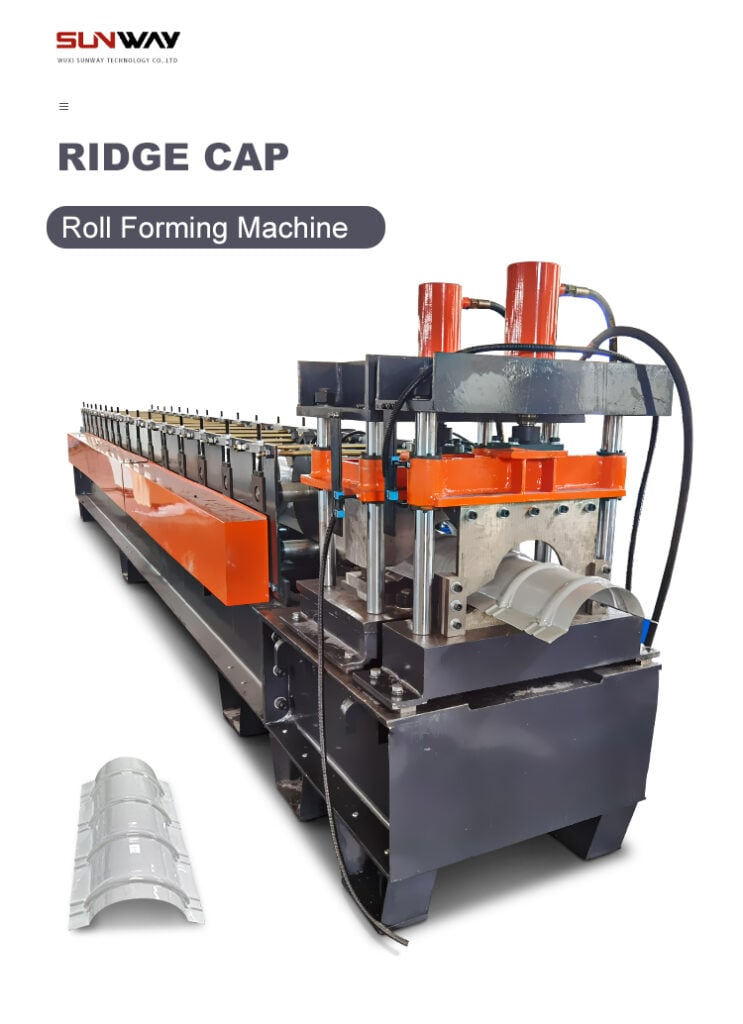
রোল ফর্মিং লাইনের অপারেশন গাইড
| কার্যক্রম | বর্ণনা |
|---|---|
| উপাদান লোডিং | ওভারহেড ক্রেন বা ফর্কলিফট ব্যবহার করে কয়েল ডিকয়লারে লোড করুন। পিছনে স্থিত স্টেডি রেস্ট সেট করা আছে তা নিশ্চিত করুন। |
| ডিকয়লার সেটআপ | ম্যান্ড্রেলে কয়েল অবস্থান করান এবং পিছনের প্রান্ত সুরক্ষিত করুন। ডিকয়লার টেনশন এবং স্ট্রেইটনার রোলের চাপ সেট করুন। |
| গঠন সেটআপ | টুলিং লেআউট ড্রয়িং অনুসারে প্রত্যেক স্টেশনে সঠিক গঠন রোল ইনস্টল করুন। সমান্তরালতা চেক করুন এবং গ্যাপ সেট করুন। |
| ট্রায়াল রানিং | গঠন প্রক্রিয়া পর্যবেক্ষণ করতে ধীর গতিতে প্রাথমিক অংশ চালান। প্রোফাইল মাত্রা চেক করুন। |
| পূর্ণ গতি চালানো | ট্রায়াল ধাপ পাস হলে পূর্ণ অপারেশনাল গতিতে বাড়ান। অংশের গুণমান নিশ্চিত করুন। |
| রোল রক্ষণাবেক্ষণ | পর্যায়ক্রমে রোলের পৃষ্ঠ পরীক্ষা করুন পরিধানের জন্য। পৃষ্ঠের ত্রুটি দেখা দিলে রোল গ্রাইন্ড/রিক্রোম করুন। |
| লুব্রিকেশন | ক্ষয় রোধ এবং পৃষ্ঠের সমাপ্তি উন্নয়নের জন্য পর্যায়ক্রমে গঠন রোলে লুব্রিকেটিং তেল লাগান। |
| নিরাপত্তা | লাইট কার্টেন, অ্যাক্সেস গার্ড এবং ইমার্জেন্সি স্টপগুলি সর্বদা কার্যকর রাখুন। অপারেটরদের জন্য শ্রবণ সুরক্ষা বাধ্যতামূলক করুন। |
রোল টুলিং রক্ষণাবেক্ষণ নির্দেশিকা
- শিফটপ্রতি একবার রোলগুলি দৃশ্যমানভাবে পরীক্ষা করুন ক্ষতি বা পরিধানের জন্য
- অসমান পরিধান শনাক্ত করতে পর্যায়ক্রমে রোলের ব্যাস মাপুন
- সূক্ষ্ম ফাটল বা পিটিং দেখা দিলে রোলের পৃষ্ঠ হালকা গ্রাইন্ড করুন
- ক্রোমিং অতিরিক্ত পরিধান হলে গঠন রোলগুলি পুনরায় ক্রোম করুন
- গুরুতর ইনডেন্টেশন, গলিং বা স্কোরিং থাকলে রোল প্রতিস্থাপন করুন
- সমান্তরালতা চেক করুন এবং সহনশীলতা ০.০২ মিমি অতিক্রম করলে পুনরায় সামঞ্জস্য করুন
- রোলের উপাদান শীট উপাদানের স্পেসিফিকেশনের সাথে মিলছে তা নিশ্চিত করুন
- লাইন নিষ্ক্রিয় থাকলে তেলের আস্তরণ দিয়ে রোলগুলিকে ক্ষয় থেকে রক্ষা করুন
সাধারণ রোল ফর্মিং ত্রুটির সমাধান
| ত্রুটি | সম্ভাব্য কারণসমূহ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| প্রোফাইল বিকৃতি | রোলের সমান্তরালতা অসম, পরিধান রোল, স্ট্রিপ অ্যালাইনমেন্ট | রোলগুলি পুনরায় সারিবদ্ধ করুন, খারাপ পরিধান রোল প্রতিস্থাপন করুন, স্ট্রিপ গাইডেন্স সামঞ্জস্য করুন |
| পৃষ্ঠের চিহ্ন | রোলের পৃষ্ঠের ক্ষতি, বিদেশী কণা প্রবেশ, অযোগ্য লুব্রিকেন্ট | রোলের পৃষ্ঠ ড্রেস করুন, ফিল্ট্রেশন উন্নয়ন করুন, লুব্রিকেন্ট পরিবর্তন করুন |
| প্রোফাইল স্প্রিংব্যাক | ধাতুর স্থিতিস্থাপক পুনরুদ্ধার, অতিরিক্ত রোল গ্যাপ | নিচের রোলের ব্যাস বাড়ান, রোল গ্যাপ ন্যূনতম করুন |
| প্রান্তে বার | রোল গ্যাপ অত্যন্ত সংকীর্ণ, রোল প্রান্তের ক্ষতি | রোল গ্যাপ সামান্য খুলুন, ক্ষতিগ্রস্ত রোল প্রান্ত ফাইল/ড্রেস করুন |
| পুরুত্বের তারতম্য | কয়েলের অ-সম একঘেয়েতা শক্তি বা মাপ, পরিধান রোল | কয়েলের গুণমান নিয়ন্ত্রণ উন্নয়ন করুন, সময়মতো রোল গ্রাইন্ডিং/প্রতিস্থাপন |
রোল ফর্মিং লাইনের খরচের বিভাজন
| উপাদান | মোট খরচের অংশ |
|---|---|
| রোলসহ গঠন স্টেশন | 25-30% |
| ডিকয়লার এবং ফিড বিভাগ | 15-20% |
| কাটঅফ সো এবং নির্গমন টেবিল | 10-15% |
| ইলেকট্রিক্যাল এবং নিয়ন্ত্রণ | 10-15% |
| ফ্রেম এবং এনক্লোজার | 10-15% |
| ডিজাইন এবং ইনস্টলেশন | 10% |
| সহায়ক সরঞ্জাম | 5-10% |
| লজিস্টিকস এবং ফ্রেইট | 5% |
দেখা যাচ্ছে, গঠন রোল এবং স্টেশনগুলি মোট লাইন খরচের সবচেয়ে বড় অংশ দখল করে। ফ্রেম, নিয়ন্ত্রণ এবং উপাদান হ্যান্ডলিং সরঞ্জাম একসঙ্গে প্রায় অর্ধেক খরচের জন্য দায়ী। গ্রাহকদের উৎপাদন আয়তন এবং প্রয়োজনীয় অটোমেশনের স্তর অনুসারে বাজেট সামঞ্জস্য করা উচিত।
রোল ফর্মিং মেশিন সরবরাহকারীদের তুলনা করার সময় ক্রয় মানদণ্ড
| প্যারামিটার | পছন্দনীয় | এড়ানোযোগ্য |
|---|---|---|
| ব্যবসায়ের বছর | ১৫+ বছর আদর্শ | ৫ বছরের নিচে ঝুঁকিপূর্ণ |
| বিশেষীকরণ | নিবেদিত রোল ফর্মিং মেশিন কোম্পানি | প্রযুক্তিগত দক্ষতা ছাড়া ট্রেডার বা রিসেলার |
| উৎপাদন স্কেল | অভ্যন্তরীণ উত্পাদন পছন্দনীয় | ব্যবসায়ী বা সমাবেশকারী যারা বহির্গত উপাদানের উপর নির্ভরশীল |
| ডিজাইন ক্ষমতা | উন্নত ৩ডি মডেলিং বিশ্লেষণ আদর্শ | ম্যানুয়াল বা পুরানো ডিজাইন পদ্ধতি |
| গুণমান প্রত্যয়ন | ISO-প্রত্যয়িত | কোনো গুণমান ব্যবস্থা প্রত্যয়ন নেই |
| গ্রাহক ভিত্তি | প্রতিষ্ঠিত কোম্পানিগুলির থেকে রেফারেন্স | ছোট/অজানা কোম্পানিগুলির থেকে রেফারেন্স |
| বিক্রয়োত্তর সেবা | আপনার কাছাকাছি দ্রুত প্রতিক্রিয়াশীল ওয়ার্কশপ | বিদেশে দূরবর্তী অবস্থিত প্রস্তুতকারক |
| বাণিজ্যিক শর্তাবলী | ট্রায়াল এবং ডেমোনস্ট্রেশন প্রদানের ইচ্ছুকতা | সঠিক ডেমোনস্ট্রেশন ছাড়া চাপমূলক বিক্রয় কৌশল |
কৌশলগত বিনিয়োগ হিসেবে, গ্রাহকদের প্রতিষ্ঠিত রোল ফর্মিং যন্ত্রপাতি ব্র্যান্ডগুলির সাথে অংশীদারিত্ব করা উচিত যারা সম্পূর্ণ শেষ-থেকে-শেষ সমাধান প্রদান করে।
সাধারণ প্রশ্নাবলি
প্রশ্ন: স্ট্যাম রোল ফর্মিং মেশিনে কী ধরনের প্রোফাইল উৎপাদন করা যায়?
উত্তর: স্ট্যাম রোল ফর্মারগুলি সাধারণ জ্যামিতি যেমন কোণ, রেল, চ্যানেল থেকে জটিল আকৃতি যেমন সোলার প্যানেল ফ্রেম, হাইওয়ে গার্ডরেল, ইঞ্জিনিয়ার্ড স্ট্রাকচারাল সেকশন ইত্যাদি পর্যন্ত বিভিন্ন ধরনের প্রোফাইল উৎপাদন করতে পারে। সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে ছাদ এবং দেয়াল প্যানেল, র্যাক, হাইওয়ে উপাদান, শেল্ফ, দরজা এবং জানালা সেকশন ইত্যাদি।
প্রশ্ন: রোল ফর্মিং প্রক্রিয়ার গতি কত?
ক: উৎপাদন গতি অংশের জটিলতার উপর নির্ভর করে পরিবর্তিত হয়। সাধারণ গতি সহজ প্রোফাইলের জন্য ১০-১৫ মি/মিনিট এবং সরল C/U চ্যানেলের ক্রমাগত উৎপাদনকারী উচ্চ-গতির লাইনগুলির জন্য ৬০-১০০ মি/মিনিট। বিশেষ মিশ্রধাতুগুলি ৩০ মি/মিনিট পর্যন্ত সীমাবদ্ধ হতে পারে।
Q: রোল ফর্মিংয়ের জন্য কোন আকারের কয়েল ব্যবহার করা যায়?
A: অনেক স্ট্যান্ডার্ড স্ট্যাম রোল ফর্মিং লাইন ১৫০০ থেকে ২১০০ মিমি প্রস্থের কয়েল গ্রহণ করে, যার পুরুত্ব ০.৫ থেকে ৮ মিমি পর্যন্ত। কয়েলের অভ্যন্তরীণ ব্যাস (I.D.) ৫০৮ মিমি থেকে ১৫০০ মিমিরও বেশি হয়, যখন উচ্চ ক্ষমতাসম্পন্ন ডিকয়লারে কয়েলের বাহ্যিক ব্যাস (O.D.) ২১০০ মিমিরও বেশি হতে পারে। কয়েলের ওজন সাধারণত ১০ থেকে ৩০ টন পর্যন্ত।
Q: রোল ফর্মিং কীভাবে প্রেস ব্রেকিং বা শীট মেটাল বেন্ডিংয়ের সাথে তুলনীয়?
A: রোল ফর্মিং লম্বা দৈর্ঘ্যের রৈখিক অংশ উৎপাদনে ব্রেক প্রেসিংয়ের চেয়ে দ্রুততর এবং অর্থনৈতিক। এটি সম্পূর্ণ প্রোফাইলের দৈর্ঘ্য জুড়ে কঠোর সহনশীলতা নিয়ন্ত্রণ নিশ্চিত করে। প্রেস ব্রেকিং ছোট ব্যাচের সংক্ষিপ্ত দৈর্ঘ্যের উপাদানের জন্য উপযুক্ততর।
Q: মেকানিক্যাল ড্রাইভের উপর সার্ভো মোটর চালিত রোল ফর্মিংয়ের সুবিধা কী?
A: সার্ভো ড্রাইভ ভিত্তিক স্ট্যাম রোল ফর্মিং মেশিনগুলো বিভিন্ন স্টেশনে গতির পরিবর্তন প্রোগ্রামিং করে ফর্মিং অপ্টিমাইজ করতে দেয়। এটি টুলিং গতি গতিশীলভাবে নিয়ন্ত্রণ করে ওভারলোডিং এড়ায় এবং কোন/বো ডিফেক্ট কমায়।
Q: রোল ফর্মিংয়ের জন্য অপারেটরের দক্ষতার স্তর কতটা প্রয়োজন?
A: স্ট্যাম রোল ফর্মিং লাইনগুলো অর্ধ-দক্ষ অপারেটরদের দ্বারা দ্রুত সেটআপের জন্য ডিজাইন করা। সিএনসি নিয়ন্ত্রণ, রেসিপি সংরক্ষণ এবং স্বয়ংক্রিয় বৈশিষ্ট্যগুলো প্রয়োজনীয় ম্যানুয়াল হস্তক্ষেপ কমায়। রোল পরিবর্তন, রক্ষণাবেক্ষণ, সমস্যা সমাধান ইত্যাদির জন্য কিছু প্রশিক্ষণ এখনও প্রয়োজন।
Q: মাল্টি-প্রোফাইল রোল ফর্মিং লাইনে রোল পরিবর্তন কত ঘন ঘন প্রয়োজন?
A: নির্মাণ শিল্পে ব্যবহৃত সাধারণ স্ট্যাম ফ্লেক্সিবল রোল ফর্মিং লাইনে, রুফিং শিট, গার্টস, স্টাডস ইত্যাদি প্রোফাইলের মধ্যে স্যুইচ করার সময় রোল পরিবর্তন প্রতি ১-২ দিনে একবার প্রয়োজন হতে পারে। কুইক চেঞ্জ টুলিং এবং অটোমেটেড প্রিসেট রিকল দ্রুত চেঞ্জওভার সহায়তা করে।
Q: রোল ফর্মার থেকে বের হওয়া প্রোফাইলগুলোতে কী ধরনের পরীক্ষা বা পরিদর্শন করা হয়?
A: পরিদর্শন টেবিলগুলো গভীরতা, প্রস্থ, সোজাসুজি এবং কোণীয়তার মতো গুরুত্বপূর্ণ মাত্রা পরীক্ষা করতে সাহায্য করে। নিয়মিত ব্যবধানে পুরুত্ব নমুনা নেওয়ার জন্য ওয়াল পুরুত্ব গেজ ব্যবহার করা যেতে পারে। প্যাকিং এবং প্রেরণের আগে পৃষ্ঠের ত্রুটির জন্য দৃশ্যমান পরিদর্শনও করা হয়।
Q: প্রোটোটাইপিং এবং সংক্ষিপ্ত উৎপাদন রানের জন্য রোল ফর্মিং মেশিন ব্যবহার করা যায়?
A: হ্যাঁ, ম্যানুয়াল এবং সেমি-অটোমেটিক স্ট্যাম রোল ফর্মিং লাইনগুলো ছোট আকারের উৎপাদনের জন্য উপযুক্ত। কুইক রোল চেঞ্জ এবং অফলাইন কাটিং সহ, তারা নতুন কাস্টম প্রোফাইলের জন্য প্রোটোটাইপিং এবং পাইলট ব্যাচের জন্য অর্থনৈতিক সমাধান প্রদান করে।
Q: নতুন টুলিং প্রোফাইল তৈরির জন্য স্ট্যাম কি রোল ডিজাইন সফটওয়্যার প্রদান করে?
A: স্ট্যাম গ্রাহকদের নতুন রোল ফর্মিং প্রোফাইল তৈরি এবং সিমুলেট করতে সাহায্য করার জন্য প্রোফাইলরোল ডিজাইন সফটওয়্যার প্রদান করে। এটি প্রয়োজনীয় টলারেন্সের মধ্যে প্রোফাইল উৎপাদনের জন্য প্রয়োজনীয় স্ট্যান্ডের সংখ্যা এবং রোল জ্যামিতি অপ্টিমাইজ করে। সফটওয়্যার মডেলগুলো অভিজ্ঞতাধারী অনুমান এবং উন্নয়ন সময় কমাতে সাহায্য করে।
Q: রোল ফর্মিং মেশিনগুলোতে কী ধরনের রক্ষণাবেক্ষণ কার্যক্রম প্রয়োজন?
A: রোল গ্রাইন্ডিং, রোল ক্রোম প্লেটিং, বিয়ারিং লুব্রিকেশন, বেল্ট টেনশনিং, উপাদানের পরিধান/ক্ষতির জন্য দৃশ্যমান পরিদর্শন এবং মেশিনগুলো পরিষ্কার রাখা ইত্যাদি কার্যক্রম স্ট্যান্ডার্ড প্রতিরোধমূলক রক্ষণাবেক্ষণের অংশ। নির্ভরযোগ্যতার জন্য এগুলো নির্ধারিত ব্যবধানে প্রয়োজন।
Q: একই মেশিনে বিভিন্ন প্রোফাইলের মধ্যে পরিবর্তন করতে কত সময় লাগে?
A: ম্যানুয়াল লাইনে, জটিলতার উপর নির্ভর করে রোল চেঞ্জ সময় ২০ থেকে ৯০ মিনিটের মধ্যে হতে পারে। ইজি স্প্লিট ফর্মিং হেড সহ সম্পূর্ণ অটোমেটিক কুইক চেঞ্জ লাইনে, সম্পূর্ণ রোল পরিবর্তন ১৫ মিনিট বা তার কম সময়ে সম্পন্ন হয় যা ঘন ঘন প্রোফাইল পরিবর্তন সম্ভব করে।
Q: রোল ফর্মিংয়ের সাথে পাঞ্চিং বা কাটিংয়ের মতো অন্যান্য ধাতু ফ্যাব্রিকেশন অপারেশন একীভূত করা যায়?
A: হ্যাঁ, প্রক্রিয়াকরণ দক্ষতার জন্য রোল ফর্মিংয়ের সাথে ইনলাইন পাঞ্চিং স্টেশন বা লাইনের শেষে কাটিং প্রক্রিয়া একীভূত করা সাধারণ। উৎপাদন প্রক্রিয়া প্রবাহের উপর নির্ভর করে স্ট্যাম্পিং, শিয়ারিং, মিলিংয়ের মতো অন্যান্য সেকেন্ডারি অপারেশনও একত্রিত করা যায়।
অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
1) Stam রোল ফর্মিং মেশিন কীভাবে ফাটল ছাড়াই অতি-উচ্চ-শক্তির ইস্পাত (UHSS) প্রক্রিয়াজাত করে?
Stam লাইনে ধাপে ধাপে হ্রাস, বড় নিচের রোলের ব্যাস, নির্ভুল রোল-গ্যাপ নিয়ন্ত্রণ এবং নিয়ন্ত্রিত লুব্রিকেশন/শীতলীকরণ ব্যবহৃত হয়। সার্ভোচালিত স্ট্যান্ডের গতি/টর্ক নিয়ন্ত্রণে স্থানীয় strain কমে, ফলে UHSS ও প্রেস-হার্ডেনড স্টিলে প্রান্তে ফাটল কম হয়।
2) 80–100 m/min গতিতে দীর্ঘ প্রোফাইলের জন্য বাস্তবসম্মত সহনসীমা কত?
সাধারণ নির্মাণকাজের C/U চ্যানেলে ওয়েব/ফ্ল্যাঞ্জ প্রস্থে ±0.25–0.50 mm, ফ্ল্যাঞ্জ কোণে ±0.5° এবং প্রতি মিটারে বাঁক/সোজাসুজি অবস্থায় ±1.0 mm সহনসীমা বাস্তবসম্মত—যদি লুপ নিয়ন্ত্রণ, প্রান্ত-নির্দেশনা এবং তাপমাত্রা-স্থিতিশীল টুলিং ঠিকভাবে থাকে।
3) Stam রোল ফর্মার কি রিয়েল-টাইম OEE পর্যবেক্ষণের জন্য MES/ERP-এর সঙ্গে যুক্ত করা যায়?
হ্যাঁ। নতুন PLC-তে OPC UA/MQTT সমর্থন থাকায় গতি, কয়েলের ব্যবহার, বাতিল পণ্যের সংখ্যা এবং বন্ধ থাকার কোডের তথ্য সরাসরি MES/ERP-তে পাঠানো যায়। পণ্যের সেটিংস ব্যবস্থাপনা এবং ই-স্বাক্ষরভিত্তিক পরিবর্তন নিয়ন্ত্রণ চালু করে শনাক্তযোগ্যতা নিশ্চিত করা যায়।
4) রোল টুলিংয়ের খরচ পুষিয়ে নিতে ন্যূনতম অর্থনৈতিক অর্ডার পরিমাণ (EOQ) কত?
সাধারণ নির্মাণ প্রোফাইলের ক্ষেত্রে টুলিং ও সেটআপ খরচ পুষিয়ে নিতে EOQ প্রায় 15,000–25,000 রৈখিক মিটার থেকে শুরু হয়। জটিল অটোমোটিভ প্রোফাইলে উন্নত টুলিং ও যাচাইয়ের কারণে EOQ 60,000–100,000 মিটার ছাড়াতে পারে।
5) অ্যালুমিনিয়াম ও স্টেইনলেসে প্রোফাইলের স্প্রিংব্যাক কীভাবে কমাব?
পাসের ধাপ আরও ঘন করুন, প্রি-ফর্মিং পাস বাড়ান, রোলের ব্যাসার্ধ উপযোগী করুন, রোলের ফাঁক কমান, সম্ভব হলে ফর্মিংয়ের পর স্ট্রেস রিলিফ দিন এবং কাট-অফ ব্লেডের জ্যামিতি সমন্বয় করুন। স্ট্যান্ডগুলোর মধ্যে সার্ভো-সামঞ্জস্যও স্থিতিস্থাপক পুনরুদ্ধার স্থিতিশীল করতে সাহায্য করে।
রোল ফর্মিং এবং স্ট্যাম রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- ডিজিটাল টুইন ও ক্লোজড-লুপ নিয়ন্ত্রণ: প্রতিটি স্ট্যান্ডের বল পর্যবেক্ষণ এবং AI-চালিত প্যারামিটার সমন্বয়ের ব্যাপক ব্যবহার নতুন লাইনে বাতিল পণ্য 10–20% কমায়।
- জ্বালানি-দক্ষতার বিধান: EU Ecodesign ও U.S. DOE উদ্যোগগুলো পরিবর্তনশীল-ফ্রিকোয়েন্সি ড্রাইভ, গতি কমানোর সময় রিজেনারেটিভ ব্রেকিং এবং উচ্চ-দক্ষতার মোটর (IE4/IE5) ব্যবহারে উৎসাহ দেয়।
- দ্রুত টুল পরিবর্তন: চুম্বকীয় বা হাইড্রলিক দ্রুত-বদল ক্যাসেট নির্মাণখাতের একাধিক SKU তৈরি করা লাইনে সেটআপ বদলের সময় 10 মিনিটের নিচে নামায়।
- স্বয়ংক্রিয় শনাক্তযোগ্যতা: ইনলাইন মার্কিং ও ক্যামেরা পরিদর্শনের মাধ্যমে কয়েল থেকে কার্টন পর্যন্ত ধারাবাহিক সিরিয়াল নম্বর দেওয়া অটোমোটিভ ও অবকাঠামো খাতের নিয়ম মানতে সহায়তা করে।
- UHSS ও টেকসই উৎপাদন: 980–1180 MPa ইস্পাত এবং বেশি পুনর্ব্যবহৃত উপাদানযুক্ত অ্যালুমিনিয়ামের ব্যবহার বাড়ছে; VOC কমাতে লুব্রিকেন্ট পুনরুদ্ধার ব্যবস্থা ও ড্রাই-ফিল্ম লুব্রিকেন্টও বৃহৎ পরিসরে ব্যবহৃত হচ্ছে।
- সমন্বিত পাঞ্চিং/লেজার: স্বল্প উৎপাদন-রানে নির্দিষ্ট ডাই ছাড়াই পরিবর্তনশীল ছিদ্রের নকশার জন্য ফাইবার-লেজার প্রি-পাঞ্চ/ট্রিম মডিউলের ব্যবহার বাড়ছে।
2025 স্ন্যাপশট ডেটা
| Metric (Global/Regional) | 2023 | 2024 | 2025 (আনুমানিক) | উৎস |
|---|---|---|---|---|
| বৈশ্বিক রোল ফর্মিং সরঞ্জাম বাজারের মূল্য (USD) | 7.1B | 7.6B | 8.2–8.5B | Grand View Research; MarketsandMarkets |
| OPC UA/MES সংযোগ থাকা লাইনের অনুপাত | 38% | 47% | 58–62% | LNS Research; ARC Advisory Group |
| দ্রুত-বদল ক্যাসেট ব্যবস্থায় গড় সেটআপ-বদলের সময় | 22 min | 17 min | 10–12 min | OEM benchmarks; SME case data |
| Lines adopting energy-efficient IE4/IE5 motors | 31% | 39% | 52% | IEA; OEM disclosures |
| AI-সহায়তাপ্রাপ্ত লাইনে স্ক্র্যাপের হার (মধ্যক) | 3.8% | 3.2% | 2.6–3.0% | MESA International surveys |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- আন্তর্জাতিক জ্বালানি সংস্থা: https://www.iea.org
- MarketsandMarkets: https://www.marketsandmarkets.com
- Grand View Research: https://www.grandviewresearch.com
- ARC Advisory Group: https://www.arcweb.com
- MESA International: https://www.mesa.org
- SME (Manufacturing): https://www.sme.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: সার্ভো-সমন্বিত UHSS গার্ডরেল লাইন (2025)
পটভূমি: একটি হাইওয়ে পণ্য প্রস্তুতকারকের 60 m/min গতিতে 980 MPa UHSS গার্ডরেল তৈরি করার প্রয়োজন ছিল, যেখানে কৌণিক বিচ্যুতি <0.5°-এর কম এবং প্রান্তে ফাটলও কম হওয়া দরকার ছিল।
সমাধান: সার্ভো-সামঞ্জস্যপূর্ণ স্ট্যান্ড, ইনলাইন লেজার প্রান্ত-ট্র্যাকিং এবং অভিযোজিত লুব্রিকেশনসহ Stam-এর উচ্চ-ক্ষমতার লাইন স্থাপন করা হয়। গুরুত্বপূর্ণ পাসে ক্লোজড-লুপ লোড সেল যোগ করে রিয়েল-টাইমে পাসের ধাপ সমন্বয়ের ব্যবস্থা করা হয়।
ফলাফল: প্রান্তে ফাটল 72% কমে; বাতিল পণ্য 4.5% থেকে 1.3%-এ নামে; প্রতি টনে জ্বালানি ব্যবহার 11% কমে; সেটআপ বদলের সময় 28 থেকে 12 মিনিটে নেমে আসে।
কেস স্টাডি 2: ডিজিটাল টুইনসহ নির্মাণখাতের কমপ্যাক্ট বহু-প্রোফাইল লাইন (2024)
পটভূমি: একটি আঞ্চলিক প্যানেল উৎপাদক ছয় ধরনের ছাদ/পারলিন প্রোফাইলের স্বল্প ব্যাচ তৈরি করত এবং ঘন ঘন সেটআপ পরিবর্তন ও মানের ওঠানামার সমস্যায় পড়ত।
সমাধান: দ্রুত-বদল ক্যাসেট, প্রোফাইল রেসিপি এবং অফলাইন সেটআপ যাচাইয়ের জন্য ডিজিটাল টুইনসহ Stam-এর কমপ্যাক্ট লাইন চালু করা হয়। OEE ও কয়েল শনাক্তযোগ্যতার জন্য কারখানার MES-এ OPC UA সংযুক্ত করা হয়।
ফলাফল: প্রথমবারেই গ্রহণযোগ্য উৎপাদনের হার 92% থেকে 98%-এ ওঠে; গড় সেটআপ সময় 41% কমে; ছয় মাসে অমিল/সোজাসুজি অবস্থা নিয়ে গ্রাহক-অভিযোগ 60% কমে।
বিশেষজ্ঞদের মতামত
- Dr. Andrea Rossi, প্রক্রিয়া প্রকৌশল বিভাগের প্রধান, Politecnico di Milano
মূল মতামত: “স্ট্যান্ডের বল ও টর্কের ধরণ চলমান অবস্থায় স্প্রিংব্যাক পূর্বাভাসের সবচেয়ে কার্যকর সূচক। ডিজিটাল টুইনের সঙ্গে এগুলো ব্যবহার করলে আগাম পাসের ব্যাসার্ধ সমন্বয় করা যায়, ফলে বাতিল পণ্য দুই অঙ্কের শতাংশে কমে।” - Sarah Klein, কার্যক্রমের ভাইস প্রেসিডেন্ট, Midwest Steel Components
মূল মতামত: “2025 সালে দ্রুত টুল পরিবর্তন ও MES সংযোগই প্রতিযোগিতায় এগিয়ে রাখে। ই-যাচাইকৃত রেসিপি দিয়ে কোনো রোল ফর্মার 15 মিনিটের কম সময়ে SKU বদলাতে না পারলে ব্যবসার সুযোগ হাতছাড়া হয়।” - Prof. Miguel Alvarez, উন্নত ফর্মিং বিভাগের চেয়ার, University of Navarra
মূল মতামত: “UHSS-এর ক্ষেত্রে ফর্মিং চলাকালে তাপমাত্রা ব্যবস্থাপনার গুরুত্ব যথেষ্ট বোঝা হয় না। গুরুত্বপূর্ণ স্ট্যান্ডে সামান্য তাপমাত্রা নিয়ন্ত্রণ yield strength-এর প্রতিক্রিয়া স্থিতিশীল করে এবং প্রান্তের ঢেউ ও বাঁক কমায়।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- Euro Inox-এর স্টেইনলেস শিট ফর্মিং নির্দেশিকা: https://www.euro-inox.org
- AISI Cold-Formed Steel Design Manual (roll-formed sections): https://www.awc.org/partners/aisi
- OPC ফাউন্ডেশন (মেশিন সংযোগের জন্য OPC UA স্পেসিফিকেশন): https://opcfoundation.org
- OEE ও আন্তঃকার্যক্ষমতা বিষয়ে NIST Smart Manufacturing রিসোর্স: https://www.nist.gov
- ASTM A1003/A1003M (কোল্ড-ফর্মড ফ্রেমিংয়ে ব্যবহৃত স্টিল শিটের মান): https://www.astm.org
- লুব্রিকেশন নির্বাচনের নির্দেশিকা (Ecolab-এর শিল্প-ফর্মিং তরল): https://www.ecolab.com
- MESA International-এর OEE ও MES ব্যবহারের উত্তম পদ্ধতি: https://www.mesa.org
- SME-এর রোল ফর্মিংবিষয়ক কারিগরি প্রবন্ধ: https://www.sme.org
- ProfileRoll/roll design simulation references (academic overview): https://doi.org/10.1016/j.jmatprotec.2023.118123
সর্বশেষ আপডেট: 2025-10-22
পরিবর্তনলগ: 5টি নতুন FAQ, তথ্যসারণিসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, তিনটি বিশেষজ্ঞ মতামত এবং নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম/রিসোর্স যোগ করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও শর্ত: 2026-04-22 বা তার আগে, যদি Stam নতুন দ্রুত-বদল ক্যাসেটের স্পেসিফিকেশন প্রকাশ করে, ASTM/AISI-এর গুরুত্বপূর্ণ মান হালনাগাদ হয়, অথবা মোটরের শ্রেণি ও নিয়ন্ত্রণকে প্রভাবিত করে এমন নতুন শক্তি-দক্ষতা বিধি আসে





