
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

স্ট্যান্ডিং সিম মেটাল র ধাতু ছাদ এবং সাইডিং প্যানেল প্রস্তুতকারকদের জন্য অপরিহার্য সরঞ্জাম। এই বিস্তৃত নির্দেশিকা স্ট্যান্ডিং সিম রোল ফর্মারসমূহের সারাংশ, তাদের কার্যপ্রণালী, প্রকারভেদ, প্রয়োগ, স্পেসিফিকেশন, সরবরাহকারী, স্থাপন, পরিচালনা, রক্ষণাবেক্ষণ এবং সুবিধাসমূহ প্রদান করে।
স্ট্যান্ডিং সিম ধাতু রোল ফর্মিং মেশিনের সারাংশ
স্ট্যান্ডিং সিম ধাতু রোল ফর্মিং মেশিনগুলি ধাতু প্যানেলগুলিতে করুগেটেড বা আন্তঃসংযুক্ত উত্থিত সিম তৈরি করে। সিমগুলি প্যানেলগুলির সংযোগ এবং যান্ত্রিক শক্তি প্রদান করে। রোল ফর্মিং ফ্ল্যাট ধাতু কয়েলগুলিকে ধারাবাহিক রোলার ডাইয়ের মাধ্যমে স্ট্রিপটি প্রগতিশীলভাবে বাঁকিয়ে আকৃত প্যানেল প্রোফাইলগুলিতে রূপান্তর করে।
স্ট্যান্ডিং সিম ধাতু ছাদ কী?
স্ট্যান্ডিং সিম ধাতু ছাদে প্যানেলের প্রান্তগুলি একে অপরের উপর ভাঁজ হয়ে উত্থিত সিম রয়েছে। উল্লম্ব সিমগুলি ইভ থেকে রিজ পর্যন্ত প্যানেলগুলিকে আন্তঃসংযুক্ত করে। এটি তাপমাত্রা পরিবর্তনের সাথে প্যানেলগুলিকে স্বাধীনভাবে প্রসারিত এবং সংকুচিত হতে দেয়। প্যানেলগুলি ধাতু পৃষ্ঠ ভেদ না করে কাঠামোর সাথে সংযুক্ত করা হয়।
স্ট্যান্ডিং সিম ধাতু ছাদের সুবিধাসমূহ
- স্থায়িত্ব – ন্যূনতম রক্ষণাবেক্ষণের সাথে ৫০ বছর বা তার বেশি স্থায়ী
- বাতাস এবং আগুন প্রতিরোধক্ষমতা – উচ্চ বাতাসে নমনীয়তা প্রদান করে সিমগুলি
- লিক প্রতিরোধ – কোনো ভেদন বিন্দু ছাড়াই জল নিষ্কাশিত হয়
- শক্তি দক্ষতা – প্রতিফলিত পৃষ্ঠ এবং সিমের নিচে তাপীয় বিরতি
- সৌন্দর্য – আকর্ষণীয় সিম সহ বিভিন্ন রঙে উপলব্ধ
একটি রোল ফর্মিং মেশিন কিভাবে কাজ করে?
রোল ফর্মিং একটি অবিরত বাঁকানো প্রক্রিয়া যা শীট ধাতুর ফ্ল্যাট স্ট্রিপকে ধারাবাহিক রোলার ডাইয়ের মাধ্যমে পছন্দসই ক্রস-সেকশনাল আকৃতিতে রূপান্তর করে। প্রতিটি ডাই একটি ছোট অগ্রগতিশীল বাঁক তৈরি করে যতক্ষণ না চূড়ান্ত প্রোফাইল অর্জিত হয়। একটি রোল ফর্মারের মানক উপাদানগুলির মধ্যে রয়েছে:
- কয়েল ফিড ইউনিট
- পিনচ রোল সহ ফিড টেবিল
- রোলার ডাই সহ রোলার স্টেশন ইউনিট
- কাটঅফ প্রেস
- আউটপুট টেবিল
ড্রাইভ রোলগুলি রোলারগুলির মাধ্যমে কয়েল থেকে শীটটি টেনে নেয়। রোলার স্টেশনগুলি দীর্ঘায়িত বাঁক তৈরি করে যখন ট্রান্সভার্স ডাইগুলি রিবিং বা এমবসিং করে। কাটঅফ ডাইগুলি প্যানেলগুলিকে প্রয়োজনীয় দৈর্ঘ্যে কেটে ফেলে।
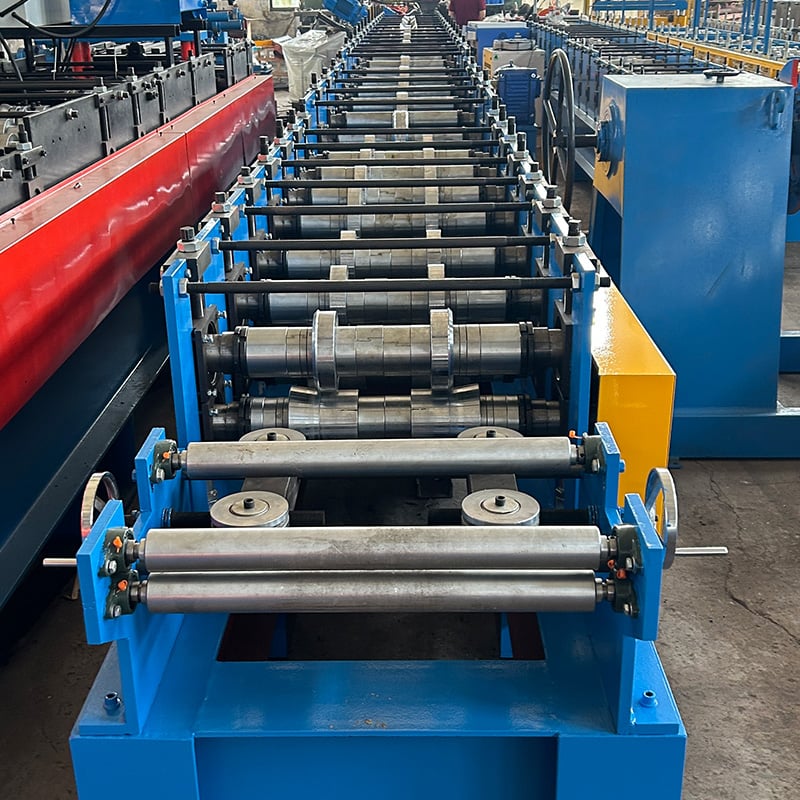
স্ট্যান্ডিং সিম ধাতু রোল ফর্মিং মেশিনের প্রকারভেদ
পোর্টেবল বনাম স্টেশনারি রোল ফর্মার
| পোর্টেবল রোল ফর্মার | স্টেশনারি রোল ফর্মার |
|---|---|
| কমপ্যাক্ট এবং স্থানান্তরযোগ্য | বৃহত্তর ভারী-ডিউটি উৎপাদন মেশিন |
| কম আউটপুট ক্ষমতা | উচ্চ আউটপুট ক্ষমতা |
| নির্মাণ সাইটে ব্যবহৃত | উৎপাদন সুবিধায় ব্যবহৃত |
| সীমিত প্রোফাইল গঠন | বিস্তৃত প্রোফাইলের পরিসর গঠন |
| ম্যানুয়াল অপারেশন | অটোমেটেড অপারেশন |
ছাদ বনাম সাইডিং এবং ওয়াল প্যানেল রোল ফর্মার
| ছাদ প্যানেল রোল ফর্মার | সাইডিং এবং ওয়াল প্যানেল রোল ফর্মার |
|---|
- স্ট্যান্ডিং সিম, ব্যাটেন রোল এবং করুগেটেড শীটের মতো ছাদ প্রোফাইলের জন্য ডিজাইন করা | সাইডিং, ফ্যাসিয়া, সফিট, অভ্যন্তরীণ ওয়াল প্রোফাইলের জন্য ডিজাইন করা
- উচ্চতর রিব এবং সিম গঠন | নিম্ন প্রোফাইল প্যানেল গঠন
- শক্তিশালী ফ্রেমওয়ার্ক | হালকা ফ্রেমওয়ার্ক
- কোণাকৃতির ছাদ প্যানেল উৎপাদনের জন্য লেআউট | উল্লম্ব ওয়াল প্যানেল উৎপাদনের জন্য লেআউট
কাস্টম বনাম মানক রোল ফর্মিং মেশিন
| কাস্টম রোল ফর্মার | স্ট্যান্ডার্ড রোল ফর্মার |
|---|
- প্রয়োজনীয় প্রোফাইল অনুসারে কাস্টম তৈরি | সীমিত প্রোফাইল আকৃতি |
- বিশেষ প্রোফাইল তৈরির নমনীয়তা | স্ট্যান্ডিং সিমের মতো স্থির মানক প্রোফাইল |
- উচ্চ খরচ | নিম্ন খরচ |
- দীর্ঘ লিড টাইম | সহজলভ্য |
- নির্দিষ্ট প্রোফাইলের জন্য নিবেদিত | দ্রুত পরিবর্তন টুলিং সহ বিভিন্ন প্রোফাইল তৈরি করতে পারে |
স্ট্যান্ডিং সিম রোল ফর্মারের প্রধান উপাদানসমূহ
আনকোয়লার
- ধাতু কয়েল স্ট্রিপকে রোল ফর্মারে ফিড করে
- কয়েল মাউন্ট করার জন্য এক্সপানশন ম্যান্ড্রেল
- লেভেলার সহ চালিত ডিকয়লার
- গাইড রোলগুলি কয়েলকে ফর্মিং সেকশনে ফিড করে
ফর্মিং অংশ
- প্রগতিশীল রোলার ডাইগুলি অগ্রগতিশীল বাঁক তৈরি করে
- বিভিন্ন রোলার স্টেশনে কনফিগার করা
- স্টেশনের সংখ্যা প্রোফাইলের জটিলতা নির্ধারণ করে
- প্রোফাইল ভিন্নতার জন্য দ্রুত পরিবর্তন টুলিং
কাটিং অপারেশন
- প্লাজমা টর্চ বা শিয়ার ব্লেড সহ কাটঅফ প্রেস
- গঠিত প্যানেলগুলিকে নির্দিষ্ট দৈর্ঘ্যে কাটে
- কনভেয়র কাটা প্যানেলগুলিকে প্রস্থানমুখে নিয়ে যায়
নিয়ন্ত্রণ ব্যবস্থা
- পিএলসি উৎপাদন ক্রমকে স্বয়ংক্রিয় করে
- মনিটরিং এবং প্যারামিটার নিয়ন্ত্রণের জন্য এইচএমআই
- সার্ভো মোটরগুলি রোলার স্টেশনগুলিকে সমন্বয় করে
স্ট্যান্ডিং সিম রোল ফর্মারের স্পেসিফিকেশন
| বিশেষণাবলী | সাধারণ মান |
|---|---|
| উৎপাদন গতি | ১৬ – ৪৯ ফুট/মিনিট |
| সর্বোচ্চ কয়েল প্রস্থ | ২৬ – ৮০ ইঞ্চি |
| ন্যূনতম/সর্বোচ্চ পুরুত্ব | ২৪/২৬ গেজ |
| রোল ফর্মিং স্টেশন | 10 – 20 |
| প্রধান ড্রাইভ পাওয়ার | ৫.৫ – ১৫ কিলোওয়াট |
| ওজন | ৬০০০ – ২০০০০ পাউন্ড |
- গতি এবং পুরুত্ব ক্ষমতা আউটপুট হার নির্ধারণ করে ১২,০০০ পাউন্ড/ঘণ্টা পর্যন্ত
- রোলার ডাইয়ের সংখ্যা প্রোফাইলের জটিলতা প্রভাবিত করে
- ফ্রেমওয়ার্কের আকার এবং কয়েল ক্ষমতা সর্বোচ্চ শীট প্রস্থ প্রভাবিত করে
স্ট্যান্ডিং সিম ধাতু রোল ফর্মিংয়ের প্রয়োগসমূহ
স্ট্যান্ডিং সিম রোল ফর্মিং মেশিনগুলি নিম্নলিখিত উৎপাদনের জন্য আদর্শ:
- ধাতব ছাদের প্যানেল
- ওয়াল এবং ফ্যাসেড ক্ল্যাডিং
- বাঁকা ছাদ এবং ফ্যাসেড
- ধাতু ডেকিং এবং ফ্লোরিং
- ছাদ নিকাশী ব্যবস্থা
- স্থাপত্য ধাতু প্যানেল
- সাইলো এবং ট্যাঙ্ক শেল প্যানেল
- টানেল লাইনার
- সোলার প্যানেল র্যাকিং
স্ট্যান্ডিং সিম ধাতু রোল ফর্মার কীভাবে নির্বাচন করবেন
স্ট্যান্ডিং সিম রোল ফর্মার নির্বাচনের সময় নিম্নলিখিত বিবেচনা করুন:
উৎপাদিত প্যানেলের প্রকার
- ছাদ, সাইডিং বা কাস্টম স্থাপত্য প্রোফাইল
- জ্যামিতি এবং সিম উচ্চতার প্রয়োজনীয়তা
- ধাতুর পুরুত্ব পরিসর
উৎপাদন পরিমাণের প্রয়োজনীয়তা
- অর্ডারের আকারের উপর ভিত্তি করে প্রয়োজনীয় আউটপুট হার
- স্বয়ংক্রিয়করণের স্তর বা ম্যানুয়াল অপারেশন
সুবিধায় উপলব্ধ স্থান
- দৈর্ঘ্য এবং প্রস্থের সীমাবদ্ধতা
- পোর্টেবল সংস্করণের জন্য বাইরের স্থাপন
বিনিয়োগ বাজেট
- কাস্টম বনাম মানক মেশিন
- স্বয়ংক্রিয়করণের স্তরের বৈশিষ্ট্য
কাঙ্ক্ষিত উৎপাদন দক্ষতা
- প্রোফাইলের মধ্যে দ্রুত পরিবর্তন
- ডেটা মনিটরিং এবং বিশ্লেষণ
- আপস্ট্রিম এবং ডাউনস্ট্রিম সরঞ্জামের সাথে একীকরণ
প্রযুক্তিগত সহায়তা
- স্থাপন এবং অপারেটর প্রশিক্ষণ
- রক্ষণাবেক্ষণ এবং সার্ভিস ক্ষমতা
- স্পেয়ার পার্টসের প্রাপ্যতা
স্ট্যান্ডিং সিম রোল ফর্মার সরবরাহকারীসমূহ
| সরবরাহকারী | অবস্থান | ধরন |
|---|---|---|
| সাফিনট্রা রুফিং অ্যান্ড মেশিনস | মিশিগান, যুক্তরাষ্ট্র | স্টেশনারি এবং পোর্টেবল রোল ফর্মার |
| অ্যারো ইউনাইটেড ইন্ডাস্ট্রিজ | নিউ জার্সি, যুক্তরাষ্ট্র | কাস্টম রোল ফর্মিং সরঞ্জাম |
| এলটি মেটাল রোল ফর্মারস | ব্যাঙ্কক, থাইল্যান্ড | ছাদ, ডেকিং এবং সৌর প্যানেল রোল ফর্মার |
| Gasparini SpA | ইতালি | ছাদ এবং আবরণের জন্য CNC রোল ফর্মিং লাইন |
| Metal Forming Systems Inc | উইসকনসিন, যুক্তরাষ্ট্র | কাস্টম এবং স্ট্যান্ডার্ড রোল ফর্মার |
- মেশিনের ধরন, ক্ষমতা এবং প্রদত্ত পরিষেবার ভিত্তিতে সরবরাহকারী নির্বাচন করুন
- স্থানীয় সরবরাহকারীরা সরঞ্জাম রক্ষণাবেক্ষণ এবং সহায়তার জন্য উপকারী
- শীর্ষস্থানীয় উত্তর আমেরিকান এবং ইউরোপীয় কোম্পানিগুলির বিশ্বব্যাপী ডিলার রয়েছে
সরবরাহ মূল্য পরিসীমা:
- স্ট্যান্ডার্ড পোর্টেবল রোল ফর্মার – $১৫,০০০ থেকে $৬০,০০০
- কাস্টম স্টেশনারি রোল ফর্মার – $৬০,০০০ থেকে $১৫০,০০০
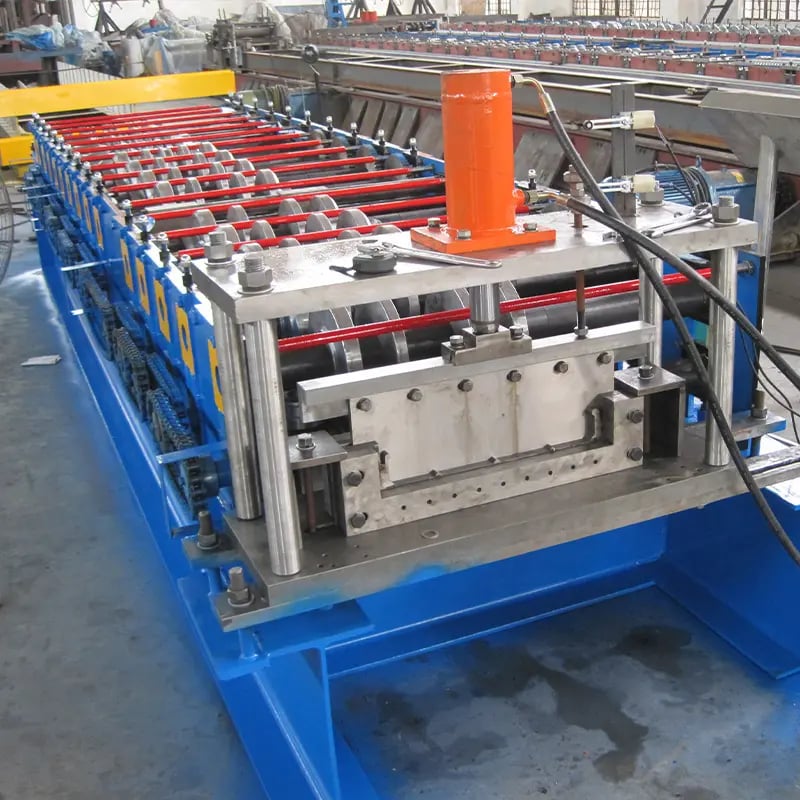
স্ট্যান্ডিং সিম রোল ফর্মারের স্থাপন এবং সেটআপ
সঠিক স্থাপন স্ট্যান্ডিং সিম রোল ফর্মারের কর্মক্ষমতার জন্য মূল চাবিকাঠি:
- মেশিনটি সমতল স্তরভূমিতে স্থাপন করুন
- অংশগুলি একসাথে বোল্ট করে সতর্কতার সাথে সারিবদ্ধ করুন
- প্রয়োজনীয় ভোল্টেজ এবং অ্যাম্পিয়ারে বিদ্যুৎ সংযোগ করুন
- হাইড্রোলিক ইউনিট এবং পাইপিং সার্কিট স্থাপন করুন
- কয়েল স্ট্রিপ ফিড বিভাগের মধ্য দিয়ে থ্রেড করুন
- রোলার স্টেশনে টুলিং এবং ডাই স্থাপন করুন
- প্রোফাইল অনুসারে রোলার, গাইড, সেন্সর সামঞ্জস্য করুন
- সঠিক সিম আকার নিশ্চিত করতে টেস্ট রান করুন
স্ট্যান্ডিং সিম রোল ফর্মারের অপারেশন এবং রক্ষণাবেক্ষণ
- নিরাপত্তা এবং সর্বোত্তম চলমানের জন্য অপারেটরদের সঠিক প্রশিক্ষণ দেওয়া উচিত
- অপারেশনের সময় লাইন গতি, চাপ, বিদ্যুৎ খরচ পর্যবেক্ষণ করুন
- ম্যানুয়াল অনুসারে পর্যায়ক্রমিক রক্ষণাবেক্ষণ চেকের সময়সূচি নির্ধারণ করুন
- নির্দিষ্টভাবে বিয়ারিং, গিয়ার, সিল, রোলার লুব্রিকেট করুন
- রোলার, গাইড, সেন্সর পরীক্ষা করুন এবং পরিধানশীল অংশ প্রতিস্থাপন করুন
- হাইড্রোলিক তরলের স্তর এবং ফিল্ট্রেশন নিয়মিত যাচাই করুন
- কয়েল স্ট্রিপ ফিডিং এবং শিয়ারিং অপারেশন পর্যবেক্ষণ করুন
- সম্পন্ন কাজ রেকর্ড করার জন্য রক্ষণাবেক্ষণ লগবুক তৈরি করুন
স্ট্যান্ডিং সিম রোল ফর্মিং কীভাবে কাজ করে
রোল ফর্মিং প্রক্রিয়া ধাতু কয়েলগুলিকে উত্থিত সিম সহ প্যানেলে অবিচ্ছিন্ন প্রক্রিয়ায় গঠন করে:
- ক্ষয় প্রতিরোধের জন্য প্রি-ট্রিট করা কয়েল স্ট্রিপটি পাওয়ারড ডি-কয়েলারে লোড করা হয় যা স্ট্রিপটি প্রাথমিক লেভেলিং পর্যায়ের মধ্য দিয়ে ফিড করে।
- স্ট্রিপটি ফর্মিং বিভাগে প্রবেশ করে এবং পরপরপর রোলার স্টেশনের মধ্য দিয়ে যায়। প্রতিটি রোলার সেট আক্রমণাত্মক বাঁক তৈরি করে যতক্ষণ না সম্পূর্ণ প্যানেল প্রোফাইল অর্জিত হয়।
- সিম রোলারগুলি দীর্ঘায়িতভাবে প্রান্তগুলি ফোল্ড করে আন্তঃলগ্ন স্ট্যান্ডিং সিম গঠন করে। অতিরিক্ত শক্তির জন্য ট্রান্সভার্স ডাই রিব তৈরি করতে পারে।
- ফর্মিংয়ের পর, কাটঅফ প্রেস প্রিসেট প্যারামিটারের ভিত্তিতে প্রয়োজনীয় প্যানেল দৈর্ঘ্যে স্ট্রিপ কেটে ফেলে।
- কনভেয়রগুলি সমাপ্ত প্যানেলগুলি পরিদর্শন এবং কোটিং, আনুষাঙ্গিক বা প্যালেটাইজিংয়ের মতো ডাউনস্ট্রিম প্রক্রিয়ার জন্য প্রস্থানে পরিবহন করে।
- রোলার স্টেশনগুলিতে দ্রুত পরিবর্তনযোগ্য টুলিং রয়েছে যা বিভিন্ন সিম কনফিগারেশনের জন্য দ্রুত ডাই পরিবর্তন অনুমতি দেয়।
- স্বয়ংক্রিয় নিয়ন্ত্রণ রোলার স্টেশন এবং কাটঅফ অপারেশন সিঙ্ক্রোনাইজ করে অবিচ্ছিন্ন উচ্চ-গতির উৎপাদনের জন্য।
স্ট্যান্ডিং সিম রোল ফর্মিংয়ের সুবিধা এবং অসুবিধা
| সুবিধাসমূহ | সীমাবদ্ধতা |
|---|---|
| অত্যন্ত দক্ষ অবিচ্ছিন্ন প্রক্রিয়া | কাস্টম প্রোফাইলের জন্য প্রাথমিক টুলিং খরচ |
| জটিল আকারের বহুমুখী ফর্মিং | সংক্ষিপ্ত উৎপাদন রানের জন্য সীমিত |
| স্থির গুণমান এবং টলারেন্স | শক্ততা প্রয়োজনীয় ভারী সরঞ্জাম |
| অভিযোজিত অটোমেশন বৈশিষ্ট্য | বিভিন্ন ধাতু/গেজের জন্য রোল পরিবর্তন প্রয়োজন |
| কম রক্ষণাবেক্ষণ এবং অপারেটিং খরচ | প্রোফাইলের জন্য সেটআপ এবং পরিবর্তন সময় |
| কমপ্যাক্ট সরঞ্জামের ফুটপ্রিন্ট | অপারেশনের জন্য প্রশিক্ষিত কর্মী প্রয়োজন |
সাধারণ প্রশ্নাবলি
স্ট্যান্ডিং সিমে রোল ফর্ম করা যায় কোন উপকরণগুলি?
- সবচেয়ে সাধারণ হলো গ্যালভানাইজড স্টিল, অ্যালুমিনিয়াম, কপার। স্টেইনলেস স্টিলের জন্য উচ্চ শক্ততা এবং হর্সপাওয়ার প্রয়োজন।
কোন পুরুত্বের ধাতু শীট রোল ফর্ম করা যায়?
- অধিকাংশ স্ট্যান্ডিং সিম প্রোফাইলের জন্য ২২ গেজ থেকে ১৪ গেজ (০.৮মিমি – ২মিমি)। কাস্টম মেশিনগুলি মোটা শীট করতে পারে।
স্ট্যান্ডিং সিম ধাতুর ছাদ কতদিন টেকে?
- সঠিকভাবে স্থাপিত স্ট্যান্ডিং সিম ছাদগুলি ন্যূনতম রক্ষণাবেক্ষণের সাথে ৪০-৬০ বছর টেকে। আন্তঃলগ্ন সিমগুলি লিক প্রতিরোধ করে।
স্ট্যান্ডিং সিম ধাতুর ছাদের খরচ কত?
- উপকরণ, শীট পুরুত্ব এবং আনুষাঙ্গিকের উপর নির্ভর করে প্রতি বর্গফুট $৪.৫০ – $১২ স্থাপিত খরচ।
এক্সপোজড ফাস্টেনার ধাতুর ছাদের উপর স্ট্যান্ডিং সিমের সুবিধা কী?
- স্ট্যান্ডিং সিমগুলি থ্রু-ফাস্টেনড প্যানেলের তুলনায় বেশি উত্তোলন প্রতিরোধ, নমনীয়তা, লিকপ্রুফিং এবং সৌন্দর্য প্রদান করে।
প্রতি ঘণ্টায় কত বর্গফুট উৎপাদন করা যায়?
- মেশিন, লাইন গতি এবং প্যানেল প্রস্থের উপর নির্ভর করে উৎপাদন হার ৫০০ – ২৫০০ বর্গফুট প্রতি ঘণ্টা।
স্ট্যান্ডিং সিম রোল ফর্মিং মেশিনের খরচ কত?
- স্ট্যান্ডার্ড পোর্টেবল মেশিনগুলি $১৮,০০০ থেকে শুরু। হেভি-ডিউটি স্টেশনারি মেশিনগুলি $৬০,০০০ থেকে $১৪০,০০০।
রোল ফর্মার অপারেশনের জন্য কোন নিরাপত্তা সতর্কতা প্রয়োজন?
- পিঞ্চ পয়েন্টের জন্য নিরাপত্তা গার্ড, লকআউট, কর্মী প্রশিক্ষণ। ঘন ফিটিং কাপড়, গ্লাভস, চোখের সুরক্ষার মতো সঠিক PPE। রেটেড গতি অতিক্রম করবেন না।
উপসংহার
স্ট্যান্ডিং সিম রোল ফর্মারগুলি ছাদ, দেয়াল এবং স্থাপত্য ফ্যাসেডের জন্য আন্তঃলগ্ন ধাতু প্যানেল উৎপাদনের জন্য সর্বোত্তম সরঞ্জাম। তাদের বহুমুখিতা, দক্ষতা এবং অটোমেশন ক্ষমতা রোল ফর্মিংকে ছোট এবং উচ্চ আয়তন উৎপাদনের জন্য আদর্শ করে। এই গাইডটি বিভিন্ন ধরনের স্ট্যান্ডিং সিম রোল ফর্মার, তাদের মূল উপাদান, অ্যাপ্লিকেশন, স্পেসিফিকেশন, সরবরাহকারী, স্থাপন, অপারেশন, সুবিধা এবং সীমাবদ্ধতা কভার করেছে। এই ওভারভিউ সহ, উৎপাদকরা তাদের নির্দিষ্ট উৎপাদন চাহিদার জন্য সঠিক স্ট্যান্ডিং সিম রোল ফর্মিং সিস্টেম নির্বাচনের জন্য সচেতন সিদ্ধান্ত নিতে পারেন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) একটি স্ট্যান্ডিং-সিম রোল ফর্মিং মেশিনে কি একাধিক ধরনের সিম তৈরি করা যায় (যেমন snap-lock ও যান্ত্রিকভাবে সিম করা)?
- হ্যাঁ। 2025 সালের মডেলে দ্রুত-বদলযোগ্য ক্যাসেট ও সার্ভো-সেট টুলিং দিয়ে 5–15 মিনিটে snap-lock, single-lock ও double-lock সিমে পরিবর্তন করা যায়—যদি কয়েলের পুরুত্ব ও রিবের জ্যামিতি মেশিনের নির্ধারিত সীমায় থাকে।
2) পোর্টেবল স্ট্যান্ডিং-সিম রোল ফর্মার সাইটে প্যানেলের মান কীভাবে বজায় রাখে?
- পোর্টেবল ইউনিটে সমন্বিত বিড/স্ট্রেইটনার রোল, এনকোডার-ভিত্তিক নির্দিষ্ট দৈর্ঘ্যে কাটিং এবং ঐচ্ছিক অনবোর্ড সিমার থাকে। লম্বা প্যানেলের (≥20 m) ক্যাম্বার ও অয়েল-ক্যানিং নিয়ন্ত্রণে কয়েল পে-অফ ব্রেক, প্রবেশ গাইড ও প্যানেল সাপোর্ট ব্যবহার করুন।
3) উপকূলীয় বা অতিবেগুনি রশ্মি-প্রবণ প্রকল্পে কোন কোটিং উপযোগী?
- AZ50–AZ200 (অ্যালুমিনিয়াম-জিঙ্ক), ZM/ZAM সংকর ধাতু এবং PVDF/ফ্লুরোপলিমার পেইন্ট (70% PVDF) উন্নত ক্ষয়-প্রতিরোধ ও রঙ ধরে রাখে। তামা ও জিঙ্কে টুলিংয়ের কঠোরতা ও রোলের পৃষ্ঠ-ফিনিশ গ্যালিং ঠেকায় কি না নিশ্চিত করুন।
4) পুরু শিটের জন্য শক্তি ও লাইনের গতি কীভাবে নির্ধারণ করব?
- 18–45 fpm গতিতে 22–24 ga স্টিলের জন্য 7.5–15 kW সাধারণ। 20–18 ga বা উচ্চ-শক্তির সাবস্ট্রেটে প্রান্তে ঢেউ ও প্যানেলের “হাসি” এড়াতে গতি কমাতে হয়, অথবা বেশি টর্কের ড্রাইভ ও অতিরিক্ত ফর্মিং পাস দরকার হয়।
5) স্ট্যান্ডিং-সিম ব্যবস্থায় লিকের সবচেয়ে সাধারণ কারণ কী?
- ক্লিপের ভুল দূরত্ব, সিম যথেষ্ট বন্ধ না হওয়া, প্যানেলের প্রান্ত-জোড়ের বিবরণ এবং অসামঞ্জস্যপূর্ণ সিল্যান্ট। প্রস্তুতকারক-অনুমোদিত ক্লিপ ব্যবহার করুন, গেজ দিয়ে সিম-লকের উচ্চতা যাচাই করুন এবং পেনিট্রেশন ও সংযোগস্থলে SMACNA/NRCA-এর নির্দেশনা অনুসরণ করুন।
স্ট্যান্ডিং সিম মেটাল রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- স্বয়ংক্রিয় ক্যাসেট পরিবর্তন: সার্ভো-অবস্থানযুক্ত স্ট্যান্ড ও রেসিপি-চালিত HMI উন্নত লাইনে প্রোফাইল পরিবর্তন 10 মিনিটের নিচে নামায়।
- ইনলাইন মাননিয়ন্ত্রণ ও ট্রেসেবিলিটি: ভিশন সিস্টেম সিমের উচ্চতা, রিব-পিচ ও যন্ত্রাংশের ID যাচাই করে; ওয়ারেন্টির জন্য তথ্য MES/ERP-তে নথিভুক্ত হয়।
- উচ্চ-শক্তির/হালকা কয়েল: G550 ও অ্যালুমিনিয়াম-ম্যাগনেশিয়াম সংকর ধাতুর ব্যবহার বাড়ছে; মেশিনে কঠিনকৃত রোল ও বেশি টর্কের গিয়ারবক্স যুক্ত হচ্ছে।
- শক্তি-স্মার্ট ড্রাইভ: রিজেনারেটিভ VFD ও স্মার্ট আইডলিং kWh/ton দুই অঙ্কের হারে কমায়; RFQ-তে শক্তি KPI এখন মানক।
- নিরাপত্তা ও অনুবর্তিতা: EN ISO 14120 গার্ডিং ও ISO 13849 PLd নিয়ন্ত্রণের ব্যবহার বাড়ছে, বিশেষত CE-চিহ্নিত রপ্তানি মডেলে।
- সাইটে প্যানেল তৈরি: পোর্টেবল লাইন 30–60 m প্যানেল তৈরি করে প্রান্ত-জোড় বাদ দেয়, ফলে বড় ছাদে লিকের স্থান কমে।
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| মেট্রিক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | 2025 সাধারণ পরিসর | নোট/উৎস |
|---|---|---|---|---|
| পরিবর্তন-সময় (সিম প্রোফাইল) | 20–40 মিনিট | 5–10 মিনিট | 10–20 মিনিট | OEM প্রদর্শনী; SME |
| লাইনের গতি (ছাদ-প্যানেল) | 30–60 fpm | 80–120 fpm | 45–90 fpm | বিক্রেতার ক্যাটালগ |
| নির্দিষ্ট দৈর্ঘ্যে কাটার নির্ভুলতা (20 ft) | ±0.12–0.20 in | ±0.04–0.08 in | ±0.08–0.16 in | এনকোডার + ফ্লাইং শিয়ার |
| শক্তির তীব্রতা (kWh/ton) | 150–210 | ১১০–১৫০ | 130–180 | ডিওই এএমও নির্দেশিকা |
| স্টার্টআপ স্ক্র্যাপ (%) | ৩–৫% | ১–২% | 1.5–3% | ইনলাইন ভিশন/লেজার |
| HSLA/Al-Mg-এর ব্যবহার (%) | ~20% | ~40% | 30–45% | বাজার বিশ্লেষণ |
নির্বাচিত সূত্রসমূহ:
- NRCA কারিগরি তথ্যসূত্র: https://www.nrca.net/technical
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/amo
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
- ISO মানদণ্ড (ISO 12100, ISO 13849, EN ISO 14120): https://www.iso.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: MES ট্রেসেবিলিটিসহ পোর্টেবল স্ট্যান্ডিং-সিম লাইন (2025)
পটভূমি: 180,000 sq ft স্থাপনার জন্য সাইটে প্যানেল তৈরি করা এক বাণিজ্যিক রুফারের ওয়ারেন্টি-মানের ট্রেসেবিলিটি ও ন্যূনতম প্রান্ত-জোড় দরকার ছিল।
সমাধান: বারকোড-সক্ষম কয়েল ট্র্যাকিং, এনকোডার-ভিত্তিক দৈর্ঘ্য নিয়ন্ত্রণ এবং সিম-উচ্চতা/রিব-পিচ যাচাইকারী ইনলাইন ক্যামেরাসহ ট্রেইলার-মাউন্টেড স্ট্যান্ডিং-সিম রোল ফর্মার চালু হয়; তথ্য ক্লাউড MES-এ পাঠানো হয়।
ফলাফল: 40 m প্যানেল তৈরি করে প্রান্ত-জোড় বাদ দেওয়া হয়; লিক-সংক্রান্ত ফেরত অভিযোগ 62% কমে; চালুর সময় অপচয় 4.2% থেকে 1.9%-এ নামে; কয়েল থেকে প্যানেল পর্যন্ত নথিভুক্ত উৎপাদন-ইতিহাসে ওয়ারেন্টি অনুমোদন সহজ হয়।
কেস স্টাডি 2: উচ্চ-শক্তির স্টিল ও শক্তি সাশ্রয়ের জন্য রেট্রোফিট (2024)
পটভূমি: 2012 সালের স্থির লাইনে G550 স্টিল ফর্ম করার সময় এক প্যানেল প্রস্তুতকারকের কুঁচকে যাওয়া ও প্রান্তে ঢেউ হতো; শক্তির খরচও বাড়ছিল।
সমাধান: অতিরিক্ত ফর্মিং পাস যোগ, নাইট্রাইডেড/কঠিনকৃত রোলে উন্নীতকরণ, রিজেনারেটিভ VFD স্থাপন এবং স্বয়ংক্রিয় স্ট্যান্ডবাইসহ স্মার্ট আইডলিং চালু করা হয়।
ফলাফল: ত্রুটির হার 55% কমে; G550-তে অনুমোদিত লাইনের গতি 22% বাড়ে; শক্তির তীব্রতা 17% kWh/ton কমে; 15 মাসে ROI অর্জিত হয়।
সূত্র: NRCA কারিগরি নোট; DOE AMO শক্তি কেসের তথ্যসূত্র; OEM অ্যাপ্লিকেশন ইঞ্জিনিয়ারিং ব্রিফ
বিশেষজ্ঞদের মতামত
- Rob Haddock, প্রতিষ্ঠাতা, Metal Roof Advisory Group
মতামত: “দীর্ঘমেয়াদি জলরোধিতায় প্যানেলের পুরুত্ব সামান্য বাড়ানোর চেয়ে সিমের উচ্চতার ধারাবাহিকতা ও সঠিক ক্লিপ নির্বাচন বেশি গুরুত্বপূর্ণ।”
উৎস: https://metalroofadvisory.com - Sarah L. Thompson, পণ্য ব্যবস্থাপক, The Bradbury Group
মতামত: “2025 সালে ঠিকাদারেরা রেসিপি-চালিত পরিবর্তন ও ইনলাইন মাননিয়ন্ত্রণসহ পোর্টেবল স্ট্যান্ডিং-সিম রোল ফর্মিং মেশিনকে ঐচ্ছিক নয়, মানক সুবিধা হিসেবে আশা করেন।”
উৎস: https://bradburygroup.com - ড. Markus Heine, প্রধান প্রযুক্তি কর্মকর্তা, data M Sheet Metal Solutions (COPRA RF)
মতামত: “সিমুলেটেড ফ্লাওয়ার নকশা ও ডিজিটাল টুইন চালুকরণের অপচয় কমায় এবং আধুনিক উচ্চ-শক্তির সাবস্ট্রেটের জন্য স্থিতিশীল ফর্মিং উইন্ডো নিশ্চিত করে।”
উৎস: https://www.data-m.de
ব্যবহারিক সরঞ্জাম/সম্পদ
- নকশা ও সিমুলেশন: COPRA RF — https://www.data-m.de
- রুফিং মানদণ্ড ও বিবরণ: NRCA Manuals — https://www.nrca.net/technical
- ভবন কোড ও বায়ুজনিত উত্তোলন: ICC-ES, ASCE 7-এর তথ্যসূত্র — https://icc-es.org; https://www.asce.org
- ইনলাইন মাননিয়ন্ত্রণে ভিশন সেন্সর: Keyence — https://www.keyence.com
- শক্তি অপ্টিমাইজেশনের উত্তম অনুশীলন: DOE AMO — https://www.energy.gov/amo
- নিরাপত্তা মানদণ্ড: ISO 12100, ISO 13849, EN ISO 14120 — https://www.iso.org
- রক্ষণাবেক্ষণের জন্য CMMS: UpKeep — https://www.onupkeep.com
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি নতুন FAQ যোগ; মানদণ্ডের সারণিসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞ মতামত যোগ; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম/সম্পদ সংকলন
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30 অথবা তার আগে, যদি OEM ≥100 fpm গতিতে 10 মিনিটের কমে ক্যাসেট পরিবর্তন চালু করে, স্ট্যান্ডিং-সিমের বায়ুজনিত উত্তোলনে NRCA/ASCE নতুন নির্দেশনা প্রকাশ করে, অথবা DOE রোল ফর্মিংয়ের শক্তি-তীব্রতার মানদণ্ড হালনাগাদ করে





