
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোল ফর্মিং হলো একটি ধাতু গঠন প্রক্রিয়া যা সমতল শীট ধাতু বা কয়েলকে জটিল ক্রস-সেকশনসহ কাস্টমাইজড প্রোফাইলে রূপান্তরিত করে। রোল গঠন মেশিন প্রিসিশন ধাতব অংশ উৎপাদনের জন্য পুনরাবৃত্তিমূলক প্রোফাইলগুলির জন্য দক্ষতার সাথে এবং অর্থনৈতিকভাবে অপরিহার্য সরঞ্জাম। এই নির্দেশিকা আপনার উৎপাদন চাহিদার জন্য সর্বোত্তম রোল ফর্মার নির্বাচনের সময় বিবেচনা করার মূল কারণগুলির একটি বিস্তারিত সারাংশ প্রদান করে।
রোল ফর্মিং মেশিনের সারাংশ
রোল ফর্মিং মেশিনগুলি ধারালো রোলের একাধিক পরপরবর্তী জোড়া ব্যবহার করে ধাতব শীট বা স্ট্রিপকে ক্রমশঃ কাঙ্ক্ষিত ক্রস-সেকশনাল প্রোফাইলে গঠন করে। প্রতিটি রোল ফর্মিং পাস উপাদানকে লক্ষ্য আকৃতির কাছাকাছি ক্রমান্বয়ে গঠন করে।
একটি মৌলিক রোল ফর্মারের প্রধান উপাদানগুলি অন্তর্ভুক্ত:
- কয়েল বা শীট ধাতু মেশিনে সরবরাহের জন্য আনকয়লার বা ডেকয়লার
- শীটকে মেশিনের মধ্য দিয়ে গাইড করার জন্য পিনচ রোলসহ ফিড টেবিল
- প্রোফাইলকে ক্রমান্বয়ে গঠনের জন্য উপরের এবং নিচের রোলসহ ফর্মিং স্টেশন
- সমাপ্ত অংশগুলিকে দৈর্ঘ্য অনুসারে কাটার জন্য কাটঅফ ছুরি
- প্রক্রিয়া প্যারামিটার সেট এবং মনিটর করার জন্য কন্ট্রোল এবং সেন্সর
টেবিল ১: রোল ফর্মিং মেশিনের প্রকারভেদ
| ধরন | বর্ণনা |
|---|---|
| কয়েল-টু-কয়েল | অবিরত প্রক্রিয়া, গঠিত কয়েল আউটপুট |
| কাট-টু-লেংথ | রোলিংয়ের পর গঠিত প্রোফাইলকে দৈর্ঘ্য অনুসারে কাটে |
| এন্ড ফর্মার | বিশেষ রোল দিয়ে প্রোফাইলের প্রান্ত গঠন করে |
| পোর্টেবল | সাইটে বা স্বল্প রান উৎপাদনের জন্য কমপ্যাক্ট ইউনিট |
| বিশেষায়িত | অনন্য প্রোফাইলের জন্য কাস্টম মেশিন |
রোল ফর্মারগুলি বিভিন্ন কনফিগারেশন এবং অটোমেশনের স্তরে উপলব্ধ। মেশিনভেদে পরিবর্তিত মূল বৈশিষ্ট্যগুলি অন্তর্ভুক্ত:
- রোলার স্টেশনের সংখ্যা – বেশি স্টেশন জটিল প্রোফাইলের অনুমতি দেয়।
- রোলার সাইজ – সর্বোচ্চ শীট প্রস্থ নির্ধারণ করে।
- রোলার উপাদান – স্টিল, রাবার, ইউরেথেন কোটেড ইত্যাদি।
- ইনলাইন প্রক্রিয়া – পাঞ্চিং, ওয়েল্ডিং, হার্ডওয়্যার ইনসারশন।
- গতি এবং প্রিসিশন – যান্ত্রিক ডিজাইনের উপর নির্ভর করে।
- কন্ট্রোল – মৌলিক বনাম ডিজিটাল কন্ট্রোল এবং মনিটরিং।
- অটোমেশন বৈশিষ্ট্য – কয়েল হ্যান্ডলিং, অংশ কাটঅফ এবং স্ট্যাকিং।
টেবিল ২: রোল ফর্মার সাইজ স্পেসিফিকেশন
| প্যারামিটার | সাধারণ পরিসীমা |
|---|---|
| স্ট্যান্ডের সংখ্যা | 10 – 26 |
| সর্বোচ্চ শীট প্রস্থ | ১৮ – ৮০ ইঞ্চি |
| সর্বনিম্ন শীট পুরুত্ব | ০.৫ – ২ মিমি |
| সর্বোচ্চ শীট পুরুত্ব | ৩ – ৮ মিমি |
| রোল ব্যাস | ৪ – ৮ ইঞ্চি |
মেশিনের নির্বাচন প্রোফাইল আকৃতি, মাত্রা, উপাদান এবং উৎপাদন পরিমাণের চাহিদার উপর নির্ভর করে। আপনার নির্দিষ্ট প্রয়োগের জন্য সর্বোত্তম কনফিগারেশন নির্বাচনের জন্য রোল ফর্মার উৎপাদকদের সাথে কাজ করুন।
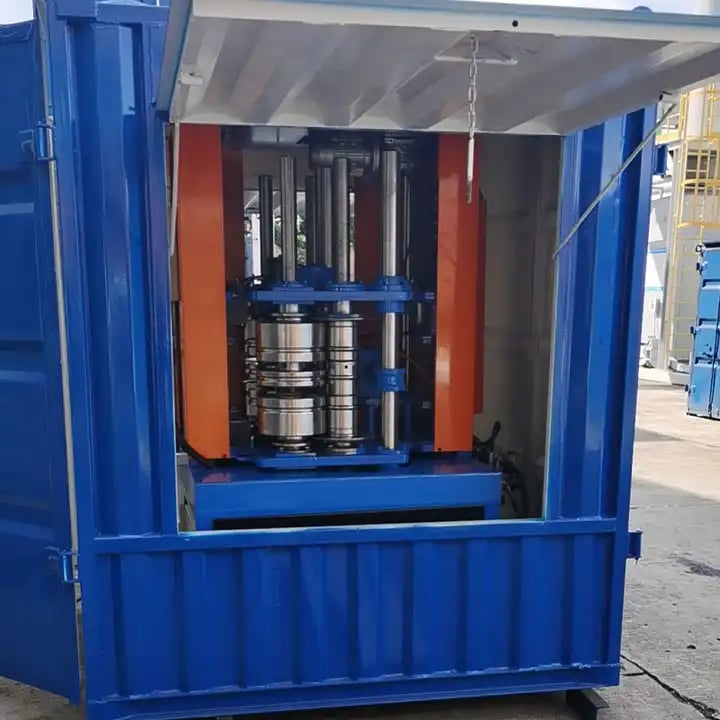
রোল ফর্মিং মেশিনের প্রয়োগসমূহ
রোল ফর্মিং উচ্চ উৎপাদনশীলতা এবং অন্যান্য প্রক্রিয়ায় গঠন করা কঠিন ক্রস-সেকশনসহ ধাতব অংশের দক্ষ অবিরত উৎপাদনের জন্য উপযুক্ত।
টেবিল ৩: রোল ফর্মিং প্রয়োগ
| শিল্প | সাধারণ প্রোফাইলসমূহ |
|---|---|
| নির্মাণ | স্টাড, ট্র্যাক, প্যানেল, ডেকিং, ছাদ, সাইডিং, ড্রেনেজ |
| অটোমোটিভ | দরজার পিলার, ছাদ রেল, উইন্ডশিল্ড ট্রিম |
| যন্ত্রপাতি | ফ্রেম, হাউজিং, শেল্ফ, প্যানেল |
| আসবাবপত্র | লেগ, ফ্রেম, শেলভিং, হ্যান্ডেল |
| আলোকসজ্জা | পোল, ফ্রেম |
| পরিবহন | রেল কার এবং ট্রাক ফ্রেম, অভ্যন্তরীণ |
যতক্ষণ এটি সাধারণ ক্রস-সেকশনাল স্টেজের একাধিক সিরিজে বিভক্ত করা যায় ততক্ষণ প্রায় যেকোনো খোলা পাতলা-দেয়ালী আকৃতি রোল ফর্ম করা যায়। খালি এবং বন্ধ টিউব প্রোফাইলের জন্য বিশেষ রোল ফর্মিং কৌশল প্রয়োজন।
সাধারণ উপাদান যা রোল ফর্ম করা হয় তা অন্তর্ভুক্ত:
- লো কার্বন স্টিল
- উচ্চ শক্তির ইস্পাত
- স্টেইনলেস স্টিল
- অ্যালুমিনিয়াম
- ব্রাস
- তামা
রোল ফর্মিংয়ের সুবিধা
টেবিল ৪: রোল ফর্মিংয়ের সুবিধাসমূহ
| সুবিধা | বর্ণনা |
|---|---|
| উচ্চ উৎপাদনশীলতা | দ্রুত চক্র সময়সহ অবিরত প্রক্রিয়া |
| উপাদান সাশ্রয় | সামান্য বর্জ্যের সাথে কাঁচামালের দক্ষ ব্যবহার |
| শ্রমের দক্ষতা | অটোমেটেড প্রক্রিয়া সামান্য অপারেটর প্রয়োজন |
| নমনীয়তা | প্রোফাইলগুলির মধ্যে দ্রুত পরিবর্তন |
| শক্তি | কোল্ড ফর্মিং ধাতুকে কাজ শক্ত করে এবং মজবুত করে |
| গুণমান | শক্ত টলারেন্সে সামঞ্জস্যপূর্ণ এবং পুনরাবৃত্তিযোগ্য |
| খরচ-কার্যকর | অন্যান্য প্রক্রিয়ার তুলনায় কম টুলিং খরচ |
| ডিজাইন স্বাধীনতা | জটিল আকৃতি উৎপাদিত করা যায় |
রোল ফর্মিংয়ের মূল শক্তিগুলি অন্তর্ভুক্ত উচ্চ থ্রুপুট, উপাদান ব্যবহার এবং সেকশনাল প্রোফাইলসহ অংশের ভর্তি উৎপাদনের জন্য জ্যামিতিক নমনীয়ত
রোল ফর্মিং মেশিনের অপারেশন
রোল ফর্মারের সঠিক সেটআপ এবং পরিচালনা মানসম্পন্ন ফলাফল অর্জনের মূল চাবিকাঠি। প্রধান প্রক্রিয়া ধাপগুলি অন্তর্ভুক্ত:
- কয়েল লোডিং বা ইনফিড টেবিলে শীট ডি-স্ট্যাকিং
- স্ট্রিপটি রোলার স্টেশনগুলির মধ্য দিয়ে থ্রেডিং
- প্রয়োজনীয় ঘূর্ণন গতি এবং পাস শিডিউল সেট করা
- ফর্মিং প্রক্রিয়া পর্যবেক্ষণ এবং আউটপুট পরিদর্শন
- নির্দিষ্ট দৈর্ঘ্যে পার্ট কাটা বা সমাপ্ত পণ্য কয়েলিং
- নিরাপদ অপারেটর কাজের পরিবেশের জন্য নিরাপত্তা পদ্ধতি
সারণি ৫: রোল ফর্মার পরিচালনা নির্দেশিকা
| প্যারামিটার | সুপারিশসমূহ |
|---|---|
| উপাদান সরবরাহ | সঠিক ডিকয়লার টেনশন ব্যবহার; স্টক পরিষ্কার করুন; প্রয়োজনে লুব্রিকেট করুন |
| রোলার সমন্বয় | পদ্ধতি অনুসারে রোল গ্যাপগুলি ধাপে ধাপে সেট করুন |
| রোল সেটআপ | সমান্তরালতা এবং সঠিক ঘূর্ণন দিক পরীক্ষা করুন |
| গতি | ধীরে শুরু করুন এবং ধাপে ধাপে বাড়ান; স্লিপেজ এড়ান |
| স্ক্র্যাপ | প্রক্রিয়া স্থিতিশীল না হওয়া পর্যন্ত একাধিক পার্ট স্ক্র্যাপ হিসেবে অনুমোদন করুন |
| লুব্রিকেশন | ঘর্ষণ কমাতে সঠিক লুব্রিকেন্ট প্রয়োগ করুন; অতিরিক্ত তেল দেওয়া এড়ান |
| রক্ষণাবেক্ষণ | রোল এবং বিয়ারিং পরিদর্শন এবং লুব্রিকেশনের জন্য শিডিউল অনুসরণ করুন |
| টুলিং পরিধান | রোলের অবস্থা পর্যবেক্ষণ করুন এবং সময়মতো প্রতিস্থাপন করুন |
| নিরাপত্তা | সঠিক গার্ডিং ব্যবহার করুন; কান এবং চোখের সুরক্ষা |
রোল ফর্মারটি সঠিকভাবে সেটআপ এবং ট্রায়াল করার জন্য সময় নেওয়া সর্বোত্তম পারফরম্যান্স এবং আউটপুট মান নিশ্চিত করবে।
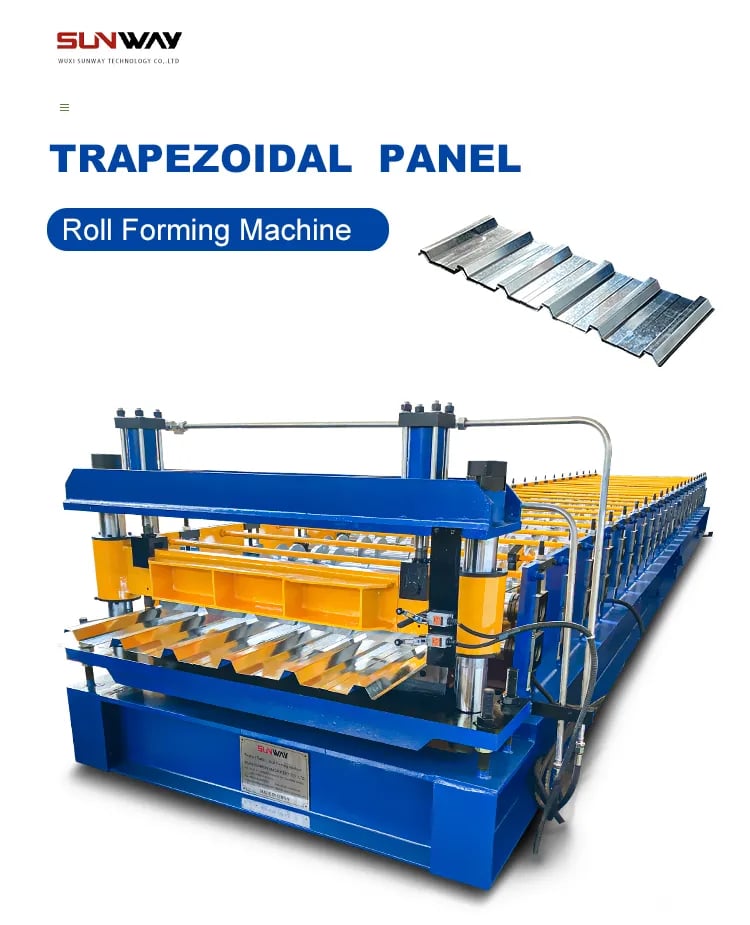
রোল ফর্মিং মেশিন রক্ষণাবেক্ষণ
রোল ফর্মিং সরঞ্জামের ঝামেলামুক্ত পরিচালনা এবং সর্বোচ্চ দীর্ঘায়ু নিশ্চিত করার জন্য একটি সঠিক রক্ষণাবেক্ষণ কর্মসূচি অপরিহার্য।
সারণি ৬: রোল ফর্মার রক্ষণাবেক্ষণ শিডিউল
| রক্ষণাবেক্ষণ কাজ | ফ্রিকোয়েন্সি |
|---|---|
| রোলের অবস্থা পরীক্ষা করুন | দৈনিক |
| অ্যালাইনমেন্ট চেক করুন | মাসিক |
| বিয়ারিংগুলি লুব্রিকেট করুন | OEM শিডিউল অনুসারে |
| গাইডগুলি লুব্রিকেট করুন | সাপ্তাহিক |
| চেইন এবং স্প্রকেট পরীক্ষা করুন | মাসিক |
| হাইড্রলিক চাপ যাচাই করুন | মাসিক |
| সেন্সর এবং কন্ট্রোল পরীক্ষা করুন | বার্ষিক |
| রোল রিফিনিশিং বা প্রতিস্থাপন | প্রয়োজন অনুসারে |
দুর্বল রক্ষণাবেক্ষণের কারণে সাধারণ সমস্যাগুলির মধ্যে প্রোফাইল বিকৃতি, অতিরিক্ত শব্দ, রোল মার্কিং এবং স্ক্র্যাপ হার বৃদ্ধি অন্তর্ভুক্ত। সক্রিয় রক্ষণাবেক্ষণ অপ্রত্যাশিত ডাউনটাইম এবং মানসমস্যা প্রতিরোধ করে।
রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচন
আপনার প্রয়োজনের সাথে মিলে যাওয়া একটি মেশিন পাওয়ার চাবিকাঠি সঠিক রোল ফর্মার সরবরাহকারী নির্বাচন। নীচে বিবেচনা করার গুরুত্বপূর্ণ উপাদানগুলি দেওয়া হলো:
সারণি ৭: রোল ফর্মার সরবরাহকারী মূল্যায়ন মানদণ্ড
| বিবেচনা | মূল্যায়ন নির্দেশিকা |
|---|---|
| সুনাম | ব্যবসায়ের বছর সংখ্যা; গ্রাহক রিভিউ |
| কাস্টমাইজেশন | কাস্টম প্রোফাইলের জন্য ইঞ্জিনিয়ারিং ক্ষমতা |
| গুণমান | প্রক্রিয়া নিয়ন্ত্রণ এবং টলারেন্স; সার্টিফিকেশন |
| ডিজাইন দক্ষতা | অনুরূপ অ্যাপ্লিকেশনের অভিজ্ঞতা |
| খরচ | ফিচারের দাম; মালিকানার মোট খরচ |
| লিড টাইম | স্ট্যান্ডার্ড এবং ত্বরিত শিডিউল অপশন |
| সমর্থন | ইনস্টলেশন সহায়তা; প্রশিক্ষণ; ম্যানুয়াল |
| রক্ষণাবেক্ষণ | সার্ভিসের সহজতা; স্পেয়ার পার্টস উপলব্ধতা |
| আপগ্রেডযোগ্যতা | পরবর্তীতে কার্যকারিতা যোগ করার ক্ষমতা |
ডিজাইন এবং ক্ষমতা পর্যালোচনা করতে শর্টলিস্ট করা সরবরাহকারীদের সাথে ঘনিষ্ঠভাবে কাজ করুন। তাদের বিদ্যমান গ্রাহকদের সাথে যোগাযোগ করার জন্য রেফারেন্স সংগ্রহ করুন। আপনার ব্যবসার সাথে সবচেয়ে ভালো মানানসই রোল ফর্মার কোম্পানি নির্বাচন করুন।
রোল ফর্মার মূল্য নির্ধারণ
রোল ফর্মিং সিস্টেমের মোট খরচে মূল মেশিনের খরচের সাথে অতিরিক্ত আনুষাঙ্গিক এবং টুলিং অন্তর্ভুক্ত।
সারণি ৮: রোল ফর্মিং সরঞ্জাম মূল্য নির্ধারণ
| উপাদান | মূল্য পরিসর |
|---|---|
| মৌলিক মেশিন | $50,000 – $500,000 |
| ইনলাইন পাঞ্চ | $10,000 – $100,000 |
| গৌণ প্রক্রিয়া | $25,000 – $250,000 |
| অটোমেশন | $25,000 – $250,000 |
| টুলিং – প্রতি স্টেশন রোল | $1,000 – $5,000 |
| ডিজাইন এবং ইঞ্জিনিয়ারিং | $5,000 – $50,000 |
| ইনস্টলেশন এবং প্রশিক্ষণ | $10,000 – $100,000 |
মেশিনের আকার, ফিচার, নির্ভুলতা এবং উৎপাদন পরিমাণের উপর ভিত্তি করে মূল্য উল্লেখযোগ্যভাবে পরিবর্তিত হয়। অপশন তুলনা করতে একাধিক সরবরাহকারীর কোটেশন সংগ্রহ করুন। উৎপাদনশীলতার সুবিধার বিরুদ্ধে মোট খরচ বিবেচনা করুন।
রোল ফর্মিং বনাম অন্যান্য ধাতু ফর্মিং প্রক্রিয়া
সারণি ৯: ধাতু ফর্মিং প্রক্রিয়ার তুলনা
| রোল গঠন | প্রেস ব্রেক বাঁকানো | স্ট্যাম্পিং | এক্সট্রুশন | |
|---|---|---|---|---|
| সেটআপ সময় | নিম্ন | উচ্চ | অত্যন্ত উচ্চ | মাঝারি |
| টুলিং খরচ | নিম্ন | মাঝারি | অত্যন্ত উচ্চ | উচ্চ |
| জ্যামিতিক নমনীয়তা | উচ্চ | মাঝারি | নিম্ন | মাঝারি |
| অংশের দৈর্ঘ্য | অবিরত | ব্যাচ | ব্যাচ | অবিরত |
| শক্তি | উচ্চ | মাঝারি | উচ্চ | মাঝারি |
| টলারেন্স | +/- ০.৫ মিমি | +/- ১ মিমি | +/- ০.৫ মিমি | +/- ১ মিমি |
| উৎপাদনশীলতা | অত্যন্ত উচ্চ | মাঝারি | উচ্চ | উচ্চ |
| খরচ কার্যকারিতা | উচ্চ – মাঝারি পরিমাণ | কম পরিমাণ | উচ্চ পরিমাণ | উচ্চ পরিমাণ |
স্ট্যাম্পিংয়ের মতো অন্যান্য প্রক্রিয়ার তুলনায় যার উচ্চ সেটআপ খরচ রয়েছে, রোল ফর্মিং দৈর্ঘ্য বা জটিল আকারের মাঝারি থেকে উচ্চ উৎপাদন পরিমাণের পার্টের জন্য সুবিধাজনক।
রোল ফর্মিং মেশিনের সীমাবদ্ধতা
সুবিধা সত্ত্বেও, বিবেচনা করার জন্য রোল ফর্মিংয়ের কিছু সহজাত সীমাবদ্ধতা রয়েছে:
- কম পরিমাণ উৎপাদনের জন্য দক্ষ নয়।
- সরল ক্রস-সেকশনের মধ্যে সীমাবদ্ধ।
- রোলার মাত্রা দ্বারা আকার সীমিত।
- ক্রমিক প্রকৃতির কারণে কিছু আকার চ্যালেঞ্জিং।
- গৌণ অপারেশন প্রায়শই প্রয়োজন।
- ডিজাইন পরিবর্তনের জন্য উল্লেখযোগ্য টুলিং বিনিয়োগ।
প্রোফাইলের জটিলতা এবং মেশিনের মোট দৈর্ঘ্য খরচকে প্রভাবিত করার মূল উপাদান।
উপসংহার
ধাতব পার্টের সেকশনাল প্রোফাইল উৎপাদনের জন্য সর্বোচ্চ উৎপাদনশীলতা, দক্ষতা এবং মান অর্জনের জন্য সর্বোত্তম রোল ফর্মিং মেশিন নির্দিষ্ট করা অপরিহার্য। এই নির্দেশিকায় মেশিনের ক্ষমতা, ফিচার, অপারেশন, রক্ষণাবেক্ষণ, সরবরাহকারী, খরচ এবং ট্রেডঅফসমূহের মতো মূল উপাদানগুলি আলোচিত হয়েছে যাতে আপনার উৎপাদন প্রয়োজনের জন্য সেরা রোল ফর্মার নির্বাচন করতে সাহায্য করা যায়। রোল ফর্মিং প্রক্রিয়ার নমনীয়তার সদ্ব্যবহার করে পুনরাবৃত্তিমূলক সেকশনাল পার্ট উৎপাদনের জন্য বিকল্প ধাতু ফর্মিং পদ্ধতির উপর উল্লেখযোগ্য সুবিধা প্রদান করা যায় যাতে আপনার পণ্যের প্রয়োজনীয়তা পূরণ হয়।
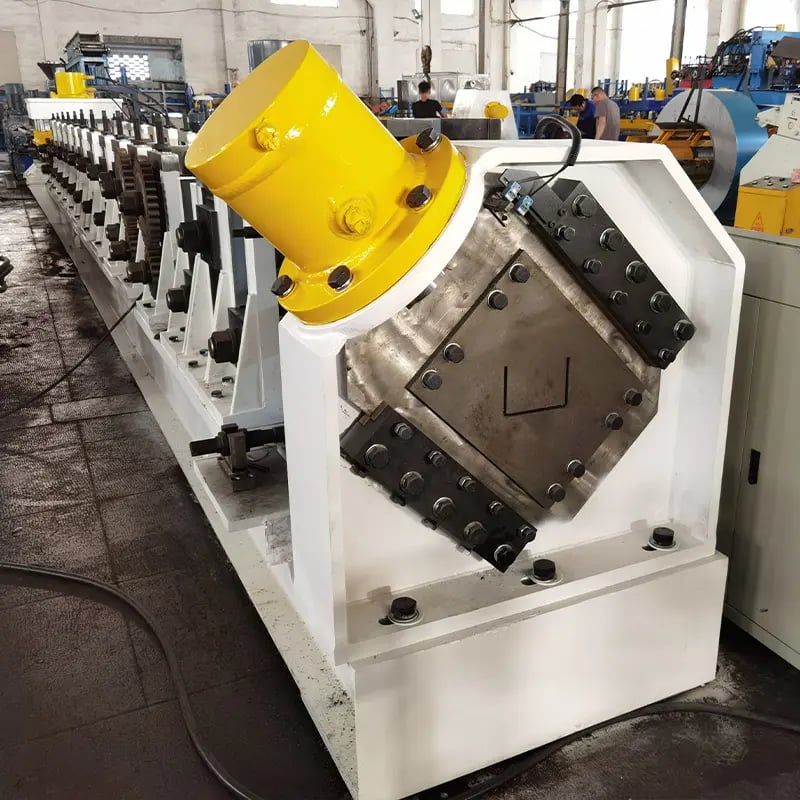
সাধারণ প্রশ্নাবলি
প্রশ্ন: রোল ফর্মিংয়ে কোন পুরুত্বের ধাতব শীট ব্যবহার করা যায়?
প: স্ট্যান্ডার্ড রোল ফর্মারগুলি সাধারণত ০.৫ মিমি থেকে ৮ মিমি পুরুত্বের ধাতব শীট প্রক্রিয়াকরণ করতে পারে। সর্বোচ্চ পুরুত্ব রোলার আকার এবং শক্তির উপর নির্ভর করে। সঠিক মেশিন সমন্বয়ের মাধ্যমে ০.৩ মিমি পর্যন্ত পাতলা গেজ ফর্ম করা যায়।
প: কোন আকারগুলি রোল ফর্ম করা যায়?
উ: কোনো উন্মুক্ত ক্রস-সেকশনাল আকার সম্ভব, যেমন সি, ইউ, জেড, টিউবুলার এবং হ্যাট চ্যানেল প্রোফাইল। বন্ধ টিউব আকারের জন্য বিশেষ রোল ফর্মিং পদ্ধতি প্রয়োজন। প্রোফাইল যত জটিল, তত বেশি রোলার স্টেশন প্রয়োজন।
প: একটি পার্ট কতদূর রোল ফর্ম করা যায়?
উ: এটি একটি অবিরত প্রক্রিয়া হওয়ায় দৈর্ঘ্যের কোনো তাত্ত্বিক সীমা নেই। ব্যবহারিক দৈর্ঘ্য কয়েক ইঞ্চি থেকে শত শত ফুট পর্যন্ত যেকোনো মেশিন এবং অ্যাপ্লিকেশনের উপর নির্ভর করে। লম্বা পার্ট সমর্থনের জন্য প্রসারিত রানআউট টেবিল অনুমোদিত।
প: রোল ফর্মিং কতটা নির্ভুল?
উ: মেশিনের নির্ভুলতা এবং প্রক্রিয়া নিয়ন্ত্রণের উপর ভিত্তি করে +/- ০.৫ মিমির মধ্যে মাত্রাগত টলারেন্স স্ট্যান্ডার্ড। +/- ০.২৫ মিমি পর্যন্ত টলারেন্স সম্ভব কিন্তু কঠোর পর্যবেক্ষণ এবং ক্যালিব্রেশন প্রয়োজন।
প্র: রোল ফর্মিং উপাদানের বৈশিষ্ট্যকে কীভাব
A: ঠান্ডা কাজকরণ কাজ কঠোরতার মাধ্যমে ধাতুকে শক্তিশালী করে। সর্বনিম্ন টানক্ষমতা এবং চরম টানক্ষমতা বৃদ্ধি পায়। সংবর্ধনের শতাংশ হ্রাস পায়। এনিলিং প্রত্যাহারযোগ্যতা পুনরুদ্ধার করতে পারে।
Q: রোল ফর্মিংয়ে কী কী ত্রুটি দেখা দিতে পারে?
A: সাধারণ ত্রুটিগুলি হলো টুইস্ট, বো, কার্ল, কুঞ্চিত ভাঁজ এবং চিহ্নিতকরণ। এগুলি সঠিক নকশা, মেশিনিং, রোল সেটআপ এবং অপারেশনের মাধ্যমে প্রতিরোধ করা যায়। অতিরিক্ত রোল চাপের ফলে প্রান্তের ঢেউখেলি দেখা দিতে পারে।
Q: রোল ফর্মিং মেশিন কতদিন চলে?
A: সঠিক ব্যবহার এবং প্রতিরোধমূলক রক্ষণাবেক্ষণের সাথে, ২০ বছরেরও বেশি সেবা জীবন সাধারণ। রোল প্রতিস্থাপন এবং নিয়ন্ত্রণ বা অটোমেশন আপগ্রেড উৎপাদন জীবন আরও বাড়াতে পারে।
প্রশ্ন: কোন নিরাপত্তা ব্যবস্থা প্রয়োজন?
A: রোল ফর্মারে অসংখ্য চিমটি বিন্দু রয়েছে। মেশিন গার্ডিং, ইন্টারলকড বাধা, ই-স্টপ এবং লকআউট অপরিহার্য। কর্মীরাও ঘন ফিটিং পোশাক, কান রক্ষাকবচ, নিরাপত্তা চশমা এবং গ্লাভসের মতো PPE প্রয়োজন।
Q: রোল ফর্মিংয়ের খরচ কত?
A: মোট খরচ আকার এবং বৈশিষ্ট্যের উপর নির্ভর করে। ছোট ম্যানুয়াল মেশিনের খরচ প্রায় ৭৫,০০০ ডলার হতে পারে। বড় সম্পূর্ণ অটোমেটেড উচ্চগতির উৎপাদন লাইনের খরচ ৫০০,০০০ ডলারেরও বেশি হতে পারে। আপনার অংশের নকশা এবং পরিমাণের ভিত্তিতে কোটেশন নিন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) রোল ফর্মিং মেশিনের মোটর-ক্ষমতা কীভাবে নির্ধারণ করব?
- P ≈ (k × t × w × S × v) দিয়ে আনুমানিক হিসাব করুন, যেখানে t = পুরুত্ব, w = স্ট্রিপের প্রস্থ, S = উপাদানের শক্তি-গুণক, v = গতি, k = প্রক্রিয়ার ধ্রুবক (স্ট্যান্ড ও ঘর্ষণ বিবেচনায় নিয়ে)। সরবরাহকারীর টর্ক/গতির রেখাচিত্র দিয়ে হিসাবটি পরিমার্জন করুন; সর্বোচ্চ ভার ও চালু করার সময়ের জন্য 20–30% service factor যোগ করুন।
2) প্রোফাইল পরিবর্তনের মধ্যবর্তী বন্ধের সময় কমাতে কোন পদ্ধতি সবচেয়ে কার্যকর?
- দ্রুত খুলে ফেলা যায় এমন এন্ট্রি গাইড, ডিজিটাল স্ট্যান্ড-অবস্থান প্রিসেট এবং রেসিপিভিত্তিক PLC সেটআপসহ ক্যাসেটধরনের রোল সেট ব্যবহার করুন। শিমে রঙের চিহ্ন এবং আগে থেকে সাজানো টুলিং ট্রলি দিয়ে 30 মিনিটের কম সময়ে সেটআপ পরিবর্তনের লক্ষ্য রাখুন।
3) জটিল প্রোফাইলে গুণমানের ওপর কোন নিয়ন্ত্রণ-বৈশিষ্ট্য সবচেয়ে বেশি প্রভাব ফেলে?
- কাটার দৈর্ঘ্য নিয়ন্ত্রণে ক্লোজড-লুপ এনকোডার, ডিকয়লারের টান মাপতে লোড সেল, সার্ভোচালিত স্ট্যান্ড এবং পিচ/গভীরতা মাপতে ইনলাইন লেজার/ভিশন ব্যবহার করুন. মোচড়, বাঁক এবং স্প্রিংব্যাকের প্রবণতা পর্যবেক্ষণ করতে HMI-তে SPC যোগ করুন।
4) কখন কয়েল-টু-কয়েল আর কখন কাট-টু-দৈর্ঘ্য লাইন বেছে নেওয়া উচিত?
- পরবর্তী ধাপে স্লিটিং/এমবসিং বা কয়েল করা প্রোফাইল পাঠানোর ক্ষেত্রে কয়েল-টু-কয়েল উপযোগী. সম্পূর্ণ অংশ পাঠানো, স্ট্যাকিং/প্যাকিং যুক্ত করা অথবা পরবর্তী প্রক্রিয়ার জায়গা সীমিত হলে কাট-টু-দৈর্ঘ্য পদ্ধতি পছন্দনীয়.
5) চালু করার সময় ও উপাদান বদলের সময় বর্জ্য কীভাবে কমাব?
- উষ্ণায়ন প্রক্রিয়া মানসম্মত করুন, প্রারম্ভিক বর্জ্য-স্ট্রিপ চালান, কয়েলের গ্রেড অনুযায়ী ফিড/টেনশনের রেসিপি স্থির করুন এবং go/no-go গেজ দিয়ে প্রথম অংশ পরীক্ষা করুন। চেকলিস্ট ও লেজার দিয়ে দৈর্ঘ্য যাচাই করে চালুর সময় বর্জ্যের হার <2% রাখার লক্ষ্য নিন।
রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- Servo-electrification এবং energy recovery: Regenerative drive legacy VFD-only system-এর তুলনায় প্রতি মিটারে energy 8–15% কমায়।
- দ্রুত টুল পরিবর্তন: ক্যাসেট ও টুলবিহীন ধারণা সাধারণ পরিবর্তনের সময় 60–120 মিনিট থেকে 15–45 মিনিটে নামিয়ে সাশ্রয়ী স্বল্প-ব্যাচ উৎপাদন সম্ভব করে।
- ইনলাইন QA এখন প্রচলিত হচ্ছে: লেজার ত্রিভুজায়ন ও ভিশন ব্যবস্থা তাৎক্ষণিকভাবে পিচ, ফ্ল্যাঞ্জের উচ্চতা এবং কাট-দৈর্ঘ্যের বিচ্যুতি শনাক্ত করে; প্রথমবারেই মানসম্মত উৎপাদনের হার 96–98%-এ পৌঁছায়.
- উন্নত উপাদান: ফ্যাসাড ব্যবস্থার জন্য AHSS (590–980 MPa) এবং প্রি-পেইন্টেড অ্যালুমিনিয়ামের ব্যবহার বাড়ায় দাগ পড়া ঠেকাতে আরও দৃঢ় ফ্রেম, বড় রোলের ব্যাস এবং প্রলেপযুক্ত রোল প্রয়োজন.
- ডিজিটাল টুইন ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ: OEM-রা IIoT প্ল্যাটফর্মে যুক্ত মেশিন-টুইন সরবরাহ করছে; বিয়ারিংয়ের কম্পন ও রোলের ক্ষয় নির্দিষ্ট সময়ের পরিদর্শনের বদলে আগেভাগে শনাক্ত করা হচ্ছে.
- নিরাপত্তা ও বিধিপালন: CE/UL Cat-4 নিরাপত্তা সার্কিট, ইন্টারলকযুক্ত গার্ড এবং লাইট কার্টেন এখন রপ্তানি মডেলের মৌলিক মানদণ্ড।
- টেকসইতা: ক্রেতারা পরিবেশগত পণ্য ঘোষণা (EPD) এবং ISO 50001-এর সঙ্গে সামঞ্জস্যপূর্ণ পরিচালনা চাইছেন; পুনর্ব্যবহৃত উপাদানযুক্ত ইস্পাত ≥30% ক্রমবর্ধমানভাবে নির্দিষ্ট করা হচ্ছে.
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| মেট্রিক | ২০২৩ স্বাভাবিক | 2025 সাধারণ | নোট/উৎস |
|---|---|---|---|
| সাধারণ প্রোফাইলের লাইনের গতি | 15–25 m/min | 18–32 m/min | OEM catalog; field audit |
| ক্যাসেট ব্যবস্থায় পরিবর্তনের সময় | ৬০–১২০ মিনিট | 15–45 মিনিট | Vendor case study |
| প্রথম-পাস ফলন (FPY) | 92–95% | 96–98% | ইনলাইন লেজার QA + SPC |
| প্রতি মিটারে শক্তি খরচ (0.8–1.2 mm স্টিল) | 0.25–0.35 kWh/m | 0.20–0.30 kWh/m | Regen drive-সহ |
| নতুন install-এ AHSS capability share | ~18% | 28–35% | Automotive/construction |
| ইনলাইন QA গ্রহণ | ~25% | 50–60% | ভিশন/লেজার মেট্রোলজি |
| পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ চালু করা | একশো এক টেরাপায়ার | 25–35% | IIoT অবস্থা পর্যবেক্ষণ |
নির্বাচিত সূত্রসমূহ:
- World Steel Association-এর প্রযুক্তি ও দক্ষতা-সংক্রান্ত প্রতিবেদন:https://worldsteel.org
- SME (Society of Manufacturing Engineers)-এর রোল ফর্মিং বিষয়ক কারিগরি সংক্ষিপ্তপত্র: https://www.sme.org
- NIST Smart Manufacturing paper: https://www.nist.gov
- প্রস্তুতকারকের কারিগরি নোট (Formtek, Samco, Gasparini)
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ডিজিটাল টুইন-চালিত সেটআপ অনুকূলকরণ (2025)
পটভূমি: একটি উত্তর আমেরিকান যন্ত্রপাতি-প্রস্তুতকারক OEM-কে মাল্টিপাস রোল ফর্মিং মেশিনে তাক ও ফ্রেমের প্রোফাইল বদলানোর সময় দীর্ঘ সেটআপ এবং 5.4% বর্জ্যের সমস্যায় পড়তে হয়েছিল।
সমাধান: অনুকরণ করা পাস-সূচিসহ মেশিনের ডিজিটাল টুইন চালু করা হয়, সার্ভো স্ট্যান্ডের অবস্থান পূর্বনির্ধারণ যোগ করা হয় এবং ফ্ল্যাঞ্জের উচ্চতা ও দৈর্ঘ্যের জন্য ইনলাইন লেজার মাপক সংযোজন করা হয়।
ফলাফল: পণ্য বদলের সময় 85 থেকে 27 মিনিটে কমেছে; FPY 94.1% থেকে 97.8%-এ উন্নত হয়েছে; অনুকূলিত গতি-বৃদ্ধির প্রোফাইলের কারণে প্রতি মিটারে শক্তি 12% কমেছে।
কেস স্টাডি 2: পৃষ্ঠ-সংবেদনশীল কয়েল দিয়ে 780 MPa AHSS গঠন (2024)
পটভূমি: একজন Tier-1 গাড়ি প্রস্তুতকারক-সরবরাহকারীর 22 m/min গতিতে প্রলেপের ক্ষতি না করে 780 MPa গ্যালভানাইজড AHSS রুফ রেল রোল ফর্ম করার প্রয়োজন ছিল।
সমাধান: বৃহত্তর-ব্যাসের হার্ড-ক্রোম রোল, ইউরেথেন এন্ট্রি গাইডসহ, সংযোজন করা হয়েছে; ক্লোজড-লুপ ডিকয়লার টেনশন যুক্ত করা হয়েছে এবং প্রান্তীয় চাপ কমাতে পাস প্রগ্রেশন সংশোধন করা হয়েছে।
ফলাফল: <1.5% স্ক্র্যাপসহ 20–24 m/min গতি অর্জিত হয়েছে; প্রান্তের মাইক্রো-ক্র্যাকিং দূর হয়েছে; বেসলাইনের তুলনায় কোটিংয়ের গ্লস ±3 GU-এর মধ্যে বজায় রয়েছে।
বিশেষজ্ঞদের মতামত
- ড. Antonio Pérez, ফর্মিং প্রসেসেস বিভাগের প্রধান, Fraunhofer IWU
মতামত: “2025 সালের জন্য, অ্যাডাপটিভ কন্ট্রোলের সঙ্গে ইনলাইন মেট্রোলজি একীভূত করলেই সর্বোচ্চ ROI পাওয়া যায়। শুধু গতি আর সাফল্য নির্ধারণ করে না; নিয়ন্ত্রিত ভ্যারিয়েবিলিটিই করে।” - Sarah Kim, প্রকৌশল বিভাগের VP, Samco Machinery
মতামত: “ক্যাসেট টুলিং ও সার্ভো স্ট্যান্ডের স্বয়ংক্রিয়তা স্বল্প-ব্যাচ উৎপাদনের অর্থনীতি বদলে দিচ্ছে। যেসব কারখানা ধারাবাহিকভাবে 30 মিনিটের কম সময়ে সেটআপ বদলাতে পারে, তারা পণ্য ব্যক্তিকরণের ব্যাপক উৎপাদন থেকে লাভ করতে পারে।” - প্রফেসর Mei Chen, উপাদান প্রকৌশল, Tsinghua University
মতামত: “AHSS-এর ব্যবহার বাড়ার সঙ্গে সঙ্গে পাসের নকশায় প্রান্তীয় চাপ সীমিত ও স্প্রিংব্যাক নিয়ন্ত্রণ করতে হবে। রোলের প্রলেপ এবং সুনির্দিষ্ট টেনশন ব্যবস্থাপনা স্ট্যান্ডের দৃঢ়তার মতোই গুরুত্বপূর্ণ।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- পাস নকশার মৌলিক বিষয় জানতে Roll Forming Handbook (George T. Halmos)
- World Steel Association—উপাদান ও গঠনবিষয়ক নির্দেশিকা: https://worldsteel.org
- NIST MEP—প্রসেস উন্নতির জন্য OEE এবং SPC টেমপ্লেট: https://www.nist.gov/mep
- উপাদান ও পরিমাপের জন্য SAE ও ISO মান (যেমন, ISO 6892-1): https://www.iso.org
- OSHA/CE মেশিন নিরাপত্তা সংস্থান: https://www.osha.gov এবং https://ec.europa.eu/growth/single-market/european-standards
- বিনামূল্যের SPC ক্যালকুলেটর এবং কন্ট্রোল চার্ট টেমপ্লেট: https://www.isixsigma.com এবং https://www.spcforexcel.com
- সেটআপ, টুলিং এবং রক্ষণাবেক্ষণের সর্বোত্তম অনুশীলনের জন্য ভেন্ডর অ্যাপ্লিকেশন নোট (Formtek, Gasparini, Samco)
নোট: একটি রোল ফর্মিং মেশিনের কোটেশন চাইলে, আপনার নির্দিষ্ট প্রোফাইল, পুরুত্ব এবং লাইন গতির জন্য প্রতি মিটারে শক্তি ব্যবহার ও FPY জানতে চান এবং ইনলাইন QA তথ্যসহ প্রত্যক্ষ কারখানা গ্রহণযোগ্যতা পরীক্ষাকে বাধ্যতামূলক করুন।
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: 5টি অতিরিক্ত FAQ, বেঞ্চমার্ক সারণিসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞ মতামত এবং প্রামাণ্য লিংকসহ নির্বাচিত সরঞ্জাম/সম্পদ যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30 অথবা এর আগে, যদি OEM/মান নির্ধারণকারী সংস্থাগুলো নতুন ইনলাইন QA গ্রহণের তথ্য, AHSS গঠন নির্দেশিকা বা প্রতি মিটারে শক্তি ব্যবহারের মান প্রকাশ করে।





