
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

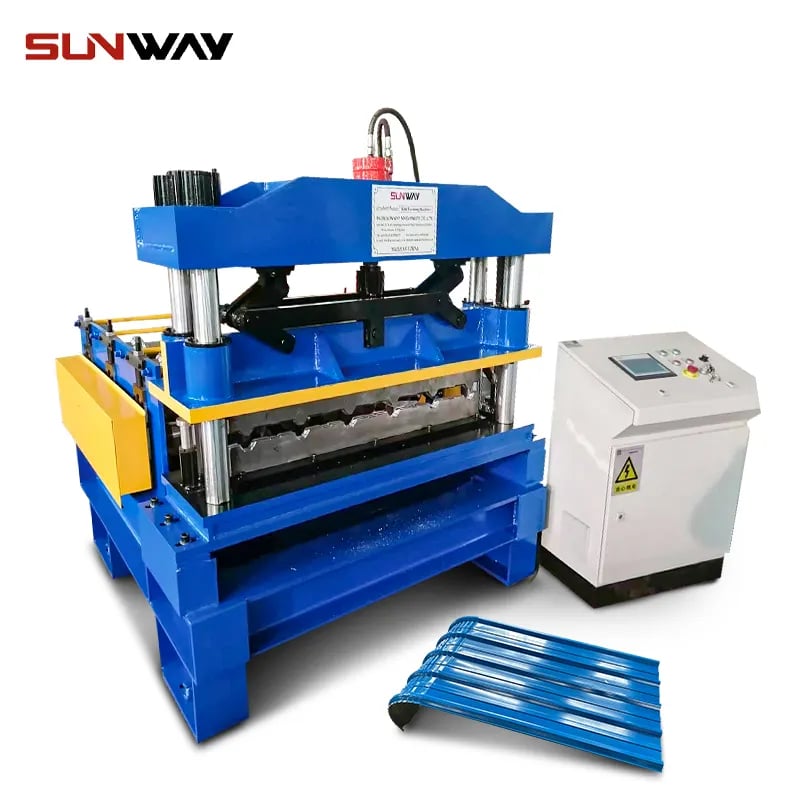
রোলিং শাটারগুলি বাঁকানো স্ল্যাট প্রোফাইল ব্যবহার করে যা আন্তঃসংযুক্ত হয়ে নিরাপত্তা এবং গোপনীয়তা প্রদান করে। কয়েলড ইস্পাত থেকে কাস্টম শাটার স্ল্যাট তৈরির জন্য রোল ফর্মিং আদর্শ প্রক্রিয়া। এই নির্দেশিকায় স্ল্যাট রোল ফর্মার কনফিগারেশন, কার্যপ্রণালী, কাস্টমাইজেশন, সরবরাহকারী এবং আরও অনেক কিছু আলোচিত হয়েছে।
সারাংশ রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন
- বিভিন্ন শাটার স্ল্যাট প্রোফাইলে ধাতব কয়েল রোল ফর্ম করুন
- উচ্চ গতিতে দক্ষ অবিরত উৎপাদন
- স্বয়ংক্রিয় কাটিং এবং পাঞ্চিং একীভূত
- সংক্ষিপ্ত লিড টাইম এবং কম খরচ
- রোলিং শাটার প্রস্তুতকারকদের দ্বারা ব্যাপকভাবে ব্যবহৃত
- সহজ অপারেশন এবং স্ল্যাট সাইজ পরিবর্তনের জন্য দ্রুত সুইচ
রোল ফর্মড শাটার স্ল্যাট নমনীয়তা, গতি এবং সুনির্দিষ্ট আকার প্রদান করে।
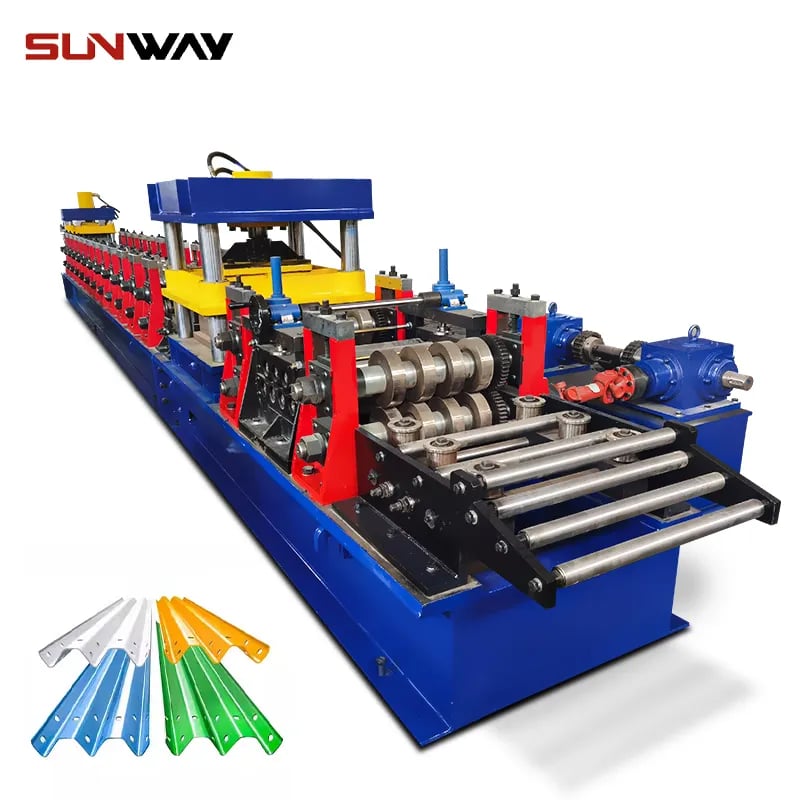
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনের প্রকারভেদ
শাটার স্ল্যাট রোল ফর্মারের প্রধান প্রকারগুলির মধ্যে রয়েছে:
- স্ট্যান্ডার্ড রোল ফর্মার – ম্যানুয়াল অ্যাডজাস্টমেন্ট সহ মৌলিক মডেল
- সার্ভো মোটর রোল ফর্মার – সুনির্দিষ্ট নিয়ন্ত্রণ সহ উন্নততর
- সম্পূর্ণ ইলেকট্রিক রোল ফর্মার – হাইড্রোলিকস ছাড়াই শান্ত এবং পরিষ্কার অপারেশন
- CNC রোল ফর্মার – সর্বোচ্চ দক্ষতার জন্য সম্পূর্ণ স্বয়ংক্রিয়
উচ্চতর ভলিউমের জন্য CNC এবং সার্ভো মোটর নিয়ন্ত্রিত রোল ফর্মার পছন্দনীয়।
স্ল্যাট রোল ফর্মিং প্রক্রিয়ার সারাংশ
রোলিং শাটার স্ল্যাট রোল ফর্মিং প্রক্রিয়া:
- কয়েল লোডিং – ডিকয়লারে ইস্পাত বা অ্যালুমিনিয়াম কয়েল লোড করা হয়
- ফিডিং – কয়েল রোল ফর্মার ইনফিডে প্রবেশ করানো হয়
- পাঞ্চিং – প্রক্রিয়ার প্রথম দিকে স্লট বা ছিদ্র পাঞ্চ করা হয়
- ফর্মিং – রোল স্টেশনগুলির মধ্য দিয়ে অতিক্রম করার সময় স্ল্যাট ধীরে ধীরে গঠিত হয়
- কাটঅফ – নির্দিষ্ট দৈর্ঘ্যে কয়েল থেকে গঠিত স্ল্যাট কাটা হয়
- আউটপুট – সমাপ্ত শাটার স্ল্যাট প্রাপ্তি
প্রক্রিয়াটি উচ্চ গতি এবং স্বয়ংক্রিয় উৎপাদন সম্ভব করে।
রোল ফর্মার উপাদানসমূহ
শাটার স্ল্যাট রোল ফর্মিং মেশিনের প্রধান উপাদানসমূহ:
- ডিকয়লার – কাঁচামাল কয়েল স্টক উন্মোচন করে
- ফিডার – ধাতব শীট প্রথম রোল স্টেশনে প্রবেশ করায়
- পাঞ্চ – স্ল্যাট প্রোফাইলে ছিদ্র বা স্লট পাঞ্চ করে
- ফর্মিং স্টেশন – শীটকে ধাপে ধাপে স্ল্যাট আকারে বাঁকায়
- শিয়ার/কাটঅফ ডাই – কয়েল থেকে সমাপ্ত স্ল্যাট প্রোফাইল কাটে
- কনভেয়র – কাটা স্ল্যাটগুলি সংগ্রহের জায়গায় পরিবহন করে
- নিয়ন্ত্রণ – PLC উৎপাদন স্বয়ংক্রিয় করে এবং ডায়াগনস্টিক্স প্রদান করে
ডিজাইন এবং কাস্টমাইজেশন
- রোল স্টেশন এবং পাঞ্চ নির্দিষ্ট স্ল্যাট কনফিগারেশনের জন্য ডিজাইন করা
- স্টেশনের সংখ্যা প্রোফাইলের জটিলতা নির্ধারণ করে
- দ্রুত পরিবর্তনযোগ্য টুলিং প্রোফাইল পরিবর্তনের জন্য দ্রুততা প্রদান করে
- বিভিন্ন স্ল্যাট প্রস্থ এবং ব্যাসার্ধের জন্য সামঞ্জস্যযোগ্য
- বাঁকানো শাটার প্রোফাইলের জন্য ঐচ্ছিক ক্যাম্বারিং
- পাউডার কোটিং একীকরণ সম্ভব
সঠিক ডিজাইন প্রয়োজনীয় স্ল্যাট মাত্রা এবং আন্তঃসংযোগের সাথে মিলে।
প্রধান সরবরাহকারী এবং খরচ
| প্রস্তুতকারক | বর্ণনা | মূল্য পরিসর |
|---|---|---|
| SL Metalform | স্ল্যাট রোল ফর্মারের সম্পূর্ণ পরিসর | $10,000 – $60,000 |
| AP&T | উচ্চমানের সম্পূর্ণ ইলেকট্রিক CNC রোল ফর্মিং লাইন | $30,000 – $150,000 |
| ETG | সাশ্রয়ী স্ট্যান্ডার্ড এবং সার্ভো চালিত মডেল | $5,000 – $35,000 |
| Formtek | কঠোর টলারেন্স সহ ভারী শ্রমিক লাইন | $15,000 – $100,000 |
| Venus | বাজেট ম্যানুয়াল এবং স্বয়ংক্রিয় রোল ফর্মার | $3,000 – $15,000 |
গতি, স্বয়ংক্রিয়করণ এবং নির্ভুলতার প্রয়োজন অনুসারে মূল্য পরিবর্তিত হয়।
-
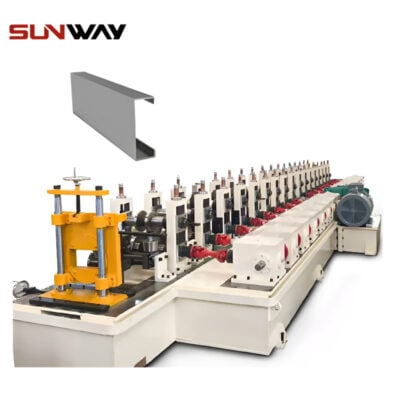 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
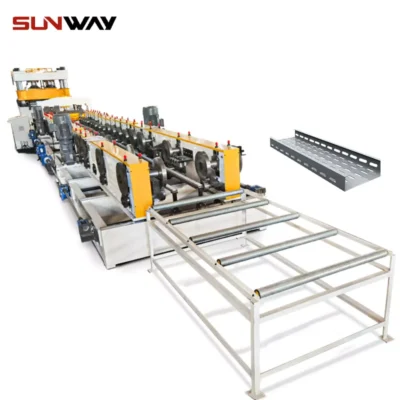 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
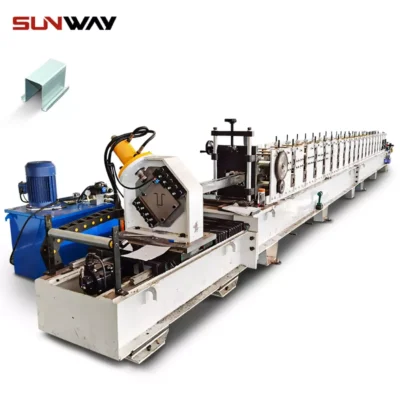 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
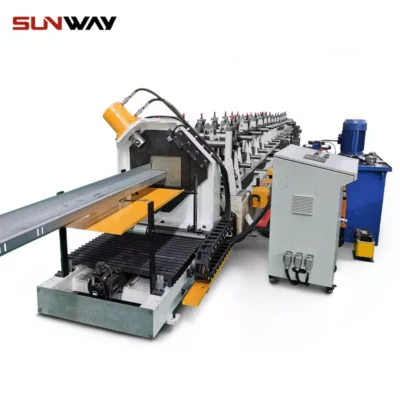 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
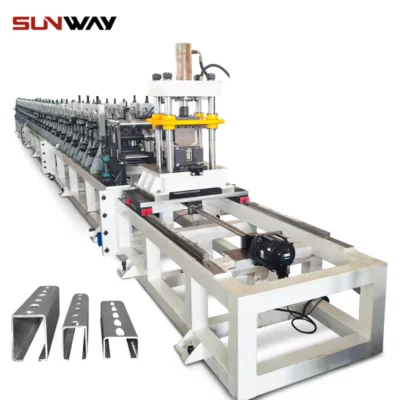 সোলার মাউন্টিং স্ট্রট চ্যানেল রোল তৈরির মেশিন আরও জানুন
-
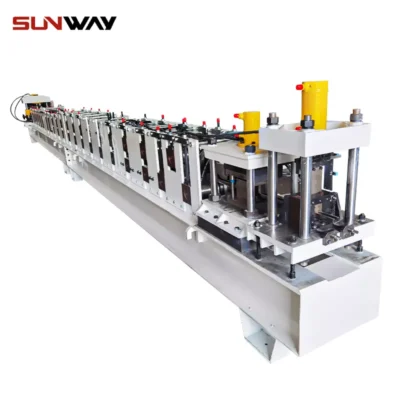 স্ট্রুট চ্যানেল রোল ফর্মিং মেশিন আরও জানুন
স্থাপন এবং অপারেশন
- সরবরাহকারীর নির্দেশ অনুসারে সমতল, দৃঢ় কংক্রিটে নিরাপদে স্থাপন করুন
- প্রাথমিক অপারেশনের আগে মেশিনটি পুরোপুরি পরীক্ষা করুন
- প্রাথমিক পরীক্ষামূলক চালানোর সময় ধীরে ধীরে গতি বাড়ান
- লোডিংয়ের আগে কয়েলগুলিতে সঠিক টেনশন প্রয়োগ করুন
- নিরাপদ অপারেশন নিশ্চিত করুন এবং নিরাপত্তা প্রক্রিয়া অনুসরণ করুন
- সর্বোচ্চ দীর্ঘায়ু নিশ্চিত করার জন্য রুটিন রক্ষণাবেক্ষণ করুন
সঠিক অপারেশন এবং যত্ন উৎপাদনশীলতা সর্বোচ্চ করে।
রক্ষণাবেক্ষণ সুপারিশ
- বিয়ারিং, চেইন, গিয়ার এবং মোটরগুলি লুব্রিকেট করুন
- রোলের অ্যালাইনমেন্ট চেক করুন এবং প্রয়োজনে অ্যাডজাস্ট/শিম করুন
- ড্রাইভ বেল্ট এবং চেইন পরীক্ষা করুন। পরিধান হলে প্রতিস্থাপন করুন।
- কাটিং ব্লেডের অবস্থা যাচাই করুন এবং নিয়মিত শার্পেন করুন
- বৈদ্যুতিক, হাইড্রলিক এবং নিউম্যাটিক সংযোগগুলি শক্তিশালী কিনা তা নিশ্চিত করুন
- পিএলসি সিস্টেমে কোনো ত্রুটি আছে কিনা তা পরীক্ষা করুন
- ধুলোবালি জমতে না দেওয়ার জন্য মেশিন পরিষ্কার করুন
প্রতিরোধমূলক রক্ষণাবেক্ষণ অপরিকল্পিত বন্ধাক্রান্তি কমায়।
রোল ফর্মার সরবরাহকারী কীভাবে নির্বাচন করবেন
শাটার স্ল্যাট রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের মূল কারণসমূহ:
- রোলিং শাটার এবং দরজা সিস্টেমে অভিজ্ঞতা
- প্রয়োজনীয় স্ল্যাট কনফিগারেশন উৎপাদনের সক্ষমতা
- উপযুক্ত স্তরের অটোমেশন প্রদান
- নমনীয়তার জন্য দ্রুত পরিবর্তনযোগ্য টুলিংয়ের উপলব্ধতা
- প্রয়োজন অনুসারে ডিজাইন পরিবর্তনের সক্ষমতা
- সরঞ্জামের যুক্তিসঙ্গত ডেলিভারি সময়
- বিক্রয়পূর্ব ইঞ্জিনিয়ারিং এবং সেবায় সাড়াদান
- অপারেটর প্রশিক্ষণ এবং ডকুমেন্টেশন প্রদান
- ক্লায়েন্ট পর্যালোচনার ভিত্তিতে ইতিবাচক খ্যাতি
- স্থানীয় প্রতিনিধি এবং যন্ত্রাংশের উপলব্ধতা
ক্রয়ের পূর্বে এই মানদণ্ডগুলোতে সম্ভাব্য সরবরাহকারীদের পুঙ্খানুপুঙ্খভাবে যাচাই করুন।
সুবিধা এবং অসুবিধা রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন
| সুবিধাসমূহ | অসুবিধাসমূহ |
|---|---|
| উচ্চ উৎপাদন গতি | উল্লেখযোগ্য প্রাথমিক বিনিয়োগ |
| স্থির এবং সঠিক বাঁক | স্থায়ী টুলিং কম নমনীয়তা প্রদান করে |
| উচ্চ পরিমাণে অন্যান্য প্রক্রিয়ার চেয়ে কম খরচ | সরল পদ্ধতির চেয়ে বেশি রক্ষণাবেক্ষণ |
| অটোমেটেড উৎপাদন প্রবাহ | রোল পরিবর্তন সময়সাপেক্ষ |
| ন্যূনতম গৌণ প্রক্রিয়াকরণ | মেঝে জায়গার প্রয়োজনীয়তা |
| চাহিদার সাথে দক্ষতার সাথে সম্প্রসারিত হয় | পাতলা ধাতুর মাপে সীমাবদ্ধ |
রোল ফর্মিং মাঝারি থেকে উচ্চ পরিমাণের স্ল্যাট উৎপাদনে শ্রেষ্ঠ।
অন্যান্য উৎপাদন পদ্ধতির সাথে তুলনা
| প্রক্রিয়া | সুবিধা | অসুবিধা |
|---|---|---|
| এক্সট্রুশন | সবচেয়ে দ্রুত প্রক্রিয়া, চমৎকার স্থিরতা | স্থায়ী ডাই, উচ্চ প্রাথমিক খরচ |
| প্রেস ব্রেক ফর্মিং | অত্যন্ত নমনীয়, সহজ পরিবর্তন | ধীরগতির, অস্থির বাঁক, শ্রমসাধ্য |
| রোল গঠন | মাঝারি-উচ্চ পরিমাণের জন্য দক্ষ, দ্রুত | কিছুটা স্থায়ী টুলিং, খরচ |
| ৩ডি বাঁকন | প্রোগ্রামিং নমনীয়তা, নির্ভুলতা | সবচেয়ে ধীর প্রক্রিয়া, সরঞ্জামের খরচ |
প্রত্যেক প্রক্রিয়ারই পরিমাণ, লিড টাইম এবং খরচের উপর নির্ভর করে সর্বোত্তম প্রয়োগ রয়েছে।
সাধারণ প্রশ্নাবলি
শাটার স্ল্যাটে কোন মাপের ধাতু রোল ফর্ম করা যায়?
সাধারণত ইস্পাতের জন্য ০.৫ মিমি থেকে ১.২ মিমি এবং অ্যালুমিনিয়ামের জন্য ০.৮ মিমি থেকে ২ মিমি মাপ ব্যবহৃত হয়। সর্বোচ্চ ক্ষমতা সরঞ্জামের আকারের উপর নির্ভর করে।
রোল ফর্ম করা স্ল্যাটে কোন সহনশীলতা বজায় রাখা হয়?
স্ট্যান্ডার্ড রোল ফর্মিংয়ে +/- ০.৫ মিমি নির্ভুলতা। সিএনসি নিয়ন্ত্রিত ইলেকট্রিক সার্ভো রোল ফর্মার দিয়ে +/- ০.২৫ মিমি সহনশীলতা সম্ভব।
নতুন স্ল্যাট প্রোফাইলে রোল পরিবর্তন কতক্ষণ সময় নেয়?
ম্যানুয়াল মেশিনে রোল পরিবর্তনে ১-২ ঘণ্টা লাগে। উন্নত দ্রুত পরিবর্তন সিস্টেমে ১৫ মিনিটের কম সময় লাগে।
পিভিসি কোটিং কি গৌণ প্রক্রিয়া হিসেবে যোগ করা যায়?
হ্যাঁ, পিভিসি কোটিং ঐচ্ছিকভাবে রোল ফর্মিংয়ের পর আনওয়াইন্ড স্ট্যান্ড, প্রি-ট্রিটমেন্ট এবং এক্সট্রুশন ক্রসহেড যোগ করে একীভূত করা যায়।
রোল ফর্মিংয়ের জন্য পাউডার বা তরল প্রয়োজন?
না। রোল ফর্মিং সরাসরি প্রক্রিয়ায় শুকনো কয়েল স্টক বাঁকায়। কোনো তরল বা লুব্রিকেন্টের প্রয়োজন হয় না।
উপসংহার
রোল ফর্মিং রোলিং শাটার স্ল্যাট উৎপাদকদের চাহিদা মেটাতে দক্ষ, উচ্চ গতির উৎপাদন পদ্ধতি প্রদান করে। অটোমেটেড প্রক্রিয়ায় পাঞ্চিং এবং কাটিং একীভূত করে গৌণ ধাপগুলো কমানো যায়। দ্রুত পরিবর্তনযোগ্য টুলিং এবং নির্ভুল ইলেকট্রিক বা সিএনসি রোল ফর্মার দিয়ে একই লাইনে বিভিন্ন আন্তঃসংযুক্ত প্রোফাইল দ্রুত উৎপাদন করা যায়। মাঝারি প্রাথমিক মূলধন বিনিয়োগের প্রয়োজন হলেও, সময়ের সাথে রোল ফর্মিং অন্যান্য পদ্ধতির তুলনায় কম সামগ্রিক খরচ এবং লিড টাইম দেয়। সঠিকভাবে ব্যবহার করলে এটি উৎপাদকদের রোলিং শাটার উপাদানে গুণমান এবং মূল্যে প্রতিযোগিতামূলক সুবিধা দেয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) রোলিং শাটারের স্ল্যাটের জন্য কোন কয়েল উপাদান ও প্রলেপ সবচেয়ে উপযোগী?
- পলিয়েস্টার বা PVDF টপকোটসহ প্রি-পেইন্টেড গ্যালভানাইজড স্টিল (Z275–Z450), AluZinc (AZ150) এবং 3003/3105 অ্যালুমিনিয়াম সাধারণ উপাদান। উপকূলীয় বা শিল্পাঞ্চলে ফর্মিংয়ের সময় ক্ষয় ও সূক্ষ্ম আঁচড় কমাতে Zn–Al–Mg (ZAM) এবং PVDF ফিনিশ ব্যবহার করা হয়।
2) রোলিং শাটারের স্ল্যাট তৈরির রোল ফর্মিং মেশিনে শব্দ ও কম্পন কীভাবে কমাব?
- টর্কের ওঠানামা ক্ষতিপূরণসহ সম্পূর্ণ বৈদ্যুতিক বা সার্ভো রোল ফর্মার ব্যবহার করুন, কম্পন-শোষক পা বসান এবং রোলের সমকেন্দ্রিকতা বজায় রাখুন <0.02 mm, ডিকয়েলার/ফিডারের গতি সমন্বয় করুন। কাট-অফের চারপাশে শব্দরোধী আবরণ দিলে dB(A) 5–8 কমতে পারে।
3) সমন্বিত পাঞ্চিংসহ কী লাইনের গতি আশা করতে পারি?
- 0.7–1.0 mm ইস্পাতে সার্ভো-পাঞ্চ ইনডেক্সিংসহ সাধারণ গতি 12–25 m/min। স্লাগ অপসারণ ও burr নিয়ন্ত্রণ ঠিক থাকলে রোটারি পাঞ্চিংসহ উচ্চগতির লাইন 30–40 m/min অর্জন করতে পারে।
4) springback কীভাবে সামলাব এবং interlock fit কীভাবে ধারাবাহিক রাখব?
- কয়েলের yield strength-এর সহনসীমা নির্দিষ্ট করুন (যেমন, ইস্পাতের জন্য 230–280 MPa), প্রি-লেভেলিং/সমতলকরণ করুন, শেষের পাসে overbend কোণ সূক্ষ্মভাবে সমন্বয় করুন এবং লুব্রিকেন্টবিহীন পৃষ্ঠ স্থিতিশীল রাখুন। সার্ভো স্ট্যান্ডের অভিযোজিত রোল-গ্যাপ ব্যাচভেদে তারতম্য সামলাতে সাহায্য করে।
5) শাটার স্ল্যাট রোল ফর্মিং লাইনে কোন নিরাপত্তা মান প্রযোজ্য?
- নিরাপত্তা-সম্পর্কিত নিয়ন্ত্রণে (PLr মূল্যায়ন) ISO 13849, গার্ডের জন্য ISO 14120 এবং বৈদ্যুতিক নিরাপত্তায় IEC 60204-1 অনুসরণ করুন। ইনফিড/আউটফিডে E‑stop, শিয়ারে লাইট কার্টেন এবং lockout/tagout পদ্ধতি রাখুন।
২০২৫ শিল্প প্রবণতা
- সার্ভো-বিদ্যুতায়ন: সম্পূর্ণ বৈদ্যুতিক রোল ফর্মিং মেশিন ক্রমেই হাইড্রলিক ব্যবস্থার স্থান নিচ্ছে, ফলে কারখানা পরিচ্ছন্ন থাকে এবং জ্বালানি 6–12% সাশ্রয় হয়।
- AI ভিশন মাননিয়ন্ত্রণ: প্রান্ত/হেম/ইন্টারলক ভিশন পরিদর্শনে ভুলভাবে গঠিত হুকজনিত বাতিল পণ্য 30–45% কমে, গতিতে >20 m/min।
- পাতলা-গেজ অপ্টিমাইজেশন: আবাসিক শাটারের জন্য 0.5–0.7 mm ইস্পাত স্ল্যাটের ব্যবহার বাড়ায় উন্নত রোল ফিনিশ (Ra ≤ 0.2 μm) ও নির্ভুল কাট-অফের প্রয়োজন।
- টেকসই উপাদান: ZAM এবং HFO-উপযোগী প্রলেপ লাইনের ব্যবহার বাড়ছে; রঙের বৈচিত্র্য ও VOC কমাতে ফর্মিং-পরবর্তী পাউডার-কোট প্রক্রিয়াও যুক্ত হচ্ছে।
- সাইবার-ফিজিক্যাল রক্ষণাবেক্ষণ: কম্পন ও তাপীয় বিশ্লেষণভিত্তিক অবস্থা পর্যবেক্ষণ বেয়ারিং ও শিয়ারের ক্ষয় আগাম শনাক্ত করে, ফলে অপরিকল্পিত বন্ধ কমে।
রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিনের জন্য 2025 সালের বেঞ্চমার্ক
| KPI (0.6–1.0 mm ইস্পাত) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | মূল সক্ষমকারী উপাদান |
|---|---|---|---|
| লাইনের গতি (পাঞ্চিংসহ) | 10–18 m/min | ২০–৩৫ মি/মিনিট | রোটারি/সার্ভো পাঞ্চিং, বাফার লুপ |
| কাট দৈর্ঘ্যের নির্ভুলতা (3σ) | ±0.7 mm | ±0.25–0.4 mm | সার্ভো ফিড, উচ্চ-রেজোলিউশনের এনকোডার |
| ইন্টারলক সংযোজনের তারতম্য | ±0.3 mm | ±0.15–0.2 mm | ভিশন-নির্দেশিত রোল-গ্যাপ নিয়ন্ত্রণ |
| পরিবর্তন সময় (ক্যাসেট) | 45–90 মিনিট | 15–30 মিনিট | দ্রুত-বদল ক্যাসেট, রেসিপি প্রিসেট |
| স্ক্র্যাপ হার | 2.5–4% | ১–২% | AI ত্রুটি শনাক্তকরণ, SPC |
| শক্তি (প্রতি 1,000 m²-এ kWh) | 260–320 | 210–260 | সম্পূর্ণ বৈদ্যুতিক ড্রাইভ, পুনর্জন্মনাম্বর ব্রেকিং |
Data references and relevant guidance:
- AISI/CFSEI কোল্ড-ফর্মড স্টিল রিসোর্স: https://www.cfsei.org/resources
- ISO 13849/14120 নিরাপত্তা মানদণ্ড: https://www.iso.org
- শিল্পে জ্বালানি ব্যবহারের U.S. EIA মানদণ্ড: https://www.eia.gov
- EN 10346 (প্রলেপযুক্ত ইস্পাত) তথ্যসূত্র: https://standards.cen.eu
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: আবাসিক স্ল্যাটে AI ভিশনে ইন্টারলক নিশ্চিতকরণ (2024)
- পটভূমি: 0.6 mm গ্যালভানাইজড স্টিলের স্ল্যাট উৎপাদনকারী EU-র এক প্রস্তুতকারকের 22 m/min গতিতে মাঝে মাঝে লক ব্যর্থ হতো।
- সমাধান: হুকের উচ্চতা ও হেমের ব্যাসার্ধ মাপতে ডুয়াল-ক্যামেরা ভিশন বসানো হয়; ক্লোজড-লুপ রোল-গ্যাপের সূক্ষ্ম সমন্বয় এবং রোটারি পাঞ্চের সময় যাচাই যুক্ত করা হয়।
- ফলাফল: লক ব্যর্থতার হার 1.4% থেকে 0.3%-এ নামে; বাতিল পণ্য 38% কমে; অভিযোগ না বাড়িয়েই গড় উৎপাদনক্ষমতা 26 m/min-এ ওঠে।
কেস স্টাডি 2: সম্পূর্ণ বৈদ্যুতিক রেট্রোফিটে জ্বালানি ও শব্দ হ্রাস (2025)
- পটভূমি: MENA-র এক শাটার সরবরাহকারী পরিচালন ব্যয় কমাতে এবং কারখানার নতুন শব্দসীমা মানতে চেয়েছিল।
- সমাধান: হাইড্রলিক পাওয়ার প্যাকের বদলে সার্ভো-ইলেকট্রিক স্ট্যান্ড ও সার্ভো কাট-অফ বসানো হয়; রিজেনারেটিভ ড্রাইভ এবং শিয়ারের চারপাশে শব্দরোধী আবরণ যোগ করা হয়।
- ফলাফল: প্রতি 1,000 m²-এ kWh ব্যবহার 17% কমে, অপারেটরের স্থানে শব্দ 7 dB(A) কমে এবং হাইড্রলিক লিক/সিল ব্যর্থতা দূর হওয়ায় রক্ষণাবেক্ষণজনিত বন্ধ 22% কমে।
বিশেষজ্ঞদের মতামত
- Elena Markovic, প্রক্রিয়া প্রকৌশল বিভাগের প্রধান, SecureShade Industries
- “রোলিং শাটার স্ল্যাটের ক্ষেত্রে আগত কয়েলের যান্ত্রিক বৈশিষ্ট্য নিয়ন্ত্রণ করাই অর্ধেক কাজ। বিভিন্ন সরবরাহকারীর কয়েলে ইন্টারলক ফিট স্থিতিশীল রাখতে yield/প্রসারণের SPC-কে শেষের দুই পাসে অভিযোজিত overbend-এর সঙ্গে যুক্ত করুন।”
- Dr. Victor Almeida, জ্যেষ্ঠ উপাদান বিশেষজ্ঞ, Instituto Brasileiro de Siderurgia
- “জিঙ্ক–অ্যালুমিনিয়াম–ম্যাগনেসিয়াম প্রলেপ প্রান্তের ক্ষয় কমাতে পারে, তবে আঁটসাঁট ভাঁজে সূক্ষ্ম ফাটল এড়াতে রোলের চাপ কম রাখতে এবং রোলের পৃষ্ঠ নিখুঁত রাখতে হয়।”
- Jason Koh, অটোমেশন বিভাগের পরিচালক, Formline Systems
- “অনেক SKU চালালে ক্যাসেট টুলিং ও সুশৃঙ্খল রেসিপি লাইব্রেরিতে বিনিয়োগ করুন। সর্বোচ্চ গতি আরও 3 m/min বাড়ানোর বদলে সেটআপ সময় 50% কমানো থেকেই প্রায়ই বিনিয়োগ-ফেরত আসে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- ঠান্ডা-গঠিত ইস্পাতের CFSEI কারিগরি নোট ও AISI মানদণ্ড: https://www.cfsei.org/resources
- মেশিন নিরাপত্তার জন্য ISO 13849 (PL) ও ISO 14120 (গার্ড): https://www.iso.org
- EN 10346 প্রলেপযুক্ত ইস্পাতের তথ্যসূত্র (গ্যালভানাইজড/ZAM): https://standards.cen.eu
- অনলাইন কয়েল ওজন/দৈর্ঘ্য ক্যালকুলেটর: https://www.onlinemetals.com/en/calculators
- উৎপাদন জ্বালানি বিষয়ে NIST/MEP রিসোর্স: https://www.nist.gov/mep
- ধাতু নির্মাণে Scope 2/3 পর্যবেক্ষণের GHG Protocol টুল: https://ghgprotocol.org
- কারখানার মাননিয়ন্ত্রণের প্রাথমিক SPC টেমপ্লেট: https://asq.org/quality-resources/statistical-process-control
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: রোলিং শাটারের স্ল্যাট তৈরির রোল ফর্মিং মেশিন-সংশ্লিষ্ট 5টি প্রায়শই জিজ্ঞাসিত প্রশ্ন, KPI সারণিসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞদের মতামত এবং নির্বাচিত সরঞ্জাম/সম্পদ যোগ
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-04-21 অথবা তার আগে, যদি নিরাপত্তা মান (ISO 13849/14120) সংশোধিত হয়, প্রলেপযুক্ত ইস্পাতের বিবরণ বদলায় (EN 10346/ZAM হালনাগাদ), অথবা AI ভিশন মাননিয়ন্ত্রণের ব্যবহার KPI মানদণ্ডে উল্লেখযোগ্য পরিবর্তন আনে





