
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

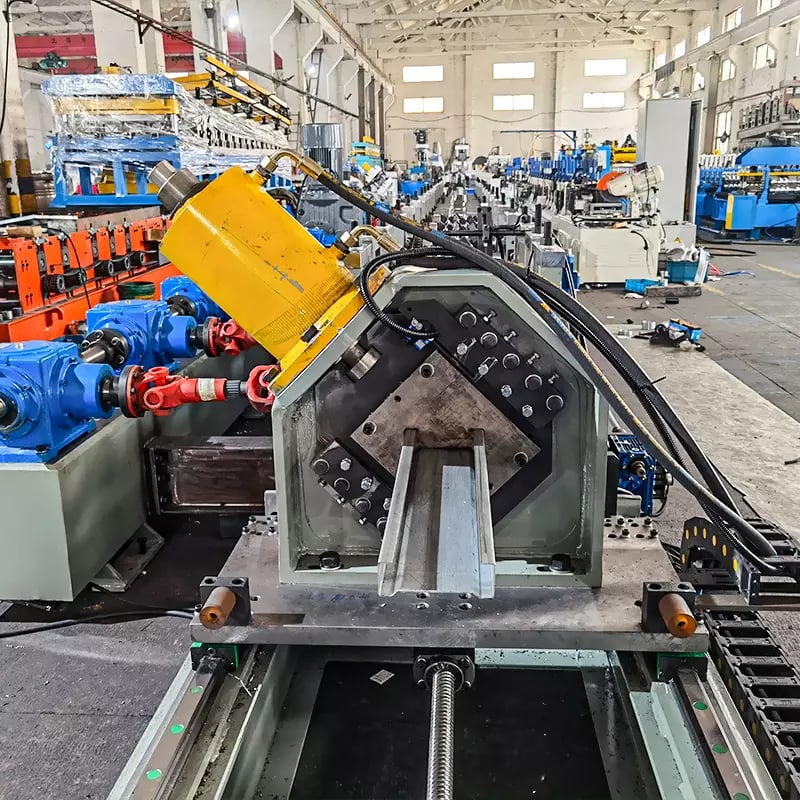
রোল ফর্মিংয়ের পরিচিতি
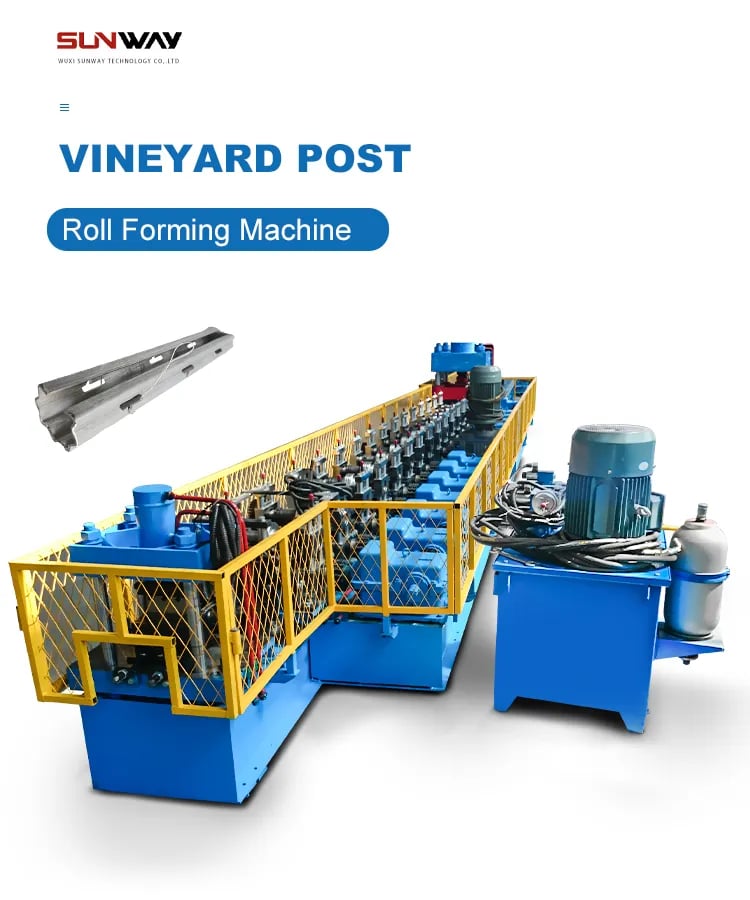
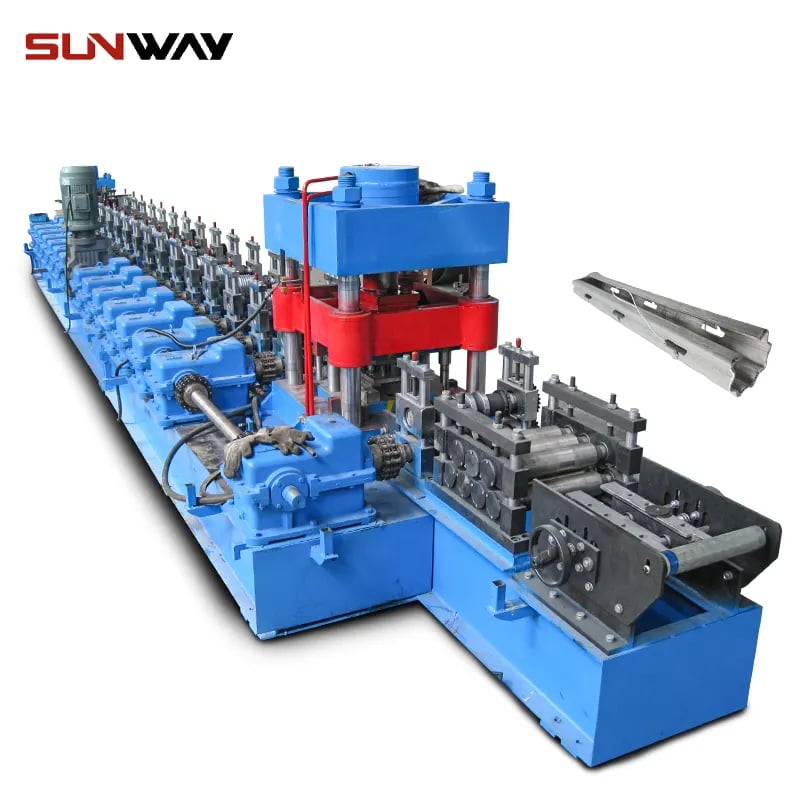
রোল ফর্মিং একটি উৎপাদন প্রক্রিয়া যা ধাতুকে নির্দিষ্ট প্রোফাইল বা আকৃতিতে গঠন করে। প্রক্রিয়াটি শুরু হয় দীর্ঘ ধাতুর পট্টি দিয়ে, যা রোল ফর্মিং মেশিনের একাধিক রোলারের মধ্য দিয়ে খাওয়ানো হয়। ধাতু রোলারগুলির মধ্য দিয়ে যাওয়ার সময় এটি ধীরে ধীরে কাঙ্ক্ষিত আকৃতি বা প্রোফাইলে গঠিত হয়।
রোল ফর্মিং মেশিনের মৌলিক উপাদানগুলির মধ্যে এন্ট্রি সেকশন, ফর্মিং সেকশন, কাট-অফ সেকশন এবং এক্সিট সেকশন অন্তর্ভুক্ত। এন্ট্রি সেকশনে ধাতুর পট্টি মেশিনে খাওয়ানো হয়, যেখানে এটি সামঞ্জস্যপূর্ণ প্রস্থ এবং পুরুত্ব নিশ্চিত করার জন্য একাধিক রোলারের মধ্য
ধাতু কাঙ্ক্ষিত আকারে গঠিত হওয়ার পর, এটি কাটা অংশে যায়, যেখানে এটি উপযুক্ত দৈর্ঘ্যে কাটা হয়। অবশেষে, গঠিত এবং কাটা ধাতুর টুকরো নির্গমন অংশে যায়, যেখানে এটি সংগ্রহ করা হয় এবং শিপিং বা আরও প্রক্রিয়াকরণের জন্য প্যাকেজ করা হয়।
রোল ফর্মিং মেশিনের রোলারগুলি একটি নির্দিষ্ট আকার বা প্রোফাইল উৎপাদনের জন্য কাস্টম ডিজাইন করা হয়। রোলারগুলি জোড়ায় কাজ করে, উপরের রোলার ধাতুর স্ট্রিপে চাপ প্রয়োগ করে যখন নিচের রোলার এটি সমর্থন করে। রোলারের আকারই ধাতুর প্রোফাইলের চূড়ান্ত আকার নির্ধারণ করে।
সামগ্রিকভাবে, রোল ফর্মিং একটি অত্যন্ত বহুমুখী উৎপাদন প্রক্রিয়া যা বিভিন্ন ধরনের ধাতুর আকার এবং প্রোফাইল উৎপাদন করতে পারে। নির্ভুল সরঞ্জাম এবং প্রক্রিয়া ব্যবহার করে, রোল ফর্মিং মেশিনগুলি সামঞ্জস্যপূর্ণ গুণমান এবং নির্ভুলতার সাথে অংশ উৎপাদন করতে পারে, যা বিভিন্ন শিল্পের ব্যবসায়ের জন্য মূল্যবান বিনিয়োগ করে তোলে।
রোল ফর্মিং মেশিনের প্রকার
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
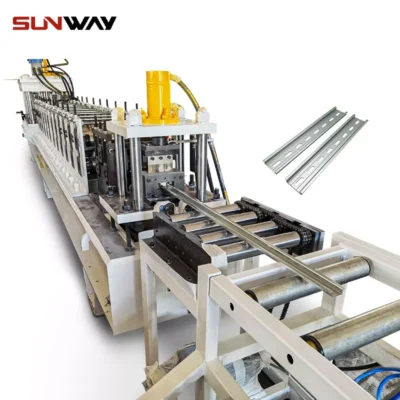 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
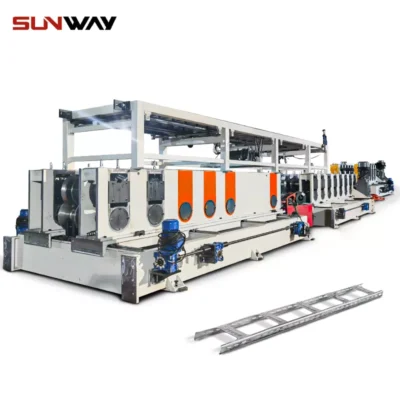 তারের মই রোল ফর্মিং মেশিন আরও জানুন
-
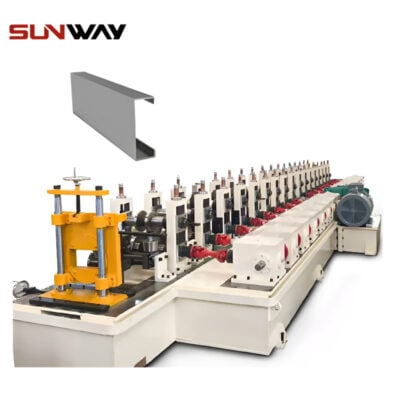 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
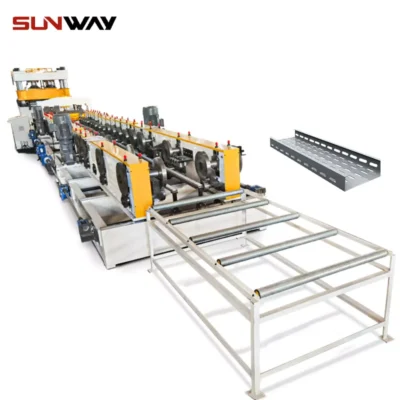 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
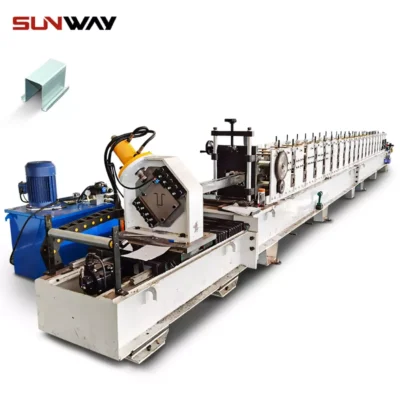 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
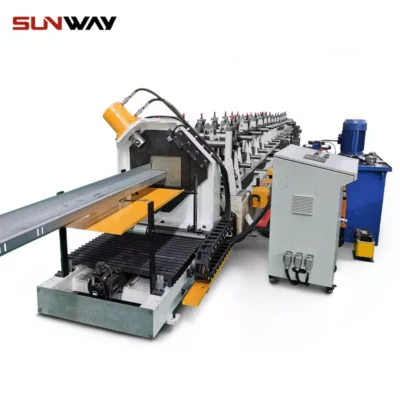 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
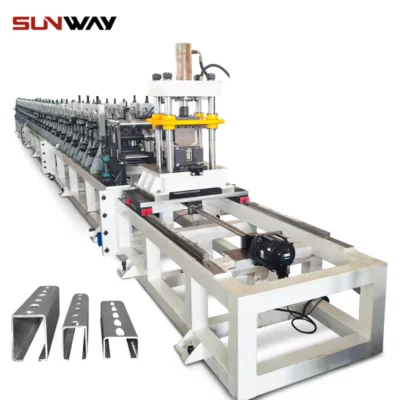 সোলার মাউন্টিং স্ট্রট চ্যানেল রোল তৈরির মেশিন আরও জানুন
-
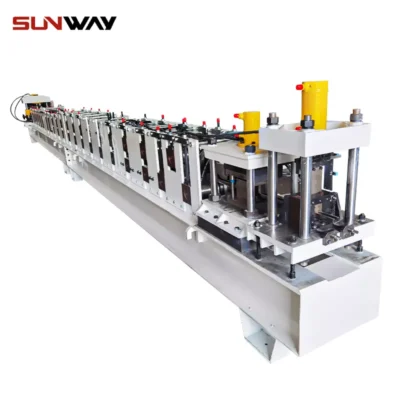 স্ট্রুট চ্যানেল রোল ফর্মিং মেশিন আরও জানুন
রোল গঠন মেশিন বিভিন্ন ধরনের আসে, প্রত্যেকটি নির্দিষ্ট উৎপাদন চাহিদা পূরণের জন্য ডিজাইন করা হয়েছে। এখানে রোল ফর্মিং মেশিনের প্রধান ধরনগুলি রয়েছে:
সিঙ্গেল-লেভেল রোল ফর্মিং মেশিন: নাম অনুসারে, সিঙ্গেল-লেভেল রোল ফর্মিং মেশিনগুলির একটি একক স্তরের টুলিং রয়েছে এবং এগুলি একবারে একটি প্রোফাইল উৎপাদন করতে পারে। এই মেশিনগুলি সরল আকার উৎপাদন বা কম-আয়তন উৎপাদনের জন্য আদর্শ।
ডুপ্লেক্স রোল ফর্মিং মেশিন: ডুপ্লেক্স মেশিনগুলির দুটি স্তরের টুলিং রয়েছে এবং একসাথে দুটি প্রোফাইল উৎপাদন করতে পারে। এই বৈশিষ্ট্য সিঙ্গেল-লেভেল মেশিনের চেয়ে এগুলিকে আরও দক্ষ করে তোলে, কিন্তু প্রোফাইলের সংখ্যার দিক থেকে এগুলি এখনও সীমাবদ্ধ।
ট্রিপ্লেক্স রোল ফর্মিং মেশিন: ট্রিপ্লেক্স মেশিনগুলির তিনটি স্তরের টুলিং রয়েছে এবং একসাথে তিনটি প্রোফাইল উৎপাদন করতে পারে। এই মেশিনগুলি ডুপ্লেক্স মেশিনের চেয়ে আরও দক্ষ এবং বিস্তৃত পরিসরের প্রোফাইল উৎপাদন করতে পারে।
মাল্টি-লেভেল রোল ফর্মিং মেশিন: মাল্টি-লেভেল মেশিনগুলির চারটি বা তার বেশি স্তরের টুলিং রয়েছে এবং একসাথে একাধিক প্রোফাইল উৎপাদন করতে পারে। এই মেশিনগুলি অত্যন্ত দক্ষ এবং বহুমুখী, যা উচ্চ-আয়তন উৎপাদন এবং জটিল প্রোফাইলের জন্য উপযুক্ত।
এই ধরনের রোল ফর্মিং মেশিনগুলির মধ্যে প্রধান পার্থক্য হলো তাদের টুলিংয়ের স্তরের সংখ্যা এবং একবারে উৎপাদন করতে পারা প্রোফাইলের সংখ্যা। সিঙ্গেল-লেভেল মেশিনগুলি সবচেয়ে সরল এবং সবচেয়ে কম খরচের, কিন্তু তাদের ক্ষমতার দিক থেকে সীমাবদ্ধ। ডুপ্লেক্স, ট্রিপ্লেক্স এবং মাল্টি-লেভেল মেশিনগুলি আরও ব্যয়বহুল কিন্তু একসাথে আরও প্রোফাইল উৎপাদন করতে পারে, যা দক্ষতা বাড়ায় এবং উৎপাদন সময় কমায়।
রোল ফর্মিং মেশিন নির্বাচন করার সময়, গঠিত উপাদানের ধরন, অংশের জটিলতা এবং কাঙ্ক্ষিত আউটপুট ভলিউম বিবেচনা করা গুরুত্বপূর্ণ। আপনার ব্যবসার জন্য সেরা মেশিনের ধরন এই ফ্যাক্টরগুলির উপর নির্ভর করবে, সাথে আপনার বাজেট এবং উৎপাদন চাহিদা।
রোল ফর্মিং মেশিনের উপাদানসমূহ
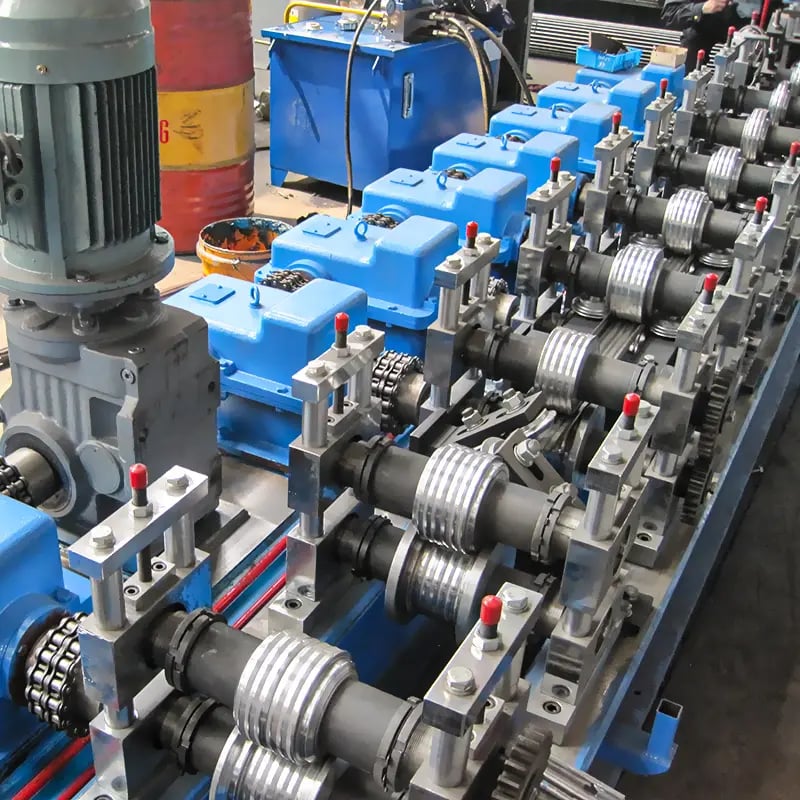
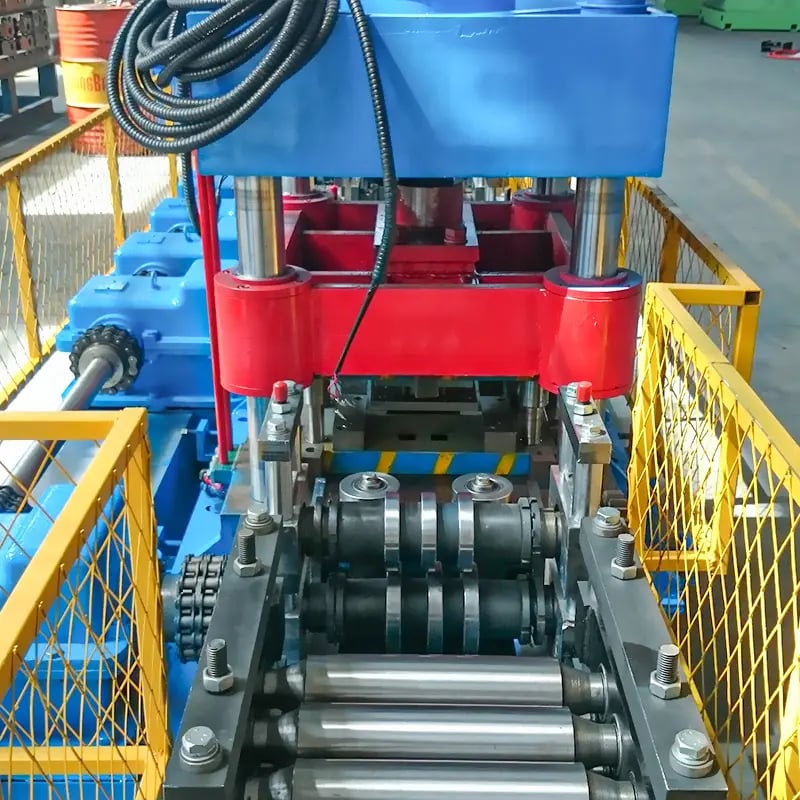
একটি রোল ফর্মিং মেশিনের চারটি প্রধান উপাদান হলো প্রবেশ অংশ, গঠন অংশ, কাটা অংশ এবং নির্গমন অংশ। এখানে প্রত্যেক অংশের একটি সারাংশ এবং তারা কীভাবে একসাথে কাজ করে অংশ গঠন করে:
প্রবেশ অংশ: প্রবেশ অংশ হলো যেখানে ধাতুর স্ট্রিপ রোল ফর্মিং মেশিনে খাওয়ানো হয়। ধাতুর স্ট্রিপটি সামঞ্জস্যপূর্ণ প্রস্থ এবং পুরুত্ব নিশ্চিত করার জন্য একাধিক রোলারের মধ্য দিয়ে পরিচালিত হয়। প্রবেশ অংশে ধাতুর স্ট্রিপ মেশিনে খাওয়ানোর জন্য একটি আনকয়লার এবং স্ট্রিপটি সোজা করার জন্য একটি লেভেলার রয়েছে।
গঠন অংশ: গঠন অংশ হলো যেখানে ধাতুর স্ট্রিপটি কাঙ্ক্ষিত প্রোফাইলে ধীরে ধীরে আকার দেওয়া হয় যখন এটি একাধিক রোলারের মধ্য দিয়ে যায়। গঠন অংশের প্রত্যেক সেট রোলার চাপ প্রয়োগ করে এবং ধাতুকে নির্দিষ্ট উপায়ে বাঁকিয়ে প্রোফাইল গঠন করে। প্রত্যেক রোলারের আকার এবং অবস্থান কাঙ্ক্ষিত আকার নির্ভুলভাবে উৎপাদনের জন্য গুরুত্বপূর্ণ।
কাটা অংশ: ধাতু কাঙ্ক্ষিত আকারে গঠিত হওয়ার পর, এটি কাটা অংশে যায়, যেখানে এটি উপযুক্ত দৈর্ঘ্যে কাটা হয়। কাটা অংশে শিয়ার, সো বা অন্যান্য কাটার সরঞ্জাম ধাতুর স্ট্রিপ কাটার জন্য থাকতে পারে।
নির্গমন অংশ: নির্গমন অংশ হলো যেখানে গঠিত এবং কাটা ধাতুর টুকরো মেশিন থেকে বেরিয়ে আসে এবং সংগ্রহ করা হয়। নির্গমন অংশে কনভেয়র বেল্ট বা অন্যান্য হ্যান্ডলিং সরঞ্জাম থাকতে পারে যা সমাপ্ত অংশটি প্যাকেজিং বা অ্যাসেম্বলি এলাকায় নিয়ে যায়।
এই সকল অংশ নির্ভুল সরঞ্জাম এবং প্রক্রিয়া ব্যবহার করে একসাথে অংশ গঠন করে। ধাতুর স্ট্রিপ গঠন অংশের মধ্য দিয়ে যাওয়ার সময় ধীরে ধীরে কাঙ্ক্ষিত আকারে গঠিত হয়, প্রত্যেক সেট রোলার চূড়ান্ত আকারে অবদান রাখে। কাটা অংশ নিশ্চিত করে যে অংশগুলি উপযুক্ত দৈর্ঘ্যে কাটা হয়েছে, এবং নির্গমন অংশ সমাপ্ত অংশগুলি প্যাকেজিং বা আরও প্রক্রিয়াকরণের জন্য সংগ্রহ করে।
রোল ফর্মিং মেশিনের প্রয়োগসমূহ
রোল ফর্মিং মেশিনগুলির বিভিন্ন শিল্পে বিস্তৃত প্রয়োগ রয়েছে। এখানে অটোমোটিভ শিল্প, নির্মাণ শিল্প এবং HVAC শিল্পে রোল ফর্মিং মেশিন ব্যবহার করে সাধারণত উৎপাদিত নির্দিষ্ট অংশের কিছু উদাহরণ রয়েছে:
অটোমোটিভ শিল্প: অটোমোটিভ শিল্পে রোল ফর্মিং মেশিনগুলি সাধারণত বাম্পার, ছাদের রেল, দরজার বিম এবং চ্যাসিস উপাদানের মতো অংশ উৎপাদনে ব্যবহৃত হয়। এই অংশগুলি সাধারণত উচ্চ-শক্তির ইস্পাত দিয়ে তৈরি এবং কঠোর নিরাপত্তা মান পূরণের জন্য নির্ভুল গঠনের প্রয়োজন হয়।
নির্মাণ শিল্প: নির্মাণ শিল্পে রোল ফর্মিং মেশিনগুলি ধাতুর ছাদ এবং দেয়াল প্যানেল, ইস্পাত ফ্রেমিং এবং গাটার সিস্টেমের মতো অংশ উৎপাদনে ব্যবহৃত হয়। এই অংশগুলি প্রায়শই গ্যালভানাইজড ইস্পাত বা অ্যালুমিনিয়াম দিয়ে তৈরি এবং সঠিকভাবে ফিট হওয়া এবং আবহাওয়া-প্রতিরোধী বাধা প্রদানের জন্য নির্ভুল গঠনের প্রয়োজন হয়।
HVAC শিল্প: HVAC শিল্পে রোল ফর্মিং মেশিনগুলি ডাক্তিওয়ার্ক, ভেন্ট এবং এয়ার কন্ডিশনিং ইউনিটের উপাদানের মতো অংশ উৎপাদনে ব্যবহৃত হয়। এই অংশগুলি সাধারণত গ্যালভানাইজড বা স্টেইনলেস স্টিল দিয়ে তৈরি এবং কঠোর বায়ু প্রবাহ এবং দক্ষতার মান পূরণের জন্য নির্ভুল গঠনের প্রয়োজন হয়।
প্রত্যেক শিল্পে, রোল ফর্মিং মেশিনগুলি সামঞ্জস্যপূর্ণ গুণমান এবং নির্ভুলতার সাথে অংশ উৎপাদনের ক্ষমতার জন্য মূল্যবান। নির্ভুল সরঞ্জাম এবং প্রক্রিয়া ব্যবহার করে, রোল ফর্মিং মেশিনগুলি শিল্প মান পূরণ বা অতিক্রম করতে পারে, যা এই শিল্পের ব্যবসায়ের জন্য মূল্যবান বিনিয়োগ করে তোলে।
এই শিল্পগুলির পাশাপাশি, রোল ফর্মিং মেশিনগুলি আসবাবপত্র, আলোক সজ্জা এবং বিভিন্ন ভোক্তা পণ্য উৎপাদনে অন্যান্য প্রয়োগে ব্যবহৃত হয়। সামগ্রিকভাবে, রোল ফর্মিং মেশিনের বহুমুখিতা তাদের উৎপাদন ক্ষমতা উন্নত করতে এবং উচ্চ-গুণমানের অংশ দক্ষতার সাথে উৎপাদন করতে চান এমন যেকোনো ব্যবসার জন্য মূল্যবান বিনিয়োগ করে তোলে।
উপসংহারে, রোল ফর্মিং মেশিনগুলি বিভিন্ন ধরনের এবং অটোমোটিভ, নির
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
- রোল ফর্মিং মেশিনে কোন কোন উপাদান প্রক্রিয়াকরণ করা যায়?
- সাধারণ উপাদান: গ্যালভানাইজড স্টিল, কোল্ড-রোল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম ও তামা। 2025 সালে উন্নত লাইনগুলো স্ক্র্যাচ-প্রতিরোধী গাইডসহ উচ্চ-শক্তির স্টিল (800–1180 MPa) এবং প্রি-পেইন্টেড কয়েলও প্রক্রিয়াকরণ করে।
- প্রেস ব্রেকিং বা এক্সট্রুশন থেকে রোল ফর্মিংয়ের পার্থক্য কী?
- রোল ফর্মিং একটি ধারাবাহিক প্রক্রিয়া; উচ্চ উৎপাদনক্ষমতায় দীর্ঘ, সমজাতীয় ও কঠোর সহনসীমার প্রোফাইলের জন্য এটি উপযোগী। প্রেস ব্রেক স্বল্প-পরিমাণ উৎপাদন ও সাধারণ বাঁকের জন্য মানানসই; এক্সট্রুশন অ-লৌহঘটিত ধাতু এবং জটিল ফাঁপা আকৃতির জন্য, তবে এতে যান্ত্রিক বৈশিষ্ট্য ভিন্ন হয়।
- ফর্মিং স্টেশনের সংখ্যা কোন বিষয়গুলো নির্ধারণ করে?
- প্রোফাইলের জটিলতা, উপাদানের ইয়িল্ড স্ট্রেংথ, পুরুত্ব, কাঙ্ক্ষিত লাইনের গতি এবং পৃষ্ঠের ফিনিশ। সাধারণ নিয়ম হিসেবে, মাইল্ড স্টিলে প্রতি বাঁক বৈশিষ্ট্যের জন্য 0.8–1.2টি স্টেশন লাগে; AHSS-এর ক্ষেত্রে প্রায় 20–30% বেশি ধরুন।
- রোল ফর্মিং লাইনের জন্য প্রয়োজনীয় মোটর শক্তি কীভাবে হিসাব করব?
- শক্তি ≈ (গঠন বল × স্ট্রিপের গতি × নিরাপত্তা গুণক) ÷ দক্ষতা। সরবরাহকারীরা প্রায়ই প্রোফাইলের জ্যামিতি ও উপাদানের বৈশিষ্ট্য থেকে হিসাব করেন; ত্বরণ ও কাট-অফ চক্রের জন্য 15–25% অতিরিক্ত রিজার্ভ রাখুন।
- আধুনিক রোল ফর্মিংয়ে কোন QA পদ্ধতিগুলো মানক?
- ইন-লাইন লেজার প্রোফাইল পরিমাপ, ছিদ্র/স্লট পরিদর্শনে ভিশন সিস্টেম, প্রতিটি স্ট্যান্ডে টর্ক পর্যবেক্ষণ, গুরুত্বপূর্ণ মাত্রার জন্য SPC চার্ট এবং নির্দিষ্ট সময় পরপর কুপনের টেনসাইল বা কঠোরতা পরীক্ষা।
রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- ডিজিটাল টুলিংয়ে স্প্রিংব্যাক ক্ষতিপূরণ যুক্ত করে অটোমোটিভের ওজন কমাতে উচ্চ-শক্তি ও অতি-উচ্চ-শক্তির স্টিল (UHSS) প্রোফাইলে রূপান্তর।
- উচ্চ-পরিমাণ উৎপাদনের লাইনে স্ক্র্যাপ 10–25% কমাতে AI-চালিত ক্লোজড-লুপ মান নিয়ন্ত্রণ (ভিশন ও লেজার স্ক্যানিং) চালু করা।
- ক্যাসেট/টুলিং কার্ট ব্যবস্থা ও সার্ভো-সমন্বয়যোগ্য স্ট্যান্ডের মাধ্যমে দ্রুত পরিবর্তন সম্ভব; C/Z চ্যানেলের জন্য এখন সাধারণত পরিবর্তনে 15–30 মিনিট লাগে।
- এক-পাসের “কয়েল-টু-বক্স” লাইন তৈরির জন্য রোল ফর্মিংয়ের সঙ্গে পরবর্তী পর্যায়ের পাঞ্চিং, ওয়েল্ডিং ও প্যাকেজিং সেল একীভূত করা।
- সৌর PV মাউন্টিং হার্ডওয়্যার, EV ব্যাটারি এনক্লোজার উপাদান এবং ডেটা সেন্টারের কেবল ব্যবস্থাপনা প্রোফাইলের চাহিদা বেড়েছে।
- শক্তি-দক্ষতা উন্নয়নে রিজেনারেটিভ ড্রাইভ ও ভেরিয়েবল-ফ্রিকোয়েন্সি মোটর ব্যবহার করলে প্রতি লাইনে শক্তি খরচ 8–15% কমে।
- মান ও নিরাপত্তা: ISO 21920 (প্রোফাইল সহনসীমা) গ্রহণের হার বাড়ছে; পাশাপাশি লাইট কার্টেনসহ CE/OSHA-সম্মত গার্ডিং জোরদার হচ্ছে।
2025 বাজারের সারসংক্ষেপ এবং মানদণ্ড
| সূচক (2025) | মান/পরিসর | নোট/উৎস |
|---|---|---|
| বৈশ্বিক রোল ফর্মিং সরঞ্জাম বাজারের আকার | ~$8.6–9.2B | Grand View Research ও MarketsandMarkets-এর 2025 সালের শিল্প-বিশ্লেষকদের ঐকমত্য |
| CAGR forecast (2025–2030) | 6–7% | নির্মাণ, PV মাউন্টিং ও স্বয়ংচালিত শিল্পের UHSS চাহিদায় চালিত |
| সাধারণ লাইনের গতি (নির্মাণ প্যানেল) | 30–80 m/min | সমন্বিত পাঞ্চিংসহ 50 m/min পর্যন্ত |
| সাধারণ লাইনের গতি (অটোমোটিভ কাঠামো) | 10–30 m/min | Tighter tolerances, thicker/high-strength steels |
| ইন-লাইন AI পরিদর্শনের মাধ্যমে স্ক্র্যাপ কমানো | 10–25% | Vendor case data (Keyence, Cognex deployments) |
| গড় পরিবর্তনের সময় (ক্যাসেট টুলিং) | 15–30 মিনিট | For C/Z channel systems |
| Energy savings (regen drives/VFDs) | 8–15% | OEM energy audits (2023–2025) |
Citations:
- MarketsandMarkets, “Roll Forming Machine Market—Forecast to 2030” (2025)
- Grand View Research, “Metal Forming Machine Tools Market” (2025)
- ইন-লাইন প্রোফাইল ও ত্রুটি পরিদর্শন নিয়ে Keyence ও Cognex-এর অ্যাপ্লিকেশন নোট (2024–2025)
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: AHSS দরজার বিমের জন্য AI-নির্দেশিত ক্লোজড-লুপ রোল ফর্মিং (2025)
- পটভূমি: একটি অটোমোটিভ Tier-1 সরবরাহকারীকে স্ক্র্যাপ কমানোর পাশাপাশি ±0.3 mm সহনসীমায় 980 MPa AHSS দরজার ইমপ্যাক্ট বিম গঠন করতে হয়েছিল।
- সমাধান: লেজার প্রোফাইল স্ক্যানার, ক্যামেরাভিত্তিক এজ ট্র্যাকিং এবং মেশিন-লার্নিং নিয়ন্ত্রক স্থাপন করা হয়, যা রিয়েল টাইমে স্ট্যান্ডের ফাঁক/কোণ সমন্বয় করত। সার্ভো-চালিত স্ট্যান্ডে উন্নীত করে পূর্বাভাসভিত্তিক টুল ক্ষয় বিশ্লেষণও যুক্ত করা হয়।
- ফলাফল: স্ক্র্যাপের হার 8.7% থেকে কমে 2.9% হয়েছে; Cp/Cpk 1.11/1.02 থেকে বেড়ে 1.52/1.43 হয়েছে; সামগ্রিক সরঞ্জাম কার্যকারিতা (OEE) 11% বেড়েছে। অভিযোজিত গতি নিয়ন্ত্রণে প্রতি অংশে শক্তি খরচ 9% কমেছে।
কেস স্টাডি 2: 18 মিনিটে পরিবর্তনযোগ্য কয়েল-টু-র্যাক কেবল ট্রে লাইন (2024)
- পটভূমি: বৈদ্যুতিক অবকাঠামো নির্মাতা স্বল্প-পরিমাণ উৎপাদনে কেবল ট্রের প্রস্থ ও ছিদ্রের বিন্যাসে বৈচিত্র্যের সমস্যায় পড়েছিল।
- সমাধান: দ্রুত-বদলযোগ্য ক্যাসেট, সার্ভো হোল-পাঞ্চিং এবং ERP-এর সঙ্গে যুক্ত স্বয়ংক্রিয় রেসিপি ব্যবস্থাপনাসহ একটি ডুপ্লেক্স রোল ফর্মিং মেশিন স্থাপন করা হয়।
- ফলাফল: পরিবর্তনের সময় 55 মিনিট থেকে কমে 18 মিনিট হয়েছে; উৎপাদন প্রবাহ 22% বেড়েছে; প্রথমবারেই উত্তীর্ণ পণ্যের হার 93% থেকে 98.5% হয়েছে। সময়সূচিভিত্তিক রেসিপির মাধ্যমে WIP মজুত 30% কমেছে।
বিশেষজ্ঞদের মতামত
- ড. Taylan Altan, অবসরপ্রাপ্ত অধ্যাপক ও পরিচালক, ERC for Net Shape Manufacturing (The Ohio State University)
- মতামত: “UHSS রোল ফর্মিংয়ে ধাপে ধাপে স্ট্রেন ও স্ট্যান্ডের সারিবদ্ধতা নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ। প্রথম কয়েল চালানোর আগেই টুলিংয়ে স্প্রিংব্যাক ক্ষতিপূরণ নকশা করতে হবে এবং সিমুলেশনের মাধ্যমে যাচাই করতে হবে।”
- উৎস: ERC/NSM-এর কারিগরি নোট ও সম্মেলনের উপস্থাপনা (2024–2025)
- Mark Thompson, VP Engineering, Formtek Group
- মতামত: “দ্রুত-বদলযোগ্য ক্যাসেট ও সার্ভো-সমন্বয়যোগ্য টুলিং উচ্চ-মিশ্রণের C/Z উৎপাদনকে প্রতিযোগিতামূলক সুবিধায় পরিণত করেছে—যদি মানসম্মত কয়েল ডেটা ও ডিজিটাল সেটআপ শিটের সঙ্গে ব্যবহার করা হয়।”
- উৎস: Formtek-এর ওয়েবিনার ও অ্যাপ্লিকেশন ব্রিফ (2025)
- Dr. Zhiming Wang, Senior Materials Engineer, WorldAutoSteel
- মতামত: “2025 সালের চ্যাসিস ও BIW উপাদানে 980–1180 MPa স্টিল এখন মূলধারার; ইন-লাইন হোল এক্সপ্যানশন ব্যবস্থাপনা ও প্রান্তের গুণমান নিয়ন্ত্রণের সঙ্গে যুক্ত হলে রোল ফর্মিং বিশেষভাবে কার্যকর।”
- উৎস: WorldAutoSteel-এর কারিগরি প্রকাশনা (2024–2025)
ব্যবহারিক সরঞ্জাম ও সম্পদ
- COPRA RF (Data M / UBECO): রোল ফর্মিং নকশা, ফ্লাওয়ার প্যাটার্ন তৈরি এবং স্ট্রেস বিশ্লেষণ
- https://www.ubeco.com
- FormingSuite by FTI: ধাতু গঠনে উপাদানের ব্যবহার ও ব্যয় মডেলিং
- https://www.forming.com
- MSC Simufact Forming: রোল ফর্মিং ও ধাতু গঠনের প্রক্রিয়া সিমুলেশন
- https://www.mscsoftware.com/product/simufact-forming
- Keyence LJ-V এবং Cognex 3D-A1000: ইন-লাইন প্রোফাইল ও ত্রুটি পরিদর্শন ব্যবস্থা
- https://www.keyence.com এবং https://www.cognex.com
- WorldAutoSteel AHSS Guidelines: উচ্চ-শক্তির স্টিলের উপাদান-তথ্য ও ফর্মিং নির্দেশনা
- https://www.worldautosteel.org
- ISO Standards
- ISO 21920 (Geometrical product specifications—surface texture)
- ISO 12100 (Machine safety—risk assessment)
- https://www.iso.org
- OSHA Machine Guarding eTool (যুক্তরাষ্ট্রের নিয়ম মেনে চলার জন্য)
- https://www.osha.gov/etools/machine-guarding
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: FAQ, 2025 সালের প্রবণতার তথ্যসারণি, দুটি সাম্প্রতিক কেস স্টাডি, সূত্রসহ বিশেষজ্ঞদের মতামত এবং রোল ফর্মিং মেশিন নির্বাচন ও পরিচালনার জন্য উপযোগী ব্যবহারিক সরঞ্জাম ও রিসোর্স যোগ করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও শর্ত: 2026-04-21 বা তার আগে, যদি নতুন UHSS গ্রেড বা AI QC মান প্রকাশিত হয়, অথবা PV মাউন্টিং হার্ডওয়্যারের মান (UL/IEC) আপডেট হয়ে প্রোফাইলের সহনসীমাকে প্রভাবিত করে





