
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

Purlin রোল তৈরির মেশিন ছাদ এবং দেয়াল কভারিংয়ের জন্য পারলিন উৎপাদনকারী কারখানার অপরিহার্য সরঞ্জাম। এই বিস্তারিত নির্দেশিকাটি পারলিন রোল ফর্মিং মেশিন প্রস্তুতকারক, কার্যপ্রণালী, মেশিনের প্রকারভেদ, কাঁচামালের প্রয়োজনীয়তা, উৎপাদন ক্ষমতা, কাস্টমাইজেশন বিকল্প, স্থাপন, অপারেশন এবং রক্ষণাবেক্ষণ পদ্ধতি, খরচ বিশ্লেষণ এবং সেরা সরবরাহকারী নির্বাচনের টিপসসমূহ সম্পর্কে বিস্তারিত তথ্য প্রদান করে।
পুরলিন রোল ফর্মিং মেশিনের সারসংক্ষেপ
পুরলিন রোল ফর্মিং মেশিনটি ধাতব কয়েলগুলিকে প্রয়োজনীয় আকার ও আকৃতির স্পেসিফিকেশন অনুসারে কাস্টমাইজড পুরলিন প্রোফাইলগুলিতে ক্রমাগত বাঁকিয়ে গঠন করার জন্য ব্যবহৃত হয়। পুরলিনগুলি প্রাথমিক কাঠামোর উপর স্থাপিত দ্বিতীয়কারী ছাদ সহায়ক উপাদান হিসেবে কাজ করে। এগুলি শিল্প, বাণিজ্যিক ও আবাসিক ভবন নির্মাণে ব্যাপকভাবে ব্যবহৃত হয়।
প্রয়োজনীয় কাঁচামাল হল ধাতব কয়েল, সাধারণত গ্যালভানাইজড স্টিল, গ্যালভালুম স্টিল বা অ্যালুমিনিয়াম। ধাতব স্ট্রিপটি একাধিক রোলার ডাইয়ের মধ্য দিয়ে পাস করা হয় যাতে এটি সি, জেড বা সিগমা আকৃতির পুরলিনে গঠিত হয় এবং প্রয়োজনীয় মাত্রাগত ও কাঠামোগত বৈশিষ্ট্য অর্জন করে।
উন্নত পুরলিন রোল ফর্মিং মেশিন লাইনগুলি জটিল কাস্টম প্রোফাইল তৈরি করতে, লোগো এমবস করতে, নির্দিষ্ট দৈর্ঘ্যে কাটতে, স্ট্যাক করতে এবং গঠিত পুরলিনগুলিকে স্বয়ংক্রিয়ভাবে বান্ডেল করতে সক্ষম যা শিপিংয়ের সুবিধা প্রদান করে।
পুরলিন রোল ফর্মার ব্যবহারের সুবিধাসমূহ
- অবিরত উচ্চগতির উৎপাদন প্রতি মিনিটে ১০০ মিটার পর্যন্ত
- সামঞ্জস্যপূর্ণ এবং অভিন্ন প্রোফাইল যা কাঠামোগত অখণ্ডতা নিশ্চিত করে
- অন্যান্য উৎপাদন প্রক্রিয়ার তুলনায় খরচ-কার্যকর
- দ্রুত ডাই পরিবর্তনের মাধ্যমে নমনীয় উৎপাদন
- শক্তি এবং নান্দনিকতার চাহিদা অনুসারে কাস্টম প্রোফাইল
- স্বয়ংক্রিয় বৈশিষ্ট্যের মাধ্যমে শ্রমের প্রয়োজনীয়তা হ্রাস
পারলিন রোলিং লাইনের প্রধান উপাদানসমূহ
পারলিন রোলিং লাইনের প্রধান অংশগুলি হলো:
- আনকয়লিং ইউনিট: স্ট্রিপের মসৃণ এবং নিয়ন্ত্রিত অবতরণের জন্য কয়েল ঘুরায়
- ফিডিং র্যাক: নির্ধারিত গতিতে মেশিনের মাধ্যমে স্ট্রিপ পরিবহন করে
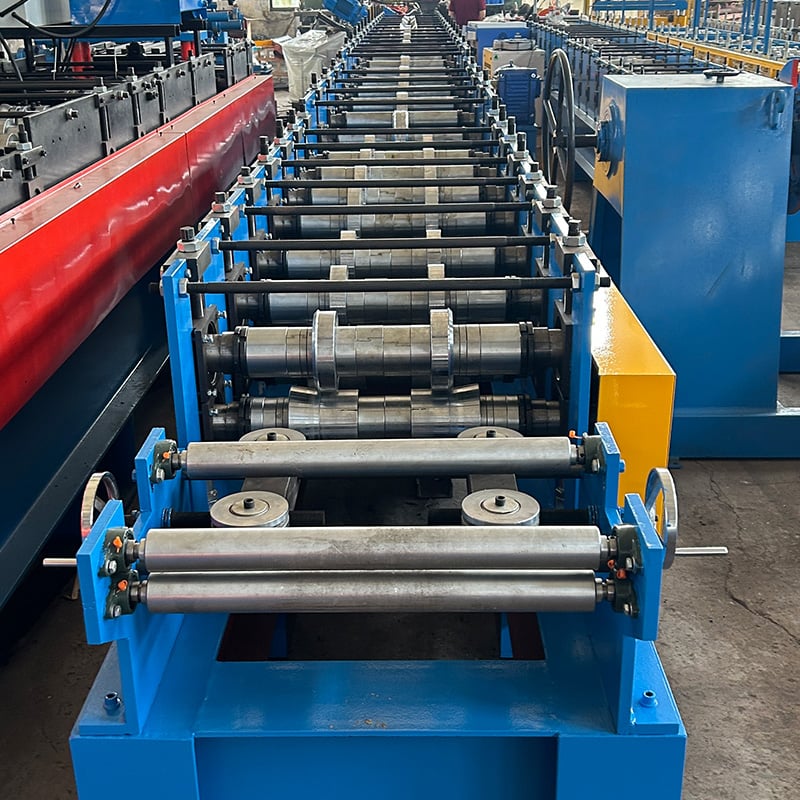
- ফর্মিং স্টেশনসমূহ: রোলার ডাই ব্যবহার করে স্ট্রিপকে ধাপে ধাপে বাঁকায়
- হাইড্রোলিক সিস্টেম: সঠিক ফর্মিংয়ের জন্য চাপ প্রয়োগ করে
- কাটঅফ ডিভাইস: পছন্দসই দৈর্ঘ্যে প্রোফাইল কাটে
- স্ট্যাকিং ইউনিট: কাটা পারলিনগুলি সংগ্রহ করে এবং পরিপাটি করে স্তূপ করে
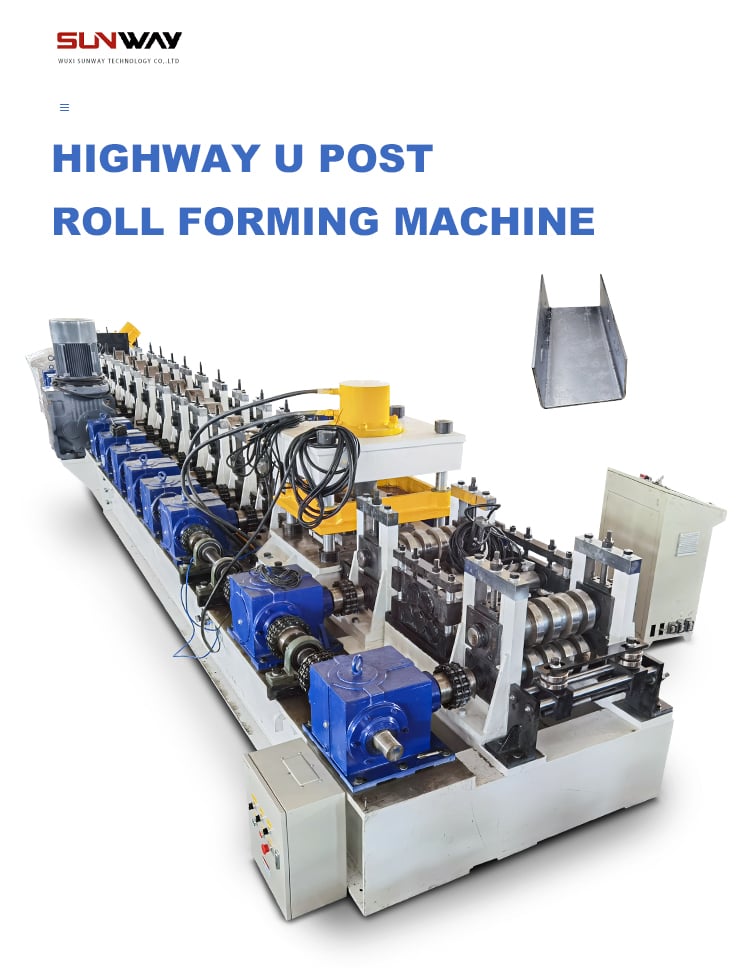
পারলিন রোলিং মেশিনের প্রকারভেদ
| ধরন | বর্ণনা |
|---|---|
| ম্যানুয়াল পারলিন মেশিন | ম্যানুয়াল নিয়ন্ত্রণ এবং কোনো স্বয়ংক্রিয়তা ছাড়া মৌলিক রোল ফর্মার |
| অটোমেটিক পারলিন লাইন | ম্যানুয়াল হ্যান্ডলিং কমানোর জন্য স্বয়ংক্রিয় আনকয়লিং, ফিডিং, কাটিং, স্ট্যাকিং বৈশিষ্ট্যসমৃদ্ধ |
| অল-ইলেকট্রিক পারলিন রোলার | সঠিক নিয়ন্ত্রণের জন্য সম্পূর্ণভাবে ইলেকট্রিক মোটর এবং ড্রাইভ দ্বারা চালিত |
| সিএনসি পারলিন রোলার | চাহিদা অনুসারে প্রোফাইল পরিবর্তনের জন্য কম্পিউটার সংখ্যাগত নিয়ন্ত্রণ |
| হাই-স্পিড পারলিন মেশিন | প্রতি মিনিটে ১০০ মিটার পর্যন্ত পারলিন উৎপাদন করে |
কার্যপ্রণালী পারলিন রোল ফর্মিং মেশিনের
আধুনিক হাই-স্পিড পারলিন রোল ফর্মিং উৎপাদন লাইনের সম্পূর্ণ উৎপাদন প্রক্রিয়া সাধারণত নিম্নলিখিত ধাপগুলি অনুসরণ করে:
১. ডিকয়েলিং
স্ট্রিপ ডিকয়লার মেশিনটি ধাতুর কয়েল ধরে রাখে এবং স্ট্রিপ সোজা করে খুলে দেয়। ডিকয়লার সামঞ্জস্যপূর্ণ গতি এবং টেনশনে রোল ফর্মারে স্ট্রিপ অবতরণ করে।
**২. ফর্মিং**
ধাতুর স্ট্রিপটি প্রগ্রেসিভ রোলিং স্টেশনের সিরিজের মধ্য দিয়ে অবতরণ করা হয় – প্রত্যেকটিতে প্রোফাইল স্পেসিফিকেশন অনুসারে উপরের এবং নিচের ফর্মিং রোলার ডাই রয়েছে। প্রতিটি স্টেশনের মধ্য দিয়ে যাওয়ার সময় স্ট্রিপের জ্যামিতি ধাপে ধাপে চূড়ান্ত পারলিন আকারে বাঁকা হয়।
৩. হাইড্রোলিক প্রেসিং
বিশেষ হাইড্রোলিক সিলিন্ডারগুলি রোলার ডাইয়ের উপর নিচের দিকে চাপ প্রদান করে যাতে কঠোর টলারেন্স এবং পারলিন প্রোফাইলের সূক্ষ্ম বিবরণ লাভ হয়। হাইড্রোলিক সিস্টেম ফর্মিং প্রক্রিয়ার নির্ভুলতা নিয়ন্ত্রণ করে।
৪. কাটিং
সম্পূর্ণ পারলিন প্রোফাইল গঠিত হওয়ার পর, কাটঅফ প্রেসটি পাঞ্চিং বা সয়িং অ্যাকশনের মাধ্যমে নির্ধারিত দৈর্ঘ্যে পারলিনগুলি কেটে ফেলে। দৈর্ঘ্য সাধারণত ২ মিটার থেকে ১২ মিটার হতে পারে।
৫. গণনা
সেন্সরগুলি লাইন থেকে বের হওয়া কাটা পারলিনের টুকরোগুলি গণনা করে। এতে মেশিন উৎপাদন হার এবং মোট পরিমাণ পর্যবেক্ষণ করতে পারে।
৬. বান্ডলিং
বিশেষভাবে ডিজাইন করা বান্ডলিং ইউনিটটি সহজে হ্যান্ডলিং এবং পরিবহনের জন্য সর্বোচ্চ ৫টি পারলিন একসঙ্গে পরিপাটি করে বান্ডেল করে। স্ট্র্যাপিংও একীভূত করা যায়।
৭. স্ট্যাম্পিং
প্রয়োজনে, একটি ইঙ্কজেট প্রিন্টিং ডিভাইস লোগো, পার্ট নম্বর, মাত্রাগত তথ্য এবং অন্যান্য পণ্য তথ্য পারলিনের উপর ছাপতে পারে।
৮. প্যাকিং
স্ট্যাকিং টেবিল কাটা পারলিনের বান্ডেলগুলি প্যালেট বা স্কিডে সাজিয়ে গ্রাহকদের কাছে শিপমেন্টের জন্য প্রস্তুত করে। এতে সম্পূর্ণ পোস্ট-ফর্মিং প্যাকিং প্রক্রিয়া স্বয়ংক্রিয় হয়।
কাঁচামালের প্রয়োজনীয়তা
পারলিন রোলিং প্রক্রিয়ার জন্য প্রধান কাঁচামাল হলো ধাতুর স্ট্রিপ এবং কয়েল। গ্যালভানাইজড স্টিল সবচেয়ে সাধারণভাবে ব্যবহৃত হয়। বিশেষ অ্যাপ্লিকেশনের জন্য গ্যালভালুম স্টিল এবং অ্যালুমিনিয়ামের মতো অন্যান্য উপাদান বিকল্প।
কী স্ট্রিপ প্যারামিটার:
- পুরুত্ব – সাধারণত ০.৭ মিমি থেকে ৩.০ মিমি
- প্রস্থ – ১২৫০ মিমি প্রস্থের কয়েল সমর্থিত
- পৃষ্ঠ – হট-ডিপড গ্যালভানাইজড, কালার কোটেড, প্রি-পেইন্টেড ইত্যাদি।
সর্বোত্তম উৎপাদন ফলাফল লাভের জন্য সামঞ্জস্যপূর্ণ পুরুত্ব, সঠিক পৃষ্ঠের চিকিত্সা এবং সংজ্ঞায়িত যান্ত্রিক বৈশিষ্ট্যসহ উচ্চ গ্রেডের স্টিল ব্যবহারের সুপারিশ করা হয়।
পারলিন রোলিং মেশিনের উৎপাদন ক্ষমতা
পারলিন রোল ফর্মিং সিস্টেমের আউটপুট ক্ষমতা নির্ভর করে:
- লাইনের গতি (প্রতি মিনিটে মিটার)
- প্রতিদিনের কার্যকরী সময়
- পছন্দসই পারলিনের দৈর্ঘ্য
- কয়েল পরিবর্তনের সময়
আউটপুট হার অনুমান
উদাহরণস্বরূপ, ১০০ মিটার প্রতি মিনিট লাইন, দিনে ১৬ ঘণ্টা চালু, ৬ মিটার লম্বা পারলিনে উৎপাদন করতে পারে:
১০০ মি/মিনিট × ৬০ মিনিট/ঘণ্টা × ১৬ ঘণ্টা = দিনে ৯৬,০০০ মিটার
৬ মি দৈর্ঘ্যে = দিনে ১৬,০০০ পারলিন
তাই উচ্চ গতির পারলিন রোল ফর্মিং মেশিনগুলি দৈর্ঘ্য অনুসারে বার্ষিক ৫০০০-৬০০০ টনের বেশি উৎপাদন করতে পারে।
-
 ঢেউতোলা প্যানেল রোল তৈরির মেশিন আরও জানুন
-
 হালকা গেজ ইস্পাত রোল গঠন মেশিন আরও জানুন
-
 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
 ওমেগা পুরলিন রোল ফর্মিং মেশিন আরও জানুন
-
 CZ Purlin রোল তৈরির মেশিন আরও জানুন
-
 সম্পূর্ণ স্বয়ংক্রিয় সি purlin রোল গঠন মেশিন দ্রুত পরিবর্তন আরও জানুন
-
 স্ট্যান্ডিং সীম ছাদ প্যানেল তৈরির মেশিন আরও জানুন
কাস্টমাইজেশনের বৈশিষ্ট্য
আধুনিক পারলিন রোলিং মিলগুলি বিশেষ পারলিন উৎপাদনের জন্য বিস্তৃত কাস্টমাইজেশন অপশন প্রদান করে:
প্রোফাইল বিকল্পসমূহ
- সি বা জেড বা সিগমা ক্রস-সেকশন
- চাহিদা অনুসারে গভীরতা এবং প্রস্থ
- পুরুত্ব ০.৭ মিমি থেকে ২.০ মিমি
- কাস্টম রিজ এবং ভ্যালি বিবরণ
বিশেষ আকৃতি
- লোগো বা প্যাটার্ন এমবস
- সংযোগ ছিদ্র
- অফসেট এবং স্ট্যান্ডিং সিম
- উল্লম্ব স্টিফেনার
মাত্রামূলক পরিসর
- পুরুত্ব ৩ মিমি পর্যন্ত
- প্রস্থ ১২৫০ মিমি পর্যন্ত
- দৈর্ঘ্য ২ মি থেকে ১৪ মি
- বিশেষ কোণ এবং টেপার
উপকরণ
- গ্যালভানাইজড স্টিল
- গ্যালভালুম স্টিল
- অ্যালুমিনিয়াম
- কালার কোটেড স্টিল
গৌণ কার্যক্রম
- পারলিনে ইঙ্কজেট প্রিন্টিং
- কাটিং এবং পাঞ্চিং
- বান্ডলিং এবং প্যাকিং
পারলিন রোল ফর্মিং মেশিন প্রস্তুতকারক
চীন, ভারত এবং পশ্চিমা দেশগুলিতে উচ্চমানের পারলিন রোলিং মিল সরঞ্জামে বিশেষজ্ঞ অনেক প্রস্তুতকারক রয়েছে। এখানে শীর্ষ রপ্তানিকারকগুলি:
| প্রতিষ্ঠান | অবস্থান | পণ্য পরিসর |
|---|---|---|
| বেইজিং হাই-লাইট ম্যাকিনারি | চীন | ম্যানুয়াল, অটোমেটিক, হাই-স্পিড লাইন |
| রোলমেক যন্ত্রপাতি | ভারত | কাস্টমাইজড পারলিন ও ডেকিং প্ল্যান্ট |
| Gasparini SpA | ইতালি | সিএনসি নিয়ন্ত্রিত নির্ভুল রোল লাইন |
| Metform | যুক্তরাষ্ট্র | আমেরিকান নির্মিত উদ্ভাবনী পারলিন রোলার |
| ডাহিলি ম্যাকিনারি | তাইওয়ান | সাশ্রয়ী ছোট থেকে মাঝারি আকারের সিস্টেম |
সরবরাহকারী নির্বাচনের সময় প্রযুক্তিগত সক্ষমতা, উৎপাদনের গুণমান, কাস্টমাইজেশনের নমনীয়তা, সেবা সহায়তা এবং মূল্য নির্ধারণ ও ডেলিভারির মতো বাণিজ্যিক শর্তাবলী মূল্যায়ন করতে হবে।
পারলিন রোলিং লাইনের স্থাপন
পারলিন রোল ফর্মিং সিস্টেমের সঠিক স্থাপন সুষ্ঠু কার্যকারিতার জন্য অত্যাবশ্যক। এখানে প্রধান প্রয়োজনীয়তাগুলি উল্লেখ করা হলো:
সাইট
- কংক্রিটের মেঝে সমৃদ্ধ আচ্ছাদিত শেড
- লাইনের জন্য ন্যূনতম ১২০০ বর্গফুট এলাকা
- যথাযথ আলোকিত ও বায়ুচলাচল
- বিদ্যুৎ সরবরাহের প্রবেশাধার
যন্ত্রপাতির অবস্থান
- লাইন সম্পূর্ণভাবে অ্যাঙ্কর করা উচিত
- ডিকয়লার সহজ লোডিংয়ের জন্য অবস্থিত
- ফর্মিং সেকশনগুলি সমতল ও সারিবদ্ধ
- কাটঅফ প্রেস স্থিরভাবে নিরাপদ
- এক্সিট টেবিল কোমরের উচ্চতায়
কমিশনিং
- ইলেকট্রিকাল সংযোগ যাচাই
- জরুরি স্টপ ও নিরাপত্তা পরীক্ষা
- হাইড্রলিক পাওয়ার প্যাক যাচাই
- ট্রায়াল রান পরিচালনা ও বৈধকরণ
কমিশনিংয়ের সময় নির্মাতার ম্যানুয়াল অনুসারে সমস্ত অ্যাঙ্কর বোল্ট, বিয়ারিং, গিয়ার সঠিকভাবে জড়িত কিনা তা যাচাই করুন।
পারলিন রোলিং মেশিনের পরিচালনা
পারলিন রোলিং মিলগুলি নিম্নলিখিত মোডের মাধ্যমে নিরাপদ ও সুবিধাজনক পরিচালনার জন্য ডিজাইন করা হয়েছে:
ইলেকট্রিক কন্ট্রোল প্যানেল
প্যানেলে মোটর স্টার্টার, জরুরি স্টপ, জয়স্টিক ভিত্তিক উৎপাদন নিয়ন্ত্রণের জন্য সিস্টেম ইন্ডিকেটর রয়েছে।
অটোমেটিক মোড
অটো মোডে, সেন্সর ভিত্তিক নিয়ন্ত্রণ লজিকের মাধ্যমে ফিডিং থেকে কাটিং এবং বান্ডলিং পর্যন্ত সম্পূর্ণ রোলিং প্রক্রিয়া ক্রমান্বয়ে চলে। অপারেটর পণ্যের মাপ প্রবেশ করান।
ম্যানুয়াল মোড
সেটআপ, রক্ষণাবেক্ষণ বা ট্রায়ালের জন্য ডিকয়লার, ফর্মিং স্টেশন, কাটঅফ প্রেসের মতো ব্যক্তিগত সেকশনগুলি স্বাধীনভাবে পরিচালিত করা যায়।
নিরাপত্তা বৈশিষ্ট্যসমূহ
- জরুরি স্টপ বোতাম
- ফেইলসেফ সার্কিট
- চিহ্নিতকরণ এবং ব্যারিকেড
- সতর্কতা অ্যালার্ম এবং লাইট
অপারেশন সর্বদা পারলিন মেশিন নির্মাতার সরঞ্জাম হ্যান্ডবুক অনুসারে স্ট্যান্ডার্ড নির্দেশিকা অনুসরণ করতে হবে।
পারলিন রোল ফর্মিং লাইনের রক্ষণাবেক্ষণ
উপরের সময় এবং উৎপাদন দক্ষতা সর্বাধিক করার জন্য, পারলিন রোলিং মিলগুলির নিম্নলিখিতভাবে বর্ণিত সিস্টেম্যাটিক প্রতিরক্ষামূলক রক্ষণাবেক্ষণ প্রয়োজন:
দৈনিক পরীক্ষা
- রোলার, স্ট্রিপারগুলির ক্ষয় পরীক্ষা করুন
- হাইড্রোলিক তেলের স্তর পরীক্ষা করুন
- ইলেকট্রিক প্যানেলের রিডিং যাচাই করুন
- ইমার্জেন্সি স্টপ ফাংশন পরীক্ষা করুন
সাপ্তাহিক পরীক্ষা
- তেলের ফিল্টার এবং রেডিয়েটর পরিষ্কার করুন
- বোল্ট, নাট, ক্ল্যাম্প শক্ত করুন
- বেল্ট টেনশন এবং গিয়ার পরীক্ষা করুন
- বিয়ারিংয়ে লুব্রিকেন্ট লাগান
- রোলার অ্যালাইনমেন্ট সামঞ্জস্য করুন
ত্রৈমাসিক পরীক্ষা
- লাইনের ধ্বংসাবশেষ সম্পূর্ণ পরিষ্কার
- কয়েল ম্যান্ড্রেল ক্ষয় যাচাই
- ট্রান্সমিশন চেইন পরীক্ষা এবং লেপন
- হাইড্রোলিক সিস্টেম ফ্লাশ করুন
- গিয়ারবক্স তেল পরিবর্তন
বার্ষিক রক্ষণাবেক্ষণ সময়সূচিতে সম্পূর্ণ লাইনের ফাউন্ডেশন, সেন্সর ক্যালিব্রেশন, কন্ট্রোল সফটওয়্যার আপগ্রেড বিস্তারিতভাবে পরীক্ষা করতে হবে।
পারলিন রোলিং মিলের খরচ বিশ্লেষণ
পারলিন রোল ফর্মিং মেশিন বিনিয়োগের সাশ্রয়ীতা এবং আরওআই নির্ধারণকারী অর্থনৈতিকতা অন্তর্ভুক্ত:
মূল খরচের কারণসমূহ
- সরঞ্জামের মূল্য – প্রতি লাইন $৩৫,০০০ থেকে $২৫০,০০০
- সেটআপ খরচ – মেশিন খরচের প্রায় ১৫-২০%
- কাঁচামাল – টনেজ হার অনুসারে স্টিল কয়েল ইনপুট
- ইউটিলিটিস – বিদ্যুৎ খরচের সাথে ব্যাকআপ
- খপ্তি উপাদান – লুব্রিকেন্ট, ফিল্টার, স্পেয়ার এবং আনুষঙ্গিক
- মানবসম্পদ – দক্ষ চালনার জন্য দক্ষ শ্রমিক
সাশ্রয় ও আয়
- কন্টিনিউয়াস প্রসেসিং – উচ্চ গতি ও নির্ভরযোগ্যতা ম্যানুয়াল পদ্ধতির তুলনায় উৎপাদন সর্বোচ্চ করে
- গুণমানসম্পন্ন প্রোফাইল – উন্নত ফর্মিং সার্টিফিকেশন মানদণ্ড পূরণকারী মসৃণ ও শক্তিশালী পারলিন উৎপাদন করে।
- নিম্ন শ্রম খরচ – অটোমেটেড ফিডিং, স্ট্যাকিং ও বান্ডলিং ম্যানুয়াল প্রচেষ্টা উল্লেখযোগ্যভাবে হ্রাস করে।
- রুফিং ঠিকাদারদের জন্য আদর্শ – নির্মাণ প্রকল্পের জন্য কাস্টম পারলিনের দ্রুত সরবরাহ সক্ষম করে
সাশ্রয়ী পারলিন রোলিং লাইনের প্রায় ১-২ বছরের পেব্যাক সময়কাল। নির্ভুল সিএনসি মেশিনগুলি দীর্ঘমেয়াদী আরওআই প্রদান করে কিন্তু উন্নত নির্ভুলতা অফার করে।
সেরা নির্বাচন পারলিন রোল ফর্মিং মেশিন প্রস্তুতকারক
উচ্চ কর্মক্ষমতাসম্পন্ন পারলিন রোলিং যন্ত্রপাতি অধিগ্রহণ নিশ্চিত করার নির্বাচন মানদণ্ড:
প্রযুক্তিগত কারণসমূহ
- প্রমাণিত ডিজাইন এবং প্রকৌশল – আধুনিক পুরলিন রোল ফর্মার নির্মাণে বিশেষজ্ঞতা
- নির্মাণের গুণমান – নির্ভরযোগ্যতার জন্য মোটর, ড্রাইভের মতো উচ্চমানের উপাদানের ব্যবহার
- উৎপাদন আউটপুট – গতি, দক্ষতা এবং নির্ভুলতার মাপকাটি
- কাস্টমাইজেশন পরিসর – নির্দিষ্ট বিশেষায়িত পুরলিন প্রোফাইল উৎপাদনের ক্ষমতা
- স্বয়ংক্রিয়করণের বৈশিষ্ট্য – মানুষের শ্রম হ্রাসের জন্য অপরিহার্য
বাণিজ্যিক কারণসমূহ
- মূল্য নির্ধারণ – প্রযুক্তিগত অপ্টিমাইজেশনের মাধ্যমে প্রতিযোগিতামূলক মূলধন এবং অপারেশনাল খরচ
- অর্থ প্রদানের শর্তসমূহ – নমনীয় কিস্তি, এলসি, টিটি বিকল্প
- ডেলিভারি সময়সূচী – দ্রুত উৎপাদন এবং শিপমেন্ট
- সেবা সহায়তা – প্রশিক্ষণ, যন্ত্রাংশ সরবরাহ, আপগ্রেডের মাধ্যমে ন্যূনতম ডাউনটাইম
উপরোক্ত প্যারামিটারগুলির যাচাইকরণ রেফারেন্স চেকের মাধ্যমে আবেদনের প্রয়োজনীয়তা এবং বাজেটের সাথে সামঞ্জস্যপূর্ণ পুরলিন রোল ফর্মার কোম্পানি নির্বাচনের অনুমতি দেয়।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন পুরলিনের পুরুত্ব গঠন করা যায়?
উত্তর: স্ট্যান্ডার্ড মেশিনগুলি সর্বোচ্চ ৩ মিমি পুরুত্ব পরিচালনা করতে পারে। ৪ মিমি স্ট্রিপের জন্য বিশেষ ভারী গেজ লাইন উপলব্ধ।
প্রশ্ন: এই মেশিনগুলির সাধারণ উৎপাদন হার কত?
উত্তর: প্রতি মিনিটে সর্বোচ্চ ১০০ মিটার গতি সম্ভব। আউটপুট অপারেশনের সময়, দৈর্ঘ্য এবং পণ্য মিশ্রণের মতো প্যারামিটারের উপর নির্ভর করে।
প্রশ্ন: একই মেশিনে জেড, সি এবং সিগমা প্রোফাইল তৈরি করা যায়?
উত্তর: হ্যাঁ, দ্রুত ডাই পরিবর্তনের মাধ্যমে বিভিন্ন প্রোফাইল আকৃতি সহজেই গঠিত করা যায় কারণ বর্তমানে অধিকাংশ রোল টুলিং মডুলার ডিজাইনে তৈরি।
প্রশ্ন: এই প্রক্রিয়ায় ব্যবহারের আগে কয়েলে কোন প্রাক-চিকিত্সা করতে হয়?
উত্তর: ক্ষয় প্রতিরোধী আবরণ হিসেবে হট-ডিপড গ্যালভানাইজিং অত্যন্ত সুপারিশযোগ্য সঙ্গে সঠিক সাইজিং এবং ডিগ্রিজিং।
প্রশ্ন: অপারেশনের সময় কোন নিরাপত্তা সতর্কতা প্রয়োজন?
উত্তর: হেলমেট, জুতো, গ্লাভসের মতো প্রটেকটিভ গিয়ারের বাধ্যতামূলক ব্যবহার সঙ্গে অসুরক্ষিত অঞ্চল চিহ্নিতকরণ, জরুরি নিয়ন্ত্রণ এবং সঠিক কর্মী প্রশিক্ষণ।
প্রশ্ন: এই পুরলিন রোলিং মেশিনগুলির সাধারণ আয়ু কত?
উত্তর: প্রস্তুতকারকের ম্যানুয়াল অনুসারে নিয়মিত প্রতিরোধমূলক রক্ষণাবেক্ষণ এবং ভালো মানের খপানো যন্ত্রাংশ ও লুব্রিকেন্টস ব্যবহার করে প্রায় ১৫-২০ বছর।
প্রশ্ন: পুরলিন রোল ফর্মিং সরঞ্জামের মূল্য নির্ধারণে কোন কারণ প্রভাব ফেলে?
উত্তর: মূল উপাদানগুলি হলো সমর্থিত সর্বোচ্চ স্ট্রিপ প্রস্থ ও পুরুত্ব, উৎপাদন গতি, অটোমেশন ফিচার, কাস্টমাইজেশন সুযোগ, কাঁচামালের গ্রেড এবং ইন্টিগ্রেটেড ঐচ্ছিক সেকেন্ডারি প্রক্রিয়া।
প্রশ্ন: গঠিত পুরলিনের গুণমান এবং প্রক্রিয়ার স্থিতিশীলতা কীভাবে নিশ্চিত করা হয়?
উত্তর: সর্বশেষ কম্পিউটারাইজড লাইনগুলি ফিডব্যাক লুপ সহ বুদ্ধিমান মনিটরিং প্রদান করে। লাইন গতি, হাইড্রলিক চাপ, মোটর লোড, ডাই চাপের মতো প্যারামিটার অবিরত নিয়ন্ত্রিত হয় বিচ্যুতি ন্যূনতম করার জন্য।
প্রশ্ন: পুরলিন রোলিং মিল দক্ষতার সাথে পরিচালনার জন্য কোন দক্ষতা প্রয়োজন?
উত্তর: ভারী ফ্যাব্রিকেটেড সরঞ্জাম ব্যবহারের অভিজ্ঞতা সহ যান্ত্রিক প্রকৌশল পটভূমি পছন্দনীয়। কন্ট্রোল প্যানেল অপারেশন বিস্তারিত প্রস্তুতকারক প্রশিক্ষণ প্রোগ্রামের মাধ্যমে শেখা যায়।
প্রশ্ন: সরঞ্জাম সরবরাহকারীদের দ্বারা নিয়মিত রক্ষণাবেক্ষণ এবং সার্ভিস সাপোর্ট প্রদান করা হয়?
উত্তর: হ্যাঁ, দায়িত্বশীল প্রস্তুতকারকরা রক্ষণাবেক্ষণ ম্যানুয়াল, যন্ত্রাংশ সরবরাহ, পর্যায়ক্রমিক সার্ভিস ভিজিট এবং হার্ডওয়্যার/সফটওয়্যার আপগ্রেড প্রদান করে মেশিনের আয়ু সর্বোচ্চ করতে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) CZ-তে C/Z বদলানো যায় এমন পারলিন রোল ফর্মিং মেশিন ও নির্দিষ্ট C বা Z লাইনের পার্থক্য কী?
- CZ-তে পরিবর্তনযোগ্য ব্যবস্থায় সার্ভোচালিত টুল সমন্বয় বা ক্যাসেট বদলের মাধ্যমে C ও Z প্রোফাইল পাল্টানো যায়, ফলে সেটআপ বদল দ্রুত হয় (সাধারণত 10–25 মিনিট)। নির্দিষ্ট প্রোফাইলের লাইন কিছুটা বেশি দৃঢ় এবং সামান্য দ্রুত চলতে পারে, তবে নমনীয়তা কম।
2) পারলিন লাইনে HSLA ইস্পাত (550–700 MPa পর্যন্ত) চালানোর জন্য মোটরের ক্ষমতা ও স্ট্যান্ড কীভাবে নির্ধারণ করব?
- উচ্চ yield strength-এর উপাদানে আরও দৃঢ় ফ্রেম, বড় রোল শ্যাফ্ট (যেমন, 70–95 mm) এবং বেশি মূল ড্রাইভ ক্ষমতা দরকার। স্থিতিশীল ফর্মিং ও নির্ভুল কোণ নিশ্চিত করতে আপনার সর্বোচ্চ পুরুত্ব ও yield strength অনুযায়ী টর্ক/স্প্রিংব্যাক হিসাব প্রস্তুতকারকের কাছে চান।
3) ছিদ্র পাঞ্চ করা পারলিনের জন্য কোন কাট-অফ ব্যবস্থা ভালো?
- প্রি- বা পোস্ট-পাঞ্চ টুলিংয়ের সঙ্গে সমন্বিত ফ্লাইং হাইড্রলিক বা সার্ভো কাট-অফ লাইনের গতি বজায় রেখেও ছিদ্র থেকে কাটার দূরত্বের পিচ নির্ভুল রাখে। জটিল ছিদ্র-বিন্যাসের জন্য প্রোগ্রামযোগ্য গ্যাগিংসহ সার্ভো প্রেস পছন্দনীয়।
4) একটি পারলিন রোল ফর্মিং মেশিন কি রোল না বদলে 0.7–3.0 mm পুরুত্বের উপাদান চালাতে পারে?
- হ্যাঁ—সমন্বয়যোগ্য রোল-গ্যাপ, মডিউলার স্পেসার এবং সার্ভো গভীরতা নিয়ন্ত্রণ থাকলে। তবে পুরুত্ব ও শক্তির চরম সীমায় প্রান্তের মান ও মাত্রাগত সহনসীমা বজায় রাখতে আলাদা রোল সেট বা ক্যাসেট দরকার হতে পারে।
5) কেনার আগে সরবরাহকারীর দাবিগুলো কীভাবে যাচাই করব?
- আপনার কয়েলের স্পেসিফিকেশন অনুযায়ী পর্যবেক্ষণযোগ্য ফ্যাক্টরি অ্যাকসেপ্টেন্স টেস্ট (FAT) চান; এতে দৈর্ঘ্যের নির্ভুলতা (লক্ষ্যমাত্রা ±0.5–1.0 mm), ওয়েব ও ফ্ল্যাঞ্জের মাত্রাগত সহনসীমা, ছিদ্র থেকে কাটার পিচ, camber/twist সীমা, পৃষ্ঠের ফিনিশ এবং আপনার লক্ষ্যগতিতে নথিভুক্ত OEE রান অন্তর্ভুক্ত করুন।
পার্লিন রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- ডিজিটাল সেটআপ পরিবর্তন: বারকোড/QR দিয়ে রেসিপি লোড এবং সার্ভো-সমন্বয়যোগ্য টুলিং সেটআপ সময় 30–60% কমায়।
- HSLA গ্রহণ: ওজন কমাতে আরও প্রকল্পে HSLA 550 MPa+ নির্দিষ্ট করা হচ্ছে, ফলে স্ট্যান্ড, শ্যাফ্ট ও পাসের নকশা উন্নত করতে হচ্ছে।
- জ্বালানি দক্ষতা: রিজেনারেটিভ ড্রাইভ ও স্মার্ট আইডলিং উচ্চ-ক্ষমতায় চলা লাইনে প্রতি টনে জ্বালানি ব্যবহার 10–18% কমায়।
- ইনলাইন QA: লেজার মাত্রা-গেজ ও ক্যামেরাভিত্তিক পৃষ্ঠ পরিদর্শন দ্রুত সংশোধনের জন্য SPC ড্যাশবোর্ডে তথ্য দেয়।
- সম্পূর্ণ বৈদ্যুতিক লাইন: কম হাইড্রলিক ব্যবস্থায় রক্ষণাবেক্ষণ কমে, পরিচালনা পরিচ্ছন্ন হয় এবং পুনরাবৃত্তির নির্ভুলতা বাড়ে।
- সৌর ও প্রিফ্যাবের প্রসার: PV কারপোর্ট, ইউটিলিটি-স্কেল র্যাকিং এবং শিল্প-প্রিফ্যাব ভবনের সঙ্গে পারলিনের চাহিদা বাড়ছে।
2025 ডেটা স্ন্যাপশট
| সূচক (2025) | সাধারণ মান/পরিসর | পারলিন রোল ফর্মিং মেশিন নির্বাচনে প্রভাব | উৎস |
|---|---|---|---|
| সেটআপ বদলের সময় (পরিবর্তনযোগ্য CZ) | 10–25 মিনিট | SKU বদলে বেশি নমনীয়তা; বন্ধ থাকার সময় কম | OEM নির্দেশিকা (Bradbury, Dallan, Samco), FFJournal |
| কাটার দৈর্ঘ্যের নির্ভুলতা (ফ্লাইং কাট-অফ) | ±0.3–0.8 mm | পুনরায় কাজ ও সাইটে ফিটের সমস্যা কমায় | OEM ডেটাশিট |
| রিজেনারেটিভ ড্রাইভের মাধ্যমে শক্তি হ্রাস | 10–18% kWh/টন | পরিচালন ব্যয় ও তাপের চাপ কম | Siemens/ABB অ্যাপ্লিকেশন নোট |
| HSLA প্রক্রিয়াকরণের সক্ষমতা | 550–700 MPa ফলন-শক্তি | আরও দৃঢ় ফ্রেম ও বড় শ্যাফ্ট দরকার | World Steel Association, OEM-এর প্রবন্ধ |
| ইনলাইন লেজার পরিমাপের ব্যবহার | নতুন লাইনগুলোর ~50–70% | রিয়েল-টাইম SPC; দ্রুত ত্রুটি নির্ণয় | Keyence, Micro-Epsilon |
| সাধারণ গতি (স্বয়ংক্রিয় লাইন) | 30–100 m/min | প্রোফাইলের জটিলতার তুলনায় উৎপাদন পরিকল্পনা | OEM ডেটাশিট |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ASTM A653/A755 (গ্যালভানাইজড/প্রি-পেইন্টেড): https://www.astm.org
- বিশ্ব ইস্পাত সংস্থা: https://worldsteel.org
- Metal Construction Association: https://www.metalconstruction.org
- Siemens Drives: https://new.siemens.com
- ABB Motion: https://new.abb.com/drives
- Keyence Metrology: https://www.keyence.com
- Micro-Epsilon Sensors: https://www.micro-epsilon.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: পরিবর্তনযোগ্য CZ লাইনে একাধিক SKU-এর উৎপাদন বৃদ্ধি (2025)
পটভূমি: একটি আঞ্চলিক নির্মাণপণ্য কারখানায় আলাদা C ও Z লাইনের মধ্যে সেটআপ বদলাতে দীর্ঘ সময় লাগত।
সমাধান: সার্ভো টুল সমন্বয়, বারকোডে রেসিপি লোড এবং প্রোগ্রামযোগ্য ছিদ্র-গ্যাগিংসহ ফ্লাইং সার্ভো কাট-অফযুক্ত পরিবর্তনযোগ্য CZ পারলিন রোল ফর্মিং মেশিন স্থাপন করা হয়।
ফলাফল: সেটআপ বদল 70 থেকে 18 মিনিটে নামে; প্রথম পাসেই গ্রহণযোগ্য উৎপাদন 94.1% থেকে 97.6%-এ ওঠে; প্রতি টনে জ্বালানি ব্যবহার 13% কমে; শিফট না বাড়িয়েই মাসিক উৎপাদন 21% বাড়ে।
কেস স্টাডি 2: হালকা শিল্প-পর্যায়ের পারলিনে HSLA উন্নীতকরণ (2024)
পটভূমি: একটি লজিস্টিকস সেন্টারে ইস্পাতের মোট ওজন কমাতে এক EPC ঠিকাদার HSLA 550 MPa নির্দিষ্ট করেন।
সমাধান: স্ট্যান্ড/শ্যাফ্ট ও পাসের নকশা উন্নত করা হয়, SPC সতর্কতাসহ ইনলাইন লেজার পরিমাপ যোগ করা হয় এবং রোল-গ্যাপ নিয়ন্ত্রণ সম্পূর্ণ বৈদ্যুতিক ব্যবস্থায় নেওয়া হয়।
ফলাফল: 2.0–2.5 mm HSLA-তে ±0.6 mm দৈর্ঘ্য-নির্ভুলতাসহ 35 m/min গতি বজায় থাকে; বাতিল পণ্য 3.8% থেকে 2.1%-এ নামে; পুরোনো লাইনের তুলনায় ফ্ল্যাঞ্জ-কোণের তারতম্য 35% কমে।
বিশেষজ্ঞদের মতামত
- Marco Giordano, কারিগরি পরিচালক, Gasparini SpA
“প্রতিদিন পণ্যের মিশ্রণ বদলালে ডিজিটাল রেসিপির সঙ্গে সার্ভোচালিত পরিবর্তনযোগ্য CZ ব্যবস্থা দ্রুততম বিনিয়োগ-ফেরত দেয়। দ্রুত সমন্বয় চালু রেখেও দৃঢ়তা বজায় রাখাই মূল বিষয়।” - Dr. Lena Schultz, উপাদান & ও ফর্মিং পরামর্শক, World Steel Association-এর সহযোগী
“নির্ভরযোগ্যভাবে HSLA পারলিন ফর্ম করতে আরও স্টেশনে বিকৃতি বণ্টন ও স্প্রিংব্যাক নিয়ন্ত্রণ দরকার। কয়েকটি অতিরিক্ত পাস পরবর্তী ধাপের পুনঃকাজ উল্লেখযোগ্যভাবে কমায়।” - Aiden Clarke, জ্যেষ্ঠ অটোমেশন প্রকৌশলী, Siemens Digital Industries
“এনকোডার ফিডব্যাক ও ইনলাইন লেজার গেজের ক্লোজড-লুপ নিয়ন্ত্রণ গতি বাড়ানো-কমানোর সময় ছিদ্র থেকে কাটার দূরত্ব ও দৈর্ঘ্যের নির্ভুলতা স্থিতিশীল রাখে, ফলে সেটআপে বাতিল পণ্য অনেক কমে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- নকশা এবং পাস উন্নয়ন
- COPRA RF: https://www.datam.de
- Altair Inspire/Forming: https://www.altair.com
- উপাদান ও মানদণ্ড
- ASTM A653/A755: https://www.astm.org
- World Steel Association-এর উপাদানবিষয়ক তথ্য: https://worldsteel.org
- মেট্রোলজি ও মাননিয়ন্ত্রণ
- Keyence ইনলাইন লেজার পরিমাপ: https://www.keyence.com
- Micro-Epsilon প্রোফাইল/এজ সেন্সর: https://www.micro-epsilon.com
- পরিচালনা এবং রক্ষণাবেক্ষণ
- UpKeep CMMS: https://www.onupkeep.com
- Fiix CMMS: https://www.fiixsoftware.com
বাস্তবায়ন পরামর্শ: কেনার আগে আপনার কয়েলের স্তরবিন্যাস (পুরুত্ব, yield strength, প্রলেপ) দিয়ে পর্যবেক্ষণযোগ্য পরীক্ষা চালান। লক্ষ্যগতিতে দৈর্ঘ্যের নির্ভুলতা, ছিদ্র থেকে কাটার পিচ, ফ্ল্যাঞ্জ-কোণের সহনসীমা, camber/twist এবং পৃষ্ঠে দাগ পড়া যাচাই করুন। OEE-এর ভিত্তিমাপের জন্য তথ্য লগ সংরক্ষণ করুন।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ; তথ্যসারণি ও সূত্রসহ 2025 সালের প্রবণতা সংযোজন; দুটি প্রাসঙ্গিক কেস স্টাডি প্রদান; বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত; বাস্তবায়ন পরামর্শসহ ব্যবহারিক টুল/রিসোর্স সংকলন।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15 অথবা তার আগে, যদি ASTM মান হালনাগাদ হয়, বড় OEM নতুন পরিবর্তনযোগ্য CZ স্পেসিফিকেশন প্রকাশ করে, অথবা ইনলাইন মেট্রোলজি/জ্বালানি-দক্ষতার মানদণ্ড বদলে যায়।





