
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

চীন ওয়াল অ্যাঙ্গেল রোল ফর্মিং মেশিন শীট ধাতুকে বিভিন্ন আকারে অবিরত বাঁকাতে ব্যবহৃত হয়। এই নির্দেশিকায় ভবনের ওয়াল প্যানেল এবং অ্যাঙ্গেল স্ট্রাকচারাল ফ্রেম, সোলার প্যানেল মাউন্ট এবং অনুরূপ অ্যাপ্লিকেশনের জন্য বিশেষভাবে “চীন ওয়াল” অ্যাঙ্গেল রোলারগুলি আলোচিত হয়েছে।
চীন ওয়াল অ্যাঙ্গেল রোল ফর্মিং মেশিনের ওভারভিউ
চায়না ওয়াল অ্যাঙ্গেল রোলারগুলি স্ট্রিপ স্টিল কয়েল থেকে জটিল ক্রস-সেকশন প্যানেল এবং অ্যাঙ্গেল তৈরির জন্য ইনলাইনে একাধিক বক্স/পিরামিড ধরনের বেন্ডিং স্টেশন যুক্ত করে। মূল বিবরণসমূহ:
- গঠন ক্ষমতা: সর্বোচ্চ ৩ মিমি পুরু মাইল্ড স্টিল
- পণ্যের ধরন: ওয়াল প্যানেল, সোলার মাউন্টিং ফ্রেম, অ্যাঙ্গেল ফ্রেম, মেটাল ডেকিং
- ফর্মিং স্টেশনসমূহ: সাধারণত ৪-১২টি বিভিন্ন পাঞ্চ/বেন্ড স্টেশন
- ড্রাইভ: হাইড্রোলিক বা সার্ভো মোটর সহ পিএলসি নিয়ন্ত্রণ
- গতি: ১০-১৫ মি/মিন
- ভোল্টেজ: ৩৮০ভি, ৫০হার্জ (বা কাস্টমাইজড)
প্রকারভেদ চায়না ওয়াল অ্যাঙ্গেল রোল ফর্মিং মেশিন
চায়না ওয়াল অ্যাঙ্গেল রোলারের কয়েকটি ডিজাইন ভ্যারিয়েশন নিম্নরূপ সারাংশিত:
| ধরন | বর্ণনা |
|---|---|
| পিরামিড ১২ স্টেশন | ভারী ওয়াল প্যানেলের জন্য। প্রায় ১২টি পিরামিড স্টেশন। |
| পিরামিড ৮ স্টেশন | হালকা ওয়াল প্যানেল/ডেকিং। ৮টি স্টেশন। |
| স্টেপ রোল ফর্মার | অ্যাঙ্গেল এবং সোলার ফ্রেম। স্টেপ পাঞ্চ এবং বেন্ড স্টেশন। |
| সমন্বিত পিরামিড + স্টেপ স্টেশন | হাইব্রিড ডিজাইন ওয়াল প্যানেলসহ অ্যাঙ্গেল। |
স্টেশনের সংখ্যা এবং কনফিগারেশন নির্ধারণ করে উৎপাদ্য ফর্মের জটিলতা। পিরামিড এবং স্টেপ-টাইপ টুলিংযুক্ত মেশিনগুলি কারখানার জন্য সর্বাধিক নমনীয়তা প্রদান করে।
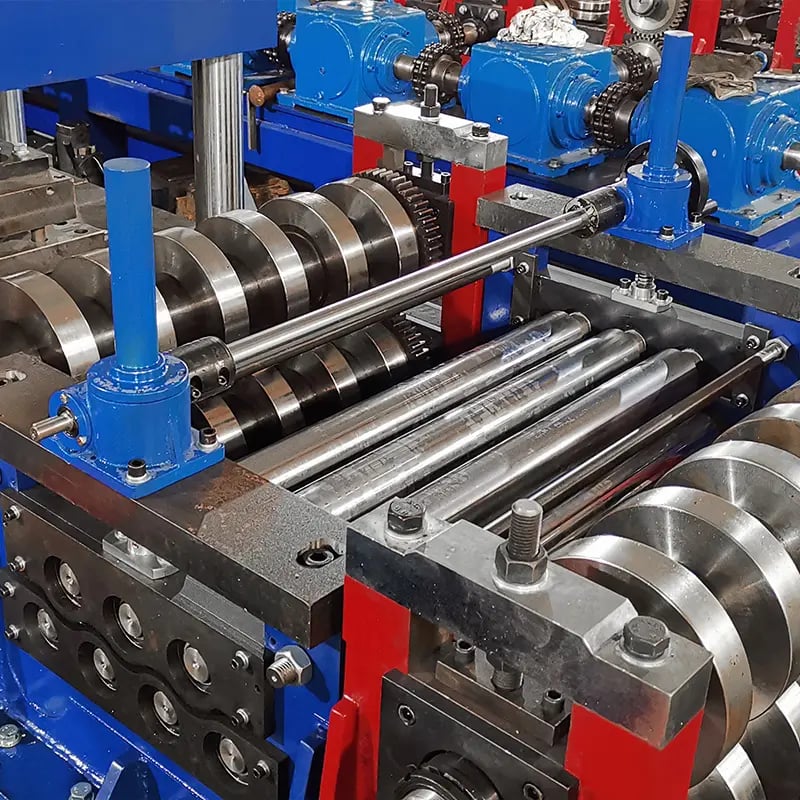
অ্যাঙ্গেল রোল ফর্মারের কার্যপ্রক্রিয়া
কার্যপ্রক্রিয়ায় কয়েল স্টক উন্মোচন, ধাপে ধাপে পাঞ্চিং এবং সিরিজের পিরামিড এবং/অথবা স্টেপ স্টেশনের মাধ্যমে স্ট্রিপ বেন্ড করে কাঙ্ক্ষিত প্রোফাইলে রূপান্তরিত করা হয়, তারপর ফ্লাইং শিয়ার দিয়ে দৈর্ঘ্যে কাটা হয়।
সামঞ্জস্যযোগ্য উপরের এবং নিচের রোলারগুলি ইনলাইন ফর্মিং স্টেশনের মাধ্যমে স্ট্রিপ নির্দেশ করে। পাঞ্চ এবং ডাই টুলিং প্রতিটি স্টেশনে ধাপে ধাপে ধাতু বেন্ড এবং বিকৃত করে যতক্ষণ না চূড়ান্ত অ্যাঙ্গেল, ক্যাভিটি বা চ্যানেল আকার অর্জিত হয়।
সার্ভো ইলেকট্রিক, হাইড্রোলিক বা সার্ভো হাইড্রোলিক মোটরগুলি মূল রোলিং শ্যাফট এবং পাঞ্চ অ্যাকচুয়েটর চালায়। পাঞ্চ ফ্রিকোয়েন্সি, উপাদান ফিড এবং শিয়ার পিএলসি কন্ট্রোলার দ্বারা সিঙ্ক্রোনাইজড হয় স্বয়ংক্রিয় অপারেশনের জন্য।
অপারেটররা ডি-কয়েলারে শীট মেটাল কয়েল ফিড করে এবং টাচ স্ক্রিন প্যানেলের মাধ্যমে চক্র শুরু করেন। গঠিত পণ্য রোল ফর্মার থেকে অবিরত বেরিয়ে আসে যেখানে এটি ম্যানুয়ালি কাটা যায় বা হাইড্রোলিক শিয়ার ব্যবহার করে স্ট্যাক সংগ্রহ করা যায়।
রোল টুলিং কাস্টমাইজড হয় কাঙ্ক্ষিত ওয়াল প্যানেল বা অ্যাঙ্গেল ক্রস-সেকশন উৎপাদনের জন্য। জটিল আকারগুলি গভীর, অসমমিত পাঞ্চ সহ আরও ফর্মিং স্টেশনের ক্রমে ব্যবহার করে। স্টেশন ক্যাসেট বিনিময় করে দ্রুত প্রোফাইল পরিবর্তন করা যায়।
উপাদান ফিডিং, রোল টুলিং এবং ডিজাইন
কাঁচা উপাদানের প্রয়োজনীয়তা, রোল ফর্মিং প্রক্রিয়া এবং ক্রস-সেকশনাল ডিজাইন নমনীয়তার বিবরণ নিম্নে দেওয়া হয়েছে:
| প্যারামিটার | বিস্তারিত |
|---|---|
| উপাদানের ধরন | এইচআর স্টিল স্ট্রিপ, ডিএক্স৫১, কিউ২৩৫, গ্যালভানাইজড, পেইন্টেড |
| উপাদানের পুরুত্ব | ০.৩-৩ মিমি |
| উপকরণের প্রস্থ | ১০০০-১২৫০ মিমি |
| কয়েল আই.ডি. | ৫০৮ মিমি |
| ডিকয়লার ক্যাপাসিটি | সর্বোচ্চ ৫ টন |
| ফর্মিং স্টেশন | ৪ থেকে ১২+ পাঞ্চ/বেন্ড বক্স |
| পাঞ্চ এবং ডাই | দ্রুত পরিবর্তনযোগ্য মডুলার টুলিং। কাস্টম প্রোফাইল। |
| রোল ডিজাইন সফটওয়্যার | টুলিং ডিজাইনের জন্য ৩ডি মডেলিং প্রদান করা হয় |
| সমাপ্ত প্রোফাইল | চ্যানেল, অ্যাঙ্গেল, রিব, প্যানেল। সমমিত এবং অসমমিত। |
| হোল পাঞ্চিং | ঐচ্ছিক ইনলাইন হোল পাঞ্চ ইউনিট |
| প্রোফাইল উচ্চতা | সাধারণত ৫০-৩২০ মিমি |
| কার্লিং ফাংশন | প্যানেলের প্রান্তের জন্য। ঐচ্ছিক। |
মডুলার টুলিং ক্যাভিটি, চ্যানেল, রিটার্ন লিপ এবং জটিল অসমমিত ফর্মের সহজ ডিজাইন অনুমোদন করে। রোল ফর্মড টুকড়োগুলি ইনলাইনে পারফোরেটেড বা পাঞ্চ করা যায়। বিশেষ প্রান্ত কার্লিং স্টেশন সজ্জাসংকুল প্রান্ত প্রদান করে।
শীর্ষ চায়না ওয়াল অ্যাঙ্গেল রোল ফর্মিং মেশিন প্রস্তুতকারক
চায়নায় তৈরি পিরামিড এবং স্টেপ রোল ফর্মার সরবরাহকারী কয়েকটি প্রধান কারখানা রয়েছে, যার মধ্যে রয়েছে:
| প্রতিষ্ঠান | অবস্থান | যোগাযোগ |
|---|---|---|
| বিওডি ম্যাকিনারি | জিয়াংসু | [email protected] |
| এলিট ম্যাকিনারি | সাংহাই | [email protected] |
| ওয়াইএসডি রোল ফর্মার | হেবেই | [email protected] |
| সিএফ ওয়াইজে ইন্ডাস্ট্রি | শানডং | [email protected] |
এই কোম্পানিগুলি আইএসও সার্টিফাইড নির্মাণ সহ সিই মার্কড ইলেকট্রিকাল কম্পোনেন্ট প্রদান করে। মেশিন ফ্রেমগুলি স্টিল প্লেট থেকে নির্মিত, পাঞ্চ/ডাই স্টেশনে শক্ত হ্যার্ডেনড ওয়্যার-রেজিস্ট্যান্ট কম্পোনেন্ট সহ। কনফিগারেশনের উপর নির্ভর করে মূল্য ৩০,০০০ ডলার থেকে ১৫০,০০০+ ডলার পর্যন্ত। ডেলিভারি সময় গড়ে ৩-৪ মাস।
-
 রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন আরও জানুন
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
 তারের মই রোল ফর্মিং মেশিন আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
 স্টিল কয়েল কাট টু লেংথ লাইন মেশিন আরও জানুন
-
 স্টিল কয়েল কাট টু লেংথ লাইন মেশিন আরও জানুন
-
 স্টিল কয়েল কাট টু লেংথ লাইন মেশিন আরও জানুন
চায়না ওয়াল অ্যাঙ্গেল রোল ফর্মার ইনস্টলেশন
অ্যাঙ্গেল রোল ফর্মিং সিস্টেমের মসৃণ অপারেশনের জন্য সঠিক ইনস্টলেশন অত্যন্ত গুরুত্বপূর্ণ:
- ফাউন্ডেশন লেভেল কংক্রিট হওয়া উচিত যা ১৫ টন ওজন বহন করতে সক্ষম
- কয়েল লোডিং এবং সার্ভিসিংয়ের জন্য মেশিনের চারপাশে ১০০০ মিমি ক্লিয়ারেন্স রাখুন
- ইলেকট্রিকাল সাপ্লাই সাইজের উপর নির্ভর করে গ্রাউন্ডেড ৩৮০ভি ৫০হার্জ ৩৫+ কিলোওয়াট হওয়া উচিত
- হাইড্রোলিক্স কুলিংয়ের জন্য প্যানেলে এয়ার এবং ওয়াটার কানেকশন করুন
- মেটাল শীটের আগে প্রথমে প্লাস্টিক/কাঠ দিয়ে টেস্ট রান করুন
- স্টকের জন্য ০.২ মিমি ক্লিয়ারেন্সের জন্য পাঞ্চ অ্যাকচুয়েটর, রোলার অ্যাডজাস্ট করুন
- অপারেশন পাশের ৬ মিটারের মধ্যে কন্ট্রোল প্যানেল অ্যাক্সেসযোগ্য
মেশিনের অংশগুলো স্থানে স্থাপনের সময় সতর্কতা অবলম্বন করুন। অ্যাঙ্কর বোল্টের অবস্থান এবং শিম কনফিগারেশন পুনরায় যাচাই করুন। অপারেশনের আগে সকল স্টেশন বোল্ট/নাট শক্ত করে টাইট করুন। পাওয়ার সরবরাহের আগে ইলেকট্রিক্যাল ফেজগুলো সঠিকভাবে ওয়্যারিং করা হয়েছে কিনা নিশ্চিত করুন।
চায়না ওয়াল অ্যাঙ্গেল রোল ফর্মারের অপারেশন
অ্যাঙ্গেল রোল ফর্মিং মেশিনটি একটি সমন্বিত কন্ট্রোল প্যানেলের মাধ্যমে পরিচালিত হয়:
- প্রোফাইল, গতি এবং পাঞ্চ নির্বাচনের জন্য টাচস্ক্রিন
- স্টার্ট, স্টপ, ইমার্জেন্সি স্টপের জন্য বোতাম
- ড্রাইভ, স্টেশনের জন্য স্ট্যাটাস ইন্ডিকেটর
- অ্যালার্ম হিস্ট্রি লগ এবং ট্রাবলশুটিং গাইড
- টুলিং ডিজাইন ফাইলের জন্য সুবিধাজনক ইউএসবি পোর্ট
- মোবাইল মনিটরিংয়ের জন্য ঐচ্ছিক ওয়্যারলেস কানেক্টিভিটি
লোডিং প্রসিডিওর:
- ডিকয়লার সেফটি গেট খুলুন এবং কয়েলটি গাইডের মধ্য দিয়ে ম্যান্ড্রেলে থ্রেড করুন
- কয়েল স্ট্রিপের লেজ এন্ড ক্ল্যাম্প করে ফিড সেকশনে সংযুক্ত করুন
- টুলিংয়ের সাথে সামঞ্জস্যপূর্ণ প্রোফাইল এইচএমআই রেসিপি স্ক্রিনে নির্বাচন করুন
- স্বয়ংক্রিয় অপারেশনের জন্য স্টার্ট বোতাম চাপুন
- প্রথম কয়েকটি পিস সকল স্টেশন অ্যাকটিভ না হওয়া পর্যন্ত বিকৃত হতে পারে
- স্ট্রিপ ফিড, শিয়ার এবং ফর্মড পিসগুলোর এক্সিট মনিটর করুন
- প্রয়োজনে জ্যাম ক্লিয়ার করতে মেশিন বন্ধ করুন
স্থিতিশীল চলার পর পিএলসি স্বয়ংক্রিয়ভাবে পাঞ্চ ফ্রিকোয়েন্সি, ফিড রেট, শিয়ার এবং অন্যান্য উপাদানগুলো সিঙ্ক্রোনাইজ করে ফর্মড পিসগুলো ক্রমাগত উৎপাদন করে। প্রোফাইলের জটিলতার উপর নির্ভর করে উৎপাদন দক্ষতা প্রতি মিনিটে ২৫টি পিস পর্যন্ত।
চায়না ওয়াল অ্যাঙ্গেল রোল ফর্মারের রক্ষণাবেক্ষণ
নিয়মিত রক্ষণাবেক্ষণ কার্যকলাপগুলির মধ্যে রয়েছে:
| কাজ | ফ্রিকোয়েন্সি | পদ্ধতি |
|---|---|---|
| তেলের স্তর পরীক্ষা করুন | দৈনিক | প্রয়োজনে হাইড্রোলিক ট্যাঙ্ক পূর্ণ করুন |
| ফিল্টার পরিষ্কার করুন | মাসিক | ফিল্টার হাউজিং থেকে তরল নিষ্কাশন করুন; উপাদান প্রতিস্থাপন করুন |
| চেইন/বেল্ট পরীক্ষা করুন | মাসিক | অসমান ক্ষয় হলে টেনশন/সারিবদ্ধ করুন |
| তারের সংযোগ পরীক্ষা করুন | ৬ মাস | টার্মিনাল শক্ত করুন; ক্ষয়গ্রস্ত অংশ ইনসুলেট করুন |
| গিয়ার লুব্রিকেট করুন | ৬ মাস | এনক্লোজার সিলে গ্রিজ প্রয়োগ করুন |
| সেন্সর ক্যালিব্রেট করুন | বার্ষিক | ক্লিয়ারেন্স সেন্সর রিসেট করুন; অ্যানালগ সিগন্যাল পরীক্ষা করুন |
| ফাউন্ডেশন পরীক্ষা করুন | বার্ষিক | প্রয়োজনে মাউন্টিং প্যাড পুনরায় গ্রাউট করুন |
স্টেশন পাঞ্চ এবং ডাই মাসিকভাবে ফাটল বা অসমান ক্ষয়ের জন্য পরীক্ষা করা উচিত। পাঞ্চ অ্যাকচুয়েটর এবং গাইড লুব্রিকেট করুন। অতিরিক্ত ক্ষয়গ্রস্ত ইনসার্ট শার্পেন/প্রতিস্থাপন করুন।
মেশিন পরিষ্কার রাখুন ধাতব চিপস, তেল জমা অপসারণ করে। PLC রেসিপি এবং HMI সেটিং নিয়মিত ব্যাকআপ করুন। ডাউনটাইম কমাতে উৎপাদন বিরতির সময় প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচি নির্ধারণ করুন।
কীভাবে নির্বাচন করবেন একটি চায়না ওয়াল অ্যাঙ্গেল রোল ফর্মিং মেশিন কারখানা
প্রস্তুতকারক গবেষণা করার সময়, এখানে মূল নির্বাচন মানদণ্ড:
| বিবেচনা | বিস্তারিত |
|---|---|
| পণ্যের গুণমান | দৈনিক কমপক্ষে ২ শিফটের জন্য নির্ভরযোগ্য অপারেশন |
| গঠনের নির্ভুলতা | ওয়েব উচ্চতা, কোণের জন্য ০.৫ মিমি টলারেন্সের মধ্যে |
| রোল টুলিং | দ্রুত পরিবর্তনযোগ্য স্টেশন; শক্ত ইনসার্ট |
| উৎপাদন গতি | ১০+ মিটার/মিনিট ফিড রেট |
| নিরাপত্তা | CE চিহ্নিত; ২-হাত অপারেশন; ই-স্টপ |
| প্রোগ্রামিং | সহজ প্রোফাইল লোডিং; কাস্টমাইজেশন |
| কমিশনিং সাপোর্ট | ভার্চুয়াল এবং সাইটে ডিবাগিং |
| রক্ষণাবেক্ষণ | পার্টস ইনভেন্টরি এবং আপগ্রেড কিট |
| মূল্য নির্ধারণ | ইউরোপীয় ব্র্যান্ডের তুলনায় ২০-৪০% কম প্রতিযোগিতামূলক মূল্য |
| লিড টাইম | ২০ সপ্তাহের কম পছন্দনীয় |
| অর্থ প্রদানের শর্তসমূহ | ৩০% অগ্রিম; শিপমেন্টের আগে ৭০% |
পারফরম্যান্স দাবি যাচাই করতে অনুরূপ পণ্য শিপিংকারী পূর্ববর্তী গ্রাহকদের থেকে ২-৩টি রেফারেন্স অনুরোধ করুন। সাপ্লায়ারদের মধ্যে ওয়ারেন্টি শর্ত তুলনা করুন। সর্বনিম্ন বিডারদের পরিবর্তে নির্ভরযোগ্য, ভারী-ডিউটি সরঞ্জাম সরবরাহকারী প্রস্তুতকারকদের বেছে নিন।
চায়না ওয়াল অ্যাঙ্গেল রোল ফর্মিং মেশিনের সুবিধা এবং অসুবিধা
যেকোনো শিল্প সরঞ্জামের মতো, চায়না অ্যাঙ্গেল রোল ফর্মারগুলোর বিকল্পের তুলনায় ট্রেডঅফ রয়েছে:
| সুবিধা | অসুবিধা |
|---|---|
| ব্যয়-কার্যকর ফর্মিং সমাধান | প্রেসড অ্যাঙ্গেলের মতো সুনির্দিষ্ট নয় |
| নমনীয় প্রোফাইল কাস্টমাইজেশন | প্রেস ব্রেকের চেয়ে বেশি রক্ষণাবেক্ষণ |
| উৎপাদনের জন্য ছোট ফুটপ্রিন্ট | দ্রুত ডাই পরিবর্তন আপগ্রেড ব্যয়বহুল |
| ১০০০ কেজি/ঘণ্টা পর্যন্ত উচ্চ আউটপুট | সর্বোচ্চ আপটাইমের জন্য সিজনিং প্রয়োজন |
| প্রমাণিত প্রযুক্তি | প্রোফাইল প্রোগ্রাম করার জন্য প্রশিক্ষণ প্রয়োজন |
| সহজে কার্লিং, পাঞ্চিং যোগ করুন | সংক্ষিপ্ত উৎপাদন রানের জন্য উপযুক্ত নয় |
একই প্রোফাইল বছরের পর বছর তৈরি করা লম্বা উৎপাদন রানের জন্য অটোমেটেড রোল ফর্মিং পদ্ধতি আদর্শ। প্রেস ব্রেক অভিজ্ঞতাসম্পন্ন অপারেটররা প্রাথমিকভাবে প্রোগ্রামিং লার্নিং কার্ভ খাড়া পেতে পারেন। কমিশনিংয়ের সময় সিজনিং সময়ের জন্য অনুমতি দিন।
পিরামিড টাইপ রোলার সর্বোচ্চ ৩০০ মিমি ড্র হাইট প্রদান করে স্টেপ বা কম্বো মেশিনের তুলনায় যা সাধারণত ২০০ মিমির কম সীমাবদ্ধ। সার্ভিসেবিলিটি মূল্যায়ন করুন – সাধারণ ক্ষয়গ্রস্ত আইটেমগুলো স্ট্যান্ডার্ডাইজড এবং মডুলার কিনা? কার্লিং এবং হোল পাঞ্চিং প্রাথমিকভাবে অপ্রয়োজনীয় অপশন মনে হতে পারে কিন্তু ভবিষ্যতে পণ্য পরিসর প্রসারিত করতে উপকারী প্রমাণিত হয়।
সাধারণ প্রশ্নাবলি
প্রশ্ন: চায়না অ্যাঙ্গেল রোলার কত পুরুত্বের মাইল্ড স্টিল ফর্ম করতে পারে?
উত্তর: অধিকাংশ পিরামিড ১২ স্টেশন রোলারের জন্য ৩ মিমি পুরুত্ব পর্যন্ত SPCC/DX51/SGCC গ্রেড স্টিল রেটেড। আরও শক্তিশালী ২৫ টন সার্ভো হাইড্রোলিক মেশিন ৫ মিমি প্লেট করতে পারে।
প্রশ্ন: সমান বা অসমান লেগ অ্যাঙ্গেল তৈরি করতে পারি কি?
উত্তর: উপরের/নিচের রোল ডাই ভিতরে বা বাইরে সামঞ্জস্য করে সমান লেগ এবং অসমান লেগ অ্যাঙ্গেল উভয়ই সম্ভব।
প্রশ্ন: উৎপাদিত সর্বোচ্চ অ্যাঙ্গেল দৈর্ঘ্য কত?
উত্তর: প্রায় ৫ মিটার সর্বোচ্চ লিনিয়ার দৈর্ঘ্য। এক্সিট রোলার টেবিল দ্বারা সীমাবদ্ধ।
প্রশ্ন: একই মেশিন বিভিন্ন ধরনের সেকশন তৈরি করতে পারে কি?
উত্তর: হ্যাঁ – প্রত্যেক স্টেশনে মডুলার টুলিং ক্যাসেট পরিবর্তন করে বিভিন্ন প্রোফাইল উৎপাদন করুন।
প্রশ্ন: ফর্মড অ্যাঙ্গেল এবং চ্যানেলের জন্য কত নির্ভুলতা আশা করতে পারি?
উত্তর: সঠিকভাবে সিজনড মেশিনে ওয়েব মাত্রার জন্য +/- ০.৫ মিমি স্ট্যান্ডার্ড। নির্বাচিত উচ্চ-শ্রেণীর প্রস্তুতকারকদের জন্য ০.২ মিমি নির্ভুলতা সম্ভব। স্টিলের পুরুত্ব এবং প্রোফাইলের জটিলতার উপর নির্ভর করে।
প্রশ্ন: প্রোফাইল টুলিং পরিবর্তন করতে কত সময় লাগে?
উত্তর: অভিজ্ঞ টেকনিশিয়ানদের জন্য প্রায় ৩৫-৯০ মিনিট। দ্রুত পরিবর্তন সিস্টেম এটাকে ১৫ মিনিটের কমে নামিয়ে আনতে পারে।
প্রশ্ন: স্ট্যান্ডার্ড পাওয়ার সাপ্লাই কী?
উত্তর: ৩৮০ভি, ৫০ হার্জ, ৩৫ কিলোওয়াট সাধারণ। উত্তর আমেরিকার জন্য ৪৮০ভি ৬০হার্জ উপলব্ধ। আপনার ইলেকট্রিশিয়ানের সাথে পরামর্শ করুন।
প্রশ্ন: ১ মেশিন কি ওয়াল প্যানেল এবং সোলার মাউন্টিং প্রোফাইল উভয় তৈরি করতে পারে?
উত্তর: হ্যাঁ। কিছু চায়না ওয়াল অ্যাঙ্গেল রোলার প্যানেল এবং অ্যাঙ্গুলার কম্পোনেন্ট উৎপাদনের জন্য পিরামিড এবং স্টেপ স্টেশন উভয়ই সমর্থন করে।
প্রশ্ন: অ্যাঙ্গেল রোল ফর্মার কত এলাকা দখল করে?
উত্তর: প্রায় ৬×৪ মিটার। নিরাপদ অপারেশন এবং রক্ষণাবেক্ষণ অ্যাক্সেসের জন্য চারপাশে ৩ ফুট ওয়ার্কস্পেস রাখুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) চীনে তৈরি wall angle রোল ফর্মিং মেশিন কি আবরণ ক্ষতিগ্রস্ত না করে গ্যালভানাইজড ও প্রি-পেইন্টেড কয়েল পরিচালনা করতে পারে?
- হ্যাঁ। পলিইউরেথেন বা ক্রোম-প্লেটেড রোল, কম-ঘর্ষণ UHMW লাইনারসহ এজ গাইড এবং যথাযথ প্রবেশপথের লুব্রিকেশন নির্দিষ্ট করুন। রোল পরিষ্কার রাখুন; পেইন্ট করা DX51D+Z-এ মাইক্রো-ক্র্যাকিং এড়াতে লাইন প্রেসার নির্ধারণ করুন।
2) পিরামিড বনাম স্টেপ স্টেশন প্রোফাইলের উচ্চতা ও জটিলতায় কীভাবে প্রভাব ফেলে?
- পিরামিড স্টেশনগুলো আরও গভীর ড্র (প্রায় 300 mm পর্যন্ত) এবং ভালো শেপ কন্ট্রোলসহ মোটা গেজ সক্ষম করে। স্টেপ স্টেশনগুলো কম পাসে অ্যাঙ্গেল, রিটার্ন এবং সোলার ব্র্যাকেটের হোল/বস তৈরিতে দক্ষ। হাইব্রিড লাইন গভীরতা ও দ্রুত পরিবর্তনের মধ্যে ভারসাম্য রাখে।
3) অ্যাঙ্গেল লেগের দৈর্ঘ্য ও স্কোয়ারনেসে কী সহনশীলতা আশা করা উচিত?
- 0.6–2.0 mm স্টিলের জন্য: অভিজ্ঞ টুলিং, সার্ভো ড্রাইভ এবং ইনলাইন মাপজোকের মাধ্যমে লেগ দৈর্ঘ্যে ±0.5 mm এবং স্কোয়ারনেসে ≤0.5°। অতিরিক্ত ক্যালিব্রেশন ও পোস্ট-স্ট্রেইটেনিং ব্যবহার না করলে ভারী গেজে ±0.7–1.0 mm দেখা যেতে পারে।
4) ওয়াল প্যানেল ও সোলার মাউন্টিং প্রোফাইলের মধ্যে পরিবর্তনের সময় সেটআপ টাইম কীভাবে কমাব?
- ক্যাসেট/র্যাফট টুলিং, HMI-তে ডিজিটাল রেসিপি, কুইক-কানেক্ট হাইড্রলিক্স এবং রঙ-কোডেড টুল সেট ব্যবহার করুন। লেজার সেন্টারলাইন মার্কার ও টর্ক-স্পেস QR শিট যোগ করুন। প্ল্যান্টগুলো সাধারণত পরিবর্তনের সময় 60–90 মিনিট থেকে 15–30 মিনিটে কমায়।
5) 10–15 m/min গতির China Wall angle রোল ফর্মারের জন্য কোন ইউটিলিটি ও কারখানার মেঝের বিন্যাস সবচেয়ে ভালো?
- পাওয়ার: 380V/50Hz (অথবা 480V/60Hz) থ্রি-ফেজ, 30–45 kW। বায়ু: 6–8 bar শুষ্ক, নিয়ন্ত্রিত। কুলিং: হাইড্রলিক্সের জন্য ক্লোজড-লুপ চিলার। লেআউট: 1 m সার্ভিস আইলসহ 6×4 m, সরল কয়েল-ফিড পথ এবং 6–8 m আউটফিড টেবিল বা স্ট্যাকার।
২০২৫ শিল্প প্রবণতা
- সোলার ও ফ্যাসাড চাহিদা: BIPV এবং ইউটিলিটি-স্কেল সোলারের উত্থান ব্র্যাকেট ও দীর্ঘ ওয়াল প্যানেলের জন্য হাইব্রিড পিরামিড+স্টেপ মেশিন গ্রহণ বাড়াচ্ছে।
- স্মার্ট মান-পরীক্ষা: কম খরচের AI দৃষ্টি-পরীক্ষা ও লেজার ত্রিভুজায়ন রপ্তানির জন্য প্রস্তুত China Wall angle রোল ফর্মিং মেশিনে মানসম্মত হয়ে উঠছে।
- শক্তি-দক্ষ ড্রাইভ: রিজেনারেটিভ সার্ভো সিস্টেম এবং VFD প্রতি মিটার রোল করা শক্তি 15–25% কমায়।
- উপাদানের পরিবর্তন: বাহ্যিক প্যানেল ও মাউন্টিং ফ্রেমে ক্ষয় প্রতিরোধের জন্য ZAM (Zn-Al-Mg) কোটিংয়ের ব্যবহার বাড়ছে।
- ডিজিটাল ট্রেসেবিলিটি: বিদেশি ক্রেতাদের জন্য কয়েল লট ট্র্যাকিং, SPC এবং e-PPAP-এ MES/OPC UA ইন্টিগ্রেশন।
| সূচক (China Wall Angle রোল ফর্মার) | 2022 ভিত্তিরেখা | 2025 সাধারণ পরিসর | ব্যবসায়িক প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| নতুন লাইনে ইনলাইন AI/লেজার QA গ্রহণ | ~12% | 38–48% | জটিল অ্যাঙ্গেল/প্যানেলে স্ক্র্যাপ -20–50% | SME 2024, FMA 2024, ভেন্ডর স্পেসিফিকেশন |
| শক্তি ব্যবহার (kWh/m, 0.6–1.2 mm স্টিল) | 0.28–0.35 | 0.20–0.28 | 15–25% শক্তি সাশ্রয় | DOE AMO 2024; নির্মাতার ডেটাশিট |
| কুইক-চেঞ্জ ক্যাসেট ব্যবহার | ~25% | 45–60% | পরিবর্তন -50–80% | FMA Roll Forming Council 2024 |
| বাহ্যিক প্রোফাইলে ZAM-কোটেড কয়েলের অংশ | ~8% | 15–25% | দীর্ঘতর জীবনকাল; কম ওয়ারেন্টি দাবি | JFE/Nippon Steel-এর প্রযুক্তিগত নোট; ISO 12944-এর তথ্যসূত্র |
| OPC UA/MES কানেক্টিভিটিসহ রপ্তানি লাইন | ~20% | 50–65% | ট্রেসেবিলিটি; দ্রুততর PPAP | OPC Foundation; NIST SMS 2024 |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/eere/amo
- ফ্যাব্রিকেটার্স অ্যান্ড ম্যানুফ্যাকচারার্স অ্যাসোসিয়েশন (এফএমএ): https://www.fmamfg.org
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
- OPC Foundation: https://opcfoundation.org
- ISO Corrosion Protection (ISO 12944 overview): https://www.iso.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: সৌর ব্র্যাকেট ও দেয়াল প্যানেলের জন্য হাইব্রিড পিরামিড+ধাপযুক্ত লাইন (2025)
পটভূমি: Guangdong-এর এক রপ্তানিকারকের একই China Wall অ্যাঙ্গেল রোল ফর্মিং লাইনে 2.0 mm গ্যালভানাইজড সৌর ব্র্যাকেট এবং 0.6–0.8 mm বহির্দেয়াল প্যানেল—উভয়ই চালানোর প্রয়োজন ছিল, যাতে মূলধনী ব্যয় কমানো যায়।
সমাধান: ক্যাসেট টুলিং, সার্ভো-হাইড্রলিক পাঞ্চ, লেজার প্রান্ত-অনুসরণ এবং কয়েল-লট মান-পরীক্ষার জন্য OPC UA থেকে MES-এ সংযোগসহ হাইব্রিড pyramid+step ফর্মিং বাস্তবায়ন করা হয়।
ফলাফল: মাপ বদলের সময় 85 থেকে 28 মিনিটে নেমেছে; অপচয় 2.3% থেকে 0.9%-এ কমেছে; প্রতি মিটারে শক্তি খরচ 19% কমেছে। e-PPAP traceability-এর মাধ্যমে EU ক্লায়েন্টদের প্রথম-নমুনা অনুমোদন দ্রুত হয়েছে। সূত্র: FMA conference briefs 2024–2025; vendor application notes (ASC/Samco, China-based OEMs)।
কেস স্টাডি 2: 3 mm মৃদু স্টিলে কোণের সমকোণ নিয়ন্ত্রণে AI দৃষ্টি-পরীক্ষা (2024)
পটভূমি: China Wall pyramid 12-station line ব্যবহারকারী Middle East-এর এক ঠিকাদার গ্রীষ্মকালীন আর্দ্রতার ওঠানামায় 3 mm Q235-এর কোণের সমকোণ বিচ্যুতি নিয়ন্ত্রণে সমস্যায় পড়েছিল।
সমাধান: dual-camera vision ও laser triangulation যোগ করা হয়; 6 weeks-এর label-যুক্ত data দিয়ে ML model প্রশিক্ষণ দেওয়া হয়; side rolls ও post-straightener-এ closed-loop correction প্রয়োগ করা হয়।
ফলাফল: সমকোণজনিত ত্রুটি 63% কমেছে; পুনঃকাজের সময় 45% কমেছে; গুরুত্বপূর্ণ বাহুর দৈর্ঘ্যের Cpk 1.05 থেকে 1.52-এ উন্নত হয়েছে। সূত্র: SME Smart Manufacturing 2024 proceedings; Keyence/Cognex whitepapers।
বিশেষজ্ঞদের মতামত
- Dr. Taylan Altan, প্রতিষ্ঠাতা, Center for Precision Forming (Ohio State University)
মতামত: মোটা-গেজ অ্যাঙ্গেলের ক্ষেত্রে পাসের সংখ্যা ও রোলারের ব্যাস সামান্য বাড়ান; স্প্রিংব্যাক ও প্রান্তের ঢেউ অনুমান করতে সসীম উপাদান সিমুলেশন দিয়ে যাচাই করুন—বিশেষত AHSS বা ZAM-কোটেড কয়েলে। সূত্র: CPF-এর কারিগরি নোট ও সম্মেলনের আলোচনা। - Andrew Zaske, সহ-সভাপতি, Applus Laboratories North America
মতামত: প্রতিটি coil lot-এর যান্ত্রিক বৈশিষ্ট্য (yield, tensile, elongation) HMI recipe-তে ইনপুট দিন। Lot variability inline punching-এ মাত্রাগত বিচ্যুতি এবং burr formation-এর প্রধান কারণ। সূত্র: Applus materials briefs 2024–2025। - Cynthia Kustush, জ্যেষ্ঠ সম্পাদক, The Fabricator (FMA Media)
মতামত: দ্রুত-পরিবর্তনের মান (রং-কোডযুক্ত রাফট, ডিজিটাল টর্ক-স্পেসিফিকেশন, বারকোড-চালিত রেসিপি) গ্রহণকারী কারখানাগুলো China Wall angle roll forming machine উন্নত করে দ্রুততম বিনিয়োগ-ফল পায়। সূত্র: The Fabricator-এর 2024–2025 সালের প্রতিবেদন।
ব্যবহারিক সরঞ্জাম/সম্পদ
- COPRA RF (data M): রোল ফর্মিংয়ের পাস নকশা ও সসীম-উপাদান সিমুলেশন।https://www.datam.de/en/products/copra-rollforming
- UBECO PROFIL: Flower design, springback compensation, tooling export। https://www.ubeco.com
- Keyence/Cognex: কোণের সমকোণত্ব ও ছিদ্রের অবস্থান যাচাইয়ে ইনলাইন ভিশন এবং লেজার স্থানচ্যুতি সেন্সর।https://www.keyence.com https://www.cognex.com
- OPC UA Companion Specs এবং SDK (traceability/MES integration)। https://opcfoundation.org
- NIST Smart Manufacturing Guides (MES readiness, cybersecurity)। https://www.nist.gov
- উল্লেখযোগ্য ISO standard: ISO 12100 (Machinery safety), ISO 14120 (Guards), ISO 13849 (Safety-related controls), ISO 12944 (Corrosion protection)
SEO পরামর্শ: বিষয়সংশ্লিষ্টতা জোরদার করতে section heading এবং image alt text-এ “China Wall angle roller,” “pyramid roll forming machine,” এবং “hybrid pyramid-step roll former”-এর মতো ভিন্ন অনুসন্ধান-শব্দ অন্তর্ভুক্ত করুন।
সর্বশেষ হালনাগাদ: 2025-10-20
পরিবর্তনলগ: 5-আইটেমের FAQ, পরিমাপ ও সূত্রসহ 2025 সালের প্রবণতা-সারণি, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞের মতামত এবং কর্তৃত্বপূর্ণ লিংকসহ ব্যবহারিক সরঞ্জাম/সম্পদ যোগ করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-04-15 অথবা তার আগে, যদি DOE/ISO মান হালনাগাদ হয়, কোনো বড় সরবরাহকারী নতুন দ্রুত-পরিবর্তন বা AI-ভিত্তিক মান-যাচাই মডিউল প্রকাশ করে, অথবা রোল ফর্মিংয়ের জন্য OPC UA প্রোফাইল প্রকাশিত হয়





