
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ধাতব ছাদের শীট স্থায়িত্ব, আবহাওয়া প্রতিরোধ ক্ষমতা এবং দীর্ঘায়ু প্রদান করে ভবনের জন্য। রোল ফর্মিং প্রযুক্তি ধাতব কয়েলের অবিরত বাঁকানোর মাধ্যমে কনসেকিউটিভ রোলার ডাইগুলির সাহায্যে শক্তিশালী ধাতব ছাদের শীট প্রোফাইলের উচ্চ গতির, খরচ-কার্যকর উৎপাদন সম্ভব করে।
এই গাইডটি শেষ-থেকে-শুরু প্রযুক্তিগত জ্ঞান প্রদানের লক্ষ্য রাখে মেটাল রুফিং শীট রোল ফর্মিং মেশিন ব্যবসায়ীদের তাদের উৎপাদন চাহিদা এবং বাজেটের সাথে সামঞ্জস্যপূর্ণ সর্বোত্তম সমাধান নির্বাচন করতে সহায়তা করার জন্য।
মেটাল রুফিং শীট রোল ফর্মিং মেশিনের সারাংশ
রোল ফর্মিং মেশিনগুলি ধাতব কয়েলগুলিকে কাস্টম ক্রস-সেকশনের বিভিন্ন স্ট্রাকচারাল প্রোফাইল তৈরি করতে একাধিক রোলার স্টেশনের মাধ্যমে ক্রমবর্ধমান বেন্ড প্রয়োগ করে আকার দেয়।
মেটাল রুফিং শীট রোল ফর্মারের মূল বৈশিষ্ট্যসমূহ:
- কাঁচামাল: প্রি-পেইন্টেড স্টিল, অ্যালুমিনিয়াম, জিঙ্ক মিশ্রধাতু
- শীটের পুরুত্ব: ০.৩ মিমি থেকে ১.২ মিমি
- রুফিং প্রোফাইল: করুগেটেড, বক্স-রিবড, টাইল প্যাটার্ন
- উৎপাদন হার: ১০ – ১০০ মিটার/মিনিট
- উন্নত পিএলসি নিয়ন্ত্রণ ব্যবস্থা
- উচ্চ ফর্মিং নির্ভুলতা
রোল ফর্মড মেটাল রুফিং সৌন্দর্য, হালকা ওজন এবং ক্ষয়প্রতিরোধের সমন্বয়ে ঐতিহ্যবাহী উপকরণ যেমন অ্যাবেসটস, কংক্রিট বা কাদামাটির টাইলের বিকল্প হিসেবে কাজ করে। সামঞ্জস্যপূর্ণ গুণমান এবং ঠিক সময়ে সরবরাহ আধুনিক নির্মাণ চাহিদার জন্য এটিকে আদর্শ করে তোলে।
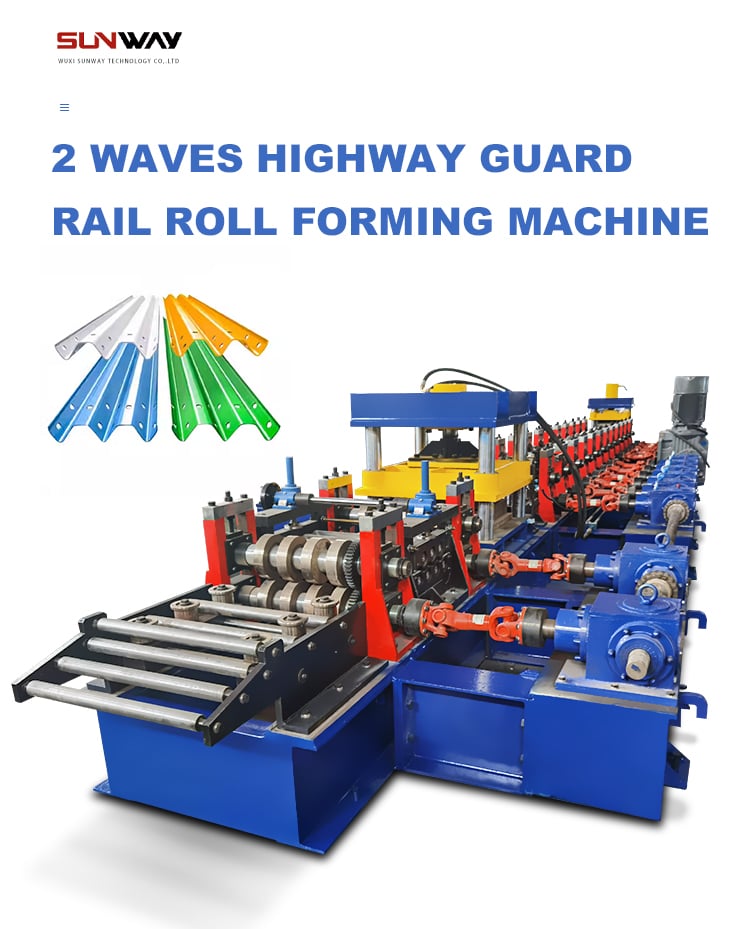
মেটাল রুফ শীট রোল ফর্মিং মেশিনের প্রকারভেদ
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| সিএনসি রোল ফর্মার | সফটওয়্যার মডেলের মাধ্যমে নির্ভুল বেন্ডিং |
| অটোমেটিক কাটঅফ লাইন | একীভূত ক্রস-কাটিং ইউনিট |
| ইন-লাইন পাঞ্চিং | ছিদ্র সৃষ্টি বা এমবসিং |
| প্রোফাইল রোল ফর্মার | বিশেষায়িত রুফিং আকৃতির জন্য |
| পাউডার কোটিং লাইন | শীটগুলি পরিষ্কার করে এবং রঙিন কোটিং দেয় |
| স্ট্যাকার/বান্ডলিং লাইন | প্যাকেজিং কাজ স্বয়ংক্রিয় করে |
ঐচ্ছিক ক্ষমতাসমূহ:
- মুদ্রণ
- ডাবল লেয়ার লাইন
- ভিশন ইনস্পেকশন সিস্টেম
- স্ট্রিপ অ্যাকুমুলেটর
মেটাল রুফ শীট রোল ফর্মিংয়ের কার্যপ্রণালী
দ্য কার্যনীতি ধাতব কয়েলগুলিকে ক্রমবর্ধমান রোলার স্টেশনের মাধ্যমে রুফিং প্রোফাইলে ধীরে ধীরে বাঁকানো জড়িত।
ধাপসমূহ:
- ডিকয়লার মেকানিজম ধাতব কয়েল খুলে দেয়
- শীট ফিডিং টেবিল স্ট্রিপ সোজা করে এবং গাইড করে
- ফর্মিং হেডগুলি কনটুরড রোলারের চারপাশে স্ট্রিপ চাপ দিয়ে বাঁকায়
- আলাদা কাটঅফ শিয়ার লম্ববৃত্তাকার অংশ কাটে
- এক্সিট টেবিল ডাউনস্ট্রিম প্রক্রিয়ায় সহায়তা করে
ফর্মিং হেডের সহজ বিনিময় টুলিং উপাদান প্রতিস্থাপন করে উৎপাদিত প্রোফাইল দ্রুত পরিবর্তন করতে দেয়।
উন্নত পিএলসি নিয়ন্ত্রণ এবং নির্ভুলতাসম্পন্ন রোলারগুলি উচ্চ গতির ভর্তি উৎপাদনে সামঞ্জস্য এবং উচ্চ টলারেন্স নিশ্চিত করে।
মেটাল রুফ শীট রোল ফর্মিংয়ে প্রক্রিয়া প্রবাহ
সাধারণ প্রক্রিয়া প্রবাহ অন্তর্ভুক্ত:
১. ধাতু কয়েল নির্বাচন
- অ্যালুমিনিয়াম, লেপযুক্ত ইস্পাত ইত্যাদি।
- প্রস্থ ~৮০০-১২৫০ মিমি
- পুরুত্ব ~০.৫ মিমি
- লেপন – জিঙ্ক, রং ইত্যাদি।
২. কয়েল খোলা ও অগ্রসর করা
- সঠিক স্ট্রিপ নির্দেশনা নিশ্চিত করা
৩. রোল ফর্মিং
- একাধিক রোলার স্টেশনের মাধ্যমে
- সেন্সরের মাধ্যমে পর্যবেক্ষণ
৪. কাটা ও স্ট্যাম্পিং (ঐচ্ছিক)
- শীটগুলোকে দৈর্ঘ্য অনুযায়ী ছাঁটাই করা
- লোগো, প্যাটার্ন স্ট্যাম্প করা
৫. পরবর্তী প্রক্রিয়া (ঐচ্ছিক)
- মুদ্রণ
- পাউডার কোটিং
- ভিশন পরিদর্শন
- প্যাকেজিং
প্রতিটি পর্যায়ে প্রমিত প্রক্রিয়া অনুসরণ করলে উচ্চমানের সমাপ্ত ধাতু ছাদের শীট নিশ্চিত হয়।
-
 স্ট্যান্ডিং সিম রুফ প্যানেল কার্ভিং মেশিন আরও জানুন
-
 ব্যারেল ঢেউতোলা রোল ফর্মিং মেশিন আরও জানুন
-
 স্ট্যান্ড সিমিং রুফ প্যানেল রোল ফর্মিং মেশিন আরও জানুন
-
 ডাউনস্পাউট পাইপ রোল তৈরির মেশিন আরও জানুন
-
 গটার রোল তৈরির মেশিন আরও জানুন
-
 ট্র্যাপিজয়েডাল প্যানেল রোল ফর্মিং মেশিন আরও জানুন
-
 রিজ ক্যাপ রোল ফর্মিং মেশিন আরও জানুন
-
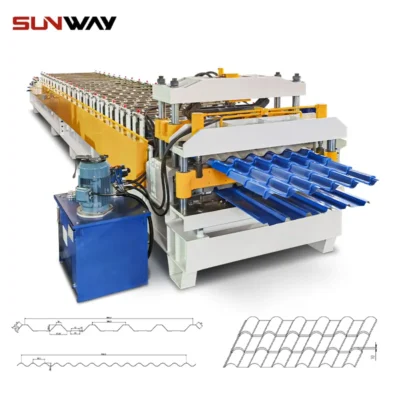 ডাবল লেয়ার প্যানেল রোল তৈরির মেশিন আরও জানুন
-
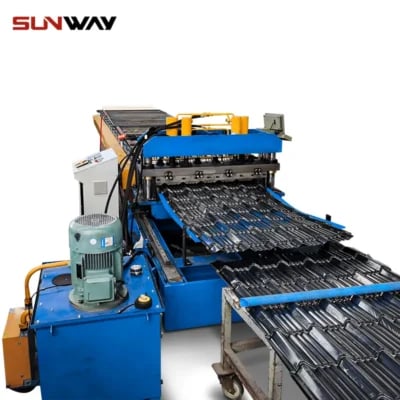 ছাদের টাইল প্যানেল রোল তৈরির মেশিন আরও জানুন
ধাতু ছাদের শীট রোল ফর্মিং লাইনের নকশা বিবেচনা
দক্ষ কার্যকারিতার জন্য রোল ফর্মার নকশা অপ্টিমাইজ করা অত্যাবশ্যক। প্রধান দিকসমূহ:
শীট উপাদান নির্বাচন
সাধারণ ধাতুর ধরন:
- লো কার্বন ইস্পাত – ব্যয়-কার্যকর
- অ্যালুমিনিয়াম – হালকা, ক্ষয়প্রতিরোধী
- গ্যালভানাইজড ইস্পাত – মাঝারি ক্ষয়সুরক্ষা
- প্রি-পেইন্টেড ইস্পাত – উচ্চ স্থায়িত্ব এবং সৌন্দর্য
প্রয়োগের উপর নির্ভর করে কাঙ্ক্ষিত প্রস্থ, পুরুত্ব, লেপন।
ছাদের প্রোফাইল নির্বাচন
উৎপাদ্য জনপ্রিয় ছাদের প্রোফাইল:
- করুগেটেড শীট
- বক্স রিবড
- টাইল প্যাটার্ন
- ট্র্যাপিজয়েডাল রিব
- কাস্টম ক্রিম্পিং
জটিল আকৃতির জন্য অতিরিক্ত টুলিং স্টেশন প্রয়োজন।
উৎপাদন গতি
প্রশস্ত কয়েল বা দ্রুত চক্রের মাধ্যমে উচ্চ গতি উৎপাদন বাড়ায়:
- হালকা শ্রমিক: ৩০ মিটার/মিনিট পর্যন্ত
- স্ট্যান্ডার্ড ডিউটি: ৩০-৬০ মিটার/মিনিট
- ভারী শ্রমিক: ৬০ মিটার/মিনিটের উপরে
রোলার ও কাটিং নকশা
- রোলার উপাদান ক্ষয়রোধী
- শক্ত কাটিং ব্লেড স্থিতিশীলতার জন্য
- একীভূত পাঞ্চিং মডিউল
অতিরিক্ত মডিউল
- মুদ্রণ
- পাউডার কোটিং
- প্যাকেজিং সরঞ্জাম
ধাতু ছাদের শীট রোল ফর্মিং মেশিনের মূল উপাদান
| উপাদান | উদ্দেশ্য |
|---|---|
| ডিকয়লার | কয়েল মসৃণভাবে ধরে রাখা |
| ফিডার | সঠিক স্ট্রিপ প্রবাহ নিশ্চিত করে |
| ফর্মিং অ্যাসেম্বলি | শীটগুলোকে প্রোফাইলে রূপান্তর করে |
| রোলার স্টেশনসমূহ | টুলিং উপাদান ধারণ করে |
| কাটঅফ শিয়ার | শীটগুলোকে নির্দিষ্ট দৈর্ঘ্যে ছাঁটাই করে |
| পিএলসি কন্ট্রোলার | পর্যবেক্ষণ এবং নির্ভুলতা |
| সেন্সর | প্রতিক্রিয়া সংকেত |
| এক্সিট টেবিল | সমাপ্ত শীটগুলো সমর্থন করে |
ধাতু ছাদের শীট রোল ফর্মিং সরঞ্জাম ক্রয় বিবেচনা
নির্বাচনে মূল দিকসমূহ ধাতু ছাদের শীট রোল ফর্মিং যন্ত্রপাতি:
| প্যারামিটার | নির্দেশিকা |
|---|---|
| উৎপাদন গতি | বাজার চাহিদা পূরণের জন্য |
| প্রয়োজনীয় প্রোফাইলের ধরন | করুগেটেড, বক্স-রিবড ইত্যাদি |
| কাঁচামালের প্রস্থ | উচ্চ উৎপাদনশীলতার জন্য |
| টুলিং স্টেশন | জটিল শীটের জন্য আরও |
| নিয়ন্ত্রণের জটিলতা | স্থিতিশীলতার জন্য সেন্সর প্রতিক্রিয়া |
| অতিরিক্ত মডিউল | প্রিন্টিং, স্ট্যাকিং ইত্যাদি |
| সেবা সহায়তা | ইনস্টলেশন, রক্ষণাবেক্ষণ ইত্যাদি |
| মেশিনের ফুটপ্রিন্ট | মেঝে জায়গার প্রয়োজনীয়তা |
| সার্টিফিকেশন | আইএসও, সিই চিহ্ন |
মূল্যের সাথে উৎপাদনের গুণমান এবং স্থিতিশীলতার সর্বোত্তম ভারসাম্য খুঁজতে বিভিন্ন মেশিন প্রস্তুতকারকের কোটেশন অনুরোধ করুন।
ধাতু ছাদের শীট রোল ফর্মিং মেশিন স্থাপন
সঠিক মেশিন অবস্থান এবং সমাবেশ মসৃণ কার্যকারিতা নিশ্চিত করে।
মূল ধাপসমূহ:
- সমতল, সমপৃষ্ঠ ভিত্তি প্রস্তুত করুন
- উপাদান নিরাপদে অবতরণ করুন
- বৈদ্যুতিক সংযোগ পর্যালোচনা করুন
- অংশসমূহ ড্রয়িং অনুযায়ী সাজান
- মেশিন সঠিকভাবে নোঙর করুন
- চলমানের দিক পরীক্ষা করুন
- অপারেশন প্যারামিটার নির্ধারণ করুন
- প্রথমে ধীর গতিতে পরীক্ষামূলক চালান
বিক্রেতাদের কমিশনিং এবং শ্রমিক প্রশিক্ষণ নির্দেশনা নিলে নিরাপত্তা ঝুঁকি এবং অপারেশনাল সমস্যা কমে। নির্দেশিকা কঠোরভাবে অনুসরণ করুন।
ধাতু ছাদের শীট রোল ফর্মিং মেশিন চালনা
কার্যকালে প্রমিত প্রক্রিয়া অনুসরণ করলে উৎপাদনশীলতা অপ্টিমাইজ হয় এবং বিচ্যুতি কমে।
নিরাপত্তা নির্দেশিকা
- শুধুমাত্র প্রত্যায়িত শ্রমিকদের চালনা অনুমতি দিন
- রোলার ফাঁকের কাছে কোনো সম্পর্ক না রাখা
- সঠিক মেশিন গার্ডিং ব্যবহার করুন
- গ্লাভস, জুতো, চশমা বাধ্যতামূলক করুন
উৎপাদন প্রবাহ
১. উপাদান লোডিং
- ডিকয়লারে উপযুক্ত কয়েল স্থাপন করুন
- উপাদানসমূহের মধ্য দিয়ে শেষ প্রান্ত প্রবেশ করান
২. প্যারামিটার সেটিং
- এইচএমআই-তে পণ্যের মাত্রা প্রবেশ করান
- গতি, সহনশীলতা কনফিগার করুন
৩. ট্রায়াল রান
- প্রথমে ধীরে ইঞ্চ করুন
- সেন্সরের প্রতিক্রিয়া নিশ্চিত করুন
৪. উৎপাদন
- নির্ধারিত গতিতে চালান
- প্রক্রিয়া বিচ্যুতির জন্য পর্যবেক্ষণ করুন
- গুণমান পরীক্ষা পরিচালনা করুন
সামঞ্জস্যতা বজায় রাখার জন্য অপারেটরের সহজ রেফারেন্সের উপযোগী সকল প্রক্রিয়া স্পষ্টভাবে নথিভুক্ত করুন।
ধাতব ছাদ শীট রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ
প্রতিরোধমূলক রক্ষণাবেক্ষণ কার্যক্রম কর্মক্ষমতা বজায় রাখে এবং অপরিকল্পিত বন্ধের ক্ষতি ন্যূনতম করে।
| কার্যক্রম | পদ্ধতি | ফ্রিকোয়েন্সি |
|---|---|---|
| ডিকয়লার পরিদর্শন | ক্ষয় এবং ক্ষতি পরীক্ষা করুন | মাসিক |
| ফাস্টেনার শক্তিশালীকরণ | টর্ক রেঞ্চ ব্যবহার করুন | ত্রৈমাসিক |
| সেন্সর পরীক্ষা | সেট পয়েন্টের সাথে মান তুলনা করুন | মাসিক |
| হাইড্রলিক্স পরিদর্শন | লিক এবং চাপ পরীক্ষা করুন | মাসিক |
| বৈদ্যুতিক নিরাপত্তা | ইনসুলেশন পরীক্ষা | ত্রৈমাসিক |
| লুব্রিকেশন | গিয়ার এবং স্লাইডওয়ে তেল পূরণ করুন | ত্রৈমাসিক |
| ক্যালিব্রেশন | মানদণ্ড এবং সহনশীলতা পুনরায় সেট | বার্ষিক |
| ব্লেড শার্পেনিং | শিয়ার প্রান্তের অবস্থা পুনরুদ্ধার করুন | প্রয়োজন অনুসারে |
পরিকল্পিত বন্ধাবকাশের সময় এই কার্যক্রমগুলির সঠিক সময়সূচীকরণ উৎপাদন চালান অপ্টিমাইজ করে।
ধাতব ছাদ শীট রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচন
নির্ভরযোগ্য সরঞ্জাম সরবরাহকারী নির্বাচনের নির্দেশিকা:
| বিবেচনা | বর্ণনা |
|---|---|
| পণ্যের পরিসর | বিভিন্ন প্রোফাইল আকার উৎপাদনযোগ্য |
| মেশিনের গুণমান | টেকসইতা, নির্ভুলতা |
| ডিজাইন দক্ষতা | চাহিদাকে সমাধানে রূপান্তরের দক্ষতা |
| উৎপাদন স্কেল | প্রতিশ্রুত পরিমাণ সরবরাহের সক্ষমতা |
| সমাধান কাস্টমাইজেশন | বিশেষ প্রয়োজনীয়তার জন্য |
| বিক্রয়োত্তর সেবা | ইনস্টলেশন, রক্ষণাবেক্ষণ ইত্যাদি |
| মূল্য নির্ধারণ এবং স্বচ্ছতা | প্রতিযোগিতামূলক কোটেশন, স্পষ্টতা |
| গুণমান সার্টিফিকেশন | আইএসও সামঞ্জস্য ইত্যাদি |
শিল্পের সমকক্ষদের সাথে আলোচনা করুন এবং ব্যবসায়িক প্রবৃদ্ধির অনুমানের ভিত্তিতে বিকল্পগুলি মূল্যায়ন করুন।
ধাতব ছাদ শীট রোল ফর্মিং মেশিনের সুবিধা এবং অসুবিধা
সুবিধা:
- সামঞ্জস্যের সাথে উচ্চ উৎপাদন হার
- দীর্ঘ উৎপাদন চালানের জন্য আদর্শ
- স্বয়ংক্রিয় নির্ভুল নিয়ন্ত্রণ
- সীমিত শ্রমশক্তি প্রয়োজন
- বিকল্প পদ্ধতির তুলনায় কম খরচ
- কাস্টম প্রোফাইল সম্ভব
সীমাবদ্ধতা:
- উচ্চ প্রাথমিক মূলধন বিনিয়োগ
- অপারেশন এবং রক্ষণাবেক্ষণের জন্য দক্ষ কর্মী প্রয়োজন
- বিক্রয়োত্তর পরিষেবা সরবরাহকারীর নৈকট্যের উপর নির্ভর করে
সঠিকভাবে নকশা এবং পরিচালিত হলে, রোল ফর্মিং লাইনগুলি ধাতব ছাদ প্রস্তুতকারকদের জন্য স্কেলে চমৎকার উৎপাদনশীলতা এবং অর্থনৈতিকতা প্রদান করে।
ধাতব ছাদ শীট রোল ফর্মিং সরঞ্জামের খরচ বিশ্লেষণ
| মেশিন রেটিং | মূল্য পরিসর |
|---|---|
| লাইট ডিউটি লাইন | $৩৫০০০ থেকে $৫৫০০০ |
| স্ট্যান্ডার্ড ডিউটি লাইন | $৫৫০০০ থেকে $৯৫০০০ |
| হেভি ডিউটি লাইন | $৯৫০০০ থেকে $২২৫০০০ |
| সেকেন্ডারি প্রসেসিং মডিউল | প্রতি স্টেশনে ~$৫০০০ |
প্রভাবকারী কারণসমূহ:
- উৎপাদন গতির মান
- তৈরি প্রোফাইলের ধরন
- অটোমেশনের স্তর
- অতিরিক্ত ক্ষমতা
- প্রস্তুতকারকের ব্র্যান্ড মূল্য
উচ্চ বিনিয়োগ সাধারণত সময়ের সাথে পরিচালনা খরচে সাশ্রয়ের মাধ্যমে লাভজনক।
ধাতব ছাদের চাদর রোল ফর্মিং মেশিনের প্রয়োগ
রোল ফর্ম করা ছাদের চাদর ব্যবহারকারী শিল্পক্ষেত্রসমূহ:
খাত অনুসারে
- হাউজিং
- বাণিজ্যিক ভবন
- আতিথেয়তা
- স্বাস্থ্যসেবা
- অবকাঠামো
অবস্থান অনুসারে
- ছাদ
- দেয়াল ক্ল্যাডিং
- কাঠামোগত অংশসমূহ
- সজ্জাসংক্রান্ত ফ্যাসিয়া
- পার্গোলা
উপাদান অনুসারে
- প্রিপেইন্টেড স্টিল
- অ্যালুমিনিয়াম
- তামা
- জিঙ্ক এবং টাইটেনিয়াম মিশ্রধাতু
ক্ষয়প্রবণ পরিবেশের জন্য উপযুক্ততা, দীর্ঘস্থায়িত্ব, সৌন্দর্য এবং ইনসুলেশন গুণাবলী এই চাদরগুলোকে আধুনিক চাহিদার জন্য আদর্শ করে তোলে।
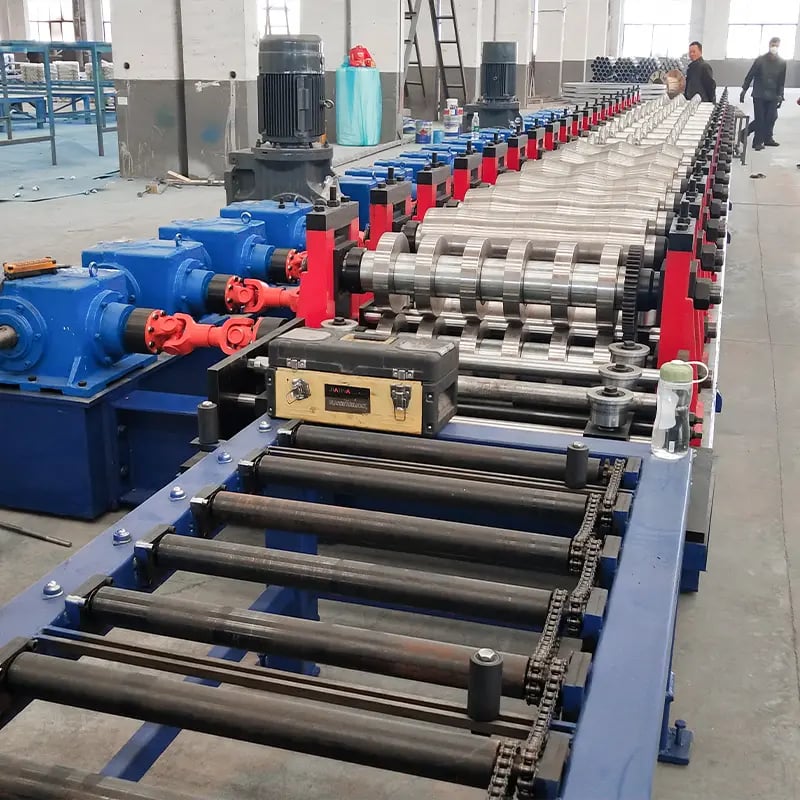
উপসংহার
ধাতব ছাদের চাদর রোল ফর্মিং লাইনগুলো ক্ল্যাডিং, ছাদ, সাইডিং এবং আবাসিক ও বাণিজ্যিক ভবনের স্ট্রাকচারাল সেকশনের জন্য শক্তিশালী কিন্তু হালকা প্রোফাইলের দক্ষ স্বয়ংক্রিয় উৎপাদন সক্ষম করে।
উৎপাদন পরিমাণ, লাইন গতি, প্রোফাইলের ধরন/জটিলতা এবং সেকেন্ডারি প্রক্রিয়াকরণের চাহিদার চারপাশে যথাযথভাবে ডিজাইন করলে—এগুলো নির্মাণ খাতের চাহিদা অনুযায়ী উচ্চমানের ধাতব ছাদের উপাদান স্থিরভাবে উৎপাদন করে।
যন্ত্রপাত নির্বাচনের সতর্কতা এবং স্ট্যান্ডার্ডাইজড ইনস্টলেশন, পরিচালনা ও রক্ষণাবেক্ষণের সর্বোত্তম অনুশীলনগুলো স্ক্র্যাপ হ্রাস, শক্তি দক্ষতা এবং স্থির মানের উৎপাদনের মাধ্যমে ভালো আরওআইআর নিশ্চিত করে।
বিশেষজ্ঞ রোল ফর্মিং যন্ত্রপাত প্রস্তুতকারকদের সাথে অংশীদারিত্ব কার্যকারিতার চাহিদাকে কাস্টমাইজড যন্ত্রপাত সমাধানে রূপান্তরিত করে উৎপাদনশীলতা এবং প্রতিযোগিতামূলকতা বাড়ায় উৎপাদন উদ্ভাবনের মাধ্যমে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: ছাদের চাদর রোল ফর্মিংয়ের জন্য কোন ধাতব গুণাবলী আদর্শ?
উত্তর: বিস্তৃত বাঁকানোর জন্য ডাকটিলিটি, আকার ধরে রাখার জন্য মাঝারি শক্তি এবং কঠোরতা, আবহাওয়া প্রতিরোধের জন্য ক্ষয়-প্রতিরোধক্ষমতা, ডাউনস্ট্রিম অপারেশনের জন্য ওয়েল্ডেবিলিটি এবং দীর্ঘস্থায়িত্ব বাড়ানোর জন্য কোটেবিলিটি।
প্রশ্ন: ছাদের চাদরের স্থায়িত্ব বাড়াতে কোন পোস্ট-ফর্মিং অপারেশন সাহায্য করে?
উত্তর: প্রি-পেইন্টিং, ধাতব/অর্গানিক কোটিং, অ্যান্টি-ফিঙ্গারপ্রিন্ট চিকিত্সা, এমবসিং সৌন্দর্যময় প্যাটার্ন, প্রটেকটিভ ফিল্ম প্রয়োগ, ক্রিম্পিং এবং করুগেশন দৃশ্যমান আকর্ষণ বাড়ায় আবহাওয়ার প্রভাব প্রতিরোধ করে।
প্রশ্ন: রোল ফর্ম করা ছাদের মান টিকিয়ে রাখতে কোন নিয়মিত রক্ষণাবেক্ষণ সাহায্য করে?
উত্তর: মেশিন পরিষ্কার, বেল্ট টেনশনিং, লুব্রিকেশন, ভিজ্যুয়াল ইন্সপেকশন, সেন্সর ক্যালিব্রেশন, শিয়ার শার্পেনিং ইত্যাদি কার্যকলাপগুলো মানের ওঠানামা ছাড়াই অবিচ্ছিন্ন উচ্চগতির উৎপাদনের জন্য অত্যাবশ্যক।
প্রশ্ন: রোল ফর্মিং কীভাবে অন্যান্য ধাতব ছাদ উৎপাদন পদ্ধতির সাথে তুলনা করে?
উত্তর: এটি কাস্টিংয়ের বহুমুখিতার সীমাবদ্ধতা এবং স্ট্যাম্পিংয়ের অংশের আকারের সীমাবদ্ধতা এড়ায়। প্লাস্টিক এক্সট্রুশনের বিপরীতে এটি উচ্চতর শক্তি প্রদান করে। রোল ফর্মিং মেশিনিং বা লেজার কাটিংয়ের মতো বিকল্প পদ্ধতির চেয়ে খরচও কম রাখে।
প্রশ্ন: রোল ফর্ম করা ধাতব ছাদের চাদরের সাথে সোলার সেল একীভূত করা যায়?
উত্তর: হ্যাঁ, সেকেন্ডারি প্রক্রিয়াকরণ অ্যাড-অনস ব্যবহার করে সাবস্ট্রেট লেয়ারের মধ্যে ফটোভোলটাইক ফিল্ম এবং ওয়্যারিং এম্বেড করা যায় যাতে চাহিদামতো ইন্টিগ্রেটেড সোলার প্যানেল ধাতব ছাদ উৎপাদন করা যায়।
প্রশ্ন: কোটিংয়ের মাধ্যমে ধাতব ছাদের কর্মক্ষমতা আরও কীভাবে উন্নত করা যায়?
উত্তর: থার্মাল স্প্রে পদ্ধতি ছাদের কোটিংয়ের মধ্যে সিরামিক গ্র্যানুলস এম্বেড করে সোলার রিফ্লেকট্যান্স উন্নত করে অ্যান্টি-ক্ষয় এবং যান্ত্রিক প্রতিরোধ গুণাবলী বাড়ায়।
প্রশ্ন: ধাতব ছাদের চাদরের মান মূল্যায়নের জন্য কোন টেস্টিং স্ট্যান্ডার্ড ব্যবহৃত হয়?
উত্তর: বেন্ড টেস্টিং, সল্ট স্প্রে চেম্বারে ক্ষয় টেস্টিং, ওয়েদার-ওমিটার ত্বরিত বার্ধক্য, ক্রস-হ্যাচ অ্যাডহেশন, পাংচার প্রতিরোধ, চক-টেস্টিং ইত্যাদি প্যারামিটারসমূহ এএসটিএম স্পেক অনুসারে স্থায়িত্ব নিশ্চিত করে।
প্রশ্ন: রোল ফর্মিংয়ের পর কাটিং দৈর্ঘ্য কীভাবে অপ্টিমাইজ করবেন সর্বনিম্ন স্ক্র্যাপের জন্য?
উত্তর: নেগেটিভ স্ক্র্যাপ পদ্ধতি উৎপাদন গতি গতিশীলভাবে নিয়ন্ত্রণ করে শেষাংশ অবশিষ্ট কমায়। পজিটিভ স্ক্র্যাপ পদ্ধতি ভিশন ইন্সপেকশন এবং জোরপূর্বক বিলম্ব ব্যবহার করে কাটঅফ সিঙ্ক্রোনাইজ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) প্রশ্ন: মেটাল রুফিং শিট রোল ফর্মিং মেশিনে লাইনের গতি ও কাটার দৈর্ঘ্যের নির্ভুলতা কত হতে পারে?
আধুনিক লাইনে প্রোফাইলের জটিলতা ও পুরুত্ব (0.3–1.2 mm) অনুযায়ী গতি 30–120 m/min হয়। সার্ভো ফিডিং ও ফ্লাইং কাটঅফ থাকলে কাটার দৈর্ঘ্যের সাধারণ নির্ভুলতা ±0.5–1.5 mm।
2) প্রশ্ন: সিঙ্গেল-লেয়ার ও ডাবল-লেয়ার রুফিং রোল ফর্মারের মধ্যে কীভাবে বেছে নেব?
একটি প্রোফাইল বেশি পরিমাণে তৈরি করতে হলে সিঙ্গেল-লেয়ার বেছে নিন; ট্রাপিজয়েডাল ও ঢেউখেলানো—এমন দুটি প্রোফাইলের মধ্যে ঘন ঘন বদল করতে হলে ডাবল-লেয়ার নিন। এতে পরিবর্তনের সময় কমে, তবে টুলিং জটিলতা ও রক্ষণাবেক্ষণ সামান্য বাড়ে।
3) প্রশ্ন: উপকূলীয় বা শিল্প পরিবেশে কোন কোটিং ও উপাদান ভালো কাজ করে?
AZ (অ্যালুমিনিয়াম-জিঙ্ক) কোটেড স্টিল, প্রি-পেইন্টেড PVDF (Kynar) ব্যবস্থা এবং অ্যালুমিনিয়াম (3000/5000 series) উন্নত ক্ষয়-প্রতিরোধ দেয়। Z275/AZ150-এর মতো কোটিংয়ের ওজন নির্দিষ্ট করুন এবং ASTM/ISO অনুযায়ী পেইন্ট ব্যবস্থার ওয়ারেন্টি ও লবণ-স্প্রে পরীক্ষার ফল নিশ্চিত করুন।
4) প্রশ্ন: ছাদের রোল ফর্মিং মেশিনে টালি বা স্ট্যান্ডিং-সিম প্রোফাইলের জন্য ইনলাইন পাঞ্চিং ও এমবসিং যুক্ত করা যায়?
হ্যাঁ। ইনলাইন পাঞ্চিং/এমবসিং মডিউল ফর্মিং ও কাটার আগে রিব, ক্লিপের স্লট বা টালির ছাপ যোগ করতে পারে। এনকোডারের সঙ্গে সমন্বয় নিশ্চিত করুন এবং নির্ধারিত গতিতে পাঞ্চিংয়ের চাপ লাইনের টনেজসীমা ছাড়ায় কি না যাচাই করুন।
5) প্রশ্ন: বেশি গতিতেও প্রোফাইলের সামঞ্জস্য নিশ্চিত করতে কোন QC পরিকল্পনা সুপারিশ করা হয়?
প্যানেলের উচ্চতা, রিবের পিচ, ক্রাউন ও ক্যাম্বার পর্যবেক্ষণে ইনলাইন লেজার/ভিশন ব্যবহার করুন; প্রতি 30–60 মিনিটে ক্যালিপার ও প্রোফাইল গেজ দিয়ে নমুনা পরীক্ষা করুন; কয়েলের হিট নম্বর নথিভুক্ত করুন; এবং ASTM D3359 অনুযায়ী প্রি-পেইন্টেড কয়েলে নিয়মিত ক্রস-হ্যাচ/আঠালোত্ব পরীক্ষা করুন।
মেটাল রুফিং শিট রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- বিদ্যুতায়ন ও শক্তি পুনরুদ্ধার: রিজেনারেটিভ ব্রেকিংসহ সম্পূর্ণ সার্ভো মেইন ড্রাইভ পুরোনো হাইড্রোলিক/যান্ত্রিক লাইনের তুলনায় শক্তি ব্যবহার 12–22% কমায়।
- ইনলাইন পরিমাপ প্রযুক্তি এখন মানদণ্ড: ভিশন/লেজার ব্যবস্থা রিবের পিচ, প্যানেলের প্রস্থ, রঙের ত্রুটি ও কিনারার ঢেউ পরীক্ষা করে; এতে পুনরায় কাজের পরিমাণ 15–30% কমে।
- দ্রুত পরিবর্তনের ব্যবস্থা: ক্যাসেট টুলিং ও সার্ভো স্ট্যান্ডের অবস্থান নিয়ন্ত্রণে 10–25 মিনিটে প্রোফাইল বদলানো যায়—বিভিন্ন SKU উৎপাদনের ক্ষেত্রে যা জরুরি।
- টেকসইতা ও EPD গ্রহণ: ক্রেতারা LEED/BREEAM ক্রেডিটের জন্য EPD-সমর্থিত কয়েল এবং মেশিন/শিফট পর্যায়ে ISO 50001 শক্তি-ট্র্যাকিং চান।
- MES/BIM সমন্বয়: ERP/MES-এ প্রকল্পের পরিমাপের তথ্য এনে পাঞ্চিং প্যাটার্ন, ব্যাচের বিন্যাস ও কয়েল অপ্টিমাইজ করা যায়, ফলে অপচয় কমে।
- উচ্চ প্রতিফলনশীল কুল রুফ: শক্তি-সংক্রান্ত বিধি ও পরিবেশবান্ধব মান পূরণে হালকা রঙের কোটিংয়ে (SRI > 70) কুল রুফের চাহিদা বাড়ছে।
2025 স্ন্যাপশট: বাজার, প্রযুক্তি এবং কর্মক্ষমতা
| সূচক (2025) | মান/পরিসর | মেটাল রুফিং শিট রোল ফর্মিং মেশিনের ক্রেতাদের জন্য এর গুরুত্ব | উৎস |
|---|---|---|---|
| বৈশ্বিক মেটাল রুফিং বাজারের CAGR (2025–2029) | 3.5–5.5% | যন্ত্রপাতিতে বিনিয়োগের রিটার্ন (ROI) ও উৎপাদনক্ষমতা বাড়াতে সহায়তা করে | Allied Market Research; Grand View Research |
| ছাদের প্রোফাইলে সাধারণ লাইনের গতি | 30–120 m/min | উৎপাদন পরিকল্পনা ও কর্মীসংখ্যা নির্ধারণ | OEM datasheets (Bradbury, Metform, Dallan) |
| শক্তি সাশ্রয় (সার্ভো + রিজেন বনাম পুরোনো ব্যবস্থা) | 12–22% | পরিচালন ব্যয় কমানো ও টেকসইতার প্রতিবেদন | ABB/Siemens অ্যাপ্লিকেশন নোট |
| নতুন ছাদ লাইনে ইনলাইন QC গ্রহণ | ~35–50% | অপচয় হ্রাস, দ্রুত সমস্যা সমাধান | FFJournal; Modern Metals (2024–2025) |
| ফ্লাইং শিয়ারসহ কাটার দৈর্ঘ্যের নির্ভুলতা | ±0.5–1.5 mm | সাইটে ফিটিং ও ওভারল্যাপের সামঞ্জস্য | OEM কেস স্টাডি |
| প্রচলিত উপাদান/কোটিং | 0.3–1.2 mm প্রি-পেইন্টেড স্টিল, AZ-কোটেড স্টিল, অ্যালুমিনিয়াম | গঠনযোগ্যতা, ওজন ও ক্ষয়-প্রতিরোধের ভারসাম্য | ASTM A653/EN 10346; ISO 12944 |
দ্রষ্টব্য: স্থানীয় বিল্ডিং কোড ও কুল রুফের শর্ত (ENERGY STAR, LEED, ASHRAE 90.1, CRRC) অনুযায়ী নিশ্চিত করুন।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ইনলাইন ভিশন QC-তে ট্রাপিজয়েডাল প্যানেলের রঙের ত্রুটিজনিত পুনরায় কাজ কমেছে (2025)
পটভূমি: একটি ছাদ প্যানেল নির্মাতার লাইনে 70 m/min গতিতে রঙে আঁচড় ও রিবের পিচের বিচ্যুতির কারণে 3.1% কাজ পুনরায় করতে হচ্ছিল।
সমাধান: রিবের পিচ, প্যানেলের প্রস্থ ও পৃষ্ঠের দাগ পরীক্ষা করতে ইনলাইন ক্যামেরা/লেজার স্থাপন করা হয়; এনকোডারের সঙ্গে সমন্বিত ফ্লাইং শিয়ার ও রেসিপিভিত্তিক স্ট্যান্ডের অবস্থান নিয়ন্ত্রণ যুক্ত করা হয়।
ফলাফল: পুনরায় কাজ 1.0%-এ নেমেছে; কাটার দৈর্ঘ্যের গড় বিচ্যুতি ±1.6 mm থেকে ±0.9 mm হয়েছে; 18% কম বিরতিতে উৎপাদন 75 m/min গতিতে বজায় ছিল।
কেস স্টাডি 2: পুরোনো ঢেউখেলানো লাইনে শক্তি সাশ্রয়ী সংস্কার (2024)
পটভূমি: হাইড্রোলিক ড্রাইভের 20 বছরের পুরোনো লাইনে প্রতি টনে বেশি kWh খরচ হচ্ছিল এবং ড্রাইভ প্রায়ই অতিরিক্ত গরম হতো।
সমাধান: রিজেনারেটিভ সার্ভো মেইন ড্রাইভ, পরিবর্তনশীল গতির ডিকয়লার এবং স্বয়ংক্রিয় লুব্রিকেশন যুক্ত করা হয়; MES-এর সঙ্গে সংযুক্ত এনার্জি মিটার বসানো হয়।
ফলাফল: শক্তি খরচ (kWh/ton) 15% কমেছে; OEE 83% থেকে 89% হয়েছে; রক্ষণাবেক্ষণের ব্যবধান 25% বেড়েছে; 14 মাস-এ ROI অর্জিত হয়েছে।
বিশেষজ্ঞদের মতামত
- Dr. Lin Mei, ধাতু ফর্মিংয়ের অধ্যাপক, Tsinghua University
“প্রতি পাসে বিকৃতি সীমিত রাখা এবং FEA দিয়ে রোল ফ্লাওয়ার যাচাই করা জরুরি, যাতে উচ্চগতির ফর্মিংয়ের সময় পাতলা প্রি-পেইন্টেড কয়েলের কোটিংয়ে সূক্ষ্ম ফাটল না ধরে।” - Michael Reardon, প্রকৌশল বিভাগের ভাইস প্রেসিডেন্ট, The Bradbury Group
“সার্ভো-নিয়ন্ত্রিত স্ট্যান্ডের অবস্থান নির্ধারণের সঙ্গে ক্যাসেট টুলিং ব্যবহার করলে বিভিন্ন ট্রাপিজয়েডাল ও ঢেউখেলানো প্রোফাইলের মধ্যে সবচেয়ে দ্রুত ও ধারাবাহিকভাবে পরিবর্তন করা যায়।” - Sofia Alvarez, Senior Sustainability Consultant, Arup
“যেসব নির্মাতা EPD-সমর্থিত প্যানেল এবং ব্যাচভিত্তিক মেশিন-পর্যায়ের শক্তি-তথ্য দেয়, জীবনচক্রের কার্বন নির্গমনকে গুরুত্ব দেওয়া সরকারি দরপত্রে তারা ক্রমশ অগ্রাধিকার পাচ্ছে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- মান ও স্পেসিফিকেশন: ASTM A653/A755, D3359, D522 (https://www.astm.org); EN 10346 (https://standards.cencenelec.eu); ISO 12944 (https://www.iso.org)
- সিমুলেশন ও পাস নকশা: AutoForm RollForm (https://www.autoform.com), Altair Inspire/Forming (https://altair.com)
- ড্রাইভ/অটোমেশন: Siemens SINAMICS + TIA Portal (https://new.siemens.com), ABB Drives (https://new.abb.com/drives), Beckhoff TwinCAT (https://www.beckhoff.com)
- ইনলাইন পরিমাপ ও পৃষ্ঠ পরীক্ষা: Keyence (https://www.keyence.com), Micro-Epsilon (https://www.micro-epsilon.com)
- শিল্পসংক্রান্ত তথ্য ও কেস স্টাডি: FFJournal (https://www.ffjournal.net), Modern Metals (https://www.modernmetals.com), Metal Construction Association (https://www.metalconstruction.org)
তথ্যসূত্র: বাজার ও কার্যকারিতার তথ্য Allied Market Research/Grand View Research, নির্মাতাদের (OEM) প্রযুক্তিগত নোট (Bradbury/Siemens/ABB) এবং বাণিজ্য সাময়িকী (FFJournal, Modern Metals)-এর সঙ্গে মিলিয়ে যাচাই করুন। ASTM/EN/ISO সূত্র এবং স্থানীয় কোড (CRRC, ENERGY STAR) থেকে উপাদান ও কোটিংয়ের শর্ত নিশ্চিত করুন।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি FAQ যোগ করা হয়েছে; 2025 সালের প্রবণতা ও তথ্যসারণি যুক্ত করা হয়েছে; দুটি নতুন কেস স্টাডি যোগ করা হয়েছে; বিশেষজ্ঞদের মতামত দেওয়া হয়েছে; কর্তৃত্বপূর্ণ লিংক ও মানসহ ব্যবহারিক সরঞ্জাম/সম্পদ সংকলিত হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-05-15 অথবা এর আগে, যদি ASTM/EN/ISO মান হালনাগাদ হয়, বড় OEM-গুলো নতুন প্রজন্মের সার্ভো/ক্যাসেট ব্যবস্থা প্রকাশ করে, অথবা নতুন লাইনের 60%-এর বেশি ইনলাইন QC গ্রহণ করে।





