
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোল ফর্মিং প্রক্রিয়া ক্রমবর্ধমান স্ট্যান্ডের মাধ্যমে শিটগুলিকে ধীরে ধীরে বাঁকিয়ে সরল বা বাঁকা প্লাস্টিক প্রোফাইল বিভাগের অবিরত এবং দক্ষ উৎপাদন সম্ভব করে। রোল ফর্মিংয়ের মাধ্যমে তৈরি ল্যামিনেটেড পলিইথিলিন (পিই) ফোম প্রোফাইলগুলি বিভিন্ন শিল্পে ইনসুলেশন, কুশনিং এবং শক শোষণের জন্য ব্যাপকভাবে ব্যবহৃত হয়।
এই গাইডটি একটি বিস্তৃত সারাংশ প্রদান করে ল্যামিনেটেড পিই ফোম রোল ফর্মিং মেশিন ক্ষমতা, কার্যপ্রণালী, বিবেচনা এবং অ্যাপ্লিকেশনগুলি সম্ভাব্য ক্রেতাদের সর্বোত্তম সরঞ্জাম সিদ্ধান্ত গ্রহণে সহায়তা করে।
ল্যামিনেটেড পিই ফোম রোল ফর্মিং মেশিনের ওভারভিউ
রোল ফর্মিং মেশিনগুলি একাধিক ক্রমবর্ধমান রোলার বেন্ডিং স্টেশনের মাধ্যমে প্লাস্টিক শিটগুলিকে বিভিন্ন স্ট্যান্ডার্ড বা কাস্টমাইজড ক্রস-সেকশন প্রোফাইলে রূপান্তরিত করে শিল্প অ্যাপ্লিকেশনের জন্য।
ল্যামিনেটেড পিই ফোম রোল ফর্মারের মূল বৈশিষ্ট্যসমূহ:
- কাঁচামাল: বিভিন্ন ধরনের শিটের সাথে ল্যামিনেটেড পিই ফোম
- ল্যামিনেশন পদ্ধতি: আঠা, তাপ, আল্ট্রাসনিক ইত্যাদি
- প্রোফাইলের ধরন: ইউ চ্যানেল, আয়তক্ষেত্রাকার, অন্যান্য তাপ ইনসুলেশন আকৃতি
- টুলিং নমনীয়তা: প্রোফাইল পরিবর্তনের জন্য দ্রুত চেঞ্জওভার
- উচ্চ উৎপাদন গতি সর্বোচ্চ ৮০ মিটার/মিনিট
- উন্নত প্রক্রিয়া পর্যবেক্ষণ এবং নিয়ন্ত্রণ ব্যবস্থা
পিই ফোমকে অন্যান্য শীটের সাথে ল্যামিনেট করলে সূক্ষ্ম আঠার স্তর ব্যবহার করে ইনসুলেশন ক্ষমতা, শক্তি এবং পৃষ্ঠের বৈশিষ্ট্যগুলি একত্রিত হয়। রোল আকারের ল্যামিনেটগুলি ব্যবহারে শক্তি সাশ্রয় করে এবং পরিবহন ও স্টক খরচ কমায়।
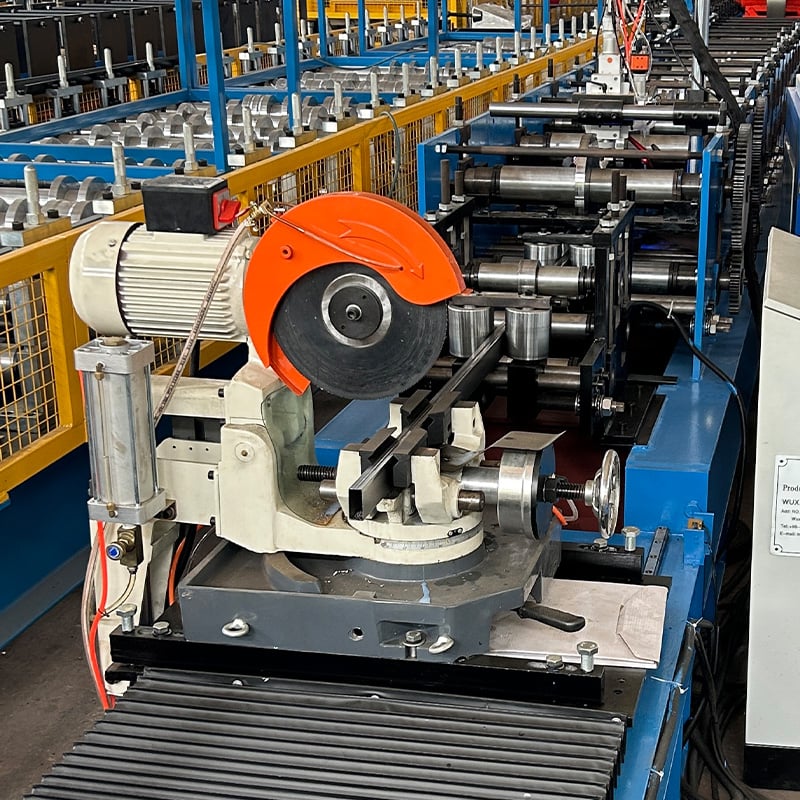
প্রকারভেদ ল্যামিনেটেড পিই ফোম রোল ফর্মিং মেশিনসমূহ
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| স্ট্যান্ডার্ড | ১-২টি প্রোফাইলের উচ্চ আয়তন উৎপাদনের জন্য ডিজাইন করা |
| দ্রুত চেঞ্জওভার | দ্রুত প্রোফাইল পরিবর্তনের জন্য একাধিক টুলিং সেট |
| কাস্টম | বিশেষায়িত ইনসুলেশন আকৃতির চারপাশে তৈরি |
| স্বয়ংক্রিয় কাটা | একীভূত ক্রস-কাটিং সও মডিউল |
| সেকেন্ডারি প্রসেসিং | পাঞ্চিং, ড্রিলিং, প্রিন্টিং ইত্যাদি অতিরিক্ত মডিউল |
বিশেষায়িত ক্ষমতা:
- বহু-স্তরীয় ল্যামিনেশন
- গঠনোত্তর ওয়েল্ডিং
- খুলে নেওয়া যায় এমন র্যাপ ফিল্ম ডিভাইস
- ত্রুটি সনাক্তকরণের জন্য ভিশন সিস্টেম
- স্ট্যাকার এবং বান্ডলিং সিস্টেম
ল্যামিনেটেড পিই ফোম রোল ফর্মিংয়ের কার্যনীতি
দ্য কার্যনীতি কাস্টমাইজড প্রোফাইল বিভাগ তৈরি করতে ধাপে ধাপে সাজানো রোলার স্টেশনের মাধ্যমে প্লাস্টিক শীট বাঁকানোর উপর গুরুত্ব দেয়।
ধাপসমূহ:
- প্লাস্টিক ল্যামিনেশন শীট মাউন্টেড কয়েল থেকে আনা হয়
- শীট ফিডিং টেবিল মেশিনের মাধ্যমে স্ট্রিপ গাইড করে
- ফর্মিং হেডগুলি আকৃতিসম্পন্ন রোলারের চারপাশে শীট চাপিয়ে ধাপে ধাপে বাঁকা প্রয়োগ করে
- পৃথক কাটা সও গঠিত প্রোফাইলকে দৈর্ঘ্য অনুযায়ী ছাঁটাই করে
- আউটপুট কনভেয়রগুলি ছাঁটাই করা অংশগুলিকে প্যাকেজিং/প্রেরণের জন্য গাইড করে
পিএলসি, এইচএমআই এবং সেন্সরসহ উন্নত প্রক্রিয়া নিয়ন্ত্রণ ব্যবস্থা উৎপাদনের সময় রিয়েল-টাইম পর্যবেক্ষণ এবং নির্ভুল গতি/টেনশন নিয়ন্ত্রণ সক্ষম করে।
ফর্মিং হেডসহ টুলিং উপাদানগুলির সহজ বিনিময় বিভিন্ন ল্যামিনেটেড ফোম প্রোফাইলের মধ্যে দ্রুত পরিবর্তন সক্ষম করে।
ল্যামিনেটেড পিই ফোম রোল ফর্মিংয়ের প্রক্রিয়া প্রবাহ
একটি সাধারণ প্রক্রিয়া প্রবাহ ল্যামিনেটেড ফোম প্রোফাইল তৈরির জন্য নিম্নলিখিতগুলি অন্তর্ভুক্ত করে:
১. প্লাস্টিক শীট নির্বাচন
- ধাতু, প্লাস্টিক, কাগজের শীটের সাথে ল্যামিনেটেড পলিইথিলিন ফোম
- শক্তি এবং তাপমাত্রা পরিসরের জন্য আঠা নির্বাচন
২. শীট প্রস্তুতি
- পরিষ্কার, আগে থেকে গরম করা, পৃষ্ঠ সক্রিয়করণ
৩. রোল ল্যামিনেশন
- রোলার বেডের মধ্যে ফোমকে অন্যান্য শীটের সাথে বাঁধাই
৪. রোল ফর্মিং
- স্ট্রাকচারাল আকৃতিতে বহু-ধাপের বাঁকা
৫. গৌণ প্রক্রিয়াকরণ (ঐচ্ছিক)
- প্রিন্টিং, ছিদ্র পাঞ্চিং, ওয়েল্ডিং, কোটিং
৬. পণ্য কাটা এবং হ্যান্ডলিং
- ল্যামিনেটেড প্রোফাইলগুলিকে দৈর্ঘ্য অনুযায়ী কাটা
- সমাপ্ত অংশগুলির বান্ডলিং এবং প্যাকিং
প্রতিটি পর্যায়ে গুণমান পরীক্ষা সামঞ্জস্যতা বজায় রাখে। বিশেষ বৈশিষ্ট্য প্রদানের জন্য পৃথক বিভাগগুলিকে অতিরিক্ত ক্ষমতা দিয়ে উন্নত করা যায়।
ল্যামিনেটেড পিই ফোম রোল ফর্মিং লাইনের ডিজাইন বিবেচনা
ল্যামিনেটেড ফোম প্রোফাইল রোল ফর্মিং সিস্টেম ডিজাইনের মূল দিকসমূহ অন্তর্ভুক্ত:
শীট উপাদান নির্বাচন
পিই ফোমের সাথে সাধারণত ল্যামিনেট করা উপাদান:
- পিপি, এবিএস, পিভিসি প্লাস্টিক চাদর
- ইস্পাত, অ্যালুমিনিয়াম শীট
- কার্ডবোর্ড, টেক্সটাইল, প্রতিফলিত শীট
প্রতিটি উপাদান অনন্য স্ট্রাকচারাল, ইনসুলেটিং বা নান্দনিক বৈশিষ্ট্য যোগ করে।
প্রোফাইল আকৃতি এবং আকার
ফোম ল্যামিনেটের সাধারণ রোল ফর্মড আকৃতি:
- তাপ ইনসুলেশনের জন্য ইউ চ্যানেল
- আয়তক্ষেত্রাকার টিউব আবরণ
- কাস্টম এনক্লোজার, এজ গার্ড, কোণের অংশ
টুলিং নমনীয়তা আকার পরিবর্তনের জন্য দ্রুত রূপান্তর সম্ভব করে।
উৎপাদন গতি
প্রশস্ততর প্লাস্টিক চাদর বা দ্রুততর রোলার গতির মাধ্যমে উচ্চ উৎপাদন হার বাড়ানো যায়।
- হালকা শ্রমিক: ২০ মিটার/মিনিট পর্যন্ত
- মাঝারি শ্রমিক: ২০-৫০ মিটার/মিনিট
- ভারী শ্রমিক: ৫০ মিটার/মিনিটের বেশি
টুলিং এবং স্টেশন
- স্ট্যান্ডের সংখ্যা প্রোফাইল জটিলতার উপর নির্ভর করে
- আকার পরিবর্তনের জন্য দ্রুত পরিবর্তনযোগ্য হেড
- ঘর্ষণ প্রতিরোধী রোলার উপাদান
- একীভূত গরমকরণ সিস্টেম
অতিরিক্ত ক্ষমতাসমূহ
- ইনলাইন ল্যামিনেশন |
- মুদ্রণ
- ছিদ্রকরণ
- পাঞ্চিং
- কাটিং
- আবরণ
- ভিশন পরিদর্শন
- বান্ডলিং
-
 ঢেউতোলা প্যানেল রোল তৈরির মেশিন আরও জানুন
-
 হালকা গেজ ইস্পাত রোল গঠন মেশিন আরও জানুন
-
 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
 ওমেগা পুরলিন রোল ফর্মিং মেশিন আরও জানুন
-
 CZ Purlin রোল তৈরির মেশিন আরও জানুন
-
 সম্পূর্ণ স্বয়ংক্রিয় সি purlin রোল গঠন মেশিন দ্রুত পরিবর্তন আরও জানুন
-
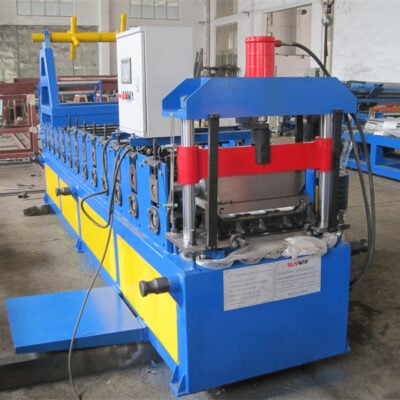 স্ট্যান্ডিং সীম ছাদ প্যানেল তৈরির মেশিন আরও জানুন
-
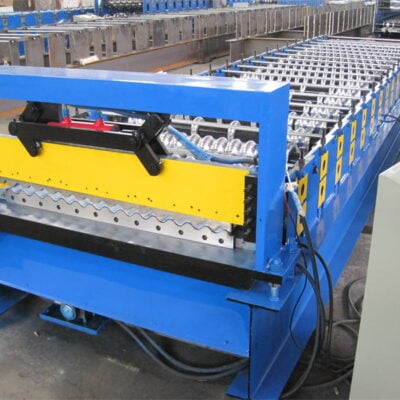 ছাদের টাইল রোল তৈরির মেশিন আরও জানুন
ল্যামিনেটেড পিই ফোম রোল ফর্মিং মেশিনের মূল উপাদান
| উপাদান | উদ্দেশ্য |
|---|---|
| ডিকয়লার | মসৃণ চাদর পে-অফ |
| ফিড টেবিল | প্রক্রিয়া প্রবাহে গাইড স্ট্রিপ |
| ফর্মিং হেড | প্রগ্রেসিভ প্রোফাইল বাঁকানো |
| রোলার স্টেশনসমূহ | ঘর গঠনকারী হেডস |
| পিএলসি কন্ট্রোল | পর্যবেক্ষণ এবং নির্ভুলতা |
| এইচএমআই | প্যারামিটার ইনপুট এবং পর্যবেক্ষণ |
| সেন্সর | সমস্যা সনাক্তকরণের জন্য ফিডব্যাক সিগন্যাল |
| গরম করার ব্যবস্থা | ল্যামিনেশন সহায়তা |
| গৌণ মডিউল | অতিরিক্ত প্রক্রিয়াকরণ |
| এক্সিট টেবিল | সমাপ্ত প্রোফাইল সমর্থন |
ল্যামিনেটেড পিই ফোম রোল ফর্মিং মেশিন কেনার বিবেচনাসমূহ
ল্যামিনেটেড ফোম প্রোফাইল রোল ফর্মিং সরঞ্জাম কেনার মূল কারণসমূহ:
| প্যারামিটার | নির্দেশিকা |
|---|---|
| প্রয়োজনীয় প্রোফাইলের ধরন | ইউ চ্যানেল, আয়তক্ষেত্রাকার, কাস্টম |
| উপাদানের প্রস্থ | উচ্চ উৎপাদন হারের জন্য আদর্শ |
| উৎপাদন গতি | ঘণ্টায় উৎপাদনের সাথে খরচের ভারসাম্য |
| কাঁচামালের ধরন | পিই ফোম + শীটের সামঞ্জস্যতা |
| টুলিং নমনীয়তা | দ্রুত পরিবর্তনের কার্যকারিতা |
| জলবায়ু নিয়ন্ত্রণ | সামঞ্জস্যপূর্ণ উপাদানের বৈশিষ্ট্যের জন্য |
| ত্রুটি সনাক্তকরণ | দৃশ্যমান, অতিস্বনক, লেজার |
| সেকেন্ডারি প্রসেসিং | ল্যামিনেশন পদ্ধতি, প্রিন্টিং ইত্যাদি |
| নিয়ন্ত্রণের জটিলতা | সেন্সর ফিডব্যাক, ডায়াগনস্টিক্স ইত্যাদি |
| সরবরাহকারীর যোগ্যতা | অভিজ্ঞতা, উৎপাদন দক্ষতা |
স্তরকৃত ফোম প্রোফাইল মেশিন উৎপাদকদের বিভিন্ন বিকল্প বর্তমান এবং ভবিষ্যত ব্যবসায়িক চাহিদার সাথে তুলনা করে সর্বোত্তম মূল্যের জন্য মূল্যায়ন করুন।
স্তরকৃত পিই ফোম রোল ফর্মিং মেশিনের স্থাপন
সঠিক মেশিন স্থাপন গণ উৎপাদনের সময় দক্ষ কার্যকারিতার ভিত্তি স্থাপন করে।
মূল দিকসমূহ:
- স্থিতিশীল, সমতল ভিত্তি
- নিরাপদ অপারেশনের জন্য পর্যাপ্ত স্থান
- বিদ্যুৎ সরবরাহের সুরক্ষা
- ডিকয়লার মাউন্টিং প্রভিশন
- চলমান অংশগুলোর চারপাশে গার্ডিং
- কন্ট্রোল প্যানেলের প্রবেশাধিকার
- অ্যালাইনমেন্ট, সেন্সর সিগন্যাল নিশ্চিত করুন
- নিম্ন গতিতে টেস্ট রান
অবস্থান নির্ধারণ, সমাবেশ, ট্রায়াল রান এবং প্রশিক্ষণের জন্য যোগ্য টেকনিশিয়ান নিশ্চিত করুন যাতে ভবিষ্যতে সমস্যা না হয়।
স্তরকৃত পিই ফোম রোল ফর্মিং লাইনের অপারেশন
সামঞ্জস্যতার জন্য মেশিন অপারেশনের সময় প্রমিত প্রোটোকল অনুসরণ করুন।
নিরাপত্তা নির্দেশিকা
- কাজের এলাকায় শুধুমাত্র প্রশিক্ষিত কর্মীদের অনুমতি দিন
- ঘূর্ণায়মান টুলিংয়ের কাছে কোনো সম্পর্ক না থাকা নিশ্চিত করুন
- অপারেশনাল এলাকা যথাযথভাবে ব্যারিকেড করুন
- হাতের গ্লাভস, জুতো, চশমা ব্যবহার বাধ্যতামূলক করুন
উৎপাদন প্রবাহ
১. উপাদান লোডিং
- প্লাস্টিক + ফোম কয়েল ডিকয়লারে মাউন্ট করুন
- শীটগুলো কম্পোনেন্টের মধ্য দিয়ে থ্রেড করুন
২. প্যারামিটার সেটিং
- মাত্রা, গতি, তাপমাত্রা প্রবেশ করুন
৩. ট্রায়াল রান
- প্রথমে ধীর গতিতে ইঞ্চ করুন
- সিগন্যাল ফিডব্যাক নিশ্চিত করুন
৪. উৎপাদন
- নির্ধারিত রেটিংয়ে চালান
- প্রক্রিয়া বিচ্যুতির জন্য পর্যবেক্ষণ করুন
- গুণমান পরীক্ষা পরিচালনা করুন
সহজ অপারেটর রেফারেন্সের জন্য সকল প্রক্রিয়া ডকুমেন্ট করুন। ত্রুটি প্রথমদিকে ধরতে রিয়েল-টাইম মনিটরিং প্রয়োজন।
স্তরকৃত পিই ফোম রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ
নিয়মিত প্রতিরোধমূলক রক্ষণাবেক্ষণ কার্যকলাপগুলি কর্মক্ষমতা বজায় রাখে এবং অপরিকল্পিত বন্ধের ক্ষতি ন্যূনতম করে।
| কার্যক্রম | পদ্ধতি | ফ্রিকোয়েন্সি |
|---|---|---|
| মেশিন পরিষ্কার | প্লাস্টিক ধুলো এবং অবশিষ্টাংশ অপসারণ | দৈনিক |
| সেন্সর যাচাই | সিগন্যাল মানগুলি মানদণ্ডের সাথে তুলনা | সাপ্তাহিক |
| তেল প্রলেপন | গিয়ারবক্সের তেলের মাত্রা পূর্ণ করা | মাসিক |
| হাইড্রোলিক পরিদর্শন | তরল ফুটো, পাইপের অবস্থা যাচাই | মাসিক |
| বেল্ট টেনশনিং | টেনশন মিটার ব্যবহার, প্রয়োজনে সামঞ্জস্য | ত্রৈমাসিক |
| রোলার পরিষেবা | ফর্মিং হেডগুলি পুনর্নির্মাণ বা প্রতিস্থাপন | বার্ষিক বা প্রয়োজন অনুসারে |
| মোটর যাচাই | ক্ষয়প্রাপ্ত মোটর প্রতিস্থাপন | প্রয়োজন অনুসারে |
| বৈদ্যুতিক নিরাপত্তা | ইনসুলেশন নিশ্চিতকরণ, সার্কিট সুরক্ষা | ত্রৈমাসিক |
| মেশিন ক্যালিব্রেশন | মানদণ্ড এবং সহনশীলতা পুনরায় সেট | বার্ষিক |
পরিকল্পিত রক্ষণাবেক্ষণের সময় সর্বোত্তম ব্যবহারের জন্য কার্যকলাপ তৈরি করুন। পুনরাবৃত্ত সমস্যা বিশ্লেষণের জন্য রক্ষণাবেক্ষণ লগ রাখুন।
ল্যামিনেটেড পিই ফোম রোল ফর্মিং মেশিন প্রস্তুতকারক নির্বাচন
সরবরাহকারী নির্বাচনের পরামিতি:
| বিবেচনা | নির্দেশিকা |
|---|---|
| পণ্যের পরিসর | উৎপাদ্য প্রোফাইলের বৈচিত্র্য |
| মেশিনের গুণমান | স্থায়িত্ব, নির্ভুলতা, সামঞ্জস্য |
| উৎপাদন দক্ষতা | কর্মী দক্ষতা, কারখানার উন্নতি |
| কাস্টমাইজেশন দক্ষতা | প্রোফাইল পরিবর্তনের নমনীয়তা |
| সাড়াদানের গতি | পরিষেবা এবং সহায়তার গতি |
| সার্টিফিকেশন | আইএসও, সিই চিহ্ন |
| মূল্য নির্ধারণ | প্রতিযোগিতামূলক দাম এবং স্বচ্ছতা |
| বিক্রয়োত্তর সহায়তা | স্থাপন, রক্ষণাবেক্ষণ ইত্যাদি। |
শিল্পের সমকক্ষদের সাথে কথা বলে সরবরাহকারী সুপারিশ পান। উৎপাদন পরিমাণের স্কেলযোগ্যতা এবং বিক্রয়োত্তর সহায়তার উপর বিকল্পগুলি মূল্যায়ন করুন।
সুবিধা এবং অসুবিধা ল্যামিনেটেড পিই ফোম রোল ফর্মিং মেশিনসমূহ
সুবিধাসমূহ
- সামঞ্জস্যসহকারে উচ্চ উৎপাদন হার
- দীর্ঘ উৎপাদন চালানের জন্য আদর্শ
- কাস্টমাইজযোগ্য ইনসুলেশন ল্যামিনেট প্রোফাইল
- ল্যামিনেশনের মাধ্যমে উন্নত শক্তি
- স্বয়ংক্রিয় প্রক্রিয়া নিয়ন্ত্রণের সুবিধা
- সীমিত শ্রমশক্তির প্রয়োজন
- মোল্ডিং বা মেশিনিংয়ের চেয়ে কম খরচ
সীমাবদ্ধতা
- উচ্চ প্রাথমিক মূলধন বিনিয়োগ
- অপারেশন এবং রক্ষণাবেক্ষণের জন্য দক্ষতা অপরিহার্য
- ডিজাইন জটিলতা প্রোফাইল আকৃতির সীমাবদ্ধতা আরোপ করে
সঠিকভাবে ডিজাইন এবং পরিচালিত হলে, রোল ফর্মিং কাস্টমাইজড ল্যামিনেটেড ফোম প্রোফাইলের দক্ষ, উচ্চমানের উৎপাদন প্রদান করে।
ল্যামিনেটেড পিই ফোম রোল ফর্মিং লাইনের খরচ বিশ্লেষণ
| মেশিন রেটিং | মূল্য পরিসর |
|---|---|
| হালকা ডিউটি | $৪৫০০০ থেকে $৬৫০০০ |
| মাঝারি ডিউটি | $৬৫০০০ থেকে $৯৫০০০ |
| ভারী ডিউটি | $৯৫০০০ থেকে $১৮৫০০০ |
| সেকেন্ডারি প্রসেসিং মডিউল | প্রতি স্টেশনে +$৫০০০ |
খরচ প্রভাবিতকারী উপাদান:
- উৎপাদন গতি এবং প্রস্থ ক্ষমতা
- টুলিংয়ের ধরন এবং জটিলতা
- অটোমেশন এবং নিয়ন্ত্রণ সিস্টেমের স্তর
- প্রস্তুতকারকের ব্র্যান্ড মূল্য এবং উৎপাদন স্কেল
- অতিরিক্ত সরঞ্জাম ইন্টিগ্রেশন
উচ্চতর সরঞ্জাম বিনিয়োগ সাধারণত পরবর্তী অপারেশনাল খরচ সাশ্রয়ের মাধ্যমে ক্ষতিপূরণ লাভ করে।
ল্যামিনেটেড পিই ফোম প্রোফাইল রোল ফর্মিং মেশিনের প্রয়োগ
রোল ফর্মড ল্যামিনেটেড ফোম প্রোফাইল ব্যবহারকারী শিল্পগুলি:
এইচভিএসি এবং নির্মাণ:
- ইউ চ্যানেল ইনসুলেশন ক্ল্যাডিং
- জানালা/দরজার ওয়েদারস্ট্রিপ
- ডাক্ট লাইনার এবং এজ প্রটেকশন
অটোমোটিভ:
- অভ্যন্তরীণ দরজার প্যানেল, ছাদ, ট্রাঙ্ক লাইনার
- ইঞ্জিন বে ক্ল্যাডিং
- অ্যান্টি-ভাইব্রেশন উপাদান
যন্ত্রপাতি এবং ভোক্তা পণ্য:
- রেফ্রিজারেটর/ওভেন/এসি কেসিং লাইনার
- আসবাবপত্রের এজ ব্যান্ডিং
- ইলেকট্রনিক্স শিল্ডিং
প্যাকেজিং:
- শক শোষণ ইনসার্ট
- ইনসুলেটেড কনটেইনার
- এজ গার্ড
এই প্রোফাইলগুলি ইনসুলেশন, নয়েজ ড্যাম্পিং, শক শোষণ এবং পৃষ্ঠের স্থায়িত্ব অর্থনৈতিকভাবে একত্রিত করে।
উপসংহার
ল্যামিনেটেড পিই ফোম রোল ফর্মিং লাইনগুলি ধাতু, প্লাস্টিক বা কাগজের বাইরের স্তর দিয়ে শক্তিশালীকৃত প্লাস্টিক শীট বাঁকিয়ে সোজা বা বাঁকা প্রোফাইলের স্বয়ংক্রিয় উৎপাদন সম্ভব করে।
উৎপাদন পরিমাণ, লাইন গতি, প্রোফাইল ধরন/জটিলতা এবং সেকেন্ডারি প্রসেসিং প্রয়োজনীয়তার চারপাশে সঠিকভাবে ডিজাইন করলে – এগুলি এইচভিএসি, নির্মাণ, অটোমোটিভ ইত্যাদি শিল্পের জন্য উচ্চমানের, কাস্টমাইজযোগ্য ল্যামিনেটেড ইনসুলেশন উপাদানের স্থির উৎপাদন করে।
সতর্ক সরঞ্জাম নির্বাচনের সাথে স্ট্যান্ডার্ডাইজড ইনস্টলেশন, অপারেশন এবং রক্ষণাবেক্ষণ সেরা অনুশীলনগুলি কাঁচামাল সাশ্রয়, শক্তি দক্ষতা এবং স্ক্র্যাপ হ্রাসের মাধ্যমে ভালো আরওআই প্রদান করে।
বিশেষজ্ঞ রোল ফর্ম মেশিনারি প্রস্তুতকারকদের সঙ্গে অংশীদারিত্ব অ্যাপ্লিকেশনের প্রয়োজনীয়তাকে কাস্টমাইজড ফর্মিং সমাধানে রূপান্তরিত করে উৎপাদনশীলতা ও প্রতিযোগিতামূলকতা বৃদ্ধি করে। এই উৎপাদন উদ্ভাবন ও কাস্টমাইজেশনের ব্যবহার উন্নত ইনসুলেটেড পণ্যের বিকাশ ত্বরান্বিত করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: রোল ফর্মিংয়ের জন্য PE ফোমের সঙ্গে কোন কোন উপাদান ল্যামিনেট করা যায়?
উত্তর: PE ফোম PP, PVC, ABS, অ্যাক্রিলিক প্লাস্টিকের চাদরগুলির সঙ্গে সুসংগত বন্ধন সামঞ্জস্য প্রদান করে, সাথে অ্যালুমিনিয়াম, ইস্পাত এমনকি কাগজ বা টেক্সটাইলও। প্রতিটি সমন্বয়ের জন্য আঠার ধরন এবং প্রক্রিয়া প্যারামিটারগুলি সামঞ্জস্য করা প্রয়োজন।
প্রশ্ন: ল্যামিনেটেড প্রোফাইল রোল ফর্মিংয়ের জন্য কোন CNC ক্ষমতা প্রয়োজন?
উত্তর: অধিকাংশ ডিজাইনের জন্য স্ট্যান্ডার্ড CNC ৩-অক্ষ নিয়ন্ত্রণ ক্রমিক প্রোফাইল বাঁকানোর জন্য যথেষ্ট। জটিল আকৃতির জন্য উপযুক্ত উপাদান প্রবাহ ও ফর্মিংয়ের জন্য বিশেষায়িত ৫-অক্ষ নিয়ন্ত্রণ ব্যবহার করা যায়।
প্রশ্ন: আমার উৎপাদন স্কেলের জন্য প্রয়োজনীয় মেশিন রেটিং কীভাবে গণনা করব?
উত্তর: মিলিমিটারে উপাদান প্রস্থের গুণিতক সর্বোচ্চ লাইন গতি মিটার/মিনিটে ঘণ্টায় লিনিয়ার মিটার আউটপুট প্রদান করে। এটি বর্তমান ও অনুমানিত উৎপাদন পরিমাণের সাথে তুলনা করে মেশিন রেটিংয়ের প্রয়োজন নির্ধারণ করে।
প্রশ্ন: পলিমার ফোম চাদরগুলি ল্যামিনেশন ছাড়াই সরাসরি রোল ফর্ম করা যায় কি?
উত্তর: হ্যাঁ, কিন্তু এতে প্রোফাইল জ্যামিতি নমনীয়তা ও স্প্রিংব্যাকের কারণে সাধারণত টিউবের মতো সরল আকৃতিতে সীমাবদ্ধ থাকে এবং আরও টুলিং স্টেশন প্রয়োজন। ল্যামিনেশন জটিল প্রোফাইল রোল ফর্মিংয়ের জন্য কাঠামোগত শক্তি প্রদান করে।
প্রশ্ন: রোল ফর্মড ল্যামিনেটেড ফোম এক্সট্রুডেড ফোমের তুলনায় ইনসুলেশন গুণগুলিতে কেমন?
উত্তর: সরাসরি এক্সট্রুডেড ফোম চাদরগুলি সাধারণত প্রস্থের প্রতি এককের জন্য কিছুটা উন্নত ইনসুলেশন প্রদান করে কারণ এতে উৎক্ষেপণের সময় উপাদানের প্রসারণ ঘটে। কিন্তু পাতলা ল্যামিনেটেড ফোম কম ওজনের সাথে ইনসুলেশন স্তর মিলিয়ে দিতে পারে।
প্রশ্ন: রোল ফর্মড ল্যামিনেটের গুণমান টিকিয়ে রাখার জন্য কোন নিয়মিত রক্ষণাবেক্ষণ সাহায্য করে?
উত্তর: মেশিন পরিষ্কার, বেল্ট টেনশনিং, লুব্রিকেশন, ভিজ্যুয়াল পরিদর্শন, সেন্সর চেক, ক্যালিব্রেশন, হিটিং সিস্টেমের স্বাস্থ্য ইত্যাদি কার্যকলাপ অবিচ্ছিন্ন উৎপাদনের জন্য গুরুত্বপূর্ণ যাতে গুণমানের ওঠানামা না ঘটে।
প্রশ্ন: রোল ফর্মিংয়ের মাধ্যমে ফোম প্রোফাইলে ডেকোরেটিভ ল্যামিনেট যোগ করা যায় কি?
উত্তর: হ্যাঁ, রঙিন ল্যামিনেট ব্যবহার করে বা উৎপাদনোত্তর পদ্ধতি যেমন পেইন্টিং, প্রিন্টিং, হট স্ট্যাম্পিংয়ের মাধ্যমে ভিজ্যুয়াল আকর্ষণ বাড়ানো যায়। এমনকি লাইটিং বা হিটিং প্রভাবের জন্য তার বা মণি এম্বেড করা সম্ভব।
প্রশ্ন: ফোম ল্যামিনেট রোল ফর্মিংয়ের সময় স্ক্র্যাপ উৎপাদন কীভাবে কমানো যায়?
উত্তর: উৎপাদন স্থিতিশীল করার সময় স্ক্র্যাপ অনিবার্য কিন্তু পজিটিভ ফিড কন্ট্রোল, এজ গাইডার, অপটিক্যাল ডিফেক্ট মনিটরিং এবং লাইন স্থিতিশীলতার পর সুনির্দিষ্ট কাটিংয়ের মাধ্যমে এটি কমানো যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) ল্যামিনেটেড PE ফোম প্রোফাইলের জন্য কোন এজ-সিলিং পদ্ধতি সবচেয়ে কার্যকর?
- HVAC ও প্যাকেজিং প্রোফাইলের জন্য হট-এয়ার এজ ফিউশন বা নিম্ন-তাপমাত্রার আল্ট্রাসনিক সিলিং ডিল্যামিনেশন ও আর্দ্রতা প্রবেশ রোধ করে। ল্যামিনেটের স্কিন (যেমন অ্যালুমিনিয়াম বনাম PVC) এবং ফোমের ঘনত্বের ভিত্তিতে পদ্ধতি বেছে নিন।
2) PE ফোম রোল ফর্মিংয়ে স্প্রিংব্যাক ও মাত্রাগত স্থায়িত্ব কীভাবে নিয়ন্ত্রণ করব?
- প্রগ্রেসিভ রেডিয়াস, ক্রাউনড রোল, পুরু ফোমের জন্য 40–70°C প্রিহিটিং এবং পোস্ট-ফর্ম কুলিং ফিক্সচার ব্যবহার করুন। ক্লোজড-লুপ টেনশন ও নিপ চাপ রিবাউন্ড এবং ঢেউখেলানো কমায়।
3) একটি স্তরিত PE ফোম রোল ফর্মিং মেশিন কি পুনর্ব্যবহৃত উপাদানযুক্ত ফোম প্রক্রিয়াজাত করতে পারে?
- হ্যাঁ, প্রক্রিয়াগত সমন্বয়সহ। পুনর্ব্যবহৃত PE মিশ্রণের ক্ষেত্রে কোষের আকারের পরিবর্তনশীলতা নিয়ন্ত্রণে আরও সংকীর্ণ তাপমাত্রা সীমা, বেশি নিপ চাপ এবং উন্নত ভিশন পরিদর্শন প্রয়োজন হতে পারে।
4) ফোম ল্যামিনেটে কোন কাটঅফ সিস্টেম ধুলো ও বার সবচেয়ে কমায়?
- ভ্যাকুয়াম এক্সট্রাকশনসহ সার্ভো ফ্লাইং নাইফ বা ক্রাশ-কাট ব্লেড করাতের তুলনায় পরিষ্কার প্রান্ত তৈরি করে। অ্যালুমিনিয়াম স্কিনের ক্ষেত্রে মিস্ট লুব্রিকেশনসহ সূক্ষ্ম-দাঁতের কার্বাইড করাত ছেঁড়া কমায়।
5) মিশ্র SKU-র জন্য প্রকৃত লাইন সক্ষমতা কীভাবে অনুমান করব?
- সক্ষমতা (m/min × চালু থাকার সময়) থেকে পরিবর্তনজনিত ক্ষতি এবং QC-তে আটকে থাকা সময় বাদ দিতে হবে। OEE (Availability × Performance × Quality) নজরে রাখুন। দ্বৈত ডিকয়লার এবং recipe-ভিত্তিক স্বয়ংক্রিয় সেটআপ মিশ্র অর্ডারে OEE 8–15% পুনরুদ্ধার করতে পারে।
ল্যামিনেটেড PE ফোম রোল ফর্মিংয়ের জন্য 2025 সালের শিল্প প্রবণতা
- টেকসই উদ্যোগ মূলধারায়: ISCC PLUS-প্রত্যয়িত রেজিন এবং 20–50% পুনর্ব্যবহৃত উপাদানযুক্ত PE ফোমের দিকে অগ্রসর হওয়া; ক্রেতারা EPD-সমর্থিত ল্যামিনেট চাইছেন।
- ইনলাইন ডিজিটাল QA: কমপ্যাক্ট হাইপারস্পেকট্রাল/লাইন-স্ক্যান ক্যামেরা এবং লেজার প্রোফাইলোমিটার রিয়েল টাইমে নিট লাইন, ডিল্যামিনেশন অঞ্চল এবং পুরুত্বের বিচ্যুতি শনাক্ত করে।
- শক্তি অপ্টিমাইজেশন: সব ড্রাইভে VFD, স্মার্ট হিটার জোনিং এবং ওভেন থেকে তাপ পুনরুদ্ধার kWh/ton দ্বিগুণ অঙ্কে কমায়।
- আঠালো উদ্ভাবন: বায়ো-ভিত্তিক হট-মেল্ট এবং কম মনোমার-যুক্ত reactive PUR পরিষেবা তাপমাত্রার পরিসর বাড়ায় এবং ধাতুর ওপর পিল শক্তি উন্নত করে।
- নিরাপত্তা ও বিধিপালন: ISO 20430 (প্লাস্টিক যন্ত্রপাতির নিরাপত্তা) এবং IEC 61496 আলোক-পরিবেষ্টকের ব্যবহার বাড়ছে; FDA/খাদ্য-সংস্পর্শ প্যাকেজিং সংস্করণে শনাক্তযোগ্য lot data দরকার।
- ডিজিটাল চেঞ্জওভার: রেসিপি-চালিত স্বয়ংক্রিয় রোল পজিশনিং ও নিপ নিয়ন্ত্রণ কুইক-চেঞ্জ মডেলে সেটআপ 30–45 min থেকে 8–12 min-এর নিচে কমায়।
2025 বেঞ্চমার্ক ও অপারেশনাল ডেটা
| প্রধান কর্মদক্ষতা সূচক | 2023 ভিত্তিরেখা | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | নোট | উৎসসমূহ |
|---|---|---|---|---|
| চেঞ্জওভার সময় (প্রতি প্রোফাইল) | 25–45 মিনিট | 6–12 min | স্বয়ংক্রিয় রোল পজিশনিং + ডিজিটাল রেসিপি | AMT; OEM-এর তথ্যপত্র |
| স্ক্র্যাপ হার (%) | 4–7 | 1.5–3 | ভিশন + ক্লোজড-লুপ টেনশন | SME; প্ল্যান্ট কেস স্টাডি |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 70–90 | 50–60 | হিটার জোনিং + VFDs + তাপ পুনরুদ্ধার | মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর অ্যালার্জড মেটেরিয়ালস অফিস |
| আঠালো শক্তি (180° peel, N/25mm on Al skin) | 9–12 | 13–16 | নতুন PUR হট-মেল্ট, অপ্টিমাইজড নিপ | আঠালো সরবরাহকারীর প্রযুক্তিগত নোট |
| লাইন গতি (m/min, ফোম 3–6 mm) | 20–50 | 40–80 | প্রোফাইলের জটিলতার ওপর নির্ভরশীল | OEM স্পেসিফিকেশন |
| PE ফোমে পুনর্ব্যবহৃত উপাদান (%) | 5–15 | 20–50 | প্রক্রিয়া পুনঃসামঞ্জস্যসহ | ISCC PLUS প্রতিবেদন |
রেফারেন্স:
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/eere/amo
- Association for Manufacturing Technology (AMT): https://www.amtonline.org
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
- ISCC PLUS Certification: https://www.iscc-system.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ইনলাইন ভিশন ও স্বয়ংক্রিয় নিপ নিয়ন্ত্রণে অপচয় কমানো (2025)
পটভূমি: একটি প্যাকেজিং কনভার্টার 3 এবং 5 mm PE ফোমের মধ্যে পরিবর্তনের সময় স্তর আলাদা হওয়া ও প্রস্থের বিচ্যুতির কারণে 6.2% অপচয়ের সম্মুখীন হয়েছিল।
সমাধান: লেজার প্রস্থ/পুরুত্ব পরিমাপ, হাইপারস্পেকট্রাল ত্রুটি শনাক্তকরণ এবং লাইন গতির সঙ্গে সংযুক্ত ক্লোজড-লুপ নিপ চাপসহ স্তরিত PE ফোম রোল ফর্মিং মেশিন উন্নত করা হয়। কম আইসোসায়ানেট মনোমারযুক্ত PUR হট-মেল্ট চালু করা হয়।
ফলাফল: অপচয় 2.1%-এ নামে; পিল শক্তি 18% বাড়ে (Al skin-এ 14.8 N/25mm); পরিবর্তনের সময় 38 থেকে 11 মিনিটে নামে; উপকরণ ও চালু থাকার সময় থেকে বার্ষিক সাশ্রয় ~$140k।
কেস স্টাডি 2: পুনর্ব্যবহৃত ফোমে উচ্চ-গতির HVAC ডাক্ট লাইনার প্রোফাইল (2024)
পটভূমি: HVAC সরবরাহকারীর উচ্চ গতিতে ইনসুলেশন বা বন্ড শক্তি নষ্ট না করে 30% পুনর্ব্যবহৃত উপাদানযুক্ত PE ফোম সংযুক্ত করা প্রয়োজন ছিল।
সমাধান: প্রিহিট জোন (55°C), ক্রাউনড রোলের পুনঃনকশা এবং রেসিপি-ভিত্তিক টেনশন নিয়ন্ত্রণ যুক্ত করা হয়; উচ্চতর গ্রিন শক্তিযুক্ত বায়ো-ভিত্তিক হট-মেল্টে পরিবর্তন করা হয়।
ফলাফল: আয়তাকার ও U প্রোফাইলে 75 m/min বজায় রাখা হয়েছে; লক্ষ্য পুরুত্বে তাপীয় প্রতিরোধ অপরিবর্তিত ছিল; প্রথম-পাস উৎপাদন হার 92.5% থেকে 97.9%-এ উন্নত হয়েছে।
বিশেষজ্ঞদের মতামত
- Dr. Linh Tran, Senior Materials Scientist, PolyForm Labs
মতামত: “পুনর্ব্যবহৃত-উপাদানযুক্ত PE ফোমে সেলের আকারের পরিবর্তনশীলতা দেখা যায়। ল্যামিনেটের বন্ধন স্থিতিশীল করতে আরও সংকীর্ণ তাপীয় পরিসর এবং ফোমের সংকোচন অনুপাতের সঙ্গে সংযুক্ত ডায়নামিক নিপ নিয়ন্ত্রণ প্রয়োজন।” - Carlos Mendoza, কার্যক্রম পরিচালক, FlexLine Converting Systems
মতামত: “recipe-নির্ভর পরিবর্তন এবং এনকোড করা রোল সেট আমাদের গ্রাহকদের সেটআপ সময় দুই-তৃতীয়াংশ কমিয়েছে, ফলে ছোট ব্যাচের স্তরিত ফোম উৎপাদনও লাভজনক হয়েছে।” - Emma Varga, সেফটি ও কমপ্লায়েন্স লিড, EuroCert Machinery
মতামত: “ফোম ল্যামিনেটিং এবং রোল ফর্মিং সেলগুলোর CE জমাদান প্রক্রিয়ায় ISO 20430-এর নিরাপত্তা নীতিমালা যাচাইকৃত সেফটি PLC এবং লাইট কার্টেনের সঙ্গে একীভূত করা এখন মানক পদ্ধতি।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- DOE Better Plants Energy Tools (শক্তি-তীব্রতা, kWh/ton): https://betterbuildingssolutioncenter.energy.gov/better-plants
- প্রত্যয়িত পুনর্ব্যবহৃত উপাদান সম্পর্কিত ISCC PLUS নির্দেশিকা: https://www.iscc-system.org
- Afera/FINAT আঠালো পরীক্ষার পদ্ধতি (পিল, শিয়ার): https://www.finat.com
- OPC Foundation (মেশিন সংযোগের জন্য OPC UA): https://opcfoundation.org
- ASTM D903 (পিল শক্তি) এবং D3575 (নমনীয় সেলুলার উপাদান): https://www.astm.org
- Inductive Automation Ignition (OEE-এর জন্য SCADA/MES): https://inductiveautomation.com
- স্তরিত PE ফোম রোল ফর্মিং মেশিনের সেটআপ ও টুলিং নিয়ে প্রধান OEM-দের অ্যাপ্লিকেশন নোট: শীর্ষ নির্মাতাদের প্রযুক্তিগত তথ্যভান্ডার দেখুন।
কীওয়ার্ড ইন্টিগ্রেশনের উদাহরণ:
- ক্লোজড-লুপ নিপ নিয়ন্ত্রণযুক্ত স্তরিত PE ফোম রোল ফর্মিং মেশিন অ্যালুমিনিয়াম-PE স্তরে আঠালো সংযোগের সামঞ্জস্য বাড়ায়।
- দ্রুত পরিবর্তনযোগ্য স্তরিত PE ফোম রোল ফর্মিং মেশিনগুলো recipe-ভিত্তিক স্বয়ংক্রিয় সেটআপে পরিবর্তনের সময় 12 মিনিটের নিচে নামায়।
- শক্তি-সাশ্রয়ী স্তরিত PE ফোম রোল ফর্মিং মেশিনের লাইনগুলো 40–80 m/min গতি বজায় রেখে kWh/ton কমায়।
উদ্ধৃতি এবং আরও পড়ুন:
- প্লাস্টিক প্রক্রিয়াকরণের জন্য U.S. DOE AMO দক্ষতা নির্দেশিকা: https://www.energy.gov/eere/amo
- পিল এবং ফোম বৈশিষ্ট্য নির্ধারণের জন্য ASTM মানদণ্ড: https://www.astm.org
- পুনর্ব্যবহৃত উপাদানের জন্য ISCC PLUS সার্টিফিকেশন: https://www.iscc-system.org
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: 5টি অতিরিক্ত FAQ যোগ করা হয়েছে; KPI টেবিল ও রেফারেন্সসহ 2025 প্রবণতা বিশ্লেষণ; দুটি সাম্প্রতিক কেস স্টাডি; বিশেষজ্ঞ মতামত; এবং E-E-A-T-এর সঙ্গে সামঞ্জস্যপূর্ণভাবে সংগৃহীত টুল/রিসোর্স ও কীওয়ার্ড সংযোজন।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-24 অথবা তার আগে, যদি আঠার রাসায়নিক গঠন, ISCC পুনর্ব্যবহৃত-উপাদান নিয়ম, অথবা নিরাপত্তা মান (ISO 20430/ISO 13849) উল্লেখযোগ্যভাবে পরিবর্তিত হয়।





