
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ধাতু টিনের ছাদ রোল ফর্মিং মেশিন সমতল ধাতব চাদরকে কাস্টমাইজড ছাদ এবং দেয়াল প্যানেলে রূপান্তর করার জন্য ব্যবহৃত যন্ত্রপাতি। নির্মাণ কার্যকলাপ এবং অবকাঠামো প্রকল্পের বৃদ্ধির কারণে এই যন্ত্রপাতির চাহিদা উচ্চ। আমরা এই মেশিনগুলির কার্যপ্রণালী, প্রকার, খরচ বিবেচনা এবং সরবরাহকারীদের আলোচনা করি।
ধাতু টিনের ছাদ রোল ফর্মিং মেশিন যন্ত্রপাতি
একটি ধাতু টিনের ছাদ রোল ফর্মিং মেশিন সমতল চাদরের কয়েল গ্রহণ করে এবং একাধিক রোলার ডাইয়ের মাধ্যমে প্রক্রিয়াকরণ করে বিভিন্ন লম্বা প্যানেল প্রোফাইলে রূপ দেয়। সাধারণ প্যানেল প্রোফাইলগুলি হলো করুগেটেড, বক্স রিবড, সমতল, স্ট্যান্ডিং সিম, কনসিলড ফিক্স এবং অন্যান্য কাস্টমাইজড আকার।
ধাতু ছাদের শিট রোল ফর্মিং মেশিনের প্রধান উপাদানগুলি হলো:
- ডিকয়লার শিট কয়েল ধরে রাখার জন্য
- পিনচ রোলসহ ফিডার সেকশন শিট সরবরাহ করার জন্য
- শিট আকার দেওয়ার জন্য রোলার ডায়েসযুক্ত ফর্মিং স্টেশন
- প্যানেলগুলিকে নির্দিষ্ট দৈর্ঘ্যে কাটার জন্য ফ্লাই শিয়ার/রোটারি শিয়ার
- কাটা প্যানেলগুলি সংগ্রহ করার জন্য স্ট্যাকার
অন্যান্য ঐচ্ছিক সহায়ক সরঞ্জাম যেমন এমবসিং ইউনিট, নটচিং, হোল পাঞ্চিং ইউনিট যা প্রয়োজন অনুসারে ব্যবহার করা যায়।
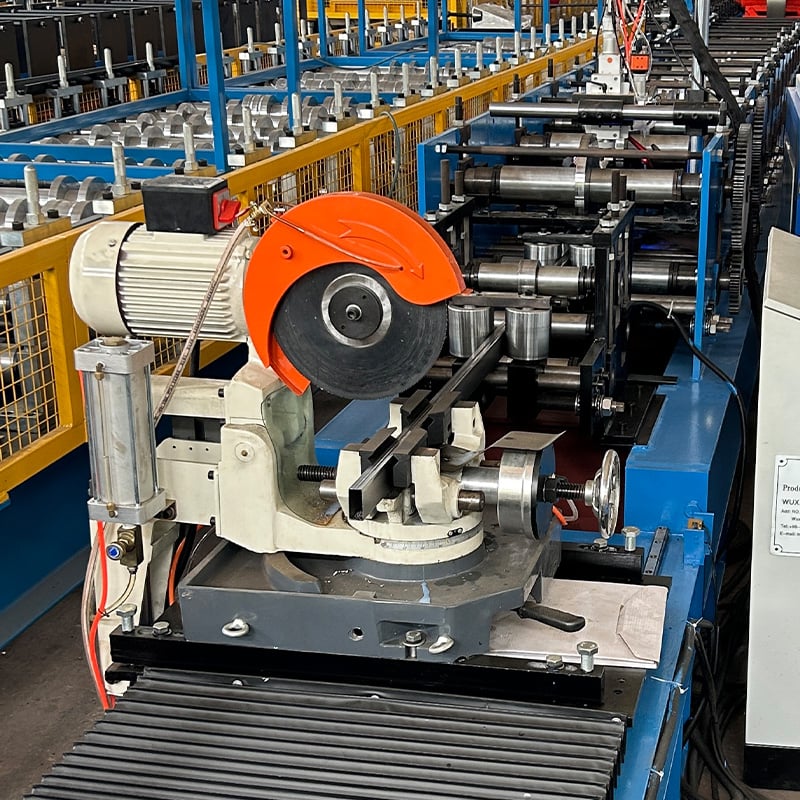
প্রকারভেদ ধাতব ছাদের রোল ফর্মিং মেশিন
| ধরন | বর্ণনা |
|---|---|
| ধারণক্ষমতা অনুসারে | পাতলা শীটের জন্য হালকা, মাঝারি এবং ভারী ধারণক্ষমতা যা শীটের পুরুত্বের উপর নির্ভর করে |
| কার্যপ্রণালী অনুসারে | ম্যানুয়াল, আধা-স্বয়ংক্রিয় এবং সার্ভো মোটর ড্রাইভ ও পিএলসি নিয়ন্ত্রণ সহ সম্পূর্ণ স্বয়ংক্রিয় |
| ফর্মিং প্রকারভেদ অনুসারে | রুম টেম্পারেচারে কোল্ড রোল ফর্মিং |
| কাঠামো অনুসারে | সমন্বিত একক ইউনিট বা আলাদা মডুলার যন্ত্রাংশ |
| শেষ ব্যবহার অনুসারে | ছাদ, দেয়াল প্যানেলিং, রোলিং শাটার, হাইওয়ে ব্যারিয়ার, ড্রেনেজ প্রোফাইল |
ছাদের শীট রোল ফর্মিং মেশিনের কার্যপ্রক্রিয়া
কার্যপ্রক্রিয়ায় পাতলা ধাতব শীটকে ডিকয়েল করে রোলার ডাইসযুক্ত সিরিজের স্ট্যান্ডের মধ্য দিয়ে খাওয়ানো হয়। শীট প্রতিটি স্ট্যান্ড অতিক্রম করার সময় রোলের প্রোফাইল অনুসারে আকার নেয়। অবশেষে, দীর্ঘ ফর্মড প্রোফাইল শীটকে শিয়ার দিয়ে নির্দিষ্ট দৈর্ঘ্যে কেটে এক্সিট স্ট্যাকারে সংগ্রহ করা হয়।
জটিল প্রোফাইলের জন্য আরও ফর্মিং স্ট্যান্ড ব্যবহার করে ধাপে ধাপে কাঙ্ক্ষিত আকার অর্জন করা হয়। পাঞ্চিং হোল, নটচিং, এমবসিংয়ের মতো ইনলাইন অপারেশনও যুক্ত করা যায়।
ছাদের প্যানেল রোল ফর্মিংয়ে উপাদান খাওয়ানো, ফর্মিং এবং ডিজাইন
শীট ধাতুর নির্বাচন
সাধারণ শীট ধাতু যেমন গ্যালভানাইজড স্টিল, গ্যালভালুম স্টিল, প্রি-পেইন্টেড স্টিল, অ্যালুমিনিয়াম শীট, স্টেইনলেস স্টিল শীট যা ক্ষয়প্রতিরোধ, শক্তি এবং খরচের বিবেচনায় নির্ধারিত হয়।
পুরুত্বের পরিসীমা: ০.১৫ মিমি থেকে ১.২ মিমি প্রস্থের পরিসীমা: ৬০০ মিমি থেকে ১২৫০ মিমি
উপাদানের পৃষ্ঠের কোটিং, প্রস্থ, পুরুত্ব এবং যান্ত্রিক গুণাবলী ছাদের শীট রোল ফর্মিং সরঞ্জাম অর্ডার করার সময় নির্দিষ্ট করতে হবে।
প্রোফাইল আকৃতির বিকল্পসমূহ
ছাদ এবং দেয়াল ফ্ল্যাশিংয়ের জন্য ১০০+ স্ট্যান্ডার্ড এবং কাস্টম প্রোফাইল সম্ভব। কিছু সাধারণ প্রোফাইল যা উৎপাদিত হয়:
- ট্র্যাপিজয়েডাল রিব / করুগেটেড শীট
- বক্স রিবড শীট
- স্ট্যান্ডিং সিম শীট
- ওয়াইড প্যান শীট
- ডিপলিঙ্ক শীট
- কনসিলড ফিক্স শীট
- কম্পোজিট প্যানেল
- ক্লিপ-লক প্যানেল
স্থপত্য ছবি অনুসারে কাস্টম প্রোফাইল তৈরি করা যায়।
রোল টুলিং ডিজাইন এবং বেন্ডিং
প্রোফাইল ডিজাইন করা হয় এবং MetalForm এবং SigmaNest-এর মতো সফটওয়্যার ব্যবহার করে রোল পাস গণনা করা হয়। ফ্লাওয়ার প্যাটার্নে প্রগ্রেসিভ বেন্ডিং ধাপগুলোর রূপরেখা দেওয়া হয়।
রোলগুলো D2 স্টিল থেকে CNC মেশিন করে ৪৫-৫০ HRC শীট ধাতু ফর্মিং কঠোরতার জন্য তাপচিকিত্সা করা হয়।
-
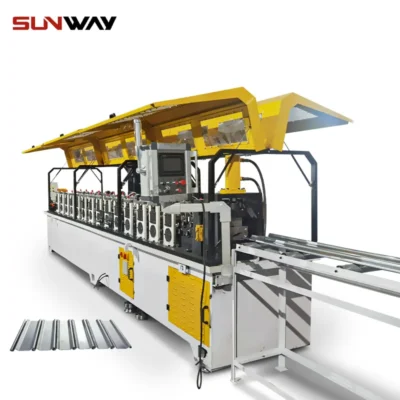 রোলিং শাটার স্ল্যাট রোল ফর্মিং মেশিন আরও জানুন
-
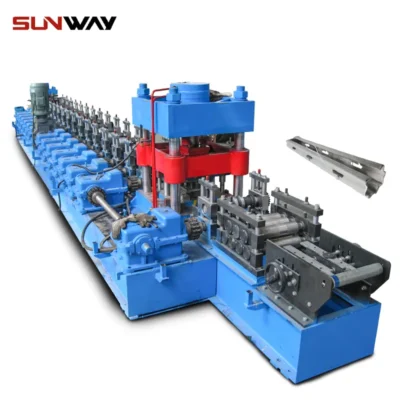 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
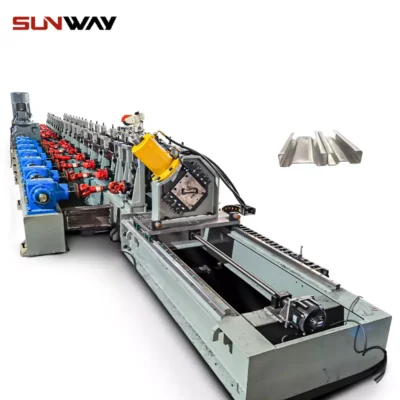 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
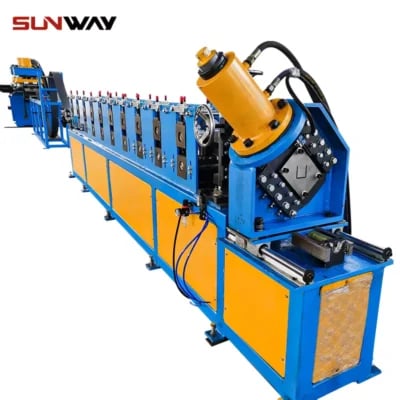 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
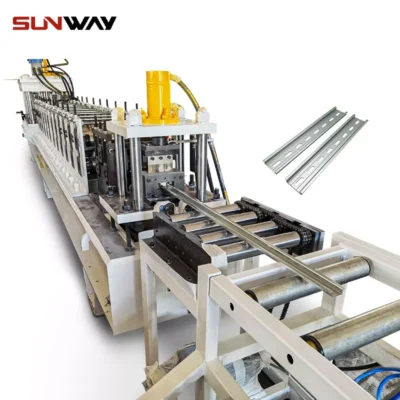 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
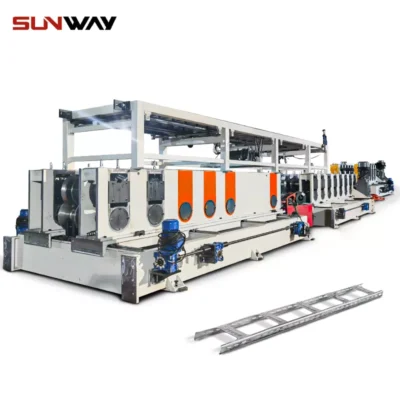 তারের মই রোল ফর্মিং মেশিন আরও জানুন
-
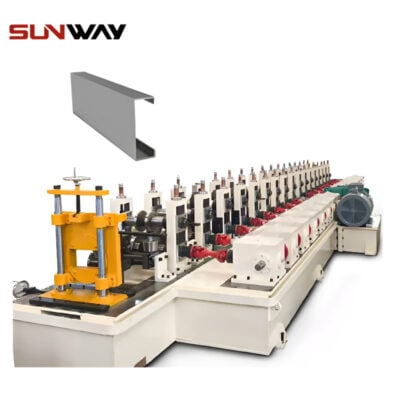 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
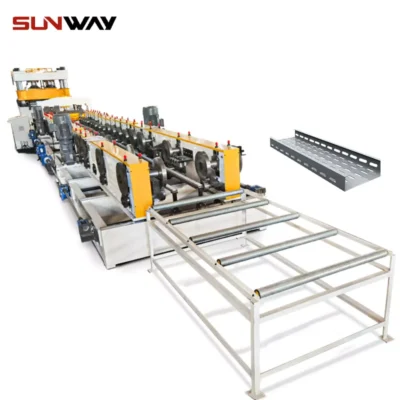 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
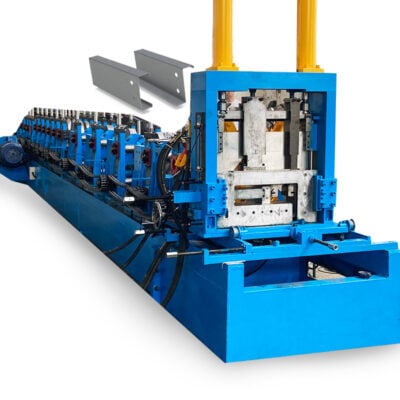 CZ Purlin চ্যানেল কোল্ড রোল ফর্মিং মেশিন সম্পূর্ণ অটো গ্যালভানাইজড স্টিল প্রোফাইল আরও জানুন
রোল ফর্মড শীটে কাটিং এবং কাস্টমাইজেশন
- ফ্লাই শিয়ার – উপরের এবং নিচের ব্লেডযুক্ত গিলোটিন টাইপ শিয়ার প্যানেলগুলোর তাৎক্ষণিক স্কোয়ারিংয়ের জন্য ব্যবহৃত হয়। প্যানেলে কোনো আঁচড় বা বিকৃতি হয় না।
- রোটারি শিয়ার / সার্কুলার শিয়ার – প্যানেলে বাঁকা কিনারা বা নটচ কাটার প্রয়োজন হলে ব্যবহৃত হয়।
- হোল পাঞ্চিং ইউনিট – শীটে বোল্ট হোল তৈরির জন্য স্থিরকরণের উদ্দেশ্যে।
- এমবসিং রোলার – সজ্জাসংক্রান্ত বাম্প/জ্যামিতির জন্য।
- নটচিং ইউনিট – প্যানেলগুলোর মধ্যে ফ্ল্যাশিং সংযোগের জন্য।
- দৈর্ঘ্য কাটিং নিয়ন্ত্রণ – অর্ডার অনুসারে ০.৫ মিটার থেকে ১২ মিটার দৈর্ঘ্যে কাটা।
- স্ট্যাকার – কাটা প্যানেলগুলো ক্রমান্বয়ে সংগ্রহ করে।
শীর্ষস্থানীয় রোল ফর্মিং মেশিন প্রস্তুতকারক এবং খরচের পরিসীমা
| ব্র্যান্ড | অবস্থান | মূল্য পরিসর |
|---|---|---|
| Zhongli রোল ফর্মিং মেশিন | চীন | $5000-$15000 |
| BOTOU Xianfa Roll Forming Machine | চীন | $6000-$18000 |
| জুয়ানেল ইন্ডাস্ট্রি | ফ্রান্স | $8000-$25000 |
| Shanghai Rollwell Machinery | চীন | $4000-$28000 |
| ব্র্যাডবুরি গ্রুপ | যুক্তরাজ্য | $12000-$50000 |
| Formtek | যুক্তরাষ্ট্র | $15000-$78000 |
| Dynamik Roofing Machines | দক্ষিণ আফ্রিকা | $5000-$21000 |
| Wolffkran | ভারত | $4000-$15000 |
| Howick Ltd. | নিউজিল্যান্ড | $13000-$71000 |
| Framecad Technologies | নিউজিল্যান্ড | $14800-$128000 |
| CO-Z Roll Forming Machinery | তাইওয়ান | $8800-$38000 |
| SIPPI Machine Tools | ভারত | $3500-$12000 |
পাতলা শীটের জন্য হালকা মৌলিক মেশিনের খরচ ৪০০০ থেকে ১৫,০০০ ডলার। উৎপাদন ১০০ মিটার/মিনিটের বেশি সম্পূর্ণ স্বয়ংক্রিয় দ্রুত ভারী মেশিনের খরচ ৪০,০০০ ডলারের বেশি।
ইউরোপীয় এবং আমেরিকান প্রস্তুতকারকদের দাম সাধারণত বেশি কিন্তু গুণমান এবং স্থায়িত্ব ভালো যা ২০ বছর পর্যন্ত স্থায়িত্ব প্রদান করে।
স্থাপন এবং কমিশনিং
- রোল ফর্মিং মেশিনের জন্য আবৃত ছায়া এবং সমতল প্ল্যাটফর্ম প্রয়োজন। ৩ ফেজ বিদ্যুৎ সংযোগ দরকার।
- মেঝেতে বোল্ট এবং গ্রাউট করার পর, ডিকয়লারে শীট কয়েল লোড করে এন্ট্রি গাইডের মধ্য দিয়ে থ্রেড করা হয়।
- ধীর গতিতে ট্রায়াল রান করে, শীট অ্যালাইনমেন্ট সেন্টার করার জন্য প্রিসেট সমন্বয় করা হয়। উৎপাদন গতির দিকে ধাপে ধাপে গতি বাড়ানো হয় যখন কম্পন এবং শব্দ যাচাই করা হয়।
- কয়েলের শেষে স্বয়ংক্রিয় স্প্লাইসিংয়ের জন্য একাধিক কয়েল জয়েনিং সেটআপ করা হয়। খাওয়ানো থেকে স্ট্যাকিং পর্যন্ত সম্পূর্ণ প্রক্রিয়ায় কিছু টেস্ট প্যানেল চালানো হয়। প্যানেলে আঁচড় বা বিকৃতি যাচাই করা হয়।
- ফিড অ্যাঙ্গেল, শিয়ার গভীরতা, কাট দৈর্ঘ্যের তারতম্য সম্পর্কিত সকল সেটিং প্রিসেট ফাইন টিউন করা হয়।
- সফল কমিশনিংয়ের পর মেশিন উৎপাদন শুরুর জন্য প্রস্তুত।
অপারেশন এবং কার্যপ্রণালী
- মেশিন অপারেটর আনওয়াইন্ডিং ডিকয়লারে শীট কয়েল খাওয়ায় এবং ফিড অ্যাঙ্গেল সমন্বয় করে এন্ট্রি গাইডের মধ্য দিয়ে শীট থ্রেড করে।
- পিএলসি ডি স্ক্রিনে সংরক্ষিত রেসিপি নির্বাচন করে দৈর্ঘ্য এবং আকৃতি প্রোফাইল নির্বাচন করা হয়।
- জগ বাটন দিয়ে সমন্বয়ের জন্য ইঞ্চ-ওয়াইজ মুভমেন্ট সম্ভব। অটো মোডে নির্ধারিত গতি এবং দৈর্ঘ্য প্যারামিটার অনুসারে উৎপাদন শুরু হয়।
- কাটা প্যানেলগুলি নির্গমন কনভেয়র এবং স্ট্যাকারে পড়ে যায়, যা ট্রলিতে সংগ্রহ করা যায়। কাউন্টারগুলি উৎপাদনের হিসাব রক্ষা করে।
- চলমান শ্যাফটগুলির নিয়মিত তৈলাক্তকরণ প্রয়োজন। রোলার গাইড, কাটিং ব্লেড পরীক্ষা করে ঘষা যাওয়ার পর প্রতিস্থাপন করতে হবে। ইলেকট্রিক প্যানেল, মোটর এবং তারের গরম হওয়া বা ঢিলা সংযোগের জন্য পরীক্ষা করুন।
রক্ষণাবেক্ষণের টিপস
- মেঝে থেকে ঘন ঘন শীট ধাতুর খুদ্রা এবং বর্জ্য টুকরা পরিষ্কার করুন।
- মেশিনে সঠিক ফ্রেম গ্রাউন্ডিং এবং নিরাপত্তা চিহ্ন নিশ্চিত করুন।
- স্ট্যান্ডে স্ক্রু টাইটনেস নিয়মিত পরীক্ষা করুন।
- রোল বিয়ারিং এবং গিয়ারবক্সের তেলের মাত্রা পরীক্ষা করুন।
- চালানোর সময় ইলেকট্রিক লোড পর্যবেক্ষণ করুন।
- অঙ্কিত নয় এমন মেশিনের অংশে মরিচা প্রতিরোধী আবরণ লাগান।
- হাইড্রলিক সিস্টেমের তেল ফুটো, ফিল্টার জমাট এবং পাম্পের কার্যকারিতা পরীক্ষা করুন।
সঠিক রক্ষণাবেক্ষণ মেশিনের আয়ু, কর্মক্ষমতা এবং নিরাপত্তা বাড়ায়।
রোল ফর্মিং সরঞ্জাম কেনার সময় নির্বাচনের মানদণ্ড
তুলনা করার পরামিতি:
- শীট ধাতুর পুরুত্ব সামলানোর ক্ষমতা
- প্রোফাইল গঠনের পরিসর – উচ্চতা, প্রস্থ
- উৎপাদনের গতি – মিটার/মিনিট
- দৈর্ঘ্য কাটার ক্ষমতা – ন্যূনতম এবং সর্বোচ্চ
- পাঞ্চিং এবং নচিং অ্যাকসেসরিগুলির ধরন
- রোলস এবং সামগ্রিক মেশিনের নির্মাণ সামগ্রী
- সামগ্রিক লাইনের মেঝে জায়গার মাপ
- মূল্য, অর্থপ্রদানের শর্তাবলী, ওয়ারেন্টি সময়কাল
- বিক্রয়োত্তর সেবার প্রতিক্রিয়া
সিদ্ধান্ত নেওয়ার আগে বিভিন্ন সরবরাহকারীদের কাছ থেকে উপরোক্ত বিবরণ সংগ্রহ করুন। ডেমো ভিডিও এবং ক্লায়েন্টের সাক্ষ্যপত্র পরীক্ষা করুন। সুনাম, বৈশিষ্ট্য বনাম বাজেট অনুপাতের ভিত্তিতে চূড়ান্ত করুন।
ধাতু শীট রোল ফর্মিং প্রক্রিয়ার সুবিধা এবং অসুবিধা
সুবিধা এবং সুন্দর দিকসমূহ
- প্রকল্পগুলি দ্রুত সম্পন্ন করার জন্য ১২০ মিটার/মিনিট পর্যন্ত উচ্চ উৎপাদন হার সম্ভব
- সাইটে বর্জ্য হ্রাস করে স্থির মানের প্যানেল উৎপাদিত হয়
- ডিজাইন পছন্দ অনুসারে কাস্টম প্রোফাইল স্থাপত্য নমনীয়তা প্রদান করে
- হালকা দীর্ঘমেয়াদী প্যানেল ভবনের মৃত লোড খরচ হ্রাস করে
- ঐতিহ্যবাহী ছাদ এবং দেয়াল কভারিং পদ্ধতির চেয়ে কম রক্ষণাবেক্ষণ প্রয়োজন
- উন্নত জল নিষ্কাশন এবং লিকপ্রুফ প্যানেল কাঠামোর আয়ু বাড়ায়
- সরবরাহকারীদের কাছ থেকে ধাতু শীট কোটিংয়ের জন্য শিল্পনেতৃত্বাদায়ী ২০ বছরের ওয়ারেন্টি
- ধাতু শীট অজ্বলনশীল হওয়ায় অতিরিক্ত চিকিত্সা ছাড়াই অগ্নিনিরোধী প্যানেল
- আয়ুর শেষে রিকোটিং শীটগুলি পুনরুদ্ধার করে ধ্বংসাবশেষ এবং পুনর্নির্মাণ খরচ এড়ায়
- ১০০% পুনর্ব্যবহারযোগ্য ধাতু শীট সবুজ ভবন সার্টিফিকেশন অর্জনে সহায়তা করে
সীমাবদ্ধতা এবং অসুবিধাসমূহ
- ব্যবসায়িক স্কেল প্রভাব মূল্যায়নের জন্য উচ্চ প্রাথমিক মূলধন বিনিয়োগ প্রয়োজন
- ইনস্টলেশনের পর নিয়মিত পেইন্ট টাচআপের প্রয়োজন হওয়ায় শীটের পৃষ্ঠ রাস্ট হওয়ার প্রবণতা
- তাপমাত্রার কারণে দীর্ঘ শীটের প্রসারণ/সংকোচনের জন্য প্রসারণ জয়েন্টের বিধান প্রয়োজন
- অযথা সীম জয়েনিং বা লিকি দেয়াল এড়াতে প্রথমবারের ইনস্টলারদের প্রশিক্ষণ প্রয়োজন
- দূরবর্তী এলাকায় রোল ফর্ম লাইন রক্ষণাবেক্ষণ বা মেরামতের জন্য সার্ভিসিং অ্যাক্সেসের অভাব
- ভারী যন্ত্রপাতি লোড পরিচালনার জন্য বিদ্যমান প্ল্যাটফর্মগুলি মূল্যায়ন এবং পুনর্কাজের প্রয়োজন হতে পারে
- কাস্টম প্রোফাইল ডিজাইন এবং রোল টুলিংয়ের ৬-৮ সপ্তাহের দীর্ঘ লিড টাইম
উপরোক্ত সীমাবদ্ধতাগুলির জন্য উপযুক্ত পরিকল্পনা করে এই বহুমুখী রোল ফর্মিং মেশিনগুলি থেকে নির্ভরযোগ্য অপারেশনাল ফলাফল লাভ করা যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: কোন পুরুত্বের শীটগুলি ফর্ম করা যায়?
উত্তর: ইস্পাত/অ্যালুমিনিয়ামের জন্য পুরুত্বের পরিসর ০.১৫ মিমি থেকে ১.২ মিমি। স্টেইনলেস স্টিল/টাইটেনিয়ামের জন্য ২ মিমি পর্যন্ত সম্ভব।
প্রশ্ন: এই মেশিনগুলিতে কোন ড্রাইভট্রেন সিস্টেম ব্যবহৃত হয়?
উত্তর: মৌলিক মডেলগুলি ম্যানুয়াল হ্যান্ড ক্র্যাঙ্ক ব্যবহার করে। উন্নত শিল্প মডেলগুলি গতি, অবস্থানীয়করণ এবং অটোমেশনের জন্য সার্ভো মোটর এবং ড্রাইভ সহ পিএলসি নিয়ন্ত্রণ ব্যবহার করে।
প্রশ্ন: এটির কোনো ফাউন্ডেশন বা বেস প্রয়োজন?
উত্তর: আরসিসি স্ল্যাবের মতো সমতল স্তরিত শক্ত পৃষ্ঠ প্রয়োজন। উচ্চ গতিতে কম্পন এড়াতে গ্রাউটেড বল্ট দিয়ে দৃঢ়ভাবে স্থাপন করা হয়।
প্রশ্ন: পাওয়ার প্রয়োজনীয়তা কীভাবে গণনা করবেন?
উত্তর: শীট মেটালের পুরুত্ব, রোলের সংখ্যা, পাঞ্চ/নচারের মতো অ্যাকসেসরি যোগ করার উপর নির্ভর করে। সাধারণত বিভিন্ন ক্যাপাসিটির মেশিনের জন্য ১১ কিলোওয়াট থেকে ৩০ কিলোওয়াট।
প্রশ্ন: বিভিন্ন প্রস্থের কয়েল চালানো যায়?
উত্তর: হ্যাঁ। কিন্তু কয়েল প্রস্থের সাথে মিলিয়ে সকল ফর্মিং রোলার এবং ডিকয়লার পরিবর্তন করতে হবে। দক্ষতার প্রয়োজন সময়সাপেক্ষ কাজ।
প্রশ্ন: কোন নির্ভুলতা এবং পৃষ্ঠের ফিনিশিং অর্জিত হয়?
উত্তর: উচ্চমানের সিএনসি মেশিনড রোলস ±১.০ মিমি পর্যন্ত প্যানেল নির্ভুলতা এবং চকচকে পৃষ্ঠের ফিনিশিং প্রদান করে।
প্রশ্ন: এই মেশিনগুলি কোন মানদণ্ড পালন করবে?
উত্তর: আইএসও ৯০০১ মান সার্টিফিকেশন এবং সিই মার্কিং কমপ্লায়েন্স ডিজাইন, উৎপাদন প্রক্রিয়া এবং যাচাই পরীক্ষায় কঠোরতা প্রদর্শন করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) 2025 সালে ধাতব ছাদ রোল ফর্মিং মেশিনের জন্য কী লাইনের গতি লক্ষ্য করব?
- সাধারণ ট্রাপিজয়েডাল/ঢেউতোলা প্যানেলে 30–60 m/min গতি প্রচলিত; রোটারি শিয়ার ও সার্ভো ড্রাইভসহ উন্নত লাইনে 80–120 m/min পাওয়া যায়। প্রি-পেইন্টেড কয়েল চালালে প্রলেপ রক্ষায় গতি সংযত রাখুন।
2) ক্যাসেট টুলিং ও স্থির টুলিংয়ের মধ্যে কীভাবে বেছে নেব?
- 3+ প্রোফাইল চালালে বা ঘন ঘন সেটআপ বদলালে ক্যাসেট টুলিং বেছে নিন; এতে বদলের সময় 10–25 মিনিটে নামে। স্থির টুলিংয়ে মূলধনী ব্যয় কম এবং একক প্রোফাইলের উচ্চ-পরিমাণ উৎপাদনে এটি উপযোগী।
3) একটি মেশিন কি মানের ক্ষতি ছাড়াই ইস্পাত ও অ্যালুমিনিয়াম কয়েল চালাতে পারে?
- হ্যাঁ—উপযুক্ত রোল ধাতুবিদ্যা (D2 বা Cr12MoV), সমন্বয়যোগ্য এন্ট্রি গাইড এবং রেসিপিভিত্তিক পাস সেটিং থাকলে। কয়েলের payoff tension, লুব্রিকেন্ট ও কাটার গভীরতার প্যারামিটার আলাদা করতে হতে পারে।
4) স্ট্যান্ডিং-সিম প্যানেলের জন্য বাস্তবসম্মত সহনসীমা কত?
- ভালোভাবে রক্ষণাবেক্ষিত সার্ভো লাইনে দৈর্ঘ্য ±0.5–1.0 mm/m, রিবের উচ্চতা ±0.2–0.4 mm এবং সিমের প্রস্থ ±0.3 mm হতে পারে। SPC এবং নিয়মিত গেজ ব্লক/লেজার পরীক্ষায় যাচাই করুন।
5) মোট মালিকানা ব্যয় (TCO) কীভাবে হিসাব করব?
- মূলধনী ব্যয় + টুলিং + বার্ষিক রক্ষণাবেক্ষণ (মূলধনী ব্যয়ের 2–4%) + জ্বালানি (kWh/m × বার্ষিক মিটার) + বাতিল পণ্যের খরচ − শ্রম সাশ্রয় − সেটআপ বদলের সময় সাশ্রয় − ওয়ারেন্টি ব্যয় হ্রাস—সব যোগ করুন। অধিকাংশ বিচিত্র-পণ্য কারখানায় 12–24 মাসে বিনিয়োগ উঠে আসে।
মেটাল রুফ রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- বিচিত্র-পণ্যে নমনীয়তা: স্বল্প-রানের স্থাপত্য প্যানেলের জন্য নতুন লাইনে সার্ভো-সমন্বয়যোগ্য স্ট্যান্ড, রেসিপি লকিং ও QR-ভিত্তিক কয়েল শনাক্তযোগ্যতা সাধারণ মান।
- টেকসই কার্যক্রম: কম-VOC লুব্রিকেন্ট ও ক্লোজড-লুপ কুয়াশা সংগ্রহে ব্যাপক পরিবর্তন হচ্ছে; Scope 2/3 লক্ষ্য পূরণে প্রতি মিটারে kWh হিসেবে জ্বালানি পর্যবেক্ষণ করা হয়।
- নিরাপদ অটোমেশন: লাইট কার্টেন, শ্রেণি 3 PLd/শ্রেণি 4 PLe নিরাপত্তা ব্যবস্থা ও ইন্টারলকযুক্ত গার্ড দুর্ঘটনা এবং বীমা প্রিমিয়াম কমায়।
- সাইটে পোর্টেবল ফর্মিংয়ের প্রসার: পরিবহনজনিত ক্ষতি কমাতে এবং সাইটে চাহিদামতো দৈর্ঘ্য তৈরি করতে ঠিকাদারেরা মোবাইল স্ট্যান্ডিং-সিম ফর্মার ব্যবহার করছেন।
- উন্নত আবরণ: শীতল-ছাদের রঞ্জকসহ PVDF ও SMP প্রি-পেইন্টেড কয়েল আঁচড় কমানো রোলার-সমাপ্তি ও দাগ-না-ফেলা গাইডের চাহিদা বাড়াচ্ছে।
2025 বেঞ্চমার্ক এবং বাজারের চিত্র
| KPI / বাজার পরিসংখ্যান | ২০২৩ স্বাভাবিক | 2025 শীর্ষ চতুর্থাংশ | টীকা/প্রভাব | উৎস |
|---|---|---|---|---|
| চেঞ্জওভার সময় (প্রোফাইল-থেকে-প্রোফাইল) | ৬০–১২০ মিনিট | 10–25 মিনিট | ক্যাসেট টুলিং + সার্ভো রেসিপি | FMA, PMMI |
| প্রি-পেইন্টেড কয়েলে বাতিল পণ্যের হার | ৩–৫% | ১–২% | উন্নত এন্ট্রি গাইড, প্রতি পাসে SPC | The Fabricator |
| জ্বালানি তীব্রতা (প্রতি মিটারে kWh) | 0.06–0.10 | 0.04–0.07 | VFD + অপ্টিমাইজ করা লুব্রিকেশন | মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর অ্যালার্জড মেটেরিয়ালস অফিস |
| সাইটে পোর্টেবল ফর্মারের ব্যবহার (ছাদ-ঠিকাদার, NA/EU) | ~22% | ~35% | লজিস্টিকসের সময় কম; নাড়াচাড়ার দাগ কম | NRCA/Metal Construction Assoc. |
| ধাতব ছাদের বৈশ্বিক CAGR (2024–2028) | 3–4% | 4–6% | অবকাঠামো + পুনরায় ছাদ নির্মাণ + শীতল ছাদ | MarketsandMarkets/Statista |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ফ্যাব্রিকেটার্স অ্যান্ড ম্যানুফ্যাকচারার্স অ্যাসোসিয়েশন (এফএমএ): https://www.fmamfg.org
- The Fabricator (রোল ফর্মিং): https://www.thefabricator.com/topic/roll-forming
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/eere/amo/advanced-manufacturing
- ন্যাশনাল রুফিং কন্ট্রাক্টরস অ্যাসোসিয়েশন (NRCA): https://www.nrca.net
- Metal Construction Association: https://www.metalconstruction.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: PVDF কয়েলে আঁচড়মুক্ত স্ট্যান্ডিং-সিম (2025)
- পটভূমি: ইউরোপের এক স্থাপত্য প্যানেল কারখানায় ব্যস্ত মৌসুমে PVDF-প্রলেপযুক্ত কয়েলের সূক্ষ্ম আঁচড়ে 4.1% পণ্য বাতিল হতো।
- সমাধান: দাগ-না-ফেলা পলিউরেথেন প্রবেশপথের গাইড বসানো হয়, প্রান্তের সংস্পর্শজনিত চাপ কমাতে রোল-ফর্মিং পাসের বিন্যাস পরিমার্জন করা হয়, ইনলাইন শুষ্ক-ফিল্ম লুব্রিকেন্ট প্রয়োগকারী যোগ করা হয় এবং শিয়ার প্যারামিটার রেসিপি-লক করা হয়।
- ফলাফল: পৃষ্ঠের ত্রুটি 63% কমে (বাতিল পণ্য 1.5%-এ), FPY 98.3%-এ উন্নীত হয় এবং 6 মাসে ওয়ারেন্টি দাবি 41% কমে।
কেস স্টাডি 2: দীর্ঘ-স্প্যান ছাদের জন্য সাইটে পোর্টেবল ফর্মিং (2024)
- পটভূমি: লজিস্টিকস সেন্টারের এক EPC ঠিকাদার 40+ m প্যানেলে পরিবহনজনিত ক্ষতি ও জয়েন্ট লিকের সমস্যায় পড়েন।
- সমাধান: অনবোর্ড ডিকয়েলার ও জেনারেটরসহ মোবাইল ধাতব ছাদ রোল ফর্মিং মেশিন ব্যবহার করা হয়; লেজার দৈর্ঘ্য নিয়ন্ত্রণ ও হাতে-ধরা গুণমান-পরীক্ষার গেজ সংযুক্ত করা হয়।
- ফলাফল: পরিবহনজনিত দাগ দূর হয়, স্থাপনের সময় 18% কমে, লিক মেরামতের পুনরায়-ডাক 55% কমে এবং নাড়াচাড়া/পরিবহনে প্রতি প্রকল্পে ~$42,000 সাশ্রয় হয়।
বিশেষজ্ঞদের মতামত
- ড. Taylan Altan, Center for Precision Forming, The Ohio State University-এর অবসরপ্রাপ্ত পরিচালক
- মতামত: “প্রলেপযুক্ত ছাদের কয়েলে প্রলেপের সূক্ষ্ম ফাটল—বিশেষত রিবের চূড়ায়—ঠেকাতে রোলের সারিবদ্ধতা ও নিয়ন্ত্রিত বাঁক-চাপ অত্যন্ত জরুরি।” সূত্র: https://cpf.osu.edu
- Rob Haddock, CEO, S-5! and Metal Roofing Academy Founder
- মতামত: “ছাদব্যবস্থার কার্যকারিতা প্যানেলের সামঞ্জস্যের ওপর নির্ভর করে। রোল ফর্মিং পর্যায় থেকে সিমের নির্ভুলতা ও ক্লিপের সংযোগ সরাসরি বাতাসে উপরে ওঠার প্রতিরোধ ও জলরোধী অবস্থাকে প্রভাবিত করে।” সূত্র: https://www.s-5.com
- Jim Ward, জ্যেষ্ঠ কারিগরি পরিচালক, Fabricators & Manufacturers Association (FMA)
- মতামত: “কয়েলের সনদকে প্রতি পাসের SPC-র সঙ্গে যুক্ত করলে বাতিল পণ্য অর্ধেক হয় এবং উচ্চগতির লাইনে দৈর্ঘ্যের নির্ভুলতা স্থিতিশীল থাকে।” সূত্র: https://www.fmamfg.org
ব্যবহারিক সরঞ্জাম/সম্পদ
- SPC ও মাননিয়ন্ত্রণ
- InfinityQS (ক্লাউড SPC): https://www.infinityqs.com
- NIST Engineering Statistics Handbook: https://www.itl.nist.gov/div898/handbook
- রক্ষণাবেক্ষণ/PdM
- Limble CMMS: https://limblecmms.com
- Fluke Connect কম্পন/তাপীয় টুল: https://www.fluke.com
- নকশা এবং পাস উন্নয়ন
- data M-এর COPRA RF: https://www.datam.de/en/copra
- The Fabricator-এর রোল ফর্মিং নির্দেশিকা: https://www.thefabricator.com/topic/roll-forming
- নিরাপত্তা ও মানদণ্ড
- ISO 14120/13849 নিরাপত্তা মানদণ্ড: https://www.iso.org
- OSHA মেশিন গার্ডিং eTool: https://www.osha.gov/etools/machine-guarding
- ছাদশিল্পের জ্ঞান
- Metal Construction Association-এর প্রযুক্তিগত সম্পদ: https://www.metalconstruction.org
- NRCA কারিগরি সেবা: https://www.nrca.net
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: ধাতব ছাদ রোল ফর্মিং মেশিন-ভিত্তিক 5টি FAQ, KPI সারণি ও সূত্রসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, উদ্ধৃতিসহ বিশেষজ্ঞ মতামত এবং QA/PdM/নকশা/নিরাপত্তার ব্যবহারিক সরঞ্জাম ও সংস্থান সংকলন
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-03-31 অথবা তার আগে, যদি বাতিল পণ্য > 2.5%, সেটআপ বদল > 30 মিনিট, প্রলেপের ত্রুটিসংক্রান্ত দাবি বাড়ে > 0.5% চালানের, অথবা অপরিকল্পিত বন্ধ > 2 ঘণ্টা হয়





