
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

লাইট স্টিল ফ্রেম রোল ফর্মিং যন্ত্রপাতি একটি স্বয়ংক্রিয় প্রক্রিয়ায় কয়েলড শীট মেটাল থেকে ভবন নির্মাণের জন্য ঠান্ডা-গঠিত স্টিল স্ট্রাকচারাল ফ্রেমিং স্টাড এবং ট্র্যাক তৈরি করে। এই বিস্তারিত নির্দেশিকায় বিভিন্ন ধরন, কার্যপ্রণালী, ক্ষমতা, মূল্য, সরবরাহকারী, কার্যক্রম এবং এই গুরুত্বপূর্ণ ধাতু প্রক্রিয়াকরণ লাইনগুলির আরও বিস্তারিত আলোচনা করা হয়েছে।
লাইট স্টিল ফ্রেম রোল ফর্মিং মেশিনের সারাংশ
লাইট গেজ স্টিলকে সি-স্টাড, ইউ-চ্যানেল ট্র্যাক, ট্রাস এবং কাস্টম প্রোফাইলের মতো স্ট্রাকচারাল ফ্রেমিং সাপোর্টে গঠন করার রোল ফর্মিং মেশিনগুলি বহুমুখিতা, দক্ষতা এবং নির্ভুলতা প্রদান করে যা অন্যান্য কৌশলের দ্বারা অপ্রতিদ্বন্দ্বী। মূল ক্ষমতাগুলির মধ্যে রয়েছে:
- স্বয়ংক্রিয় ফর্মিংয়ে উচ্চ উৎপাদনশীলতা ৩০ ফুট/মিনিটের বেশি
- ঠান্ডা গঠিত স্টাড প্রস্থ ৫০ মিমি থেকে ৩০০ মিমি
- উপাদানের পুরুত্ব ১৮ গেজ থেকে ২২ গেজ
- ওয়াল সিস্টেম, ছাদের ট্রাস, সোলার মাউন্ট ইত্যাদির জন্য
- উৎকৃষ্ট শক্তি-ওজন অনুপাত
- টুলিংয়ের মাধ্যমে প্রোগ্রামযোগ্য কাস্টম প্রোফাইল
- সহজে ইনস্টল করা যায় এমন মডুলার নির্মাণ
- পুনর্ব্যবহারযোগ্য, টেকসই সবুজ ভবন উপাদান
লাইট স্টিল তার উচ্চ শক্তি সমর্থক বৈশিষ্ট্যের মাধ্যমে বাণিজ্যিক এবং আবাসিক ভবনগুলিতে স্ট্রাকচারাল অখণ্ডতা প্রদান করে। পূর্ব-গঠিত মডুলার ফ্রেমিং নিরাপদ নির্মাণকে ত্বরান্বিত করে। রোল ফর্মিং প্রক্রিয়া স্টাডের ভরপ্রস্তুতি সক্ষম করে।
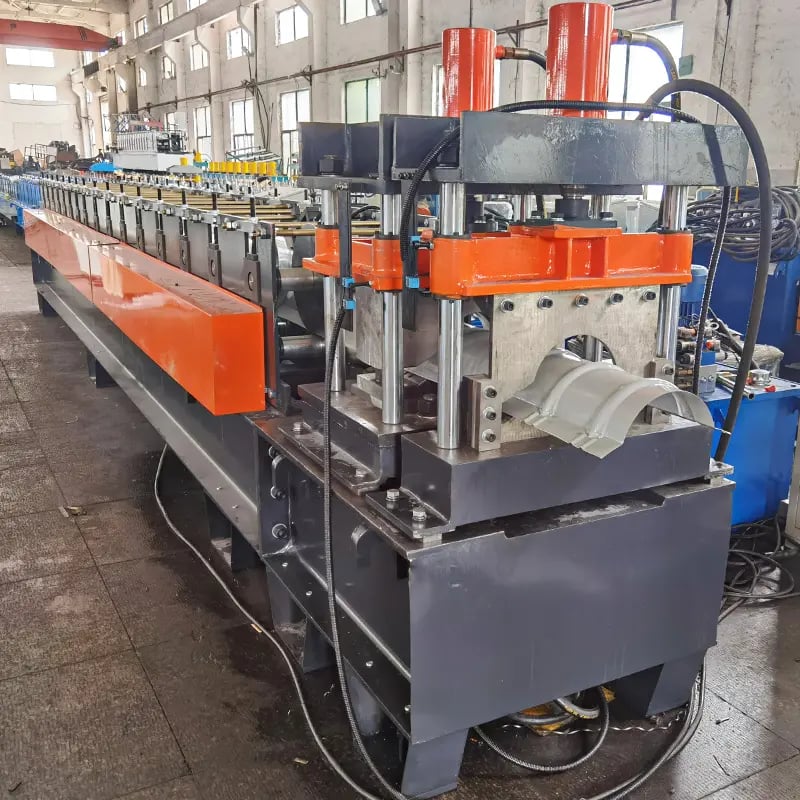
প্রকারভেদ লাইট স্টিল ফ্রেম রোল ফর্মিং মেশিনগুলি
| ধরন | বর্ণনা |
|---|---|
| পোর্টেবল | ছোট আকারের সাইট-উপর উৎপাদনের জন্য ১-৩টি ফর্মিং হেড সহ কমপ্যাক্ট স্থানান্তরযোগ্য ইউনিট। দূরবর্তী স্থান এবং কাস্টম কাজের জন্য কম বিনিয়োগ খরচ ভালো। আকারভিত্তিক আউটপুট ২০-২৫ টি প্রতি মিনিটে সীমাবদ্ধ। |
| স্থির শিল্প | অবিরত উচ্চ আয়তনের আউটপুটের জন্য ডিজাইন করা ইন্টিগ্রেটেড উচ্চ ক্ষমতার লাইন যা ৫০ টির বেশি প্রতি মিনিট। স্থায়ী সুবিধা এবং উচ্চ প্রাথমিক ব্যয় প্রয়োজন যা সময়ের সাথে উৎপাদনশীলতা দ্বারা অফসেট হয়। বড় অর্ডারের জন্য আদর্শ। |
পোর্টেবল মেশিন উৎপাদন স্থানে গতিশীলতা প্রদান করে এবং ছোট ব্যাচের প্রয়োজনীয়তা অর্থনৈতিকভাবে পূরণ করে যখন চাহিদামতো বিশেষ প্রোফাইল তৈরির ক্ষমতা রয়েছে। দূরবর্তী নির্মাণ সাইটের জন্য উপযুক্ত।
ইন্ডাস্ট্রিয়াল লাইন স্থায়ী কারখানা অবকাঠামোতে ২৪/৭ উচ্চ গতির ভরপ্রস্তুতির জন্য ইঞ্জিনিয়ার্ড। প্যারামেট্রিক নিয়ন্ত্রণ স্ট্যান্ডার্ড প্রোফাইলের দ্রুত পুনরুৎপাদন সক্ষম করে। উচ্চ আউটপুট বড় অর্ডারের জন্য একক খরচ কমায়।
প্রত্যাশিত অর্ডার চাহিদা, স্থানীয় সীমাবদ্ধতা, বিদ্যুৎ প্রাপ্যতা এবং বাজেটের উপর ভিত্তি করে মেশিনের ধরন নির্বাচন করুন।
রোল ফর্মিং প্রক্রিয়ার কার্যনির্বাহের নীতি
স্বয়ংক্রিয় রোল ফর্মিং ক্রমের সাধারণ ধাপগুলি হলো:
১. ডিকয়েলিং – স্টক কয়েল লোড এবং শীটের শেষ প্রবেশপথে সারিবদ্ধ করুন
২. ফিডিং – চালিত রোলার শীটকে লাইনের শুরুতে টেনে নেয়
৩. গঠন – শীটকে ধারাবাহিক স্টেশনের মাধ্যমে ধীরে ধীরে গঠিত করুন
৪. কাটিং – সমাপ্ত স্টাডগুলিকে বিল্ট-ইন কাটার দ্বারা দৈর্ঘ্য অনুসারে কাটুন
৫. স্ট্যাকিং – গঠিত টুকরোগুলিকে বান্ডলিংয়ের জন্য টেবিলে নির্গত করুন
বিস্তারিত প্রক্রিয়া প্রবাহ:
- অপারেটর নির্দিষ্ট কয়েল অফ শীট স্টিলকে চালিত ডি-কয়েলারে লোড করেন
- ডি-কয়েলার ধাতুর শীটকে প্রাথমিক ফর্মিং স্ট্যান্ডে ফিড করে
- শীট ক্রমাগত রোলিং হেডার স্টেশনের সিরিজের মধ্য দিয়ে অগ্রসর হয়
- আকৃতিবদ্ধ রোলারযুক্ত স্টেশনগুলি শীটকে ধাপে ধাপে বাঁকায়
- চূড়ান্ত স্টেশন সমাপ্ত স্টাড প্রোফাইল এবং কাঙ্ক্ষিত মাপ তৈরি করে
- শেষ কাটিং যন্ত্রাংশ খণ্ডগুলিকে দৈর্ঘ্য অনুযায়ী কেটে নির্গমনের জন্য প্রস্তুত করে
- কনভেয়র বিভাগগুলি কাটা পণ্য স্ট্যাকিংয়ের জন্য পরিবহন করে
- শিপমেন্টের জন্য প্রস্তুত বান্ডেলকৃত সমাপ্ত পণ্য
সমন্বয়যোগ্য টুলিং বিভিন্ন প্রোফাইলের জন্য মাত্রা পরিবর্তনকে দ্রুত করে। পরবর্তীতে আমরা উপকরণ, কাস্টমাইজেশন এবং আরও বৈশিষ্ট্য পরীক্ষা করব।
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
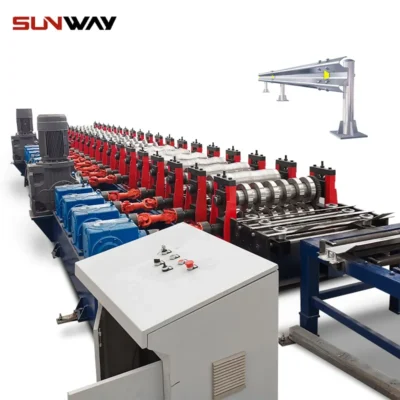 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
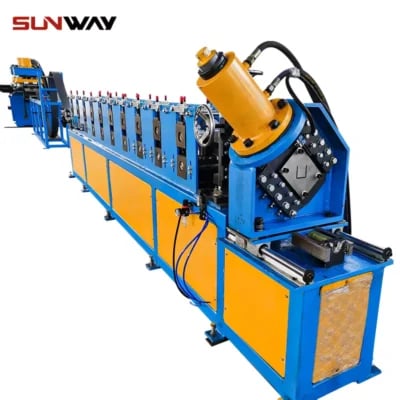 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
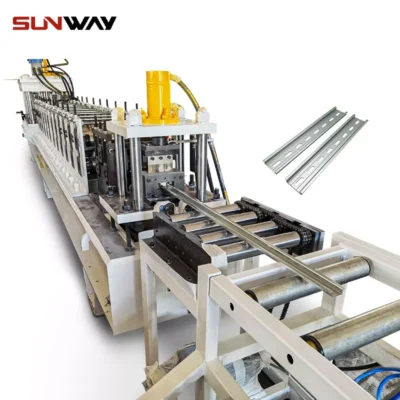 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
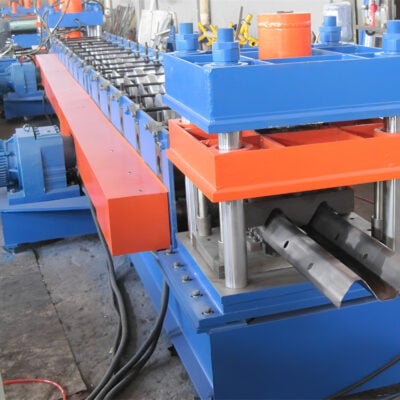 দুই তরঙ্গ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
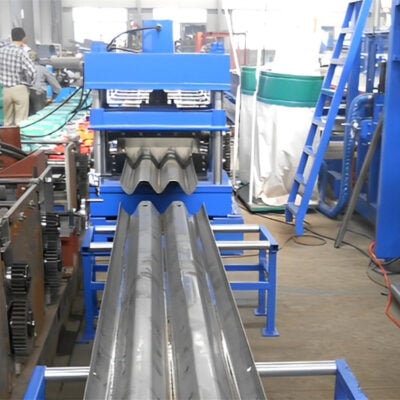 থ্রি ওয়েভ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
 তারের মই রোল ফর্মিং মেশিন আরও জানুন
উপাদান, ডিজাইন এবং কাস্টমাইজেশন
শীট মেটাল: হট-ডিপড গ্যালভানাইজড স্টিল, AZ স্টিল, প্রি-পেইন্টেড কয়েল
পুরুত্ব: ০.৭ মিমি থেকে ১.২ মিমি (১৮ থেকে ২২ গেজ)
প্রস্থ: C এবং U চ্যানেলের জন্য ৫০ মিমি থেকে ৩০০ মিমি
কোটিংস: জিঙ্ক, অ্যালুমিনিয়াম-জিঙ্ক মিশ্রধাতু ক্ষয়রোধের জন্য
স্ট্যান্ডার্ডস: AISI S100, AS/NZS 4600, EN 1090, BS 5950 ইত্যাদি।
পারফরম্যান্স: আগুন, শব্দ বিচ্ছিন্নতা; বায়ু উত্তোলন প্রতিরোধ
কাস্টম প্রোফাইলস: বিশেষ আকৃতির জন্য অনন্য টুলিংয়ের উপর ভিত্তি করে পরিবর্তিত হয়
উপকরণের গ্রেড শক্তি এবং আয়ু প্রয়োজনীয়তার সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত। কাস্টম টুল NRE খরচ ঘটায় কিন্তু প্রয়োজন অনুসারে বিশেষ বিভাগ সক্ষম করে।
স্ট্যান্ডার্ড বৈশিষ্ট্য এবং ঐচ্ছিক সহায়ক সরঞ্জাম
| স্ট্যান্ডার্ড ফিচার | ঐচ্ছিক আনুষাঙ্গিক |
|---|---|
| ১০-২০ ফর্মিং স্টেশন | ডিকয়লার ফিডার |
| প্যারামেট্রিক PLC কন্ট্রোল | চালিত কনভেয়র বিভাগ |
| HMI টাচস্ক্রিন | পাঞ্চিং, ড্রিলিং, এমবসিং |
| শীট ডিকয়লার | প্যানেল সাইজিং সাইড/সোয়েজিং |
| প্রাথমিক শিয়ার/ক্রপ স্টেশন | প্যাকেজিং টেবিল |
| সমাপ্তির শেষ কাটার | কাস্টম টুলিং |
| ডিসচার্জ কনভেয়র | UL/CE সামঞ্জস্যতা |
| সেফটি গার্ডিং | IoT দূরবর্তী মনিটরিং |
এখন আমরা খরচ প্রভাবকারী উপাদানগুলি পরীক্ষা করব।
লাইট স্টিল ফ্রেম রোল ফর্মিং মেশিন মূল্য পরিসীমা
খরচ প্রভাবকারী উপাদানসমূহ:
| প্যারামিটার | প্রভাব |
|---|---|
| ধরন | পোর্টেবল বা শিল্প |
| আকার | প্রস্থ – স্টাড ক্ষমতা |
| অটোমেশনের স্তর | ম্যানুয়াল বা অটোমেটেড |
| কার্যাবলী | মৌলিক ফর্মিং বনাম সেকেন্ডারি অপারেশন |
| নিয়ন্ত্রণ ব্যবস্থা | মৌলিক বনাম প্যারামেট্রিক PLC |
| টুলিং | স্ট্যান্ডার্ড বা কাস্টম |
| সম্মতি | UL/CE সার্টিফিকেশন |
| প্রশিক্ষণ এবং সমর্থন | অন্তর্ভুক্ত বা অতিরিক্ত |
বাজেট মূল্য পরিসীমা: $৩৫,০০০ থেকে $১৮০,০০০
- পোর্টেবল মেশিন
- সংকীর্ণ প্রস্থ
- ম্যানুয়াল স্ট্যাকিং
- মৌলিক ফর্মিং এবং কন্ট্রোল
- স্ট্যান্ডার্ড টুলিং
শিল্প মূল্য পরিসীমা: $২৩০,০০০ থেকে $৬০০,০০০
- সমন্বিত উৎপাদন লাইন
- বৃহত্তর কয়েল
- স্বয়ংক্রিয় প্রক্রিয়া
- উন্নত কন্ট্রোল, অপশন
- কাস্টমাইজড টুলিং
- সার্টিফিকেশন
শর্টলিস্ট করা সরবরাহকারীদের থেকে একাধিক কোটেশন অনুরোধ করা সর্বোত্তম মূল্য প্রদান করে। পরবর্তী বিভাগে নির্বাচনের নির্দেশিকা।
নির্বাচন লাইট স্টিল ফ্রেম রোল ফর্মিং মেশিন প্রস্তুতকারক
| বিবেচনা | গুরুত্ব |
|---|---|
| কোম্পানির অভিজ্ঞতা | ব্যবসায়ের বছর সংখ্যা |
| বিশেষীকরণ | রোল ফর্মিং সরঞ্জামে ফোকাস |
| সরঞ্জামের পরিসীমা | সামগ্রিক ক্ষমতা |
| কাস্টম প্রোফাইল ক্ষমতা | বিশেষ বিভাগের জন্য |
| নির্মাণের গুণমান | ISO সার্টিফিকেশন |
| ইনস্টলেশন সাপোর্ট | সাইটে এবং দূরবর্তী অপশন |
| মূল্য নির্ধারণ | মেশিন খরচ, জীবনচক্র মূল্য |
| যোগাযোগ | সাড়াদানের সহজতা |
প্রস্তাবিত সরবরাহকারীসমূহ:
| প্রতিষ্ঠান | অবস্থান | যোগাযোগ |
|---|---|---|
| ECC Roll Forming Machines | মিসৌরি, USA | +1 417 895 1334 |
| ZLT Machinery | শানডং, চীন | +86 539 872 6629 |
| ফর্ম প্রসেস ইঞ্জিনিয়ারিং | বারি, ইতালি | +39 0809 631 791 |
অর্ডারকরণের সময় টিপস:
- আকার, পরিমাণ অনুমান প্রদান করুন
- লেআউট, GA ড্রয়িংস সংগ্রহ করুন
- কোটেশন তুলনা করুন
- ডেলিভারি, পেমেন্ট স্পষ্ট করুন
মেশিন অর্ডার করার সাথে, আমরা ভৌত অবস্থান স্থাপন পরীক্ষা করব।
ইনস্টলেশন এবং সেটআপ
সাইটে স্থাপন ক্রম
- ডেলিভারি লজিস্টিকস সমন্বয় করুন
- উপাদান নিরাপদে অবতরণ করুন
- ত্রুটির জন্য হার্ডওয়্যার পরীক্ষা করুন
- সমতল পৃষ্ঠে বেস ফ্রেম সংযোজন করুন
- ফর্মিং স্ট্যান্ড অবস্থান এবং বোল্ট করুন
- ডিকয়লার, স্ট্রেইটনার স্থাপন করুন
- কন্ট্রোল প্যানেল মাউন্ট করুন, তার সংযোগ করুন
প্রোগ্রামিং এবং কনফিগারেশন
- পণ্যের মাত্রা প্রবেশ করুন
- ফর্মিং রোলার সমন্বয় করুন
- প্রথমে ধীরে ধীরে উপকরণ ইঞ্চ করুন
- গুণমানের জন্য নমুনা টুকরো পরীক্ষা করুন
- চাপ সেটিংস, গতি পরিশোধন করুন
- অপ্টিমাইজড রেসিপি সংরক্ষণ করুন
ট্রায়াল এবং প্রশিক্ষণ
- ম্যানুয়াল অপারেশন পরীক্ষা
- অটোমেটিক রান স্যাম্পলিং
- অপারেটর কন্ট্রোল টিউটোরিয়াল
- প্রতিরোধমূলক রক্ষণাবেক্ষণের সারাংশ
- নিরাপত্তা পদ্ধতি পর্যালোচনা
সতর্ক ক্যালিব্রেশন এবং রানঅফ পূর্ণ উৎপাদন প্রবেশের আগে সামঞ্জস্যতা নির্মাণ করে। সঠিক চালানো অপারেশনাল সেরা অনুশীলন মেনে চলাও প্রয়োজন।
অপারেশন এবং রক্ষণাবেক্ষণ
চালানোর নির্দেশিকা
- উপযুক্ত প্রস্থ কয়েল উপকরণ নির্বাচন করুন
- গুণমান পরীক্ষা করুন – পোড়া কিনারা, বাঁকা নেই
- লাইন অপারেশন পর্যবেক্ষণ করুন, ত্রুটিতে থামান
- জ্যাম এড়াতে স্ক্র্যাপ টুকরো পরিষ্কার করুন
- যন্ত্রপাতি প্রতিদিন লুব্রিকেট করুন
- কাটা টুকরো স্ট্যাকিং/বান্ডলিং পরিচালনা করুন
রক্ষণাবেক্ষণ কার্যক্রম
- প্রতিরোধমূলক রক্ষণাবেক্ষণ শিডিউল করুন
- ইলেকট্রিক্যাল, মেকানিক্যাল সিস্টেম পরীক্ষা করুন
- চেইন/গিয়ার ক্ষয় পরীক্ষা করুন; সঠিক টেনশন দিন
- ইমার্জেন্সি স্টপ সার্কিট পরীক্ষা করুন
- নিয়ন্ত্রণ প্যারামিটারের ব্যাকআপ নিন
- পরিধানগত ফর্মিং রোলার প্রতিস্থাপন করুন
- পেইন্ট চিপস টাচ আপ করুন
সঠিক অনুশীলন উৎপাদন উপসময় এবং লাইন দীর্ঘায়ু সর্বাধিক করে। পরবর্তী বিভাগ সাধারণ প্রশ্নের উত্তর দেয়।
সাধারণ প্রশ্নাবলি
প্রশ্ন: কোন নিরাপত্তা প্রক্রিয়া অন্তর্ভুক্ত আছে?
উত্তর: লাইট কার্টেন, ই-স্টপ, গার্ড, ISO ১৩৮৪৯ অনুসারে PLd-এর নিয়ন্ত্রণ নির্ভরযোগ্যতা ন্যূনতম।
প্রশ্ন: কাটা স্টাডের জন্য কত দৈর্ঘ্য নির্ভুলতা সম্ভব?
উত্তর: মেশিন ক্ষমতার উপর ভিত্তি করে +/- ৩ মিমি টলারেন্সের মধ্যে।
প্রশ্ন: ফর্মিং হেড কতবার পরিবর্তন করা উচিত?
উত্তর: সাধারণ CFS গ্রেড উপকরণ ব্যবহারে ৩০০,০০০ লিনিয়ার ফুট পর।
প্রশ্ন: কোন জলবায়ু নিয়ন্ত্রণ প্রস্তাবিত?
উত্তর: ১৮-২২°সে তাপমাত্রা নিয়ন্ত্রণ, আর্দ্রতা নিয়ন্ত্রণ কয়েল ক্ষয় প্রতিরোধ করে।
প্রশ্ন: কোন আউটপুট হার সম্ভব?
উত্তর: প্রস্থ এবং অটোমেশন স্তরের উপর ভিত্তি করে ১৬-৫০+ সমাপ্ত টুকরো প্রতি মিনিট।
প্রশ্ন: সীমাবদ্ধতা কী?
উত্তর: মোটা বা বহুস্তরীয় কয়েলের জন্য বড় ক্ষমতার মেশিন প্রয়োজন।
অন্য কোনো প্রশ্নের জন্য যোগাযোগ করুন!
উপসংহার
সারাংশে, এই নির্দেশিকা লাইট স্টিল ফ্রেম রোল ফর্মিং মেশিনের ধরন, কনফিগারেশন, কার্যনীতি, ক্ষমতা, বৈশিষ্ট্য, কাস্টমাইজেশন অপশন, আনুমানিক মূল্য, সরবরাহকারী নির্বাচন, স্থাপন এবং অপারেশনাল সেরা অনুশীলনের বিস্তারিত সারাংশ প্রদান করেছে। দক্ষতা, নির্ভুলতা এবং গতির জন্য ইঞ্জিনিয়ার্ড, এই ধাতু প্রক্রিয়াকরণ লাইনগুলি কয়েলড স্টিল থেকে ঠান্ডা-গঠিত ফ্রেমিং স্টাড এবং ট্র্যাকের ভর্তি উৎপাদন সক্ষম করে বিশ্বব্যাপী নির্মাণ শিল্পের সেবায় টেকসই ভবনের মাধ্যমে। উপযুক্ত মেশিন নির্বাচন, সেটআপ এবং রক্ষণাবেক্ষণের সাথে, উৎপাদকরা স্বয়ংক্রিয় ফর্মিং প্রক্রিয়া থেকে বহু বছর ধরে উৎপাদনশীলতা এবং গুণমানের উপকার লাভ করতে পারেন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) একটি হালকা ইস্পাত ফ্রেম রোল ফর্মিং মেশিনের জন্য কোন কয়েল-স্পেসিফিকেশন সর্বোত্তম?
- সাধারণ স্টাড/ট্র্যাকের জন্য: 0.75–1.2 mm পুরুত্ব (22–18 ga), 120–600 MPa ফলন-শক্তি, EN 10346 বা ASTM A653 অনুযায়ী জিঙ্ক বা Zn-Al-Mg আবরণ। সর্বোত্তম মাত্রাগত নির্ভুলতার জন্য 6 m জুড়ে কয়েলের ক্যাম্বার <3 mm রাখুন।
2) ইনলাইন পাঞ্চিং ও নচিং লাইনের গতিতে কী প্রভাব ফেলে?
- প্রতিটি অতিরিক্ত প্রক্রিয়া অবস্থান-সময় বাড়ায়। ওয়েব/ফ্লেয়ার ছিদ্র, সার্ভিস-নকআউট বা ডিম্পল স্ক্রু-ছিদ্র যোগ করলে সার্ভো-সমলয় ফ্লাইং টুলিং ব্যবহার না করলে উৎপাদনহার 10–25% কমে যাওয়ার প্রত্যাশা রাখুন।
3) 2025-শ্রেণির মেশিনে স্টাডের দৈর্ঘ্য ও ছিদ্রের অবস্থানে কী সহনসীমা আশা করা যায়?
- সার্ভো ফিড, দ্বৈত এনকোডার এবং ফ্লাইং শিয়ারসহ: 3–6 m স্টাডে দৈর্ঘ্য ±0.5–1.0 mm; ছিদ্র থেকে প্রান্তের অবস্থান ±0.8–1.5 mm, যদি প্রবেশমুখের গাইড পরিষ্কার এবং কয়েল সামঞ্জস্যপূর্ণ থাকে।
4) একটি line কি residential ও light commercial profiles দুটিই চালাতে পারে?
- হ্যাঁ। ক্যাসেট টুলিং বা সমন্বয়যোগ্য রোল ডাই, পরামিতিভিত্তিক PLC রেসিপি এবং দ্রুত-বদলযোগ্য পাঞ্চিং ক্যাসেট ব্যবহার করুন। উচ্চ-শক্তির কয়েলের (≥550 MPa) জন্য মোটরের টর্ক ও স্ট্যান্ডের দৃঢ়তা যাচাই করুন।
5) কোন রক্ষণাবেক্ষণ সূচি আপটাইম সর্বাধিক করে?
- দৈনিক: পরিষ্কার ও তৈলাক্ত করুন; সাপ্তাহিক: চেইন/গিয়ারের টান ও এনকোডার-মাউন্ট পরীক্ষা করুন; মাসিক: ফিলার গেজ দিয়ে রোলের ফাঁক যাচাই করুন, PLC/HMI রেসিপির ব্যাকআপ নিন; ত্রৈমাসিক: স্ট্যান্ড সারিবদ্ধ করুন, বেয়ারিং পরীক্ষা করুন; বার্ষিক: ISO 13849 ও ISO 12100 অনুযায়ী পূর্ণ ক্যালিব্রেশন ও নিরাপত্তা যাচাই করুন।
২০২৫ শিল্প প্রবণতা
- সমন্বিত BIM-থেকে-মেশিন কর্মপ্রবাহ: IFC/Revit রপ্তানি থেকে স্টাড/ট্র্যাকের জন্য PLC রেসিপি তৈরি হয়, ফলে সেটআপের ভুল কমে।
- উচ্চ-শক্তির, পাতলা গেজ: 550–700 MPa ইস্পাতের দিকে অগ্রসর হলে সক্ষমতা কমানো ছাড়াই ওজন হ্রাস সম্ভব—এর জন্য অনুকূলিত রোল-ফ্লাওয়ার নকশা প্রয়োজন।
- AI-সহায়তায় সেটআপ: ভিশন/বল সেন্সর স্বয়ংক্রিয়ভাবে রোলের ফাঁক সমন্বয় করে, ফলে প্রথম পিসের বর্জ্য ও সেটআপ-বদলের সময় কমে।
- Energy ও ESG tracking: ISO 50001 energy KPIs (kWh/ton) এবং EPD-ready reporting bid-এ ক্রমশ প্রয়োজনীয় হয়ে উঠছে।
- মডুলার/অফ-সাইট নির্মাণের জন্য সাইটে ব্যবহারযোগ্য বহনযোগ্য LSF লাইন: কম জায়গা লাগে, দূরবর্তী নির্মাণের জন্য ব্যাটারি-সমর্থিত বিদ্যুৎ-বিকল্প রয়েছে।
হালকা-স্টিল ফ্রেম রোল ফর্মিং মেশিনের 2025 সালের মানদণ্ড
| মেট্রিক | 2022 সালের সাধারণ | 2025 সালের সেরা-শ্রেণির | ব্যবহারিক প্রভাব | উৎস/নোট |
|---|---|---|---|---|
| লাইন গতি (স্টাড/ট্র্যাক) | 20–30 m/min | Punching সহ 35–55 m/min | মিশ্র SKU-তে বেশি throughput | The Fabricator, OEM catalogs |
| কাটার দৈর্ঘ্যের সহনসীমা (3–6 m) | ±2.0–3.0 mm | ±0.5–1.0 mm | উন্নত ফিট-আপ, কম পুনঃকাজ | ISO 9001 গুণমান ব্যবস্থাপনা + দ্বৈত এনকোডার |
| প্রোফাইল/ছিদ্রের বিন্যাস বদল | ৬০–১২০ মিনিট | 20–40 min (ক্যাসেট/টুলবিহীন) | উচ্চতর OEE, small-batch agility | SMED অনুশীলন (NIST MEP: https://www.nist.gov/mep) |
| শক্তির তীব্রতা | 140–180 kWh/ton | 100–125 kWh/ton | কম পরিচালন ব্যয়/ESG | ISO 50001: https://www.iso.org |
| প্রথম-পাস ফলন (FPY) | 92–95% | AI vision সহ 97–99% | প্রলেপযুক্ত কয়েলে কম বর্জ্য | Cognex/Keyence-এর ইনলাইন ভিশন ব্যবস্থা |
| সামঞ্জস্যপূর্ণ ইয়েল্ড স্ট্রেংথ | ≤550 MPa | 700 MPa পর্যন্ত | একই load-এ হালকা structures | AISI S100/EN 1993 অনুযায়ী CFS নকশা |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- AISI S100 (কোল্ড-ফর্মড ইস্পাতের উত্তর আমেরিকান স্পেসিফিকেশন): https://www.cfseia.org এবং https://www.buildusingsteel.org
- EN 1993-1-3 এবং EN 10346 (প্রলেপযুক্ত স্টিল):https://standards.iteh.ai
- ASTM A653 গ্যালভানাইজড শিট: https://www.astm.org
- Metal Construction Association-এর প্রযুক্তিগত সম্পদ: https://www.metalconstruction.org
- The Fabricator (রোল ফর্মিং প্রযুক্তি): https://www.thefabricator.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: BIM-to-PLC কর্মপ্রবাহে সেটআপের সময় কমেছে (2025)
পটভূমি: একটি মডুলার আবাসন কারখানা 12টি প্রোফাইলে C-stud/U-track তৈরি করত; ঘনঘন পরিবর্তনের কারণে গড় অচল সময় 90 মিনিটে পৌঁছেছিল।
সমাধান: Revit-to-IFC রপ্তানির জন্য একটি মধ্যবর্তী সফটওয়্যার ব্যবস্থা চালু করা হয়, যা মেশিনের রেসিপি (প্রোফাইল, ছিদ্রের বিন্যাস, কাটার তালিকা) তৈরি করত। প্রবেশ অংশে ক্যাসেট টুলিং ও বারকোড যাচাই যোগ করা হয়।
ফলাফল: পণ্য বদলের সময় 28 মিনিটে নেমেছে; OEE 62% থেকে 78%-এ উঠেছে; সেটআপের ভুল 85% কমেছে; বর্জ্য 5.1% থেকে 2.0%-এ কমেছে।
কেস স্টাডি 2: বিদ্যমান লাইনে উচ্চ-শক্তির 600 MPa কয়েল (2024)
পটভূমি: একটি হালকা বাণিজ্যিক ফ্রেম-প্রস্তুতকারককে নতুন স্প্যানের চাহিদা পূরণে 450 MPa থেকে 600 MPa কয়েলে যেতে হয়েছিল, কিন্তু নতুন লাইন কেনার সুযোগ ছিল না।
সমাধান: FEA (বাঁক তৈরির ধাপ ও প্রান্তের সহায়ক কাঠামো) ব্যবহার করে রোল-ফ্লাওয়ার নকশা আবার অনুকূল করা হয়, প্রবেশ নির্দেশক উন্নত করা হয় এবং বলের প্রতিক্রিয়া অনুযায়ী রোলের ফাঁক নির্ধারণে স্ট্যান্ডগুলোতে টর্ক পর্যবেক্ষণ ব্যবস্থা বসানো হয়।
ফলাফল: 32 m/min গতিতে স্থিতিশীল ফর্মিং অর্জিত হয়েছে; ছিদ্রের বিকৃতি 40% কমেছে; স্টাডের বেঁকে যাওয়া 55% কমেছে; ছয় মাসে ওয়ারেন্টি দাবি 30% কমেছে।
বিশেষজ্ঞদের মতামত
- Dr. Benjamin Schafer, সিভিল এবং সিস্টেমস ইঞ্জিনিয়ারিংয়ের অধ্যাপক, Johns Hopkins University
মতামত: “স্থানীয় বাকলিং ও সংযোগের আচরণ সমাধান করা হলে উচ্চ-শক্তির পাতলা-গেজ ইস্পাতের জন্য নকশা করা সম্ভব। পূর্বাভাসিত সক্ষমতার জন্য রোল ফর্মিংয়ে ছিদ্রের সঠিক অবস্থান ও ফ্ল্যাঞ্জের জ্যামিতি অত্যন্ত গুরুত্বপূর্ণ।” (সম্পর্কিত: কোল্ড-ফর্মড ইস্পাতের আচরণ নিয়ে গবেষণা) - Doug Jorde, জ্যেষ্ঠ অ্যাপ্লিকেশন প্রকৌশলী, The Bradbury Group
মতামত: “লাইট স্টিল ফ্রেম রোল ফর্মিংয়ে ফ্লাইং শিয়ারের সঙ্গে সমন্বিত সার্ভো-নিয়ন্ত্রিত পাঞ্চিং গতি ও নির্ভুলতার সেরা ভারসাম্য দেয়—বিশেষত বিভিন্ন দৈর্ঘ্যের কাটতালিকার ক্ষেত্রে।” - Robert Zani, Cold-Formed Steel Engineers Institute (CFSEI)-এর চেয়ার
দৃষ্টিভঙ্গি: “কয়েলের হিট থেকে সম্পূর্ণ স্টাড পর্যন্ত ট্রেসেবিলিটি এখন একটি ন্যূনতম প্রত্যাশায় পরিণত হচ্ছে। ডিজিটাল ব্যাচ রেকর্ডের সঙ্গে ISO 9001 সমন্বয় করলে সাবমিটাল প্রক্রিয়া সহজ হয় এবং জবসাইটের RFI কমে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও সিমুলেশন: COPRA RF (Data M) https://www.data-m.de; ইউবেকো প্রোফাইল https://www.ubeco.com
- CFS নকশা ও নির্দেশিকা: CFSEI Technical Notes https://www.cfsei.org; AISI মানদণ্ডের পোর্টাল https://www.buildusingsteel.org
- ইনলাইন ভিশন/পরিমাপ: Cognex AI Vision https://www.cognex.com; Keyence displacement/vision https://www.keyence.com
- অপারেশন ও রক্ষণাবেক্ষণ: Fiix CMMS https://www.fiixsoftware.com; রক্ষণাবেক্ষণ https://www.upkeep.com
- শিল্প সংযোগ/MES: OPC Foundation (OPC UA) https://opcfoundation.org; Ignition by Inductive Automation https://inductiveautomation.com
- এনার্জি ম্যানেজমেন্ট: ISO 50001 program resources https://www.iso.org; U.S. DOE MEASUR সরঞ্জামhttps://www.energy.gov
সর্বশেষ আপডেট: 2025-10-20
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ করা হয়েছে; KPI সারণি ও প্রামাণিক সূত্রসহ 2025 সালের প্রবণতার অন্তর্দৃষ্টি যুক্ত করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি অন্তর্ভুক্ত করা হয়েছে; পাতলা ইস্পাত ফ্রেম রোল ফর্মিং মেশিনের সঙ্গে সামঞ্জস্যপূর্ণ বিশেষজ্ঞ মতামত এবং ব্যবহারিক সরঞ্জাম/সম্পদ সংকলন করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও কারণসমূহ:2026-04-15 অথবা তার আগে, যদি AISI/EN মানদণ্ড হালনাগাদ হয়, OEM-রা 20 মিনিটের কম সময়ে ক্যাসেট বদলের কিট বাজারে আনে, অথবা ক্লোজড-লুপ রোল-গ্যাপ নিয়ন্ত্রণসহ AI-ভিত্তিক ভিশন বাণিজ্যিক মানে পরিণত হয়





