
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

জন্য সাধারণ সমস্যা এবং সমাধান সি চ্যানেল রোল তৈরির মেশিন এই মেশিনগুলির দক্ষতা এবং কার্যকারিতা বজায় রাখার একটি গুরুত্বপূর্ণ দিক। তাদের অনেক সুবিধা থাকা সত্ত্বেও, সি চ্যানেল রোল তৈরির মেশিনগুলি এমন সমস্যার সম্মুখীন হতে পারে যা উত্পাদনকে কমিয়ে দিতে পারে বা সমাপ্ত পণ্যের গুণমানে আপস করতে পারে। মেশিনের সর্বোত্তম কার্যকারিতা নিশ্চিত করতে এবং ব্যয়বহুল ডাউনটাইম প্রতিরোধ করার জন্য এই সমস্যাগুলি সনাক্ত করা এবং সমাধানগুলি সন্ধান করা অত্যন্ত গুরুত্বপূর্ণ।
এই নিবন্ধে, আমরা C চ্যানেল রোল ফর্মিং মেশিনগুলি ব্যবহার করার সময় উদ্ভূত কিছু সাধারণ সমস্যাগুলি অন্বেষণ করব এবং তাদের সমাধানের জন্য ব্যবহারিক সমাধান প্রদান করব। এই সমস্যাগুলি বোঝার এবং উপযুক্ত সমাধানগুলি বাস্তবায়নের মাধ্যমে, ব্যবসাগুলি উত্পাদন বিলম্বের ঝুঁকি কমাতে পারে, বর্জ্য হ্রাস করতে পারে এবং তাদের সি চ্যানেল রোল তৈরির মেশিনগুলির কার্যকারিতা অপ্টিমাইজ করতে পারে।
সি চ্যানেল রোল ফর্মিং মেশিনের সাধারণ সমস্যা
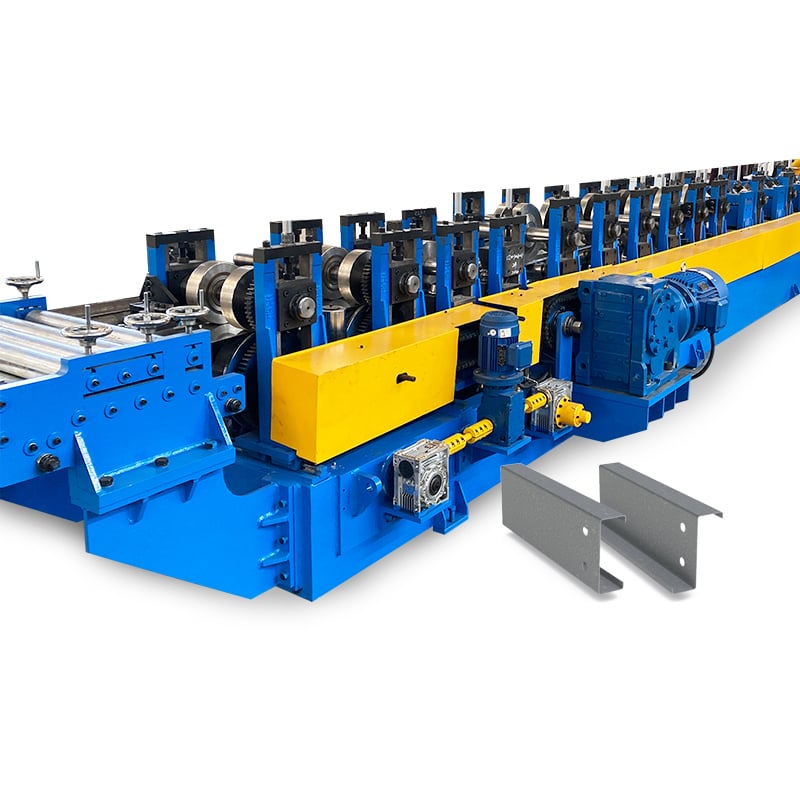
C চ্যানেল রোল ফর্মিং মেশিন ব্যবহার করার সময় বেশ কয়েকটি সাধারণ সমস্যা দেখা দিতে পারে, যার মধ্যে রয়েছে:
- উপাদান স্লিপেজ: উপাদান স্লিপেজ ঘটতে পারে যখন গঠন প্রক্রিয়া চলাকালীন উপাদানটি নিরাপদে রাখা হয় না। এর ফলে অসম প্রান্ত, ভুল মাত্রা এবং নষ্ট পদার্থ হতে পারে। উপাদান স্লিপেজের প্রাথমিক কারণ হল ভুল উপাদান পরিচালনা বা অপর্যাপ্ত তৈলাক্তকরণ।
- অসম প্রান্ত: অসম প্রান্ত ঘটতে পারে যখন উপাদানটি মেশিনে সমানভাবে খাওয়ানো হয় না, বা যখন রোলারগুলি সঠিকভাবে সারিবদ্ধ না হয়। এটি সমাপ্ত পণ্যের গুণমানের সাথে আপস করে অসামঞ্জস্যপূর্ণ প্রস্থ এবং বেধের সাথে সি চ্যানেলের দিকে নিয়ে যেতে পারে।
- মেশিন জ্যাম: মেশিন জ্যাম ঘটতে পারে যখন তৈরি করা উপাদানটি মেশিনে আটকে যায়। এটি মেশিনের ক্ষতির কারণ হতে পারে এবং এর ফলে উত্পাদন বিলম্ব হতে পারে। জ্যামগুলি বিভিন্ন কারণের কারণে হতে পারে, যার মধ্যে রয়েছে ভুল উপাদান পরিচালনা, অপর্যাপ্ত তৈলাক্তকরণ, বা জীর্ণ অংশ।
- বেঠিক মাত্রা: ভুল মাত্রা ঘটতে পারে যখন মেশিন সঠিকভাবে সেট আপ করা হয় না বা যখন উপাদান সঠিকভাবে মেশিনে খাওয়ানো হয় না। এর ফলে C চ্যানেলগুলি খুব ছোট, খুব দীর্ঘ, বা সম্পূর্ণ ভুল মাত্রা থাকতে পারে।
এই সমস্যাগুলি উত্পাদন প্রক্রিয়ার উপর উল্লেখযোগ্য প্রভাব ফেলতে পারে, যার ফলে উপকরণগুলি নষ্ট হয়, ডাউনটাইম বৃদ্ধি পায় এবং পণ্যের গুণমান হ্রাস পায়। প্রতিটি সমস্যার কারণ চিহ্নিত করা এবং ভবিষ্যতে যাতে পুনরাবৃত্তি না হয় তার জন্য উপযুক্ত সমাধান বাস্তবায়ন করা অপরিহার্য। পরবর্তী বিভাগে, আমরা এই সাধারণ সমস্যার কিছু সমাধান অন্বেষণ করব।
সি চ্যানেল রোল ফর্মিং মেশিনের কারণ ও সমাধান
-
 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
এখানে কিছু সম্ভাব্য কারণ এবং সাধারণ সমস্যাগুলির সমাধান রয়েছে যা C চ্যানেল রোল ফর্মিং মেশিনগুলি ব্যবহার করার সময় দেখা দিতে পারে:
- উপাদান স্লিপেজ: উপাদান স্লিপেজ ভুল উপাদান পরিচালনা বা অপর্যাপ্ত তৈলাক্তকরণের কারণে হতে পারে। এই সমস্যাটির সমাধান করার জন্য, ব্যবসাগুলি আরও ভাল উপাদান পরিচালনার প্রক্রিয়াগুলি প্রয়োগ করতে পারে, যেমন গঠন প্রক্রিয়ার সময় উপাদানটি নিরাপদে রাখা নিশ্চিত করা। অতিরিক্তভাবে, ব্যবসাগুলি ঘর্ষণ কমাতে এবং পিছলে যাওয়া রোধ করতে ব্যবহৃত লুব্রিকেন্টের পরিমাণ বাড়াতে পারে।
- অসম প্রান্ত: অসম প্রান্তগুলি ভুল উপাদান খাওয়ানো এবং রোলারের মিসলাইনমেন্ট সহ বিভিন্ন কারণের কারণে হতে পারে। এই সমস্যাটি সমাধান করার জন্য, ব্যবসাগুলি নিশ্চিত করতে পারে যে উপাদানটি মেশিনে সমানভাবে খাওয়ানো হয়েছে এবং রোলারগুলি সঠিকভাবে সারিবদ্ধ করা হয়েছে। উপরন্তু, নিয়মিত মেশিন পরিদর্শন এবং জীর্ণ অংশ প্রতিস্থাপন এই সমস্যা ঘটতে বাধা দিতে পারে.
- মেশিন জ্যাম: ভুল উপাদান পরিচালনা, অপর্যাপ্ত তৈলাক্তকরণ, বা জীর্ণ অংশ সহ বিভিন্ন কারণের কারণে মেশিন জ্যাম হতে পারে। এই সমস্যাটির সমাধান করার জন্য, ব্যবসাগুলি আরও ভাল উপাদান হ্যান্ডলিং প্রক্রিয়াগুলি প্রয়োগ করতে পারে, ব্যবহৃত লুব্রিকেন্টের পরিমাণ বাড়াতে পারে এবং জ্যাম হওয়ার আগে জীর্ণ অংশগুলি সনাক্ত করতে এবং সেগুলি প্রতিস্থাপন করতে নিয়মিতভাবে মেশিনটি পরিদর্শন করতে পারে।
- ভুল মাত্রা: ভুল যন্ত্রের সেটিংস বা ভুল উপাদান খাওয়ানোর কারণে ভুল মাত্রা হতে পারে। এই সমস্যাটি সমাধান করার জন্য, ব্যবসাগুলি নিশ্চিত করতে পারে যে মেশিনটি সঠিকভাবে সেট আপ করা হয়েছে এবং উপাদানটি সঠিকভাবে মেশিনে খাওয়ানো হয়েছে। নিয়মিত মেশিন রক্ষণাবেক্ষণ এবং পরিদর্শন এই সমস্যাটি ঘটতে বাধা দিতে পারে।
এই সাধারণ সমস্যাগুলির কারণগুলি চিহ্নিত করে এবং উপযুক্ত সমাধানগুলি বাস্তবায়ন করে, ব্যবসাগুলি তাদের সি চ্যানেল রোল তৈরির মেশিনগুলির কার্যকারিতা অপ্টিমাইজ করতে পারে এবং ব্যয়বহুল উত্পাদন বিলম্ব এবং অপচয় রোধ করতে পারে। নিয়মিত মেশিন রক্ষণাবেক্ষণ, পরিদর্শন, এবং কর্মচারী প্রশিক্ষণ ব্যবসাগুলিকে সম্ভাব্য সমস্যাগুলি হওয়ার আগে সনাক্ত করতে এবং উত্পাদন প্রক্রিয়াকে প্রভাবিত করতে বাধা দিতে সহায়তা করতে পারে।
সি চ্যানেল রোল তৈরির মেশিনের রক্ষণাবেক্ষণ
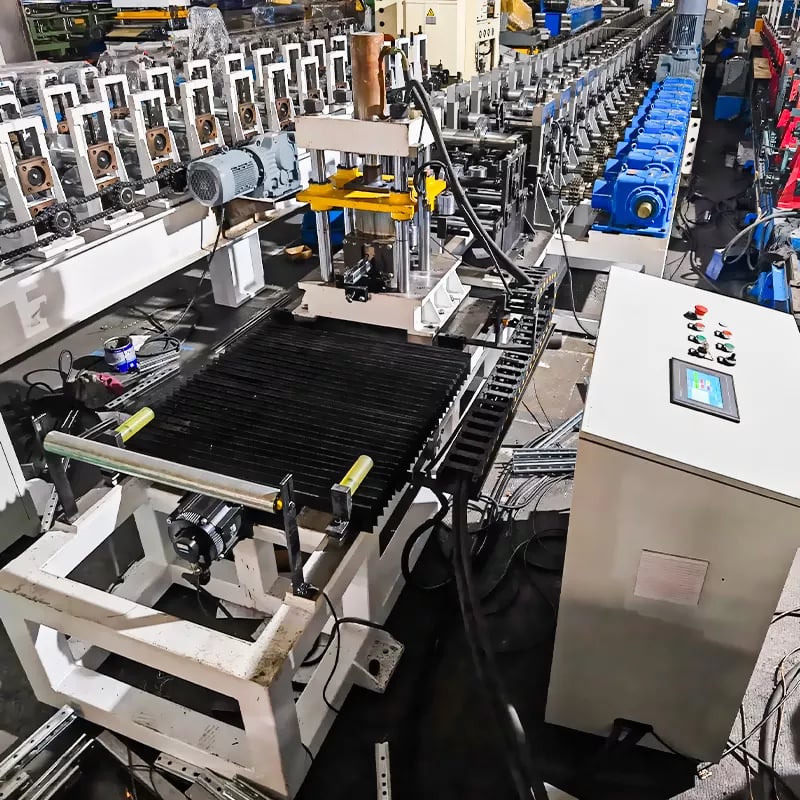
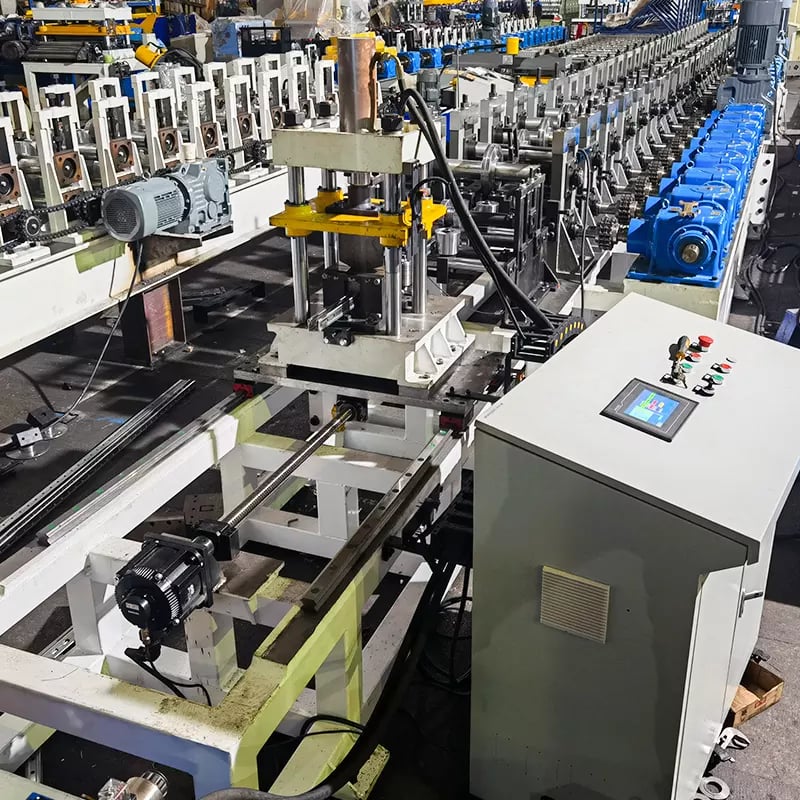
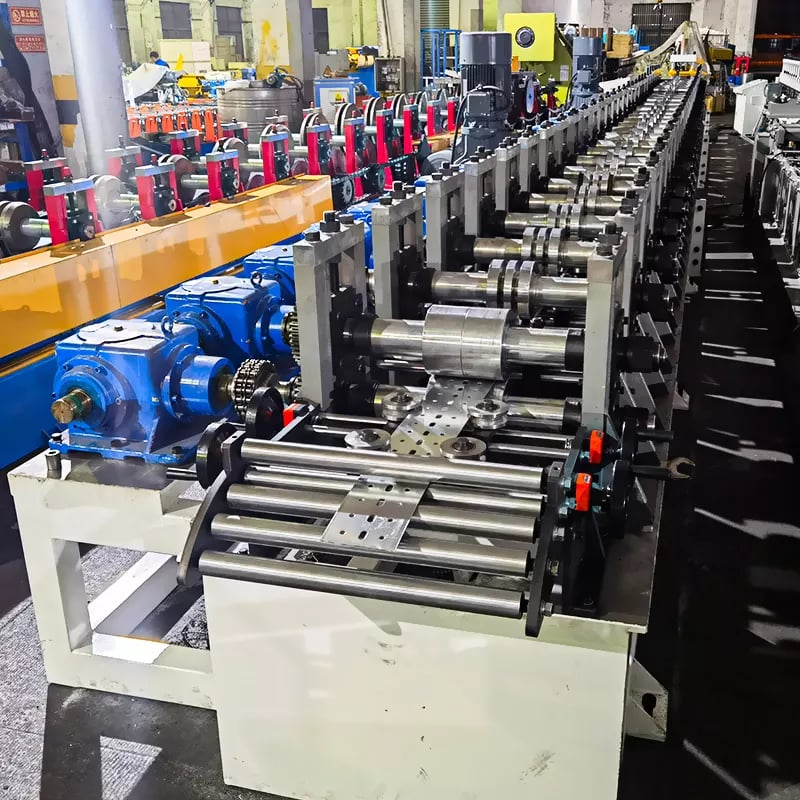
নিয়মিত রক্ষণাবেক্ষণ C চ্যানেল রোল গঠনের মেশিনগুলির সাথে সাধারণ সমস্যাগুলি প্রতিরোধ করতে গুরুত্বপূর্ণ। রক্ষণাবেক্ষণকে অবহেলা করার ফলে মেশিনের কর্মক্ষমতা হ্রাস, উৎপাদন বিলম্ব এবং ডাউনটাইম বৃদ্ধি হতে পারে। সি চ্যানেল রোল গঠনের মেশিনগুলি বজায় রাখার জন্য এখানে কিছু টিপস রয়েছে:
- জীর্ণ অংশগুলি পরীক্ষা করুন এবং প্রতিস্থাপন করুন: সময়ের সাথে সাথে, মেশিনের অংশগুলি শেষ হয়ে যেতে পারে, যার ফলে কর্মক্ষমতা হ্রাস পায় এবং ডাউনটাইম বৃদ্ধি পায়। নিয়মিত মেশিন পরিদর্শন করা এবং জীর্ণ অংশ প্রতিস্থাপন এটি ঘটতে বাধা দিতে পারে। উপরন্তু, উচ্চ-মানের প্রতিস্থাপন যন্ত্রাংশ ব্যবহার করে মেশিনের আয়ুষ্কাল বৃদ্ধি করতে পারে এবং সমস্যাগুলিকে প্রতিরোধ করতে পারে।
- সঠিক প্রান্তিককরণ নিশ্চিত করুন: মেশিনটি উচ্চ-মানের সি চ্যানেল তৈরি করে তা নিশ্চিত করার জন্য সঠিক প্রান্তিককরণ গুরুত্বপূর্ণ। মিসালাইন করা রোলারগুলি উপাদান স্লিপেজ এবং অসম প্রান্ত সৃষ্টি করতে পারে, সমাপ্ত পণ্যের গুণমানে আপস করে। নিয়মিতভাবে রোলারগুলির সারিবদ্ধতা পরীক্ষা করা এবং সামঞ্জস্য করা এই সমস্যাটিকে ঘটতে বাধা দিতে পারে।
- নিয়মিত মেশিন পরিষ্কার করুন: ধুলো, ধ্বংসাবশেষ, এবং অন্যান্য দূষিত পদার্থগুলি মেশিনে জমা হতে পারে, যার ফলে কর্মক্ষমতা হ্রাস পায় এবং ডাউনটাইম বৃদ্ধি পায়। রোলার এবং অন্যান্য উপাদান সহ মেশিন নিয়মিত পরিষ্কার করা, এটি ঘটতে বাধা দিতে পারে। উপরন্তু, উপযুক্ত লুব্রিকেন্ট ব্যবহার করে দূষিত পদার্থগুলিকে মেশিনে আটকে রাখা এবং পরিষ্কারের প্রয়োজনীয়তা কমাতে পারে।
- একটি প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী বাস্তবায়ন করুন: একটি প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী স্থাপন করা ব্যবসাগুলিকে সম্ভাব্য সমস্যাগুলি হওয়ার আগে সনাক্ত করতে এবং ব্যয়বহুল ডাউনটাইম প্রতিরোধ করতে সহায়তা করতে পারে। এর মধ্যে নিয়মিত পরিদর্শন, তৈলাক্তকরণ এবং জীর্ণ অংশগুলি ব্যর্থ হওয়ার আগে প্রতিস্থাপন অন্তর্ভুক্ত থাকতে পারে।
এই রক্ষণাবেক্ষণের টিপসগুলি বাস্তবায়নের মাধ্যমে, ব্যবসাগুলি তাদের সি চ্যানেল রোল তৈরির মেশিনগুলির সর্বোত্তম কর্মক্ষমতা নিশ্চিত করতে পারে এবং সাধারণ সমস্যাগুলিকে উদ্ভূত হওয়া থেকে আটকাতে পারে। উপরন্তু, নিয়মিত রক্ষণাবেক্ষণ মেশিনের আয়ু বাড়াতে পারে এবং ব্যয়বহুল মেরামত বা প্রতিস্থাপনের প্রয়োজন কমাতে পারে।
সি চ্যানেল রোল তৈরির মেশিনের গুণমান নিয়ন্ত্রণ
সি চ্যানেল রোল তৈরির মেশিনগুলির সাথে সাধারণ সমস্যাগুলি প্রতিরোধ করার জন্য গুণমান নিয়ন্ত্রণ অপরিহার্য। মান নিয়ন্ত্রণের কৌশল প্রয়োগ করা ব্যবসাগুলিকে সমস্যাগুলিকে তাড়াতাড়ি শনাক্ত করতে এবং উৎপাদন প্রক্রিয়াকে প্রভাবিত করা থেকে প্রতিরোধ করতে সাহায্য করতে পারে। মান নিয়ন্ত্রণ বাস্তবায়নের জন্য এখানে কিছু কৌশল রয়েছে:
- নিয়মিত পরিদর্শন পরিচালনা করুন: নিয়মিত পরিদর্শন মেশিন বা উত্পাদন প্রক্রিয়ার সাথে সম্ভাব্য সমস্যাগুলি সনাক্ত করতে সহায়তা করতে পারে। এর মধ্যে জীর্ণ যন্ত্রাংশ, মিসলাইনড রোলার বা অন্যান্য সমস্যা যা সমাপ্ত পণ্যের গুণমানকে প্রভাবিত করতে পারে তা পরীক্ষা করা অন্তর্ভুক্ত থাকতে পারে।
- গুণমান নিয়ন্ত্রণ চেকপয়েন্টগুলি প্রয়োগ করুন: প্রতিটি সি চ্যানেল প্রয়োজনীয় মানের মান পূরণ করে তা নিশ্চিত করতে গুণমান নিয়ন্ত্রণ চেকপয়েন্ট ব্যবহার করা যেতে পারে। এর মধ্যে সমস্যাগুলি আরও তাৎপর্যপূর্ণ হওয়ার আগে শনাক্ত করতে উত্পাদন প্রক্রিয়ার বিভিন্ন পর্যায়ে পরিদর্শন করা অন্তর্ভুক্ত থাকতে পারে।
- পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ ব্যবহার করুন: পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ হল উৎপাদন প্রক্রিয়া পর্যবেক্ষণ এবং সম্ভাব্য সমস্যা নির্দেশ করতে পারে এমন কোনো প্রবণতা বা নিদর্শন সনাক্ত করার একটি পদ্ধতি। উত্পাদন প্রক্রিয়া থেকে তথ্য বিশ্লেষণ করে, ব্যবসাগুলি গুরুত্বপূর্ণ হওয়ার আগে সমস্যাগুলি চিহ্নিত করতে পারে এবং সংশোধনমূলক পদক্ষেপ নিতে পারে।
- কর্মচারীদের প্রশিক্ষণ দিন: কর্মীদের মান নিয়ন্ত্রণের মান এবং পদ্ধতির প্রশিক্ষণ নিশ্চিত করতে সাহায্য করতে পারে যে উত্পাদন প্রক্রিয়া প্রয়োজনীয় মানের মান পূরণ করে। এতে সম্ভাব্য সমস্যাগুলি কীভাবে চিহ্নিত করা যায় এবং কীভাবে সংশোধনমূলক পদক্ষেপ বাস্তবায়ন করা যায় সে সম্পর্কে প্রশিক্ষণ অন্তর্ভুক্ত থাকতে পারে।
এই মান নিয়ন্ত্রণের কৌশলগুলি বাস্তবায়নের মাধ্যমে, ব্যবসাগুলি সি চ্যানেল রোল তৈরির মেশিনগুলির সাথে সাধারণ সমস্যাগুলি প্রতিরোধ করতে পারে এবং নিশ্চিত করতে পারে যে প্রতিটি সি চ্যানেল উত্পাদিত প্রয়োজনীয় মানের মান পূরণ করে। উপরন্তু, এই কৌশলগুলি ব্যবসাগুলিকে সম্ভাব্য সমস্যাগুলিকে তাড়াতাড়ি শনাক্ত করতে এবং সংশোধনমূলক পদক্ষেপ নিতে সাহায্য করতে পারে, উত্পাদন বিলম্ব এবং অপচয়ের ঝুঁকি হ্রাস করে।
সি চ্যানেল রোল ফর্মিং মেশিনগুলি বিভিন্ন শিল্পে অপরিহার্য সরঞ্জাম, তবে তারা সাধারণ সমস্যার সম্মুখীন হতে পারে যা সমাপ্ত পণ্যের গুণমানে আপস করতে পারে এবং ডাউনটাইম বাড়াতে পারে। এই সমস্যাগুলি প্রতিরোধ করার জন্য, ব্যবসাগুলিকে অবশ্যই তাদের কারণগুলি চিহ্নিত করতে হবে এবং উপযুক্ত সমাধানগুলি প্রয়োগ করতে হবে, যেমন ভাল উপাদান পরিচালনার প্রক্রিয়া, নিয়মিত মেশিন রক্ষণাবেক্ষণ এবং মান নিয়ন্ত্রণের কৌশলগুলি বাস্তবায়ন করা। নিয়মিত পরিদর্শন, পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ, এবং কর্মচারী প্রশিক্ষণ সর্বোত্তম মেশিনের কার্যকারিতা নিশ্চিত করতে এবং সমস্যাগুলি উদ্ভূত হওয়া থেকে রোধ করতে গুরুত্বপূর্ণ। এই কৌশলগুলি বাস্তবায়ন করে, ব্যবসাগুলি উচ্চ-মানের সি চ্যানেলগুলির দক্ষ এবং কার্যকর উত্পাদন নিশ্চিত করতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) রোল-ফর্মড C চ্যানেল অংশে বাঁক, মোচড় বা camber কীভাবে দূর করব?
- অতিরিক্ত ফর্মিং হচ্ছে কি না পাসের নকশা পরীক্ষা করুন, আউটলেটে অ্যান্টি-টুইস্ট ডিভাইস যোগ করুন, ওপর/নিচের রোলের ফর্মিং ভারসাম্য করুন এবং স্ট্রেইটেনিং/ক্যালিব্রেশন পাস ব্যবহার করুন। কয়েলের crown ও residual stress যাচাই করুন; stress-relieved বা temper-rolled উপাদান বিবেচনা করুন।
2) উচ্চ-শক্তির ইস্পাতের (HSS) C চ্যানেলে ফ্ল্যাঞ্জ ফাটার কারণ কী?
- প্রতি পাসে অতিরিক্ত হ্রাস, খুব ছোট ব্যাসার্ধ এবং অপর্যাপ্ত লুব্রিকেশন। প্রতি পাসের বিকৃতি কমান, ভেতরের বাঁকের ব্যাসার্ধ বাড়ান (HSLA-তে পুরুত্বের ≥1–1.5x), রোল পালিশ/কঠিন করুন এবং উচ্চ-কার্যকারিতার ক্লোরিনমুক্ত লুব্রিকেন্ট দিন।
3) শিফটভেদে ওয়েবের প্রস্থ ও ফ্ল্যাঞ্জের উচ্চতার অসামঞ্জস্য কীভাবে ঠেকাব?
- ক্লোজড-লুপ প্রান্ত-নির্দেশনা, সার্ভোচালিত ফিড এবং HMI-তে ডিজিটাল “golden recipe” সেটিং চালু করুন। তাপীয় বিচ্যুতির ক্ষতিপূরণ যোগ করুন এবং শিফটের আগে গুরুত্বপূর্ণ মাত্রায় গেজ R&R যাচাই করুন।
4) ফর্মিংয়ের পর পাঞ্চ থেকে বাঁকের সারিবদ্ধতা কেন সরে যায়?
- পাঞ্চিং ও ফর্মিংয়ের সময়ের অমিল, কয়েলের প্রসারণ বা ফিডে স্লিপের কারণে হতে পারে। লাইন এনকোডারের সঙ্গে যুক্ত সার্ভো-পাঞ্চ সমন্বয় ব্যবহার করুন, গুরুত্বপূর্ণ বৈশিষ্ট্যে পাইলট পিন যোগ করুন এবং ফিড রোলের চাপ ও anti-backlash গিয়ারিং যাচাই করুন।
5) উৎপাদন চলাকালে C চ্যানেলের মাত্রা সরে গেলে মূল কারণ দ্রুত কীভাবে নির্ণয় করব?
- 3 ধাপের পরীক্ষা করুন: (1) মেট্রোলজি: লেজারে দৈর্ঘ্য/কোণ মাপুন; (2) যান্ত্রিক পরীক্ষা: ফিলার গেজ দিয়ে স্ট্যান্ডের অবস্থান/রোল-গ্যাপ যাচাই করুন; (3) উপাদান: কয়েলের কঠোরতা/crown-এর লটভিত্তিক তারতম্য দেখুন। নির্দিষ্ট পাসের বিচ্যুতি আলাদা করতে SPC-তে পরিবর্তন নথিভুক্ত করুন।
C চ্যানেল রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- সার্ভো কাট-অফ ও স্ট্যান্ড অবস্থান রেট্রোফিট: কারখানাগুলো strut channel-এ সেটআপ বদল 20–40% দ্রুত হওয়া এবং দৈর্ঘ্যের সহনসীমা ±0.5 mm-এ সূক্ষ্ম হওয়ার কথা জানায়।
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ (PdM): গিয়ারবক্স ও বেয়ারিংয়ে কম্পন/তাপীয় সেন্সর অপরিকল্পিত বন্ধ 15–30% কমায়।
- উচ্চ-শক্তির উপাদান গ্রহণ: র্যাকিং ও সৌর C চ্যানেলে 550–700 MPa ইস্পাতের ব্যবহার বাড়ছে, যার জন্য পাসের নকশা ও লুব্রিকেন্ট সংশোধন দরকার।
- ইনলাইন ভিশন + লেজার মেট্রোলজি: স্বয়ংক্রিয় প্রান্ত, ছিদ্র-থেকে-বাঁক এবং ফ্ল্যাঞ্জের উচ্চতা পরীক্ষা >80 m/min গতিতে CpK ≥1.33 অর্জন করে।
- জ্বালানি ড্যাশবোর্ড ও রিজেনারেটিভ ড্রাইভ: VFD, সার্ভো রিজেনারেশন ও স্মার্ট আইডল মোডে প্রতি মিটারে kWh ব্যবহার 10–20% কমে।
2025 বেঞ্চমার্ক এবং মেট্রিক
| KPI (C চ্যানেল রোল ফর্মিং) | 2023 ভিত্তিরেখা | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | সাধারণ সহায়ক ব্যবস্থা | উৎস |
|---|---|---|---|---|
| সেটআপ বদলের সময় (টুলিং ক্যাসেট) | 60–90 মিনিট | ২০–৩৫ মিনিট | সার্ভো স্ট্যান্ড অবস্থান + ক্যাসেট | The Fabricator, FMA |
| প্রথম-পণ্যের স্ক্র্যাপ | ৩–৫% | ১–২% | ডিজিটাল পাস নকশা (COPRA/PROFIL) | SME, ডেটা M |
| অপরিকল্পিত বন্ধ (মাসিক) | 6–10 ঘণ্টা | 3–6 ঘণ্টা | PdM সেন্সর + CMMS | DOE AMO, McKinsey Ops |
| জ্বালানি ব্যবহারের তীব্রতা (kWh/m) | 0.06–0.10 | 0.04–0.07 | ভিএফডি, পুনর্জন্মন ড্রাইভ, স্মার্ট আইডল | মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর অ্যালার্জড মেটেরিয়ালস অফিস |
| চ্যানেলে HSS-এর ব্যবহার (মোট উৎপাদনের অংশ) | ~22% | 30–40% | পাস পুনর্নকশা + উন্নত লুব্রিকেন্ট | MarketsandMarkets, Statista |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ফ্যাব্রিকেটার্স অ্যান্ড ম্যানুফ্যাকচারার্স অ্যাসোসিয়েশন (এফএমএ): https://www.fmamfg.org
- দ্য ফ্যাব্রিকেটার (রোল ফর্মিং): https://www.thefabricator.com/topic/roll-forming
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/eere/amo/advanced-manufacturing
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
- ডেটা M (COPRA RF): https://www.datam.de/en/copra
- UBECO PROFIL: https://www.ubeco.com
- MarketsandMarkets (ধাতু ফর্মিং সরঞ্জাম):https://www.marketsandmarkets.com
- Statista (manufacturing trends): https://www.statista.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: strut C চ্যানেল লাইনে PdM-সক্ষম আপটাইম বৃদ্ধি (2025)
- পটভূমি: বৈদ্যুতিক strut channel-এর এক উৎপাদক 90 m/min গতিতে অপ্রত্যাশিত বেয়ারিং ব্যর্থতা ও দৈর্ঘ্যের বিচ্যুতিতে ভুগছিল।
- সমাধান: গুরুত্বপূর্ণ স্ট্যান্ড/গিয়ারবক্সে কম্পন ও তাপমাত্রা সেন্সর বসানো হয়, লেজারে দৈর্ঘ্য যাচাইসহ সার্ভো কাট-অফ যোগ করা হয় এবং শেষ ক্যালিব্রেশন পাসে ক্যাসেট টুলিং ব্যবহার শুরু হয়।
- ফলাফল: অপরিকল্পিত বন্ধ 28% কমে; দৈর্ঘ্যের CpK 1.10 থেকে 1.62-এ ওঠে; সেটআপ বদলের সময় 68 থেকে 31 মিনিটে নামে; বাতিল পণ্য 3.6% থেকে 1.7%-এ কমে।
কেস স্টাডি 2: ডিজিটাল পাস পুনর্নকশায় HSLA C চ্যানেলের স্থিতিশীলতা (2024)
- পটভূমি: এক র্যাকিং প্রস্তুতকারক মৃদু ইস্পাত থেকে 600 MPa HSLA C চ্যানেলে পরিবর্তনের পর ফ্ল্যাঞ্জ ফাটা ও মোচড়ের সমস্যায় পড়ে।
- সমাধান: COPRA RF-এ রোল-পাস বিন্যাস পুনরায় অনুকূল করা হয়, ভেতরের ব্যাসার্ধ বাড়ানো হয়, অ্যান্টি-টুইস্ট ডিভাইস ও অতিরিক্ত ক্যালিব্রেশন পাস যোগ করা হয়; কৃত্রিম EP লুব্রিক্যান্টে পরিবর্তন করা হয়।
- ফলাফল: ফ্ল্যাঞ্জ ফাটা বন্ধ হয়; মোচড় 45% কমে; মাত্রাগত CpK ≥1.33 রেখে লাইনের গতি 85 m/min-এ ফিরিয়ে আনা হয়।
বিশেষজ্ঞদের মতামত
- Dr. Taylan Altan, Center for Precision Forming, The Ohio State University-এর পরিচালক (অবসরপ্রাপ্ত)
- মতামত: “C চ্যানেল রোল ফর্মিংয়ে HSLA-তে যাওয়ার সময় প্রতি পাসের strain ও বাঁকের ব্যাসার্ধ নিয়ন্ত্রণ অপরিহার্য; তা না হলে ফাটল ও springback মাত্রাগত স্তূপকে প্রভাবিত করবে।”
- উৎস: https://cpf.osu.edu
- John Bradford, অ্যাপ্লিকেশন ইঞ্জিনিয়ার, data M (COPRA RF)
- মতামত: “ছিদ্র-থেকে-বাঁকের offset-সহ C চ্যানেলের flower ভার্চুয়ালি কমিশন করলে প্রাথমিক চালুর বাতিল পণ্য অর্ধেক হতে পারে এবং প্রথম কয়েল চালানোর আগেই দৈর্ঘ্য নিয়ন্ত্রণ স্থিতিশীল হয়।”
- উৎস: https://www.datam.de/en/copra
- Kate Bachman, সিনিয়র সম্পাদক, The Fabricator
- মতামত: “মানের বিচ্যুতি ও সেটআপ বদলের সময়ই প্রধান বাধা হলে সার্ভো কাট-অফ, ইনলাইন ভিশন ও টুল ক্যাসেটের রেট্রোফিট নতুন লাইনের চেয়ে দ্রুত বিনিয়োগ-ফেরত দেয়।”
- উৎস: https://www.thefabricator.com
ব্যবহারিক সরঞ্জাম/সম্পদ
- পাস ডিজাইন এবং সিমুলেশন: COPRA RF (ডেটা M) https://www.datam.de/en/copra; ইউবেকো প্রোফাইল https://www.ubeco.com
- ইনলাইন পরিদর্শন: Keyence 2D/3D ভিশন https://www.keyence.com; Micro-Epsilon লেজার সেন্সর https://www.micro-epsilon.com
- HSS চ্যানেলের লুব্রিকেশন: Quaker Houghton ধাতু-কাজের তরল https://www.quakerhoughton.com
- নিয়ন্ত্রণ/সার্ভো আধুনিকীকরণ: Rockwell Automation জ্ঞানভান্ডার https://rockwellautomation.custhelp.com; Siemens Industry Support https://support.industry.siemens.com
- SPC/QMS: InfinityQS https://www.infinityqs.com; NIST Engineering Statistics Handbook https://www.itl.nist.gov/div898/handbook
- রক্ষণাবেক্ষণ/CMMS: Fiix CMMS https://www.fiixsoftware.com; রক্ষণাবেক্ষণ https://www.onupkeep.com
- নিরাপত্তা মান: ISO 14120 / ISO 13849-এর তথ্য https://www.iso.org; ওএসএইচএ মেশিন সুরক্ষা ই-টুল https://www.osha.gov/etools/machine-guarding
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ:C চ্যানেল রোল ফর্মিং সমস্যাভিত্তিক 5টি FAQ যোগ; KPI সারণি ও সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; দুটি সাম্প্রতিক কেস স্টাডি প্রস্তুত; বিশেষজ্ঞ মতামত সংকলন; ত্রুটি নির্ণয় ও অপ্টিমাইজেশনের ব্যবহারিক টুল/রিসোর্স তালিকাভুক্ত
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30 অথবা তার আগে, যদি প্রথম নমুনার বাতিল পণ্যের হার > 2.5%, সেটআপ বদল > 45 মিনিট, মোচড় > 1 mm/m, অথবা অপরিকল্পিত বন্ধ > 6 ঘণ্টা/মাস





