
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ফ্লাইং-শিয়ার রোল ফর্মিং মেশিন রোল ফর্মিং বিভাগে প্রবেশের ঠিক আগে চলমান স্ট্রিপকে শিয়ার করে ফ্লাইং শিয়ার প্রক্রিয়া দক্ষতা বাড়ানোর জন্য একটি অনন্য কাট-টু-লেংথ সিস্টেম ব্যবহার করে।
ফ্লাইং-শিয়ার রোল ফর্মার সম্পর্কে মূল বিবরণ:
- রোল ফর্মারে একীভূত কাট-টু-লেংথ সিস্টেম
- ঘূর্ণায়মান শিয়ার উচ্চ গতিতে চলমান স্ট্রিপ কাটে
- লাইন গতির সাথে সিঙ্ক্রোনাইজড সুনির্দিষ্ট শিয়ার টাইমিং
- দ্রুততর সামগ্রিক লাইন গতি অনুমতি দেয়
- দ্রুত এবং সহজ আকার পরিবর্তন
- ৪ মিমি পুরুত্ব পর্যন্ত ধাতুর জন্য ব্যবহৃত
- স্ট্যান্ডার্ড দৈর্ঘ্যের অংশ উৎপাদনের জন্য আদর্শ
- সাধারণত ছাদের প্যানেল, ডেকিং এবং প্যানেল তৈরিতে ব্যবহৃত
সাধারণ শেষ শিয়ারের স্টপ-এন্ড-স্টার্ট অ্যাকশন অপসারণ করে ফ্লাইং শিয়ার রোল ফর্মিং প্রক্রিয়াকে অপ্টিমাইজ করে।
ফ্লাইং-শিয়ার রোল ফর্মিং মেশিনের প্রকারভেদ
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| যান্ত্রিক | জেনেভা প্রক্রিয়া এবং সার্ভো ড্রাইভের মাধ্যমে শিয়ার টাইমিং |
| ইলেকট্রনিক | এনকোডার ফিডব্যাক সহ পিএলসি দিয়ে নিয়ন্ত্রিত শিয়ার |
| হাইড্রোলিক | হাইড্রলিক সিলিন্ডার সঠিক মুহূর্তে শিয়ার অ্যাকচুয়েট করে |
যান্ত্রিক ফ্লাইং শিয়ার সহজ, অর্থনৈতিক ডিজাইনের জন্য যান্ত্রিকভাবে কাট টাইমিং সুনির্দিষ্ট করে।
ইলেকট্রনিক ফ্লাইং শিয়ার সিস্টেমের লজিক কন্ট্রোলারের মাধ্যমে আরও নমনীয়তা এবং গতি নিয়ন্ত্রণ প্রদান করে।
হাইড্রলিক ফ্লাইং শিয়ার সুনির্দিষ্ট টাইমিং বজায় রেখে উচ্চ শিয়ারিং বল উৎপন্ন করে।
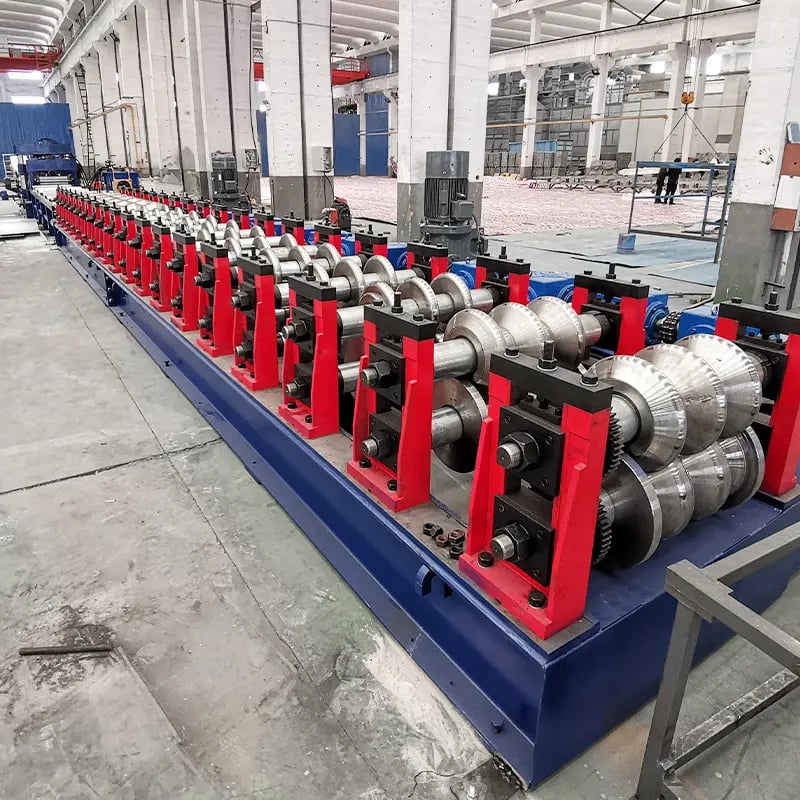
ফ্লাইং শিয়ার রোল ফর্মারের মূল উপাদান
| উপাদান | কার্যাবলী |
|---|---|
| ডিকয়লার | কয়েল থেকে স্ট্রিপকে সঠিক টেনশনের অধীনে লাইনে ফিড করে |
| রোল টুলিং | ফর্মিং স্টেশনগুলি ধীরে ধীরে স্ট্রিপকে আকার দেয় |
| ফ্লাইং শিয়ার | ঘূর্ণায়মান শিয়ার উচ্চ গতিতে চলমান স্ট্রিপ কাটে |
| কনভেয়র | কাটা অংশগুলি গ্রহণ করে এবং লাইন থেকে নির্গত করে |
| পিএলসি কন্ট্রোল | ডিকয়লার, শিয়ার, কনভেয়র এবং মনিটরিং সমন্বয় করে |
| অপারেটর ইন্টারফেস | ফর্মিং প্যারামিটার নিয়ন্ত্রণ এবং সামঞ্জস্য করার জন্য টাচস্ক্রিন |
ফ্লাইং শিয়ারগুলি সিঙ্ক্রোনাইজড উচ্চ গতির শিয়ারিং সহ গতিশীল রোল ফর্মিং প্রযুক্তিকে একত্রিত করে উন্নত উৎপাদনশীলতা প্রদান করে।
ফ্লাইং শিয়ার রোল ফর্মিং লাইনের সাধারণ প্রয়োগ
| পণ্য | বিস্তারিত |
|---|---|
| ছাদের প্যানেল | স্ট্যান্ডিং সিম, লুকানো ফাস্টেনার প্যানেলের জন্য |
| সাইডিং এবং ক্ল্যাডিং | ওয়াল প্যানেল, আর্কিটেকচারাল ফ্যাসেড |
| ডেকিং | ছাদের ডেক, ফ্লোরিং প্যানেল |
| সোলার ফ্রেম | সোলার প্যানেল মাউন্টিং স্ট্রাকচারের জন্য |
| শেলভিং | সামঞ্জস্যযোগ্য শেল্ফ, সাপোর্ট বিম |
| নিকাশী ব্যবস্থা | কালভার্ট, রেইন গাটার, ডাউনস্পাউট |
ফ্লাইং শিয়ার রোল ফর্মারগুলি স্ট্যান্ডার্ড দৈর্ঘ্যের ছাদ, সাইডিং, ডেকিং এবং অসংখ্য প্রোফাইল উৎপাদনের জন্য আদর্শ।
ফ্লাইং শিয়ার রোল ফর্মিং মেশিনের ডিজাইন স্ট্যান্ডার্ড
| উপাদান | মানদণ্ড |
|---|---|
| ফ্রেম | কঠিন স্টিল, স্ট্রেস-রিলিভড ওয়েল্ডেড নির্মাণ |
| টুলিং | শক্ত রোল, মেশিনড শ্যাফট, বিয়ারিং |
| শিয়ার ব্লেড | শ |
| কাটার সময়সীমা | সুনির্দিষ্ট জেনেভা বা ইলেকট্রনিক নিয়ন্ত্রণ |
| ড্রাইভস | হেলিকাল গিয়ারবক্স বা সার্ভো মোটর |
| নিয়ন্ত্রণ ব্যবস্থা | পিএলসি, রঙিন টাচস্ক্রিন এইচএমআই |
| ফিনিশিং | প্রাইম করা তারপর পাউডার কোটেড |
| নিরাপত্তা | সম্পূর্ণভাবে ঢাকা গার্ড, ই-স্টপ |
শক্তিশালী ফ্রেমিং উচ্চমানের উপাদান এবং স্মার্ট নিয়ন্ত্রণের সাথে মিলিত হয়ে নির্ভরযোগ্য, স্থির কর্মক্ষমতা এবং শেষ পণ্যের গুণমান নিশ্চিত করে।
ফ্লাইং শিয়ার রোল ফর্মারের স্পেসিফিকেশন
| স্পেসিফিকেশন | সাধারণ মান |
|---|---|
| লাইন গতি | ১০ – ৫০ মি/মিনিট |
| সর্বোচ্চ স্ট্রিপ প্রস্থ | ১০০০ – ১৩০০ মিমি |
| পুরুত্ব ক্যাপাসিটি | ০.৫ – ৪ মিমি |
| দৈর্ঘ্য সহনশীলতা | ± ১ মিমি |
| দৈর্ঘ্যের পরিসর | যেকোনো কাটার দৈর্ঘ্য |
| শক্তি | ৩০ – ৭৫ কিলোওয়াট |
| মেশিনের ওজন | ৫০০০ – ৮০০০ কেজি |
গতি, প্রস্থ এবং শক্তি প্রয়োজনীয়তা যান্ত্রিক, হাইড্রোলিক এবং ইলেকট্রনিক ফ্লাইং শিয়ার মেশিন মডেলভেদে পরিবর্তিত হয়।
ফ্লাইং শিয়ার রোল ফর্মিং সরঞ্জামের মূল্য নির্ধারণের বিবরণ
| প্রস্তুতকারক | মূল্য পরিসর |
|---|---|
| Metform | $150,000 – $250,000 |
| ইটিপি | $140,000 – $220,000 |
| Samco | $160,000 – $280,000 |
| চীনা প্রস্তুতকারক | $80,000 – $150,000 |
মূল্য আকার, বৈশিষ্ট্য এবং নির্ভুলতার উপর নির্ভর করে ৮০,০০০ থেকে ২৮০,০০০ ডলারের মধ্যে পরিসরে থাকে। স্থাপন এবং শিপিং ১০-২০% যোগ করে।
ফ্লাইং শিয়ার মেশিনের স্থাপন এবং কমিশনিং
| কাজ | বর্ণনা |
|---|---|
| সাইট প্রস্তুতি | পরিষ্কার স্থান, ফাউন্ডেশনে অ্যাঙ্কর বোল্ট |
| লিফটিং | অংশগুলো অফলোড করার জন্য উপযুক্ত লিফটিং গিয়ার ব্যবহার করুন |
| অ্যাসেম্বলি | ফ্রেম একসাথে বোল্ট করুন; উপাদান স্থাপন করুন |
| অ্যালাইনমেন্ট | সকল অংশ সুনির্দিষ্টভাবে অ্যালাইন এবং লেভেল করুন |
| ইলেকট্রিক্যাল | মোটর, পিএলসি, নিয়ন্ত্রণ এবং সহায়ক সরঞ্জামের তার সংযোগ করুন |
| কনভেয়র | ফিড এবং এক্সিট কনভেয়র বোল্ট করুন |
| টেস্ট রান | ধীরে চক্র চালান, কার্যক্রম এবং কাটা অংশ পরীক্ষা করুন |
| অপ্টিমাইজেশন | কাটার সময়সীমা, নিয়ন্ত্রণ প্যারামিটার পরিশোধন করুন |
সঠিক স্থাপন এবং পুঙ্খানুপুঙ্খ পরীক্ষা মেশিনের মসৃণ স্টার্টআপ এবং গুণগত উৎপাদন নিশ্চিত করে।
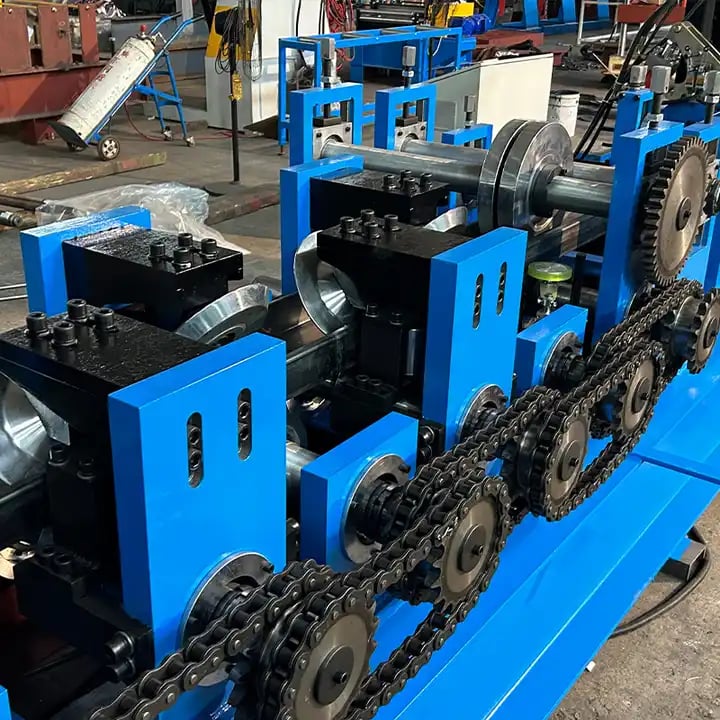
ফ্লাইং শিয়ার রোল লাইনের অপারেশন এবং রক্ষণাবেক্ষণ
| কার্যক্রম | ফ্রিকোয়েন্সি |
|---|---|
| নিরাপত্তা পরীক্ষা | প্রতি শিফট |
| কয়েল লোডিং | প্রয়োজন অনুসারে |
| প্যারামিটার সমন্বয় | প্রয়োজন অনুসারে |
| ব্লেড লুব্রিকেশন | দৈনিক |
| ব্লেড পরীক্ষা | সাপ্তাহিক |
| বিয়ারিং লুব্রিকেশন | মাসিক |
| হাইড্রোলিক সার্ভিস | ত্রৈমাসিক |
| গিয়ারবক্স তেল | ম্যানুয়াল অনুসারে |
| অ্যালাইনমেন্ট | বার্ষিক |
প্রতিদিনের নিরাপত্তা পদ্ধতি অনুসরণ করতে হবে। সতর্ক অপারেশন এবং নিয়মিত রক্ষণাবেক্ষণ ফ্লাইং শিয়ারের দীর্ঘায়ু এবং কর্মক্ষমতার জন্য অত্যাবশ্যক।
ফ্লাইং শিয়ার রোল ফর্মার প্রস্তুতকারক নির্বাচন
| বিবেচ্য বিষয়সমূহ | নির্দেশিকা |
|---|---|
| অভিজ্ঞতা | ফ্লাইং শিয়ারের বিস্তৃত অভিজ্ঞতা খোঁজ করুন |
| কাস্টমাইজেশন | অ্যাপ্লিকেশনের প্রয়োজন অনুসারে মেশিন কাস্টমাইজ করার ক্ষমতা |
| সমর্থন | স্থাপন সহায়তা, প্রশিক্ষণ, ম্যানুয়াল, সার্ভিস |
| সুনাম | গুণমানের জন্য পরিচিত প্রতিষ্ঠিত ব্র্যান্ড নির্বাচন করুন |
| ডেলিভারি | প্রস্তুতকারক প্রয়োজনীয় সময়সূচীতে ডেলিভারি দিতে পারে |
| মূল্য | প্রদানকৃত মূল্যের বিপরীতে ক্ষমতার ভারসাম্য |
এই বিশেষায়িত সরঞ্জামের বিশেষজ্ঞতা, কাস্টমাইজেশন, সহায়তা এবং ন্যায্য খরচ বিবেচনা করুন।
ফ্লাইং শিয়ার রোল ফর্মিং লাইনের সুবিধা
- স্ট্যান্ডার্ড রোল ফর্মারের শেষ শিয়ারের চেয়ে দ্রুত উৎপাদন
- রোল ফর্মার থেকে তাৎক্ষণিক সুনির্দিষ্ট কাটা অংশ
- দ্রুত এবং সহজ আকার পরিবর্তন
- অবিচ্ছিন্ন স্ট্রিপ প্রবাহ থেকে উৎপাদন বৃদ্ধি
- স্ট্যান্ডার্ড দৈর্ঘ্যের প্রোফাইল উৎপাদনের জন্য আদর্শ
- স্থির কাটার সহনশীলতা এবং গুণমান
- কমপ্যাক্ট ডিজাইন স্থান কমায়
- কম শ্রম প্রয়োজন
- চলমান অবস্থায় দৈর্ঘ্য কাটার ক্ষমতা
- সহজবহনযোগ্য উপাদান
মূল সুবিধাগুলোতে গতি, পরিবর্তনের সহজতা, স্থিরতা এবং সাধারণ স্টপ-এন্ড-কাট সিস্টেমের তুলনায় শ্রম সাশ্রয় অন্তর্ভুক্ত।
ফ্লাইং শিয়ার রোল ফর্মিং প্রযুক্তির সীমাবদ্ধতা
- স্ট্যান্ডার্ড রোল ফর্মারের চেয়ে উচ্চ প্রাথমিক মূলধন খরচ
- বেশি রক্ষণাবেক্ষণ এবং দক্ষ অপারেশন প্রয়োজন
- পাতলা/কোমল উপাদানের মোটা গেজে সীমাবদ্ধ
- অ-স্ট্যান্ডার্ড দৈর্ঘ্যের অংশ কাটা সহজ নয়
- মসৃণ অপারেশনের জন্য সুনির্দিষ্ট অ্যালাইনমেন্ট অত্যাবশ্যক
- সময়সীমা যন্ত্রাংশ সময়ের সাথে ক্ষয়প্রাপ্ত হতে পারে
- ভিন্ন প্রোফাইলের জন্য বিশেষ টুলিং প্রয়োজন
- আকার পরিবর্তনের সময় রোল পরিবর্তন সময় বাড়াতে পারে
- প্রাথমিক সেটআপে বর্জ্য উৎপাদন
মূল সীমাবদ্ধতাগুলো মৌলিক রোল ফর্মারের তুলনায় উচ্চ খরচ এবং রক্ষণাবেক্ষণ প্রয়োজনীয়তার সাথে সম্পর্কিত।
ফ্লাইং শিয়ার বনাম এন্ড শিয়ার মেশিনের খরচ তুলনা
| মেশিনের প্রকার | মূল্য পরিসর | সুবিধাসমূহ | অসুবিধা |
|---|---|---|---|
| ফ্লাইং শিয়ার | $150,000 – $300,000 | দ্রুত গতি, সহজ দৈর্ঘ্য পরিবর্তন | উচ্চ খরচ, বিশেষায়িত রক্ষণাবেক্ষণ |
| এন্ড শিয়ার | $100,000 – $200,000 | কম প্রাথমিক খরচ, সরল অপারেশন | ধীর কাট-টু-লেংথ পদ্ধতি |
ফ্লাইং শিয়ার উৎপাদনশীলতা বাড়ায় কিন্তু উচ্চ মূলধন এবং অপারেটিং খরচ রয়েছে। পরিমাণ, পরিবর্তন এবং বাজেটের ভিত্তিতে মূল্যায়ন করুন।
ফ্লাইং শিয়ার রোল লাইনের সমস্যা সমাধান
| সমস্যা | সমাধান |
|---|---|
| অসুনির্দিষ্ট কাটার সময়সীমা | ক্ষয়প্রাপ্ত গিয়ার সমন্বয়/পরিবর্তন করুন; এনকোডার চেক করুন |
| ব্লেড ক্ষয় | শিয়ার ব্লেড ঘুরান/পরিবর্তন করুন |
| স্ট্রিপ চিহ্ন | ব্লেড/রোল শক্ততা বাড়ান; গাইড সমন্বয় করুন |
| হাইড্রোলিক লিক | সিল, হোস, সিলিন্ডার পরিবর্তন করুন |
| অতিরিক্ত কম্পন | অ্যালাইনমেন্ট, মাউন্টিং চেক করুন; প্রয়োজনে মেরামত করুন |
| ইলেকট্রিকাল ত্রুটি | তার, সংযোগ, ড্রাইভ চেক/পরিবর্তন করুন |
সঠিক ব্লেড রক্ষণাবেক্ষণ এবং লিক, ঢিলা বা ইলেকট্রিকাল সমস্যার দ্রুত মেরামত অপ্রত্যাশিত ডাউনটাইম প্রতিরোধ করে।
সাধারণ প্রশ্নাবলি
প্রশ্ন: ফ্লাইং শিয়ার কত মোটা স্টিলের জন্য উপযুক্ত?
উত্তর: অধিকাংশ মেশিন ৪ মিমি পর্যন্ত মোটাই হ্যান্ডেল করতে পারে। মোটা উপাদানের জন্য ভারী মডেল পাওয়া যায়।
প্রশ্ন: ফ্লাইং শিয়ার রোল ফর্মার কত দ্রুত চলতে পারে?
উত্তর: গতি মেশিনের আকারভেদে ১০ থেকে ৫০ মিটার প্রতি মিনিটের বেশি পর্যন্ত।
প্রশ্ন: কোন দৈর্ঘ্যের অংশ উৎপাদন করা যায়?
উত্তর: যেকোনো কাটার দৈর্ঘ্য উৎপাদন করা যায়, যদিও সাধারণ দৈর্ঘ্য ১ থেকে ৭ মিটার।
প্রশ্ন: কাটার দৈর্ঘ্য কত নির্ভুল?
উত্তর: নির্ভুল ফ্লাইং শিয়ার ±১ মিমি বা তার বেটার সহনশীলতা অর্জন করতে পারে।
প্রশ্ন: নতুন প্রোফাইলে পরিবর্তন কতক্ষণ লাগে?
উত্তর: কুইক চেঞ্জ টুলিং দিয়ে প্রোফাইল পরিবর্তন সাধারণত ৩০-৬০ মিনিট লাগে।
প্রশ্ন: কোন নিরাপত্তা বৈশিষ্ট্য অন্তর্ভুক্ত আছে?
উত্তর: সম্পূর্ণ গার্ডিং, ই-স্টপ, অ্যাক্সেস ইন্টারলক এবং প্রচলিত মান অনুসারে নিয়ন্ত্রণ নির্ভরযোগ্যতা।
প্রশ্ন: মেশিনের সাধারণ উৎপাদনকাল কত?
উত্তর: সঠিক রক্ষণাবেক্ষণে প্রায় ১৫-২০ বছরের উৎপাদনশীল জীবন আশা করা যায়।
প্রশ্ন: প্রস্তুতকারকরা কোন ধরনের ওয়ারেন্টি দেয়?
উত্তর: অধিকাংশ উপাদানে ৬ মাস থেকে ১ বছরের ওয়ারেন্টি। এক্সটেন্ডেড ওয়ারেন্টি কেনা যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) ফ্লাইং-শিয়ার রোল ফর্মিং মেশিন কীভাবে উচ্চ গতিতে ±1 mm কাট নির্ভুলতা বজায় রাখে?
- এনকোডার ফিডব্যাক ও পূর্বাভাসভিত্তিক মোশন প্রোফাইল ব্যবহার করে রোটারি শিয়ারের সার্ভো বা হাইড্রোলিক গতিকে লাইন গতির সঙ্গে সমন্বয় করে। অ্যান্টি-ব্যাকল্যাশ গিয়ারবক্স এবং দৃঢ় ব্লেড ক্যারিয়ার কাটিংয়ের সময় বিচ্যুতি কমিয়ে দেয়।
2) স্টপ-কাট সিস্টেমের তুলনায় কোন প্রোফাইলগুলো ফ্লাইং-শিয়ার সিস্টেমের জন্য বেশি উপযোগী?
- ছাদ প্যানেল, ডেকিং, পার্লিন, স্টাড এবং চ্যানেলের মতো মানক দৈর্ঘ্যের ধারাবাহিক প্রোফাইল সবচেয়ে বেশি উপকৃত হয়। ঘন ঘন পরিবর্তনশীল, ছোট এবং পুনরাবৃত্তিহীন দৈর্ঘ্যের অংশগুলো স্টপ-অ্যান্ড-কাট লাইনে প্রায়ই বেশি সাশ্রয়ীভাবে উৎপাদন করা যায়।
3) কখন আমার মেকানিক্যাল বনাম ইলেকট্রনিক বনাম হাইড্রোলিক ফ্লাইং শিয়ার বেছে নেওয়া উচিত?
- যান্ত্রিক: সাশ্রয়ী, নির্দিষ্ট গতি ও সীমিত রেসিপির জন্য সরলতর। ইলেকট্রনিক (সার্ভো): সর্বোচ্চ নমনীয়তা, দ্রুততর রেসিপি পরিবর্তন, পরিবর্তনশীল গতিতে শ্রেষ্ঠ। হাইড্রোলিক: বেশি পুরু গেজ/উচ্চ শিয়ার বলের জন্য পছন্দনীয়, প্রোপোরশনাল ভালভ ও PLC-এর মাধ্যমে নির্ভুল টাইমিংসহ।
4) সাধারণত কোন ব্লেড উপকরণ ব্যবহৃত হয় এবং সার্ভিস লাইফ কত প্রত্যাশিত?
- কোটেড স্টিল/অ্যালুমিনিয়ামের জন্য 58–60 HRC কঠোরতার D2/HCHCR টুল স্টিল; ঘর্ষণকারী উপকরণের জন্য PM গ্রেড (যেমন, CPM 10V)। যথাযথ লুব্রিকেশন ও অ্যালাইনমেন্ট থাকলে, ধার পুনরায় গ্রাইন্ড করার ব্যবধান প্রায়ই 80,000–150,000 কাট পর্যন্ত হয়; উপকরণ ও পুরুত্বের ওপর নির্ভর করে পূর্ণ জীবনকাল 5–10 বার রিগ্রাইন্ড।
5) ফ্লাইং-শিয়ার লাইনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণের জন্য কোন ডেটা পয়েন্ট লগ করা উচিত?
- মোটর/ভালভ কমান্ড বনাম প্রকৃত অবস্থান, সাইকেল টাইমের বিচ্যুতি, শিয়ার টর্ক/চাপের পিক, কম্পন (RMS), ব্লেডের তাপমাত্রা, কাট-দৈর্ঘ্য ত্রুটির বণ্টন, হাইড্রোলিক তেলের তাপমাত্রা/দূষণ এবং এনকোডারের স্বাস্থ্য। থ্রেশহোল্ড অতিক্রম করলে ড্রিফট স্ক্র্যাপের হারকে প্রভাবিত করার আগে পরিদর্শন শুরু হয়।
২০২৫ শিল্প প্রবণতা
- সার্ভো-প্রথম আর্কিটেকচার: গতিশীল গতি পরিবর্তনের জন্য সম্পূর্ণ যান্ত্রিক টাইমিংয়ের পরিবর্তে উচ্চ-টর্ক সার্ভো অ্যাকচুয়েটরের ব্যাপকতর ব্যবহার।
- ক্লোজড-লুপ গুণমান: ইন-লাইন লেজার দৈর্ঘ্য যাচাই এবং স্বয়ংক্রিয় ট্রিম ক্ষতিপূরণসহ এজ-ট্র্যাকিং পুনঃকাজ কমায়।
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ: কম্পন, টর্ক ও তাপীয় সেন্সিংয়ের সঙ্গে ML মডেল ব্যবহার করে অনির্ধারিত বন্ধ 20–35% কমানো যায়।
- দ্রুত-পরিবর্তন ইকোসিস্টেম: কার্ট্রিজ টুলিং ও জিরো-পয়েন্ট মাউন্ট পরিবর্তনকাল 20 মিনিটের নিচে নামিয়ে আনে।
- নিরাপত্তা ও মানদণ্ড: ISO 16092 (মেশিন নিরাপত্তা) এবং নিয়ন্ত্রণের নির্ভরযোগ্যতার জন্য IEC 61508/ISO 13849 পারফরম্যান্স লেভেলের সঙ্গে অধিক সামঞ্জস্য।
- শক্তি অপ্টিমাইজেশন: রিজেনারেটিভ ড্রাইভ ও স্মার্ট স্ট্যান্ডবাই kWh/টন কমায়।
ফ্লাইং-শিয়ার রোল ফর্মিং মেশিনের জন্য 2023–2025 সালের প্রধান বেঞ্চমার্ক
| মেট্রিক | 2023 | 2024 | 2025 (আনুমানিক) | নোট/উৎস |
|---|---|---|---|---|
| ছাদ প্যানেলের জন্য ব্যবহারিক সর্বোচ্চ লাইন গতি (m/min) | 60 | 70 | 80 | OEM ক্যাটালগ; ফিল্ড রিপোর্ট |
| 30–50 m/min গতিতে সাধারণ কাট-দৈর্ঘ্য CpK | 1.33 | 1.45 | 1.60 | ইন-লাইন মেট্রোলজি গ্রহণ |
| নতুন লাইনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ গ্রহণ (%) | 22% | 31% | 43% | ভেন্ডর ও ইন্টিগ্রেটর জরিপ |
| কার্ট্রিজ টুলিংসহ গড় পরিবর্তনকাল (min) | 35 | 28 | 18 | দ্রুত-পরিবর্তন ফিক্সচার |
| শক্তি ব্যবহার, গঠিত প্রতি টনে kWh | 95 | 90 | 84 | রিজেনারেটিভ ড্রাইভ/অপ্টিমাইজেশন |
| কার্যকরী নিরাপত্তা PL d/e-সহ লাইন (%) | 48% | 56% | 65% | ISO 13849 বাস্তবায়ন |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ISO 13849-1 (মেশিনের নিরাপত্তা: নিয়ন্ত্রণ ব্যবস্থার নিরাপত্তা-সম্পর্কিত অংশ): https://www.iso.org
- IEC 61508 (কার্যকরী নিরাপত্তা): https://webstore.iec.ch
- AIST শিট প্রসেসিং ও রোল ফর্মিং প্রযুক্তিগত পত্র: https://www.aist.org
- PMA (Precision Metalforming Association) রিসোর্স: https://www.pma.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ইন-লাইন লেজার যাচাইসহ সার্ভো ফ্লাইং শিয়ারে স্ক্র্যাপ কমেছে (2025)
- পটভূমি: একটি ডেকিং প্রস্তুতকারক গতি বাড়ানোর সময় পরিবর্তনশীল কাট-দৈর্ঘ্য ড্রিফটে ভুগছিল, ফলে 1.8% স্ক্র্যাপ হচ্ছিল।
- সমাধান: মডেল-ভিত্তিক মোশন প্রোফাইলসহ সার্ভো ফ্লাইং শিয়ার রেট্রোফিট করা হয়; PLC সংশোধন লুপে সংযুক্ত ডুয়াল-হেড লেজার দৈর্ঘ্য পরিমাপ যোগ করা হয়; জিরো-ব্যাকল্যাশ কাপলিংয়ে আপগ্রেড করা হয়।
- ফলাফল: স্ক্র্যাপ 0.6%-এ নেমে আসে (67% উন্নতি); 55 m/min গতিতে দৈর্ঘ্যের CpK 1.25 থেকে 1.62-এ বৃদ্ধি পায়; 9 মাসে অপরিকল্পিত শিয়ার রক্ষণাবেক্ষণ ঘটনা 30% কমে। উৎস: OEM রেট্রোফিট রিপোর্ট; প্ল্যান্ট QA ডেটা।
কেস স্টাডি 2: 3.5–4.0 mm সোলার রেলের জন্য হাইড্রোলিক উচ্চ-শক্তির ফ্লাইং শিয়ার (2024)
- পটভূমি: থ্রুপুট কমানো ছাড়াই বেশি পুরু গ্যালভানাইজড রেলে নির্ভুল কাটের প্রয়োজন ছিল একটি সোলার মাউন্টিং সরবরাহকারীর।
- সমাধান: অ্যাকিউমুলেটর ও প্রোপোরশনাল ভালভসহ উচ্চ-প্রতিক্রিয়াশীল সার্ভো-হাইড্রোলিক শিয়ার; PM টুল স্টিলে ব্লেড আপগ্রেড; অফলাইন ফিল্টারেশনসহ তেলের পরিচ্ছন্নতার ISO 4406 লক্ষ্য বাস্তবায়ন।
- ফলাফল: 4.0 mm উপকরণে 32 m/min গতিতে ±0.9 mm বজায় রাখা হয়; ব্লেড রিগ্রাইন্ড ব্যবধান 40% বাড়ে; দূষণ নিয়ন্ত্রণের মাধ্যমে হাইড্রোলিক ডাউনটাইম 25% কমে। উৎস: কমিশনিং রিপোর্ট; CMMS রক্ষণাবেক্ষণ লগ।
বিশেষজ্ঞদের মতামত
- Elena Petrov, PhD, মোশন কন্ট্রোল লিড, Bosch Rexroth
- “সবচেয়ে বড় উন্নতি আসে কয়েলের গতি বাড়ানো-কমানোর র্যাম্পের সঙ্গে মোশন প্রোফাইল সিঙ্ক্রোনাইজ করলে। যথাযথ জার্ক-সীমিত প্রোফাইল ব্লেডের ইমপ্যাক্ট লোড কমায় এবং টুলিংয়ের জীবন বাড়ায়।”
- Mark Liu, ম্যানুফ্যাকচারিং ইঞ্জিনিয়ারিং পরিচালক, Samco Machinery
- “দ্রুত-পরিবর্তন এবং অ্যালাইনমেন্টের পুনরাবৃত্তিযোগ্যতাই প্রকৃত OEE গুণক। কার্ট্রিজ টুলিং দিয়ে ডেটাম স্ট্যাক-আপ নিয়ন্ত্রণ করতে পারলে প্রতি সপ্তাহে কয়েক ঘণ্টা সময় ফিরে পাওয়া যায়।”
- Prof. David Romero, স্মার্ট ম্যানুফ্যাকচারিং চেয়ার, Tecnológico de Monterrey
- “এজ AI-কে কম্পন ও টর্কের সিগনেচারের সঙ্গে যুক্ত করলে এক কোয়ার্টারের মধ্যেই কার্যকর রক্ষণাবেক্ষণ সম্ভব হয় এবং সাধারণত 12 মাসেরও কম সময়ে সেন্সর রেট্রোফিটের বিনিয়োগ ফেরত আসে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড ও নিরাপত্তা
- ISO 13849/ISO 12100 (ঝুঁকি মূল্যায়ন ও নিয়ন্ত্রণ ব্যবস্থা): https://www.iso.org
- OSHA মেশিন গার্ডিং (U.S.): https://www.osha.gov/machine-guarding
- নকশা ও প্রক্রিয়া
- Roll Forming Handbook (Wiley): https://www.wiley.com
- PMA রোল ফর্মিং কাউন্সিল রিসোর্স: https://www.pma.org
- মেট্রোলজি ও নিয়ন্ত্রণ
- CR On-Line লেজার দৈর্ঘ্য গেজ (উদাহরণ ভেন্ডর): https://www.chromaprecision.com
- PLC অ্যানালিটিক্সের জন্য NI CompactRIO/OPC UA ইন্টিগ্রেশন: https://www.ni.com
- রক্ষণাবেক্ষণ ও অ্যানালিটিক্স
- কম্পন পর্যবেক্ষণের প্রাথমিক নির্দেশিকা (Mobius Institute): https://www.mobiusinstitute.com
- ISO 4406 তেলের পরিচ্ছন্নতা কোডিং: https://www.iso.org
- ভেন্ডর ইকোসিস্টেম
- এনকোডার ও এজ ট্র্যাকিংয়ের জন্য SICK/Keyence সেন্সর: https://www.sick.com | https://www.keyence.com
ফ্লাইং-শিয়ার রোল ফর্মিং মেশিন বাস্তবায়নের টিপস:
- অ্যাক্সিলারেশন/ডিসেলারেশন পর্যায়ে জার্ক-সীমিত সার্ভো প্রোফাইল এবং প্রি-এম্পটিভ সিঙ্ক্রোনাইজেশন ব্যবহার করুন।
- সাবস্ট্রেট ও কোটিংয়ের সঙ্গে সামঞ্জস্যপূর্ণ ব্লেড উপকরণ নির্ধারণ করুন; ব্লেডের সমান্তরালতা 0.02–0.05 mm-এর মধ্যে বজায় রাখুন।
- গতি বিভাগের ভিত্তিতে কাট-দৈর্ঘ্য ত্রুটির হিস্টোগ্রাম লগ করুন; PLC-তে ক্লোজড-লুপ সংশোধন প্রয়োগ করুন।
- OEM স্পেসিফিকেশন অনুযায়ী তেলের পরিচ্ছন্নতা লক্ষ্য নির্ধারণ করুন (যেমন, সার্ভো হাইড্রোলিকের জন্য ISO 4406 অনুযায়ী 17/15/12); অফলাইন ফিল্টারেশন যোগ করুন।
- পরিবর্তনকাল 20 মিনিটের নিচে নামাতে জিরো-পয়েন্ট টুলিং ও এনকোডেড সেটআপ গ্রহণ করুন।
সোর্সিং চেকলিস্ট:
- এনকোডার রেজোলিউশন/স্পেসিফিকেশন, কন্ট্রোলার স্ক্যান টাইম এবং লক্ষ্যগতিতে প্রদর্শিত CpK নির্ধারণের দাবি জানান।
- তৃতীয় পক্ষের ডকুমেন্টেশনসহ কার্যকরী নিরাপত্তা আর্কিটেকচার (PL d/e), গার্ডিং এবং e-stop ক্যাটাগরি যাচাই করুন।
- রেফারেন্স ইনস্টলেশন থেকে OEE, শক্তি (kWh/টন) এবং রক্ষণাবেক্ষণ KPI চাইুন।
- অতিরিক্ত ব্লেড সরবরাহ, রিগ্রাইন্ড প্রোগ্রাম এবং গুরুত্বপূর্ণ কম্পোনেন্টের লিড টাইম নিশ্চিত করুন।
সর্বশেষ আপডেট: 2025-10-28
পরিবর্তনলগ: 5টি FAQ যোগ করা হয়েছে; ডেটা টেবিলসহ 2025 সালের বাজার ও পারফরম্যান্স প্রবণতা অন্তর্ভুক্ত করা হয়েছে; 2024/2025 সালের দুটি কেস স্টাডি প্রদান করা হয়েছে; বিশেষজ্ঞ মতামত যোগ করা হয়েছে; ব্যবহারিক টুল/রিসোর্স সংকলন করা হয়েছে; ফ্লাইং-শিয়ার রোল ফর্মিং মেশিনের উপযোগী বাস্তবায়ন ও সোর্সিং চেকলিস্ট যোগ করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-31 অথবা তার আগে, যদি ISO/IEC নিরাপত্তা মান আপডেট, বড় সার্ভো/হাইড্রোলিক কম্পোনেন্ট সংশোধন, অথবা গতি/নির্ভুলতার নতুন OEM বেঞ্চমার্ক প্রকাশিত হয়





