
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

একটি শাটার ডোর রোল ফর্মিং মেশিন একটি উত্পাদন ডিভাইস যা শাটার দরজা, গ্যারেজ দরজা, গুদামের দরজা এবং বাণিজ্যিক শাটারগুলিতে ব্যবহারের জন্য একটি নির্দিষ্ট আকারে ধাতব শীট তৈরি করতে ব্যবহৃত হয়। এই মেশিনটি ধাতুর শীটগুলিকে পছন্দসই আকারে বাঁকতে এবং আকৃতি দেওয়ার জন্য রোলারগুলির একটি সিরিজ ব্যবহার করে। এটি নির্মাণ শিল্পে একটি অপরিহার্য হাতিয়ার কারণ এটি ধাতব উপাদানগুলির দক্ষ এবং সুনির্দিষ্ট উত্পাদনের অনুমতি দেয়, যা সাধারণত বিল্ডিং নির্মাণে ব্যবহৃত হয়। একটি শাটার ডোর রোল ফর্মিং মেশিন ব্যবহার করে, নির্মাণ কোম্পানিগুলি খরচ কমাতে পারে, উত্পাদনশীলতা বাড়াতে পারে এবং তাদের পণ্যগুলিতে সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত করতে পারে।
শাটার ডোর রোল তৈরির মেশিনের প্রকারভেদ
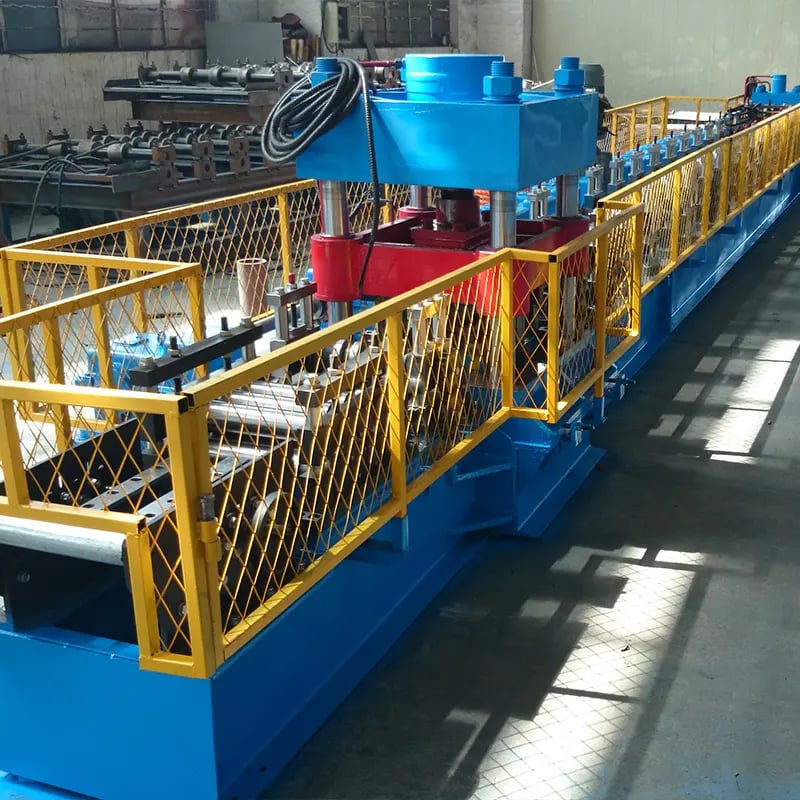
এর বেশ কয়েকটি প্রকার রয়েছে শাটার ডোর রোল তৈরির মেশিন বাজারে পাওয়া যায়। প্রতিটি ধরণের মেশিনের নিজস্ব বৈশিষ্ট্য, সুবিধা এবং সীমাবদ্ধতা রয়েছে। এখানে শাটার ডোর রোল ফর্মিং মেশিনের কিছু সাধারণ প্রকার রয়েছে:
- একক-শ্যাফ্ট রোল ফর্মিং মেশিন: এই ধরণের মেশিন একটি মৌলিক মডেল যা একটি একক প্রোফাইল সহ সাধারণ ধাতব শীট তৈরি করার জন্য ডিজাইন করা হয়েছে। এটি ছোট আকারের উত্পাদনের জন্য আদর্শ এবং সাধারণত অন্যান্য ধরণের রোল তৈরির মেশিনের তুলনায় কম ব্যয়বহুল।
- ডাবল-শ্যাফ্ট রোল ফর্মিং মেশিন: এই মেশিনে দুটি শ্যাফ্ট রয়েছে এবং এটি আরও জটিল প্রোফাইল সহ ধাতব শীট তৈরি করতে সক্ষম। এটি একক-শ্যাফ্ট মেশিনের চেয়ে দ্রুত এবং আরও দক্ষ এবং মাঝারি স্কেল উত্পাদনের জন্য উপযুক্ত।
- মাল্টি-স্টেশন রোল ফর্মিং মেশিন: এই মেশিনে একাধিক স্টেশন বা রোলারের সেট রয়েছে এবং এটি একটি একক পাসে বিভিন্ন প্রোফাইল সহ ধাতব শীট তৈরি করতে পারে। এটি উচ্চ-ভলিউম উত্পাদনের জন্য আদর্শ এবং সাধারণত বড় উত্পাদনকারী সংস্থাগুলি দ্বারা ব্যবহৃত হয়।
- হাইড্রোলিক রোল ফর্মিং মেশিন: এই মেশিনটি হাইড্রোলিক সিলিন্ডার ব্যবহার করে ধাতব শীট তৈরি হওয়ার সাথে সাথে চাপ প্রয়োগ করে। এটা ধাতু পুরু শীট সঙ্গে কাজ করার জন্য উপযুক্ত এবং নির্ভুলতা একটি উচ্চ ডিগ্রী সঙ্গে অংশ উত্পাদন করতে পারেন.
- বৈদ্যুতিক শাটার ডোর রোল ফর্মিং মেশিন: এই মেশিনটি একটি বৈদ্যুতিক মোটর দ্বারা চালিত এবং উচ্চ নির্ভুলতার সাথে বিভিন্ন ধরণের শাটার ডোর প্রোফাইল তৈরি করতে পারে। এটি পরিচালনা এবং রক্ষণাবেক্ষণ করা সহজ, এটি ছোট থেকে মাঝারি আকারের উত্পাদনের জন্য আদর্শ করে তোলে।
শাটার ডোর রোল ফর্মিং মেশিনগুলি যে উপকরণগুলির সাথে কাজ করতে পারে সেগুলির ক্ষেত্রে, তারা ইস্পাত, অ্যালুমিনিয়াম এবং তামা সহ বিভিন্ন উপকরণ থেকে ধাতব শীট তৈরি করতে পারে। মেশিনের ধরনের উপর নির্ভর করে ধাতব শীটগুলির পুরুত্ব 0.3 মিমি থেকে 3 মিমি পর্যন্ত হতে পারে। কিছু মেশিন গ্যালভানাইজড বা প্রি-পেইন্টেড ধাতব শীট দিয়েও কাজ করতে পারে। যে ধরনের উপাদান ব্যবহার করা যেতে পারে তা নির্ভর করবে নির্দিষ্ট মেশিন এবং আবেদনের প্রয়োজনীয়তার উপর।
শাটার ডোর রোল তৈরির মেশিনের কাজের নীতি
-
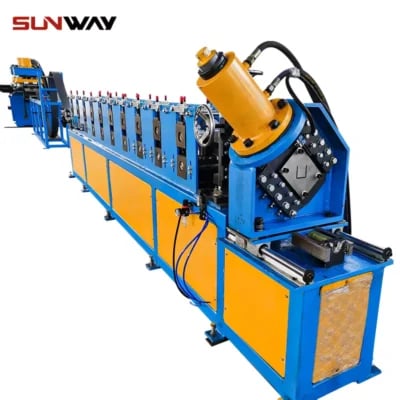 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
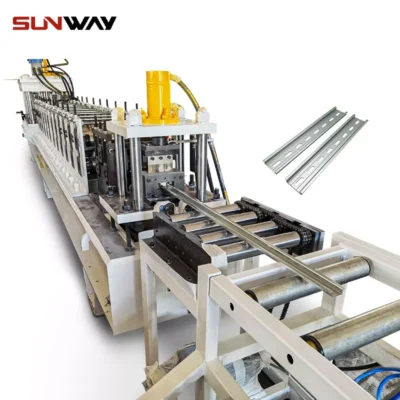 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
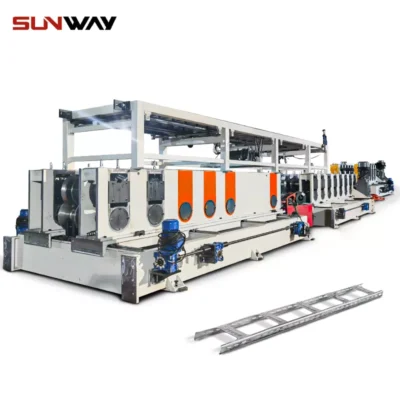 তারের মই রোল ফর্মিং মেশিন আরও জানুন
-
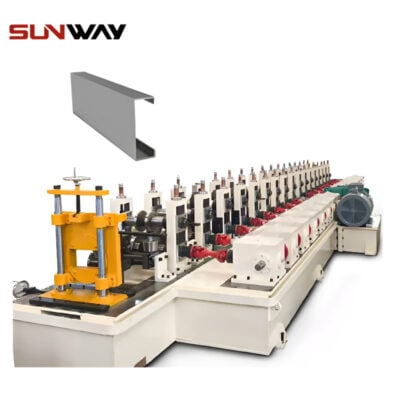 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
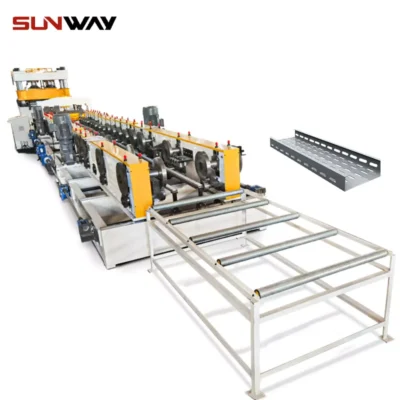 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
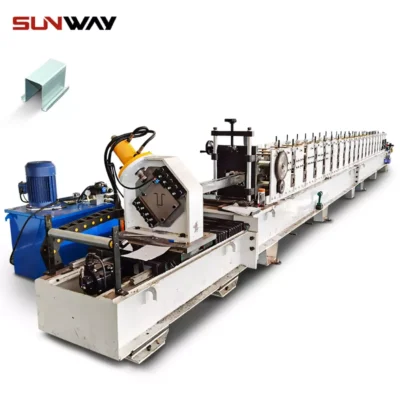 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
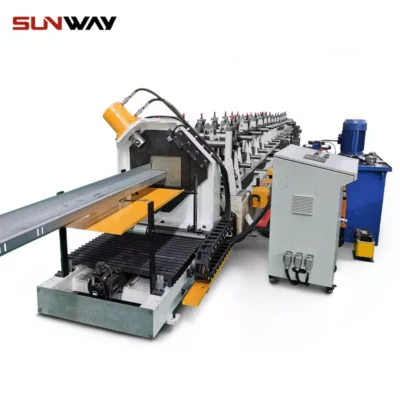 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 সোলার মাউন্টিং স্ট্রট চ্যানেল রোল তৈরির মেশিন আরও জানুন
-
 স্ট্রুট চ্যানেল রোল ফর্মিং মেশিন আরও জানুন
শাটার ডোর রোল ফর্মিং মেশিনগুলি ধাতুর শীটগুলিকে পছন্দসই আকারে তৈরি করতে, কাটাতে এবং আকৃতি দিতে রোলারগুলির একটি সিরিজ ব্যবহার করে। মেশিনটি কীভাবে কাজ করে তা এখানে:
উপাদান লোডিং: ধাতব শীটগুলি আনকোয়লারে লোড করা হয়, যা একটি বড় স্পুল যা শীটটিকে ধরে রাখে। তারপর শীটটি মেশিনে খাওয়ানো হয়, যেখানে এটি প্রক্রিয়া করা হয়।
রোল ফর্মিং: ধাতব শীটটি রোলারগুলির একটি সিরিজের মধ্য দিয়ে চলে যায়, প্রতিটির একটি নির্দিষ্ট আকার থাকে যা ধাতুটিকে পছন্দসই প্রোফাইলে বাঁকিয়ে গঠন করে। রোলারগুলি শ্যাফ্টের উপর মাউন্ট করা হয় যা বিপরীত দিকে ঘোরে, যা শীটের অবস্থান এবং টান বজায় রাখতে সহায়তা করে।
কাটিং: একবার ধাতব শীটটি পছন্দসই প্রোফাইলে তৈরি হয়ে গেলে, এটি প্রয়োজনীয় দৈর্ঘ্যে কাটা হয়। মেশিনটি একটি উড়ন্ত করাত বা একটি হাইড্রোলিক প্রেস ব্যবহার করে কাঙ্খিত পয়েন্টে ধাতব শীট কাটাতে।
আউটপুট: সমাপ্ত ধাতব প্রোফাইল তারপর একটি পরিবাহক বা স্ট্যাকিং সিস্টেমে সংগ্রহ করা হয়, পরবর্তী প্রক্রিয়াকরণ বা চালানের জন্য প্রস্তুত।
শাটার ডোর রোল ফর্মিং মেশিনগুলির কাজের নীতিটি ক্রমাগত গঠনের নীতির উপর ভিত্তি করে। ধাতব শীটটি মেশিনের মাধ্যমে ক্রমাগত খাওয়ানো হয় এবং রোলারগুলি শীটটিকে বাঁকিয়ে আকৃতি দেয় যতক্ষণ না এটি পছন্দসই প্রোফাইলে পৌঁছায়। রোলারগুলি সাধারণত সেটে সাজানো হয়, প্রতিটি একটি নির্দিষ্ট আকৃতি দিয়ে যা ধীরে ধীরে ধাতব শীট গঠন করে। রোলারগুলিকে বিভিন্ন আকার তৈরি করতে সামঞ্জস্য করা যেতে পারে, যা মেশিনটিকে বিভিন্ন ধরণের ধাতব প্রোফাইল তৈরি করতে দেয়।
রোলার ছাড়াও, মেশিনে অন্যান্য উপাদানও থাকতে পারে, যেমন শিয়ারিং ব্লেড বা হাইড্রোলিক প্রেস, মেটাল শীট কাটতে এবং আকার দিতে। এই উপাদানগুলি সাধারণত একটি কম্পিউটার বা প্রোগ্রামেবল লজিক কন্ট্রোলার (PLC) দ্বারা নিয়ন্ত্রিত হয়, যা সুনির্দিষ্ট এবং সামঞ্জস্যপূর্ণ ফলাফল নিশ্চিত করে।
সামগ্রিকভাবে, শাটার ডোর রোল ফর্মিং মেশিনগুলির কাজের নীতিটি সহজ তবে কার্যকর। একটি অবিচ্ছিন্ন গঠন প্রক্রিয়া ব্যবহার করে, মেশিনটি উচ্চ মাত্রার নির্ভুলতা এবং ধারাবাহিকতার সাথে উচ্চ-মানের ধাতব প্রোফাইল তৈরি করতে পারে।
একটি শাটার ডোর রোল ফর্মিং মেশিন ব্যবহার করার সুবিধা
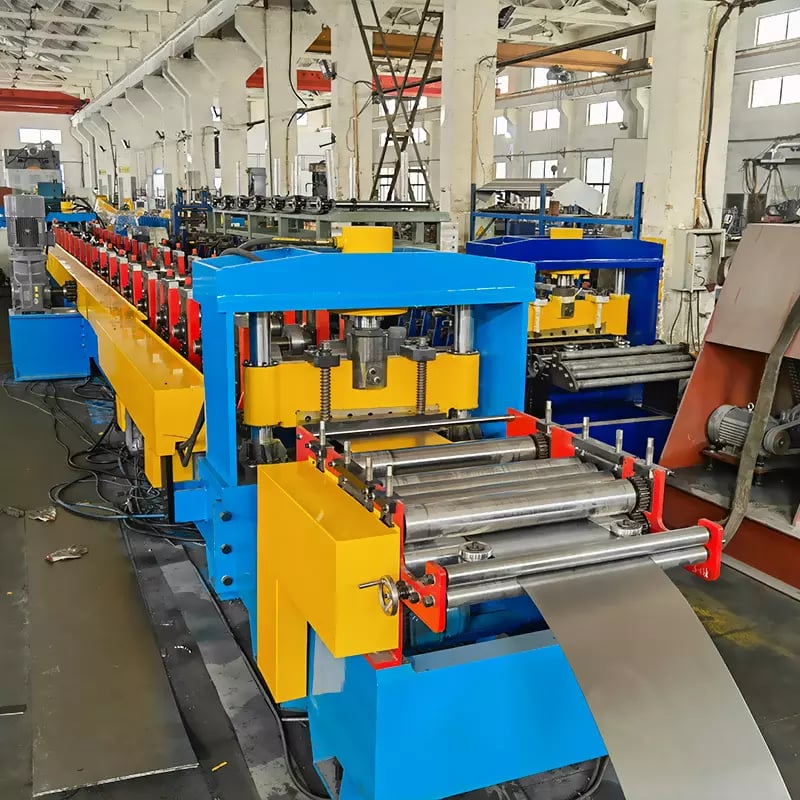
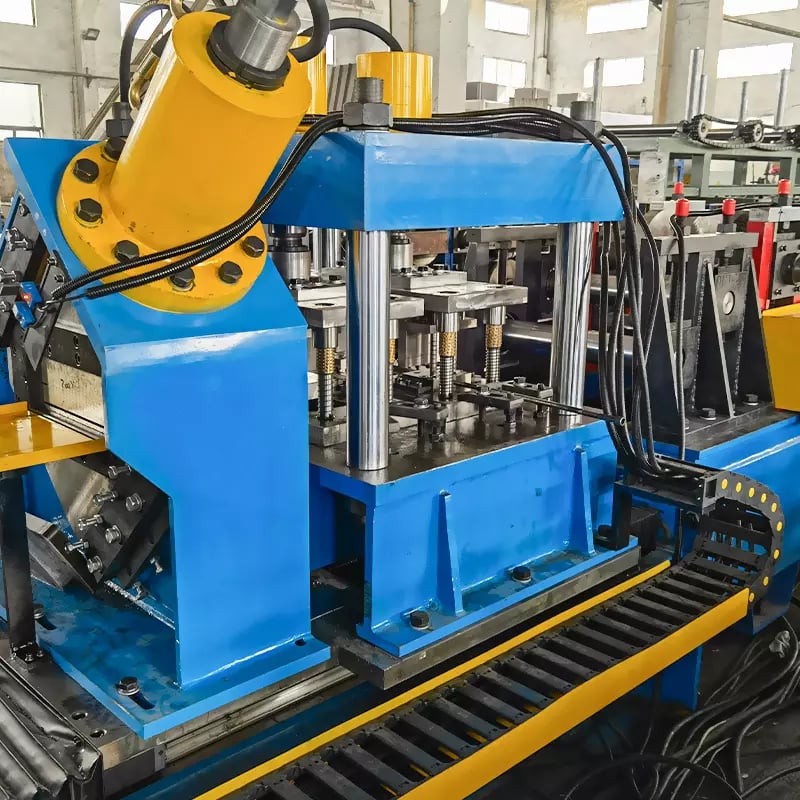
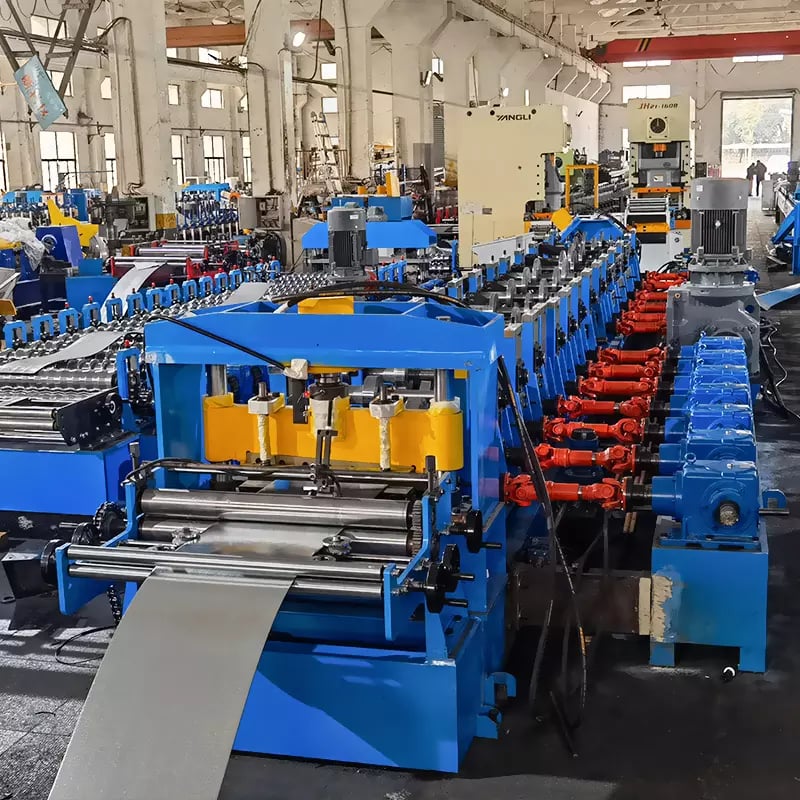
ঐতিহ্যগত উত্পাদন পদ্ধতির তুলনায় শাটার ডোর রোল ফর্মিং মেশিন ব্যবহার করার বিভিন্ন সুবিধা রয়েছে। এখানে কিছু প্রধান সুবিধা রয়েছে:
- খরচ সঞ্চয়: শাটার ডোর রোল ফর্মিং মেশিন ঐতিহ্যগত উত্পাদন পদ্ধতির তুলনায় কম খরচে ধাতব প্রোফাইল তৈরি করতে পারে। ক্রমাগত গঠন প্রক্রিয়া এবং কম্পিউটার-নিয়ন্ত্রিত সরঞ্জামের ব্যবহার উপাদান বর্জ্য, শ্রম খরচ এবং মেশিন ডাউনটাইম হ্রাস করে, যার ফলে নির্মাতাদের জন্য খরচ সাশ্রয় হয়।
- বর্ধিত কার্যকারিতা: শাটার ডোর রোল ফর্মিং মেশিনগুলি অত্যন্ত দক্ষ এবং ঐতিহ্যবাহী উত্পাদন পদ্ধতির তুলনায় অনেক দ্রুত হারে ধাতব প্রোফাইল তৈরি করতে পারে। কম্পিউটার-নিয়ন্ত্রিত সরঞ্জাম ব্যবহারের সাথে অবিচ্ছিন্ন গঠন প্রক্রিয়া, নির্মাতাদের তাদের সামগ্রিক উত্পাদনশীলতা উন্নত করে দ্রুত এবং নির্ভুলভাবে ধাতব প্রোফাইল তৈরি করতে সক্ষম করে।
- উন্নত গুণমান: শাটার ডোর রোল ফর্মিং মেশিনগুলি উচ্চ মাত্রার নির্ভুলতা এবং নির্ভুলতার সাথে ধাতব প্রোফাইল তৈরি করতে পারে। রোলারগুলি ধাতুটিকে পছন্দসই আকারে তৈরি করার জন্য ডিজাইন করা হয়েছে, যার ফলে সামঞ্জস্যপূর্ণ এবং অভিন্ন প্রোফাইল তৈরি হয়। কম্পিউটার-নিয়ন্ত্রিত সরঞ্জামের ব্যবহার নিশ্চিত করে যে ধাতব প্রোফাইলগুলি উচ্চ স্তরের নির্ভুলতার সাথে উত্পাদিত হয়, ত্রুটি এবং ত্রুটিগুলি হ্রাস করে।
- নমনীয়তা: শাটার ডোর রোল ফর্মিং মেশিনগুলি জটিল আকার এবং ডিজাইন সহ বিভিন্ন ধরণের ধাতব প্রোফাইল তৈরি করতে পারে। রোলারগুলিকে বিভিন্ন প্রোফাইল তৈরি করতে সামঞ্জস্য করা যেতে পারে, যা মেশিনটিকে অত্যন্ত বহুমুখী এবং বিভিন্ন উত্পাদন প্রয়োজনের সাথে খাপ খাইয়ে নিতে পারে।
- হ্রাসকৃত লিড টাইম: শাটার ডোর রোল ফর্মিং মেশিনগুলির দ্রুত উত্পাদন হার নির্মাতাদের জন্য সীসা সময়কে উল্লেখযোগ্যভাবে হ্রাস করতে পারে। ক্রমাগত গঠন প্রক্রিয়া নির্মাতাদের দ্রুত ধাতব প্রোফাইল তৈরি করতে সক্ষম করে, একটি প্রকল্প সম্পূর্ণ করতে যে সময় লাগে তা হ্রাস করে এবং দ্রুত গ্রাহকদের কাছে সমাপ্ত পণ্য সরবরাহ করে।
সামগ্রিকভাবে, শাটার ডোর রোল ফর্মিং মেশিনের ব্যবহার নির্মাতাদের উল্লেখযোগ্য সুবিধা প্রদান করে। খরচ হ্রাস করে, দক্ষতা বৃদ্ধি করে, গুণমান উন্নত করে, নমনীয়তা প্রদান করে এবং সীসার সময় হ্রাস করে, এই মেশিনগুলি নির্মাণ শিল্পে নির্মাতাদের জন্য একটি মূল্যবান সম্পদ।
সংক্ষেপে, শাটার ডোর রোল ফর্মিং মেশিনগুলি নির্মাণ শিল্পে একটি অপরিহার্য হাতিয়ার, যা শাটার দরজা, গ্যারেজের দরজা, গুদামের দরজা এবং বাণিজ্যিক শাটারগুলির জন্য নির্দিষ্ট আকারের সাথে ধাতব শীট উত্পাদন করতে ব্যবহৃত হয়। বাজারে বিভিন্ন ধরণের শাটার ডোর রোল ফর্মিং মেশিন পাওয়া যায়, প্রতিটির নিজস্ব বৈশিষ্ট্য এবং সুবিধা রয়েছে। এই মেশিনগুলি উচ্চ ডিগ্রী নির্ভুলতা এবং নির্ভুলতার সাথে উচ্চ মানের ধাতব প্রোফাইল তৈরি করতে একটি অবিচ্ছিন্ন গঠন প্রক্রিয়া ব্যবহার করে, খরচ সাশ্রয়, বর্ধিত দক্ষতা, উন্নত গুণমান, নমনীয়তা এবং নির্মাতাদের জন্য কম সীসা সময় প্রদান করে। শাটার ডোর রোল ফর্মিং মেশিনগুলির কাজের নীতি, প্রকার এবং সুবিধাগুলি বোঝার মাধ্যমে, নির্মাণ সংস্থাগুলি তাদের উত্পাদন প্রয়োজনের জন্য কোন মেশিনটি সবচেয়ে উপযুক্ত সে সম্পর্কে অবগত সিদ্ধান্ত নিতে পারে।
অতিরিক্ত প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
1) শাটার ডোর রোল ফর্মিংয়ের জন্য কোন কয়েল-উপকরণ ও প্রলেপ সবচেয়ে উপযোগী?
প্রচলিত পছন্দ হলো গ্যালভানাইজড স্টিল (ASTM A653), অ্যালুমিনিয়াম সংকর (যেমন, 3003/3004) এবং প্রি-পেইন্টেড স্টিল (PPGI/PPGL)। ক্ষয়প্রবণ স্থানে Zn-Al-Mg কোটেড স্টিল প্রান্তের সুরক্ষা ও রোল-ফর্মিংযোগ্যতা বাড়ায়।
2) শাটারের স্ল্যাট ও গাইডে সাধারণত কত পুরুত্ব ব্যবহৃত হয়?
শাটার স্ল্যাট: 0.3–0.9 mm (স্টিল বা অ্যালুমিনিয়াম)। সাইড গাইড/বটম বার: বাতাসের লোড ও স্প্যান অনুযায়ী 0.8–2.0 mm। বেশি পুরু উপকরণে হাইড্রলিক প্রি-পাঞ্চ ও অতিরিক্ত ফর্মিং পাস লাগতে পারে।
3) উচ্চ গতিতে প্রোফাইলের দৈর্ঘ্যের নির্ভুলতা কীভাবে বজায় থাকে?
ফ্লাইং শিয়ারসহ এনকোডারভিত্তিক ক্লোজড-লুপ নিয়ন্ত্রণ ব্যবহার করুন, সার্ভো ডিকয়লারে প্রবেশের টান স্থির রাখুন এবং তাপমাত্রা-ক্ষতিপূরণযুক্ত দৈর্ঘ্য অ্যালগরিদম প্রয়োগ করুন। আধুনিক PLC/HMI ব্যবস্থায় 20–35 m/min গতিতে ±0.5–1.0 mm নির্ভুলতা পাওয়া যায়।
4) একটি মেশিনে কি একাধিক শাটার ডোর প্রোফাইল তৈরি করা যায়?
হ্যাঁ। মডিউলার টুলিং, দ্রুত-বদলযোগ্য ক্যাসেট ও রেসিপিভিত্তিক PLC প্যারামিটারে একই বেস লাইনে স্ল্যাট, গাইড ও বটম বার তৈরি করা যায়। পাঞ্চ টুলিং ও পাসের সংখ্যার ওপর নির্ভর করে সেটআপ বদলাতে 20–60 মিনিট লাগতে পারে।
5) কোন ইনলাইন মান-পরীক্ষা সুপারিশ করা হয়?
ছিদ্র/স্লটের অবস্থানের জন্য ভিশন সিস্টেম, প্রস্থ/পুরুত্বের জন্য লেজার গেজ, স্ট্যান্ডে টর্ক/অ্যাম্পিয়ারের প্রবণতা এবং রিবের উচ্চতা ও ইন্টারলক ফিটের জন্য ইনলাইন প্রোফাইলোমিটার ব্যবহার করুন। শনাক্তযোগ্যতার জন্য ডেটা SPC ড্যাশবোর্ডে পাঠানো যায়।
শাটার ডোর রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- বিদ্যুতায়িত গতি ও শক্তি পুনরুদ্ধার: IE4/IE5 মোটর ও রিজেনারেটিভ VFD-র ব্যবহার বাড়ায় প্রতি টনে ফর্মিংয়ের kWh কমে।
- সংযুক্ত কারখানা: OEE, অপচয় বিশ্লেষণ ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণের জন্য OPC UA/MQTT সংযোগে MES/SCADA যুক্ত হয়।
- নিরাপত্তার উন্নয়ন: রপ্তানি মডেলে ISO 13849-1 PL d নিরাপত্তা সার্কিট, ইন্টারলকযুক্ত গার্ড ও লাইট কার্টেন ক্রমশ মানসম্মত হচ্ছে।
- উপকরণের পরিবর্তন: উপকূলীয় ও সবুজ-ভবন প্রকল্পে Zn-Al-Mg কোটেড স্টিল ও উচ্চ পুনর্ব্যবহৃত-উপাদানযুক্ত অ্যালুমিনিয়ামের ব্যবহার বাড়ছে।
- দ্রুত কাস্টমাইজেশন: CAD-to-roll CAM কর্মপ্রবাহ কাস্টম শাটার স্ল্যাট ও বাতাস-রেটেড গাইডের জন্য RFQ থেকে উৎপাদন শুরুর সময় কমায়।
2024–2025 বেঞ্চমার্ক এবং গ্রহণ
| মেট্রিক | 2024 ভিত্তিরেখা | 2025 (আনুমানিক) | শাটার ডোর লাইনের জন্য প্রাসঙ্গিকতা | উৎস/নোট |
|---|---|---|---|---|
| সার্ভো ডিকয়লার/ফ্লাইং শিয়ারযুক্ত লাইন | 45% | 58–62% | গতিতে আরও নির্ভুল দৈর্ঘ্য | OEM ও ইন্টিগ্রেটর জরিপ |
| ক্লাউড/MES-সংযুক্ত মেশিন | 25% | 35–40% | রিয়েল-টাইম OEE, SPC, শনাক্তযোগ্যতা | OPC Foundation-এর প্রতিবেদন |
| 2022-এর তুলনায় শক্তি-ব্যবহার হ্রাস | 7–9% | 10–12% | IE4 মোটর, রিজেন ড্রাইভ | IEA শিল্প দক্ষতা |
| শাটারে Zn-Al-Mg কোটেড কয়েলের ব্যবহার | 12–15% | 18–22% | ক্ষয়-প্রতিরোধ; পাতলা গেজ ব্যবহারের সুযোগ | উপকরণ সরবরাহকারীদের সংক্ষিপ্ত প্রতিবেদন |
| স্ল্যাট উৎপাদনের সাধারণ গতি | 18–28 m/min | ২০–৩৫ মি/মিনিট | কঠোর সহনসীমায় উৎপাদনক্ষমতা | শিল্প প্রদর্শনী |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- OPC Foundation (শিল্প আন্তঃকার্যক্ষমতা): https://opcfoundation.org
- ISO 13849-1 কার্যকরী নিরাপত্তা পর্যালোচনা: https://www.iso.org
- International Energy Agency (শিল্প দক্ষতা): https://www.iea.org
- কোল্ড-ফর্মড ইস্পাত বিষয়ক CFSEI/AISI-এর তথ্যসূত্র: https://www.cfsei.org
- ASTM A653 coated sheet standard: https://www.astm.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: OPC UA-এর মাধ্যমে শাটার স্ল্যাট লাইনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ (2025)
পটভূমি: এক বাণিজ্যিক শাটার প্রস্তুতকারকের মাঝের স্ট্যান্ডের বিয়ারিং ক্ষয়ের কারণে অপরিকল্পিত বিরতি হতো, যা ডেলিভারির SLA-কে প্রভাবিত করত।
সমাধান: স্ট্যান্ড মোটরের কারেন্ট, বিয়ারিংয়ের তাপমাত্রা ও কম্পনের OPC UA ডেটা সংগ্রহ চালু করা হয়; PLC HMI অ্যালার্টের সঙ্গে যুক্ত অস্বাভাবিকতা শনাক্তকরণ মডেল প্রশিক্ষিত করা হয়।
ফলাফল: 6 মাসে অপরিকল্পিত বন্ধ-সময় 18% কমে; লাইনের টান স্থির হওয়ায় 28 m/min গতিতে দৈর্ঘ্যের গড় সহনসীমা ±1.1 mm থেকে ±0.8 mm-এ উন্নীত হয়।
কেস স্টাডি 2: উপকূলীয় শাটার ডোরে Zn-Al-Mg-তে রূপান্তর (2024)
পটভূমি: উপকূলীয় প্রকল্পে কাজ করা এক গুদাম-দরজা সরবরাহকারী প্রি-পেইন্টেড গ্যালভানাইজড স্ল্যাটে ক্ষয়ের কারণে পুনরায় সার্ভিসের ডাক পেত।
সমাধান: Zn-Al-Mg কোটেড স্টিলে বদল করা হয়; প্রলেপ রক্ষায় একটি ফর্মিং পাস যোগ করে রোলের ব্যাসার্ধ সমন্বয় করা হয়; প্রলেপ রোলে লেগে যাওয়া কমাতে MQL লুব্রিকেশন চালু হয়।
ফলাফল: আগের স্পেসিফিকেশনের তুলনায় লবণ-স্প্রে কার্যকারিতা >30% বাড়ে; বাতাসের লোড পরীক্ষা পাস করেই কয়েলের গেজ 0.05 mm কমানো হয়; অপচয়ের হার 5.2% থেকে 3.6%-এ নামে।
বিশেষজ্ঞদের মতামত
- Dr. Eva Schneider, জ্যেষ্ঠ গবেষক, Fraunhofer IWU
মূল মতামত: “শাটার ডোর রোল ফর্মিংয়ে দ্রুততম সুফল আসে ক্লোজড-লুপ টান নিয়ন্ত্রণ ও এনকোডার-সমন্বিত ফ্লাইং শিয়ার থেকে; এতে জ্যাম কমে এবং ইন্টারলক ফিট উন্নত হয়।” - Miguel Ortega, অটোমেশন কৌশলবিদ, Rockwell Automation
মূল মতামত: “সব লাইনে গতি, টর্ক, অপচয় ও অ্যালার্ম অবস্থার OPC UA ট্যাগ মানসম্মত করলে সহজে অ্যানালিটিক্স চালু করা যায় এবং কমিশনিংয়ের সময় কমে।” - Haruki Sato, উপকরণ বিশেষজ্ঞ, Nippon Steel Coated Products
মূল মতামত: “শাটারে Zn-Al-Mg ব্যবহার করলে বাঁকের ব্যাসার্ধ বাড়ান এবং এমবসিংয়ের আগে অতিরিক্ত একটি পাস বিবেচনা করুন, যাতে প্রলেপের অখণ্ডতা ও প্রান্তের ক্ষয়-প্রতিরোধ বজায় থাকে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন এবং সিমুলেশন: COPRA RF — https://www.data-m.de; SolidWorks রোল ফ্লাওয়ার নকশার জন্য অ্যাড-ইন — https://www.solidworks.com
- নিয়ন্ত্রণ/মোশন লাইব্রেরি: Siemens Application Examples (ফ্লাইং শিয়ার) — https://support.industry.siemens.com; Rockwell Motion Control — https://rockwellautomation.com
- মানদণ্ড ও নির্দেশনা: ASTM A653 (গ্যালভানাইজড শিট) — https://www.astm.org; ISO 13849-1 নিরাপত্তা — https://www.iso.org; CFSEI কারিগরি নোট — https://www.cfsei.org
- সংযোগ/অ্যানালিটিক্স: OPC UA স্পেসিফিকেশন ও উত্তম অনুশীলন — https://opcfoundation.org; NIST স্মার্ট ম্যানুফ্যাকচারিং রিসোর্স — https://www.nist.gov
- নিরাপত্তা ও রক্ষণাবেক্ষণ: NIOSH মেশিন গার্ডিং ও LOTO — https://www.cdc.gov/niosh; EU OSHA যন্ত্রপাতি নিরাপত্তা — https://osha.europa.eu
সর্বশেষ আপডেট: 2025-10-22
পরিবর্তনলগ: শাটার ডোর রোল ফর্মিং লাইনের জন্য 5টি লক্ষ্যভিত্তিক FAQ, বেঞ্চমার্ক টেবিলসহ 2025 সালের প্রবণতা ও প্রামাণ্য রেফারেন্স, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞ মতামত এবং ব্যবহারিক টুল/রিসোর্স যোগ করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-22; অথবা ISO 13849-এর নতুন সংশোধনী, বড় OPC UA মডেল আপডেট, কিংবা শাটার ডোরে Zn-Al-Mg/অ্যালুমিনিয়ামের ব্যবহারে বাজারে উল্লেখযোগ্য পরিবর্তন এলে তার আগেই





