
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সারাংশ ডাবল স্টেজ ছাদের শীট রোল ফর্মিং
ডাবল স্টেজ ছাদের শীট রোল ফর্মিং উচ্চ গতিতে, অবিরত প্রক্রিয়ায় রিবযুক্ত বা করুগেটেড প্রোফাইলে ধাতব ছাদের শীট এবং প্যানেলের দীর্ঘ দৈর্ঘ্য উৎপাদনের জন্য ডিজাইন করা হয়েছে।
একক স্টেজ রোল ফর্মিং-এর বিপরীতে যেখানে সব স্ট্যান্ড এক লাইনে থাকে, ডাবল স্টেজ মেশিনে ফর্মিং স্টেশন উপরের এবং নিচের স্তরে বিভক্ত থাকে যাতে শীট মেটাল ছাদের প্রোফাইলে পুরুষ এবং স্ত্রী বৈশিষ্ট্য তৈরি হয়। দুটি ফর্মিং স্টেজ একক স্টেজ রোল ফর্মারের তুলনায় আরও জটিল আকার উৎপাদনের অনুমতি দেয়।
এই নির্দেশিকায় আলোচিত হবে:
- উৎপাদিত ছাদের শীট প্রোফাইল
- ডাবল স্টেজ রোল ফর্মিং-এর সুবিধা
- প্রক্রিয়ার সারাংশ
- মেশিন কনফিগারেশন
- ফর্মিং ধাপসমূহ
- স্পেসিফিকেশন এবং হার
- টুলিং
- প্রোফাইল ডিজাইন বিবেচনা
- কাঁচামালের প্রয়োজনীয়তা
- রোলার অ্যাডজাস্টমেন্ট ফ্যাক্টর
- খরচ বিশ্লেষণ
- শীর্ষ প্রস্তুতকারক
- ডাবল স্টেজ মেশিনের সুবিধা বনাম অসুবিধা
- সর্বশেষ প্রযুক্তিগত উন্নয়ন
রোল ফর্মড ছাদের শীট প্রোফাইলের সারাংশ
ডাবল স্টেজ রোল ফর্মিং লাইনে উৎপাদিত সাধারণ ছাদের প্রোফাইলগুলির মধ্যে রয়েছে:
- করুগেটেড শীট – সাইনুসয়েডাল ওয়েভ প্যাটার্ন, বহুমুখী এবং শক্তিশালী
- ৫ভি ক্রিম্প প্যানেল – নিয়মিত ব্যবধানে হেমড “ভি” আকৃতির রিব
- স্ট্যান্ডিং সিম শীট – উত্তোলিত সিম সহ উল্লম্ব রিব
- ট্র্যাপিজয়েডাল শীট – সমতল ফ্ল্যাঞ্জ সহ কোণাকৃতির ওয়েব
- ডাবল লক প্যানেল – আন্তঃসংযুক্ত পুরুষ এবং স্ত্রী রিব
এই প্রোফাইলগুলি ছাদের জন্য কাঠামোগত শক্তি, স্প্যান ক্ষমতা, আবহাওয়া প্রতিরোধ এবং দৃশ্যমান আকর্ষণ প্রদান করে। জনপ্রিয় উপাদানগুলি হলো গ্যালভানাইজড, গ্যালভালুম এবং প্রি-পেইন্টেড স্টিল কয়েল।
ডাবল স্টেজ রোল ফর্মিং-এর সুবিধা
ডাবল স্টেজ রোল ফর্মিং অনুমতি দেয়:
- জটিল প্রোফাইল – আন্তঃসংযুক্ত এবং জয়েন্টেড আকার
- উচ্চ শক্তির প্যানেল – গভীরতর পুরুষ/স্ত্রী রিব
- মোটা উপাদান – ১.২ মিমি পর্যন্ত স্টিল ফর্ম করা যায়
- নিচের স্টেজে প্রবেশ – রোল রক্ষণাবেক্ষণ সহজ করে
- স্বাধীন নিয়ন্ত্রণ – উপরের এবং নিচের প্যারামিটার আলাদা
- উচ্চতর কঠোরতা – বাড়তি স্প্যান ক্ষমতা
- রোল স্পেস দক্ষতা – দুটি স্তরে কমপ্যাক্ট লেআউট
বিভক্ত দ্বি-স্টেজ কনফিগারেশন গুণমান এবং নমনীয়তার জন্য একক স্টেজ মেশিনের তুলনায় আরও নিয়ন্ত্রণ প্রদান করে।
রোল ফর্মিং প্রক্রিয়ার সারাংশ
রোল ফর্মিং একাধিক রোলিং ডাইয়ের সিরিজ ব্যবহার করে সমতল শীট মেটাল স্ট্রিপকে ধীরে ধীরে পছন্দসই প্রোফাইলে আকার দেয়:
- কয়েল শীট আনকয়লারের মাধ্যমে রোল ফর্মারে প্রবেশ করে
- নিচের স্টেজ রোলারস উপাদানকে প্রি-বেন্ড করে
- শীট চূড়ান্ত আকারের জন্য উপরের স্টেজে স্থানান্তরিত হয়
- ঘূর্ণায়মান ডাইয়স প্রতিটি স্ট্যান্ডে স্ট্রিপকে ক্রমাগত বাঁকায়
- ফর্মড ছাদের শীট কাটা এবং সংগ্রহের জন্য প্রস্থান করে
- প্রক্রিয়া উচ্চ উৎপাদন গতিতে অবিরত
রোলারস ধাতুকে তার প্রস্থ জুড়ে নিয়ন্ত্রিতভাবে বাঁকায় কোনো উপাদানের পুরুত্ব পরিবর্তন বা স্ক্র্যাপ ক্ষতি ছাড়াই। অবিরত ফর্মিং দক্ষতার সাথে উচ্চ পরিমাণ সক্ষম করে।
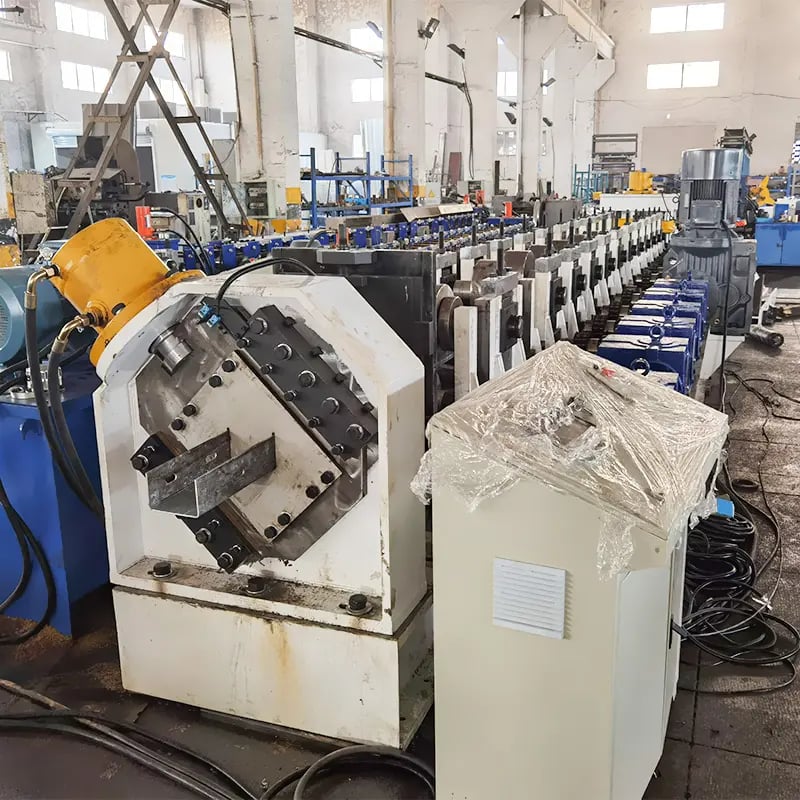
ডাবল স্টেজ রোল ফর্মার কনফিগারেশন
ডাবল স্টেজ রোল ফর্মিং লাইনে দুটি প্রধান লেআউট রয়েছে:
| ধরন | বর্ণনা |
|---|---|
| উল্লম্ব ইনলাইন | নিচের এবং উপরের রোল সোজা উল্লম্ব লাইনে |
| পাশাপাশি | উপরের এবং নিচের স্টেজ পাশাপাশি |
মেশিনের উপাদানসমূহ
- কয়েল পেঅফ রিল এবং আনকয়লার
- নির্ভুল গাইড সহ ফিড টেবিল
- নিচের এবং উপরের ফর্মিং রোল স্টেশন
- হাইড্রোলিক শিয়ারিং কাটঅফ প্রেস
- প্যারামিটার সেটিংসের জন্য পিএলসি নিয়ন্ত্রণ কনসোল
- কনভেয়ার বা সমর্থন টেবিল
বৃহত্তর লাইনগুলিতে প্রায়শই স্বয়ংক্রিয় স্ট্যাকার, কাউন্টার এবং বান্ডলিং সিস্টেম অন্তর্ভুক্ত থাকে।
ডাবল স্টেজ ফর্মিং প্রক্রিয়ার সারাংশ
একটি সাধারণ ডাবল স্টেজ রোল ফর্মার শীট মেটালকে এই ধাপগুলির মাধ্যমে আকার দেয়:
- ডিকয়েলিং – শীট কয়েল আনওয়াইন্ড করে রোল লাইনে প্রবেশ করানো হয়
- লেভেলিং – ফর্মিংয়ের আগে শীটগুলি লেভেল এবং সোজা করা হয়
- নিম্ন স্তর – নিম্ন রোল স্টেশনে প্রি-বেন্ডিং সম্পন্ন হয়
- শীর্ষ পর্যায় – উপরের স্টেশনগুলিতে চূড়ান্ত বাঁকানো এবং প্রোফাইলিং
- কাটিং – হাইড্রোলিক শেষ প্রান্ত ক্ষেদক শীটগুলোকে দৈর্ঘ্য অনুযায়ী কাটে
- গণনা – কাটার সময় অংশগুলো স্বয়ংক্রিয়ভাবে গণনা করা হয়
- স্ট্যাকিং – গঠিত শীটগুলো প্রস্থান কনভেয়র বা টেবিলে রাখা হয়
সার্ভো চালিত রোলারগুলো প্রিসিশন ফর্মিংয়ের জন্য রিয়েল-টাইম গতি এবং অবস্থান সমন্বয়ের অনুমতি দেয়।
মেশিনের স্পেসিফিকেশন
| প্যারামিটার | পরিসর |
|---|---|
| ফর্মিং গতি | ১০ – ৪০ মি/মিন |
| চালক শক্তি | ৭.৫ – ১৫ কিলোওয়াট |
| শীট প্রস্থ | ৯০০ – ১৩০০ মিমি |
| ধাতুর পুরুত্ব | ০.৩৫ – ১.২ মিমি |
| প্রোফাইল উচ্চতা | ২০ – ১৫০ মিমি |
| কয়েল ওজন | সর্বোচ্চ ৬ মেট্রিক টন |
| রোলার ব্যাস | ১২০ – ২২০ মিমি |
আরও শক্তিশালী ১৫ কিলোওয়াট+ ড্রাইভগুলো দ্রুত উৎপাদন গতি সক্ষম করে। ১৩০০ মিমি পর্যন্ত প্রশস্ত কয়েল প্রস্থ চালানো যায়।
ডাবল স্টেজ রোল ফর্মিংয়ে ব্যবহৃত টুলিং
- ফর্মিং রোলার – মেশিনড ফোর্জড স্টিল, ইন্ডাকশন হার্ডেনড
- ব্যাকিং রোল – প্রতিক্রিয়া শক্তি সমর্থন প্রদান করে
- গাইড রোল – লাইন জুড়ে স্ট্রিপ সারিবদ্ধ করে
- কাটঅফ প্রেস – শক্ত স্টিল ক্ষেদক ফলক
- কুইক চেঞ্জ – দ্রুত চেঞ্জওভারের জন্য মডুলার টুলিং
৭০০-৯০০ এইচভি শক্তির রোল উপকরণ পরিধান এবং বিকৃতি প্রতিরোধ করে। টেক্সচার্ড পৃষ্ঠ মেটাল শীটগুলোকে আঁকড়ে ধরে।
ছাদ প্রোফাইল ডিজাইন বিবেচনা
মূল ডিজাইন কারণসমূহ:
- কর্মক্ষমতা প্রয়োজনীয়তা – স্প্যান রেটিং, আবহাওয়া স্থায়িত্ব, বাতাস/হিমপাতের লোড
- প্রযোজ্য মানদণ্ড – ছাদ গ্রেড, মাপ, পরীক্ষা স্পেসিফিকেশন
- যান্ত্রিক বৈশিষ্ট্য – শক্তি, বাঁকানো শক্তিস্থিরতা, বাকিং প্রতিরোধ
- মেটাল শীট প্যারামিটার – পুরুত্ব, ইয়েল্ড শক্তি, কোটিং
- উৎপাদনযোগ্যতা – আকারে ক্রমিকভাবে বাঁকানোর ক্ষমতা
- দৃশ্যমান চেহারা – নান্দনিকতা, প্যাটার্ন আকার এবং ধারাবাহিকতা
৩ডি মডেলিং এবং এফইএ ছাদ প্রোফাইল ডিজাইনগুলো রোল টুলিংয়ের আগে যাচাই করে।
ছাদ শীট উৎপাদনে কাঁচামাল
সাধারণ মেটাল কয়েল ইনপুট:
- স্টিল – হট ডিপ গ্যালভানাইজড, গ্যালভালুম, প্রি-পেইন্টেড
- পুরুত্ব – ০.৩৫ থেকে ১.২ মিমি
- প্রস্থ – সর্বোচ্চ ১৩০০ মিমি
- কোটিং – জিঙ্ক, অ্যালুমিনিয়াম-জিঙ্ক, পেইন্টেড ফিনিশ
- যান্ত্রিক বৈশিষ্ট্য – টেনসাইল এবং ইয়েল্ড শক্তি
- পৃষ্ঠ – সরল ম্যাট সাধারণ ত্রুটিহীন
- সমতলতা – ১.৫ মিটার স্ট্রিপ দৈর্ঘ্যে সর্বোচ্চ ৫ মিমি
উচ্চমানের ইনপুট কয়েল সমান রোল ফর্মড ছাদ উৎপাদন এবং ক্ষয় প্রতিরোধের জন্য অত্যাবশ্যক।
ছাদ প্যানেল ফর্মিংয়ে গুণমান কারণ
গুণমান নিয়ন্ত্রণকারী মূল প্রক্রিয়া প্যারামিটার:
- রোল সমন্বয় – ভুল ফাঁক কুঞ্চিত এবং ত্রুটি সৃষ্টি করে
- ফিড রেট – অতিরিক্ত গতি ছিঁড়ে ফেলার ঝুঁকি বাড়ায়
- স্ট্রিপ সমর্থন – অপর্যাপ্ত সমর্থন শীট ঝুলে পড়ায়
- রোল সমান্তরালতা – প্রোফাইলে পুরুত্বের তারতম্য কমায়
- লুব্রিকেশন – সংস্পর্শ বিন্দুতে ঘর্ষণ প্রতিরোধ করে
- রোল পরিধান – মাপ এবং গুণমান বিচ্যুতি সৃষ্টি করে
- স্ট্রিপ সারিবদ্ধকরণ – তির্যক এবং বিকৃতি সমস্যা প্রতিরোধ করে
রিয়েল-টাইম মনিটরিং এবং স্বয়ংক্রিয় ফিডব্যাক ত্রুটি এবং ডাউনটাইম কমায়।
উৎপাদন হার বিশ্লেষণ
| প্যারামিটার | সাধারণ হার |
|---|---|
| লাইনের গতি | ১০ – ৪০ মি/মিন |
| আউটপুট | ৪০০ – ১৬০০ মি/ঘণ্টা |
| শিফটপ্রতি অংশ | ১৬০ – ৬৪০ শীট |
- ১ মিটারের নিচে সংকীর্ণ প্রস্থ সর্বোচ্চ গতি সক্ষম করে
- গভীর প্রোফাইল উচ্চতা ফর্মিং হার কমায়
- বড় রিবড প্যানেলগুলোর লিনিয়ার আউটপুট কম
স্বয়ংক্রিয় স্ট্যাকার ঘণ্টায় ১০০০+ শীট বান্ডেল করতে পারে।
অন্যান্য পদ্ধতির তুলনায় খরচ বিশ্লেষণ
| প্রক্রিয়া | সরঞ্জামের খরচ | উপাদান দক্ষতা | শ্রম | প্রতি অংশ খরচ |
|---|---|---|---|---|
| রোল গঠন | $$$ | 90-95% | নিম্ন | $ |
| প্রেস ব্রেক ফর্মিং | $$ | 50-70% | উচ্চ | $$ |
| অ্যাসেম্বলি | $ | 80-90% | উচ্চ | $$ |
উচ্চ প্রাথমিক বিনিয়োগ সত্ত্বেও, রোল ফর্মিং তুলনামূলক প্রক্রিয়ার তুলনায় দ্রুত উৎপাদন এবং কম উপাদান অপচয় সক্ষম করে।
ডাবল স্টেজ মেশিনের শীর্ষ প্রস্তুতকারক
| প্রতিষ্ঠান | অবস্থান |
|---|---|
| এআইএমআইএল | ভারত |
| বিএমডব্লিউ | চীন |
| Gasparini | ইতালি |
| Metform | যুক্তরাষ্ট্র |
| পেডারসেন | ডেনমার্ক |
| রোটোফর্ম | হাঙ্গেরি |
| শ্রীজি | ভারত |
এই কোম্পানিগুলো কয়েল পে-অফ থেকে প্রোফাইল কাটা এবং স্ট্যাকিং পর্যন্ত সমন্বিত লাইন সরবরাহ করে।
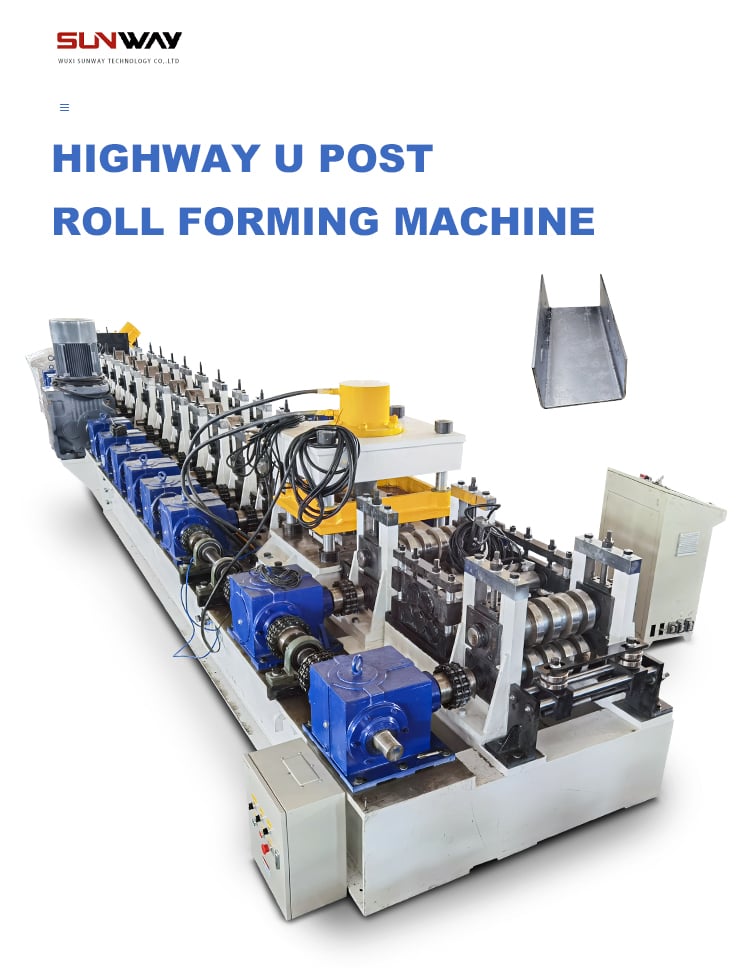
ডাবল স্টেজ রোল ফর্মিংয়ের সুবিধা
- সর্বোচ্চ ৪০ মি/মিনিটের অবিরত উচ্চ গতির উৎপাদন
- জটিল আন্তঃসংযুক্ত ছাদ প্রোফাইল সক্ষম করে
- স্ট্যাম্পিংয়ের তুলনায় ৯৫% পর্যন্ত উপাদান ফলন
- সামঞ্জস্যপূর্ণ গুণমান এবং পুনরাবৃত্তিযোগ্য সহনশীলতা
- দীর্ঘ উচ্চ আয়তন উৎপাদন রানের জন্য আদর্শ
- স্বয়ংক্রিয় প্রক্রিয়া শ্রম কমায়
- খোলা মেশিনের তুলনায় নিরাপদ বন্ধ সরঞ্জাম
- কমপ্যাক্ট থেকে ভারী শক্তির বিভিন্ন আকার
- ন্যূনতম টুলিং রক্ষণাবেক্ষণ প্রয়োজন
বিভক্ত দ্বি-স্তরীয় বিন্যাস একক স্তরীয় রোল ফর্মিং মেশিনের উপর সুবিধা প্রদান করে।
ডাবল স্টেজ রোল ফর্মারের সীমাবদ্ধতা
- উচ্চতর প্রাথমিক মূলধন বিনিয়োগ
- সংক্ষিপ্ত বা কম আয়তন উৎপাদনের জন্য ব্যবহারিক নয়
- প্রোফাইল নির্ধারিত হলে সীমিত নমনীয়তা
- মেশিন মাপের মধ্যে আকার সীমাবদ্ধতা
- ফর্মিংয়ের পর অতিরিক্ত ফিনিশিং ধাপ প্রয়োজন
- রোল সারিবদ্ধকরণ টিউন করার জন্য বিশেষ দক্ষতা প্রয়োজন
- টুলিং ডিজাইন এবং মেশিনিংয়ের জন্য লিড টাইম প্রয়োজন
- তেল ক্যানিং প্যানেল বিকৃতি অনুভব করতে পারে
- অত্যন্ত কঠিন সহনশীলতা ধরে রাখা কঠিন
১০০০ মিটারের নিচে শীট মেটাল ছাদের প্রয়োজনের জন্য বিকল্প পদ্ধতি উপযুক্ত হতে পারে।
ডাবল স্টেজ প্রযুক্তির সর্বশেষ অগ্রগতি
- কুইক চেঞ্জ টুলিং – প্রোফাইল চেঞ্জওভারের জন্য ডাউনটাইম কমায়
- ইন-লাইন পাঞ্চিং – ফর্মিংয়ের সময় রেজিস্ট্রেশন ছিদ্র সৃষ্টি করে
- ভিশন সিস্টেম – ত্রুটির জন্য প্রক্রিয়ায় অপটিক্যাল পরিদর্শন
- রোল স্ক্যানিং – রোলার সারিবদ্ধকরণ/ফাঁক সমস্যা সনাক্ত করে
- নিরাপত্তা উন্নয়ন – অতিরিক্ত গার্ডিং, ই-স্টপ সার্কিট
- হ্যান্ডলিং অটোমেশন – ম্যানুয়াল শীট স্ট্যাকিং কমায়
- সার্ভো ড্রাইভ আপগ্রেড – গতি এবং অবস্থান নিয়ন্ত্রণ উন্নত করে
- রোল ডিজাইন সফটওয়্যার – ফর্মিং প্রক্রিয়া ডিজিটালভাবে অনুকরণ করে
এই উদ্ভাবনগুলো রোল ফর্মড ছাদ উৎপাদনের গুণমান, নমনীয়তা এবং উৎপাদনশীলতা আরও বাড়ানোর লক্ষ্যে।
উপসংহার
ডাবল স্টেজ রোল ফর্মিং মেটাল ছাদ প্রোফাইলের উচ্চ গতির উৎপাদনের জন্য দক্ষ অবিরত প্রক্রিয়া প্রদান করে, জটিল আন্তঃসংযুক্ত সীম ডিজাইন সক্ষম করে। সঠিকভাবে ইঞ্জিনিয়ারড এবং উচ্চমানের কয়েল ইনপুট সরবরাহিত হলে, মেশিনগুলো নান্দনিক স্পেসিফিকেশন পূরণের জন্য চমৎকার সামঞ্জস্য এবং স্থায়িত্বসহ রিবড এবং করুগেটেড প্যানেল উৎপাদন করতে পারে।
অন্যান্য পদ্ধতির তুলনায় প্রাথমিক মূলধন বিনিয়োগের জন্য বেশি প্রয়োজন হলেও, দ্রুত উৎপাদন হার, সামগ্রীক ন্যূনতম অপচয় এবং দ্বিমুখী রোল ফর্মিংয়ের স্বয়ংক্রিয় প্রকৃতি এটিকে দীর্ঘ উৎপাদন চক্রের জন্য আদর্শ প্রযুক্তি করে তোলে, যেখানে হাজার হাজার ছাদের শীট প্রয়োজন।
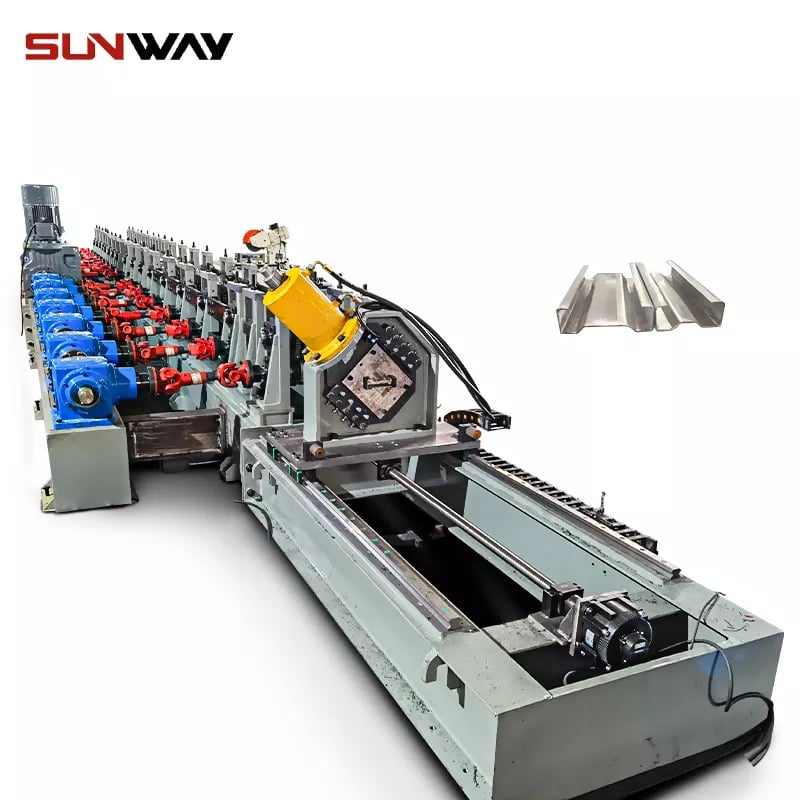
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
এখানে কিছু ঘন ঘন জিজ্ঞাসিত প্রশ্নের উত্তর দেওয়া হলো:
ডাবল স্টেজ রোল ফর্মিং এর প্রধান সুবিধাগুলো কী?
আন্তঃসংযুক্ত এবং জটিল প্রোফাইল তৈরির ক্ষমতা, পুরু উপাদানের সামর্থ্য, স্বাধীন নিয়ন্ত্রণ এবং ডাউন-স্টেজ অ্যাক্সেসিবিলিটি এর প্রধান সুবিধাগুলো।
কোন শীট মেটালের পুরুত্ব ডাবল স্টেজ রোল ফর্ম করা যায়?
স্ট্যান্ডার্ড মেশিনগুলো ০.৩৫ থেকে ১.২ মিমি পর্যন্ত মেটালের পুরুত্ব সামলাতে পারে। ১.২ মিমির বেশি হলে আরও চ্যালেঞ্জিং হয়ে ওঠে।
ডাবল স্টেজ লাইনে কোন রুফিং প্রোফাইলগুলো তৈরি করা যায়?
সাধারণ প্রোফাইলগুলোর মধ্যে রয়েছে করুগেটেড, ৫ভি ক্রিম্প, স্ট্যান্ডিং সিম, ট্র্যাপিজয়েডাল এবং ডাবল লক প্যানেল।
ডাবল স্টেজ রোল ফর্ম করা শীটগুলো কতটা ছোট হতে পারে?
ইউটোপিয়ান না হলেও, ৩ মিটারের মতো ছোট শীটের দৈর্ঘ্য তৈরি করা যায় তবে প্রান্তে ছিঁড়ে যাওয়ার সম্ভাবনা থাকে।
ডাবল স্টেজ রোল ফর্ম করা রুফ প্যানেলে কোন টলারেন্স সম্ভব?
+/- ১.০ মিমি হলো স্ট্যান্ডার্ড টলারেন্স কিন্তু প্রিসিশন রোল এবং গাইডসযুক্ত উন্নত মেশিন +/- ০.৫ মিমি নির্ভুলতা অর্জন করতে পারে।
ডাবল স্টেজ লাইনে প্রোফাইল টুলিং পরিবর্তন করতে কত সময় লাগে?
কুইক চেঞ্জ মডুলার টুলিং দিয়ে, ভিন্ন রুফ শীট প্রোফাইলের মধ্যে সাধারণত ২-৫ ঘণ্টা সময় লাগে।
কোন পরিমাণে ডাবল স্টেজ রোল ফর্মিং অর্থনৈতিক হয়?
উচ্চ প্রাথমিক খরচের কারণে, ৫০০,০০০ মিটার/বছরের বেশি উৎপাদন পরিমাণ ডাবল স্টেজ লাইনে বিনিয়োগ জাস্টিফাই করার জন্য সাধারণত প্রয়োজন।
ডাবল স্টেজ রোল ফর্মিং সরঞ্জাম নিরাপদে চালানোর জন্য কোন দক্ষতা প্রয়োজন?
যান্ত্রিক দক্ষতা, ইলেকট্রিক্যাল এবং কন্ট্রোলস জ্ঞান, সমস্যা সমাধানের ক্ষমতা এবং নির্দিষ্ট মেশিন ট্রেনিং প্রয়োজন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) ডাবল স্টেজ লাইন কীভাবে জটিল standing seam বা double-lock প্রোফাইলের ফর্মিং উন্নত করে?
- উপরের ও নিচের ধাপের মধ্যে পাসগুলো ভাগ করে দিলে আপনি বিকৃতি বণ্টন করতে, স্প্রিংব্যাক নিয়ন্ত্রণ করতে এবং পুরুষ ও স্ত্রী-খাঁজের আকৃতি স্বাধীনভাবে সমন্বয় করতে পারবেন; ফলে গভীর খাঁজে তেল-ঢেউ ও প্রান্ত-ঢেউ কমে।
2) দ্বিস্তরীয় ছাদশিটের দৈর্ঘ্য ও খাঁজের উচ্চতার জন্য বাস্তবসম্মত সহনসীমা কত?
- সার্ভো কাট-অফ এবং ক্যালিব্রেট করা পাস-গ্যাপ থাকলে: 2–6 m অংশে দৈর্ঘ্য ±0.8–1.5 mm; খাঁজ/চূড়ার উচ্চতা ±0.5 mm। এর চেয়ে কঠোর সহনসীমার জন্য সাধারণত কম গতি এবং উন্নতমানের টুলিং প্রয়োজন।
3) উচ্চ-গতির দ্বিস্তরীয় ছাদশিট রোল ফর্মিংয়ের জন্য কোন কয়েলগুলো সবচেয়ে ভালো?
- GI/Galvalume AZ150–AZ200, yield 280–550 MPa, অধিকাংশ ছাদকাজের জন্য পুরুত্ব 0.45–0.8 mm; স্থাপত্যিক প্রি-পেইন্টেড কয়েলের জন্য সামঞ্জস্যপূর্ণ রঙের স্তর ও প্রসাধনগত গুণমানের জন্য ভালো পিচ্ছিলতা-সহ Class 2/3 coil coating নির্ধারণ করুন।
4) দুটি ছাদ প্রোফাইলের মধ্যে বিন্যাস পরিবর্তনের সময় কীভাবে কমানো যায়?
- মডুলার দ্রুত-বদলযোগ্য ক্যাসেট, রঙ-কোডযুক্ত শিম, টর্ক-চিহ্নিত ফাস্টেনার, সংরক্ষিত PLC রেসিপি এবং পূর্বনির্ধারিত গাইড ব্যবহার করুন। পরিণত লাইনে 2–3 ঘণ্টা লক্ষ্য করুন; 2 ঘণ্টার কাছাকাছি যেতে দৃষ্টিসহায়তায় পাস সেটআপ যুক্ত করুন।
5) ডাবল-স্টেজ মেশিনে কোন রক্ষণাবেক্ষণ কাজগুলো প্যানেলের মানকে সবচেয়ে বেশি প্রভাবিত করে?
- রোলারের পৃষ্ঠের সমাপ্তি (প্রি-পেইন্টেডের জন্য লক্ষ্যমাত্রা Ra ≤0.4 μm), পাসের সমান্তরালতা, এনকোডার/কাট-অফ ক্যালিব্রেশন, লুব্রিকেন্টের পরিচ্ছন্নতা (pH/পরিবাহিতা), এবং সময়মতো ব্লেড ধার দেওয়া/বদলানো।
ডাবল স্টেজ রুফ শিট রোল ফর্মিংয়ের জন্য 2025 সালের শিল্প প্রবণতা
- AI-সহায়তায় পাস সেটআপ: ক্যামেরা/লেজার দিয়ে প্রান্ত অনুসরণ এবং টর্ক সেন্সর পাস-গ্যাপ ও শিমের বিন্যাস প্রস্তাব করে, ফলে সেটআপের ভিন্নতা কমে।
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণের মানকীকরণ: অপ্রত্যাশিত বন্ধ কমাতে OEM-রা গিয়ারবক্স ও কাট-অফের জন্য MCSA/কম্পন সেন্সর একত্রে সরবরাহ করছে।
- Energy-optimized drive: Regenerative inverter এবং smart idle kWh/ton কমায়; RFQ-তে এগুলো প্রায়ই নির্ধারিত থাকে।
- কম-VOC, পেইন্ট-ভেজানো উপযোগী তরল: পরবর্তী ধাপে পেইন্টের আসঞ্জন উন্নত করে এবং প্রি-পেইন্টেড কয়েলে দাগ কমায়।
- Integrated inline QC: মধ্যম-স্তরের লাইনগুলোতে এখন সাধারণত SPC dashboard-সহ hem/edge vision inspection অন্তর্ভুক্ত থাকে।
কর্মক্ষমতা মানদণ্ড (2023 বনাম 2025 সেরা-শ্রেণির)
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | পরিচালনাগত প্রভাব | উৎস/নোট |
|---|---|---|---|---|
| চেঞ্জওভার সময় (প্রোফাইল-থেকে-প্রোফাইল) | 3–5 h | 1.5–3 h | +OEE, কম scrap | Vendor demo; SME/plant report |
| প্রথম-পাস ফলন (প্রি-পেইন্টেড) | 95–97% | 98–99% | কম rework | The Fabricator প্রযুক্তিগত লাইব্রেরি |
| শক্তির তীব্রতা (kWh/ton) | 120–160 | 90–120 | -5–15% শক্তি খরচ | World Steel বেঞ্চমার্ক: https://worldsteel.org |
| অপরিকল্পিত ডাউনটাইম | 8–12% | ৩–৫% | +Line availability | PdM সম্পর্কে McKinsey: https://www.mckinsey.com |
| পৃষ্ঠের ত্রুটির হার (প্রতি 10k শিটে) | 20–35 | <10 | কম claim | OEM case study, ISO lubrication practice: https://www.iso.org |
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ডাবল-স্টেজ লাইনে AI-সহায়তায় সেটআপ (2025)
পটভূমি: স্ট্যান্ডিং-সিম ও ট্রাপিজয়েডাল প্যানেল তৈরি করা একজন প্রস্তুতকারক দীর্ঘ পরিবর্তন-সময় এবং আগে থেকে রং করা কয়েলে বাহ্যিক ত্রুটির সমস্যায় পড়েছিল।
সমাধান: ভিশন-নির্দেশিত পাস-সারিবিন্যাস, টর্ক-সংবেদী স্ট্যান্ড এবং রেসিপি উন্নয়ন চালু করা হয়; কম অবশিষ্টাংশযুক্ত, রঙে ভেজানো যায় এমন ফর্মিং তরলে পরিবর্তন করা হয়; শিম-কিট মানক করা হয়।
ফলাফল: পরিবর্তনের সময় 3h 40m থেকে 1h 55m-এ কমে; প্রথমবারেই পাসের হার 96.3% থেকে 98.9%-এ উন্নীত হয়; রঙের ত্রুটিসংক্রান্ত ফেরত 38% কমে; 10 মাসে বিনিয়োগ-ফল পাওয়া যায়।
কেস স্টাডি 2: কাটঅফ ও গিয়ার ট্রেনের পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ (2024)
পটভূমি: 40 m/min লাইনে কাটঅফ ব্লেড ক্ষয় এবং গিয়ারবক্সের বেয়ারিং নষ্ট হওয়ার কারণে ঘন ঘন অপরিকল্পিত বিরতি হচ্ছিল।
সমাধান: গিয়ারবক্সে কম্পন ও তাপমাত্রার সেন্সর, প্রধান মোটরে MCSA, চক্রের সংখ্যা দিয়ে ব্লেডের কর্মায়ু অনুসরণ এবং স্বয়ংক্রিয় লুব্রিকেন্ট সরবরাহ যোগ করা হয়।
ফলাফল: অপরিকল্পিত বন্ধ-সময় 9.1% থেকে 4.2%-এ নামে; কাটঅফ ব্লেডের কর্মায়ু 32% বাড়ে; অতিরিক্ত রক্ষণাবেক্ষণ-সময় 20% কমে; কম কঠোর বিরতির কারণে প্রতি ton শক্তি-ব্যবহার 7% কমে।
বিশেষজ্ঞদের মতামত
- ড. মার্ক জে. থম্পসন, ধাতু ফর্মিং বিভাগের অধ্যাপক, University of Sheffield
মতামত: “দুটি ধাপে ফর্মিং ভাগ করে দিলে স্থানীয় বিকৃতি এবং springback কমে। প্রোফাইলের অখণ্ডতা নিয়ন্ত্রিত পাসের অগ্রগতি ও যাচাইকৃত রোলার-সমান্তরালতার ওপর নির্ভর করে।” সূত্র: https://www.sheffield.ac.uk - সারা লিন, টুলিং প্রকৌশল পরিচালক, Roll-Kraft
মতামত: “দ্বিস্তরীয় রোল ফর্মারে প্রি-পেইন্টেড কয়েলের জন্য রোলারের পৃষ্ঠ-সমাপ্তি এবং রানআউট নিয়ন্ত্রণ প্রোফাইলের আকৃতির মতোই গুরুত্বপূর্ণ। Ra ≤0.4 μm বজায় রাখুন এবং সেটআপের বিচ্যুতি ঠেকাতে টর্কের মান লক করুন।” উৎস: https://www.roll-kraft.com - ড্যানিয়েল রিশটার, কার্যকরী নিরাপত্তা বিশেষজ্ঞ, TÜV Rheinland
মতামত: “দ্বিস্তরীয় লাইনে ISO 13849-1 অনুযায়ী যাচাইকৃত কর্মক্ষমতা স্তরসহ সেফটি PLC প্রয়োজন; রক্ষণাবেক্ষণ-সংক্রান্ত ঘটনা কমাতে HMI-নির্দেশিত LOTO সংযুক্ত করুন।” উৎস: https://www.tuv.com
ব্যবহারিক সরঞ্জাম ও সম্পদ
- রোল ফর্মিং সেটআপ ও সমস্যা সমাধান: Roll-Kraft-এর সংস্থান কেন্দ্র https://www.roll-kraft.com/roll-forming-resource-center
- জ্বালানি ও স্থায়িত্বের বেঞ্চমার্ক: World Steel Association https://worldsteel.org
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ প্ল্যাটফর্ম/সেন্সর: ifm moneohttps://www.ifm.com; Hansford Sensors https://www.hansfordsensors.com
- ছাদের প্রোফাইলের জন্য ভিশন পরিদর্শন: Keyence https://www.keyence.com; Cognex https://www.cognex.com
- নিরাপত্তা কর্মসূচি ও LOTO নমুনা: OSHA https://www.osha.gov/lockout-tagout
- প্রি-পেইন্টেড কয়েলের আবরণ ও তরল প্রবাহ-সংক্রান্ত নির্দেশনা: The Fabricator-এর কারিগরি প্রবন্ধ https://www.thefabricator.com
দ্বিস্তরীয় ছাদশিট রোল ফর্মিংয়ের জন্য উপযোগী দ্রুত বাস্তবায়ন-তালিকা:
- প্রতিটি প্রোফাইল অনুযায়ী পাসের বিন্যাস ও শিম নথিভুক্ত করুন; সংস্করণ নিয়ন্ত্রণসহ PLC রেসিপি সংরক্ষণ করুন।
- মাসে একবার রোলের সমান্তরালতা ও গ্যাপ ক্যালিব্রেশন যাচাই করুন; প্রতি ত্রৈমাসিকে টর্ক চিহ্নের নিরীক্ষা করুন।
- রোলারের পৃষ্ঠ-সমাপ্তি বজায় রাখুন; প্রি-পেইন্টেডের জন্য লক্ষ্যমাত্রা Ra ≤0.4 μm রাখুন এবং কম অবশিষ্টাংশযুক্ত তরল ব্যবহার করুন।
- Encoder এবং servo cut-off timing calibrate করুন; blade cycle এবং sharpness track করুন।
- গিয়ারবক্স ও কাট-অফে PdM সেন্সর স্থাপন করুন; সাপ্তাহিক প্রবণতা পর্যালোচনা করুন।
- সেফটি PLC-এর কর্মক্ষমতা স্তর যাচাই করুন; প্রতি ত্রৈমাসিকে জরুরি-বন্ধ ও ইন্টারলক পরীক্ষা করুন।
লক্ষ্য কীওয়ার্ড ব্যবহারের উদাহরণ:
- AI-সহায়তায় দ্বিস্তরীয় ছাদশিট রোল ফর্মিংয়ে উন্নীত করলে বিন্যাস পরিবর্তনের সময় কমানো এবং প্রথমবারেই উত্তীর্ণ উৎপাদন বাড়ানো যায়।
- ডাবল-স্টেজ ছাদ-শিট রোল ফর্মিং লাইনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ অপরিকল্পিত বন্ধ-সময় এবং শক্তি-ব্যবহার কমায়।
উদ্ধৃতি এবং আরও পড়ুন:
- World Steel Association: জ্বালানি বেঞ্চমার্ক ও টেকসইতাhttps://worldsteel.org
- The Fabricator: রোল ফর্মিংয়ের ত্রুটি প্রতিরোধ ও সেটআপ নির্দেশনা https://www.thefabricator.com
- McKinsey: উৎপাদনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ https://www.mckinsey.com
- ISO standards catalogue (safety/lubrication) https://www.iso.org
সর্বশেষ হালনাগাদ: 2025-10-24
পরিবর্তনলগ: 5টি সম্পূরক FAQ, KPI সারণিসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, সূত্রসহ বিশেষজ্ঞের মতামত এবং ডাবল-স্টেজের জন্য নির্দিষ্ট যাচাইতালিকাসহ ব্যবহারিক সরঞ্জাম/সম্পদ যোগ করা হয়েছে।
পরবর্তী পর্যালোচনার তারিখ ও কারণ:2026-05-20 অথবা তার আগে, যদি ISO 13849-1 হালনাগাদ হয়, নতুন কম-VOC ফর্মিং তরল গ্রহণ করা হয়, অথবা OEM-দের AI সেটআপ সহকারী পরিবর্তন-সময়ের মানদণ্ডে প্রভাব ফেলে।





