
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সি পারলিনগুলি শিল্প ও বাণিজ্যিক ভবনের ছাদ এবং দেয়াল ফ্রেমিংয়ে ব্যাপকভাবে ব্যবহৃত হয়। এই নিবন্ধটি বিস্তারিত নির্দেশিকা প্রদান করে গ পুরলিন রোল তৈরির মেশিন বিভিন্ন প্রস্তুতকারকদের থেকে মূল্য।
সি পারলিন রোল ফর্মিং মেশিন মূল্যের সারাংশ
সি পারলিন রোল ফর্মিং মেশিনগুলি ধাতব কয়েল থেকে অবিরত সি-আকৃতির পারলিন বিভাগ গঠন করতে ব্যবহৃত হয়। পারলিনগুলি গৌণ ছাদ এবং দেয়াল সমর্থন হিসেবে কাজ করে।
মূল বৈশিষ্ট্যসমূহ:
- উৎপাদন গতি সর্বোচ্চ ৪০ মি/মিন
- পুরু গেজ শীট গঠন করতে সক্ষম
- আকার পরিবর্তনের জন্য নমনীয় রোল টুলিং
- মজবুত স্টিল ফ্রেম নির্মাণ
- উন্নত নিরাপত্তা সুরক্ষা
- সহজ পরিচালনা এবং রক্ষণাবেক্ষণ
প্রধান উপাদানসমূহ
প্রধান উপাদানগুলির মধ্যে রয়েছে:
| উপাদানসমূহ | বর্ণনা |
|---|---|
| আনকোয়লার | শীট কয়েল ধরে রাখার জন্য |
| ফিডার | ধাতব শীট ফর্মিং স্টেশনে পাঠায় |
| ফর্মিং স্ট্যান্ড | রোলার দিয়ে ধাপে ধাপে সি-আকৃতি গঠন করে |
| হাইড্রলিক সিস্টেম | কর্মস্থলে শক্তি সরবরাহ করে |
| নিয়ন্ত্রণ ব্যবস্থা | মেশিনকে স্বয়ংক্রিয় করে এবং পর্যবেক্ষণ করে |
| কাটঅফ শিয়ার | পুরলিনগুলি দৈর্ঘ্য অনুযায়ী কাটে |
কার্যনীতি
কার্যপ্রণালী নিয়ে:
- শীট কয়েল লোড করে ফিডারে পাঠানো হয়
- ফর্মিং রোলার ধাপে ধাপে শীট বাঁকায়
- হাইড্রলিক র্যামগুলি স্টেশনে বল প্রয়োগ করে
- গঠিত সি-পারলিন শিয়ার দিয়ে দৈর্ঘ্য অনুসারে কাটা হয়
- উৎপাদিত পারলিন স্বয়ংক্রিয়ভাবে স্ট্যাক করা হয়
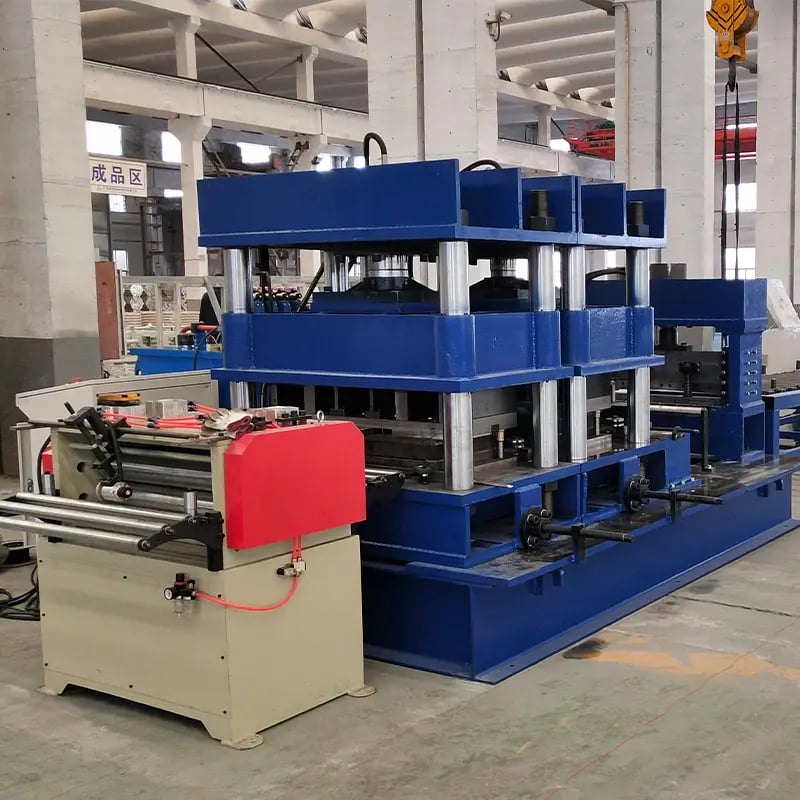
সি পারলিন রোল ফর্মারের প্রকারভেদ
সি পারলিন রোল ফর্মিং মেশিনগুলি বিভিন্ন প্রকারে পাওয়া যায়:
রোলার স্ট্যান্ডের সংখ্যা
- হালকা বিভাগের জন্য ১০ স্ট্যান্ড
- সাধারণ বিভাগের জন্য ১৬ স্ট্যান্ড
- ভারী বিভাগের জন্য ২১ স্ট্যান্ড
অটোমেশনের স্তর
- ম্যানুয়াল উপকরণ হ্যান্ডলিং
- স্বয়ংক্রিয় স্ট্যাকিং ইউনিট
- কনভেয়র সহ সম্পূর্ণ স্বয়ংক্রিয়
উৎপাদন গতি
- সাধারণ গতি সর্বোচ্চ ২৫ মি/মিন
- উচ্চ গতি সর্বোচ্চ ৪০ মি/মিন
শীটের প্রস্থ
- সংকীর্ণ সর্বোচ্চ ৬০০ মিমি
- মাঝারি সর্বোচ্চ ৮০০ মিমি
- প্রশস্ত সর্বোচ্চ ১০০০ মিমি
সি পারলিন মেশিনের প্রয়োগ
উৎপাদিত সি পারলিনগুলি নিম্নলিখিত ক্ষেত্রে ব্যবহৃত হয়:
- শিল্প ভবনের ছাদ পারলিন
- প্রি-ইঞ্জিনিয়ার্ড কাঠামোর দেয়াল গার্ট
- কারখানার ক্ল্যাডিং সমর্থন
- রেল এবং সৌর প্যানেল সমর্থন
- মেজানিন এবং স্টোরেজ প্ল্যাটফর্ম
- কৃষি এবং গুদামের শেড
- বাণিজ্যিক এবং বিমানঘাঁটির হ্যাঙ্
সি পারলিন ছাদ এবং দেয়ালের জন্য দক্ষ এবং
প্রযুক্তিগত স্পেসিফিকেশন
মূল প্রযুক্তিগত সরঞ্জামসমূহ অন্তর্ভুক্ত:
| পরামিতি | সাধারণ মান |
|---|---|
| গঠন গতি | ১৮ – ৪০ মি/মিন |
| শীটের পুরুত্ব | ১.২ – ৩ মিমি |
| চাদর কয়েল প্রস্থ | ৬০০ – ১০০০ মিমি |
| পুরলিন উচ্চতা | ১০০ – ৩০০ মিমি |
| পুরলিন দৈর্ঘ্য | ২৫০০ – ১২০০০ মিমি |
| রোলার স্ট্যান্ড | ১০ – ২১ স্ট্যান্ড |
| প্রধান ড্রাইভ মোটর | ৭.৫ কিলোওয়াট থেকে ২২ কিলোওয়াট |
| পাওয়ার সাপ্লাই | ৩৮০ভি, ৫০হর্টজ, ৩ ফেজ |
| মেশিনের ওজন | ৮০০০ – ১৫০০০ কেজি |
উন্নত মেশিনগুলি ৮ মিমি পুরু চাদর গঠন করতে পারে এবং অত্যন্ত দীর্ঘ পুরলিন উৎপাদন করতে সক্ষম।
নকশা এবং নির্মাণ
সি পুরলিন রোল ফর্মারের একটি মজবুত ফ্যাব্রিকেটেড ইস্পাত কাঠামো রয়েছে:
- ফ্রেম – দৃঢ়তার জন্য ওয়েল্ডেড ইস্পাত আই-বিম থেকে তৈরি
- হাউজিং – পুরু ইস্পাত প্লেট থেকে ফ্যাব্রিকেটেড
- রোল – মেশিনযুক্ত গ্রুভসহ শক্ত ইস্পাত মিশ্রধাতু
- বিয়ারিং – রেডিয়াল লোড বহনের জন্য ভারী-ডিউটি হাউজড ইউনিট
- ড্রাইভস – স্প্রকেট-চেইন ড্রাইভসহ গ্রাউন্ড গিয়ারবক্স
- নিয়ন্ত্রণ ব্যবস্থা – পিএলসি + এইচএমআই টাচস্ক্রিন নিয়ন্ত্রণ
- নিরাপত্তা – সিই নিয়মানুসারে সম্পূর্ণ সুরক্ষা
প্রিসিশন মেশিনযুক্ত উপাদান এবং মজবুত নির্মাণ মেশিনের নির্ভরযোগ্যতা এবং টেকসইত্ব নিশ্চিত করে।
রোল টুলিং নকশা মানদণ্ড
রোল ডাইগুলি আন্তর্জাতিক মান অনুসরণ করে:
- এআইএসআই, এএস/এনজেডএস অনুসারে সি পুরলিন মাপ
- ডিআইএন ইএন১০২৬৩ গ্রেড ইস্পাত থেকে তৈরি রোল
- ৫০-৬০ এইচআরসি-এর মধ্যে সর্বোত্তম কঠিনতা
- আরএ ০.৪ মাইক্রন থেকে ০.৮ মাইক্রন-এর পৃষ্ঠের ফিনিশ
- ০.০১ মিমি-এর মধ্যে রোল কেন্দ্রীয়তা
- প্রোফাইল মাপের জন্য আইএসও টলারেন্স
- পরিবেশবান্ধবতার জন্য আরওএইচএস সামঞ্জস্য
টুলিংের গুণমান উচ্চ উৎপাদন মান নিশ্চিত করে।
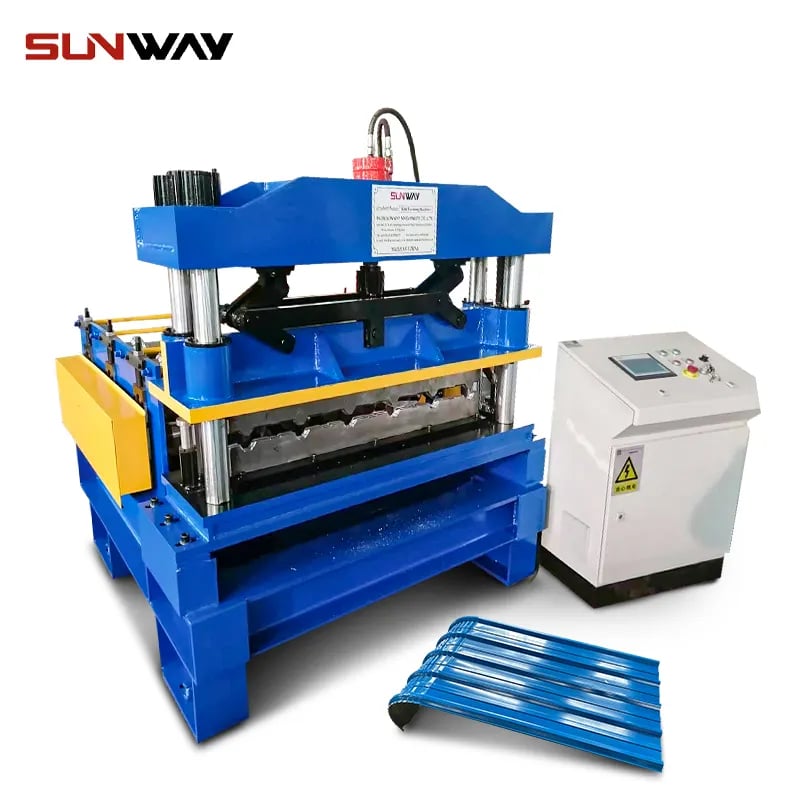
উৎপাদন ক্ষমতা
সি পুরলিন রোল ফর্মার নিম্নলিখিতগুলি পরিচালনা করতে পারে:
শীটের পুরুত্ব
- ১.২ থেকে ২.০ মিমি হালকা গেজ চাদর
- ২.৫ থেকে ৮.০ মিমি ভারী গেজ চাদর
শীটের প্রস্থ
- ছোট সেকশনের জন্য ৬০০ মিমি
- স্ট্যান্ডার্ড সেকশনের জন্য ৮০০ মিমি
- প্রশস্ত ফ্ল্যাঞ্জ সেকশনের জন্য ১০০০ মিমি
সেকশন উচ্চতা
- বিভিন্ন আকারে ১০০ মিমি থেকে ৩০০ মিমি
বিভাগের দৈর্ঘ্য
- এনসি কাটঅফ মেশিনে সর্বোচ্চ ১২ মিটার দীর্ঘ পুরলিন
ছিদ্র এবং স্লট
- Ø২০ মিমি পর্যন্ত ছিদ্র পাঞ্চিং
- সহজ ইনস্টলেশনের জন্য স্লট পাঞ্চিং
ঐচ্ছিক আনুষাঙ্গিক
- চাদর হ্যান্ডলিংয়ের জন্য ডিকয়লার
- স্বয়ংক্রিয় স্ট্যাকার
- অনলাইন কাটিং এবং ছিদ্র পাঞ্চিং
- প্যাকেজিং স্ট্র্যাপার
সরবরাহকারী এবং মূল্য নির্ধারণ
কিছু প্রধান সি পুরলিন রোল ফর্মার প্রস্তুতকারক এবং মূল্য পরিসীমা:
| প্রস্তুতকারক | অবস্থান | মূল্য পরিসর |
|---|---|---|
| রোসওয়ু টেক | চীন | $35,000 – $55,000 |
| আঞ্হুই সেচেন | চীন | $45,000 – $88,000 |
| কিংসল্যান্ড ইঞ্জিনিয়ারিং | যুক্তরাজ্য | $55,000 – $120,000 |
| Metform | তুরস্ক | $48,000 – $100,000 |
| শানশি বেস্ট | চীন | $28,000 – $65,000 |
খরচের কারণসমূহ:
- গতি এবং উৎপাদন প্রয়োজনীয়তা
- অটোমেশনের স্তর
- ঐচ্ছিক আনুষাঙ্গিক
- উৎপাদন পরিমাণ ছাড়
প্রাথমিক স্তরের – ৩৫,০০০ থেকে ৫৫,০০০ ডলার
অ্যাডভান্সড – ৮৫,০০০ থেকে ১৫০,০০০ ডলার
উচ্চ গতি এবং অটোমেটেড মেশিনগুলি বেশি খরচ করে কিন্তু উচ্চ উৎপাদনশীলতা থেকে দ্রুত লাভ প্রদান করে।
স্থাপন এবং কমিশনিং
সি পুরলিন রোল ফর্মার ইনস্টল করতে হয়:
- মেশিনটি সমতল ভূমিতে অবস্থান করানো
- মেশিনটি মেঝেতে সঠিকভাবে সুরক্ষিত করা
- সুরক্ষা বোল্ট এবং ফোম সাপোর্ট অপসারণ
- সমস্ত ফাস্টেনার পরীক্ষা এবং আটকানো
- প্রিসিশনের সাথে মেশিন লেভেল করা
- ইলেকট্রিক পাওয়ার সরবরাহ সংযোগ
- মোটর ঘূর্ণন দিক পরীক্ষা
- হাইড্রলিক তেল এবং লুব্রিকেন্ট ইনস্টল
- প্রাথমিক পরীক্ষার জন্য মেশিন জগিং
- মেশিন প্যারামিটার এবং সীমা সেটিং
- নিরাপত্তা ফাংশন পরীক্ষা
- প্রোডাকশন মোডে চালানো এবং অপ্টিমাইজ করা
মেশিন বিক্রেতা পণ্য ডকুমেন্টেশনে সম্পূর্ণ ইনস্টলেশন নির্দেশিকা প্রদান করে। সার্টিফাইড টেকনিশিয়ানরা কমিশনিং প্রক্রিয়ায় সহায়তা করে। সঠিক ইনস্টলেশন পুরলিন ফর্মিং লাইনের মসৃণ স্টার্টআপ এবং কার্যকারিতা নিশ্চিত করে।
অপারেশন এবং কার্যপ্রণালী
সি পুরলিন রোল ফর্মার চালানোর জন্য প্রয়োজন:
প্রি-অপারেশন চেক:
- মেশিন সেফটি গার্ডস স্থানে
- ইলেকট্রিক্যাল এবং হাইড্রলিক সিস্টেম প্রস্তুত
- রোল গ্যাপ স্পেসিং এবং অ্যালাইনমেন্ট
- চাদর কয়েলসহ ফিডার প্রস্তুত
- কনভেয়র এবং এক্সিট টেবিল খালি
স্টার্টিং প্রসিডিউর:
- মূল বৈদ্যুতিক সরবরাহ চালু করুন
- হাইড্রলিক্স স্টেশন চালু করে প্রেশার সেট করুন
- ফর্মিং স্টেশন চেকের জন্য জগ ইনচিং
- কন্ট্রোল প্যানেলে প্রসেস প্যারামিটার সেট করুন
- ফর্মিং রোলার দিয়ে চাদর থ্রেড করুন
- অটোমেটিক অপারেশন সাইকেল চালু করুন
রানিং মোড:
- মোটরের কারেন্ট খরচ মনিটর করুন
- গঠিত পুরলিনের গুণমান ক্রমাগত চেক করুন
- অস্বাভাবিক শব্দ বা কম্পন লক্ষ্য করুন
- লাইন গতি পর্যবেক্ষণ করে সমন্বয় করুন
- দৈর্ঘ্য পরীক্ষাসহ উৎপাদিত পুরলিন গণনা করুন
- এন্ড-টাইপ অনুসারে সমাপ্ত পুরলিন স্ট্যাক করুন
স্টপিং এবং শাটডাউন:
- ইমার্জেন্সি স্টপ বোতাম চাপদিয়ে লাইন বন্ধ করুন
- লাইন সম্পূর্ণ বন্ধ হওয়ার পর মেইন পাওয়ার বন্ধ করুন
- লাইন থেকে অবশিষ্ট চাদর অপসারণ করুন
- মেশিন এবং কয়েল ধুলো পরিষ্কার করুন
নিরাপত্তা:
- সেফগার্ডগুলি সর্বদা কার্যকর অবস্থায় রাখুন
- রক্ষণাবেক্ষণ শুধুমাত্র প্রশিক্ষিত কর্মীদের দ্বারা করুন
- অপারেশনের সময় স্ট্যান্ডার্ড নিরাপত্তা প্রক্রিয়া অনুসরণ করুন
সর্বোত্তম পারফরম্যান্সের জন্য সঠিক অপারেটিং নির্দেশিকা অনুসরণ করতে হবে।
রক্ষণাবেক্ষণ এবং লুব্রিকেশন
নিয়মিত রক্ষণাবেক্ষণ কার্যক্রম:
দৈনিক:
- মেশিন ধুলো এবং চাদর ধুলো পরিষ্কার করুন
- হাইড্রলিক তেলের লেভেল চেক করে রিফিল করুন
- বিয়ারিং, গিয়ার অস্বাভাবিকতার জন্য পরীক্ষা করুন
- ঢিলা অংশ এবং ফাস্টেনার চেক করে আটকান
সাপ্তাহিক:
- বিয়ারিং এবং গিয়ারবক্সে গ্রিস লাগান
- টুলিং ওয়্যার এবং ক্লিয়ারেন্স চেক করুন
- লিকের জন্য নিউমেটিক সিস্টেম যাচাই করুন
- ইলেকট্রিকাল সংযোগ পরিদর্শন
মাসিক:
- সমস্ত নিরাপত্তা বৈশিষ্ট্য পরীক্ষা করুন
- শ্যাফট, গিয়ার, মোটরের অ্যালাইনমেন্ট চেক করুন
- ইমার্জেন্সি স্টপ ফাংশন পরীক্ষা করুন
- প্রয়োজনে রোল গ্যাপ স্পেসিং সমন্বয় করুন
বার্ষিক:
- সম্পূর্ণ পরীক্ষা এবং ওভারহল
- ঘষা খাওয়া কনজিউমেবল প্রতিস্থাপন করুন
- মেশিন সফটওয়্যার আপডেট করুন
- প্রতিরোধমূলক পরিবর্তন বাস্তবায়ন করুন
- ক্ষয় রক্ষার জন্য মেশিনে কোটিং করুন
সময়সূচি অনুসারে সঠিক রক্ষণাবেক্ষণ প্রাপ্যতা এবং আয়ু বাড়ায়।
সঠিক সি পুরলিন মেশিন নির্বাচনের উপায়
আদর্শ সি পুরলিন রোল ফর্মার নির্বাচনের কারণসমূহ অন্তর্ভুক্ত:
১. উৎপাদন প্রয়োজনীয়তা
- পুরলিন সেকশনের ধরন
- ধাতুর পুরুত্ব এবং শক্তি
- প্রয়োজনীয় উৎপাদন পরিমাণ
২. মেশিন ক্ষমতা
- ফর্মিং গতি
- চাদর প্রস্থ এবং পুরুত্ব পরিসীমা
- পুরলিন আকার পরিসীমা
- অটোমেশনের স্তর
৩. প্রযুক্তি
- রোলার স্ট্যান্ডের নকশা
- রোল টুলিংয়ের গুণমান
- ড্রাইভ এবং শক্তি সক্ষমতা
- নিয়ন্ত্রণ ব্যবস্থা
৪. অতিরিক্ত বৈশিষ্ট্য
- কয়েল হ্যান্ডলিং অপশন
- পাঞ্চিং এবং কাটিং
- স্ট্যাকার এবং কনভেয়র
৫. সরবরাহকারীর যোগ্যতা
- অভিজ্ঞতা এবং পূর্ববর্তী স্থাপনা
- স্থানীয় সহায়তা সক্ষমতা
- মানদণ্ড অনুসরণ
- ডিজাইন দক্ষতা
- মূল্যসংযোজিত পরিষেবা
এই প্যারামিটারগুলোতে মেশিন তুলনা করলে খরচ-কার্যকর পুরলিন উৎপাদনের জন্য সঠিক মেশিন নির্বাচন নিশ্চিত হয়।
দুটি মডেলের মধ্যে তুলনা
নীচে দুটি সি পুরলিন রোল ফর্মার মডেলের তুলনা দেওয়া হলো:
| মেশিন | Maxima RM-20 | Ultima NU-25 |
|---|---|---|
| গতি | ২৫ মি/মি | ৩৫ মি/মি |
| শীটের প্রস্থ | ৮০০ মিমি | ১০০০ মিমি |
| পুরুত্ব | ১.৫ – ৩ মিমি | ১.২ – ৪ মিমি |
| পুরলিন উচ্চতা | ৮০ – ২৫০ মিমি | ১০০ – ৩০০ মিমি |
| শক্তি | ১৫ কিলোওয়াট | ২২ কিলোওয়াট |
| অটোমেশন | অটো কাট-অফ | সম্পূর্ণ অটো স্ট্যাকার |
| নিয়ন্ত্রণ ব্যবস্থা | পিএলসি | HMI + PLC |
| মূল্য | $92,000 | $128,000 |
Ultima NU-25-এর গতি, প্রস্থ, অটোমেশন এবং শক্তির মাত্রা বেশি। কিন্তু মাঝারি উৎপাদন চাহিদার জন্য Maxima RM-20 একটি অর্থনৈতিক সমাধান প্রদান করে।
সুবিধা এবং অসুবিধা
সুবিধাসমূহ
- উচ্চ উৎপাদন হার এবং আউটপুট
- দীর্ঘস্থায়িত্বের জন্য মজবুত নির্মাণ
- আকার পরিবর্তনের জন্য নমনীয় রোল ডাই
- সামঞ্জস্যপূর্ণ এবং সুনির্দিষ্ট সি সেকশন
- কম পরিচালন খরচ
- উচ্চমানের শেষ পণ্য
সীমাবদ্ধতা
- উচ্চ প্রাথমিক মূলধন বিনিয়োগ
- নিয়মিত রক্ষণাবেক্ষণ এবং পরিষেবা
- রোল পরিবর্তন ডাউনটাইম প্রয়োজন
- সীমিত শীট পুরুত্ব
- টুলিং অনুযায়ী নির্দিষ্ট পুরলিন আকার
- দক্ষ কর্মী প্রয়োজন
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
প্রশ্ন: সি পুরলিন তৈরিতে কোন উপকরণ ব্যবহার করা যায়?
উত্তর: সাধারণত লো কার্বন স্টিল শীট, গ্যালভানাইজড স্টিল এবং অ্যালুমিনিয়াম শীট।
প্রশ্ন: পুরলিন সেকশনের জন্য কোন পুরুত্ব সুপারিশ করা হয়?
উত্তর: সাধারণ পুরলিনের জন্য ১.৫ থেকে ৩ মিমি শীট। ভারী পুরলিনের জন্য ৬ মিমি পর্যন্ত শীট।
প্রশ্ন: মেশিনের মূল্য নির্ধারণ করে কী?
উত্তর: গতি, অটোমেশন স্তর, শক্তি স্পেক, শীট প্রস্থ সক্ষমতা এবং ঐচ্ছিক আনুষাঙ্গিকগুলো মূল্যকে প্রভাবিত করে।
প্রশ্ন: সাধারণ উৎপাদন হার কত?
উত্তর: মডেল, শীট পুরুত্ব এবং পুরলিন আকারভেদে ২৫-৪০ মিটার প্রতি মিনিট।
প্রশ্ন: স্লটেড/হোলড পুরলিন পাওয়া যায় কি?
উত্তর: হ্যাঁ, পাঞ্চিং ইউনিট সহজ স্থাপনার জন্য স্লটিং বা ছিদ্র প্রদান করতে পারে।
প্রশ্ন: লাইনে আকার পরিবর্তন কত দ্রুত হয়?
উত্তর: রোল পরিবর্তন ১০-২০ মিনিট সময় নেয়। সেকশন পরিবর্তনের জন্য ১-২ ঘণ্টা রোল সমন্বয় প্রয়োজন।
প্রশ্ন: কোন নিরাপত্তা বৈশিষ্ট্য প্রদান করা হয়?
উত্তর: জরুরি স্টপ, লিমিট সুইচ, লাইট কার্টেন, দরজা ইন্টারলক, সুরক্ষা ইত্যাদি।
প্রশ্ন: পুরলিনের গুণমান কীভাবে পরিদর্শন করা উচিত?
উত্তর: একাধিক বিন্দুতে মাপ, ফ্ল্যাঞ্জ বাকলিং, টুইস্ট, বো, অভ্যন্তরীণ ব্যাসার্ধ ইত্যাদি পরীক্ষা করুন।
উপসংহার
সি পুরলিন রোল ফর্মিং মেশিন নির্মাণ শিল্পের জন্য কোল্ড-ফর্মড সি-সেকশনের দক্ষ ব্যাপক উৎপাদন সক্ষম করে। উন্নত ফর্মিং প্রযুক্তি, মজবুত নির্মাণ এবং অটোমেশনের মাধ্যমে এই মেশিনগুলো উচ্চ উৎপাদন হার, নমনীয় অপারেশন এবং সামঞ্জস্যপূর্ণ গুণমান প্রদান করে যা কাঠামোগত ভবনের চাহিদা পূরণ করে। মূল্য পরিসীমা মৌলিক মডেলের জন্য ৩৫,০০০ ডলার থেকে শুরু হয় এবং উচ্চ-সক্ষমতাসম্পন্ন অটোমেটেড লাইনের জন্য ১৫০,০০০ ডলার পর্যন্ত। উৎপাদন লক্ষ্য, থ্রুপুট, লাইন গতি এবং বাজেটের ভিত্তিতে উপযুক্ত সি পুরলিন রোল ফর্মার নির্বাচন করে প্রস্তুতকারকেরা অপ্টিমাইজড এবং খরচ-কার্যকর পুরলিন ফর্মিং সমাধান থেকে উপকৃত হতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) C পুर्लিন রোল ফর্মিং মেশিনের দামকে সবচেয়ে বেশি কোন বিষয়গুলো প্রভাবিত করে?
- প্রধান কারণগুলো হলো অটোমেশনের স্তর (ম্যানুয়াল থেকে স্ট্যাকারসহ সম্পূর্ণ স্বয়ংক্রিয় ব্যবস্থা), ফর্মিংয়ের গতি, পুরুত্বের পরিসর (সর্বোচ্চ 8 mm), পাঞ্চিং স্টেশন (আগে/পরে), সার্ভো ফ্লাইং শিয়ার এবং দ্রুত টুলিং পরিবর্তন ব্যবস্থা (র্যাফট/ক্যাসেট)।
2) দ্রুত-পরিবর্তন ব্যবস্থা মালিকানার মোট ব্যয়কে কীভাবে প্রভাবিত করে?
- Rafted/cassette টুলিং ব্যবহারে পরিবর্তনের সময় 90–120 মিনিট থেকে কমে 15–30 মিনিট হতে পারে, ফলে চালু থাকার সময় বাড়ে এবং শ্রমিকদের অতিরিক্ত সময়ের কাজ কমে; SKU-এর মিশ্রণের ওপর নির্ভর করে অতিরিক্ত বিনিয়োগ প্রায়ই 9–18 মাসে উঠে আসে।
3) construction-grade C purlin-এর জন্য ক্রেতাদের কোন tolerances নির্দিষ্ট করা উচিত?
- সাধারণ লক্ষ্য: উচ্চতা ±0.5 mm, ফ্ল্যাঞ্জ ±0.4 mm, ঠোঁট ±0.3 mm, বাঁক <1 mm প্রতি 1,000 mm, মোচড় <1°/m। প্রকল্পের চাহিদার সঙ্গে AISI S240/S100 বা AS/NZS 4600 সামঞ্জস্য রাখুন।
4) Pre-cut বনাম post-cut: C purlin-এর জন্য কোনটি ভালো?
- Post-cut (flying shear) উচ্চ গতি ও সমকোণ বজায় রাখার জন্য উপযুক্ত। Pre-cut সংবেদনশীল আবরণ ও ছোট অংশ রক্ষা করতে পারে, তবে উৎপাদন লাইনের গতি সীমিত করে। অনেক লাইনে pre-punch-এর সঙ্গে post-cut সমন্বয় করা হয়।
5) মাঝারি/উচ্চ গতির উৎপাদন লাইনের জন্য কী বিদ্যুৎ ও অন্যান্য পরিষেবার পরিকল্পনা করা উচিত?
- মোটর ব্যবস্থার ওপর নির্ভর করে 3-phase 380–480V, 30–60 kVA বিদ্যুৎ-সংযোগ; বায়ুচালিত ব্যবস্থা হলে 6–8 bar পরিষ্কার, শুষ্ক বায়ু; ISO VG 46 তেলসহ 200–400 L হাইড্রোলিক ট্যাংক; এবং কয়েল পরিচালনার জন্য পর্যাপ্ত জায়গা (নিরাপদ চলাচলপথের প্রস্থ ≥1.5 m) রাখুন।
C পার্লিন রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- বিদ্যুতায়িত দক্ষতা: regenerative drives-সহ IE3/IE4 motors legacy VFD-only lines-এর তুলনায় energy intensity 10–18% কমায়।
- স্মার্ট QA ও traceability: in-line laser dimensioning এবং barcode-linked part IDs, MTConnect/OPC UA-এর মাধ্যমে construction QA submittals-এর সঙ্গে একীভূত।
- উচ্চ-শক্তির পাতলা গেজ: ধারণক্ষমতা বজায় রেখে ওজন কমাতে G550/G500 এবং 550 MPa ইস্পাতের ব্যবহার বাড়ছে।
- দ্রুত পরিবর্তন: rafted বেস ও হাইড্রোলিক quick-release সংযোগ একাধিক SKU-তে কাজ করা কারখানায় মধ্যম পরিবর্তন-সময় 25 মিনিটের নিচে নামিয়ে আনছে।
- Sustainability disclosures: general contractors EPD-ready data capture (kWh/ton, scrap %) চাইছে; LEED v4.1 এবং EN 15804 reporting-এর সঙ্গে সংযোগ।
- সমন্বিত পাঞ্চিং: সার্ভো-নিয়ন্ত্রিত pre- এবং post-punch মডিউলগুলো রোল পাসের সঙ্গে সমলয়ে চলে; ফলে দ্বিতীয় ধাপের কাজ ছাড়াই ছিদ্রযুক্ত/স্লটযুক্ত পুर्लিন তৈরি করা যায়।
2025 বেঞ্চমার্ক এবং মূল্য নির্ধারণের সংক্ষিপ্তচিত্র
| মেট্রিক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | ব্যবসায়িক প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 18–35 | 40–65 (post-cut servo) | উচ্চতর থ্রুপুট | দ্য ফ্যাব্রিকেটার; ওইএম ডেটাশিটসমূহ |
| চেঞ্জওভার সময় (মিনিট) | 45–90 | 15–30 (একত্রিত টুলিং/ক্যাসেট) | প্রতি শিফটে আরও বেশি SKU | SME; কারখানাভিত্তিক সমীক্ষা |
| শক্তি ব্যবহার (কিলোওয়াট-ঘন্টা/টন) | 100–130 | 80–100 (IE4 + regen) | কম OPEX, CO2 | মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর অ্যালার্জড মেটেরিয়ালস অফিস |
| মাত্রাগত সক্ষমতা (উচ্চতা, ± mm) | 0.6–0.8 | 0.3–0.5 (laser feedback) | কম প্রত্যাখ্যান | AISI/AISI S100 guidance |
| স্ক্র্যাপ হার (%) | 2.0–3.5 | 0.8–1.5 (optimized threading) | উপাদান সাশ্রয় | OEM অ্যাপ নোট |
| শুরুর স্তরের সাধারণ দাম | $35k–$55k | — | বাজেটভিত্তিক লাইন | প্রস্তুতকারকের তালিকা |
| উন্নত মডেলের সাধারণ দাম | $95k–$150k | — | সম্পূর্ণ স্বয়ংক্রিয়তা | প্রস্তুতকারকের তালিকা |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- AISI Cold-Formed Steel Standards (S100/S240): https://www.steel.org
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/amo
- MTConnect Institute: https://www.mtconnect.org
- OPC ফাউন্ডেশন (OPC UA): https://opcfoundation.org
- The Fabricator (রোল ফর্মিং): https://www.thefabricator.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: Rafted টুলিং ও সার্ভো শিয়ারের মাধ্যমে উৎপাদন ক্ষমতা বৃদ্ধি (2025)
- পটভূমি: মধ্যপ্রাচ্যের একটি PEB প্রস্তুতকারক পাঁচটি C পুर्लিন মাপ তৈরি করত; প্রতিবার পরিবর্তনে 60–80 মিনিট লাগত এবং অপচয় ছিল 2.2%।
- সমাধান: rafted স্ট্যান্ড, হাইড্রোলিক quick-release রোল ক্ল্যাম্প, সার্ভো flying shear এবং OPC UA থেকে MES-এ সংযুক্ত ইনলাইন লেজার উচ্চতা/flange মাপযন্ত্র স্থাপন করা হয়।
- ফলাফল: পরিবর্তনের সময় গড়ে 22 মিনিট হয়; 2.0–3.0 mm উপকরণে উৎপাদন লাইনের গতি 28 থেকে 48 m/min হয়; অপচয় 1.1%-এ নামে; +27% OEE-এর ফলে বার্ষিক বিনিয়োগ-ফেরত 14 মাসে পাওয়া যায়।
কেস স্টাডি 2: শুষ্ক-ফিল্ম লুব্রিকেশনসহ উচ্চ-শক্তির G550 গ্রহণ (2024)
- পটভূমি: একটি ASEAN রোল ফর্মার ইস্পাতের টনেজ কমাতে G350 থেকে G550 গ্যালভানাইজড স্টিলে পরিবর্তন করে, কিন্তু ঠোঁটের বাঁকে flange-এ সূক্ষ্ম ফাটল দেখা দেয়।
- সমাধান: পাসের ধাপ ও ব্যাসার্ধ নতুন করে অনুকূল করা হয়, zinc আবরণের সঙ্গে সামঞ্জস্যপূর্ণ শুষ্ক-ফিল্ম লুব্রিক্যান্ট ব্যবহার করা হয় এবং প্রবেশের টান 8% কমানো হয়।
- ফলাফল: cracking দূর হয়েছে; 40 m/min গতি বজায় ছিল; প্রতি meter-এ part mass প্রায় 11% কমেছে; প্রতি purlin-এ documented 12% কম embodied carbon-এর মাধ্যমে প্রকল্পটি EPD credit পেয়েছে।
বিশেষজ্ঞদের মতামত
- Dr. Benjamin Schafer, সিভিল ইঞ্জিনিয়ারিংয়ের অধ্যাপক, Johns Hopkins University
- মতামত: “C পুরলিনে উচ্চ-শক্তির স্টিল ব্যবহার করার সময় উপকরণের নমনীয়তা অনুযায়ী রোল-পাসের নকশা ও কোণার ব্যাসার্ধ বদলাতে হবে; না হলে প্রান্তে ফাটলের ঝুঁকি বাড়ে।” সূত্র: https://engineering.jhu.edu
- Udo Reimbold, CEO, data M Sheet Metal Solutions (COPRA RF)
- দৃষ্টিভঙ্গি: “ক্লোজড-লুপ রোল ফর্মিং—ডিজিটাল টুইনকে ইন-লাইন গেজিংয়ের সঙ্গে সমন্বয় করে—এখন উচ্চ গতিতে C প্রোফাইলে ±0.5 mm-এর নিচে আত্মবিশ্বাসের সঙ্গে টলারেন্স ব্যান্ড বজায় রাখা সম্ভব করছে।” উৎস: https://www.datam.de
- Kate Bachman, সিনিয়র সম্পাদক, The Fabricator
- দৃষ্টিভঙ্গি: “রাফটেড বেস এবং রেসিপি লাইব্রেরি উচ্চ-মিশ্রণ C পারলিন উৎপাদনকে বাধা নয়, বরং প্রতিযোগিতামূলক সুবিধায় পরিণত করেছে।” উৎস: https://www.thefabricator.com
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ফর্মিং ডিজাইন সফটওয়্যার: COPRA RF (data M) https://www.datam.de/en/copra; UBECO PROFIL https://www.ubeco.com
- মানদণ্ড ও ডিজাইন: AISI S100/S240 এবং CFSEI রিসোর্স https://www.steel.org; AS/NZS 4600-এর সারসংক্ষেপ https://www.standards.org.au
- কানেক্টিভিটি/QA: MTConnect https://www.mtconnect.org; OPC UA https://opcfoundation.org
- শক্তি দক্ষতা ক্যালকুলেটর: U.S. DOE AMO টুল https://www.energy.gov/amo
- প্রকিউরমেন্ট/B2B: Alibaba (C পারলিন রোল ফর্মার) https://www.alibaba.com; Made-in-China https://www.made-in-china.com
- শিল্প-তথ্যসূত্র: The Fabricator-এর রোল ফর্মিং হাব https://www.thefabricator.com; CFSEI Tech Notes https://www.cfsei.org
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ করা হয়েছে; KPI/মূল্য সারণি ও প্রামাণিক সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত করা হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি দেওয়া হয়েছে; বিশেষজ্ঞদের মতামত যুক্ত করা হয়েছে; C পুर्लিন রোল ফর্মিং মেশিনের ক্রেতাদের জন্য ব্যবহারিক সরঞ্জাম/সম্পদ সংকলন করা হয়েছে
পরবর্তী পর্যালোচনার তারিখ ও কারণ: 2026-04-30 অথবা তার আগে, যদি স্টিল গ্রেড G500/G550-এ পরিবর্তিত হয়, গড় পরিবর্তন-সময় 30 মিনিট ছাড়ায়, অপচয় >1.8% হয়, অথবা শক্তি ব্যবহার >110 kWh/ton হয়





