
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ডাবল লেয়ার ছাদের শীট রোল ফর্মিং মেশিনগুলি অবিরত উৎপাদন প্রক্রিয়ায় দুটি স্টিল বা অ্যালুমিনিয়াম কয়েলকে ইনসুলেটিং ফোম বা এয়ার গ্যাপ কোর সহ একটি বন্ধিত প্যানেলে একত্রিত করে ইনসুলেটেড মেটাল ছাদের শীট দক্ষতার সাথে উৎপাদন করে। এই গাইডটি ধাতু নির্মাণ সামগ্রী সরবরাহকারী, প্যানেল ইনস্টলার এবং স্থাপত্য নির্মাণ কোম্পানিগুলির জন্য চীনা ডাবল লেয়ার ছাদের শীট রোল ফর্মারের ধরন, মূল প্রযুক্তিগত স্পেসিফিকেশন, শীর্ষ মেশিন প্রস্তুতকারক, মূল্য বিশ্লেষণ, ইনস্টলেশন নির্দেশিকা এবং মোট মালিকানা খরচের তুলনামূলক বিস্তারিত তথ্য প্রদান করে।
সারাংশ ডাবল লেয়ার ছাদের শীট রোল ফর্মিং মেশিন
ডাবল লেয়ার রোল ফর্মিং সরঞ্জামগুলি কয়েলড মেটাল ফিডস্টককে বিভিন্ন সমমিত প্যানেল প্রোফাইলে ধাপে ধাপে বাঁকানো এবং আকৃতি দেওয়ার জন্য পরপর রোলার ডাই ব্যবহার করে, তারপর গ্লু বা যান্ত্রিক আন্তঃসংযোগ ব্যবহার করে এটিকে দ্বিতীয় শীটের সাথে একত্রিত করে ইনসুলেটেড স্যান্ডউইচ পণ্য তৈরি করে যা নির্গমন প্রান্ত থেকে অবিরতভাবে টানা হয়।
সারণি ১: ডাবল লেয়ার ছাদ প্যানেল রোল ফর্মিং মেশিনের পটভূমি
| বৈশিষ্ট্য | বর্ণনা |
|---|---|
| কার্যনীতি | ল্যামিনেটেড প্যানেলের অবিরত রোলার ডাই ফর্মিং |
| মূল উপাদানসমূহ | ডিকয়লার, গ্লু অ্যাপ্লিকেটর, ফর্মিং স্টেশন, হাইড্রোলিক সিস্টেম, কাটঅফ শিয়ার |
| উৎস উপকরণ | প্রি-পেইন্টেড স্টিল, অ্যালুমিনিয়াম, গ্যালভানাইজড কয়েল |
| কোর লেয়ার বিকল্প | ইপিএস ফোম, পিআইআর ফোম, হানিকম্ব উপাদান, এয়ার ক্যাভিটি |
| প্রস্থ ক্যাপাসিটি | সর্বোচ্চ ২.৫ মিটার সম্ভাবনা |
| আউটপুট গতি | ৬ – ১৬ মিটার প্রতি মিনিট |
| প্রধান প্রয়োগ | ইনসুলেটেড ছাদ, স্থাপত্য ফ্যাসেড, কোল্ড স্টোরেজ ভবন |
একক শীট উৎপাদন পদ্ধতির বিকল্পের বিপরীতে, অবিরত ইনলাইন প্রক্রিয়ায় আঠা বা আন্তঃসংযুক্ত ছাদ প্যানেল লেয়ারগুলি একত্রিত করা উল্লেখযোগ্য উৎপাদনশীলতা এবং সামঞ্জস্যতার সুবিধা প্রদান করে – বড় গুদাম, ডিস্ট্রিবিউশন সেন্টার এবং তাপমাত্রা নিয়ন্ত্রিত কাঠামোগুলিকে ইনসুলেটেড মেটাল ক্ল্যাডিং দিয়ে আবৃত করার জন্য আদর্শ।
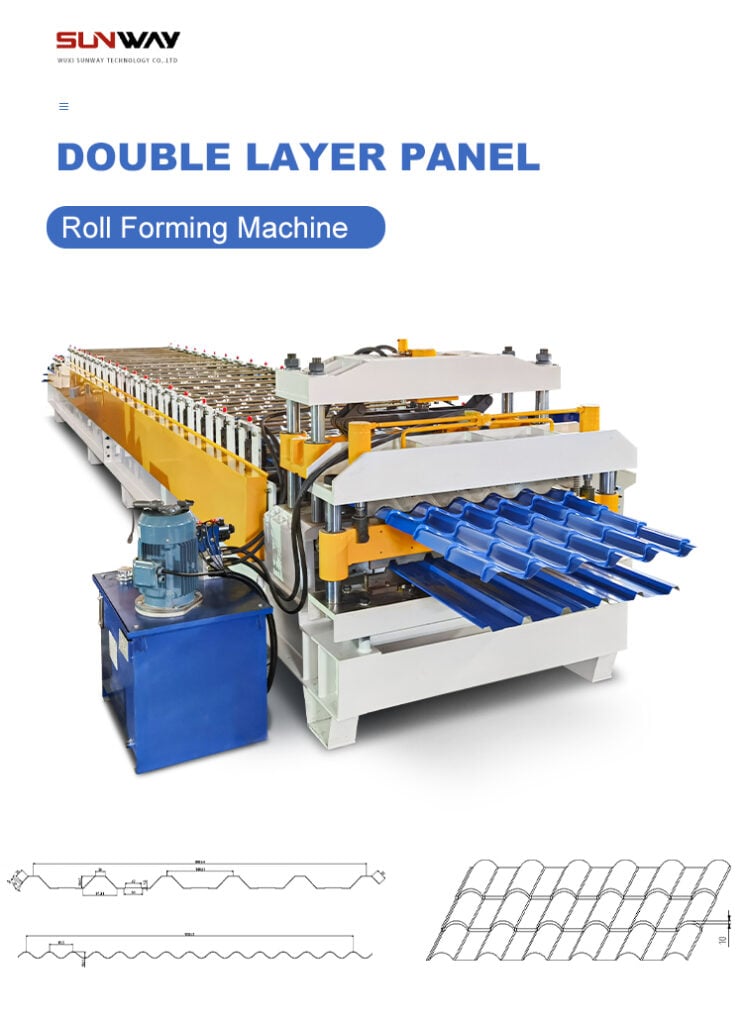
ডাবল লেয়ার রোল ফর্মারের কার্যনির্বাহী নীতি
ডাবল লেয়ার ছাদ প্যানেল রোল ফর্মিং লাইনগুলি দুটি ডিকয়লার এবং সম্পর্কিত গাইডিং মেকানিজম সহ একটি যুগল ব্যবহার করে পেইন্টেড মেটাল কয়েলগুলিকে সমান্তরালভাবে একীভূত উৎপাদন সিস্টেমে ফিড করে, যা সারিবদ্ধ করে, আঠা/আন্তঃসংযুক্ত করে এবং শীট স্যান্ডউইচকে অটোমেটেড কাটিং পর্য
সারণি ২: ডাবল লেয়ার লাইন
| বিভাগ | উদ্দেশ্য | বিবেচ্য বিষয়সমূহ |
|---|---|---|
| ডিকয়লার | জোড়া কয়েল ফিডস্টক আনওয়াইন্ড | স্বাধীন গতি/টেনশন নিয়ন্ত্রণ |
| সারিবদ্ধকরণ স্ট | বন্ধনের আগে কয়েলগুলি সাজান | প্রান্তের সরলতা পর্যবেক্ষণ |
| আঠা প্রয়োগকারী ডিভাইস | কোরের চারপাশে বাহ্যিক শীট আটকান | পুরুত্ব, কারিং হার পরিমাপ |
| ফর্মিং স্টেশনসমূহ | ধীরে ধীরে কনটুর প্রোফাইল তৈরি | জটিল আকৃতির জন্য অতিরিক্ত স্ট্যান্ড প্রয়োজন |
| পাঞ্চিং/কাটিং | ছিদ্র বা হোল ফিচার | অন্যান্য স্তরের সাথে রেজিস্ট্রেশন |
| দৈর্ঘ্য কাটা | ইনসুলেটেড শীট কাটা | বুর যাতে ইনস্টলেশন বাধাগ্রস্ত না হয় তা এড়ান |
| নিয়ন্ত্রণ প্যানেল | প্যারামিটার এবং ডায়াগনস্টিক অ্যাক্সেস কেন্দ্রীভূত করুন | স্বজ্ঞাত উৎপাদন তত্ত্বাবধানের জন্য HMI |
অটোমেটেড ভিশন অ্যালাইনমেন্ট, CNC নিয়ন্ত্রিত কনটুর প্রোফাইলিং এবং সিল্যান্ট/ফাস্টেনারের রোবোটিক প্রয়োগের মতো উদ্ভাবনগুলি ঐতিহ্যগতভাবে দীর্ঘ উৎপাদন অভিযানে কেন্দ্রীভূত ম্যানুয়াল কনফিগার্ড মেশিনারির বাইরে কাস্টম শর্ট রান সমাধানের পথ খোলে।
ডাবল লেয়ার রোল ফর্মিং মেশিনের প্রকারভেদ
সকল ডাবল লেয়ার লাইন যদিও কয়েল ফিডস্টককে ইনসুলেটেড প্যানেলে ল্যামিনেট করার সাধারণ নীতি ভাগ করে, তবুও গরম এবং ঠান্ডা আঠার পদ্ধতির মধ্যে পছন্দ করে সরঞ্জামের প্রকারভেদ উদ্ভূত হয় যা থ্রুপুট গতি ক্ষমতা, দ্রুত সমন্বয়ের প্রয়োজন এবং অপারেটর দক্ষতার স্তরের পছন্দকে অগ্রাধিকার দেয় যা কাঙ্ক্ষিত অটোমেশনের জটিলতাকে প্রভাবিত করে।
সারণি ৩: সাধারণ ডাবল লেয়ার রুফ প্যানেল লাইনের প্রকারভেদ
| মেশিন শ্রেণী | বৈশিষ্ট্যসমূহ | সাধারণ ব্যবহার |
|---|---|---|
| ম্যানুয়াল এবং যান্ত্রিক অ্যাকচুয়েশন | স্থির গতি খরচ-কেন্দ্রিক স্টার্টার অপশন | ছোট ঠিকাদার, অসংখ্য কয়েল পরিবর্তন |
| সার্ভো ইলেকট্রিক কন্ট্রোল | মাঝারি রানের জন্য প্রোগ্রামযোগ্য নমনীয়তা | অটোমেশনের সাথে দ্রুত পণ্য পরিবর্তনের ভারসাম্য রক্ষাকারী ডিস্ট্রিবিউশন সেন্টার |
| অটোমেটিক দ্রুত চেঞ্জওভার | টাচস্ক্রিন রেসিপি নির্বাচন এবং অটোমেটিক সাইজ সমন্বয় | তাপমাত্রা সংবেদনশীল ভবনের উচ্চ আয়তন ক্ল্যাডিং |
ইনলাইন স্টিফেনিং স্ট্রাকচার রোল ফর্মিং, ফোম ফিলিং, পাঞ্চিং এবং কাটিং টুলের মতো অতিরিক্ত অপশনগুলি সেকেন্ডারি ফ্যাব্রিকেটেড সমাপ্ত প্যানেল উৎপাদনকে সমর্থন করে যা ইনস্টলের আগে বাহ্যিক হ্যান্ডলিং ধাপ এড়ায়।
প্রযুক্তিগত স্পেসিফিকেশন
বিভিন্ন ইনসুলেটেড প্যানেল পণ্যের মধ্যে টলারেন্স, লাইন গতি এবং মাত্রাগত চেঞ্জওভার সহজতার ভারসাম্য রক্ষাকারী ডাবল লেয়ার রোল ফর্ম লাইন লেআউটের কাস্টমাইজেশনের জন্য উপযুক্ত বিবেচনা প্রয়োজন যা কী পারফরম্যান্স সরঞ্জামের গুণাবলীকে ওজন করে।
সারণি ৪: কী ডাবল লেয়ার রোল ফর্মার স্পেসিফিকেশন
| প্যারামিটার | সাধারণ পরিসীমা | কী ফ্যাক্টর |
|---|---|---|
| ল্যামিনেটিং গতি | ৬-২০ মিটার প্রতি মিনিট | থ্রুপুট টার্গেট |
| উপাদানের পুরুত্ব | ০.৪ মিমি থেকে ১.২ মিমি | শক্তি প্রয়োজন, ইনসুলেশন মান |
| শীট প্রস্থ | ১৩০০ মিমি থেকে ২৫০০ মিমি | স্ট্যান্ডার্ড মাত্রা |
| স্তর বন্ধন | আঠার তাপমাত্রা, কারিং পদ্ধতি | আঠালোতার সামঞ্জস্যতা |
| দ্রুত চেঞ্জওভার | ম্যানুয়াল থেকে সম্পূর্ণ অটোমেটিক | শর্ট রান কাস্টমাইজেশন প্রয়োজন |
| স্তর অ্যালাইনমেন্ট | ১ মিমি থেকে ০.১ মিমি ক্ষমতা | চূড়ান্ত দৃঢ়তা এবং চেহারা |
কনটুরিং টুল রোলার এবং ডিকয়লার মেকানিজমের মধ্যে উপযুক্ত পাওয়ার ট্রান্সমিশন রেশিও নিশ্চিত করা তরক্ষণাত বা জ্যাম ছাড়াই মসৃণ ফিডিং ইন্টারলক নিশ্চিত করে।
রেটেড ফ্যাব্রিকেশন গতি, পুরুত্ব ক্ষমতা এবং মাত্রাগত প্রস্থ টার্গেট আগে থেকে স্থাপন উৎপাদন লাইনগুলিকে যথাযথভাবে সাইজ করে – স্যান্ডউইচ প্যানেলের গুণমান এবং সামঞ্জস্যতা প্রয়োজনের সাথে প্রকল্পের স্কেলেবিলিটির ভারসাম্য রক্ষা করে।
চীনা ডাবল লেয়ার রুফিং লাইন প্রস্তুতকারক
শীর্ষ চীনা ধাতুকর্ম মেশিনারি নির্মাতারা খরচ-প্রতিযোগিতামূলক ইনসুলেটেড প্যানেল রোল ফর্মিং সরঞ্জাম সরবরাহ করে – ছোট স্কেল ম্যানুয়াল হ্যান্ডলিং থেকে বড় অংশের অটোমেটেড ভরপূর্ণ উৎপাদন পরিস্থিতি পর্যন্ত সমাধান করে যা সমাপ্ত রুফ শীটের জন্য সেকেন্ডারি ফ্যাব্রিকেশন এবং হ্যান্ডলিং বিবেচনা পূরণ করে যা এক্সিট এন্ড থেকে অবিরত টানা হয়।
সারণি ৫: শীর্ষ চীনা ডাবল লেয়ার রুফ প্যানেল রোল ফর্মিং প্রস্তুতকারক
| প্রতিষ্ঠান | সর্বোচ্চ প্রস্থ | লাইন অফারিংস |
|---|---|---|
| ফ্যাংলি | ২৫০০ মিমি | উচ্চশ্রেণির ইউরোপীয় সহযোগিতা লাইন |
| জিনপু | ২২০০ মিমি | নমনীয়তার সাথে সাশ্রয়ী ভারসাম্যপূর্ণ অটোমেশন |
| Formtek | ২০০০ মিমি | জলবায়ু নিয়ন্ত্রণ সহ প্রিমিয়ার প্রিসিশন রোল ফর্ম লাইন |
| Gasparini | ১৫০০ মিমি | কনটেইনারাইজড মোবিলিটি অপশন |
| হেবেই আইভি | ১৩০০ মিমি | এন্ট্রি লেভেল অর্থনৈতিক পছন্দ |
এই উদ্ভাবনী উৎপাদন সরঞ্জাম প্রস্তুতকারকরা কনফিগারযোগ্য ম্যানুয়াল থেকে সম্পূর্ণ অটোমেটেড ইনসুলেটেড প্যানেল রোল ক্ষমতা পর্যন্ত বহুমুখী সমাধান সরবরাহ করে – অনন্য ভবন প্রকল্পের প্রয়োজন অনুসারে কাস্টমাইজযোগ্য হোল পাঞ্চিং, স্লটিং এবং নচিং সহ।
এবং দক্ষ শীট মেটাল ফ্যাব্রিকেশন দক্ষতার সঞ্চিত অভিজ্ঞতার কারণে যা ধাতু পণ্যের ভরপূর্ণ রপ্তানি সেবায় লালিত হয়েছে এবং স্থানীয় বিশেষজ্ঞ শ্রমের উল্লেখযোগ্য খরচের সুবিধা নেয়া হয়েছে – প্রায় ৩০-৫০% মূল্য সাশ্রয় সমতুল্য ল্যামিনেটেড প্যানেল থ্রুপুট সহ তুলনামূলক পশ্চিমা নির্মিত মেশিনারির উপর বাস্তবায়িত হয়।
-
 বৈদ্যুতিক মন্ত্রিসভা ফ্রেম রোল গঠনের মেশিন আরও জানুন
-
 দিন রেল রোল ফর্মিং মেশিন আরও জানুন
-
 তারের মই রোল ফর্মিং মেশিন আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী সি শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 তারের ট্রে রোল ফর্মিং মেশিন আরও জানুন
-
 পিভি মাউন্টিং ব্র্যাকেট রোল ফর্মিং মেশিন (HAT / ওমেগা প্রোফাইল) আরও জানুন
-
 পিভি মাউন্টিং বন্ধনী জেড শেপ প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 সোলার মাউন্টিং স্ট্রট চ্যানেল রোল তৈরির মেশিন আরও জানুন
-
 স্ট্রুট চ্যানেল রোল ফর্মিং মেশিন আরও জানুন
চীনা ডাবল লেয়ার লাইন খরচ বিশ্লেষণ
সমতুল্য ইউরোপীয় বা আমেরিকান নির্মিত সরঞ্জামের তুলনায় বেসলাইন মেশিনারি খরচ ২৫-৫০% কম হওয়ায়, চীনা উৎসের ইনসুলেটেড প্যানেল রোল ফর্মিং সরঞ্জাম অধিকাংশ সংস্থার জন্য আঞ্চলিক শ্রম খরচ এবং অনুমানিত ইলেকট্রিক ইউটিলিটি ব্যবহার বিবেচনা করে ২-৪ বছরের ROI সময়সীমা সক্ষম করে।
সারণি ৬: চীনা ডাবল লেয়ার রুফ প্যানেল লাইন মূল্য বিবেচনা
| ধরন | মূল্য পরিসর | কী অ্যাপ্লিকেশন |
|---|---|---|
| ম্যানুয়াল এবং যান্ত্রিক নিয়ন্ত্রণ | $22,000 – $65,000 | ছোট ঠিকাদার, সীমিত নমনীয়তা প্রয়োজন |
| সার্ভো ইলেকট্রিক অ্যাকচুয়েশন | $45,000 – $155,000 | অটোমেশনের সাথে দ্রুত চেঞ্জওভারের ভারসাম্য রক্ষাকারী মাঝারি আউটপুট পরিস্থিতি |
| অটোমেটিক দ্রুত চেঞ্জওভার | $88,000 – $320,000 | উচ্চ আয়তন ক্ল্যাডিং প্রকল্প |
| অ্যান্সিলারি ফ্যাব্রিকেশন স্টেশন | প্রতি টুল $৪,৫০০+ | বাহ্যিক সেকেন্ডারি প্রক্রিয়াকরণ হ্রাস করে |
তুলনামূলক পশ্চিমা প্রতিদ্বন্দ্বীদের চেয়ে উল্লেখযোগ্যভাবে কম প্রাথমিক মেশিনারি মূলধন বিনিয়োগের প্রয়োজন ছোট আঞ্চলিক ভবন উপকরণ বিতরণকারীদের জন্য সহজ বাজার প্রবেশ সক্ষম করে – বা মধ্যম আকারের আর্কিটেকচারাল মেটাল প্রোভাইডারদের জন্য পর্যাপ্ত আর্থিক স্বাধীনতা প্রদান করে লজিস্টিক্স/ডেলিভারি উল্লম্ব একীকরণে বিনিয়োগ এবং স্থানীয় গুদাম ইনভেন্টরি বাফারিং করে অস্থির মৌসুমী নির্মাণ চাহিদার ওঠানামার বিরুদ্ধে।
মসৃণ উৎপাদন সুপারিশ
উপযুক্ত ইনস্টলেশন এবং প্রতিরোধমূলক পর্যবেক্ষণ চীনা নির্মিত ডাবল লেয়ার রোল ফর্মার সরঞ্জামের দশকের পর দশক পরিকল্পিত ল্যামিনেটেড প্যানেল আউটপুট সহজতর করে।
সারণী ৭: দ্বিপর্ত লাইনের সুপারিশসমূহ
| কার্যক্রম | বিস্তারিত |
|---|---|
| মাত্রিক যাচাইকরণ | সরঞ্জামের সমন্বয়গুলি প্রযুক্তিগত স্পেসিফিকেশন চিত্রের সাথে মিলে যায় তা নিশ্চিত করুন |
| নিয়ন্ত্রণ ক্যালিব্রেশন | সর্বোচ্চ উৎপাদন গতি পরীক্ষা করুন যাতে মেশিন ত্রুটি সৃষ্টি না হয় |
| প্যারামিটার পরিশোধন | রোলার র্যামের চাপগুলি ছিদ্র/ভাঁজের ঝুঁকির বিপরীতে ভারসাম্যপূর্ণ করুন |
| অপারেটর প্রশিক্ষণ | নিরাপত্তা জ্ঞান এবং সমস্যা সমাধানের প্রস্তুতি নিশ্চিত করুন |
| প্রতিরোধমূলক রক্ষণাবেক্ষণ | দৈনিক, মাসিক রিগিং/চেইন পুনঃগ্রীসিং সর্বোত্তম অনুশীলন নির্দেশিকা অনুসরণ করুন |
| আপগ্রেড বাজেটিং | প্রয়োজন অনুসারে ভবিষ্যতের সহায়ক পাঞ্চিং/স শীট স্টেশন পরিকল্পনা করুন |
বিশেষ করে, উৎপাদনের কার্যক্ষমতা এবং গুণমানের স্থিতিশীলতায় প্রভাব ফেলে এমন গুরুত্বপূর্ণ উপাদানগুলির মধ্যে রয়েছে:
- উচ্চ গতিতে সরঞ্জামের দোলানো ছাড়াই কাঠামোগত দৃঢ়তা পর্যবেক্ষণ
- সমাপ্ত কয়েল স্টকের আঁচড় প্রতিরোধে গাইডিং এবং ডাই রোলার যোগাযোগ বিন্দু লুব্রিকেট করা
- ইনসুলেশন কোরের বিপরীতে হিটিং উপাদান/গ্লু ডিসপেন্সার মিটারিং সমন্বয় যাচাই
- অসুন্দর শীট বারিং প্রতিরোধে নিয়মিত শিয়ার ব্লেড গ্যাপ পরিদর্শনের সময়সূচি
প্রতিরোধমূলক যন্ত্রপাতি যত্নকে অগ্রাধিকার দেওয়া কার্যকরী আয়ুকে দশকের পর দশক বাড়িয়ে দেয় – বছরের পর বছর নির্দিষ্ট উৎপাদন ক্ষমতা বজায় রেখে।
আদর্শ অংশীদার নির্বাচন নীতি
বিবেচিত মানদণ্ডের বিরুদ্ধে নামকরণযোগ্য ইনসুলেটেড প্যানেল রোল ফর্মার যন্ত্রপাতি রপ্তানিকারকদের যাচাই করা স্পষ্টতা প্রদান করে যাতে নির্বাচিত সহযোগীরা বর্তমান প্রত্যাশা পূরণকারী উপযুক্তভাবে নির্দিষ্ট সমাধান সরবরাহ করে এবং দীর্ঘমেয়াদী উৎপাদন লক্ষ্যের সাথে সামঞ্জস্যপূর্ণ ভবিষ্যতের উৎপাদন সম্প্রসারণ ক্ষমতা প্রদান করে।
সারণি ৮: চীনা অংশীদার নির্বাচন মানদণ্ড
| মূল্যায়ন দিক | বিশদ | ঝুঁকি ব্যবস্থাপনা যুক্তি |
|---|---|---|
| শিল্প অভিজ্ঞতা | গুদাম বা স্থাপত্য ধাতু ভবন আবরণ সমাধান সরবরাহের বছর সংখ্যা? | সম্ভাব্য ব্যবসায়িক ধারাবাহিকতার অপ্রত্যাশিত ঘটনা হ্রাস করে |
| কর্মীদের প্রযুক্তিগত দক্ষতা | ওয়েল্ডিং, ইলেকট্রিক্যাল, যান্ত্রিক ইঞ্জিনিয়ারিং দক্ষতার স্থিতিশীলতা? | সরঞ্জামের ক্লান্তি আয়ু সর্বোচ্চ করে |
| গুণমান ফোকাস | আইএসও সার্টিফিকেশন? পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ গ্রহণ? | বিচ্যুতির সম্ভাবনা ন্যূনতম করে |
| নির্ভুলতা ক্ষমতা | টলারেন্স ক্ষমতা? ভিশন সমন্বয় ফিচারের জটিলতা? | রোল করা শীটের সংযোগ সমস্যা প্রতিরোধ করে |
| সহায়ক সম্পদ | ভার্চুয়াল সমস্যা সমাধান সরঞ্জামের প্রাপ্যতা? | টেকনিশিয়ানদের উৎপাদনশীলতা ত্বরান্বিত করে ডাউনটাইম ন্যূনতম করে |
| সাইট রেফারেন্স | বিদ্যমান লাইন পরিদর্শনের ইচ্ছুকতা? | স্পেসিফিকেশন এবং দীর্ঘায়ু প্রত্যাশা নিশ্চিত করে |
উত্পাদন সুবিধা পরিদর্শনের অনুরোধ করার সময় বিক্রয়োত্তর সহায়তার দক্ষিণ-পূর্ব এশিয়ায় প্রাপ্যতা যাচাই করে সাড়াদান প্রদানের অঙ্গীকার প্রদর্শন করে যা পরবর্তীকালে আঞ্চলিক দক্ষতা বৃদ্ধির চাহিদা পূরণে উন্নতভাবে সাহায্য করে যখন বাজারের অর্ডার চাহিদার ধরণ পরিবর্তিত হয়।
দক্ষতার উপর পারস্পরিক বিশ্বাসভিত্তিক সম্পর্ক গড়ে তোলা অপ্রত্যাশিত জরুরি পরিস্থিতিতেও সমৃদ্ধ প্রযুক্তিগত সহযোগিতার পথ প্রশস্ত করে – সমাধান ত্বরান্বিত করে রাজস্ব অপারেশন চলমান রাখে।
ক্রয় বিবেচনা
চীনা ডাবল লেয়ার রোল ফর্মার যন্ত্রপাতি ওয়ার্কশপের সাথে কাজ করার অত্যন্ত সাশ্রয়ী মূল্য এবং কাস্টমাইজেশন স্বাধীনতার উল্লেখযোগ্য সুবিধা থাকলেও, অর্ডার লিড টাইম এবং যোগাযোগের বাধা লজিস্টিক বিবেচনা উত্থাপন করে যা ব্যবস্থাপনার প্রয়োজন।
সারণি ৯: চীনা ডাবল লেয়ার ছাদ শীট রোল লাইনের সুবিধা বনাম অসুবিধা
| সুবিধাসমূহ | অতিক্রম করার জন্য চ্যালেঞ্জ |
|---|---|
| অত্যন্ত সাশ্রয়ী সরঞ্জামের খরচ | ৯০-১২০ দিনের অর্ডার লিড টাইম |
| স্বতন্ত্র উৎপাদন চাহিদার সাথে মিলিত কাস্টম ইঞ্জিনিয়ারিং | ভাষাগত বাধা অধ্যবসায়ের দাবি করে |
| শর্ট রান বা প্রতি মিনিটে ২০ মিটার পর্যন্ত উচ্চ আয়তন ভর্তুকি উৎপাদনের জন্য সক্ষম সরঞ্জাম | বিশদ বিবৃত করার জন্য অভ্যন্তরীণ ইঞ্জিনিয়ারিং দক্ষতার প্রয়োজন |
| সুনির্দিষ্ট ইনসুলেটেড প্যানেল পুরুত্ব এবং ইনসুলেশন কোরের বিস্তৃত পরিসর | জরুরি শর্ট টার্ম অর্ডার অনুরোধ সহজতর করা চ্যালেঞ্জিং |
| সমাপ্ত টার্নকি প্যানেল নমনীয়তা প্রদানকারী সহায়ক ফ্যাব্রিকেশন স্টেশন | জটিল শিপিং/কাস্টমস লজিস্টিক তত্ত্বাবধানের প্রয়োজন |
বিস্তৃত চীনা ইঞ্জিনিয়ারিং প্রতিভা এবং ধাতুকর্ম ইকোসিস্টেমের খরচ সাশ্রয়তার কারণে খুবই আকর্ষণীয় মূল্য উদ্দীপক থাকলেও; বিচক্ষণ ক্রেতারা ক্যাপেক্স সাশ্রয়ের আকর্ষণকে বাস্তবসম্মত প্রকল্প বাস্তবায়ন বাস্তবতার বিপরীতে সামঞ্জস্য করে পরিকল্পনা এবং যোগ্য আমদানিকারক অংশীদারিত্বের প্রয়োজন।
তবে, অগ্রিম লিখিতভাবে সুনির্দিষ্ট কার্যকরী প্রয়োজনীয়তা সঠিকভাবে প্রকাশ করার পর অভিজ্ঞ আমদানি পেশাদারদের কাছে শিপিং/ট্যাক্স লজিস্টিক ব্যবস্থাপনা প্রতিনিধান করলে সংগ্রহণ প্রক্রিয়ার ঝুঁকি হ্রাস পায় – পূর্বে বাধাগ্রস্ত সুযোগ উন্মুক্ত করে অভ্যন্তরীণ প্রতিযোগিতামূলক পার্থক্য নিয়ে আসে।
দীর্ঘমেয়াদী ব্যবসায়িক সম্প্রসারণ রোডম্যাপের সতর্ক সুপরিসর পরিকল্পনা এবং ছোট প্রাথমিক পাইলট অর্ডার ব্যাচ পরীক্ষা আর্থিক দৃশ্যমানতা উন্নত করে পরিমাপযোগ্য নীচের লাইন দক্ষতা পরিমাণ করে যা পুরানো পশ্চিমা লিগ্যাসি প্রক্রিয়া লাইনের বিকল্প।
ভবিষ্যতের বৈশ্বিক প্যানেল চাহিদার দৃষ্টিভঙ্গি
মধ্যপ্রাচ্য, চীন এবং উন্নয়নশীল এশীয় অঞ্চলে পুনরুজ্জীবিত নির্মাণ কার্যকলাপ ইনসুলেটেড স্থাপত্য ক্ল্যাডিং এবং কোল্ড স্টোরেজ আবরণ সিস্টেমের একীকরণের জন্য লাভজনক আয়তনের পূর্বাভাস দেয় যা আসন্ন দশকে আবাসিক এবং বাণিজ্যিক অবকাঠামো নির্মাণ উদ্যোগকে সমর্থন করে।
সারণি ১০: ২০২৬ সাল পর্যন্ত বৈশ্বিক ধাতু কাঠামোগত প্যানেল বাজার সম্প্রসারণ প্রক্ষেপণ
| অঞ্চল | পূর্বাভাসিত বাজার আকার | নির্মাণ খাতের প্রবণতা |
|---|---|---|
| মধ্যপ্রাচ্য | ৭০০+ বিলিয়ন ডলার | প্রো-গ্রোথ সরকারি শিল্পায়ন নীতি |
| পূর্ব এশিয়া | ১+ ট্রিলিয়ন ডলার | দ্রুত বর্ধনশীল ভোক্তা অর্থনীতির বিবেচনাধীন খরচ |
| দক্ষিণ এশিয়া | ৮৫০+ বিলিয়ন ডলার | মধ্যবিত্তের সম্প্রসারণ এবং উৎপাদন বিনিয়োগ |
| দক্ষিণ-পূর্ব এশিয়া | ৫০০+ বিলিয়ন ডলার | কম খরচের উৎপাদন থেকে রূপান্তর এবং পর্যটনের উন্নতি |
প্রধান অঞ্চলগুলিতে শক্তিশালী জিডিপি প্রক্ষেপণের সাথে যুবক জনসংখ্যাগত গঠন যা ভোক্তা পণ্যের জন্য বিবেচনাধীন খরচের সম্প্রসারণকে সমর্থন করে তাপমাত্রা নিয়ন্ত্রিত লজিস্টিক এবং স্টোরেজের জন্য স্থায়ী চাহিদার প্রতিশ্রুতি দেয় যা টেকসই খুচরা ইনভেন্টরি এবং খাদ্য পণ্যের সংবেদনশীলতা উভয়কেই সমর্থন করে।
এই প্রতিশ্রুতিময় বৈশ্বিক দৃষ্টিভঙ্গি পুরানো পশ্চিমা লাইনের বিকল্পে সংস
সতর্ক প্রাথমিক পাইলট পরীক্ষা আর্থিক দৃশ্যমানতা উন্নত করে দক্ষতার সম্ভাব্যতা পরিমাপ করে নেতৃত্বকে ক্ষমতায়িত করে দীর্ঘমেয়াদী উদ্যোগের বৃদ্ধি কৌশলের জন্য অবহিত মূলধন বিনিয়োগ সিদ্ধান্ত গঠন করে।
সাধারণ প্রশ্নাবলি
প্রশ্ন: ডাবল লেয়ার রোল ফর্ম লাইনে কোন নিরাপত্তা ঝুঁকিগুলো হ্রাস করার প্রয়োজন?
উত্তর: ঘূর্ণায়মান টান রোলার, উন্মুক্ত ইলেকট্রিকাল বাসবার এবং হাইড্রলিক ক্ল্যাম্প গতিবিধি বিপদ সৃষ্টি করে যা জরুরি স্টপ ইন্টিগ্রেশন এবং সম্পূর্ণ রক্ষণাবেক্ষণ পদ্ধতির প্রয়োজন।
প্রশ্ন: সাধারণত কোন ধাতুর পুরুত্বের পরিসর খরচ-কার্যকরভাবে উপযোগী?
উত্তর: ০.৫ মিমি থেকে ১.০ মিমি শেষ উপাদানের মাপ সাধারণ গুদাম প্রকল্পের জন্য লোড ক্যাপাসিটি এবং মূল্যের সাথে ভারসাম্য রক্ষা করে। স্থাপত্য প্রকল্পগুলোতে ভারী ধাতু ব্যবহারের অনুমতি থাকতে পারে।
প্রশ্ন: কোন সহায়ক সরঞ্জাম শেষ প্যানেলের অতিরিক্ত উপকার প্রদান করে?
উত্তর: সাধারণ সহায়ক সরঞ্জামের মধ্যে রয়েছে শক্তিকরণ রোলার, পাঞ্চিং এবং সওয়িং স্টেশন যা বাহ্যিক গৌণ উৎপাদন ধাপগুলো আরও হ্রাস করে।
প্রশ্ন: কোন বাস্তবসম্মত সরঞ্জামের আয়ু অনুমান ক্যাপেক্স বাজেট ন্যায্যতা প্রদান করে?
উত্তর: পর্যাপ্ত প্রতিরোধমূলক রক্ষণাবেক্ষণের সাথে যেমন নির্ধারিত পরিধার্য আইটেম প্রতিস্থাপন – ২০-২৫ বছরের মেশিনের উপযোগিতা যুক্তিসঙ্গত যতক্ষণ না পারফরম্যান্স আপগ্রেড প্রয়োজন হয়।
প্রশ্ন: আউটসোর্সিংয়ের পরিবর্তে কখন অভ্যন্তরীণ লাইন বিবেচনা করা উচিত?
উত্তর: মাসিক ~১০,০০০ বর্গমিটারের নিচে, আউটসোর্সিং সাধারণত উপদেশযোগ্য যা উৎপাদন মালিকানার খরচ এড়ায়। তার উপরের থ্রেশহোল্ডে, ইনসোর্সিং ক্রমবর্ধমান মান নিয়ন্ত্রণ এবং পার্থক্যের আকর্ষণ লাভ করে এবং ওঠানামাকারী বাজার চাহিদার বিরুদ্ধে আরও ভালো প্রতিক্রিয়া দেখায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) ডাবল লেয়ার ছাদ শিট রোল ফর্মিং মেশিনে বাস্তবসম্মত টলারেন্স কত?
- 0.5–1.0 mm কয়েলের জন্য, সার্ভো ডিকয়লার, ক্লোজড-লুপ এনকোডার এবং 5–7 রোলের প্রিসিশন লেভেলার ব্যবহার করা হলে সেরা মানের লাইনগুলো প্যানেলের প্রস্থে ±0.5 mm, কাট দৈর্ঘ্যে ±0.8 mm এবং লেয়ার-টু-লেয়ার অফসেটে ±0.3 mm অর্জন করে।
2) স্যান্ডউইচ প্যানেল বন্ডিংয়ের ক্ষেত্রে উত্তপ্ত বনাম ঠান্ডা আঠা সিস্টেমের তুলনা কীভাবে করা যায়?
- উত্তপ্ত PUR/PIR রিঅ্যাক্টিভ সিস্টেম দ্রুততর গ্রিন স্ট্রেংথ ও উন্নত দীর্ঘমেয়াদি আঠালো বন্ধন প্রদান করে এবং উচ্চতর লাইন গতি (10–20 m/min) সক্ষম করে। ঠান্ডা আঠা কম খরচের ও সহজতর, তবে সাধারণত গতি 6–10 m/min-এ সীমাবদ্ধ রাখে এবং দীর্ঘতর কিউরিং বাফার প্রয়োজন হয়।
3) একটি মেশিন কি ট্রাপিজয়ডাল ছাদ এবং সমতল ফ্যাসাড স্যান্ডউইচ প্যানেল উভয়ই উৎপাদন করতে পারে?
- হ্যাঁ, ক্যাসেট-স্টাইল টুলিং ও সমন্বয়যোগ্য স্ট্যান্ড ব্যবহার করলে। র্যাফট/ক্যাসেটসহ প্রোফাইল পরিবর্তনে সাধারণত 45–120 minutes সময় লাগে; রেসিপি-চালিত সার্ভো সমন্বয় পুনরাবৃত্ত SKU-এর জন্য ডায়াল-ইন সময় কমায়।
4) কোন কয়েল গুণমানের সমস্যাগুলো ডাবল লেয়ার অ্যালাইনমেন্টে সবচেয়ে বেশি প্রভাব ফেলে?
- এজ ক্যাম্বার, কয়েল ক্রাউন, পেইন্টের পুরুত্বের ভিন্নতা এবং অসামঞ্জস্যপূর্ণ ইয়িল্ড স্ট্রেংথ। এজ গাইডিং, ইন-লাইন ভিশন অ্যালাইনমেন্ট, আরও কঠোর মিল সার্টিফিকেট (ইয়িল্ড/এলংগেশন টলারেন্স) এবং প্রি-লেভেলিংয়ের মাধ্যমে এগুলো প্রশমিত করুন।
5) ডাবল লেয়ার লাইনের জন্য কোন KPI সবচেয়ে গুরুত্বপূর্ণ?
- OEE, পরিবর্তন সময়, লেয়ার অফসেটের ভিন্নতা (mm), প্রতি m² আঠা খরচ, স্ক্র্যাপ হার (%) এবং প্যানেলের সমতলতা/বাঁক পরিমাপ। এগুলো পর্যবেক্ষণ করলে আপটাইম ও আঠা খরচ নিয়ন্ত্রণ উন্নত হয়।
২০২৫ শিল্প প্রবণতা
- বিদ্যুতায়িত সার্ভো রেট্রোফিট: উচ্চ-দক্ষতার সার্ভো ও রিজেনারেটিভ ড্রাইভ দিয়ে আপগ্রেড করা পুরোনো লাইনগুলোতে প্রতি m² kWh 8–14% কম এবং দৈর্ঘ্যের নির্ভুলতা বেশি দেখা যায়।
- AI ভিশন অ্যালাইনমেন্ট: ক্যামেরাভিত্তিক এজ ও বিড ট্র্যাকিং লেয়ার অফসেট ত্রুটি 30–50% কমায়, বিশেষ করে >12 m/min গতিতে।
- Zn–Al–Mg (ZAM) এবং PVDF কোটিংয়ের বৃদ্ধি: উপকূলীয় ও শিল্প স্থাপনা গ্রহণ বাড়াচ্ছে; এর জন্য কম রোল চাপ এবং দাগ-না-ফেলা রোল স্লিভ প্রয়োজন।
- কম-GWP ফোম: HFO ব্লোয়িং এজেন্ট দিয়ে ফর্মুলেটেড PIR সিস্টেম (GWP <10) EU/US-Canada প্রকল্পে ESG ও কোডের চাহিদা পূরণে মানদণ্ডে পরিণত হচ্ছে।
- দ্রুত পরিবর্তনের চাহিদা: নিয়ারশোরিং ও SKU বৃদ্ধির কারণে কুইক-চেঞ্জ ক্যাসেট এবং অটো-রেসিপি HMI ঠিকাদার ও প্যানেল শপগুলোর অগ্রাধিকার হয়ে উঠছে।
ডাবল-লেয়ার ছাদের শিট রোল ফর্মিং মেশিনের জন্য 2025 সালের বেঞ্চমার্ক
| মেট্রিক (ছাদ স্যান্ডউইচ প্যানেল) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | উন্নয়নের চালিকাশক্তি |
|---|---|---|---|
| লাইন গতি, PIR আঠা | 8–12 m/min | 12–20 m/min | উত্তপ্ত PUR/PIR, সার্ভো সিঙ্ক্রোনাইজেশন |
| লেয়ার অ্যালাইনমেন্ট (3σ) | ±0.8–1.2 mm | ±0.3–0.6 mm | ভিশন অ্যালাইনমেন্ট + এজ গাইডিং |
| চেঞ্জওভার সময় (প্রোফাইল) | 90–180 min | 35–75 min | ক্যাসেট টুলিং, প্রিসেট রেসিপি |
| স্ক্র্যাপ হার | ৩–৫% | 1.5–2.5% | AI শনাক্তকরণ, কয়েল QC, poka-yoke |
| শক্তি ব্যবহার (প্রতি 1,000 m² kWh) | 280–340 | 220–270 | উচ্চ-দক্ষতার ড্রাইভ, তাপ পুনরুদ্ধার |
| আঠা খরচ (g/m²) | 120–160 | 90–130 | মিটারিং নিয়ন্ত্রণ, বিড প্রস্থ অপ্টিমাইজেশন |
নির্বাচিত উৎসসমূহ:
- Steel Construction Institute এবং SDI-এর রিসোর্স: https://www.sdi.org
- AISI/CFSEI কোল্ড-ফর্মড নির্দেশিকা: https://www.cfsei.org/resources
- EIA শিল্প শক্তি ডেটা: https://www.eia.gov
- EU রাসায়নিক ও ফোম নির্দেশিকা (ECHA/HFO প্রবণতা): https://echa.europa.eu
- কোটেড স্টিলের রেফারেন্সের জন্য EN 10346: https://standards.cen.eu
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ভিশন-গাইডেড ডুয়াল-কয়েল অ্যালাইনমেন্ট অফসেট ত্রুটি কমায় (2024)
- পটভূমি: APAC-এর একটি প্যানেল শপ 12 m/min গতিতে 0.6/0.6 mm প্রি-পেইন্টেড স্টিল চালানোর সময় লেয়ার মিসঅ্যালাইনমেন্ট ও বারের-সম্পর্কিত পুনঃকাজের কারণে 3.2% স্ক্র্যাপ দেখেছিল।
- সমাধান: এজ শনাক্তকরণসহ দুটি লাইন-স্ক্যান ক্যামেরা এবং সার্ভো এজ গাইডে ক্লোজড-লুপ সংশোধন স্থাপন করা হয়; আঠার বিড প্রস্থ পর্যবেক্ষণ যুক্ত করা হয়।
- ফলাফল: অফসেট ত্রুটি 47% কমেছে; স্ক্র্যাপ 1.7%-এ নেমেছে; সামঞ্জস্যপূর্ণ বিড জমার মাধ্যমে আঠা ব্যবহার 8% কমেছে; প্রতি SKU পরিবর্তন যাচাইয়ের সময় 20 minutes কমেছে।
কেস স্টাডি 2: তাপ পুনরুদ্ধারসহ HFO-ভিত্তিক PIR আপগ্রেড (2025)
- পটভূমি: একটি EU কোল্ড-স্টোরেজ ঠিকাদারের থ্রুপুট না কমিয়ে এমবডিড কার্বন কমানো এবং ইনসুলেশন কর্মক্ষমতা উন্নত করা প্রয়োজন ছিল।
- সমাধান: HFO-ব্লোন PIR ফোমে পরিবর্তন করা হয়, হট-মেল্ট PUR বিড প্রি-হিটার যুক্ত করা হয় এবং আঠা প্রি-হিট করার জন্য বর্জ্য-তাপ পুনরুদ্ধারসহ প্রধান ড্রাইভে রিজেনারেটিভ ব্রেকিং সংযুক্ত করা হয়।
- ফলাফল: প্রতি 1,000 m² শক্তি ব্যবহার 11% কমেছে, 14 m/min লাইন গতি বজায় ছিল, ফোমের ল্যাম্বডা ~4% উন্নত হয়েছে এবং এক্সিটে VOC রিডিং অভ্যন্তরীণ সীমার নিচে নেমেছে।
বিশেষজ্ঞদের মতামত
- ড. Mei Lin, ম্যাটেরিয়ালস সায়েন্টিস্ট, Tongji University Advanced Coatings Lab
- “রোল পৃষ্ঠের কঠোরতা ও স্লিভের উপাদান যথাযথভাবে মিললে PVDF এবং ZAM সাবস্ট্রেট আধুনিক ডাবল লেয়ার লাইনে পূর্বানুমানযোগ্যভাবে ফর্ম হয়। নিয়ন্ত্রিত রোল চাপ এবং বন্ড স্টেশনের আশপাশে ক্লিনরুম-স্তরের হ্যান্ডলিংয়ের মাধ্যমে অধিকাংশ পেইন্ট মাইক্রো-স্ক্র্যাচ প্রতিরোধ করা যায়।”
- Carlos Bennett, ম্যানুফ্যাকচারিং ডিরেক্টর, NorthStar Panels
- “আপনি যদি SKU বাড়ান, কুইক-চেঞ্জ ক্যাসেট এবং শৃঙ্খলাবদ্ধ রেসিপি লাইব্রেরি দ্রুততম ROI দেয়। সর্বোচ্চ গতিতে আরও 2 m/min অর্জনের চেষ্টার চেয়ে পরিবর্তন সময় কমিয়ে আমরা বার্ষিক সক্ষমতা বেশি বাড়িয়েছি।”
- Prof. Andrew Yu, চেয়ার, Cold-Formed Steel Research Group, University of Sydney
- “কয়েলের যান্ত্রিক বৈশিষ্ট্যের পরিবর্তনশীলতা উৎপাদনক্ষমতা কমিয়ে দেওয়ার নীরব কারণ হিসেবে রয়ে গেছে। পরিসংখ্যানভিত্তিক ইনকামিং পরিদর্শনের সঙ্গে অভিযোজিত ফর্মিং চাপ যুক্ত করলে ডাবল-লেয়ার প্যানেলে বাউ এবং অয়েল-ক্যানিং উল্লেখযোগ্যভাবে কমে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- SDI Technical Resources (ডেকিং নীতিমালা, যা প্রায়ই রোল ফর্মিং নিয়ন্ত্রণে স্থানান্তরযোগ্য): https://www.sdi.org/resources
- CFSEI/AISI Cold-Formed Steel Notes এবং S100 লিংক: https://www.cfsei.org/resources
- ISO 14120 (গার্ডিং) এবং ISO 13849 (নিরাপত্তা-সম্পর্কিত নিয়ন্ত্রণ ব্যবস্থা): https://www.iso.org
- EIA কারখানা শক্তি বেঞ্চমার্কিং: https://www.eia.gov
- কোটেড স্টিল শিটের জন্য EN 10346 রেফারেন্স (ZAM, গ্যালভানাইজডের জন্য): https://standards.cen.eu
- Online Metals Gauge/Thickness Converter: https://www.onlinemetals.com/en/calculators
- প্যানেল উৎপাদনে Scope 2/3 ট্র্যাকিংয়ের জন্য GHG Protocol গণনা সরঞ্জাম: https://ghgprotocol.org
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি FAQ, বেঞ্চমার্ক টেবিলসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞ মতামত এবং প্রামাণিক রেফারেন্সসহ নির্বাচিত টুল/রিসোর্সের তালিকা যোগ করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা তার আগে, যদি আঠা/ফোমের বিধিমালা (HFO/PUR), নতুন SDI/AISI/ISO নিরাপত্তা আপডেট, অথবা কয়েল/কোটিং স্পেসিফিকেশনের উল্লেখযোগ্য পরিবর্তন ফর্মিং প্যারামিটারকে প্রভাবিত করে





