
 Inglés
 Español
 Francés
 Bengalí
 Ruso
 Árabe
 Turco

Las perfiladoras de láminas para tejados producen secciones largas de perfiles metálicos acanalados para tejados mediante plegado continuo y conformado gradual a partir de la alimentación de flejes enrollados. Esta guía abarca configuraciones, descripción general del proceso, capacidades de conformado, componentes, proveedores y evaluación comparativa.
máquina formadora de rollos de láminas para techos Principio de funcionamiento
Las perfiladoras de chapa para tejados doblan la chapa de forma incremental en perfiles acanalados arqueados:
| Proceso | Doblado continuo en formas de matriz progresivas mediante rodillos de flor motorizados |
| Tira metálica | Se alimenta a través de estaciones de rodillos consecutivas para dar forma al perfil a lo largo de la longitud |
| Tipos de troqueles | Redondeo de círculos, precorte, punzonado, rebordeado, moldeado de costillas |
| Métodos de plegado | Doblado rotativo de la banda a través de los rodillos superior e inferior |
| Corte de hojas | La cuchilla neumática corta las chapas formadas a la salida |
| Metales típicos | Acero galvanizado, aluminio, aleaciones de zinc, aleaciones de cobre |
Accionamiento sincronizado entre la alimentación de material, las matrices de rodillos y la cuchilla de corte facilitado por controles de precisión.
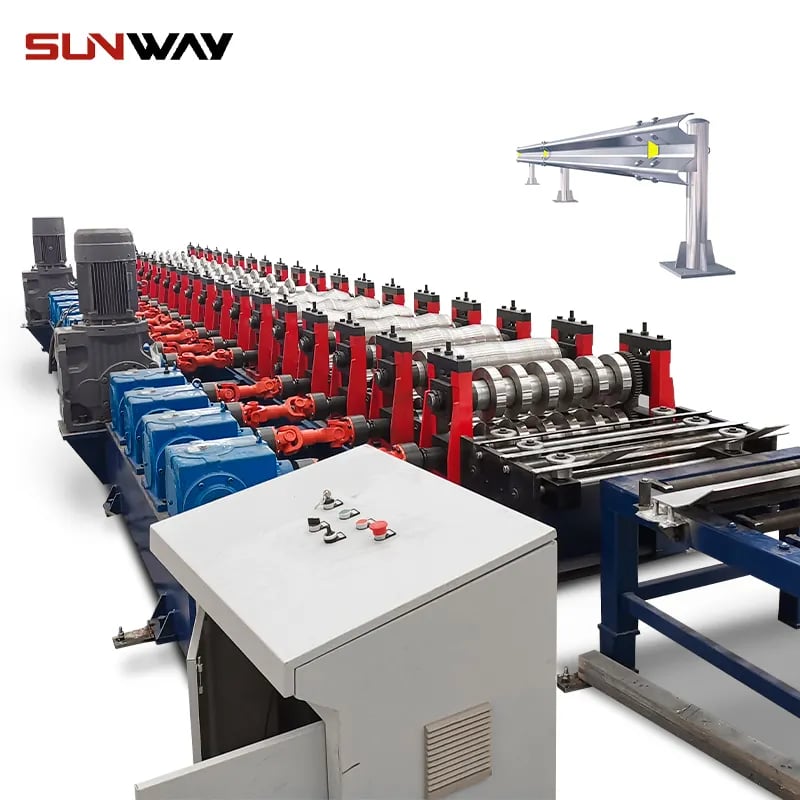
Equipamiento del sistema
| Componente | Función |
|---|---|
| desbobinador | Alimentación de bobinas en bruto a la línea |
| Mesa de alimentación | Controla la velocidad y la tensión del material |
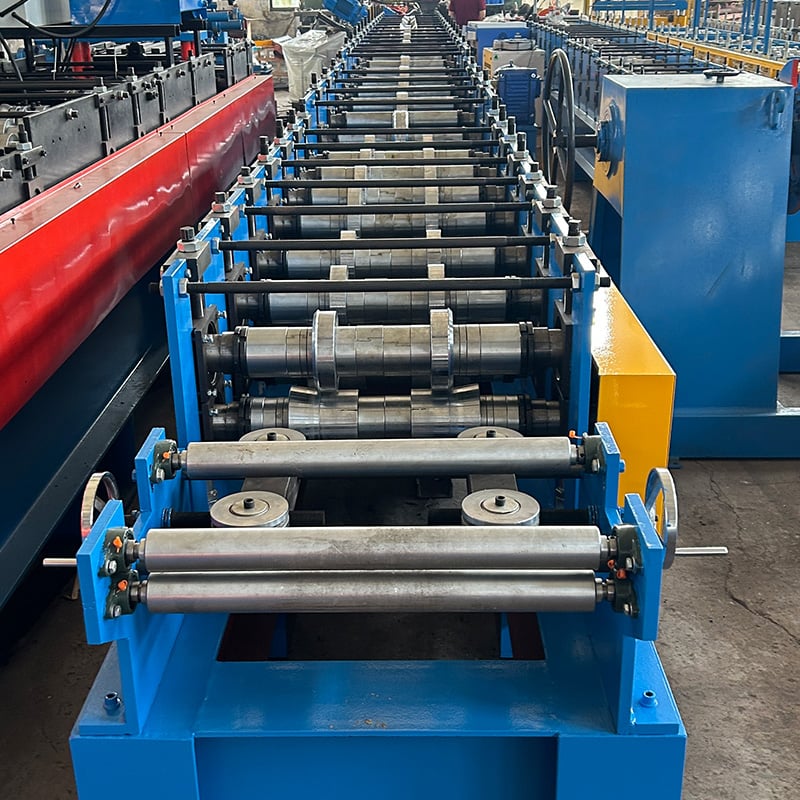
| Estaciones de conformado | Dar forma al perfil mediante rodillos de flor |
| Controles PLC | Automatice la posición, el avance y el corte de los rodillos |
| Hidráulica | Ajustar la presión del rodillo durante el plegado |
| Cinta de salida | Atrapa piezas acabadas |
Módulos adicionales: Enderezadoras, perforadoras, gofradoras, punzonadoras y sistemas de marcado de piezas.
máquina formadora de rollos de láminas para techos Capacidad de producción
| Anchura de la pieza | Hasta 1000 mm para las máquinas más grandes |
| Gama de espesores | Metales de 0,15 mm a 1,2 mm |
| Resistencia de los materiales | Del aluminio blando a los aceros de ultra alta resistencia |
| Perfiles | Perfiles trapezoidales, ondulados, de caja y personalizados |
| Operaciones secundarias | Estampado, perforación, abalorios, dobladillos |
| Recubrimientos metálicos | Acabados prepintados, galvanizados, resistentes a la intemperie |
-
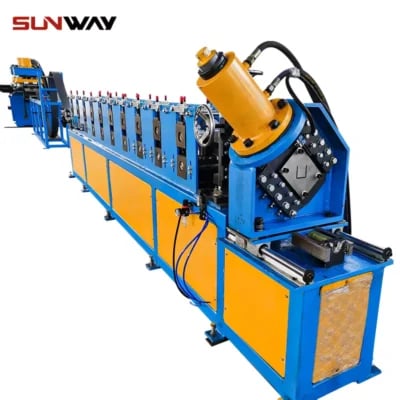 Máquina formadora de rollos de marco de gabinete eléctrico Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
-
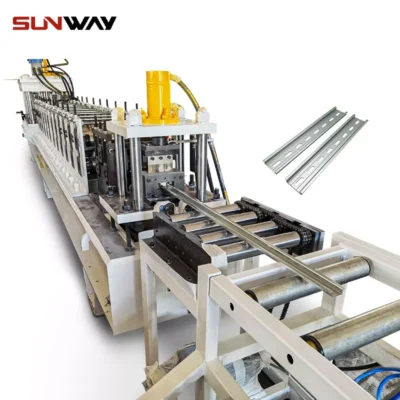 Máquina formadora de rollos de riel DIN Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
-
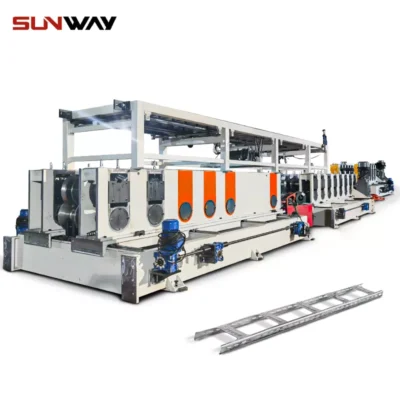 Máquina formadora de rollos de escalera de cable Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
-
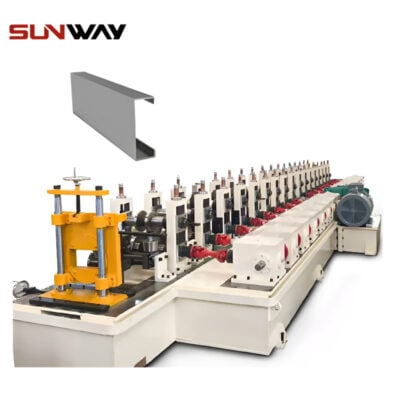 Máquina formadora de rollos de perfil en forma de C con soporte de montaje fotovoltaico Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
-
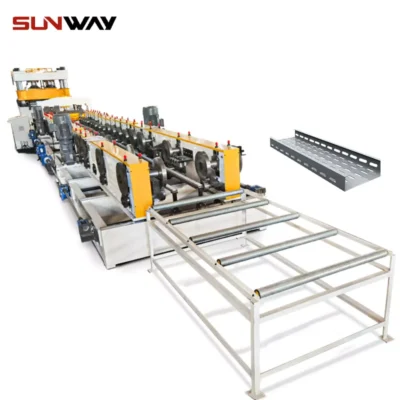 Máquina perfiladora de bandeja portacables Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
-
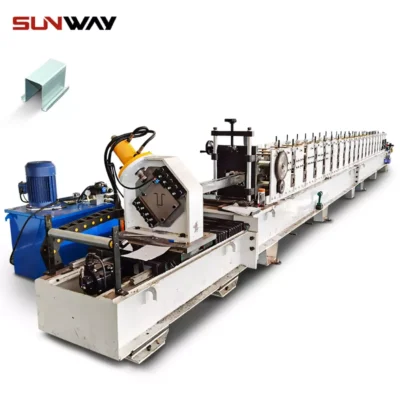 Máquina perfiladora de soporte de montaje fotovoltaico (perfil HAT / Omega) Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
-
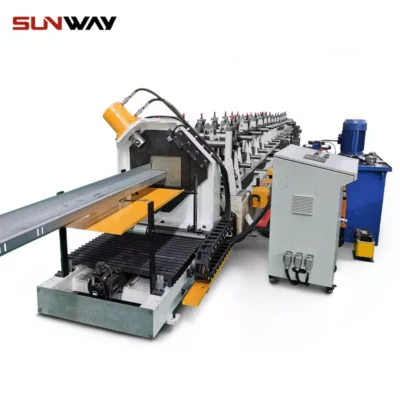 Máquina formadora de rollos de perfil en forma de Z con soporte de montaje fotovoltaico Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
-
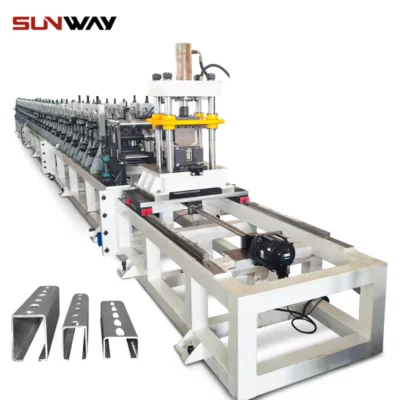 Máquina formadora de rollos de canal de puntal de montaje solar Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
-
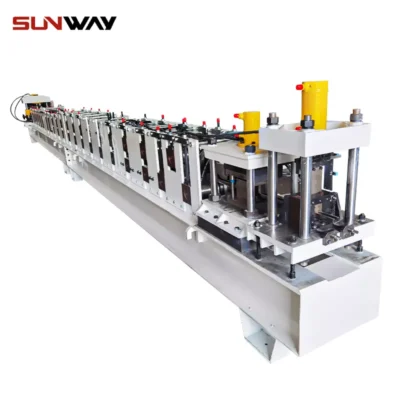 Máquina formadora de rollos de canal de puntal Un UUID proporcionado por la aplicación para identificarlo de forma única. Se recomienda utilizar un UUID v5 con la URL o el espacio de nombres DNS.
máquina formadora de rollos de láminas para techos Proveedores
| Compañía | Serie de modelos | Coste |
|---|---|---|
| Copra | Formador de tejados CRC | $200,000-$900,000 |
| Dragos | DRF | $250,000-$950,000 |
| Formtek | Orion RF | $300,000-$1,100,000 |
| Ernst Beckert | SRFF | $350,000-$1,250,000 |
Los presupuestos varían en función de la capacidad de ancho, la velocidad de producción, el nivel de automatización y las necesidades de personalización. Obtenga referencias sobre el servicio de asistencia local.
Funcionamiento y mantenimiento
| Actividad | Descripción | Frecuencia |
|---|---|---|
| Controles del desbobinador | Inspeccionar la alineación y la tensión de la banda | Inicio de la bobina |
| Lubricación de rodamientos | Engrasar los puntos clave de los rodamientos de rodillos | Mensualmente |
| Inspección hidráulica | Comprobar el fluido, los cilindros y las juntas | 6 meses |
| Inspección de troqueles | Inspeccionar las matrices de conformado en busca de desgaste/daños | Anualmente |
| Diagnóstico de control | Validación de sensores, actuadores y secuencias | Según sea necesario |
El mantenimiento preventivo proactivo reduce las costosas averías de emergencia y mejora la productividad. Mantenga inventarios de herramientas de repuesto.
Consideraciones sobre la selección
| Factor | Directrices |
|---|---|
| Volumen de producción | Tamaño adecuado a los objetivos de volumen de producción diarios |
| Especificación de los materiales | Se adaptan al tipo de metal, grosor y resistencia deseados |
| Número de etapas de mecanizado | Equilibrar la complejidad con las necesidades de cambio |
| **Coherencia del perfil | Máquinas más pesadas para tolerancias más estrictas |
| Capacidades de software | Flexibilidad para la programación de futuros perfiles |
| Operaciones secundarias | Disponibilidad de punzonado, entallado, estampado, plegado |
| Reputación y apoyo | Validar las referencias y la capacidad de servicio localizada |
Evalúe cuidadosamente las especificaciones frente a los requisitos para minimizar los costosos reprocesamientos posteriores.
Principales conclusiones
- La eficiencia del perfilado continuo destaca en la producción de grandes volúmenes de láminas para tejados
- Las matrices adicionales permiten variar el perfil pero limitan la flexibilidad del diseño
- Las máquinas más pesadas facilitan tolerancias más estrictas
Preguntas frecuentes
P: ¿Qué metales pueden laminarse en perfiles nervados para cubiertas?
R: El acero galvanizado, las aleaciones de zinc, el aluminio y las aleaciones de cobre son los materiales más comunes. El acero inoxidable también es posible para necesidades de alta resistencia a la corrosión.
P: ¿Qué espesores puede abarcar el perfilado de láminas para tejados?
R: El grosor de las bobinas entrantes suele oscilar entre 0,15 mm y 1,2 mm, siendo 0,3-0,7 mm el óptimo para equilibrar productividad, rendimiento y tolerancia.
P: ¿Pueden curvarse o angularse las chapas de cubierta perfiladas?
R: Sí, pueden añadirse operaciones secundarias de rebordeado y dobladillado en línea para dar múltiples planos y formas curvas a las chapas acabadas.
P: ¿Qué tolerancias se mantienen en las chapas de cubierta perfiladas?
R: La precisión de ±0,5-1 mm es habitual para dimensiones críticas como la anchura, la altura de los nervios y la rectitud sobre la longitud, dependiendo de la rigidez de la máquina, el desgaste y la capacidad de los controles.





