
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক জি পারলিন ফর্মিং মেশিন ধাতু শীটগুলিকে জি-আকৃতির পারলিনে রোল ফর্মিংয়ের জন্য ব্যবহৃত একটি অপরিহার্য সরঞ্জাম। পারলিনগুলি ধাতু ভবন এবং ছাদের সিস্টেমে ছাদ এবং দেয়াল প্যানেল সমর্থনের জন্য ব্যবহৃত স্ট্রাকচারাল সদস্য। এই গাইডটি জি পারলিন ফর্মিং মেশিনগুলির কার্যপ্রণালী, প্রকারভেদ, উপাদান, সরবরাহকারী, মূল্য, অপারেশনসমূহসহ একটি বিস্তৃত ওভারভিউ প্রদান করে।
জি পারলিন ফর্মিং মেশিনগুলির সারাংশ
জি পারলিন রোল ফর্মিং মেশিনগুলি ধাতব কয়েল স্ট্রিপগুলিকে একাধিক প্রগতিশীল রোল ফর্মিং স্টেশনের মাধ্যমে জি-আকৃতির স্ট্রাকচারাল ভবন উপাদানে রূপান্তরিত করে। গঠিত জি-পারলিনগুলি ধাতব ছাদ এবং দেয়াল পারলিনের জন্য দক্ষ এবং অর্থনৈতিক বিকল্প প্রদান করে।
এগুলি উচ্চ উৎপাদন দক্ষতা, গুণমানের সামঞ্জস্যতা, স্থায়িত্ব এবং প্রয়োগের প্রয়োজন অনুসারে কাস্টমাইজেশন প্রদান করে। অটোমেটেড জি পারলিন মেশিনগুলি স্ট্রাকচারাল ধাতব ছাদের উপাদানগুলির উচ্চ পরিমাণ দ্রুত এবং নির্ভুলভাবে উৎপাদন সক্ষম করে।
এই বহুমুখী সরঞ্জামগুলি গ্যালভানাইজড স্টিল, অ্যালয়-কোটেড স্টিল, প্রি-পেইন্টেড স্টিল এবং অ্যালুমিনিয়ামের মতো বিভিন্ন উপাদান থেকে পারলিন উৎপাদন করতে পারে। পাঞ্চিং ইউনিটের মতো বিশেষ বৈশিষ্ট্যগুলি জি পারলিনগুলিতে বোল্ট হোল, সার্ভিস হোল বা লিফটিং হোলের জন্য চলমান অবস্থায় ইন-লাইন পাঞ্চিং এবং স্লটিং সক্ষম করে।
পূর্ণ স্বয়ংক্রিয় সরঞ্জামগুলি পণ্যের গুণমান এবং মাত্রায় সামঞ্জস্য নিশ্চিত করে। ডিকয়লার, ফিডিং সিস্টেম, পাঞ্চিং ইউনিট এবং এক্সিট টেবিলের মতো স্বয়ংক্রিয় বৈশিষ্ট্যসহ এগুলি ন্যূনতম মানুষের হস্তক্ষেপের প্রয়োজন করে। সামগ্রিকভাবে, এটি Z-পারলিনের উচ্চ আয়তন উৎপাদনের জন্য একটি দক্ষ সমাধান।
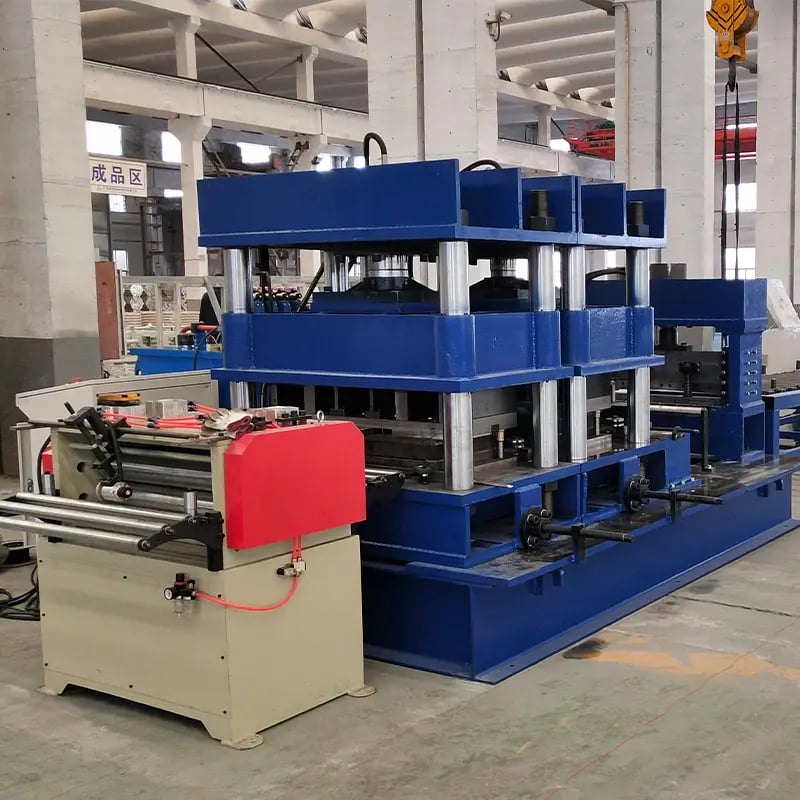
কার্যপ্রণালী Z পারলিন ফর্মিং মেশিন
কার্যপ্রণালীতে ধাতুর স্ট্রিপগুলি আনকয়েল করে ধারাবাহিক প্রগ্রেসিভ রোল ফর্মিং স্টেশনের মধ্য দিয়ে পাস করা হয় যাতে স্ট্রিপগুলি Z-আকৃতিতে রূপান্তরিত হয় এবং কাঙ্ক্ষিত দৈর্ঘ্যে কাটা হয়।
মূল প্রক্রিয়াগুলো হলো:
- ডিকয়েলিং – পেঅফ রিল সরঞ্জাম ধাতুর কয়েল ধরে রাখে এবং উপযুক্ত টেনশনের সাথে এটি আনরোল করে।
- ফিডিং – ফিড রোলারগুলি স্ট্রিপটি ধরে রেখে বিভিন্ন স্টেশনের মধ্য দিয়ে মসৃণভাবে টেনে নেয়।
- ফর্মিং – কাস্টম আপার/লোয়ার রোলসহ ফর্মিং স্টেশনগুলি প্রতিটি স্ট্যান্ডের মাধ্যমে ধাতুকে Z-আকৃতিতে প্রগ্রেসিভভাবে কোল্ড ফর্ম করে।
- পাঞ্চিং – প্রয়োজনে ছিদ্র সৃষ্টির জন্য পাঞ্চ/ডাই সেটসহ ঐচ্ছিক পাঞ্চিং ইউনিট।
- শিয়ারিং – শিয়ারিং ব্লেড প্রিসেট দৈর্ঘ্যে ফর্ম করা সেকশনগুলি কেটে ফেলে।
- সংগ্রহ – ফর্ম করা Z পারলিনগুলি সংগ্রহের জন্য এক্সিট টেবিলের মাধ্যমে নির্গত হয়।
লাইনটি কেন্দ্রীভূত PLC-কন্ট্রোল প্যানেল ব্যবহার করে পুরোপুরি স্বয়ংক্রিয়, যা প্যারামিটার সেটিং, উৎপাদন ট্র্যাকিং এবং অপারেশন মনিটরিংয়ের জন্য ব্যবহৃত হয়। সার্ভো মোটর চালিত ডিকয়লার, এনকোডার ভিত্তিক দৈর্ঘ্য নিয়ন্ত্রণ এবং টাচস্ক্রিন HMI-এর মতো উন্নত বৈশিষ্ট্যগুলি পারফরম্যান্স উন্নত করে।
টেবিল ২। কার্যপ্রক্রিয়ার ধাপসমূহের বিবরণ
| প্রক্রিয়া | বর্ণনা | নিয়ন্ত্রণ পদ্ধতি |
|---|---|---|
| ডিকয়েলিং | পেঅফ রিল কয়েল ধরে রাখে, নির্ধারিত টেনশনে স্ট্রিপ ফিড করে | সার্ভো মোটর বা ব্রেক মোটর |
| ফিডিং | ফিড রোলারগুলি স্ট্রিপটি ধরে টেনে নেয় | সার্ভো মোটর চালিত |
| ফর্মিং | স্ট্যান্ডগুলির মাধ্যমে কাস্টম আপার/লোয়ার রোলস Z আকৃতি তৈরি করে | প্রিসিশন রোল ডিজাইন |
| পাঞ্চিং | পারলিনে ছিদ্র সৃষ্টির ঐচ্ছিক প্রক্রিয়া | CNC পজিশনিং |
| শিয়ারিং | প্রিসেট দৈর্ঘ্যে ফর্ম করা সেকশন কাটে | এনকোডার বা দৈর্ঘ্য সেন্সর |
| সংগ্রহ | ফর্ম করা Z পারলিনগুলি নিরাপদে সংগ্রহের জন্য এক্সিট টেবিল | এক্সিট রোলার কনভেয়র |
Z পারলিন ফর্মিং সরঞ্জামের প্রকারভেদ
Z পারলিন রোল ফর্মিং লাইনগুলি স্ট্যান্ডার্ড এবং কাস্টমাইজযোগ্য কনফিগারেশনে পাওয়া যায়:
১. স্ট্যান্ডার্ড Z পারলিন লাইন
- নির্দিষ্ট গতি এবং আউটপুটসহ প্রি-ইঞ্জিনিয়ার্ড মডেল
- স্ট্যান্ডার্ড সাইজের নিয়মিত Z পারলিনের জন্য খরচ-কার্যকর
- সীমিত কাস্টমাইজেশন সম্ভব
২. কাস্টমাইজড Z পারলিন লাইন
- প্রয়োজনীয় সাইজ এবং বৈশিষ্ট্য অনুসারে কাস্টম-বিল্ট
- প্যারামিটারের জন্য অত্যন্ত কনফিগারযোগ্য
- উচ্চ নির্ভুলতার জন্য উন্নত স্বয়ংক্রিয় বৈশিষ্ট্য
টেবিল ৩। স্ট্যান্ডার্ড এবং কাস্টমাইজড Z পারলিন মেশিনের তুলনা
| প্যারামিটার | স্ট্যান্ডার্ড লাইন | কাস্টমাইজড লাইনসমূহ |
|---|---|---|
| গঠন গতি | নির্দিষ্ট স্ট্যান্ডার্ড গতি | কাস্টমাইজযোগ্য/উচ্চ গতি |
| আউটপুটের পরিসর | শিফটে ১৮,০০০ পিস পর্যন্ত | উচ্চ ক্যাপাসিটি সম্ভব |
| নিয়ন্ত্রণ বৈশিষ্ট্য | মৌলিক নিয়ন্ত্রণ | উন্নত অটোমেশন (PLC/সার্ভো) |
| কাস্টমাইজেশনের পরিধি | সীমিত | অত্যন্ত কাস্টমাইজযোগ্য |
| বিশেষ বৈশিষ্ট্য | উপলব্ধ নয় | সম্ভব (যেমন: পাঞ্চিং ইউনিট) |
| মূল্য | অর্থনৈতিক | উচ্চ খরচ |
শীর্ষস্থানীয় প্রস্তুতকারকরা গতি, নির্ভুলতা এবং নমনীয়তার দাবি পূরণের জন্য স্ট্যান্ডার্ড এবং ইঞ্জিনিয়ার্ড সমাধান উভয়ই অফার করে। প্রয়োজনে ছিদ্র সৃষ্টি বা এমবসিংয়ের মতো অতিরিক্ত প্রক্রিয়া যোগ করার জন্য কাস্টমাইজড লাইনগুলি অনুমতি দেয়।
Z পারলিন রোল ফর্মারের উভয় প্রকারই গুণমান, দক্ষতা এবং নির্ভরযোগ্যতা প্রদান করে। নির্বাচন নির্ভর করে উৎপাদনের চাহিদা, বাজেট, কাস্টমাইজেশনের প্রয়োজন এবং সম্প্রসারণের পরিধির উপর।
Z পারলিন ফর্মিং মেশিনের প্রধান উপাদানসমূহ
Z পারলিন লাইনগুলি রোল ফর্মিং প্রক্রিয়ার জন্য সহযোগিতামূলকভাবে কাজ করা বিভিন্ন মডিউল নিয়ে গঠিত। মূল উপাদানগুলি হলো:
১. ডিকয়লার
- পেঅফ রিল নামেও পরিচিত
- ধাতুর কয়েল ধরে রাখে এবং ফিডারে স্ট্রিপ সরবরাহ করে
- প্রকার: ম্যানুয়াল, হাইড্রলিক, সার্ভো মোটর ইত্যাদি।
২. ফিডার
- ধাতুর স্ট্রিপটি ধরে ফর্মিং সেকশনে ফিড করে
- স্লিপ ছাড়াই মসৃণ ফিডিং নিশ্চিত করে
- প্রকার: সার্ভো মোটর বা গিয়ার্ড মোটর
৩. ফর্মিং স্ট্যান্ড
- কাস্টম রোল সেটসহ প্রগ্রেসিভ স্ট্যান্ড
- প্রতিটি স্ট্যান্ড স্ট্রিপটিকে Z আকৃতিতে আরও ফর্ম করে
- চূড়ান্ত আকৃতি অনুসারে স্ট্যান্ডের সংখ্যা
৪. পাঞ্চিং ইউনিট
- ঐচ্ছিক CNC চালিত পাঞ্চ এবং ডাই সেট
- প্রোফাইল অনুসারে ছিদ্র সৃষ্টির জন্য
৫. শিয়ারিং ইউনিট
- নির্ধারিত দৈর্ঘ্যে ফর্ম করা ধাতুর Z প্রোফাইল কাটে
- প্রকার: হাইড্রলিক, সার্ভো ইলেকট্রিক ইত্যাদি।
৬. কন্ট্রোল সিস্টেম
- লাইনের প্যারামিটার, ট্র্যাকিং এবং অপারেশন স্বয়ংক্রিয় করে
- PLC, HMI টাচস্ক্রিন, সেন্সর, সার্ভো ড্রাইভ ব্যবহার করে
৭. সহায়ক সরঞ্জাম
- এন্ট্রি গাইড, ব্র্যাকেট, এক্সিট টেবিল ইত্যাদি।
- ধাতুর স্ট্রিপের নিরাপদ কার্যকারিতার জন্য
টেবিল ৪। মূল উপাদানসমূহের প্রযুক্তিগত বিবরণ
| উপাদান | কার্যাবলী | প্রকারভেদ | কন্ট্রোল |
|---|---|---|---|
| ডিকয়লার | ধাতুর কয়েল আনকয়েল করে | ম্যানুয়াল, হাইড্রলিক, সার্ভো | মোটর ড্রাইভ |
| ফিডার | ধাতুর স্ট্রিপ ফিড করে | গিয়ার্ড, সার্ভো মোটর | মোটর ড্রাইভ |
| ফর্মিং স্ট্যান্ডস | প্রগ্রেসিভভাবে Z আকৃতি তৈরি করে | কাস্টম রোল সেট | প্রিসিশন রোল |
| পাঞ্চিং ইউনিট | প্রয়োজনে ছিদ্র করে | হাইড্রোলিক, সার্ভো ইলেকট্রিক | CNC পজিশনিং |
| শিয়ারিং ইউনিট | পূর্বনির্ধারিত দৈর্ঘ্যে কাটা | হাইড্রোলিক, সার্ভো ইলেকট্রিক | এনকোডার, পিএলসি লজিক |
| নিয়ন্ত্রণ ব্যবস্থা | প্রক্রিয়া স্বয়ংক্রিয়করণ এবং পর্যবেক্ষণ | পিএলসি + এইচএমআই + ড্রাইভ | প্রোগ্রাম লজিক |
এই উপাদানগুলি গতি, ছিদ্র ভেদন এবং অন্যান্য প্যারামিটারের দিক থেকে নির্দিষ্ট উৎপাদন চাহিদা অনুসারে কাস্টমাইজড লাইন ডিজাইন করার নমনীয়তা প্রদান করে।
-
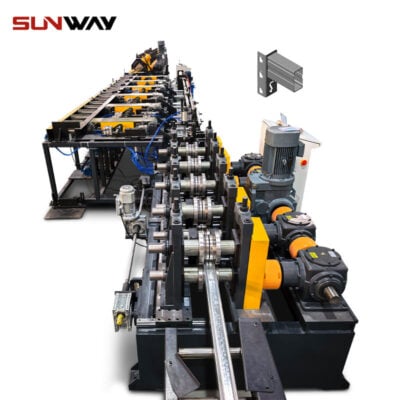 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
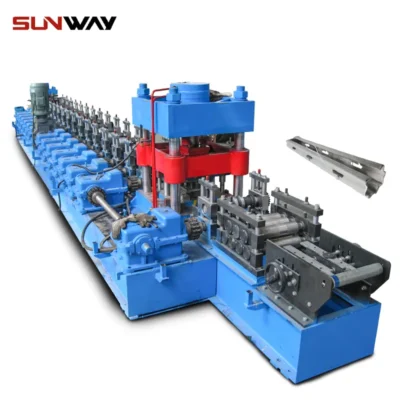 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
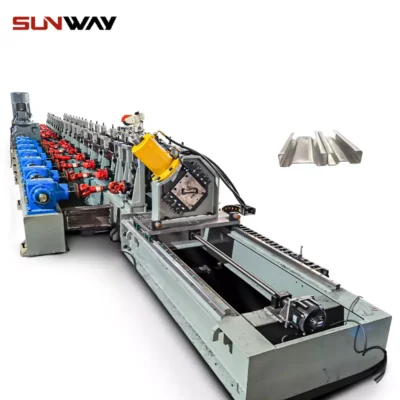 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
-
 অটো সাইজ চেঞ্জেবল সি ইউ পারলিন রোল ফর্মিং মেশিন আরও জানুন
-
 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
কার্যনীতি এবং প্রক্রিয়া প্রবাহ
জেড পারলিন রোল ফর্মিং মেশিনের কার্যনীতি ধাতুর স্ট্রিপগুলিকে কনফিগার্ড রোলসমূহযুক্ত সিরিজের স্ট্যান্ডের মাধ্যমে অবিরতভাবে জেড প্রোফাইলে রূপান্তরিত করা জড়িত।
ফর্মিং প্রক্রিয়া প্রবাহ নিম্নরূপ:
- ডিকয়লার স্টিল/অ্যালুমিনিয়াম স্ট্রিপের কয়েল ধরে রাখে
- ফিডারের মাধ্যমে স্ট্রিপ প্রথম ফর্মিং স্ট্যান্ডে প্রবেশ করে
- প্রথম স্ট্যান্ড স্ট্রিপে বাঁকা শুরু করে
- প্রতিটি পরবর্তী স্ট্যান্ডে বাঁকা ধাপে ধাপে বাড়ানো হয়
- শেষ কয়েকটি স্ট্যান্ড জেড আকৃতির পারলিন প্রোফাইল সম্পূর্ণ করে
- পাঞ্চিং ইউনিট নির্দিষ্ট হলে ছিদ্র ভেদন করে
- শিয়ারিং ইউনিট নির্দিষ্ট দৈর্ঘ্যে পারলিন কেটে
- গঠিত জেড পারলিনগুলি এক্সিট টেবিলের মাধ্যমে নির্গত হয়
প্রক্রিয়ার সময় ফর্মিং কোণ, ফিড গতি, কাটার দৈর্ঘ্য, ছিদ্র প্যাটার্নের মতো প্যারামিটারগুলি অটোমেশন সিস্টেম এবং ড্রাইভের মাধ্যমে সুনির্দিষ্টভাবে নিয়ন্ত্রিত হয়। সার্ভো মোটর নিয়ন্ত্রিত রিকয়লার এবং দ্রুত পরিবর্তনযোগ্য রোল সেটের মতো উন্নত বৈশিষ্ট্য প্রক্রিয়াকে দক্ষ করে। লাইনগুলি উচ্চ উৎপাদনশীলতার জন্য সর্বনিম্ন ডাউনটাইম সহ অবিরত চলতে পারে।
জেড পুরলিনের শিল্প প্রয়োগসমূহ
টেবিল ৫। জেড পুরলিনের প্রধান প্রয়োগ ক্ষেত্রসমূহ (পর্ব)
| খণ্ড | নির্দিষ্ট প্রয়োগসমূহ |
|---|---|
| ভবন নির্মাণ | – গুদাম – কারখানা – বাণিজ্যিক ভবন – আবাসিক ছাদ |
| অবকাঠামো | – ইস্পাত কারখানা – বিদ্যুৎ কেন্দ্র – মেট্রো রেল শেডের ছাদ |
| কৃষি | – শস্য সংরক্ষণ শেড – কৃষি সরঞ্জামের ছাদ |
হালকা ওজন কিন্তু উচ্চ শক্তির জেড পুরলিন নির্মাণ শিল্পে দীর্ঘস্থায়িত্ব এবং নিরাপত্তার জন্য অত্যন্ত মূল্যবান। গ্যালভানাইজড বা রঙিন জিঙ্ক-কোটেড জেড পুরলিন ধাতব ভবনে প্রয়োজনীয় ক্ষয়প্রতিরোধ এবং সৌন্দর্য প্রদান করে। এগুলি ঐতিহ্যবাহী পদ্ধতির তুলনায় ভবনের খরচ এবং নির্মাণ সময়সূচি উল্লেখযোগ্যভাবে হ্রাস করে।
কাস্টমাইজযোগ্য সেকশন হিসেবে জেড পুরলিন কারখানা, গুদাম, উদ্ভিদন ভবন, খুচরা স্থান, আশ্রয়স্থল ইত্যাদিতে বিভিন্ন কাঠামোগত এবং লোডের প্রয়োজন পূরণ করে। ঠোঁট/ক্লিয়াটসহ বিশেষ রোল ফর্মড আকৃতি অতিরিক্ত লোড বহন ক্ষমতা প্রদান করে। ছাদের শিট, রাফটার ইত্যাদির সাথে সহজ একীকরণ ইনস্টলেশনকে দ্রুত করে।
অতএব অটোমেটেড জেড পুরলিন রোল ফর্মিং লাইনগুলি ক্রমবর্ধমান অবকাঠামোগত চাহিদা খরচ-কার্যকরভাবে পূরণের জন্য এই কাঠামোগত ভবন উপাদানের গণপ্রোডাকশন সক্ষম করে।
জেড পুরলিন সেকশনের নকশা দিকসমূহ
জেড পুরলিন সেকশন এবং ডাই-এর নকশা নিম্নলিখিতের উপর ভিত্তি করে বিশেষায়িত কাজ:
১. লোডিং প্রয়োজনীয়তা
- ভবন নিয়মানুসারে ডেড এবং লাইভ লোড
- ছাদের এলাকা/ভূগোলভিত্তিক বায়ু উত্তোলন লোড
- ভূমিকম্প অঞ্চলে সিসমিক লোড বিবেচনা
২. কাঠামোগত যান্ত্রিকতা
- স্ট্যাটিক কাঠামোগত বিশ্লেষণ
- বিম স্ট্রেস বিতরণ
- লোড স্প্যান ক্ষমতা
- ডিফ্লেকশনের সীমা
- কলাম বাকলিং চেক
৩. উৎপাদন সম্ভাব্যতা
- ধাতব শীটের ধরন এবং গ্রেড
- কোল্ড রোল ফর্মিং পদ্ধতির সীমাবদ্ধতা
- প্রক্রিয়া লুব্রিকেশন প্রয়োজন
- টেনশনিং ইত্যাদির জন্য মিলের ক্ষমতা
৪. নির্মাণ প্রয়োজনীয়তা
- ছাদ একীকরণের প্রয়োজনীয়তা
- রাফটারের সাথে ব্রেসিং বিধান
- শিটিং প্রোফাইলের সামঞ্জস্যতা
এই ফ্যাক্টরগুলির উপর ভিত্তি করে প্রোফাইল জ্যামিতি, মাত্রা (উচ্চতা, ফ্ল্যাঞ্জ প্রস্থ, ঠোঁটের আকার) এবং পুরুত্ব (গেজ) চূড়ান্ত করা হয়। কাস্টম রোল ডাইগুলি কম্পিউটারাইজড সিমুলেশনের মাধ্যমে সঠিক আকৃতি তৈরির জন্য ইঞ্জিনিয়ার করা হয়। সঠিক ডাই নকশা জেড কনফিগারেশনে অভিন্ন উপাদান প্রবাহ নিশ্চিত করে।
টেবিল ৬। জেড পুরলিন সেকশনের সাধারণ নকশা ফ্যাক্টরসমূহ
| প্যারামিটার | সাধারণ পরিসীমা |
|---|---|
| উচ্চতা | ৫০ – ৩০০ মিমি |
| ফ্ল্যাঞ্জের প্রস্থ | ৩০ – ৮০ মিমি |
| পুরুত্ব | ১.৫ – ৩ মিমি |
| উত্পাদন শক্তি | ৩০০ – ৫৫০ এমপিএ |
| ক্লিয়াট/ঠোঁটের দৈর্ঘ্য | ৫ – ১৫ মিমি |
ফর্মিং প্রক্রিয়া রোল ফর্মড সেকশনে শক্তি এবং দৃঢ়তা প্রদান করে। উচ্চতর বা ভারী জেড পুরলিনের জন্য অভ্যন্তরীণ স্টিফনার ব্যবহার করে অতিরিক্ত শক্তি প্রয়োজন হতে পারে। পৃষ্ঠে এমবসিং অতিরিক্ত কাঠামোগত দৃঢ়তা প্রদান করে।
সামগ্রিকভাবে একটি অনুকূল নকশা ভবনের নির্দিষ্ট প্রয়োজন অনুসারে শক্তি, স্থিতিশীলতা, ওজন এবং খরচের অর্থনীতির মধ্যে ভারসাম্য বজায় রাখে।
কাস্টমাইজেশন এবং বিশেষ বৈশিষ্ট্যসমূহ
জেড পুরলিন উৎপাদন লাইনগুলি স্ট্যান্ডার্ডাইজেশনের পাশাপাশি কাস্টমাইজযোগ্য বৈশিষ্ট্যের মাধ্যমে নমনীয়তা প্রদান করে:
১. আকার কাস্টমাইজেশন
- উচ্চতা, প্রস্থ, পুরুত্ব, দৈর্ঘ্য পরিবর্তন
- নতুন ডাই সেট সহজেই ইঞ্জিনিয়ার করা যায়
২. বৈশিষ্ট্য যোগ
- হোল পাঞ্চিং ইউনিট একীকরণ
- বিশেষ এমবসিং
- দৈর্ঘ্য কাটিং বা স্লটিং
৩. প্রক্রিয়া অটোমেশন
- নির্ভুলতার জন্য উন্নত নিয়ন্ত্রণ
- ডেটা লগিং, বিশ্লেষণ বৈশিষ্ট্য
- দূরবর্তী মনিটরিং বিধান
৪. সেকেন্ডারি অপারেশন
- গ্যালভানাইজিং কেটলির সাথে একীকরণ
- ওয়েদারিং/পাউডার কোটিং লাইন
৫. সহায়ক সরঞ্জাম
- ইনফিড বা আউটফিড টেবিল
- সমাপ্ত পণ্যের জন্য স্ট্যাকিং আর্ম
- অটোমেশনের জন্য কনভেয়র সিস্টেম
এই নমনীয় সরঞ্জাম প্রস্তুতকারকদের দ্রুত পণ্য উদ্ভাবন, গুণমান উন্নয়ন বা উৎপাদনশীলতা বৃদ্ধির মাধ্যমে প্রতিযোগিতামূলক থাকতে সক্ষম করে।
সরবরাহকারী এবং মূল্য পরিসর
জেড পুরলিন রোল ফর্মিং সরঞ্জাম পাওয়া যায়:
১. ওইএম প্রস্তুতকারক
- মেশিন তৈরিতে বিশেষজ্ঞ
- সম্পূর্ণ সিস্টেমের গ্যারান্টি প্রদান
- রক্ষণাবেক্ষণের জন্য সহায়তা প্রদান
২. অনুমোদিত ডিলার
- ওইএম-এর পক্ষে বিক্রি
- অর্ডার এবং সমন্বয়ের ইন্টারফেস
- ইনস্টলেশন এবং প্রশিক্ষণে সহায়তা
চীন, ভারত, তুরস্ক, ইউরোপ এবং যুক্তরাষ্ট্রে স্বনামধন্য প্রস্তুতকারক রয়েছে। পছন্দ নির্ভর করে সম্পর্ক, মূল্যমান এবং স্থানীয় উপস্থিতির উপর।
টেবিল ৭। জেড পুরলিন তৈরির লাইনের সূচক মূল্য পরিসীমা
| গতি (পিস/ঘণ্টা) | মূল্য পরিসর |
|---|---|
| ২০০০ পর্যন্ত | $40,000 – $60,000 |
| 2000 – 4000 | $60,000 – $150,000 |
| 4000 – 7000 | $150,000 – $250,000 |
| ৭০০০-এর উপরে | $250,000 – $500,000 |
উচ্চতর অটোমেশন এবং কাস্টমাইজেশন খরচ বাড়ায়। বড় খেলোয়াড়রা ফাইন্যান্সিং অপশন প্রদান করে। সামগ্রিকভাবে উচ্চ দক্ষতা এবং সামঞ্জস্যতার মাধ্যমে চমৎকার বিনিয়োগের রিটার্ন অর্জনযোগ্য।
স্থাপন এবং কমিশনিং
জেড পুরলিন রোল ফর্মিং সিস্টেম ইনস্টল করতে প্রয়োজন:
সারণী ৮। ইনস্টলেশন পদ্ধতি Z পারলিন ফর্মিং মেশিন
| পর্যায় | কার্যকলাপ |
|---|---|
| সাইট প্রস্তুতি | – সমতল কংক্রিট ফাউন্ডেশন – অপারেটরদের জন্য কাজের প্ল্যাটফর্ম – ইলেকট্রিক সাপ্লাই লাইন প্রস্তুত |
| আনলোডিং | – অংশগুলি নিরাপদে আনলোড করতে ফর্কলিফট/ক্রেন ব্যবহার |
| অবস্থান নির্ধারণ | – ড্রয়িং অনুসারে মেশিন সংযোজন করুন – ফর্মিং স্ট্যান্ডগুলো নিখুঁতভাবে সারিবদ্ধ করুন |
| সংযোগ | – হাইড্রোলিক, ইলেকট্রিক্যাল এবং নিউম্যাটিক সংযোগ স্থাপন করুন |
| ট্রায়াল রান | – অপারেশন পরীক্ষার জন্য ডামি স্ট্রিপ সরবরাহ করুন – কোনো সমস্যা ছাড়াই স্ট্রিপের মসৃণ প্রবাহ নিশ্চিত করুন |
নির্মাতার ইঞ্জিনিয়াররা নিয়ন্ত্রণ ব্যবস্থা, ড্রাইভ এবং পণ্যের প্রয়োজন অনুসারে প্রাসঙ্গিক প্যারামিটার কনফিগার করে লাইনটি কমিশন করে। তারা সম্পূর্ণ কার্যকারিতা প্রদর্শন করে এবং অপারেটরদের প্রশিক্ষণ দেন। সঠিক ইনস্টলেশন এবং কমিশনিং মেশিনের দীর্ঘস্থায়ী কার্যকারিতা নিশ্চিত করে।
অপারেশন এবং কার্যপ্রণালী
জেড পারলিন রোল ফর্মিং লাইনের মসৃণ কার্যকারিতার জন্য প্রয়োজন:
১. অপারেটর প্রশিক্ষণ
- কন্ট্রোল প্যানেল অপারেশন
- নিরাপত্তা পদ্ধতি
- কয়েল লোডিং/আনলোডিং
২. প্যারামিটার সেটিং
- স্টেশন-ভিত্তিক ফর্মিং কোণ
- ফিড রেট, কাট-অফ দৈর্ঘ্য
- প্রযোজ্য হলে হোল পাঞ্চিং প্যাটার্ন
৩. রোল পাস রক্ষণাবেক্ষণ
- রোল সারফেস পরিষ্কার
- লুব্রিকেন্ট প্রয়োগ
৪. নিয়মিত রক্ষণাবেক্ষণ
- বিয়ারিং, সিলিন্ডার পরিদর্শন
- হাইড্রলিক সিস্টেম চেক
সারণী ৯। সাধারণ উৎপাদন অপারেশন ধাপসমূহ
| স্টেপ | পরিচালনা | কন্ট্রোল |
|---|---|---|
| 1 | ডিকয়লারে ধাতব কয়েল লোড করুন | টেনশন/সারিবদ্ধতা সেট করুন |
| 2 | স্ট্রিপ স্টেশনগুলোর মধ্য দিয়ে থ্রেড করুন | জগ সুইচ ব্যবহার করুন |
| 3 | সেটিং অনুসারে চক্র শুরু করুন | পিএলসি অটোমেটেড |
| 4 | স্ট্রিপ প্রবাহ পর্যবেক্ষণ করুন | ভিজ্যুয়াল চেক |
| 5 | এক্সিট টেবিলের মাধ্যমে প্যানেল আনলোড করুন | – |
ফর্মিং প্রক্রিয়া পরিষ্কার এবং শান্ত। দৈনিক উৎপাদন লগ কনফিগারেশন অপ্টিমাইজ করতে সাহায্য করে। সঠিক কার্যপদ্ধতি এবং রক্ষণাবেক্ষণ মেশিনের সর্বোচ্চ উপলব্ধতা নিশ্চিত করে।
রক্ষণাবেক্ষণ দিক
রক্ষণাবেক্ষণ চেকলিস্ট অন্তর্ভুক্ত:
১. ফর্মিং রোলস
- পৃষ্ঠের ক্ষয় পরিদর্শন
- লুব্রিকেশন প্রয়োগ
- অ্যালাইনমেন্ট চেক
২. হাইড্রলিক সিস্টেম
- লিক চেকিং
- তেলের লেভেল পূরণ
- হোস এবং ভালভ পরিদর্শন
৩. ইলেকট্রিকাল সিস্টেম
- কন্ট্রোল প্যানেল পরিষ্কার
- তার/কেবল চেক
- সেন্সর/ড্রাইভ কার্যকারিতা
৪. স্ট্রাকচারাল ফ্রেম
- ঢিলা নাট/বোল্ট শক্ত করা
- বিয়ারিংসে গ্রিস প্রয়োগ
- চলমান অংশে ক্ষয় পরিদর্শন
সারণী ১০। প্রস্তাবিত রক্ষণাবেক্ষণ সময়সূচি
| আইটেম | ফ্রিকোয়েন্সি | পদ্ধতি |
|---|---|---|
| ফর্মিং রোলস | মাসিক | পরিষ্কার এবং লুব্রিকেশন |
| হাইড্রলিক তেল | ১৫ দিন | লেভেল চেক + পূরণ |
| ক্ষয়প্রবণ অংশ | ত্রৈমাসিক | পরিদর্শন এবং প্রতিস্থাপন |
| ড্রাইভস | অর্ধবার্ষিক | পরীক্ষা এবং টিউনিং |
| কাঠামোগত ফ্রেম | বার্ষিক | পরিষ্কার এবং শক্ত করা |
সময়সূচি অনুসারে প্রতিরোধমূলক রক্ষণাবেক্ষণ কার্যজীবন সর্বাধিক করতে এবং ডাউনটাইম কমাতে অত্যাবশ্যক।
সঠিক জেড পারলিন মেশিন সরবরাহকারী নির্বাচন
জেড পারলিন রোল ফর্মিং লাইন সরবরাহকারী নির্বাচনের ভিত্তি:
১. পণ্যের গুণমান
- উপাদানের গুণমানের সার্টিফিকেট
- পরীক্ষিত স্ট্রাকচারাল বৈশিষ্ট্য
২. ডিজাইন এবং ইঞ্জিনিয়ারিং দক্ষতা
- ক্যাড এবং সিমুলেশনের ব্যবহার
- রোল পাস দক্ষতা
৩. উৎপাদন ক্ষমতা
- চাহিদা অনুসারে স্থাপিত ক্ষমতা
- মূল কেনা-আউটের ইনভেন্টরি
৪. কমিশনিং সাপোর্ট
- ইনস্টলেশন সার্ভিস
- অপারেটর ট্রেনিং দক্ষতা
৫. সাড়াদান এবং উপলব্ধতা
- অনুসন্ধানের টার্নআরাউন্ড
- লিড টাইম এবং ডেলিভারি ট্র্যাক
৬. আপগ্রেড এবং রক্ষণাবেক্ষণ
- আপগ্রেড/রেট্রোফিটের সহজতা
- রক্ষণাবেক্ষণ টিমের সাড়াদান
এই দিকগুলোতে উচ্চ রেটিংযুক্ত সরবরাহকারী দীর্ঘমেয়াদী অংশীদারিত্বের আস্থা জাগায়। বিদ্যমান গ্রাহকদের সাইট ভিজিট দক্ষতা মূল্যায়ন করে। কাস্টম ইঞ্জিনিয়ার্ড পণ্যের জন্য সাপোর্ট সম্পর্ক বিশেষভাবে গুরুত্বপূর্ণ।
জেড পারলিন রোল ফর্মিংয়ের সুবিধা এবং অসুবিধা
সারণী ১১। জেড পারলিন রোল ফর্মিংয়ের সুবিধা
| সুবিধাসমূহ | বিস্তারিত |
|---|---|
| উচ্চ উৎপাদনশীলতা | – উচ্চ গতিতে অটোমেটেড ফর্মিং – ব্যাপক উৎপাদন ক্ষমতা |
| উপাদান সাশ্রয় | – গরম রোলিংয়ের তুলনায় ২০% পর্যন্ত সাশ্রয় |
| নমনীয় সেকশন | – ডিজাইন চাহিদা অনুসারে কাস্টম প্রোফাইল |
| সামঞ্জস্যপূর্ণ গুণমান | – প্রতিবার নির্ভুল ফর্মিং |
| মূল্য ইঞ্জিনিয়ারিং | – সমন্বিত স্টিফেনার সম্ভব – ওজন অপ্টিমাইজেশন |
| বহুমুখী ব্যবহার | – ছাদ, দেয়াল, স্ট্রাকচার |
| নির্মাণের সহজতা | – দ্রুত ফিটিংয়ের জন্য হালকা সেকশন |
সারণী ১২। জেড পারলিন রোল ফর্মিংয়ের সীমাবদ্ধতা
| সীমাবদ্ধতা | বিস্তারিত |
|---|---|
| উচ্চ টুলিং খরচ | – নতুন প্রোফাইলের জন্য ডাই সেট |
| আকারের সীমা | – কয়েল আকার দ্বারা প্রস্থ সীমিত |
| সীমিত শক্তি | – স্থিতিশীলতার জন্য স্টিফেনার প্রয়োজন হতে পারে |
| দক্ষতা নির্ভরতা | – সেকশন ডিজাইন দক্ষতা অত্যাবশ্যক |
রোল ফর্মড জেড পারলিন উপাদান এবং নির্মাণ খরচে বড় সাশ্রয় দেয়। অটোমেশন নির্ভরযোগ্য আউটপুট নিশ্চিত করে। তবে প্রক্রিয়ায় উল্লেখযোগ্য প্রাথমিক বিনিয়োগ প্রয়োজন। সামগ্রিকভাবে, অটোমেটেড লাইন নির্বাচন নির্মাণ শিল্পের গুণমান এবং প্রতিযোগিতা বাড়ায়।
বিভিন্ন জেড পারলিন মেশিন প্রস্তুতকারকের মূল্য পরিসীমা
জেড পারলিন মেশিনের শীর্ষ প্রস্তুতকারকরা অর্থনৈতিক মূল্যের সমাধান প্রদান করে:
টেবিল ১৩। প্রধান প্রস্তুতকারকদের জেড পারলিন লাইনের সূচক মূল্যায়ন
| প্রতিষ্ঠান | মূল্য পরিসর |
|---|---|
| কোম্পানি ১ | $50,000 – $100,000 |
| কোম্পানি ২ | $80,000 – $250,000 |
| কোম্পানি ৩ | $100,000 – $300,000 |
| কোম্পানি ৪ | $150,000 – $400,000 |
মূল্য নির্ভর করে নিম্নলিখিত উপাদানের উপর:
- উৎপাদন গতি এবং আউটপুট চাহিদা
- অটোমেশনের স্তর
- কাঁচামাল কয়েলের ধরন
- অ্যাক্সেসরিজ যোগ
- ফিচার কাস্টমাইজেশন
- গুণমান এবং নির্ভুলতা চাহিদা
শীর্ষ স্তরের প্রস্তুতকারকরা ক্ষমতা এবং সাশ্রয়ের ভারসাম্য রক্ষায় কনফিগারেবল মূল্য বিকল্প প্রদান করে। তাদের মডুলার সরঞ্জাম ভবিষ্যতে আপগ্রেডের অনুমতি দেয়। বড় অর্ডারের জন্য অতিরিক্ত ছাড় প্রদান করা হতে পারে।
উপযুক্ত জেড পারলিন রোল ফর্মিং মেশিন নির্বাচনের উপায়
সর্বোত্তম জেড পারলিন উৎপাদন লাইন নির্বাচন জড়িত:
১. উৎপাদন উদ্দেশ্য
- প্রতি ঘণ্টায় প্রয়োজনীয় আউটপুট
- প্রতিদিনের কার্যকরী সময়
- বার্ষিক ভলিউম অনুমান
২. পণ্য মিশ্রণ
- পারলিন আকারের পরিসীমা
- উপাদান স্পেসিফিকেশন – পুরুত্ব/গ্রেড
- ফিচার চাহিদা – ছিদ্র, স্টিফেনার ইত্যাদি
৩. বাজেট
- ক্যাপিটাল বিনিয়োগের সাশ্রয়ক্ষমতা
- বর্তমান এবং ভবিষ্যত চাহিদা বিবেচনা
৪. সরবরাহকারী নির্বাচন
- পণ্য গুণমানের রিভিউ
- সার্ভিস ক্ষমতা
- আপগ্রেডের নমনীয়তা
৫. প্রক্রিয়া পরিকল্পনা
- লাইন ইনস্টলেশনের জন্য স্থান পরিকল্পনা
- মানববল এবং অপারেশন প্রক্রিয়া
মেশিনের ক্ষমতা বর্তমান এবং আসন্ন উৎপাদন লক্ষ্যের সাথে মিলবে। নির্ভরযোগ্যতা, নমনীয়তা এবং সাপোর্ট প্রদানকারী মূল্য-সম্মত সরঞ্জাম সাফল্য নিশ্চিত করে।
জেড পারলিন রোল ফর্মিং সরঞ্জামের ভবিষ্যৎ প্রবণতা
জেড পারলিন লাইন গঠনে সর্বশেষ প্রযুক্তিগত প্রবণতা অন্তর্ভুক্ত:
১. সার্ভো মোটর ড্রাইভ
- গতি, ফিড এবং অটোমেশন নির্ভুলতার জন্য
২. আইওটি কানেক্টিভিটি
- স্মার্ট ডেটা ক্যাপচার এবং বিশ্লেষণের জন্য
৩. টাচস্ক্রিন কন্ট্রোল
- দক্ষ HMI এবং ভিজ্যুয়াল সহায়কের জন্য
৪. লেজার কাট/পাঞ্চ ইন্টিগ্রেশন
- উচ্চ গতিতে ছিদ্র গঠনের জন্য
৫. রোবোটিক স্ট্যাকিং আর্ম
- স্বয়ংক্রিয় সর্টিং এবং স্ট্যাকিং
৬. কনভেয়র ইন্টিগ্রেশন
- কাঁচামাল এবং সমাপ্ত পণ্য পরিবহনের জন্য
৭. মডুলার সম্প্রসারণযোগ্য ফ্রেম
- প্রয়োজন অনুসারে ক্ষমতা বাড়ানোর অনুমতি দেয়
অবিরাম উদ্ভাবনের উপর জোর দিয়ে, প্রস্তুতকারকেরা সংযুক্ত, ডেটা-চালিত এবং চপল জেড পারলিন ফর্মিং সমাধান প্রদান করছেন উৎপাদনশীলতা এবং গুণমান সর্বোচ্চ করার জন্য।
সাধারণ প্রশ্নাবলি
প্র.১. জেড পারলিন তৈরিতে কোন কোন উপকরণ ব্যবহার করা যায়?
জেড পারলিন রোল ফর্মিং মেশিন গ্যালভানাইজড স্টিল, প্রি-পেইন্টেড স্টিল, অ্যালয়-কোটেড স্টিল এবং অ্যালুমিনিয়াম কয়েল হ্যান্ডেল করতে পারে। শক্তিশালী রোল দীর্ঘ উৎপাদন চালানোর অনুমতি দেয়।
প্র.২. উৎপাদন গতি এবং আউটপুট ক্ষমতা কত?
স্ট্যান্ডার্ড জেড পারলিন লাইন প্রতি মিনিটে ১০০ মিটার পর্যন্ত গতি প্রদান করে, বার্ষিক আউটপুট ১-৩ মিলিয়ন মিটারের মধ্যে যা অপারেশনের ঘণ্টার উপর নির্ভর করে। কাস্টমাইজড লাইন উচ্চতর থ্রুপুট প্রদান করে।
প্র.৩. নিয়মিত রক্ষণাবেক্ষণের প্রয়োজনীয়তা কী কী?
নিয়মিত রোল পরিষ্কার, লুব্রিকেশন, বিয়ারিং এবং হাইড্রলিকসহ পরিধার্য অংশের পরিদর্শন এবং মেশিনের সামগ্রিক টাইটেনিং সুষ্ঠু উৎপাদনের জন্য অত্যাবশ্যক। পর্যায়ক্রমিক প্রতিরোধমূলক রক্ষণাবেক্ষণ সরঞ্জামের আয়ু বাড়ায়।
প্র.৪. অপারেটরের দক্ষতার স্তর কতটা প্রয়োজন?
মৌলিক কম্পিউটার জ্ঞান দৈনন্দিন কার্যক্রমের জন্য টাচস্ক্রিন মেশিন নিয়ন্ত্রণ বোঝার ক্ষেত্রে সহায়ক। কোনো বিশেষ দক্ষতার প্রয়োজন নেই, কারণ সরবরাহকারীরা মেশিন পরিচালনা, সমস্যা সমাধান এবং রক্ষণাবেক্ষণের জন্য সম্পূর্ণ প্রশিক্ষণ প্রদান করেন।
প্রশ্ন ৫. জেড পারলিন রোল ফর্মিং যন্ত্রের মূল্য কী কী কারণে প্রভাবিত হয়?
গতি, অটোমেশনের স্তর, সহায়ক যন্ত্রাংশ, কাস্টমাইজেশনের প্রয়োজনীয়তা এবং উৎপাদনের পরিমাণ মূল্য নির্ধারণ করে। ১০০ মি/মিনিটের উপরে অত্যধিক অটোমেটেড লাইনগুলো বিশেষ বৈশিষ্ট্যসহ বেশি ব্যয়বহুল। বড় অর্ডারের পরিমাণে উৎপাদকদের থেকে ছাড় পাওয়া যায়।
প্রশ্ন ৬. জেড পারলিন ফর্মিং প্রক্রিয়ার দক্ষতা কীভাবে বাড়ানো যায়?
রোল পাস ডিজাইনের অপ্টিমাইজেশন, অটোমেটেড সার্ভো নিয়ন্ত্রণের ব্যবহার এবং কনভেয়র ও রোবোটিক সিস্টেমের একীকরণ প্রক্রিয়ার দক্ষতা বাড়ায়। রিয়েল-টাইম ডেটা অ্যানালিটিক্স উৎপাদনশীলতার ক্ষেত্র চিহ্নিত করতে সাহায্য করে। সরবরাহকারীর সামগ্রিক সিস্টেম দক্ষতা অত্যন্ত গুরুত্বপূর্ণ।
প্রশ্ন ৭. জেড পারলিন রোল ফর্মিং যন্ত্রে সর্বশেষ উদ্ভাবনগুলো কী কী?
সরবরাহকারীরা অটোক্যাড রোল পাস ডিজাইন, আইওটি-সক্ষম প্রেডিক্টিভ রক্ষণাবেক্ষণ, নমনীয় উৎপাদন সিস্টেম এবং অ্যাডিটিভ রোল টুলিংয়ে অভাবনীয় উদ্ভাবন প্রদান করছেন, যা বেশি গতি, নির্ভুলতা এবং বাজারের চাহিদার প্রতি সাড়াদান দেয়।
প্রশ্ন ৮. জেড পারলিন উৎপাদনে কার্যকরী খরচ কীভাবে কমানো যায়?
উৎপাদনের প্রয়োজন অনুসারে সঠিক যন্ত্র নির্বাচন, মানসম্পন্ন এক্সসরিজ সোর্সিং, প্রতিরোধমূলক রক্ষণাবেক্ষণ রুটিন এবং অপারেটরদের সেরা অনুশীলন সামগ্রিক কার্যকরী খরচ অপ্টিমাইজ করে এবং জেড পারলিন উৎপাদন ব্যবসায় লাভবৃদ্ধি করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) Z পার্লিন রোল ফর্মিংয়ের জন্য কোন স্টিল গ্রেড ও পুরুত্ব ভালো?
- সাধারণত 350–550 MPa ইয়িল্ডের 1.5–3.0 mm গ্যালভানাইজড স্টিল ব্যবহার করা হয় (যেমন, ASTM A653 G90, EN 10346 S350GD–S550GD)। উচ্চতর ইয়িল্ড গ্রেডে একই স্প্যানের জন্য হালকা পার্লিন তৈরি করা যায়।
2) স্বয়ংক্রিয় সাইজ-চেঞ্জ Z পার্লিন মেশিনে ওয়েব/ফ্ল্যাঞ্জের মাপ কীভাবে বদলায়?
- HMI রেসিপি দিয়ে নিয়ন্ত্রিত সার্ভো-সমন্বিত স্ট্যান্ড ও ক্যাসেট টুলিংয়ের মাধ্যমে। বল-স্ক্রু অ্যাকচুয়েটর প্রস্থ, লিপ ও ওয়েবের উচ্চতা সেট করে; লিনিয়ার এনকোডার ও ইনলাইন লেজার গেজে তা যাচাই হয়।
3) লম্বা Z পার্লিনে (6–12 m) কাট-টু-লেন্থ নির্ভুলতা কীসের ওপর নির্ভর করে?
- লাইন গতির সঙ্গে সমন্বিত এনকোডারভিত্তিক দৈর্ঘ্য নিয়ন্ত্রণ, সার্ভো অক্ষসহ দৃঢ় ফ্লাইং শিয়ার, তাপীয় বিচ্যুতির ক্ষতিপূরণ এবং স্থিতিশীল স্ট্রিপ টেনশন। সেরা শ্রেণির ব্যবস্থা ±0.5–0.8 mm ধরে রাখে।
4) একটি লাইনেই কি সাশ্রয়ীভাবে C ও Z পার্লিন তৈরি করা যায়?
- হ্যাঁ, দ্রুত-বদলযোগ্য ক্যাসেট ও উল্টানো যায় এমন ফর্মিং ক্রমসহ স্বয়ংক্রিয় সাইজ-চেঞ্জ C/Z পার্লিন মেশিনে তা সম্ভব। অধিকাংশ সাইজ গ্রুপে 10–25 মিনিটের চেঞ্জওভার আশা করা যায়।
5) Z পার্লিন ফর্মিং মেশিনে কী OEE মানদণ্ড লক্ষ্য করা উচিত?
- পরিণত কারখানাগুলো 70–80% OEE লক্ষ্য করে: প্রাপ্যতা 85–90%, কর্মক্ষমতা 85–95%, গুণমান >98%। সাইজ চেঞ্জওভারে প্রথম-নমুনার স্ক্র্যাপ ≤2% 2025 সালের বাস্তবসম্মত লক্ষ্য।
Z পার্লিন ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- সম্পূর্ণ বৈদ্যুতিক অ্যাকচুয়েটর: হাইড্রলিকের বদলে সার্ভো-ইলেকট্রিক পাঞ্চিং ও কাটঅফ শক্তি ব্যবহার এবং তেলজনিত ডাউনটাইম কমায়।
- AI-নির্দেশিত সেটআপ: মেশিন লার্নিং কয়েল-লট অনুযায়ী রোল-গ্যাপ ও পাঞ্চিং অফসেট প্রস্তাব করে; কম্পিউটার ভিশন স্ট্রিপ স্বয়ংক্রিয়ভাবে কেন্দ্রে এনে প্রথম উৎপাদনের স্ক্র্যাপ কমায়।
- টেকসইতার ওপর জোর: বেশি পুনর্ব্যবহৃত উপাদানযুক্ত কয়েল ও EPD-সমর্থিত পণ্যের চাহিদা বাড়ছে; ক্লোজড-লুপ পরিস্রাবণসহ পানিতে মিশ্রণযোগ্য লুব্রিক্যান্ট ব্যবহৃত হচ্ছে।
- দ্রুত চেঞ্জওভার: স্বয়ংক্রিয় সাইজ-চেঞ্জ সিস্টেমে Z100–Z300 জুড়ে গড় পরিবর্তন 8–20 মিনিটে সম্পন্ন হয়।
- সংযুক্ত কারখানা: রিয়েল-টাইম খরচ, উৎপাদন-ইতিহাস ও ওয়ারেন্টি ট্রেসেবিলিটির জন্য MES/ERP-তে নেটিভ OPC UA/MTConnect সংযোগ।
- নকশাতেই নিরাপত্তা: নতুন লাইনে লাইট কার্টেন, ইন্টারলকড গার্ড এবং ডিজিটাল LOTO কর্মপ্রবাহ মানক হচ্ছে।
2025 বেঞ্চমার্ক এবং বাজারের চিত্র
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | ব্যবহারিক প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| লাইন গতি (মি/মিনিট) | ৩০–৬০ | 60–100 | স্থিতিশীল জ্যামিতিসহ Z200–Z300-এ বেশি উৎপাদনক্ষমতা | দ্য ফ্যাব্রিকেটার; ওইএম ডেটাশিটসমূহ |
| কাটার নির্ভুলতা (6–12 m-এ ± mm) | ±১.০–১.৫ | ±০.৫–০.৮ | উন্নত ফিট-আপ ও বোল্ট অ্যালাইনমেন্ট | OEM ম্যানুয়াল |
| প্রথম-নমুনা স্ক্র্যাপ (%) | 3–5 | এক–দুই | Less coil waste on changeovers | প্ল্যান্ট কেস রিপোর্ট |
| পরিবর্তনের সময় (মিনিট) | 45–90 | 8–20 | প্রতিদিন বেশি SKU, দ্রুত সাড়া | Bradbury/ASC/Nidec info |
| প্রতি 1000 m-এ শক্তি (kWh) | পঁয়ত্রিশ–পঁয়চল্লিশ | 25–32 | কম পরিচালন ব্যয়, HVAC-এর কম লোড | ডিওই এএমও নির্দেশিকা |
| পুনর্ব্যবহৃত ইস্পাতের পরিমাণ (%) | 50–60 | 70–85 | প্রকল্পে কম এমবডিড কার্বন | ওয়ার্ল্ড স্টিল অ্যাসোসিয়েশন |
| পূর্বাভাসমূলক রক্ষণাবেক্ষণ গ্রহণ | নিম্ন | মাঝারি–উচ্চ | কম্পন/তাপীয় বিশ্লেষণে অপরিকল্পিত বন্ধ কমানো | MTConnect/OPC UA case notes |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- বিশ্ব ইস্পাত সংস্থা: https://worldsteel.org
- U.S. DOE উন্নত উৎপাদন: https://www.energy.gov/eere/amo
- MTConnect Institute: https://www.mtconnect.org
- দ্য ফ্যাব্রিকেটার (রোল ফর্মিং): https://www.thefabricator.com
- ASTM A653 মানদণ্ড: https://www.astm.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: স্বয়ংক্রিয় সাইজ-চেঞ্জ Z পার্লিন লাইন চেঞ্জওভার 12 মিনিটে নামায় (2025)
- পটভূমি: একটি আঞ্চলিক বিল্ডিং সিস্টেম নির্মাতা Z100–Z300 মিশ্র প্রোফাইল চালাত; প্রতিদিন 6–8টি চেঞ্জওভারে প্রতিবার 70+ মিনিট ডাউনটাইম হতো।
- সমাধান: সার্ভো স্ট্যান্ড পজিশনিং, রেসিপি-নিয়ন্ত্রিত পাঞ্চিং ও লেজারভিত্তিক প্রোফাইল যাচাইসহ স্বয়ংক্রিয় সাইজ-চেঞ্জ Z পার্লিন ফর্মিং মেশিন বসানো হয়; উৎপাদন-ইতিহাস ও OEE-এর জন্য OPC UA-কে MES-এ যুক্ত করা হয়।
- ফলাফল: গড় চেঞ্জওভার 62 min থেকে 12 min হয়; OEE 63% থেকে 77%-এ উন্নত হয়; প্রথম-নমুনার স্ক্র্যাপ 3.8% থেকে 1.5%-এ নামে; প্রতি 1000 m-এ শক্তির তীব্রতা 17% কমে।
কেস স্টাডি 2: সম্পূর্ণ বৈদ্যুতিক পাঞ্চিং ও ফ্লাইং শিয়ারে কাটার নির্ভুলতা বাড়ে (2024)
- পটভূমি: শিল্প শেডের জন্য 12 m Z পার্লিন উৎপাদনকারী একটি কারখানায় ছিদ্র ও কাটার অমিল এবং হাইড্রলিক সিস্টেমে তেল লিক হচ্ছিল।
- সমাধান: ক্লোজড-লুপ অবস্থান নিয়ন্ত্রণসহ সার্ভো-ইলেকট্রিক পাঞ্চিং ও ফ্লাইং শিয়ার পুনঃসজ্জিত করা হয়; ক্যামেরাভিত্তিক ছিদ্র পরিদর্শন এবং শিফটের শুরুতে এনকোডার পুনঃক্যালিব্রেশন যোগ করা হয়।
- ফলাফল: কাট-টু-লেন্থ নির্ভুলতা ±0.6 mm-এ উন্নত হয়; ছিদ্র ও কাটার অবস্থানগত ত্রুটি 40% কমে; অপরিকল্পিত ডাউনটাইম 25% কমে; লুব অয়েল ব্যবহার ~90% কমে।
বিশেষজ্ঞদের মতামত
- ড. Taylan Altan, অবসরপ্রাপ্ত অধ্যাপক, Center for Precision Forming, The Ohio State University
- “উচ্চ-শক্তির Z পার্লিনে নিয়ন্ত্রিত বেন্ডের ক্রম ও রোল টুলিংয়ের গুণমান ফলাফল নির্ধারণ করে। এর সঙ্গে সার্ভো মোশন যুক্ত করলে সরলতা নষ্ট না করেই লাইন গতি বাড়ানো যায়।”
- উৎস: https://cpf.osu.edu
- Paul Hogendoorn, ম্যানুফ্যাকচারিং ডেটা/কানেক্টিভিটি পরামর্শদাতা
- “যা মাপা হয় না, তা উন্নত করা যায় না। Z পার্লিন লাইন থেকে MTConnect ডেটা স্ট্রিম করলে কার্যকর OEE ও স্ক্র্যাপ বিশ্লেষণ করা যায়, যা নিয়মিত দুই অঙ্কের ROI দেয়।”
- উৎস: https://www.mtconnect.org
- Ben Taylor, প্রোডাক্ট ম্যানেজার, The Bradbury Group
- “স্বয়ংক্রিয় আকার পরিবর্তন ও রেসিপি-নিয়ন্ত্রিত পাঞ্চিং এখন ন্যূনতম প্রত্যাশা। 12 মিটারে ±0.5–0.8 mm ধরে রাখা প্রতিষ্ঠানগুলো কঠোরভাবে এনকোডার ক্যালিব্রেট করে এবং ইনলাইন লেজার পরিমাপে যাচাই করে।”
- উৎস: https://bradburygroup.com
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল পাস ও সেকশন ডিজাইন: COPRA RF (data M) https://www.datam.de/en/copra; ইউবেকো প্রোফাইল https://www.ubeco.com
- স্টিল ও কোটিংয়ের মান: ASTM A653, A792 (সদস্যপদ প্রয়োজন) https://www.astm.org; EN 10346 (সংক্ষিপ্ত পরিচিতি) https://standards.cen.eu
- কোল্ড-ফর্মড সদস্যের কাঠামোগত নকশা নির্দেশনা: AISI S100 এবং CFSEI-এর সম্পদ https://www.cfsei.org
- সংযোগ ও আন্তঃকার্যকারিতা: MTConnect https://www.mtconnect.org; OPC Foundation https://opcfoundation.org
- লুব্রিকেশনের উত্তম পদ্ধতি: STLE প্রযুক্তিগত সম্পদ https://www.stle.org
- শিল্পের অন্তর্দৃষ্টি ও কেস নিবন্ধ: The Fabricator (রোল ফর্মিং) https://www.thefabricator.com
- টেকসইতার তথ্য: World Steel Association (LCA/EPD) https://worldsteel.org
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: Z পার্লিন ফর্মিং উপযোগী 5টি FAQ যোগ করা হয়েছে; KPI টেবিল ও সূত্রসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত হয়েছে; দুটি সাম্প্রতিক কেস স্টাডি তৈরি হয়েছে; বিশেষজ্ঞদের মতামত সংকলন এবং ব্যবহারিক সরঞ্জাম ও মানদণ্ডের সূত্র তালিকাভুক্ত হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30 অথবা এর আগে, যদি OEE < 70% হয়, প্রথম-নমুনার স্ক্র্যাপ > 2.5% হয়, কাটার নির্ভুলতা ±1.0 mm-এর চেয়ে খারাপ হয়, অথবা স্বয়ংক্রিয় সাইজ-চেঞ্জ লাইনে চেঞ্জওভার সময় > 30 মিনিট হয়





