
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক ডেক রোল ফর্মিং মেশিন ধাতু প্রক্রিয়াকরণ শিল্পে একটি গুরুত্বপূর্ণ যন্ত্র। এটি ধাতব চাদরগুলোকে করুগেটেড প্যানেলে রূপান্তর করার জন্য ডিজাইন করা হয়েছে, যা ছাদ, সাইডিং এবং ডেকিংয়ের মতো বিভিন্ন প্রয়োগে ব্যবহার করা যায়। এই নিবন্ধে আমরা ডেক রোল ফর্মিং মেশিন কী করে এবং এটি কীভাবে কাজ করে তা বিস্তারিতভাবে দেখব।
ডেক রোল ফর্মিং যন্ত্রের সারাংশ
একটি ডেক রোল ফর্মিং যন্ত্র সমতল ধাতব কয়েল বা শীটকে ইনপুট হিসেবে গ্রহণ করে এবং তা করুগেটেড প্যানেলে রূপান্তরিত করে আউটপুট হিসেবে প্রদান করে। এই প্রক্রিয়ায় যন্ত্রের অভ্যন্তরীণ একাধিক রোলার স্টেশনের মধ্য দিয়ে শীট ধাতুকে ধীরে ধীরে ঘুরিয়ে কাঙ্ক্ষিত করুগেটেড প্রোফাইলে রূপ দেওয়া হয়।
রোলারগুলি শীটের প্রস্থ জুড়ে কৌশলগত স্থানে চাপ প্রয়োগ করে বাঁকা অংশ তৈরি করার জন্য ডিজাইন করা হয়। প্রতিটি রোলার স্টেশনের মধ্য দিয়ে শীট ধাতু অতিক্রম করার সাথে সাথে প্রোফাইল আরও স্পষ্ট হয়ে ওঠে, যতক্ষণ না যন্ত্রের শেষভাগে চূড়ান্ত করুগেটেড আকার অর্জিত হয়।
রোল ফর্মিং করুগেটেড প্যানেলের অবিরত এবং দক্ষ উৎপাদনের অনুমতি দেয়। এটি প্রেসিং বা স্ট্যাম্পিংয়ের মতো অন্যান্য প্রক্রিয়ার তুলনায় খরচ-কার্যকর বিকল্প। বিভিন্ন মাত্রা এবং প্রোফাইলের প্যানেল উৎপাদনের জন্য রোলারগুলি সহজেই কাস্টমাইজ করা যায়।
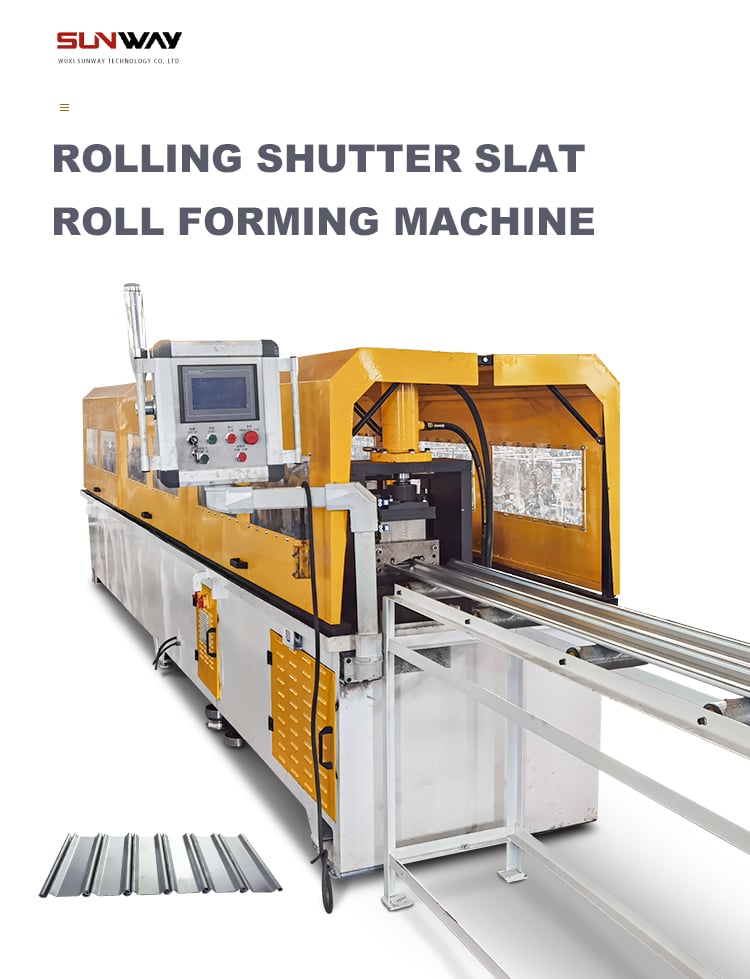
ডেক রোল ফর্মিং যন্ত্রের প্রধান উপাদানসমূহ
একটি ডেক রোল ফর্মিং যন্ত্রের তিনটি প্রধান অংশ রয়েছে:
আনকোয়লার
এখানে সমতল ধাতব কয়েল লোড করা হয়। তারপর আনকয়লার কয়েল শীটকে অভিন্ন গতি এবং টেনশনে রোল ফর্মিং অংশে সরবরাহ করে। এটি শীটকে প্রথম ফর্মিং রোলারে মসৃণভাবে প্রবেশ করানো নিশ্চিত করে।
ফর্মিং অংশ
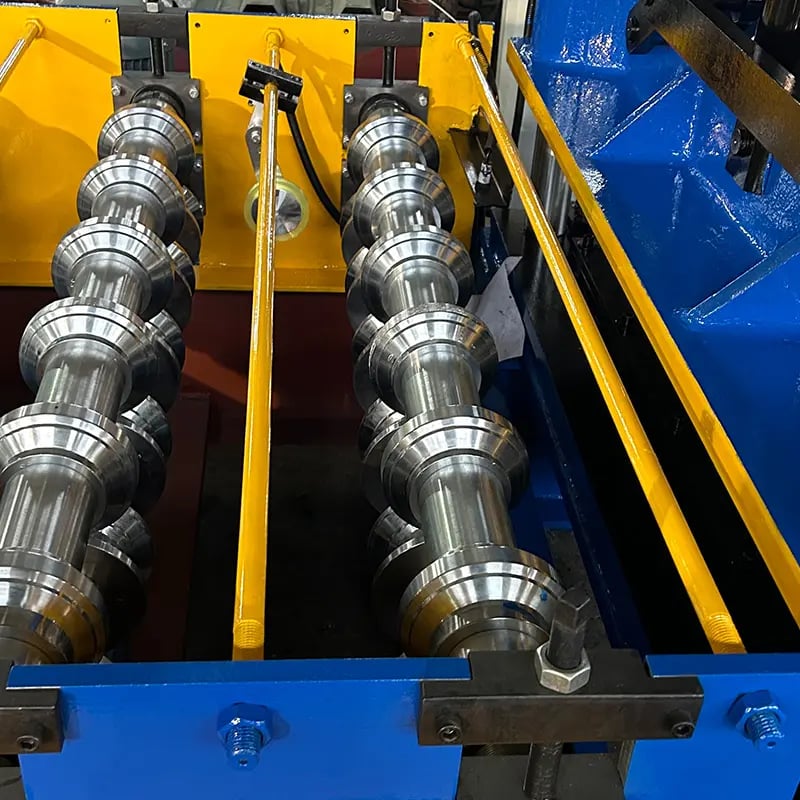
এটি প্রকৃত রোল ফর্মিং প্রক্রিয়ার মূল অংশ। এতে একাধিক রোলার স্টেশন রয়েছে যা ধাতুকে ধীরে ধীরে প্রয়োজনীয় করুগেটেড প্রোফাইলে রূপ দেয়। প্রোফাইল ডিজাইনের উপর ভিত্তি করে রোলারের সংখ্যা এবং কনফিগারেশন পরিবর্তিত হয়।
কাটার
শেষ রোলার স্টেশন থেকে করুগেটেড শীট বের হওয়ার পর তা কাটার যন্ত্রে পৌঁছায়। কন্ট্রোল সিস্টেমে প্রবেশিত স্পেসিফিকেশন অনুসারে কাটার যন্ত্র প্যানেলকে কাঙ্ক্ষিত দৈর্ঘ্যে কেটে ফেলে। তারপর কাটা প্যানেলগুলি আউটপুট দিকে সংগ্রহ করা হয়।
ডেক রোল ফর্মিং যন্ত্রসমূহ কীভাবে কাজ করে
একটি ডেক রোল ফর্মিং যন্ত্রের কার্যনীতিতে তিনটি মূল পর্যায় জড়িত:
১. শীট সরবরাহ
প্রবেশাধারে আনকয়লারটি ফর্মিংয়ের জন্য প্রয়োজনীয় সমতল শীট ধাতুর কয়েল ধরে রাখে। এটি শীটকে প্রথম রোলার স্টেশনে স্থিরভাবে সরবরাহ করে রোল ফর্মিং প্রক্রিয়া শুরু করে। ফর্মিং অংশের গতির সাথে মিল রেখে ইলেকট্রনিকভাবে ফিড রেট নিয়ন্ত্রিত হয়।
২. প্রোফাইল ফর্মিং
শীট ফর্মিং অংশে প্রবেশ করার সাথে সাথে এটি একাধিক রোলার স্টেশনের মধ্য দিয়ে অতিক্রম করে। প্রতিটি স্টেশনে রোলারের সেট রয়েছে যা শীটকে ক্রমবর্ধমানভাবে বাঁকিয়ে উৎপাদিত প্রোফাইলে রূপ দেয়। রোলারগুলি শীটের প্রস্থ জুড়ে স্থানীয় চাপ প্রয়োগ করে সুনির্দিষ্ট বাঁকা অংশ তৈরি করে।
স্টেশনগুলি এমনভাবে সারিবদ্ধ যাতে শীট এক সেট রোলার থেকে পরবর্তীতে অতিক্রম করে। প্রতিটি স্টেশনের মধ্য দিয়ে অগ্রসর হওয়ার সাথে সাথে বাঁকার মাত্রা ধীরে ধীরে বৃদ্ধি পায় যতক্ষণ না চূড়ান্ত করুগেটেড আকার অর্জিত হয়। সঠিক প্রোফাইল অর্জনের জন্য রোলারের ডিজাইন, অবস্থান এবং ক্রম অত্যন্ত গুরুত্বপূর্ণ।
৩. দৈর্ঘ্য অনুসারে কাটা
চূড়ান্ত রোলার স্টেশন অতিক্রম করার পর গঠিত শীট কাটার যন্ত্রে পৌঁছায়। প্রবেশিত দৈর্ঘ্যের উপর ভিত্তি করে কাটার যন্ত্র শীটকে অনুদৈর্ঘ্যভাবে কেটে প্রয়োজনীয় প্যানেল মাত্রায় রূপ দেয়। তারপর প্যানেলগুলি যন্ত্র থেকে বেরিয়ে প্রয়োজনে আরও প্রক্রিয়াকরণের জন্য সংগ্রহ করা যায়।
প্রোগ্রামিং এবং নিয়ন্ত্রণ
আধুনিক ডেক রোল ফর্মিং যন্ত্রগুলিতে প্রোগ্রামযোগ্য লজিক কন্ট্রোলার (পিএলসি) স্থাপিত থাকে। এতে অপারেটররা শীট প্রস্থ, শীট পুরুত্ব, করুগেটেড প্রোফাইল এবং কাঙ্ক্ষিত প্যানেল দৈর্ঘ্যের মতো মূল প্যারামিটার প্রবেশ করাতে পারেন।
পিএলসি ইনপুট অনুসারে রোলারের অবস্থান এবং কাটার ক্রম স্বয়ংক্রিয়ভাবে সামঞ্জস্য করে। কিছু যন্ত্রে অপারেটর নিয়মিত প্যানেল আকারের উপর ভিত্তি করে ফর্মিং রেসিপি সংরক্ষণ করে দ্রুত পুনরায় ব্যবহার করতে পারেন।
সুনির্দিষ্ট ইলেকট্রনিক নিয়ন্ত্রণ শীট সরবরাহের হার, রোলার চাপ এবং কাটার দৈর্ঘ্য পর্যবেক্ষণ ও নিয়ন্ত্রণ করে। এটি দক্ষতা বাড়ায়, ত্রুটি কমায় এবং সামঞ্জস্যপূর্ণ আউটপুট নিশ্চিত করে।
প্রোফাইল ফর্মিংয়ের মূল কারণসমূহ
প্রোফাইল ফর্মিংয়ের গুণমান নির্ধারণকারী কিছু গুরুত্বপূর্ণ দিক রয়েছে:
- রোলার ডিজাইন – রোলারের কনট্যুর গঠিত আকৃতির সাথে সম্পূর্ণ শীট প্রস্থ জুড়ে মিলতে হবে। কোনো অমিল বিকৃতি সৃষ্টি করতে পারে।
- রোলার চাপ – ধাতুকে ক্ষতিগ্রস্ত না করে বাঁকানোর জন্য রোলার দ্বারা পর্যাপ্ত চাপ প্রয়োগ করতে হবে। চাপের মাত্রা ইলেকট্রনিকভাবে সামঞ্জস্য করা হয়।
- রোলার সারিবদ্ধকরণ – অভিন্ন বাঁকা অংশ নিশ্চিত করার জন্য প্রতিটি স্টেশনে রোলারগুলি সুনির্দিষ্টভাবে সারিবদ্ধ করতে হবে। সামান্য অসারিবদ্ধতাও প্রোফাইলের নির্ভুলতাকে প্রভাবিত করতে পারে।
- রোলার লুব্রিকেশন – শীট অতিক্রমের সময় ঘর্ষণ কমানোর জন্য রোলার বিয়ারিংগুলি ভালোভাবে লুব্রিকেট করতে হবে। অপর্যাপ্ত লুব্রিকেশন শীটে চিহ্ন সৃষ্টি করতে পারে।
- ফর্মিং গতি – যন্ত্রের গতি উপাদান সরবরাহের হার এবং রোলার চাপের সাথে সমন্বয় করতে হবে। উচ্চ গতি গুণমানকে প্রভাবিত করতে পারে।
- উপাদানের বৈশিষ্ট্য – শীটের পুরুত্ব, গ্রেড, কোটিং এবং অভ্যন্তরীণ চাপের মতো কারণ ফর্মিংয়ের সহজতাকে প্রভাবিত করে। যন্ত্রগুলি সেই অনুযায়ী প্রোগ্রাম করা হয়।
রোল ফর্মড ডেক প্যানেলের প্রয়োগক্ষেত্র
ডেক রোল ফর্মিং দক্ষতার সাথে করুগেটেড ধাতব প্যানেল উৎপাদনের অনুমতি দেয় যা বিভিন্ন কাঠামোগত প্রয়োগে ব্যবহৃত হয়:
- ছাদ – গ্যালভানাইজড স্টিল, অ্যালুমিনিয়াম বা অন্যান্য ধাতুর তৈরি করুগেটেড ছাদের প্যানেল শক্তি, আবহাওয়া সুরক্ষা এবং জলনির্গমন প্রদান করে।
- সাইডিং – ফ্লুটেড সাইডিং প্যানেল ব্যবহার করে স্থাপত্য দেয়াল কভারিং একটি আকর্ষণীয় এবং টেকসই বাহ্যিক সমাধান।
- মেঝে – করুগেটেড ধাতব মেঝে ডেকিং মেজানিন, পথচলার পথ, প্ল্যাটফর্ম এবং সিঁড়িতে ব্যাপকভাবে ব্যবহৃত হয়।
- ছাদ – সজ্জাসংক্রান্ত করুগেটেড ছাদের প্যানেল সৌন্দর্য বাড়ায় এবং তারিং, ডাকটিং এবং পাইপিং লুকিয়ে রাখতে পারে।
- দেয়াল বিভাজন – ফ্লুটেড ধাতব দেয়াল প্যানেল বিভাজন এবং এনক্লোজার তৈরির সুবিধাজনক উপায়।
- কাঠামোগত ডেক – ভবনে রোল ফর্মড ডেকিং কংক্রিট স্ল্যাবের ফর্মওয়ার্ক হিসেবে কাজ করে এবং কম্পোজিট শক্তি প্রদান করে।
ডেক রোল ফর্মিং যন্ত্র ব্যবহারের সুবিধাসমূহ
ডেক রোল ফর্মিং যন্ত্র ব্যবহারের বেশ কয়েকটি সুবিধা রয়েছে:
- অন্যান্য পদ্ধতির তুলনায় অবিরত প্রক্রিয়াকরণ এবং উচ্চ উৎপাদন পরিমাণ।
- রোলার পরিবর্তন করে বিভিন্ন করুগেটেড প্রোফাইল তৈরির ক্ষমতা।
- বিভিন্ন প্রস্থ এবং পুরুত্বের ধাতব কয়েল/শীট হ্যান্ডেল করার জন্য সামঞ্জস্যযোগ্য।
- স্বয়ংক্রিয় নিয়ন্ত্রণ এবং রেসিপি সংরক্ষণ দক্ষতা এবং সামঞ্জস্যতা বাড়ায়।
- প্রেসিং বা স্ট্যাম্পিংয়ের মতো প্রক্রিয়ার তুলনায় কম খরচ।
- ধীরে ধীরে প্রোফাইল গঠনের কারণে সামান্য বর্জ্য উৎপাদন।
- উন্মুক্ত অপারেশনের তুলনায় নিরাপদ এবংযুক্ত ফর্মিং এবং কম ঝুঁকি।
- কম মেঝে জায়গা প্রয়োজন।
- কাটা, প্রিন্টিং, পাঞ্চিং ইত্যাদি ডাউনস্ট্রিম প্রক্রিয়ার সাথে সহজে একীভূত করা যায়।
উপসংহার
ডেক রোল ফর্মিং মেশিন করুগেটেড ধাতব প্যানেল দক্ষতার সাথে উৎপাদনের জন্য অপরিহার্য সরঞ্জাম। এটি বৃহৎ উৎপাদন পরিমাণ পরিচালনা করতে পারে এবং উপাদানের পুরুত্ব, প্রোফাইল ডিজাইন এবং প্যানেলের আকারের দিক থেকে নমনীয়তা প্রদান করে। স্বয়ংক্রিয় নিয়ন্ত্রণ বিভিন্ন প্রোফাইলের জন্য পূর্ব-প্রোগ্রামকৃত রেসিপি নির্বাচন করতে অপারেটরদের সাহায্য করে। ধীরে ধীরে রোল ফর্মিং প্রক্রিয়া ন্যূনতম বর্জ্য উৎপাদনের সাথে চমৎকার প্রোফাইল নির্ভুলতা নিশ্চিত করে। কম খরচ, উচ্চ উৎপাদনশীলতা এবং প্রক্রিয়া নমনীয়তার মতো সুবিধার কারণে ডেক রোল ফর্মিং শিল্পজুড়ে করুগেটেড ছাদ, সাইডিং, ফ্লোরিং এবং স্ট্রাকচারাল ডেকিং উৎপাদনে ব্যাপকভাবে ব্যবহৃত হয়।
সাধারণ প্রশ্নাবলি
ডেক রোল ফর্মিং মেশিনে কোন উপাদান গঠন করা যায়?
ডেক রোল ফর্মিং মেশিন মাইল্ড স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, কপার এবং টাইটেনিয়ামসহ বিস্তৃত ধাতু পরিচালনা করতে পারে। সবচেয়ে সাধারণ উপাদানগুলি গ্যালভানাইজড স্টিল, জিঙ্ক-অ্যালুমিনিয়াম কোটেড স্টিল এবং অ্যালুমিনিয়াম।
এই মেশিনগুলি কোন পুরুত্বের ধাতু প্রক্রিয়াকরণ করতে পারে?
একটি স্ট্যান্ডার্ড ডেক রোল ফর্মিং মেশিন ০.৪ মিমি থেকে ৩ মিমি পুরুত্বের ধাতব কয়েল এবং শীট সহজেই প্রক্রিয়াকরণ করতে পারে। ৬ মিমি পুরুত্ব পর্যন্ত গঠন করতে পারে এমন হেভি-ডিউটি মেশিন উপলব্ধ।
এই মেশিনগুলিতে উৎপাদিত কিছু সাধারণ করুগেশন প্রোফাইল কী কী?
কিছু জনপ্রিয় প্রোফাইলের মধ্যে রয়েছে ট্র্যাপিজয়েডাল বা উল্টো ইউ আকৃতি, সাইন ওয়েভ বা আর্চড আকৃতি, ভি বা ইউ আকৃতির কোণাকৃতির করুগেশন, কার্ভড রিবড প্রোফাইল এবং আরও অনেক কাস্টমাইজড আকৃতি।
বিভিন্ন করুগেশন প্রোফাইল তৈরির জন্য রোলার কীভাবে পরিবর্তন করা হয়?
অধিকাংশ ডেক রোল ফর্মিং মেশিন ক্যাসেট সিস্টেম ব্যবহার করে দ্রুত রোলার পরিবর্তনের অনুমতি দেয়। গাইড রেল এবং লক ব্যবহার করে পাশ থেকে বিভিন্ন প্রোফাইলের প্রি-অ্যাসেম্বল্ড রোলার স্টেশন সোয়াপ ইন বা আউট করা যায়। এটি প্রোফাইল পরিবর্তনের মধ্যে ডাউনটাইম কমায়।
ডেক রোল ফর্মিং মেশিন কি স্লিটিং লাইনের সাথে একীভূত করা যায়?
হ্যাঁ, অনেক নির্মাতা ধাতব কয়েলের জন্য কয়েল স্লিটিং লাইনকে ডেক রোল ফর্মিং মেশিনের সাথে একীভূত সমাধান প্রদান করে। এটি রোল ফর্মিংয়ের জন্য প্রি-প্রসেসড সংকীর্ণ কয়েল সরাসরি ব্যবহারের অনুমতি দেয়।
ডেক রোল ফর্মিং মেশিনের জন্য কতটা রক্ষণাবেক্ষণ প্রয়োজন?
রুটিন রক্ষণাবেক্ষণে রোলারের লুব্রিকেশন, ফর্মিং রোল পরিদর্শন, ইলেকট্রনিক সিস্টেম চেক এবং সেন্সরের পুনরায় ক্যালিব্রেশন অন্তর্ভুক্ত। বার্ষিক রক্ষণাবেক্ষণে উপাদানের বিস্তারিত পরিদর্শন এবং প্রয়োজনীয় মেরামত বা প্রতিস্থাপন করা হয়। সঠিক রক্ষণাবেক্ষণ দীর্ঘায়ু এবং কর্মক্ষমতা বাড়ায়।
ডেক রোল ফর্মিং মেশিন চালানোর সময় কোন নিরাপত্তা দিক বিবেচনা করতে হবে?
গুরুত্বপূর্ণ নিরাপত্তা ব্যবস্থায় রোলারের মতো চলমান অংশের চারপাশে গার্ডিং স্থাপন, সঠিক মেশিন গ্রাউন্ডিং নিশ্চিতকরণ, দরজায় ইন্টারলক সক্রিয়করণ, ইমার্জেন্সি স্টপ বোতাম পরীক্ষা এবং অপারেটরদের জন্য প্রটেকটিভ গিয়ার প্রদান অন্তর্ভুক্ত। শুধুমাত্র সঠিকভাবে প্রশিক্ষিত কর্মী মেশিন চালাতে পারবে।
এই মেশিনগুলির সাধারণ উৎপাদন হার কত?
উৎপাদন গতি প্রোফাইল ডিজাইনের জটিলতার উপর নির্ভর করে তবে সাধারণত ১০ থেকে ৪৫ মিটার প্রতি মিনিট। আরও শক্তিশালী নির্মাণের মেশিনে উচ্চ গতি সম্ভব। সরল প্রোফাইল অত্যন্ত জটিল ডিজাইনের তুলনায় দ্রুত উৎপাদিত হয়।
ডেক রোল ফর্মিং মেশিনে কাট লেংথ কীভাবে নিয়ন্ত্রিত হয়?
মেশিন অপারেটর টাচ স্ক্রিন ইন্টারফেসের মাধ্যমে কাঙ্ক্ষিত কাট লেংথ প্রবেশ করান। এই তথ্য প্রোগ্রামযোগ্য কন্ট্রোলারে প্রেরিত হয় যা কাটারকে নির্দিষ্ট মাপে প্যানেল কেটে নেওয়ার সিগন্যাল দেয়। সর্বশেষ সিস্টেম প্রত্যেকটি প্যানেলের জন্য কাট লেংথ প্রবেশের অনুমতি দেয়।
স্বয়ংক্রিয় প্রোগ্রামযোগ্য নিয়ন্ত্রণের সুবিধা কী কী?
পিএলসি-এর মাধ্যমে স্বয়ংক্রিয় নিয়ন্ত্রণ অপারেটরকে দ্রুত পূর্ব-প্রোগ্রামকৃত রেসিপি নির্বাচন করতে দেয়। বিভিন্ন প্রোফাইল এবং উপাদান পুরুত্বের জন্য অপারেটিং প্যারামিটার তাৎক্ষণিকভাবে সামঞ্জস্য করা হয়। এটি দক্ষতা, নির্ভুলতা বাড়ায় এবং সেট-আপ সময় কমায়। সকল গুরুত্বপূর্ণ ফর্মিং এবং কাটিং ফাংশনের ইলেকট্রনিক মনিটরিংয়ের মাধ্যমে সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) কম্পোজিট ফ্লোর ডেক প্রোফাইলের জন্য কোন গ্রেড ও পুরুত্ব সবচেয়ে উপযোগী?
- সাধারণত 0.75–1.2 mm পুরু G90/Z275 কোটিংযুক্ত ASTM A653/A653M SS Grade 50 (340 MPa) বা 80 (550 MPa) ব্যবহৃত হয়। ভারী-দায়িত্বের স্ল্যাবের জন্য পুরুত্ব 1.6 mm পর্যন্ত নেওয়া যায়। কাঠামোগত স্ল্যাবে অ্যালুমিনিয়াম ডেক বিরল, তবে ছাদের ডেকে ব্যবহৃত হয়।
2) ডেক রোল ফর্মিং মেশিনে এমবসিং ও শিয়ার স্টাড কীভাবে করা হয়?
- চূড়ান্ত ক্যালিব্রেশনের আগে নির্দিষ্ট পাস বা নর্ল রোল দিয়ে এমবসিং রিব/খাঁজ তৈরি করা হয়। লাইনে শিয়ার স্টাড বসানো হয় না; AISC/EN বিধি মেনে পরে সাইটে বা আলাদা স্টেশনে ডেকে ওয়েল্ড/স্টাড করা হয়।
3) ইনলাইনে প্রি-পাঞ্চিং (এন্ড-ল্যাপ, হ্যাঙ্গার স্লট, সার্ভিস হোল) যুক্ত করা যাবে?
- হ্যাঁ। ফর্মিংয়ের আগে সার্ভো পাঞ্চিং ইউনিট বসালে ছিদ্র ও ঢেউখাঁজের অবস্থান সঠিকভাবে মেলে। 20–35 m/min গতিতে ±0.8–1.5 mm অবস্থানগত সহনসীমা বজায় রাখতে ভিশন/এনকোডার সিঙ্ক ব্যবহার করুন।
4) স্ট্রাকচারাল ডেক প্যানেলের জন্য কী সহনসীমা লক্ষ্য করা উচিত?
- সাধারণ উত্তম মান: প্রস্থ ±1.5 mm, রিবের উচ্চতা ±0.8 mm, প্রতি 2 m-এ সরলতা ≤1.0 mm, প্রতি 3 m-এ ক্যাম্বার ≤1.0 mm, 3 m দৈর্ঘ্যে কাটার মাপ ±1.5 mm এবং কোটিং ক্ষতি মোট প্যানেলের <0.5%।
5) প্রি-পেইন্টেড রুফিং ডেকে অয়েল-ক্যানিং ও রঙের ঘষা কমাব কীভাবে?
- কম-Ra রোল (Ra ≤0.4 μm), ক্রাউনড এন্ট্রি গাইড, ফিল্ম সুরক্ষা, মাইক্রো-ইমালশন লুব্রিক্যান্ট, নিয়ন্ত্রিত স্ট্রিপ টেনশন ও পরিষ্কার ফেল্ট ওয়াইপার ব্যবহার করুন। ছোট ব্যাসার্ধে ফর্মিংয়ের সময় লাইন গতি কমান।
২০২৫ শিল্প প্রবণতা
- সার্ভো-চালিত টুলবিহীন চেঞ্জওভার: রেসিপি-নির্ভর রোল পজিশনিং ও ক্যাসেট সিস্টেম ডেক রোল ফর্মিং লাইনে প্রোফাইল বদলের সময় 15–25 মিনিটে নামায়।
- ইনলাইন গুণমান বিশ্লেষণ: 2D/3D লেজার ও ভিশন সিস্টেম রিবের উচ্চতা, এমবসের গভীরতা ও কাটার দৈর্ঘ্য রিয়েল টাইমে মাপে; SPC চালুর সময়ের স্ক্র্যাপ 30–50% কমায়।
- উচ্চ-শক্তির পাতলা গেজে ঝোঁক: 550–700 MPa Zn-Mg কোটিংযুক্ত স্টিলের (যেমন, ZM120–ZM200) ব্যবহার কম পুরুত্বে একই রকম কার্যক্ষমতা দেয়।
- শক্তি অপ্টিমাইজেশন: IE4 মোটর, রিজেনারেটিভ ড্রাইভ ও স্মার্ট আইডল উৎপাদিত প্রতি 1,000 m ডেকে kWh ব্যবহার 15–25% কমায়।
- BIM/IFC ডেটা আদান-প্রদান: ডিটেইলিং ও স্থাপন সহজ করতে মেশিন প্যানেলের জ্যামিতি ও ছিদ্রের মানচিত্র রপ্তানি করে, যা সরাসরি Tekla/Revit-এ নেওয়া যায়।
- নিরাপত্তা ও কর্মদক্ষতা: আরও বেশি লাইনে PL-d/e নিরাপত্তা সার্কিট, ইন্টারলকড গার্ড ও লাইট কার্টেন মানকভাবে দেওয়া হচ্ছে।
ডেক রোল ফর্মিং লাইনের জন্য 2025 কর্মক্ষমতা বেঞ্চমার্ক
| KPI (স্ট্রাকচারাল ফ্লোর/রুফ ডেক) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | রেফারেন্স/নোট |
|---|---|---|---|
| চেঞ্জওভার সময় (প্রোফাইল ক্যাসেট) | ৬০–১২০ মিনিট | 15–25 min | Servo + quick-cassette |
| স্টার্টআপ স্ক্র্যাপ (%) | 3.0–5.0 | 1.0–2.0 | ভিশন + SPC |
| 6 m-এ দৈর্ঘ্য সহনশীলতা (± mm) | 3.0 | 1.2–1.8 | Dual encoders + thermal comp |
| রিবের উচ্চতার সহনসীমা (± mm) | 1.2 | 0.5–0.8 | লেজার উচ্চতা গেজ |
| শক্তি (কিলোওয়াট-ঘন্টা/১,০০০ মি) | 70–110 | 55–80 | IE4 + regen VFDs |
| সামগ্রিক যন্ত্র-কার্যকারিতা (OEE) | 62–72% | 78–85% | SMED + predictive maint. |
নির্দেশক তথ্যসূত্র ও মানদণ্ড:
- ASTM A653/A653M (কোটিংযুক্ত স্টিল), EN 10346: https://www.astm.org; https://standards.iteh.ai
- AISI S310/S240 কোল্ড-ফর্মড নকশার তথ্যসূত্র: https://www.buildusingsteel.org
- U.S. DOE অ্যাডভান্সড ম্যানুফ্যাকচারিং (মোটর/VFD দক্ষতা): https://www.energy.gov/eere/amo
- ISO 13849 (মেশিন নিরাপত্তা), OPC UA আন্তঃকার্যকারিতা: https://www.iso.org; https://opcfoundation.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ভিশন-নিয়ন্ত্রিত ডেক প্রোফাইল ব্যবস্থাপনায় স্ক্র্যাপ কমানো (2025)
পটভূমি: উত্তর আমেরিকার 76 mm (3 in) কম্পোজিট ডেক উৎপাদকের 28 m/min গতিতে চালুর সময় স্ক্র্যাপ বেশি (4.2%) হচ্ছিল এবং রিবের উচ্চতায় তারতম্য দেখা যাচ্ছিল।
সমাধান: রিবের উচ্চতা ও এমবসের গভীরতা মাপতে ইনলাইন লেজার ট্রায়াঙ্গুলেশন, সার্ভো স্ক্রু-ডাউনের মাধ্যমে ক্লোজড-লুপ পাস সমন্বয় এবং তাপীয় বিচ্যুতির ভিত্তিতে অভিযোজিত কাট-দৈর্ঘ্য ক্ষতিপূরণ চালু করা হয়।
ফলাফল: চালুর সময় স্ক্র্যাপ 1.6%-এ নামে; রিব-উচ্চতার CpK 1.05 থেকে 1.62 হয়; 6 m-এ দৈর্ঘ্যের সহনসীমা ±2.8 mm থেকে ±1.6 mm-এ উন্নীত হয়; OEE +9%।
কেস স্টাডি 2: Zn-Mg স্টিল ব্যবহারে হালকা রুফ ডেক (2024)
পটভূমি: ইউরোপীয় ইউনিয়নের একটি রুফিং ডেক লাইন স্প্যান/লোড টেবিলের সক্ষমতা অক্ষুণ্ণ রেখে উপাদান ব্যয় কমাতে এবং উপকূলীয় ক্ষয়রোধ বাড়াতে চেয়েছিল।
সমাধান: G90 (Z275) Grade 50 থেকে ZM120 550 MPa স্টিলে পরিবর্তন করা হয়; স্প্রিংব্যাকের জন্য রোল টুলিং ক্ষতিপূরণ হালনাগাদ করা হয়; EN ISO 9227 অনুযায়ী সল্ট-স্প্রে ও চক্রাকার ক্ষয় পরীক্ষায় যাচাই করা হয়।
ফলাফল: গেজ 1.0 mm থেকে 0.9 mm-এ কমে (≈10% ভর সাশ্রয়); সামুদ্রিক C4/C5 পরিবেশে G90-এর তুলনায় মাঠপর্যায়ের ক্ষয়-কার্যক্ষমতা +2–3x হবে বলে অনুমান; ব্যবহারযোগ্যতার বিচ্যুতি-সীমায় পরিবর্তন হয়নি।
বিশেষজ্ঞদের মতামত
- ড. Priya Menon, জ্যেষ্ঠ ধাতুবিদ্যা প্রকৌশলী, ArcelorMittal R&D
- “Zn-Mg কোটিংযুক্ত উচ্চ-শক্তির স্টিল ডেক নির্মাতাদের ক্ষয়-আয়ু বজায় রেখে গেজ কমাতে দেয়—উপকূলীয় রুফ ডেক লাইনের ক্ষেত্রে এর প্রভাব বিশেষভাবে উল্লেখযোগ্য।”
- Jason Hale, অটোমেশন বিভাগের VP, The Bradbury Group
- “ডেক রোল ফর্মিং মেশিনে দ্রুততম ROI আসে ইনলাইন ভিশনের সঙ্গে রেসিপি-নির্ভর সার্ভো পজিশনিং যুক্ত করলে। দৈর্ঘ্যের নির্ভুলতা ও রিবের জ্যামিতির সামঞ্জস্যে পরিমাপযোগ্য উন্নতি আশা করা যায়।”
- Marco Bellini, পণ্য ব্যবস্থাপক, Dallan S.p.A.
- “ডিজিটাল ক্রাউন নিয়ন্ত্রণের সঙ্গে দ্রুত-বদলযোগ্য ক্যাসেট সিস্টেম যুক্ত হলে প্রথম-নমুনার গুণমান অক্ষুণ্ণ রেখেই নির্ভরযোগ্যভাবে চেঞ্জওভার 20 মিনিটের নিচে নামানো যায়।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- ডেক পাস ডিজাইন ও স্প্রিংব্যাক সিমুলেশনের জন্য COPRA RF এবং COPRA FEA RF: https://www.datam.de
- রোল ডিজাইন সফটওয়্যার UBECO PROFIL: https://www.ubeco.com
- NIST Engineering Statistics Handbook (SPC, Cp/CpK): https://www.itl.nist.gov/div898/handbook
- AISI কোল্ড-ফর্মড স্টিল নির্দেশিকা ও ডেক নকশার তথ্যসূত্র: https://www.buildusingsteel.org
- AISC Steel Construction Manual (কম্পোজিট স্ল্যাব নকশা): https://www.aisc.org
- ISO 13849 মেশিন নিরাপত্তা নির্দেশিকা: https://www.iso.org
- OPC Foundation (লাইন ইন্টিগ্রেশনের জন্য OPC UA স্পেসিফিকেশন): https://opcfoundation.org
- DOE AMO মোটর সিস্টেমের দক্ষতা-সংক্রান্ত সম্পদ: https://www.energy.gov/eere/amo
সম্পাদকের পরামর্শ: ডেক প্রোফাইলের প্রথম-নমুনা পরিদর্শন তালিকায় রিবের উচ্চতা, এমবসের গভীরতা, ইন্টারলকের মিল (প্রযোজ্য হলে), প্রস্থ, সরলতা, ক্যাম্বার, কোটিংয়ের অখণ্ডতা ও কাটার দৈর্ঘ্য রাখুন; ট্রেসেবিলিটির জন্য ফলাফলে কয়েলের ID, গ্রেড, ইয়িল্ড স্ট্রেংথ ও মেশিন রেসিপি যুক্ত করুন।
সর্বশেষ আপডেট: 2025-10-21
পরিবর্তনলগ: 5টি নতুন FAQ, KPI টেবিলসহ 2025 সালের প্রবণতা বিশ্লেষণ, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞদের মতামত এবং ডেক রোল ফর্মিং মেশিন পরিচালনার জন্য নির্বাচিত সরঞ্জাম/সম্পদ যোগ করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-21 অথবা এর আগে, যদি ASTM/EN স্টিলের মান হালনাগাদ হয়, নতুন Zn-Mg পণ্যের ডেটাশিট প্রকাশিত হয়, অথবা OEM-এর উল্লেখযোগ্য ভিশন/সার্ভো আপগ্রেড পাওয়া যায়





