
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা
উৎপাদন ক্ষেত্রে দক্ষ এবং সুনির্দিষ্ট ধাতু গঠন গুরুত্বপূর্ণ ভূমিকা পালন করে। এমন একটি মেশিন যা প্রক্রিয়াটিকে বিপ্লবী করেছে তা হলো ইউ চ্যানেল রোল ফর্মিং মেশিন। এই নিবন্ধটি ইউ চ্যানেল রোল ফর্মিং মেশিনের বিভিন্ন দিক অন্বেষণ করে, যার মধ্যে রয়েছে তাদের প্রকার, কার্যপ্রণালী, মূল বৈশিষ্ট্য, প্রয়োগ এবং রক্ষণাবেক্ষণ।
ইউ চ্যানেল রোল ফর্মিং মেশিন কী?
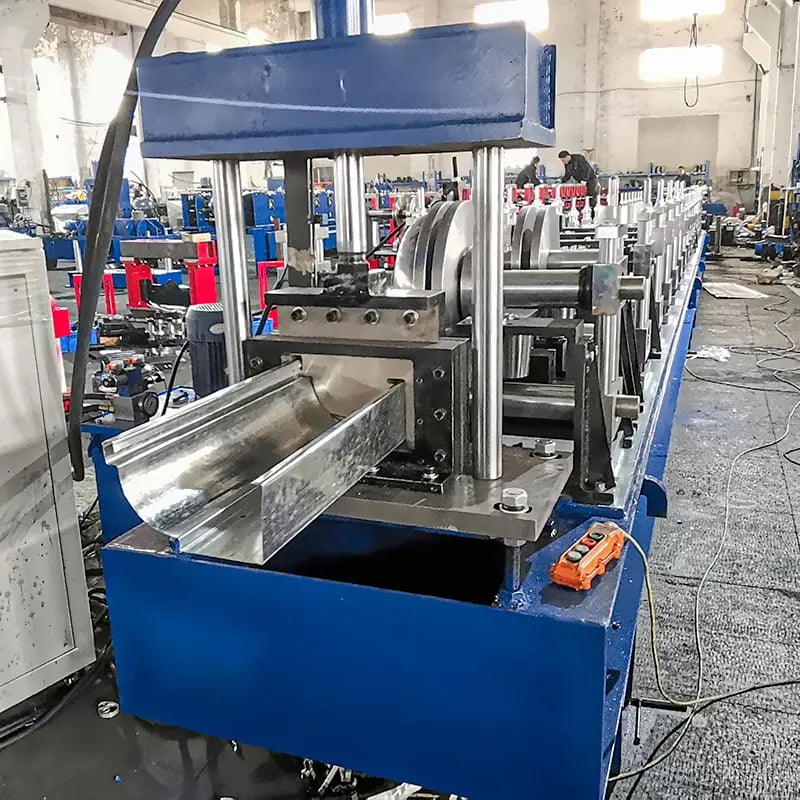
ইউ চ্যানেল রোল ফর্মিং মেশিন হলো ধাতুকর্মে ব্যবহৃত একটি বিশেষায়িত যন্ত্র যা সমতল ধাতুর স্ট্রিপ বা কয়েলকে স্থির ক্রস-সেকশনের ইউ-আকৃতির চ্যানেলে রূপান্তর করে। এটি একটি অবিরত বাঁকানো প্রক্রিয়া ব্যবহার করে, যেখানে ধাতুর স্ট্রিপ একাধিক রোলার ডাইয়ের মধ্য দিয়ে যায়, ধীরে ধীরে এটিকে কাঙ্ক্ষিত ইউ আকারে গঠন করে।
ইউ চ্যানেল রোল ফর্মিং মেশিন ব্যবহারের সুবিধা
ইউ চ্যানেল রোল ফর্মিং মেশিন ব্যবহারের কয়েকটি সুবিধা প্রদান করে:
- উচ্চ নির্ভুলতা: ইউ চ্যানেল রোল ফর্মিং মেশিনগুলি স্থির মাপের ইউ-আকৃতির চ্যানেল উৎপাদনে উচ্চ নির্ভুলতা এবং সঠিকতা অর্জন করতে পারে।
- উন্নত দক্ষতা: এই মেশিনগুলি উচ্চ গতিতে চলতে পারে, যা দ্রুত উৎপাদন হার এবং উৎপাদন
- খরচ-কার্যকর: ইউ চ্যানেল রোল ফর্মিং মেশিনগুলি উপাদানের অপচয় এবং বর্জ্য কমিয়ে নির্মাতাদের জন্য খরচ সাশ্রয় ঘটায়।
- বহুমুখিতা: এগুলি ইস্পাত, অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল সহ বিভিন্ন ধাতু প্রক্রিয়াকরণ করতে পারে, যা নির্মাতাদেরকে বিভিন্ন প্রয়োগের জন্য ইউ চ্যানেল উৎপাদনের সুযোগ দেয়।
- নমনীয়তা: ইউ চ্যানেল রোল ফর্মিং মেশিনগুলি কাস্টমাইজেশনের সুযোগ প্রদান করে, যা নির্মাতাদেরকে বিভিন্ন মাত্রা এবং প্রোফাইলের ইউ চ্যানেল উৎপাদনের অনুমতি দেয়।
ইউ চ্যানেল রোল ফর্মিং মেশিনের প্রকারভেদ
বাজারে বিভিন্ন ধরনের ইউ চ্যানেল রোল ফর্মিং মেশিন উপলব্ধ, যা বিভিন্ন উৎপাদনের চাহিদা পূরণ করে:
১. একক স্টেশন ইউ চ্যানেল রোল ফর্মিং মেশিন
একক স্টেশন ইউ চ্যানেল রোল ফর্মিং মেশিনটি একটি ম্যানুয়াল বা আধা-স্বয়ংক্রিয় মেশিন, যা ছোট আকারের উৎপাদনের জন্য উপযুক্ত। বিভিন্ন চ্যানেলের আকার এবং আকৃতির জন্য এতে ম্যানুয়াল সমন্বয় প্রয়োজন।
২. দ্বৈত স্টেশন ইউ চ্যানেল রোল ফর্মিং মেশিন
দ্বৈত স্টেশন ইউ চ্যানেল রোল ফর্মিং মেশিনটি দুটি ইউ চ্যানেলের সমান্তরাল ফর্মিং সক্ষম করে, যা উৎপাদন দক্ষতা বাড়ায়। এটি বিভিন্ন চ্যানেল প্রোফাইলের মধ্যে দ্রুত পরিবর্তনের সুযোগ প্রদান করে।
৩. স্বয়ংক্রিয় ইউ চ্যানেল রোল ফর্মিং মেশিন
স্বয়ংক্রিয় ইউ চ্যানেল রোল ফর্মিং মেশিনটি উন্নত নিয়ন্ত্রণ এবং কম্পিউটারাইজড সিস্টেমসহ একটি সম্পূর্ণ স্বয়ংক্রিয় সমাধান। এটি উচ্চ-গতির উৎপাদন, সুনির্দিষ্ট ফর্মিং এবং বিভিন্ন চ্যানেল প্রোফাইলের মধ্যে দ্রুত পরিবর্তন প্রদান করে।
ইউ চ্যানেল রোল ফর্মিং মেশিনের কার্যপ্রণালী
ইউ চ্যানেল রোল ফর্মিং মেশিনের কার্যপ্রণালীতে কয়েকটি ধারাবাহিক ধাপ জড়িত:
- উপাদান প্রবেশ: ধাতুর স্ট্রিপ বা কয়েল এন্ট্রি সেকশনের মাধ্যমে মেশিনে প্রবেশ করানো হয়।
- লেভেলিং এবং প্রি-পাঞ্চিং: স্ট্রিপটি লেভেলিং রোলারগুলির মধ্য দিয়ে যায়, যা অভিন্ন সমতলতা নিশ্চিত করে। প্রয়োজন অনুসারে প্রি-পাঞ্চিং স্টেশনগুলি ছিদ্র বা স্লট তৈরি করতে পারে।
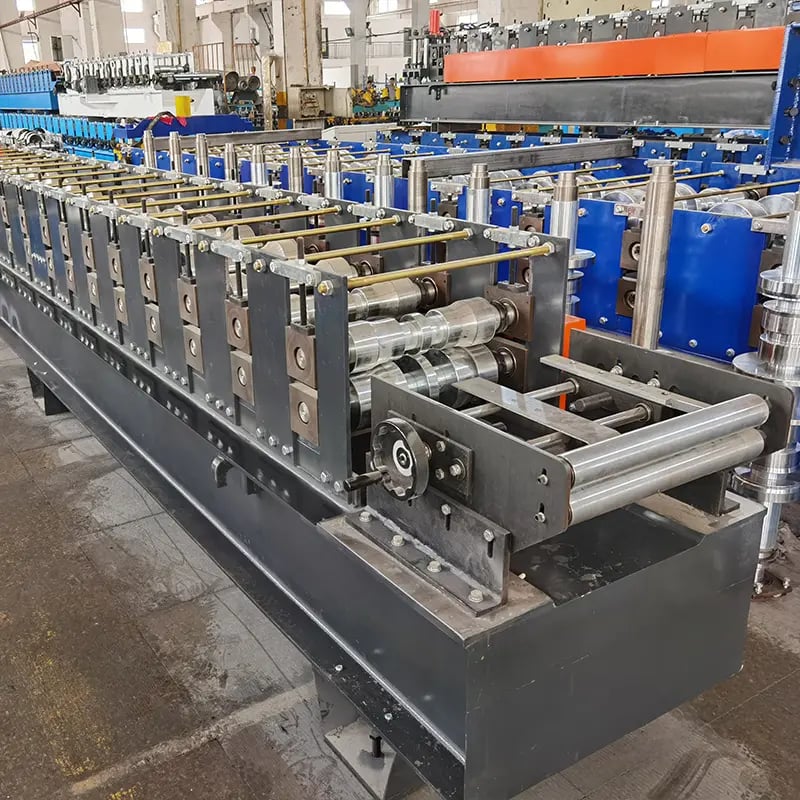
- রোল গঠন: স্ট্রিপটি রোল ফর্মিং সেকশনে প্রবেশ করে, যেখানে একাধিক রোলার ধাপে ধাপে এটিকে ইউ-আকৃতির চ্যানেলে রূপান্তরিত করে। প্রতিটি রোলার ধাতুতে নির্দিষ্ট বাঁক বা প্রোফাইল প্রদান করে।
- কাটিং এবং শিয়ারিং: কাঙ্ক্ষিত দৈর্ঘ্য অর্জিত হলে, মেশিনটি কাটিং ব্লেড বা শিয়ারিং প্রক্রিয়া ব্যবহার করে ইউ চ্যানেলটিকে প্রয়োজনীয় আকারে কেটে ফেলে।
- এক্সিট সেকশন: সমাপ্ত ইউ চ্যানেলগুলি এক্সিট সেকশনের মাধ্যমে মেশিন থেকে পরবর্তী প্রক্রিয়াকরণ বা প্যাকেজিংয়ের জন্য বহন করা হয়।
ইউ চ্যানেল রোল ফর্মিং মেশিনের মূল বৈশিষ্ট্য এবং উপাদান
একটি সাধারণ ইউ চ্যানেল রোল ফর্মিং মেশিন নিম্নলিখিত মূল বৈশিষ্ট্য এবং উপাদান নিয়ে গঠিত:
এন্ট্রি সেকশন
এন্ট্রি সেকশন হলো সেই স্থান যেখানে ধাতুর স্ট্রিপ বা কয়েল মেশিনে লোড করা হয় প্রক্রিয়াকরণের জন্য। এতে ডিকয়লার বা কয়েল হোল্ডার থাকতে পারে যা অবিরত সরবরাহ নিশ্চিত করে।
লেভেলিং এবং প্রি-পাঞ্চিং সেকশন
লেভেলিং এবং প্রি-পাঞ্চিং সেকশনটি ধাতুর স্ট্রিপের সমতলতা এবং অভিন্ন পুরুত্ব নিশ্চিত করে। ছিদ্র, স্লট বা অন্যান্য কাস্টম বৈশিষ্ট্য তৈরির জন্য প্রি-পাঞ্চিং স্টেশন থাকতে পারে।
রোল ফর্মিং সেকশন
রোল ফর্মিং সেকশনটি নির্দিষ্ট ক্রমে সাজানো একাধিক রোলার নিয়ে গঠিত। প্রতিটি রোলার ধাতুর স্ট্রিপকে ধাপে ধাপে কাঙ্ক্ষিত ইউ-আকৃতির প্রোফাইলে বাঁকিয়ে দেয়। চ্যানেল প্রোফাইলের জটিলতা অনুসারে রোলারের সংখ্যা এবং বিন্যাস পরিবর্তিত হয়।
কাটিং এবং শিয়ারিং সেকশন
কাটিং এবং শিয়ারিং সেকশনটি গঠিত ইউ চ্যানেলকে প্রয়োজনীয় দৈর্ঘ্যে কাটার দায়িত্ব পালন করে। এটি পরিষ্কার এবং সঠিক কাটার জন্য কাটিং ব্লেড বা শিয়ারিং প্রক্রিয়া ব্যবহার করতে পারে।
এক্সিট সেকশন
এক্সিট সেকশনটি সমাপ্ত ইউ চ্যানেলগুলির আউটলেট হিসেবে কাজ করে। এতে পরবর্তী প্রক্রিয়াকরণ বা প্যাকেজিংয়ের জন্য চ্যানেলগুলি সংগ্রহ এবং পরিবহনের জন্য কনভেয়র বা স্ট্যাকিং সিস্টেম থাকতে পারে।
ইউ চ্যানেল রোল ফর্মিং মেশিন নির্বাচনের সময় বিবেচ্য বিষয়সমূহ
ইউ চ্যানেল রোল ফর্মিং মেশিন নির্বাচনের সময় নিম্নলিখিত কয়েকটি বিষয় বিবেচনা করা উচিত:
- উৎপাদন গতি এবং ক্ষমতা: প্রয়োজনীয় উৎপাদন পরিমাণ এবং মেশিনের গতি ক্ষমতা বিবেচনা করুন যাতে আপনার উৎপাদন চাহিদা পূরণ হয়।
- উপাদান সামঞ্জস্যতা: পরীক্ষা করুন মেশিনটি কি আপনার ইউ চ্যানেল উৎপাদনের জন্য ব্যবহার করতে চান এমন নির্দিষ্ট ধরন এবং পুরুত্বের ধাতু প্রক্রিয়াকরণ করতে পারে।
- কাস্টমাইজেশন অপশন: বিভিন্ন মাত্রা, প্রোফাইল এবং কাস্টম বৈশিষ্ট্যের ইউ চ্যানেল উৎপাদনে মেশিনের নমনীয়তা মূল্যায়ন করুন।
- মেশিনের স্থায়িত্ব এবং নির্ভরযোগ্যতা: নিশ্চিত করুন মেশিনটি উচ্চমানের উপাদান দিয়ে নির্মিত এবং টেকসইতা এবং নির্ভরযোগ্যতার জন্য খ্যাতি আছে যাতে ডাউনটাইম এবং রক্ষণাবেক্ষণ খরচ কম হয়।
ইউ চ্যানেল রোল ফর্মিং মেশিনের প্রয়োগক্ষেত্র
বিভিন্ন শিল্পে ইউ চ্যানেল রোল ফর্মিং মেশিনের প্রয়োগ দেখা যায়:
নির্মাণ শিল্প
নির্মাণ কাজে ফ্রেমিং স্ট্রাকচার, সাপোর্ট বিম এবং সাসপেন্ডেড সিলিং ইনস্টলেশনের জন্য ইউ চ্যানেলগুলি সাধারণত ব্যবহৃত হয়।
অটোমোটিভ শিল্প
যানবাহন খাতে যানবাহনের ফ্রেম, স্ট্রাকচারাল উপাদান এবং চ্যাসিস শক্তিবৃদ্ধির জন্য ইউ চ্যানেল ব্যবহার করা হয়।
শেলভিং এবং স্টোরেজ সিস্টেম
গুদাম, খুচরা দোকান এবং অন্যান্য স্টোরেজ সুবিধায় ব্যবহৃত শেলভিং সিস্টেম, র্যাক এবং স্টোরেজ ইউনিট তৈরিতে ইউ চ্যানেল অপরিহার্য উপাদান।
ইলেকট্রিকাল এনক্লোজার
ইলেকট্রিকাল এনক্লোজার এবং ক্যাবিনেট উৎপাদনে ইউ চ্যানেল ব্যবহার করা হয়, যা সরঞ্জামের সাপোর্ট এবং স্ট্রাকচারাল অখণ্ডতা প্রদান করে।
আসবাবপত্র নির্মাণ
আসবাবপত্রের ফ্রেম, পার্টিশন এবং অন্যান্য স্ট্রাকচারাল উপাদান নির্মাণে ইউ চ্যানেল অন্তর্ভুক্ত করা হয়। এগুলি আসবাবপত্রের স্থিতিশীলতা এবং সাপোর্ট প্রদান করে।
ইউ চ্যানেল রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ এবং যত্ন
ইউ চ্যানেল রোল ফর্মিং মেশিনের সর্বোত্তম কর্মক্ষমতা এবং দীর্ঘায়ু নিশ্চিত করতে সঙ্গতিপূর্ণ রক্ষণাবেক্ষণ এবং যত্ন অত্যাবশ্যক। এখানে কিছু অপরিহার্য অনুশীলন দেওয়া হলো:
- নিয়মিত পরিষ্কার এবং লুব্রিকেশন: ধুলোবালি, ধুলো এবং অতিরিক্ত তেল অপসারণ করে মেশিনটি পরিষ্কার রাখুন। ঘর্ষণ প্রতিরোধ এবং মসৃণ কার্যকারিতা নিশ্চিত করতে নির্মাতার সুপারিশ অনুসারে চলমান অংশগুলি লুব্রিকেট করুন।
- পরিদর্শন এবং রক্ষণাবেক্ষণ সময়সূচী: সম্ভাব্য সমস্যা বা ক্ষয়পতন শনাক্ত করতে নিয়মিত পরিদর্শন এবং রক্ষণাবেক্ষণ সময়সূচী নির্ধারণ করুন। রোলার, কাটিং ব্লেড, ইলেকট্রিকাল সংযোগ এবং অন্যান্য উপাদানগুলি নিয়মিত পরীক্ষা করুন ক্ষতি বা অবনতির লক্ষণের জন্য।
- নিরাপত্তা ব্যবস্থা: দুর্ঘটনা এবং আঘাত প্রতিরোধে নিরাপত্তা নির্দেশিকা মেনে চলুন এবং মেশিন অপারেটরদের পর্যাপ্ত প্রশিক্ষণ প্রদান করুন। নিরাপত্তা গার্ড এবং সুরক্ষামূলক ব্যবস্থা স্থানে রাখুন।
- পেশাদার সার্ভি: যোগ্য প্রকৌশলীদের দ্বারা জটিল সমস্যা বা মেরামতের জন্য পেশাদার সার্ভিসিং এবং রক্ষণাবেক্ষণের সময়সূচি নির্ধারণ করুন। নিয়মিত সার্ভিসিং সমস্যাগুলি বৃদ্ধি পাওয়ার পূর্বে চিহ্নিত করে সমাধান করতে সহায়তা করে।
উপসংহার
ইউ চ্যানেল রোল ফর্মিং মেশিনগুলি ধাতুকর্ম শিল্পে গুরুত্বপূর্ণ ভূমিকা পালন করে, ইউ আকৃতির চ্যানেলের দক্ষ ও সঠিক উৎপাদন নিশ্চিত করে। এদের বহুমুখিতা, কাস্টমাইজেশনের সুযোগ এবং খরচ-কার্যকারিতা নির্মাণ, অটোমোবাইল, স্টোরেজ সিস্টেম, ইলেকট্রিক্যাল এনক্লোজার এবং আসবাবপত্র উৎপাদনে বিভিন্ন প্রয়োগের জন্য এগুলিকে মূল্যবান সম্পদ করে তোলে। কার্যপ্রণালী, মূল বৈশিষ্ট্য এবং রক্ষণাবেক্ষণের অনুশীলনগুলি বুঝলে উৎপাদকরা ইউ চ্যানেল রোল ফর্মিং মেশিন নির্বাচন ও পরিচালনায় সচেতন সিদ্ধান্ত নিতে পারেন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
১. ইউ চ্যানেল রোল ফর্মিং মেশিন কি বিভিন্ন ধাতুর পুরুত্ব পরিচালনা করতে পারে?
হ্যাঁ, ইউ চ্যানেল রোল ফর্মিং মেশিনগুলি বিভিন্ন ধাতুর পুরুত্ব পরিচালনার জন্য ডিজাইন করা হয়েছে, যা উৎপাদনে নমনীয়তা প্রদান করে।
২. ইউ চ্যানেল রোল ফর্মিং মেশিন কত দ্রুত ইউ আকৃতির চ্যানেল উৎপাদন করতে পারে?
ইউ চ্যানেল রোল ফর্মিং মেশিনের উৎপাদন গতি মেশিনের ক্ষমতা, উপাদানের ধরন এবং চ্যানেল প্রোফাইলের জটিলতার মতো উপাদানের উপর নির্ভর করে। এটি প্রতি মিনিটে কয়েক মিটার থেকে স্বয়ংক্রিয় মেশিনের জন্য উচ্চতর গতিতে পরিসরে থাকতে পারে।
৩. ইউ চ্যানেল রোল ফর্মিং মেশিনগুলি কি বিভিন্ন চ্যানেল মাত্রার জন্য কাস্টমাইজ করা যায়?
হ্যাঁ, ইউ চ্যানেল রোল ফর্মিং মেশিনগুলি কাস্টমাইজেশনের সুযোগ প্রদান করে, যা উৎপাদকদের বিভিন্ন মাত্রা, প্রোফাইল এবং কাস্টম বৈশিষ্ট্যসহ ইউ চ্যানেল উৎপাদন করতে সক্ষম করে।
৪. ইউ চ্যানেল রোল ফর্মিং মেশিনের জন্য কোন রক্ষণাবেক্ষণ অনুশীলনগুলি প্রয়োজনীয়?
নিয়মিত পরিষ্কার, লুব্রিকেশন, পরিদর্শন এবং পেশাদার সার্ভিসিং ইউ চ্যানেল রোল ফর্মিং মেশিনের জন্য অপরিহার্য রক্ষণাবেক্ষণ অনুশীলন। নিরাপত্তা ব্যবস্থা অনুসরণ এবং রক্ষণাবেক্ষণ তালিকা মেনে চললে সর্বোত্তম কর্মক্ষমতা এবং দীর্ঘায়ু নিশ্চিত হয়।
৫. কোন শিল্পগুলি ইউ চ্যানেল রোল ফর্মিং মেশিন ব্যবহার করে উপকৃত হয়?
ইউ চ্যানেল রোল ফর্মিং মেশিনগুলি নির্মাণ, অটোমোবাইল, স্টোরেজ সিস্টেম, ইলেকট্রিক্যাল এনক্লোজার এবং আসবাবপত্র উৎপাদনসহ বিভিন্ন শিল্পে প্রয়োগ পায়। এগুলি বিস্তৃত পণ্য এবং উপাদানের জন্য প্রয়োজনীয় কাঠামোগত সমর্থন এবং স্থিতিশীলতা প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) লম্বা অংশে আধুনিক U-চ্যানেল রোল ফর্মিং মেশিন কী সহনশীলতা ধরে রাখতে পারে?
- সার্ভোচালিত ফ্লাইং কাট-অফ ও ইন-লাইন লেজার পরিমাপসহ শ্রেষ্ঠ-শ্রেণীর লাইন মৃদু ও গ্যালভানাইজড স্টিলে 6–10 m জুড়ে ±0.5–0.8 mm সহনশীলতা ধরে রাখে; পুরোনো সাধারণ লাইনে তা ±1.0–1.5 mm।
2) U-চ্যানেলে বাঁক, মোচড় ও প্রান্তের প্রসারণ কীভাবে কমাব?
- উপযুক্ত পাস-নকশা, বাঁক-প্রতিরোধী ফিক্সচার, প্রি- ও পোস্ট-স্ট্রেইটেনিং, নিয়ন্ত্রিত স্ট্রিপ টেনশন এবং উপকরণের পুরুত্ব অনুযায়ী রোল টুলিংয়ের ব্যাসার্ধ ব্যবহার করুন। ইন-লাইন লেজার প্রোফাইল গেজ দিয়ে যাচাই করুন।
3) একটি মেশিন কি দ্রুত বিভিন্ন মাপের U-চ্যানেল তৈরি করতে পারে?
- হ্যাঁ। দ্রুত-বদলযোগ্য ক্যাসেট ও রেসিপিভিত্তিক রোল-গ্যাপ প্রিসেট যান্ত্রিক পরিবর্তনের সময় 10–30 মিনিটে নামায়। সার্ভো-ইলেকট্রিক পাঞ্চিং হেডে ছিদ্র/স্লটের বিন্যাসও দ্রুত বদলানো যায়।
4) U-চ্যানেলের জন্য কোন উপকরণ ও পুরুত্ব সবচেয়ে প্রচলিত?
- গ্যালভানাইজড স্টিল (ASTM A653, EN 10346) ও কোল্ড-রোল্ড স্টিল (ASTM A1008/A1011) 0.6–3.0 mm পুরুত্বে, অ্যালুমিনিয়াম 3003/5052 এবং ক্ষয়-ঝুঁকিপূর্ণ ব্যবহারে স্টেইনলেস 304/316 সবচেয়ে প্রচলিত।
5) কোন রক্ষণাবেক্ষণের কাজে বিনিয়োগের ফল (ROI) সবচেয়ে বেশি?
- প্রতি মাসে রোলের সারিবদ্ধতা ও এনকোডার যাচাই, প্রতি ত্রৈমাসিকে বেয়ারিং পরীক্ষা এবং কুল্যান্ট/লুব্রিক্যান্ট পরিষ্কার রাখা। প্রতিটি কয়েল লটের জন্য দৈর্ঘ্য ক্যালিব্রেশনের রুটিন চালুর পর কারখানাগুলো স্ক্র্যাপ দুই অঙ্কের শতাংশে কমার কথা জানিয়েছে।
U চ্যানেল রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- অ্যাকচুয়েটরের বিদ্যুতায়ন: হাইড্রলিক ব্যবস্থার বদলে সার্ভো-ইলেকট্রিক পাঞ্চিং ও কাট-অফ ব্যবহার পুনরাবৃত্তিযোগ্যতা বাড়ায় এবং তেলজনিত ডাউনটাইম কমায়।
- AI-সহায়তায় সেটআপ: ভিশন-নির্দেশিত স্ট্রিপ কেন্দ্রীকরণ এবং কয়েল লটভিত্তিক ML-প্রস্তাবিত রোল গ্যাপ প্রথম পিসের স্ক্র্যাপ কমায়।
- সংযুক্ত গুণমান: নেটিভ OPC UA/MTConnect ডেটা-স্ট্রিম MES/ERP-এ পাঠিয়ে ট্রেসেবিলিটি, টর্ক-স্বাক্ষর এবং স্বয়ংক্রিয় COA/EPD নথি তৈরি করা হয়।
- স্থায়িত্বের মেট্রিক: ক্রেতারা EPD চান; পুনর্ব্যবহৃত উপাদানের পরিমাণ বেশি (70–85%) এমন স্টিল ও ক্লোজড-লুপ কুল্যান্ট এমবডিড কার্বন এবং পরিচালন ব্যয় কমায়।
- নিরাপত্তা উন্নয়ন: PLd/PLe নিরাপত্তা সার্কিট, লাইট কার্টেন এবং ডিজিটাল LOTO চেকলিস্ট ক্রয়ের শর্ত হয়ে উঠছে।
2025 বেঞ্চমার্ক এবং ডেটা স্ন্যাপশট
| KPI (U-চ্যানেল উৎপাদন) | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | পরিচালনাগত প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 20–40 | 45–70 | উৎপাদনহার +30–100% | দ্য ফ্যাব্রিকেটার; ওইএম ডেটাশিটসমূহ |
| 8 m-এর বেশি দৈর্ঘ্যের সহনশীলতা (± mm) | 1.0–1.5 | 0.5–0.8 | পুনঃকাজ/ফিট-আপের সময় কম | OEM ম্যানুয়াল; কারখানার কেস রিপোর্ট |
| প্রথম-নমুনা স্ক্র্যাপ (%) | 3–5 | এক–দুই | কয়েলে সাশ্রয়, দ্রুত পরিবর্তন | শিল্পের কেস স্টাডি |
| পরিবর্তনের সময় (মাপ/নকশা), মিনিট | 45–90 | 10–25 | বিভিন্ন SKU-তে দ্রুত মানিয়ে নেওয়া | Bradbury/ASC রিসোর্স |
| প্রতি 1000 m-এ শক্তি (kWh) | 35–50 | 25–34 | কম পরিচালন ব্যয় | ডিওই এএমও নির্দেশিকা |
| স্টিলে পুনর্ব্যবহৃত উপাদানের পরিমাণ (%) | 50–65 | 70–85 | EPD মান কম | ওয়ার্ল্ড স্টিল অ্যাসোসিয়েশন |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- বিশ্ব ইস্পাত সংস্থা: https://worldsteel.org
- U.S. DOE-এর উন্নত উৎপাদন: https://www.energy.gov/eere/amo
- MTConnect Institute: https://www.mtconnect.org
- দ্য ফ্যাব্রিকেটার (রোল ফর্মিং): https://www.thefabricator.com
- ASTM মান (A1008/A1011/A653): https://www.astm.org
- EN 10346 সংক্ষিপ্ত বিবরণ: https://standards.cen.eu
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: একাধিক SKU-র U-চ্যানেলে AI-সহায়তায় সেটআপ (2025)
- পটভূমি: নির্মাণ-প্রোফাইলের একটি কারখানা ঘন ঘন কয়েল বদলে 14টি U-চ্যানেল SKU তৈরি করত; প্রথম পিসে স্ক্র্যাপ বেশি হতো এবং পরিবর্তনে সময় লাগত।
- সমাধান: ক্যামেরাভিত্তিক স্ট্রিপ কেন্দ্রীকরণ, কয়েল সনদ অনুযায়ী ML-চালিত রোল-গ্যাপ প্রিসেট এবং সার্ভো-ইলেকট্রিক ফ্লাইং শিয়ার চালু করা হয়। রেসিপি ব্যবস্থাপনা ও দৈর্ঘ্য স্বয়ংক্রিয় যাচাইয়ের জন্য OPC UA-কে MES-এর সঙ্গে যুক্ত করা হয়।
- ফলাফল: প্রথম পিসের স্ক্র্যাপ 4.5% থেকে 1.7%-এ নামে; গড় পরিবর্তনের সময় 62 থেকে 21 মিনিটে কমে; OEE 61% থেকে 77%-এ বাড়ে; পরবর্তী ওয়েল্ডিংয়ের পুনঃকাজ 19% কমে।
কেস স্টাডি 2: বৈদ্যুতিক এনক্লোজারের জন্য বিদ্যুতায়িত পাঞ্চিং রেট্রোফিট (2024)
- পটভূমি: স্টেইনলেস U-চ্যানেল (1.2–1.5 mm, 304) তৈরি করা এক OEM হাইড্রলিক পাঞ্চের বিচ্যুতি ও তেলদূষণের ঝুঁকিতে পড়ে।
- সমাধান: অ্যাবসোলিউট এনকোডারযুক্ত সার্ভো-ইলেকট্রিক ইউনিট দিয়ে হাইড্রলিক পাঞ্চ বদলানো হয়; ইন-লাইন লেজার দৈর্ঘ্য গেজ ও তাপমাত্রা-ক্ষতিপূরণযুক্ত নিয়ন্ত্রণ যোগ করা হয়।
- ফলাফল: 6–8 m জুড়ে ছিদ্র থেকে প্রান্তের নির্ভুলতা ±0.6 mm হয়; হাইড্রলিক লিক দূর হয়; প্রতি 1000 m-এ শক্তি ব্যবহার 16% কমে; অপরিকল্পিত পাঞ্চ রক্ষণাবেক্ষণ 80% কমে।
বিশেষজ্ঞদের মতামত
- Dr. Taylan Altan, অবসরপ্রাপ্ত অধ্যাপক, Center for Precision Forming (Ohio State University)
- মতামত: “U-চ্যানেলের সরলতা ও মোচড় নিয়ন্ত্রণে নির্ভুল পাস-নকশা এবং নিয়ন্ত্রিত বাঁক-ধাপ নির্ণায়ক। সার্ভো গতি মাত্রাগত নিয়ন্ত্রণ বিসর্জন না দিয়েই উৎপাদন-গতি বাড়ায়।”
- উৎস: https://cpf.osu.edu
- Ben Taylor, প্রোডাক্ট ম্যানেজার, The Bradbury Group
- মতামত: “লম্বা অংশে ±0.5–0.8 mm লক্ষ্য রাখা U-চ্যানেল রোল ফর্মিং মেশিন-এ রেসিপিভিত্তিক পরিবর্তন ও ইন-লাইন লেজার মেট্রোলজি এখন মৌলিক ব্যবস্থা হয়ে উঠছে।”
- উৎস: https://bradburygroup.com
- Paul Hogendoorn, ম্যানুফ্যাকচারিং ডেটা/কানেক্টিভিটি পরামর্শদাতা
- মতামত: “রোল ফর্মার থেকে MTConnect ডেটা স্ট্রিম করলে স্প্রেডশিটে ধরা না-পড়া স্ক্র্যাপ, স্বল্প বিরতি ও সেটআপজনিত ক্ষতি প্রকাশ পায়; এতে বিনিয়োগের ফল দ্রুত মেলে।”
- উৎস: https://www.mtconnect.org
ব্যবহারিক সরঞ্জাম/সম্পদ
- পাস ডিজাইন এবং সিমুলেশন: COPRA RF (ডেটা M) https://www.datam.de/en/copra; ইউবেকো প্রোফাইল https://www.ubeco.com
- উপকরণ ও আবরণের মান: ASTM A1008/A1011/A653 https://www.astm.org; EN 10346 https://standards.cen.eu
- কাঠামোগত ও প্রয়োগ-নির্দেশিকা: AISI S100/CFSEI https://www.cfsei.org
- সংযোগক্ষমতা/ইন্টারঅপারেবিলিটি: MTConnect https://www.mtconnect.org; OPC Foundation https://opcfoundation.org
- লুব্রিকেশন/ট্রাইবোলজির উত্তম চর্চা: STLE https://www.stle.org
- শিল্প অন্তর্দৃষ্টি ও কেস নিবন্ধ: দ্য ফ্যাব্রিকেটর https://www.thefabricator.com
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ করা হয়েছে; KPI সারণি ও রেফারেন্সসহ 2025 সালের প্রবণতা যুক্ত করা হয়েছে; U-চ্যানেল উৎপাদনভিত্তিক সাম্প্রতিক দুটি কেস স্টাডি অন্তর্ভুক্ত হয়েছে; বিশেষজ্ঞদের মতামত সংকলন করা হয়েছে; ব্যবহারিক সরঞ্জাম ও মান-সংক্রান্ত রিসোর্স তালিকাভুক্ত হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30, অথবা প্রথম পিসের স্ক্র্যাপ > 2.5%, পরিবর্তনের সময় > 30 মিনিট, 8 m জুড়ে দৈর্ঘ্যের সহনশীলতা ±1.0 mm-এর চেয়ে খারাপ, কিংবা OEE < 70% হলে তার আগে





