
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ট্রিম রোল ফর্মিং একটি ধাতুকর্ম প্রক্রিয়া যা ধাতুর কয়েলকে কাস্টমাইজড প্রোফাইলে ট্রিম কাটের সাথে রূপান্তরিত করে। ট্রিম রোল ফর্মিং মেশিন ভবন নির্মাণ, অবকাঠামো, পরিবহন, প্যাকেজিং ইত্যাদি বিভিন্ন প্রয়োগের জন্য ট্রিম প্রোফাইল তৈরি করতে ব্যবহৃত হয়। এই বিস্তারিত নির্দেশিকা ট্রিম রোল ফর্মিং মেশিনের ধরন, প্রধান উপাদান, প্রযুক্তিগত স্পেসিফিকেশন, প্রয়োগ, সুবিধা ইত্যাদির বিস্তারিত ওভারভিউ প্রদান করে।
ট্রিম রোল ফর্মিংয়ের সারাংশ
ট্রিম রোল ফর্মিং একটি বিশেষায়িত শীট ধাতু ফ্যাব্রিকেশন প্রক্রিয়া যা ধাতুর কয়েল স্টককে কাস্টমাইজড ট্রিম প্রোফাইলে রূপান্তরিত করে। এটি প্রচলিত রোল ফর্মিংয়ের সাথে লাইনে একীভূত অতিরিক্ত ট্রিম কাটিং স্টেশনকে একত্রিত করে।
রোল ফর্মিং সমতল শীট ধাতু স্টককে কনট্যুরড রোলের পরপরিপ্রক্রমে বাঁকিয়ে প্রোফাইলে রূপ দেয়। ট্রিম রোল ফর্মিং এতে আরও এক ধাপ এগিয়ে যায় কানা কেটে এবং টাইট টলারেন্সসহ শেষ পার্টস তৈরি করে।
ট্রিম রোল ফর্মিংয়ের প্রধান সুবিধাগুলি হলো:
- অন্যান্য কাটিং পদ্ধতির তুলনায় উচ্চ উৎপাদন হার এবং প্রতি ইউনিট কম খরচ
- কাস্টমাইজড এবং জটিল ট্রিম আকৃতি তৈরির নমনীয়তা
- +/- ০.৫ মিমি-এর চেয়ে উন্নত ধারাবাহিক গুণমান এবং মাত্রাগত নির্ভুলতা
- ট্রিম কাটগুলি ইন-লাইনে করা হওয়ায় ন্যূনতম স্ক্র্যাপ বর্জ্য
- স্টিল, অ্যালুমিনিয়াম, কপার, ব্রাসের মতো বিস্তৃত ধাতুর প্রয়োগযোগ্য
ট্রিম রোল ফর্মিং মেশিনগুলি সোজা বা কয়েলড প্রোফাইল উৎপাদনের জন্য বিভিন্ন কনফিগারেশনে পাওয়া যায়, হার ১০০ মিটার প্রতি মিনিটের বেশি।
ট্রিমিং এবং স্লিটিং স্টেশনের সংযোজন সম্পূর্ণ অংশ তৈরি করতে সক্ষম করে কোনো গৌণ অপারেশন ছাড়াই। এটি ট্রিম রোল ফর্মিংকে নির্মাণ, অবকাঠামো, পরিবহন, প্যাকেজিং, যন্ত্রপাতি উৎপাদনসহ ধাতুর ট্রিম অংশের উচ্চ-আয়তন উৎপাদনের জন্য আদর্শ করে তোলে।
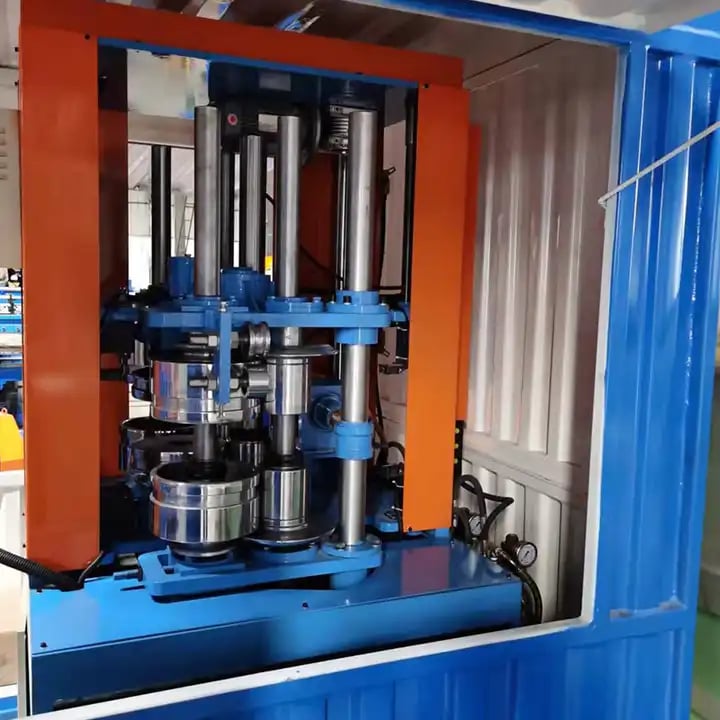
ট্রিম রোল ফর্মিং মেশিনের প্রকারভেদ
ট্রিম রোল ফর্মিং মেশিনগুলোকে উৎপাদন লাইনের কনফিগারেশন, ফর্মিং স্টেশনের সংখ্যা, কাটিং পদ্ধতির ধরন এবং প্রোফাইল আকৃতির ক্ষমতার ভিত্তিতে শ্রেণীবদ্ধ করা যায়:
উৎপাদন লাইনের ভিত্তিতে
- ইন-লাইন মেশিন: সমস্ত ফর্মিং এবং কাটিং অপারেশন একটি অবিচ্ছিন্ন উৎপাদন লাইনে একীভূত। এটি উচ্চতর আউটপুটের সাথে সহজ অংশ স্থানান্তরের সুযোগ প্রদান করে।
- নিয়ার-লাইন মেশিন: ফর্মিং লাইন কাটিং লাইন থেকে পৃথক। ফর্ম করা প্রোফাইলগুলো ম্যানুয়ালি বা স্বয়ংক্রিয়ভাবে ট্রিম লাইনে স্থানান্তরিত হয়। প্রোফাইল আকৃতির জন্য আরও নমনীয়তা প্রদান করে।
- অফ-লাইন মেশিন: ফর্মিং এবং ট্রিমিং সম্পূর্ণ স্বাধীন লাইনে পৃথক এলাকায় সম্পাদিত হয়। কম আউটপুট কিন্তু স্ট্যান্ডার্ড প্রোফাইল ফর্মিং এবং কাস্টম ট্রিমিংয়ের অনুমতি দেয়।
ফর্মিং স্টেশনের ভিত্তিতে
- ফিক্সড কাট-লেংথ মেশিন: ফর্মিংয়ের পর প্রি-ডিফাইন্ড দৈর্ঘ্যে প্রোফাইল কাটা হয়। স্ট্যান্ডার্ড দৈর্ঘ্যের অংশের উচ্চ-ভলিউম উৎপাদনের জন্য ব্যবহৃত।
- ভেরিয়েবল লেংথ মেশিন: মেশিনের ক্ষমতার মধ্যে যেকোনো দৈর্ঘ্যে চাহিদামতো প্রোফাইল কাটা হয়। কম থেকে মাঝারি ভলিউমের জন্য পছন্দনীয়।
কাটিং পদ্ধতির ভিত্তিতে
- পাঞ্চিং: হাইড্রোলিক বা সার্ভো-ইলেকট্রিক পাঞ্চগুলো প্রোফাইল বরাবর প্রি-সেট অবস্থানে ছিদ্র বা নচ কাটে। বিস্তৃত কাস্টমাইজেশনের অনুমতি দেয়।
- শিয়ারিং: রোটারি ফ্লাইং কাটারগুলো প্রয়োজনীয় দৈর্ঘ্যে কোণে প্রোফাইল কেটে নেয়। পাঞ্চিংয়ের চেয়ে দ্রুত কিন্তু আকৃতির সীমাবদ্ধতা সহ।
- স অিং: সার্কুলার স অ ব্লেডগুলো দৈর্ঘ্যের লম্বভাবে প্রোফাইল কাটে। মানসম্পন্ন ট্রিম এজ তৈরি করে কিন্তু শিয়ার ট্রিমিংয়ের চেয়ে ধীর।
- লেজার কাটিং: লেজার রশ্মি স্থানীয়ভাবে ধাতু গলিয়ে ট্রিম কাট তৈরি করে। ডাই ছাড়াই জটিল কনটুরের অনুমতি দেয় কিন্তু কম থ্রুপুট সহ।
প্রোফাইল আকৃতির ক্ষমতার উপর ভিত্তি করে
- স্থির প্রোফাইল: নির্দিষ্ট রোল সেটগুলি উচ্চ আয়তনে একই পূর্ব-ডিজাইনকৃত প্রোফাইল বারবার উৎপাদন করে। কম খরচ, দ্রুত পরিবর্তন।
- সামঞ্জস্যযোগ্য প্রোফাইল: রোল সেটগুলিতে কিছু নমনীয়তা রয়েছে যাতে মাত্রা সামঞ্জস্য করা যায় এবং সীমিত পরিসরের অনুরূপ প্রোফাইল তৈরি করা যায়।
- সর্বজনীন প্রোফাইল: সম্পূর্ণ মডুলার ফর্মিং স্টেশন সহ দ্রুত পরিবর্তনযোগ্য টুলিং যেকোনো কাস্টম প্রোফাইল উৎপাদনের অনুমতি দেয় মেশিনের ক্ষমতার মধ্যে। সবচেয়ে নমনীয় কিন্তু উচ্চ খরচ।
ট্রিম রোল ফর্মিং লাইনের প্রধান উপাদানসমূহ
ট্রিম রোল ফর্মিং লাইনগুলিতে ফিডিং সরঞ্জাম, ফর্মিং স্টেশন, কাটিং জোন এবং আউটলেট কনভেয়র অন্তর্ভুক্ত।
প্রধান উপাদানগুলি হলো:
- ডিকয়লার: সমতল শীট মেটাল কয়েল স্টককে রোল ফর্মারে ফিড করে। ডিকয়লার ম্যান্ড্রেল, কয়েল কার, থ্রেডার, স্ট্রেইটনার এবং ফিডার অন্তর্ভুক্ত।
- গঠন স্টেশন: ধারাবাহিক রোল স্ট্যান্ডের মাধ্যমে স্ট্রিপকে প্রগতিশীলভাবে বাঁকিয়ে আকার দেয়। উপরের এবং নিচের রোল, হাউজিং, গিয়ারিং, ড্রাইভ, কন্ট্রোল অন্তর্ভুক্ত।
- পাঞ্চিং এবং কাটিং জোন: পাঞ্চ, শিয়ার বা স দেখ প্রোফাইলিং টুলস ফর্মড সেকশনে ট্রিম কাট করে। কাটার, স্ট্রিপার, টুল হোল্ডার, কন্ট্রোল অন্তর্ভুক্ত।
- আউটলেট কনভেয়র: সম্পন্ন ট্রিম অংশগুলিকে সিস্টেম থেকে পরিবহন করে। অংশ গণনা, স্ট্যাকিং, বান্ডলিং সরঞ্জাম অন্তর্ভুক্ত হতে পারে।
- নিরাপত্তা সরঞ্জাম: লাইট কার্টেন, গার্ডিং, ইন্টারলক অপারেটর নিরাপত্তা নিশ্চিত করে অটোমেটেড উৎপাদনের সময়।
- কন্ট্রোল: পিএলসি লাইনের গতি, ফিড, ফর্ম, কাট, আউটলেট অটোমেট করে এবং পর্যবেক্ষণ করে উৎপাদনকে অপ্টিমাইজ করে। এইচএমআই পর্যবেক্ষণ এবং প্যারামিটার পরিবর্তনের অনুমতি দেয়।
লুপ কন্ট্রোল, স্ট্রেইটনার, লুব্রিকেশন সিস্টেমের মতো অন্যান্য উপাদান ট্রিম রোল ফর্মিং মেশিনে উচ্চগতির উৎপাদনের মান সমর্থন করে।
ট্রিম রোল ফর্মিং মেশিনের সাধারণ স্পেসিফিকেশন
উৎপাদনের প্রয়োজনীয়তার সাথে মিল রেখে বিভিন্ন আকার এবং স্পেসিফিকেশনে ট্রিম রোল ফর্মার উপলব্ধ:
| স্পেসিফিকেশন | সাধারণ মান |
|---|---|
| লাইনের গতি | ১০ – ১২০ মি/মিন |
| স্ট্রিপ প্রস্থ ক্ষমতা | ৫০ – ২১০০ মিমি |
| স্ট্রিপ পুরুত্বের পরিসর | ০.৩ – ৪ মিমি |
| ন্যূনতম প্রোফাইল দৈর্ঘ্য | ৩০০ মিমি |
| সর্বোচ্চ প্রোফাইল দৈর্ঘ্য | কাট-টু-লেংথ সহ সীমাহীন |
| দৈর্ঘ্য সহনশীলতা | +/- ১ মিমি |
| ছিদ্র ভেদন সহনশীলতা | +/- ০.৫ মিমি |
| ছিদ্র আকারের পরিসর | ৮ – ১০০ মিমি ব্যাস |
| ইনস্টল করা পাওয়ার | ১৫ – ১৫০ কিলোওয়াট |
| শব্দের মাত্রা | <৮৫ ডিবি |
| উৎপাদন পরিবেশ | ১০ – ৪০°সে., <৯০% আর্দ্রতা |
মেশিনগুলি স্ট্যান্ডার্ড ডিজাইনে সরবরাহ করা যায় অথবা স্পেসিফিকেশন অনুসারে কাস্টম ইঞ্জিনিয়ার্ড করা যায়। বিশেষ অ্যাপ্লিকেশনের জন্য ২৫০০ মিমি প্রস্থ এবং ৬ মিমি পুরুত্ব পর্যন্ত ক্যাপাসিটি সম্ভব।
ট্রিম রোল ফর্মড প্রোফাইলের অ্যাপ্লিকেশনসমূহ
ট্রিম রোল ফর্মিং খরচ-কার্যকর ভাবে সমাপ্ত ধাতব ট্রিম অংশের ব্যাপক উৎপাদনের অনুমতি দেয়। সাধারণ অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে:
নির্মাণ ও ভবন নির্মাণ
- জানালা এবং দরজার ফ্রেম
- পর্দা দেয়াল, আবরণ, ফ্যাসাড
- ছাদের কাজ এবং ফ্ল্যাশিং
- অভ্যন্তরীণ পার্টিশন ফ্রেম
- আলোকসজ্জা ট্রফার, ডাউনলাইটার
- সজ্জাসূচক মোল্ডিং এবং ট্রিম
- ব্যালাস্ট্রেড, হ্যান্ডরেল
অবকাঠামো এবং পরিবহন
- সড়কের বাধাসূচক স্ট্রিপ
- ক্র্যাশ ব্যারিয়ার
- রেল কোচ প্যানেল
- ট্রাক এবং ট্রেলার প্যানেল
- জাহাজ নির্মাণ প্যানেল
সংরক্ষণ, র্যাকিং এবং শেল্ফিং
- খাড়া কলাম
- শেল্ফ সাপোর্ট ব্রেস
- ক্রস বিম
- গন্ডোলা শেল্ফিং
- সজ্জাসূচক সাপোর্ট ট্রিম
আসবাবপত্র
- ডেস্ক এবং ক্যাবিনেট ফ্রেম
- ড্রয়ার চ্যানেল এবং রানার
- চেয়ার এবং টেবিলের পা
- সজ্জাসংক্রান্ত ট্রিম
ইলেকট্রিক্যাল এবং যন্ত্রপাতি
- মোটর এবং পাম্প হাউজিং
- ইলেকট্রিক্যাল এনক্লোজার এবং চ্যাসিস
- কন্ট্রোল প্যানেল
- রেফ্রিজারেটর লাইনার
- ওভেন এবং এসি ডাক্ট
- ড্রাম এবং সিলিন্ডার আবরণ
অন্যান্য প্রয়োগ
- সাইনেজ এবং ডিসপ্লে
- খেলার মাঠের সরঞ্জাম
- কৃষি সরঞ্জাম
- অটোমোটিভ উপাদান - প্রতিরক্ষা প্রয়োগ
যেকোনো অ্যাপ্লিকেশনে যা লিনিয়ার ট্রিম প্রোফাইলের প্রয়োজন, ট্রিম রোল ফর্মিং উচ্চ উৎপাদনশীলতায় সামঞ্জস্যপূর্ণ গুণমানের জন্য উপকারী।
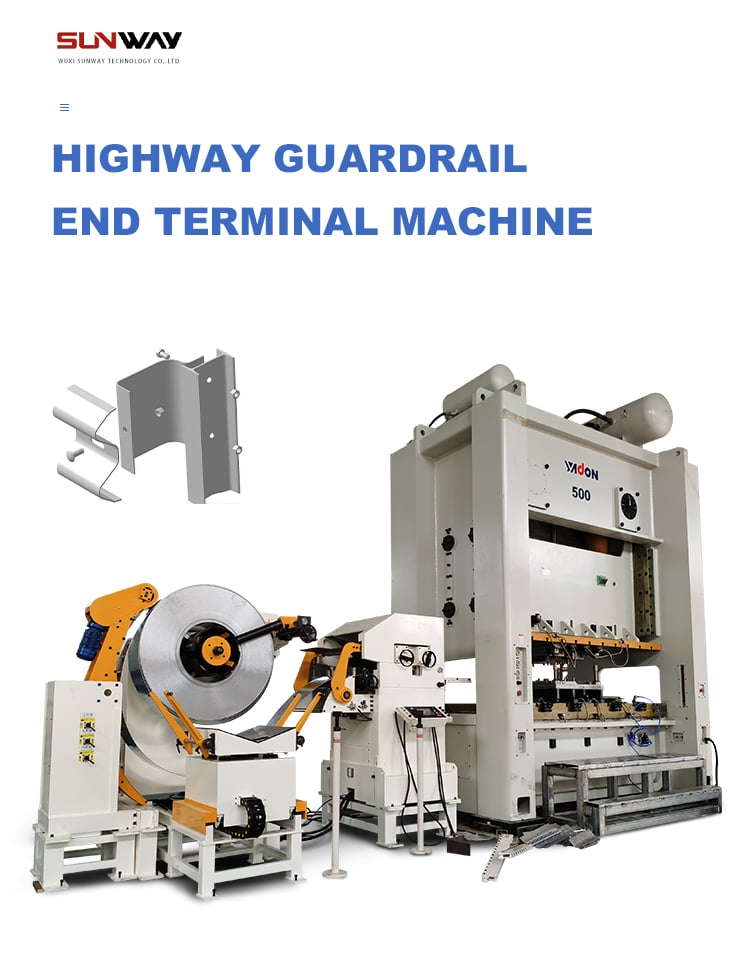
ট্রিম রোল ফর্মিংয়ের সুবিধা এবং সুসুবিধা
ট্রিম রোল ফর্মিং মেশিনের প্রধান সুবিধাগুলি হলো:
- উচ্চ উৎপাদন গতি – প্রতি মিনিটে ১০০+ মিটার পর্যন্ত
- কম খরচ – উচ্চ পরিমাণ খরচ প্রতি টুকরো উল্লেখযোগ্যভাবে কমায়
- উপাদান সাশ্রয় – অন্যান্য কাটিং পদ্ধতির তুলনায় কম স্ক্র্যাপ ক্ষতি
- নমনীয়তা – একই লাইন থেকে বিভিন্ন প্রোফাইল সম্ভব
- কাস্টমাইজেশন – টুলিং ডিজাইনের মাধ্যমে অনন্য আকৃতি অর্জনযোগ্য
- সামঞ্জস্যতা - ফর্মিংয়ের প্যারামেট্রিক নিয়ন্ত্রণ সামঞ্জস্যতা নিশ্চিত করে
- অটোমেশন – সেটআপের পর ২৪/৭ অ্যাটেন্ডেড উৎপাদন
- সরলতা – একটি প্রক্রিয়ায় কয়েল থেকে সমাপ্ত অংশ
- গুণমান – সকল বৈশিষ্ট্যে ১ মিমি-এর চেয়ে ভালো নির্ভুলতা
- স্কেলেবিলিটি – ১ মিটার থেকে ৩ মিটার প্রস্থের লাইন উপলব্ধ
- নির্ভরযোগ্যতা – ভারী দায়িত্বের জন্য শক্তিশালী শিল্প নির্মাণ
যখন উচ্চ পরিমাণের নির্ভুল ধাতব ট্রিম অংশের প্রয়োজন, তখন ট্রিম রোল ফর্মিং দক্ষ এবং খরচ-কার্যকর ফ্যাব্রিকেশন সমাধান প্রদান করে।
ট্রিম রোল ফর্মিংয়ের সীমাবদ্ধতা
অনেক সুবিধা প্রদান করলেও, ট্রিম রোল ফর্মিংয়ের কিছু সীমাবদ্ধতাও রয়েছে:
- উচ্চ প্রাথমিক টুলিং খরচ – ডাই, পাঞ্চ এবং কাস্টম রোল সেটের জন্য অগ্রিম বিনিয়োগ প্রয়োজন
- সেটআপ সময় – প্রোফাইল পরিবর্তনের জন্য টুল পরিবর্তন কয়েক ঘণ্টা সময় নিতে পারে
- পুনরাবৃত্তিমূলক অর্ডার – প্রোটোটাইপ বা ছোট ব্যাচের জন্য উপযুক্ত নয়, অবিরত উচ্চ-পরিমাণ উৎপাদনের জন্য সর্বোত্তম
- আকৃতির সীমাবদ্ধতা – বিস্তৃত বাঁকানো এবং হেমিং রোল ফর্মার ক্ষমতা অতিক্রম করতে পারে
- পুরুত্বের সীমা – সাধারণত ০.৫ থেকে ৬ মিমি স্ট্রিপ পুরুত্বের পরিসর
- উপাদানের বিকল্প – প্রধানত কার্বন স্টিল, অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল
- সেকেন্ডারি অপারেশন – ওয়েল্ডিং, হার্ডওয়্যার ইনসারশন, পেইন্টিংয়ের মতো অতিরিক্ত ধাপ প্রয়োজন হতে পারে
- নির্ভুলতার সীমা – টলারেন্স প্রায় ±০.৫ মিমি, সূক্ষ্ম নির্ভুল অংশের জন্য নয়
ছোট রান বা অত্যন্ত জটিল উপাদানের জন্য, সিএনসি পাঞ্চিং, লেজার/ওয়াটারজেট কাটিংয়ের মতো অন্যান্য প্রক্রিয়া বেশি উপযুক্ত হতে পারে।
ট্রিম রোল ফর্মিংয়ের ধাপে ধাপে প্রক্রিয়া
একটি সাধারণ ট্রিম রোল ফর্মিং প্রক্রিয়া নিম্নলিখিতগুলি নিয়ে গঠিত:
১. ডিকয়েলিং
- শীট মেটাল কয়েল পাওয়ারড ডিকয়েলারে লোড করা হয়
- স্ট্রিপ রোল ফর্মারের মধ্য দিয়ে থ্রেডিং
- স্থিতিশীল আনওয়াইন্ডিংয়ের জন্য লুপ কন্ট্রোল এবং স্ট্রেইটনার ব্যবহার
২. ফিডিং
- ফিড রোল নির্ধারিত গতিতে স্ট্রিপ স্টেশনের মধ্য দিয়ে টানে
- রোল ফর্মিংয়ের সাথে সিঙ্ক্রোনাইজড সার্ভো ফিড মোটর
- অ্যাকিউমুলেটর টাওয়ার উপাদান প্রবাহ স্থিতিশীল করে
৩. রোল ফর্মিং
- শীট প্রগ্রেসিভ স্টেশনের মধ্য দিয়ে যায়
- কনটুরড রোলগুলি ধীরে ধীরে স্ট্রিপকে প্রোফাইলে বাঁকায়
- ধারাবাহিক বাঁকানো, সমতলকরণ এবং ক্যালিব্রেশন
৪. প্রাক-কাটিং
- পাঞ্চিং স্টেশনগুলি ছিদ্র বা নচ তৈরি করে
- ঘূর্ণায়মান কাঁচি কোণাকার প্রান্ত কাটিং প্রদান করে
- প্রয়োজনে মিল, সও বা লেজার প্যাটার্ন কাটে
৫. ট্রিমিং
- ফ্লাইং শিয়ার বা সও অংশগুলিকে দৈর্ঘ্য অনুসারে কাটে
- স্ক্র্যাপ স্ট্রিপ স্বয়ংক্রিয়ভাবে ট্রিম করা হয়
- অনুদৈর্ঘ্য কাটের নির্ভুলতা ±১ মিমি-র মধ্যে
৬. প্রস্থান এবং স্ট্যাকিং
- গঠিত এবং ট্রিম করা অংশগুলি কনভেয়রে প্রস্থান করে
- গণনা, বান্ডলিং, স্ট্যাকিং সহজ হ্যান্ডলিংয়ের জন্য
- প্রয়োজনে অফলাইন ফিনিশিং
উপযুক্ত ট্রিম রোল ফর্মিং মেশিন কীভাবে বেছে নেবেন
সঠিক ট্রিম রোল ফর্মিং মেশিন নির্বাচন নির্ভর করে নিম্নলিখিত উপাদানগুলির উপর:
- বার্ষিক ভলিউম – উচ্চতর পরিমাণের জন্য ভারী দায়িত্বের সরঞ্জাম প্রয়োজন
- স্ট্রিপের প্রস্থ – স্ট্যান্ডার্ড বনাম কাস্টম প্রস্থ উপলব্ধ
- ধাতুর পুরুত্ব – মেশিনগুলির ক্ষমতা ০.৩ মিমি থেকে ৭ মিমি পর্যন্ত
- প্রোফাইলের আকৃতি – সাধারণ সি এবং ইউ আকৃতি উৎপাদনে সবচেয়ে সহজ
- দৈর্ঘ্যের পরিবর্তনশীলতা – স্থির বনাম পরিবর্তনশীল দৈর্ঘ্য ক্ষমতা
- সেকেন্ডারি অপারেশন – পাঞ্চিং, নচিং, মিলিং, ড্রিলিং
- লাইনের গতি – লিনিয়ার মিটার প্রতি মিনিট রেটিং
- টুলিং প্রয়োজনীয়তা – প্রাথমিক টুলিং বিনিয়োগ
- নির্ভুলতার প্রয়োজন – মাত্রাগত এবং কাটার সহনশীলতা
- অটোমেশনের স্তর – সেটআপ, চেঞ্জওভার, অপারেশনের সহজতা
- বাজেট – প্রাথমিক খরচ এবং অপারেশনাল খরচ বিবেচনা
পণ্যের প্রয়োজন অনুসারে সর্বোত্তম স্পেসিফিকেশন নির্বাচনের জন্য ট্রিম রোল ফর্মিং মেশিন প্রস্তুতকারকদের সাথে ঘনিষ্ঠভাবে কাজ করুন। সর্বোত্তম ফলাফলের জন্য গতি, নমনীয়তা, নির্ভুলতা এবং নির্ভরযোগ্যতাকে অগ্রাধিকার দিন।
ট্রিম রোল ফর্মিং মেশিনের শীর্ষ প্রস্তুতকারকগণ
ট্রিম রোল ফর্মিং মেশিনের কয়েকটি শীর্ষ বিশ্বব্যাপী সরবরাহকারী হলো:
| প্রতিষ্ঠান | দেশ |
|---|---|
| ফোশান YSD রোল ফর্মিং ম্যাকিনারি | চীন |
| Botou Xianfa Roll Forming Machine Factory | চীন |
| JIDET | চীন |
| Formtek | তাইওয়ান |
| DIMECO | যুক্তরাষ্ট্র |
| স্যামকো মেশিনারি | কানাডা |
| ব্র্যাডবুরি গ্রুপ | যুক্তরাজ্য |
| মেটফর্ম ইন্টারন্যাশনাল | যুক্তরাজ্য |
| Gasparini | ইতালি |
| Dreistern | জার্মানি |
এই উৎপাদনকারী প্রতিষ্ঠানগুলি বিভিন্ন আকার এবং স্পেসিফিকেশনের মানক এবং কাস্টম ট্রিম রোল ফর্মিং লাইন সরবরাহ করে। তারা লাইন ইন্টিগ্রেশন, টুলিং, আপগ্রেড এবং স্থানীয় সার্ভিস সাপোর্টও প্রদান করে।
ট্রিম রোল ফর্মিং মেশিনের মূল্য নির্ধারণ
ট্রিম রোল ফর্মিং মেশিনের দাম নির্ভর করে নিম্নলিখিত উপাদানগুলির উপর:
- লাইনের প্রস্থ এবং গতি
- অটোমেশনের স্তর এবং অতিরিক্ত সুবিধা
- মানক বনাম কাস্টম-নির্মিত
- পাঞ্চিং, স শবিশেষের মতো অতিরিক্ত অপশন
- সরবরাহকারীর ভৌগোলিক অবস্থান
সাধারণ মূল্য পরিসরগুলি হলো:
| মেশিন রেটিং | মূল্য পরিসর |
|---|---|
| ৮০০ মিমি প্রস্থ পর্যন্ত | $40,000 – $180,000 |
| ১০০০ – ১৬০০ মিমি প্রস্থ | $80,000 – $350,000 |
| ২০০০ – ২৫০০ মিমি প্রস্থ | $200,000 – $750,000 |
বৃহত্তর বা অত্যন্ত কাস্টমাইজড লাইনের খরচ ১ মিলিয়ন ডলারের বেশি হতে পারে। ডিকয়লার, এক্সিট টেবিল এবং টুলিংয়ের মতো সেকেন্ডারি সরঞ্জাম প্রাথমিক মেশিন বিনিয়োগে যোগ করে।
পরিচালন খরচের মধ্যে রয়েছে ইউটিলিটি, শ্রম, রক্ষণাবেক্ষণ, খপ্তি সামগ্রী এবং সময়ের সাথে টুলিং প্রতিস্থাপন। সঠিক উৎপাদন খরচ নির্ভর করে অ্যাপ্লিকেশন-নির্দিষ্ট উপাদানের উপর।
ট্রিম রোল লাইন ইনস্টল, পরিচালনা এবং রক্ষণাবেক্ষণের নিয়মাবলী
স্থাপন
- মেশিনের অ্যালাইনমেন্টের জন্য মেঝে সমতল এবং স্তরভিত্তিক হওয়া উচিত
- রোল ফর্মার স্থাপনের জন্য লিফটিং সরঞ্জাম প্রয়োজন
- বিদ্যুৎ, কম্প্রেসড এয়ারের মতো ইউটিলিটি উপলব্ধ থাকা উচিত
- নিরাপত্তা গার্ডিং এবং চিহ্নিতকরণ স্থাপন করতে হবে
পরিচালনা
- ম্যানুয়ালগুলি ধাপে ধাপে পরিচালনা পদ্ধতি বর্ণনা করে
- প্রোগ্রাম কন্ট্রোল সেটিংস, গতি, ফিড
- লাইনের কার্যকলাপ পর্যবেক্ষণ করুন, সমন্বয় করুন
- নির্দিষ্টভাবে তেল দিন এবং রক্ষণাবেক্ষণ করুন
রক্ষণাবেক্ষণ
- দৈনিক: ভিজ্যুয়াল চেক, ধুলো পরিষ্কার, নিরাপত্তা চেক
- সাপ্তাহিক: বিয়ারিং লুব্রিকেট, চেইন এবং ড্রাইভ পরিদর্শন
- মাসিক: বেল্ট টেনশন চেক, ফাস্টেনার টর্ক
- বার্ষিক: ওভারহল, গিয়ারবক্স তেল পরিবর্তন, হাইড্রলিক্স পরিদর্শন
প্রতিরোধমূলক রক্ষণাবেক্ষণ অপ্রত্যাশিত ডাউনটাইম কমিয়ে সর্বোচ্চ উৎপাদন নিশ্চিত করে। দ্রুত চেঞ্জওভারের জন্য স্পেয়ার পার্টস, রোল এবং খপ্তি সামগ্রী স্টকে রাখুন।
সঠিক ট্রিম রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের নির্দেশিকা
সঠিক ট্রিম রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচন দীর্ঘমেয়াদী মূল্য প্রদানকারী সরঞ্জাম পাওয়ার চাবিকাঠি। সম্ভাব্য সরবরাহকারী মূল্যায়নের জন্য এখানে একটি চেকলিস্ট দেওয়া হলো:
- সুনাম – প্রমাণিত ইতিহাস এবং গ্রাহক রিভিউ
- বিশেষীকরণ – রোল ফর্মিং সরঞ্জামে ফোকাস
- কাস্টমাইজেশন – চাহিদা অনুযায়ী মেশিন কাস্টমাইজ করার ক্ষমতা
- ডিজাইন অভিজ্ঞতা – বিভিন্ন অ্যাপ্লিকেশনের সমাধান
- মানের মানদণ্ড – কঠোর টলারেন্স এবং উচ্চ আপটাইম
- উৎপাদন ক্ষমতা – সময়মতো ডেলিভারির ক্ষমতা
- সার্ভিসের পরিসর – ইনস্টলেশন, ট্রেনিং, রক্ষণাবেক্ষণ
- গ্রাহক সাপোর্ট – সমস্যার প্রতি সাড়াদান, স্থানীয় উপস্থিতি
- মূল্য নির্ধারণ – প্রতিযোগিতামূলক হার এবং পেমেন্ট শর্ত
- সার্টিফিকেশন – ISO, CE চিহ্ন ইত্যাদি
সরবরাহকারীর ফ্যাক্টরি পরিদর্শন করে উৎপাদন পদ্ধতি নিজ চোখে দেখুন। বিদ্যমান গ্রাহকদের থেকে রেফারেন্স সংগ্রহ করলে মূল্যবান অন্তর্দৃষ্টি পাওয়া যায়। অ্যাপ্লিকেশন বোঝা এবং উচ্চমানের, নির্ভরযোগ্য সরঞ্জাম সাথে শক্তিশালী অ্যাফটার-সেলস সার্ভিস প্রদানকারী সরবরাহকারীকে অগ্রাধিকার দিন।
ট্রিম রোল ফর্মিংয়ের সুবিধা এবং অসুবিধা
| সুবিধা | অসুবিধা |
|---|---|
| উচ্চ উৎপাদন গতি | উচ্চ প্রাথমিক টুলিং খরচ |
| প্রতি টুকরো কম খরচ | দীর্ঘ টুলিং লিড টাইম |
| উচ্চ সামঞ্জস্যতা এবং পুনরাবৃত্তিযোগ্যতা | চেঞ্জওভারের সেটআপ সময় |
| সামান্য স্ক্র্যাপ বর্জ্য | বেশিরভাগ উচ্চ ভলিউমে সীমাবদ্ধ |
| অটোমেটেড প্রক্রিয়া | জটিল প্রোফাইলের আকৃতি সীমাবদ্ধতা |
| স্টক প্রোফাইলের জন্য দ্রুত ডেলিভারি | মেশিন ক্যাপাসিটির উপর ভিত্তি করে আকারের সীমাবদ্ধতা |
| সহজ ইন্টিগ্রেশন | উপকরণের সীমিত পছন্দ |
| প্রোফাইল ক্ষমতার বিস্তৃত পরিসর | সেকেন্ডারি ফিনিশিং প্রয়োজন হতে পারে |
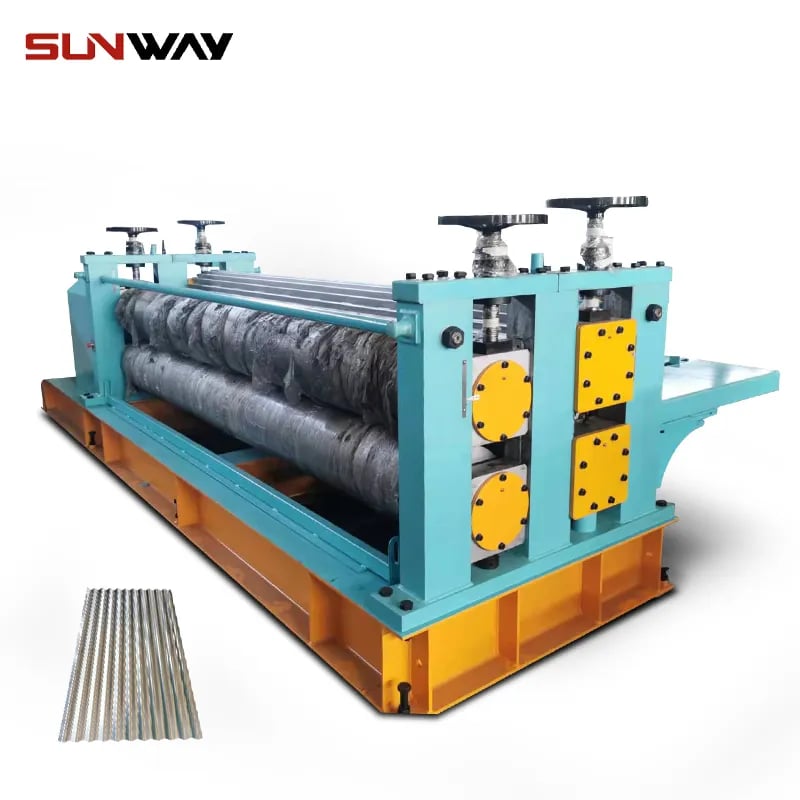
অ্যাপ্লিকেশন এবং সীমাবদ্ধতা
অ্যাপ্লিকেশন
- ভবন নির্মাণ ট্রিম এবং প্যানেল
- অবকাঠামো ক্ল্যাডিং এবং বাধা
- পরিবহন এবং অটোমোটিভ উপাদান
- শেলভিং, র্যাক, কনভেয়র
- ইলেকট্রিক্যাল এবং HVAC ডাকটিং
- আসবাবপত্র ফ্রেম এবং সাপোর্ট
- কৃষি এবং যন্ত্রপাতি হাউজিং
- প্যাকেজিং এবং কনটেইনার
- যন্ত্রপাতি কেসিং এবং ট্রিম
- ডিসপ্লে ফ্রেমিং এবং সাইনেজ
সীমাবদ্ধতা
- খুব সংক্ষিপ্ত উৎপাদন রান ১০০০ টুকরোর নিচে
- ছোট ব্যাচ প্রোটোটাইপিং
- ০.৫ মিমি এর নিচে শিট মেটাল পুরুত্ব
- ০.২ মিমি টলারেন্সের নিচে উচ্চ নির্ভুলতা উপাদান
- একাধিক বাঁকের জন্য জটিল জ্যামিতি
- ২৫০০ মিমি প্রস্থের উপরে বড় শিট আকার
- স্টেইনলেস স্টিল বা অন্যান্য বিশেষ মিশ্রধাতু
- ওয়েল্ডেড ফ্যাব্রিকেশন এবং অ্যাসেম্বলি
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
ট্রিম রোল ফর্মিং কী?
ট্রিম রোল ফর্মিং হলো ধাতব কয়েল স্টককে একাধিক রোলিং স্টেশনের সিরিজ ব্যবহার করে কাস্টম প্রোফাইলে আকার দেওয়ার প্রক্রিয়া, যা কিনা শেষ উপাদান তৈরির জন্য এজ ট্রিমিং কাটের সাথে যুক্ত।
কোন সরঞ্জাম ব্যবহৃত হয়?
প্রধান সরঞ্জামের মধ্যে রয়েছে ডিকয়লার, ফিড সিস্টেম, ফর্মিং স্টেশন, কাটিং টুলস এবং এক্সিট কনভেয়র। কন্ট্রোলগুলি কয়েলড কাঁচামাল থেকে ফর্মড এবং ট্রিমড প্রোফাইল পর্যন্ত সম্পূর্ণ প্রক্রিয়া অটোমেট করে।
কোন ধাতু ট্রিম রোল ফর্ম করা যায়?
সবচেয়ে সাধারণ উপকরণগুলি হলো লো কার্বন স্টিল, স্টেইনলেস স্টিল এবং অ্যালুমিনিয়াম। অন্যান্য রোল ফর্মযোগ্য ধাতুর মধ্যে রয়েছে কপার, ব্রাস, টাইটেনিয়াম এবং নিকেল মিশ্রধাতু।
কোন পুরুত্ব এবং প্রস্থ প্রক্রিয়াজাত করা যায়?
মানক মেশিনগুলি ০.৩ মিমি থেকে ৭ মিমি পুরুত্বের উপকরণ হ্যান্ডেল করে, ৫০ মিমি থেকে ২৫০০ মিমি প্রস্থে। এই সীমার বাইরে বিশেষ ইউনিট উপলব্ধ।
প্রক্রিয়াটি কত দ্রুত?
উৎপাদন লাইনের গতি সাধারণত ১০ থেকে ১২০ মিটার প্রতি মিনিট, উপাদানের আকার এবং জটিলতার উপর নির্ভর করে।
কোন সহনশীলতা অর্জনযোগ্য?
রোল ফর্মড পার্টস +/- ০.৫ মিমি ডাইমেনশনাল টলারেন্স এবং +/- ১ মিমি কাট লেংথ টলারেন্সের মধ্যে তৈরি করা যায়।
সাধারণ অ্যাপ্লিকেশনগুলি কী?
নির্মাণ ট্রিম, অবকাঠামো প্যানেল, পরিবহন উপাদান, স্টোরেজ/কনভেয়র প্রোফাইল, HVAC ডাকটস, কৃষি সরঞ্জাম, প্যাকেজিং ফর্ম এবং যন্ত্রপাতি হাউজিং।
অন্যান্য পদ্ধতির তুলনায় মূল সুবিধাগুলি কী?
উচ্চ গতি, কম খরচ, উপকরণ সাশ্রয়, দ্রুত ডেলিভারি, অটোমেশন এবং কাস্টম পার্ট তৈরির নমনীয়তা অন্যান্য ফ্যাব্রিকেশন কৌশলের তুলনায় প্রধান সুবিধা।
মেশিন সরবরাহকারী নির্বাচনের সময় কী দেখা উচিত?
মূল উপাদানগুলির মধ্যে রয়েছে খ্যাতি, অভিজ্ঞতা, ম
কী ধরনের রক্ষণাবেক্ষণ প্রয়োজন?
প্রতিদিনের চেক, সাপ্তাহিক লুব্রিকেশন, মাসিক পরিদর্শন এবং সমস্ত উপাদানের বার্ষিক ওভারহল। স্পেয়ার পার্টসের ইনভেন্টরি রাখলে ডাউনটাইম কমানো যায়।
গৌণ ফিনিশিং ধাপ প্রয়োজন কি?
কিছু প্রয়োগের জন্য রোল ফর্মিংয়ের পর হার্ডওয়্যার ইনসারশন, ওয়েল্ডিং, পেইন্টিং বা প্যাকেজিংয়ের মতো অতিরিক্ত অপারেশন প্রয়োজন হতে পারে। মেশিন সরবরাহকারী ইন্টিগ্রেশনের পরামর্শ দিতে পারেন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) প্রি-পেইন্টেড কয়েলে ট্রিম রোল ফর্মিং মেশিন কীভাবে প্রান্তের গুণমান নিখুঁত রাখে?
- দাগ না-ফেলা ইনফিড গাইড, কম-ঘর্ষণের রোল প্রলেপ (যেমন TiN, হার্ড ক্রোম), নিখুঁত পাস-সারিবদ্ধতা এবং ইন-লাইন ফেল্ট ওয়াইপার ব্যবহার করে। সমন্বিত সার্ভো নিয়ন্ত্রণের রোটারি ফ্লাইং শিয়ার বার ও পেইন্ট উঠে যাওয়া কমায়।
2) ট্রিম বৈশিষ্ট্যের জন্য কখন রোটারি শিয়ারিং, আর কখন সার্ভো পাঞ্চিং বেছে নেব?
- উচ্চ গতিতে সোজা বা কোণাকুণি প্রান্ত কাটতে রোটারি শিয়ারিং ভালো; গর্ত, স্লট ও নচের জন্য ±0.5 mm অবস্থান-নির্ভুলতার সার্ভো পাঞ্চিং এবং মিশ্র SKU উৎপাদনে দ্রুত রেসিপিভিত্তিক টুলিং পরিবর্তন উপযোগী।
3) সরু নান্দনিক ট্রিমে কোন উন্নয়নগুলো স্ক্র্যাপ কমায়?
- এজ সেন্সরসহ ক্লোজড-লুপ স্ট্রিপ ট্র্যাকিং, ফ্লাটার-রোধী ব্রাইডল রোল, স্বয়ংক্রিয় কয়েল-সেট সোজাকরণ এবং লেজার দৈর্ঘ্য/কোণ যাচাই যোগ করুন। ক্যালিব্রেশন পাসে ফ্ল্যাঞ্জের উচ্চতা ও হেমের আঁটসাঁটভাবের SPC চালু করুন।
4) ট্রিম রোল ফর্মিংয়ে কি ঘষে ধাতু লেগে যাওয়া ছাড়া স্টেইনলেস ও অ্যালুমিনিয়াম চালানো যায়?
- হ্যাঁ—উপযুক্ত লুব্রিক্যান্ট বা শুকনো-ফিল্ম প্রলেপ, পালিশ/কঠিন করা রোল, বড় পাস-ব্যাসার্ধ এবং প্রতি পাসে কম হ্রাস ব্যবহার করুন। 300-series স্টেইনলেসে কাজের ফলে ধাতু শক্ত হয়ে যাওয়া সীমিত করতে লাইনের গতি কমান অথবা ফর্মিং পাস বাড়ান।
5) সমন্বয়যোগ্য/সর্বজনীন ট্রিম লাইনে পরিবর্তন দ্রুত করার সেরা উপায় কী?
- স্পেসার/শিম মানসম্মত করুন, গুরুত্বপূর্ণ পাসে ক্যাসেট টুলিং ব্যবহার করুন, AR/HMI নির্দেশনাসহ ডিজিটাল সেটআপ শিট চালু করুন এবং টর্ক/অবস্থানের “আদর্শ রেসিপি” সংরক্ষণ করুন। প্রথম নমুনা অনুমোদনের আগে লেজার গেজ দিয়ে যাচাই করুন।
ট্রিম রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- হাইব্রিড সার্ভো কাঠামো: যান্ত্রিক প্রধান ড্রাইভের সঙ্গে গুরুত্বপূর্ণ স্ট্যান্ডে সার্ভো ড্রাইভ থাকলে 100–150 m/min গতিতে পাতলা গেজের ট্রিমে কোণ নিয়ন্ত্রণ উন্নত হয়।
- ডিজিটাল পাস-নকশা ও ভার্চুয়াল কমিশনিং: স্টিল কাটার আগে ফ্লাওয়ার প্যাটার্ন ও ট্রিমের ফাঁক যাচাইয়ে COPRA/PROFIL-এর ব্যবহার বাড়ছে, ফলে প্রথম নমুনার স্ক্র্যাপ 20–40% কমে।
- ইন-লাইন গুণমান স্বয়ংক্রিয়করণ: PLC/HMI রেসিপির সঙ্গে যুক্ত 2D/3D ভিশন এবং লেজার দৈর্ঘ্য/কোণ যাচাই নান্দনিক ও স্থাপত্য-ট্রিমে ±0.5 mm সহনশীলতা বজায় রাখে।
- শক্তি পর্যবেক্ষণ ও ESG: kWh/meter ড্যাশবোর্ড, রিজেনারেটিভ VFD এবং স্মার্ট আইডল প্রতি মিটার ফর্মিংয়ে শক্তির তীব্রতা 10–25% কমায়।
- দ্রুত-বদল ব্যবস্থা: ক্যাসেট টুলিং, স্বয়ংক্রিয় রোল-স্ট্যান্ড অবস্থান এবং টুল-ID RFID-এ বৈচিত্র্যময় বিল্ডিং-ট্রিম SKU-তে পরিবর্তনের সময় 20–35 মিনিটে নামে।
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| KPI / বাজার সূচক (ট্রিম রোল ফর্মিং) | ২০২৩ স্বাভাবিক | 2025 সালের অগ্রণী কারখানা | ট্রিম লাইনে প্রভাব | উৎস |
|---|---|---|---|---|
| পরিবর্তনের সময় (ক্যাসেট/সর্বজনীন) | ৬০–১২০ মিনিট | ২০–৩৫ মিনিট | সম্পদের ব্যবহার বৃদ্ধি | The Fabricator, FMA |
| প্রথম নমুনার স্ক্র্যাপ (নান্দনিক ট্রিম) | 3–6% | ১–২% | ডিজিটাল পাস-নকশা + ইন-লাইন ভিশন | SME, ডেটা M |
| জ্বালানি তীব্রতা (প্রতি মিটারে kWh) | 0.05–0.09 | 0.04–0.07 | VFD/সার্ভো + রিজেনারেটিভ ব্রেকিং | মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর অ্যালার্জড মেটেরিয়ালস অফিস |
| ইন-লাইন ভিশন QC গ্রহণ | ~28% | ~55% | রিয়েল-টাইম ত্রুটি প্রতিরোধ | FMA, SME |
| বিশ্বব্যাপী ট্রিম/রোল ফর্মিং সরঞ্জামের CAGR (2024–2028) | 3–4% | 4–6% | পুনঃউন্নয়ন + নতুন মূলধনী বিনিয়োগ | Statista, MarketsandMarkets |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ফ্যাব্রিকেটার্স অ্যান্ড ম্যানুফ্যাকচারার্স অ্যাসোসিয়েশন (এফএমএ): https://www.fmamfg.org
- The Fabricator (রোল ফর্মিং): https://www.thefabricator.com/topic/roll-forming
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/eere/amo/advanced-manufacturing
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
- ডেটা M (COPRA RF): https://www.datam.de/en/copra
- Statista (বাজারের তথ্য): https://www.statista.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: স্থাপত্য ফ্ল্যাশিংয়ের জন্য সার্ভো-সমন্বিত ট্রিম লাইন (2025)
- পটভূমি: প্রিমিয়াম ফ্যাসাড প্রকল্পের কারণে রঙিন প্রলেপযুক্ত ফ্ল্যাশিং তৈরি করা এক নির্মাণ-পণ্য OEM-এর >120 m/min গতিতে আরও কঠোর কোণ ও দৈর্ঘ্য-সহনশীলতা দরকার ছিল।
- সমাধান: লেজার দৈর্ঘ্য নিয়ন্ত্রণসহ সার্ভো-চালিত কাট-অফ যোগ করা হয়, শেষ তিনটি ক্যালিব্রেশন পাসে ক্যাসেট টুলিং নেওয়া হয় এবং প্রান্তের পেইন্ট অক্ষত আছে কি না দেখতে ইন-লাইন 2D ভিশন চালু করা হয়।
- ফলাফল: দৈর্ঘ্যের CpK 1.05 থেকে 1.67-এ বাড়ে; প্রান্তের পেইন্টের ত্রুটি 51% কমে; পরিবর্তনের সময় 74 থেকে 33 মিনিটে নামে; মোট উৎপাদনহার 22% বাড়ে।
কেস স্টাডি 2: পরিবহন-ট্রিম প্রোফাইলে ডিজিটাল টুইন পাস-নকশা (2024)
- পটভূমি: একটি ট্রেলার প্রস্তুতকারক ঘন ঘন পরিবর্তনসহ সর্বজনীন ট্রিম রোল ফর্মিং মেশিনে পাঁচটি ট্রিম SKU চালু করে।
- সমাধান: COPRA RF-এ ফ্লাওয়ার প্যাটার্ন যাচাই করা হয়, স্পেসারের স্তর মানসম্মত করা হয় এবং প্রতিটি SKU-র জন্য সংরক্ষিত স্বয়ংক্রিয় স্ট্যান্ড-পজিশন প্রিসেটসহ SPC চালু করা হয়।
- ফলাফল: প্রথম নমুনার স্ক্র্যাপ 4.2% থেকে 1.8%-এ নামে; প্রতি SKU-র সেটআপের সময় 38% কমে; পাঁচটি SKU-তেই 110 m/min গতিতে ±0.5 mm দৈর্ঘ্য-সহনশীলতা বজায় থাকে।
বিশেষজ্ঞদের মতামত
- Dr. Taylan Altan, Center for Precision Forming, The Ohio State University-এর পরিচালক (অবসরপ্রাপ্ত)
- মতামত: “পাতলা গেজের ট্রিমে নির্ভুলতার জন্য প্রান্তের বিকৃতি কমানো এবং প্রতি পাসে স্প্রিংব্যাক নিয়ন্ত্রণ করা জরুরি—বিশেষত স্টেইনলেস ও প্রি-পেইন্টেড কয়েলে।”
- উৎস: https://cpf.osu.edu
- Kate Bachman, সিনিয়র সম্পাদক, The Fabricator
- মতামত: “সার্ভো কাট-অফ ও ইন-লাইন ভিশন দিয়ে ট্রিম রোল ফর্মিং মেশিন আপগ্রেড করলে কম খরচে দ্রুত সক্ষমতা ও চালু সময় বাড়ে—বিনিয়োগ-ফেরতে অনেক সময় সম্পূর্ণ লাইন বদলানোর চেয়েও ভালো ফল দেয়।”
- উৎস: https://www.thefabricator.com
- John Bradford, অ্যাপ্লিকেশন ইঞ্জিনিয়ার, data M (COPRA RF)
- মতামত: “ট্রিম ফ্লাওয়ার প্যাটার্ন ও কাটিংয়ের ফাঁক ভার্চুয়ালি কমিশনিং করলে উৎপাদন শুরুর পুনরাবৃত্তি অর্ধেক হতে পারে এবং প্রথম চালনায় ব্যয়বহুল কয়েল-স্ক্র্যাপ ঠেকানো যায়।”
- উৎস: https://www.datam.de/en/copra
ব্যবহারিক সরঞ্জাম/সম্পদ
- পাস ডিজাইন এবং সিমুলেশন: COPRA RF (ডেটা M) https://www.datam.de/en/copra; ইউবেকো প্রোফাইল https://www.ubeco.com
- ইন-লাইন QC ও মেট্রোলজি: Keyence ভিশন সিস্টেম https://www.keyence.com; Micro-Epsilon লেজার স্থানচ্যুতি/কোণ সেন্সর https://www.micro-epsilon.com
- SPC/অ্যানালিটিক্স: InfinityQS https://www.infinityqs.com; NIST ইঞ্জিনিয়ারিং স্ট্যাটিস্টিকস হ্যান্ডবুক https://www.itl.nist.gov/div898/handbook
- ড্রাইভ/নিয়ন্ত্রণ: Rockwell Automation জ্ঞানভান্ডার (EtherNet/IP, GuardLogix) https://rockwellautomation.custhelp.com; Siemens Industry-এর সহায়তা (TIA Portal, SINAMICS)https://support.industry.siemens.com
- শক্তি পর্যবেক্ষণ: U.S. DOE Better Plants রিসোর্স https://www.energy.gov/better-plants
- নিরাপত্তা মান: ISO 14120 ও ISO 13849 নির্দেশিকা https://www.iso.org; OSHA মেশিন-গার্ডিং ই-টুল https://www.osha.gov/etools/machine-guarding
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: ট্রিম রোল ফর্মিংয়ের জন্য 5টি FAQ, KPI/পরিসংখ্যান সারণি ও সূত্রসহ 2025 সালের প্রবণতা, সাম্প্রতিক দুটি কেস স্টাডি, বিশেষজ্ঞ মতামত এবং প্রাসঙ্গিক ব্যবহারিক সরঞ্জাম/রিসোর্স যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-30, অথবা প্রলেপযুক্ত উপকরণে স্ক্র্যাপ > 2.5% হলে, পরিবর্তনে > 45 মিনিট লাগলে, শক্তির তীব্রতা > 0.08 kWh/m হলে কিংবা দৈর্ঘ্য/কোণের সহনশীলতায় CpK < 1.33 হলে তার আগেই।





