
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা
রোল ফর্মিং একটি ধাতুকর্ম প্রক্রিয়া যা ধাতুর স্ট্রিপগুলিকে স্ট্রাকচারাল আকারে বাঁকাতে ব্যবহৃত হয়। ফ্ল্যাশিং রোল ফর্মিং মেশিনগুলি ধাতব ফ্ল্যাশিং তৈরির জন্য ব্যবহৃত রোল ফর্মারের একটি বিশেষায়িত ধরন। ফ্ল্যাশিং হলো টিনের পাত যা ছাদের উপত্যকা, চিমনি, জানালা, দরজা এবং অন্যান্য এলাকায় জল প্রবেশ রোধ করতে স্থাপিত হয় যেখানে জল ভবনে প্রবেশ করতে পারে। ফ্ল্যাশিং রোল ফর্মারগুলি ধাতব কয়েলকে বিভিন্ন হেমড প্রোফাইলে বাঁকায় যা শিঙ্গল-স্টাইলে আন্তঃলক করে ফাঁক এবং জয়েন্ট কভার করে। এই নিবন্ধে ফ্ল্যাশিং রোল ফর্মিং মেশিনের সুবিধা, এগুলি কীভাবে কাজ করে, উৎপাদিত সাধারণ ফ্ল্যাশিং প্রোফাইল, অ্যাপ্লিকেশন এবং এই প্রযুক্তির ভবিষ্যৎ আলোচনা করা হবে।
ফ্ল্যাশিং রোল ফর্মিং মেশিনের সুবিধা
ফ্ল্যাশিং রোল ফর্মারগুলি অন্যান্য ফ্ল্যাশিং ফ্যাব্রিকেশন পদ্ধতির উপর বেশ কয়েকটি সুবিধা প্রদান করে:
দক্ষ এবং স্বয়ংক্রিয়
ফ্ল্যাশিং রোল ফর্মিং অত্যন্ত দক্ষ এবং স্বয়ংক্রিয়। কয়েলড অ্যালুমিনিয়াম বা গ্যালভানাইজড ইস্পাত মেশিনে খাওয়ানো হয় যা ১০০ ফুট/মিনিটের বেশি লিনিয়ার গতিতে বিভিন্ন প্রোফাইলে ঠান্ডা ফর্ম করে। এই স
সামঞ্জস্যপূর্ণ গুণমান এবং নির্ভুলতা
রোল ফর্মড ফ্ল্যাশিং প্রোফাইলগুলো অত্যন্ত সামঞ্জস্যপূর্ণ মাত্রা এবং গুণমানের জন্য পরিচিত। কম্পিউটার নিয়ন্ত্রিত রোলারগুলো প্রত্যেক প্রোফাইলকে নির্ভুলভাবে আকার দেয়, যা ম্যানুয়াল পদ্ধতির সাধারণ অসামঞ্জস্যতা দূর করে। এই অটোমেশন আন্তঃসংযোগী সীমান্ত এবং প্রান্তের নির্ভুলতাও বাড়ায়। এই স্থির গুণমান ফ্ল্যাশিংকে দ্রুত স্থাপনের সুযোগ দেয়, যাতে ঢিলা-জলরোধী ফিটিং নিশ্চিত হয়।
নমনীয় উৎপাদন
ফ্ল্যাশিং রোল ফর্মারগুলো রোলার পরিবর্তন করে বিভিন্ন হেমড প্রোফাইল উৎপাদন করতে পারে। এটি একই মেশিন থেকে বিভিন্ন ফ্ল্যাশিং আকৃতির নমনীয় উৎপাদন সম্ভব করে। এছাড়া প্রয়োজন অনুসারে কাস্টম প্রোফাইল তৈরি করা যায়। প্রয়োজনমতো বিভিন্ন রঙ এবং ধাতুও চালানো যায়।
কম বর্জ্য
রোল ফর্মিং অন্যান্য ফ্যাব্রিকেশন প্রক্রিয়ার তুলনায় কম বর্জ্য উৎপন্ন করে। কয়েল স্টককে প্রয়োজনীয় দৈর্ঘ্যে অবিরাম আকার দেওয়া যায়, ব্যক্তিগত টুকরো কাটা এবং আকার দেওয়ার প্রয়োজন ছাড়াই। বর্জ্য শুধুমাত্র উৎপাদন রানের দুই প্রান্তের অবশিষ্টাংশে সীমাবদ্ধ। কম বর্জ্য মানে কম উপকরণের খরচ।
নিরাপদ অপারেশন
ফ্ল্যাশিং রোল ফর্মারগুলো অপারেটরদের সুরক্ষার জন্য নিরাপত্তা ব্যবস্থায় সজ্জিত। এর মধ্যে চলমান অংশগুলোর চারপাশে বাধা এবং সমস্যা দেখা দিলে মেশিন স্বয়ংক্রিয়ভাবে বন্ধ করার নিয়ন্ত্রণ রয়েছে। অটোমেশন সরাসরি শ্রমিক জড়িততা কমিয়ে নিরাপত্তা বাড়ায়। এটি ম্যানুয়াল ফ্ল্যাশিং উৎপাদনের তুলনায় আঘাতের ঝুঁকি কমায়।
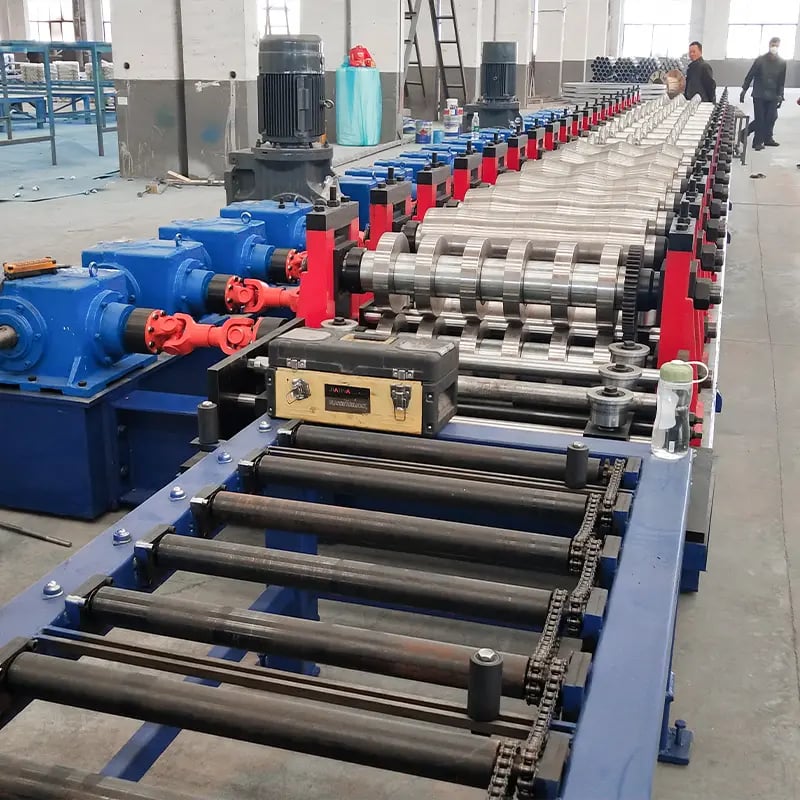
ফ্ল্যাশিং রোল ফর্মিং মেশিন কীভাবে কাজ করে
ফ্ল্যাশিং রোল ফর্মিং মেশিনগুলো ধাতব কয়েলকে প্রগতিশীলভাবে গঠিত রোলারের সিরিজ ব্যবহার করে বিভিন্ন প্রোফাইলে বাঁকিয়ে আকার দেয়। এখানে মৌলিক উপাদান এবং কার্যপ্রণালী দেওয়া হলো:
কয়েল ফিড
কয়েলড অ্যালুমিনিয়াম বা গ্যালভানাইজড স্টিলকে মেশিনের পিছনে অবস্থিত চালিত আনওয়াইন্ড রিলে লোড করা হয়। কয়েল ফিড সিস্টেম ধাতব স্ট্রিপকে রোল ফর্মারে স্থিরভাবে টেনে নেয়।
ব্রেক প্রেস
উপাদান সোজা করার পর এটি একটি নিউম্যাটিক ব্রেক প্রেসের মধ্য দিয়ে যায়। এই প্রেস স্ট্রিপকে হালকাভাবে সমতল করে কয়েল মেমরি দূর করে এবং ধাতুকে ফর্মিংয়ের জন্য প্রস্তুত করে।
রোল ফর্মিং স্টেশন
স্ট্রিপটি একটি মিলে সংবহিত রোল ফর্মিং স্টেশনের সিরিজের মধ্য দিয়ে অগ্রসর হয়। প্রত্যেক স্টেশনে একটি রোলার ডাই সেট রয়েছে যা স্ট্রিপকে একাধিক বাঁকের মাধ্যমে ধাপে ধাপে আকার দেয়। একাধিক বাঁকের ধাপগুলো স্ট্রিপকে কাঙ্ক্ষিত প্রোফাইলে রূপান্তরিত করে।
শিয়ার স্টেশন
মিলের প্রস্থানপথে একটি নিউম্যাটিক শিয়ার গঠিত প্রোফাইলকে নির্ভুলভাবে দৈর্ঘ্যমতো কাটে। একটি প্রোগ্রামযোগ্য কন্ট্রোলার শিয়ারের সময় নির্ধারণ করে প্রয়োজনীয় দৈর্ঘ্য উৎপাদন করে।
কনভেয়র টেবিল
কাটা দৈর্ঘ্যগুলো অপারেটরের অপসারণের জন্য চালিত কনভেয়র টেবিলে জমা করা হয়। প্রয়োজনে অতিরিক্ত প্রক্রিয়াকরণের জন্য অংশগুলো ম্যানুয়ালি বা স্বয়ংক্রিয়ভাবে অফলোড করা যায়।
রোল ফর্মিং মিলটি রোলার ডাই পরিবর্তন করে বিভিন্ন হেমড ফ্ল্যাশিং প্রোফাইল উৎপাদনের জন্য দ্রুত পরিবর্তন করা যায়। এই নমনীয় প্রক্রিয়া একক মেশিন থেকে বিভিন্ন আকৃতির দক্ষ উৎপাদন সম্ভব করে।
সাধারণ উৎপাদিত ফ্ল্যাশিং প্রোফাইল
ফ্ল্যাশিং রোল ফর্মারগুলো নির্দিষ্ট জলরোধী অ্যাপ্লিকেশনের জন্য ডিজাইনকৃত বিভিন্ন প্রোফাইল উৎপাদন করতে পারে:
ড্রিপ এজ
ড্রিপ এজে ছাদের প্রান্তের উপর ঝুলে থাকা একটি উঁচু ঠোঁট রয়েছে। ড্রিপ এজ বৃষ্টির জলকে গাটারে পরিচালিত করে ছাদের আবরণে অনুপ্রবেশ রোধ করে।
রেক এজ
রেক এজ ফ্ল্যাশিং ঢালু ছাদের প্রান্ত বরাবর স্থাপিত হয়। প্রোফাইলটি ছাদের ডেকিংয়ের উপর এবং শিংলের নিচে ফিট করে জলরোধী পরিবর্তন প্রদান করে।
ভ্যালি ফ্ল্যাশিং
ভ্যালি ফ্ল্যাশিং ছাদের ভ্যালি এলাকায় ব্যবহৃত হয়। খোলা হেমড প্রোফাইলটি ওভারল্যাপিং ছাদের উপাদানের উপর আন্তঃসংযুক্ত হয়ে জলপ্রবাহ নিয়ন্ত্রণ উন্নত করে।
স্টেপ ফ্ল্যাশিং
স্টেপ ফ্ল্যাশিংয়ে একাধিক ট্যাব রয়েছে যা চিমনি, দেয়াল এবং অন্যান্য ছাদ ভেদকভাগ ঢাকার জন্য ব্যবহৃত হয়। প্রতিটি টুকরো শিংল-স্টাইলে আন্তঃসংযুক্ত হয়ে উচ্চতায় উর্ধ্বমুখী হয়।
কাউন্টারফ্ল্যাশিং
কাউন্টারফ্ল্যাশিং ছাদ-থেকে-দেয়াল পরিবর্তনে দেয়ালের ফ্ল্যাশিংয়ের উপর সুরক্ষিত হয়। হেমড প্রান্তটি ফিনিশড চেহারা প্রদান করে ফ্ল্যাশিং জয়েন্ট সিল করে।
কাস্টম প্রোফাইল
কাস্টম হেমড আকৃতিও উৎপাদিত করা যায়। বিশেষ প্রোফাইলগুলি অনন্য স্থাপত্য বৈশিষ্ট্যের জন্য যা স্বতন্ত্র ফ্ল্যাশিং ডিজাইনের প্রয়োজন, সেগুলির জন্য উপযোগী।
ফ্ল্যাশিং রোল ফর্মিং অ্যাপ্লিকেশনসমূহ
এই মেশিনগুলিতে রোল ফর্মড ফ্ল্যাশিং অনেক নির্মাণ অ্যাপ্লিকেশনে অপরিহার্য উপাদানে পরিণত হয়েছে:
ধাতব ছাদ
এটি ধাতব ছাদ ব্যবস্থায় আবহাওয়া-রোধীতা প্রদানের জন্য সাধারণত ব্যবহৃত হয়। ফ্ল্যাশিং স্থাপত্য প্যানেলের সাথে সমন্বিত হয়ে জয়েন্ট ঢেকে এবং জলপ্রবাহ পরিচালিত করে।
টাইল ছাদ
রোল ফর্মড অ্যালুমিনিয়াম বা গ্যালভানাইজড স্টিল ফ্ল্যাশিং টাইল ছাদের জন্য আদর্শ। প্রোফাইলগুলি টাইলের নিচে আন্তঃসংযুক্ত হয়ে স্থায়ী আবহাওয়া সুরক্ষা প্রদান করে।
আবাসিক নির্মাণ
বাড়িগুলি চিমনি, স্কাইলাইট এবং ডেক সংযোজনের মতো দুর্বল এলাকা জল অনুপ্রবেশ থেকে সুরক্ষিত করার জন্য বিভিন্ন ফ্ল্যাশিং প্রোফাইল ব্যবহার করে।
বাণিজ্যিক ভবনসমূহ
বড় কাঠামোগুলি ভ্যালি, প্যারাপেট, সরঞ্জাম কার্ব এবং জটিল ছাদরেখা জলরোধী করার জন্য বিস্তৃত ফ্ল্যাশিংয়ের প্রয়োজন। রোল ফর্মড ফ্ল্যাশিং সহজেই ব্যাপকভাবে উৎপাদিত হয়।
রিট্রোফিট এবং মেরামত
বার্ধক্যগ্রস্ত ছাদের ক্ষতিগ্রস্ত ফ্ল্যাশিং নতুন রোল ফর্মড টুকরো দিয়ে প্রতিস্থাপিত করা যায়। আন্তঃসংযোগযোগ্য অংশগুলি বিদ্যমান ফ্ল্যাশিংয়ের সাথে সহজে সমন্বিত হয়।
বিশেষায়িত অ্যাপ্লিকেশন
এই মেশিনগুলিতে উৎপাদিত কাস্টম প্রোফাইলগুলি হেমড প্রান্তসহ গঠিত ধাতব আকৃতির প্রয়োজনীয় অন্যান্য বিশেষায়িত ব্যবহারে উপযোগী।
ফ্ল্যাশিং রোল ফর্মিং প্রযুক্তির ভবিষ্যৎ
ফ্ল্যাশিং রোল ফর্মিং মেশিনগুলি প্রযুক্তিগত উন্নয়নের সাথে অবিরত বিবর্তিত হবে:
উন্নত উপাদান
কপার, জিঙ্ক এবং লেড-কোটেড স্টিলের মতো নতুন বিশেষ ধাতু দীর্ঘস্থায়ীতা এবং আবহাওয়া-প্রতিরোধ ক্ষমতা প্রদান করে যা এখনও ফর্মযোগ্য।
স্মার্ট কন্ট্রোল
কৃত্রিম বুদ্ধিমত্তা এবং মেশিন লার্নিং রোল ফর্মিং প্রক্রিয়ার আরও বুদ্ধিমান এবং স্বায়ত্তশাসিত নিয়ন্ত্রণের সুযোগ দেবে। এটি দক্ষতা এবং গুণমান সর্বোচ্চ করে।
বাড়তি অটোমেশন
রোবোটিক অংশ হ্যান্ডলিং সিস্টেম কয়েল ফিডিং থেকে সমাপ্ত অংশ স্ট্যাকিং পর্যন্ত সম্পূর্ণ স্বয়ংক্রিয় অপারেশনের সুযোগ দেবে। মানুষের জড়িততা হ্রাস পাবে।
নমনীয় কনফিগারেশন
পরবর্তী প্রজন্মের রোল ফর্মারগুলিতে পুনরায় কনফিগারযোগ্য ফ্রেম ডিজাইন থাকবে যা মিল সেকশনগুলি সহজে পরিবর্তনযোগ্য করে। এটি দ্রুত প্রোফাইল সুইচিং সম্ভব করে।
বিশেষায়িত প্রোফাইল
লুভার, স্ন্যাপ এবং স্ট্যান্ড-অফের মতো নতুন বিশেষ আকৃতি এবং সংযোগ বৈশিষ্ট্য সাধার
কম্পোজিট উৎপাদন
ফ্ল্যাশিং রোল ফর্মারগুলো শেষ পর্যন
উপসংহার
ফ্ল্যাশিং রোল ফর্মিং মেশিনগুলি ভবনের ওয়াটারপ্রুফিং এবং ওয়েদারপ্রুফিংয়ের জন্য অপরিহার্য অসংখ্য হেমড ধাতব ফ্ল্যাশিং উপাদান উৎপাদনের অত্যন্ত দক্ষ উপায় প্রদান করে। এই স্বয়ংক্রিয় প্রক্রিয়া দীর্ঘ রৈখিক প্রোফাইলগুলি দ্রুত উৎপাদনকে সহজ করে, যা ম্যানুয়াল ফ্যাব্রিকেশন পদ্ধতিতে অর্জন করা অসম্ভব এবং যা সঠিক, সামঞ্জস্যপূর্ণ মান নিশ্চিত করে। ফ্ল্যাশিং প্রোফাইলগুলি শিংলের মতো আন্তঃসংযুক্ত হয়ে দুর্বল স্থানে লিকের বিরুদ্ধে টেকসই সুরক্ষা প্রদান করে। নির্মাণের চাহিদা বাড়ছে এবং প্রযুক্তি উন্নত হচ্ছে বলে, ফ্ল্যাশিং রোল ফর্মারগুলি অন্যান্য ফ্ল্যাশিং উৎপাদন কৌশলের উপর আরও জনপ্রিয়তা অর্জন করবে। ঐতিহ্যবাহী ফ্যাব্রিকেশনের সক্ষমতা অতিক্রম করে প্রতিযোগিতামূলক মূল্যের সাথে এই বহুমুখী মেশিনগুলি নির্মাণ শিল্পের গুরুত্বপূর্ণ অংশ হিসেবে রয়ে যাবে।
সাধারণ প্রশ্নাবলি
কোন ধাতুগুলি ফ্ল্যাশিংয়ে রোল ফর্ম করা যায়?
ফ্ল্যাশিং সাধারণত অ্যালুমিনিয়াম বা গ্যালভানাইজড স্টিল কয়েল থেকে উৎপাদিত হয়। তামা, লেড-কোটেড স্টিল এবং জিঙ্কের মতো অন্যান্য ফর্মযোগ্য ধাতুও ব্যবহার করা যায়।
কোন পুরুত্বের ধাতু ফর্ম করা যায়?
সাধারণত ২৬ গেজ থেকে ১৬ গেজ (০.৫-১.৫ মিমি) ধাতু ফ্ল্যাশিং প্রোফাইলে রোল ফর্ম করা যায়। পাতলা ধাতুর জন্য বিশেষ রোলার ডিজাইন প্রয়োজন হতে পারে।
কত দীর্ঘ ফ্ল্যাশিং টুকরো ফর্ম করা যায়?
স্ট্যান্ডার্ড ফ্ল্যাশিং দৈর্ঘ্য ৩-২০ ফুটের মধ্যে। এক্সটেন্ডেড মেশিন অতিরিক্ত মিল সেকশন যোগ করে ৪০ ফুটের বেশি লম্বা টুকরো উৎপাদন করতে পারে।
প্রয়োজনীয় টনেজ কীভাবে নির্ধারণ করবেন?
রোলার দ্বারা প্রয়োগিত টনেজ (শক্তি) ধাতুর ধরন, পুরুত্ব এবং প্রোফাইলের জটিলতার উপর নির্ভর করে। সাধারণ টনেজ ২৫-৫০ টনের মধ্যে।
মেশিনগুলি কত দ্রুত কাজ করে?
মিলের মাধ্যমে লিনিয়ার ফিড রেট গড়ে ১০০-১৫০ ফুট প্রতি মিনিট। গতি প্রোফাইলের উপর নির্ভর করে। সরল আকৃতি দ্রুত চলতে পারে।
জটিল কাস্টম প্রোফাইল কীভাবে তৈরি করা হয়?
কাস্টম প্রোফাইলের জন্য নির্দিষ্ট আকৃতির জন্য নতুন রোলার ডাই সেট ডিজাইন করতে হয়। প্রোফাইল ডিজিটালভাবে সিমুলেট করে রোলে মেশিন করে।
কোন নিরাপত্তা বৈশিষ্ট্য যুক্ত করা হয়?
সাধারণ নিরাপত্তা বৈশিষ্ট্যের মধ্যে জরুরি স্টপ, প্রটেকটিভ শিল্ড, খোলার সময় অপারেশন বন্ধ করা ইন্টারলক, লাইট কার্টেন এবং রোল ব্যাক প্রতিরোধ।
ফ্ল্যাশিং রোল ফর্মিং মেশিন কতদিন চলে?
সঠিক অপারেশন এবং রক্ষণাবেক্ষণে ফ্ল্যাশিং রোল ফর্মারগুলির সাধারণত ৮-১২ বছরের সার্ভিস লাইফ। কিছু মেশিন ১৫+ বছর নির্ভরযোগ্যভাবে চলে।
কতটা রক্ষণাবেক্ষণ প্রয়োজন?
রুটিন রক্ষণাবেক্ষণে লুব্রিকেশন, পরিদর্শন/পরিবর্তন পরিধান উপাদান এবং রোল গ্যাপ অ্যাডজাস্ট। প্রতিরোধমূলক রক্ষণাবেক্ষণে সপ্তাহে ১-২ ঘণ্টা।
প্রাথমিক কনজিউমেবল আইটেম কী?
রোলার ডাইগুলি সবচেয়ে সাধারণ পরিধানযোগ্য আইটেম। ডাই লাইফ ফর্ম করা ধাতু এবং চলার ঘণ্টার উপর নির্ভর করে। সাধারণ ডাই প্রতিস্থাপন ৯-২৪ মাস।
ফ্ল্যাশিং রোল ফর্মিং মেশিনের দাম কত?
খরচ কমপ্যাক্ট বেসিক মেশিনের জন্য ৬০,০০০ ডলার থেকে সম্পূর্ণ অটোমেটেড এক্সটেন্ডেড লেংথ প্রোডাকশন মডেলের জন্য ২০০,০০০ ডলারের বেশি।
মেশিনের দাম নির্ধারণকারী কারণগুলি কী?
খরচ সাইজ/দৈর্ঘ্য, প্রোডাকশন স্পিড, অটোমেশন লেভেল, টনেজ, অতিরিক্ত বৈশিষ্ট্য এবং অন্তর্ভুক্ত টুলিংয়ের উপর নির্ভর করে। জটিল এবং শক্তিশালী মেশিনের দাম বেশি।
নতুন মেশিনের ডেলিভারি সময় কত?
স্ট্যান্ডার্ড মডেলের জন্য ডেলিভারি লিড টাইম সাধারণত অর্ডার থেকে শিপমেন্টে ১২-১৬ সপ্তাহ। কাস্টমাইজড বা জটিল মেশিন ডিজাইন এবং নির্মাণে ১৬-২০ সপ্তাহ লাগতে পারে।
নতুন ফ্ল্যাশিং রোল ফর্মারের সাথে কী ট্রেনিং যুক্ত?
অধিকাংশ প্রস্তুতকারক অপারেশন এবং নিরাপত্তা প্রক্রিয়ায় সাইটে ট্রেনিং এবং মেশিন সার্ভিস করা কর্মীদের জন্য রক্ষণাবেক্ষণ ট্রেনিং প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) পাতলা অ্যালুমিনিয়াম কয়েলে ফ্ল্যাশিং রোল ফর্মিং মেশিন কীভাবে অয়েল-ক্যানিং ও প্রান্তের ঢেউ কমায়?
পাসের নকশা অপ্টিমাইজ করে ও প্রতি পাসে হ্রাস সীমিত রেখে, প্রাথমিক স্ট্যান্ডে ক্রাউনযুক্ত রোল ব্যবহার করে এবং সার্ভো-চালিত স্ট্রেইটনার দিয়ে স্ট্রিপের টান নিয়ন্ত্রণ করে। ইনলাইন ভিশন সিস্টেম >1.5 mm ঢেউ শনাক্ত করে সংশোধনী ব্যবস্থা নিতে পারে।
2) উচ্চ গতিতে ড্রিপ-এজ ও স্টেপ-ফ্ল্যাশিংয়ের কাট-দৈর্ঘ্যে কী নির্ভুলতা পাওয়া যায়?
এনকোডার-সমন্বিত ফ্লাইং শিয়ার ও সার্ভো ফিডে 25–45 m/min গতিতে সাধারণ নির্ভুলতা ±0.8–1.2 mm; সহজ প্রোফাইলে 60+ m/min গতিতে ±1.5 mm প্রচলিত।
3) ফ্ল্যাশিং রোল ফর্মার কি রঙের প্রলেপ নষ্ট না করে কোটেড স্টিলে কাজ করতে পারে?
হ্যাঁ—কঠিনকৃত ও পালিশ করা রোল (Ra ≤ 0.2 μm), প্রলেপ সরবরাহকারীর স্পেসিফিকেশন অনুযায়ী বড় বাঁক-ব্যাসার্ধ (যেমন, PVDF ≥ 1.5T) এবং ড্রাই-ফিল্ম লুব্রিক্যান্ট ব্যবহার করুন। ASTM D3359 আঠালো-ক্ষমতা পরীক্ষা ও ASTM D522 বাঁক-পরীক্ষা অনুযায়ী যাচাই করুন।
4) অল্প পরিমাণে কাস্টম ফ্ল্যাশিং প্রোফাইল সাশ্রয়ীভাবে তৈরির সেরা উপায় কী?
দ্রুত সেটআপ বদলের (≤20 মিনিট) জন্য ক্যাসেট টুলিং, মডিউলার পাঞ্চিং কার্ট এবং ডিজিটাল রেসিপি লাইব্রেরি ব্যবহার করুন। প্রোটোটাইপের ক্ষেত্রে স্টিলের রোল কাটার আগে ফ্লাওয়ার নকশা যাচাই করতে 3D-প্রিন্টেড রোল মকআপ ব্যবহার করুন।
5) ভবনের ফ্ল্যাশিংয়ের উপকরণ ও ক্ষয়-প্রতিরোধের কার্যকারিতা কোন মানদণ্ডে নির্ধারিত হয়?
প্রচলিত রেফারেন্স: ASTM A653/A755 (কোটেড স্টিল), EN 10346 (EU), ISO 9227 লবণ-স্প্রে পরীক্ষা, ISO 12944 ক্ষয়-সুরক্ষা এবং স্থাপন-পদ্ধতির জন্য স্থানীয় বিল্ডিং কোড ও NRCA/MCA নির্দেশিকা।
ফ্ল্যাশিং রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- স্মার্ট সেটআপ বদল: সার্ভো স্ট্যান্ড-পজিশনিংসহ ক্যাসেট টুলিং সেটআপ বদলের সময় 40–60% কমায়, যা নানা ধরনের ফ্ল্যাশিং SKU-র ক্ষেত্রে গুরুত্বপূর্ণ।
- ইনলাইন QC-র মান্যকরণ: কমপ্যাক্ট ক্যামেরা/লেজার সিস্টেম হেমের উচ্চতা, হেম বন্ধ হওয়া, বার ও রঙের ত্রুটি শনাক্ত করে; উত্তর আমেরিকা ও EU-তে এর ব্যবহার দ্রুত বাড়ছে।
- শক্তি-দক্ষ ড্রাইভ: রিজেনারেটিভ সার্ভো প্রধান ড্রাইভ ও VFD ডিকয়লার পুরোনো হাইড্রলিক সেটআপের তুলনায় বিদ্যুৎ ব্যবহার 10–20% কমায়।
- নকশাতেই বিধি-অনুবর্তিতা: Environmental Product Declaration (EPD) ও কুল-রুফ-উপযোগী ফিনিশের চাহিদা বাড়ছে; ক্রেতারা ব্যাচ/হিট-পর্যায়ে কয়েলের শনাক্তযোগ্যতা চান।
- BIM/MES সমন্বয়: স্টেপ ও কাউন্টার-ফ্ল্যাশিংয়ের পাঞ্চিং নকশা এখন BIM পরিমাপ থেকে তৈরি হয়, ফলে সাইটে ছাঁটাই ও অপচয় কমে।
- নিরাপদ পরিচালনা: নতুন ফ্ল্যাশিং লাইনে ক্যাটাগরি 4 নিরাপত্তা সার্কিট, লাইট কার্টেন ও টর্ক-অফ ড্রাইভ মানসম্মত হচ্ছে।
2025 ডেটা স্ন্যাপশট
| সূচক (2025) | সাধারণ মান/পরিসর | ফ্ল্যাশিং রোল ফর্মিং মেশিনের জন্য গুরুত্ব | উৎস |
|---|---|---|---|
| বিশ্বব্যাপী ফ্ল্যাশিং/এজ-মেটালের চাহিদা বৃদ্ধি (CAGR 2025–2029) | 3–4.5% | মূলধনী ব্যয় ও উৎপাদনক্ষমতা পরিকল্পনায় সহায়তা করে | Metal Construction Association (MCA), বাজার-সংক্ষিপ্ত প্রতিবেদন |
| ফ্ল্যাশিং প্রোফাইলের সাধারণ লাইন-গতি | 25–80 m/min | ড্রিপ-এজ, রেক ও স্টেপ-ফ্ল্যাশিংয়ের উৎপাদন পরিকল্পনা | OEM ডেটাশিট (Bradbury, Dallan, Formtek) |
| সার্ভো + রিজেনারেটিভ ড্রাইভে শক্তি সাশ্রয় | 10–20% | প্রতি রৈখিক মিটারে OPEX কমায় | ABB/Siemens অ্যাপ্লিকেশন নোট |
| নতুন ফ্ল্যাশিং লাইনে ইনলাইন ভিশন/QC ব্যবহার | 30–45% | হেমের ত্রুটি ও রঙের দাগজনিত পুনরায় কাজ কমায় | FFJournal, Modern Metals (2024–2025) |
| ফ্ল্যাশিংয়ের প্রচলিত উপকরণ-পুরুত্ব | 0.4–1.0 mm (26–20 ga) | পাসের নকশা ও বাঁক-ব্যাসার্ধ নির্ধারণ করে | ASTM A653/A755; EN 10346 |
| কাট-লেংথ নির্ভুলতা (ফ্লাইং শিয়ার) | ±0.8–1.5 mm | শিঙ্গল/টাইলের সঙ্গে ফিট এবং অপচয় নিয়ন্ত্রণ | OEM কেস স্টাডি |
দ্রষ্টব্য: কুল-রুফ ফিনিশের জন্য স্থানীয় বিধি (IBC/IRC), NRCA-এর বিবরণ, CRRC এবং ENERGY STAR-এর শর্ত যাচাই করুন।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: বিভিন্ন ধরনের কাজ করা ছাদ-ঠিকাদারের জন্য দ্রুত সেটআপ-বদলের ফ্ল্যাশিং সেল (2025)
পটভূমি: এক আঞ্চলিক প্রস্তুতকারকের প্রতিদিন 18টি ফ্ল্যাশিং SKU উৎপাদন করতে হতো এবং ঘন ঘন প্রোফাইল বদলের কারণে দৈনিক 2+ ঘণ্টা বন্ধ-সময় হতো।
সমাধান: ক্যাসেট রোল টুলিং, সার্ভো স্ট্যান্ড-পজিশনিং ও রেসিপিনির্ভর হেম সমন্বয় চালু করা হয়; হেম বন্ধ হওয়া ও রিবের ব্যবধান যাচাইয়ে কমপ্যাক্ট ইনলাইন ভিশন যোগ করা হয়।
ফলাফল: সেটআপ বদলের সময় 25–30 মিনিট থেকে 10–12 মিনিটে নামে; OEE 82% থেকে 90%-এ বাড়ে; রঙ করা স্টিলে পুনরায় কাজ 2.6% থেকে 1.1%-এ কমে।
কেস স্টাডি 2: পুরোনো লাইনে কম আঁচড়সহ PVDF ফ্ল্যাশিং উৎপাদন (2024)
পটভূমি: 50 m/min গতিতে PVDF-প্রলেপযুক্ত AZ150 কয়েলে আঁচড় ও সূক্ষ্ম ফাটলের কারণে ওয়ারেন্টি দাবি উঠেছিল।
সমাধান: পালিশ করা রোলে উন্নীত করা (Ra ≤ 0.2 μm), রং সরবরাহকারীর নির্দেশনা অনুযায়ী বাঁক-ব্যাসার্ধ বাড়ানো, ড্রাই-ফিল্ম লুব্রিক্যান্ট অ্যাপ্লিকেটর ও আঁচড়-রোধী ফিল্ম পিলার যোগ করা হয়; ASTM D522 ও D3359 পরীক্ষা দিয়ে যাচাই করা হয়।
ফলাফল: পৃষ্ঠের ত্রুটি 65% কমে; আঠালো-ক্ষমতা 4B–5B পরীক্ষায় উত্তীর্ণ হয়; কম বিরতিতে 50 m/min গতি বজায় থাকে এবং মোট উৎপাদন খরচে ~12% সাশ্রয় হয়।
বিশেষজ্ঞদের মতামত
- Dr. Hannah Cole, ফর্মিং গবেষণার পরিচালক, Worcester Polytechnic Institute
“প্রি-পেইন্টেড কয়েলের ক্ষেত্রে হেম ও তীক্ষ্ণ বাঁকের রোল-ফ্লাওয়ার ফাইনাইট এলিমেন্ট পদ্ধতিতে যাচাই করা জরুরি; প্রতি পাসে প্লাস্টিক স্ট্রেন নিয়ন্ত্রণ করলে প্রলেপে সূক্ষ্ম ফাটল রোধ হয় এবং ক্ষয়-প্রতিরোধ বজায় থাকে।” - Jorge Mendes, পণ্য ব্যবস্থাপক, The Bradbury Group
“অনেক SKU পরিচালনাকারী ফ্ল্যাশিং প্রস্তুতকারকের জন্য ক্যাসেট টুলিং ও সার্ভো স্ট্যান্ড-পজিশনিং সবচেয়ে কার্যকর উন্নয়ন—চালু থাকার সময় বাড়ায় বলে প্রায়ই 9–18 মাসের মধ্যে বিনিয়োগ উঠে আসে।” - Priya Nandakumar, জ্যেষ্ঠ পরামর্শক, Arup (ভবনের আবরণ)
“বিশেষ করে সরকারি প্রকল্পে, কুল-রুফ-অনুবর্তী ফিনিশের পাশাপাশি ফ্ল্যাশিং উপাদানের জন্য EPD ও নথিভুক্ত কয়েল-শনাক্তযোগ্যতার শর্ত নির্ধারকেরা ক্রমশ বাড়াচ্ছেন।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড ও কোড:
- ASTM A653/A755 (কোটেড স্টিল), ASTM D3359/D522 (রং/আঠালো-ক্ষমতা) — https://www.astm.org
- EN 10346 (ক্রমাগত প্রলেপযুক্ত স্টিল) — https://standards.cencenelec.eu
- ISO 9227, ISO 12944 (ক্ষয়-প্রতিরোধ) — https://www.iso.org
- NRCA Architectural Metal Flashing Details — https://www.nrca.net
- Metal Construction Association-এর কারিগরি রিসোর্স — https://www.metalconstruction.org
- নকশা ও সিমুলেশন:
- AutoForm RollForm — https://www.autoform.com
- Altair Inspire/Forming — https://www.altair.com
- অটোমেশন ও ড্রাইভ:
- Siemens SINAMICS + TIA Portal — https://new.siemens.com
- ABB Drives and Motion — https://new.abb.com/drives
- Beckhoff TwinCAT — https://www.beckhoff.com
- ইনলাইন পরিদর্শন:
- Keyence Machine Vision — https://www.keyence.com
- Micro-Epsilon লেজার সেন্সর — https://www.micro-epsilon.com
- শিল্প-তথ্য:
- FFJournal — https://www.ffjournal.net
- Modern Metals — https://www.modernmetals.com
উদ্ধৃতি: বাজার/প্রযুক্তির পরিমাপ MCA-র কারিগরি নোট, OEM প্রকাশনা (Bradbury/Dallan/Formtek) ও অটোমেশন সরবরাহকারী (Siemens/ABB)-এর সঙ্গে মিলিয়ে দেখুন। উপকরণ ও প্রলেপের নির্দেশনার জন্য ASTM/EN/ISO এবং রং সরবরাহকারীর ডেটাশিট (যেমন, PVDF ব্যবস্থা) অনুসরণ করুন।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি নতুন FAQ, ডেটা টেবিলসহ 2025 সালের প্রবণতা, দুটি কেস স্টাডি, বিশেষজ্ঞদের মতামত এবং লিংকসহ টুল ও প্রামাণ্য মানদণ্ড/রিসোর্স যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15; অথবা ASTM/EN/ISO মানদণ্ড বদলালে, বড় OEM পরবর্তী প্রজন্মের ক্যাসেট/সার্ভো ব্যবস্থা প্রকাশ করলে, কিংবা কোড সংস্থা ফ্ল্যাশিংয়ের শর্ত হালনাগাদ করলে তার আগেই





