
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

রোল ফর্মিং সরঞ্জাম হলো এক ধরনের যন্ত্র যা ইস্পাত, অ্যালুমিনিয়াম এবং পিভিসি-এর মতো পণ্য উৎপাদনের জন্য ব্যবহৃত হয় যা বিভিন্ন আকৃতির রোলের মাধ্যমে চাপ দেওয়া হয়। একই ফাংশন পালন করে কিন্তু ভিন্ন উপাদান ব্যবহার করে এমন রোল ফর্মিং মেশিনের বিভিন্ন প্রকার রয়েছে। এই ব্লগ নিবন্ধে রোল ফর্মিং মেশিনের ৫ প্রকার এবং তাদের ব্যবহার প্রত্যেক প্রকার মেশিনের মধ্যে পার্থক্য বর্ণনা করে
একটি রোল ফর্মিং মেশিন কি?
ক রোল গঠনের মেশিন এটি এক ধরনের মেশিন যা অন্যান্য ধরনের মেশিন দিয়ে সম্ভব নয় এমন আকার এবং সাইজে ধাতু গঠনে ব্যবহৃত হয়। এই প্রক্রিয়াটি ধাতুকে একাধিক রোলারের মধ্য দিয়ে পাস করে সম্পন্ন হয়, যার প্রত্যেকটির আকৃতি সামান্য ভিন্ন। তারপর ধাতুকে হাইড্রোলিক চাপের মাধ্যমে রোলারগুলির মধ্য দিয়ে জোর করে পাস করা হয়, যা নতুন আকৃতি গ্রহণ করতে দেয়
রোল ফর্মিং মেশিন বিভিন্ন শিল্পে ব্যবহৃত হয়, যার মধ্যে অটোমোটিভ, এয়ারোস্পেস, নির্মাণ এবং যন্ত্রপাতি উৎপাদন অন্তর্ভুক্ত। এগুলি বাইসাইকেল এবং লনমোয়ারের মতো ভোক্তা পণ্যের অংশ তৈরিতেও ব্যবহৃত হয়। এছাড়া, রোল ফর্মিং মেশিন শিল্পকর্ম বা ভাস্কর্য তৈরিতেও ব্যবহার করা যায়
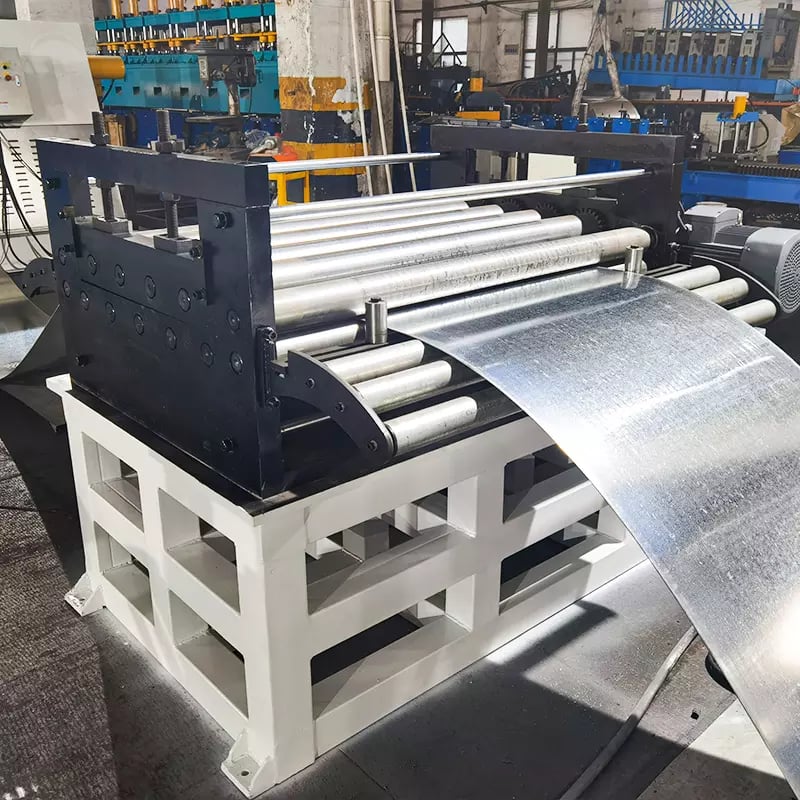
রোল ফর্মিং মেশিনের প্রকার
রোল ফর্মিং মেশিনের বিভিন্ন প্রকার রয়েছে, প্রত্যেকটি নির্দিষ্ট উদ্দেশ্যের জন্য ডিজাইন করা। এখানে সাধারণ রোল ফর্মারের প্রকারভেদ এবং তাদের সাধারণ ব্যবহারের একটি সংক্ষিপ্ত বিবরণ দেওয়া হলো:
- ইউনি
- থ্রেড রোলিং মেশিন: থ্রেড রোলিং মেশিনটি ফাস্টেনার এবং অন্যান্য ছোট অংশে থ্রেড তৈরির জন্য বিশেষভাবে নির্মিত। এই মেশিনগুলি একাধিক ডাইয়ের সিরিজ ব্যবহার করে অংশটিতে থ্রেড রোল করে, যা ঐতিহ্যবাহী থ্রেডিং পদ্ধতির তুলনায় শক্তিশালী এবং আরও নির্ভুল জড়ানো নিশ্চিত করে।
- ওয়্যার ফর্মিং মেশিন: ওয়্যার ফর্মিং মেশিনটি ওয়্যার থেকে বিভিন্ন আকৃতি তৈরির জন্য ব্যবহৃত হয়। এই মেশিনগুলি ওয়্যার বাঁকাতে, মোচড় দিতে এবং কাটতে সক্ষম, যা সাধারণ হুক থেকে জটিল ভাস্কর্য পর্যন্ত যেকোনো জিনিস তৈরি করতে পারে।
- হাইড্রোলিক প্রেস: হাইড্রোলিক প্রেস হলো একটি শক্তিশালী মেশিন যা উচ্চ-চাপের তরল ব্যবহার করে ধাতু এবং অন্যান্য উপাদান আকার দেয়। হাইড্রোলিক প্রেসগুলি সাধারণত স্ট্যাম্পিং, ফর্জিং এবং শীট মেটাল কাজের জন্য ব্যবহৃত হয়।
- লেজার কাটিং মেশিন: লেজার কাটিং মেশিনটি উচ্চ-শক্তির লেজার রশ্মি ব্যবহার করে ধাতু, কাচ বা প্লাস্টিকের মতো উপাদান কাটে। লেজার কাটিং মেশিনগুলি ইলেকট্রিক্যাল উপাদান বা চিকিৎসা যন্ত্রপাতি তৈরির মতো নির্ভুল কাজের জন্য প্রায়শই ব্যবহৃত হয়।
-
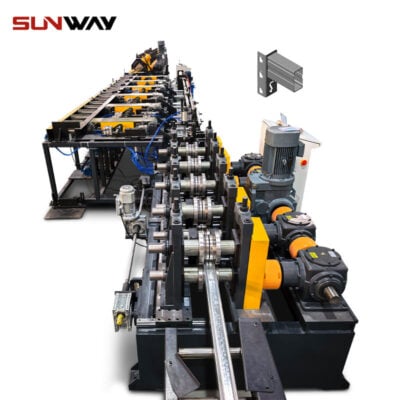 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
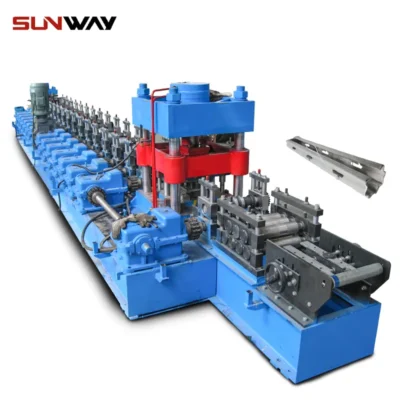 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
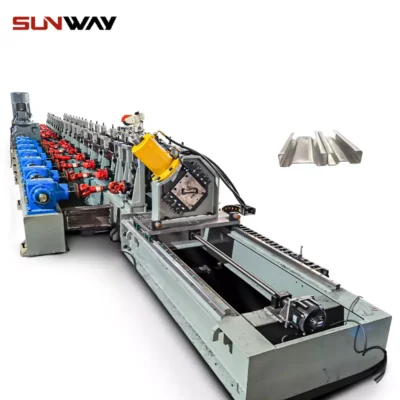 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
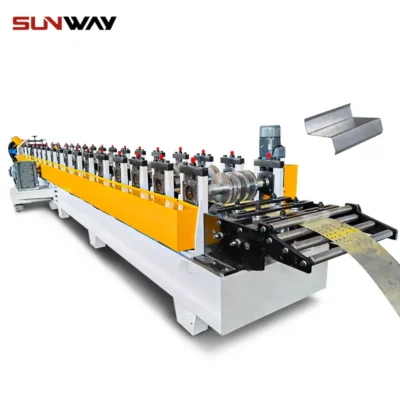 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
-
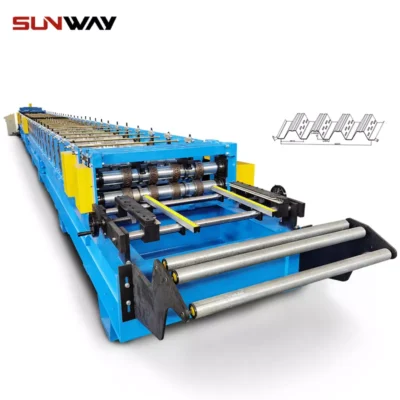 ফ্লোর ডেক রোল তৈরির মেশিন আরও জানুন
-
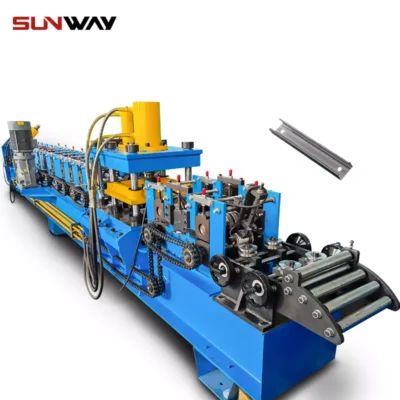 সি সেকশন ব্রেসিং ওমেগা স্টোরেজ র্যাক খাড়া পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
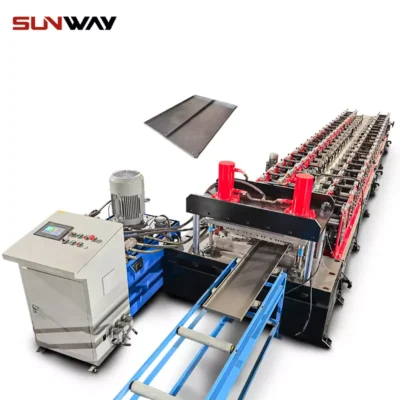 স্টিল বক্স প্লেট মেকিং রোল ফর্মিং মেশিন আরও জানুন
-
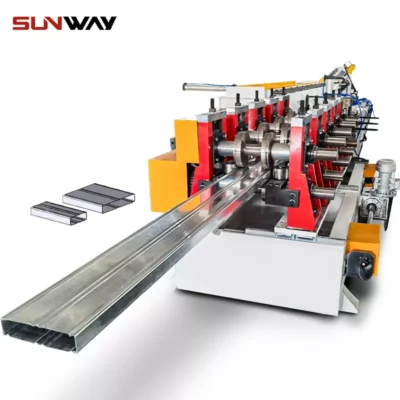 বক্স মরীচি স্টীল রোল শেল্ফ কলাম জন্য মেশিন গঠন আরও জানুন
-
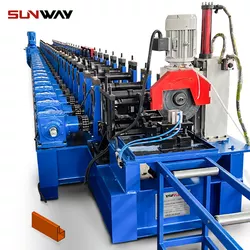 প্যালেট র্যাকিং স্টেপ বিম পি বিম রোল তৈরির মেশিন আরও জানুন
রোল ফর্মিং মেশিনের বিভিন্ন ধরন কী কী এবং সেগুলি কীসের জন্য ব্যবহৃত হয়?
রোল ফর্মিং মেশিনগুলি বিভিন্ন ধরনের পণ্য তৈরির জন্য ব্যবহৃত হয়। রোল ফর্মিং মেশিনের সবচেয়ে সাধারণ প্রয়োগগুলির মধ্যে রয়েছে ছাদ এবং দেয়ালের প্যানেল, দরজা-জানালার ফ্রেম এবং পাইপ ও টিউবিং তৈরি।
রোল ফর্মিং মেশিনগুলি অটোমোবাইলের শরীরের অংশ, ধাতব আসবাবপত্র এবং যন্ত্রপাতির অংশসহ বিভিন্ন অন্যান্য পণ্য তৈরির জন্যও ব্যবহার করা যায়। সঠিক টুলিং সহ, একটি রোল ফর্মিং মেশিন আপনার প্রয়োজনীয় যেকোনো ধরনের ধাতব পণ্য উৎপাদন করতে পারে।
রোল ফর্মিং মেশিনের বিভিন্ন ধরনের উপকারিতা
- উৎপাদনশীলতা বৃদ্ধি – রোল ফর্মিং মেশিনটি আপনার উৎপাদন প্রক্রিয়ায় উৎপাদনশীলতা বাড়াতে সাহায্য করে। কারণ এটি প্রক্রিয়াটিকে ত্বরান্বিত করে এবং কম সময়ে বেশি পণ্য উৎপাদনের সুযোগ দেয়।
- খরচ হ্রাস – রোল ফর্মিং মেশিন ব্যবহার করলে উৎপাদন প্রক্রিয়ার সাথে যুক্ত খরচও কমানো যায়। কারণ এটি উৎপাদিত স্ক্র্যাপ উপাদানের পরিমাণ এবং প্রতিটি পণ্য উৎপাদনের জন্য প্রয়োজনীয় সময় কমিয়ে দেয়।
- গুণমানের উন্নতি – রোল গঠন মেশিনটি ব্যবহার করলে শেষ পণ্যের গুণমানও উন্নত হয়। কারণ এই প্রক্রিয়া নিশ্চিত করে যে প্রতিটি পণ্য সঠিকভাবে গঠিত এবং সামঞ্জস্যপূর্ণ মাপের হয়।
- নমনীয়তা বৃদ্ধি – রোল ফর্মিং মেশিন ব্যবহারের আরেকটি বড় উপকারিতা হলো এর বাড়তি নমনীয়তা। এর অর্থ হলো আপনি সহজেই উৎপাদিত পণ্যের আকৃতি বা আকার পরিবর্তন করতে পারেন, নতুন মেশিন কেনার বা বিদ্যমান মেশিনের পুনরায় টুলিং ছাড়াই।
- নিরাপত্তা বৃদ্ধি – অবশেষে, রোল ফর্মিং মেশিন ব্যবহার করলে কর্মক্ষেত্রে নিরাপত্তা বাড়াতে সাহায্য করে। কারণ এই প্রক্রিয়া শেষ পণ্যের ধারালো কিনারা দূর করে, যা উৎপাদন প্রক্রিয়া বা পণ্য ব্যবহারের সময় আঘাত প্রতিরোধ করে।
উপসংহার
বাজারে রোল ফর্মিং মেশিনের অনেক ধরন রয়েছে, প্রত্যেকটির নিজস্ব অনন্য ক্ষমতা নিয়ে। আপনার ব্যবসার জন্য রোল ফর্মিং মেশিন নির্বাচন করার সময় বিবেচনা করুন আপনি কোন ধরনের পণ্য উৎপাদন করবেন এবং উৎপাদন পরিমাণের প্রয়োজনীয়তা কী। এতো বহু বিকল্প থাকায় আপনার প্রয়োজনের জন্য নিখুঁত একটি রোল ফর্মিং মেশিন অবশ্যই পাওয়া যাবে।
সাধারণ প্রশ্নাবলি
রোল গঠন প্রক্রিয়া কি?
রোল গঠন একটি ক্রমাগত প্রক্রিয়া যা শীট মেটালকে একটি প্রকৌশলী আকৃতিতে রূপান্তরিত করে পরপর সেট করা ম্যাটেড রোলগুলি ব্যবহার করে, যার প্রতিটি ফর্মে শুধুমাত্র ক্রমবর্ধমান পরিবর্তন করে। আকারে এই ছোট পরিবর্তনের যোগফল একটি জটিল প্রোফাইল।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) ইউনিভার্সাল, ক্যাসেট এবং নির্দিষ্ট রোল ফর্মিং মেশিনের মূল পার্থক্য কী?
- ইউনিভার্সাল মেশিনে সমন্বয়যোগ্য টুলিং দিয়ে বিস্তৃত পরিসর সামলানো যায়, তবে গতি ও অত্যন্ত উচ্চ নির্ভুলতায় ছাড় দিতে হয়। ক্যাসেট সিস্টেমে আগে থেকে সেট করা রোল-প্যাক বদলে একাধিক প্রোফাইলে দ্রুত ও পুনরাবৃত্তিযোগ্য পরিবর্তন করা যায়। নির্দিষ্ট মেশিন একটিমাত্র প্রোফাইলের জন্য অপ্টিমাইজ করা হয়; নমনীয়তা কম হলেও উৎপাদন-থ্রুপুট ও নির্ভুলতা সর্বোচ্চ থাকে।
2) স্টিল ছাড়া আধুনিক রোল ফর্মিং মেশিনে আর কোন উপাদান প্রক্রিয়াকরণ করা যায়?
- সাধারণ উপাদান: গ্যালভানাইজড ও Galvalume স্টিল (ASTM A653), প্রিপেইন্টেড স্টিল (ASTM A755), স্টেইনলেস স্টিল (A240), অ্যালুমিনিয়াম 3xxx/5xxx এবং স্থাপত্য-উপাদানের জন্য কপার বা জিঙ্ক। কিছু লাইন সংশোধিত পাস-নকশা ও উচ্চক্ষমতার ড্রাইভসহ 550–700 MPa পর্যন্ত উচ্চ-শক্তির নিম্ন-অ্যালয় (HSLA) স্টিলও ফর্ম করে।
3) নির্দিষ্ট প্রোফাইলের উৎপাদন-গতি কীভাবে অনুমান করব?
- গতি নির্ভর করে প্রোফাইলের জটিলতা, উপাদানের পুরুত্ব/শক্তি, লুব্রিকেশন এবং কাটিং ব্যবস্থার ওপর। সাধারণ পরিসর: চ্যানেল/ট্রিমে 20–80 m/min, জটিল ছাদ/স্ট্যান্ডিং সিমে 12–40 m/min, এবং ভারী-গেজ পারলিনে 8–25 m/min। আপনার কয়েলের বিন্যাস ব্যবহার করে কারখানায় পরীক্ষামূলক উৎপাদনে যাচাই করুন।
4) ফ্লাইং শিয়ার ও স্টপ-টু-কাট ব্যবস্থার পার্থক্য কী?
- ফ্লাইং শিয়ার স্ট্রিপ চলার সময় কাটে, ফলে গতি বজায় থাকে ও সাইকেল-ক্ষতি কমে—মাঝারি/উচ্চ উৎপাদন-থ্রুপুটে এটি সেরা। স্টপ-টু-কাট প্রতিটি কাটের জন্য লাইন থামায়; ব্যবস্থা সহজ ও সস্তা হলেও গতি সীমিত করে এবং সমন্বয় ঠিক না থাকলে আবরণে দাগ ফেলতে পারে।
5) দীর্ঘ প্রোফাইলের ক্ষেত্রে রোল ফর্মিং, প্রেস ব্রেকিং বা এক্সট্রুশনের তুলনায় কেমন?
- উচ্চ-পরিমাণে, একই মানে, দীর্ঘ দৈর্ঘ্যের এবং কম সহনশীলতার যন্ত্রাংশ কম স্ক্র্যাপে তৈরিতে রোল ফর্মিং উৎকৃষ্ট। স্বল্প রান/প্রোটোটাইপ ও সাধারণ বাঁকের জন্য প্রেস ব্রেক উপযোগী। অ্যালুমিনিয়াম এক্সট্রুশনে জটিল ফাঁপা আকার তৈরি হয়, তবে ডাইয়ের খরচ বেশি এবং যান্ত্রিক বৈশিষ্ট্য ভিন্ন।
রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- স্মার্ট চেঞ্জওভার: বারকোড/QR রেসিপি-লোডিং ও সার্ভো গ্যাগিং সেটআপ-স্ক্র্যাপ এবং পরিবর্তনের সময় 30–60% কমায়।
- উচ্চ-শক্তির উপাদান: HSLA ও উন্নত কোটেড স্টিলের চাহিদা বাড়ায় আরও দৃঢ় স্ট্যান্ড, বড় শ্যাফট এবং অপ্টিমাইজড পাস-নকশার প্রয়োজন।
- শক্তি অপ্টিমাইজেশন: রিজেনারেটিভ ড্রাইভ ও স্মার্ট আইডলিং শক্তির তীব্রতা 10–18% কমায়।
- ইন-লাইন মান নিশ্চিতকরণ: লেজার গেজে পরিমাপ ও ক্যামেরাভিত্তিক পৃষ্ঠ-পরিদর্শন রিয়েল-টাইমে SPC ড্যাশবোর্ডে তথ্য পাঠায়।
- বহনযোগ্য/সাইটে ফর্মিং: ভবনের বহিরাবরণ ও সোলার মাউন্টিং রেলের জন্য এ ধরনের ব্যবহার বাড়ছে, ফলে লজিস্টিকসজনিত ক্ষতি ও লিড-টাইম কমে।
2025 ডেটা স্ন্যাপশট
| সূচক (2025) | সাধারণ মান/পরিসর | রোল ফর্মিং মেশিনে প্রভাব | উৎস |
|---|---|---|---|
| ক্যাসেট টুলিংসহ পরিবর্তনের সময় | 15–45 মিনিট | কম ডাউনটাইমে বহু-প্রোফাইল নমনীয়তা | FFJournal, OEM সংক্ষিপ্ত নোট (Bradbury, Dallan) |
| কাট-লেংথ নির্ভুলতা (ফ্লাইং শিয়ার) | ±0.3–0.8 mm | পুনঃকাজ কম, ফিট-আপ ভালো | OEM ডেটাশিট |
| রিজেনারেটিভ ড্রাইভে শক্তি হ্রাস | 10–18% kWh/ton | উচ্চ-ক্ষমতার লাইনে পরিচালন ব্যয় কম | ABB/Siemens অ্যাপ্লিকেশন নোট |
| ইন-লাইন লেজার পরিমাপ গ্রহণ | নতুন লাইনের 50–70% | দ্রুত সেটআপ, SPC একীভূতকরণ | শিল্প সমীক্ষা; Keyence/Micro-Epsilon |
| HSLA ফর্মিং সক্ষমতা | সর্বোচ্চ 550–700 MPa ফলন-শক্তি | আরও দৃঢ় ফ্রেম ও অপ্টিমাইজড পাস দরকার | WorldSteel, OEM অ্যাপ্লিকেশন নোট |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ASTM মান (A653/A755/A240): https://www.astm.org
- বিশ্ব ইস্পাত সংস্থা: https://worldsteel.org
- Metal Construction Association: https://www.metalconstruction.org
- Keyence ইন-লাইন পরিমাপ: https://www.keyence.com
- Siemens/ABB ড্রাইভ: https://new.siemens.com, https://new.abb.com/drives
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ক্যাসেট-ভিত্তিক লাইনে বহু-প্রোফাইল উৎপাদন একীভূতকরণ (2025)
পটভূমি: একটি নির্মাণ-পণ্য প্রস্তুতকারক ট্রিম, চ্যানেল ও রিজ-ক্যাপের জন্য তিনটি পৃথক লাইন চালাত; পরিবর্তনে দীর্ঘ সময় লাগত এবং WIP বেশি ছিল।
সমাধান: সার্ভো-সমন্বিত রোল-গ্যাপ ও বারকোড রেসিপি-ব্যবস্থাপনাসহ ক্যাসেট রোল ফর্মিং মেশিন স্থাপন করা হয়; ফ্লাইং শিয়ার ও স্বয়ংক্রিয় স্ট্যাকার যোগ করা হয়।
ফলাফল: পরিবর্তনের সময় 90 থেকে 32 মিনিটে নামে; প্রথম-পাস ফলন 93.2% থেকে 97.4%-এ বাড়ে; প্রতি টনে শক্তি ব্যবহার 15% কমে; বছরে আনুমানিক $340k সাশ্রয় হয়।
কেস স্টাডি 2: সোলার মাউন্টিং রেলের জন্য HSLA আপগ্রেড (2024)
পটভূমি: শক্তি বজায় রেখে ওজন কমাতে একটি সোলার হার্ডওয়্যার সরবরাহকারী প্রচলিত স্টিল থেকে HSLA 550 MPa-তে পরিবর্তন করে।
সমাধান: স্ট্যান্ড ও শ্যাফট আপগ্রেড, পাস-নকশা সংশোধন, ক্রমবর্ধমান লুব্রিকেশন এবং ইন-লাইন লেজার মাত্রা-নিয়ন্ত্রণ যোগ করা হয়।
ফলাফল: 30 m/min ভিত্তি-গতির বিপরীতে 28 m/min গতি বজায় ছিল এবং ±0.5 mm নির্ভুলতা পাওয়া যায়; স্ক্র্যাপ 1.6 শতাংশ-পয়েন্ট কমে; কয়েলের ব্যবহার 2.3% বাড়ে।
বিশেষজ্ঞদের মতামত
- Priya Raman, প্রকৌশল পরিচালক, Bradbury Group
“বহু-SKU উৎপাদনে ক্যাসেট সিস্টেম মোট মালিকানা-ব্যয়ের দিক থেকে সেরা—সহনশীলতার ক্ষতি ছাড়াই নমনীয়তা দেয়, বিশেষ করে ডিজিটাল রেসিপির সঙ্গে ব্যবহার করলে।” - Dr. Javier Morales, উপাদান বিজ্ঞানী, WorldSteel সহযোগী গবেষক
“HSLA ফর্ম করতে প্রতি পাসে স্ট্রেনের সতর্ক বণ্টন ও স্প্রিংব্যাক বিবেচনা জরুরি। কয়েকটি অতিরিক্ত স্টেশন শক্ত কোণ বজায় রেখেও আবরণের অখণ্ডতা রক্ষা করতে পারে।” - Hannah O’Leary, জ্যেষ্ঠ অটোমেশন পরামর্শক, Siemens Digital Industries
“সার্ভো নিয়ন্ত্রণের সঙ্গে ইনলাইন পরিমাপ যুক্ত করুন। দৈর্ঘ্য ও ছিদ্রের পিচ থেকে কাটার পিচে ক্লোজড-লুপ সমন্বয় চালুর সময়ের সেটআপ-অপচয়ের বেশিরভাগ দূর করতে পারে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- মানদণ্ড ও উপাদানের তথ্য
- ASTM A653/A755/A240: https://www.astm.org
- World Steel Association-এর রিসোর্স: https://worldsteel.org
- নকশা এবং সিমুলেশন
- COPRA RF: https://www.datam.de
- Altair Inspire/Forming: https://www.altair.com
- পরিমাপ ও মান
- Keyence ইন-লাইন লেজার সিস্টেম: https://www.keyence.com
- Micro-Epsilon প্রোফাইল সেন্সর: https://www.micro-epsilon.com
- পরিচালনা এবং রক্ষণাবেক্ষণ
- UpKeep CMMS: https://www.onupkeep.com
- Fiix CMMS: https://www.fiixsoftware.com
বাস্তবায়নের পরামর্শ: কেনার আগে আপনার প্রকৃত কয়েল-স্পেসিফিকেশন (সাবস্ট্রেট, পুরুত্ব, আবরণ) দিয়ে কারখানায় পরীক্ষা চেয়ে নিন, যাতে গতি, কাটের নির্ভুলতা, ছিদ্র-থেকে-কাট পিচ এবং পৃষ্ঠের ফিনিশ যাচাই করা যায়।
সর্বশেষ আপডেট: 2025-10-23
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ, ডেটা টেবিল ও সূত্রসহ 2025 সালের প্রবণতা, সাম্প্রতিক দুটি কেস স্টাডি, বিশেষজ্ঞদের মতামত, ব্যবহারিক সরঞ্জাম/রিসোর্স এবং বাস্তবায়ন-পরামর্শ যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15 অথবা ASTM/WorldSteel নির্দেশিকা হালনাগাদ হলে, বড় OEM-রা নতুন ক্যাসেট/HSLA ফর্মিং স্পেসিফিকেশন প্রকাশ করলে, কিংবা ইন-লাইন পরিমাপ গ্রহণের বেঞ্চমার্ক বদলালে তার আগে।





