
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ভূমিকা
আপনার বাড়ির সেই পরিষ্কার, ক্রিস্প দেয়াল এবং ছাদগুলো কীভাবে তৈরি হয় তা কি কখনো ভেবেছেন? উত্তর লুকিয়ে আছে এক পটভূমির নায়কের মধ্যে: স্টাড এবং ট্র্যাক রোল তৈরির মেশিন। এই অসাধারণ যন্ত্রটি আধুনিক নির্মাণের মেরুদণ্ড, নীরবে ধাতুর উপাদানগুলোকে গঠন করে যা অসংখ্য ভবনের কাঠামো তৈরি করে।
এই বিস্তারিত নির্দেশিকা স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের জগতে গভীরভাবে প্রবেশ করে, তাদের জটিলতা, প্রয়োগ এবং আপনার প্রয়োজন অনুসারে সঠিকটি বেছে নেওয়ার কারণগুলো অন্বেষণ করে।
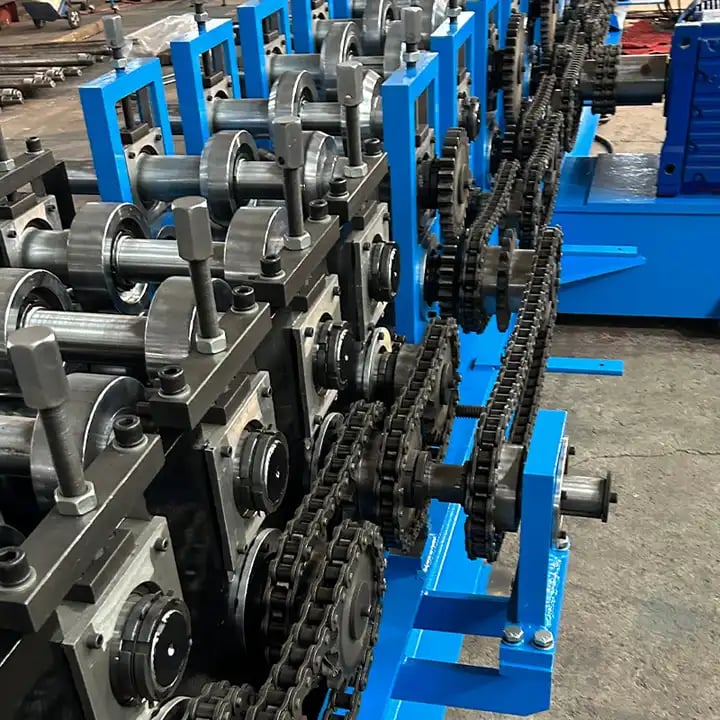
এর উপাদানসমূহ স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন
একটি লম্বা, অবিরাম ধাতুর চাদরকে কল্পনা করুন যা একটি উন্নত যন্ত্রে খাওয়ানো হয় এবং তা নির্দিষ্ট আকারে রূপান্তরিত হয়। মূলত এটাই স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন করে। এর মূল উপাদানগুলোর বিভাজন এখানে দেওয়া হলো:
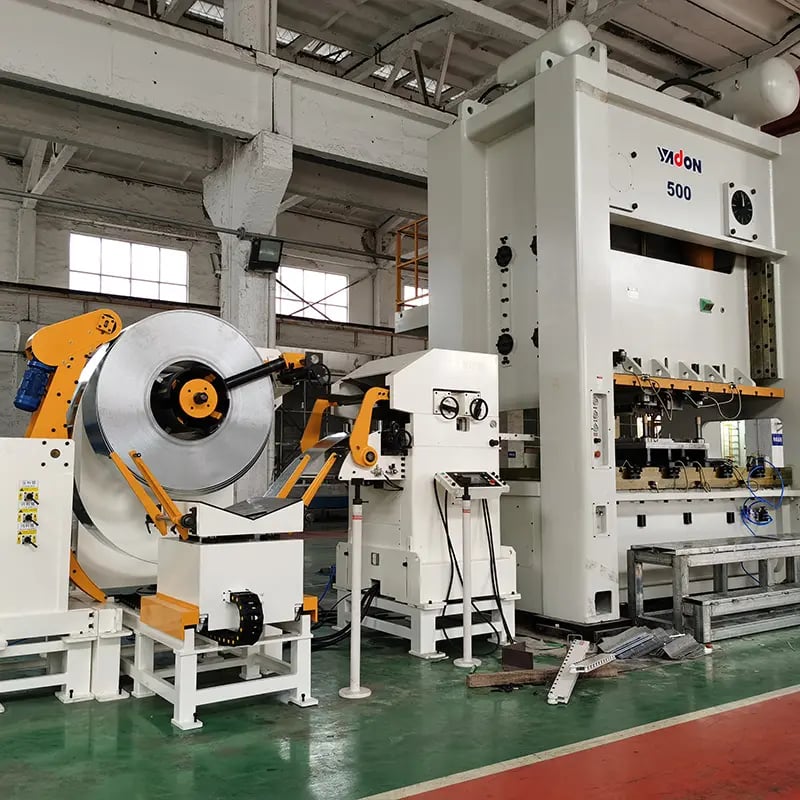
- আনকয়লার: এটি প্রথম বিন্দু, যেখানে ধাতুর কয়েল লোড এবং উন্মোচন করা হয়।
- রোল ফর্মিং স্টেশন: এই স্টেশনগুলোতে একাধিক সুনির্দিষ্ট আকৃতির রোলার রয়েছে যা ধাতুর চাদরকে ধাপে ধাপে বাঁকিয়ে এবং ঢালাই করে পছন্দসই প্রোফাইলে রূপ দেয়, যেমন সি-আকৃতির স্টাড বা ইউ-আকৃতির ট্র্যাক। প্রোফাইলের জটিলতা অনুসারে স্টেশনের সংখ্যা পরিবর্তিত হয়।
- কাটিং ইউনিট: পছন্দসই আকার তৈরি হওয়ার পর, কাটিং ইউনিট ধাতুর চাদরকে প্রয়োজনীয় দৈর্ঘ্যে সুনির্দিষ্টভাবে কেটে ফেলে।
- স্ট্যাকার বা কনভেয়র: এই সিস্টেমটি সমাপ্ত স্টাড এবং ট্র্যাকগুলোকে সতর্কতার সাথে সংগ্রহ করে এবং স্তূপ করে, যাতে তারা আরও ব্যবহারের জন্য প্রস্তুত থাকে।
- নিয়ন্ত্রণ সিস্টেম: কার্যক্রমের মস্তিষ্ক, নিয়ন্ত্রণ সিস্টেম সম্পূর্ণ প্রক্রিয়া নিয়ন্ত্রণ করে, গতি, চাপ এবং কার্যক্রমের ক্রম নিয়ন্ত্রণ করে সামঞ্জস্যপূর্ণ এবং সুনির্দিষ্ট উৎপাদন নিশ্চিত করে।
স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের প্রকার
স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনগুলো বিভিন্ন কনফিগারেশনে পাওয়া যায় যাতে বিভিন্ন প্রয়োজন পূরণ করা যায়। এখানে দুটি প্রধান ধরন উল্লেখ করা হলো:
- অ-কাঠামোগত: এই মেশিনগুলো এমন প্রয়োগের জন্য তৈরি যেখানে স্টাড এবং ট্র্যাকগুলোকে উল্লেখযোগ্য ওজন বহন করতে হয় না, যেমন অভ্যন্তরীণ দেয়াল এবং পার্টিশন। এরা সাধারণত পাতলা এবং হালকা গেজ ধাতুর প্রোফাইল উৎপাদন করে।
- কাঠামোগত: নাম অনুসারে, এই মেশিনগুলো শক্তিশালী ফ্রেমিং প্রয়োজনীয় প্রকল্পের জন্য তৈরি, যেমন লোড-বহনকারী দেয়াল, মেঝে এবং ছাদ। এরা পুরুতর এবং ভারী গেজ ধাতুর প্রোফাইল উৎপাদন করে যাতে বেশি ওজন সহ্য করা যায়।
-
 স্টোরেজ র্যাক শেলফ বক্স প্যানেল তৈরির মেশিন, স্টীল স্টোরেজ র্যাক সিস্টেম বক্স বিম রোল ফর্মিং লাইন আরও জানুন
-
 অটো চেঞ্জেবল C Z Purline মেশিন আরও জানুন
-
 ঢেউতোলা প্যানেল রোল তৈরির মেশিন আরও জানুন
-
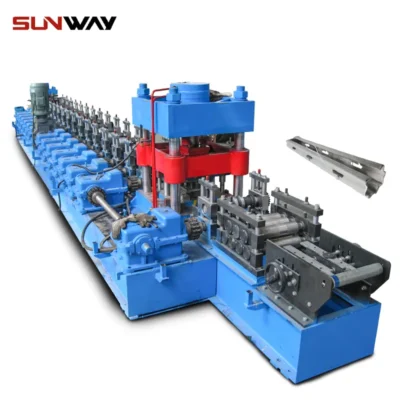 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
- ভারা তক্তা রোল গঠন মেশিন আরও জানুন
-
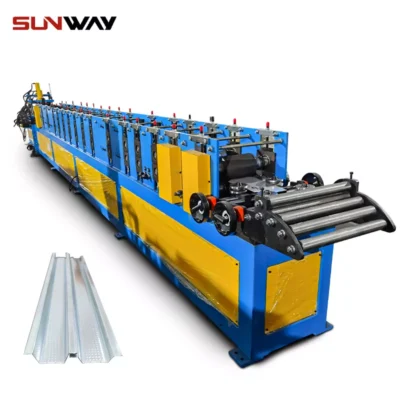 হালকা গেজ ইস্পাত রোল গঠন মেশিন আরও জানুন
-
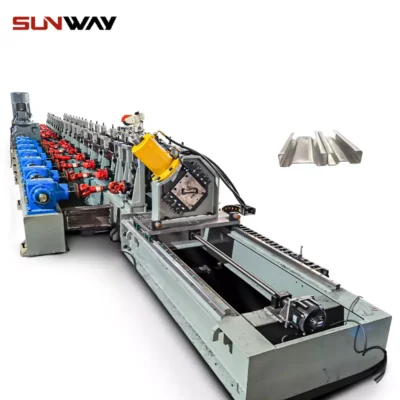 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য সিগমা Purlin রোল ফর্মিং মেশিন আরও জানুন
-
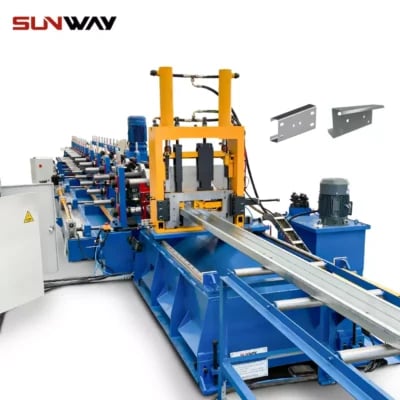 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য CZ Purlin রোল ফর্মিং মেশিন আরও জানুন
-
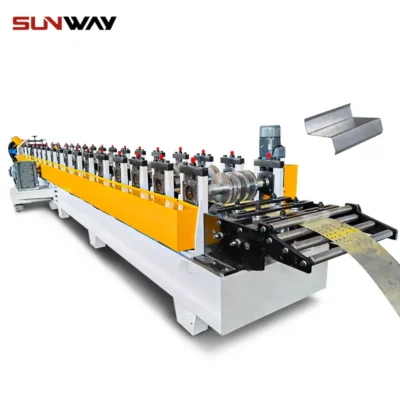 স্বয়ংক্রিয় আকার পরিবর্তনযোগ্য Z Purlin রোল তৈরির মেশিন আরও জানুন
শিল্প প্রয়োগের ক্ষেত্রে স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন
স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের প্রভাব আবাসিক নির্মাণের বাইরেও বিস্তৃত। এখানে কিছু শিল্প প্রয়োগ উল্লেখ করা হলো:
- বাণিজ্যিক ভবন: অফিস স্পেস থেকে গুদাম পর্যন্ত, এই মেশিনগুলো বিভিন্ন বাণিজ্যিক কাঠামোর ফ্রেমওয়ার্ক তৈরি করে।
- প্রি-ফ্যাব্রিকেটেড নির্মাণ: সামঞ্জস্যপূর্ণ এবং সুনির্দিষ্ট আকার উৎপাদনের ক্ষমতা তাদের প্রি-ফ্যাব্রিকেটেড নির্মাণের জন্য আদর্শ করে, যেখানে প্রি-অ্যাসেম্বল্ড সেকশন সাইটের বাইরে তৈরি করে তারপর প্রধান স্থানে পরিবহন করা হয়।
- এইচভিএসি সিস্টেম: ধাতুর স্টাড এবং ট্র্যাকের হালকা এবং বহুমুখী প্রকৃতি তাদের এইচভিএসি সিস্টেমে ডাক্টওয়ার্ক এবং অন্যান্য উপাদান সমর্থনের জন্য উপযুক্ত করে।
- আসবাবপত্র উৎপাদন: এগুলো অফিস কিউবিকল এবং শেল্ফিং ইউনিটের মতো আসবাবের জন্য শক্তিশালী ফ্রেম তৈরিতে ব্যবহার করা যায়।
স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন বেছে নেওয়ার সময় বিবেচ্য কারণসমূহ
সঠিক স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন বেছে নেওয়ার জন্য কয়েকটি কারণের সতর্কতার সাথে বিবেচনা প্রয়োজন:
- উৎপাদন প্রয়োজন: আপনার উৎপাদিত প্রোফাইলের পরিমাণ এবং ধরন বিবেচনা করুন। যদি উচ্চ-পরিমাণ উৎপাদন আশা করেন, তাহলে দ্রুত চক্র সময় এবং অটোমেটেড ফিচারসহ মেশিন উপকারী হতে পারে।
- উপাদানের পুরুত্ব এবং প্রস্থ: নিশ্চিত করুন মেশিনটি আপনার প্রকল্পের স্পেসিফিকেশন পূরণ করতে পারে এমন ধাতুর গেজ এবং প্রস্থ সামলাতে পারে।
- প্রোফাইলের জটিলতা: আরও জটিল প্রোফাইলগুলির জন্য অতিরিক্ত ফর্মিং স্টেশন এবং উচ্চতর নির্ভুলতার স্তরযুক্ত মেশিন প্রয়োজন হতে পারে।
- বাজেট: স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের দাম তাদের ক্ষমতা এবং বৈশিষ্ট্যের উপর নির্ভর করে পরিবর্তিত হয়। আপনার বাজেট নির্ধারণ করুন এবং আপনার আর্থিক সীমার মধ্যে থেকে প্রয়োজনীয় কার্যকারিতা প্রদানকারী একটি মেশিন নির্বাচন করুন।
- খ্যাতি এবং পরিষেবা: নির্মাতার গুণমান এবং বিক্রয়োত্তর সহায়তার খ্যাতি অনুসন্ধান করুন। একটি নির্ভরযোগ্য পরিষেবা নেটওয়ার্ক নিশ্চিত করে যে আপনার মেশিন বছরের পর বছর মসৃণ এবং দক্ষভাবে কাজ করবে।
মৌলিকের বাইরে: উন্নত বৈশিষ্ট্য এবং বিবেচনা
মূল কার্যকারিতা একই থাকলেও, কিছু উন্নত বৈশিষ্ট্য স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের ক্ষমতা এবং দক্ষতা বাড়াতে পারে:
- স্বয়ংক্রিয় পাঞ্চিং এবং ফ্ল্যাঞ্জিং: এই বৈশিষ্ট্যগুলি প্রোফাইলে ছিদ্র এবং ফ্ল্যাঞ্জ তৈরি করতে সক্ষম করে, দ্বিতীয়ক প্রক্রিয়ার প্রয়োজনীয়তা দূর করে।
- স্ট্যাকিং এবং বান্ডলিং সিস্টেম: এই স্বয়ংক্রিয় সিস্টেমগুলি সমাপ্ত পণ্যের সংগ্রহ এবং সংগঠনকে সহজতর করে, উৎপাদনশীলতা বাড়ায়।
- কম্পিউটার-নিউমেরিক কন্ট্রোল (সিএনসি) সিস্টেম: সিএনসি প্রযুক্তি ফর্মিং প্রক্রিয়ার উপর নির্ভুল নিয়ন্ত্রণ প্রদান করে, স্থির গুণমান এবং পুনরাবৃত্তিযোগ্যতা নিশ্চিত করে।
স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন ব্যবহারের সুবিধা এবং বিবেচনা
স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন ঐতিহ্যবাহী কাঠের ফ্রেমিং পদ্ধতির তুলনায় বেশ কয়েকটি সুবিধা প্রদান করে:
- বাড়তি গতি এবং দক্ষতা: এগুলি দ্রুত এবং স্থিরভাবে প্রচুর পরিমাণে স্টাড এবং ট্র্যাক উৎপাদন করতে পারে, নির্মাণ সময় উল্লেখযোগ্যভাবে কমিয়ে।
- মাত্রাগত নির্ভুলতা: নির্ভুল ফর্মিং প্রক্রিয়া স্থির এবং সঠিক মাপ নিশ্চিত করে, সমাবেশ প্রক্রিয়া সহজ করে এবং ত্রুটির সম্ভাবনা কমায়।
- হালকা এবং টেকসই: ধাতব স্টাড এবং ট্র্যাক হালকা হলেও কাঠের তুলনায় উৎকৃষ্ট শক্তি এবং টেকসইতা প্রদান করে, বিশেষ করে আর্দ্রতা এবং আগুনের সংস্পর্শে।
- টেকসইতা: স্টাড এবং ট্র্যাক রোল ফর্মিংয়ে ব্যবহৃত প্রধান উপাদান স্টিল পুনর্ব্যবহারযোগ্য, যা পরিবেশবান্ধব পছন্দ করে তোলে।
তবে, এই বিষয়গুলিও বিবেচনা করা গুরুত্বপূর্ণ:
- উচ্চ প্রাথমিক বিনিয়োগ: ঐতিহ্যবাহী কাঠের ফর্মিং পদ্ধতির তুলনায় স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের প্রাথমিক খরচ বেশি হতে পারে।
- শেখার বক্ররেখা: এই মেশিনগুলি কার্যকরভাবে চালানোর জন্য সঠিক প্রশিক্ষণ এবং ফর্মিং প্রক্রিয়ার জ্ঞান প্রয়োজন।
- সীমিত নমনীয়তা: কিছু মেশিন বিভিন্ন প্রোফাইল উৎপাদনের ক্ষমতা প্রদান করলেও, এগুলি সাধারণত অনন্য অ্যাপ্লিকেশনের জন্য কাঠের ফ্রেমিংয়ের কাস্টমাইজেবিলিটির সাথে তুলনীয় নয়।
সাধারণ প্রশ্নাবলি
প্রশ্ন: একটির সাধারণ আয়ু কত? স্টাড এবং ট্র্যাক রোল তৈরির মেশিন?
উত্তর: সঠিক রক্ষণাবেক্ষণ এবং যত্নের সাথে, একটি ভালোভাবে নির্মিত স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন দশকের পর দশক স্থায়ী হতে পারে।
প্রশ্ন: স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিন চালানোর সময় কোনো নিরাপত্তা সতর্কতা বিবেচনা করতে হয় কি?
ক: হ্যাঁ, নির্মাতার নিরাপত্তা নির্দেশিকা অনুসরণ করা এবং গ্লাভস, নিরাপত্তা চশমা এবং শ্রবণ সুরক্ষা যেমন উপযুক্ত ব্যক্তিগত সুরক্ষা সরঞ্জাম (PPE) পরিধান করা অত্যাবশ্যক।
প্র: স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ কীভাবে করব?
ক: নিয়মিত পরিষ্কারকরণ, লুব্রিকেশন এবং সঠিক রক্ষণাবেক্ষণ পদ্ধতি গ্রহণ করা অত্যন্ত জরুরি যাতে মসৃণ অপারেশন নিশ্চিত হয় এবং ব্যয়বহুল গণ্ডগোল প্রতিরোধ করা যায়। নির্দিষ্ট রক্ষণাবেক্ষণ পদ্ধতির জন্য নির্মাতার নির্দেশিকা দেখুন।
উপসংহার
স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনগুলি আধুনিক নির্মাণ শিল্পে অপরিহার্য হয়ে উঠেছে। এদের গতি, নির্ভুলতা এবং বহুমুখিতা দক্ষ এবং টেকসই নির্মাণ পদ্ধতিতে উল্লেখযোগ্য অবদান রাখে। এদের কার্যকারিতা, সক্ষমতা এবং বিবেচ্য বিষয়গুলি বুঝে আপনি আপনার নির্দিষ্ট চাহিদা অনুসারে যেকোনো মেশিন নির্বাচন করে আপনার প্রকল্পের সাফল্যে অবদান রাখতে পারেন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) উৎপাদনের গতিতে স্টাড ও ট্র্যাকের ক্ষেত্রে বাস্তবসম্মত সহনশীলতা কত?
- এনকোডারভিত্তিক দৈর্ঘ্য নিয়ন্ত্রণ ও ইন-লাইন লেজার প্রস্থ-গেজ থাকলে, গেজ ও প্রোফাইলভেদে সাধারণত কাট-দৈর্ঘ্যে ±0.5–1.0 mm এবং ফ্ল্যাঞ্জ/ওয়েবের প্রস্থে ±0.5–0.8 mm অর্জন করা যায়; গতি 30–60 m/min।
2) একটি স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন কি নন-স্ট্রাকচারাল ও স্ট্রাকচারাল প্রোফাইলের মধ্যে বদলাতে পারে?
- হ্যাঁ—যদি মেশিনটি সম্পূর্ণ গেজ-পরিসরের জন্য নির্দিষ্ট করা হয় (যেমন, 0.4–2.0 mm) এবং এতে ক্যাসেট টুলিং অথবা মোটরচালিত রোল-গ্যাপ সমন্বয় ও HMI রেসিপি থাকে। ক্যাসেট দিয়ে আকার বদলাতে 15–30 মিনিট লাগতে পারে।
3) পাতলা গেজের স্টাডে টুইস্ট, বাঁক ও প্রান্ত ফোলা কীভাবে এড়াব?
- প্রবেশের স্ট্রিপ লেভেল করুন, প্রবেশ-টান স্থির রাখুন, পাসের সমান্তরালতা বজায় রাখুন, শুরুর পাসে ক্রমবর্ধমান ব্যাসার্ধ ব্যবহার করুন এবং খুব পাতলা গেজে (<0.5 mm) গতি সীমিত রাখুন। ইন-লাইন সরলতা পরীক্ষায় যাচাই করুন।
4) গ্যালভানাইজড ও প্রিপেইন্টেড কয়েলের জন্য কোন কাট-অফ সবচেয়ে উপযোগী?
- লাইনের গতির সঙ্গে সমলয় কার্বাইড ছুরিযুক্ত সার্ভো ফ্লাইং শিয়ার বা রোটারি শিয়ার যান্ত্রিক গিলোটিনের তুলনায় বার তৈরি ও আবরণের ক্ষতি কমায়।
5) কোন রক্ষণাবেক্ষণ সূচি আপটাইম সর্বাধিক করে?
- প্রতিদিন: মুছে পরিষ্কার করুন, চোখে দেখে পরীক্ষা করুন, এয়ার লাইনের পানি বের করুন। প্রতি সপ্তাহে: রোল পরিষ্কার, লুব্রিকেশন ও ফাস্টেনারের টর্ক পরীক্ষা। প্রতি মাসে: সারিবদ্ধতা নিরীক্ষা ও এনকোডার যাচাই। প্রতি ত্রৈমাসিকে: গিয়ারবক্স তেলের বিশ্লেষণ এবং IIoT সেন্সরে কম্পন/তাপমাত্রার প্রবণতা পর্যবেক্ষণ।
স্টাড এবং ট্র্যাক রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প প্রবণতা
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ মানক হচ্ছে: OPC UA/MTConnect-এ তথ্য পাঠানো IIoT সেন্সর অপরিকল্পিত ডাউনটাইম 10–20% কমায়।
- শক্তি অপ্টিমাইজেশন: রিজেনারেটিভ VFD ও ইকো-আইডল মোড 2022 সালের ভিত্তির তুলনায় প্রতি 100 m-এ kWh 15–30% কমায়।
- ডিজিটাল ট্রেসেবিলিটি: ইন-লাইন ক্যামেরা/লেজার প্রোফাইলোমিটার QA ও মান-অনুবর্তিতার জন্য ওয়েব/ফ্ল্যাঞ্জের প্রস্থ, ছিদ্রের পিচ এবং কাট-দৈর্ঘ্য ব্যাচ-রেকর্ডে রাখে।
- উপাদানের পরিবর্তন: আর্দ্র আবহাওয়ায় ক্ষয় প্রতিরোধে উচ্চ-শক্তির AZ জিঙ্ক-অ্যালুমিনিয়াম কোটেড স্টিল ও প্রিপেইন্টেড সাবস্ট্রেটের ব্যবহার বাড়ছে।
- দ্রুত পরিবর্তন: রেসিপিভিত্তিক ক্যাসেট টুলিংয়ে সাধারণ স্টাড-আকার (যেমন 50/70/90 mm ওয়েব) ও ট্র্যাক-উচ্চতার মধ্যে 20 মিনিটের কমে বদলানো যায়।
- নিরাপত্তা অনুবর্তিতা: নথিভুক্ত <200 ms স্টপ-টাইম পরিমাপসহ আরও কমপ্যাক্ট লাইন ISO 13849-1 PL d অনুযায়ী যাচাই করা হচ্ছে।
2025 বেঞ্চমার্ক এবং KPI
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণির | ব্যবহারিক লক্ষ্য | নোট | উৎসসমূহ |
|---|---|---|---|---|---|
| লাইনের গতি (স্টাড/ট্র্যাক) | 25–45 মি/মিনিট | 50–70 m/min | 35–55 m/min | গেজ/প্রোফাইল-নির্ভর | SME; OEM ডেটাশিট |
| কাট-দৈর্ঘ্যের নির্ভুলতা | ±১.৫ মিমি | ±0.5–1.0 mm | ±1.0 mm | এনকোডার + সার্ভো শিয়ার | SME নলেজ হাব |
| পরিবর্তনের সময় (ক্যাসেট) | 35–60 মিনিট | 12–20 মিনিট | ≤30 min | আগে থেকে গ্যাপ-সেট করা ক্যাসেট + HMI রেসিপি | AMT; OEM কেস নোট |
| স্টার্ট-আপ স্ক্র্যাপ | ৩–৫% | ১–২% | ≤3% | নির্দেশিত সেটআপ + ইন-লাইন ভিশন | ঠিকাদার জরিপ |
| প্রতি 100 m-এ শক্তি | 1.6–2.3 kWh | 1.1–1.5 kWh | ≤1.7 kWh | রিজেনারেটিভ ড্রাইভ + ইকো মোড | U.S. DOE AMMTO |
| নিরাপত্তার স্তর | বেসিক CE | ISO 13849-1 PL d | PL c–d | যাচাইকৃত ই-স্টপ, ইন্টারলক | ISO/CE নথি |
রেফারেন্স:
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
- Association for Manufacturing Technology (AMT): https://www.amtonline.org
- U.S. DOE উন্নত উপকরণ ও উৎপাদন প্রযুক্তি অফিস: https://www.energy.gov/ammto
- ISO 13849-1 কার্যকরী নিরাপত্তা: https://www.iso.org/standard/81168.html
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: বহু ধরনের স্টাড SKU-র জন্য রেসিপি-চালিত আকার পরিবর্তন (2025)
পটভূমি: একটি প্রিফ্যাব দেয়াল-প্যানেল কারখানা প্রতিদিন পাঁচটি স্টাড-প্রস্থ (50–150 mm) ও দুটি ফ্ল্যাঞ্জ বিকল্প চালাত; গড় পরিবর্তনে 42 মিনিট লাগত, ফলে অর্ডার দেরি হতো।
সমাধান: ক্যাসেট-ধরনের টুলিং, HMI রেসিপি স্বয়ংক্রিয়ভাবে লোড করা QR-কোডযুক্ত কয়েল-ট্যাগ এবং পূর্ণগতিতে যাওয়ার আগে ছিদ্রের পিচ যাচাইয়ের ইন-লাইন ক্যামেরা চালু করা হয়।
ফলাফল: পরিবর্তনের সময় 18 মিনিটে নেমে আসে; OEE 10.6% বাড়ে; স্টার্ট-আপ স্ক্র্যাপ 3.8% থেকে 1.9%-এ নামে; সময়মতো ডেলিভারি 93% থেকে 98%-এ উন্নীত হয়।
কেস স্টাডি 2: কাঠামোগত ট্র্যাক লাইনে শক্তি অপ্টিমাইজেশন (2024)
পটভূমি: 2টি শিফটে চলা কাঠামোগত স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনে বিদ্যুৎ সাশ্রয় করতে একটি আঞ্চলিক প্রস্তুতকারক উদ্যোগ নেয়।
সমাধান: রিজেনারেটিভ VFD আপগ্রেড করা হয়, HMI ইকো-আইডল চালু করা হয় এবং MTConnect শক্তি/KPI ড্যাশবোর্ড একীভূত করা হয়।
ফলাফল: প্রতি 100 m-এ শক্তি 2.0 থেকে 1.4 kWh-এ নামে (−30%); বার্ষিকীকৃত সাশ্রয় $37,000; কাট-দৈর্ঘ্যের নির্ভুলতা কমেনি (±0.8 mm CpK >1.67 বজায় ছিল)।
বিশেষজ্ঞদের মতামত
- Amina Duarte, প্রধান রোল ফর্মিং প্রকৌশলী, Formtek
মতামত: “স্টাড ও ট্র্যাক প্রোফাইলে বেশিরভাগ টুইস্ট প্রথম তিনটি পাসে তৈরি হয়। পরের ধাপের সংশোধনে যাওয়ার আগে প্রবেশ-টান ও পাসের সমান্তরালতা স্থির করুন।” - Luca Ferraro, অপারেশন পরিচালক, Gasparini
মতামত: “নন-স্ট্রাকচারাল ও স্ট্রাকচারাল—দুই ধরনের গেজ উৎপাদন করলে ক্যাসেট টুলিং ও ডিজিটাল রেসিপিই নির্ভরযোগ্যভাবে 20 মিনিটের কমে আকার বদলানোর দ্রুততম উপায়।” - Hannah Schultz, কার্যকরী নিরাপত্তা নিরীক্ষক, TÜV SÜD
মতামত: “ISO 13849-1 PL d পূরণে প্রতিটি নিপ-পয়েন্টে স্টপ-টাইম যাচাই ও ঝুঁকি মূল্যায়ন নথিবদ্ধ করুন—নিরীক্ষকেরা এখন HMI থেকে সরাসরি নেওয়া ডিজিটাল রেকর্ড আশা করেন।”
ব্যবহারিক সরঞ্জাম ও সম্পদ
- SME Knowledge Hub: রোল ফর্মিংয়ের সহনশীলতা ও সেটআপের সেরা অনুশীলন — https://www.sme.org
- ধাতু ফর্মিং উৎপাদনশীলতা বিষয়ে AMT অন্তর্দৃষ্টি — https://www.amtonline.org
- শক্তি বেঞ্চমার্কিংয়ের জন্য DOE Better Plants ক্যালকুলেটর — https://betterbuildingssolutioncenter.energy.gov/better-plants
- তথ্য একীভূতকরণ/ট্রেসেবিলিটির জন্য MTConnect ও OPC UA — https://www.mtconnect.org | https://opcfoundation.org
- প্রিপেইন্টেড/কোটেড স্টিল ফর্মিং বিষয়ে National Coil Coating Association — https://www.coilcoating.org
- ISO 13849-1 পর্যালোচনা ও ক্রয় — https://www.iso.org/standard/81168.html
কীওয়ার্ড ইন্টিগ্রেশনের উদাহরণ:
- ক্যাসেট টুলিং ও HMI রেসিপিসহ স্টাড ও ট্র্যাক রোল ফর্মিং মেশিনে প্রচলিত স্টাড-প্রস্থের মধ্যে 20 মিনিটের কমে প্রোফাইল বদলানো যায়।
- রিজেনারেটিভ VFD-ব্যবহারকারী শক্তি-দক্ষ স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন প্রতি 100 মিটারে kWh সর্বোচ্চ 30% কমায়।
- মিশ্র গেজের জন্য দ্রুত রোল-গ্যাপ সমন্বয়সহ নন-স্ট্রাকচারাল ও স্ট্রাকচারাল উৎপাদনে যাচাইকৃত স্টাড ও ট্র্যাক রোল ফর্মিং মেশিন নির্দিষ্ট করুন।
উদ্ধৃতি এবং আরও পড়ুন:
- SME: https://www.sme.org
- AMT: https://www.amtonline.org
- U.S. DOE AMMTO: https://www.energy.gov/ammto
- ISO 13849-1: https://www.iso.org/standard/81168.html
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: 5টি অতিরিক্ত FAQ, KPI টেবিল ও রেফারেন্সসহ 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞ মতামত এবং কীওয়ার্ড-সমন্বিত উদাহরণসহ বাছাইকৃত সরঞ্জাম/রিসোর্স যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-24 অথবা নিরাপত্তা মান (ISO 13849), কয়েল/আবরণের স্পেসিফিকেশন, কিংবা OEM-দের বৈশিষ্ট্যসমূহ (ক্যাসেট টুলিং, ইন-লাইন ভিশন QA, রিজেনারেটিভ ড্রাইভ) বদলালে তার আগে।





