
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সারাংশ
স্টিল রোল ফর্মিং মেশিন ধাতু তৈরির শিল্পের মূলভিত্তি; এগুলো ধাতব শিটকে কাঙ্ক্ষিত প্রোফাইলে নির্ভুল ও দক্ষভাবে গঠন করে। একই রকম ও জটিল আকৃতি উচ্চ নির্ভুলতায় তৈরি করতে পারায় নির্মাণ থেকে স্বয়ংচালিত শিল্প পর্যন্ত নানা ক্ষেত্রে এ মেশিন অপরিহার্য। এই নির্দেশিকায় স্টিল রোল ফর্মিং মেশিনের ধরন, উপাদান, কাজের ধাপ এবং প্রয়োজন অনুযায়ী সঠিক মেশিন বেছে নেওয়ার পদ্ধতি বিস্তারিতভাবে তুলে ধরা হয়েছে।
স্টিল রোল ফর্মিং মেশিনের নির্দেশিকা
রোল ফর্মিং একটি অবিচ্ছিন্ন বাঁকানোর প্রক্রিয়া। এতে ধাতব শিটের একটি লম্বা স্ট্রিপ (সাধারণত কয়েল করা স্টিল) পরপর স্ট্যান্ডে বসানো রোলের সারির মধ্য দিয়ে চালানো হয়। প্রতিটি রোল সেট ধাপে ধাপে কিছুটা বাঁক দেয়, যতক্ষণ না কাঙ্ক্ষিত ক্রস-সেকশন প্রোফাইল তৈরি হয়। বিপুল পরিমাণে লম্বা ধাতব প্রোফাইল উৎপাদনের জন্য রোল ফর্মিং আদর্শ।
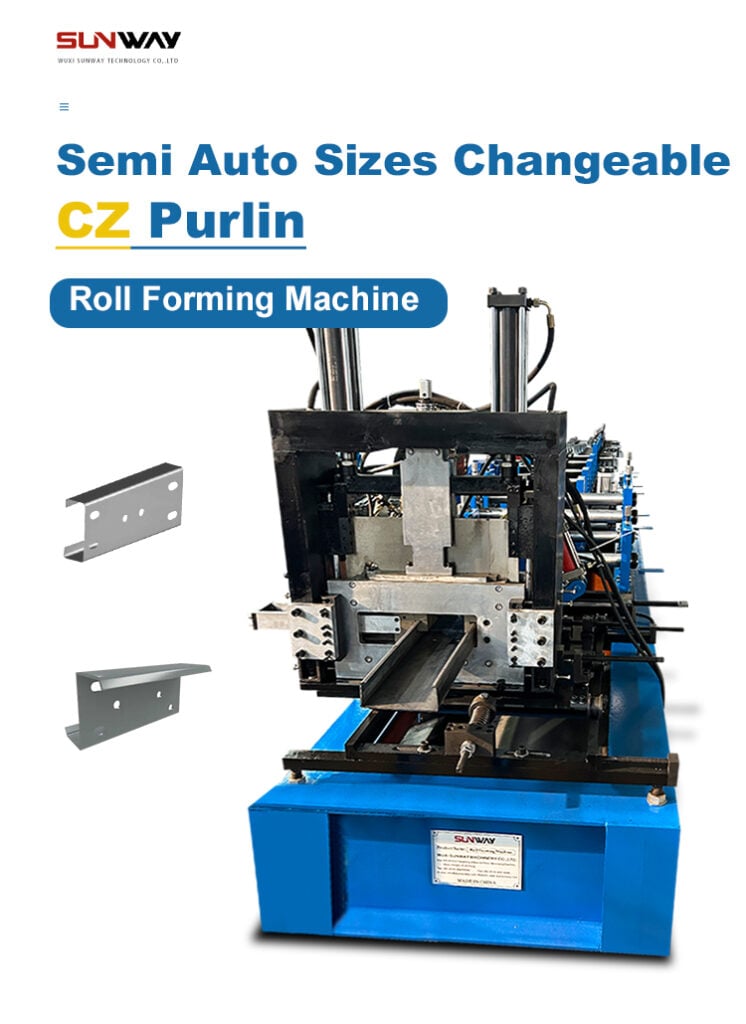
নির্ভুল রোল ফর্মিং মেশিনের ধরন
ধাতব পাউডারের নির্দিষ্ট মডেল ও তাদের ব্যবহার এখানে দেওয়া হলো:
| মডেল | বর্ণনা |
|---|---|
| RSFM-100 | উচ্চ গতির রোল ফর্মিং মেশিন; জটিল প্রোফাইল উচ্চ নির্ভুলতায় তৈরির জন্য উপযোগী। |
| RSFM-200 | বহুমুখী মেশিন; অ্যালুমিনিয়াম ও স্টেইনলেস স্টিলসহ নানা ধরনের উপাদান গঠন করতে সক্ষম। |
| RSFM-300 | পুরু উপাদান ও ভারী শিল্পকার্যে ব্যবহারের জন্য তৈরি হেভি-ডিউটি রোল ফর্মিং মেশিন। |
| RSFM-400 | ছোট পরিসরের কাজ ও ওয়ার্কশপের জন্য উপযোগী কমপ্যাক্ট রোল ফর্মিং মেশিন। |
| RSFM-500 | দক্ষতা বাড়াতে স্বয়ংক্রিয় নিয়ন্ত্রণ ব্যবস্থা-যুক্ত উন্নত রোল ফর্মিং মেশিন। |
| RSFM-600 | দ্রুত পণ্য বদলের সুবিধাসহ বৃহৎ পরিসরের উৎপাদনের জন্য তৈরি উচ্চ-সক্ষমতার মেশিন। |
| RSFM-700 | নির্দিষ্ট প্রোফাইলের চাহিদা মেটাতে মডিউলার নকশার কাস্টমাইজযোগ্য রোল ফর্মিং মেশিন। |
| RSFM-800 | সূক্ষ্ম নকশা ও উচ্চমানের ফিনিশ তৈরি করার জন্য নির্ভুল রোল ফর্মিং মেশিন। |
| RSFM-900 | কম পরিচালন ব্যয় ও উচ্চ উৎপাদনক্ষমতাসম্পন্ন শক্তি-সাশ্রয়ী রোল ফর্মিং মেশিন। |
| RSFM-1000 | নিরবচ্ছিন্ন উৎপাদনের জন্য সমন্বিত কাটিং ও পাঞ্চিং ব্যবস্থা-সহ উচ্চগতির রোল ফর্মিং মেশিন। |
হাই-স্পিড রোল ফর্মিং মেশিনের কার্যপ্রক্রিয়া
উচ্চগতির রোল ফর্মিং মেশিনে কাজের কয়েকটি ধাপ রয়েছে; প্রতিটি ধাপই চূড়ান্ত পণ্যকে নির্ধারিত স্পেসিফিকেশনের সঙ্গে মেলাতে গুরুত্বপূর্ণ। মেশিনটি কীভাবে কাজ করে, তার ধাপগুলো নিচে দেওয়া হলো:
- উপাদান প্রবেশ: প্রথমে মেশিনে ধাতব কয়েল প্রবেশ করানো হয়। কয়েলটি খুলে সোজা করা হয়, যাতে বাঁক বা ত্রুটি দূর হয়।
- রোল স্ট্যান্ড: সোজা করা ধাতব স্ট্রিপ একাধিক রোল স্ট্যান্ডের মধ্য দিয়ে যায়। প্রতিটি স্ট্যান্ড ধাপে ধাপে ধাতুটিকে বাঁকিয়ে কাঙ্ক্ষিত প্রোফাইল তৈরি করে। এ ধাপটি নির্ভুলতা ও সামঞ্জস্য নিশ্চিত করে।
- কাটিং এবং পাঞ্চিং: ধাতব স্ট্রিপ মেশিনের মধ্য দিয়ে যাওয়ার সময় সমন্বিত কাটিং ও পাঞ্চিং ব্যবস্থা ছিদ্র বা খাঁজ তৈরি করে, অথবা স্ট্রিপটিকে নির্দিষ্ট দৈর্ঘ্যে কাটে। বিশেষ বৈশিষ্ট্য বা দৈর্ঘ্য দরকার এমন কাজে এ ধাপটি অত্যন্ত গুরুত্বপূর্ণ।
- ফর্মিং: ধাতব স্ট্রিপ শেষ রোল স্ট্যান্ড থেকে বের হলে চূড়ান্ত আকৃতি তৈরি হয়। মেশিনের বিন্যাস অনুযায়ী প্রান্ত ছাঁটা বা এমবসিংয়ের মতো অতিরিক্ত প্রক্রিয়াও হতে পারে।
- আউটপুট: তৈরি পণ্য সংগ্রহ করা হয়; এরপর তা পরবর্তী প্রক্রিয়াকরণ বা সংযোজনের জন্য প্রস্তুত থাকে।
প্রধান উপাদানসমূহ এবং তাদের কার্যকারিতা
সরঞ্জামটি কার্যকরভাবে চালানো ও রক্ষণাবেক্ষণের জন্য স্টিল রোল ফর্মিং মেশিনের প্রধান উপাদানগুলোইস্পাত রোল তৈরির মেশিন জানা জরুরি। মূল অংশ ও সেগুলোর কাজ নিচে দেওয়া হলো:
| উপাদান | কার্যাবলী |
|---|---|
| ডিকয়লার | মেটাল কয়েল ধরে রাখে এবং মেশিনে ফিড করে। |
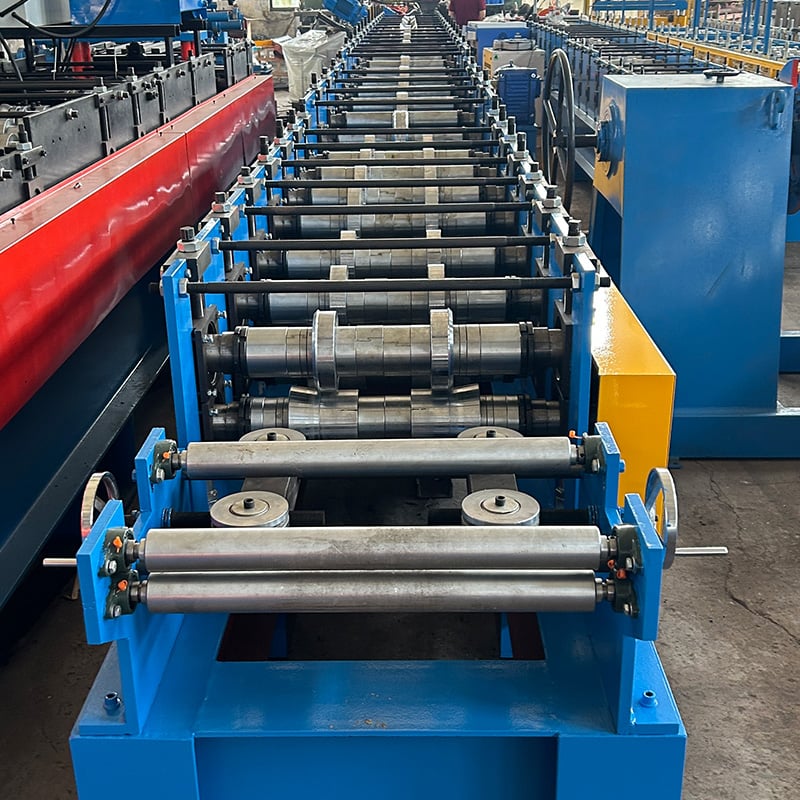
| রোল স্ট্যান্ড | এতে থাকা রোলারগুলো ধাতুকে কাঙ্ক্ষিত আকৃতিতে বাঁকায়। |
| কাটিং সিস্টেম | ধাতব স্ট্রিপকে নির্দিষ্ট দৈর্ঘ্যে কাটে এবং ছিদ্র বা খাঁজের মতো প্রয়োজনীয় বৈশিষ্ট্য তৈরি করে। |
| নিয়ন্ত্রণ প্যানেল | অপারেটরকে মেশিনের কাজ নিয়ন্ত্রণ ও পর্যবেক্ষণ করতে দেয়। |
| গাইডিং সিস্টেম | মেশিনের মধ্য দিয়ে চলার সময় ধাতব স্ট্রিপটি সঠিকভাবে সারিবদ্ধ থাকা নিশ্চিত করে। |
| ড্রাইভ সিস্টেম | রোলার এবং মেশিনের অন্যান্য চলমান অংশকে শক্তি সরবরাহ করে। |
| হাইড্রলিক সিস্টেম | কাটিং ও পাঞ্চিংয়ের জন্য প্রয়োজনীয় চাপ সরবরাহ করে। |
| আউটপুট টেবিল | সহজে ধরাধরি ও পরিবহনের জন্য তৈরি পণ্য সংগ্রহ করে। |
| নিরাপত্তা গার্ড | চলমান যন্ত্রাংশ থেকে অপারেটরকে সুরক্ষা দেয় এবং নিরাপদ পরিচালনা নিশ্চিত করে। |
-
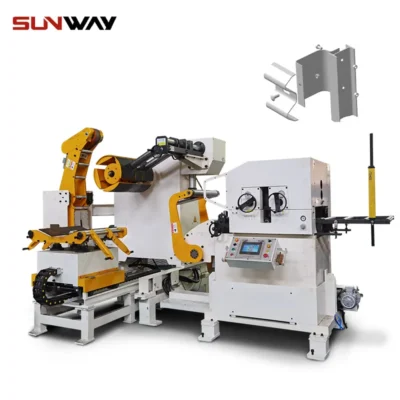 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
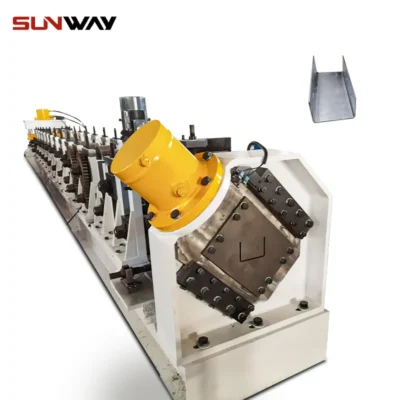 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
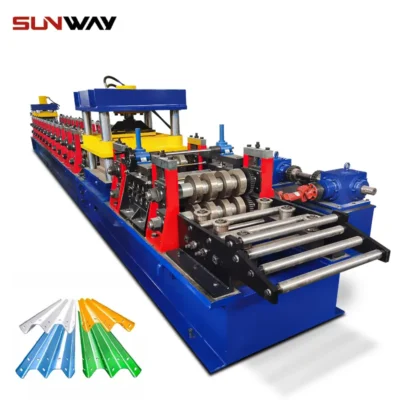 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
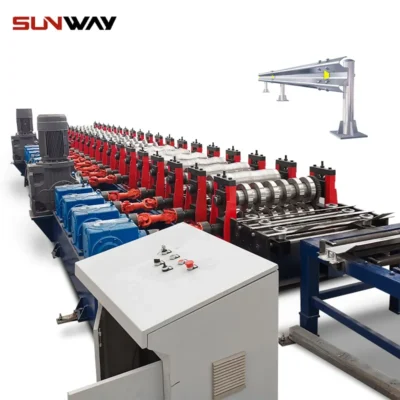 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
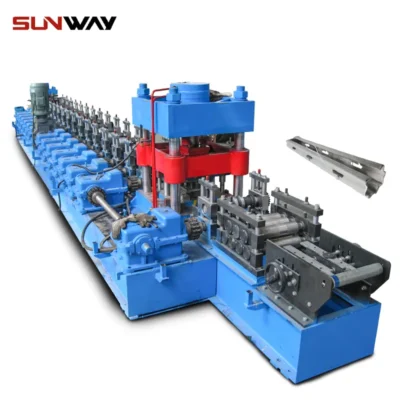 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
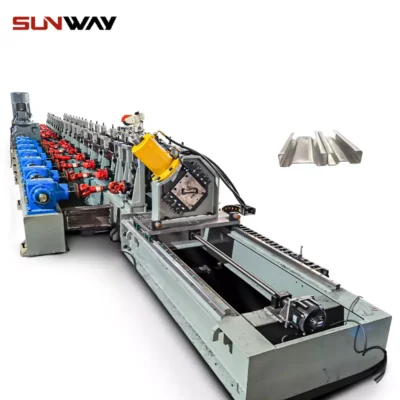 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য সিগমা পার্লিন রোল ফর্মিং মেশিন আরও জানুন
-
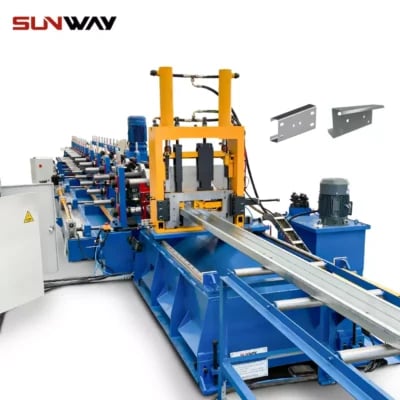 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য CZ পার্লিন রোল ফর্মিং মেশিন আরও জানুন
-
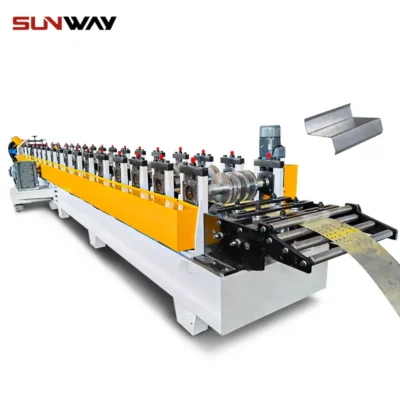 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য Z পার্লিন রোল ফর্মিং মেশিন আরও জানুন
-
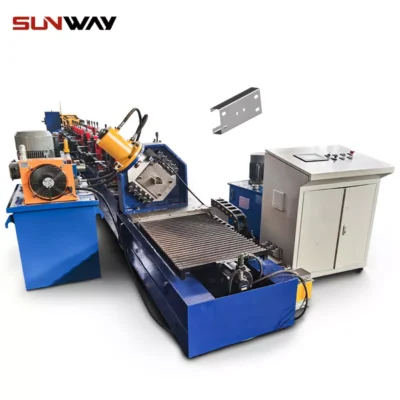 অটো সাইজ চেঞ্জেবল সি ইউ পারলিন রোল ফর্মিং মেশিন আরও জানুন
মেশিনের গতি এবং দক্ষতা
রোল ফর্মিং মেশিনের দক্ষতা ও গতি এর উৎপাদনক্ষমতা নির্ধারণের গুরুত্বপূর্ণ বিষয়। বিভিন্ন মডেলের তুলনা নিচে দেওয়া হলো:
| মডেল | গতি (মিটার/মিনিট) | দক্ষতা (ইউনিট/ঘণ্টা) | জ্বালানি খরচ (kW) |
|---|---|---|---|
| RSFM-100 | 20 | 1200 | 10 |
| RSFM-200 | 25 | 1500 | 12 |
| RSFM-300 | 15 | 1000 | 8 |
| RSFM-400 | 10 | 800 | 6 |
| RSFM-500 | 30 | 1800 | 15 |
| RSFM-600 | 35 | 2100 | 18 |
| RSFM-700 | 20 | 1200 | 10 |
| RSFM-800 | 40 | 2400 | 20 |
| RSFM-900 | 22 | 1300 | 11 |
| RSFM-1000 | 50 | 3000 | 25 |
কাস্টমাইজড যান্ত্রিক পরামিতি
নির্দিষ্ট চাহিদা পূরণে রোল ফর্মিং মেশিন কাস্টমাইজ করা যায়। কাস্টমাইজ করা সম্ভব এমন কয়েকটি পরামিতি:
| প্যারামিটার | বর্ণনা |
|---|---|
| রোলারের ব্যাসার্ধ | বিভিন্ন পুরুত্বের উপাদান ও প্রোফাইলের জন্য সমন্বয় করা যায়। |
| রোল স্ট্যান্ডের সংখ্যা | যে প্রোফাইল গঠন করা হচ্ছে তার জটিলতা অনুযায়ী সমন্বয় করা যায়। |
| উপকরণের প্রস্থ | নির্দিষ্ট প্রয়োগের উপযোগী করে ধাতব স্ট্রিপের প্রস্থ কাস্টমাইজ করা যায়। |
| কাটিং দৈর্ঘ্য | বিভিন্ন দৈর্ঘ্যের ধাতব অংশ তৈরির জন্য সমন্বয়যোগ্য। |
| পাঞ্চিংয়ের নকশা | নির্দিষ্ট আকার ও মাপের ছিদ্র তৈরির জন্য পাঞ্চিংয়ের নকশা কাস্টমাইজ করা যায়। |
| গঠন গতি | উৎপাদনের চাহিদা ও উপাদানের বৈশিষ্ট্যের সঙ্গে মিলিয়ে গতি নির্ধারণ করা যায়। |
| অটোমেশনের স্তর | দক্ষতা বাড়াতে মেশিনে বিভিন্ন মাত্রার স্বয়ংক্রিয় ব্যবস্থা যুক্ত করা যায়। |
| কয়েলের ওজন ক্ষমতা | উৎপাদনের চাহিদা অনুযায়ী বিভিন্ন ওজনের কয়েল সামলানোর উপযোগী করে নকশা করা যায়। |
| ড্রাইভ সিস্টেম | কর্মদক্ষতার চাহিদা অনুযায়ী বিভিন্ন ড্রাইভ ব্যবস্থা (যেমন, হাইড্রোলিক বা বৈদ্যুতিক) বেছে নেওয়া যায়। |
| নিরাপত্তা বৈশিষ্ট্যসমূহ | নিয়মকানুনের মান পূরণ ও অপারেটরের নিরাপত্তা নিশ্চিত করতে উন্নত সুরক্ষা বৈশিষ্ট্য যোগ করা যায়। |
প্রয়োগ এবং ব্যবহার
বহুমুখিতা ও দক্ষতার কারণে বিভিন্ন শিল্পে স্টিল রোল ফর্মিং মেশিন ব্যবহৃত হয়। কিছু প্রচলিত প্রয়োগ নিচে দেওয়া হলো:
| শিল্প | আবেদন |
|---|---|
| নির্মাণ | ছাদের প্যানেল, দেয়ালের ক্ল্যাডিং ও কাঠামোগত উপাদান তৈরি। |
| অটোমোটিভ | গাড়ির বডির অংশ, চ্যাসিস ও অভ্যন্তরীণ উপাদান তৈরি। |
| এরোস্পেস | বিমানের জন্য হালকা ও টেকসই উপাদান তৈরি। |
| আসবাবপত্র | ধাতব ফ্রেম, তাকের ইউনিট ও আসবাবের অন্যান্য অংশ তৈরি। |
| HVAC | ডাক্ট, বায়ুনিষ্কাশনের পথ এবং হিটিং, ভেন্টিলেশন ও এয়ার কন্ডিশনিংয়ের অন্যান্য যন্ত্রাংশ তৈরি। |
| যন্ত্রপাতি | গৃহস্থালি যন্ত্রপাতির ধাতব আবরণ, প্যানেল ও কাঠামোগত অংশ তৈরি। |
| সংরক্ষণ | তাকের ইউনিট, সংরক্ষণ র্যাক ও কনটেইনার তৈরি। |
| ইলেকট্রিক্যাল | কেবল ট্রে, বৈদ্যুতিক এনক্লোজার ও অন্যান্য উপাদান তৈরি। |
| রেলপথ | রেলপথের ট্র্যাকের উপাদান ও কাঠামোগত অংশ তৈরি। |
| কৃষি | কৃষি যন্ত্রপাতি ও সরঞ্জামের জন্য ধাতব কাঠামো ও উপাদান তৈরি। |
ইনস্টলেশন, অপারেশন এবং রক্ষণাবেক্ষণ
স্টিল রোল ফর্মিং মেশিন কার্যকরভাবে চালাতে সঠিক স্থাপন, পরিচালনা ও রক্ষণাবেক্ষণ অত্যন্ত জরুরি। কয়েকটি নির্দেশিকা নিচে দেওয়া হলো:
| দিক | বর্ণনা |
|---|---|
| স্থাপন | মজবুত ও সমতল ভিত্তি নিশ্চিত করুন, অংশগুলোর সঠিক সারিবদ্ধতা বজায় রাখুন এবং বৈদ্যুতিক সংযোগ নিরাপদ করুন। |
| পরিচালনা | প্রস্তুতকারকের নির্দেশিকা অনুসরণ করুন, উপাদান সঠিকভাবে প্রবেশ করান এবং নিয়মিত মেশিনের পরামিতি পর্যবেক্ষণ করুন। |
| রক্ষণাবেক্ষণ | চলমান অংশ নিয়মিত পরীক্ষা ও লুব্রিকেট করুন, ক্ষয় হয়েছে কি না দেখুন এবং ক্ষতিগ্রস্ত উপাদান দ্রুত বদলান। |
সরবরাহের তথ্য এবং মূল্য পরিসরের বিবরণ
সঠিক সরবরাহকারী বেছে নেওয়া এবং দামের পরিসর বোঝা জেনে-শুনে কেনাকাটার জন্য জরুরি। কিছু তথ্য নিচে দেওয়া হলো:
| সরবরাহকারী | মূল্য পরিসর (USD) |
|---|---|
| এবিসি ম্যাকিনারি | $20,000 – $50,000 |
| XYZ Equipment | $25,000 – $60,000 |
| Roll Form Tech | $30,000 – $70,000 |
| ফর্মিং সমাধান | $40,000 – $80,000 |
| Industrial Roll Form | $35,000 – $75,000 |
| Metal Master | $50,000 – $100,000 |
| Steel Tech | $45,000 – $90,000 |
| Precision Roll | $55,000 – $110,000 |
| Advanced Machinery | $60,000 – $120,000 |
| Ultimate Forming | $65,000 – $130,000 |
কীভাবে একজন সরবরাহকারী নির্বাচন করবেন
গুণমান ও নির্ভরযোগ্যতা নিশ্চিত করতে স্টিল রোল ফর্মিং মেশিনের সঠিক সরবরাহকারী বেছে নেওয়া জরুরি। বিবেচনার বিষয়গুলো হলো:
| কারণ | বর্ণনা |
|---|---|
| সুনাম | শিল্পে সুনাম ও ক্রেতাদের ইতিবাচক পর্যালোচনা রয়েছে—এমন সরবরাহকারী খুঁজুন। |
| অভিজ্ঞতা | রোল ফর্মিং মেশিন তৈরিতে দীর্ঘ অভিজ্ঞতাসম্পন্ন সরবরাহকারী বেছে নিন। |
| প্রযুক্তিগত সহায়তা | সরবরাহকারী নির্ভরযোগ্য কারিগরি সহায়তা ও বিক্রয়োত্তর সেবা দেয় কি না নিশ্চিত করুন। |
| কাস্টমাইজেশন অপশন | সরবরাহকারী নির্দিষ্ট চাহিদা অনুযায়ী মেশিন কাস্টমাইজ করতে পারে কি না যাচাই করুন। |
| মূল্য | বিনিয়োগের সর্বোত্তম মূল্য পেতে বিভিন্ন সরবরাহকারীর দাম তুলনা করুন। |
| ওয়ারেন্টি | পণ্যের জন্য পূর্ণাঙ্গ ওয়ারেন্টি দেয়—এমন সরবরাহকারী খুঁজুন। |
| ডেলিভারি সময় | সরবরাহের সময় বিবেচনা করুন এবং তা প্রকল্পের সময়সূচির সঙ্গে মেলে কি না নিশ্চিত করুন। |
| গুণ নিশ্চিত করা | সরবরাহকারী কঠোর গুণমান-নিশ্চয়তা প্রক্রিয়া ও মান অনুসরণ করে কি না নিশ্চিত করুন। |
| প্রশিক্ষণ ও নথিপত্র | সরবরাহকারী মেশিন পরিচালনার প্রশিক্ষণ ও বিস্তারিত নথিপত্র দেয় কি না যাচাই করুন। |
সুবিধা এবং সীমাবদ্ধতা
স্টিল রোল ফর্মিং মেশিনের বেশ কিছু সুবিধা আছে, তবে কিছু সীমাবদ্ধতাও রয়েছে। তুলনাটি নিচে দেওয়া হলো:
| সুবিধাসমূহ | সীমাবদ্ধতা |
|---|---|
| উচ্চ নির্ভুলতা | প্রাথমিক সেটআপ ব্যয় বেশি হতে পারে |
| সামঞ্জস্যপূর্ণ গুণমান | সর্বোত্তম কর্মদক্ষতার জন্য দক্ষ অপারেটর প্রয়োজন |
| দক্ষ উৎপাদন | নির্দিষ্ট প্রোফাইল আকৃতির মধ্যেই সীমাবদ্ধ |
| বহুমুখিতা | রক্ষণাবেক্ষণ জটিল ও সময়সাপেক্ষ হতে পারে |
| কম বর্জ্য | কম পরিমাণ উৎপাদনের জন্য উপযোগী নয় |
| স্বয়ংক্রিয় চালনা | কিছু মডেলে শক্তির ব্যবহার বেশি |
| কাস্টমাইজেশন অপশন | ভারী এবং উল্লেখযোগ্য জায়গা প্রয়োজন |
| বেশি পরিমাণ উৎপাদনে সাশ্রয়ী | অপারেটরদের প্রাথমিক শেখার সময় লাগে |
| স্থায়িত্ব এবং দীর্ঘায়ু | রোলারে ক্ষয় ও ক্ষতিগ্রস্ত হওয়ার সম্ভাবনা |
| শক্তি-সাশ্রয়ী মডেল পাওয়া যায় | ম্যানুয়াল বা সহজতর ফর্মিং পদ্ধতির তুলনায় প্রাথমিক বিনিয়োগ বেশি |
সাধারণ প্রশ্নাবলি
Q1: স্টিল রোল ফর্মিং মেশিনে কী কী উপাদান ব্যবহার করা যায়?
উত্তর: স্টিল রোল ফর্মিং মেশিনে স্টিল, অ্যালুমিনিয়াম, তামা ও স্টেইনলেস স্টিলসহ নানা উপাদান ব্যবহার করা যায়। কোন উপাদান বেছে নিতে হবে তা নির্দিষ্ট প্রয়োগ এবং চূড়ান্ত পণ্যের কাঙ্ক্ষিত বৈশিষ্ট্যের ওপর নির্ভর করে।
Q2: আমার রোল ফর্মিং মেশিনের রক্ষণাবেক্ষণ কীভাবে করব?
উত্তর: নিয়মিত রক্ষণাবেক্ষণের মধ্যে চলমান অংশে লুব্রিকেন্ট দেওয়া, ক্ষয় পরীক্ষা, ক্ষতিগ্রস্ত উপাদান বদলানো এবং রোলারগুলো সঠিকভাবে সারিবদ্ধ আছে কি না নিশ্চিত করা অন্তর্ভুক্ত। সর্বোত্তম কর্মদক্ষতার জন্য প্রস্তুতকারকের রক্ষণাবেক্ষণ-সময়সূচি অনুসরণ করা জরুরি।
Q3: রোল ফর্মিং মেশিন কি কাস্টমাইজ করা যায়?
উত্তর: হ্যাঁ, বিভিন্ন প্রোফাইল আকৃতি ও উপাদানের পুরুত্বের মতো নির্দিষ্ট চাহিদা এবং পাঞ্চিং বা কাটিং ব্যবস্থার মতো অতিরিক্ত বৈশিষ্ট্য অনুযায়ী রোল ফর্মিং মেশিন কাস্টমাইজ করা যায়।
Q4: রোল ফর্মিং মেশিনের সাধারণ উৎপাদনগতি কত?
উত্তর: মডেলভেদে উৎপাদনগতি আলাদা হয়। তবে প্রোফাইলের জটিলতা ও উপাদানের ধরন অনুযায়ী উচ্চগতির রোল ফর্মিং মেশিন প্রতি মিনিটে 50 মিটার পর্যন্ত গতি পেতে পারে।
Q5: শক্তি-সাশ্রয়ী রোল ফর্মিং মেশিন কি পাওয়া যায়?
উত্তর: হ্যাঁ, অনেক আধুনিক রোল ফর্মিং মেশিন শক্তি-সাশ্রয়ী করে তৈরি করা হয়; এতে উচ্চ উৎপাদনহার বজায় রেখেই পরিচালন ব্যয় কমানো যায়।
Q6: আমার প্রয়োজনের জন্য সঠিক রোল ফর্মিং মেশিন কীভাবে বেছে নেব?
উত্তর: যে ধরনের প্রোফাইল তৈরি করতে হবে, উপাদানের স্পেসিফিকেশন, উৎপাদনের পরিমাণ, কাস্টমাইজেশনের সুযোগ এবং বাজেট—এসব বিষয় বিবেচনা করুন। অভিজ্ঞ সরবরাহকারীদের সঙ্গে পরামর্শ করলে তথ্যভিত্তিক সিদ্ধান্ত নিতে সুবিধা হবে।
Q7: রোল-ফর্মড পণ্যের প্রচলিত প্রয়োগ কী কী?
উত্তর: রোল-ফর্মড পণ্য সাধারণত নির্মাণে (ছাদের প্যানেল, দেয়ালের ক্ল্যাডিং), স্বয়ংচালিত শিল্পে (বডির অংশ, চ্যাসিস), মহাকাশশিল্পে (উপাদান), আসবাব তৈরিতে (ফ্রেম, তাক), HVAC-এ (ডাক্ট, ভেন্ট) এবং আরও অনেক শিল্পে ব্যবহৃত হয়।
Q8: রোল ফর্মিং মেশিন সেটআপ করতে কত সময় লাগে?
উত্তর: মেশিনের জটিলতা ও উৎপাদন চালানোর নির্দিষ্ট চাহিদা অনুযায়ী সেটআপের সময় বদলে যায়। এতে কয়েক ঘণ্টা থেকে কয়েক দিন পর্যন্ত লাগতে পারে।
Q9: রোল ফর্মিং মেশিন চালানোর সময় কী কী নিরাপত্তা ব্যবস্থা নিতে হবে?
উত্তর: দুর্ঘটনা ও আঘাত এড়াতে অপারেটরদের যথাযথ প্রশিক্ষণ দিন, সুরক্ষা-ঢাকনা ব্যবহার করুন, পরিচালনার নিয়ম অনুসরণ করুন এবং নিয়মিত নিরাপত্তা পরিদর্শন করুন।
Q10: রোল ফর্মিং মেশিনের স্থায়িত্বকাল কত?
উত্তর: যথাযথ রক্ষণাবেক্ষণ ও যত্নে একটি রোল ফর্মিং মেশিন কয়েক দশক টিকতে পারে, তাই দীর্ঘমেয়াদি উৎপাদনের জন্য এটি সার্থক বিনিয়োগ।
উপসংহার
স্টিল রোল ফর্মিং মেশিন ধাতু নির্মাণশিল্পের অপরিহার্য সরঞ্জাম; এগুলো নির্ভুলতা, দক্ষতা ও বহুমুখিতা দেয়। বিভিন্ন ধরন, উপাদান ও কাজের ধাপ এবং সঠিক মেশিন ও সরবরাহকারী বাছাইয়ের পদ্ধতি বুঝলে ব্যবসাপ্রতিষ্ঠান উৎপাদন প্রক্রিয়া উন্নত করে উচ্চমানের ফল পেতে পারে। নির্মাণ, স্বয়ংচালিত, মহাকাশ বা ধাতব প্রোফাইল দরকার এমন অন্য যে শিল্পেই কাজ করুন, উপযুক্ত রোল ফর্মিং মেশিন কার্যক্রমের দক্ষতা উল্লেখযোগ্যভাবে বাড়াতে পারে।
মনে রাখবেন, রোল ফর্মিং মেশিন থেকে সর্বোচ্চ সুবিধা পেতে সঠিক রক্ষণাবেক্ষণ, এর সক্ষমতা সম্পর্কে পরিষ্কার ধারণা এবং সুনামধন্য সরবরাহকারীর সঙ্গে কাজ করা জরুরি। এই পূর্ণাঙ্গ নির্দেশিকার তথ্য ও অন্তর্দৃষ্টি কাজে লাগিয়ে আত্মবিশ্বাসের সঙ্গে রোল ফর্মিংয়ের জগতে এগিয়ে যান।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) আধুনিক স্টিল রোল ফর্মিং মেশিনে বাস্তবসম্মত সহনসীমা কত?
- সার্ভো ফিড ও লেজার দৈর্ঘ্য-মাপ ব্যবহার করলে সেরা মানের লাইন সাধারণ প্রোফাইলে 30–40 m/min গতিতে দৈর্ঘ্যের ±0.5–0.8 mm এবং বক্রতা <1 mm/m-এর মধ্যে রাখতে পারে; প্রস্থ ও গঠনের গভীরতার ±0.3–0.5 mm সহনসীমা টুলিং ও উপাদানের ওপর নির্ভর করে।
2) রোল ফর্মিং লাইনে প্রি-পাঞ্চ ও পোস্ট-পাঞ্চের মধ্যে কোনটি বেছে নেব?
- যেসব প্রোফাইলে ছিদ্রকে বাঁকের সঙ্গে সারিবদ্ধ রাখতে হয়, সেগুলোর জন্য প্রি-পাঞ্চ উপযোগী এবং এতে পরবর্তী আলাদা প্রক্রিয়া এড়ানো যায়। পোস্ট-পাঞ্চে ছিদ্র থেকে প্রান্ত পর্যন্ত আরও কঠোর সহনসীমা রাখা যায় এবং ফর্মিংয়ের পর বার-এর বিকৃতি কমে। কোনটি বেছে নেবেন তা বৈশিষ্ট্যের অবস্থান, বার নিয়ন্ত্রণ এবং সাইকেল-সময়ের লক্ষ্যের ওপর নির্ভর করে।
3) প্রান্তে ফাটল না ধরে উচ্চগতির উৎপাদনে কোন স্টিল ভালো কাজ করে?
- কম-কার্বন ও সহজে গঠনযোগ্য গ্রেড (যেমন, DC01/CR2, ASTM A1008 CS) এবং উপযুক্ত বাঁক-ব্যাসার্ধযুক্ত উন্নত উচ্চ-শক্তির স্টিল (AHSS; r/t ≥ মিলের সুপারিশকৃত মান) প্রান্তে ফাটল কমায়। কয়েল স্লিটের সামঞ্জস্যপূর্ণ গুণমান ও বারের দিকও অত্যন্ত গুরুত্বপূর্ণ।
4) অপরিকল্পিত ডাউনটাইম ঠেকাতে কী রক্ষণাবেক্ষণ-সময়সূচি সুপারিশ করা হয়?
- প্রতিদিন: ধাতব কুচি পরিষ্কার করুন, সুরক্ষা-ঢাকনা পরীক্ষা করুন এবং কুল্যান্ট/লুব্রিকেন্ট দেখুন। প্রতি সপ্তাহে: রোলের সারিবদ্ধতা, চেইন/বেল্টের টান ও হাইড্রোলিক ফিল্টার পরীক্ষা করুন। মাসে/ত্রৈমাসিকে: গুরুত্বপূর্ণ শ্যাফটে NDT, ব্যাকল্যাশ পরিদর্শন এবং এনকোডার/দৈর্ঘ্য-মাপক যন্ত্র ক্যালিব্রেট করুন। বছরে: পুরো লাইনের জ্যামিতি নিরীক্ষা করুন এবং প্রয়োজনমতো টুলিং পুনরায় গ্রাইন্ড করুন।
5) দীর্ঘ উৎপাদন চক্রে উপাদানের অপচয় কীভাবে কমাব?
- পণ্য বদলের সময় বাতিল উপাদান এড়াতে কয়েলের প্রান্ত ওয়েল্ড করুন, বিচ্যুতি দ্রুত সংশোধনে SPC চালু করুন, কাটিং বিন্যাস অপ্টিমাইজ করুন এবং শুরুর/শেষের ছাঁটাই কমাতে ক্লোজড-লুপ ফিডার নিয়ন্ত্রণ ব্যবহার করুন। প্রচলিত চ্যানেল/হ্যাট প্রোফাইলে উৎপাদন-ক্ষতি <1%-এ রাখার লক্ষ্য নিন।
স্টিল রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- AI-চালিত গুণমান নিয়ন্ত্রণ: ML-সহ ভিশন সিস্টেম লাইনের মধ্যেই প্রান্তের ফাটল, তেলের দাগ ও রোলের ছাপ শনাক্ত করে; এতে পুনরায় কাজ ও ওয়ারেন্টি দাবি কমে।
- দ্রুত পণ্য বদল: মডিউলার ক্যাসেট ও স্মার্ট টুল প্রিসেট প্রোফাইল বদলাতে ঘণ্টার বদলে মিনিট লাগায়; ফলে বহু ধরনের পণ্য অল্প পরিমাণে উৎপাদন সম্ভব হয়।
- কার্বনমুক্ত সরবরাহ: Scope 3 লক্ষ্যমাত্রা পূরণে ক্রেতারা EPD ও কম-CO2 স্টিল (EAF, DR-grade + H2) চাইছেন; পুনর্ব্যবহৃত উপাদানের হিসাব দেওয়াও মানসম্মত হয়ে উঠছে।
- সৌরশক্তি ও লজিস্টিকস খাতের প্রসার: গুদাম এবং PV মাউন্টিং কাঠামো বাড়ায় পার্লিন, ডেকিং ও ক্ল্যাডিংয়ের চাহিদা বাড়ছে; সমন্বিত পাঞ্চিং/নির্দিষ্ট দৈর্ঘ্যে কাটার লাইনই বেশি ব্যবহৃত হচ্ছে।
- নিরাপত্তা ও বিধি মেনে চলা: ISO 13849-1 PLd/e নিরাপত্তা নিয়ন্ত্রণ, লকআউট-ট্যাগআউট ইন্টারলক এবং ডায়াগনস্টিক-সুবিধাযুক্ত জরুরি স্টপের ব্যবহার বাড়ছে।
- সংযোগ: OPC UA/MQTT গেটওয়ে OEE ও গুণমানের ডেটা MES/ERP-তে পাঠায়, যাতে রিয়েল-টাইম সময়সূচি ও পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ করা যায়।
2025 বেঞ্চমার্ক টেবিল
| প্রধান কর্মদক্ষতা সূচক | 2023 সালের সাধারণ লাইন | 2025 সালের সেরা-শ্রেণির লাইন | ব্যবসায়িক প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| চেঞ্জওভার সময় (প্রোফাইল) | 60–180 min | 8–20 min (ক্যাসেট + প্রিসেট) | পণ্যের বৈচিত্র্য বেশি, ডাউনটাইম কম | দ্য ফ্যাব্রিকেটার; ওইএম ডেটাশিটসমূহ |
| প্রথম-পাস ফলন | 95–97% | 98.5–99.5% | বাতিল পণ্য কম, মুনাফার হার বেশি | MCA প্রযুক্তি-নোট; OEM QC কেস স্টাডি |
| শক্তি ব্যবহার (ফর্মিং অংশ) | 0.22–0.28 kWh/kg | 0.15–0.20 kWh/kg | কম OpEx, টেকসইতা | DOE AMO; EPD |
| 35 m/min গতিতে দৈর্ঘ্যের সহনসীমা | ±১.৫ মিমি | ±0.6–0.8 mm | ফিটিংজনিত সমস্যা কম | OEM স্পেসিফিকেশন; ISO ক্যালিব্রেশন নির্দেশিকা |
| OEE (3-শিফট কার্যক্রম) | 60–70% | 78–85% | একই জায়গায় বেশি উৎপাদন | MES সরবরাহকারী; কারখানা-সমীক্ষা |
নোট: শিল্পবিষয়ক প্রকাশনা ও OEM-এর কারিগরি সাহিত্য থেকে বেঞ্চমার্কগুলো সংকলন করা হয়েছে। সরবরাহকারীর স্পেসিফিকেশন শিট এবং কারখানায় গ্রহণযোগ্যতা পরীক্ষার সঙ্গে মিলিয়ে যাচাই করুন।
নির্বাচিত সূত্রসমূহ:
- US DOE Advanced Manufacturing Office (energy benchmarks): https://energy.gov/amo
- Metal Construction Association (মান-সংক্রান্ত নির্দেশিকা): https://www.metalconstruction.org
- The Fabricator (রোল ফর্মিংয়ের সেরা অনুশীলন): https://www.thefabricator.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: পার্লিন লাইনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণে অপরিকল্পিত থামা কমেছে (2025)
পটভূমি: C/Z পার্লিন প্রোফাইল চালানো উত্তর আমেরিকার এক নির্মাণ-সরবরাহকারী প্রায়ই বেয়ারিং বিকল হওয়া এবং 8–10 ঘণ্টা পর কাটার দৈর্ঘ্য সরে যাওয়ার সমস্যায় পড়েছিল।
সমাধান: স্ট্যান্ডে কম্পন ও তাপমাত্রা সেন্সর, MES-এ OPC UA ডেটা এবং ML-ভিত্তিক অস্বাভাবিকতা শনাক্তকরণ যোগ করা হয়; টর্ক-ভিত্তিক স্বয়ংক্রিয় ট্রিম-সারিবদ্ধকরণ এবং দৈর্ঘ্য এনকোডারের সাপ্তাহিক সূক্ষ্ম ক্যালিব্রেশন চালু করা হয়।
ফলাফল: ছয় মাসে অপরিকল্পিত ডাউনটাইম −38%; 32 m/min গতিতে দৈর্ঘ্যের বিচ্যুতি ±1.4 mm থেকে ±0.7 mm-এ নেমেছে; বাতিল পণ্যের হার 3.1% থেকে 1.2%-এ কমেছে।
কেস স্টাডি 2: স্বয়ংচালিত প্রোফাইলের জন্য কম-CO2 কয়েল ও দ্রুত-বদলযোগ্য ক্যাসেট (2024)
পটভূমি: একটি Tier-1 সরবরাহকারীকে Scope 3 নিঃসরণ কমাতে এবং সিট-রেল ও সংঘর্ষ-সুরক্ষা প্রোফাইলের পণ্যের বৈচিত্র্য বাড়াতে হয়েছিল।
সমাধান: EPD-সহ EAF-উৎপাদিত, বেশি পুনর্ব্যবহৃত উপাদানসমৃদ্ধ কয়েলে পরিবর্তন করা হয়; ডিজিটাল রোল-গ্যাপ প্রিসেট ও ইনলাইন ভিশনসহ ক্যাসেট-ভিত্তিক রোল সেটে উন্নীত করা হয়।
ফলাফল: EPD অনুযায়ী তৈরি প্রোফাইলের প্রতি টনে অন্তর্নিহিত CO2 −28%; পণ্য বদলের সময় 90 থেকে 14 মিনিটে নেমেছে; 4 মাসে প্রথম পাসে গ্রহণযোগ্য উৎপাদন 99.1%-এ উঠেছে।
বিশেষজ্ঞদের মতামত
- Dr. Priya Natarajan, ফর্মিং প্রযুক্তির প্রধান, WorldAuto Components
মতামত: “ক্লোজড-লুপ ফিডার নিয়ন্ত্রণের সঙ্গে AI ভিশন যুক্ত করলে স্টিল রোল ফর্মিং মেশিনে উচ্চগতিতেও মিলিমিটারের চেয়ে সূক্ষ্ম দৈর্ঘ্য-নির্ভুলতা দ্রুত অর্জন করা যায়।”
সূত্র: কোম্পানির কারিগরি ব্রিফিং, 2025. - মার্কো দে সান্তিস, পরিচালক, European Coil Processors Association
মতামত: “ক্রয়প্রক্রিয়ায় EPD ও যাচাইকৃত পুনর্ব্যবহৃত উপাদান এখন ন্যূনতম প্রত্যাশা; কয়েলের উৎস-ইতিহাস নথিভুক্ত করা রোল ফর্মারগুলোই দরপত্রে এগিয়ে থাকছে।”
সূত্র: ECPA বাজার-হালনাগাদ, 2025. - Prof. Hannah Lee, উৎপাদন ব্যবস্থা, Georgia Institute of Technology
মতামত: “মানসম্মত ডেটাম কৌশলসহ ক্যাসেট-ভিত্তিক টুলিংয়ে জমাকৃত সহনসীমার বিচ্যুতি কমে এবং বহু ধরনের পণ্য উৎপাদনে পণ্য বদলের সময় উল্লেখযোগ্যভাবে কমে।”
সূত্র: একাডেমিক সেমিনারের নোট, 2024.
ব্যবহারিক সরঞ্জাম ও সম্পদ
- রোল ফর্মিং ও নিরাপত্তা বিষয়ক ISO মানদণ্ড: ISO 9001 (QMS), ISO 13849-1 (মেশিন নিরাপত্তা), ISO 6892-1 (টান পরীক্ষা), ISO 25178 (পৃষ্ঠতল) — https://www.iso.org
- OPC Foundation (OPC UA স্পেসিফিকেশন/সংযোগ) — https://opcfoundation.org
- NIST Manufacturing Portal (পরিমাপ ও সহনসীমা বিষয়ক নির্দেশনা) — https://www.nist.gov
- World Steel Association (EPD ও কম-CO2 স্টিল বিষয়ক তথ্য) — https://worldsteel.org
- Cool Roof Rating Council ও MCA-এর বিল্ডিং-এনভেলপ প্রোফাইল বিষয়ক কারিগরি নির্দেশিকা — https://coolroofs.org, https://www.metalconstruction.org
- The Fabricator Roll Forming Zone — প্রক্রিয়া অপ্টিমাইজেশন বিষয়ক নিবন্ধ — https://www.thefabricator.com
- ভিশন/পরিমাপ সরঞ্জাম সরবরাহকারী (ইনলাইন QC): Keyence — https://www.keyence.com, Cognex — https://www.cognex.com
- মেশিন সংযোগ-সুবিধাসহ MES/OEE সরঞ্জাম: Tulip, Inductive Automation-এর Ignition — https://tulip.co, https://inductiveautomation.com
কীওয়ার্ড ইন্টিগ্রেশনের উদাহরণ:
- ক্যাসেট টুলিংযুক্ত স্টিল রোল ফর্মিং মেশিনে বহু ধরনের পণ্য উৎপাদনের জন্য প্রোফাইল দ্রুত বদলানো যায়।
- স্টিল রোল ফর্মিং মেশিনে AI ভিশন যোগ করলে প্রথম পাসে গ্রহণযোগ্য উৎপাদন বাড়ে এবং বাতিল পণ্য কমে।
- EPD-সহ কম-CO2 কয়েল সংগ্রহ করলে রোল-ফর্মড স্টিল উপাদানের টেকসই বৈশিষ্ট্য উন্নত হয়।
উদ্ধৃতি এবং আরও পড়ুন:
- ধাতু উৎপাদনে শক্তি-দক্ষতার জন্য US DOE AMO-এর সম্পদ: https://energy.gov/amo
- কার্বনমুক্তকরণ ও EPD বিষয়ে World Steel Association: https://worldsteel.org
- উৎপাদনের জন্য NIST-এর পরিমাপবিষয়ক বিজ্ঞান: https://www.nist.gov
- The Fabricator — রোল ফর্মিং প্রক্রিয়া নিয়ন্ত্রণ: https://www.thefabricator.com
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: আরও 5টি FAQ যোগ করা হয়েছে; বেঞ্চমার্ক সারণিসহ 2025 সালের শিল্পপ্রবণতা যুক্ত হয়েছে; সাম্প্রতিক দুটি কেস স্টাডি, বিশেষজ্ঞদের মতামত, বাছাই করা সরঞ্জাম/সম্পদ এবং লক্ষ্য কীওয়ার্ডের ভিন্ন রূপ ও কর্তৃত্বপূর্ণ সূত্র অন্তর্ভুক্ত হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-24 অথবা এর আগে, যদি OEM নতুন ক্যাসেট/প্রিসেট ব্যবস্থা প্রকাশ করে, EPD/কম-CO2 স্টিলের হালনাগাদ তথ্য পাওয়া যায়, অথবা নিরাপত্তা ও সহনসীমায় প্রভাব ফেলা মানদণ্ড (ISO/EN) সংশোধিত হয়।





