
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

আমি নিশ্চিত আপনি জানেন যে একটি ইস্পাত রোল তৈরির মেশিন নির্মাণ প্রকল্পের জন্য একটি গুরুত্বপূর্ণ হাতিয়ার। এই নিবন্ধে, আমরা নির্মাণ প্রকল্পের জন্য একটি ইস্পাত রোল গঠনের মেশিন ব্যবহার করার গুরুত্ব এবং সেইসাথে এটি কী করে তার কিছু উদাহরণ সম্পর্কে কথা বলব।
একটি ইস্পাত রোল ফর্মিং মেশিন কি?
ক ইস্পাত রোল তৈরির মেশিন এক ধরণের নির্মাণ সরঞ্জাম যা ইস্পাতকে বিভিন্ন আকার এবং আকারে তৈরি করতে ব্যবহৃত হয়। এই প্রক্রিয়াটি রোলারগুলির একটি সিরিজের মাধ্যমে ইস্পাতকে পাস করে করা হয়, যা ধীরে ধীরে এটিকে পছন্দসই আকারে আকৃতি দেয়। মেশিনটি বিভিন্ন ধরণের পণ্য তৈরি করতে ব্যবহার করা যেতে পারে, যেমন বিম, জোস্ট, ট্রাস এবং কলাম।
বাজারে কয়েকটি ভিন্ন ধরনের স্টিল রোল তৈরির মেশিন পাওয়া যায়, প্রতিটি নির্দিষ্ট অ্যাপ্লিকেশনের জন্য ডিজাইন করা হয়েছে। উদাহরণস্বরূপ, কিছু মেশিন বড় স্ট্রাকচারাল উপাদান তৈরির জন্য আরও উপযুক্ত, অন্যগুলি ছোট পণ্যগুলির জন্য আরও উপযুক্ত। বেশিরভাগ ক্ষেত্রে, আপনার যে ধরণের মেশিনের প্রয়োজন তা নির্ভর করবে আপনি যে নির্দিষ্ট প্রকল্পে কাজ করছেন তার উপর।
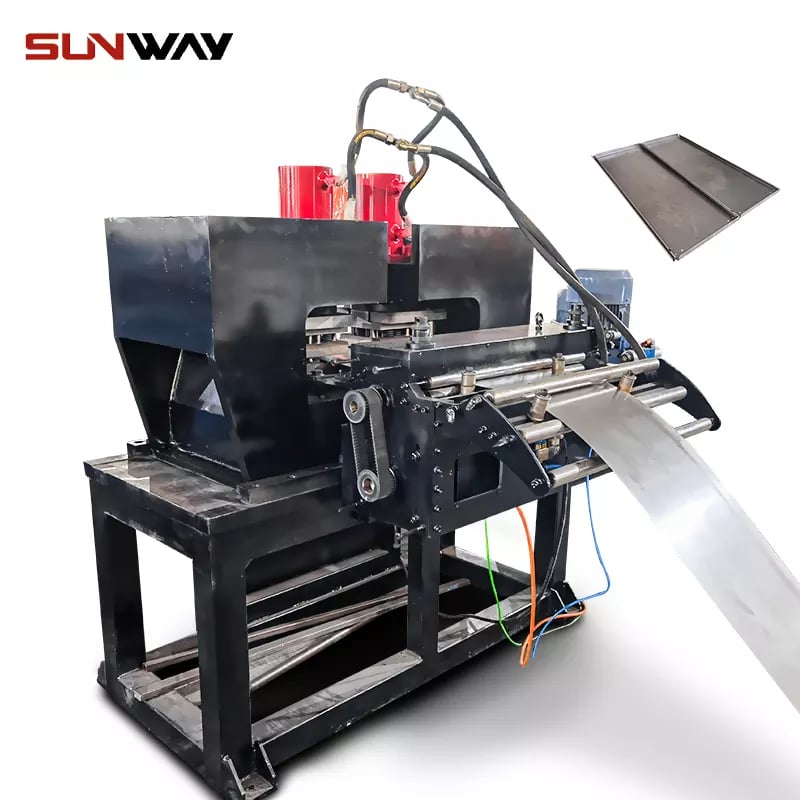
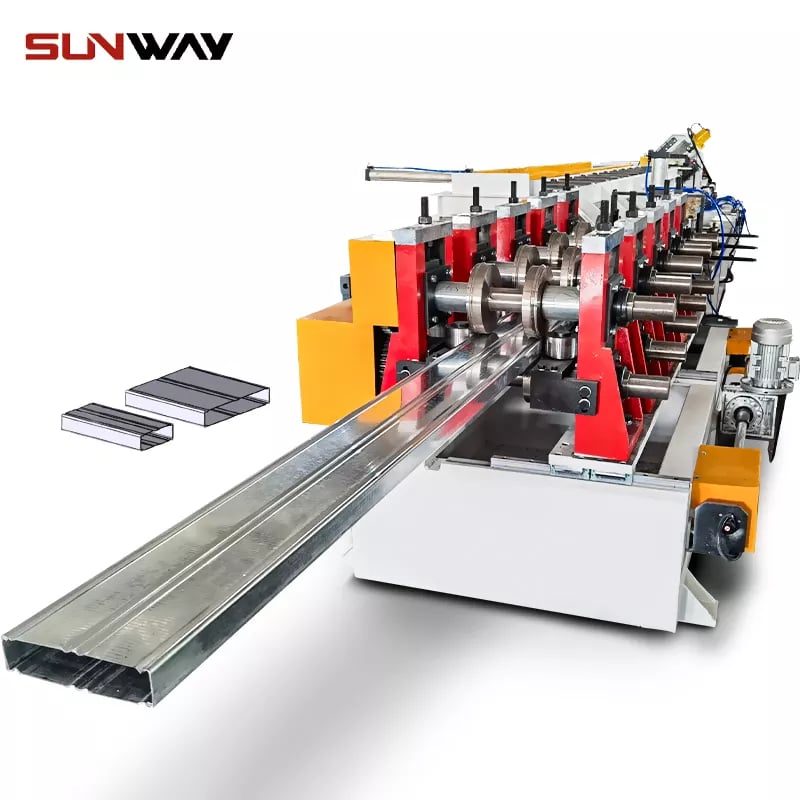
ইস্পাত রোল ফর্মিং মেশিনের প্রকার
তিনটি প্রধান ধরনের স্টিল রোল তৈরির মেশিন রয়েছে:
- একক-স্ট্যান্ড মেশিন: এই মেশিনগুলিতে রোলের একটি সেট থাকে এবং এগুলি সাধারণত কোণ, চ্যানেল এবং জেড-সেকশনের মতো সাধারণ আকারের জন্য ব্যবহৃত হয়।
- মাল্টি-স্ট্যান্ড মেশিন: এই মেশিনগুলিতে রোলগুলির দুই বা ততোধিক সেট থাকে এবং এগুলি টি-সেকশন এবং আই-বিমের মতো আরও জটিল আকারের জন্য ব্যবহৃত হয়।
- ক্রমাগত মেশিন: এই মেশিনগুলিতে উপাদানের একটি অবিচ্ছিন্ন লুপ থাকে যা দীর্ঘ দৈর্ঘ্যের পণ্য তৈরি করতে রোলারের মাধ্যমে খাওয়ানো হয়।
-
 বহু-প্রোফাইল রোল ফর্মিং মেশিন আরও জানুন
-
 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য C/Z পারলিন মেশিন আরও জানুন
-
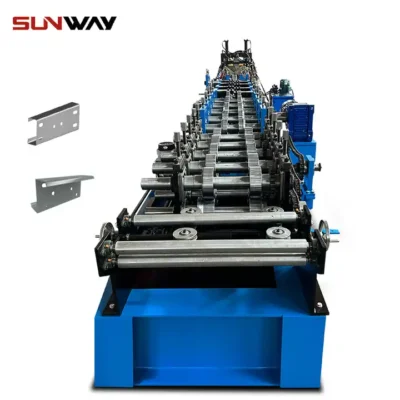 আধা-স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য C/Z পারলিন রোল ফর্মিং মেশিন আরও জানুন
-
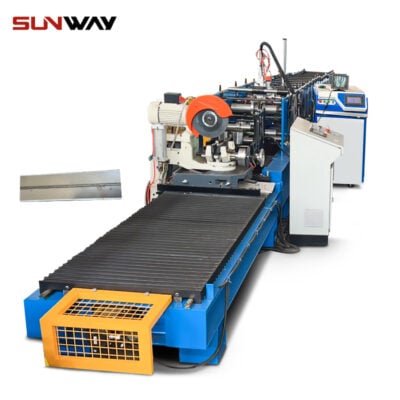 লেজার ওয়েল্ডিং স্কোয়ার পাইপ রোল ফর্মিং মেশিন আরও জানুন
-
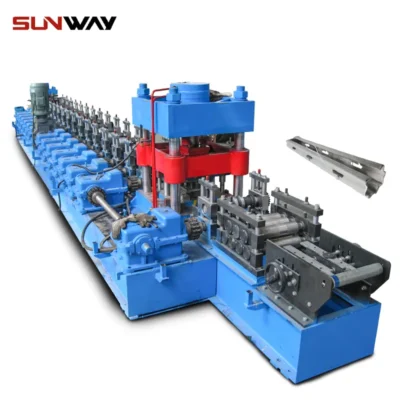 দ্রাক্ষাক্ষেত্র পোস্ট রোল ফর্মিং মেশিন আরও জানুন
- ভারা তক্তা রোল গঠন মেশিন আরও জানুন
-
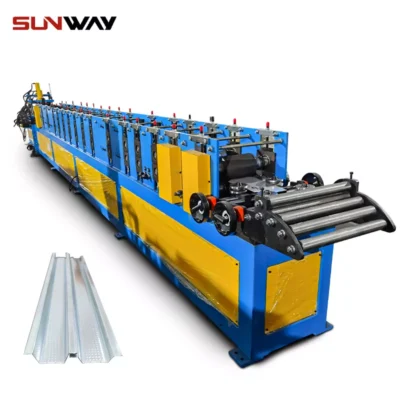 হালকা গেজ ইস্পাত রোল গঠন মেশিন আরও জানুন
-
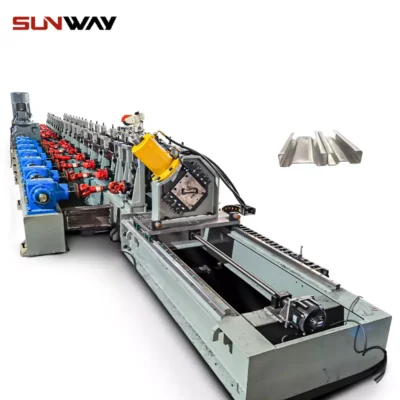 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য সিগমা পারলিন রোল ফর্মিং মেশিন আরও জানুন
-
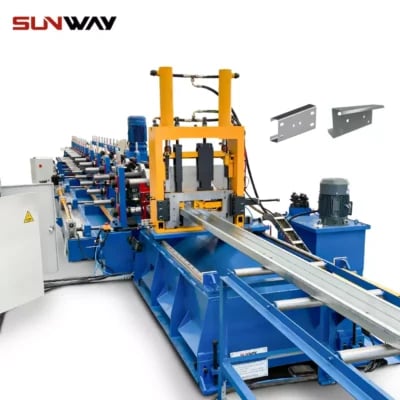 স্বয়ংক্রিয় আকার-পরিবর্তনযোগ্য CZ পারলিন রোল ফর্মিং মেশিন আরও জানুন
ইস্পাত রোল ফর্মিং মেশিনের সুবিধা
একটি স্টিল রোল তৈরির মেশিন আপনার ব্যবসার জন্য বিভিন্ন সুবিধা দিতে পারে, যার মধ্যে রয়েছে:
1. বর্ধিত উত্পাদন দক্ষতা: ইস্পাত রোল গঠনের মেশিনগুলি যন্ত্রাংশ উত্পাদন করতে প্রয়োজনীয় সময় এবং শ্রমের পরিমাণ হ্রাস করে উত্পাদন দক্ষতা বাড়ানোর জন্য ডিজাইন করা হয়েছে। অনেক ক্ষেত্রে, একটি রোল ফর্মিং মেশিন প্রতি মিনিটে 60 ফুট পর্যন্ত হারে অংশ তৈরি করতে পারে।
2. উপাদান বর্জ্য হ্রাস: ইস্পাত রোল গঠন চূড়ান্ত পণ্যের শক্তি এবং অখণ্ডতা বজায় রেখে মেশিনগুলি আপনাকে পাতলা গেজ সামগ্রী ব্যবহার করার অনুমতি দিয়ে উপাদানের বর্জ্য কমাতে সহায়তা করতে পারে। এটি কাঁচামাল খরচে অর্থ সাশ্রয় করতে সাহায্য করতে পারে।
3. বর্ধিত নমনীয়তা: ইস্পাত রোল তৈরির মেশিনগুলি যখন উত্পাদিত হতে পারে এমন অংশগুলির প্রকারের ক্ষেত্রে বর্ধিত নমনীয়তা প্রদান করে। দ্রুত পরিবর্তন করার ক্ষমতা সহ, আপনি একটি একক মেশিনের সাহায্যে বিভিন্ন ধরণের অংশ তৈরি করতে পারেন।
4. উন্নত মান নিয়ন্ত্রণ: যেহেতু ইস্পাত রোল তৈরির মেশিনগুলি সামঞ্জস্যপূর্ণ মাত্রা এবং সহনশীলতার সাথে অংশ তৈরি করে, তারা উত্পাদন প্রক্রিয়া জুড়ে মান নিয়ন্ত্রণ উন্নত করতে সহায়তা করতে পারে। এটি কম ত্রুটিপূর্ণ অংশ এবং কম স্ক্র্যাপ উপাদান বাড়ে.
স্টিল রোল ফর্মিং মেশিন ছাড়াই তৈরি করার চেষ্টা করার সমস্যা
আপনি যদি নির্মাণ ব্যবসায় থাকেন, তাহলে আপনি জানেন যে একটি ইস্পাত রোল তৈরির মেশিন একটি অপরিহার্য অংশ। এটি ছাড়া, আপনি কেবল নির্মাণ করতে পারবেন না। কিন্তু আপনি একটি ছাড়া নির্মাণ করার চেষ্টা যখন কি হবে? সমস্যা হল যে আপনি সব ধরণের অসুবিধার মধ্যে পড়বেন।
শুরুর জন্য, আপনি সোজা বা এমনকি দেয়াল তৈরি করতে পারবেন না। নির্মাণে যে স্টিলের শীট ব্যবহার করা হয় তা হাত দিয়ে বাঁকানোর জন্য নয়। প্রয়োজনীয় আকার অর্জনের জন্য তাদের একটি মেশিনের মাধ্যমে খাওয়ানো দরকার।
উপরন্তু, আপনার প্রকল্পগুলি সম্পূর্ণ হতে অনেক বেশি সময় লাগবে যেহেতু আপনি আদিম সরঞ্জামগুলির সাথে কাজ করবেন৷ এবং যদি নির্ভুলতা আপনার কাছে গুরুত্বপূর্ণ হয়, তবে এটি ভুলে যান - একটি মেশিন ছাড়া ইস্পাত কাটা এবং পরিমাপ করার চেষ্টা করা প্রায় অসম্ভব।
শেষ পর্যন্ত, একটি ইস্পাত রোল গঠনের মেশিন ছাড়া নির্মাণের চেষ্টা বিপর্যয়ের জন্য একটি রেসিপি। আপনি যদি আপনার প্রকল্প সফল হতে চান, তাহলে শুরু থেকেই সঠিক সরঞ্জামগুলিতে বিনিয়োগ করুন। এটি রাস্তার নিচে আপনার সময়, অর্থ এবং মাথাব্যথা সাশ্রয় করবে।
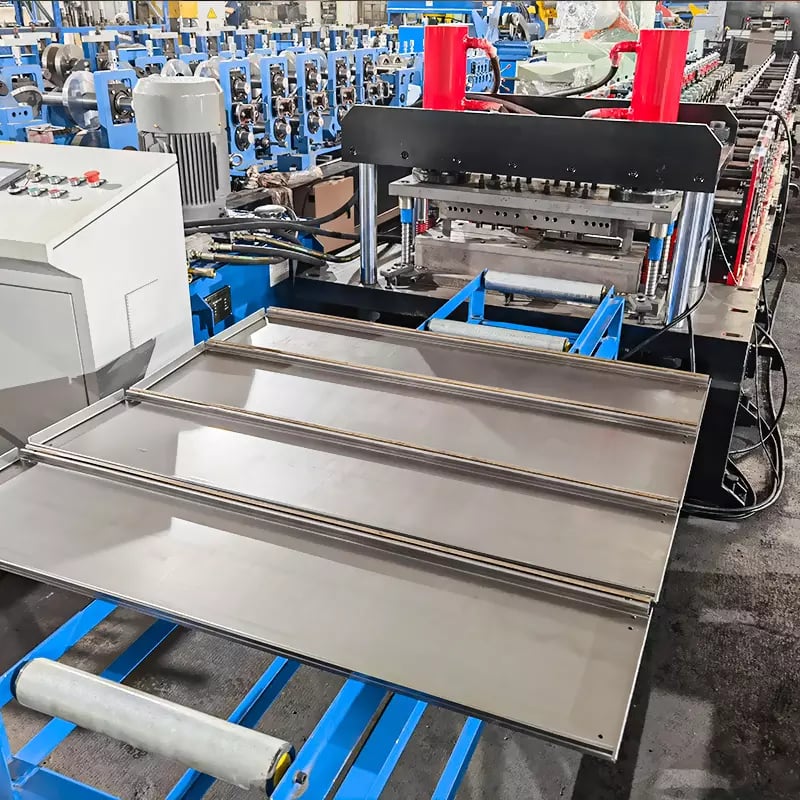
আপনার প্রকল্পের জন্য সঠিক ইস্পাত রোল ফর্মিং মেশিন কীভাবে চয়ন করবেন?
আপনার প্রকল্পের জন্য সঠিক স্টিল রোল তৈরির মেশিনটি বেছে নেওয়ার সময় কয়েকটি মূল বিষয় মাথায় রাখতে হবে। প্রথম উপাদান আপনি ব্যবহার করা হবে. বিভিন্ন মেশিন বিভিন্ন উপকরণের জন্য ডিজাইন করা হয়েছে, তাই আপনি যা কাজ করছেন তার সাথে সামঞ্জস্যপূর্ণ একটি বেছে নেওয়া গুরুত্বপূর্ণ।
দ্বিতীয়টি হল উপাদানের বেধ। ঘন উপকরণগুলির জন্য আরও শক্তিশালী মেশিনের প্রয়োজন হবে, তাই আপনার নির্বাচন করার সময় এটি বিবেচনায় নিতে ভুলবেন না।
সবশেষে, আপনার যে গতিতে কাজ করা দরকার তা বিবেচনা করুন। দ্রুততর মেশিনগুলি স্পষ্টতই আরও ব্যয়বহুল হবে, তবে সময় যদি সারমর্ম হয় তবে এটি বিনিয়োগের মূল্য হতে পারে।
উপসংহার
একটি ইস্পাত রোল গঠনের মেশিন নির্মাণ প্রকল্পের জন্য একটি গুরুত্বপূর্ণ হাতিয়ার। এটি আপনাকে ইস্পাত থেকে বিভিন্ন আকার এবং আকার তৈরি করতে সাহায্য করতে পারে, যা ফ্রেমিং থেকে ছাদ পর্যন্ত সবকিছুর জন্য ব্যবহার করা যেতে পারে। আপনি যদি একটি নির্মাণ প্রকল্প শুরু করার কথা ভাবছেন, তাহলে নিশ্চিত করুন যে আপনি একটি মানসম্পন্ন স্টিল রোল তৈরির মেশিনে বিনিয়োগ করেছেন যাতে আপনি আপনার উপকরণ থেকে সর্বাধিক সুবিধা পেতে পারেন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (সম্পূরক)
1) নির্মাণকাজে স্টিল রোল ফর্মিং মেশিন দিয়ে কোন কোন প্রোফাইল তৈরি করা যায়?
- সাধারণ প্রোফাইলের মধ্যে রয়েছে C/Z পারলিন, স্টাড ও ট্র্যাক (লাইট-গেজ ফ্রেমিং), বক্স বিম, চ্যানেল, অ্যাঙ্গেল, সিগমা পারলিন, ছাদের প্যানেল (ট্রাপিজয়েডাল, ঢেউতোলা, স্ট্যান্ডিং সিম) এবং ভারা-পাটাতন।
2) C/Z পারলিনের মতো কাঠামোগত উপাদানের ক্ষেত্রে বাস্তবসম্মত সহনশীলতা কত?
- ক্যালিব্রেট করা গাইড ও সার্ভো কাট-টু-লেংথ ব্যবস্থায় 3–12 m দৈর্ঘ্যে ±0.8–1.5 mm এবং ইন-লাইন পাঞ্চিংয়ে ছিদ্রের অবস্থানে ±0.5–1.0 mm আশা করা যায়। মানসম্মত টুলিংয়ে প্রোফাইলের উচ্চতা/লেগ-প্রস্থের সহনশীলতা সাধারণত ±0.5 mm।
3) উচ্চগতির নির্মাণ প্রোফাইলের জন্য কোন কয়েল স্পেসিফিকেশন সবচেয়ে উপযোগী?
- সাধারণ কাঠামোগত পারলিনের জন্য: 350–550 MPa ফলন-শক্তিসম্পন্ন গ্যালভানাইজড স্টিল, 0.8–2.5 mm পুরু। ছাদের প্যানেল/ক্ল্যাডিংয়ের জন্য: 0.35–0.8 mm গ্যালভানাইজড/গ্যালভালুম। পৃষ্ঠের সমতলতা (1.5 m-এ ≤5 mm) ভালো রাখুন, আবরণের ভর (যেমন Z275/AZ150) সামঞ্জস্যপূর্ণ রাখুন এবং পৃষ্ঠের ত্রুটি কম রাখুন।
4) আমার প্রকল্পের জন্য ড্রাইভের ক্ষমতা ও লাইনের গতি কীভাবে নির্ধারণ করব?
- সাধারণ নির্দেশনা হিসেবে: লাইট-গেজ লাইন (0.4–0.8 mm) 7.5–15 kW ড্রাইভে 25–60 m/min গতিতে চলে; কাঠামোগত পারলিন (1.5–3.0 mm) 15–37 kW ড্রাইভে 15–35 m/min গতিতে চলে। প্রোফাইলের গভীরতা, পুরুত্ব এবং ইন-লাইন পাঞ্চিং/এমবসিংয়ের প্রয়োজন অনুযায়ী বেছে নিন।
5) পণ্যের মান ও নিরবচ্ছিন্ন উৎপাদনে কোন রক্ষণাবেক্ষণের প্রভাব সবচেয়ে বেশি?
- রোলের পরিচ্ছন্নতা ও পৃষ্ঠের ফিনিশ (খালি স্টিলের জন্য লক্ষ্য Ra ≤0.8 μm, প্রিপেইন্টেডের জন্য ≤0.4 μm), রোলের সমান্তরালতা, লুব্রিকেশনের মান, এনকোডার ও ব্লেডের ক্যালিব্রেশন এবং স্ট্যান্ডে নিয়মিত টর্ক/রানআউট পরীক্ষা।
স্টিল রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প-প্রবণতা
- AI-সহায়তায় সেটআপ ও রেসিপি অপ্টিমাইজেশন পরিবর্তনের সময়ের তারতম্য এবং স্ক্র্যাপ কমায়, বিশেষত বহু-প্রোফাইল লাইনে (C/Z/সিগমা)।
- গিয়ারবক্স, বিয়ারিং ও কাট-অফ ইউনিটে কম্পন ও তাপমাত্রা সেন্সরসহ পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ (PdM) নতুন লাইনে মানক হয়ে উঠছে।
- রিজেনারেটিভ ব্রেকিং ও স্মার্ট আইডল ফিচারযুক্ত শক্তি-দক্ষ ড্রাইভ kWh/ton কমায় এবং ESG লক্ষ্য পূরণে সহায়তা করে।
- ইন-লাইন মান যাচাই: ক্যামেরাভিত্তিক এজ/রিব পরিদর্শন ও SPC ড্যাশবোর্ড OEM-দের প্যাকেজে ক্রমেই বেশি অন্তর্ভুক্ত হচ্ছে।
- দ্রুত পরিবর্তন: ক্যাসেট টুলিং ও স্বয়ংক্রিয় আকার পরিবর্তন (C/Z) বিভিন্ন SKU-তে কাজ করা ঠিকাদার ও সার্ভিস সেন্টারের ডাউনটাইম কমায়।
বেঞ্চমার্ক KPI: 2023 বনাম 2025 সেরা-শ্রেণির
| প্রধান কর্মদক্ষতা সূচক | ২০২৩ স্বাভাবিক | ২০২৫ শ্রেষ্ঠ-শ্রেণির | পরিচালনাগত প্রভাব | উৎস/নোট |
|---|---|---|---|---|
| প্রোফাইল/আকার পরিবর্তনের সময় | 2–5 h | 45–120 min | বেশি OEE, কম স্ক্র্যাপ | OEM ডেমো; প্ল্যান্ট রিপোর্ট |
| প্রথম ধাপের উৎপাদন-গ্রহণযোগ্যতা (প্রিপেইন্টেড ছাদ) | 95–97% | 98–99% | পুনঃকাজ/দাবি কম | The Fabricator প্রযুক্তিগত লাইব্রেরি |
| শক্তির তীব্রতা (kWh/ton) | 120–170 | 90–120 | -5–20% শক্তি-ব্যয় | World Steel বেঞ্চমার্ক: https://worldsteel.org |
| অপরিকল্পিত ডাউনটাইম | 7–12% | ৩–৫% | +প্রাপ্যতা | PdM সম্পর্কে McKinsey: https://www.mckinsey.com |
| পৃষ্ঠের ত্রুটির হার (প্রতি 10k শিটে) | 25–40 | <12 | ফিনিশের মান উন্নত | ISO লুব্রিকেশন নির্দেশিকা: https://www.iso.org |
নোট:
- KPI-র উন্নতির হিসাব সার্ভো কাট-অফ, কয়েলের ধারাবাহিক মান এবং প্রশিক্ষিত অপারেটরের ওপর নির্ভর করে।
- মোটা গেজ ফর্ম করা কাঠামোগত লাইন ধীরে চলতে পারে, তবে PdM ও সেটআপ সহায়তায় FPY/OEE উন্নতি সম্ভব।
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: স্বয়ংক্রিয় আকার পরিবর্তনে C/Z পারলিন লাইনের আপটাইম বৃদ্ধি (2025)
পটভূমি: একটি আঞ্চলিক স্টিল সার্ভিস সেন্টার দ্রুত-নির্মাণ প্রকল্পের জন্য বিভিন্ন আকারের C/Z পারলিন সরবরাহ করত; হাতে আকার বদলাতে 3–4 ঘণ্টা ডাউনটাইম হতো এবং দৈর্ঘ্যে ঘন ঘন ত্রুটি দেখা দিত।
সমাধান: মোটরচালিত স্ট্যান্ড-চলন, সংরক্ষিত রেসিপি ও সার্ভো কাট-টু-লেংথসহ স্বয়ংক্রিয় আকার-বদলযোগ্য C/Z রোল ফর্মিং ব্যবস্থা চালু করা হয়; এনকোডার ক্যালিব্রেশনের রুটিন এবং গিয়ারবক্সে PdM সেন্সর যোগ করা হয়।
ফলাফল: গড় পরিবর্তনের সময় 58 মিনিটে নেমে আসে; দৈর্ঘ্যের নির্ভুলতা ±2.5 mm থেকে ±1.0 mm হয়; OEE 8.5 পয়েন্ট বাড়ে; 11 মাসে ROI অর্জিত হয়।
কেস স্টাডি 2: ইন-লাইন ভিশনে ছাদের প্যানেলের অভিযোগ কমানো (2024)
পটভূমি: প্রিপেইন্টেড কয়েলে 40 m/min গতিতে তৈরি প্যানেলে সূক্ষ্ম আঁচড় ও প্রান্তের ঢেউয়ের কারণে একটি ছাদ-প্যানেল নির্মাতাকে ফেরত পণ্য সামলাতে হচ্ছিল।
সমাধান: SPC সতর্কতাসহ ক্যামেরাভিত্তিক এজ/রিব পরিদর্শন বসানো হয়, পেইন্ট-ওয়েটেবল ও কম অবশিষ্টাংশযুক্ত লুব্রিক্যান্ট নেওয়া হয় এবং গুরুত্বপূর্ণ রোলগুলোকে Ra ≤0.4 μm পর্যন্ত পালিশ করা হয়।
ফলাফল: ফিনিশের ত্রুটিসংক্রান্ত অভিযোগ 41% কমে; প্রথম ধাপের উৎপাদন-গ্রহণযোগ্যতা 96.7% থেকে 98.8% হয়; স্ক্র্যাপ 1.6% কমে; 9 মাসে বিনিয়োগ ফেরত আসে।
বিশেষজ্ঞদের মতামত
- Dr. Emily Novak, প্রধান প্রকৌশলী, Metal Forming Institute (Ohio State University)
মতামত: “ধারাবাহিক পাসের অগ্রগতি ও যাচাইকৃত রোল-সমান্তরালতাই কাঠামোগত প্রোফাইলে স্প্রিংব্যাক এবং মাত্রাগত নির্ভুলতা নিয়ন্ত্রণের সবচেয়ে কার্যকর উপায়।” সূত্র: https://engineering.osu.edu - Chris Fletcher, টুলিং ইঞ্জিনিয়ারিং পরিচালক, Roll-Kraft
মতামত: “প্রিপেইন্টেড স্টিলের ক্ষেত্রে রোলারের ফিনিশ ও সারিবদ্ধতা জ্যামিতির মতোই গুরুত্বপূর্ণ। শিফটের মধ্যে সেটআপের বিচ্যুতি ঠেকাতে Ra ≤0.4 μm এবং লক টর্কের মান নির্দিষ্ট করুন।” সূত্র: https://www.roll-kraft.com - Maria Kühn, কার্যকরী নিরাপত্তা প্রধান, TÜV Rheinland
মতামত: “রক্ষণাবেক্ষণজনিত ঘটনা কমাতে আধুনিক রোল লাইনে ISO 13849-1 অনুযায়ী নিরাপত্তা PLC-র পারফরম্যান্স লেভেল যাচাই এবং HMI-নির্দেশিত LOTO একীভূত করা উচিত।” সূত্র: https://www.tuv.com
ব্যবহারিক সরঞ্জাম ও সম্পদ
- রোল ফর্মিং সেটআপ/সমস্যা সমাধান নির্দেশিকা: Roll-Kraft রিসোর্স সেন্টার https://www.roll-kraft.com/roll-forming-resource-center
- জ্বালানি ও টেকসইতার বেঞ্চমার্ক: World Steel Association https://worldsteel.org
- পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ সেন্সর/প্ল্যাটফর্ম: ifm moneo https://www.ifm.com; Hansford Sensors https://www.hansfordsensors.com
- ভিশন পরিদর্শন ব্যবস্থা: Keyence https://www.keyence.com; Cognex https://www.cognex.com
- নিরাপত্তা ও LOTO কর্মসূচি: OSHA https://www.osha.gov/lockout-tagout
- প্রক্রিয়া-সংক্রান্ত জ্ঞান: The Fabricator প্রযুক্তিগত প্রবন্ধ https://www.thefabricator.com
আপনার স্টিল রোল ফর্মিং মেশিনের দ্রুত বাস্তবায়ন চেকলিস্ট:
- রেসিপি সংরক্ষণ ও সংস্করণ-নিয়ন্ত্রণ করুন; শিম ও টর্কের স্পেসিফিকেশন লেবেল দিন।
- প্রতি মাসে কাট-টু-লেংথ এনকোডার ক্যালিব্রেট করুন; ব্লেডের সাইকেল নথিবদ্ধ করে আগেভাগে ধার দিন।
- রোলের সমান্তরালতা ও স্ট্যান্ডের সারিবদ্ধতা যাচাই করুন; নিয়মিত রোলের পৃষ্ঠের ফিনিশ পরীক্ষা করুন।
- উপযুক্ত লুব্রিক্যান্ট ব্যবহার করুন (প্রিপেইন্টেডের জন্য কম অবশিষ্টাংশযুক্ত); পরিচ্ছন্নতা ও pH পর্যবেক্ষণ করুন।
- গিয়ারবক্স/কাট-অফে PdM সেন্সর যোগ করুন; সাপ্তাহিক প্রবণতা পর্যালোচনা করে রক্ষণাবেক্ষণের সময় নির্ধারণ করুন।
- নিরাপত্তা PLC-র পারফরম্যান্স লেভেল যাচাই করুন এবং প্রতি তিন মাসে ই-স্টপ/ইন্টারলক পরীক্ষা করুন।
লক্ষ্য কীওয়ার্ড ব্যবহারের উদাহরণ:
- নির্মাণ প্রকল্পে স্টিল রোল ফর্মিং মেশিনে স্বয়ংক্রিয় আকার পরিবর্তনের ব্যবস্থা করলে উৎপাদন-থ্রুপুট বাড়ে।
- স্টিল রোল ফর্মিং লাইনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণ ডাউনটাইম কমায় এবং কাঠামোগত উপাদানের মান উন্নত করে।
উদ্ধৃতি এবং আরও পড়ুন:
- World Steel Association: জ্বালানি ও ESG বেঞ্চমার্ক https://worldsteel.org
- দ্য ফ্যাব্রিকেটর: রোল ফর্মিংয়ের সেরা অনুশীলন ও ত্রুটি প্রতিরোধ https://www.thefabricator.com
- McKinsey: উৎপাদনে পূর্বাভাসভিত্তিক রক্ষণাবেক্ষণের প্রভাব https://www.mckinsey.com
- ISO: নিরাপত্তা ও লুব্রিকেশন মানদণ্ডের ক্যাটালগ https://www.iso.org
সর্বশেষ আপডেট: 2025-10-24
পরিবর্তনলগ: নির্মাণ প্রকল্পে স্টিল রোল ফর্মিং বিষয়ক 5টি সম্পূরক FAQ, 2025 সালের প্রবণতা ও KPI টেবিল, সাম্প্রতিক দুটি কেস স্টাডি, সূত্রসহ বিশেষজ্ঞদের মতামত এবং সরঞ্জাম/সম্পদ চেকলিস্ট যোগ করা হয়েছে।
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-20 অথবা ISO 13849-1/IEC 62061 হালনাগাদ হলে, OEM-রা নতুন স্বয়ংক্রিয় আকার-বদল ব্যবস্থা প্রকাশ করলে, কিংবা আবরণযুক্ত কয়েলের জ্বালানি/নিয়ন্ত্রক প্রয়োজন বদলালে তার আগে।





