
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক স্ট্যান্ডিং সিম রুফ শীট রোল ফর্মিং মেশিন ধাতুর কয়েল স্ট্রিপকে অবিরত ঠান্ডা ফর্ম করে আন্তঃলগ্নিং রুফিং প্যানেলে রূপান্তরিত করে যাতে উঁচু উল্লম্ব সিম রয়েছে এবং এগুলো স্থাপত্য এবং শিল্প ভবন নির্মাণে ব্যাপকভাবে ব্যবহৃত হয়।
স্ট্যান্ডিং সিম রুফ শীট রোল ফর্মিং মেশিনের সারাংশ
স্ট্যান্ডিং সিম রোল ফর্মারগুলো পাতলা ধাতুর কয়েল থেকে সোজা বা বাঁকা রুফিং প্যানেল তৈরি করে যা আবহাওয়া-টাইট ইনস্টলেশনের প্রয়োজনীয় কাঠামোর জন্য।
মূল বৈশিষ্ট্যসমূহ:
- কয়েলগুলোকে বিভিন্ন রুফ প্যানেল প্রোফাইলে ঠান্ডা ফর্ম করে
- সিলিংয়ের জন্য উঁচু উল্লম্ব ইন্টারলক
- সামঞ্জস্যযোগ্য কার্ভিং এবং হেমিং
- সহজ আকার এবং প্রোফাইল পরিবর্তন
- ধাতুর রুফ প্যানেল উৎপাদনের জন্য ব্যবহৃত
- ফ্যাব্রিকেশনের চেয়ে বেশি ভলিউম
স্ট্যান্ডিং সিম রুফ শীট রোল ফর্মারের প্রকারভেদ
| মেশিনের প্রকার | বর্ণনা |
|---|---|
| সোজা রুফ শীট রোল ফর্মার | সমতল রুফিং প্যানেল |
| বাঁকা রুফ শীট রোল ফর্মার | আর্চড ভবন প্রোফাইল |
| ডাবল লক ছাদের শীট রোল ফর্মার | বায়ু উত্তোলন প্রতিরোধের জন্য |
| কাস্টম ছাদের শীট রোল ফর্মার | বিশেষ প্রোফাইল |
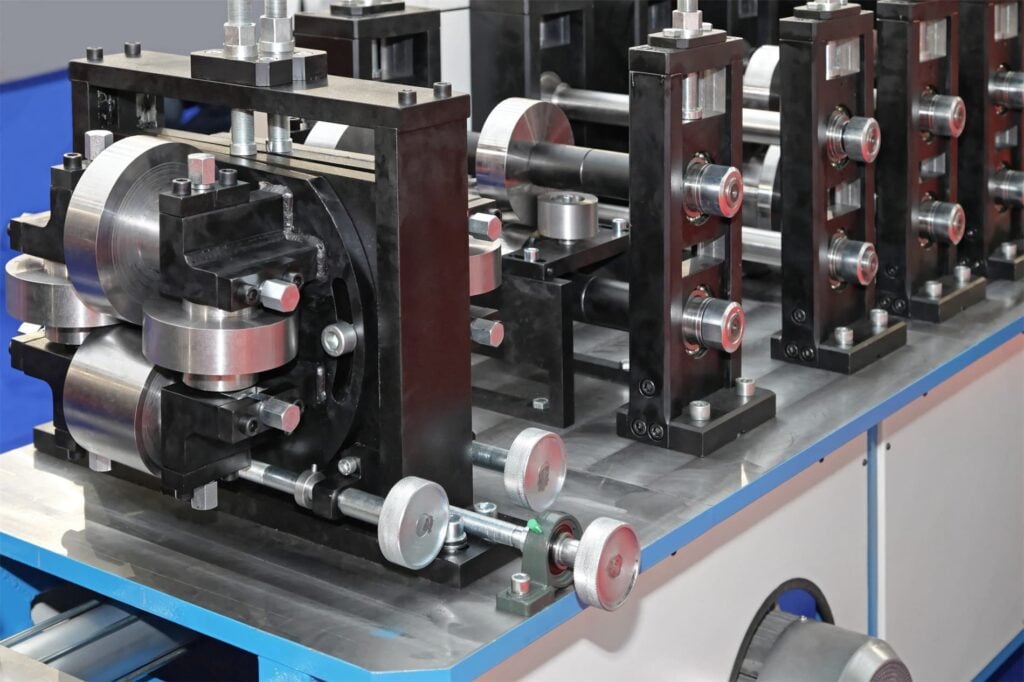
স্ট্যান্ডিং সিম ছাদের শীট রোল ফর্মিংয়ের কার্যনির্বাহী নীতি
কার্যক্রমের সারাংশ:
- সর্বোত্তম ফর্মিংয়ের জন্য কয়েল স্ট্রিপ পূর্ব-প্রক্রিয়াকৃত
- ইনফিড গাইডগুলি স্ট্রিপকে রোল ফর্মারে সারিবদ্ধ করে
- প্রগতিশীল স্টেশনগুলি ধীরে ধীরে স্ট্রিপ আকার দেয়
- উপরের এবং নিচের রোলগুলি বেঁকানো সম্পাদন করে
- হেমিং রোলগুলি প্যানেলের প্রান্তগুলি সীল করে
- কাটঅফ ছুরি ফর্ম করা শীটগুলি কেটে ফেলে
- ফর্ম করা শীটগুলি বান্ডেল করে স্তূপ করে
- পিএলসি নিয়ন্ত্রণ উৎপাদন সমন্বয় করে
অবিরত স্বয়ংক্রিয় প্রক্রিয়া।
বৈশিষ্ট্যসমূহ স্ট্যান্ডিং সিম ছাদের শীট রোল ফর্মিং মেশিন
| বৈশিষ্ট্য | বিস্তারিত |
|---|---|
| ফর্মিং স্টেশনসমূহ | সর্বোত্তম আকার দেওয়ার জন্য ১০-২০ স্ট্যান্ড |
| রোল | শক্ত বা অ্যাডামাইট আবরণযুক্ত |
| ডিকয়লার | ৫ টন ক্যাপাসিটি বড় কয়েলগুলি সামলায় |
| উপাদান সরবরাহ | প্রিসিশন নিয়ন্ত্রণ সহ সার্ভো মোটর |
| হেমিং | রোলগুলি দুই প্রান্ত সিম করে |
| বাঁকানো | কনটুর ছাদের জন্য সামঞ্জস্যযোগ্য |
| কাটিং | বর্গাকার কাটিংয়ের জন্য ঘূর্ণায়মান ফ্লাইং ছুরি |
স্ট্যান্ডিং সিম ছাদের শীট রোল ফর্মিংয়ের উপকরণ
সাধারণ শীট ধাতু:
- অ্যালুজিঙ্ক ইস্পাত – ক্ষয়প্রতিরোধী পৃষ্ঠ
- গ্যালভানাইজড ইস্পাত – কম খরচের ক্ষয় সুরক্ষা
- অ্যালুমিনিয়াম – হালকা ওজনের উপাদান
- তামা – ঐতিহ্যবাহী ধাতব ছাদের নান্দনিকতা
- স্টেইনলেস ইস্পাত – চরম আবহাওয়া প্রতিরোধ
- রঙিন আবরণযুক্ত ইস্পাত – পূর্ব-শেষ করা বিকল্প
ছাদের প্যানেল প্রোফাইল বিকল্প
উৎপাদিত সাধারণ ছাদের প্রোফাইল:
- করুগেটেড প্যানেল – সাইনুসয়েডাল তরঙ্গ
- ৫ভি ক্রিম্প প্যানেল – কৌণিক রিব চেহারা
- স্ট্যান্ডিং সিম – উল্লম্ব আন্তঃলক
- শিঙ্গল প্যানেল অনুকরণ – স্থাপত্য শৈলী
- ট্র্যাপিজয়েড প্যানেল – কাঠামোগত আকৃতি
- কাস্টম প্রোফাইল – বিশেষ স্থাপত্য
ছাদের প্যানেল রোল ফর্মারের জন্য দ্রুত পরিবর্তনযোগ্য টুলিং
দ্রুত ডাই পরিবর্তনের জন্য নকশাকৃত:
- দ্বিখণ্ডিত স্প্লিট ডাই সেট
- রঙিন কোডযুক্ত হাইড্রলিক ওয়েজ লক
- প্রি-সেট দৈর্ঘ্য সমন্বয় স্লট
- রোল পরিবর্তনের জন্য সহায়ক সিলিন্ডার
- ন্যূনতম পুনঃ-ক্যালিব্রেশন প্রয়োজন
- পরিবর্তনের সময় হ্রাস করে
অতিরিক্ত প্রক্রিয়াকরণ বিকল্প
একীভূত গৌণ ক্ষমতা:
- দুই পাশে হেমিং
- লম্ববৃত্তাকার এমবসিং
- লোগো স্ট্যাম্পিং
- ছিদ্র ভেদন
- কোণার নচিং
- বিশেষ প্রান্ত বেঁকানো
- উপাদানের রোবোটিক ওয়েল্ডিং
- পাউডার কোটিং
স্ট্যান্ডিং সিম ছাদের শীট মেশিনের বিশ্বব্যাপী প্রস্তুতকারক
| প্রস্তুতকারক | অবস্থান |
|---|---|
| এএমএস কোরিয়া | দক্ষিণ কোরিয়া |
| ফুরম্যাক | চীন |
| Gasparini | ইতালি |
| Metform | তুরস্ক |
| রোলএক্সচেঞ্জিং | থাইল্যান্ড |
আন্তর্জাতিক অভিজ্ঞতাসম্পন্ন নির্ভরযোগ্য সরবরাহকারী।
স্ট্যান্ডিং সিম ছাদের শীট রোল লাইনের মূল্য নির্ধারণ বিবেচনা
| উৎপাদন শ্রেণী | মূল্য পরিসর |
|---|---|
| লাইট-ডিউটি | $55,000 – $95,000 |
| মাঝারি-ডিউটি | $85,000 – $145,000 |
| ভারী কাজের | $120,000 – $230,000 |
গতি, স্বয়ংক্রিয়করণ, উপাদানের প্রয়োজন এবং একীভূত বৈশিষ্ট্যের উপর ভিত্তি করে খরচ পরিবর্তিত হয়। অঞ্চলভিত্তিক উল্লেখযোগ্য পার্থক্য থাকতে পারে।
-
 হাইওয়ে গার্ডরেল এন্ড টার্মিনাল ফর্মিং মেশিন আরও জানুন
-
 হাইওয়ে ইউ/সি পোস্ট রোল ফর্মিং মেশিন আরও জানুন
-
 ২ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 ৩ ওয়েভস হাইওয়ে গার্ডরেল রোল ফর্মিং মেশিন আরও জানুন
-
 দুই তরঙ্গ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
 থ্রি ওয়েভ হাইওয়ে গার্ডেল মেশিন আরও জানুন
-
 স্টিল কয়েল কাট টু লেংথ লাইন মেশিন আরও জানুন
-
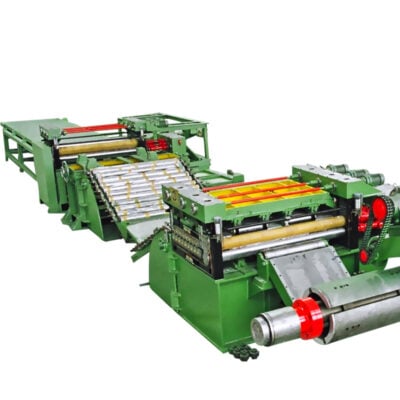 স্টিল কয়েল কাট টু লেংথ লাইন মেশিন আরও জানুন
-
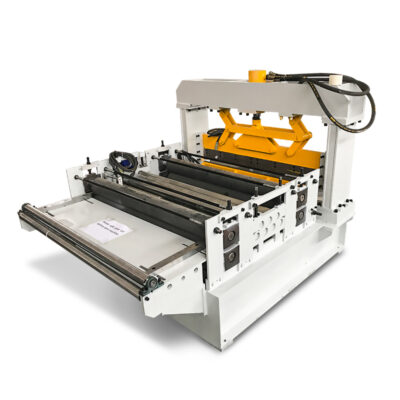 স্টিল কয়েল কাট টু লেংথ লাইন মেশিন আরও জানুন
স্ট্যান্ডিং সিম ছাদের শীট মেশিনের স্থাপন এবং পরিচালনা
সঠিক স্থাপন উৎপাদনের গুণমান এবং উপস্থিতি নিশ্চিত করতে সাহায্য করে। পদ্ধতিগুলিতে পুঙ্খানুপুঙ্খ অপারেটর প্রশিক্ষণ প্রয়োজন।
স্থাপন সুপারিশ
- স্থির, কঠোর, সমতল মাউন্টিং
- পর্যাপ্ত কম্পন শোষণ
- পর্যাপ্ত পাওয়ার সাপ্লাই ওয়্যারিং
- আর্দ্রতা বিচ্ছেদক সহ নিউম্যাটিক লাইন
- উপাদান ডিকয়লার ক্ষমতা
- বিপদের চারপাশে নিরাপত্তা গার্ডিং
- ভিজ্যুয়াল পরিদর্শনের জন্য আলোকসজ্জা
অপারেশনাল পদ্ধতি
- নিরাপত্তা পদ্ধতি পর্যালোচনা
- বাধাগুলি থেকে এলাকা পরিষ্কার নিশ্চিত করুন
- প্রধান বিদ্যুত সংযোগ বিচ্ছিন্ন করুন
- হাইড্রোলিক পাওয়ার ইউনিটস এনার্জাইজ করুন
- লাইনের গতি এবং বক্রতার ডিগ্রি নির্ধারণ করুন
- কয়েল উপাদান মেশিনের মধ্য দিয়ে থ্রেড করুন
- নিয়ন্ত্রিত স্টার্টআপ সিকোয়েন্স শুরু করুন
- ফর্মিং গুণমান ক্রমাগত পর্যবেক্ষণ করুন
- নিয়মিত ডাই পরিদর্শন পরিচালনা করুন
- উৎপাদন আউটপুট লগ করুন
প্রস্তুতকারকের নির্দেশাবলী কঠোরভাবে অনুসরণ করুন।
স্ট্যান্ডিং সিম ছাদের শীট রোল লাইনের রক্ষণাবেক্ষণ
- পর্যায়ক্রমিক রক্ষণাবেক্ষণ ডাউনস সময়সূচি করুন
- প্রতি ৪০ ঘণ্টায় বিয়ারিংস লুব্রিকেট করুন
- নিউম্যাটিক উপাদান পরিদর্শন করুন
- হাইড্রলিক তরলের পরিষ্কারতা যাচাই করুন
- চেইন, স্প্রকেট, বেল্ট পরীক্ষা করুন
- পেইন্ট ক্ষয় সংশোধন করুন
- সাধারণ যথাযথ অংশের ইনভেন্টরি রাখুন
সরঞ্জামের আয়ু বাড়ায় এবং অকালমৃত্যু প্রতিরোধ করে।
স্ট্যান্ডিং সিম ছাদের শীট মেশিন ক্রয় নির্বাচনের কারণ
নতুন রোল ফর্মিং উৎপাদন লাইনে বিনিয়োগের সময় মূল বিবেচনা।
রোল ফর্মার প্রস্তুতকারকদের মূল্যায়ন
| কারণ | বর্ণনা |
|---|---|
| অভিজ্ঞতা | ব্যবসায়ের বছর, স্থাপিত লাইনের সংখ্যা |
| টেস্টিং | যন্ত্রের জন্য যাচাইকরণ তথ্য |
| উপকরণ | সফলভাবে প্রক্রিয়াকৃত ধাতুর পরিসর |
| প্রকৌশল | নকশা দক্ষতা এবং বিশ্লেষণজ্ঞতা |
| সমর্থন | প্রদত্ত স্থাপন সাহায্য |
| প্রশিক্ষণ | অপারেটর প্রশিক্ষণ প্রদান করা হয় |
সম্ভাব্য সরবরাহকারীদের জিজ্ঞাসা করার প্রশ্নসমূহ
- আপনার মেশিনগুলি কোন আন্তর্জাতিক মান পূরণ করে?
- আপনি প্রাথমিক উৎপাদন তথ্য শেয়ার করবেন কি?
- আপনার টুলিং ডিজাইনের কাস্টমাইজেশন কতটা সক্ষম?
- কোন স্তরের সহায়তা অন্তর্ভুক্ত আছে?
- আমরা ভার্চুয়াল ডেমোনস্ট্রেশন দেখতে পারি কি?
- মূল কেনা উপাদানগুলি কোথা থেকে সংগ্রহ করা হয়?
- পরবর্তীতে উন্নয়ন যোগ করা যাবে কি?
স্ট্যান্ডিং সিম ছাদের শীট রোল ফর্মিংয়ের সুবিধা এবং চ্যালেঞ্জ
সুবিধাসমূহ
- উচ্চ উৎপাদন দক্ষতা
- সামঞ্জস্যপূর্ণ গুণমানের প্যানেল
- পরিমাণ দক্ষতা
- কম কার্যকরী শ্রম
- ছোট যন্ত্রপাতির ফুটপ্রিন্ট
- পণ্য পরিবর্তনের নমনীয়তা
- সমন্বিত গৌণ প্রক্রিয়াকরণ
অসুবিধাসমূহ
- উচ্চ প্রাথমিক বিনিয়োগ মূলধন
- রোল ক্ষতির সম্ভাব্য ঝুঁকি
- দক্ষ পিএলসি প্রোগ্রামিং প্রয়োজন
- কয়েল ইনভেন্টরি র্যাকিং প্রয়োজন
- অত্যন্ত ভারী গেজ ক্ষমতার সীমাবদ্ধতা
- অনুমিত সহজ তৈরির পদ্ধতি
প্রক্রিয়া ক্ষমতার সাথে প্রয়োজনীয়তা মিললে, রোল ফর্মিং ঐতিহ্যবাহী স্ট্যান্ডিং সিম ছাদের প্যানেল তৈরির পদ্ধতিগুলিকে অতিক্রম করে গতি এবং অর্থনৈতিকতা প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ
ছাদের শীট রোল ফর্মারের সাথে কোন ধরনের কাটিং একীভূত করা যায়?
ঘূর্ণায়মান ফ্লাইং ছুরি কাটিং সমানভাবে কাটা শীটগুলি বান্ডেল স্তূপের জন্য স্থান করে। প্রয়োজনে স্থাপত্য প্রয়োগের জন্য অ্যাব্রাসিভ চাকা মাইটারট্রিম বেভেল অ্যাঙ্গেল কাটিং অনুমতি দেয়। ব্যান্ড স -ও সম্ভব।
ছাদের শীট রোল ফর্মিংয়ের সময় হেমের গুণমান কী প্রভাবিত করে?
হেমিংকে প্রভাবিত করা গুরুত্বপূর্ণ পরামিতিগুলির মধ্যে রয়েছে আগমনকারী স্ট্রিপের সমতলতার গুণমান, প্রান্ত বারর অপসারণের কার্যকারিতা, ফর্মিং স্ট্যান্ডের সমান্তরালতা, প্রান্ত প্রস্তুতির গভীরতার সামঞ্জস্যতা, হেম প্রস্তুতির জ্যামিতি, রোলের পৃষ্ঠের ফিনিশ এবং যথেষ্ট অফসেট স্পেস সহ টিপ রেডিয়াস।
সাধারণ ছাদের শীট প্রোফাইলের জন্য সাধারণত কতগুলি ফর্মিং পাস ব্যবহৃত হয়?
করুগেটেড, ৫ভি ক্রিম্প এবং স্ট্যান্ডিং সিম প্রোফাইলের মতো স্ট্যান্ডার্ড ছাদের প্যানেলের জন্য ১২-১৮ স্টেশন সাধারণ। আরও জটিল মাল্টি-রেডিয়াস পণ্যগুলি প্রি-পিয়ার্সিং, চূড়ান্ত আকার দেওয়া এবং হেমিং অপারেশন সহ ২০-এর বেশি স্টেশন দাবি করতে পারে।
ছাদের শীট রোল ফর্মার পরিচালনার জন্য কোন মূল মেশিন নিরাপত্তা সার্কিট গুরুত্বপূর্ণ?
রিডানডেন্ট জরুরি থামানো, আন্তঃলকড ফিজিক্যাল গার্ডিং, অ্যাকচুয়েশন পাওয়ার ইন্টারাপ্টে যুক্ত পিঞ্চ পয়েন্ট সেন্সর, ড্রাইভ সিস্টেমে প্রিসেট ওভারলোড ফল্ট লিমিট, লকআউট প্রোটোকল এবং হাইড্রলিক লিক সনাক্ত হলে সর্বোচ্চ অগ্রাধিকার।
স্ট্যান্ডিং সিম ছাদের তুষার এবং বায়ু লোড ক্ষমতা বাড়ানোর কারণ কী?
লোড ক্ষমতা শীটের গেজ পুরুত্ব, ইস্পাতের ইয়েল্ড রেটিং, প্যানেলের প্রস্থ, সিমের উচ্চতা, ক্লিপ ফাস্টেনার স্পেসিং এবং নিয়ন্ত্রিত হার্ডওয়্যার এবং নিচের স্থির সাবস্ট্রাকচারে যুক্ত বিমুখ্ত কারুকাজের সাথে স্থাপিত সিম জয়েন্টের সামঞ্জস্যতা থেকে উদ্ভূত হয়।
নির্দিষ্ট স্ট্যান্ডিং সিম ছাদের স্থাপত্য ডিজাইনের জন্য প্যানেল বক্রতার নমনীয়তা কীভাবে উপকারী?
বক্রতার ক্ষমতা গম্বুজ
প্রিপেইন্টেড কয়েল ইনভেন্টরির সাথে বিশেষ সংরক্ষণ সতর্কতা কী নেওয়া উচিত?
অভ্যন্তরীণ জলবায়ু নিয়ন্ত্রিত সংরক্ষণ অতিরিক্ত আর্দ্রতা এক্সপোজার এবং সংরক্ষণের সময় টাইটলি উইল্ড প্রিপেইন্টেড কয়েল স্তরের মধ্যে আর্দ্রতা জমা হওয়া প্রতিরোধ করে যা খরচপূর্ণ রোল ফর্মিং উপকরণ রূপান্তরের পর শেষ করার সময় শুধুমাত্র সন্ত্রস্ত হয়ে ওয়াইট রাস্ট কটরোশন এবং স্টেইনিং ত্রুটি সন্ত্রস্ত করে।
স্ট্যান্ডিং সিম রুফ শীট রোল ফর্মার জুড়ে ভেরিয়েবল ফ্রিকোয়েন্সি ড্রাইভ কোথায় ব্যবহৃত হয়?
ভিএফডিরা মূল লাইন টানার গতি, কাট টু লেংথ ইনডেক্স পজিশনিং এবং প্রগ্রেসিভ ডাই ধাপের সবচেয়ে কাছাকাছি উপরের এবং নিচের রোল স্টেশনের জন্য সার্ভো মোটর সমন্বয় প্রদান করে যা প্রাথমিক বেন্ডিং সম্পাদন করে প্রোফাইলগুলি বেগের ওঠানামায় সংবেদনশীল যা উপকরণের ইয়েল্ডিং আচরণকে ক্ষতিকরভাবে প্রভাবিত করে।
রোল ফর্মারের ভিতরে মাঝে মাঝে শীট মেটাল জ্যাম কীভাবে নিরাপদে পরিষ্কার করা উচিত?
জরুরি স্টপ নিশ্চিত করার পর, যেকোনো জ্যাম অঞ্চলে পৌঁছানোর আগে লকআউট ট্যাগআউট পদ্ধতি অনুসরণ করুন যখন প্রটেকটিভ গিয়ার পরিধান করা হয়। শুধুমাত্র হ্যান্ড টুলস ব্যবহার করুন উপকরণের ধার এবং মেশিনের বিপদ সম্পর্কে চরম সতর্কতার সাথে সম্পূর্ণভাবে ড্রাইভগুলি মোশন-ফ্রি যাচাই করার পর স্ট্রিপ সেকশনগুলি আলতোভাবে বের করে নিন, পুনরায় শুরু করার কোনো ক্রম শুরু করার আগে ম্যানেজমেন্টের স্বাক্ষর নিশ্চিত করুন।
কোন কোন স্থাপত্য ধাতব ছাদের ফিনিশিং তেল ক্যানিং প্যানেল বিকৃতির জন্য বেশি প্রবণ করে? কঠোর শক্ত অ্যালুমিনিয়াম এবং লেপিত স্টিলের গঠন, সীমান্তযুক্ত প্যানেল স্থাপন পদ্ধতি, ইনস্টলেশন শ্রমের তারতম্য, যথেষ্ট ফিল্ম নমনীয়তার অভাবী চরম রঙের ফিনিশিং এবং সঠিক টেম্পার রোল লেভেলিং নিয়ন্ত্রণহীন সাবস্ট্রেটসমূহ ভবন মালিকদের কঠোর আলোকসমূহের অধীনে দৃশ্যমান তরঙ্গায়িততা উন্নত করে। সক্রিয় পর্যালোচনা ঝুঁকি প্রশমিত করবে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) স্ট্যান্ডিং সিম রুফ শীট রোল ফর্মিং মেশিনে কোন ধরনের কয়েল উপাদান ও টেম্পার সবচেয়ে উপযোগী?
- 0.5–0.9 mm পুরুত্বের প্রিপেইন্টেড AZ50–AZ150 (Galvalume) স্টিল এবং 0.6–1.0 mm পুরুত্বের 3004/3105 H24–H26 অ্যালুমিনিয়াম সবচেয়ে বেশি ব্যবহৃত হয়। নির্দিষ্ট টুলিং ও লুব্রিক্যান্টসহ কপার (0.6–0.8 mm) এবং স্টেইনলেস স্টিল (0.45–0.6 mm)ও ব্যবহৃত হয়।
2) আমার লাইনে তৈরি স্ট্যান্ডিং সিম প্যানেলে তেল-ক্যানিংজনিত ঢেউ কীভাবে কমাতে পারি?
- টেম্পার-রোলড ও টেনশন-লেভেলড কয়েল ব্যবহার করুন, প্রবেশের টান নিয়ন্ত্রণ করুন, 0.02–0.05 mm সীমার মধ্যে রোলের সমান্তরালতা বজায় রাখুন, মাইক্রো-রিব/স্ট্রিয়েশন টুলিং যোগ করুন এবং শেষ ধাপগুলোতে অতিরিক্ত কামড় এড়িয়ে চলুন। আর্দ্রতার অসম দাগ ঠেকাতে কয়েল শুকনো স্থানে রাখুন।
3) উন্নত ফিনিশের স্থাপত্য প্যানেলের জন্য কোন কাট-টু-লেংথ পদ্ধতি সুপারিশ করা হয়?
- গ্রাউন্ড D2 বা PM স্টিলের ব্লেডযুক্ত সার্ভো-চালিত রোটারি ফ্লাইং নাইফ এবং নরমভাবে গ্রহণকারী আউটফিড কনভেয়র—এগুলো ধাতব ধারালো কণা ও প্রান্তের বিকৃতি কমায়। সাধারণত ±0.5–1.0 mm সহনশীলতার জন্য ইন-লাইন লেজার দৈর্ঘ্য যাচাই যুক্ত করুন।
4) মেশিনটি কি স্ন্যাপ-লক এবং যান্ত্রিকভাবে সিম করা (ডাবল-লক)—দুই ধরনের প্রোফাইলই তৈরি করতে পারে?
- হ্যাঁ—বদলযোগ্য ক্যাসেট টুলিং এবং পৃথক হেমিং/লক রোল ব্যবহার করে। পরিবর্তনের আগে ক্লিপের সামঞ্জস্য, সিমের উচ্চতা (যেমন 25–65 mm) এবং আঞ্চলিক বায়ু-উত্থান মান যাচাই করুন।
5) সিমের জলরোধিতা ও বায়ু-উত্থান প্রতিরোধের রেটিংয়ে প্রভাব ফেলে এমন প্রধান সেটআপ প্যারামিটারগুলো কী?
- সিমের উচ্চতা ও কোণ, হেমের গভীরতার সামঞ্জস্য, ক্লিপের ব্যবধান, প্যানেলের রিবের জ্যামিতি এবং হেমিংয়ের সময় সমান লাইন-গতি—এসব বিষয় গুরুত্বপূর্ণ। ASTM E2140 (জলরোধিতা), ASTM E1592 (কাঠামোগত কর্মক্ষমতা), UL 580/1897 অথবা স্থানীয় বিধি (যেমন EN 1991-এর লোড কেস) অনুযায়ী যাচাই করুন।
২০২৫ শিল্প প্রবণতা
- দ্রুত পরিবর্তনযোগ্য ক্যাসেট টুলিং স্ন্যাপ-লক ও ডাবল-লক প্রোফাইলের মধ্যে পরিবর্তনের সময় 20 মিনিটের নিচে নামিয়ে আনে।
- ইন-লাইন মান যাচাই: লেজার প্রস্থ/পুরুত্ব গেজ ও ভিশন সিস্টেম ফর্মিংয়ের আগে রঙের সূক্ষ্ম ত্রুটি পরীক্ষা করে।
- PV-উপযোগী স্ট্যান্ডিং সিম: ছাদে ছিদ্র না করে রেলবিহীন সৌর সংযোজনের জন্য মানসম্মত ক্ল্যাম্প-সংযোগের জ্যামিতি।
- টেকসই উপাদান: LEED v5 পূরণের জন্য EPD এবং উচ্চ পুনর্ব্যবহৃত উপাদানযুক্ত স্টিল/অ্যালুমিনিয়াম কয়েলের চাহিদা বাড়ছে।
- নিরাপত্তা ও মান-অনুবর্তিতা: ISO 13849-1 PL d/e কন্ট্রোল এবং বিস্তারিত ঝুঁকি মূল্যায়নসহ CE/UKCA গ্রহণ বাড়ছে।
- বক্রতা-নিয়ন্ত্রণে স্বয়ংক্রিয়তা: সংরক্ষিত বক্রতার রেসিপিসহ সার্ভো-নিয়ন্ত্রিত কার্ভিং স্টেশন গম্বুজ/ব্যারেল প্যানেলে পুনরাবৃত্তিযোগ্যতা বাড়ায়।
স্ট্যান্ডিং সিম রুফ শীট রোল ফর্মিং মেশিনের 2023–2025 সালের প্রধান মানদণ্ড
| মেট্রিক | 2023 | 2024 | 2025 (আনুমানিক) | নোট/উৎস |
|---|---|---|---|---|
| সাধারণ স্থাপত্য-উপযোগী লাইনের গতি (m/min) | 25–35 | 30–40 | পঁয়ত্রিশ–পঁয়তাল্লিশ | OEM ক্যাটালগ (Gasparini, Samco), ইন্টিগ্রেটরের তথ্য |
| পরিবর্তনের সময় (ক্যাসেট টুলিং, min) | 35 | 25 | 15–20 | ছাদ উৎপাদন লাইনে দ্রুত পরিবর্তন ব্যবস্থার প্রসার |
| লেজার যাচাইসহ কাট-দৈর্ঘ্যের সহনশীলতা (mm) | ±1.2 | ±1.0 | ±0.8 | ইন-লাইন পরিমাপ ব্যবস্থার উন্নতি |
| PV-উপযোগী প্যানেল স্পেসিফিকেশনের অংশ (%) | 28% | 34% | 42% | ইনস্টলার/OEM সমীক্ষা; SEIA/BNEF বাজার-তথ্য |
| PL d/e নিরাপত্তা স্থাপত্যযুক্ত লাইন (%) | 50% | 58% | 66% | ISO 13849 অনুবর্তিতা প্রতিবেদন |
| ব্যবহৃত EPD/উচ্চ পুনর্ব্যবহৃত উপাদানযুক্ত কয়েল (%) | 32% | 39% | 47% | মিলের তথ্য; LEED v5 পরীক্ষামূলক প্রকল্প |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ISO 13849-1 যন্ত্রপাতির নিরাপত্তা: https://www.iso.org
- ASTM E1592, E2140 পরীক্ষা-পদ্ধতি (স্ট্যান্ডিং সিমের কর্মক্ষমতা): https://www.astm.org
- CRRC অনুমোদিত পণ্যের তালিকা (কুল-রুফ ফিনিশ): https://coolroofs.org
- SEIA (PV সংযোজনের বাজার-প্রবণতা): https://www.seia.org
- UL 580/1897 বায়ু-উত্থান মান: https://www.ul.com
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: মিশ্র প্রোফাইলের স্ট্যান্ডিং সিম লাইনে দ্রুত পরিবর্তন (2025)
- পটভূমি: একটি আঞ্চলিক ছাদ-ঠিকাদারকে শিফটের উৎপাদনশীলতা না হারিয়ে প্রতিদিন 25 mm স্ন্যাপ-লক ও 38 mm ডাবল-লক প্রোফাইলের মধ্যে পরিবর্তন করতে হতো।
- সমাধান: শূন্য-বিন্দু অবস্থানসহ ক্যাসেট-ধরনের রোল টুলিং, সার্ভো ফ্লাইং নাইফ এবং সংরক্ষিত সিম/হেম সেটিংস স্থাপন করা হয়। PLC অ্যালার্মের সঙ্গে যুক্ত ইন-লাইন লেজার প্রস্থ ও দৈর্ঘ্য পরিমাপ যোগ করা হয়।
- ফলাফল: পরিবর্তনের সময় 55 থেকে 18 মিনিটে নেমে আসে; প্রথম ধাপেই উৎপাদন-গ্রহণযোগ্যতার হার 96.1% থেকে 99.0% হয়; 38 m/min গতিতে কাট-দৈর্ঘ্যের CpK 1.35 থেকে 1.62-এ উন্নীত হয়। সূত্র: OEM কমিশনিং প্রতিবেদন; অভ্যন্তরীণ QA লগ।
কেস স্টাডি 2: মাইক্রো-রিব টুলিংয়ের মাধ্যমে তেল-ক্যানিং ঝুঁকি কমানো (2024)
- পটভূমি: উচ্চমানের আবাসিক প্রকল্পে দীর্ঘ অ্যালুমিনিয়াম রান (>12 m) জুড়ে প্যানেলের ঢেউখেলানো ভাবের অভিযোগ ওঠে।
- সমাধান: শুরুর ফর্মিং ধাপে মাইক্রো-রিব স্ট্রিয়েশন রোল পুনঃস্থাপন করা হয়; টান নিয়ন্ত্রণে ইনফিড ব্রাইডল যোগ করা হয় এবং টেনশন-লেভেলড 3105 H26 কয়েল নির্দিষ্ট করা হয়।
- ফলাফল: দৃশ্যমান ঢেউখেলানো নিয়ে অভিযোগ 70% কমে; বছরওয়ারি ওয়ারেন্টি দাবি 55% কমে; সিমের অখণ্ডতায় কোনো প্রভাব পড়েনি। সূত্র: ইনস্টলার ওয়ারেন্টি ডেটাবেস; কয়েল সরবরাহকারীর সনদ।
বিশেষজ্ঞদের মতামত
- Karen Stokes, PE, প্রধান প্রকৌশলী, Metal Construction Association (MCA)
- “সিমের জ্যামিতি ও ক্লিপের ব্যবধানই বাতাসের কর্মক্ষমতার ভিত্তি। ASTM E1592 অনুযায়ী নথিভুক্ত পরীক্ষা প্রতিটি টুলিং পরিবর্তনের দিকনির্দেশনা হওয়া উচিত।”
- Hiroshi Tanaka, PhD, জ্যেষ্ঠ উপাদান বিজ্ঞানী, Nippon Steel Coated Products
- “নিয়ন্ত্রিত ফলন-শক্তিসম্পন্ন প্রিপেইন্টেড কয়েল ও টেম্পার-রোলড সমতলতা, মাইক্রো-রিব টুলিংয়ের সঙ্গে ব্যবহার করলে তেল-ক্যানিং উল্লেখযোগ্যভাবে কমায়।”
- Luis Martínez, অটোমেশন পরিচালক, Gasparini SpA
- “সার্ভো ফ্লাইং নাইফের সঙ্গে ইন-লাইন লেজার পরিমাপ দ্রুততম ROI দেয়—আরও নির্ভুলতা, কম স্ক্র্যাপ এবং পরবর্তী স্থাপন সহজ করে।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- মান ও নির্দেশিকা
- MCA ধাতব ছাদ স্থাপন ম্যানুয়াল: https://www.metalconstruction.org
- NRCA ধাতব প্যানেল ছাদের নির্দেশিকা: https://www.nrca.net
- পরীক্ষা ও সনদ
- বায়ু ও পানির জন্য Intertek/UL পরীক্ষা: https://www.intertek.com | https://www.ul.com
- নকশা ও QA
- AISI কোল্ড-ফর্মড স্টিল নকশা: https://www.cfsei.org
- ASTM মানের পোর্টাল: https://www.astm.org
- উপাদান ও ফিনিশ
- কয়েল-কোটিং অ্যাসোসিয়েশনের সম্পদ: https://www.coilcoating.org
- CRRC কুল-রুফ ডেটাবেস: https://coolroofs.org/directory
- PV সংযোজন
- S-5! স্ট্যান্ডিং সিম ক্ল্যাম্প ও লোড-তথ্য: https://s-5.com
স্ট্যান্ডিং সিম রুফ শীট রোল ফর্মিং মেশিন বাস্তবায়নের পরামর্শ:
- রোল স্ট্যান্ডের সমান্তরালতা ও ইনফিডের সারিবদ্ধতা বজায় রাখুন; সিমের উচ্চতা, হেমের গভীরতা এবং প্যানেলের প্রস্থের SPC নথিবদ্ধ করুন।
- উচ্চমানের ফিনিশ রক্ষা করতে ঝাঁকুনির সীমা-নির্ধারিত মোশন প্রোফাইল এবং কাট-অফে নরম সাপোর্ট ব্যবহার করুন।
- দীর্ঘ সমতল প্যানের জন্য মাইক্রো-রিব নির্দিষ্ট করুন; টেনশন-লেভেলড কয়েল বেছে নিন এবং ইনফিডের টান নিয়ন্ত্রণ করুন।
- বাজারে ছাড়ার আগে তৃতীয় পক্ষের পরীক্ষায় (ASTM E1592/E2140, UL 580/1897) প্রোফাইল যাচাই করুন।
- অতিরিক্ত ক্যাসেট আগে থেকেই সেট করে রাখুন; একই সেটআপ পুনরাবৃত্তি সহজ করতে ডিজিটাল সেটআপ শিট নথিবদ্ধ করুন।
সোর্সিং চেকলিস্ট:
- প্রতিটি প্রোফাইল ও ক্লিপের জন্য বায়ু-উত্থান এবং পানি প্রবেশের নথিভুক্ত পরীক্ষার ফল চেয়ে নিন।
- PLC/HMI ব্র্যান্ড, স্ক্যান রেট, লেজার পরিমাপের স্পেসিফিকেশন এবং নির্ধারিত গতিতে ±1.0 mm কাটের প্রদর্শিত সক্ষমতা যাচাই করুন।
- ক্যাসেট টুলিংয়ের পুনরাবৃত্তিযোগ্যতা (অবস্থান নির্ভুলতা), রোল স্টিলের গ্রেড এবং আবরণের কঠোরতা নিশ্চিত করুন।
- নিরাপত্তা অনুবর্তিতা (ISO 13849 PL d/e), গার্ডিং, ইন্টারলক এবং LOTO পদ্ধতি নিশ্চিত করুন।
- লাইফ-সাইকেল সহায়তা সম্পর্কে জেনে নিন: ব্লেড পুনঃগ্রাইন্ড, অতিরিক্ত রোল এবং দূরবর্তী ডায়াগনস্টিকস।
সর্বশেষ আপডেট: 2025-10-28
পরিবর্তনলগ: 5টি নতুন FAQ যোগ করা হয়েছে; 2025 সালের প্রবণতা ও বেঞ্চমার্ক টেবিল যুক্ত হয়েছে; সাম্প্রতিক দুটি কেস স্টাডি ও বিশেষজ্ঞদের মতামত অন্তর্ভুক্ত হয়েছে; স্ট্যান্ডিং সিম রুফ শীট রোল ফর্মিং মেশিনের জন্য সরঞ্জাম/সম্পদ এবং বাস্তবায়ন ও সোর্সিং চেকলিস্ট সংকলন করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-31 অথবা ASTM/UL মান হালনাগাদ হলে, LEED v5 ছাদের ক্রেডিট চূড়ান্ত হলে, কিংবা বড় OEM-গুলো নতুন ক্যাসেট টুলিং/কার্ভিং স্বয়ংক্রিয়করণ স্পেসিফিকেশন প্রকাশ করলে তার আগে





