
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

সারাংশ স্ন্যাপ লক স্ট্যান্ডিং সিম রোল ফর্মিং মেশিন
স্ন্যাপ লক স্ট্যান্ডিং সিম রোল ফর্মিং মেশিনগুলি স্ট্যান্ডিং সিম ধাতব ছাদের প্যানেল তৈরির জন্য ব্যবহৃত সরঞ্জাম। এগুলি প্যানেলের প্রান্তে স্বতন্ত্র উঁচু উল্লম্ব সিম গঠন করে যা আন্তঃসংযুক্ত হয়ে আবহাওয়া-নিরোধক ছাদের পৃষ্ঠ তৈরি করে।
এই বহুমুখী রোল ফর্মারগুলি নিম্নলিখিত সুবিধাগুলির কারণে বিশ্বব্যাপী জনপ্রিয় হয়েছে:
- আন্তঃসংযুক্ত সিম থেকে উচ্চ শক্তি এবং টেকসইতা
- জলরোধীতা এবং আবহাওয়া প্রতিরোধ ক্ষমতা
- উল্লম্ব সিম স্থাপত্যের সৌন্দর্যময় আকর্ষণ
- কম ইনস্টলেশন সময় এবং শ্রম
- বিভিন্ন ছাদের নকশার সাথে সামঞ্জস্যপূর্ণতা
- প্যানেলের মাত্রা এবং প্রোফাইলের কাস্টমাইজেশন
কাজের প্রক্রিয়ায় ধাতব কয়েল স্টককে একাধিক রোলার ডাইয়ের সিরিজে খাওয়ানো হয় যাতে চাদরটি প্যানেল প্রোফাইলে বাঁকানো এবং ভাঁজ করা হয় উঁচু সিম সহ। লকিং প্রক্রিয়া সিমগুলিকে শক্তভাবে চেপে ধরে স্থিতিশীলতা নিশ্চিত করে।
উন্নত কম্পিউটারাইজড নিয়ন্ত্রণ ব্যবস্থা দৈর্ঘ্য, প্রস্থ, পুরুত্ব, কনটুর, আর্চের ডিগ্রি ইত্যাদির সঠিক স্পেসিফিকেশন অনুযায়ী নির্ভুল ফর্মিং সম্ভব করে।
| মেশিনের প্রকার | বর্ণনা | সাধারণ প্রয়োগ |
|---|---|---|
| পোর্টেবল | চাকার ফ্রেমে মন্ট করা কমপ্যাক্ট ইউনিট নিজস্ব পাওয়ার সোর্স সহ সাইট রোল ফর্মিংয়ের জন্য | ছোট ছাদ, দূরবর্তী সাইট, জাহাজের হাল, ট্রাকের পিছনের প্যানেল |
| স্থির | একাধিক ফর্মিং স্টেজ সহ স্থির উচ্চ ক্ষমতার উৎপাদন লাইন | বড় বাণিজ্যিক এবং শিল্প ছাদ প্রকল্প |
| CNC রোল ফর্মিং মেশিন | নির্ভুল কাস্টম প্রোফাইলের জন্য কম্পিউটার নিউমেরিকাল কন্ট্রোল | স্থাপত্য ফ্যাসেড, কাস্টমাইজড ছাদ, বিশেষ প্যানেল |
| দ্বৈত স্তর | দ্বিপেশী সিম গঠনের জন্য অতিরিক্ত উপরের রোলার | উচ্চ শক্তির ঘূর্ণিঝড় প্রতিরোধী ভবনের ছাদ |
| স্বয়ংক্রিয় | ব্যাপক উৎপাদনের জন্য সম্পূর্ণ অটোমেটেড উপাদান সরবরাহ এবং উৎপাদন | ছাদের উপাদান উৎপাদন কারখানা |
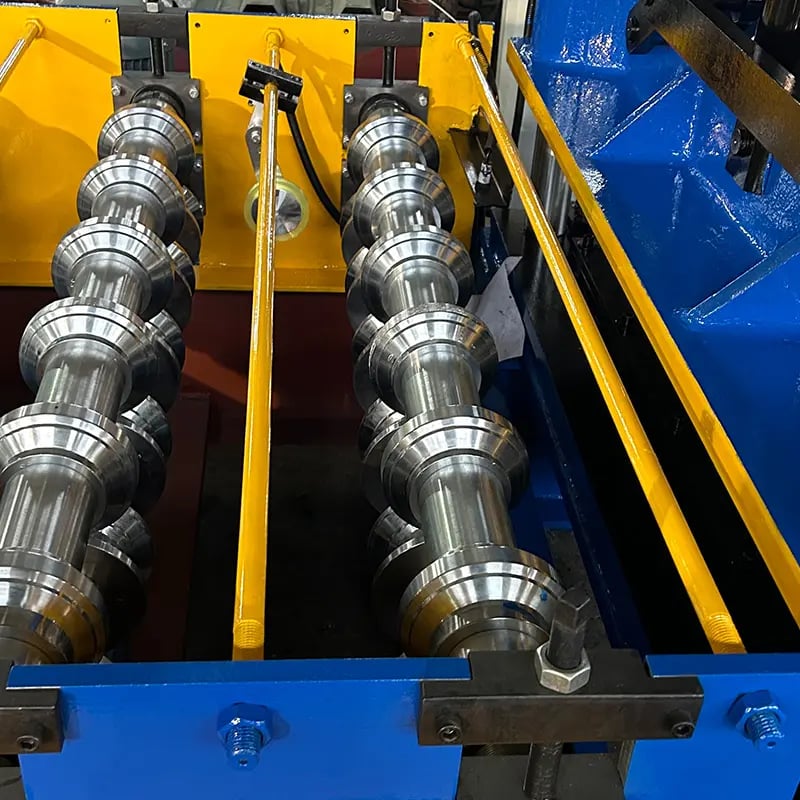
কাজের প্রক্রিয়া
কাজের নীতিতে ধাতব কয়েল ফিড স্টককে ক্রমান্বয়ে একাধিক রোলার স্টেশনের মধ্য দিয়ে পাস করা হয় যাতে সমতল চাদরটি ধীরে ধীরে প্রান্তে উঁচু উল্লম্ব সিম সহ প্যানেল বিভাগে রূপান্তরিত হয়।
প্রক্রিয়া শুরু হয় পাতলা মেটাল শীটের বড় কয়েল—যেমন স্টিল, অ্যালুমিনিয়াম বা কপার—আনকয়লারে লোড করে। চাদরটি লেভেলার মেশিনে খাওয়ানো হয় যাতে বাঁক এবং ওয়ার্প দূর করা হয়। পরবর্তীতে ইঙ্ক জেট বা প্রিন্টিং রোলার দিয়ে রং বা প্যাটার্ন যোগ করা হয় এবং পাঞ্চিং স্টেশনে ভেন্টিলেশন হোল কাটা হয়।
মূল স্ন্যাপ লক ফর্মিং বিভাগে উপরের এবং নিচের রোলারগুলি নির্দিষ্ট প্রোফাইল অনুযায়ী খোদাই করা। চাদরটি পর্যায়ক্রমে স্টেশনগুলির মধ্য দিয়ে পাস করার সময় এটি ধাপে ধাপে সিম প্যাটার্নে বাঁকানো হয়। পৃথক স্টেশনগুলি ডিজাইন অনুযায়ী অতিরিক্ত রিজ, শক্তি বৃদ্ধির রিব বা কনটুর গঠন করতে পারে।
স্ন্যাপ লক রোলিং মেশিন সিমগুলিকে চেপে ধরে প্যানেলগুলিকে প্রান্ত থেকে প্রান্তে আন্তঃসংযুক্ত করে। কাটঅফ শিয়ার তারপর নির্ধারিত দৈর্ঘ্যে ফর্ম করা প্যানেলগুলিকে কেটে সংগ্রহ বা শিপিংয়ের জন্য স্ট্যাক করে।
উন্নত কম্পিউটারাইজড নিয়ন্ত্রণ ব্যবস্থা ফর্মিং ক্রমে দৈর্ঘ্য, গতি এবং অ্যালাইনমেন্ট অটোমেট করে নির্ভুল ফলাফল নিশ্চিত করে।
উপাদান প্রবেশ
| ফিড পদ্ধতি | বর্ণনা | সাধারণ প্রয়োগ |
|---|---|---|
| ব্যাচ | সোজা শীট বিভাগের ম্যানুয়াল লোডিং | কম আয়তনের জব সাইট |
| কয়েল | বাল্ক ওভান্ড কয়েল থেকে অটোমেটেড রিল ফেড লাইন | উচ্চ উৎপাদন উৎপাদন |
| ওয়েল্ডিং | অবিরত উচ্চ আয়তনের ইনপুটের জন্য শীট কয়েলের ইন-লাইন জয়েনিং | উপাদান কারখানা, ভবন উপকরণ সরবরাহকারী |
| স্বয়ংক্রিয় | স্ট্যাক/প্যালেট থেকে প্রোগ্রামযোগ্য অটো-লোডিং | সিএনসি অটোমেটেড নির্ভুল উৎপাদন |
ম্যানুয়াল ব্যাচ ফিডে সোজা শীট খণ্ডগুলি ইনটেক এরিয়ায় লোড করা হয়। এটি সাধারণত নির্মাণ সাইটে পোর্টেবল রোল ফর্মার ব্যবহার করে কাস্টম ছোট ব্যাচের জন্য ব্যবহৃত হয়।
বড় আকারের ফর্মিংয়ের জন্য, অটোমেটেড লাইনগুলি ডেকয়লার নামক সিলিন্ডারে লোড করা পাতলা ধাতুর বাল্ক কয়েল খুলে ফেলে। ওয়েল্ডিং মেশিন তারপর প্রতিটি কয়েলের শেষ প্রান্তকে জয়েন করে রোল স্টেশনে অবিরত উচ্চ গতির ফিডিং নিশ্চিত করে।
সম্পূর্ণ অটোমেটিক কম্পিউটারাইজড ফিড সিস্টেমগুলি রোবটিকভাবে প্যালেট থেকে শীট তুলে স্ন্যাপ লক রোল ফর্মিং সরঞ্জামে অবিরত উপাদান সরবরাহ করে।
প্রোফাইল ফর্মিং
স্ন্যাপ লক মেশিনগুলি একাধিক উপরের এবং নিচের রোলার ডাই ব্যবহার করে সমতল ধাতব চাদরকে ধীরে ধীরে প্রান্তে উঁচু উল্লম্ব সিম সহ প্যানেল বিভাগে রূপান্তরিত করে।
সাধারণ প্যানেল প্রোফাইলগুলি এখানে চিত্রিত:
স্ট্যান্ডার্ড সিম
স্ট্যান্ডার্ড ইন্টারলকিং সিমের একটি সরল উল্লম্ব রিজ আকৃতি রয়েছে। ইনস্টলেশনে টগল, ক্লিট এবং ক্লিপস ব্যবহার করে প্যানেলগুলি সুরক্ষিত করা হয়।
ডাবল লক সিম
ডাবল সিমে দুটি সমান্তরাল ইনডেন্টেশন রয়েছে এবং মাঝখানে একটি ব্রিজ। ডাবল রিজ অতিরিক্ত শক্তিশালী আবহাওয়া-স্থিতিশীল ফিটিং প্রদান করে।
ট্রিপল লক সিম
তিনটি রিজ সর্বোচ্চ সীম শক্তি এবং দৃঢ়তা প্রদান করে। ট্রিপল লক স্বভাবতই স্থিতিশীল, যার জন্য কম মাউন্টিং ক্লিপের প্রয়োজন হয়।
সীম আকৃতির পাশাপাশি, সম্পূর্ণ প্যানেলটি করুগেটেড, বক্স রিবড বা টেপার্ড হিসেবে প্রোফাইল করা যায়। বিশেষ স্থাপত্য গঠন কাস্টম ডেকোরেটিভ আকৃতি এমবস করতে পারে।
উন্নত সিএনসি স্ন্যাপ লক রোল ফর্মিং মেশিন জটিল প্রোফাইল তৈরি করতে পারে, যাতে ধাপ এবং কনটুর রয়েছে, যা রেইনস্ক্রিন ফ্যাসেড, ক্যানোপি ছাদ, সরঞ্জাম হাউজিং ইত্যাদির মতো বিশেষ অ্যাপ্লিকেশনের জন্য।
-
 স্ট্যান্ডিং সিম রুফ প্যানেল কার্ভিং মেশিন আরও জানুন
-
 ব্যারেল ঢেউতোলা রোল ফর্মিং মেশিন আরও জানুন
-
 স্ট্যান্ড সিমিং রুফ প্যানেল রোল ফর্মিং মেশিন আরও জানুন
-
 ডাউনস্পাউট পাইপ রোল তৈরির মেশিন আরও জানুন
-
 গটার রোল তৈরির মেশিন আরও জানুন
-
 ট্র্যাপিজয়েডাল প্যানেল রোল ফর্মিং মেশিন আরও জানুন
-
 রিজ ক্যাপ রোল ফর্মিং মেশিন আরও জানুন
-
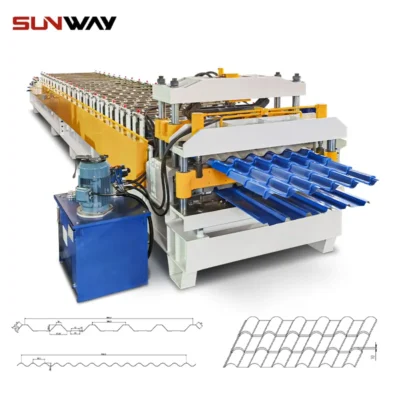 ডাবল লেয়ার প্যানেল রোল তৈরির মেশিন আরও জানুন
-
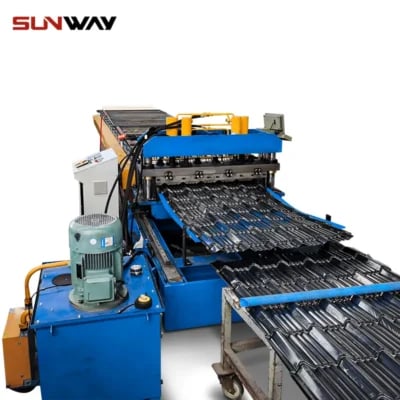 ছাদের টাইল প্যানেল রোল তৈরির মেশিন আরও জানুন
কাস্টম প্যানেল ডিজাইন
আজকের কম্পিউটার-নিয়ন্ত্রিত লাইনগুলি সমস্ত গুরুত্বপূর্ণ প্যানেল পরিমাপের নমনীয় স্পেসিফিকেশন প্রদান করে:
| বৈশিষ্ট্য | বর্ণনা | সাধারণ পরিসীমা |
|---|---|---|
| প্রস্থ | গঠিত বিভাগের প্রস্থ | ৩০০ মিমি থেকে ১০০০ মিমি |
| পুরুত্ব | ধাতু শীটের গেজ | ০.৪ মিমি থেকে ২ মিমি |
| দৈর্ঘ্য | কাটা প্যানেলের দৈর্ঘ্য | ৩০০ মিমি থেকে ১০০০০ মিমি |
| কনটুর | প্রোফাইল আকৃতি – টেপার্ড, অ্যাঙ্গেল্ড, কার্ভড ইত্যাদি। | বিভিন্ন জ্যামিতিক ডিজাইন |
| সিম উচ্চতা | উল্লম্ব ইন্টারলক প্রজেকশন | ১৬ মিমি থেকে ৬৫ মিমি |
| উপাদান | স্টিল, অ্যালুমিনিয়াম, কপার অ্যালয় | গ্রেড ৩০৪, ৫০৫২, ১১০ ইত্যাদি। |
| কোটিং | রঙিন কোটিং, ইনসুলেশন স্তর | পিই, পিভিডিএফ, স্টোন কোট |
| আকৃতি | গ্রাফিক্স – বিন্দু, রেখা, লোগো | ডিজিটাল প্রিন্টিং বিকল্পসমূহ |
| ছিদ্রকরণ | ছিদ্রের আকৃতি – গোলাকার, বর্গাকার | বিভিন্ন ফাঁক, আকার |
| শক্তিবৃদ্ধি | শক্তির জন্য রিব, উত্তলতা | প্রয়োজন অনুসারে |
উন্নত ত্রিমাত্রিক মডেলিং সফটওয়্যার স্থপতিদের এবং ভবন নির্মাণকারীদের নির্দিষ্ট স্পেসিফিকেশন অনুসারে একক প্যানেল ডিজিটালভাবে ডিজাইন করতে সক্ষম করে।
সিএডি ফাইলগুলি সরাসরি সিএনসি স্ন্যাপ প্যানেল রোল ফর্মিং মেশিনের কন্ট্রোলে আমদানি হয়, যা সুনির্দিষ্ট ধাতু গঠনের মাধ্যমে জটিল প্রোফাইলটি ভৌতিক বিশ্বে পুনরাবৃত্তি করে।
এই নমনীয়তা স্ট্যান্ডার্ড স্ন্যাপ লক ওয়াল প্যানেল মডিউল থেকে স্বতন্ত্র ভবনের আবরণ তৈরি করতে সক্ষম করে।
কাটিং এবং খৎচা
গঠিত প্যানেল বিভাগগুলি মেশিনের প্রস্থান প্রান্ত থেকে বের হওয়ার পর চূড়ান্ত আকারে ছাঁটাই করা প্রয়োজন। এটি সিমিং অ্যাসেম্বলির ঠিক পরে স্থাপিত কাটঅফ শিয়ার ব্লেড দ্বারা সম্পন্ন হয়।
| কাটিং পদ্ধতি | বর্ণনা | অ্যাপ্লিকেশন |
|---|---|---|
| শিয়ারিং | ধারালো ব্লেড শীট কেটে ফেলে | সর্বাধিক সার্বজনীন, কম খরচ |
| পাঞ্চিং | হাইড্রোলিক প্রেস কাটিং | শুধুমাত্র উচ্চ টনেজ |
| লেজার | সিএনসি লেজার প্রান্তগুলো পোড়ায় | সুনির্দিষ্ট, কোনো বিকৃতি নেই |
| ওয়াটারজেট | উচ্চ চাপের জেট সেলাই কাটে | সূক্ষ্ম, বিস্তারিত আকার |
অবিরত গঠিত চাদর থেকে পৃথক প্যানেলগুলো কাটা হওয়ার সাথে সাথে সেগুলোকে হাতে সরানো যায় বা স্বয়ংক্রিয়ভাবে স্তূপীকৃত করা যায়। প্রোগ্রামযোগ্য লজিক কন্ট্রোলারগুলো প্যানেলগুলোকে সহজে তোলার জন্য সুন্দরভাবে সাজায়।
অনেক স্ন্যাপ লক রোল ফর্মার কাস্টম উপাদান যোগ করতে দেয় যেমন ইনসুলেশন, মেমব্রেন, ওয়্যারিং চ্যানেল বা মাউন্টিং হার্ডওয়্যার স্টেশনগুলোর মাঝে চূড়ান্ত কাটার আগে। এটি সমাপ্ত ছাদ বা দেয়াল অ্যাসেম্বলির সমন্বিত উৎপাদন সহজ করে।
সরবরাহকারীদের ল্যান্ডস্কেপ
চীন স্ন্যাপ লক রোল ফর্মিং সরঞ্জামের বৈশ্বিক কেন্দ্র যা মূল্যভিত্তিক এবং প্রিমিয়াম মানের উভয় স্তরে উৎপাদন করে:
| প্রতিষ্ঠান | অবস্থান | পণ্যের গ্রেড | মূল্য পরিসর |
|---|---|---|---|
| Botou Xianfa | হেবেই | মূল্য | $1500 – $8000 |
| জিয়াংইন হাইড্রোলিক | জিয়াংসু | মূল্য | $2000 – $15000 |
| কুয়াংতাই | শানডং | প্রিমিয়াম | $5000 – $30000 |
| জিনডেক্সিন | সাংহাই | প্রিমিয়াম | $10000 – $50000 |
সম্পূর্ণ মেশিন ছাড়াও অধিকাংশ সরবরাহকারী রোল ফর্মিং উপাদান কিট বা বিভাগ সরবরাহ করে যা কাস্টম লেআউটের অনুমতি দেয়। তাইওয়ান, ভারত, তুরস্ক, ইউরোপেও স্ট্যান্ডিং সিম রোলিং মিলের উৎপাদক রয়েছে।
আলিবাবার মাধ্যমে ক্রয় করলে অর্থনৈতিক মূল্যে ছোট আকারের সরঞ্জাম বা প্যানেল প্ল্যান্টের জন্য সম্পূর্ণ লোডেড অটোমেটেড লাইন প্রিমিয়াম বিনিয়োগে পাওয়া যায়।
মূল্যের প্রবণতা
খরচ নির্ভর করে:
- উৎপাদনের প্রবাহ: চাদরের প্রস্থ এবং লাইনের গতি
- অটোমেশনের স্তর: ম্যানুয়াল থেকে সম্পূর্ণ অটোমেটেড সিএনসি
- নির্মাণের মান: উপাদানের স্থায়িত্ব এবং নির্ভুলতা
- বৈশিষ্ট্য সেট: ফর্মিং নমনীয়তা, নিয়ন্ত্রণের বুদ্ধিমত্তা
চিত্র.৩ – সক্ষমতা অনুসারে আনুমানিক স্ন্যাপ লক স্ট্যান্ডিং সিম রোল ফর্মারের খরচ
সক্ষমতা, স্থায়িত্ব, নির্ভুলতা এবং অটোমেশন বাড়ার সাথে এই রোল ফর্মিং মেশিনগুলোর মূলধন খরচও প্রগতিশীল বক্ররেখায় বাড়ে। উন্নত সফটওয়্যার কার্যকারিতা, বড় উৎপাদন প্রবাহ এবং ভারী নির্মাণসহ উচ্চ আয়তনের দক্ষ সিস্টেমগুলো $১০০,০০০-এর উত্তরে প্রিমিয়াম বিনিয়োগের প্রতিনিধিত্ব করে।
ধীর গতিতে সাধারণ সিম প্রোফাইল উৎপাদনকারী মৌলিক ম্যানুয়ালি অপারেটেড মেশিনগুলোর মূল্য পরিসর $২০০০ থেকে $১৫০০০-এর মধ্যে হতে পারে।
ইনস্টলেশন এবং অপারেশন
স্ন্যাপ লক রোল ফর্মিং সরঞ্জামের উচ্চ গতির মসৃণ চলার জন্য স্থিতিশীল ভিত্তি প্রয়োজন:
| প্যারামিটার | বিস্তারিত |
|---|---|
| সাইট | সমতল পৃষ্ঠ, কম্পন থেকে দূরে |
| শক্তি | নিবেদিত লাইন, ভোল্টেজ স্টেবিলাইজার |
| সংকুচিত বায়ু | জল নিষ্কাশক, চাপ নিয়ন্তক |
| নির্গমন | ধোঁয়া নিষ্কাশক চিমনি |
| নিরাপত্তা | সতর্কতা সাইন, অ্যাক্সেস বাধা |
| কমিশনিং | ধাপে ধাপে পরীক্ষা এবং ডিবাগ |
| প্রশিক্ষণ | অপারেটর নির্দেশিকা ম্যানুয়াল |
পোর্টেবল মোবাইল ইউনিটগুলো বাইরে কাজ করতে পারে এবং স্বতন্ত্র ডিজেল জেনারেটরের মাধ্যমে শক্তি পেতে পারে। কিন্তু স্থায়ী উৎপাদন লাইনগুলো কঠিন কংক্রিট মেঝেতে আচ্ছাদিত আশ্রয়ে সেরা অবস্থিত যেখানে উপাদান স্টেজিং কনভেয়র এবং ভারী ফর্কলিফট চলাচলের জন্য পর্যাপ্ত বিধান রয়েছে।
কমিশনিংয়ের সময় পুঙ্খানুপুঙ্খ পরীক্ষামূলক চালান চূড়ান্ত হস্তান্তরের আগে মসৃণ কর্মক্ষমতা নিশ্চিত করে। মেশিন নির্মাতার কাছ থেকে প্রযুক্তিগত সমস্যা সমাধান সহায়তা প্রাথমিক সমস্যাগুলো সমাধানে সাহায্য করে।
স্পষ্ট মানক অপারেশন প্রক্রিয়া শ্রমিকদেরকে ৩৬৫ দিন বছরজুড়ে স্থিতিশীল কার্যকারিতার জন্য ফর্মিং লাইন পরিচালনা করতে প্রশিক্ষণ দেয়।
রক্ষণাবেক্ষণ
সক্রিয় পরিদর্শন এবং প্রতিরোধমূলক যত্ন অপ্রত্যাশিত ডাউনটাইম কমায়:
| সিস্টেম | ক্রিয়া | ফ্রিকোয়েন্সি |
|---|---|---|
| রোলারসমূহ | দাঁত বা ফাটলের জন্য দৃশ্যমান পরীক্ষা | দৈনিক |
| বিয়ারিং | চেইন লুব্রিকেট করুন | সাপ্তাহিক |
| ব্লেড | শিয়ার পিন এবং প্রান্ত পরীক্ষা করুন | মাসিক |
| হাইড্রোলিক্স | সিলিন্ডার, ভালভ এবং হোস পরীক্ষা করুন | ত্রৈমাসিক |
| মোটর | লোড পরীক্ষা, তাপমাত্রা বৃদ্ধি | বার্ষিক |
| অটোমেশন | ডায়াগনস্টিক্স এবং ডিবাগ ক্রম | প্রয়োজন অনুসারে |
| নিরাপত্তা | জরুরি স্টপ, অ্যাক্সেস গার্ড পর্যালোচনা | বার্ষিক দ্বিপক্ষীয় |
দৈনিক পরিষ্কার রোলার স্টেশনগুলোর মধ্যে শক্ত ফাঁক থেকে চাদর ধাতুর স্ক্র্যাপ ধ্বংসাবশেষের হস্তক্ষেপ নিশ্চিত করে না। চেইন, স্প্রকেট এবং মেশিন কাটিং প্রান্তগুলো প্রক্রিয়াজাত টনেজ অনুসারে পর্যায়ক্রমে প্রতিস্থাপন প্রয়োজন।
সফটওয়্যার বাগ বা সার্ভো ইলেকট্রিকাল ত্রুটি মধ্যবর্তীকালীনভাবে অটোমেশন বিশেষজ্ঞের সমস্যা সমাধান সহায়তা প্রয়োজন করতে পারে। কিন্তু সামগ্রিকভাবে, মডুলার উপাদানগুলো শারীরিক সার্ভিসিংকে খুব সহজ করে।
সরবরাহকারী নির্বাচন
নির্ভরযোগ্য স্ন্যাপ লক রোল ফর্ম লাইন বিক্রেতা নির্বাচনের জন্য এই দিকগুলো বিবেচনা করুন:
| প্যারামিটার | বিস্তারিত | ওজন |
|---|---|---|
| পণ্যের গুণমান | উপকরণের গ্রেড, নির্ভুল ফিনিশ | উচ্চ |
| ডেলিভারির নির্ভরযোগ্যতা | উৎপাদন ক্ষমতার নিশ্চয়তা | উচ্চ |
| বাজারের খ্যাতি | ক্লায়েন্টের মতামত, বিশ্বাসযোগ্যতা | মাঝারি |
| ডিজাইন দক্ষতা | প্রোফাইল উদ্ভাবন, প্রক্রিয়ার কনফিগারেবিলিটি | মাঝারি |
| পরিষেবার গুণমান | সাড়াদানের ক্ষমতা এবং প্রযুক্তিগত সহায়তার স্তর | মাঝারি |
| মূল্য নির্ধারণ | সিস্টেমের সাশ্রয়ীতা, মোট মালিকানা খরচ | নিম্ন |
নির্মাণের গুণমান সরাসরি উৎপাদনের ফলাফলকে প্রভাবিত করে তাই এটি সরবরাহের নিশ্চয়তার সাথে সবচেয়ে উচ্চ স্কোর পায় যা অবিচ্ছিন্ন উৎপাদন বৃদ্ধির জন্য অপরিহার্য। কাস্টমাইজেশনের জন্য ডিজাইনের নমনীয়তাও নির্মাতা নির্বাচনে গুরুত্বপূর্ণ। স্ব নিজস্ব প্যানেল আকার বা কনফিগারেশন প্রদানকারী ডিলাররা পার্থক্যপূর্ণ সিস্টেমের জন্য প্রিমিয়াম মূল্য নির্ধারণকে যথাযথ করে। তাই খরচ নির্ভরযোগ্যতার মানদণ্ডের তুলনায় কম গুরুত্বপূর্ণ।
আমদানিকৃত চীনা সরঞ্জামের জন্য ইনভেন্টরি, রক্ষণাবেক্ষণ, প্রশিক্ষণ এবং প্রযুক্তিগত সমস্যা সমাধান পরিচালনায় স্থানীয় দেশীয় প্রতিনিধিরা সহায়তা করে।
সীমাবদ্ধতা এবং চ্যালেঞ্জসমূহ
বিবেচনা করার মতো স্ন্যাপ লক রোল ফর্মড প্যানেল রুফিংয়ের কিছু অসুবিধা:
সীমাবদ্ধতা:
- স্ট্যান্ডার্ড করুগেটেড শিটের চেয়ে উচ্চতর উপকরণের খরচ
- ইন্টিগ্রাল সিস্টেমের বিপরীতে পর্যায়ক্রমিক পুনঃসংযোজনের প্রয়োজন
- সীম ভঙ্গগুলি দ্রুত বড় অংশগুলিকে ক্ষয় করে ফেলতে পারে
- তুষার জমা দিতে সক্রিয় রক্ষণাবেক্ষণের প্রয়োজন
চ্যালেঞ্জসমূহ:
- ধুলো দূষণ আন্তঃসংযোগকে বাধাগ্রস্ত করতে পারে
- ভেন্টের কাছে দাগময়তা ডিটারজেন্ট পরিষ্কারের প্রয়োজন
- ঝড়ের উত্তোলন অসুরক্ষিত শীট এলাকাকে সীমাবদ্ধ করে
- ইনস্টলেশনের সময় ধাতুর ভিন্নতা ওয়েল্ডিং
যৌথ জীবনচক্রের খরচ দশকের পর দশক স্টিল রক্ষণাবেক্ষণের হিসাবে প্রতিযোগী ছাদের উপকরণকে অতিক্রম করতে পারে। তাই স্ন্যাপ লক রোল গঠিত প্যানেলগুলি বড় বাণিজ্যিক ভবনের জন্য আদর্শ ভারসাম্য প্রদান করে যদিও কম্পোজিট বিকল্পের তুলনায় সীমাবদ্ধতা রয়েছে।
অন্যান্য ছাদের ধরনের তুলনায় সুবিধা ও অসুবিধা
| প্যারামিটার | স্থায়ী সেলাই | অ্যাসফল্ট | স্টিল টাইল | কম্পোজিট স্লেট |
|---|---|---|---|---|
| স্থায়িত্ব | উচ্চ | মাঝারি | উচ্চ | উচ্চ |
| বায়ু উত্তোলন প্রতিরোধ | উচ্চ | নিম্ন | উচ্চ | মাঝারি |
| অগ্নি রেটিং | মাঝারি | উচ্চ | উচ্চ | উচ্চ |
| সীম শক্তি | উচ্চ | মাঝারি | মাঝারি | নিম্ন |
| তাপীয় গতিবিধি | মাঝারি | উচ্চ | নিম্ন | নিম্ন |
| রঙের বিকল্প | উচ্চ | নিম্ন | মাঝারি | উচ্চ |
| পুনঃব্যবহারযোগ্যতা | উচ্চ | নিম্ন | মাঝারি | মাঝারি |
| পরিবেশবান্ধবতা | মাঝারি | নিম্ন | উচ্চ | উচ্চ |
| ইনস্টলেশনের গতি | উচ্চ | উচ্চ | মাঝারি | নিম্ন |
| বৃষ্টির সময় শব্দ | উচ্চ | নিম্ন | উচ্চ | মাঝারি |
| প্রতি বর্গফুট নির্দেশক মূল্য | $5 | $0.5 | $12 | $15 |
৬০ বছরেরও বেশি সময়ে, স্ন্যাপ লক স্ট্যান্ডিং সীম ধাতুর প্রত্যাশা গড়ে প্রতি বর্গফুটে বছরে প্রায় ৩ ডলার—সাধারণ ছাদের সমতুল্য। উন্নত বায়ু লোড ক্ষমতা এবং আবহাওয়া-স্থায়িত্ব অ্যাসফল্ট এবং শেলের উপর প্রিমিয়ামকে ন্যায্য করে। হালকা ওজনের স্টিল টাইলগুলি দীর্ঘায়ুতে চ্যালেঞ্জ করে। কাস্টমাইজড কনটুরের সহজ গঠন সীমাবদ্ধতা সত্ত্বেও স্থাপত্য আগ্রহকে উচ্চ রাখে।
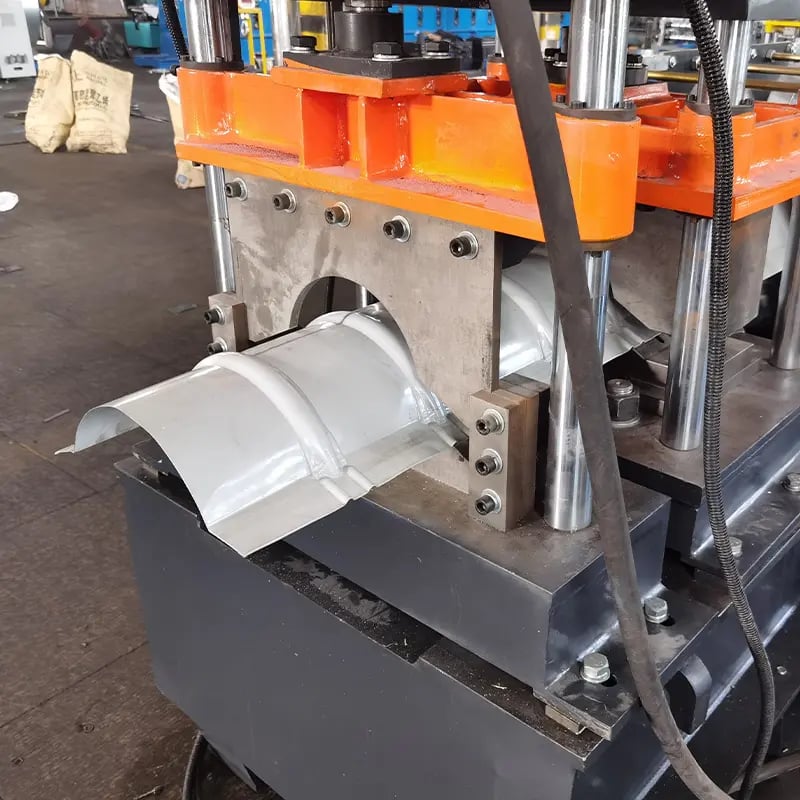
ভবিষ্যত দৃষ্টিভঙ্গি
ইন্ডাস্ট্রি ৪.০ প্রযুক্তি স্ন্যাপ লক রোল গঠনের পরবর্তী বিবর্তনকে চালিত করবে:
- প্রেডিক্টিভ রক্ষণাবেক্ষণের জন্য সেন্সরের মাধ্যমে আইওটি মনিটরিং
- স্বয়ংক্রিয় টিউনিং পারফরম্যান্সের জন্য স্মার্ট সার্ভো এবং ড্রাইভ
- প্যানেলের স্বয়ংক্রিয় পরিদর্শন এবং সাজানো
- এআই-জেনারেটেড ডিজাইন এবং মেশিন প্রোগ্রামিং
- ভার্চুয়াল ফ্যাক্টরি মডেলিংয়ের জন্য এআর/ভিআর সিমুলেশন
- কার্বন কম্পোজিটস দিয়ে হালকা সীম শীট উৎপাদন
- দ্রুতগতির লেজার ওয়েল্ডিংয়ের মাধ্যমে শক্তিশালী লক তৈরি
- সবুজ ভবনের জন্য হাইব্রিড ধাতু/পলিমার প্যানেল
- পরিবেশগত বর্জ্য মোকাবিলায় উচ্চতর পুনর্ব্যবহার
এই অগ্রগতিগুলির সঙ্গে, স্ন্যাপ লক রোল ফর্মড স্ট্যান্ডিং সিম ক্ল্যাডিং খরচের প্রতিযোগিতামূলকতা বজায় রাখে এবং দীর্ঘমেয়াদী স্থায়িত্বের লক্ষ্যমাত্রা পূরণ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (এফএকিউ)
| প্রশ্ন | উত্তর |
|---|---|
| প্যানেলগুলি কি ইনসুলেশন ব্যাকিং সহ আসে? | ফোম ইনসুলেশন কোরযুক্ত সমন্বিত মাল্টি-লেয়ার স্যান্ডউইচ প্যানেলগুলি ফিল্ড ল্যামিনেটেড অ্যাসেম্বলিগুলির তুলনায় তাপ লাভ/ক্ষয় কমায়। অনেক মেশিন ফর্মিংয়ের সময়ই শীট ঢোকানোর সুবিধা দেয়। |
| তেল ক্যানিং কি প্রতিফলন বিকৃত করে? | সমতল প্রোফাইল এলাকায় সামান্য ঢেউযুক্ততা শুধুমাত্র আয়না-ফিনিশ ফ্যাসেডের জন্য সমস্যা সৃষ্টি করে। গভীর সিমিং রিজিডিটি অধিকাংশ অ্যাপ্লিকেশনের জন্য এই তেল ক্যানিং বিরক্তিকে কমায়। |
| এই ছাদগুলি কতদিন টেকে? | পর্যায়ক্রমিক পুনঃসীলন এবং আবহাওয়া বিপর্যয় বা অপব্যবহারের ক্ষতি না থাকলে, স্ন্যাপ লক প্যানেলগুলি ৬০+ বছর ধরে অখণ্ডতা বজায় রাখে, যা ভবনের প্রত্যাশিত আয়ুতেও মিলে যায়। |
| ভারী তুষারপাত কি বিপজ্জনক? | এভালান্চ স্টপ, মাউন্টেড স্নো গার্ডস, কম পিচ অ্যাঙ্গেল নিশ্চিত করে যে ধাতুর শীট জমা হওয়া বরফের স্তর আক্রমণাত্মকভাবে ছাড়ে না। রক্ষণাবেক্ষণ অতিরিক্ত জমা পরিষ্কার করে। |
| স্ট্যান্ডিং সিম কি রেট্রোফিট করা যায়? | সম্পূর্ণ কাঠামোগত বিশ্লেষণ লোড ক্যাপাসিটি মূল্যায়ন করবে নতুন স্ন্যাপড প্যানেল বা রিটেইনার বিদ্যমান নির্মাণের উপর ওভারলে করার জন্য। উন্নত স্থায়িত্ব দীর্ঘমেয়াদে খরচ পুনরুদ্ধার করে। |
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) সিমের অখণ্ডতা বজায় রেখে স্ন্যাপ-লক স্ট্যান্ডিং সিম রোল ফর্মিং মেশিনে বাস্তবসম্মত গতি কত?
- পোর্টেবল ইউনিট: 12–30 m/min; স্থির/CNC লাইন: 35–70 m/min। সার্ভো ফ্লাইং শিয়ার ও ক্লোজড-লুপ এনকোডার/লেজার দৈর্ঘ্য-নিয়ন্ত্রণসহ উন্নত 2025 সালের লাইন 0.5–0.8 mm PPGI-তে 60–80 m/min গতিতে চলে এবং 6 m-এ ±1 mm বজায় রাখে।
2) উপকূলীয় বা ঘূর্ণিঝড়প্রবণ প্রকল্পে কোন উপকরণ ও প্রলেপ সবচেয়ে ভালো?
- PVDF-প্রলেপসহ 3004/3105 অ্যালুমিনিয়াম (0.7–0.9 mm), অথবা Zn-Al-Mg কোটেড স্টিল (EN 10346 ZM/ZAM), কিংবা ASTM A792 Galvalume AZ150–AZ200 ব্যবহার করুন। বাতাসের ঊর্ধ্বমুখী চাপের জন্য ASTM E1592 ও FM 4474-এ পরীক্ষিত ক্লিপ সিস্টেমের সঙ্গে মিলিয়ে নিন।
3) চওড়া সমতল প্যানে অয়েল-ক্যানিং কীভাবে কমানো যায়?
- প্যানের প্রস্থ কম নির্ধারণ করুন (যেমন, 305–455 mm), স্ট্রিয়েশন বা পেন্সিল রিব ব্যবহার করুন, কয়েলের সমতলতার কঠোর সহনসীমা নিশ্চিত করুন, প্রবেশ/নির্গমন স্ট্রেইটেনিং দিন এবং ধাপে ধাপে ফর্মিংসহ অপ্টিমাইজ করা ফ্লাওয়ার/পাস নকশা ব্যবহার করুন।
4) একটি লাইনে কি স্ন্যাপ-লক ও যান্ত্রিকভাবে সিম-করা স্ট্যান্ডিং সিম—দুই ধরনের প্রোফাইল তৈরি করা যায়?
- হ্যাঁ, ক্যাসেট টুলিং ও রেসিপিভিত্তিক সার্ভো সমন্বয়ের মাধ্যমে। স্ন্যাপ-লক ও সিঙ্গেল/ডাবল-লক ক্যাসেটের মধ্যে বদলাতে সাধারণত 15–30 মিনিট লাগে; ভিন্ন রিব-জ্যামিতিতে 30–60 মিনিট লাগতে পারে।
5) 1,250 mm কয়েল-ফেড স্থির লাইনের জন্য কী ইউটিলিটি ও মেঝের জায়গা পরিকল্পনা করতে হবে?
- বিদ্যুৎ: ড্রাইভ ও হাইড্রলিকের ওপর নির্ভর করে 380–480 V, 3-ফেজ, 40–120 kVA; বাতাস: 6–8 bar; ডিকয়লার, লেভেলার, ফর্মিং, শিয়ার ও স্ট্যাকারসহ লাইনের দৈর্ঘ্য: 18–28 m; সার্ভিস চলাচলের জন্য 1.5–2.5 m করিডর রাখুন।
স্ন্যাপ-লক স্ট্যান্ডিং সিম রোল ফর্মিং মেশিনের জন্য 2025 সালের শিল্প-প্রবণতা
- পাস-নকশায় ডিজিটাল টুইন: আগে সিমুলেশন করে কমিশনিং করলে চালুর সময়ের অপচয় কমে এবং সিমের উচ্চতা/প্যানের সমতলতা স্থিতিশীল থাকে।
- দ্রুত সেটআপ-বদলের উৎপাদন: ক্যাসেট টুলিং ও সার্ভো স্ট্যান্ড-পজিশনিংয়ে প্রচলিত স্ন্যাপ-লক প্রস্থের সেটআপ 20 মিনিটের নিচে বদলানো যায়।
- ইনলাইন মেট্রোলজি: ভিশন ও লেজার সিস্টেম রিবের উচ্চতা, সিম-লকের জ্যামিতি, বার ও কাট-দৈর্ঘ্য তাৎক্ষণিক যাচাই করে; ডেটা MES/ERP-তে পাঠায়।
- ESG ও শক্তি-ব্যবহার হ্রাস: রিজেনারেটিভ VFD ও স্মার্ট আইডল kWh/ton কমায়; ডেভেলপাররা ক্রমশ ISO 50001 প্রতিবেদন চায়।
- Zn-Al-Mg ও PVDF-তে উপকরণ পরিবর্তন: উপকূলীয় স্থায়িত্ব ও দীর্ঘ ওয়ারেন্টির জন্য ZM/ZAM-কোটেড স্টিল ও PVDF সিস্টেমের ব্যবহার বাড়ছে।
- নিরাপত্তা মানদণ্ড হিসেবে: নতুন 2025 সালের লাইনে ISO 13849 নিরাপত্তা PLC, EN ISO 14120 গার্ডিং এবং দূরবর্তী ডায়াগনস্টিকস প্রত্যাশিত।
- পোর্টেবল মেশিনে পেশাদার বৈশিষ্ট্য: নতুন মেশিনে সাইটে নির্ভুলতার জন্য CNC দৈর্ঘ্য-নিয়ন্ত্রণ, বাঁকানো প্যানেল কিট ও ব্লুটুথ রেসিপি-সমন্বয় যুক্ত হচ্ছে।
২০২৫ বেঞ্চমার্ক এবং গ্রহণ পরিমাপক
| মেট্রিক | 2022–2023 সাধারণ | ২০২৫ শ্রেষ্ঠ-শ্রেণীর | 2025 সাধারণ পরিসর | নোট/উৎস |
|---|---|---|---|---|
| লাইনের গতি (0.5–0.8 mm) | 20–45 m/min | 60–80 m/min | 35–65 m/min | SME; সরবরাহকারীর ক্যাটালগ |
| কাট-দৈর্ঘ্যের নির্ভুলতা (6 m) | ±2–3 mm | ±0.5–1.0 mm | ±1–2 mm | এনকোডার + লেজার যাচাই |
| চেঞ্জওভার (ক্যাসেট) | 35–60 মিনিট | 10–20 min | 15–30 মিনিট | সার্ভো স্ট্যান্ড প্রিসেট |
| স্টার্টআপ স্ক্র্যাপ (%) | ৩–৫% | ১–২% | 1.5–3% | ডিজিটাল রেসিপি + ভিশন |
| শক্তির তীব্রতা (kWh/ton) | 170–230 | 120–160 | 140–190 | ডিওই এএমও নির্দেশিকা |
| স্ট্যান্ডিং সিমে ZM/ZAM ব্যবহার (%) | ~8–12% | ~20–30% | 15–25% | EN 10346 গ্রহণ |
| ইনলাইন ভিশন গ্রহণ (%) | ~20–30% | ~60–70% | 45–60% | MES সমন্বয় |
নির্বাচিত সূত্রসমূহ:
- মার্কিন যুক্তরাষ্ট্রের শক্তি দপ্তর (DOE) উন্নত উৎপাদন অফিস: https://www.energy.gov/amo
- ISO 50001 জ্বালানি ব্যবস্থাপনা: https://www.iso.org
- EN 10346 (ক্রমাগত হট-ডিপ কোটেড স্টিল): https://standards.iteh.ai
- ASTM E1592 বাতাসের ঊর্ধ্বমুখী চাপ; ASTM A792/A1046 প্রলেপ: https://www.astm.org
- উৎপাদন প্রকৌশলী সমিতি (SME): https://www.sme.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: একাধিক প্রস্থের স্ন্যাপ-লক প্যানেলে 20 মিনিটের কমে সেটআপ বদল (2025)
পটভূমি: এক বাণিজ্যিক প্যানেল কারখানা স্থির লাইনে 305, 406 ও 457 mm স্ন্যাপ-লক প্যান তৈরি করত; গড়ে 42 মিনিটের সেটআপ-বদলে উৎপাদনের বাধা তৈরি হতো।
সমাধান: ক্যাসেট টুলিং, সার্ভো-পজিশন করা সাইড গাইড, কয়েল ID-র সঙ্গে যুক্ত বারকোড-নির্ভর HMI রেসিপি এবং স্বয়ংক্রিয় ক্ষতিপূরণসহ লেজার কাট-দৈর্ঘ্য যাচাই চালু করা হয়।
ফলাফল: গড় সেটআপ-বদল 16 মিনিটে নামে; 62 m/min গতিতে কাট-দৈর্ঘ্যের ত্রুটি ±2.6 mm থেকে ±0.8 mm-এ উন্নত হয়; চালুর সময়ের অপচয় 4.1% থেকে 1.7%-এ নামে; সামগ্রিক OEE 9.3% বাড়ে।
কেস স্টাডি 2: ZM-কোটেড স্টিল ও PVDF দিয়ে উপকূলীয় স্থায়িত্ব বাড়ানো (2024)
পটভূমি: এক ছাদ-ঠিকাদার স্ন্যাপ-লক স্ট্যান্ডিং সিম ছাদের জন্য উপকূলে 25 বছরের ওয়ারেন্টি দিতে চেয়েছিলেন।
সমাধান: GI/Galvalume মিশ্রণ থেকে EN 10346 ZM 120–140 ও PVDF টপকোটে বদল করা হয়; প্রলেপে সূক্ষ্ম ফাটল কমাতে রোলের কঠোরতা ও পাস-নকশা সমন্বয় করা হয়; ফেল্ট-আবৃত কনভেয়ার ও ছাড়ানো যায় এমন ফিল্ম অ্যাপ্লিকেটর যোগ হয়।
ফলাফল: পৃষ্ঠের ত্রুটি নিয়ে দাবি 55% কমে; 0.7 mm কয়েলে উৎপাদনক্ষমতা কমেনি; বাতাসের ঊর্ধ্বমুখী চাপ ASTM E1592 লক্ষ্য পূরণ করে; ওয়ারেন্টি 25 বছরে বাড়ে।
সূত্র: ASTM E1592, ASTM A792/A1046 (https://www.astm.org); EN 10346-এর সারসংক্ষেপ (https://standards.iteh.ai).
বিশেষজ্ঞদের মতামত
- Todd Miller, Isaiah Industries-এর প্রেসিডেন্ট (ধাতব ছাদ প্রস্তুতকারক)
মতামত: “বাস্তব বাতাসের কার্যক্ষমতায় ASTM E1592 অনুযায়ী যাচাইকৃত ক্লিপের নকশা ও প্যানেল-সংযুক্তি প্যানেল তৈরির নির্ভুলতার মতোই গুরুত্বপূর্ণ।”
উৎস: https://www.isaiahindustries.com - Michael Klipfel, পণ্য ব্যবস্থাপক, The Bradbury Group
মতামত: “সার্ভো স্ট্যান্ডসহ ক্যাসেট টুলিং প্রত্যাশার মান বদলে দিয়েছে—স্ন্যাপ-লক প্রস্থে 20 মিনিটের কমে রেসিপি বদল এখন নতুন মানদণ্ড হয়ে উঠছে।”
উৎস: https://bradburygroup.com - ড. Markus Heine, প্রধান প্রযুক্তি কর্মকর্তা, data M Sheet Metal Solutions (COPRA RF)
মতামত: “ফর্মিং ফ্লাওয়ারের ডিজিটাল টুইন যাচাই বিভিন্ন কয়েল ব্যাচে সিম-লকের জ্যামিতি সহনসীমার মধ্যে রাখে, ফলে কমিশনিংয়ের অপচয় ও পুনরায় সার্ভিসের ডাক কমে।”
উৎস: https://www.data-m.de
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোল ডিজাইন ও ডিজিটাল টুইন: COPRA RF — https://www.data-m.de
- ইনলাইন ভিশন ও লেজার পরিমাপ: Keyence — https://www.keyence.com
- ফর্মিং লাইনের শক্তি অপ্টিমাইজেশন: DOE AMO — https://www.energy.gov/amo
- বাতাসের ঊর্ধ্বমুখী চাপ পরীক্ষার মানদণ্ড: ASTM E1592 — https://www.astm.org
- প্রলেপ/উপকরণের মানদণ্ড: EN 10346; ASTM A792/A1046 — https://standards.iteh.ai | https://www.astm.org
- নিরাপত্তা ও নিয়ন্ত্রণের মানদণ্ড: ISO 12100, ISO 13849, EN ISO 14120 — https://www.iso.org
- MES/শনাক্তযোগ্যতা: Siemens Opcenter — https://www.siemens.com
- পোর্টেবল মেশিনের উত্তম অনুশীলন ও প্রশিক্ষণ: MCA (Metal Construction Association) — https://www.metalconstruction.org
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি FAQ, সূত্রসহ বেঞ্চমার্ক টেবিল ও 2025 সালের প্রবণতা, দুটি সাম্প্রতিক কেস স্টাডি, বিশেষজ্ঞ মতামত এবং মানদণ্ড-সঙ্গত টুল/রিসোর্স যোগ করা হয়েছে
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-05-15; অথবা ASTM/EN-এর নতুন সংশোধনী প্রকাশিত হলে, OEM ≥70 m/min পোর্টেবল ইউনিট আনলে, কিংবা DOE রোল ফর্মিং লাইনের kWh/ton নির্দেশনা হালনাগাদ করলে তার আগেই





