
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

স্লিপ রোল ফর্মিং মেশিন ধাতব চাদর এবং প্লেটগুলোকে বৃত্তাকার, শঙ্কুকারী বা সিলিন্ড্রিকাল অংশে আকার দেওয়া এবং বাঁকানোর জন্য ব্যবহৃত হয়। এই দক্ষ প্রযুক্তি সমতল ব্ল্যাঙ্কগুলোকে সঠিকভাবে গঠিত উপাদানে রূপান্তরিত করে যা উৎপাদন শিল্পের জন্য অত্যাবশ্যক।
এই বিস্তারিত নির্দেশিকা স্লিপ রোল ফর্মিং মেশিনের কার্যপ্রণালী, প্রকার, উপাদান, স্পেসিফিকেশন, ডিজাইন কারণ, ইনস্টলেশন, অপারেশন, সরবরাহকারী, খরচ, সুবিধা, সীমাবদ্ধতা এবং আরও বিস্তারিত ওভারভিউ প্রদান করবে।
পরিচিতি স্লিপ রোল ফর্মিং মেশিন
স্লিপ রোল ফর্মিং, যা পিরামিড রোল ফর্মিং নামেও পরিচিত, একটি ধাতু বাঁকানো প্রক্রিয়া যা ধাতব চাদরের ব্ল্যাঙ্কগুলোকে ধীরে ধীরে বৃত্তাকার বা শঙ্কুকারী আকৃতিতে বাঁকায়। তিনটি সামঞ্জস্যযোগ্য রোলারের মধ্য দিয়ে ব্ল্যাঙ্কটি ধীরে ধীরে পাস করা হয় যাতে উপাদান বিকৃতি ছাড়াই অভিন্ন বাঁকা তৈরি হয়।
ব্ল্যাঙ্কটি রোলারে প্রবেশ করলে এটি বাঁকা প্রোফাইল গ্রহণ করে। রোলারের দূরত্ব এবং কোণ সামঞ্জস্য করে বিভিন্ন ব্যাসার্ধ এবং শঙ্কুকারী আকৃতি তৈরি করা যায়। স্লিপ রোল ফর্মিং চাদরগুলোকে রিং, কোন, ইলবো এবং বিভিন্ন জ্যামিতিক আকৃতিতে দক্ষভাবে বাঁকায়।
স্লিপ রোল ফর্মিং প্রযুক্তির মূল সুবিধাসমূহ:
- সমকেন্দ্রিক বাঁকা এবং যৌগিক বক্রতা তৈরির ক্ষমতা
- উপাদান বিকৃতি ছাড়াই ধীরে ধীরে কনটুর গঠন
- উচ্চ মাত্রাগত নির্ভুলতা এবং বাঁকার গুণমান
- ধাতুর ন্যূনতম পাতলা এবং পুরু হওয়া
- বিভিন্ন উপাদান এবং পুরুত্বের জন্য প্রযোজ্য
- বিভিন্ন উপাদানের মধ্যে কম সেটআপ সময়
কনফিগারেশনের উপর ভিত্তি করে বিভিন্ন ধরনের স্লিপ রোল ফর্মিং মেশিন উপলব্ধ।
স্লিপ রোল ফর্মিং মেশিনের প্রধান প্রয়োগসমূহ
স্লিপ রোল ফর্মিং সিস্টেমগুলো চাদর, প্লেট, ব্ল্যাঙ্কগুলোর উচ্চ নির্ভুলতা বাঁকানোর জন্য আদর্শ:
| অ্যাপ্লিকেশন | বিস্তারিত |
|---|---|
| বৃত্তাকার টিউব এবং পাইপ | স্ট্রাকচারাল এবং হাইড্রোলিক ব্যবহারের জন্য কয়েক ইঞ্চি থেকে কয়েক ফুট ব্যাসার্ধ |
| শঙ্কুকারী বিভাগ | হপার, বাঙ্কার, পাইপলাইনের জন্য ধীরে ধীরে ঢালু |
| ইলবো এবং বাঁকা | এইচভিএসি ডাকটিংয়ের জন্য মসৃণ কনটুর |
| ধাতব রিং | বিয়ারিং রেস, ফ্ল্যাঞ্জ বৃত্তাকার এবং অ-বৃত্তাকার |
| রোলড সিলিন্ডার | ড্রাম, স্টোরেজ ট্যাঙ্ক বড় ব্যাসার্ধের সিলিন্ডার |
| ডিশড এন্ডস | প্রেশার ভেসেলের জন্য গোলাকার প্রোফাইল |
এই উপাদানগুলো যান্ত্রিক ইঞ্জিনিয়ারিং, প্রক্রিয়া সরঞ্জাম, অবকাঠামো এবং ধাতু ফ্যাব্রিকেশনে বিস্তৃত প্রয়োগ পায়।
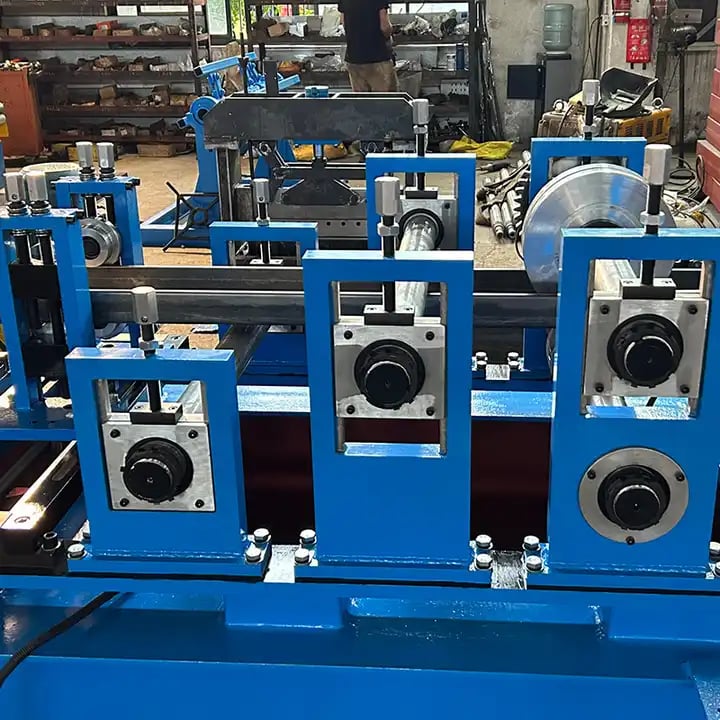
প্রকারভেদ স্লিপ রোল ফর্মিং মেশিন
রোলার কনফিগারেশনের উপর ভিত্তি করে স্লিপ রোল ফর্মিং মেশিনগুলো শ্রেণিবদ্ধ:
| প্রকারভেদ | বর্ণনা |
|---|---|
| পিরামিড ৩-রোল | তিনটি সামঞ্জস্যযোগ্য ফর্মিং রোল ম্যানুয়াল বা পাওয়ার ড্রাইভেন মৌলিক ডিজাইন |
| পিঞ্চ ৪-রোল | আরও ভাল নিয়ন্ত্রণের জন্য চারটি রোল মোটরাইজড রোল দ্রুত উৎপাদন |
| ক্লাস্টার ৩-রোল | তিনটি সামঞ্জস্যযোগ্য রোলের ক্লাস্টার স্বাধীন ল্যাটারাল নিয়ন্ত্রণ জটিল প্রোফাইলের জন্য |
| সিএনসি রোলার বেণ্ডার | সিএনসি নিয়ন্ত্রিত রোল নির্ভুল বাঁকা উন্নত বৈশিষ্ট্য |
আরও রোলার এবং সিএনসি নিয়ন্ত্রণ জটিল আকৃতি, উচ্চ নির্ভুলতা এবং দক্ষ উৎপাদন সক্ষম করে।
স্লিপ রোল ফর্মিং মেশিনের প্রধান উপাদানসমূহ
স্লিপ রোল ফর্মিং সিস্টেমের প্রধান উপাদানসমূহ:
| উপাদানসমূহ | কার্যাবলী |
|---|---|
| ফর্মিং রোলস | চাদরকে ধীরে ধীরে বাঁকায় |
| রোল সামঞ্জস্য সিস্টেম | রোলের দূরত্ব, কোণ সামঞ্জস্য |
| চাদর ধরে রাখার নব | বাঁকানোর সময় চাদরকে দৃঢ়ভাবে ধরে রাখে |
| ডিকয়লার ইউনিট | অবিরত বাঁকানোর জন্য চাদর কয়েল ধরে রাখে |
| নিয়ন্ত্রণ প্যানেল | মেশিন পরিচালনা নিয়ন্ত্রণ করে |
| বেস ফ্রেম | দৃঢ় সমর্থন প্রদান করে |
বিশেষায়িত বাঁকানো প্রয়োগের জন্য ম্যান্ড্রেল, গেজ এবং গাইডের মতো অতিরিক্ত সংযোজন যুক্ত করা যায়।
স্লিপ রোল ফর্মিং মেশিনের প্রযুক্তিগত স্পেসিফিকেশন স্লিপ রোল ফর্মিং মেশিন
স্লিপ রোল ফর্মিং মেশিনের প্রধান প্রযুক্তিগত প্যারামিটারসমূহ:
| বিশেষণাবলী | সাধারণ মান |
|---|---|
| সর্বোচ্চ শীট প্রস্থ | ১ – ৮ ফুট |
| সর্বনিম্ন শীট পুরুত্ব | ২৬ গেজ (০.৫ মিমি) |
| সর্বোচ্চ শীট পুরুত্ব | ১⁄৪ – ১⁄২ ইঞ্চি (৬ – ১২ মিমি) |
| রোল সামঞ্জস্য পরিসর | ১ – ১ |
| রোলারের ব্যাস | ৪ – |
| রোলার চালক | হাতে চালিত বা মোটর চালিত |
| রোল গতি | ১০ – ২৫ আরপিএম |
| রোলার ধারণক্ষমতা | ৩ – ২০ টন |
| কন্ট্রোল | হাতে চালিত বা সিএনসি |
ব্যাসার্ধ, ব্যবধান এবং চালক ধারণক্ষমতা নির্ধারণ করে যে আকার এবং পুরুত্বের ধাতু আকার দেওয়া যাবে।
স্লিপ রোল ফর্মিং মেশিনের নকশা দিকসমূহ
স্লিপ রোল ফর্মিং সিস্টেমের মূল নকশা কারণসমূহ:
| নকশা উপাদান | বর্ণনা |
|---|---|
| রোলারের ব্যাস | ন্যূনতম বাঁকানো ব্যাসার্ধের উপর প্রভাব ফেলে |
| রোলার সমন্বয় | ব্যাসার্ধ এবং টেপারের পরিসীমা |
| ড্রাইভ প্রকার | শক্তি প্রয়োজনীয়তা |
| রোলার ধারণক্ষমতা | শীটের পুরুত্ব এবং কঠোরতা |
| নিয়ন্ত্রণ ব্যবস্থা | হাতে চালিত, আধা-স্বয়ংক্রিয়, সিএনসি |
| অটোমেশনের স্তর | লোডিং/আনলোডিং, অংশ হ্যান্ডলিং |
| অতিরিক্ত বৈশিষ্ট্যসমূহ | ম্যান্ড্রেল, গেজ ইত্যাদি |
| নিরাপত্তা | প্রহরী, জরুরি স্টপ |
মেশিনটি বাঁকানো প্রয়োজনীয়তা, উপাদানের বৈশিষ্ট্য, নির্ভুলতা এবং উৎপাদন প্রয়োজনীয়তার ভিত্তিতে নকশা করা হয়।
স্লিপ রোল ফর্মিং মেশিনের মানদণ্ড এবং সূত্রসমূহ
স্লিপ রোল ফর্মিং সরঞ্জামগুলি নিম্নলিখিতের সাথে সামঞ্জস্যপূর্ণ হতে হবে:
| মানদণ্ড | বর্ণনা |
|---|---|
| ISO 9001 | গুণমান ব্যবস্থাপনা সিস্টেম |
| সিই | ইউরোপের নিরাপত্তা সার্টিফিকেশন |
| এএনএসআই | যুক্তরাষ্ট্রের মেশিন নিরাপত্তা মান |
| এএসটিএম | ধাতুর বৈশিষ্ট্য এবং পরীক্ষা |
| এএসএমই | রোল ফ্রেমের জন্য নকশা সূত্রসমূহ |
এই নিয়মাবলীগুলি নিশ্চিত করে যে সরঞ্জামগুলি গুণমানের মানদণ্ড এবং নিরাপত্তা প্রয়োজনীয়তা পূরণ করে।
স্লিপ রোল ফর্মিং মেশিন স্থাপন
দক্ষ কার্যকারিতার জন্য সঠিক স্থাপন অত্যাবশ্যক:
| স্থাপন ধাপসমূহ | প্রয়োজনীয়তা |
|---|---|
| সাইট প্রস্তুতি | সমতল, সমান ফ্লোরিং যথেষ্ট কাজের স্থান ক্রেনের উপলব্ধতা |
| অবস্থান নির্ধারণ | লেআউট ড্রয়িং অনুসারে মেশিন সেকশনগুলো সারিবদ্ধ করুন মেশিন বডি অ্যাঙ্কর করুন |
| অ্যাসেম্বলি | ম্যানুয়াল অনুসারে অংশসমূহ সংযোজন করুন অ্যালাইনমেন্ট চেক করুন নিরাপত্তা গার্ড স্থাপন করুন |
| ইলেকট্রিক্যাল | পাওয়ার কেবল সংযোগ আর্থিং পয়েন্ট আলোকসজ্জা |
| ট্রায়াল রান | কার্যকারিতা পরীক্ষা প্রক্রিয়া প্যারামিটার সেট করুন প্রাথমিক নমুনা চালান |
খালি লোডিং/আনলোডিং এবং গঠিত অংশ হ্যান্ডলিংয়ের জন্য পর্যাপ্ত স্থান প্রয়োজন।
স্লিপ রোল ফর্মিং মেশিনের অপারেশন এবং রক্ষণাবেক্ষণ
দক্ষ কার্যকারিতার জন্য প্রয়োজন:
| পরিচালনা | রক্ষণাবেক্ষণ |
|---|---|
| দক্ষ অপারেটর নিরাপদ উপাদান হ্যান্ডলিং প্রক্রিয়া সেটিংস নির্ধারণ করুন গঠিত অংশ পরিদর্শন করুন | দৈনিক পরিষ্কার বিয়ারিংগুলি লুব্রিকেট করুন বেল্ট টেনশন পরীক্ষা করুন গিয়ারবক্স তেলের মাত্রা জীর্ণ অংশ প্রতিস্থাপন করুন |
সময়সূচি অনুসারে প্রতিরক্ষামূলক রক্ষণাবেক্ষণ কার্যক্রম কর্মক্ষমতা অপ্টিমাইজ করে।
স্লিপ রোল ফর্মিং মেশিন সরবরাহকারী নির্বাচনের উপায়
নির্ভরযোগ্য সরঞ্জাম সরবরাহকারী নির্বাচনের মূল কারণসমূহ:
| প্যারামিটার | মানদণ্ড |
|---|---|
| মেশিনের পরিসর | প্রয়োজনীয়তার সাথে সামঞ্জস্যপূর্ণ মডেলসমূহ |
| উৎপাদন ক্ষমতা | প্রয়োজনীয় উৎপাদন হার |
| কাস্টমাইজেশন | বিশেষ প্রোফাইলের জন্য নমনীয়তা |
| গুণমান | আইএসও প্রত্যয়িত উৎপাদন |
| অভিজ্ঞতা | ব্যবসায়ের বছর, ক্লায়েন্টেল |
| দক্ষতা | ডিজাইনের জন্য প্রযুক্তিগত সহায়তা |
| বিক্রয়োত্তর সেবা | ইনস্টলেশন, প্রশিক্ষণ, রক্ষণাবেক্ষণ |
| প্রতিস্থাপনের অংশাবশেষ | পরিধানযোগ্য অংশের উপলব্ধতা |
| মূল্য নির্ধারণ | প্রতিযোগিতামূলক এবং স্বচ্ছ |
সঠিক সমাধান প্রদানকারী প্রযুক্তিগতভাবে সক্ষম উৎপাদক নির্বাচন করুন।
খরচসমূহ স্লিপ রোল ফর্মিং মেশিন
সাধারণ মূল্য পরিসীমা:
| মেশিনের প্রকার | মূল্য পরিসর |
|---|---|
| হাতে চালিত ৩-রোল পিরামিড | $5,000 – $15,000 |
| চালিত ৪-রোল পিঞ্চ | $15,000 – $35,000 |
| সিএনসি ক্লাস্টার রোল বেন্ডার | $50,000 – $150,000 |
| সম্পূর্ণ অটোমেটিক লাইন | $200,000+ |
খরচ রোলার ধারণক্ষমতা, অটোমেশন স্তর, নির্ভুলতা এবং সামগ্রিক ক্ষমতার উপর ভিত্তি করে পরিবর্তিত হয়।
স্লিপ রোল ফর্মিং মেশিনের সুবিধা এবং অসুবিধা
| সুবিধাসমূহ | সীমাবদ্ধতা |
|---|---|
| ধাপে ধাপে সমানভাবে বাঁকানো; উপকরণ বিকৃত হয় না মাত্রিক নির্ভুলতা কম সেটআপ সময় উচ্চ নমনীয়তা | উচ্চ প্রাথমিক বিনিয়োগ মেশিনপ্রতি আকার সীমা দক্ষ শ্রমিক প্রয়োজন বড় স্থানের প্রয়োজন প্রেস ব্রেকের চেয়ে কম গতি |
অটোমেটেড স্লিপ রোল ফর্মিং দক্ষতা এবং গুণমান উন্নত করে কিন্তু প্রাথমিকভাবে উল্লেখযোগ্য মূলধন ব্যয় প্রয়োজন।
স্লিপ রোল ফর্মিং মেশিন সম্পর্কিত প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ
| প্রশ্ন | উত্তর |
|---|---|
| কোন উপাদানগুলো ফর্ম করা যায়? | লো কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, তামার মিশ্রধাতু |
| আকার সীমা কী? | সর্বোচ্চ ৮ ফুট প্রস্থের শীট, ১/৪ – ১/২ ইঞ্চি পুরু |
| কোন প্রোফাইলসমূহ সম্ভব? | বৃত্ত, শঙ্কু, কনুই, ডিশড হেড |
| কোন মোটর ব্যবহৃত হয়? | সাধারণত এসি ইন্ডাকশন মোটর |
| কোন কন্ট্রোল ব্যবহৃত হয়? | হাতে চালিত, আধা-স্বয়ংক্রিয়, সিএনসি |
| কী ধরনের রক্ষণাবেক্ষণ প্রয়োজন? | দৈনিক পরিষ্কার, লুব্রিকেশন এবং পরিধারিত অংশ প্রতিস্থাপন |
| কোন নিরাপত্তা দিকগুলো প্রয়োজন? | প্রহরী, জরুরি স্টপ, নিরাপত্তা ম্যাট |
| কোন ফ্লোর স্পেস আদর্শ? | স্ট্যান্ডার্ড মেশিনের জন্য প্রায় ৪০০ বর্গফুট |
| মেশিনের খরচ কী প্রভাবিত করে? | রোলার ধারণক্ষমতা, অটোমেশন স্তর, নির্ভুলতা |
উপসংহার
স্লিপ রোল ফর্মিং মেশিনগুলি ধাতুর শীট এবং প্লেটকে বৃত্তাকার বা শঙ্কু আকৃতিতে উচ্চ মাত্রাগত নির্ভুলতায় দক্ষতার সাথে বাঁকাতে সক্ষম করে। বিকৃতি ছাড়াই বিভিন্ন প্রোফাইল গঠনের ক্ষমতা নিয়ে, এগুলি রিং, টিউব, ভাসেল হেড, কনুই এবং কাস্টম উপাদান রোলিংয়ের জন্য আদর্শ।
অংশের আকার এবং উৎপাদন প্রয়োজনীয়তার ভিত্তিতে সঠিক রোলার ধারণক্ষমতা এবং বৈশিষ্ট্য নির্বাচন করা গুরুত্বপূর্ণ। প্রতিযোগিতামূলক মূল্যে, স্লিপ রোল ফর্মিং ধাতু ফ্যাব্রিকেশন শিল্পের জন্য গুণমান এবং উৎপাদনশীলতা উন্নত করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) স্লিপ রোল ফর্মিং মেশিন প্লেট রোলিং মেশিন থেকে কীভাবে আলাদা?
- স্লিপ রোল ফর্মার পাতলা থেকে মাঝারি পুরু শিটের জন্য ছোট ব্যাসের তিন বা চারটি রোল ব্যবহার করে; নির্ভুল সিলিন্ডার ও শঙ্কু তৈরিতে এগুলো উপযোগী। প্লেট রোল বড় ব্যাসের রোল ও বেশি টনেজ দিয়ে আরও পুরু প্লেট প্রক্রিয়াজাত করে।
2) স্লিপ রোল মেশিনে সর্বনিম্ন কত ব্যাস তৈরি করা যায়?
- সাধারণভাবে, মাইল্ড স্টিলের ক্ষেত্রে সর্বনিম্ন অভ্যন্তরীণ ব্যাস ওপরের রোলের ব্যাসের প্রায় 1.2–1.5×। প্রি-বেন্ডিং ও একাধিক পাসের কৌশল স্প্রিং-ব্যাক কমিয়ে আরও ছোট ব্যাস পেতে সাহায্য করে।
3) স্লিপ রোল ফর্মিং মেশিন কি নির্ভুলভাবে শঙ্কু আকৃতি তৈরি করতে পারে?
- হ্যাঁ। পাশের রোলের অবস্থান সরিয়ে এবং নিয়ন্ত্রিত কৌণিকভাবে শিট প্রবেশ করিয়ে শঙ্কু তৈরি করা হয়। সমান টেপারের জন্য কনিক্যাল অ্যাডাপ্টার, টেপার্ড শিম বা নির্দিষ্ট CNC cone program ব্যবহার করুন।
4) উপকরণের গ্রেড স্প্রিং-ব্যাক ও চূড়ান্ত ব্যাসে কীভাবে প্রভাব ফেলে?
- উচ্চ-শক্তির অ্যালয় (যেমন, 304/316 স্টেইনলেস স্টিল, 5xxx/6xxx অ্যালুমিনিয়াম) বেশি স্প্রিং-ব্যাক দেখায়। লক্ষ্য ব্যাস ছোট নির্ধারণ, অতিরিক্ত পাস এবং পরীক্ষামূলক নমুনা থেকে নির্ধারিত ক্যালিব্রেটেড ওভারবেন্ড ফ্যাক্টর দিয়ে এর ক্ষতিপূরণ করুন।
5) পালিশ করা বা প্রি-পেইন্টেড শিটে পৃষ্ঠের দাগ এড়ানোর উত্তম পদ্ধতি কী?
- পালিশ বা শক্তকৃত রোল ব্যবহার করুন, সুরক্ষামূলক ফিল্ম লাগান, দাগ ফেলে না এমন কম-VOC লুব্রিক্যান্ট ব্যবহার করুন এবং রোল ঘন ঘন পরিষ্কার করুন। মিরর ফিনিশের জন্য সংস্পর্শস্থলে নাইলন বা ইউরেথেন ওভারলে স্লিভ বিবেচনা করুন।
স্লিপ রোল ফর্মিং মেশিনের জন্য 2025 শিল্প প্রবণতা
- স্মার্ট রেট্রোফিট: পুনরাবৃত্ত ব্যাস নিশ্চিত করতে হাতে চালিত 3-roll মেশিনে কম খরচের এনকোডার ও ডিজিটাল পজিশন রিডআউট (DRO) যোগ করা হয়।
- শঙ্কু তৈরির স্বয়ংক্রিয়করণ: মাঝারি-সারির CNC 4-roll মডেলে এখন অ্যালয় ও পুরুত্বভিত্তিক শঙ্কু-তৈরির উইজার্ড টেমপ্লেট এবং স্প্রিংব্যাক লাইব্রেরি থাকে।
- টেকসইতা: ঘরের ভেতরের বায়ুমানের লক্ষ্য পূরণ ও পরিষ্কার সহজ করতে জৈব-বিয়োজ্য, কম গন্ধযুক্ত ফর্মিং ফ্লুইড ব্যবহার করা হয়।
- নকশাতেই নিরাপত্তা: টর্ক-সীমিত ড্রাইভ, ইন্টারলকযুক্ত পিঞ্চ গার্ড ও লাইট কার্টেন CE-চিহ্নিত মেশিনে ক্রমেই মানক হচ্ছে।
- ডেটা-প্রস্তুত মেশিন: OPC UA/MTConnect গেটওয়ের মাধ্যমে কারখানা রোলের অবস্থান, পাসের সংখ্যা ও যন্ত্রাংশের ID সংরক্ষণ করে QA-তে অনুসরণযোগ্যতা নিশ্চিত করতে পারে।
2025 বেঞ্চমার্ক এবং ডেটা স্ন্যাপশট
| স্লিপ রোল ফর্মিং KPI | ২০২৩ সালের সাধারণ মান | ২০২৫ সালের সেরা-শ্রেণির মান | ব্যবহারিক প্রভাব | উৎসসমূহ |
|---|---|---|---|---|
| ব্যাসের পুনরাবৃত্তিযোগ্যতা (1 m Ø-এ ± mm) | 1.0–1.5 | 0.3–0.7 (DRO/CNC-সহ) | পুনরায় রোল করা ও স্ক্র্যাপ কমে | দ্য ফ্যাব্রিকেটার; OEM ডেটাশিট |
| সিমে শঙ্কুর অমিল (mm) | 2–4 | 0.5–1.5 | ফিট-আপ/ওয়েল্ডিং দ্রুত হয় | SME; কারখানার QA প্রতিবেদন |
| শঙ্কু প্রোগ্রামের সেটআপ সময় | 20–40 min | 5–12 min | ছোট ব্যাচে উৎপাদন বাড়ে | OEM-এর অ্যাপ্লিকেশন নোট |
| কম-VOC লুব্রিক্যান্ট ব্যবহার (%) | ~30 | 60–75 | নিয়মপালন ও বায়ুমানের উন্নতি | U.S. EPA নির্দেশনা |
| ইন্টারলকযুক্ত গার্ডে দুর্ঘটনার হার হ্রাস | — | 30–50% | নিরাপদ অপারেশন | OSHA/NIOSH-এর উত্তম পদ্ধতি |
কর্তৃত্বপূর্ণ সূত্রসমূহ:
- ASTM A1008/A1011 (শিট স্টিল) ও A240 (স্টেইনলেস): https://www.astm.org
- OSHA মেশিন গার্ডিং: https://www.osha.gov/machine-guarding
- MTConnect ডেটা আন্তঃকার্যক্ষমতা: https://www.mtconnect.org
- The Fabricator (বেন্ডিং/রোলিং): https://www.thefabricator.com
- SME উৎপাদন-সংক্রান্ত জ্ঞান: https://www.sme.org
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: স্টেইনলেস হপারের জন্য CNC Cone Wizard চালু (2025)
- পটভূমি: খাদ্য-সরঞ্জাম প্রস্তুতকারক একটি OEM 304 স্টেইনলেসের শঙ্কু আকৃতির হপারে (1.5–2.0 mm) সিমের ফাঁকের ভিন্নতা নিয়ে সমস্যায় ছিল।
- সমাধান: শঙ্কু-তৈরির উইজার্ড সফটওয়্যারসহ CNC 4-roll স্লিপ রোল ফর্মিং মেশিনে উন্নীত করা হয়, ডিজিটাল উপকরণ লাইব্রেরি যোগ করা হয় এবং প্রি-বেন্ড পাস মানসম্মত করা হয়।
- ফলাফল: সিমের অমিল 3.2 mm থেকে কমে 0.9 mm হয়; পুনঃকাজের সময় 52% কমে; গড় সেটআপ সময় 34 থেকে 10 মিনিটে নামে; কম-VOC, খাদ্য-নিরাপদ লুব্রিক্যান্টে ফিনিশের গুণমান উন্নত হয়।
কেস স্টাডি 2: অ্যালুমিনিয়াম সিলিন্ডারের জন্য হাতে চালিত 3-Roll-এ DRO রেট্রোফিট (2024)
- পটভূমি: একটি কাস্টম ফ্যাব্রিকেশন শপ HVAC-এর জন্য 5052-H32 অ্যালুমিনিয়ামের সিলিন্ডার (1.6 mm) রোল করত; ব্যাসে অসামঞ্জস্য ছিল এবং স্প্রিং-ব্যাক প্রায়ই সংশোধন করতে হতো।
- সমাধান: ওপরের রোলের অবস্থান ও পাশের রোলের অক্ষে ম্যাগনেটিক স্কেলযুক্ত DRO বসানো হয়; 20টি পরীক্ষামূলক নমুনা থেকে পুরুত্ব–অ্যালয়–ব্যাসের lookup chart তৈরি করা হয়।
- ফলাফল: 800 mm Ø জুড়ে ব্যাসের পুনরাবৃত্তিযোগ্যতা ±1.3 mm থেকে উন্নত হয়ে ±0.5 mm হয়; স্ক্র্যাপের হার 7.5% থেকে কমে 2.8% হয়; প্রতি অংশে গড় পাসের সংখ্যা 1 কমে।
বিশেষজ্ঞদের মতামত
- Prof. Benjamin W. Schafer, PhD, Johns Hopkins University, কোল্ড-ফর্মড স্টিল বিশেষজ্ঞ
- মতামত: “স্লিপ রোল ফর্মিংয়ের নির্ভুলতা নির্ভর করে বাঁক তৈরির ধাপ নিয়ন্ত্রণ ও স্প্রিং-ব্যাকের ক্ষতিপূরণের ওপর—ডেটাভিত্তিক ওভারবেন্ড ফ্যাক্টর সহনসীমা উল্লেখযোগ্যভাবে সংকুচিত করে।”
- উৎস: https://www.jhu.edu
- Kate Bachman, সিনিয়র সম্পাদক, The Fabricator
- মতামত: “CNC cone template ও পজিশন রিডআউট জব শপগুলোর জন্য বড় সুবিধা—এখন বিশেষ দক্ষ অপারেটর ছাড়াই পুনরাবৃত্তিযোগ্য শঙ্কু অংশ তৈরি করা যায়।”
- উৎস: https://www.thefabricator.com
- Paul Hogendoorn, উৎপাদন ডেটা পরামর্শক
- মতামত: “MTConnect-এর মাধ্যমে রোলের অবস্থান ও অংশের ID পাঠানো এজ ডিভাইস ওয়েল্ড/ফিট-আপের সময় মতবিরোধ কমায় এবং প্রথম-নমুনা অনুমোদন দ্রুত করে।”
- উৎস: https://www.mtconnect.org
ব্যবহারিক সরঞ্জাম/সম্পদ
- নকশা ও সিমুলেশন: COPRA RF (data M) cone/cylinder module https://www.datam.de/en/copra; ইউবেকো প্রোফাইল https://www.ubeco.com
- সহনসীমা ক্যালকুলেটর: শিট-মেটাল বেন্ড/স্প্রিং-ব্যাক ক্যালকুলেটর (Novelis, Outokumpu-এর মতো মিলের অ্যালয়-নির্দিষ্ট ডেটাশিট দেখুন)
- মানদণ্ড: ASTM A240 (স্টেইনলেস), A1008/A1011 (কার্বন স্টিল) https://www.astm.org; ISO 9001 গুণমান ব্যবস্থাপনা https://www.iso.org
- নিরাপত্তা: OSHA Machine Guarding eTool https://www.osha.gov;; NIOSH-এর কর্মদেহবিদ্যা-সংক্রান্ত উপকরণ https://www.cdc.gov/niosh
- ডেটা/সংযোগ: কারখানার মেঝেতে আন্তঃকার্যক্ষমতার জন্য MTConnect https://www.mtconnect.org
- শিল্প-সংক্রান্ত ধারণা: The Fabricator-এর রোলিং/বেন্ডিং হাব https://www.thefabricator.com
সর্বশেষ আপডেট: 2025-10-27
পরিবর্তনলগ: 5টি লক্ষ্যভিত্তিক FAQ যোগ; KPI টেবিল ও উৎসসহ 2025 সালের প্রবণতা অন্তর্ভুক্ত; স্লিপ রোল ফর্মিংয়ের সাম্প্রতিক দুটি কেস স্টাডি যোগ; বিশেষজ্ঞদের মতামত সংকলন; ব্যবহারিক সরঞ্জাম ও মানদণ্ড তালিকাভুক্ত
পরবর্তী পর্যালোচনার তারিখ ও ট্রিগার: 2026-04-30, অথবা শঙ্কুর সিমের অমিল >2 mm হলে, 1 m Ø জুড়ে ব্যাসের পুনরাবৃত্তিযোগ্যতা ±0.8 mm-এর চেয়ে খারাপ হলে, কম-VOC গ্রহণ <50% হলে, কিংবা শঙ্কু সেটআপ সময় >20 মিনিট হলে তার আগেই





