
 ইংরেজি
 স্প্যানিশ
 ফরাসি
 বাংলা
 রুশ
 আরবি
 তুর্কি

ক শেল্ফ রোল ফর্মিং মেশিন ধাতব চাদরগুলোকে কাস্টমাইজড শেল্ফ প্রোফাইল এবং কাঠামোতে রোল করার জন্য অপরিহার্য সরঞ্জাম। এই নির্দেশিকা শেল্ফ রোল ফর্মিং মেশিন প্রযুক্তি, প্রকারভেদ, কার্যপ্রণালী, মূল স্পেসিফিকেশন, সরবরাহকারী, প্রয়োগ, ইনস্টলেশন এবং রক্ষণাবেক্ষণের একটি বিস্তারিত ওভারভিউ প্রদান করে।
শেল্ফ রোল ফর্মিং মেশিনের সারাংশ
শেল্ফ রোল ফর্মিং মেশিন ধাতব কয়েল স্ট্রিপগুলোকে একাধিক পর্যায়ক্রমিক রোল ফর্মিং স্টেশনের মাধ্যমে বিভিন্ন শেল্ফ প্রোফাইলে রূপান্তরিত করে। এই প্রক্রিয়ায় স্ট্রিপ উপাদানকে কনট্যুরড রোলের মাধ্যমে ধীরে ধীরে বাঁকিয়ে কাঙ্ক্ষিত ক্রস-সেকশনাল শেল্ফ আকৃতি তৈরি করা হয়।
মূল বৈশিষ্ট্যসমূহ:
- বিভিন্ন আকার ও শেপের শেল্ফ তৈরির জন্য অত্যন্ত কাস্টমাইজযোগ্য রোল টুলিং। সাধারণ প্রোফাইলের মধ্যে রেকট্যাঙ্গুলার, স্কোয়ার, গোলাকার, বাঁকা, সি-আকৃতির, জেড-আকৃতির অন্তর্ভুক্ত।
- ঠান্ডা রোল করা ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়ামসহ বিভিন্ন ধাতু উপাদান প্রক্রিয়াকরণের সক্ষমতা।
- উচ্চ গতিতে ধাতব কয়েলগুলোকে প্রস্তুত শেল্ফ প্রোফাইলে অবিরত রূপান্তরিত করে।
- উচ্চ উৎপাদন দক্ষতা এবং সুনির্দিষ্ট ফর্মিংয়ের জন্য অটোমেটেড অপারেশন।
- বিভিন্ন প্রোফাইলের নমনীয় উৎপাদনের জন্য দ্রুত রোল সেট পরিবর্তন।
- বিভিন্ন প্রস্থের শেল্ফের জন্য সর্বোচ্চ ২০০০ মিমি পর্যন্ত বিভিন্ন প্রস্থে উপলব্ধ।
- পাঞ্চিং, কাটিং, ওয়েল্ডিং, পাউডার কোটিংয়ের মতো অতিরিক্ত অপারেশনসহ কাস্টমাইজড রোল ফর্মিং লাইন।
শেল্ফ রোল ফর্মিং মেশিনের প্রকারভেদ
| ধরন | বর্ণনা |
|---|---|
| স্ট্যান্ডার্ড রোল ফর্মিং লাইন | লিনিয়ার শেল্ফের অবিরত উৎপাদনের জন্য এন্ট্রি গাইড, ফর্মিং স্টেশন, এক্সিট গাইডসহ মৌলিক রোল লাইন। দীর্ঘ উৎপাদন রানের জন্য উপযুক্ত। |
| সিএনসি রোল ফর্মিং লাইন | ছোট ব্যাচ উৎপাদনের জন্য আরও নমনীয়তার সাথে ফর্মিং প্যারামিটারের স্বয়ংক্রিয় সমন্বয়ের জন্য সিএনসি কন্ট্রোলসহ সজ্জিত। |
| সম্পূর্ণ ইলেকট্রিক রোল ফর্মিং লাইন | যান্ত্রিক ড্রাইভের পরিবর্তে সম্পূর্ণভাবে সার্ভো মোটর দ্বারা চালিত। অত্যন্ত সুনির্দিষ্ট এবং শক্তি-দক্ষ রোল ফর্মিং সক্ষম করে। |
| উচ্চ-গতির রোল ফর্মিং লাইন | উন্নত লাইনগুলি যা দ্রুততর আরপিএম, দ্রুত-পরিবর্তনযোগ্য টুলিং ব্যবহার করে উচ্চতর উৎপাদন গতি অর্জন করে। |
| কাস্টমাইজড রোল ফর্মিং লাইন | প্রয়োগের প্রয়োজনীয়তা অনুসারে ডিকয়েলিং, লেভেলিং, প্রি-পাঞ্চিং এবং পরবর্তী কাজ যেমন কাটিং, পাঞ্চিং, বেন্ডিং, ওয়েল্ডিং সহ অতিরিক্ত প্রস্তুতি কার্যাবলী অন্তর্ভুক্ত করে তৈরি-করা লাইন। |
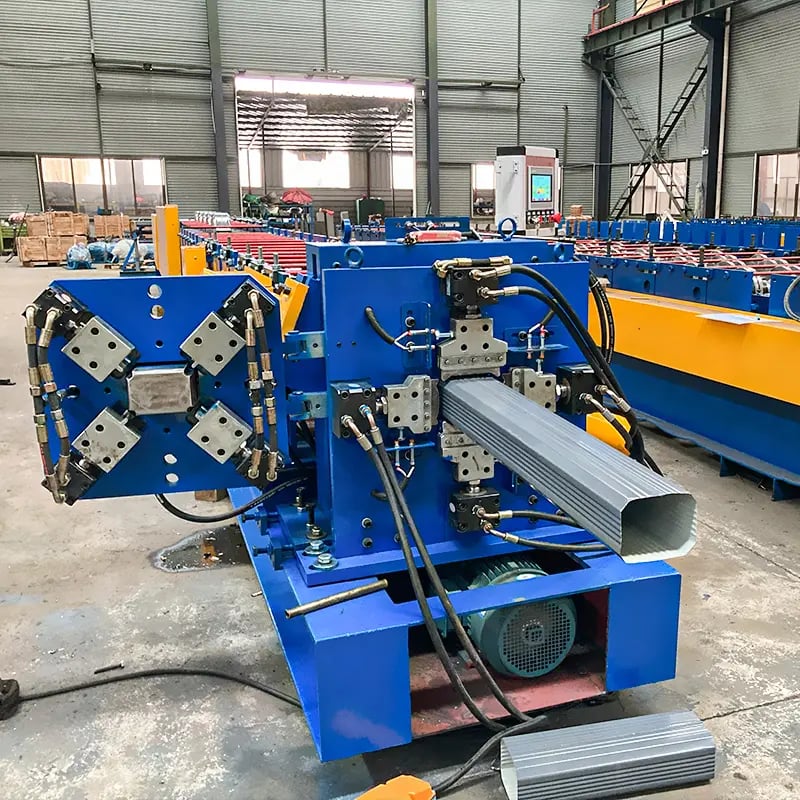
রোল ফর্মিং মেশিনের কার্যপ্রণালী
কার্যপ্রণালী নিয়ে:
- শীট মেটাল কয়েল স্টক ডিকয়লার স্টেশনে লোড করা হয়।
- স্ট্রিপট সোজা করে এন্ট্রি গাইডে প্রবেশ করানো হয়।
- এটি কনট্যুরড রোলারযুক্ত একাধিক রোল ফর্মিং স্টেশনের মধ্য দিয়ে অতিক্রম করে।
- প্রতিটি স্টেশনে রোলগুলি স্ট্রিপটিকে ক্রমান্বয়ে ইচ্ছিত প্রোফাইলে বাঁকায়।
- লাইনের রোলার কনট্যুরগুলি চূড়ান্ত শেল্ফ আকৃতি ধীরে ধীরে গঠনের জন্য ডিজাইন করা হয়েছে।
- সম্পূর্ণ গঠিত প্রোফাইলটি শেষে অবিরতভাবে বেরিয়ে আসে এবং আরও প্রক্রিয়াকরণের জন্য পাঠানো হয়।
- নতুন প্রোফাইলের জন্য বেন্ডিং ক্রম পরিবর্তন করতে রোল ফর্মিং স্টেশন যোগ বা অপসারণ করা যায়।
- মূল উপাদানগুলি হলো ফর্মিং রোলার, ফিডিং প্রক্রিয়াকরণ, রোল হাউজিং এবং বেস স্ট্রাকচার।
- রোলারগুলি স্ট্রিপের উপর চাপ প্রয়োগ করে এটিকে আঁচড় বা বিকৃতি ছাড়াই বাঁকায়।
- ফিডিং প্রক্রিয়াকরণ নির্ধারিত গতিতে প্রতিটি স্টেশনে স্ট্রিপটি সঠিকভাবে সরবরাহ করে।
- রোল হাউজিং রোল টুলিংয়ের জন্য সমর্থন এবং আবরণ প্রদান করে।
- বেস ফ্রেম সম্পূর্ণ লাইনটিকে দৃঢ়ভাবে ধরে রাখার জন্য ভিত্তি গড়ে তোলে।
শেল্ফ রোল ফর্মিং মেশিনের স্পেসিফিকেশন
| পরামিতি | সাধারণ মান |
|---|---|
| গঠন গতি | ১০ – ২৫ মি/মি |
| সর্বোচ্চ কয়েল প্রস্থ | সর্বোচ্চ ২০০০ মিমি |
| সর্বনিম্ন বেন্ডিং রেডিয়াস | ১ টি (টি=পুরুত্ব) |
| উপাদানের পুরুত্ব | ০.৩ মিমি থেকে ৩ মিমি |
| প্রধান ড্রাইভ পাওয়ার | ৩ কিলোওয়াট থেকে ১৫ কিলোওয়াট |
| রোলারের ব্যাসার্ধ | ১০০ থেকে ২৫০ মিমি |
| বেলন উপাদান | অ্যালয় স্টিল, হাই স্পিড স্টিল |
| রোলারের কঠিনতা | ৫০-৬০ এইচআরসি |
| রোল হাউজিং | তৈরি স্টিল হাউজিং |
| ফ্রেম | স্টিল ওয়েল্ডেড ফ্রেম |
| কন্ট্রোলার | পিএলসি ভিত্তিক |
| পাওয়ার সাপ্লাই | ৩৮০ভি, ৫০ হার্জ ৩ ফেজ |
শেল্ফ রোল ফর্মিং মেশিনের প্রয়োগ এবং ব্যবহার
শেল্ফ রোল ফর্মিং মেশিনগুলি বিভিন্ন প্রয়োগের জন্য শেল্ফ উৎপাদনে আদর্শ:
| আবেদন | বর্ণনা |
|---|---|
| সুপারমার্কেট শেল্ফ | খুচরা দোকান এবং সুপারমার্কেটে উৎপাদন র্যাক, দোকানের শেল্ফ, ক্রয়বিন্দু প্রদর্শনের জন্য। |
| শিল্প শেল্ফ | র্যাকিং, মেঝানিন মেঝে, প্ল্যাটফর্ম, কারখানা ও গুদামের জন্য ওয়াকওয়ে। |
| বাণিজ্যিক শেল্ফ | অফিস, প্রতিষ্ঠান, অডিটোরিয়াম, গ্রন্থাগারের জন্য শেল্ভিং সিস্টেম। |
| রান্নাঘরের শেল্ফ | রান্নাঘরের ক্যাবিনেট ইউনিট, প্যান্ট্রি, লার্ডারের জন্য কাস্টমাইজড শেল্ফ। |
| ল্যাবরেটরি শেল্ফ | ল্যাবরেটরি, বৈজ্ঞানিক সুবিধার জন্য বিশেষ রাসায়নিক প্রতিরোধী শেল্ফ। |
| ফার্মেসি শেল্ফ | ফার্মেসি, হাসপাতালের ওষুধ সংরক্ষণের জন্য শেল্ফ। |
| ফাস্ট ফুড শেল্ফ | ফাস্ট ফুড জয়েন্ট, ক্যাফেটেরিয়া, রেস্তোরাঁয়ের জন্য টেকসই শেল্ফ। |
| ঘরোয়া শেল্ফ | বাড়ির লিভিং রুম, বেডরুম, গ্যারেজের জন্য কাস্টম শেল্ফ। |
শেল্ফ রোল ফর্মিং মেশিন সরবরাহকারী
শেল্ফ রোল ফর্মিং মেশিন সরবরাহকারীদের মধ্যে অনেক সরঞ্জাম প্রস্তুতকারক রয়েছে:
| সরবরাহকারী | অবস্থান | পণ্যের বিবরণ |
|---|---|---|
| জংশিং রোল ফর্মিং ম্যাকিনারি | তাইজো, চীন | সিএনসি রোল লাইন, সর্বোচ্চ গতি ৩০ মি/মি, প্রস্থ ১৪০০ মিমি |
| অ্যাকিয়াপাক মাকিনা সান. টিক. লিমিটেড. | ইস্তাম্বুল, তুরস্ক | স্ট্যান্ডার্ড এবং কাস্টমাইজড রোল লাইন, সর্বোচ্চ প্রস্থ ২০০০ মিমি |
| ইউক্যালার্টস | আহমেদাবাদ, ভারত | ইলেকট্রিক এবং ম্যানুয়াল অ্যাডজাস্ট রোল লাইন, গতি ১০-১৫ মি/মি |
| ভোরেসো | উরমিয়া, ইরান | রোল ফর্মিং লাইনের জন্য টার্নকি প্রকল্প অফার করে |
| প্ল্যানেটা-স্ট্যাঙ্কো | চেলিয়াবিনস্ক, রাশিয়া | উচ্চ গতির রোল ফর্মিং লাইন, গতি সর্বোচ্চ ৪৫ মি/মি |
মূল্য নির্ভর করে গতি, প্রস্থ, অটোমেশন স্তরের উপর এবং ম্যানুয়াল লাইনের জন্য ৮০০০ ডলার থেকে সিএনসি উচ্চ গতির লাইনের জন্য ৫০০০০ ডলার পর্যন্ত হতে পারে। চীনা প্রস্তুতকারকরা খরচ-কার্যকর লাইন অফার করে যেখানে ইউরোপীয় সরবরাহকারীরা উচ্চ নির্ভুলতার সরঞ্জাম প্রদান করে। উৎপাদনের চাহিদা এবং বাজেটের ভিত্তিতে যন্ত্রপাতির সতর্ক নির্বাচন প্রয়োজন।
রোল ফর্মিং লাইনের স্থাপন এবং রক্ষণাবেক্ষণ
- মেশিন স্থাপনের জন্য সঠিক ফাউন্ডেশন নির্মাণ করতে হবে।
- লাইনের লেভেলিং এবং অ্যালাইনমেন্ট সুনির্দিষ্টভাবে করতে হবে।
- ইলেকট্রিক্যাল, নিউম্যাটিক এবং হাইড্রলিক সংযোগ টেকনিশিয়ানদের দ্বারা সংযুক্ত করতে হবে।
- ট্রায়াল রান সর্বোত্তম পারফরম্যান্সের জন্য সরঞ্জাম টিউন করতে সাহায্য করে।
- মসৃণ অপারেশনের জন্য রোলের দৈনিক পরিষ্কার এবং লুব্রিকেশন প্রয়োজন।
- রোলার, বিয়ারিং, গাইডের ক্ষয়প্রাপ্তির নিয়মিত পরিদর্শন।
- ক্ষতিগ্রস্ত রোলার এবং উপাদানের সময়মতো প্রতিস্থাপন।
- প্রোফাইল পরিবর্তনের সময় রোল ক্যালিব্রেশন করতে হবে।
- শুধুমাত্র অনুমোদিত টেকনিশিয়ানরা সমস্যা সমাধান এবং মেরামত করবেন।
- অপারেটরদের দ্বারা রক্ষণাবেক্ষণ লগ বজায় রাখতে হবে।
- নিয়মিত রক্ষণাবেক্ষণ এবং ওভারহল মেশিনের আয়ু এবং উৎপাদনশীলতা বাড়ায়।
শেল্ফ রোল ফর্মিং মেশিন সরবরাহকারী কীভাবে নির্বাচন করবেন
রোল ফর্মিং সরঞ্জাম সরবরাহকারী নির্বাচনের সময় নিম্নলিখিত বিষয়গুলি বিবেচনা করুন:
- রোল ফর্মিং মেশিনারিতে অভিজ্ঞতা এবং সুনাম।
- অফার করা স্ট্যান্ডার্ড এবং কাস্টম মেশিনের পরিসর।
- গুণগত উপকরণ এবং উপাদানের ব্যবহার।
- গঠিত প্রোফাইলের নির্ভুলতা এবং সামঞ্জস্যতা।
- ডিজাইন সহায়তার জন্য প্রযুক্তিগত দক্ষতা।
- সেবা আহ্বান এবং সহায়তার প্রতি দ্রুত সাড়াদান।
- ডিজাইন পরিবর্তন এবং কাস্টমাইজেশনের জন্য নমনীয়তা।
- অপারেটরদের জন্য প্রশিক্ষণ সহায়তা।
- প্রতিস্থাপন অংশ এবং খরচযোগ্য উপকরণের প্রাপ্যতা।
- প্রতিযোগিতামূলক মূল্য নির্ধারণ এবং অর্থপ্রদানের শর্ত।
- উৎপাদন এবং ডেলিভারির সময়সীমা মেনে চলা।
- শক্তিশালী ক্লায়েন্ট রেফারেন্স এবং সুপারিশপত্র।
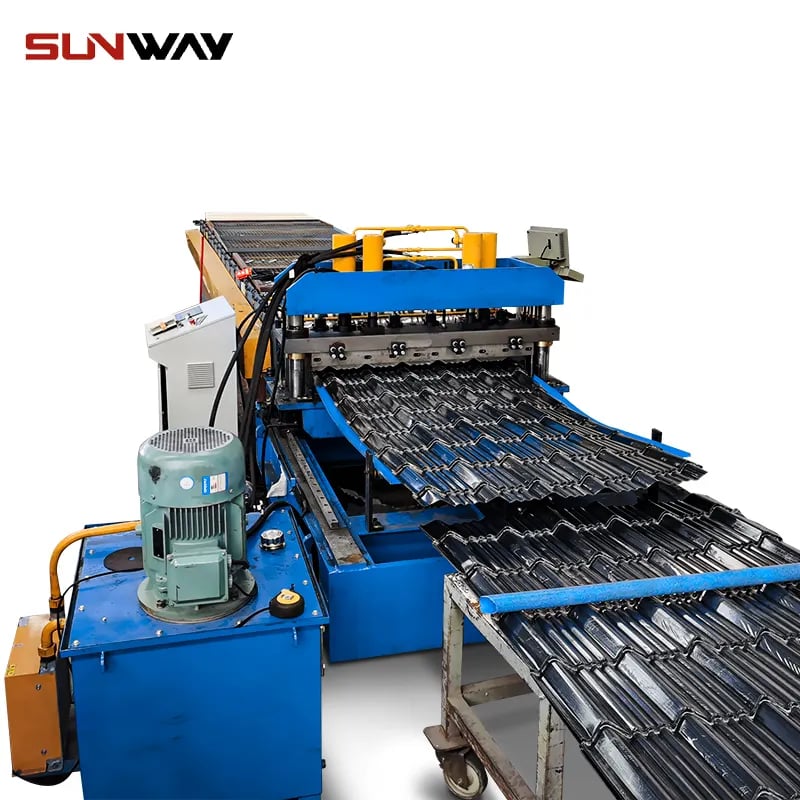
রোল ফর্মিং মেশিনের প্রকারভেদের তুলনা
| পরামিতি | স্ট্যান্ডার্ড রোল লাইন | সিএনসি রোল লাইন | সম্পূর্ণ ইলেকট্রিক লাইন | উচ্চ গতির লাইন |
|---|---|---|---|---|
| সেট-আপ সময় | ম্যানুয়াল সেটআপ সময়সাপেক্ষ | সিএনসি দিয়ে দ্রুত সেটআপ | গড় ম্যানুয়াল সেটআপ | অত্যন্ত দ্রুত সেটআপ |
| চেঞ্জওভার সময় | রোল পরিবর্তনের কারণে দীর্ঘ | সিএনসি-এর কারণে হ্রাসপ্রাপ্ত | গড় ম্যানুয়াল চেঞ্জওভার | দ্রুত চেঞ্জ টুলিং-এর সাথে সর্বনিম্ন |
| নির্ভুলতা | গড় নির্ভুলতা | উচ্চ নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা | উচ্চ নির্ভুলতা | গড় নির্ভুলতা |
| গঠন গতি | গড় গতি | নমনীয় সামঞ্জস্যযোগ্য গতি | শক্তি-দক্ষ গতি | অত্যন্ত উচ্চ ফর্মিং গতি |
| অটোমেশন | ম্যানুয়াল অপারেশন | অটোমেটেড অপারেশন | ম্যানুয়াল অপারেশন | আধা-অটোমেটেড বৈশিষ্ট্য |
| খরচ | অর্থনৈতিক মূল্য | উচ্চ বিনিয়োগ খরচ | গড় খরচ | ব্যয়বহুল, প্রিমিয়াম মূল্য নির্ধারণ |
| উৎপাদনের মাত্রা | বৃহৎ পরিমাণের ব্যাচ | ছোট থেকে মাঝারি ব্যাচ | মাঝারি থেকে বৃহৎ ব্যাচ | বৃহৎ ব্যাচ উৎপাদন |
শেল্ফ রোল ফর্মিং মেশিনের সুবিধাসমূহ
- কাস্টমাইজড শেল্ফ প্রোফাইলের জন্য অত্যন্ত নমনীয় রোল টুলিং ডিজাইন।
- দীর্ঘ শেল্ফের অবিরত এবং দক্ষ গঠন।
- স্থির এবং উন্নত মানের চূড়ান্ত পণ্য।
- অন্যান্য পদ্ধতির তুলনায় সামগ্রী ক্ষয়ের পরিমাণ স্বল্প।
- স্বয়ংক্রিয় লাইনে শ্রমের অংশগ্রহণ কম হওয়ায় খরচ সাশ্রয় হয়।
- দ্রুত পরিবর্তন এবং সেটআপ পরিবর্তনশীল চাহিদার প্রতি দ্রুত সাড়া দিতে সক্ষম করে।
- উৎপাদন স্থাপনায় কম জায়গা দাবি করে কমপ্যাক্ট মেশিন।
- আরও ফর্মিং স্টেশন যোগ করে উৎপাদনের স্কেলযোগ্যতা সম্ভব।
- গরম করা বা চাপ দেওয়ার প্রয়োজন না থাকায় সীমিত রক্ষণাবেক্ষণ এবং রক্ষণাবেক্ষণ।
- মেশিনের জীবনকাল ১৫-২০ বছর পর্যন্ত।
শেল্ফ রোল ফর্মিং মেশিনের সীমাবদ্ধতা
- অন্যান্য কৌশলের তুলনায় উচ্চ প্রাথমিক মেশিন ক্রয় এবং টুলিং খরচ।
- রোল ফর্মিং শুধুমাত্র রৈখিক প্রোফাইলের জন্য সীমাবদ্ধ, জটিল ৩ডি আকৃতির নয়।
- প্রোফাইলিং টুলের নকশা এবং উৎপাদন বিশেষজ্ঞতা প্রয়োজন।
- ক্রয়ের পর নকশা পরিবর্তন হলে রোলগুলির পরিবর্তন সময়সাপেক্ষ।
- ন্যূনতম বাঁকানোর ব্যাসার্ধ এবং উপাদানের পুরুত্বের সীমা।
- ফর্মিংয়ের পর স্ট্রিপগুলির পুনরুদ্ভবের সম্ভাবনা।
- রোলের ক্ষয় এবং পরিধানের সমস্যা সমাধানে অভিজ্ঞতা প্রয়োজন।
- উপাদানের বৈশিষ্ট্যের তারতম্যের জন্য নিয়মিত সূক্ষ্ম সমন্বয় প্রয়োজন।
- ঘূর্ণায়মান সরঞ্জামের কারণে উচ্চ শব্দের মাত্রা।
- স্থিতিশীলতার জন্য ফাউন্ডেশন প্রস্তুতি এবং নিয়ন্ত্রিত পরিবেশ প্রয়োজন।
সাধারণ প্রশ্নাবলি
কোন উপাদানগুলি শেল্ফে রোল ফর্ম করা যায়?
- সাধারণত কোল্ড রোলড স্টিল, স্টেইনলেস স্টিল, গ্যালভানাইজড স্টিল, অ্যালুমিনিয়াম। পিতল, তামার মতো অন্যান্য উপাদানও ফর্ম করা যায়।
কোন পুরুত্বের শীটগুলি রোল ফর্ম করা যায়?
- স্ট্যান্ডার্ড রোল লাইনগুলি ০.৩ মিমি থেকে ৩ মিমি পুরুত্বের উপাদান প্রক্রিয়াকরণ করতে পারে। ৩ মিমির বেশি হলে উচ্চ ক্ষমতার বিশেষায়িত লাইন প্রয়োজন।
রোল ফর্মিং মেশিনে কোন নিয়ন্ত্রণ ব্যবহার করা হয়?
- স্ট্যান্ডার্ড লাইনগুলি ম্যানুয়াল নিয়ন্ত্রণ ব্যবহার করে যেখানে সিএনসি রোল লাইনগুলি স্বয়ংক্রিয় অপারেশনের জন্য কম্পিউটার নিউমেরিক কন্ট্রোল ব্যবহার করে। সার্ভো মোটরগুলি নির্ভুল গতি প্রদান করে।
নতুন শেল্ফ প্রোফাইলের জন্য রোল টুলিং কীভাবে নকশা করবেন?
- এর জন্য ধারাবাহিক বাঁকানো পদক্ষেপ নির্ধারণ করতে হবে, রোলার কনটুরগুলিকে গাণিতিকভাবে ম্যাপ করতে হবে, তারপর সেই অনুযায়ী প্রোফাইলড রোলগুলি মেশিনিং করতে হবে। ফিনাইট এলিমেন্ট সিমুলেশন প্রক্রিয়াটি অপ্টিমাইজ করতে সাহায্য করে।
রোল ফর্মিং মেশিন পরিচালনার জন্য কতটা প্রযুক্তিগত দক্ষতা প্রয়োজন?
- সেটআপ এবং রুটিন অপারেশন তুলনামূলকভাবে দ্রুত শেখা যায়। কিন্তু নকশা, রক্ষণাবেক্ষণ এবং সমস্যা সমাধানের জন্য মেকানিক্স, নিয়ন্ত্রণ এবং রোল ফর্মিং প্রক্রিয়ায় প্রযুক্তিগত বিশেষজ্ঞতা প্রয়োজন।
রোল ফর্মিং মেশিনের কর্মক্ষমতা কীভাবে রক্ষণাবেক্ষণ করবেন?
- পর্যায়ক্রমিক পরিষ্কার, লুব্রিকেশন, পরিদর্শন এবং বিয়ারিং, রোল, গাইডের মতো পরিধানযুক্ত আইটেমের প্রতিস্থাপনের সময়সূচি নির্ধারণ করুন। ধুলো এবং আর্দ্রতার জন্য পরিবেশ নিয়ন্ত্রণ করুন। নিয়মিত যাচাইকরণ পরীক্ষা পরিচালনা করুন।
রোল ফর্মিং মেশিনের জন্য কোন নিরাপত্তা ব্যবস্থা গুরুত্বপূর্ণ?
- ঘূর্ণায়মান উপাদানগুলি ঘিরে রাখা, নিরাপদ প্রবেশের জন্য ইন্টারলক, ই-স্টপ, পিএলসি সিস্টেম থেকে বৈদ্যুতিক ঝুঁকি নিয়ন্ত্রণ, অ্যালার্ম এবং ব্যক্তিগত সুরক্ষা সরঞ্জাম।
রোল করা শেল্ফে টুইস্ট বা কার্লের মতো ত্রুটি কীভাবে কমাবেন?
- অ্যালাইনমেন্ট পরীক্ষা করুন, রোল ক্যালিব্রেশন করুন, অ্যান্টি-ফ্রিকশন গাইড ব্যবহার করুন, হোল্ড-ডাউন রোলার সমন্বয় করুন, ফিড স্পিড পরিবর্তন করুন এবং অভিন্ন উপাদানের বৈশিষ্ট্য নিশ্চিত করুন।
রোল ফর্ম করা শেল্ফের সাধারণ উৎপাদন হার এবং খরচ কত?
- ১০-২০ মি/মিন গতিতে ৮ ঘণ্টার শিফটে ৬০০০-১০০০০ ফুট উৎপাদন করা যায়। স্পেসিফিকেশন অনুসারে রোল ফর্ম করা শেল্ফের খরচ প্রতি লিনিয়ার ফুট ২-৪ ডলার হতে পারে।
উপসংহার
রোল ফর্মিং নির্দিষ্ট স্পেসিফিকেশন অনুসারে শেল্ফের দক্ষ গণ উৎপাদন সক্ষম করে কম খরচে। শীর্ষস্থানীয় প্রস্তুতকারকদের বহুমুখী রোল টুলিং নকশা এবং নির্ভরযোগ্য সরঞ্জামের সাথে বিভিন্ন অ্যাপ্লিকেশনের জন্য উচ্চমানের শেল্ফ উৎপাদন করা যায় যা খুচরা দোকান থেকে শিল্পগোদাম পর্যন্ত। তবে, ফলাফল অর্জনের জন্য মেশিন নির্বাচন এবং প্রক্রিয়া পর্যবেক্ষণে যথাযথ যাচাই-বাছাই প্রয়োজন। কার্যকরভাবে ব্যবহার করলে, শেল্ফ রোল ফর্মিং মেশিন ধাতু নির্মাতাদের জন্য বিভিন্ন শেল্ভিং চাহিদা পূরণের অর্থনৈতিক সমাধান প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
1) আধুনিক শেল্ফ রোল ফর্মিং মেশিনে বাস্তবসম্মত উৎপাদন-গতি কত?
- প্রোফাইলের জটিলতা, পুরুত্ব (সাধারণত 0.5–2.0 mm) এবং ইনলাইন পাঞ্চিং/নচিং আছে কি না—তার ওপর নির্ভর করে সাধারণ লাইন 15–45 m/min গতিতে চলে। ফ্লাইং শিয়ারসহ উচ্চগতির লাইন সাধারণ শেল্ফ চ্যানেলে 60 m/min ছাড়াতে পারে।
2) দ্রুত পরিবর্তন ও ক্যাসেট টুলিং অল্প-পরিমাণের শেল্ফ উৎপাদনে কী প্রভাব ফেলে?
- ক্যাসেট/টুল-ক্যাসেট ব্যবস্থা এবং স্ট্যান্ডের স্বয়ংক্রিয় অবস্থান নির্ধারণে পরিবর্তন-সময় 60–120 মিনিট থেকে 15–30 মিনিটে নেমে আসে। এতে খুব কম বিরতিতে খুচরা শেল্ফের বিভিন্ন SKU উৎপাদন করা যায়।
3) খুচরা ও শিল্পকারখানার শেল্ফ প্রোফাইলে কোন সহনসীমা লক্ষ্য করা উচিত?
- উত্তম অনুশীলনের লক্ষ্য: প্রস্থ ±0.5–0.8 mm, ফ্ল্যাঞ্জের উচ্চতা ±0.5 mm, ছিদ্রের পিচ ±0.5 mm, সরলতা ≤1 mm/m, মোচড় ≤1°/m এবং 6 m দৈর্ঘ্যে কাটার সহনসীমা ±0.5–1.0 mm। গ্রাহকের স্পেসিফিকেশন ও প্রযোজ্য মানদণ্ডের (যেমন কোল্ড-ফর্মড সেকশনের EN 10162) সঙ্গে সব সময় মিলিয়ে নিন।
4) শেল্ফ রোল ফর্মিং মেশিন কি পৃষ্ঠে ত্রুটি ছাড়া স্টেইনলেস ও প্রি-পেইন্টেড কয়েল প্রক্রিয়া করতে পারে?
- হ্যাঁ—পালিশ ও কঠিনকৃত রোল, উপযুক্ত রোল-লুব্রিকেশন (মাইক্রো-লুব বা ড্রাই-ফিল্ম), ফেল্ট ওয়াইপার এবং সুরক্ষামূলক ফিল্ম ব্যবহার করলে। ঘষা লেগে দাগ এড়াতে প্রবেশ ও নির্গমন গাইডের ধার মসৃণ করে সামান্য বাঁকযুক্ত রাখতে হবে।
5) শেল্ফ রোল ফর্মিংয়ের সঙ্গে পাঞ্চিং, লেবেলিং ও পাউডার কোটিং যুক্ত করার উত্তম উপায় কী?
- স্লটের নকশার জন্য ভিশন যাচাইসহ সার্ভো প্রেসে প্রি-পাঞ্চিং করুন; ট্রেসেবিলিটির জন্য ইনলাইন ইঙ্কজেট/লেজার দিয়ে যন্ত্রাংশ চিহ্নিত করুন; আর উৎপাদনের বাধা এড়াতে সমন্বিত বাফারের মাধ্যমে ফর্ম করা প্রোফাইলকে ধারাবাহিক পাউডার-কোটিং লাইনে পাঠান।
২০২৫ শিল্প প্রবণতা
- ডিজিটাল সেটআপ ও রেসিপি নিয়ন্ত্রণ: স্ট্যান্ডের স্বয়ংক্রিয় অবস্থান এবং সার্ভো গ্যাপ-নিয়ন্ত্রণে শেল্ফ চ্যানেল ও আপরাইটের প্রথম পিসে অপচয় কমে।
- সংযুক্ত মাননিয়ন্ত্রণ: ভিশন সিস্টেম লাইনের গতিতেই স্লটের জ্যামিতি ও বার যাচাই করে; মান-অনুবর্তিতার জন্য তথ্য MES/ERP-তে নথিভুক্ত হয়।
- শক্তি-দক্ষতা: রিজেনারেটিভ ড্রাইভ ও স্মার্ট লুব্রিকেশনসহ IE5 মোটর 2022 সালের ভিত্তিমানের তুলনায় kWh/ton 15–25% কমায়।
- HSLA দিয়ে ওজন কমানো: 350–550 MPa স্টিলের বিস্তৃত ব্যবহার শেল্ফের ভারবহন ক্ষমতা অক্ষুণ্ণ রেখে পাতলা শিট ব্যবহারের সুযোগ দেয়।
- ই-কমার্সে SKU দ্রুত বদল: মিশ্র-মডেলের উৎপাদনে মডিউলার ক্যাসেট ও টুল ছাড়া গাইড সমন্বয়ের প্রয়োজন হয়।
শেল্ফ রোল ফর্মিং মেশিনের 2025 সালের মানদণ্ড
| মেট্রিক | 2022 সালের সাধারণ | 2025 সালের সেরা-শ্রেণির | নোট |
|---|---|---|---|
| লাইন গতি (মি/মিনিট) | 10–25 | 40–70 | ফ্লাইং শিয়ারসহ সাধারণ চ্যানেল/আপরাইট |
| পরিবর্তনের সময় (মিনিট) | ষাট–একশ বিশ | পনেরো–ত্রিশ | ক্যাসেট টুলিং + অটো স্ট্যান্ড |
| কাটার দৈর্ঘ্যের সহনসীমা (mm/6 m) | ±2.0 | ±০.৫–০.৮ | সার্ভো ফ্লাইং শিয়ার + লেজার এনকোডার |
| ছিদ্র পিচ সহনশীলতা (mm) | ±1.0 | ±0.5 | ভিশন-সহায়িত ক্লোজড-লুপ নিয়ন্ত্রণ |
| চেঞ্জওভারের পর প্রথম-পাস ফলন (%) | 92–96 | 98–99.5 | রেসিপি ব্যবস্থাপনা + ডিজিটাল SMED |
| শক্তির তীব্রতা (kWh/ton) | 130–180 | 95–120 | IE5 মোটর + রিজেনারেটিভ VFD |
নির্বাচিত রেফারেন্স ও ডেটা উৎস:
- The Fabricator—রোল ফর্মিংয়ের সেরা অনুশীলন: https://www.thefabricator.com
- NIST MEP—SMED/OEE রিসোর্সসমূহ: https://www.nist.gov/mep
- ISO 50001 জ্বালানি ব্যবস্থাপনা: https://www.iso.org
- WorldAutoSteel (HSLA/AHSS-এর ফর্মেবিলিটি ও প্রযোজ্য নীতি): https://www.worldautosteel.org
- EN 10162 কোল্ড-ফর্মড সেকশনের পরিচিতি (মানদণ্ডের তথ্য): https://standards.iteh.ai
সর্বশেষ গবেষণা মামলাসমূহ
কেস স্টাডি 1: ভিশন-নির্দেশিত পাঞ্চিংয়ে স্লটযুক্ত আপরাইট তৈরি (2025)
পটভূমি: ইউরোপের একটি শেল্ফ OEM 35 m/min গতিতে 0.9 mm গ্যালভানাইজড আপরাইটে স্লটের পিচে তারতম্যের কারণে সংযোজনের অসামঞ্জস্যে পড়েছিল।
সমাধান: ক্যামেরা-ভিত্তিক পরিদর্শন ও ক্লোজড-লুপ সংশোধনসহ সার্ভো প্রি-পাঞ্চ যোগ করা হয়; ফ্লাইং শিয়ারের সঙ্গে যুক্ত লেজার দৈর্ঘ্য-পরিমাপ চালু করা হয়।
ফলাফল: অপচয় 3.6% থেকে 0.8%-এ নামে; প্রথম ধাপেই গ্রহণযোগ্য উৎপাদন 99.1%-এ পৌঁছায়; স্লটের নকশা বদলের সময় 55 থেকে 22 মিনিটে নেমে আসে।
কেস স্টাডি 2: হালকা খুচরা শেল্ফে HSLA-তে রূপান্তর (2024)
পটভূমি: উত্তর আমেরিকার এক খুচরা বিক্রেতা ভারবহন ক্ষমতা না কমিয়ে পরিবহন ব্যয় কমাতে হালকা শেল্ফ চেয়েছিল।
সমাধান: 1.0 mm DX51D-এর বদলে 0.8 mm, 420 MPa HSLA নেওয়া হয়; পাসের ধাপ পুনর্বিন্যাস, রোলের কঠোরতা বৃদ্ধি এবং স্প্রিংব্যাক ও পৃষ্ঠের ফিনিশ নিয়ন্ত্রণে মাইক্রো-লুব প্রয়োগ করা হয়।
ফলাফল: একই ভারবহন ক্ষমতা রেখে শেল্ফের ভর 17% কমে; 50 m/min গতিতে প্রস্থের সহনসীমা ±0.7 mm থাকে; ত্রুটির হার না বাড়িয়ে বছরে পরিবহন খরচ প্রায় 11% সাশ্রয় হয়।
বিশেষজ্ঞদের মতামত
- Dr. Daniel Schaeffler, সভাপতি, Engineering Quality Solutions
মতামত: “পাতলা শিটের শেল্ফ চ্যানেলে স্প্রিংব্যাক নিয়ন্ত্রণ অপরিহার্য। বারবার একই ফ্ল্যাঞ্জ-উচ্চতা এবং কঠোর প্রস্থ-নিয়ন্ত্রণ পেতে পাসের নকশা, লুব্রিকেশন ও রোলের উপাদান নির্বাচনই নির্ধারক।” - Sarah Clark, প্রযুক্তি পরিচালক, Metal Construction Association
মতামত: “2025 সালে কয়েলের রাসায়নিক গঠন থেকে চূড়ান্ত শেল্ফের বারকোড পর্যন্ত ট্রেসেবিলিটি মানদণ্ডে পরিণত হচ্ছে। এতে সমস্যা সমাধানের সময় কমে এবং একাধিক সাইটে খুচরা বিক্রির সম্প্রসারণে অনুবর্তিতা বজায় থাকে।” - Li Wei, প্রধান প্রকৌশলী, Wuxi Tengxiang Machinery
মতামত: “ক্যাসেট টুলিংয়ের সঙ্গে স্ট্যান্ডের স্বয়ংক্রিয় অবস্থান যুক্ত করলে দ্রুততম বিনিয়োগ-রিটার্ন পাওয়া যায়। অধিকাংশ শেল্ফ লাইনে সহনসীমা বজায় রেখেই পরিবর্তন-সময় অর্ধেক করা সম্ভব।”
ব্যবহারিক সরঞ্জাম/সম্পদ
- রোলের নকশা/সিমুলেশন: COPRA RF (https://www.data-m.de), COPRA FEA RF; AutoForm (https://www.autoform.com)
- ইনলাইন ভিশন/পরিমাপবিদ্যা: Keyence (https://www.keyence.com), Cognex (https://www.cognex.com)
- মাননিয়ন্ত্রণ ও মানদণ্ড: ISO 9001 (https://www.iso.org); EN 10162 নির্দেশনা (https://standards.iteh.ai)
- শক্তি ও রক্ষণাবেক্ষণ: ISO 50001 (https://www.iso.org); Fiix CMMS (https://www.fiixsoftware.com); UpKeep (https://www.upkeep.com)
- শিল্পজ্ঞান: The Fabricator—রোল ফর্মিং (https://www.thefabricator.com); NIST MEP (https://www.nist.gov/mep)
সর্বশেষ আপডেট: 2025-10-20
পরিবর্তনলগ: শেল্ফ রোল ফর্মিং মেশিনের ব্যবহার নিয়ে 5টি FAQ যোগ; 2025 সালের মানদণ্ডের সারণি ও প্রবণতা-তথ্য যুক্ত; দুটি সাম্প্রতিক কেস স্টাডি ও বিশেষজ্ঞের মতামত অন্তর্ভুক্ত; নির্ভরযোগ্য লিংকসহ ব্যবহারিক সরঞ্জাম/সম্পদ সংকলন
পরবর্তী পর্যালোচনা তারিখ ও ট্রিগারসমূহ: 2026-04-15 অথবা তার আগে, যদি বড় OEM 15 মিনিটের কমে ক্যাসেট পরিবর্তনের ব্যবস্থা প্রকাশ করে, HSLA ফর্মিংয়ের নতুন নির্দেশনা শেল্ফ প্রোফাইলকে প্রভাবিত করে, অথবা শক্তি-সংক্রান্ত বিধিতে IE5 মোটর/রিজেনারেটিভ ড্রাইভ বাধ্যতামূলক হয়





